Un buen juego de herramientas se da por sentado hasta que falla: un cajón que se atora, un pestillo que se atasca o una junta de la tapa que permite la entrada de humedad al equipo costoso. Detrás de cada baúl de herramientas confiable, caja superior o gabinete de taller existe un proceso de fabricación de chapa metálica que debe equilibrar resistencia, peso, precisión y costo. El mercado de almacenamiento de herramientas abarca talleres profesionales, reparación automotriz, mantenimiento industrial y garajes domésticos, y Grand View Research registra un crecimiento constante en el segmento de herramientas y accesorios a medida que los profesionales y aficionados invierten en almacenamiento organizado y duradero.
Esta guía sigue el recorrido completo de un proyecto de caja de herramientas personalizada de chapa metálica en siete pasos: el producto en sí, las aplicaciones que sirve, la selección de materiales, la dificultad de producción, los tiempos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea una marca de ferretería que lanza una línea de almacenamiento de herramientas, una empresa de repuestos automotrices que solicita baúles rodantes, o un OEM industrial que especifica estaciones de trabajo, la información aquí contenida le ayudará a briefear a un fabricante, planificar plazos realistas y evitar los errores que convierten una simple caja metálica en un programa costoso.
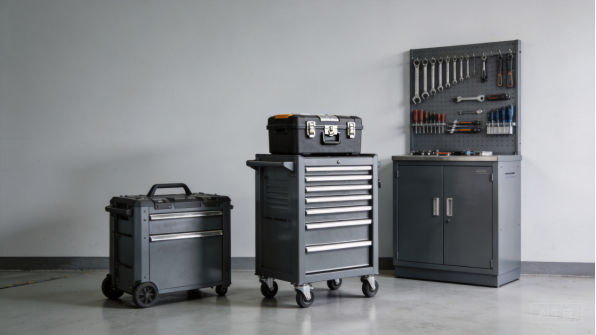
Figura 1: Productos personalizados de almacenamiento de herramientas de chapa metálica con acabados en polvo y sistemas de cajones de precisión.
El Producto: Qué Son las Cajas de Herramientas de Chapa Metálica y el Almacenamiento de Herramientas
Familias de Productos y Configuraciones Típicas
El almacenamiento personalizado de herramientas de chapa metálica cubre varias familias de productos distintas. Las cajas superiores portátiles se colocan sobre un banco de trabajo o la caja de una camioneta y se abren con un solo pestillo, lo que las convierte en el producto más simple y con mayor volumen de producción. Los baúles de herramientas rodantes incluyen un gabinete inferior con cajones sobre guías, a veces con una superficie de trabajo incorporada en la parte superior. Los gabinetes montados en pared y las unidades tipo armario almacenan herramientas verticalmente en talleres, y las estaciones de trabajo móviles combinan un contador, cajones y, en ocasiones, un panel trasero con pizarra de pernos.
Cada familia tiene su propia lógica de fabricación. Una caja superior portátil es generalmente una sola carcasa formada con tapa, asa y uno o dos pestillos, mientras que un baúl rodante es un conjunto de una docena o más paneles, cuerpos de cajones, guías y barras de cierre. La familia del producto determina la cantidad de piezas, el contenido de soldadura y los puntos de inspección, por lo que los compradores deben definir el tipo de producto antes de solicitar una cotización.
Estructura Central y Componentes Clave
La estructura central de una caja de herramientas es simple: un cuerpo, cajones o estantes, una tapa y un sistema de cierre. El cuerpo se forma a partir de acero laminado con bordes plegados que aportan rigidez, y las costillas internas de refuerzo evitan que los paneles se flexionen bajo carga. Los cajones son conjuntos formados por separado que se deslizan sobre guías de rodillos, y su ajuste define la calidad percibida de todo el producto: un cajón que se atora o hace ruido hace que un baúl costoso parezca de baja calidad.
El sistema de cierre incluye pestillos, cerraduras y manijas. Las cajas portátiles necesitan pestillos que mantengan la tapa ajustada incluso cuando se transporta la caja por la manija, mientras que los baúles rodantes utilizan una barra de cierre central accionada por una llave o cerradura de combinación. Las bisagras, los brazos de sustentación y los gatos neumáticos de la tapa también son puntos de integración de chapa metálica que deben alinearse con soportes formados. Cada uno de estos componentes es un posible problema de calidad, razón por la cual los fabricantes experimentados los diseñan desde el inicio en la chapa metálica.
Tolerancias y Requisitos de Ajuste
Los productos de almacenamiento de herramientas requieren tolerancias más ajustadas que la mayoría del trabajo industrial de chapa metálica porque las piezas móviles tienen que funcionar todos los días durante años. Los anchos de los cajones comúnmente se mantienen dentro de más o menos 0.3 mm o mejor, las posiciones de los rieles de los cajones dentro de más o menos 0.2 mm, y los perímetros de las tapas y puertas con ranuras consistentes a lo largo de todo el borde. Estos requisitos son alcanzables con corte láser y plegado CNC, pero obligan al fabricante a controlar todo el proceso en lugar de depender del ajuste final.
Los requisitos de ajuste generalmente se definen en un dibujo GD&T que sigue estándares publicados por organizaciones como el Instituto Nacional de Estándares de EE.UU.. Las referencias de sistemas de referencia, paralelismo y planitud indican al fabricante cómo se relaciona el cuerpo del cajón con el marco del baúl, y la inspección de la primera pieza verifica esas relaciones antes de la producción. Un fabricante que omita esta disciplina producirá cajas que se ven bien individualmente pero que no se ensamblan de manera consistente en volumen.
Personalización y Branding
La fabricación personalizada ofrece a las marcas de almacenamiento de herramientas una forma de diferenciarse en un mercado saturado. Las distribuciones de compartimentos, tamaños de cajones, divisores internos, insertos de espuma, branding y color pueden engineeringearse todos en el producto, y el recubrimiento en polvo admite coincidir con RAL y Pantone para una apariencia de marca consistente. Algunos clientes solicitan docks de carga integrados, iluminación LED o pasos de cables para sistemas de herramientas conectados, todos los cuales agregan trabajo de diseño de chapa metálica.
La personalización también cubre los detalles que hacen que un producto sea práctico: asas empotradas que protegen los nudillos, refuerzo de bordes que previene cortes, detalles de drenaje y ventilación, y almohadillas de goma que evitan el deslizamiento de las herramientas. Como cada característica se forma a partir del mismo diseño metálico, las marcas pueden construir una familia de productos coherente con componentes compartidos, lo que reduce el costo en toda la línea incluso cuando los modelos individuales lucen diferentes.
Casos de uso y aplicaciones
Talleres profesionales y reparación de vehículos
Los mecánicos profesionales y técnicos de taller son los clientes más exigentes en almacenamiento de herramientas. Sus cajas se cargan con herramientas manuales pesadas, se abren y cierran cientos de veces por semana, y se desplazan por el taller sobre ruedas. El datos del mercado de herramientas y bricolaje de Statista muestra una base grande y creciente de usuarios profesionales que compran almacenamiento por durabilidad en lugar de precio, razón por la cual las marcas del mercado secundario automotriz invierten consistentemente en cofres rodantes de mayor calibre.
Para talleres, los requisitos clave son la capacidad de los cajones, la resistencia de los guías y la movilidad. Los cajones deben soportar juegos completos de dados y llaves sin deformarse, las guías deben extenderse completamente para visibilidad, y el cofre debe rodar suavemente por los pisos del taller. Los usuarios profesionales también esperan cerraduras, topes de tapa con gas y recubrimiento en polvo resistente a impactos que sobreviva al uso diario, todo lo cual se convierte en puntos de especificación para el fabricante.
Instalaciones industriales y mantenimiento
Las fábricas, almacenes y departamentos de mantenimiento utilizan gabinetes de herramientas de chapa metálica para controlar el acceso a herramientas y repuestos. Un gabinete con cerradura mantiene instrumentos costosos seguros, las tableros de sombras organizados evitan que las herramientas desaparezcan, y las estaciones de trabajo móviles llevan las herramientas hasta el trabajo en lugar de obligar a los trabajadores a caminar a una habitación central. Estos productos son especificados por gerentes de instalaciones y oficiales de seguridad, no por consumidores, por lo que la documentación y la consistencia importan tanto como el precio.
Las aplicaciones industriales a menudo agregan requisitos que los productos para consumidores no tienen: materiales resistentes al fuego en algunas jurisdicciones, provisiones de puesta a tierra, ruedas Heavy-duty rating para cargas de piso, y acabados que resistan aceites y químicos de limpieza. El OSHA las directrices para almacenamiento de herramientas y seguridad en el taller influyen en decisiones de diseño como topes de cajón estables y retenciones de tapa, y los fabricantes que sirven a este mercado deben estar listos para discutir el cumplimiento durante las cotizaciones.
Mercado de bricolaje y garaje residencial
El mercado del garaje residencial y bricolaje es el motor de volumen del almacenamiento de herramientas. Los usuarios ocasionales compran cajas superiores, cofres y sistemas de gabinetes vendidos a través de retail big-box y comercio electrónico, y esperan productos de apariencia profesional a precios accesibles. Este mercado recompensa la manufactura eficiente: paneles estandarizados, componentes compartidos y acabados que ocultan marcas menores de superficie ayudan a las marcas a alcanzar los puntos de precio minorista.
Los productos de bricolaje aún necesitan calidad real. Un cofre de garaje residencial que hace ruido o se atasca se devuelve, y las devoluciones destruyen el margen. El enfoque práctico es usar acero ligeramente más delgado con más refuerzos de nervaduras, guías y cerraduras estándar, y un recubrimiento en polvo que luzca premium, lo cual es un ejercicio de diseño para manufactura que un buen fabricante puede liderar. Para las marcas, el canal de comercio electrónico también agrega requisitos de empaque: los productos deben sobrevivir al manejo del mensajería sin abolladuras o rayones.
Aplicaciones móviles y especiales
Más allá del taller, el almacenamiento de herramientas de chapa metálica aparece en camiones, furgonetas, remolques y aplicaciones marinas. Las cajas de herramientas para pick-up protegen las herramientas del clima y el robo, los sistemas de estantería para furgonetas organizan vehículos de servicio, y los gabinetes de herramientas marinos resisten la corrosión salina. Estas aplicaciones cambian las prioridades de material y diseño: el sellado contra clima, la resistencia a la corrosión y el montaje seguro se vuelven más importantes que la capacidad de cajones.
Los productos móviles también enfrentan cargas de vibración y manejo que las cajas estacionarias nunca ven. Los pestillos deben sujetar en caminos sinuosos, las guías de cajón deben tolerar impactos, y los soportes de montaje deben transferir la carga a la estructura del vehículo. Para uso marino, se requiere acero inoxidable o acero con recubrimiento pesado, y los sujetadores deben ser resistentes a la corrosión. Cada aplicación especializada es un mercado nicho donde la fabricación personalizada agrega valor real frente a productos disponibles comercialmente.
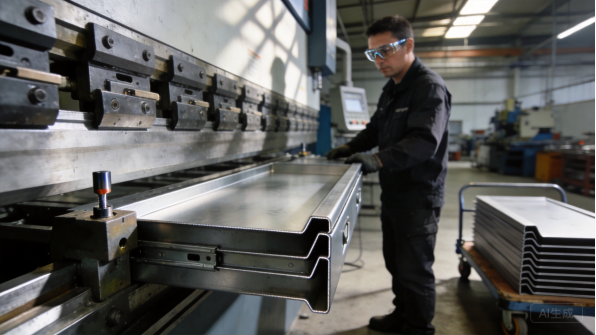
Figura 2: Un cofre rodante de herramientas de chapa metálica mantiene las herramientas del taller profesional organizadas y protegidas.
Selección de materiales
Acero laminado en frío y galvanizado
El acero laminado en frío es la columna vertebral del almacenamiento de herramientas. Los grados con buena conformabilidad y soldabilidad, comúnmente suministrados según especificaciones EN o ASTM, producen superficies lisas que aceptan bien el recubrimiento en polvo, y sus propiedades mecánicas están documentadas en referencias como la base de datos de materiales de MatWeb para comparación directa. El espesor típico del cuerpo varía de 0.8 mm a 1.5 mm dependiendo del tamaño del producto, con cuerpos de cajones a menudo más ligeros que la carcasa exterior.
El acero galvanizado añade un recubrimiento de zinc para resistencia a la corrosión y se utiliza para piezas internas, cuerpos de cajones y cualquier superficie que no será pintada. La Asociación Americana de Galvanizadores documenta la larga vida útil de los recubrimientos de zinc en exposición atmosférica, y los internos galvanizados protegen el producto en garajes y talleres húmedos. El acero galvanizado cuesta ligeramente más que el laminado en frío y requiere preparación antes de soldar, pero aporta una durabilidad real a bajo costo.
Acero inoxidable
El acero inoxidable, principalmente grados 304 y 316, se utiliza para almacenamiento de herramientas en entornos exigentes: talleres marinos, instalaciones alimentarias y médicas, plantas químicas y productos arquitectónicos premium. SSINA proporciona orientación para la selección de grados en entornos corrosivos, y el grado 316 añade molibdeno para resistencia a cloruros en aplicaciones costeras y marinas. Los productos de acero inoxidable nunca necesitan volver a recubrirse y tienen un aspecto premium por el que muchos compradores están dispuestos a pagar.
El acero inoxidable es más difícil de formar y más costoso que el acero al carbono, y requiere un manejo dedicado para evitar la contaminación con acero al carbono que causa óxido superficial. Para cajas portátiles y con ruedas, el peso del acero inoxidable también es una consideración. Los compradores deberían elegir acero inoxidable cuando el entorno lo demande, no como opción por defecto, porque la prima del material es significativa y el beneficio visible es pequeño en un taller normal.
Aluminio
Las cajas de herramientas de aluminio, normalmente aleaciones 5052 o 6061, son populares donde el peso es importante: cajas superiores portátiles, cajas para camionetas pick-up y productos marinos. El aluminio pesa aproximadamente una tercera parte del acero, resiste la corrosión de forma natural y admite bien el recubrimiento en polvo y la anodización. Sus propiedades y orientación para la selección de aleaciones se catalogan en referencias de ingeniería como AZoMaterials, que publica comparaciones prácticas de aleaciones para aplicaciones estructurales.
La contrapartida es la resistencia y el costo. Los paneles de aluminio deben ser más gruesos que los de acero para alcanzar la misma rigidez, lo que cancela parcialmente la ventaja de peso, y el material cuesta más por kilogramo. La soldadura de aluminio también requiere un aporte de calor controlado para evitar deformaciones. Para productos portátiles que se llevan a mano, el aluminio suele ser la opción adecuada; para cajas rodantes cargadas, el acero sigue siendo la elección más resistente y rentable.
Acabados y sistemas de recubrimiento
El acabado define cómo se ve una caja de herramientas y cuánto tiempo dura. El recubrimiento en polvo es la tecnología dominante: el polvo cargado electrostáticamente se cura en un horno formando una película resistente de 60 a 80 micras, y el Powder Coating Institute publica recursos técnicos sobre selección y pruebas de recubrimientos para productos industriales y de consumo. Las polvorestas texturadas ocultan huellas dactilares y marcas menores de manejo, mientras que las polvorestas lisas y brillantes brindan un acabado premium de exposición.
La durabilidad del recubrimiento se verifica con normas publicadas por ASTM International, que incluyen pruebas de adhesión, impacto y niebla salina, y los compradores deben especificar el rendimiento esperado para el mercado del producto. Las superficies interiores también requieren cobertura: el e-coat o el enmascaramiento cuidadoso asegura que los cajones, nervaduras y esquinas estén protegidos sin interferir con los rieles y las cerraduras. Un sistema de acabado especificado en la cotización previene la queja de garantía más común, óxido y descascarillado, antes de que llegue a los clientes.
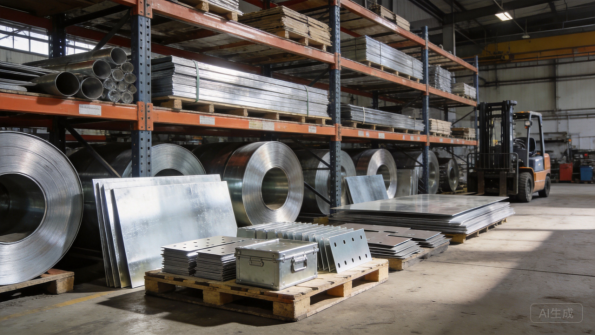
Figura 3: Bobinas de materia prima y chapas troqueladas para cuerpos de cajas de herramientas y paneles de cajones.
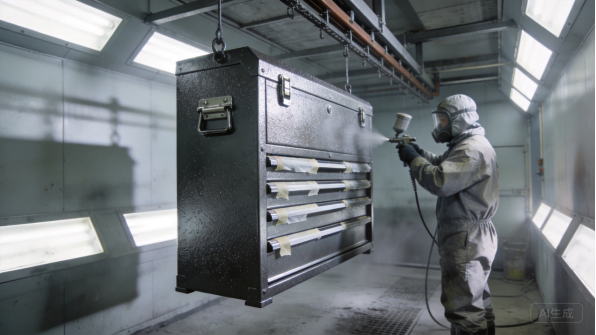
Figura 4: El recubrimiento con polvo en polvo proporciona un acabado duradero y sincronizado con la marca para productos de almacenamiento de herramientas.
Dificultad de producción
Corte por láser y troquelado
Toda caja de herramientas comienza como acero plano, y el corte por láser produce los paneles del cuerpo, los frentes de los cajones, las tapas y los soportes internos con la calidad de borde y la precisión dimensional de las cuales depende el ensamblaje. Los sistemas de láser de fibra mantienen tolerancias alrededor de ±0,1 mm, y en XHX Metal dos máquinas de corte por láser de fibra de 6 kW ofrecen una precisión de posicionamiento de ±0,01 mm, lo cual es importante cuando las aberturas de los cajones y los orificios de montaje de los rieles deben alinearse en toda la caja.
La calidad del corte afecta al resto del proceso. Las rebabas en los bordes de los cajones pueden trabar los rieles y raspar a los usuarios, por lo que el desbarbado es estándar en los bordes visibles. El software de anidación dispone las piezas en cada chapa para minimizar el desperdicio, y el orden de corte se ajusta para evitar distorsiones en los paneles delgados. Para un producto con una docena de paneles por caja, la utilización del material y la calidad del borde impulsan directamente el costo y la satisfacción del cliente.
Plegado CNC y conformado
El plegado convierte los blank planos en shells tridimensionales, cuerpos de cajones y tapas, y es donde se gana o se pierde la geometría de la caja de herramientas. Los cuerpos de los cajones deben ser cuadrados dentro de límites ajustados o los rieles se trabarán; las tapas deben ser planas o no sellarán contra el cuerpo. La compensación de resalte elástico es esencial, especialmente para materiales de mayor resistencia, y Engineers Edge publica referencias de desarrollo y deducción de plegado que los ingenieros utilizan para desarrollar los blanks y predecir las dimensiones terminadas.
Los modernos plegadores CNC con posavasos programables mantienen ángulos de doblado consistentes en toda la producción, y las primeras piezas se verifican contra los planos antes de la producción. Para las cajas de herramientas, las dimensiones críticas son el ancho y alto de la abertura del cajón, las posiciones de las bridas donde se montan los rieles y la planicidad de la superficie de trabajo. Estas mediciones se revisan en la primera pieza y se toman muestras durante la producción para mantener el proceso bajo control.
Soldadura y Ensamble
La soldadura une las carcasas, fija los topes de los cajones y construye los marcos de los archivadores móviles. El calor de la soldadura puede distorsionar paneles delgados, por lo que las piezas se fijan en dispositivos que mantienen la geometría correcta mientras se enfría la soldadura. TWI Global proporciona orientación técnica sobre soldadura de acero de calibre delgado, incluyendo control de entrada de calor y manejo de distorsión, directamente aplicable a la producción de cajas de herramientas.
Para costuras visibles, la soldadura por puntos o MIG con configuraciones controladas mantiene el exterior limpio, y las soldaduras estructurales internas usan mayores tasas de deposición. Después de soldar, las costuras se rectifican y acaban antes del recubrimiento. El ensamble agrega la ferralla que hace funcionar el producto: rieles, cerraduras, manijas y ruedas, cada una con sus propios requisitos de par y alineación. Un proceso de ensamble basado en dispositivos con verificaciones documentadas es lo que mantiene la calidad consistente a través de miles de unidades.
Control de Calidad y Pruebas
El control de calidad de almacenamiento de herramientas va más allá de las dimensiones. La prueba de ciclos de cajones verifica que los rieles operen sin problemas durante miles de ciclos de apertura-cierre, la prueba de carga confirma que los cajones y estantes soporten su peso nominal sin flexión, y las verificaciones de recubrimiento confirman espesor y adherencia. La inspección de primera pieza en una máquina de medición por coordenadas valida las dimensiones críticas de ajuste, y los lotes de producción siguen un plan de control con muestreo.
El programa de pruebas debe acordarse antes de la producción porque afecta el costo y el plazo de entrega. Una caja superior de consumo puede necesitar solo una verificación visual y una prueba de tirón del cajón, mientras que un archivador profesional especificado para uso continuo puede requerir pruebas documentadas de ciclos y carga en cada lote. Un fabricante que documenta pruebas con fotos e informes da a los compradores evidencia que pueden usar en marketing, lo cual es una verdadera ventaja para productos con marca.
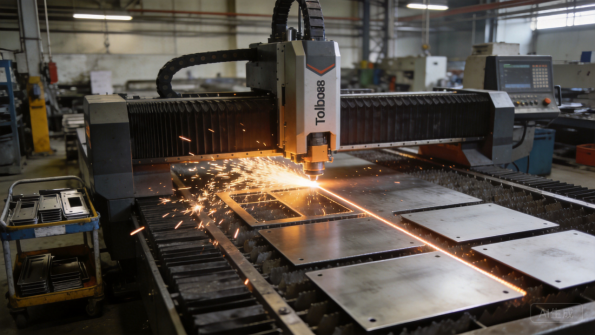
Figura 5: El corte láser de fibra produce blank precisos para cuerpos y frentes de cajones de cajas de herramientas.
Figura 6: El plegador CNC da forma a paneles y cuerpos de cajones de cajas de herramientas con geometría consistente.
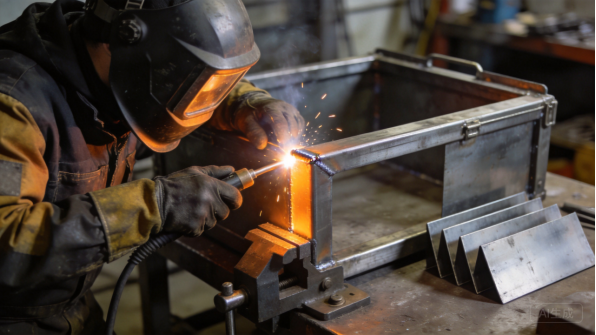
Figura 7: La soldadura controlada y los dispositivos mantienen los marcos de cajas de herramientas cuadrados y resistentes.
Plazos de Producción
Solicitud de Cotización, Revisión de Ingeniería y Prototipos
Un programa de almacenamiento de herramientas comienza con una solicitud de cotización: modelo 3D, plano, material, acabado, cantidad y precio objetivo. El equipo de ingeniería del fabricante revisa el diseño para verificabilidad, revisando radios de doblado, claros de cajones, montaje de rieles y acumulación de tolerancias, y regresa una cotización con comentarios en uno a tres días hábiles. Los prototipos típicamente se entregan en cinco a doce días hábiles para una sola caja y ligeramente más para un gabinete multi-cajón.
El prototipo es donde los diseños de almacenamiento de herramientas se validan. El ajuste del cajón, el sellado de la tapa y la alineación de los rieles solo pueden juzgarse verdaderamente sobre una muestra física, y los comentarios del prototipo deben incluir notas de ajuste y cambios sugeridos en los planos. Un fabricante que ensambla un prototipo completo, no solo una muestra de panel, da al comprador la confianza de que el producto de producción funcionará según lo diseñado.
Configuración de Herramentales y Proceso
La mayoría de las cajas de herramientas se producen con corte láser y doblado CNC, lo que mantiene bajos los costos de herramental y los cambios de diseño son económicos. La configuración que importa es el herramental de proceso: dispositivos de soldadura que mantienen las carcasas cuadradas, programas de doblado con parámetros verificados y calibradores de inspección que los operadores usan en la línea. Construir esta configuración típicamente toma una a dos semanas para una nueva familia de productos.
Para volúmenes muy altos, los troqueles de estampado para cuerpos de cajones o paneles exteriores pueden reducir el costo unitario, pero el desarrollo de troqueles añade de cuatro a ocho semanas y una inversión inicial significativa. La decisión correcta depende del volumen anual: bajo aproximadamente 20,000 unidades por año, el corte láser y el doblado casi siempre es la ruta de menor costo, mientras que por encima de eso las economías deben modelarse por ambos caminos. Los compradores deben solicitar una comparación de costos antes de comprometerse con el herramental.
Lotes de Producción y Planificación de Volumen
Los plazos de producción típicos son de 15 a 30 días hábiles para lotes desde unas cuantas centenas hasta varios miles de unidades, con el acabado y recubrimiento consumiendo la mayor parte de ese tiempo porque las líneas de recubrimiento en polvo corren en ciclos de lotes fijos. Los archivadores móviles toman más tiempo que las cajas superiores porque son ensamblajes de muchas piezas que deben soldarse, acabarse y ajustarse juntas.
El intercambio de pronósticos mantiene estables los plazos de entrega. Cuando los compradores comparten pronósticos móviles, la fábrica reserva material y capacidad de acabado, y realiza pedidos anticipados de artículos con largo plazo de entrega, como grados especiales de acero o colores personalizados de pintura en polvo. El acero laminado en frío y galvanizado estándar suele estar disponible, mientras que las bobinas de acero inoxidable, los tratamientos del aluminio y los colores personalizados pueden añadir una o dos semanas. Un cronograma claro con fechas de hitos permite ver el cuello de botella antes de que se convierta en un retraso.
Embalaje, logística y comunicación
Las cajas de herramientas terminadas son grandes, pesadas y se rayan con facilidad, por lo que el embalaje representa un costo y un elemento crítico en el cronograma. Los productos individuales se envuelven en película protectora, se empacan en cajas de cartón de exportación con esquinas de espuma y se estiban con film estirable. Para programas de comercio electrónico puede requerirse un embalaje listo para exhibición en retail con cajas impresas, lo cual añade plazo y costo pero protege la marca en la última milla.
Los envíos internacionales necesitan papel antióxido o película VCI para protegerse contra la condensación en el contenedor, y el fabricante debe proporcionar las dimensiones del cartón, el peso bruto y fotos de carga para la planificación del flete. La comunicación sigue hitos claros: revisión de diseño, confirmación del material, inspección de la primera pieza y envío, con fotografías en cada etapa. Los compradores que comparten desde temprano las fechas objetivo de lanzamiento permiten a la fábrica programar y entregar a tiempo.
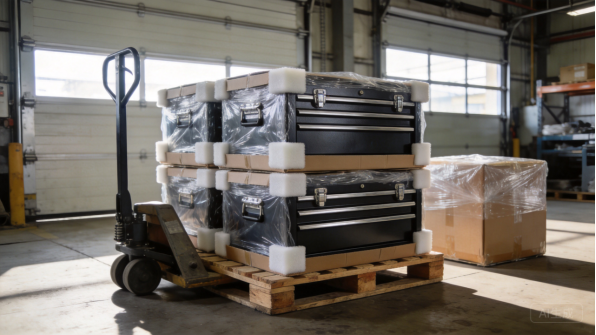
Figura 8: El embalaje protector mantiene las cajas de herramientas terminadas seguras desde la fábrica hasta el destino.
Estudios de caso anteriores
Marca de hardware: línea de cajas portátiles superiores
Una marca de hardware deseaba una línea de cajas portátiles superiores con tres tamaños, un acabado texturizado con pintura en polvo y un precio de venta al público que exigía una fabricación eficiente. El equipo de ingeniería diseñó una plataforma de construcción compartida: una secuencia de conformado del cuerpo, un perfil de tapa y hebillas y manijas estandarizadas escaladas entre tamaños. El prototipo reveló un problema de sellado de la tapa, por lo que se ajustó la pestaña de la tapa y se añadió una junta EPDM continua.
La producción inició con 1 000 unidades por mes y escaló a 5 000 a medida que la línea se listaba en los canales de retail. Una plataforma compartida significaba que añadir un cuarto tamaño requería únicamente nuevas dimensiones del blank, no nuevas herramientas ni procesos. El programa demostró cómo el diseño para la fabricación convierte una simple caja metálica en una familia de productos rentable.
Automotive aftermarket: cómoda rodante para herramientas
Una marca del sector automotive aftermarket necesitaba una cómoda rodante para herramientas con ocho cajones, un sistema de cierre central y ruedas clasificadas para cargas pesadas de taller, con un precio orientado al mercado profesional. La cómoda fue diseñada como un marco soldado con montajes individuales de cajones sobre guías con rodamientos, y la barra de bloqueo se integró en el diseño de la chapa en lugar de agregarse como una pieza atornillada.
Las primeras piezas se ensamblaron completamente y se sometieron a pruebas: los cajones se ciclaron 5 000 veces, la cómoda se cargó hasta su capacidad nominal y se verificó la pintura en polvo en cuanto a adherencia y espesor. Los lotes de producción incluían las mismas pruebas de forma muestra, y la marca utilizó los informes de prueba en sus materiales de marketing. La cómoda se lanzó con éxito y se convirtió en un programa de pedidos repetidos, con una segunda variante añadida un año después.
OEM industrial: estación de trabajo móvil
Un OEM de equipos industriales necesitaba una estación de trabajo móvil que combinara una superficie de trabajo, cuatro cajones con cerradura, un panel de perforación trasero y un estante para portátil e instrumentos. La unidad debía pasar por puertas estándar, rodar por los pisos de la planta y soportar cargas pesadas sin volcar. El diseño empleó un marco reforzado, un panel superior rigidizado y un centro de gravedad bajo gracias a la disposición de los cajones.
El prototipo incluyó una prueba de carga en la superficie de trabajo y una prueba de estabilidad con todos los cajones extendidos, y los resultados se documentaron para la aprobación interna del OEM. Los lotes de producción de 200 unidades se entregaron trimestralmente, con informes de inspección de alineación de cajones y funcionamiento del cierre. El OEM estandarizó la estación de trabajo en múltiples instalaciones, y más tarde se adaptó el diseño con una tapa de acero inoxidable para entornos de sala limpia.
Proveedor marino: gabinete resistente a la corrosión
Un proveedor de equipos marinos necesitaba un gabinete de herramientas para talleres de embarcaciones y uso a bordo, donde el aire salino corroe rápidamente el acero común. La especificación exigía construcción en acero inoxidable 316, frentes de cajón sellados y accesorios resistentes a la corrosión en todo el gabinete. El equipo de ingeniería reemplazó el acero al carbono pintado por acero inoxidable para el cuerpo y los cajones, utilizó guías selladas y especificó sujetadores de acero inoxidable.
Las primeras piezas se sometieron a pruebas de niebla salina para confirmar el rendimiento anticorrosivo, y el gabinete se entregó por lotes con verificación del recubrimiento e informes dimensionales. El proveedor comercializó el gabinete como un producto premium y lo vendió a través de distribuidores marinos. El programa mostró cómo la selección de materiales impulsada por el entorno, y no por el costo inicial, crea una posición de producto defendible.
El gabinete se ha especificado desde entonces en dos proyectos de refit de yates, y el proveedor realiza reposiciones trimestrales según un pronóstico móvil, lo que mantiene reservada la capacidad de material y acabado con mucha antelación a cada envío.
Resumen y próximos pasos
Aspectos clave
Las cajas de herramientas de chapa metálica personalizada parecen simples, pero presentan requisitos exigentes: el ajuste del cajón, la alineación de los rieles, la rigidez estructural y la durabilidad del recubrimiento dependen todos de una fabricación controlada. La decisión del material determina el costo y el rendimiento, desde el acero laminado en frío para productos de volumen hasta el acero inoxidable para entornos corrosivos, y los acabados deben especificarse para el caso de uso real en lugar de asumirse. La dificultad de producción se concentra en la precisión de doblado, el control de la distorsión por soldadura y la verificación del ajuste, que son precisamente donde los fabricantes experimentados marcan la diferencia.
Los tiempos de entrega siguen un camino predecible: revisión de ingeniería en días, prototipos en una a dos semanas, Herramental de proceso en una a dos semanas, y producción en tres a cuatro semanas por lote, con matrices de estampado que agregan cuatro a ocho semanas cuando los volúmenes lo justifican. El intercambio de pronósticos y la documentación clara mantienen ese camino estable. Los compradores que definan material, tolerancias y ensayos antes de la cotización tendrán programas más fluidos que aquellos que descubran los requisitos una vez iniciada la producción.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2 000 metros cuadrados, unos 30 empleados y una capacidad anual superior a las 500 000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce gabinetes personalizados, productos de almacenamiento, soportes y piezas fabricadas para clientes de exportación con embalaje diseñado para transporte marítimo. Dos máquinas de corte por láser de fibra de 6 kW, dobladoras CNC, soldadura TIG y MIG, y una línea de acabado cubren el proceso completo bajo un mismo techo.
La compañía acompaña a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina ensayos de terceros como prueba de niebla salina, carga y verificación dimensional cuando se requiere. Para programas de almacenamiento de herramientas, los compradores pueden revisar los servicios de fabricación de chapa metálica y las páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega para adaptarse a las necesidades del programa.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que indique material, espesor, acabado, tolerancias y cantidad. Si el diseño no está finalizado, envíe fotos o bocetos del producto que tiene en mente, el peso objetivo, los tamaños de los cajones y el volumen anual, y el equipo de ingeniería recomendará un diseño fabricable. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de almacenamiento de herramientas, contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una caja de herramientas de chapa metálica personalizada pasa del dibujo a la producción en semanas, con ajuste y acabado que resisten años de uso diario.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga al fabricante tres preguntas: qué materiales y espesores maneja regularmente, cómo verifica el ajuste del cajón y la alineación de los rieles en las primeras piezas, y qué ensayos puede documentar para ciclo del cajón, carga y rendimiento del recubrimiento. Las respuestas revelan si el taller trata las cajas de herramientas como ensambles de precisión o como simples cajas de metal.
También confirme las capacidades de ensayo y documentación, ya sea internas o a través de un socio designado, porque los consumidores y los minoristas esperan cada vez más evidencia de durabilidad. Un fabricante que incluya métodos de ensayo y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que vale la pena construir una línea de productos.