最后更新:2026年10月20日 | 由XHX金属工程团队撰写
粉末喷涂服务通过静电喷枪将带电粉末喷涂到接地的钗金工件上,然后在烘箱中固化,使其流动并形成连续的薄膜,从而为钗金提供干式聚合物涂层。在XHX Metal,粉末喷涂服务适用于中国东莞一座2,000平方米厂房内切割、成型和焊接的工件,并与激光切割、数控冲剪、折弯和焊接工艺协同进行。
本文面向规定涂层要求而非仅采购裸件的采购人员和工程师:介绍粉末喷涂服务的涵盖范围、适用的工件和材料、决定膜厚和附着力、故障及其预防措施、所需时间、证明涂层质量的文档,以及三个包含数量和价格区间的订单示例。
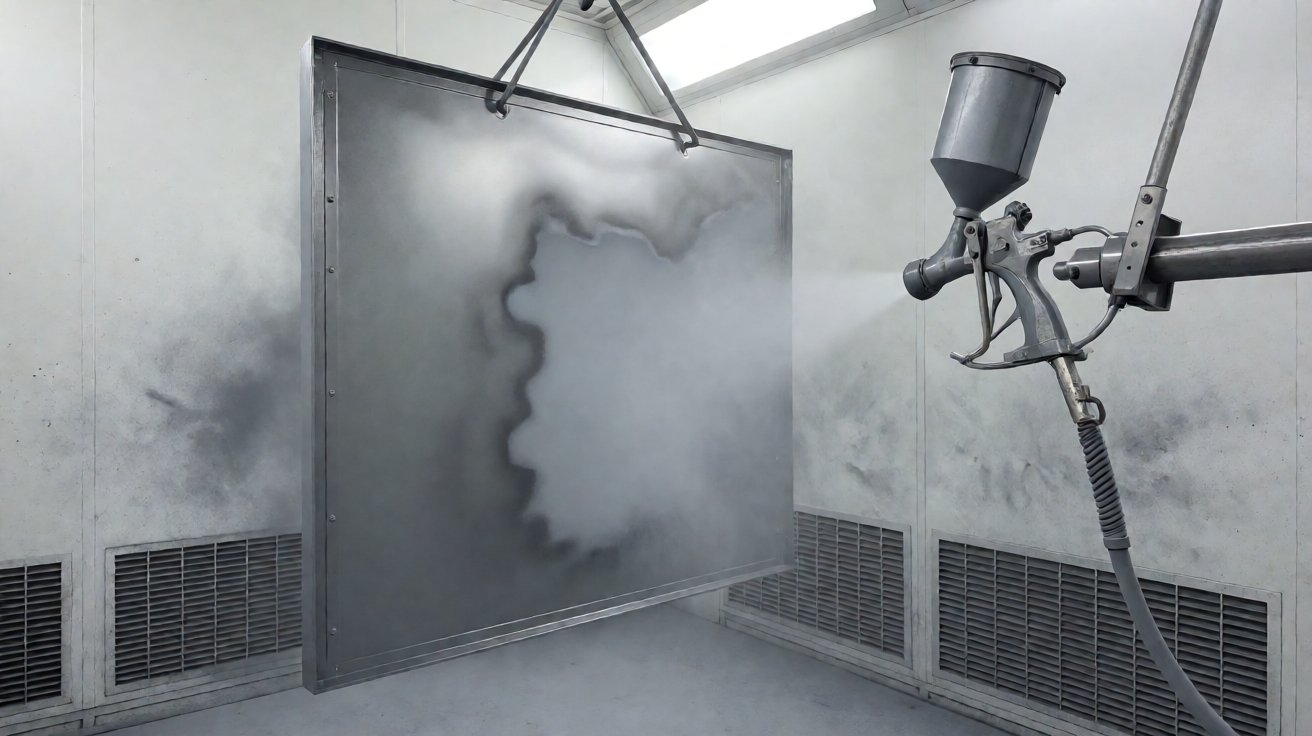
图 1:粉末喷涂服务在静电喷房内对一个钗金外壳面板进行喷涂。
粉末喷涂服务:我们提供的内容
服务范围
粉末喷涂服务具体做什么?它按顺序执行四个步骤:预处理以让金属接受涂层,用喷枪施加带电粉末,在烤箱中固化以熔化和交联薄膜,以及检查厚度、颜色和附着力。如果一个部件跳过了预处理,无论喷涂得多么好,它都会因附着力不足而失败。
买家订购粉末喷涂服务时,可以是针对我们制造的部件,也可以是针对客户提供的部件。两者的报价基于相同的答案:基材、部件尺寸、颜色和光泽、目标膜厚、遮蔽要求以及每批数量。
最常进行涂层处理的部件包括外壳面板、柜体及门、安装板、支架、机器盖板、底盘和百叶通风面板。一个外壳项目通常包含八到二十个部件,将它们作为一批进行涂层处理可以保持整个组件的颜色和光泽一致。
预处理:买家常低估的一步
预处理决定了粉末喷涂服务中涂层是否保留。钢材经过脱脂处理,随后进行磷化或转化涂层处理,以便粉末能够化学结合和机械结合。铝需要其自身的转化处理,而镀锌板则需要一种不侵蚀锌的工艺。
跳过或缩短预处理步骤的粉末喷涂服务会产生一种当天看起来正确,但六个月后成片剥落的外观。失效表现为涂层从弯曲处或剪切边缘剥落,而不是在交货时可见的缺陷,这就是为什么预处理记录比收货时外观更重要的是。
施加、固化和批次控制
粉末喷涂服务中的施加过程是静电的:喷枪使粉末带电,接地的部件吸引粉末,薄膜不断积累直到覆盖部件。随后在粉末制造商设定的温度和停留时间下进行固化,通常约为 180 至 200 摄氏度,持续指定时间,在此期间粉末熔化、流动并交联。
固化不足会留下柔软且化学性质脆弱的薄膜;过度固化会使浅色变黄并可能导致薄膜变脆。这两者由烤箱记录而非肉眼控制,这就是为什么粉末喷涂服务应该能够展示您收到的批次的固化记录。
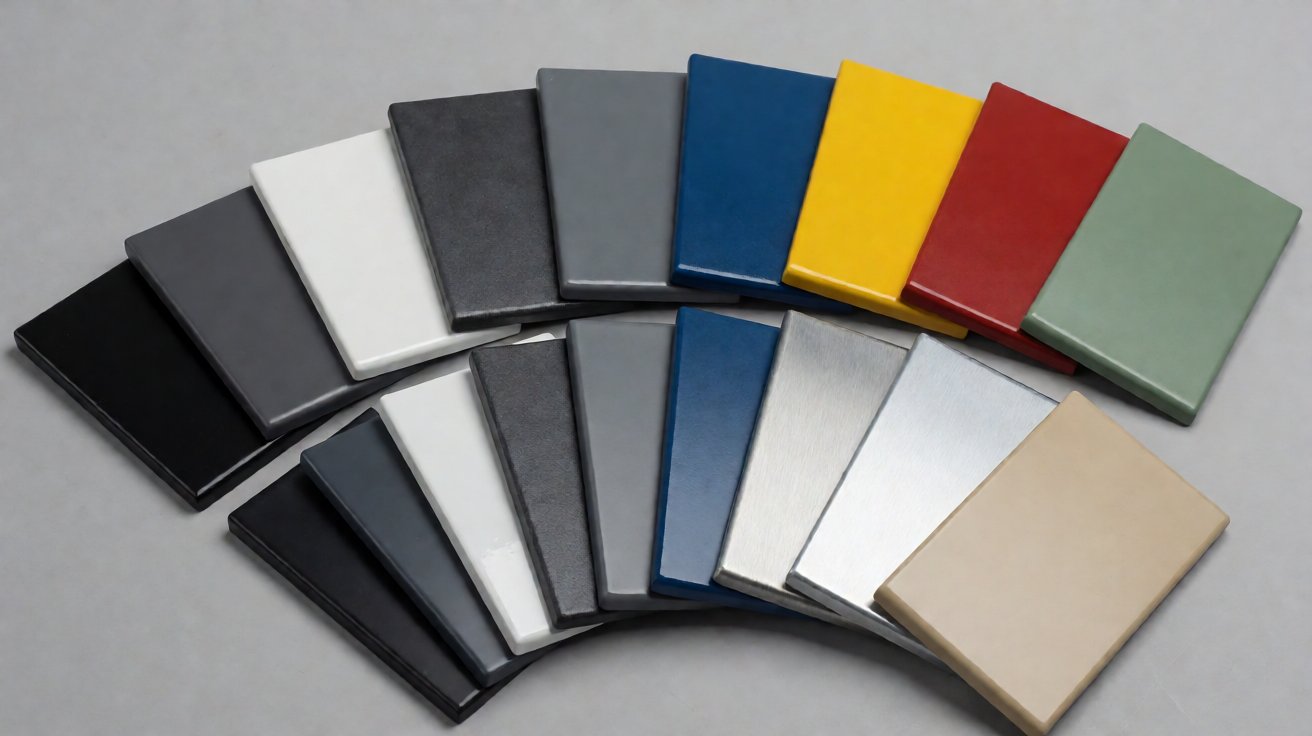
图2:粉末涂层颜色样本卡,展示在不同膜厚度下的哑光、缎面和光泽饰面。
粉末涂层服务的应用领域
电气与电子外壳
外壳是粉末涂层服务业务量最大的部分:壁挂式和落地式机柜、控制箱和配电箱、门、电缆密封接头板和安装板。这些部件的评判标准在于整个装配组件的颜色一致性以及角部的涂层厚度,因为门及其机柜在日光下必须相匹配。
外壳涂层还有装饰性作品所不具备的功能性要求:接地连续性。在涂覆前,螺丝柱、屏蔽接地面和配合面会被遮盖,以确保装配能够导电,而遮盖方案应在图纸上商定,而不是在喷枪前决定。
机器护罩、防护装置和框架
机器护罩、防护装置、框架和底座是粉末涂层服务处理的第二大组别。这些部件更大,通常经过焊接,并且经常指定纹理或低光泽饰面,这种饰面比光滑的光泽膜更能隐藏搬运留下的痕迹。
与平面面板相比,焊接部件需要更多的护理,因为涂层必须覆盖焊缝和内角,而不能出现桥接或形成干斑。像涂平面面板那样喷涂焊接件的粉末涂层服务,在户外一个季节内就会导致锈迹从焊缝处渗出来。
户外、街道和基础设施部件
户外工作是在第三大组别,也是粉末涂层服务必须做好防腐的一点:路边机柜、护柱、框架、标识面板和结构支架。在这里,规格由耐腐蚀寿命而非外观驱动,因此前处理、涂层化学性质和膜厚度都被提高,盐雾测试结果也是要求的一部分。
户外部件还拥有最长的保修预期,因此涂层规格是根据耐腐蚀类别而非颜色制定的。这意味着前处理等级、粉末化学性质和膜厚度在报价前就已固定,同时也会商定测试证据。
相关装配组件列于产品页面,涂层工艺与打磨和表面处理并列于能力页面。
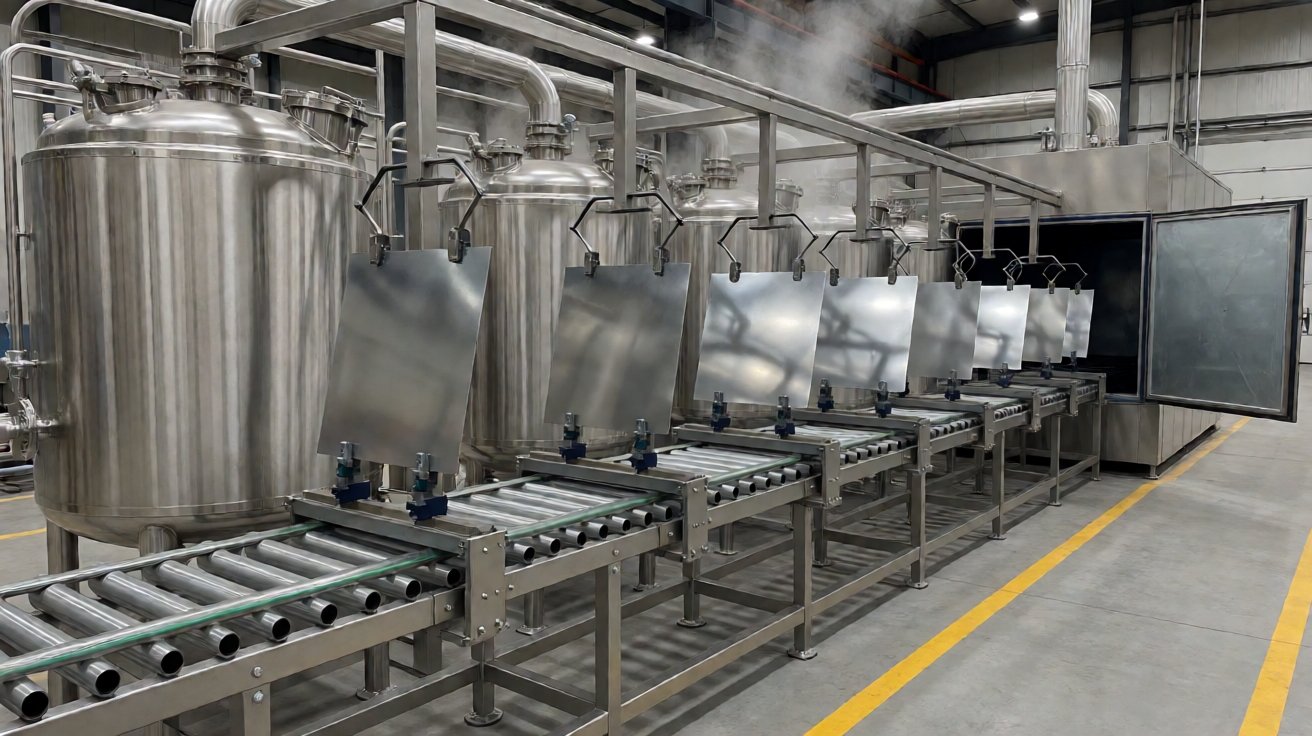
图 3:粉末喷涂服务预处理生产线:悬挂在顶置输送机上的工艺槽和干燥炉。
材料、颜色及涂层规范
基材及其性能
冷轧钢是粉末喷涂服务的默认基材,其涂粉效果最为可预测。热浸镀锌和电镀锌钢需要能够耐受锌的预处理,否则锌发生反应会导致涂层起泡。铝需要专用的化学转化膜。除了着色之外,不锈钢很少进行粉末喷涂,因为其自身的氧化层已具备保护作用。
涂层性能类别和测试方法由ASTM International描述。这些等级下的材料应用实践由American Iron and Steel Institute和SSINA记录。如果使用铝材,Aluminum Association会发布决定表面对预处理反应情况的合金和状态标识。
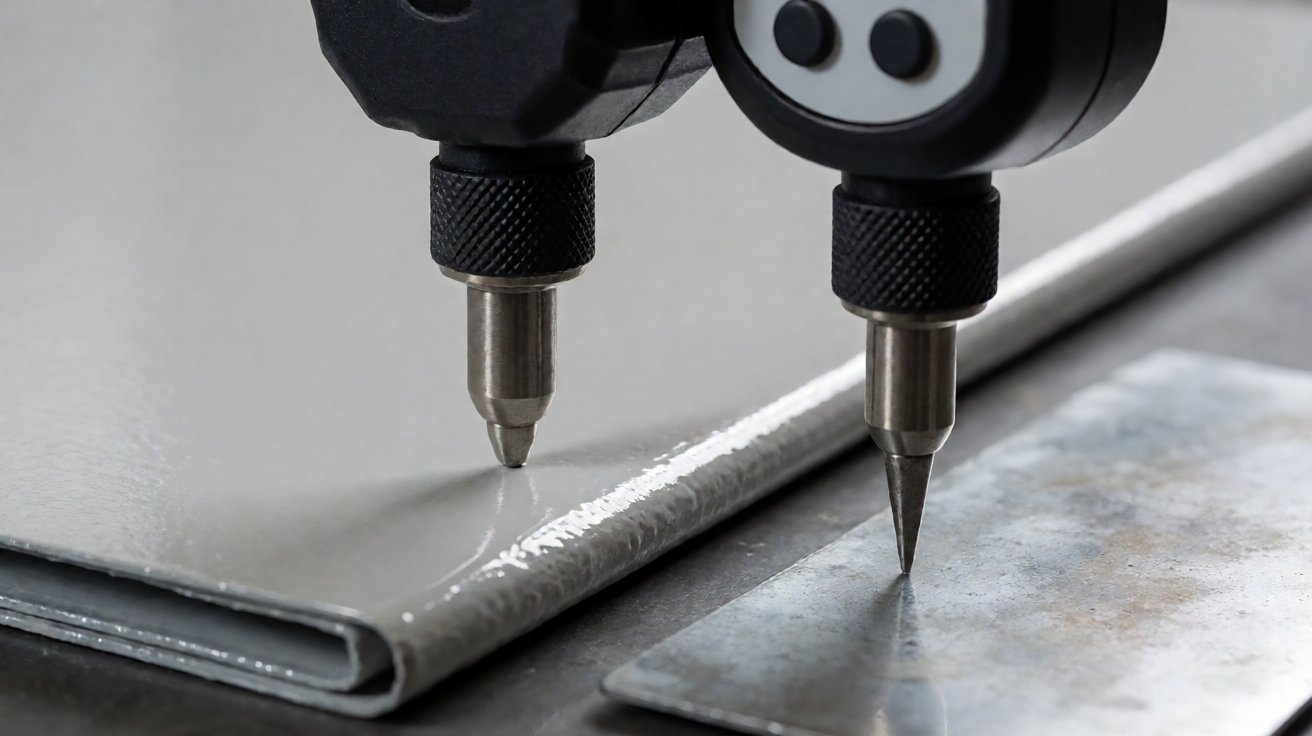
图 4:使用磁性涂层测厚仪在喷涂面板上测量的膜厚。
颜色、光泽和纹理
工业饰面通常由 RAL 颜色系统 和 ISO 保留颜色参考。在粉末喷涂服务中,颜色是通过标准参考而非名称来指定的,因为像“中灰色”这样的描述涵盖了广泛的范围。光泽度单独指定,并且比大多数买家预期的更重要:在工厂照明下,相同颜色的 30 光泽和 80 光泽看起来像两种不同的产品。
纹理是第三个变量,也是实用的一个。细纹理可以遮盖焊接打磨痕迹和轻微的表面瑕疵;光滑的光泽膜会暴露基底下的每一个瑕疵。指定纹理通常比指定更好的基材更便宜。
膜厚及其成本
膜厚是粉末喷涂服务在成本和性能方面控制的最大的单一杠杆。典型的建筑和外壳工作膜厚在 60 到 80 微米;户外和防腐关键工作则推向 100 微米或更多。厚度加倍并不会使保护加倍,但它确实会增加粉末消耗和循环时间。
厚度还与配合相互作用。涂层在每个表面都会增加可测量的堆积,因此紧密的配合面、螺纹嵌件或垫圈凹槽必须要么遮盖,要么进行尺寸设计以允许这种堆积。在喷涂后发现这一点会导致零件无法组装。
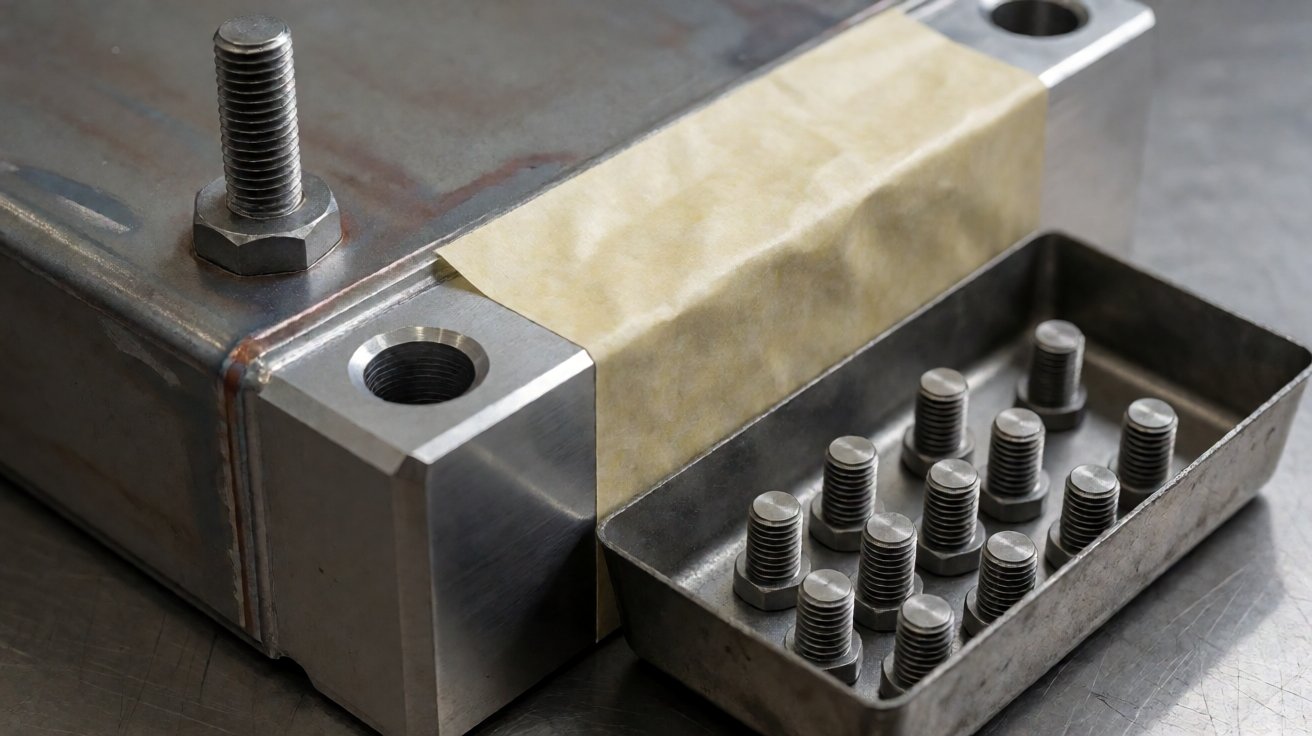
图 5:涂层前的遮蔽处理:在螺纹孔中塞入硅胶塞,并在机加工的配合面上粘贴胶带。
为什么静电粉末喷涂难以做对
附着失效与前处理缺陷
在静电粉末喷涂服务中,采购方应关注哪些质量风险?首先是附着力。涂层在折弯处、剪切边缘或刻痕线上起翘,指示的是前处理问题,而非喷涂问题,且通常会影响整批产品而非单个零件。
我们的应对措施包括:记录各工序时间与温度的受控前处理、首件件的叉格法附着力测试,以及每批次试片的弯曲测试。当基材难以处理时,测试试片与生产零件一同通过生产线,而非单独处理。
膜厚波动与法拉第屏蔽
静电粉末喷涂服务中的第二个风险是厚度波动。粉末在边缘和面向喷枪的表面上堆积更快,而在凹槽和内角处则较慢,这种现象称为法拉第屏蔽,因此箱体截面可能会出现背面薄而前唇厚的情况。
应对措施包括:根据零件几何形状而非批次设定喷枪角度和距离、对凹槽进行二次喷涂,以及在包括内角在内的指定点测量厚度,而非仅测量平面。对于几何形状关键的零件,会制作工装夹具以确保喷涂路径可重复。
污染、颜色漂移与搬运损伤
静电粉末喷涂服务中的第三类风险是污染与一致性。裸露零件上的油渍、灰尘或指纹会在固化膜中形成凹坑或缩孔。如果混合不同批次的粉末,不同批次之间会出现颜色漂移;如果固化温度不一致,则会出现光泽度漂移。
搬运损伤是最后也是最直观的风险:涂覆后的零件容易留下划痕和磕碰,因此在工序之间需隔离,包装时需加垫层,并在固化后戴手套搬运。磕碰的边角无法无痕修补,因此包装是涂层规范的一部分,而非事后考虑。
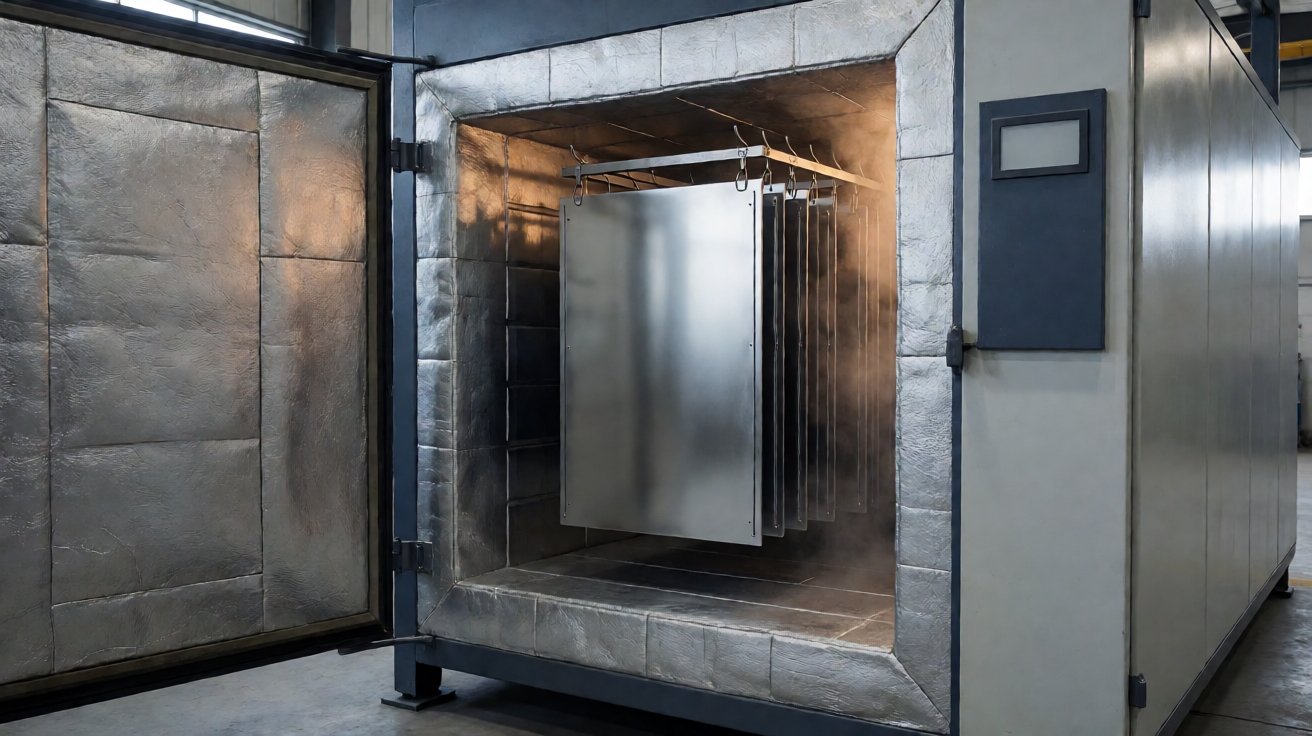
图 6:一批粉末喷涂板在烤箱中固化,涂层完全流平至缎面光泽。
粉末喷涂服务交期与文档
获取报价所需材料
粉末喷涂服务需要什么材料才能报价?请提供零件图纸或样品、基材及其状况、颜色参考及光泽度、目标膜厚、遮蔽要求以及每批数量。请说明零件是我方提供还是客户自供。
有两个细节对粉末喷涂服务价格的影响超出了买家的预期。第一是遮蔽:每个需要遮蔽的孔或面都需人工操作。第二是每批的颜色数量,因为无论零件数量多少,更换颜色都会产生额外的换色时间成本。
如果尚未确定最终饰面,请提供基材样品以及零件将使用的环境。我们将提供包含颜色、光泽、膜厚和前处理的规格说明,而不仅仅是颜色名称。
交期
粉末喷涂服务的颜色样品在规格确认后 5-10 个工作日内提供,首批生产件将在 15-30 天后发货,具体取决于数量和颜色种类。喷涂通常是包装前的最后一道工序,因此其交期处于生产链条末端而非开端。
有两点会影响交期:需要专门订购的颜色,以及在零件成型后才提出的遮蔽要求。在批次进入喷涂房之前确定这两项更为经济。
检验、证书与测试证据
随零件提供的文档包括:规定位置的膜厚读数、该批次的固化记录、颜色和光泽确认以及附着力测试结果。如果规格要求,还将提供经同一生产线测试的样板盐雾测试报告。
腐蚀测试规范由 NACE International 描述。工厂持有 ISO 9001:2015 和 CE 认证,并可通过 SGS 安排第三方检验,或由客户自行前往验收。涂层测试方法由 ASTM International 发布,对于出口订单,美国买家需使用 Harmonized Tariff Schedule 计算到岸成本。
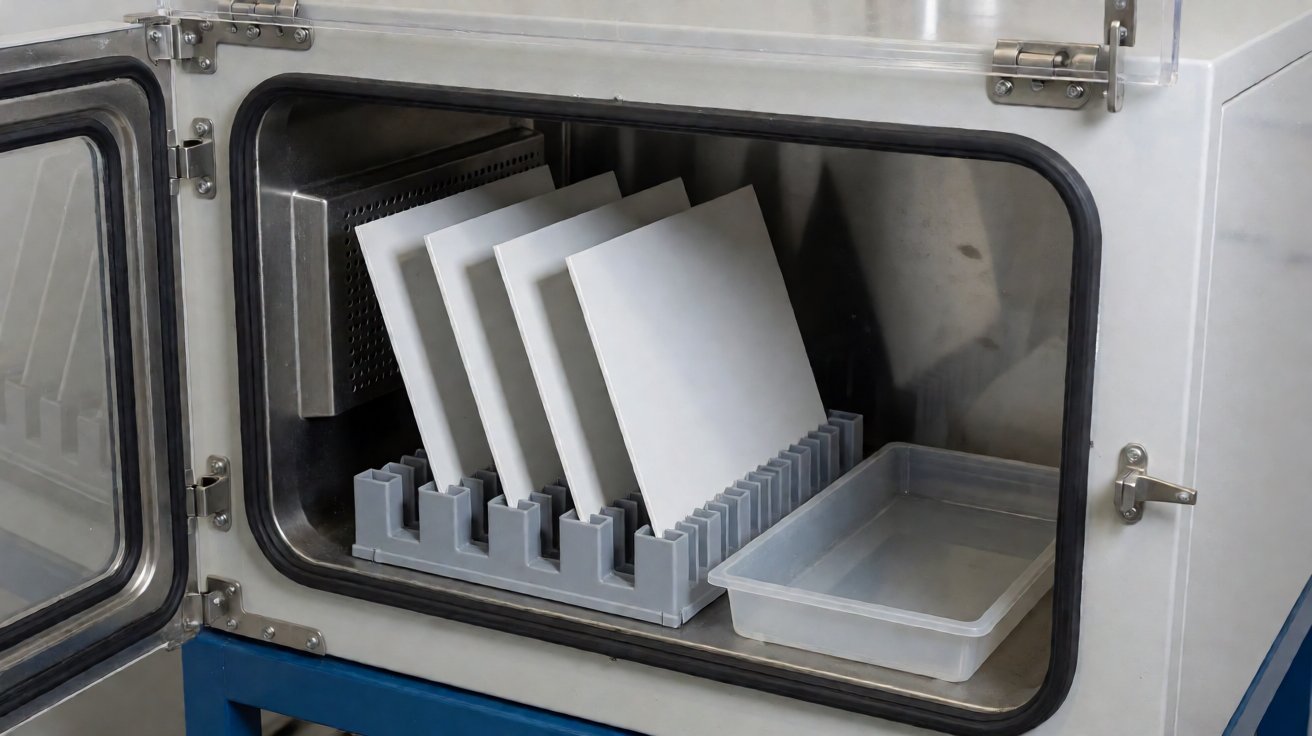
图 7: 测试柜中对划痕粉末涂层钢板进行盐雾腐蚀测试。
我们已交付的粉末涂层项目
案例 1: 外壳制造商 – 单色机柜系列
一家外壳制造商使用粉末涂层服务,为单色缎面灰色的壁挂式和落地式机柜进行涂层,同时对接地柱和电缆引入孔进行遮蔽: 每批 50-300 件, 每年三至六批, 最小批量为 20-50 件, 以及每件 15-80 美元含涂层的 FOB 价格。
该项目因机柜及其门上的颜色一致性而非单件价格而中标。 粉末批次为该项目保留, 首批在批准后 15-30 天内发货, 年度支出在 3 万至 6 万美元区间, 发货前进行第三方检验。
案例 2: 设备 OEM – 支架和盖板, 多色
一家设备 OEM 从粉末涂层服务商处订购了四种颜色的支架、 盖板和小面板, 以匹配产品系列: 每批 200-800 件, 每年四至八批, 最小批量为 100 件, 每件 2 至 15 美元的 FOB 价格, 具体取决于尺寸和颜色。
该项目依赖于颜色更换纪律以及对小型螺纹特征的遮蔽。 零件按颜色分组以最大限度地减少换色, 遮蔽使用夹具, 并在第二年就重复部件达成 4-6% 的阶梯式降价协议。 年度支出保持在 1.5 万至 4 万美元区间。
案例 3: 基础设施供应商 – 户外机柜, 耐腐蚀等级
一家基础设施供应商与一家具有耐腐蚀等级规格的粉末涂层服务商订购了路边机柜和安装框架: 每批 10-40 件, 每年两至四批, 最小批量为 5-10 件, 每台机柜 100 至 400 美元的 FOB 价格, 含涂层和包装。
由于要求耐腐蚀寿命, 因此预处理、 厚度和盐雾证据都比外观更重要。 测试板随每批通过生产线, 首批在批准后 20-35 天内发货, 年度支出落在 2.5 万至 7 万美元区间。
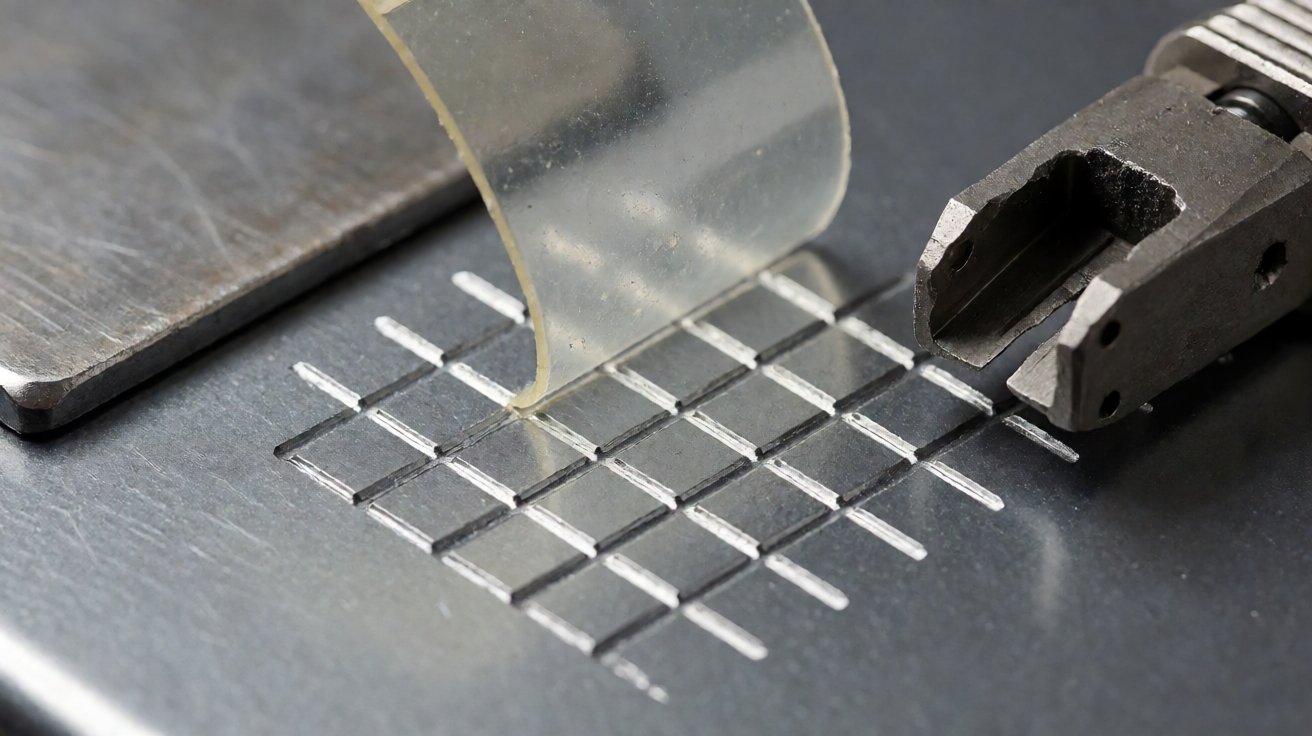
图 8:剥离胶带时,对喷涂面板进行网格状附着测试。
总结与后续步骤
如何指定粉末喷涂服务
从环境角度反向指定粉末喷涂服务。确定基材和前处理、颜色参考及光泽度、目标膜厚,以及保持裸露的表面。遮蔽、包装和测试证据将基于这四个回答来确定。
然后问两个问题:前处理是如何控制的,以及在何处测量厚度。这些答案将区分仅提供涂装的服务与符合规格完成的服务。
为何选择 XHX Metal
XHX Metal 在东莞 2,000 平方米的工厂内整合了激光切割、CNC 冲压、成型、焊接、打磨、涂装和装配:两台 6 kW 光纤激光切割机,定位精度为 +-0.01 mm,CNC 转塔冲床,CNC 折弯,TIG 和 MIG 焊接,以及与涂装合作伙伴一起,年产量约为 500,000 件。
该工厂持有 ISO 9001:2015 和 CE 认证,与 SGS 合作进行检验,并已向北美和欧洲的 OEM 和品牌客户供应了十多年。供应商资格支持由 NIST MEP 描述。
如何启动您的项目
发送图纸或样品,注明基材、颜色参考、光泽度、厚度和遮蔽要求,以获取包含交货期的报价。涂装工艺在粉末喷涂能力页面上描述,相关精加工在打磨和精加工页面,材料在不锈钢和铝材页面上,项目从联系页面开始;咨询也可通过 sales01@xinghaoxin.com 发送到销售部门。
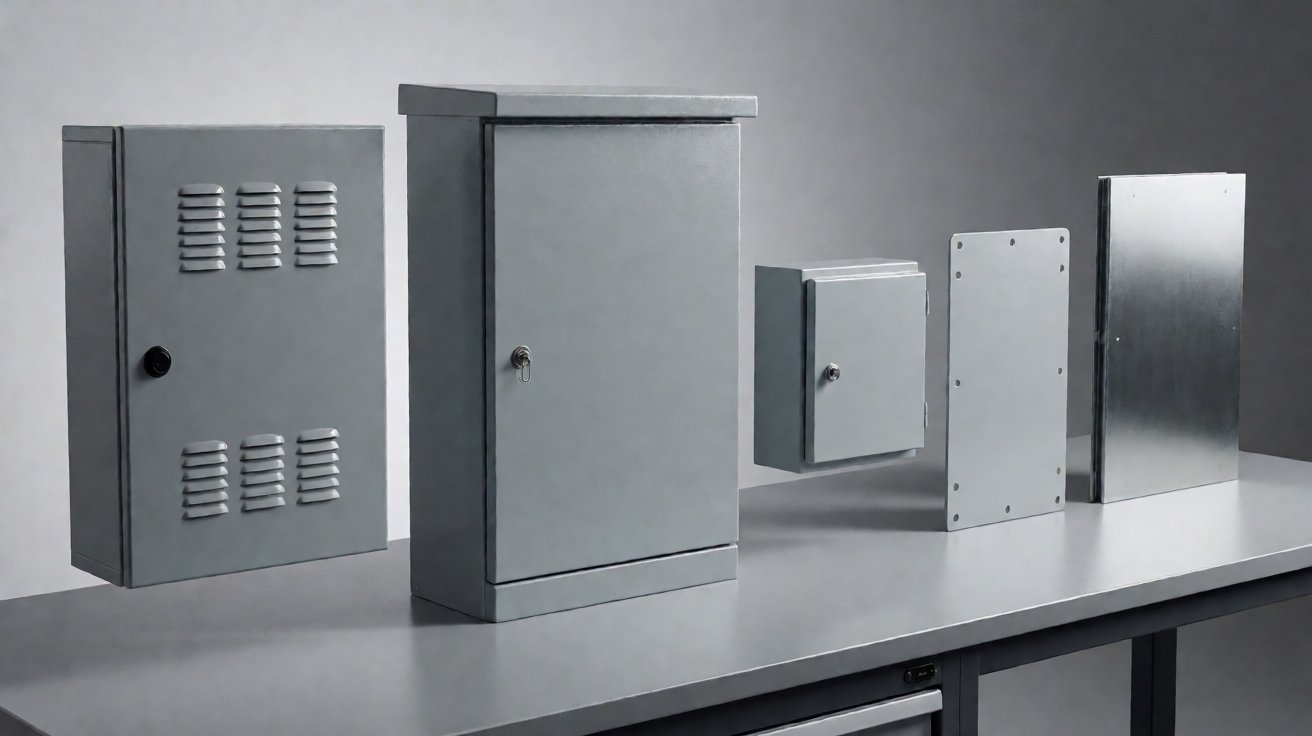
图 9:完成粉末喷涂的外壳:壁挂柜、落地柜、接线盒和安装板。
常见问题:粉末喷涂服务
最小起订量是多少?小零件约为 100 件,较大面板为 20-50 件;单个样品和颜色试验也提供报价。
你们能喷涂我们在其他地方制造的零件吗?可以。客户提供的零件按照相同的规范进行喷涂,前提是预清洗前已知基材及其状况。
涂层厚度是多少?外壳类工作通常为 60 到 80 微米,在适用腐蚀规范时则为 100 微米或更厚;厚度在零件上指定的点确认。
螺纹和配合面可以保持裸露吗?可以。螺纹孔、接地螺栓、屏蔽凸台和配合面使用硅胶塞或高温胶带进行遮蔽,并在批次喷涂前在图纸上商定。
你们能喷涂钢材和铝材吗?可以,但预清洗不同:钢材需磷化或转化涂层,而铝材需要其自身的转化处理,粉末才能可靠附着。


