最后更新:2026年10月21日 | 作者:XHX金属工程团队
自助服务终端外壳制造是设计并生产容纳自助服务终端的金属外壳的过程,其内部包含屏幕、读卡器、票据打印机、现金或硬币模块、电源以及它们之间的布线。在XHX金属公司,自助服务终端外壳制造流程涵盖激光切割坯料和折叠面板、焊接、粉末涂装及装配。我们的工厂位于中国东莞,面积2,000平方米,配备两台6 kW光纤激光器,精度达到 +-0.01 mm。
本文面向该外壳的规格制定者(采购人员和工程师),内容涵盖:自助服务终端外壳制造的范围、其服务的终端类型、材料与厚度的选择方法、大型折叠机柜中常见的故障、项目周期、交付的文件以及三个包含数量和价格区间的订单示例。
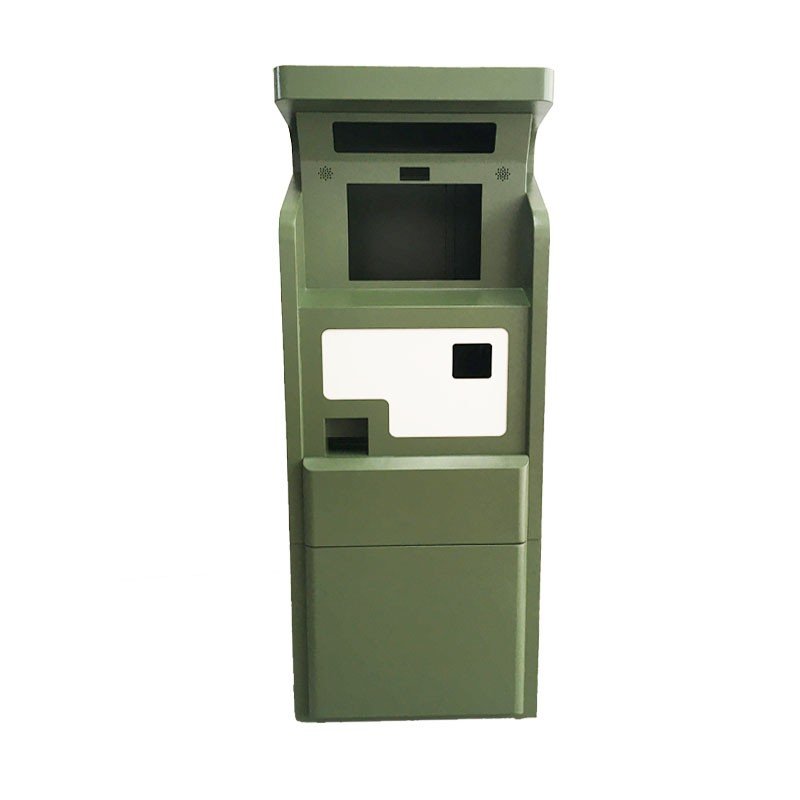
图1:一个完成的自助服务终端外壳:落地式机身,带护罩的屏幕舱,卡槽和下部门。
自助服务终端外壳制造:我们打造的产品
自助服务终端外壳究竟是什么
自助服务终端外壳制造项目始于一个围绕特定终端配置而非带有孔洞的通用盒子而制造的钗金机柜。其高度、屏幕角度、卡槽位置和内部搁板均遵循客户已选定的硬件。这一区别在商业上至关重要:自助服务终端外壳是按适配性而非尺寸购买的。如果屏幕边框低了2 mm或卡槽落在读卡器面板后面,终端将无法组装,且任何油漆工作都无法挽回订单。
这项业务背后的市场很大。Grand View Research关于自助服务终端市场的报告跟踪其规模达数百亿美元,由无人值守支付、票务和签到驱动。这些终端中的每一个都需要外壳,而大多数是由制造商而非品牌方建造的。
我们制造的部件
典型的自助服务终端外壳制造订单包含八到二十个部件:主机身,前面板,屏幕边框,护罩,下部检修门,底座,内部搁板,PC安装板,打印机托架,钱箱支架,盲板以及电缆入口面板。大多数是折叠和焊接组件,而非冲压件。机身由一个或两个大型毛坯成型,内部结构是独立的焊接框架,蒙皮附着在其上。将它们分开是保持可见面平坦的关键。
我们还生产终端所需的小型硬件:铰链支架,锁扣板,接地柱,DIN导轨支架和通风百叶,详见我们的钗金能力页面。将它们与机身一起供应意味着组件到货时是完整的。
保留在客户处的内容
电子设备永远不属于制造商。屏幕、读卡器、打印机、控制器及其间的接线是客户的范围,外壳是围绕它们构建的封装。在报价时明确这条界限可以防止此类产品中最常见的争议:谁拥有接口尺寸。我们拥有的是所有接触部件的内容——板材,折弯半径,焊缝修整,涂层,密封圈凹槽和螺纹嵌件。
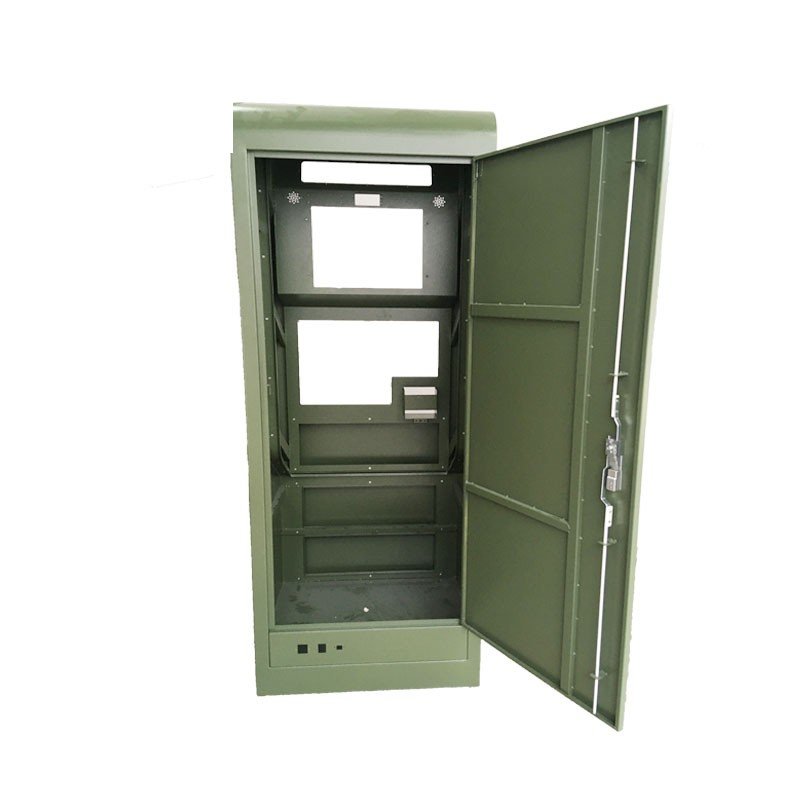
图 2:自助服务终端外壳内部:内部搁板结构、安装面板及门板加强筋。
若客户偏好装配完成的整机,可添加客户提供的硬件的组装服务,该服务与金属制造部分分开报价。大多数首单仅包含金属制造;一旦硬件清单不再变更,便会增加组装服务。
自助服务终端外壳的应用领域
支付与售票终端
自助服务终端外壳制造的最大应用领域是非无人值守支付:停车票发行机、交通票售卖机、公用事业缴费终端、充值站以及银行自助服务单元。这些设备共享一种架构——位于站立视高处的带罩屏幕、接近侧的卡片插槽、其下方的凭条插槽,以及用于现金或硬币模块的上锁下部隔间。
支付终端包含影响机械设计层面的合规要求。卡数据处理遵循 PCI Security Standards Council 标准,非接触式和芯片接口遵循 EMVCo 规范。这两个机构并不对 外壳 进行认证,但它们都会决定读卡器的安装位置以及周围的 钗金 如何屏蔽信号。
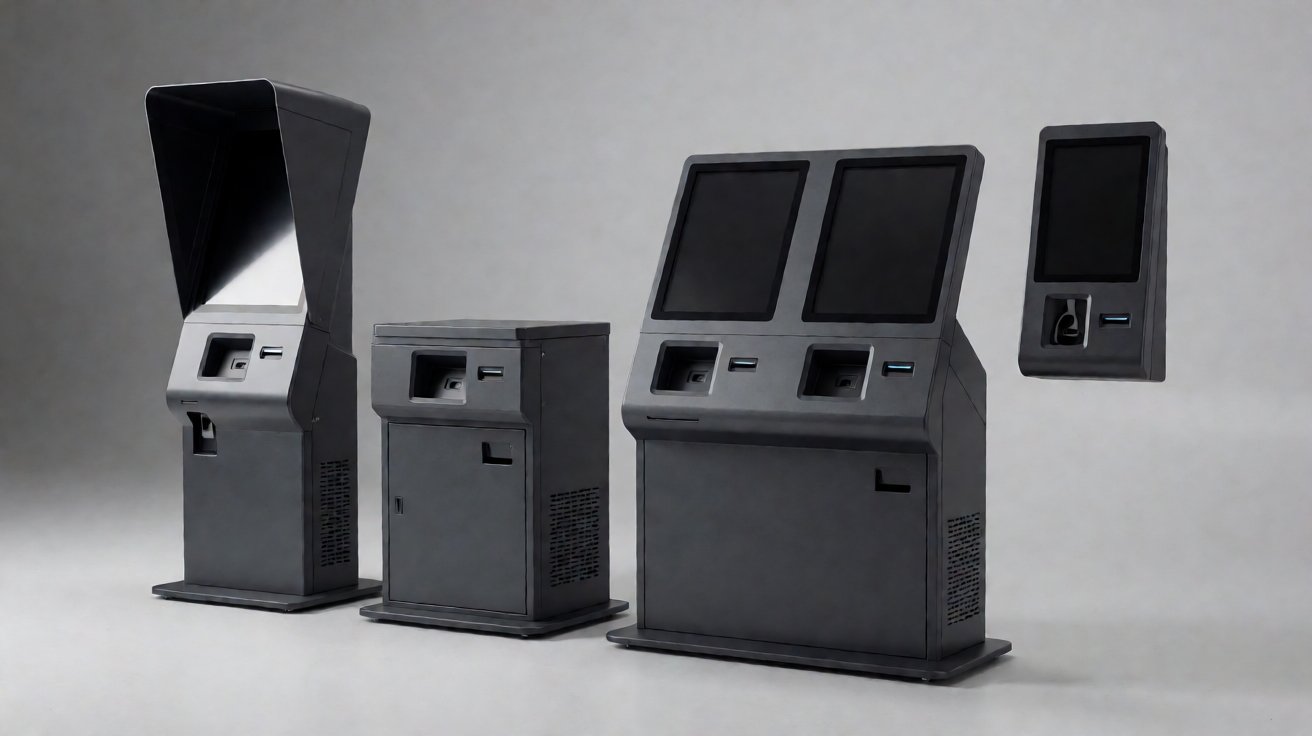
图 3:自助服务终端外壳制造产出:落地式、台面式、双屏式和壁挂式变体。
无障碍性是第三个约束条件。在美国,美国无障碍设计委员会 ADA 标准设定了触达范围和操作部件高度,从而确定了屏幕中心和卡片槽的高度。未考虑这些数值的自助服务终端外壳设计会在首次现场勘测后重新设计,这是一个日程问题,而不是制造问题。
自助服务零售与值机
零售自助结账、酒店入住办理、机场行李托运、医院登记和排队管理终端构成了第二组,它们的外壳制造与支付设备有所不同。它们在有人值守的室内环境中运行,因此防尘防水要求较低,预算更多地转向外观:更紧密的面板间隙、更平整的前面板、整个车队的统一颜色,以及融入前面板的边框。
工业和室外变体
第三组的工作强度更大。室外支付自助服务终端、电动汽车充电接口、仓库自助服务站点和堆场终端面临雨水、灰尘、温度波动和人为破坏,因此外壳的特性发生变化:更重的规格、完全焊接的接缝、倾斜或带罩的顶部以防积水、带密封垫的门,以及足够厚的涂层以承受紫外线和路盐。
防尘防水等级是指定的,而非假设的。IEC 60529 防尘防水等级代码定义了买家引用的 IP 等级,而室外终端的实际目标通常是 IP54 或 IP55,并带有最低点的排水路径。防破坏是另一个关于锁等级、铰链隐藏和面板刚度的讨论。
定制自助服务终端外壳的材料
钢、不锈钢或铝
冷轧钢是自助服务终端外壳制造中的默认板材:它能干净地折叠,易于焊接,粉末喷涂效果良好,且成本最低。1.5 mm 至 2.0 mm 的厚度提供了坚硬的板,能够抵抗公共终端受到的凹陷。其弱点是切割边缘和焊缝的腐蚀,因此涂层必须完整而非装饰性的。
当终端位于室外、靠近海岸或洗涤环境时,会选择不锈钢。304 级适用于大多数安装,316 级用于氯化物暴露,如不锈钢材料页面所述。不锈钢成本更高,划痕明显,需要不同的焊缝处理,因此是一个决策而非默认选项。等级由 SSINA 编目,合金成分由 ASM International 提供。
铝适用于重量重要的终端:壁挂单元、改装和运费敏感的车队。它无法在薄规格下按照钢标准焊接,因此铝制自助服务终端外壳通常是折叠和铆接的组件,带有挤压角,而不是焊接外壳。
厚度和加强
厚度由最大无支撑面板决定,而非习惯。跨度为 600 mm 的 2.0 mm 冷轧钢前面板表现良好;相同规格跨度为 1,200 mm 时会因手压而产生油罐效应。答案要么是更重的规格,要么更经济地,是折叠的回边、缩径的肋条或面板背后的粘接加强件。冷轧平板产品的厚度和平整度公差在 EN 10131 中定义。
饰面与颜色
粉末涂层是自助服务终端外壳制造的标准饰面,化学选择很重要:室内终端使用聚酯,必须承受紫外线并保持颜色的室外单元使用超耐久或含氟聚合物级。典型构建是 60 至 90 微米,基于磷化或转化预处理,如粉末涂层能力页面所述;耐久性等级由 PCI,即粉末涂层协会 描述。颜色通常匹配 RAL 或客户主样,难的部分是跨批次的可重复性,而不是第一批。
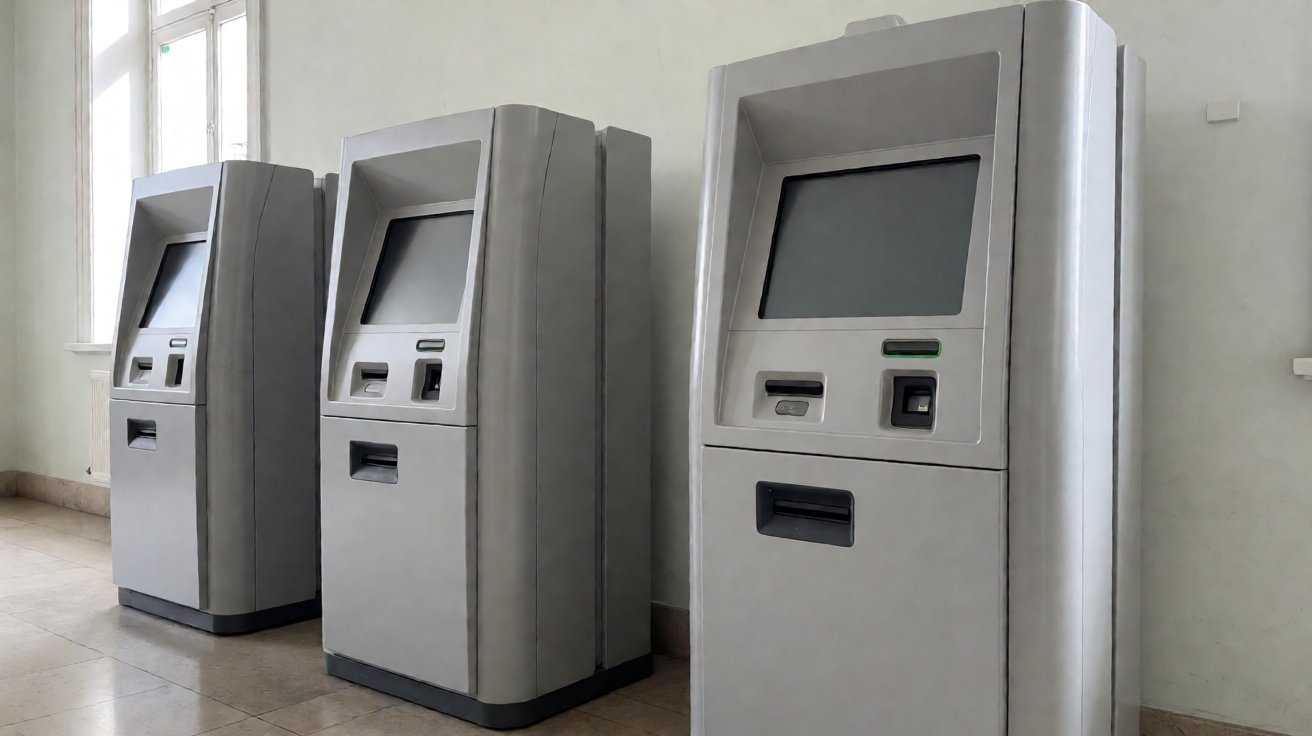
图 4:安装在公共服务大厅中的自助服务终端外壳,调试前屏幕处于关闭状态。
自助服务终端外壳制造中的生产挑战
大面板平整度
自助服务终端外壳制造中的主要质量风险有哪些?首先是平整度。激光切割会使大型板坯产生热输入,折弯会引入回弹,焊接会在冷却过程中拉拽板材;这三者中的任何一个都会导致表面反射光呈波浪状。我们在三个环节进行控制:板坯在切割时包含加强特征,焊接按顺序进行,工装夹具在板材冷却前固定面板,并且在涂装前使用直尺检查表面,因为裸钢上的波纹在粉末涂料流出后会变成高光。
屏幕和开槽切口
第二个风险是开孔组。屏幕窗口、卡片插槽和键盘切口位于不同的面上,它们的位置是相互关联的:支架安装到框架,框架定位面罩,面罩承载窗口。每个部件上精细的公差在叠加后会导致边框错过其开孔,因此开孔尺寸从贯穿装配过程的一个单一基准面进行标注。
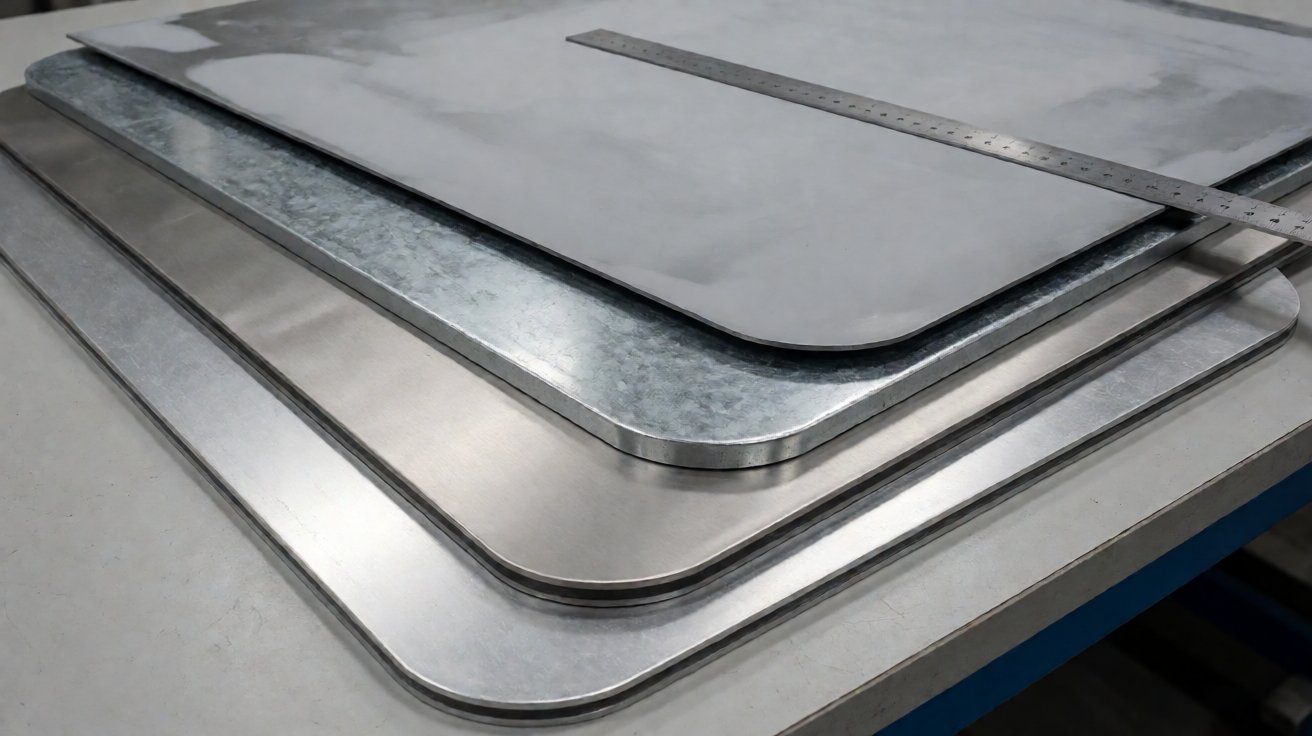
图5:用于自助服务终端外壳制造的钗金钣金件:冷轧钢、镀锌、不锈钢及铝。
曲面和多平面面板
第三个风险是几何形状超出了平面展开图的范围。许多终端设计需要大半径弯曲,使前面板过渡到侧面,或者需要护罩折叠覆盖在屏幕上方。这些需要使用正确的模具进行半径弯曲,并在样品上验证弯曲允许值。涂层会带来第二个问题:粉末在半径曲面上的流动特性不同,因此在弯曲外侧的涂层厚度可能会降低。
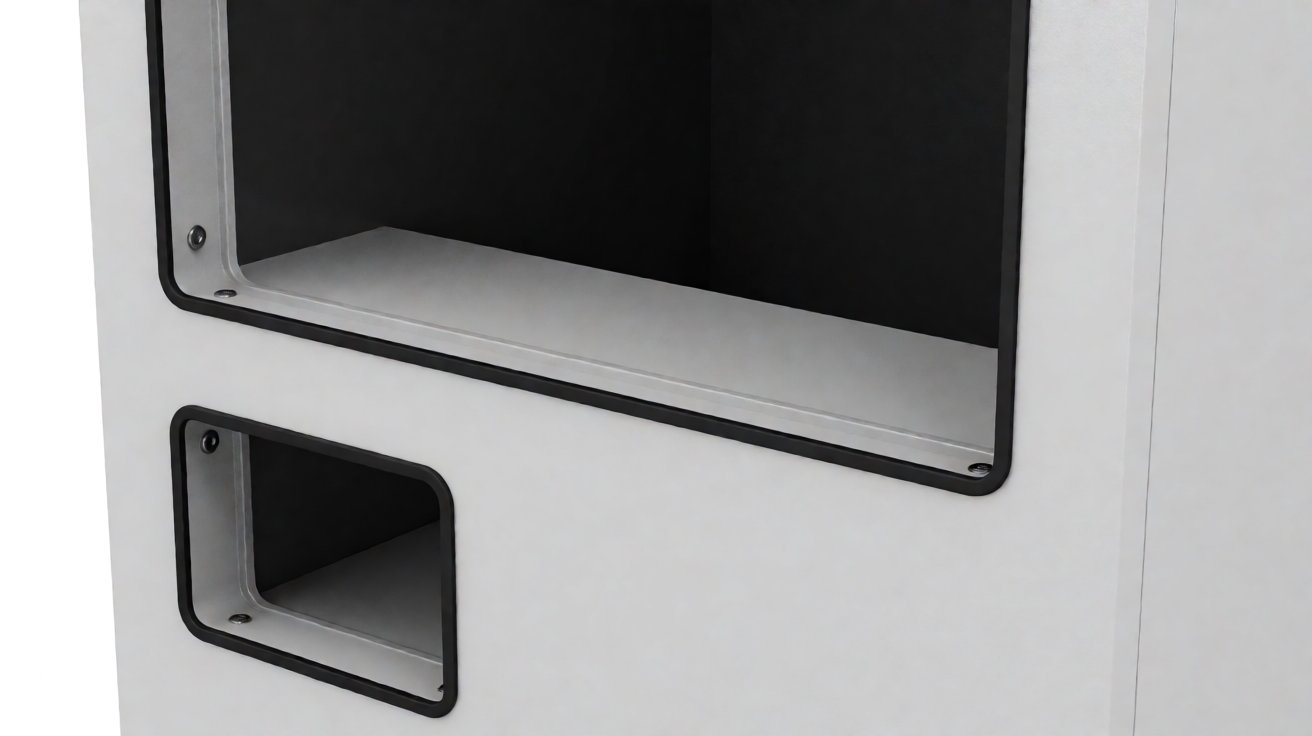
图6:带有折叠回边法兰和密封垫的显示开口,决定屏幕适配的细节。
安全性、通风与电缆入口
第四个风险是决定终端是否能在其站点存活的细节。锁具需要加强的锁舌,而不是在单层外壳上开孔;百叶窗必须排水而不是导水;电缆入口需要一个电缆密封板,以便在不切割本体的情况下密封线束。密封机柜内的电子设备也需要一条散热路径,因此过滤风扇或热交换器应纳入面板布局。热负荷涵盖在 IEC 60890 和 NEMA 外壳类型 中。
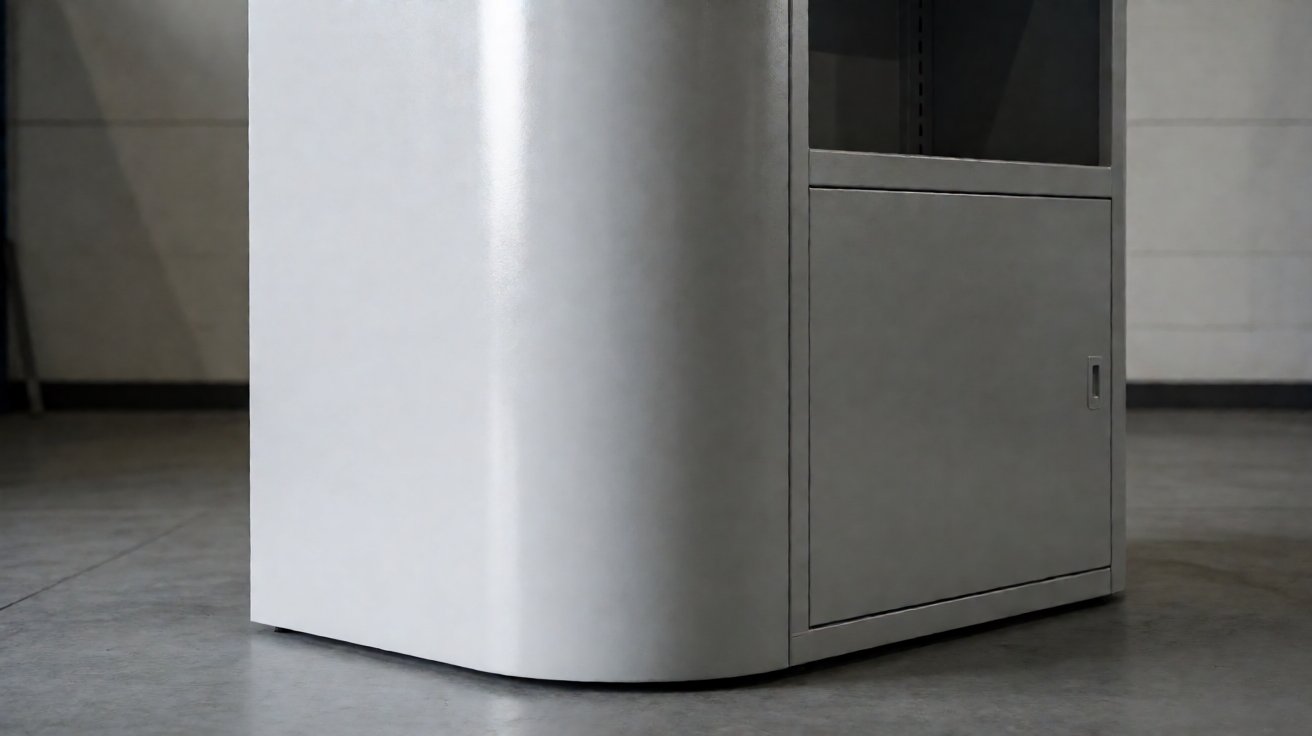
图 7:大半径弯曲,将自助服务终端外壳的前板转换为侧板。
交货期和订单流程
从图纸到样品
自助服务终端外壳制造始于图纸评审,而非始于冲压机。对于每一笔订单,我们都要求提供 STEP 模型、带有公差的 2D 图纸、外壳必须适配的硬件、目标表面处理以及包含释放模式的年产量。评审将返回一份接口问题清单——屏幕型号、读卡器面板、打印机型号、锁具类型、线缆进入方向——因为这些答案会改变展开图。
在图纸批准后,折叠组件的样品将在 5 至 10 个工作日内提供;若需先制作焊接夹具或弯曲程序,则耗时更长。首个样品将根据客户硬件进行检查,而不仅仅依据图纸,这项检查是保护批量的关键。
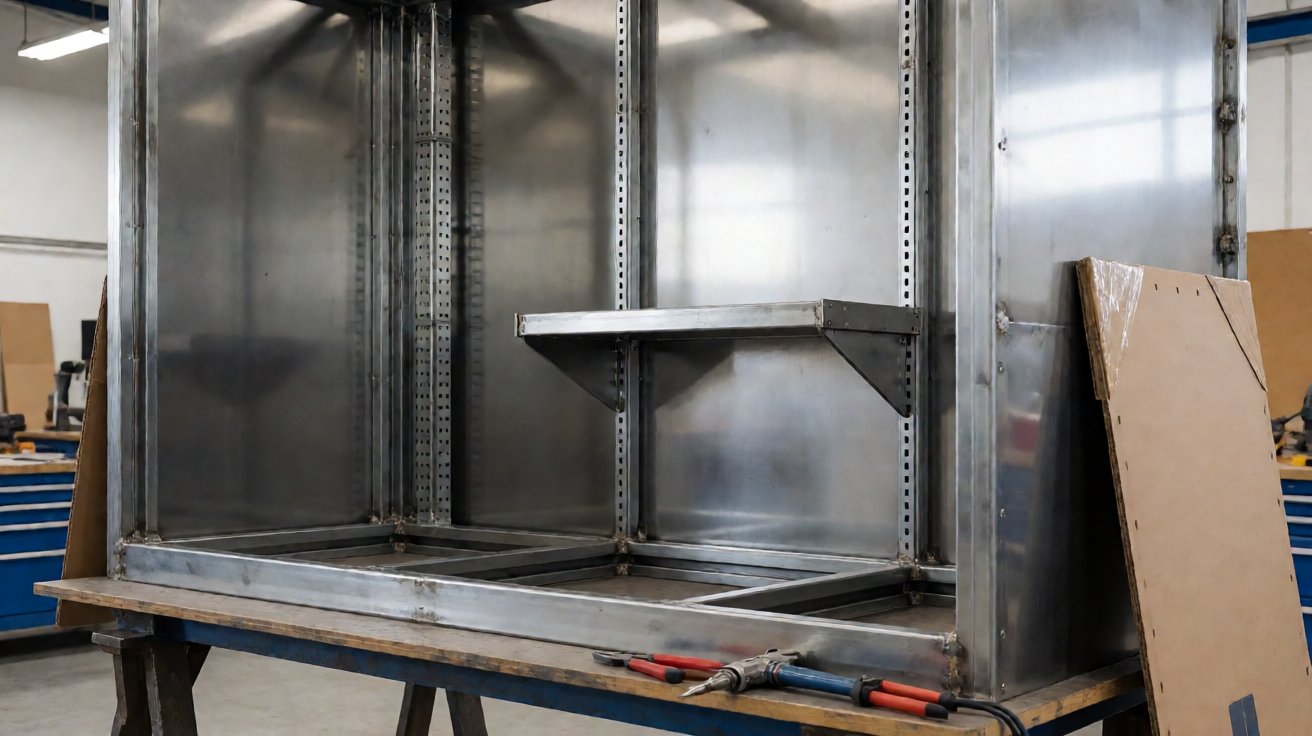
图8:自助服务终端外壳在装配阶段的制造:焊接底框、临时紧固的侧面板和电缆托盘。
您应收到的文件
每个自助服务终端外壳制造订单都应附带完整的文件记录:当前修订版的批准图纸、注明钢种及炉号或批次的材料证书、涵盖接口特征的初始样品检查报告、涂层厚度记录以及批次检验记录。对于出口项目,该文件包还包括包装清单(注明每个木箱的尺寸和重量)以及装箱货物的照片。XHX Metal 遵循 ISO 9001:2015 标准,并应要求提供 CE 文件;其背后的欧盟指令已发布在 EUR-Lex 上。
批次规模与价格区间
自助服务终端外壳制造属于低产量、多品种业务,这决定了价格区间。落地式终端是一个大型部件,因此合理的投放量每批次为 10 至 40 台,每年两至四个批次,一旦工装夹具就位,最低起订量(MOQ)约为 5 至 10 台。涂覆且组装好的机身的 FOB 价格通常介于 100 美元至 400 美元之间,具体取决于尺寸、厚度、内部结构和表面处理。低于该价格区间的,模具准备成本——包括程序、工装夹具、涂覆掩模、包装设计——将主导单件价格。
三个自助服务终端外壳项目
为欧洲集成商提供的售票终端
一家交通系统集成商需要一个落地式自动售票机,用于地铁线路扩展项目:带遮光罩的屏幕舱、卡片插槽、凭条出口以及用于打印机和现金模块的带锁下部隔间。可视面必须足够平整以保持反射效果,且车队颜色在各批次间必须保持一致。
我们将自助服务终端外壳制造为焊接机身,配有独立的折叠面板、屏幕窗口周围的返回法兰以及带密封垫的下门。投放量为每批次 25 台,每年三次,MOQ 为 8,FOB 价格为 210 至 290 美元。首批货物在批准后 30 天发货;年值约为 19,000 美元。
为美国品牌提供的零售自助结账设备
一家零售夹具品牌在二十家门店试点自助结账服务,需要一个台面式外壳,使其在完工的内饰中看起来恰到好处:紧密的面板间隙、隐藏所有紧固件的面板、与前面板齐平的边框,以及与店内装修相匹配的颜色。该自助服务终端外壳制造采用 1.5 mm 冷轧钢,使用折叠加强筋而非肋条以提供刚度,可视面上采用盲铆钉,并应用双层粉末涂装以匹配标准样品。试点投放量为 12 台,MOQ 为 5,FOB 价格为 130 至 175 美元;随后该品牌转为每年两次、每次 40 台的投放量,年值达到约 26,000 美元。
为中东地区提供的户外支付自助服务终端
一家位于沿海城市的停车运营商需要一个户外支付自助服务终端,需耐受盐雾、灰尘和 50 C 的表面温度:倾斜的遮光罩、焊接缝、带密封垫的门、遮阳罩以及两年内不会粉化的涂层。
我们使用 2.0 mm 钢材制造该自助服务终端外壳,焊缝连续、打磨并密封,最低点设有排水路径,配有电缆防水接头板和 80 至 100 微米的超级耐用聚酯粉末涂层。投放量为每批次 15 台,每年两次,MOQ 为 6,FOB 价格为 280 至 390 美元。首批货物在批准后 33 天发货,并通过了客户的现场验收;年值约为 10,000 美元。
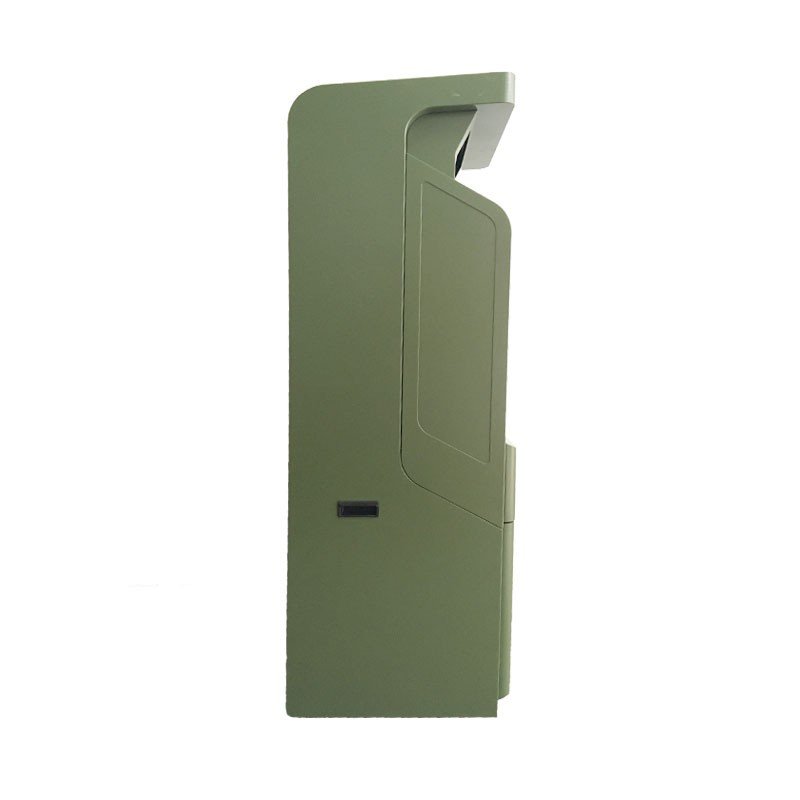
图 9:自助服务终端外壳的侧视图,展示了前罩和折叠板接缝。
选择自助服务终端外壳制造合作伙伴
报价时需询问的事项
在比较自助服务终端外壳制造报价之前,请询问五个要点。报价中指定了哪一厚度和等级,以及平面度是多少?屏幕和插槽开口是否从单一基准面一次性定位切割完成?表面处理是标准聚酯还是超耐久等级,以及膜层厚度是多少?内部框架是否包含在内,还是报价仅针对外壳钣金?模具费用是按次收取还是按每次发布收取?答案能迅速区分供应商:一份列明厚度、平面度公差、涂层系统和框架的报价具有可比性;一份仅列出尺寸和价格的报价则没有。
供应商常见的失败之处
自助服务终端外壳制造中的故障往往集中在相同的环节。由于从未指定平面度,面板到达时出现波浪形变形。因为开口组从不同的基准面顺序切割,边框无法覆盖其开口。圆角和边缘处的涂层较薄,因此第一个冬天就在折痕处出现锈蚀。由于门没有可靠的支撑面,导致垫圈泄漏。文件交付不完整,导致买方的进货检验停滞不前。这些都不是奇异问题;它们是可预见的结果,因为将自助服务终端外壳当作通用电气箱进行报价所致。
XHX Metal 的工作方式
XHX Metal 自 2014 年起从东莞为出口客户制造钗金零部件和外壳,在一家 2,000 平方米的工厂内拥有约 30 名员工,年产能达 500,000 件。设备清单包括两台 6 kW 光纤激光切割机(精度 +-0.01 mm)、CNC 冲床、CNC 折弯机、TIG 和 MIG 焊接,以及通过经过审核的合作伙伴提供的粉末喷涂,所有环节均符合 ISO 9001:2015 标准,并提供 CE 文件及 SGS 记录。对于一个自助服务终端外壳制造项目,样品在 5 到 10 个工作日内提供,首批产品在 15 到 30 天内交付,对于大型焊接主体则延长至 35 天。请通过联系页面发送图纸或样品,并附上硬件清单和数量;相关组件列在产品页面,咨询也可发送至 sales01@xinghaoxin.com。
常见问题
什么是自助服务终端外壳制造?
这是围绕自助服务终端设计的金属外壳的设计与制造,涵盖机身、前面板、屏幕边框、门、内部框架及五金件,通过激光切割、CNC 冲孔、折弯、焊接、粉末喷涂及装配,按照客户的硬件配置生产。
您可以基于样品而不是图纸工作吗?
可以。我们测量样品,将几何形状重建为 3D 模型,并在切割前返回图纸以供批准。当终端是围绕遗留外壳设计的且原始图纸不再存在时,这种路线很常见。
定制自助服务终端外壳的最小起订量是多少?
一旦夹具存在,立式终端的最小起订量约为 5 到 10 台,台式单元为 20 到 50 台。低于此数量时,工装设置费用将主导单件价格,因此试产订单通常单独列出设置费用进行报价。
您提供屏幕、读取器和打印机吗?
不。电子件属于客户范围;我们制造外壳,并可根据订单要求将客户提供的硬件组装进去,制成 populated unit(已装硬件的单元)。该装配范围与金属加工分开报价。
自助服务终端外壳制造需要多长时间?
对于折叠装配体,在图纸批准后,样品在 5 到 10 个工作日内提供;如果需要焊接夹具,则时间更长。首批生产在 15 到 30 天内发货,对于带有多阶段涂层的大型焊接主体,延长至 35 天。


