Dernière mise à jour : 21 octobre 2026 | Par l’équipe XHX Metal Engineering
La fabrication de boîtier de borne interactive est la conception et la production du boîtier métallique qui loge un terminal de services : l’écran, le lecteur de cartes, l’imprimante de tickets, le module de traitement des espèces ou des pièces, l’alimentation électrique et les câblages qui les relient. Chez XHX Metal, la fabrication de boîtier de borne interactive passe par des blanks découpés au laser et des panneaux pliés, puis par la soudure, la poudre époxy et l’assemblage dans une usine de 2,000 sqm à Dongguan, en Chine, avec deux lasers à fibre de 6 kW assurant une précision de +-0,01 mm.
Cet article est destiné aux acheteurs et ingénieurs qui spécifient ce boîtier : ce que couvre la fabrication de boîtier de borne interactive, les terminaux qu’elle dessert, comment le matériau et l’épaisseur sont choisis, ce qui peut mal tourner sur un grand cabinet plié, combien de temps prend le programme, quels documents sont fournis et trois exemples de commande avec des volumes et des fourchettes de prix.
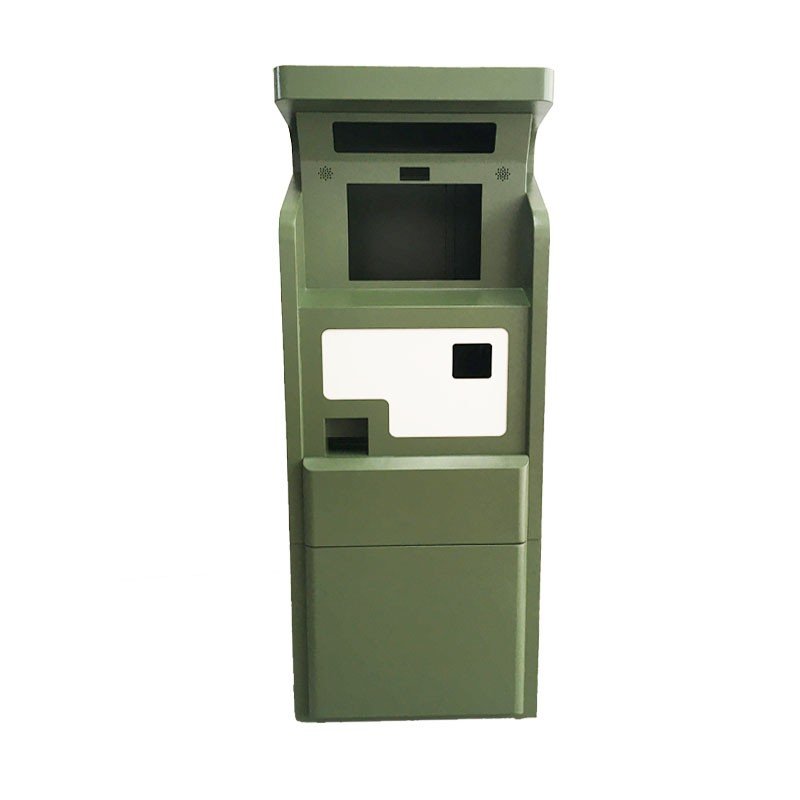
Figure 1: A finished kiosk enclosure: floor-standing body, hooded screen bay, card slot and lower door.
Kiosk Enclosure Fabrication: What We Build
What a Kiosk Enclosure Actually Is
A kiosk enclosure fabrication project starts from a fabricated sheet metal cabinet built around one specific terminal configuration, not a generic box with holes in it. Its height, screen angle, slot positions and internal shelves all follow the hardware the customer has already chosen. That distinction matters commercially: a kiosk enclosure is bought on fit, not on dimensions. If the screen bezel sits 2 mm too low or the card slot lands behind the reader faceplate, the terminal does not assemble, and no paintwork recovers the order.
The market behind this work is large. Grand View Research on the self-service kiosk market tracks it in the tens of billions of dollars, driven by unattended payment, ticketing and check-in. Every one of those terminals needs a housing, and most are built by fabricators rather than by the brand.
The Parts We Fabricate
A typical kiosk enclosure fabrication order contains eight to twenty parts: the main body, the front fascia, the screen bezel, the hood, the lower access door, the plinth, internal shelves, the PC mounting plate, the printer cradle, the cash-box bracket, blanking plates and the cable entry panel. Most are folded and welded assemblies rather than pressings. The body is formed from one or two large blanks, and the internal structure is a separate welded frame the skin attaches to. Keeping them apart is what lets the visible faces stay flat.
We also produce the small hardware a terminal needs: hinge brackets, lock strike plates, earth studs, DIN rail supports and vent louvres, described on our sheet metal capabilities page. Supplying them with the body means the assembly arrives complete.
What Stays With the Customer
The electronics never belong to the fabricator. Screens, readers, printers, controllers and the wiring between them are the customer’s scope, and the enclosure is the envelope built around them. Being explicit about that line at quotation prevents the most common dispute in this category: who owns the interface dimensions. What we own is everything that touches the part — the sheet, bend radii, weld dressing, coating, gasket grooves and thread inserts.
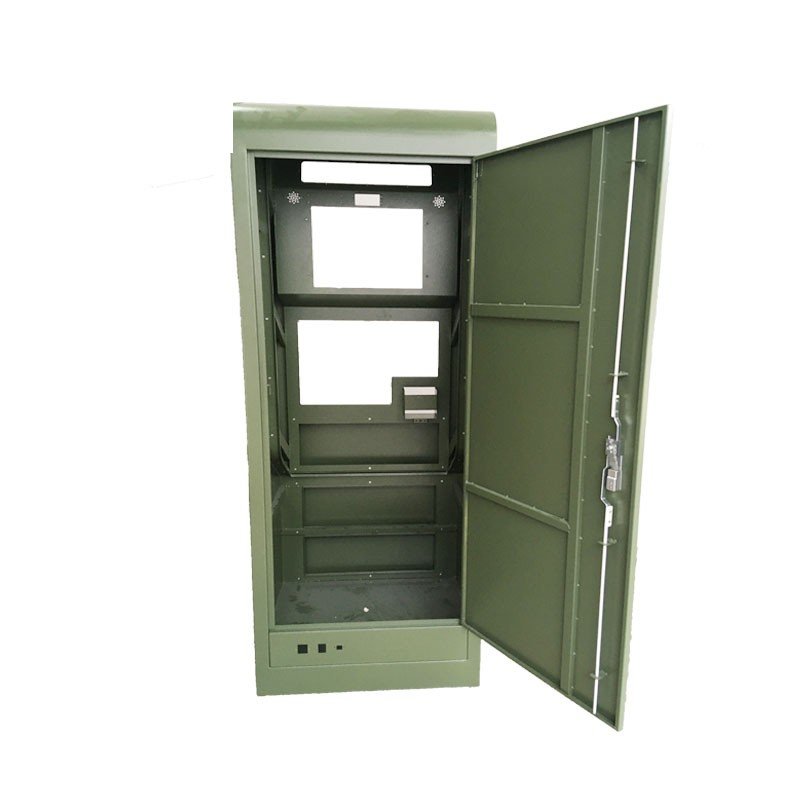
Figure 2: Intérieur d’un boîtier de borne interactive : structure de étagère interne, panneaux de montage et raidissement de porte.
L’assemblage du matériel fourni par le client peut être ajouté lorsque le client préfère une unité prééquipée, coté séparément de la tôlerie. La plupart des premières commandes concernent uniquement la tôlerie ; l’assemblage est ajouté une fois que la liste du matériel a cessé de changer.
Où sont utilisés les boîtiers pour bornes interactives en libre-service
Terminaux de paiement et de billettique
Le plus grand groupe pour la fabrication de boîtiers de bornes interactives est le paiement sans supervision : machines à tickets de stationnement, distributeurs de titres de transport, terminaux de paiement des factures, stations de recharge et unités de service automatique bancaires. Ces équipements partagent une architecture commune — un écran au niveau des yeux en position debout avec capot, une fente pour carte sur le côté d’approche, une fente pour ticket en dessous, et un compartiment inférieur verrouillé pour l’unité de billets ou de pièces.
Les terminaux de paiement impliquent des exigences de conformité qui influencent la conception mécanique. Le traitement des données de carte suit le Conseil des normes de sécurité PCI, et les interfaces sans contact et à puce suivent les spécifications EMVCo. Aucune de ces organisations ne certifie le boîtier, mais toutes deux déterminent où les lecteurs peuvent être placés et comment le métal environnant écrante le signal.
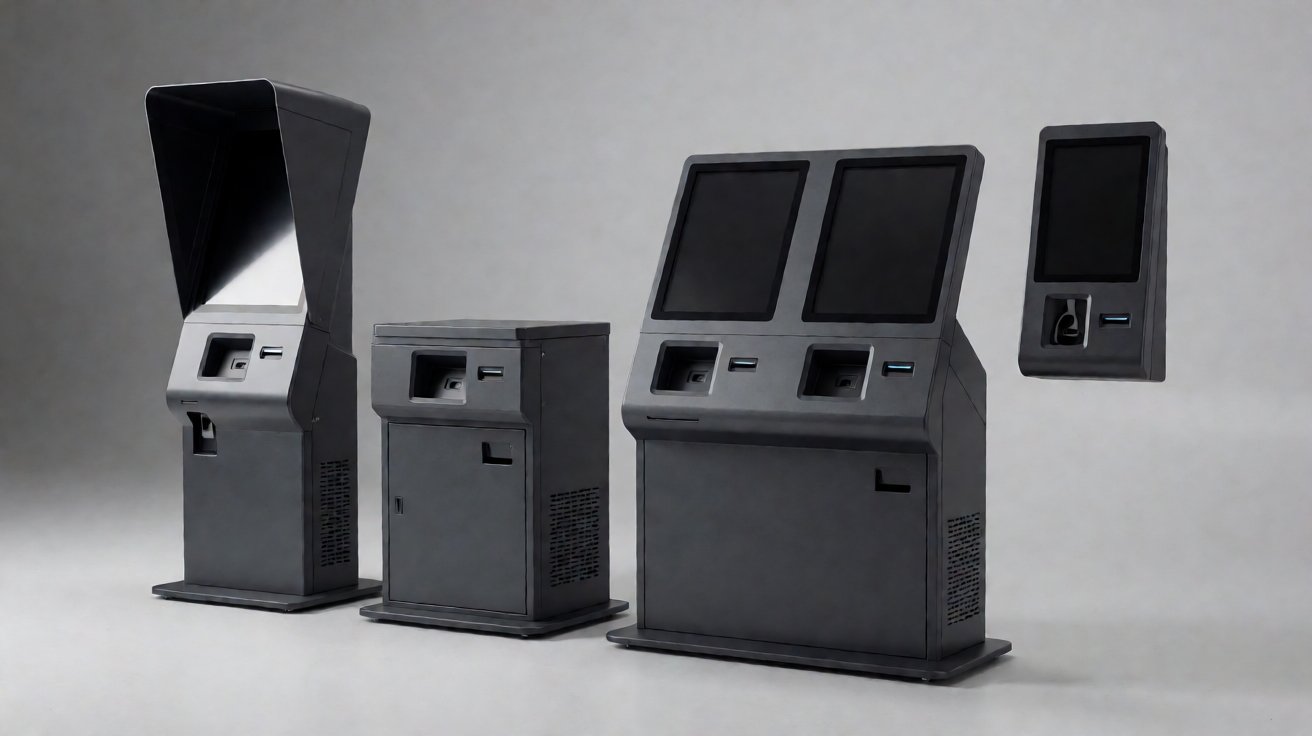
Figure 3 : Sortie de fabrication du boîtier de borne interactive : variantes à poser, pour comptoir, double écran et mural.
L’accessibilité est la troisième contrainte. Aux États-Unis, les normes US Access Board ADA définissent les portées et les hauteurs des parties manœuvrables qui fixent le centre de l’écran et la hauteur de la fente à carte. Un boîtier de borne interactive conçu sans ces chiffres est redessiné après la première étude de site, ce qui est un problème d’échéancier plutôt que de fabrication.
Retail en libre-service et enregistrement
Les caisses de libre-service du retail, l’enregistrement hôtelier, le dépôt de bagages aéroportuaire, l’inscription hospitalière et les terminaux de gestion des files d’attente forment le deuxième groupe, et la fabrication des boîtiers de bornes interactives pour ceux-ci diffère de celle pour les paiement. Ils fonctionnent dans des environnements intérieurs surveillés, la demande d’étanchéité est donc plus légère et le budget se déplace vers l’apparence : joints de panneaux plus serrés, une façade plus plate, une couleur cohérente sur toute une flotte et un rebord qui disparaît dans la face avant.
Variantes industrielles et extérieures
Le troisième groupe travaille plus dur. Les bornes interactives de paiement en extérieur, les interfaces de recharge pour véhicules électriques, les stations de libre-service d’entrepôt et les terminaux de cour sont exposés à la pluie, à la poussière, aux variations de température et au vandalisme, si bien que le boîtier change de caractère : tôle plus épaisse, joints entièrement soudés, un dessus incliné ou à capuchon pour que l’eau ne puisse pas s’y accumuler, portes garnies de joints, et une épaisseur de revêtement suffisante pour survivre aux UV et au sel routier.
La protection contre les intrusions est spécifiée plutôt qu’prescrite. Le code de protection contre les intrusions IEC 60529 définit l’indice IP cité par les acheteurs, et l’objectif pratique pour un terminal extérieur est généralement IP54 ou IP55 avec un chemin de drainage au point le plus bas. La résistance au vandalisme est une conversation séparée concernant le grade de serrure, la dissimulation de la charnière et la rigidité du panneau.
Matières pour un boîtier de borne interactive sur mesure
Acier, inoxydable ou aluminium
L’acier laminé à froid est la tôle par défaut pour la fabrication des boîtiers de bornes interactives : il se plie proprement, se soude facilement, supporte bien la peinture poudrée et coûte le moins cher. À 1,5 mm à 2,0 mm, il offre un panneau rigide qui résiste aux enfoncements qu’un terminal public reçoit. Sa faiblesse est la corrosion aux bords coupés et aux soudures, si bien que le revêtement doit être complet plutôt que décoratif.
L’inox est choisi là où le terminal est situé en extérieur, près de la côte, ou dans un environnement de rinçage. Le grade 304 couvre la plupart des installations et le 316 est spécifié pour l’exposition aux chlorures, comme indiqué sur la page sur la matière en acier inoxydable. L’inox coûte plus cher, se raye visiblement et nécessite un traitement de soudure différent, si bien que c’est une décision plutôt qu’un défaut par défaut. Les grades sont catalogués par SSINA et les compositions d’alliages par ASM International.
L’aluminium convient aux terminaux où le poids compte : unités murales, rétrofits et flottes sensibles aux coûts de transport. Il ne peut pas être soudé selon les normes de l’acier en tôles fines, si bien qu’un boîtier de borne interactive en aluminium est généralement un assemblage plié et riveté avec des coins extrudés plutôt qu’une coque soudée.
Épaisseur et renforts
L’épaisseur est définie par le plus grand panneau non soutenu, et non par habitude. Une façade en acier laminé à froid de 2,0 mm portant sur 600 mm se comporte bien ; la même épaisseur portant sur 1 200 mm se pliera sous une pression de la main. La réponse est soit une tôle plus épaisse, soit, plus économiquement, un pli de retour, une nervure cintrée ou un renfort collé derrière la face avant. Les tolérances d’épaisseur et de planéité pour les produits plats laminés à froid sont définies dans l’EN 10131.
Finition et couleur
La peinture poudrée est la finition standard pour la fabrication des boîtiers de bornes interactives, et le choix de la chimie compte : polyester pour les terminaux intérieurs, et un grade super dur ou en fluoropolymère pour les unités extérieures qui doivent conserver leur couleur sous les UV. La couche typique est de 60 à 90 microns sur un pré-traitement phosphaté ou de conversion, comme décrit sur la page sur les capacités de peinture poudrée ; les classes de durabilité sont décrites par le PCI, le Powder Coating Institute. La couleur est généralement accordée à un RAL ou à un échantillon maître client, et la partie difficile est la reproductibilité entre les lots plutôt que le premier lot.
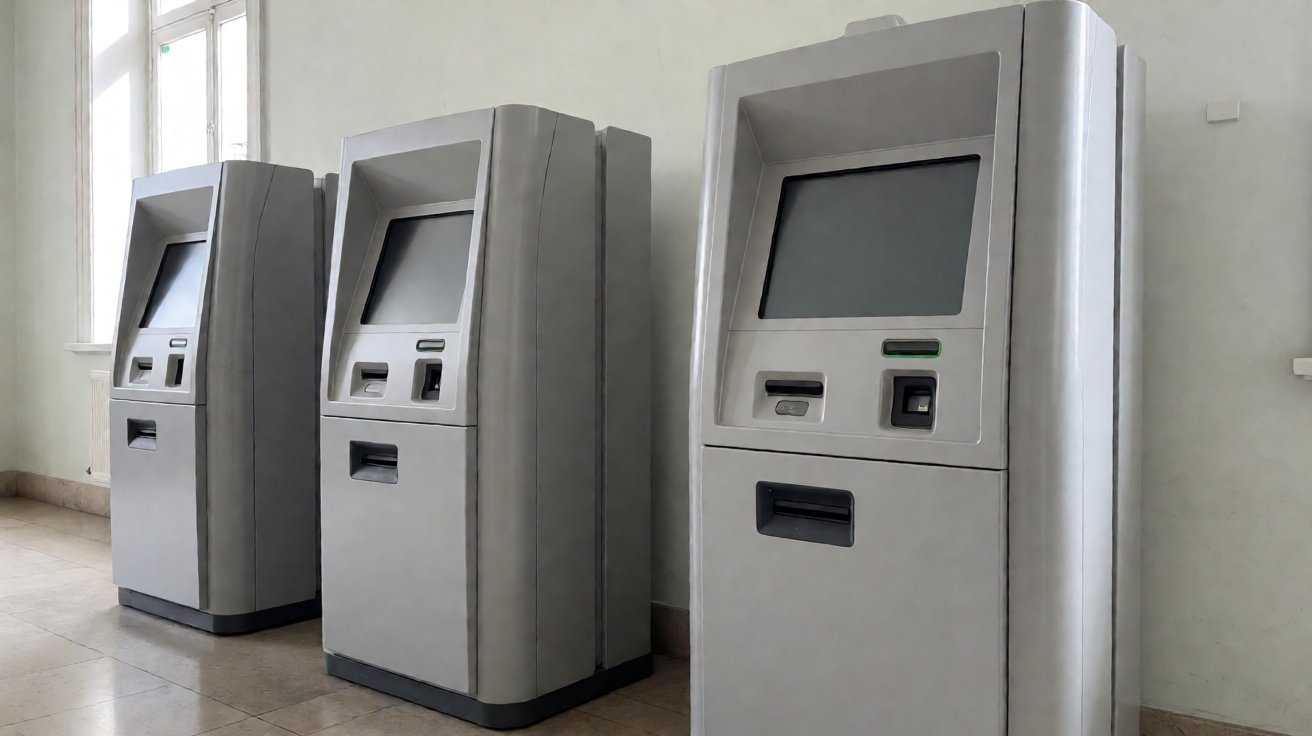
Figure 4 : Boîtiers de bornes interactives installés dans un hall public de service, écrans vides avant la mise en service.
Défis de production dans la fabrication des boîtiers de bornes interactives
Planéité des grands panneaux
Quels sont les principaux risques qualité dans la fabrication des boîtiers de bornes interactives ? Le premier est la planéité. La découpe laser introduit de la chaleur dans une grande tôlerie, le pliage génère un ressort élastique, et le soudage tire la tôle à son refroidissement ; chacun des trois laisse une face qui réfléchit la lumière en vagues. Nous la contrôlons en trois endroits : les tôleries sont découpées avec des éléments de rigidification inclus, le soudage est séquencé et des supports maintiennent le panneau jusqu’à son refroidissement, et la face est contrôlée à l’aide d’une règle avant l’enduction, car une vague dans l’acier nu devient un reflet une fois que la peinture poudrée s’écoule.
Découpes pour écran et fentes
Le deuxième risque est l’ensemble des ouvertures. Une fenêtre d’écran, une fente à carte et une découpe de pavé tactile sont découpées sur des faces différentes, et leurs positions se chainent : la fixation se monte sur le châssis, le châssis positionne la façade, la façade supporte la fenêtre. Les tolérances fines sur chaque pièce finissent par s’additionner pour produire un cadre qui ne correspond pas à son ouverture, les ouvertures sont donc cotées depuis une référence unique transmise à travers l’assemblage.
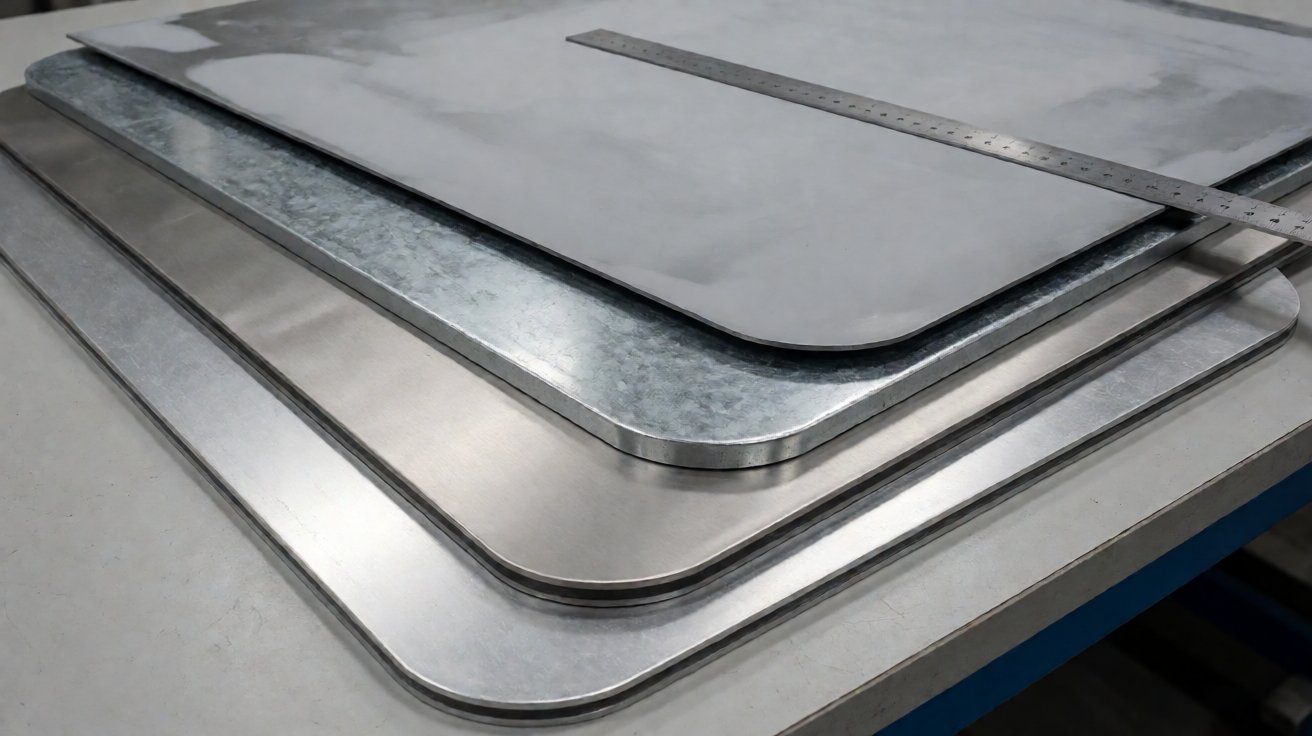
Figure 5: Dédoucies en tôlerie pour la fabrication du boîtier de borne interactive : acier laminé à froid, galvanisé, inox et aluminium.
Panneaux courbes et multi-plans
Le troisième risque est une géométrie qui sort du patron plat. De nombreuses conceptions de terminaux exigent une courbe de grand rayon passant de la face avant au côté, ou un capot qui se replie sur l’écran. Ces pièces nécessitent un pliage de rayon avec les outils appropriés et un débourrage vérifié sur un échantillon. Le revêtement pose un deuxième problème : la poudre coule différemment sur un rayon, ce qui peut entraîner une réduction de l’épaisseur de la pellicule à l’extérieur du pli.
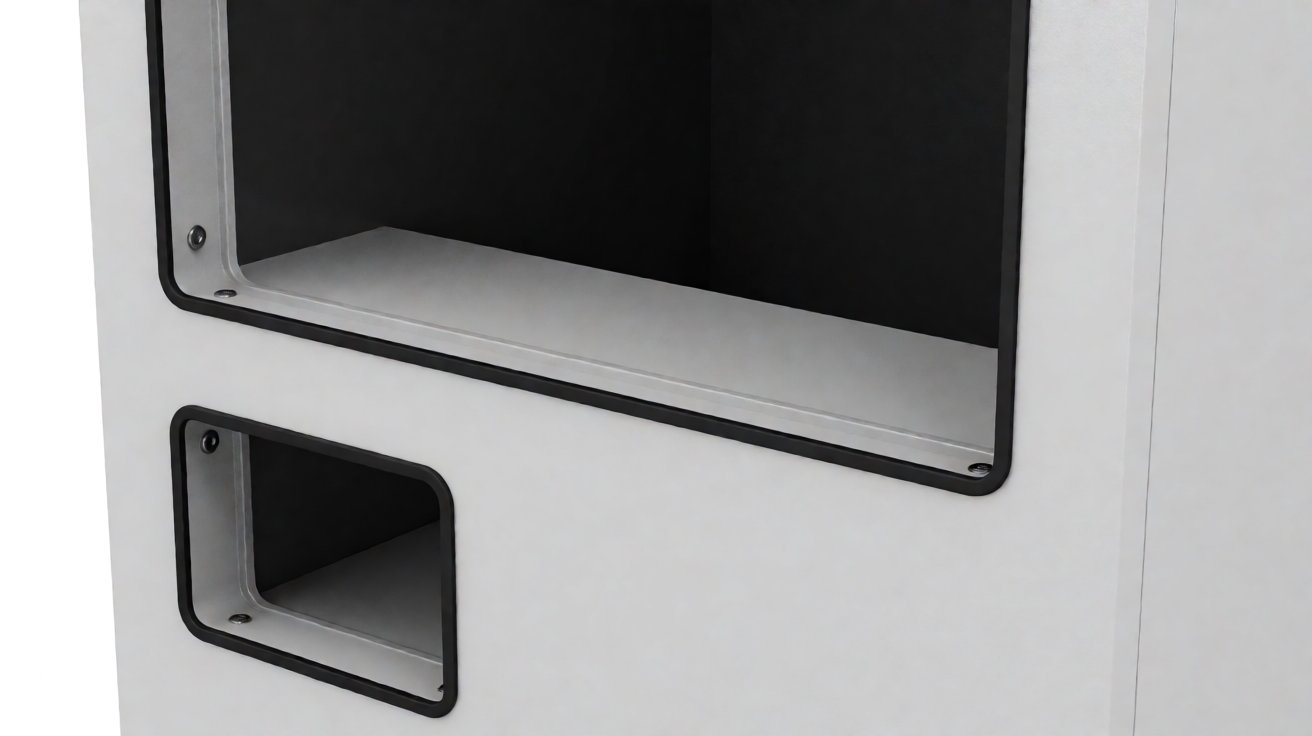
Figure 6 : Ouverture de l’afficheur avec rebord replié et joint, le détail qui détermine l’ajustement de l’écran.
Sécurité, ventilation et entrée des câbles
Le quatrième risque est le détail qui détermine si le terminal survit à son site. Les serrures nécessitent une gâche renforcée plutôt qu’un trou dans une simple paroi ; les ouïes doivent évacuer l’eau au lieu de l’acheminer ; l’entrée des câbles nécessite une plaque de gléfile afin qu’un faisceau puisse être scellé sans couper le boîtier. Les composants électroniques dans un armoire scellée nécessitent également un chemin thermique, de sorte que des ventilateurs filtrants ou un échangeur de chaleur doivent être intégrés à la disposition du panneau. La charge thermique est couverte par IEC 60890 et les types d’enclosure NEMA.
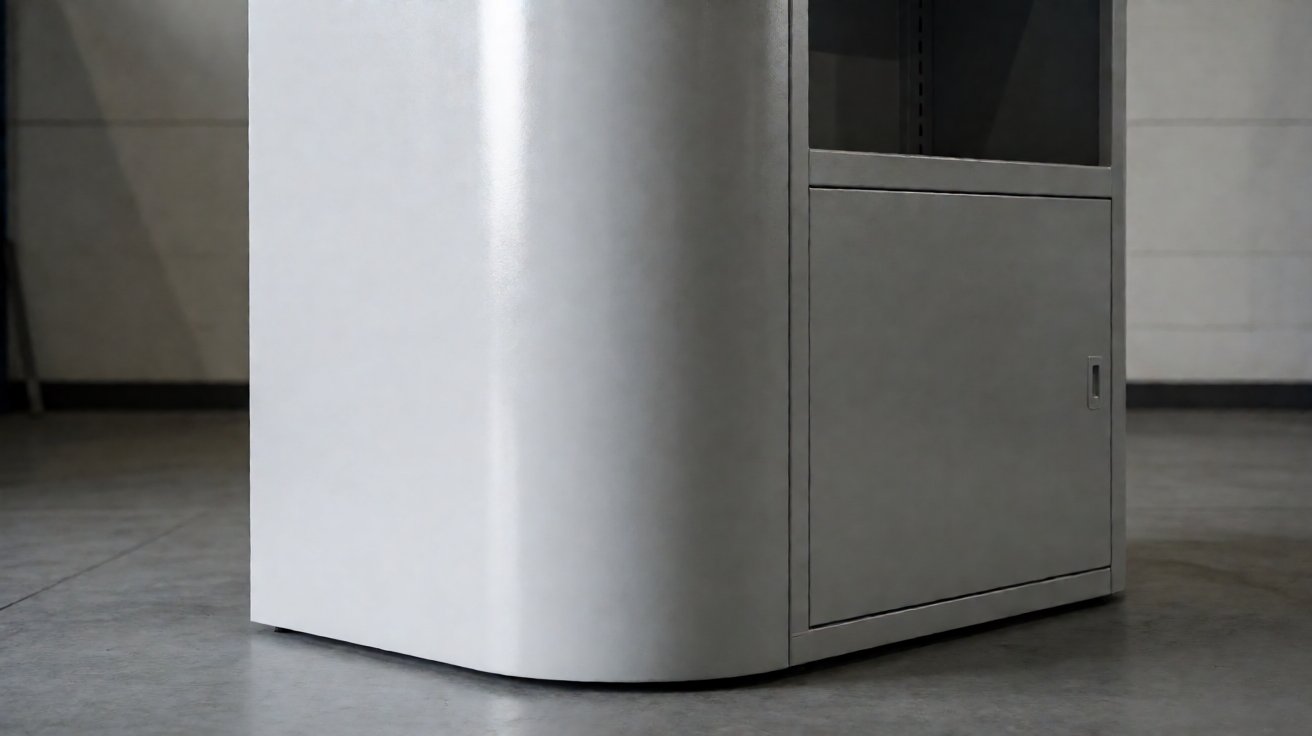
Figure 7: Grand rayon de pliage transformant la face avant en face latérale d’un boîtier de borne interactive.
Délai de fabrication et processus de commande
Du plan au prototype
La fabrication d’un boîtier pour borne interactive commence par une revue de plan, et non par une presse. Pour chaque commande, nous demandons un modèle STEP ainsi que des plans 2D avec tolérances, le matériel que le boîtier doit accepter, la finition cible et le volume annuel avec le calendrier de lancement. La revue retourne une liste de questions d’interface — modèle d’écran, façade de lecteur, modèle d’imprimante, type de serrure, sens d’entrée des câbles — car ces réponses modifient le développement à plat.
Les prototypes suivent en 5 à 10 jours ouvrés après l’approbation du plan pour un assemblage plié, et plus longtemps si un gabarit de soudage ou un programme de pliage doit d’abord être construit. Le premier prototype est contrôlé par rapport au matériel du client, et non seulement par rapport au plan, et ce contrôle est ce qui protège le lot.
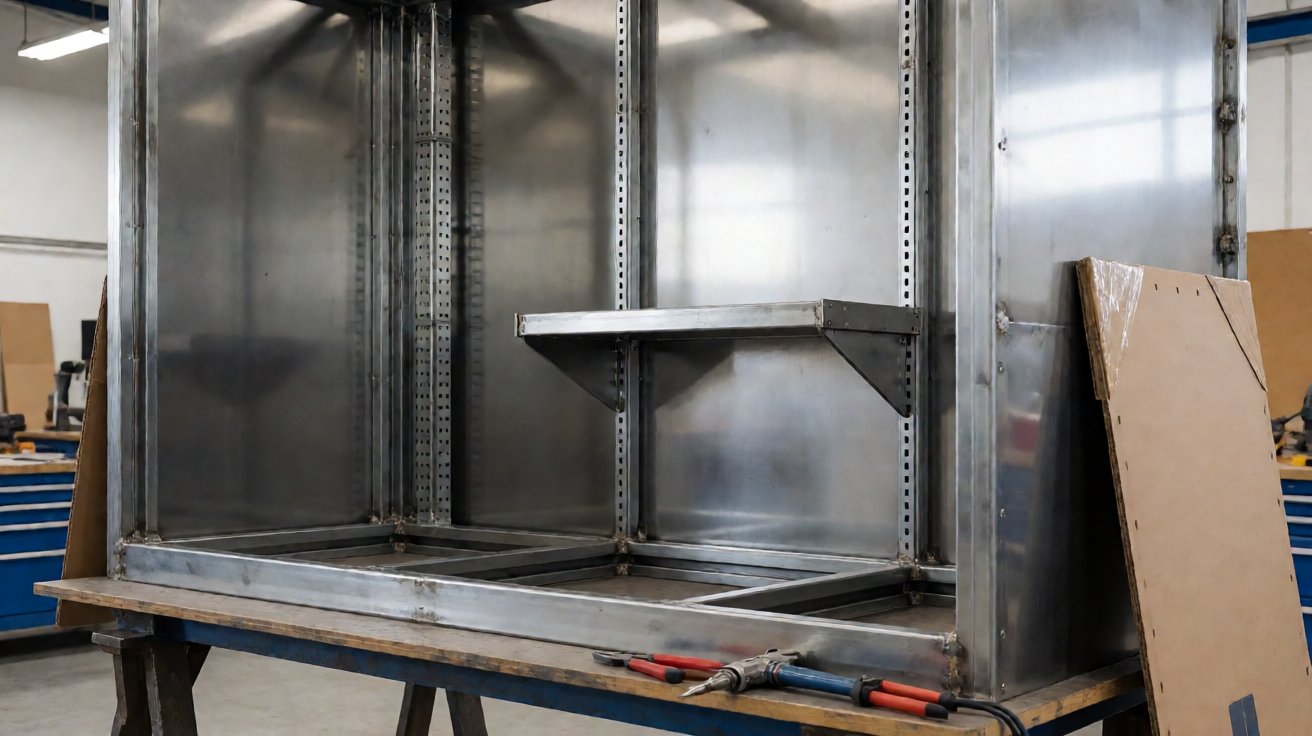
Figure 8: Fabrication de boîtier de borne interactive en assemblage : cadre de base soudé, panneaux latéraux clampsés et bac de câble.
Documents que vous devriez recevoir
Chaque commande de fabrication de boîtier de borne interactive doit arriver avec une traçabilité documentée : le plan approuvé à sa révision actuelle, les certificats de matériau indiquant la nuance et la coulée ou le lot, un rapport d’inspection d’article premier couvrant les caractéristiques d’interface, les enregistrements d’épaisseur de revêtement et les enregistrements d’inspection par lot. Pour les programmes d’exportation, le package inclut également une liste de colisage avec les dimensions et les poids par caisse et des photographies des unités emballées. XHX Metal travaille selon ISO 9001:2015 et fournit la documentation CE sur demande ; les directives de l’UE qui s’y rattachent sont publiées sur EUR-Lex.
Tailles de lot et bandes de prix
La fabrication de boîtiers pour bornes interactives est une activité à faible volume et forte variété, ce qui détermine la bande de prix. Un terminal au sol est une pièce de grande taille, donc les lots réalistes vont de 10 à 40 unités par lot, deux à quatre lots par an, avec une commande minimum d’environ 5 à 10 unités une fois le gabarit établi. Les prix FOB pour un corps revêtu et assemblé tombent généralement entre USD 100 et USD 400 selon la taille, la tôle, la structure interne et la finition. En dessous de cette bande, la mise en route — programme, gabarit, masque de revêtement, conception de l’emballage — domine le prix unitaire.
Trois programmes de boîtiers pour bornes interactives
Un terminal de billetterie pour un intégrateur européen
Un intégrateur de systèmes de transport avait besoin d’un distributeur de billets au sol pour un déploiement de métro : une baie d’écran à capot, une fente pour carte, une fente pour reçu et un compartiment inférieur verrouillé pour l’imprimante et l’unité de caisse. Les faces visibles devaient être assez planes pour retenir un reflet, et la couleur de la flotte devait se répéter d’un lot à l’autre.
Nous avons produit la fabrication de boîtier de borne interactive comme un corps soudé avec une façade plissée séparée, une aile de retour autour de la fenêtre d’écran et une porte inférieure garnie. Les lots sont passés à 25 unités, trois fois par an, MOQ 8, FOB USD 210 à 290. Le premier lot a été expédié 30 jours après approbation ; la valeur annuelle est d’environ USD 19,000.
Un contrôle de caisse autonome au détail pour une marque américaine
Une marque de mobilier de magasins cherchant à tester le paiement autonome dans vingt magasins avait besoin d’un boîtier de comptoir qui aurait une apparence correcte dans un intérieur fini : des interstices de panneaux serrés, une façade dissimulant chaque visserie, un bezel affleurant la face avant, et une couleur assortie à l’aménagement du magasin. La fabrication de boîtier de borne interactive a utilisé de l’acier laminé à froid de 1,5 mm avec des retours pliés pour la rigidité plutôt que des nervures, des éléments de fixation aveugles sur les faces visibles et une finition poudre à deux couches assortie à l’échantillon maître. Le pilote a tourné à 12 unités, MOQ 5, FOB USD 130 à 175 ; la marque a ensuite passé à des lots de 40 unités deux fois par an et la valeur annuelle a atteint environ USD 26,000.
Une borne interactive de paiement extérieure pour le Moyen-Orient
Un exploitant de stationnement dans une ville côtière avait besoin d’une borne interactive de paiement extérieure qui survivrait à l’air salin, à la poussière et aux températures de surface de 50 C : un capot incliné, des soudures, une porte garnie, un pare-soleil et un revêtement qui ne craquellerait pas dans les deux ans.
Nous avons construit la fabrication de boîtier de borne interactive en acier de 2,0 mm avec des soudures continues dressées et scellées, un chemin de drainage au point le plus bas, une plaque de manchon et une poudre polyestère super durable de 80 à 100 microns. Les lots sont passés à 15 unités, deux fois par an, MOQ 6, FOB USD 280 à 390. Le premier lot a été expédié 33 jours après approbation et a passé l’inspection de site du client ; la valeur annuelle est d’environ USD 10,000.
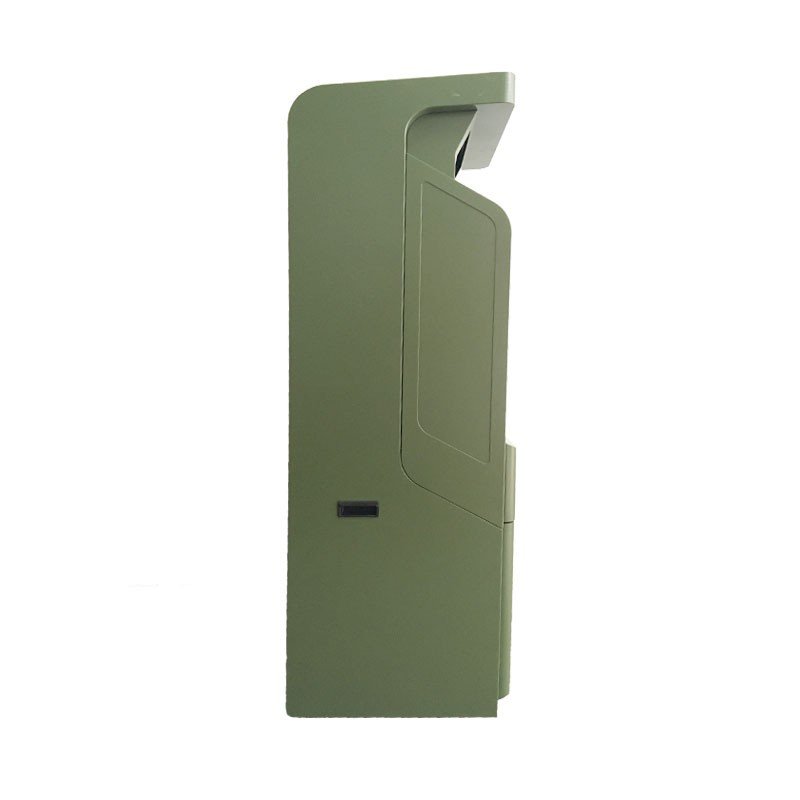
Figure 9: Profil latéral d’un boîtier de borne interactive montrant le capot avant et les joints de pliage des panneaux.
Choisir un partenaire de fabrication pour boîtier de borne interactive
Ce qu’il faut demander lors du devis
Demandez cinq choses avant de comparer les prix pour la fabrication de boîtiers de borne interactive. Quelle est la gauge et la grade cotées, et à quel aplomb ? Les ouvertures pour l’écran et les fentes sont-elles découpées en une seule installation à partir d’une seule référence ? La finition est-elle un polyester standard ou un grade super durable, et à quelle épaisseur de film ? La structure interne est-elle incluse, ou le devis ne concerne-t-il que la coque ? Et les outillages sont-ils facturés une seule fois ou par lancement ? Les réponses permettent de distinguer rapidement les fournisseurs : un devis précisant la gauge, la tolérance d’aplomb, le système de revêtement et la structure est comparable ; un devis listant une taille et un prix ne l’est pas.
Où les fournisseurs échouent
Les échecs dans la fabrication de boîtiers de borne interactive se concentrent dans les mêmes lieux. Les panneaux arrivent ondulés parce que l’aplomb n’a jamais été spécifié. Les baguettes ne couvrent pas leurs ouvertures parce que l’ensemble des ouvertures a été découpé en série à partir de différentes références. Le revêtement est mince sur les rayons et les arêtes, si bien que le premier hiver apporte de la rouille le long d’un pli. Les joints fuient parce que la porte n’a pas d’assise positive. Et la documentation arrive incomplète, ce qui retarde la réception interne de l’acheteur lui-même. Aucun de ces problèmes n’est exotique ; ce sont le résultat prévisible d’un devis pour boîtier de borne interactive comme s’il s’agissait d’une boîte électrique générique.
Fonctionnement de XHX Metal
XHX Metal fabrique des pièces en tôlerie et des boîtiers pour des clients à l’exportation depuis Dongguan depuis 2014, dans une usine de 2,000 sqm avec environ 30 employés et une capacité annuelle de 500,000 pièces. La liste des équipements comprend deux machines de découpe laser fibre de 6 kW à +-0.01 mm, perçage CNC, pliage CNC, soudage TIG et MIG, et revêtement par pulvérisation via des partenaires audités, le tout sous ISO 9001:2015 avec documentation CE et enregistrements SGS. Pour un programme de fabrication de boîtiers de borne interactive, les échantillons suivent en 5 à 10 jours ouvrés et les premiers lots en 15 à 30 jours, pouvant s’étendre à 35 jours pour un corps soudé de grande taille. Envoyez un plan ou un échantillon avec la liste des éléments matériels et le volume via la page de contact ; les ensembles associés sont listés sur la page produits et les demandes peuvent également être envoyées à sales01@xinghaoxin.com.
Questions Fréquemment Posées
Qu’est-ce que la fabrication de boîtiers de borne interactive ?
C’est la conception et la fabrication du boîtier métallique autour d’un terminal auto-service, couvrant le corps, la façade, la baguette d’écran, les portes, la structure interne et les éléments matériels, produits par découpe laser, perçage CNC, pliage, soudage, revêtement par pulvérisation et assemblage selon la configuration matérielle du client.
Pouvez-vous travailler à partir d’un échantillon au lieu d’un plan ?
Oui. Nous mesurons l’échantillon, reconstruisons la géométrie sous forme de modèle 3D, et retournons un plan pour approbation avant découpe. Cette voie est courante lorsqu’un terminal a été conçu autour d’un boîtier ancien et que les plans originaux n’existent plus.
Quel est le minimum de commande pour un boîtier de borne interactive personnalisé ?
Environ 5 à 10 unités pour un terminal de sol une fois l’outillage existant, et 20 à 50 unités pour une unité de comptoir. En dessous de cela, la mise en place domine le prix unitaire, donc une commande pilote est généralement cotée avec la mise en place indiquée séparément.
Fournissez-vous l’écran, le lecteur et l’imprimante ?
Non. L’électronique est dans le périmètre du client ; nous fabriquons le boîtier et pouvons assembler des éléments matériels fournis par le client à l’intérieur lorsqu’une unité peuplée est demandée. Ce périmètre d’assemblage est coté séparément de la tôlerie.
Combien de temps prend la fabrication d’un boîtier de borne interactive ?
Les échantillons suivent en 5 à 10 jours ouvrés après approbation du plan pour un assemblage plié, plus longtemps si un outillage de soudage est nécessaire. Les premiers lots de production expédient en 15 à 30 jours, s’étendant à 35 jours pour un corps soudé de grande taille avec un revêtement multistade.


