Última actualización: 20 de octubre de 2026 | Por el equipo de ingeniería de XHX Metal
Un servicio de recubrimiento en polvo aplica un acabado de polímero seco a la chapa metálica rociando polvo cargado electrostáticamente sobre una pieza puesta a tierra y luego curándolo en un horno hasta que fluye para formar una película continua. En XHX Metal, el servicio de recubrimiento en polvo se realiza en piezas cortadas, dobladas y soldadas dentro de una fábrica de 2,000 m² en Dongguan, China, junto con corte láser, perforación CNC, doblado y soldadura.
Este artículo está escrito para compradores e ingenieros que especifican un acabado y no una pieza sin tratar: qué cubre un servicio de recubrimiento en polvo, qué piezas y materiales son adecuados, qué determina el espesor de la película y la adhesión, qué puede salir mal y cómo se previene, cuánto tiempo tarda el trabajo, qué documentos demuestran el acabado y tres ejemplos de pedidos con volúmenes y bandas de precio.
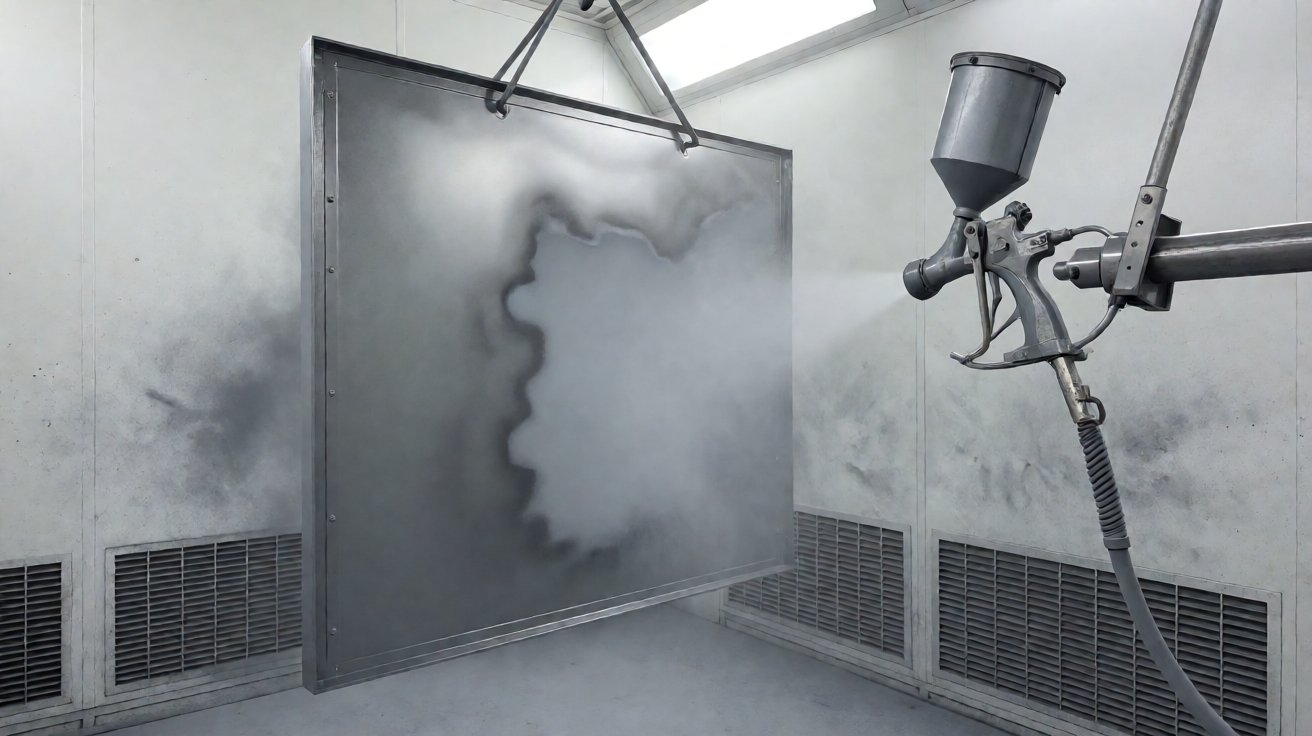
Figura 1: Un servicio de recubrimiento en polvo aplica una chapa metálica a la carcasa dentro de un puesto de aplicación electrostático.
Servicio de recubrimiento en polvo: Qué proporcionamos
Lo que abarca el servicio
¿Qué hace realmente un servicio de recubrimiento en polvo? Realiza cuatro cosas en secuencia: pretratamiento para hacer que el metal acepte el recubrimiento, aplicación de polvo cargado mediante pistola de pulverizado, curado en un horno para derretir y entrecruzar la película, e inspección de espesor, color y adherencia. Una pieza que omita el pretratamiento fallará en la adherencia sin importar lo bien que se haya aplicado.
Los compradores solicitan un servicio de recubrimiento en polvo ya sea en piezas que fabricamos o en piezas proporcionadas por el cliente. Ambas se cotizan con base en las mismas respuestas: sustrato, tamaño de la pieza, color y brillo, espesor de película objetivo, requisitos de enmascarado y cantidad por lote.
Las piezas que se recubren con mayor frecuencia son paneles de carcasa, cuerpos y puertas de gabinetes, placas de montaje, soportes, tapas de máquinas, chasis y paneles de ventilación con lamas. Un programa de carcasa suele llevar de ocho a veinte piezas, y recubrirlos como un solo lote mantiene el color y el brillo consistentes en el ensamble.
Pretratamiento: El paso que los compradores subestiman
El pretratamiento decide si el recubrimiento permanece en un servicio de recubrimiento en polvo. El acero se desengrasa y luego se fosfatiza o se trata con un recubrimiento de conversión para que el polvo pueda unirse químicamente además de mecánicamente. El aluminio requiere su propio tratamiento de conversión, y la chapa galvanizada necesita un proceso que no ataque el zinc.
Un servicio de recubrimiento en polvo que omita o acorte el pretratamiento produce un acabado que se ve correcto el día de la entrega pero se despega en láminas seis meses después. La falla se manifiesta como recubrimiento pelando de una flexión o de un borde cortado por cizalla, no como un defecto visible en la entrega, por lo que los registros de pretratamiento importan más que la apariencia en la recepción de mercancías.
Aplicación, Curado y Control de Lote
La aplicación en un servicio de recubrimiento en polvo es electrostática: la pistola carga el polvo, la pieza a tierra la atrae y la película se construye hasta cubrir la pieza. El curado luego se realiza a una temperatura y tiempo de residencia establecidos por el fabricante del polvo, típicamente alrededor de 180 a 200 grados Celsius durante un período definido, durante el cual el polvo se derrite, fluye y entrecruza.
Un curado insuficiente deja una película blanda y vulnerable químicamente; un curado excesivo amarillea los colores claros y puede hacer que la película sea quebradiza. Ambos se controlan mediante registros de horno y no a ojo, por lo que un servicio de recubrimiento en polvo debería ser capaz de mostrar los registros de curado para el lote que recibió.
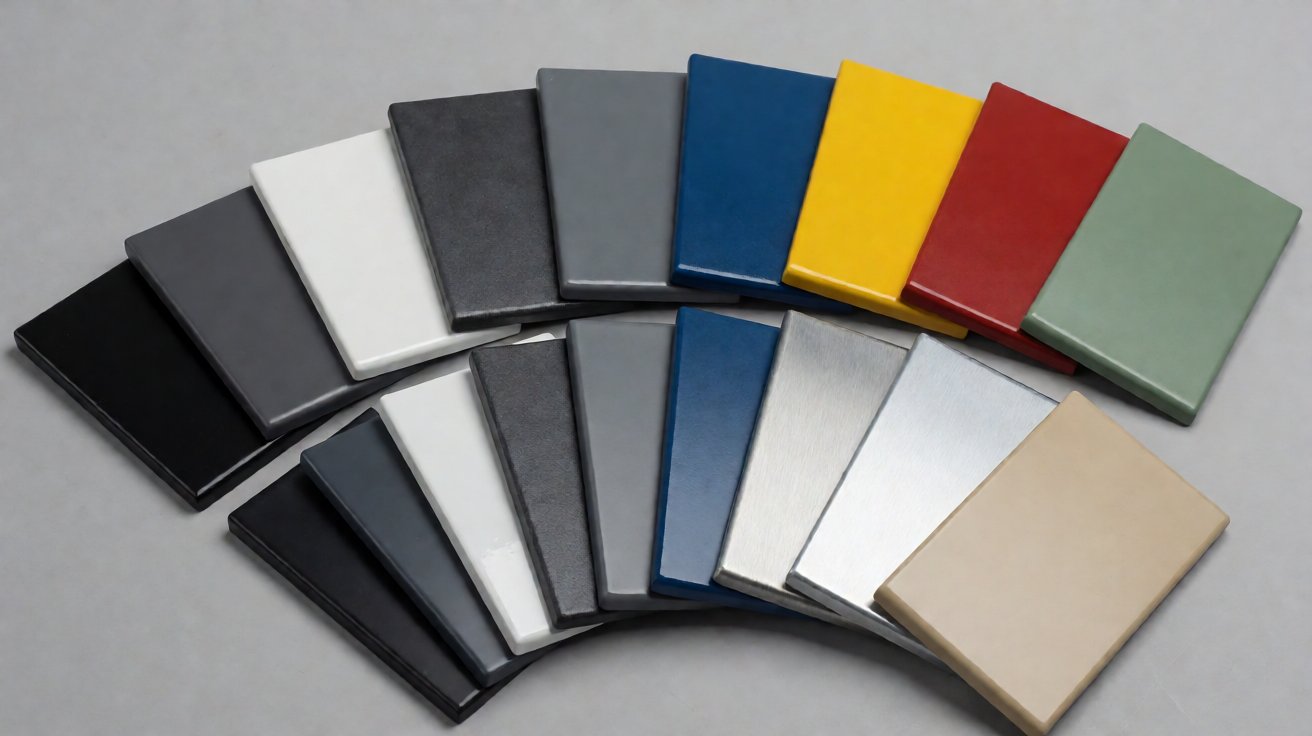
Figura 2: Cupones de muestra de color revestidos con polvo que muestran acabados mate, semibrillante y brillante con diferentes espesores.
Donde se utiliza un servicio de recubrimiento en polvo
Carcasas Eléctricas y Electrónicas
Las carcasa representan la mayor parte del trabajo para un servicio de recubrimiento en polvo: gabinetes de pared y de pie, cajas de control y distribución, puertas, chapas de entrada de cable y paneles de montaje. Estas piezas se evalúan por la consistencia del color en un ensamblaje y por el espesor del recubrimiento en las esquinas, porque una puerta y su gabinete deben coincidir a la luz del día.
El recubrimiento de carcasas también tiene un requisito funcional que el trabajo decorativo no: la continuidad de tierra. Los ensambles, las tierras de blindaje y las caras de acoplamiento se enmascaran antes del recubrimiento para que el ensamblaje conduzca, y ese enmascarado se acuerda en el plano en lugar de decidirlo en la cabina.
Cubiertas, Protectores y Marcos de Máquinas
Las cubiertas, protectores, marcos y bases de máquinas son el segundo grupo que un servicio de recubrimiento en polvo maneja. Estos son más grandes, a menudo soldados, y con frecuencia especificados con un acabado texturizado o de bajo brillo que oculta mejor las marcas de manipulación que una película lisa y brillante.
Las piezas soldadas requieren más cuidado que los paneles planos porque el recubrimiento debe cubrir las costuras de soldadura y las esquinas interiores sin puentes ni formar zonas secas. Un servicio de recubrimiento en polvo que pulverice un soldado como si fuera un panel plano entregará óxido saliendo por la costura en una temporada al aire libre.
Piezas para exteriores, calles e infraestructura
El trabajo para exteriores es el tercer grupo, y el que un servicio de recubrimiento en polvo debe acertar en cuanto a corrosión: gabinetes a pie de carretera, bolardos, marcos, paneles de señalización y soportes estructurales. Aquí la especificación está dirigida por la vida de corrosión y no por la apariencia, por lo que el pretratamiento, la química del recubrimiento y el espesor de la película se aumentan todos, y un resultado de prueba de niebla salina forma parte del requisito.
Las piezas para exteriores también tienen las expectativas de garantía más largas, por lo que la especificación del recubrimiento se redacta en contra de una categoría de corrosión y no de un color. Esto significa que la clase de pretratamiento, la química del polvo y el espesor de la película se fijan todos antes de la cotización, y las evidencias de prueba se acuerdan al mismo tiempo.
Los ensambles relacionados están listados en la página de productos, y el proceso de recubrimiento se encuentra junto al pulido y acabado en la página de capacidades.
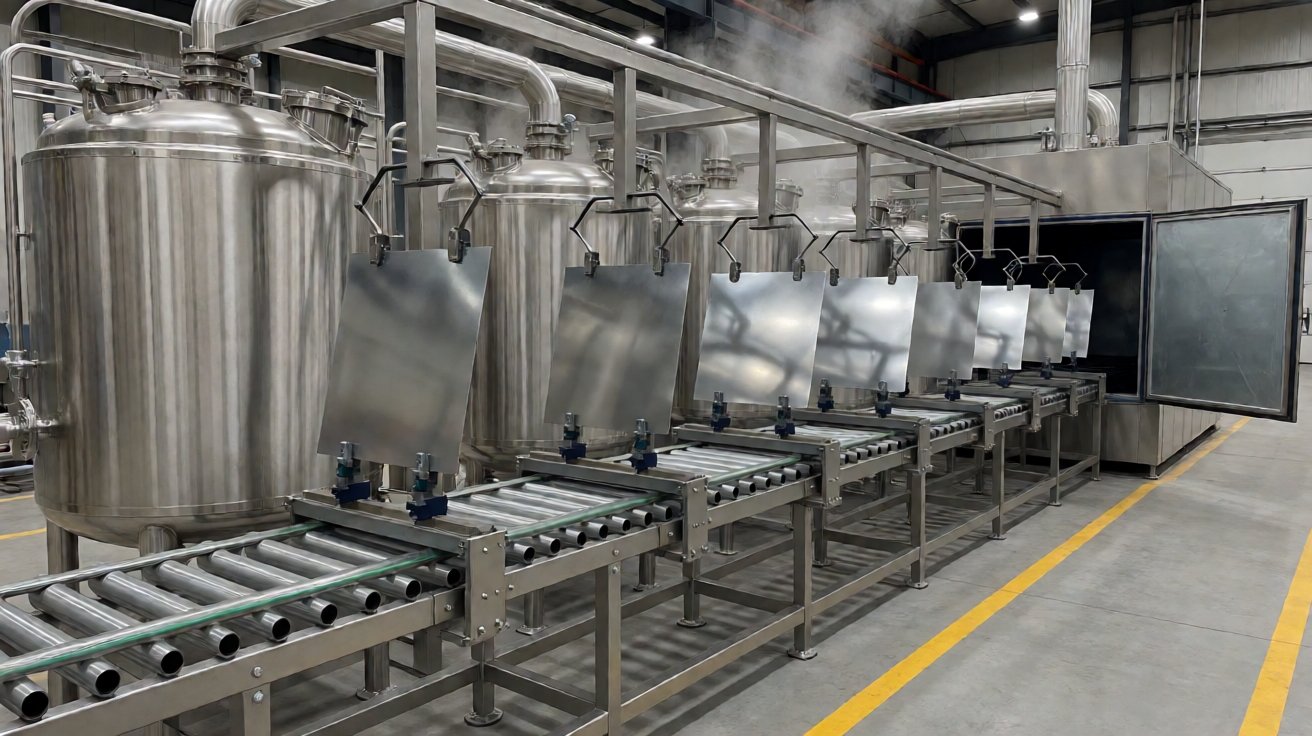
Figura 3: Línea de pretratamiento del servicio de recubrimiento en polvo: tanques de proceso y un horno de secado en una cinta transportadora sobreelevada.
Materiales, Colores y Especificación del Recubrimiento
Sustratos y su Comportamiento
El acero laminado en frío es el sustrato predeterminado para un servicio de recubrimiento en polvo y absorbe el polvo de manera más predecible. El acero galvanizado por inmersión caliente y galvanizado electroquímico requieren un pretratamiento que tolere el zinc, o el recubrimiento se burbujeará a medida que reaccione el zinc. El aluminio requiere su propio recubrimiento de conversión. El acero inoxidable rara vez se recubre con polvo, excepto por color, porque su propia capa de óxido ya lo protege.
Las categorías de rendimiento del recubrimiento y los métodos de prueba están descritos por ASTM International. La práctica de materiales para estas gradaciones está documentada por el American Iron and Steel Institute y SSINA. Cuando se usa aluminio, el Aluminum Association publica las designaciones de aleación y temple que determinan cómo responde la superficie al pretratamiento.
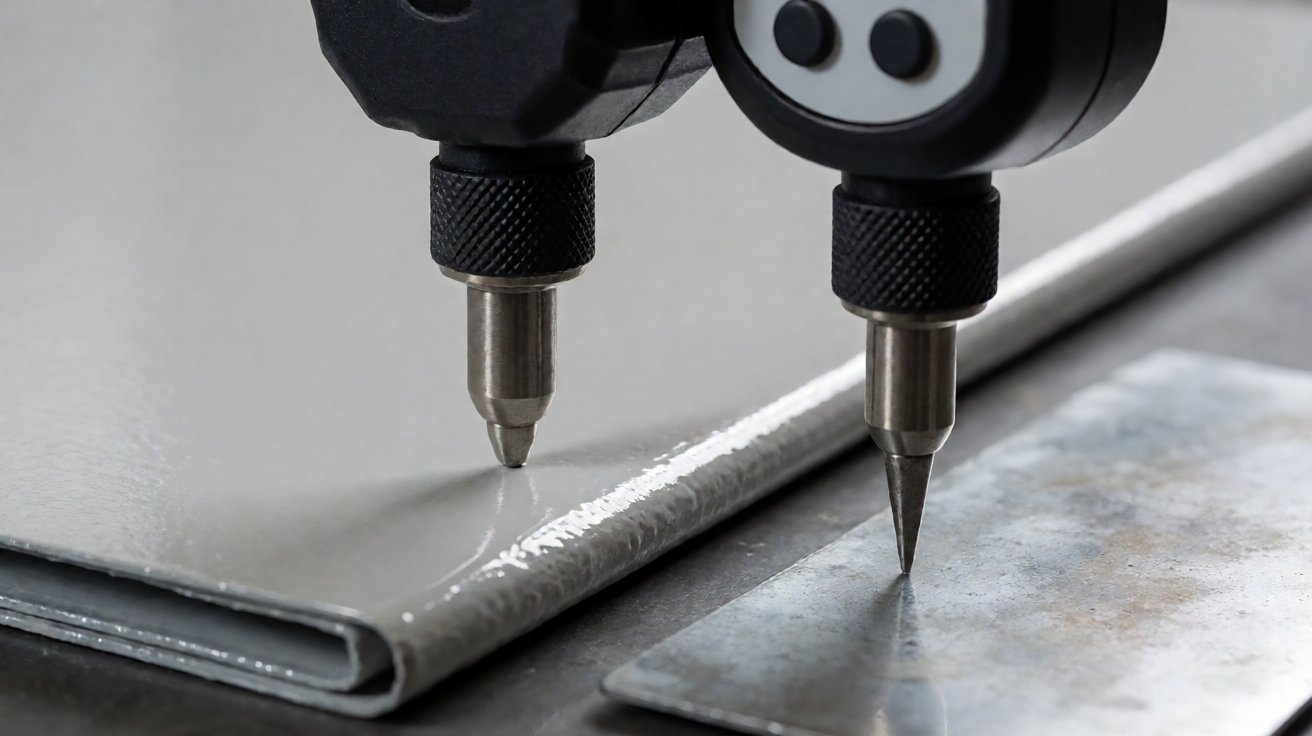
Figura 4: Espesor de película medido en un panel recubierto en polvo con un calibre de espesor de recubrimiento magnético.
Color, Brillo y Textura
Las referencias de color las mantienen el sistema de colores RAL y la ISO para acabados industriales. En un servicio de recubrimiento en polvo, el color se especifica mediante una referencia estándar y no por nombre, porque una descripción como gris medio abarca un amplio rango. El nivel de brillo se especifica por separado y es más importante de lo que la mayoría de los compradores espera: el mismo color en un brillo de 30 y un brillo de 80 se perciben como dos productos distintos bajo la iluminación de fábrica.
La textura es la tercera variable y una muy práctica. Una textura fina disimula el acabado de soldaduras y marcas menores en la superficie; una película de brillo liso muestra cada imperfección del sustrato que hay debajo. Especificar la textura suele ser más barato que especificar un sustrato de mejor calidad.
Espesor de Película y Coste
El espesor de la película es la variable más importante que un servicio de recubrimiento en polvo controla en cuanto a coste y rendimiento. El trabajo arquitectónico y de carcasas suele situarse entre 60 y 80 micras; el trabajo exterior y crítico en corrosión llega a 100 micras o más. Duplicar el espesor no duplica la protección, pero sí aumenta el consumo de polvo y el tiempo de ciclo.
El espesor también interactúa con el ajuste. Un recubrimiento añade un grosor medible a cada superficie, por lo que una cara de encaje ajustada, un inserto roscado o una ranura para junta ha de estar enmascarada o dimensionada para permitirlo. Descubrir esto después de aplicar el recubrimiento es la razón por la que las piezas acaban no encajando.
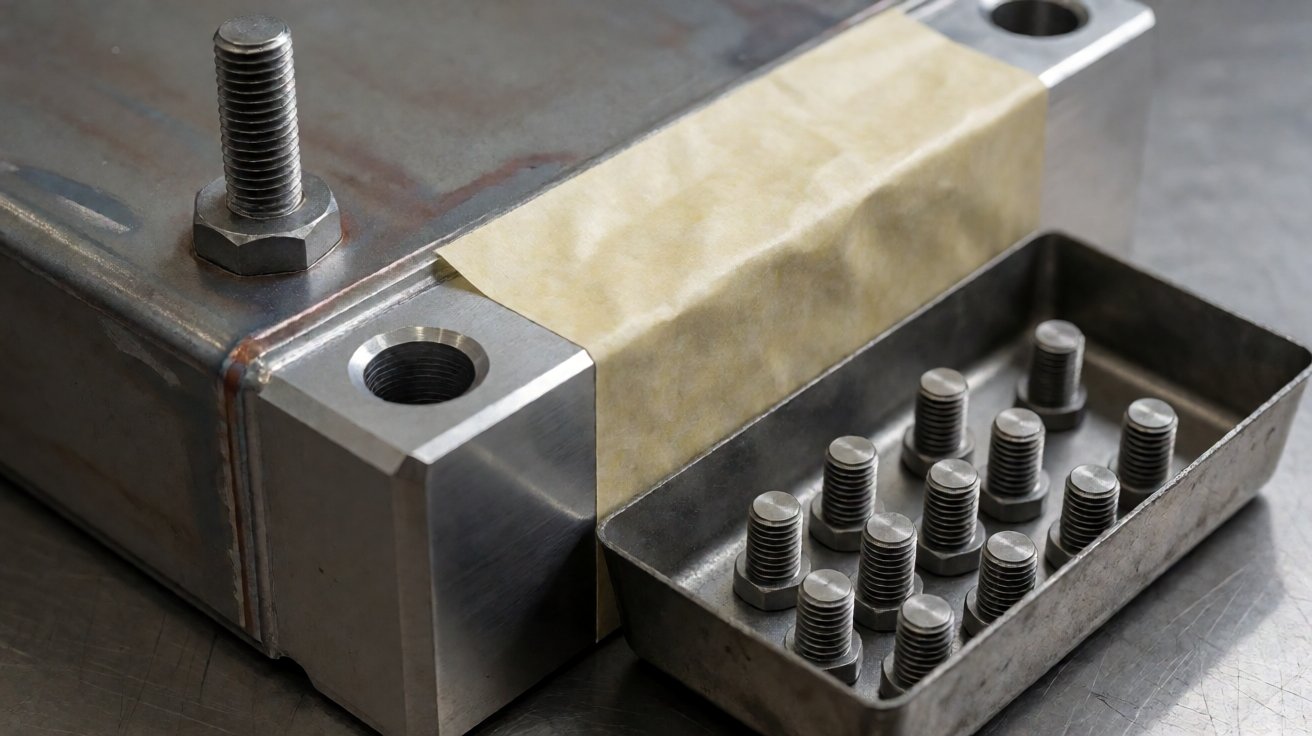
Figura 5: Enmascarado antes del recubrimiento: tapones de silicona en orillos roscados y cinta sobre una superficie de acoplado mecanizada.
¿Qué hace que el recubrimiento en polvo sea difícil de hacer bien?
Fallos de adherencia y deficiencias en el pretratamiento
¿Qué riesgos de calidad debe vigilar un comprador en un servicio de recubrimiento en polvo? El primero es la adherencia. Si el recubrimiento se desgarra en una curvatura, un borde cortado o una línea de trazo, indica un problema de pretratamiento, no de aplicación, y suele afectar a todo el lote en lugar de a una sola pieza.
Nuestras contramedidas incluyen un pretratamiento controlado con tiempos y temperaturas de etapa registrados, una prueba de adherencia por retícula en la primera pieza y una prueba de flexión en probetas de cada lote. Cuando el sustrato es difícil, las probetas de prueba pasan por la línea con las piezas de producción en lugar de separadamente.
Variación de espesor de película y sombreado de Faraday
El segundo riesgo en un servicio de recubrimiento en polvo es la variación de espesor. El polvo se acumula más rápido en los bordes y en las superficies que miran hacia la pistola que en las recámaras y las esquinas internas, un comportamiento conocido como sombreado de Faraday, por lo que una sección cuadrada puede terminar con poco espesor en la parte trasera y mucha en el labio frontal.
Las contramedidas consisten en fijar el ángulo y la distancia de la pistola según la geometría de la pieza y no según el lote, una segunda pasada en las recámaras y la medición del espesor en puntos definidos, incluidas las esquinas internas, en lugar de solo en la cara plana. Cuando una pieza es crítica en términos de geometría, se fabrica un fixture para que el camino de pulverización se repita.
Contaminación, deriva de color y daños por manipulación
El tercer grupo de riesgos en un servicio de recubrimiento en polvo es la contaminación y la consistencia. El aceite, el polvo o una huella digital en una pieza desnuda se convierte en un cráter o una gota de pesca en la película curada. El color se desvía entre lotes si se mezclan lotes de polvo, y el brillo se desvía si la temperatura de curado es inconsistente.
El daño por manipulación es el último y más visible riesgo: las piezas recubiertas se marcan y se astillan, por lo que se separan entre operaciones, se empaquetan con intercalados y se manipulan con guantes una vez curadas. Un borde astillado no puede repararse de manera invisible, por lo que el empaquetado es parte de la especificación del recubrimiento y no una ocurrencia tardía.
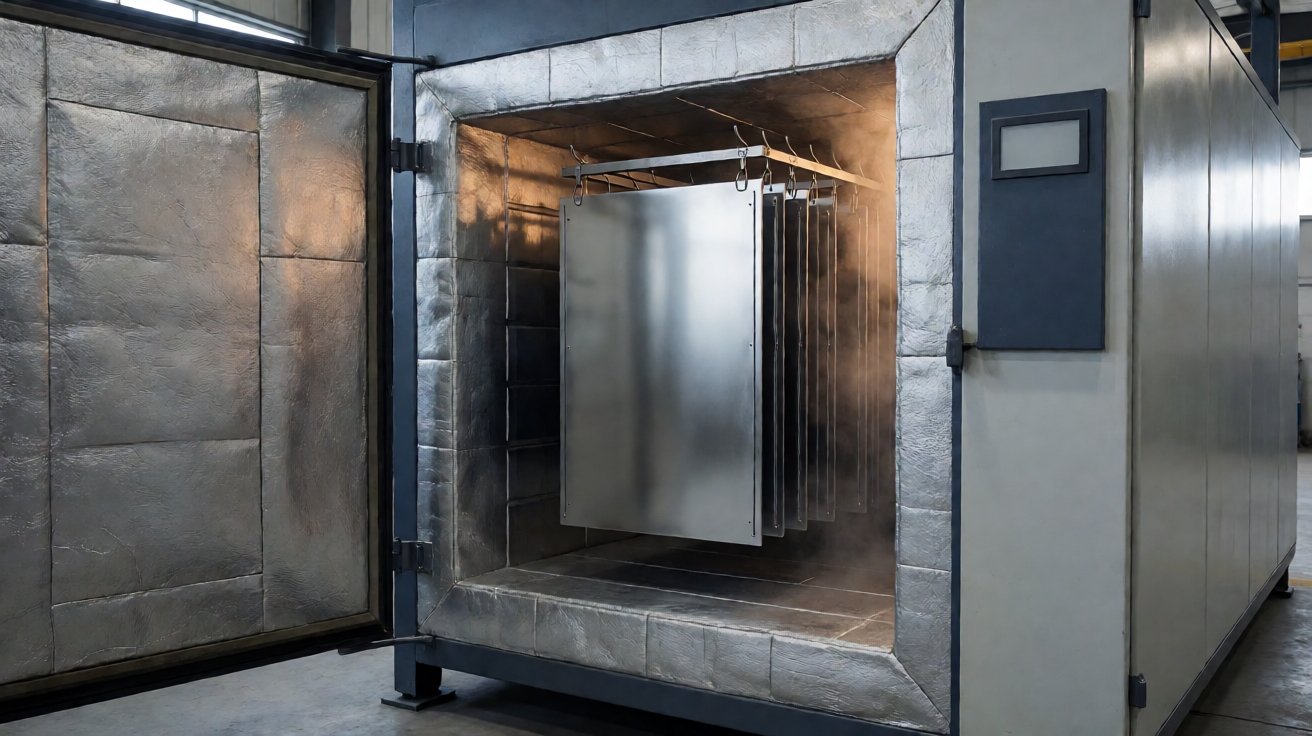
Figura 6: Un lote de paneles con recubrimiento en polvo curándose en un horno, el recubrimiento ha fluído completamente hasta un acabado satinado.
Tiempos de respuesta y documentos del servicio de recubrimiento en polvo
Qué enviar para obtener un presupuesto
¿Qué necesita un servicio de recubrimiento en polvo para cotizar? Envíe el dibujo de la pieza o una muestra, el sustrato y su condición, la referencia de color y el nivel de brillo, el espesor objetivo de la película, los requisitos de enmascarado y la cantidad por lote. Indique si las piezas son nuestras o proporcionadas por el cliente.
Dos detalles cambian el precio de un servicio de recubrimiento en polvo más de lo que los compradores esperan. El primero es el enmascarado: cada agujero o cara enmascarada es trabajo manual. El segundo es el número de colores en un solo lote, porque un cambio de color cuesta tiempo de configuración independientemente de la cantidad de piezas.
Si el acabado aún está siendo elegido, envíe una muestra del sustrato y el entorno al que se expondrá la pieza. Entregamos una especificación con color, brillo, espesor y pretratamiento en lugar de un nombre de color.
Tiempos de respuesta
Las muestras de color de un servicio de recubrimiento en polvo llegan en 5-10 días laborables después de que se acuerde la especificación, y el primer lote de producción se envía 15-30 días después, dependiendo de la cantidad y el número de colores. El recubrimiento suele ser la última operación antes del embalaje, por lo que su tiempo de respuesta está al final de la cadena y no al inicio.
Dos cosas mueven la fecha: un color que debe ser solicitado y un requisito de enmascarado que llega después de que las piezas sean formadas. Ambos son más baratos de resolver antes de que el lote llegue a la cabina.
Inspección, certificados y evidencia de pruebas
Los documentos se envían con las piezas: lecturas de espesor de película en puntos definidos, un registro de curado para el lote, una confirmación de color y brillo, y resultados de pruebas de adhesión. Donde la especificación lo requiera, los resultados de la prueba de niebla salina se proporcionan desde un panel de prueba procesado a través de la misma línea.
La práctica de pruebas de corrosión está descrita por NACE International. La fábrica cuenta con ISO 9001:2015 y CE, y la inspección de terceros puede organizarse a través de SGS o mediante una visita del cliente. Los métodos de prueba de recubrimientos son publicados por ASTM International, y para pedidos de exportación, los compradores de EE. UU. calculan el costo de llegada con el Arancel Armonizado.
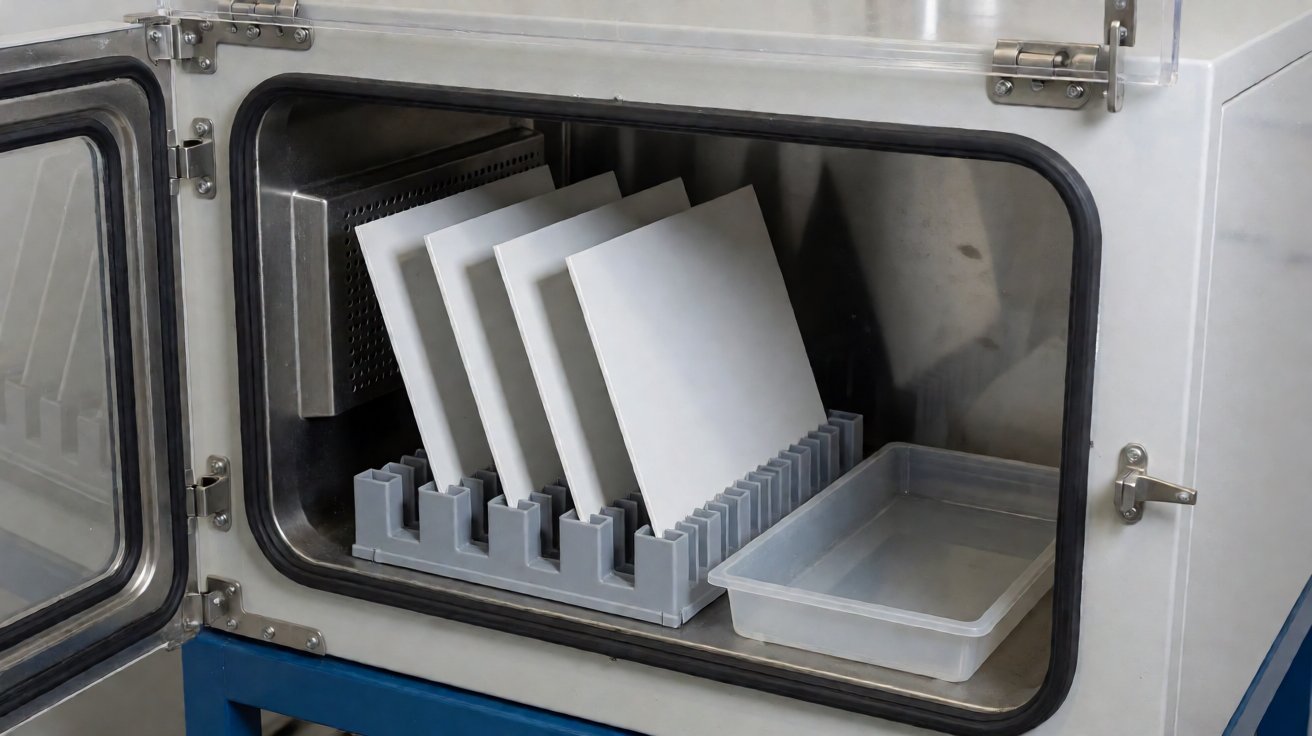
Figura 7: Ensayo de corrosión por niebla salina de paneles de acero revestidos con polvillo grabados en un armario de prueba.
Programas de revestimiento con polvillo que hemos llevado a cabo
Caso 1: Constructor de carcasas – Gama de armarios en un solo color
Un constructor de carcasas utilizó un servicio de revestimiento con polvillo para armarios de pared y de pie recubiertos en un solo color gris satinado, con tapones de tierra y aberturas de glándula enmascaradas: lotes de 50-300 piezas, de tres a seis veces al año, un mínimo de 20-50 piezas y precios FOB en el rango de $15-80 por pieza, incluida la aplicación del revestimiento.
El programa se ganó por la consistencia del color en un armario y su puerta, más que por el precio por pieza. Los lotes de polvo se reservan para el programa, el primer lote se envía 15-30 días después de la aprobación y el gasto anual se sitúa en la banda de $30k-60k, con inspección de terceros antes del envío.
Caso 2: Fabricante de equipos OEM – Soportes y tapas, múltiples colores
Un fabricante de equipos OEM solicitó soportes, placas de cobertura y pequeños paneles a un servicio de revestimiento con polvillo en cuatro colores para que coincidan con las familias de productos: lotes de 200-800 piezas, de cuatro a ocho lotes al año, un mínimo de 100 piezas y precios FOB desde $2 hasta $15 cada una, dependiendo del tamaño y del color.
Este programa se sostenía en la disciplina del cambio de color y en el enmascarado de pequeñas características roscadas. Las piezas se agrupan por color para minimizar los cambios de color, el enmascarado se realiza con ayudas, y se acordó una reducción del 4-6% para las piezas repetidas en el segundo año. El gasto anual se mantuvo en la banda de $15k-40k.
Caso 3: proveedor de infraestructuras – Armarios exteriores, grado de corrosión
Un proveedor de infraestructuras solicitó armarios de carretera y marcos de montaje a un servicio de revestimiento con polvillo con una especificación de grado de corrosión: lotes de 10-40 piezas, de dos a cuatro lotes al año, un mínimo de 5-10 piezas y precios FOB entre $100 y $400 por armario, incluido el revestimiento y el embalaje.
El requisito era la vida contra la corrosión, por lo que el pretratamiento, el espesor y las pruebas de niebla salina importaban más que la apariencia. Los paneles de prueba pasan por la línea con cada lote, el primer lote se envía 20-35 días después de la aprobación y el gasto anual se situó en la banda de $25k-70k.
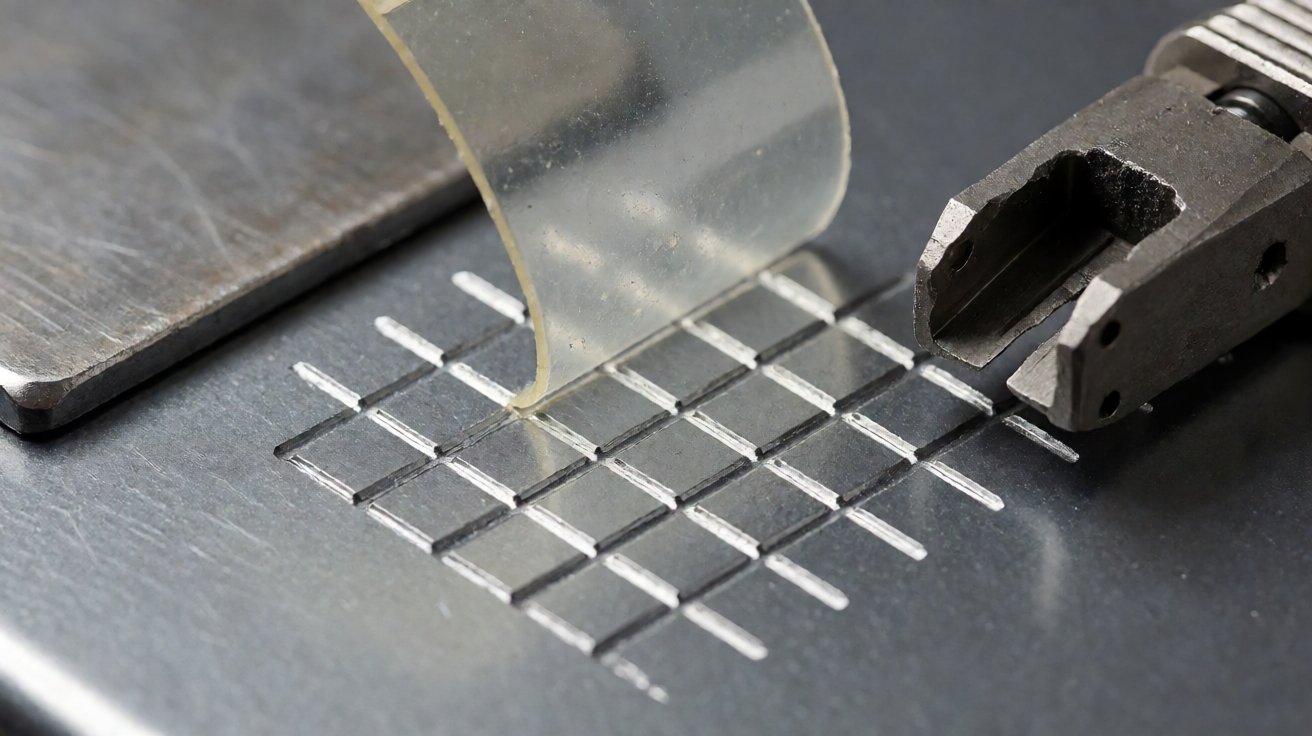
Figura 8: Prueba de adherencia de retícula sobre un panel con recubrimiento en polvo, mientras se despega la cinta adhesiva.
Resumen y próximos pasos
Cómo especificar un servicio de recubrimiento en polvo
Especifique un servicio de recubrimiento en polvo desde el entorno hacia atrás. Fije el sustrato y el pretratamiento, la referencia de color y el brillo, el espesor de película objetivo y las superficies que permanecen desnudas. El enmascaramiento, el embalaje y la evidencia de pruebas derivan de esas cuatro respuestas.
Luego pregunte dos cosas: cómo se controla el pretratamiento y dónde se mide el espesor. Esas respuestas separan un servicio que recubre de uno que termina según una especificación.
Por qué XHX Metal
XHX Metal mantiene el corte por láser, la punzonado CNC, la conformado, la soldadura, el desbaste, el recubrimiento y el ensamblaje en una sola fábrica de 2,000 m² en Dongguan: dos máquinas de corte por láser de fibra de 6 kW con precisión de posicionamiento de +-0.01 mm, punzonado CNC de carrocera, doblado CNC, soldadura TIG y MIG y socios de recubrimiento, con aproximadamente 500,000 piezas al año.
La fábrica posee ISO 9001:2015 y CE, trabaja con SGS en inspección, y ha suministrado a clientes OEM y de marca en América del Norte y Europa durante más de una década. El soporte para la calificación de proveedores está descrito por NIST MEP.
Cómo iniciar su programa
Envíe un plano o muestra con sustrato, referencia de color, brillo, espesor y requisitos de enmascaramiento para obtener un cotización con el tiempo de entrega. El proceso de recubrimiento se describe en la página de capacidad de recubrimiento en polvo, el acabado relacionado en la página de desbaste y acabado, los materiales en las páginas de acero inoxidable y materiales de aluminio, y los proyectos comienzan desde la página de contacto; las consultas también llegan a sales01@xinghaoxin.com.
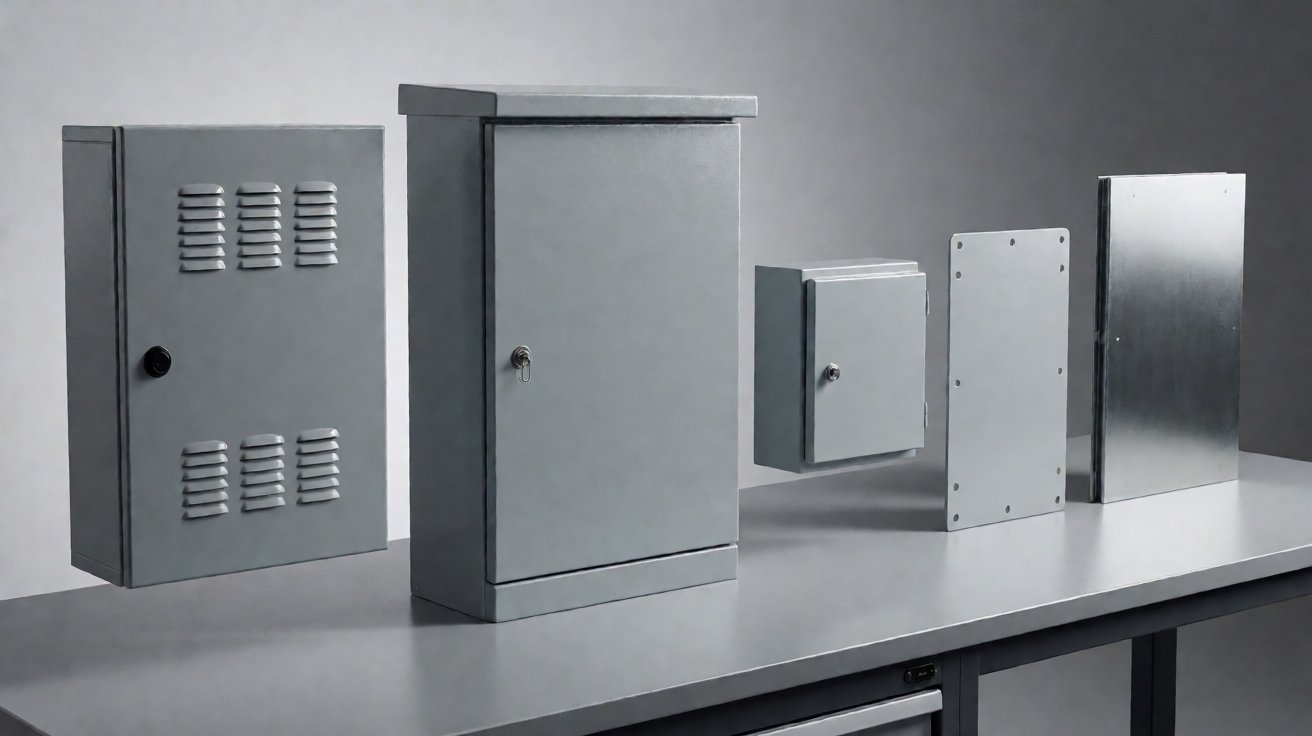
Figura 9: Carcasas terminadas con recubrimiento en polvo: armario de pared, armario de suelo, caja de conexiones y chapa metálica de montaje.
Preguntas frecuentes: Servicio de recubrimiento en polvo
¿Cuál es el pedido mínimo? Alrededor de 100 piezas para componentes pequeños y de 20 a 50 piezas para paneles más grandes; también se emite presupuesto para muestras individuales y pruebas de color.
¿Pueden recubrir piezas que fabricamos en otro lugar? Sí. Las piezas proporcionadas por el cliente se recubren con la misma especificación, siempre que se conozca sustrato y su estado antes del pretratamiento.
¿Qué espesor tiene el recubrimiento? Normalmente de 60 a 80 micras para el trabajo de carcasa, y de 100 micras o más donde aplique una especificación de corrosión; el espesor se confirma en puntos definidos de la pieza.
¿Pueden mantenerse las roscas y las superficies de acoplado desnudas? Sí. Los orificios roscados, los tornillos de tierra, las superficies de apantallamiento y las caras de acoplado se enmascarán con tapones de silicona o cinta de alta temperatura, acordado en el dibujo antes de que la lote sea recubierto.
¿Recubren tanto acero como aluminio? Sí, pero el pretratamiento es diferente: el acero se fosfata o se recubre por conversión, mientras que el aluminio necesita su propio tratamiento de conversión antes de que el polvo se adhiera de manera fiable.


