La fabrication d’enceintes pour bornes de recharge VE construit le corps métallique qui supporte un module de recharge durant une décennie d’intempéries, de vandalismes et d’usage quotidien : le caisson, la porte et sa serrure, la plaque de montage interne, le socle, les joints d’étanchéité et le drainage, les grilles et ouvertures de ventilation, ainsi que l’entrée de câbles font tous partie de l’ensemble fabriqué. L’électronique intérieure appartient à l’acheteur ; la structure et sa protection relèvent de l’usine.
Ce guide s’adresse aux acheteurs qui doivent spécifier et approvisionner cette structure. Il couvre les formats, les matériaux et les systèmes anticorrosion, les risques de protection extérieur qui déterminent si un équipement réussit son test d’indice de protection, les normes et documents qui accompagnent une commande, ainsi que trois programmes de production illustrés par des données d’achat réelles.
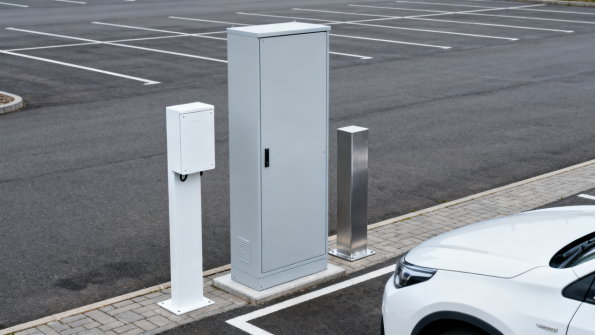
Figure 1 : Matériel en tôle pliée pour bornes de recharge VE : une enceinte AC mural, une armoire DC autoportante et un socle de montage.
Le Produit : Ce qu’englobe une enceinte de borne de recharge VE
Ce que couvre la fabrication d’enceintes pour bornes de recharge VE
La fabrication d’enceintes pour bornes de recharge VE englobe la coque fabriquée et tout ce qui la rend utilisable en extérieur : le caisson, la porte avec sa charnière et sa serrure, la plaque de montage interne, la capuche anti-pluie, les voies d’air lambellées, la plaque à passe-câbles et l’entrée de câbles, le socle ou la console murale, et la cosse de terre.
Cela diffère du scope du module de recharge lui-même. L’étage de puissance, le contrôleur, les connecteurs et le firmware appartiennent au client ; le fabricateur possède l’enveloppe mécanique qui les protège, supporte leur poids et maintient l’étanchéité à l’eau pendant des années dans un espace public non surveillé. Confirmer cette séparation dès le devis évite le litige le plus courant dans cette catégorie : la responsabilité en cas de défaillance d’un équipement sur le terrain.
XHX Metal fabrique cette enveloppe, du plan aux pièces livrées, au sein d’une même usine, en appliquant le contrôle de processus décrit par SME pour la production sur mesure : deux coupeuses laser à fibre 6 kW, pliage CNC, soudage TIG et MIG, éburrage et partenaires de revêtement. Le champ plus large est détaillé sur la page services de fabrication de tôle .
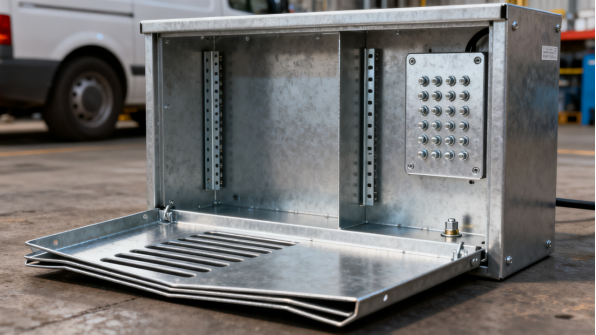
Figure 2 : L’intérieur d’une enceinte de recharge vide : bac de base plié, plaque de montage amovible, séparateur de compartiment alimentation et cosse de terre.
Formats : Mural, socle et armoire autoportante
Trois formats couvrent la majorité des commandes. Une enceinte murale convient aux unités AC de 7 à 22 kW dans les parkings et immeubles d’habitation, lorsque le mur est disponible. Un socle porte la même unité là où aucun mur n’est présent, en ajoutant une colonne soudée avec plaque d’ancrage. Une armoire autoportante héberge l’équipement de recharge rapide DC, plus lourd et nécessitant du volume pour les modules de puissance et le refroidissement.
Le format détermine la majeure partie de l’ingénierie qui suit. Le volume dirige l’agencement interne ; la méthode de montage dirige le socle, la plaque de base et le motif d’ancrage ; et la manipulation quotidienne de la porte, du câble et du connecteur dirige la quincaillerie. Choisir le format tôt évite de concevoir un socle autour d’un caisson qui gagnera cinquante millimètres plus tard.
Pièces les plus commandées
Les pièces présentes sur presque chaque commande sont le caisson et la porte, la plaque de montage interne avec ses fixations, la plaque à passe-câbles, les panneaux d’admission et d’échappement lambellés, la capuche anti-pluie, le socle ou la console murale, et le jeu de quincaillerie. Les acheteurs ajoutent une spécification de couleur et, pour les unités DC, un séparateur de compartiment.
Les acheteurs récurrents ajoutent des articles une fois le produit en service : un bouclier antivol sur la serrure, une clé de rechange, une parement de façade brandé et un gabarit d’installation. Ces ajouts coûtent peu par unité mais suppriment une part disproportionnée de support terrain, et il est plus économique de les spécifier avant le premier lot que de les rétrofier. La gamme de produits est listée sur la page gamme de produits .
Cas d’utilisation : Qui commande des enceintes pour bornes de recharge VE
Fabricants d’EVSE et marques de recharge
Les fabricants d’équipements de recharge et les marques commandent des enceintes selon leur propre design industriel, généralement avec l’électronique montée dans leur propre usine après livraison. Ils ont besoin que la tôle corresponde à une interface mécanique définie, à une couleur et à une zone de marquage, et que chaque lot s’assemble sans retouche sur leur ligne.
Pour ce client, l’exigence critique n’est pas le prix unitaire mais l’interface : les positions des trous de montage, la profondeur de la plaque, les découpes pour connecteurs et le dégagement de porte doivent être reproductibles. Un lot décalé de deux millimètres ne rate pas un contrôle cosmétique ; il arrête une ligne d’assemblage.
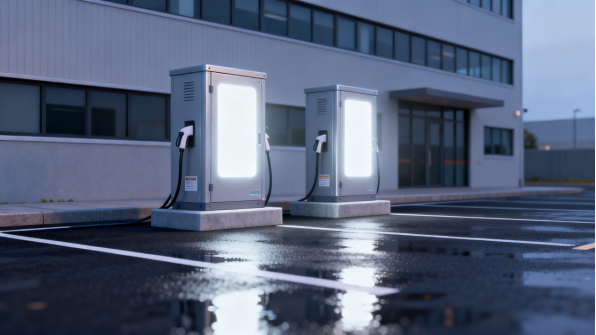
Figure 3 : Enceintes métalliques de recharge en service la nuit, avec l’éclairage de statut visible à travers le panneau avant.
Opérateurs de réseaux de recharge et dépôts de flottes
Les opérateurs de réseau et les gestionnaires de dépôts achètent des enceintes de remplacement, socles et pièces de protection pour des installations déjà existantes. Les volumes sont plus faibles et la variété plus large, mais l’exigence est plus stricte sur un point : la pièce doit s’adapter à un équipement déjà sur site, provenant souvent d’un fournisseur qui ne le supporte plus.
Ce travail commence par un relevé physique plutôt que par un plan. Les dimensions sont prélevées sur l’unité installée, un plan réalisé par rétro-conception est émis pour approbation, et le premier article est vérifié par rapport au site plutôt que contre un modèle nominal. C’est plus lent au départ et beaucoup plus rapide qu’une défaillance sur le terrain.
Programmes Immobiliers, Commerce de Détail et Municipaux
Les promoteurs immobiliers, les chaînes de détail et les municipalités commandent des armoires dans le cadre d’un déploiement, et ces programmes sont pilotés par le calendrier plutôt que par le coût unitaire. Les livraisons sont échelonnées par site ou par phase, et chaque caisse doit être marquée pour sa destination afin qu’un entrepreneur puisse installer sans avoir à ouvrir chaque boîte.
Ces acheteurs accordent aussi de l’importance à l’apparence de l’unité finie dans l’espace public. La cohérence des couleurs d’un site à l’autre, un voyant d’état lisible, un cheminement de câbles soigné, et un piédestal résistant à l’envie de s’y appuyer comptent autant que l’armoire elle-même, et tous ces points sont arrêtés au stade du dessin plutôt que sur site. Les cadres de financement de la recharge publique aux États-Unis et en Europe sont décrits par le Centre de données sur les carburants alternatifs du Département de l’Énergie des États-Unis et le Commission européenne.
Matériaux, Finitions et Protection Extérieure
Aluminium, Acier et Acier Inoxydable
La tôle d’aluminium entre 1,5 mm et 3,0 mm est le matériau de référence pour les armoires de recharge, car elle résiste à la corrosion sans revêtement, maintient l’unité suffisamment légère pour être posée sur un piédestal, et se façonne proprement en lames et plis. Les recommandations concernant les alliages pour les produits plats sont publiées par l’ Aluminum Association et par European Aluminium.
L’acier doux est choisi lorsque la rigidité ou le coût priment sur le poids, et il nécessite alors un système de protection car l’acier nu rouille en extérieur. L’acier inoxydable est réservé aux sites côtiers, industriels et de nettoyage en charge, où la nuance 304 convient à la majorité des cas et la nuance 316 est utilisée en atmosphère riche en chlorures ; les conseils sur les matériaux sont publiés par SSINA. Le choix doit être dicté par l’environnement d’installation, et non par le modèle de dessin.
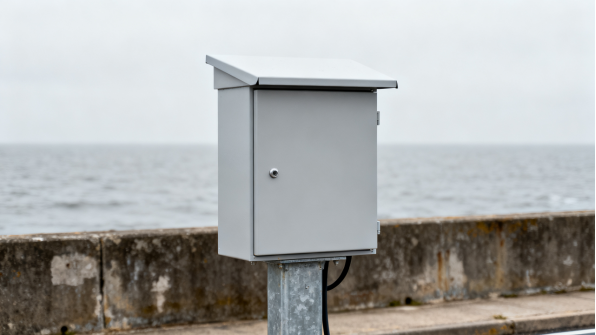
Figure 4 : Une armoire de recharge peinte en poudre sur piédestal galvanisé, dans une installation côtière.
Peinture en poudre et systèmes anticorrosion
Une couche de peinture en poudre sur une surface correctement prétraîtée constitue la finition standard ; sur l’aluminium, elle forme généralement une couche décorative et colorée plutôt que la seule barrière contre la corrosion. Sur l’acier, le revêtement doit être appliqué sur un substrat galvanisé ou riche en zinc, car une couche seule ne protégera pas un bord coupé ou une rayure dans un environnement côtier.
Les pratiques de revêtement sont décrites par la Powder Coating Institute, et la galvanisation à chaud des piétements et des structures en acier est couverte par la American Galvanizers Association. Pour un site en environnement côtier, le système spécifié, l’épaisseur du film sec et la méthode de prétraitement doivent tous figurer sur le plan, car un seul nom de couleur ne décrit pas un système anticorrosion.
Étanchéité aux intempéries, drainage et contrôle de la condensation
L’eau pénètre dans un coffret extérieur par quatre voies : le joint de porte, l’entrée des câbles, les ouvertures de ventilation et la condensation qui se forme à l’intérieur d’un boîtier étanche lors des cycles de chauffage et de refroidissement. Chaque voie nécessite une solution technique spécifique plutôt qu’une consigne générale d’étanchéité.
Le joint de porte doit être logé dans un canal formé plutôt que posé sur une face plane, afin d’éviter tout déplacement. Les entrées de câbles sont réalisées par une plaque de presse-étoupe avec des presse-étoupes étanches, et la plaque est positionnée au-dessus du fond afin que l’eau stagnante au fond ne puisse pas l’atteindre. Les chemins d’air sont équipés de grilles de ventilation avec rebord anti-goutte, de sorte que la pluie pénétrant dans la grille s’écoule avant d’atteindre le filtre. La condensation est gérée par un chemin de drainage, un point bas formé et un compartiment de égalisation de pression, permettant au coffret de respirer à travers une membrane plutôt que de maintenir l’humidité au contact des composants électroniques.
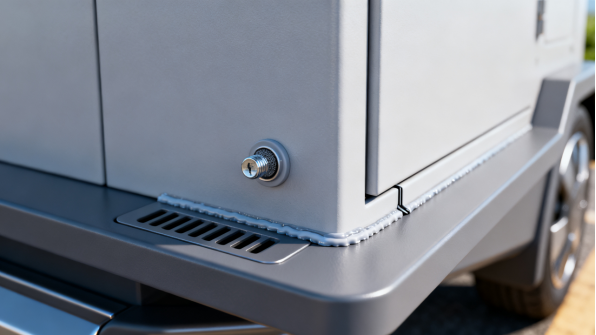
Figure 5 : Contrôle de la condensation : vent de compensation de pression, fente de drainage formée et joint plié étanche.
Difficulté de production et risques qualité
Pénétration d’eau et protection IP
La protection contre les ingresssions (IP) constitue le premier risque pour ce produit, car une seule caractéristique non étanche détermine si un équipement réussit ou échoue à son essai. Le joint de porte, la plaque de presse-étoupe, la géométrie de la grille de ventilation et chaque élément de fixation pénétrant l’enceinte doivent fonctionner comme un système unique ; une conception reposant sur un mastic pour combler un espace échouera dès que le mastic vieillira.
Les contrôles pratiques sont orientés conception : joints logés dans des canaux formés plutôt que posés sur des faces planes, une soudure continue ou un joint plié et étanche sur le fond, un drainage permettant l’évacuation de l’eau, et un profil de grille qui évacue l’eau plutôt que de la retenir. Avant la libération d’un lot, nous réalisons un test d’étanchéité à l’eau sur le premier article et sur un échantillon du lot, et la méthode ainsi que la durée du test sont consignées afin qu’une livraison ultérieure puisse être comparée à la même référence.
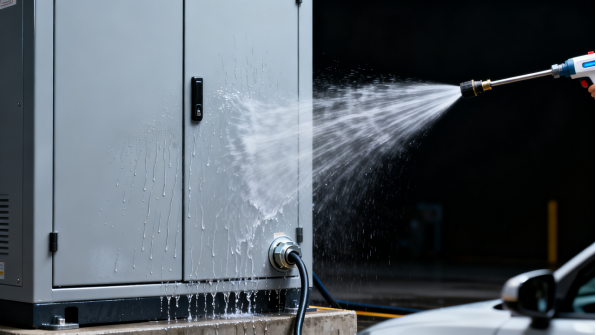
Figure 6 : Test d’étanchéité à l’eau d’une porte étanche et d’une plaque de presse-étoupe sur un coffret de recharge extérieur.
Résistance aux impacts, quincaillerie de porte et protection contre la manipulation
Le matériel de recharge public est traité de manière brutale et occasionnellement de façon délibérée. Une porte qui fléchit, une charnière qui se desserre, ou une serrure qui peut être forcé aboutissent toutes au même résultat : un équipement endommagé et une visite de réparation. Les performances aux chocs sont donc une propriété de conception du panneau, de son renforcement et du cadre de porte, et non une fonction séparée.
Les choix de quincaillerie assurent ces performances. Les charnières dissimulées ou renforcées répartissent la charge le long du bord de porte ; une serrure quart-de-tour noyée avec joint d’étanchéité résiste à la fois à l’eau et au tournevis ; et un rehausseur de pluie au-dessus de la serrure empêche l’eau d’entrer dans le cylindre. Des écrans antivitandaise et des fixations de sécurité peuvent être ajoutés, et il est utile de les spécifier sur les équipements installés en lieux non surveillés plutôt que de les ajouter après le premier incident.
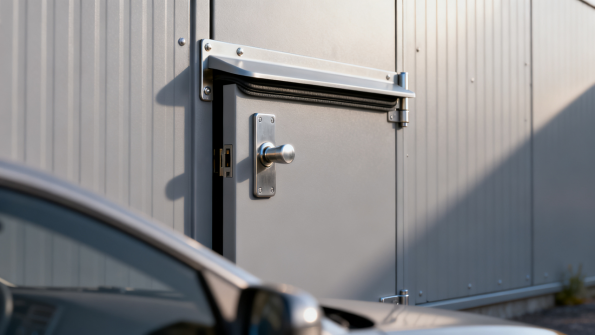
Figure 7 : Quincaillerie de porte : charnière dissimulée, serrure quart-de-tour noyée, lèvre de pluie et plaque d’arrêt renforcée.
Conception thermique, planéité et régularité des lots
La chaleur est évacuée à travers la tôle, de sorte que la géométrie du panneau et le chemin de l’air font partie de la conception thermique. Une prise d’air à lamelles en bas de l’armoire et une sortie en haut sur la face opposée créent un effet de cheminée naturelle ; lorsqu’il n’est pas suffisant, un module ventilateur filtré est monté derrière la grille supérieure. Bloquer l’une ou l’autre ouverture avec une plaque plate supprime la marge de conception, et installer la prise en dessous du niveau où l’eau stagne la rend totalement inefficace.
La planéité et la régularité constituent les risques les plus discrets. Une grande porte poudrée qui vrille ne sealed pas, et une plaque de montage qui n’est pas plane déforme un module de puissance lorsqu’il est boulonné. La planéité est vérifiée contre une règle droite, selon la méthode de mesure publiée par NIST, et le dossier de lot enregistre le réglage afin qu’une commande de répétition le reproduise plutôt qu’il ne l’approxime. Les normes de filetage et de fixation sont publiées par ANSI.
Spécifications, conformité et flux de commande
Normes, spécifications et documents de conformité
L’armoire est un composant d’un produit certifié, de sorte que la plupart des acheteurs ont besoin que la tôle soutienne une voie de certification plutôt que de détenir une certification elle-même. Ce que le fabricant fournit, ce sont des relevés dimensionnels, des certificats de matériau, des dossiers de soudage et de finition, et une pièce constante que le laboratoire d’essai du client peut évaluer.
Les normes des connecteurs et des systèmes de recharge sont publiées par des organismes tels que SAE, et l’évaluation de la sécurité des produits pour le matériel de recharge est effectuée par des laboratoires tels que UL. Les acheteurs doivent indiquer lors de la demande de devis quels documents ils nécessitent, y compris les certificats de matériau, les rapports d’inspection du premier article, les dossiers de lot et une liste de colisage, car assembler ce dossier rétroactivement est beaucoup plus coûteux que de le convenir dès le départ.
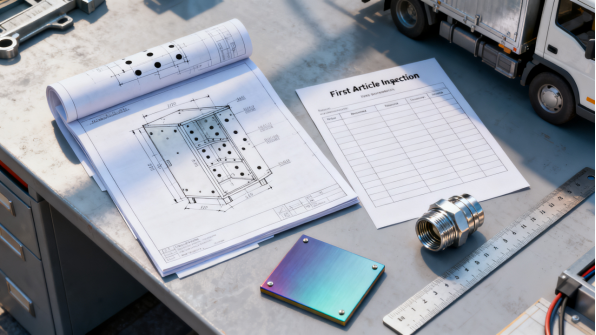
Figure 8 : Le dossier documentaire pour un programme d’armoire : plan, rapport du premier article, échantillon de couleur et quincaillerie.
Prototypes, outillage et délais
Une nouvelle armature démarre généralement comme prototype en 5 à 10 jours ouvrables après approbation du plan, réalisée avec l’outillage de production de sorte que l’échantillon prouve le procédé plutôt qu’une simplification d’atelier. Les premiers articles sont vérifiés par rapport au plan pour les dimensions, les positions des trous, la planéité, l’ajustement du joint et le fonctionnement de la quincaillerie, et le rapport est émis pour approbation avant que le lot ne soit libéré.
L’outillage est généralement limité aux outils de formage, aux fixtures de soudage et à un modèle de perçage ou de poinçonnage pour les motifs de trous. Ces éléments sont cotés ouvertement, ils restent avec le programme, et c’est ce qui rend les deuxième et troisième lots rapides. Le délai pour un premier lot est normalement de 15 à 30 jours après l’approbation de l’échantillon, et il tend vers le supérieur pour les grands armoires DC qui nécessitent un cadre soudé, un piédestale galvanisé et une finition bicolore.
Volumes de lots, MOQ et tarification réaliste
Les armoires de recharge sont un produit de taille moyenne ou grand format selon le modèle. Les armoires AC murales fonctionnent typiquement à 50 à 300 pièces par lot avec un MOQ de 20 à 50 pièces et des prix FOB d’environ 15 $ à 80 $. Les armoires DC posées au sol sont des articles plus volumineux, fonctionnant à 10 à 40 pièces par lot avec un MOQ de 5 à 10 et des prix FOB d’environ 100 $ à 400 $, dus aux cadres soudés, aux diviseurs internes et aux portes plus lourdes.
Les piédestales et les assemblages de soudure de montage se situent entre les deux gammes et sont souvent commandés en même temps que l’armoire, c’est là qu’un seul fournisseur fait gagner le plus de temps : un jeu de plans, une finition, une livraison et un point de contact pour l’ajustement. Les acheteurs doivent indiquer le volume annuel et le calendrier de libération lors de la demande de devis, car un programme libéré en quatre lots de 75 pièces se cote différemment du même total annuel libéré en douze lots de 25 pièces.
Études de cas : programmes d’armoires pour stations de recharge VE
Cas 1 : Marque américaine d’IRVE — Armoire murale AC
Une marque américaine d’équipement de recharge avait besoin d’une armure murale pour un équipement AC 22 kW vendu aux propriétés commerciales. L’acheteur a fourni un modèle 3D complet et a exigé que la pièce finie s’assemble sur sa ligne sans retouche, avec une couleur définie et une zone de marquage claire.
Nous avons produit l’armoire en aluminium de 2,0 mm avec persiennes formées, joint de profilé, plaque d’étanchéité et porte renforcée avec serrure affleurante. La production s’est déroulée à raison de 300 pièces par lot, quatre lots par an, avec un MOQ de 50 pièces et des prix FOB de 38 $ à 62 $. L’échantillon a été approuvé en 9 jours ouvrables et le premier lot expédié 24 jours après approbation, avec inspection pré-expédition SGS. La valeur annuelle était d’environ 48 000 $.
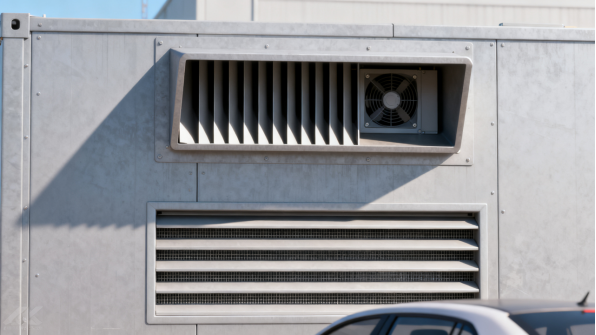
Figure 9 : Conception thermique : admission filtrée à persiennes et grille d’évacuation supérieure intégrée au panneau du caisson.
Cas 2 : Opérateur européen — Caisson CC et piédestal
Un opérateur de réseau de recharge européen avait besoin d’un caisson de recharge rapide CC au sol avec un piédestal soudé assorti pour un déploiement sur les aires de service autoroutières. L’unité devait respecter une norme d’étanchéité définie, présenter une finition bicolore et accepter un module de puissance d’un tiers.
L’armoire utilisait un châssis soudé en acier avec revêtements en aluminium de 2,0 mm, un compartiment puissance séparé, une évacuation ventilée filtrée et un piédestal galvanisé avec plaque de base à entretoises. La production s’est déroulée à raison de 25 pièces par lot, trois lots par an, avec un MOQ de 10 et des prix FOB de 185 $ à 320 $ selon la configuration. Le délai du premier lot était de 32 jours, incluant galvanisation et revêtement bicouleur, et la valeur annuelle était d’environ 58 000 $.
Cas 3 : Dépôt de flotte — Piédestaux galvanisés soudés
Un exploitant de flotte nord-américain modernisait un dépôt et avait besoin de piédestaux et plaques de base pour monter des bornes de recharge sur une dalle existante, avec des positions d’ancrage correspondant à la dalle installée.
Les assemblages soudés ont été réalisés en acier à section carrée avec plaques de base découpées au laser, coins à entretoises et finition galvanisée à chaud, le motif d’ancrage étant repris d’un relevé sur site. Les volumes s’élevaient à 150 pièces par lot, quatre lots par an, avec un MOQ de 50 et des prix FOB de 45 $ à 70 $. Le premier lot a été expédié 22 jours après approbation, et la valeur annuelle était d’environ 52 000 $. Étant donné que les piédestaux et les caisses provenaient d’une même usine, la bride de montage et la base de l’armoire correspondaient sans modification sur site.
Résumé et prochaines étapes
Comment choisir un fabricant d’enceintes pour bornes de recharge VE
Le fournisseur adapté à ce produit peut façonner l’enceinte, souder le châssis et le piédestal, l’étanchéifier et la drainer, la finir et documenter le résultat dans le cadre d’un seul système qualité. Demandez à voir un test d’étanchéité à l’eau sur une enceinte comparable et un rapport de premier article indiquant les positions des trous et la planéité.
Le devis doit indiquer le matériau et l’épaisseur, le système anticorrosion avec son épaisseur de film sec, le type de joint, la quincaillerie et le niveau d’emballage. Adaptez le fournisseur à la taille des lots : une usine conçue pour des volumes conteneurisés considère une commande de 25 caissons CC comme une nuisance.
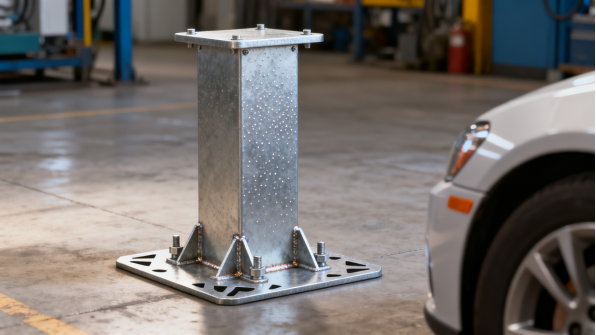
Figure 10 : Piédestal soudé galvanisé et plaque de base fournis avec l’enceinte dans le cadre d’un programme unique.
Pourquoi XHX Metal
XHX Metal assure la fabrication d’enceintes pour bornes de recharge VE, de l’analyse au produit livré : découpe sur deux machines de découpe laser fibre 6 kW à ±0,01 mm, pliage CNC, soudage TIG et MIG, éburrage, revêtement poudre et galvanisation via des partenaires audités, assemblage de la quincaillerie et emballage pour l’export.
L’entreprise produit des enceintes en tôle et des assemblages soudés pour des clients exportateurs depuis Dongguan, Guangdong, depuis 2014, et dispose de la certification ISO 9001:2015 avec documentation CE et dossiers SGS. Des échantillons en 5 à 10 jours ouvrables et des premiers lots en 15 à 30 jours font partie du travail normal plutôt que de l’exception.
Comment lancer votre programme d’enceintes
Envoyez le modèle STEP ou le dessin 2D coté, le format de l’enceinte, l’environnement d’installation, les exigences d’étanchéité et d’impact, la couleur et la finition, le volume annuel et la taille des lots, ainsi que les documents dont vous avez besoin. Si l’unité est déjà en service et qu’aucun dessin n’existe, envoyez des photographies et les dimensions clés, et nous produirons un dessin rétroconçu pour approbation.
Nous répondons avec un examen de fabricabilité et un devis, puis un prototype suit dans les 5 à 10 jours ouvrables après approbation du dessin. Les programmes sont gérés via la page de contact.
FAQ : Fabrication d’enceintes pour bornes de recharge VE
Fabriquez-vous l’électronique de recharge ?
Non. Nous fabriquons l’enceinte, le piédestal, les supports et les pièces mécaniques ; les modules, contrôleurs, connecteurs et micrologiciels sont fournis par vos soins.
Pouvez-vous respecter une exigence spécifique de protection IP ? Oui, si l’exigence est indiquée lors du devis, y compris la méthode d’essai. Nous construisons selon la conception, réalisons un test d’étanchéité à l’eau sur le premier article et enregistrons le résultat afin que les lots suivants puissent être comparés à la même norme.
Quel est le minimum commande ?
Généralement 20 à 50 pièces pour une enceinte AC murale et 5 à 10 pièces pour un caisson DC au sol, et les formats peuvent être combinés au sein d’un même programme. Les piédestaux, plaques de base et quincaillerie de montage peuvent être fournis avec l’enceinte.
Combien de temps faut-il pour un échantillon ?
Un prototype est réalisé dans les 5 à 10 jours ouvrables après approbation du dessin, et le premier lot de production est expédié 15 à 30 jours après approbation de l’échantillon.