Un bon coffre à outils est donné pour acquis jusqu’à ce qu’il tombe en panne : un tiroir qui coincide, un verrou qui bloque, ou un joint de couvercle qui laisse entrer l’humidité dans du matériel coûteux. Derrière chaque armoire à outils, coffret top ou meuble d’atelier fiable se cache un processus de fabrication en tôlerie qui doit concilier résistance, poids, précision et coût. Le marché du rangement d’outils couvre les ateliers professionnels, la réparation automobile, la maintenance industrielle et les garages domestiques, et Grand View Research enregistre une croissance régulière dans le segment des outils et accessoires, alors que les professionnels et les amateurs investissent dans un rangement organisé et durable.
Ce guide suit le parcours complet d’un projet de coffre à outils personnalisé en tôlerie, en sept étapes : le produit lui-même, les applications qu’il sert, le choix des matériaux, la complexité de production, les délais, des études de cas passées et un récapitulatif pratique. Que vous soyez une marque de quincaillerie lançant une gamme de rangement à outils, une entreprise du marché automotive après-vente cherchant à s’approvisionner en armoires roulantes, ou un OEM industriel spécifiant des postes de travail, les informations ici vous aideront à brief un fabricant, planifier des calendrier réalistes et éviter les erreurs qui transforment une simple boîte métallique en un programme coûteux.
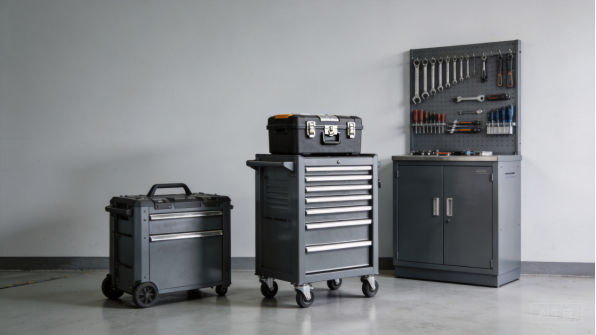
Figure 1 : Produits de rangement à outils personnalisés en tôlerie avec finitions poudrées et systèmes de tiroirs de précision.
Le produit : qu’est-ce que les coffres à outils en tôlerie et le rangement à outils
Familles de produits et configurations typiques
Le rangement d’outils en tôlerie personnalisée couvre plusieurs familles de produits distinctes. Les coffrets top portables se posent sur un établi ou le plateau d’un camion et s’ouvrent avec un seul verrou, ce qui en fait le produit le plus simple et le plus porté par le volume. Les armoires roulantes à outils ajoutent un meuble inférieur avec des tiroirs sur glissières, parfois dotés d’une surface de travail intégrée sur le dessus. Les armoires murales et les unités type casier rangent les outils verticalement dans les ateliers, et les postes de travail mobiles combinent un plan de travail, des tiroirs et parfois un panneau arrière à alvéoles.
Chaque famille suit sa propre logique de fabrication. Un coffret top portable est généralement une coque formée en une seule pièce avec un couvercle, une poignée et un ou deux verrous, tandis qu’une armoire roulante est un assemblage d’une douzaine de panneaux ou plus, de corps de tiroirs, de glissières et de barres de verrouillage. La famille de produit détermine le nombre de pièces, la teneur en soudage et les points d’inspection, c’est pourquoi les acheteurs doivent définir le type de produit avant de demander un devis.
Structure de base et composants clés
La structure de base d’un coffre à outils est simple : un corps, des tiroirs ou des étagères, un dessus et un système de fermeture. Le corps est formé à partir d’acier feuilleté avec des bords pliés qui renforcent la rigidité, et des nervures de renfort internes empêchent les panneaux de fléchir lorsqu’ils sont chargés. Les tiroirs sont des assemblages formés séparément qui courent sur des glissières à billes, et leur ajustement définit la qualité perçue de l’ensemble du produit : un tiroir qui coince ou qui vibre donne l’impression qu’une armoire coûteuse est de mauvaise qualité.
Le système de fermeture comprend des verrous, des serrures et des poignées. Les coffrets portables nécessitent des verrous qui maintiennent le couvercle bien fermé même lorsque l’on porte le coffret par la poignée, tandis que les armoires roulantes utilisent une barre de verrouillage centrale actionnée par une seule clé ou un cadenas à combinaison. Les charnières, les bras d’arrêt et les vérins à gaz du couvercle sont également des points d’intégration en tôlerie qui doivent s’aligner sur des ergots formés. Chacun de ces composants est une source potentielle de défauts qualité, ce qui explique pourquoi les fabricants expérimentés les intègrent dès la conception de la tôlerie.
Tolérances et exigences d’ajustement
Les produits de rangement d’outils exigent des tolérances plus serrées que la plupart des travaux de tôlerie industrielle, car les pièces mobiles doivent fonctionner tous les jours pendant des années. Les largeurs de tiroir sont couramment maintenues à plus ou moins 0,3 mm ou mieux, les positions des rails de tiroir à plus ou moins 0,2 mm, et les périmètres des couvercles et portes à des intervalles cohérents tout autour du bord. Ces exigences sont réalisables avec la découpe laser et le pliage CNC, mais elles obligent le fabricant à contrôler l’ensemble du processus plutôt que de s’appuyer sur un réglage final.
Les exigences d’ajustement sont généralement définies sur un dessin de cotation géométrique GD&T selon les normes publiées par des organismes tels que l’ American National Standards Institute. Les repères, les appelations de parallélisme et de planéité indiquent au fabricant comment le corps du tiroir se rapporte au cadre de l’armoire, et l’inspection de premier article vérifie ces relations avant la production. Un fabricant qui néglige cette discipline produira des armoires qui paraissent correctes individuellement mais qui ne s’assemblent pas de manière cohérente en série.
Personnalisation et marquage
La fabrication sur mesure offre aux marques de rangement d’outils un moyen de se différencier sur un marché saturé. Les dispositions des compartiments, les tailles des tiroirs, les diviseurs internes, les inserts en mousse, le branding et la couleur peuvent tous être intégrés au produit, et la peinture en poudre permet le matching RAL et Pantone pour un aspect de marque cohérent. Certains clients demandent des docks de charge intégrés, un éclairage LED ou des passages de câbles pour des systèmes d’outils connectés, ce qui ajoute tous des travaux de conception en tôlerie.
La personnalisation couvre également les détails qui rendent un produit pratique : poignées encastrées protégeant les Knuckles, cornières d’arête empêchant les coupures, détails de drainage et ventilation, et patins en caoutchouc qui empêchent les outils de glisser. Parce que chaque caractéristique est formée à partir de la même conception métallique, les marques peuvent construire une famille de produits cohérente avec des composants partagés, ce qui réduit le coût sur toute la gamme même lorsque les modèles individuels ont des aspects différents.
Cas d’utilisation et applications
Ateliers professionnels et réparation de véhicules
Les mécaniciens professionnels et techniciens d’atelier sont les clients les plus exigeants en matière de rangement d’outils. Leurs coffrets sont chargés avec des outils à main lourds, ouverts et fermés des centaines de fois par semaine, et déplacés dans l’atelier sur roulettes. Les Données du marché des outils et bricolage de Statista montrent une base large et croissante d’utilisateurs professionnels qui achètent du rangement pour leur durabilité plutôt que pour leur prix, ce qui explique pourquoi les marques de l’après-marché automobile investissent systématiquement dans des armoires roulantes à tôles plus épaisses.
Pour les ateliers, les exigences clés sont la capacité des tiroirs, la résistance des glissières et la mobilité. Les tiroirs doivent contenir des douilles et clés à choc pleines sans fléchir, les glissières doivent s’étendre complètement pour la visibilité, et l’armoire doit rouler parfaitement sur les sols d’atelier. Les utilisateurs professionnels s’attendent également à des serrures, des supports de couvercle à gaz et un revêtement en poudre résistant aux impacts qui survit aux abus quotidiens, tous devenant des points de spécification pour le fabricant.
Installations industrielles et maintenance
Les usines, entrepôts et départements de maintenance utilisent des armoires à outils en tôle pour contrôler l’accès aux outils et aux pièces de rechange. Une armoire verrouillable garde les instruments coûteux en sécurité, des tableaux d’ombres organisés empêchent la disparition des outils, et des postes de travail mobiles apportent les outils sur le lieu de travail au lieu de faire marcher les travailleurs vers une pièce centrale. Ces produits sont spécifiés par les gestionnaires d’installations et les responsables de la sécurité, pas par les consommateurs, donc la documentation et la cohérence comptent autant que le prix.
Les applications industrielles ajoutent souvent des exigences que les produits grand public n’ont pas : matériaux résistants au feu dans certaines juridictions, dispositions de mise à la terre, roulettes robustes calibrées pour les charges au sol, et finitions résistant aux huiles et produits chimiques de nettoyage. Les lignes directrices de l’OSHA pour le rangement d’outils et la sécurité en atelier influencent les choix de conception tels que les arrêts de tiroir stables et les dispositifs de retenue de couvercle, et les fabricants desservant ce marché devraient être prêts à discuter de la conformité lors des devis.
Marché du bricolage et garage domestique
Le marché du garage domestique et du bricolage est le moteur de volume du rangement d’outils. Les utilisateurs occasionnels achètent des boîtes supérieures, armoires et systèmes de rangement vendus via la vente au détail en grande surface et le commerce électronique, et ils s’attendent à des produits au look professionnel à des prix accessibles. Ce marché récompense une fabrication efficace : panneaux standardisés, composants partagés et finitions masquant les marques de surface mineures aident toutes les marques à atteindre les points de prix de détail.
Les produits de bricolage ont toujours besoin d’une réelle qualité. Un coffre de garage domestique qui cliquette ou se bloque est retourné, et les retours détruisent la marge. L’approche pratique consiste à utiliser de l’acier légèrement plus fin avec plus de nervures de renfort, des glissières et serrures standard, et un revêtement en poudre à l’apparence premium, ce qui est un exercice de conception pour la fabrication qu’un bon fabricant peut diriger. Pour les marques, le canal e-commerce ajoute également des exigences d’emballage : les produits doivent survivre à la manutention par les coursiers sans bosses ni rayures.
Applications mobiles et spécialisées
Au-delà de l’atelier, le rangement d’outils en tôle apparaît dans les camionnettes, fourgons, remorques et applications marines. Les coffres à outils de camionnette protègent les outils contre intempéries et vol, les systèmes d’étagères de fourgon organisent les véhicules de service, et les armoires à outils marines résistent à la corrosion saline. Ces applications changent les priorités de matériau et de conception : l’étanchéité aux intempéries, la résistance à la corrosion et le montage sécurisé deviennent plus importants que la capacité des tiroirs.
Les produits mobiles font également face à des vibrations et charges de manutention que les boîtes stationnaires ne voient jamais. Les loquets doivent maintenir sous routes rugueuses, les glissières de tiroirs doivent tolérer les chocs, et les supports de montage doivent transférer la charge à la structure du véhicule. Pour l’usage marin, l’acier inoxydable ou l’acier fortement revêtu est requis, et les fixations doivent être résistantes à la corrosion. Chaque application spécialisée est un marché de niche où la fabrication personnalisée ajoute une réelle valeur par rapport aux produits hors étagère.
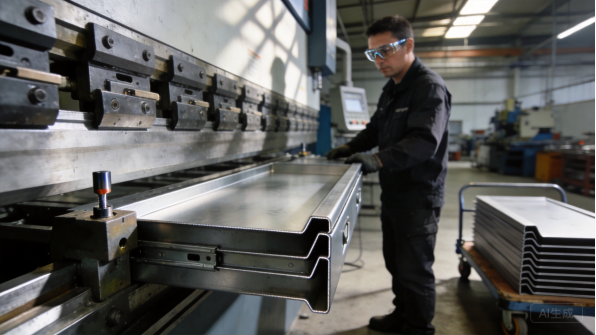
Figure 2 : Une armoire roulante en tôle à outils garde les outils d’atelier professionnel organisés et protégés.
Sélection des matériaux
Acier laminé à froid et galvanisé
L’acier laminé à froid est le cheval de trait du rangement d’outils. Les nuances avec bonne formabilité et soudabilité, communément fournies selon spécifications EN ou ASTM, produisent des surfaces lisses acceptant bien le revêtement en poudre, et leurs propriétés mécaniques sont documentées dans des références telles que la base de données des matériaux de MatWeb pour comparaison directe. L’épaisseur typique du corps varie de 0,8 mm à 1,5 mm selon la taille du produit, les corps de tiroirs étant souvent plus légers que la coque extérieure.
L’acier galvanisé ajoute un revêtement de zinc pour la résistance à la corrosion et est utilisé pour les pièces internes, les corps de tiroirs, et toute surface qui ne sera pas peinte. L’ American Galvanizers Association documente la longue durée de vie des revêtements de zinc en exposition atmosphérique, et les composants galvanisés protègent le produit dans les garages et ateliers humides. L’acier galvanisé coûte légèrement plus cher que l’acier laminé à froid et nécessite une préparation avant soudage, mais il offre une durabilité réelle à moindre coût.
Acier inoxydable
L’acier inoxydable, principalement les nuances 304 et 316, est utilisé pour le rangement d’outils dans des environnements exigeants : ateliers marins, installations agroalimentaires et médicales, usines chimiques et produits architecturaux haut de gamme. SSINA fournit des conseils de sélection des nuances pour les environnements corrosifs, et la nuance 316 ajoute du molybdène pour la résistance aux chlorures dans les applications côtières et marines. Les produits en acier inoxydable n’ont jamais besoin d’être repeints et offrent un aspect haut de gamme que de nombreux acheteurs sont prêts à payer.
L’acier inoxydable est plus difficile à former et plus cher que l’acier carbone, et il nécessite une manipulation dédiée pour éviter la contamination par l’acier carbone qui provoque de la rouille en surface. Pour les coffres portatifs et roulants, le poids de l’acier inoxydable est également un facteur à considérer. Les acheteurs devraient choisir l’acier inoxydable lorsque l’environnement l’exige, et non par défaut, car la prime matérielle est significative et l’avantage visible est minime dans un atelier normal.
Aluminium
Les coffres à outils en aluminium, généralement alliages 5052 ou 6061, sont populaires là où le poids compte : coffres supérieurs portatifs, caisses de camionnette et produits marins. L’aluminium pèse environ un tiers du poids de l’acier, résiste naturellement à la corrosion et accepte bien la peinture en poudre et l’anodisation. Ses propriétés et les conseils de sélection des alliages sont répertoriés dans des références d’ingénierie telles que AZoMaterials, qui publie des comparaisons pratiques d’alliages pour les applications structurelles.
Le compromis porte sur la résistance et le coût. Les panneaux en aluminium doivent être plus épais que l’acier pour atteindre la même rigidité, ce qui annule partiellement l’avantage en poids, et le matériau coûte plus cher au kilogramme. Le soudage de l’aluminium nécessite également une entrée de chaleur contrôlée pour éviter la distortion. Pour les produits portatifs transportés à la main, l’aluminium est souvent la bonne réponse ; pour les coffrets roulants chargés, l’acier reste le choix plus résistant et plus rentable.
Finitions et systèmes de revêtement
La finition détermine l’apparence d’un coffre à outils et sa durée de vie. La peinture en poudre est la technologie dominante : une poudre chargée électrostatiquement est cuite au four en un film robuste de 60 à 80 microns, et l’ Powder Coating Institute publie des ressources techniques sur le choix des revêtements et les essais pour les produits industriels et grand public. Les poudres texturées masquent les empreintes digitales et les marques de manipulation mineures, tandis que les poudres lisses brillantes offrent un look showroom haut de gamme.
La durabilité des revêtements est vérifiée grâce aux normes publiées par ASTM International, y compris les tests d’adhésion, d’impact et de brouillard salin, et les acheteurs devraient spécifier les performances attendues pour le marché du produit. Les surfaces intérieures nécessitent également une couverture : l’e-coat ou un masquage soigné assure que les tiroirs, nervures et coins sont protégés sans interférer avec les glissières et les serrures. Un système de finition spécifié dès le devis permet d’éviter la réclamation garantie la plus courante, la rouille et le décollement, avant qu’elle n’atteigne les clients.
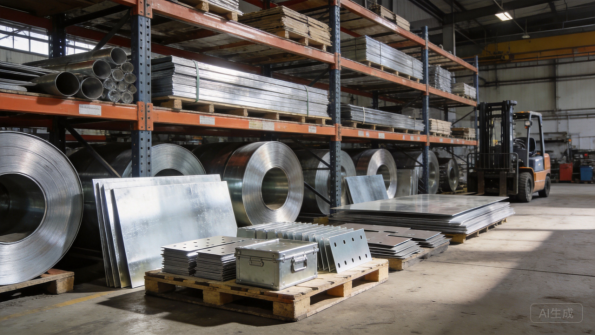
Figure 3 : Bobines de matières premières et découpes au format pour les corps de coffres à outils et les panneaux de tiroirs.
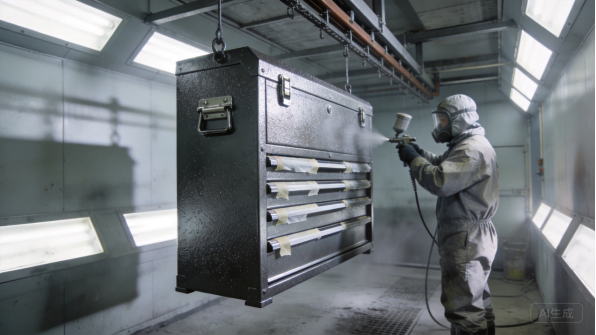
Figure 4 : La peinture en poudre offre une finition durable et alignée sur la marque pour les produits de rangement d’outils.
Difficulté de production
Découpe laser et Blancs
Chaque coffre à outils commence comme de l’acier plat, et la découpe laser produit les panneaux de carrosserie, faces de tiroirs, couvercles et étriers internes avec la qualité de tranchant et la précision dimensionnelle dont dépend l’assemblage. Les systèmes laser fibre maintiennent des tolérances d’environ plus ou moins 0,1 mm, et chez XHX Metal, deux machines de découpe laser fibre 6 kW offrent une précision de positionnement de plus ou moins 0,01 mm, ce qui compte lorsque les ouvertures de tiroirs et les trous de montage des glissières doivent s’aligner sur l’ensemble du coffret.
La qualité de découpe affecte le reste du processus. Les bavures sur les bords des tiroirs peuvent bloquer les glissières et blesser les utilisateurs, donc le degaussage est standard sur les arêtes visibles. Le logiciel de nesting dispose les pièces sur chaque tôle pour minimiser les chutes, et l’ordre de découpe est réglé pour prévenir la distortion sur les panneaux fins. Pour un produit comportant une douzaine de panneaux par coffret, l’utilisation du matériau et la qualité des tranchants influencent directement le coût et la satisfaction client.
Pliage et façonnage CNC
Le pliage transforme les blancs plats en coques tridimensionnelles, corps de tiroirs et couvercles, et c’est là que la géométrie du coffre à outils est gagnée ou perdue. Les corps de tiroirs doivent être carrés dans des limites serrées sinon les glissières bloquent ; les couvercles doivent être plats sinon ils ne scelleront pas contre le corps. La compensation du ressort est essentielle, surtout pour les matériaux à plus haute résistance, et Engineers Edge publie des références de allowances de pliage et de déductions que les ingénieurs utilisent pour développer les blancs et prédire les dimensions finies.
Les presses à plier CNC modernes avec règles arrière programmables maintiennent des angles de pliage constants d’une série de production à l’autre, et les premières pièces sont vérifiées par rapport au plan avant le démarrage de la production. Pour les caissons d’outillage, les dimensions critiques sont la largeur et la hauteur de l’ouverture du tiroir, les positions des brides de montage des glissières, et la planéité de la surface de travail. Ces mesures sont contrôlées sur la première pièce et échantillonnées pendant la production afin de maintenir le procédé sous contrôle.
Soudage et Assemblage
Le soudage assemble les coques, fixe les butées de tiroir et réalise les châssis des armoires roulantes. La chaleur du soudage peut déformer les tôles minces, aussi les pièces sont-elles fixées dans des montages qui maintiennent la géométrie correcte pendant le refroidissement du cordon. TWI Global fournit un accompagnement technique pour le soudage de l’acier en tôle mince, notamment sur le contrôle de l’apport thermique et la maîtrise des distorsions, directement applicables à la fabrication de caissons d’outillage.
Pour les seams apparents, le soudage par points ou le soudage MIG aux paramètres maîtrisés conserve un aspect extérieur soigné, tandis que les soudures structurelles internes utilisent des taux de dépôt plus élevés. Après soudage, les seams sont meulés et préparés avant revêtement. L’assemblage intègre la quincaillerie fonctionnelle : glissières, serrures, poignées et roulettes, chacune ayant ses propres exigences de couple de serrage et d’alignement. Un processus d’assemblage sur montage avec vérifications documentées est ce qui garantit une qualité constante sur des milliers d’unités.
Contrôle Qualité et Essais
Le contrôle qualité des caissons de rangement va au-delà des dimensions. Les essais cycliques de tiroir vérifient que les glissières fonctionnent en douceur sur des milliers de cycles ouverture-fermeture, les essais de charge confirment que les tiroirs et étagères supportent leur charge nominale sans affaissement, et les contrôles de revêtement vérifient l’épaisseur et l’adhésion. L’inspection de première pièce sur machine de mesure tridimensionnelle valide les dimensions critiques d’ajustement, et les lots de production suivent un plan de contrôle avec échantillonnage.
Le programme d’essais doit être validé avant la production car il impacte le coût et le délai. Un caisson sur-meuble grand public peut se contenter d’un contrôle visuel et d’un essai de tirage de tiroir, tandis qu’une armoire roulante professionnelle spécifiée pour un usage continu peut nécessiter des essais cycliques et de charge documentés sur chaque lot. Un fabriquant qui documente les essais par photos et rapports fournit aux acheteurs des preuves exploitables en marketing, ce qui constitue un avantage réel pour les produits marqués.
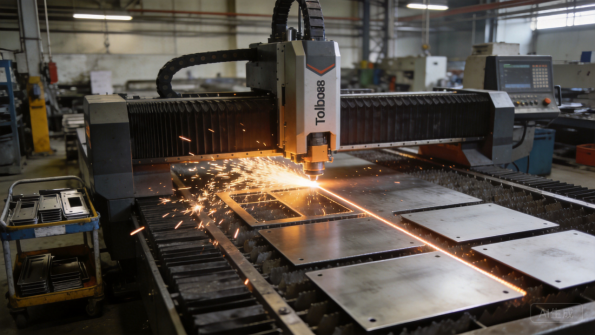
Figure 5 : Le découpage par laser fibre produit des ébauches précises pour les corps de caisson et les faces de tiroir.
Figure 6 : Le formage par presse pliante CNC donne aux panneaux de caisson et aux corps de tiroir une géométrie constante.
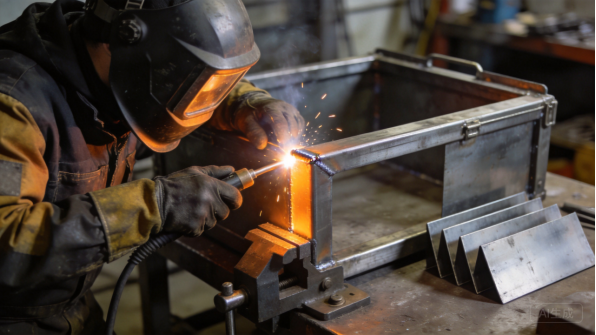
Figure 7 : Un soudage maîtrisé et des fixations appropriées maintiennent les châssis de caisson droits et rigides.
Délais de Production
RFQ, Revue d’Ingénierie et Prototypes
Un programme de rangement d’outils démarre par un RFQ : modèle 3D, plan, matériau, finition, quantité et prix cible. L’équipe ingénierie du fabriquant examine la conception pour la fabricabilité, vérifie les rayons de pliage, les jeux tiroir, le montage des glissières et les chaînes de tolérance, et renvoie un devis accompagné de commentaires sous un à trois jours ouvrables. Les prototypes sont généralement livrés sous cinq à douze jours ouvrables pour un caisson unitaire et un peu plus pour une armoire à plusieurs tiroirs.
Le prototype est l’étape où les conceptions de rangement sont validées. L’ajustement des tiroirs, l’étanchéité du couvercle et l’alignement des glissières ne peuvent être réellement jugés que sur un échantillon physique, et les retours sur prototype doivent inclure des notes d’ajustement et des modifications suggérées du plan. Un fabriquant qui assemble un prototype complet, et non un simple échantillon de panneau, donne à l’acheteur la confiance que le produit de série fonctionnera conformément à la conception.
Outillage et Réglage des Procédés
La plupart des caissons d’outillage sont produits par découpe laser et pliage CNC, ce qui maintient les coûts d’outillage bas et rend les modifications de conception peu onéreuses. Le réglage qui compte est l’outillage de procédé : montages de soudage maintenant les coques au carré, programmes de pliage avec paramètres vérifiés, et juges de contrôle utilisés par les opérateurs en ligne. La réalisation de ce réglage prend généralement une à deux semaines pour une nouvelle famille de produits.
Pour les très forts volumes, des matrices d’estampage pour les corps de tiroir ou les panneaux extérieurs peuvent réduire le coût unitaire, mais le développement d’outillage ajoute quatre à huit semaines et un investissement initial important. La bonne décision dépend du volume annuel : en deçà d’environ 20 000 unités par an, la découpe laser et le pliage sont presque toujours la voie la moins coûteuse, tandis qu’au-delà, la rentabilité doit être modélisée dans les deux cas. Les acheteurs doivent demander une comparaison de coûts avant de s’engager sur l’outillage.
Lots de Production et Planification par Volume
Les délais de production typiques sont de 15 à 30 jours ouvrables pour des lots de quelques centaines à plusieurs milliers d’unités, la finition et le revêtement consommant la plus grande part de ce délai car les lignes de revêtement poudre fonctionnent en cycles batch fixes. Les armoires roulantes prennent plus de temps que les caissons sur-meuble car elles sont des ensembles de nombreuses pièces qui doivent être soudées, finies et assemblées.
Le partage des prévisions maintient les délais de livraison stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matières premières et la capacité de finissage, et passe commande à l’avance pour les articles à longue délai d’approvisionnement, tels que les nuances d’acier spéciales ou les couleurs de poudre personnalisées. L’acier laminé à froid et l’acier galvanisé standard sont généralement disponibles en stock, tandis que les bobines inox, les états de trempe de l’aluminium et les couleurs personnalisées peuvent ajouter une à deux semaines. Un calendrier clair avec des dates jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard.
Emballage, logistique et communication
Les coffres à outils finis sont volumineux, lourds et facilement rayables, l’emballage constitue donc un véritable poste de coût et de planning. Les produits individuels sont enveloppés dans un film protecteur, conditionnés dans des cartons d’exportation avec des protége-coins en mousse, et palettisés avec film étirable. Pour les programmes e-commerce, un emballage prêt pour la vente en magasin avec des cartons imprimés peut être requis, ce qui ajoute du délai et du coût mais protège la marque sur le dernier kilomètre.
Les expéditions internationales nécessitent du papier anti-rouille ou du film VCI pour protéger contre la condensation dans les conteneurs, et le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret. La communication suit des jalons clairs : revue de conception, confirmation des matériaux, inspection du premier article et expédition, avec des photos à chaque étape. Les acheteurs qui partagent leurs dates de lancement cibles en avance donnent à l’usine le temps de planifier et de livrer dans les délais.
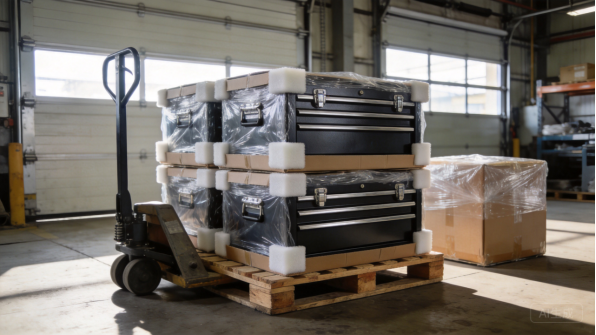
Figure 8 : L’emballage protecteur préserve les coffres à outils finis de l’usine jusqu’à la destination.
Études de cas passées
Marque de quincaillerie : gamme de coffres supérieurs portables
Une marque de quincaillerie souhaitait une gamme de coffres supérieurs portables avec trois tailles, une finition texturée poudrée et un prix de vente au détail exigeant une fabrication efficace. L’équipe d’ingénierie a conçu une plate-forme de construction partagée : une séquence de formage du corps unique, un profil de couvercle unique et des verrous et poignées normalisés adaptés aux différentes tailles. Le prototype a révélé un problème de scellement du couvercle, d’où un ajustement du rebord du couvercle et l’ajout d’un joint EPDM continu.
La production a débuté avec 1 000 unités par mois et a atteint 5 000 unités lorsque la gamme a été référencée dans les circuits de distribution. Une plate-forme partagée signifiait que l’ajout d’une quatrième taille ne nécessitait que de nouvelles dimensions de tôle brute, sans nouvel outillage ni nouveaux procédés. Ce programme a démontré comment la conception pour la fabrication transforme une simple boîte métallique en une famille de produits rentable.
Après-vente automobile : armoire à outils roulante
Une marque de l’après-vente automobile avait besoin d’une armoire à outils roulante avec huit tiroirs, un système de verrouillage central et des roulettes conçues pour supporter de lourdes charges d’atelier, à un prix adapté au marché professionnel. L’armoire a été conçue avec un châssis soudé et des assemblies de tiroirs individuels sur glissières à billes, et la barre de verrouillage a été intégrée à la conception de la tôle plutôt que d’être ajoutée comme pièce à visser.
Les premiers articles ont été entièrement assemblés et testés : les tiroirs ont été cyclés 5 000 fois, l’armoire a été chargée à sa capacité nominale, et la couche de poudre a été vérifiée pour son adhérence et son épaisseur. Les lots de production ont inclus les mêmes tests sur un échantillonnage, et la marque a utilisé les rapports de test dans ses supports marketing. L’armoire a été lancée avec succès et est devenue un programme de commandes répétées, avec une seconde variante ajoutée un an plus tard.
OEM industriel : poste de travail mobile
Un équipementier industriel OEM avait besoin d’un poste de travail mobile combinant une surface de travail, quatre tiroirs verrouillables, un panneau ajouré arrière et une étagère pour ordinateur portable et instruments. L’unité devait passer par des portes standard, rouler sur les sols d’atelier et supporter de lourdes charges sans basculer. La conception utilisait un cadre renforcé, un panneau supérieur raidi et un centre de gravité bas grâce à l’agencement des tiroirs.
Le prototype comprenait un test de charge sur la surface de travail et un test de stabilité avec tous les tiroirs sortis, et les résultats ont été documentés pour l’approbation interne de l’OEM. Des séries de production de 200 unités ont été livrées trimestriellement, avec des rapports d’inspection pour l’alignement des tiroirs et le fonctionnement du verrou. L’OEM a standardisé le poste de travail sur plusieurs sites, et la conception a été ultérieurement adaptée avec un dessus en acier inoxydable pour les environnements de salle blanche.
Fournisseur maritime : armoire résistante à la corrosion
Un fournisseur d’équipements maritimes avait besoin d’une armoire à outils pour ateliers nautiques et utilisation à bord, où l’air salin corrode rapidement l’acier ordinaire. Le cahier des charges exigeait une construction en acier inoxydable 316, des frenteaux de tiroirs étanches et une quincaillerie résistante à la corrosion. L’équipe d’ingénierie a remplacé l’acier carbone peint par de l’inoxydable pour la coque et les tiroirs, utilisé des glissières étanches et spécifié des fixations en acier inoxydable.
Les premiers articles ont été testés en brouillard salin pour confirmer les performances anticorrosion, et l’armoire a été livrée par lots avec vérification du revêtement et rapports dimensionnels. Le fournisseur a positionné l’armoire comme un produit premium et l’a vendue via des distributeurs maritimes. Ce programme a montré comment le choix des matériaux, piloté par l’environnement plutôt que par le coût initial, crée une position produit défendable.
Le cabinet a depuis été spécifié sur deux projets de remise en état de yachts, et le fournisseur passe des commandes trimestrielles sur la base d’une prévision glissante, ce qui réserve en avance la capacité matière et de finition bien avant chaque expédition.
Résumé et prochaines étapes
Points clés
Les boîtes à outils en tôle sur mesure paraissent simples mais comportent des exigences exigeantes : l’ajustement des tiroirs, l’alignement des glissières, la rigidité structurelle et la durabilité du revêtement dépendent tous d’une fabrication maîtrisée. Le choix du matériau oriente le coût et la performance, allant de l’acier laminé à froid pour les produits de volume à l’inox pour les environnements corrosifs, et les finitions doivent être spécifiées pour le cas d’usage réel plutôt qu’prégées. La difficulté de production se concentre dans la précision de pliage, le contrôle de la distorsion de soudage et la vérification de l’ajustement, là où précisément les fabricants expérimentés se distinguent.
Les délais suivent un chemin prévisible : révision ingénierie en quelques jours, prototypes en une à deux semaines, outillage de processus en une à deux semaines, et production en trois à quatre semaines par lot, les matrices de poinçonnage ajoutant quatre à huit semaines quand les volumes le justifient. Le partage des prévisions et une documentation claire maintiennent ce chemin stable. Les acheteurs qui règlent matériau, tolérances et essais avant le devis auront des programmes plus fluides que ceux qui découvrent les exigences après le démarrage de la production.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle privé basé à Dongguan, en Chine, avec une usine de 2 000 mètres carrés, environ 30 employés, et une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des enveloppes sur mesure, des produits de stockage, des supports et des pièces usinées pour les clients à l’export avec un emballage conçu pour le fret maritime. Deux machines de découpe laser à fibre de 6 kW, des presses plieuses CNC, le soudage TIG et MIG, et une ligne de finition couvrent l’intégralité du processus sous un même toit.
L’entreprise accompagne les acheteurs de la révision de conception jusqu’à la production, fournit des rapports d’inspection des premiers articles et des certificats matériels, et coordonne les essais tiers tels que l’essai au brouillard salin, la charge et la vérification dimensionnelle lorsque cela est requis. Pour les programmes de rangement d’outils, les acheteurs peuvent consulter les services de fabrication de tôle et les pages produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison pour correspondre aux besoins du programme.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, l’épaisseur, la finition, les tolérances et la quantité. Si la conception n’est pas finalisée, envoyez des photos ou des croquis du produit souhaité, le poids cible, les tailles de tiroir et le volume annuel, et l’équipe d’ingénierie recommandera une conception réalisable. Le chemin typique est : révision ingénierie, devis, prototype, inspection premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de rangement d’outils, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, une boîte à outils en tôle sur mesure passe du dessin à la production en quelques semaines, avec un ajustement et une finition qui résistent à des années d’utilisation quotidienne.
Que demander à un fabricant
Avant de passer commande, posez trois questions au fabricant : quels matériaux et épaisseurs il traite régulièrement, comment il vérifie l’ajustement des tiroirs et l’alignement des glissières sur les premiers articles, et quels essais il peut documenter pour le cycle des tiroirs, la charge et les performances du revêtement. Les réponses révèlent si l’atelier traite les boîtes à outils comme des assemblages de précision ou comme de simples boîtes métalliques.
Confirmez également les capacités et la documentation en matière d’essais, qu’elles soient internes ou via un partenaire désigné, car les consommateurs et les détaillants attendent de plus en plus des preuves de durabilité. Un fabricant qui liste les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme faisant partie du produit, et c’est le partenaire avec qui il vaut la peine de construire une gamme de produits.