Die Fertigung von Steuer- und Umrichterschrecken für Windkraftanlagen ist das Blechgebiet hinter den Turmsockel-, Gondel- und Umrichterschreden, die Windkraftanlagen steuern. Diese Schreden beherbergen Leistungselektronik, Steuerungen und Schaltgeräte unter anspruchsvollen Bedingungen: Vibrationen durch die Turbine, Temperaturschwankungen im Turm sowie Salz- und Feuchtigkeitsbelastung an Küsten- und Offshore-Standorten. WindEurope verfolgt das Wachstum und den Servicebedarf der Branche, während IEEE und UL die elektrischen und sicherheitstechnischen Anforderungen für die Ausrüstung definieren.
Dieser Leitfaden folgt dem vollständigen Weg eines kundenspezifischen Windkraftanlagen-Schred-Programms in sieben Schritten: das Produkt und seine Schred-Familien, die Anwendungen, die jeder bedient, die Materialauswahl, die Produktions-schwierigkeit, Lieferzeiten, vergangene Fallstudien mit realistischen Einkaufsdaten und eine praktische Zusammenfassung. Egal ob Sie ein Turbinen-OEM sind, das Turmsockelschreden beschafft, ein Offshore-Projektentwickler, der korrosionsbeständige Einheiten spezifiziert, oder ein Dienstleistungsunternehmen, das bestehende Turbinen aufrüstet – die Informationen hier helfen Ihnen, einen Anlagenbauer zu briefing, realistische Zeitpläne zu planen und die Dichtungs- und Elektrointegrationsprobleme zu vermeiden, die während der Inbetriebnahme auftreten.
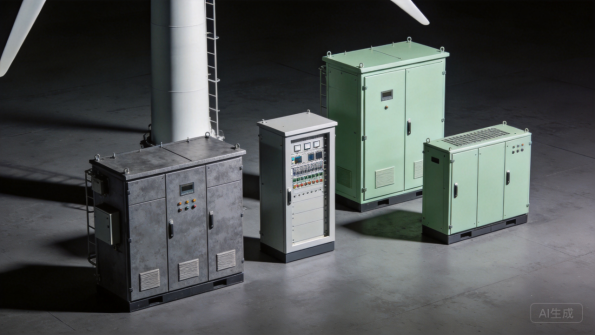
Abbildung 1: Steuer- und Umrichterschrecken für Windkraftanlagen in schwerer industrieller Ausführung.
Das Produkt: Was sind Windkraftanlagen-Steuer- und Umrichterschrecken?
Schred-Typen und Konfigurationen
Elektrische Schreden für Windkraftanlagen lassen sich in vier Hauptfamilien einteilen: Turmsockel-Steuerungsschreden, Gondel-Steuerungsschreden, Umrichterschrecken sowie Pitch- und Yaw-Steuerungsschreden. Turmsockelschreden befinden sich am unteren Ende des Turms und beherbergen die Hauptsteuerung und Schaltgeräte, Gondelschreden werden in der Gondel nahe dem Generator montiert, Umrichterschrecken halten die Leistungselektronik, die die Generatorausgabe umwandelt, und Pitch- und Yaw-Schrecken steuern Blatt- und Ausrichtungssysteme.
Innerhalb jeder Familie variieren die Schreden je nach Größe, Spannung und Umgebung. Ein Turmsockelschred ist eine große freistehende Einheit mit Türen und interner Montage, ein Gondelschred wird angepasst an die Gondelumgebung gebaut, und ein Umrichterschred ist für Wärmeableitung von Leistungsmodulen ausgelegt. Die Fertigung von Windkraftanlagen-Steuerungsschreden umfasst all diese, und ein Anlagenbauer, der große Plattenbearbeitung, Schweißen und Montage beherrscht, kann die volle Palette an Turbinen-OEMs liefern.
Kernkomponenten und ihre Rollen
Die Kernkomponenten sind das Schrankgehäuse, die Türen, die internen Montagerahmen, die Schienenfächer, das Kabelmanagement und die Klimaregelungsvorrichtungen. Das Gehäuse trägt das elektrische System und definiert den Serviceumfang, die Türen ermöglichen den Zugang für Wartungsteams, und die internen Rahmen nehmen den Controller, die Schutzschalter, die Wandler und die Klemmen auf. Schienenfächer trennen Hochstromverbindungen, und das Kabelmanagement führt Leistungs- und Steuerkabel sauber.
Klimaregelungsvorrichtungen, darunter Lüfter, Filter, Heizelemente und Klimatisierung, halten die Elektronik im Betriebsbereich, und Erdungszubehör bietet den Schutzleiterweg. Jede Komponente ist eine Passpunkt-Konstruktion, und das Schranksystem muss Toleranzen einhalten, sodass Türen bündig schließen, Paneele montiert werden können und die Einheit ohne Änderungen vor Ort zusammengebaut wird. Das Design muss zudem den Servicezugang unterstützen, da ein Ausfall einer Windturbine kostspielig ist.
Kabelführungen und Druckverschraubungsplatten werden entsprechend dem Verdrahtungsplan vorbereitet, sodass der Turm nicht vor Ort durchbohrt werden muss.
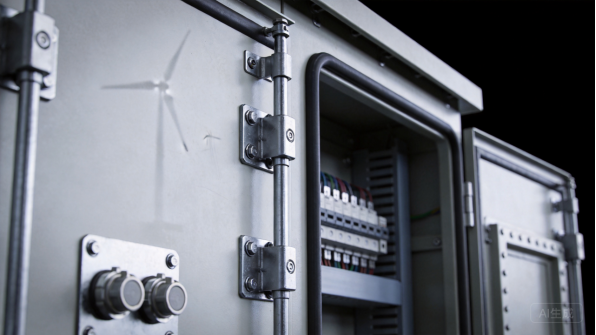
Abbildung 2: Schrankdetails umfassen Türverschlüsse, Dichtungen, Kabeldurchführungen und Schienenpaneele.
Auslegungsgrundlagen: Vibration, Klima und Sicherheit
Die Konstruktion von Windturbinenschränken wird durch Vibration, Klima und elektrische Sicherheit bestimmt. Die Turbine überträgt Vibrationen über den Turm und das Gondelgehäuse, daher müssen Schranksystem und interne Montage gegen Lockern und Ermüdung ausgelegt sein. Die klimatische Belastung variiert von kalten Binnenstandorten bis zu heißen und salzigen Offshore-Standorten, was Abdichtung, Korrosionsschutz und Klimaregelung beeinflusst.
Elektrische Sicherheit trennt Hochspannungsfächer und schützt Serviceteams, mit Barrieren, Verriegelungen und Erdung, die auf die Nennwerte der Ausrüstung ausgelegt sind. IEEERichtlinien und ULBewertungen leiten die Ausführung, und WindEuropesowie verwandte Branchenvorgaben decken Betriebs- und Sicherheitsrichtlinien ab. Diese Auslegungsgrundlagen werden im Angebot geklärt, nicht erst bei der Inbetriebnahme festgestellt.
Auch Betreiber- und Service-Standards beeinflussen den Schrankaufbau, da Teams Jahrzehnte an Windturbinen arbeiten und konsistenten Zugang sowie Beschilderung erwarten.
Individualisierung in der Fertigung von Steuer- und Schaltschränken für Windturbinen
Die Fertigung kundenspezifischer Steuerungsschränke für Windkraftanlagen existiert, weil jedes Turbinenmodell und jedes Projekt seine eigenen elektrischen und standortspezifischen Anforderungen hat. Käufer passen Schrankabmessungen, Türlayouts, interne Befestigungen, Schienenanordnungen, Klimatisierung, Farben und Beschriftungen an und erwarten, dass der Schrank ihre Steuerungs- und Umrichterhardware aufnehmen kann. Die kundenspezifische Fertigung unterstützt auch Turbinenmodel-Familien und Retrofit-Programme.
Die Individualisierung umfasst Compliance-Details wie Erdung, Barrieren, Beschriftung und Dokumentation für die Zertifizierung der Turbine. ANSI und verwandte Normen geben die Konstruktion vor, und Käufer fordern zunehmend dokumentierte Materialien und Testnachweise. Ein Hersteller, der Materialzertifizierungen und konsistente Chargenqualität bereitstellen kann, verschafft Windkraft-OEMs die für die Projektgenehmigung erforderlichen Unterlagen.
Anwendungsfälle und Einsatzzwecke
Onshore-Windkraftanlagen
Onshore-Windparks sind der größte Markt für Steuerungs- und Umrichterschränke. Turbinen-OEMs bauen Maschinen für Projekte weltweit, und jede Turbine verfügt über eine Reihe von Tower-Base-, Nacelle- und Umrichterschränken, die für das elektrische Netz und das Klima des Standorts ausgelegt sind. Standard-Schrankserien decken die meisten Onshore-Anlagen ab, mit projektbezogenen Varianten für Netzanschlussvorschriften und Standortbedingungen.
Bei Onshore-Programmen ist die Lieferung an die Turbinenmontage und Projektzeitpläne gekoppelt, und die Schränke müssen vollständig mit Dokumentation geliefert werden. Die Fertigung von Windkraftanlagen-Steuerungsschränken bedient diesen Markt mit standardisierter Konstruktion und Chargenkonsistenz, und OEMs schätzen Hersteller, die Netz- und Standortanforderungen verstehen und Schränke liefernbereit für die Turbine versenden.
Die Standardsierung von Schränken über die Turbinenplattform hinaus vereinfacht auch die Bedienerausbildung und Ersatzteile, und Schwankungen bei den Netzanschlussvorschriften erfordern projektbezogene Optionen, die der Hersteller ohne Neukonstruktion der Schrankfamilie umsetzt.
Offshore-Windprojekte
Offshore-Windprojekte verlangen Schränke, die für Salzexposition, Feuchtigkeit und hohe Servicestandards ausgelegt sind. Korrosionsbeständiger Aufbau, versiegelte Türen und Klimatisierung werden für die marine Umgebung spezifiziert, und die Schränke werden für Projekt- und Zertifizierungsprüfungen dokumentiert. Offshore-Turbinen-OEMs und Projektentwickler spezifizieren Schränke entsprechend den umweltbedingten Anforderungen des Standorts.
Offshore-Programme sind projektgetrieben; die Bestellungen erfolgen in Chargen abgestimmt auf die Turbinenlieferungen und Installationspläne. Die Schränke müssen die Qualitäts- und Korrosionsanforderungen des Projekts erfüllen, und jede Einheit wird von einer Dokumentation begleitet. Für Hersteller ist Offshore-Arbeit wertintensiver und spezifikationsgetrieben; sie demonstriert die Korrosionstechnik, die für die anspruchsvollsten Umgebungen der Windindustrie erforderlich ist.
Offshore-Schränke sind zudem mit Heizungen und Entfeuchtungssystemen ausgestattet; das Klimasystem wird für den Standort dokumentiert, und die Projektdokumentation erfasst die Schrank-Serialnummer sowie die Beschichtungscharge für jede Turbinenposition.
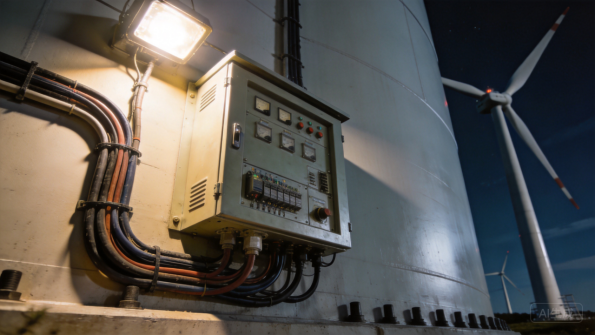
Abbildung 3: Ein Turmsockel-Schalterschrank versorgt die Turbine im Inneren des Turms.
Turbinennachrüstungen und Modernisierungen
Bei Turbinennachrüstungen und Modernisierungen werden veraltete Regler, Umrichter und Schutzsysteme ersetzt, um die Leistung zu verbessern und die Betriebslebensdauer zu verlängern. Serviceunternehmen und Betreiber bestellen ersatzweise Schränke, die auf den vorhandenen Turm und die Gondel zugeschnitten sind; die neuen Schränke müssen die Grundrisse der Turbine erfüllen und in die verbleibenden Systeme integrierbar sein. Nachrüstprogramme wachsen, da die installierte Flotte altert.
Nachrüstprogramme werden häufig auftragsgerecht ausgelegt: Der Schrank wird auf das Turbinenmodell und das neue System abgestimmt, und die Lieferung erfolgt um geplante Servicefenster herum terminiert. Die Dokumentation unterstützt die Unterlagen des Betreibers, und eine Einbauanleitung ist Teil der Lieferung. Für Hersteller erhöht Nachrüstarbeit die kontinuierliche Nachfrage und belegt die Fähigkeit, bestehende Gehäuseformen nachzubilden.
Nachrüstschränke müssen dem bestehenden Kabel- und Fundamentlayout entsprechen, was der Hersteller anhand von Bauzeichnungen bestätigt.
Service, Ersatzteile und Flottenunterstützung
Windparkbetreiber und OEMs unterhalten Turbinenflotten, und der Servicebedarf treibt Wiederbestellungen von Ersatztüren, Paneele, Klimakomponenten sowie vollständigen Ersatzschränken an. Standardisierte Schrankfamilien machen Ersatzteile praktikabel, da ein genehmigter Entwurf vielen Turbinen dient. Serviceverträge halten Teile für geplante und ungeplante Wartung bereit.
Serviceprogramme schätzen dokumentierte, austauschbare Teile und kurze Lieferzeiten. Der Hersteller versendet Ersatzteile aus Produktionschargen oder einem Servicebestand, und jedes Teil ist auf den genehmigten Entwurf zurückführbar. Für Hersteller bringen Service und Ersatzteile wiederkehrende Auftragsvolumen sowie langfristige Beziehungen zu OEMs und Betreibern.
Serviceteile werden serialisiert und auf den genehmigten Entwurf zurückgeführt, wodurch die Flottenwartung dokumentiert bleibt.
Materialauswahl
Vernickelter und beschichteter Stahl
In der Fertigung von Steuerungskästen für Windkraftanlagen ist galvanisierter Stahl das Standardmaterial für interne Strukturen und Turmsockel-Kästen, da er Korrosionsbeständigkeit und kostengünstige Festigkeit bietet, und die ASTM International und verwandte Normen verifizieren die Beschichtungsleistung. Pulverbeschichtete Außenseiten tragen das Kastenfinish, und das Powder Coating Institute veröffentlicht Beschichtungsempfehlungen für Industrieprodukte. Typische Stärken reichen von 1,5 mm bis 2,5 mm für Kästen, die schwere Baugruppen tragen.
Die mechanischen und elektrischen Eigenschaften von Stahl sind in Referenzen wie MatWeb’s materials database zur Vergleichszwecken dokumentiert. Galvanisierte Innenpaneele und Montagegestelle widerstehen Korrosion in feuchten Turmumgebungen, während lackierte Außenflächen dem Standard der Turbine entsprechen. Für die meisten Onshore-Anwendungen ist galvanisierter und beschichteter Stahl die kostengünstige Wahl, während Edelstahl für die korrosivsten Bedingungen reserviert bleibt.
Die Kastendicke wird unter Berücksichtigung des Schaltgeräts und des Umrichter-Gewichts gewählt, da die interne Ausrüstung eine erhebliche Belastung für die Wände darstellt, und die Beschichtung wird zudem auf Kanteldeckung an geschnittenen und gestanzten Kanten geprüft, die der Feuchtigkeit am stärksten ausgesetzt sind.
Edelstahl
Edelstahl, hauptsächlich die Sorten 304 und 316, wird für Offshore- und Küstenkästen spezifiziert, in denen Salzexposition den Lackstahl angreift. SSINA bietet Leitfäden zur Sortenauswahl für korrosive Einsätze, wobei Sorte 316 Molybdän für Chloridbeständigkeit hinzufügt. Edelstahltüren, -paneele und -beschläge benötigen niemals einen Nachanstrich und vertragen die Offshore-Umgebung.
Edelstahl ist teurer und schwerer zu formen als Kohlenstoffstahl und erfordert eine separate Handhabung, um Kontamination zu vermeiden. Schweißnähte müssen kontrolliert und nachbearbeitet werden, um die Korrosionsbeständigkeit zu erhalten. Für Offshore-Windprojekte wird der Edelstahlaufpreis durch die Nutzungsdauer und Zertifizierung gerechtfertigt, und die Edelstahl-Erfahrung des Herstellers zeigt sich in den fertigen Kästen.
Für Offshore-Türen und -Paneele wird das Edelstahl-Finish in einer gleichmäßigen Richtung über den gesamten Kasten gebürstet.
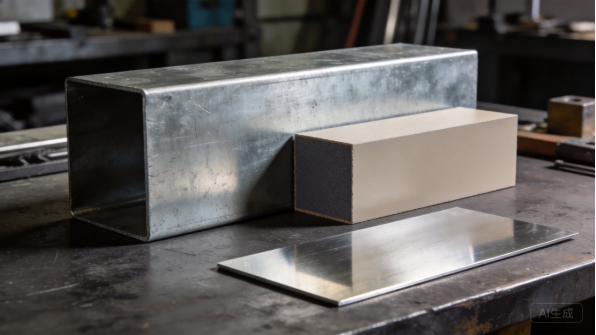
Abbildung 4: Galvanisierter Stahl, Edelstahl und beschichtete Paneele decken das Materialspektrum der Windkästen ab.
Aluminium und Isolierung
Aluminium kommt in Gondel- und Umrichter-Anwendungen zum Einsatz, wo Gewicht und Wärmeübertragung eine Rolle spielen, und seine Eigenschaften sind in Referenzen wie AZoMaterialsverzeichnet. Aluminium-Kühlkörper und Montagestrukturen unterstützen die Leistungs-elektronik, und die Korrosionsbeständigkeit des Materials eignet sich für saubere, klimatisierte Fächer.
Isolierung und thermisches Management vervollständigen den Schaltschrank: Heizgeräte verhindern Kondensation in kalten Türmen, Ventilatoren und Klimaanlagen führen Wärme von Umrichtern ab, und Wärmedämmung schützt die Elektronik, wo der Schaltschrank extremen Temperaturen ausgesetzt ist. Aluminium wird an den Verbindungsstellen vom Stahl isoliert, um galvanische Korrosion zu verhindern, und das thermische System wird auf die Last der Ausrüstung ausgelegt.
Die Wärmelast der Umrichter bestimmt auch die Größe des Klimasystems, und die Schaltschrankanordnung lässt Luftströmungsspielräume um die Module herum.
Dichtungen, Klimasteuerung und Hardware
Dichtung und Klimasteuerung werden für die Windturbinenumgebung zusammen entwickelt. Geschlossenzellige oder EPDM-Dichtungen verschließen Türen und Kabeldurchführungen, und Filter, Ventilatoren, Heizgeräte und Abläufe regeln Feuchtigkeit und Temperatur. Für Offshore-Schaltschränke wird das Dichtungssystem auf die Luftfeuchtigkeit und Salzexposition des Standorts ausgelegt, und repräsentative Einheiten werden auf Eindringverhalten getestet.
Hardware vervollständigt den Schaltschrank: Scharniere, Riegel, Sicherheitsverriegelungen, Erdungsschienen und Hebepunkte werden für wiederkehrende Wartung und Sicherheit ausgewählt. Die Vereinbarung der Dichtungs-, Klima- und Hardware-Spezifikation im Angebot verhindert die häufigsten Feldbeschwerden: Kondensation, Korrosion an Verbindungsstellen und Türen, die nach Jahren des Betriebs nicht mehr schließen.
Kondensatableitung ist in den Fußboden integriert, mit schrägen Auffangwannen und Ablasseinrichtungen für Turmfeuchtigkeit.
Produktionsschwierigkeiten
Laserschneiden und Ausschnittpräzision
Die Herstellung von Steuerschränken für Windturbinen beginnt mit Laserschneiden und Stanzen, die die Gehäusepaneele, Türen und die Ausschnitte für Belüftungsöffnungen, Kabeldurchführungen und Schienen produzieren. Faserlaser-systeme halten Toleranzen um plus/minus 0,1 mm, und bei XHX Metal liefern zwei 6 kW Faserlaserschneidmaschinen eine Positioniergenauigkeit von plus/minus 0,01 mm, was relevant ist, wenn Tür- und Paneeleausschnitte über einen großen Schaltschrank hinweg ausgerichtet sein müssen. CNC-Stanzen fügt die repetitiven Lamellen- und Montagagemuster hinzu.
Die Ausschnittqualität ist bei einem Windturbinenschaltschrank kritisch: Grate um Kabeldurchführungen herum beschädigen die Verkabelung, scharfe Lamellenkanten halten Feuchtigkeit fest, und Stichpunkte müssen in verborgenen Bereichen liegen. Verschachtelungssoftware ordnet Teile an, um den Ausschuss über den Schaltschranksatz zu minimieren, und Schneid- und Stanzparameter werden je nach Material und Dicke eingestellt. Der Schneidprozess entscheidet darüber, ob Türen passen, Dichtungen schließen und der Schaltschrank die Inspektion vor Ort besteht.
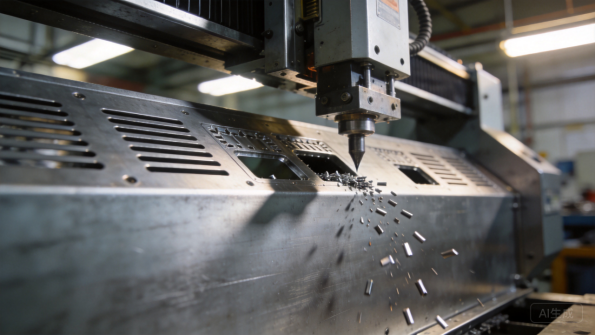
Abbildung 5: CNC-Stanzen bildet Schienen- und Lüftungsmuster in großen Paneele.
CNC-Biegen und Schaltschrankgeometrie
Das Biegen wandelt ebene Rohlinge in das Gehäusegehäuse, die Türen und Montageflansche um, und die großen Panele eines Turm-basierten Gehäuses erfordern eine sorgfältige Umformung: Ein kleiner Biegefehler über einen langen Flansch wird zu einem sichtbaren Spalt an der Naht. Die Federungsausgleichung wird für jedes Material eingestellt, und Engineers Edge veröffentlicht Biegemasse- und Abzugsreferenzen, die zur Planung von Rohlingen und zur Vorhersage der fertigen Maße verwendet werden.
Moderne CNC-Hydraulikbiegemaschinen mit programmierbaren Anschlägen halten Biegepositionen und -winkel konsistent ein, und Erstmuster werden vor der Produktion gemäß der Zeichnung überprüft. Bei Windgeneratoren-Gehäusen sind die kritischen Prüfungen die Türöffnungsgeometrie, die Flachheit der Flansche und die Rechtwinkligkeit des Bodens, da ein verformtes Gehäuse nicht im Turm einsitzt oder sich nicht mit der Schaltanlage ausrichtet. Diese Messungen werden am Erstmuster und stichprobenartig während der Produktion überprüft.
Schweißen, Montage und Elektrischer Einbau
Das Schweißen verbindet das Gehäuserahmen, Türen und Halterungen, und die Wärme beim Schweißen kann Paneele verformen, daher werden die Teile in Vorrichtungen eingespannt, die die Geometrie beim Abkühlen des Schweißens halten. TWI Global bietet technische Anleitung zur Verformungskontrolle bei geschweißtem Stahl, und Edelstahl-Gehäuse benötigen kontrollierte Wärmeeinbringung, um die Korrosionsbeständigkeit zu erhalten.
Die Montage fügt die interne Hardware hinzu, die das Gehäuse funktionsfähig macht: Montagerahmen, Schienenhalter, Kabelmanagement, Klimakomponenten und Erdung werden mit Ausrichtungsprüfungen eingebaut. Der elektrische Einbau ist ein Qualitätsmerkmal, da der Controller, die Sicherungen und die Wechselrichtermodule ohne Kraftaufwand eingebaut werden müssen, und die Türfunktion wird am vollständigen Gehäuse überprüft. Für OEMs, die im eigenen Werk montieren, liefert der Hersteller die Gehäuse bereit für ihr Elektrosystem.
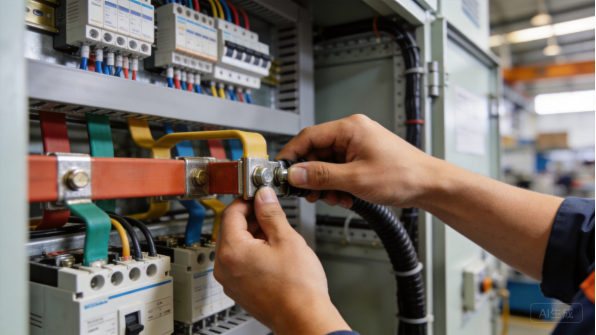
Abbildung 6: Der Einbau von Stromsammelschienen und Leistungsmodule passt sich in den Innenraum des Wechselrichter-Gehäuses ein.
Qualitätskontrolle und Testüberprüfung
Die Qualitätskontrolle von Windgeneratoren-Gehäusen kombiniert Maßprüfung mit Funktions- und Elektroprüfungen. Erstmuster werden gemäß der Zeichnung inspiziert und dabei Türöffnungen, Befestigungsmuster und Flachheit überprüft, und Produktionschargen folgen einem Steuerplan mit Stichproben. Beschichtungsstärke, Dichtungssitz, Scharnierausrichtung und Türfunktion werden an definierten Punkten überprüft, und die Erdungskontinuität wird an der vollständigen Baugruppe überprüft.
Die elektrische Testüberprüfung unterstützt die Rolle des Gehäuses: Isolations- und Hochspannungstests bestätigen die Konstruktion, und die Dokumentation speist die Zertifizierung der Turbine und die Projektdokumente. UL und IEEE Erfahrungsbericht den Testprogramm, und Käufer benötigen die Unterlagen zur Freigabe. Ein Hersteller, der Prüfungen und Dokumentation als Teil des Produkts behandelt, ist derjenige, der die Inbetriebnahme der Turbine besteht.
Produktions-Lead Times
RFQ, Technische Prüfung und Muster
Ein Fertigungsprogramm für Windturbinen-Steuerschränke beginnt mit einer RFQ: Zeichnungen oder Turbinenspezifikation, Material, Oberfläche, Mengen und angestrebter Termin. Das Ingenieurteam des Herstellers prüft die Konstruktion auf Fertigbarkeit, kontrolliert Türpassung, interne Montagetechnik, Schienenzugangs und Dichtungen, und erstellt innerhalb eines bis drei Werktage ein Angebot mit Anmerkungen. Muster werden üblicherweise innerhalb von zwölf bis zwanzig Werktagen geliefert, da große Schrankprogramme eine sorgfältige Einrichtung erfordern.
Das Muster ist der Schritt, in dem der Schrank validiert wird: Türen werden geöffnet und geschlossen, interne Rahmen werden mit Controller- und Umrichter-Nachbildungen bestückt und Kabeldurchführungen werden gegen den Verdrahtungsplan geprüft. Das Feedback zum Muster sollte Passhinweise und vorgeschlagene Zeichnungsänderungen enthalten. Für Turbinenprogramme ist ein vollständig montiertes Beispiel mit interner Hardware, nicht nur das Gehäuse, die Kosten wert, weil es nachweist, dass der Schrank die Spezifikation vor Serienproduktion erfüllt.
OEMs mit freigegebenen Schrankzeichnungen können direkt zum Angebot übergehen, da die Konstruktion im Betrieb bereits bewährt ist.
Werkzeug- und Prozess-Einrichtung
Die meisten Windturbinen-Schränke werden mit Laser-, CNC-Loch- und CNC-Biegeverfahren gefertigt, was Werkzeugkosten gering hält und Konstruktionsänderungen kostengünstig macht. Die entscheidende Einrichtung ist die Prozesswerkzeugausstattung: Biegeprogramme mit verifizierten Parametern, Schweißvorrichtungen für Schrankschrahmen und Prüflehren für Türöffnungen und Befestigungsmuster. Der Aufbau dieser Einrichtung dauert bei einem neuen Schrank typischerweise eine bis zwei Wochen.
Da Windturbinen-Schränke Turbinenmodell-Familien folgen, verkürzen freigegebene Zeichnungen aus vorherigen Programmen die Einrichtung bei Wiederbestellungen. Spezielle Stanzwerkzeuge sind bei diesen Stückzahlen selten gerechtfertigt, und die Wirtschaftlichkeit wird im Angebot bewertet. Käufer sollten erwarten, dass der Hersteller die flexible Fertigungsroute bestätigt, anstatt anzunehmen, dass teures Werkzeug erforderlich ist.
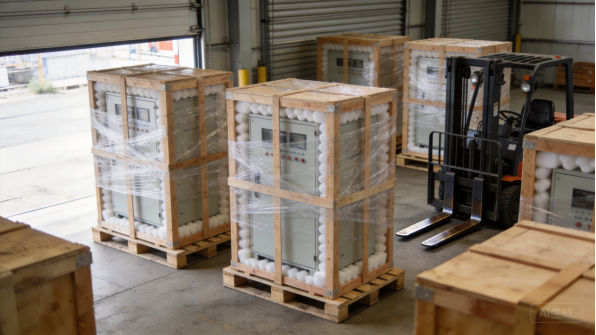
Abbildung 7: Schränke werden mit Schutzstützen für die Projektlieferung palettiert versendet.
Produktionschargen und Mengenplanung
Bei der Fertigung von Steuerungs-schränken für Windkraftanlagen sind die Produktionslose aus设计gründen klein: Turmsockel- und Konverter-schränke werden üblicherweise in Chargen von 10 bis 40 Einheiten geliefert, mit monatlichen Stückzahlen von 20 bis 80 Schränken, abhängig vom Mix. Typische Durchlaufzeiten betragen 30 bis 45 Werktage, wobei Schweißen, Oberflächenbehandlung und elektrotechnische Ausrüstung den größten Anteil beanspruchen.
Die gemeinsame Nutzung von Prognosen hält die Durchlaufzeiten bei kleinen Losgrößen stabil. Wenn Originalausrüster (OEM) rollierende Prognosen bereitstellen, reserviert die Fabrik Material und Kapazitäten für die Oberflächenbehandlung und bestellt langfristige Vormateriale wie Edelstahlbleche oder Sonderfarben im Voraus. Galvanisierte und kaltgewalzte Spulen sind normalerweise vorrätig, während Edelstahlbleche und Sonderoberflächen eine bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilensteindaten macht Engpässe sichtbar, bevor sie zu Projektverzögerungen werden.
Projektorientierte Bestellungen werden nach Liefertermine der Turbine gestaffelt, wobei Schrankschargen nach Turmseriennummern gruppiert werden.
Verpackung, Logistik und Dokumentation
Winderschränke sind groß, schwer und anfällig für Beschädigungen, daher ist die Verpackung ein wichtiger Kosten- und Terminfaktor. Standgeräte werden eingewickelt und in Kisten verpackt, mit Schastoffstützen geschützt, Türen und Paneele werden geschützt, und alle Sendungen verwenden Rostschutzpapier oder VCI-Folie zum Schutz vor Kondenensation in Containern. Der Auftragnehmer sollte Kistenabmessungen, Bruttogewicht und Beladungsfotos für die Frachtplanung bereitstellen.
Die Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Beschichtungsprotokolle und Prüfberichte, wo vereinbart. Windkraftprojekte erfordern Aufzeichnungen für Zertifizierung und Inbetriebnahme, und Käufer sollten den Dokumentationsumfang während der Angebotsphase bestätigen. Die Kommunikation erfolgt nach klaren Meilensteinen, mit Fotos in jeder Phase, sodass OEMs und Projekte den Fortschritt ohne Ortsbesuche verfolgen können.
Für Offshore-Programme werden Verpackungspläne bereits im Angebotszeitraum festgelegt, damit die Schrankabmessungen zur Fracht des Projekts passen.
Beispielsstudien aus der Vergangenheit
Onshore-Turbinen-OEM: Familie von Turmsockel-Schränken
Ein Onshore-Turbinen-OEM benötigte eine Familie von Turmsockel-Steuerungsschränken für seine Turbinenplattform, mit Vorder- und Hintertüren, internen Montagerahmen und Klimatisierungsvorgaben. Das Programm läuft mit 40 bis 70 Schränken pro Monat bei einer Mindestbestellmenge von 20 Einheiten, preislich zwischen 1.800 und 4.500 USD FOB je nach Konfiguration, mit einem Jahreswert von rund 1,5 Millionen US-Dollar.
XHX Metal lieferte die Erstteil-Montage in 18 Werktagen aus, und der erste Los von 30 Gehäusen wurde in 38 Werktagen versendet. Die monatlichen Lieferungen richten sich nun nach dem Turbinenproduktionsplan des OEM, und Türpasform sowie Erdung werden an jedem Gerät überprüft. Das Programm liefert drei Turbinenkonfigurationen, und im zweiten Jahr wurde eine Gondelgehäuse-Variante hinzugefügt.
Das Programm zeigt, wie sich die Fertigung von Steuer- und Regelungsschränken für Windkraftanlagen über verschiedene Turbinenmodelle hinweg skalieren lässt.
Offshore-Projekt: Korrosionsbeständige Gehäuse
Ein Entwickler von Offshore-Windprojekten benötigte Konverter- und Steuerungsschränke für den Marineeinsatz, mit Türen und Paneelen aus Edelstahl 316, versiegelten Aufbau sowie Dokumentation für die Projektzertifizierung. Die Bestellung umfasste 45 Gehäusesätze sowie 12 Ersatzgeräte, preislich zwischen 3.000 und 8.000 USD FOB pro Satz, abhängig von der Konfiguration, bei einem Gesamtwert von rund 220.000 USD.
Erstteile wurden salzsprühbeständig verifiziert und messtechnisch geprüft, und die Produktion wurde in zwei Chargen à 30 Einheiten ausgeliefert, innerhalb von 40 bis 45 Werktagen, mit Materialzertifikaten und Korrosionsnachweisen. Die Gehäuse bestanden die Projektprüfung, und der Entwickler gab für eine zweite Phase denselben Aufbau in Auftrag. Das Programm zeigte, wie Korrosionstechnik der Offshore-Windkraft dient.
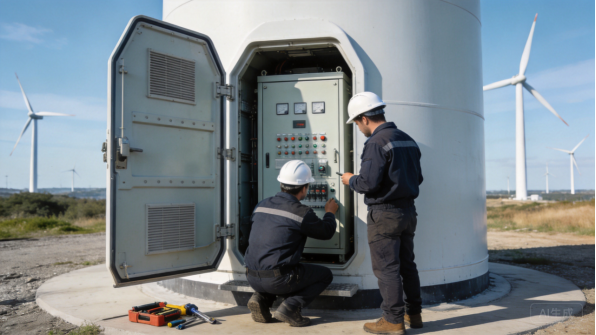
Abbildung 8: Wartungsteams inspizieren einen Steuerungsschrank während der Turbinenwartung.
Retrofit-Unternehmen: Austausch von Reglerschränken
Ein Windkraft-Retrofit-Unternehmen benötigte Ersatz-Regelungsschränke für eine alternde Turbinenplattform, passend zur bestehenden Turmkontur und integriert in das neue Steuersystem. Das Programm läuft mit 15 bis 30 Gehäusen pro Monat bei einer Mindestbestellmenge von 10 Einheiten, preislich zwischen 1.200 und 3.000 USD FOB, abhängig von der Konfiguration, bei einem Jahreswert von rund 300.000 USD.
Erstteile wurden an der Turmkontur-Nachbildung angepasst, und der erste Los von 20 Gehäusen wurde in 35 Werktagen versendet. Das Retrofit-Unternehmen installiert die Gehäuse nun während geplanter Servicefenster, und jede Sendung wird mit Installationsanleitung geliefert. Eine Konvertergehäuse-Variante für dieselbe Plattform wurde im zweiten Jahr hinzugefügt.
Das Retrofit-Unternehmen bestellt die Plattformgehäuse jährlich gegen seine Service-Pipeline.
Service-OEM: Ersatzgehäuse-Programm
Ein Windkraftdienstleistungs-OEM benötigte ein Ersatzkabinett- und Komponentenprogramm für die Flottenunterstützung, das komplette Schaltschränke, Türen, Paneele und Klimakits für seinen installierten Bestand abdeckte. Das Programm läuft mit 20 bis 50 Schaltschränken und Ersatzsets pro Monat bei einer Mindestbestellmenge von 10 Einheiten, zu Preisen zwischen 400 und 2.200 USD FOB je nach Artikel, mit einem Jahreswert von etwa 350.000 USD.
Standardisierte Konstruktionen ermöglichen es der Fabrik, Ersatzteile aus Produktionsläufen zu versenden, und jedes Teil ist rückverfolgbar auf die genehmigte Schaltschrankzeichnung. Der Service-OEM hält das Programm gegen Betreiberverträge vor, und die Lieferzeiten für Standardersatzteile betragen 20 bis 25 Werktage. Das Programm zeigt, wie die Fertigung von Windturbinen-Schaltschränken in die Flottenwartung übergeht.
Der Service-OEM lagert außerdem Ersatztüren und Klimakits, die aus denselben Produktionsläufen versendet werden.
Zusammenfassung und nächste Schritte
Wichtige Erkenntnisse
Die Fertigung von Windturbinen-Schaltschränken ist eine disziplin, die empfindlich gegen Vibrationen, Klima und elektrischen Schutz ist und mehr erfordert als Blechbearbeitung. Die Materialentscheidung bestimmt Kosten und Leistung, von galvanisiertem und beschichtetem Stahl für Onshore bis zu Edelstahl für Offshore, und Dichtung, Klimaregelung und Erdung müssen für die Turbine und den Standort spezifiziert werden. Die Produktions Schwierigkeiten konzentrieren sich auf die Ebenheit großer Paneele, die elektrische Passgenauigkeit und die Prüfverifikation – genau dort unterscheiden sich erfahrene Hersteller.
Lieferzeiten folgen einem vorhersehbaren Verlauf: ingenieurtechnische Prüfung in Tagen, Prototypen in zwei bis vier Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in fünf bis sieben Wochen pro Charge, mit Läufen von 10 bis 80 Schaltschränken je nach Typ. Forecast-Teilen und gestaffelte Lieferplanung halten OEM- und Projektprogramme im Zeitplan. Käufer, die Materialien, Bemessungen und Dokumentationsanforderungen vor dem Angebot klären, haben reibungslosere Programme als diejenigen, die Anforderungen erst bei der Inbetriebnahme entdecken.
Warum XHX Metal
XHX Metal ist ein privat geführter Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert kundenspezifische Schaltschränke, Gehäuse, Paneele und Baugruppen für Exportkunden mit für Seefracht ausgelegter Verpackung. Zwei 6kW-Faserlaser-Schneidmaschinen, CNC-Stanzautomaten, CNC-Hydraulikpressen sowie TIG- und MIG-Schweißanlagen decken den Fertigungsbereich der Schaltschrankproduktion ab.
Das Unternehmen unterstützt Käufer von der Konstruktionsprüfung bis zur Produktion, stellt Erstmusterprüfberichte und Materialzertifikate aus und koordiniert bei Bedarf Beschichtung, Salzsprayprüfung und Maßprüfungen. Für Fertigungsprogramme von Windkraftanlagen-Steuerungsschränken können Käufer verwandte Blechbearbeitungsdienstleistungen und Produktseiteneinsehen, und das Team wird Angebote, Qualitätsdokumentation und Lieferzeitpläne so strukturieren, dass sie auf die Anforderungen des Programms zugeschnitten sind.
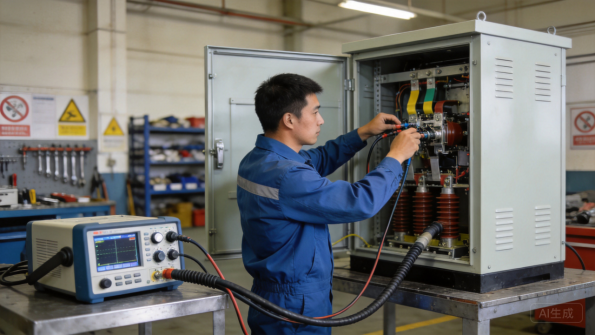
Abbildung 9: Hi-Pot- und Isolationsprüfungen bestätigen den Schrank vor dem Versand.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, Oberflächengüte, Nennleistung, Mengen und Dokumentationsanforderungen festlegt. Ist das Design noch nicht finalisiert, senden Sie Fotos oder Skizzen der Turbinenhülle, der Steuerungs- und Umrichter-Hardware, der Standortumgebung sowie des jährlichen Volumens; das Ingenieurteam empfiehlt anschließend eine fertigungsgerechte und normkonforme Ausführung. Der typische Ablauf umfasst: ingenieurtechnische Prüfung, Angebot, Prototyp, Erstmusterprüfung, Serienfertigung und Versand – mit klarer Kommunikation in jeder Phase.
Um ein Programm für Windkraft-Schränke zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihr Design über die XHX Metal Website. Mit klaren Anforderungen und dem richtigen Partner kann ein Windkraftanlagen-Schrank innerhalb weniger Wochen von der Zeichnung in die Serienfertigung übergehen – mit Passgenauigkeit, Dichtheit und elektrischer Performance, die die Inbetriebnahme erfolgreich bestehen.
Was Sie einen Hersteller fragen sollten
Fragen Sie den Hersteller vor der Bestellung nach drei Punkten: Welche Materialien und Beschichtungen er für große Außenschränke verarbeitet, wie er Türpassung und interne Befestigung an Erstmustern prüft und welche Dokumentation zu Beschichtung, Salzspraytest und Elektrik er bereitstellt. Die Antworten zeigen, ob die Werkstatt Windkörbe als ingenieurmäßige Turbinenausrüstung oder als einfache Metallboxen behandelt.
Bestätigen Sie zudem Erfahrung mit Klimaregelung, Erdungsintegration und Exportverpackung – denn gerade diese Details entscheiden darüber, ob ein Schrank die Inbetriebnahme besteht und vor Ort dauerhaft beständig ist. Ein Hersteller, der Prüfmethoden und Akzeptanzkriterien bereits im Angebot ausweist, versteht Qualität als festen Bestandteil des Produkts; das ist der Partner, mit dem es sich lohnt, eine Produktionslinie für Windkraftanlagen aufzubauen.