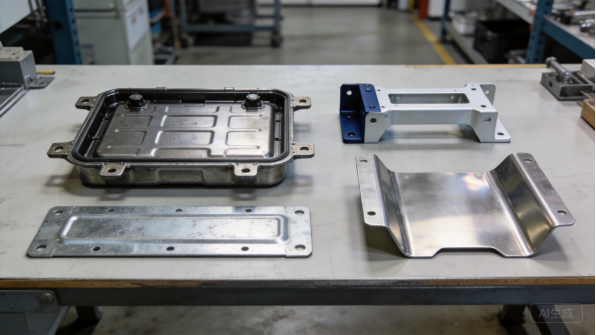
Ein industrielles Verteilerschrank ist ein geschlossenes Metallgehäuse, das elektrische Energie von einer Quelle empfängt, sie über Leitungsschutzschalter, Sammelschienen und Klemmenleisten verteilt und die Installation vor Staub, Feuchtigkeit, mechanischen Einwirkungen und unbeabsichtigtem Kontakt schützt. Es bildet das physische Rückgrat eines Stromversorgungssystems in einer Fabrik, einem Rechenzentrum, einer Ladestation oder einem Gewerbegebäude. Der Schrank wird üblicherweise aus umgeformten Blechpaneelen gefertigt, die zu einem starren Rahmen verschweißt oder verschraubt werden, mit einer Fronttür, Kabeldurchführungen, Belüftung und Montageplatten für elektrische Betriebsmittel.
Für einen eigenständigen Blechbearbeiter wie Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal) bedeutet der Bau von Verteilerschränken mehr als das Schneiden und Biegen von Stahl. Es bedeutet die Überprüfung des elektrischen Layouts des Kunden, die Verbesserung der Herstellbarkeit, die Kontrolle jedes Prozessschritts und die Lieferung von Schränken, die Elektriker schnell und sicher montieren können. Dieser Leitfaden erläutert, was industrielle Verteilerschränke umfassen, wo sie eingesetzt werden, wie Materialien ausgewählt werden, was ihre Fertigung schwierig macht, wie Vorlaufzeiten funktionieren und wie realistische Projekte von der Angebotserstellung bis zur Lieferung aussehen.
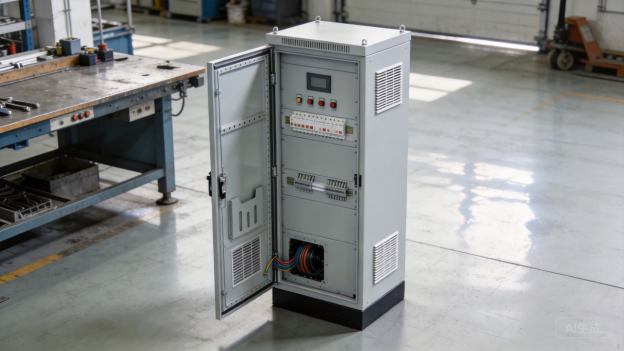
Abbildung 1: Fertiger industrieller Verteilerschrank, bereit zur Installation.
Was ist ein industrialer Verteilerschrank?
Definition und Kernfunktion
Ein industrieller Verteilerschrank ist eine maßgefertigte Metallverkleidung, die elektrische Energie von einer Quelle zu mehreren Lasten führt und dabei Schutz sowie Steuerung bietet. Sie enthält typischerweise einen Zuleitungspunkt, Schutzeinrichtungen, Sammelschienen, Abgänge sowie Platz für Mess- oder Überwachungsgeräte. Das Gehäuse muss elektrische Betriebsmittel physikalisch sicher abgrenzen, das Risiko des Berührens spannungsführender Teile verringern und einen klaren Weg für den Kabelverlauf und die Wartung gewährleisten.
Das Gehäuse selbst ist nur ein Teil des Systems, aber sein Aufbau bestimmt, wie leicht Elektriker Schutzschalter installieren, Kabel verlegen und Wartungsarbeiten durchführen können. Wandstärke, Biegenauigkeit, Türplanheit, Dichtung und Beschaffungsqualität beeinflussen alle, ob die Endmontage die Sicherheits- und Leistungsanforderungen erfüllt. Deshalb entscheiden sich immer mehr OEM-Käufer für einen Blechbearbeiter, der das Gehäuse versteht, statt_generic_Boxen zu kaufen.
Das Gehäuse muss auch eine ausreichende Steifigkeit aufweisen, damit Türen, Scharniere und Montageplatten über viele Jahre im Betrieb ausgerichtet bleiben. Vibrationen von benachbarter Maschineriese, häufige Türbedienung und Temperaturschwankungen können alle dazu führen, dass ein schlecht gefertigtes Schaltschrankgehäuse sich lockert oder verformt. Ein robustes Gestell, umgebördelte Kanten und geeignete Befestigungselemente halten die Baugruppe für die darin montierte Ausrüstung stabil.
Hauptstrukturkomponenten
Ein Verteilerschrankgehäuse ist mehr als nur ein lackierter Kasten. Zu seinen Hauptkomponenten gehören:
- Rahmen und Paneele: Grundrahmen, Seitenpaneele, Rückwand, Dach und Türoffnungen.
- Montagebefestigungen: Montageplatten, Hutschiene, Sammelschienenhalter, Kabelkanäle und Klemmenleisten.
- Zugang und Dichtung: Scharniere, Schlösser, Griffe, Dichtungen, Kabelverschraubungen und IP-bewertete Dichtstellen.
- Belüftung und Kühlung: Lamellen, Filterventilatoren und Befestigungspunkte für Kühlgeräte.
- Schutzausstattungen: Erdungsbolzen, Sammelschienenabdeckungen, Lichtbogenblenden und Manipulationsschutzbeschläge.
Jede Komponente muss über viele Produktionschargen hinweg passgenau zusammenpassen. Eine geringe Abweichung in der Türhöhe oder der Scharnierposition kann die Montage erschweren und die wahrgenommene Qualität des elektrotechnischen Endprodukts mindern.
Standardisierte Befestigungen und Verschraubungen verkürzen zudem die Montagezeit und erleichtern die Wartung für den Endanwender. Die Wiederverwendung derselben Scharnier-, Schloss- und Verschraubungsspezifikationen über eine Produktfamilie hinweg verschafft dem Käufer eine übersichtlichere Ersatzteilliste.
Schranktypen und Gehäuseschutzarten
Verteilerschränke reichen von kleinen wandmontierten Kästen für Untergruppen bis hin zu hohen stehenden Hauptschaltanlagen für den Hauptstromanschluss. Modularg Gehäuse ermöglichen, dass ein Steuerungsabschnitt, ein Messebereich und ein Abgangsspeisungsbereich in einer Reihe kombiniert werden können. Die Gehäuseschutzart definiert das Schutzniveau: IP-Codes umfassen den Schutz vor Eindringen von Fremdkörpern und Wasser, während NEMA Typen Innen-, Außen- und Gefahrenguteinsätze beschreiben, wie sie von vielen Industrieabnehmern verwendet werden.
Die Schutzart sollte für das tatsächliche Installationsumfeld gewählt werden, nicht nur für das Etikett. Ein Schrank, der in einer staubigen Produktionshalle installiert ist, benötigt eine andere Dichtstrategie als einer in einem klimatisierten Stromraum. Das Gehäusedesign, die Dichtungen und die Beschläge müssen alle die Ziel-Schutzart unterstützen.
Fähigkeiten von XHX Metal im Überblick
XHX Metal fertigt kundenspezifische Gehäuse für Schaltverteilungsschränke in einer 2.000 qm großen Fabrik in Dongguan mit etwa 30 Mitarbeitern und einer jährlichen Kapazität von rund 500.000 Teilen. Die Produktionslinie umfasst zwei Faserlaser-Schneidmaschinen mit 6 kW Leistung und ±0,01 mm Positioniergenauigkeit, CNC-Hydraulikabkantpressen, TIG-/MIG-/Laser-Schweißen, automatisches Entgraten sowie CNC-Bearbeitungszentren, sodass Bleche, Rahmen, Montageplatten und Befestigungselemente unter einem Dach hergestellt werden können.
Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem, und jedes Gehäuseprogramm umfasst Erstdruckprüfung, Beschichtungsverifikation und Chargennachverfolgung. Als privat geführtes Unternehmen kann XHX Metal Produktionstermine und ingenieurtechnische Prioritäten schneller anpassen als viele größere Zulieferer.
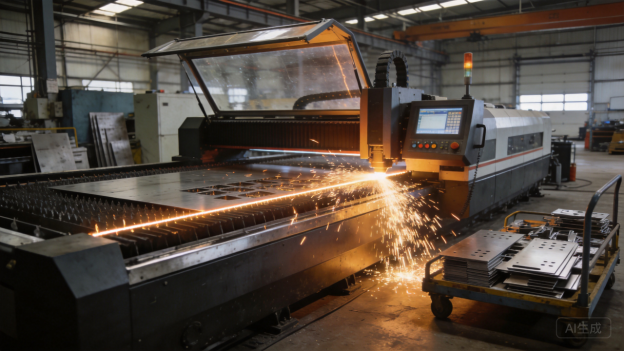
Abbildung 2: Faserlaser-Schneiden erzeugt präzise Bleche für Gehäuse von Schaltverteilungsschränken.
Einsatzbereiche für industrielle Verteilerschränke
Fabriken und Automatisierungslinien
Fabriken nutzen Verteilerschränke für die Hauptspeisung, Motorsteuerung, Beleuchtung und Maschinenversorger. Die Gehäuse werden oft in Reihen entlang der Produktionslinien installiert, weshalb konsistente Abmessungen, übersichtliche Kabeleinführungen und robuste Türen von entscheidender Bedeutung sind. Schrankpaneele können für Drucktasten, Anzeigelampen und lokale Trennschalter bearbeitet werden; der Hersteller muss dabei dafür sorgen, dass die Lochpositionen präzise sind, sodass Panel-Bauer sie vor Ort nicht nachbearbeiten müssen.
Die Automatisierung fügt eine weitere Ebene hinzu: Steuerschränke mit SPS, Frequenzumrichtern und Relais benötigen mehr Montagerraum, Kabelkanäle und Kühlöffnungen. Ein gut konzipierter Stahlschrank schützt die Elektronik vor Wärme und Vibrationen und ermöglicht gleichzeitig den Zugang für Inbetriebnahme und Wartung.
Der Schrank muss zudem mit dem Kabelführungssystem der Fabrik kompatibel sein. Oberer, unterer oder hinterer Kabeleintritt verändert die Dichtungsplatte und den Rahmenaufbau, daher sollte der Hersteller die Routing-Richtung vor der Produktion abklären. Eine standardisierte Dichtungsplatte erleichtert zukünftige Modifikationen.
Gewerbegebäude und Infrastruktur
Gewerbegebäude nutzen Verteilerschränke für die Zählung, Lichtverteil tafeln und Unterverteilungen für Mieter. Architekten und Bauunternehmen bevorzugen in der Regel gepflegte, wartungsarme Gehäuse, die in Standard-Technikräume passen und sich farbig an das Gebäude anpassen lassen. Verzinkter oder kaltgewalzter Stahl mit hochwertiger Pulverbeschichtung ist üblich, da er widerstandsfähig gegen Fingerabdrücke und leichte Beschädigungen ist.
Bei Bauvorhaben ist ebenfalls eine Koordination zwischen dem Gehäuselieferanten und dem Elektrofachbetriebs erforderlich. Bohrplatten, Kabelverschraubungsplatten und Beschriftungsbereiche müssen mit dem finalen Kabelplan übereinstimmen, weshalb eine frühe ingenieurtechnische Prüfung Montageverzögerungen vermeidet.
Brandschutz und barrierefreier Zugang beeinflussen ebenfalls die Gehäuseauslegung in Gebäuden. Türen müssen sich vollständig öffnen lassen, Beschriftungen müssen gut lesbar sein und die Belüftung darf nicht durch umliegende Ausrüstung blockiert werden. Diese praktischen Details werden häufig bereits während der Gehäuseplanung festgelegt.
Erneuerbare Energien und E-Mobilität-Ladesäulen
Solaranlagen, Windparks, Batteriespeicher und E-Auto-Ladestationen betreiben Gehäuse im Außenbereich oder in containerisierten Stromräumen. Diese Installationen erfordern korrosionsbeständige Materialien, versiegelte Kabeleinführungen und kontrollierte Belüftung. Aluminium reduziert das Gewicht bei wandmontierten Ladeschränken, während Edelstahl oder verzinkter Stahl bevorzugt wird, wo Salz, Feuchtigkeit oder chemische Belastung zu erwarten sind.
Energieprojekte benötigen zudem eine lückenlose Dokumentation von Werkstoffgüte, Beschichtungsdicke und Erdungskontinuität. Das Gehäuse wird Teil der Sicherheitsdokumentation des Systems, weshalb der Lieferant stabil dokumentierte Aufzeichnungen über alle Änderungen hinweg führen muss.
Ladeschränke werden außerdem täglich von Bedienern berührt, daher müssen Griffe, Schlösser und Scharniere wiederholte Nutzung überstehen. Edelstahlbeschläge oder geschützte Stahlausrüstung reduzieren die Korrosionsgefahr an Zugangsstellen.
Telekommunikation, Rechenzentren und Kommunikationstechnik
Telekommunikations- und Rechenzentrumsumgebungen verwenden ähnliche Gehäuse für Wechselstrom/Gleichstrom-Verteilung, Gleichrichter und unterbrechungsfreie Stromversorgung. Die Ausrüstung ist dicht bestückt und wärmeempfindlich, sodass Gehäuse häufig größere Lüftungsöffnungen, Filterlüftermontage und verstärkte Türen aufweisen. Erdungs- und Kabelmanagement-Details sind hier wichtiger als im allgemeinen Industrieeinsatz, da Signalqualität und Verfügbarkeit von einer stabilen Installation abhängen.
Außenbereich und raue Umgebungen
Außengehäuse sind Regen, Staub, UV-Strahlung und Temperaturschwankungen ausgesetzt. Versiegelte Dichtungen, Ablaufdetails und korrosionsbeständige Oberflächen verhindern vorzeitige Ausfälle. Käufer lassen üblicherweise Salzsprühnebel- oder Feuchtigkeitsprüfungen, Beschichtungsdicke und Korrosionsbeständigkeit der Beschläge spezifizieren, bevor sie die Produktion freigeben. Ein kleines Dichtdetail kann darüber entscheiden, ob ein Gehäuse zwei oder zwanzig Jahre hält.
Der Lieferant sollte zudem Hinweise zu Ablaufschrägen, Tropflochern und Dichtungsverpressung geben, damit sich kein Wasser im Inneren sammeln kann. Diese Details sind in der Entwurfsphase kostengünstig, aber nach der Montage sehr teuer zu korrigieren.
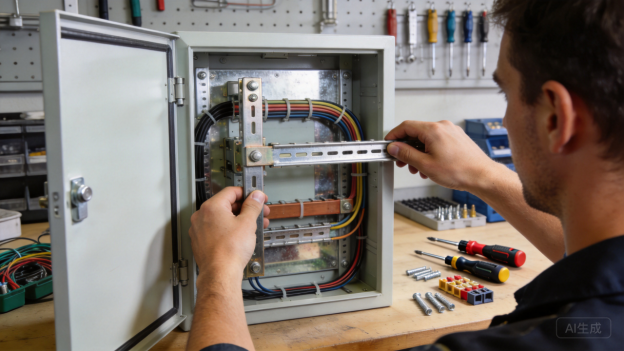
Abbildung 3: Interne Gehäuseteilung mit Sammelschienen, Kabelkanälen und Montagetraversen.
Das richtige Material wählen
Kaltgewalzter Stahl
Kaltgewalzter Stahl ist der Standard für die meisten Innenverteilungsgehäuse. Er bietet hohe Steifigkeit, gute Umformeigenschappen, eine glatte Oberfläche für die Pulverbeschichtung und kalkulierbare Kosten. Die üblichen Stärken liegen zwischen 1,0 mm und 2,5 mm, je nach Gehäusgröße und Belastung. Der Hauptnachteil ist die Korrosion, daher müssen Kaltstahlteile vor dem Einbau stets beschichtet werden.
Bei großen stehenden Gehäusen bietet Stahl zudem die mechanische Festigkeit, die erforderlich ist, um Leitungsschutzschalter, Sammelschienen und Türen ohne Durchbiegung zu tragen. Versteifungen und umgeformte Kanten erhöhen die Steifigkeit, ohne die Blechstärke zu vergrößern, und MatWeb bietet Eigenschaftsdaten, die beim Vergleichen von Werkstoffgüten und Stärken nützlich sind.
Die Wahl der Stärke sollte auch das Gewicht der eingebauten Ausrüstung berücksichtigen. Ein schweres Sammelschienensystem oder große Leitungsschutzschalter können eine dünne Montagplatte verformen, sodass an den Belastungsstellen Verstärkungsplatten oder ein stärkeres Material erforderlich sein können.
Edelstahl
Edelstahl wird in marinen, lebensmitteltechnischen, chemischen und feuchten Umgebungen gewählt, wo Rost nicht akzeptabel ist. Die Güte 304 bewältigt die meisten Innen- und Leicht-Außeneinsätze; 316 enthält Molybdän für Salzwasserbelastung. Edelstahl ist teurer und schwieriger zu verarbeiten, weshalb er meist selektiv und nicht im gesamten Gehäuse eingesetzt wird. SSINA bietet Empfehlungen zur Auswahl und Oberflächenbehandlung von Edelstahleinsätzen.
Edelstahl benötigt zudem einen Schutz vor Verschmutzung durch Kohlenstoffstahl während des Handlings. Werkzeuge und Bürsten, die mit Normstahl in Berührung gekommen sind, können Partikel einbetten und Rostflecken verursachen; daher werden dedizierte Werkzeuge und saubere Arbeitsbereiche empfohlen.
Aluminiumlegierungen
Aluminiumlegierungen wie 5052 und 6061 werden dort eingesetzt, wo Gewicht eine Rolle spielt, etwa bei Wandladegeräten, tragbaren Energieeinheiten und Telekommunikationsgehäusen. Aluminium ist korrosionsbeständig und leitet Wärme gut, ist jedoch weicher als Stahl und kann leichter eingedellt werden. Die Oxidschicht kann zudem die Erdungskontakte beeinträchtigen, sodass an den Anschlussstellen eine leitfähige Oberflächenbehandlung erforderlich sein kann. AZoMaterials erläutert die typischen Legierungseigenschaften.
Die thermische Ausdehnung ist ebenfalls zu berücksichtigen, wenn Aluminium mit Stahl in einer Baugruppe kombiniert wird. Befestigungen und Verbindungen benötigen ausreichend Spiel, um Bewegung auszugleichen, ohne mit der Zeit zu lockern.
Galvanisiert und vorlackierter Stahl
Galvanisierter Stahl ist eine kostengünstige Option für Außenrahmen, Rückplatten und Teile, die im Inneren des Gehäuses verborgen sind. Die Zinkbeschichtung schützt den Stahl auch dort, wo der Anstrich zerkratzt ist. Vorlackierter Stahl reduziert die Nachbearbeitungszeit für einfache Teile, während das Feuerverzinken für schwere Strukturrahmen vorbehalten bleibt. Der American Galvanizers Association veröffentlicht praktische Richtlinien zum Beschichtungsverhalten und zur Kantenbehandlung.
Zinkbeschichteter Stahl beeinflusst auch das Schweißen und die Nachbearbeitung. Die Zinkschicht muss an den Schweißstellen entfernt oder angepasst werden, um Dämpfe und Poren zu vermeiden, und die Beschichtungshaftung sollte vor dem Versand des Gehäuses überprüft werden.
Oberflächenbehandlung, Dichtung und Auswahl der Beschläge
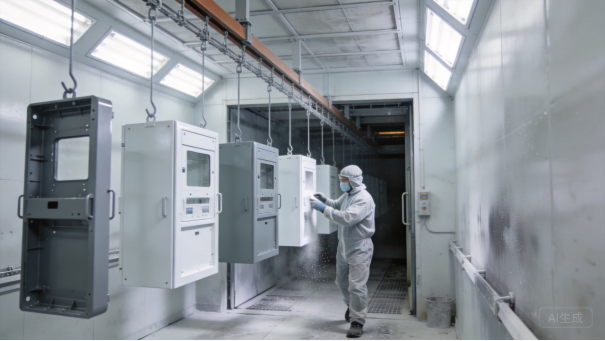
Die Oberflächenbehandlung schützt das Gehäuse und definiert sein Erscheinungsbild. Pulverbeschichtung liefert einen dicken, gleichmäßigen Film, der gegen Stöße und Chemikalien beständig ist; das Powder Coating Institute erläutert Filmsanforderungen und Aushärtung. Dichtungen, Kabelverschraubungen, Scharniere und Schlösser müssen ebenfalls dem Schutzniveau entsprechen: Ein gutes Gehäuse kann frühzeitig versagen, wenn die Beschläge korrodieren oder die Dichtungen altern. Material und Oberflächenbehandlung sollten gemeinsam in der Konstruktionsprüfung festgelegt werden.
Beschichtungsdicke und Farbkonstanz werden vor Freigabe mit Dickenmessgeräten und Farbnormen überprüft. Maskierung schützt Gewindelöcher und Kontaktflächen, und die Kantenabdeckung wird kontrolliert, da scharfe Ecken oft weniger Beschichtung erhalten.
Befestigungen sollten ebenfalls für die Umgebung ausgewählt werden: Schrauben aus Edelstahl oder verzinkt, Nietetmuttern und korrosionsbeständige Scharniere verlängern die Lebensdauer des Gehäuses und erleichtern die Wartung.
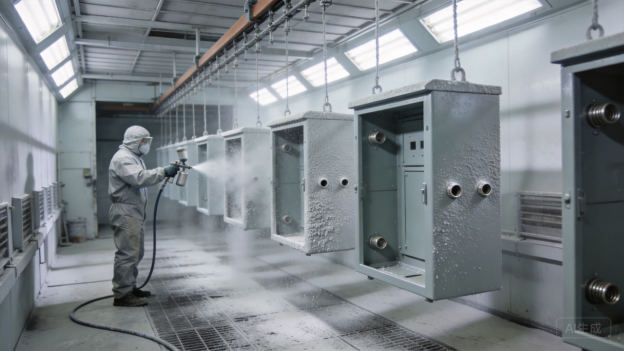
Abbildung 4: Pulverbeschichtung bietet eine langlebige Oberfläche für Gehäuserahmen.
Produktionsaufwand und Prozesskontrolle
Produktionsgerechtes Konstruieren
Verteilergehäuse sind große Blechkonstruktionen, daher beginnt die Herstellungsschwierigkeit bereits in der Konstruktion. Bohrungsrandabstände, Mindeststeghöhen und Biegeradien müssen zur Materialstärke und verfügbaren Werkzeugtechnik passen. Engineers Edge bietet praktische Referenzen für Biegezusatz und Grenzen geformter Merkmale. Die DFM-Prüfung sollte außerdem den Türöffnungsversatz, die Scharnierpositionen und die Frage prüfen, ob Bauteile effizient verschachtelt werden können.
Ein schwer herstellbares Gehäuse muss nicht immer aufwändig neu konstruiert werden. Kleine Änderungen wie das Hinzufügen einer Versteifung oder das Verschieben einer Belüftungsöffnung können die Schweißzeit reduzieren und die Planheit verbessern, ohne die Funktion zu verändern.
Laserschneiden und Verschachtelung
Laserschneiden erzeugt die flachen Blechteile, die zu Gehäuseseiten, Türen, Dächern und Montageplatten werden. Die beiden 6-kW-Faserlaser-Schneidanlagen von XHX Metal erreichen eine Positioniergenauigkeit von ±0,01 mm und verarbeiten Stahl, Edelstahl und Aluminium bis zu den bei Verteilungsschränken üblichen Stärken. Die Schnittqualität wird auf Gratbildung, Kantengrauheit und Lochrundheit überprüft, bevor die Bleche zum Biegen weitergeleitet werden.
Nesting-Software kombiniert mehrere Gehäuseteile auf derselben Bahn, wodurch der Materialausnutzung verbessert und Ausschuss reduziert wird. Größere Bleche benötigen möglicherweise Mikroverbindungen und Laschen, um eine Bewegung während des Schneidens zu verhindern.
Bei hohen Gehäuseblechen muss das Laserprogramm zudem das Anheben und Vibrierten der Teile steuern. Ein flach liegendes Blech während des Schneidens schützt die Lochrundheit und Kantengüte, insbesondere wenn mehrere Türen in einer Bahn genestet sind.
Biegen und Maßhaltigkeit
Beim Biegen werden flache Bleche in dreidimensionale Gehäuse umgesetzt, und hier treten die meisten Maßprobleme auf. Die Federung variiert je nach Werkstoffgüte und -stärke, und große Bleche können sich verwinden, wenn die Biegeabfolge falsch ist. CNC-Biehemaschinen mit kalibrierten Werkzeugen und erfahrenen Bedienern gewährleisten konsistente Winkel. Die Parallelität von Tür und Rahmen muss überprüft werden, da ein kleiner Winkelfehler sich über die Höhe eines Gehäuses multipliziert.
Bediener überprüfen das erste umgeformte Teil anhand der Zeichnung und überwachen während der Serie die Biegewinkel. Einrichtdaten werden für Wiederholaufträge dokumentiert, damit die Fertigung ohne Versuch und Irrtum reproduziert werden kann.
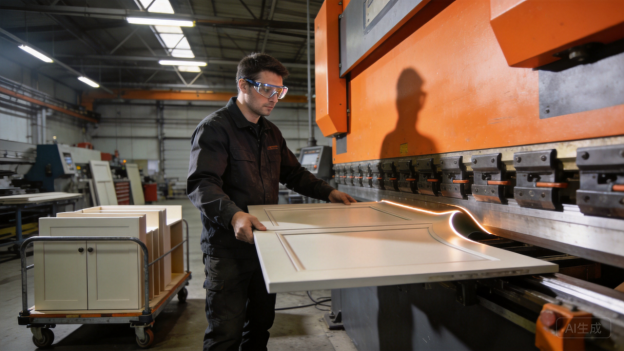
Abbildung 5: CNC-Biehemaschine formt Gehäusebleche auf enge Maße.
Schweißen, Montage und Abdichtung
Schweißen verbindet Rahmen, Montageschienen und Verstärkungen, jedoch kann Wärme die Bleche verzerren und Verfärbungen verursachen. TIG wird für saubere Edelstahl- und Aluminiumnähte bevorzugt, während MIG für Stahlrahmen effizienter ist; Laserschweißen kann die Verzugbildung bei Präzisionsverbindungen reduzieren. Spannmittel halten die Teileposition während des Schweißens, und das Schleifen stellt die Oberfläche vor der Beschichtung wieder her. Automatisches Entgraten entfernt scharfe Kanten von Ausschnitten und Bahnrändern. TWI Global bietet praxisnahe Empfehlungen zur Schweißqualität.
Detailangaben zur Abdichtung verdienen dieselbe Aufmerksamkeit wie strukturelle Verbindungen. Dichtungsprofile müssen gleichmäßig geformt werden, Kabeleintrittsplatten müssen zum Kabelführungsmuster passen, und Türdichtungen sollten im Prototypenstadium getestet werden.
Die Schweißqualität sollte am Erstteil geprüft und während der Produktion stichprobenartig kontrolliert werden. Poren, Unterschliff und ungleichmäßige Schweißnahtgröße lassen sich mit Spannmitteln und kontrollierten Parametern leichter vermeiden als nach der Beschichtung nachzubessern.
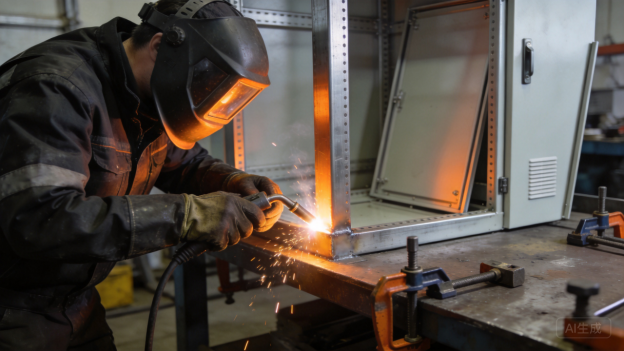
Abbildung 6: Kontrolliertes Schweißen und Spannmittel halten Gehäuserahmen steif.
Qualitätskontrolle und Prüfung
Die Qualitätskontrolle eines Gehäuses umfasst Maßprüfungen, Türparallelität, Dichtungsanpassung, Beschichtungsdicke und elektrische Sicherheitsmerkmale wie den Schutzleitfähigkeitsnachweis. Die Freigabeprob inspection überprüft kritische Maße aus der Zeichnung; laufende Prüfungen erkennen Abweichungen, bevor eine Charge fertiggestellt wird. Gemäß ISO 9001:2015 sollten die Unterlagen bis zu den Materialzertifikaten und Produktionsparametern zurückverfolgbar sein.
Die Prüffrequenz sollte auf Basis des Risikos festgelegt werden: Kritische Maße werden an jedem Teil oder in kurzen Intervallen geprüft, während optische Merkmale stichprobenartig kontrolliert werden. Bei festgestellten Mängeln wird die Korrekturmaßnahme dokumentiert, sodass derselbe Fehler im nächsten Los nicht wieder auftritt.
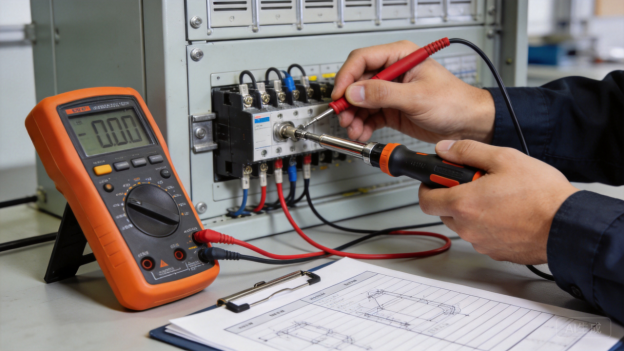
Abbildung 7: Elektrische und dimensionale Prüfungen bestätigen die Gehäusequalität vor der Freigabe.
Lieferzeit, Angebotserstellung und Produktionsplanung
Umfang eines vollständigen Angebotsanfrage
Eine vollständige Angebotsanfrage (RFQ) umfasst 3D-CAD-, eine Zeichnung mit Maßen und Toleranzen, Materialgüte und -stärke, Oberflächenbeschaffenheit, IP-Schutzart, Menge sowie spezielle Anforderungen wie Zertifikate oder Exportverpackung. XHX Metal prüft das Paket, gibt DFM-Feedback und erstellt ein Angebot mit klaren Annahmen. Wenn der Käufer nur eine Skizze vorliegt, kann das Engineering-Team die Machbarkeit dennoch abschätzen, aber das finale Angebot hängt von bestätigten Details ab.
Angebote sollten Material, Oberfläche, Toleranzannahmen, Verpackung und Zahlungsbedingungen eindeutig angeben. Unklare Angebote führen später meist zu Änderungen; daher dokumentiert der Lieferant, was inklusive ist und was separat veranschlagt wird.
Prototypen-Lieferzeit
Einfache Gehäuse-Prototypen werden in der Regel innerhalb von 5 bis 10 Werktagen nach Design-Review und Materialbestätigung geliefert. Lasergeschnittene Bleche und gefaltete Gehäuse sind schneller fertig als vollständig geschweißte, beschichtete und montierte Gehäuse. Ein Prototyp mit Pulverbeschichtung und Beschlägen benötigt zusätzliche Zeit für die Aushärtung und Montage. Prototypen werden mit production-äquivalenten Verfahren gefertigt, sodass das Muster das Endteil widerspiegelt.
Prototypen-Feedback ist auch vor Teilefertigung wertvoll. Der Lieferant sollte bestätigen, dass der vorgesehene Biegeradius, Lochdurchmesser, Dichtungskanal und die Beschläge fertigungsfähig sind, und auf anything hinweisen, das in der Produktion kostengünstiger oder zuverlässiger wäre.
Die Prototypenphase ist zudem der richtige Zeitpunkt, um Türabdichtung, Dichtungskompression und Membranplattendichtung zu validieren. Die Änderung einer Kanalbreite oder Dichtungsprofilierung ist am Muster einfach und wird störend, sobald die Produktionswerkzeuge eingerichtet sind.
Produktions-Lead-Time und Losplanung
Die Produktions-Lead-Time hängt von Größe, Menge, Oberflächenfinish und Zubehör ab. Eine typische Charge mit kundenspezifischen Schaltkästen kann innerhalb von 2 bis 4 Wochen nach Musterfreigabe fertiggestellt werden, und Wiederholungsbestellungen sind in der Regel schneller, da Werkzeuge und Programme bereits vorhanden sind. Große Aufträge werden in geplante Chargen aufgeteilt, sodass Käufer die Teile bedarfsgerecht erhalten, ohne übermäßige Lagerbestände.
Bei der Losplanung werden auch die Kapazitäten für die Oberflächenbehandlung und die Prüfzeit berücksichtigt. Eine Großbestellung kann nach Prozessschritten aufgeteilt werden, damit Lackierung und QC keine Engpässe verursachen; Kunden erhalten stattdessen einen rollierenden Lieferplan anstelle einer einzigen großen, unsicheren Sendung.
Die gemeinsame Nutzung von Prognosen hilft der Fabrik, Materialien und Kapazitäten für die Oberflächenbehandlung vorzuhalten. Käufer, die ihre Prognose vierteljährlich aktualisieren, geben dem Lieferanten Zeit, Stahl zu bestellen, die Lackierung zu planen und Nachtschicht- oder Expressgebühren zu vermeiden.
Verpackung und Logistik
Schaltkästen sind groß und leicht zerkratzt, daher erfordert die Verpackung Ecken-Schutz, Schaumstoff und robuste Kartons oder Kisten. Jede Sendung enthält Packlisten und Chargennummern zur Rückverfolgbarkeit. Exportaufträge werden in der Regel mit FOB oder EXW von südchinesischen Häfen angeboten, mit Luftfracht für dringende Muster und Seefracht für Produktionsmengen.
Die Fabrik sollte vor dem Versand Kartongrößen, Bruttogewicht und Fotos bereitstellen, damit der Käufer die Zollabwicklung und den Lagerplatz planen kann. Eine frühzeitige Besprechung des Ziels und der Handhabung hilft der Fabrik, die richtige Verpackungsklasse zu wählen.
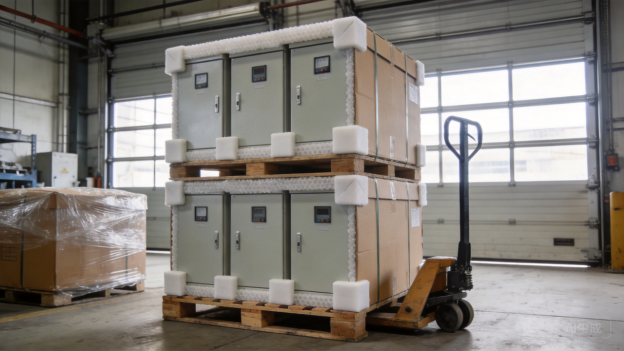
Abbildung 8: Schutzverpackung hält die Schaltkästen vom Werk bis zur Baustelle rückverfolgbar.
Projekt-Kommunikation
Jedes Programm folgt klaren Meilensteinen: Entwurfsprüfung, Materialbestätigung, Schneiden, Biegen, Schweißen, Oberflächenbehandlung, Prüfung und Versand. Das Projektteam meldet den Fortschritt in jeder Phase und markiert Risiken frühzeitig. Diese Transparenz ermöglicht es den Käufern, ihren eigenen Installationstermin mit dem tatsächlichen Lieferdatum abzugleichen.
Eine wöchentliche Zusammenfassung mit Fotos der Teile in jeder Phase gibt den Käufern Vertrauen, ohne dass Besuche erforderlich sind. Wenn eine Verzögerung unvermeidbar ist, kommuniziert der Lieferant das neue Datum und den Grund so früh wie möglich.
Ehemalige Fallstudien
Hauptverteilungsgehäuse der Fabrik
Ein Automatisierungskunde benötigte einen bodenstehenden Hauptverteilerschrank mit verstärktem Türblatt, Schienenhaltern und einem hinteren Kabelraum. XHX Metal prüfte die Zeichnung, passte die TürVersteifungsanordnung für bessere Planflächigkeit an und fertigte innerhalb einer Woche Erstteile an. Der Schrank bestand die Maß- und Beschichtungsprüfungen und ging ohne Nacharbeit in die Serienfertigung über.
Der Kunde lieferte nur eine STEP-Datei und einen Zielpreis, daher schlug das Engineering-Team Materialstärke, Biegemäßigkeit und Positionen der Montageschienen vor. Diese frühzeitige DFM-Eingabe reduzierte die Anzahl der Prototypen und ermöglichte es, direkt in die Pilotproduktion überzugehen.
Wiederholte Chargen wurden monatlich geplant, sodass die Produktionslinie des Kunden stets Ersatzschränke verfügbar hatte. Das Design wurde später für eine kleinere Variante mit derselben Türbeschläge und Oberfläche verwendet.
Gehäuse für die Ladesäule für Elektrofahrzeuge
Für ein Programm mit Ladestation für Elektrofahrzeuge benötigte der Kunde einen wandmontierten Aluminiumschrank mit versiegeltem Kabeldurchführung, Belüftungslamellen und pulverbeschichteter Oberfläche. Das Team wählte 5052-Aluminium, steuerte die Biegenauigkeit, um die Dichtfläche der Tür plan zu halten, und koordinierte die Dichtungsmontage. Das Erstteil bestand die IP-Prüfungen, und das Programm ging in planmäßige Chargen über.
Das Programm umfasste auch eine zweite Variante mit anderen Montagepunkten. Durch die Wiederverwendung derselben Biegeprogramme und Beschichtungsfarbe lieferte die Fabrik beide Varianten in einem Produktionsfenster, was die Gesamtkosten des Kunden und den Lagerbestand reduzierte.
Das Programm für das Ladeschrankgehäuse erforderte zudem eine Verpackung, die die versiegelte Tür während des Transports schützt. Schaumstoff-Eckenschutz und ein spezieller Karton verhinderten Stoßschäden und reduzierten Reklamationsfälle vor Ort.
Gehäuse für Stromversorgungs-Schränke im Telekommunikations-Außeneinsatz
Ein Telekommunikationskunde benötigte einen Außen-Schrank für die Stromversorgung, der hohen Umgebungstemperaturen und häufigem Türzugriff standhält. XHX Metal verwendete galvanisierten Stahl für den Rahmen, kaltgewalzten Stahl für lackierte Bleche und fügte Montagepunkte für Filterlüfter hinzu. Salzwasser-Sprüh- und Beschichtungsdickenanforderungen wurden dokumentiert, und die Schränke wurden mit Schutzverpackung versendet, um Transportschäden zu vermeiden.
Wiederholte Chargen wurden alle acht Wochen geplant, sodass die Installationsmannschaften des Kunden stets Vorrat hatten. Das Gehäuse wurde später für zwei zusätzliche Größen unter Anwendung derselben Konstruktionsregeln angepasst.
Gehäuse für Bedienpanels in medizinischen Einrichtungen
Ein medizinisches Einrichtungsprojekt erforderte ein sauberes, korrosionsbeständiges Panelgehäuse für die kritische Stromverteilung. Das Team wählte Edelstahl mit gebürsteter Oberfläche und versiegelten Fugen sowie TIG-Schweißen mit Argon-Spülung zur Reduzierung von Verfärbungen. Materialzertifikate und Prüfprotokolle begleiteten jedes Los und unterstützten die Compliance-Dokumentation der Einrichtung.
Zunächst wurden kleine Pilotserien gefertigt, sodass der Elektroinstallationsunternehmen Kabeldurchführungen und Montage validieren konnte. Erst nach Freigabe der Montage ging das Programm in größere Läufe über.
Modulare Gehäusereihe für ein OEM
Ein OEM benötigte eine Familie modularer Schränke in drei Größen mit gemeinsamen Montageschienen, Türbeschlägen und Oberflächenausführung. XHX Metal standardisierte die Bauteile über die gesamte Familie, legte die Paneele verschwendungsarm an und erstellte gemeinsame Biegeprogramme. Der Kunde reduzierte die Beschaffungskomplexität und erhielt gleichbleibende Qualität über alle Größen.
Die Gehäusereihe umfasste verschiedene Breiten und Höhen. XHX Metal standardisierte die Beschläge und Prüfvorrichtungen, sodass die Bediener schnell zwischen den Varianten wechseln konnten, was die termingerechte Lieferung für die eigene Produktionslinie des Kunden verbesserte.
Die modulare Reihe verlieh dem OEM einen einheitlichen Qualitätsstandard und ein einfacheres Ersatzteilmanagement. Neue Größen können später ohne Änderung der grundlegenden Designvorgaben hinzugefügt werden.
Zusammenfassung und nächste Schritte
Was ein zuverlässiger Schrankhersteller bietet
Ein zuverlässiger Hersteller liefert Engineering-Feedback, Prozesskontrolle, ehrliche Zeitplanung und klare Dokumentation. Er hinterfragt zu enge Toleranzen, empfiehlt passende Materialien für die Umgebung und erklärt, wie Designentscheidungen Kosten und Durchlaufzeit beeinflussen. Gute Dokumentation umfasst Revisionshistorie, Prüfprotokolle und Verpackungsanweisungen, wodurch Wiederholungsbestellungen schneller und die Qualität stabiler werden.
Die Kommunikation sollte sowohl technische als auch kommerzielle Klarheit umfassen. Der Lieferant erklärt, was eine Toleranz kostet, warum eine Oberfläche zusätzliche Zeit benötigt und wie sich Mengensteigerungen auf den Stückpreis auswirken, damit der Käufer fundierte Entscheidungen treffen kann.
Ein starker Partner schützt auch das geistige Eigentum des Käufers und hält Konstruktionen vertraulich. Werkzeug, Programme und Zeichnungen werden als Eigentum des Kunden behandelt und niemals für einen anderen Käufer wiederverwendet.
Warum XHX Metal sich für Verteilerschrank-Programme eignet
XHX Metal ist ein privately geführter Blechhersteller in Dongguan, China, mit einer 2.000 m² großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von rund 500.000 Teilen. Das Unternehmen kombiniert zwei 6 kW Faserlaser-Schneidmaschinen, CNC-Biegen, Schweißen, automatisches Entgraten und CNC-Bearbeitung mit ISO 9001:2015-Qualitätsmanagement. Käufer arbeiten mit einem kleinen Team, das Gehäusekonstruktion und -fertigung versteht.
Das Unternehmen bedient sowohl inländische als auch Exportkunden, mit Verpackungen und Dokumentation, die für den internationalen Versand vorbereitet sind. Die private Eigentümerschaft bedeutet, dass die Personen, die den Auftrag offerieren, dieselben sind, die ihn überwachen, was Missverständnisse während der Produktion reduziert.
XHX Metal koordiniert auch Drittprüfungen, wenn Käufer Salzsprühnebel-, Beschichtungsdicke- oder Materialüberprüfungen benötigen. Dies hält das OEM-Programm einfach und erfüllt gleichzeitig die Compliance-Anforderungen des Kunden.
So starten Sie ein Projekt
Beginnen Sie, indem Sie eine STEP- oder STP-Datei sowie eine Zeichnung mit Material, Dicke, Toleranz, Oberfläche und Gehäuseschutzart senden. XHX Metal wird das Design überprüfen, Verbesserungsvorschläge zur Fertigbarkeit unterbreiten und ein Angebot mit Prototypen-Terminplan zurücksenden. Nach Mustergenehmigung kann die Produktion als ein Los oder in regelmäßigen Chargen geplant werden, mit Verpackung und Versand zu Ihrem Bestimmungsort. Siehe die Drehblechbearbeitungsdienste und Produktseiten für weitere Details.
Die meisten Projekte folgen demselben Weg: Design-Überprüfung, Angebotsabgabe, Mustergenehmigung, Produktion, Inspektion und Lieferung. XHX Metal kann auch Vorschläge zur Teilenummerierung, Revisionskontrolle und Verpackungsstandards unterbreiten, damit das Programm mit dem Wachstum organisiert bleibt.
Für größere Programme kann die Fabrik Sicherheitslagerbestände an fertigen Schränken oder Rohmaterial vorhalten, um dringende Bestellungen abzudecken. Der vereinbarte Lagerbestand wird dokumentiert und mit dem Käufer bei Änderung der Prognosen überprüft.
Kontaktieren Sie XHX Metal
Um ein industrielles Verteilungsschrankprojekt zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder besuchen Sie die XHX Metal Website. Das Team begrüßt STEP-, STP-, DXF-, DWG- und PDF-Zeichnungen; selbst eine Skizze mit Maßen reicht aus, um das Gespräch zu beginnen. Die typische Ingenieurbearbeitungszeit beträgt einen bis zwei Werktage nach Erhalt der Zeichnung.
Für weitere Informationen besuchen Sie www.xhxmetal.com. XHX Metal freut sich darauf, Ihr nächstes industrielles Verteilungsschrankprogramm zu unterstützen.
Das Unternehmen kann auch Muster, Teilenummern und Exportdokumentation bereitstellen, die auf die internen Systeme des Käufers abgestimmt sind. Egal, ob es sich um ein einziges Gehäuse oder eine vollständige Produktfamilie handelt, das Ziel ist ein wiederholbarer Prozess, der bei jeder Bestellung Zeit spart.
XHX Metal beantwortet Anfragen schnell und hält den Angebotsprozess einfach, sodass Käufer Optionen vergleichen und ohne unnötige Verzögerungen fortfahren können.