La fabrication de châssis pour PC industriels est la discipline de précision en tôle qui se trouve derrière les boîtiers protégeant les ordinateurs intégrés, les box PCs et les panel PCs dans les usines, les systèmes de contrôle machine et le calcul edge. Ces petits coffrets robustes doivent évacuer la chaleur des processeurs sans ventilateurs, protéger l’électronique sensible du bruit industriel et se monter proprement dans des armoires et machines. Les normes et pratiques de ISA, l’International Society of Automation, et IEEE définissent les attentes du calcul industriel envers son matériel, et les évaluations UL couvrent le volet sécurité des équipements de contrôle industriel.
Ce guide suit le parcours complet d’un programme de châssis IPC personnalisé en sept étapes : le produit et ses familles de châssis, les applications servies par chacune, le choix des matériaux, la difficulté de production, les délais, des études de cas passées avec des données d’achat réalistes et un résumé pratique. Que vous soyez un OEM de PC industriel lançant une gamme de box PCs sans ventilateur, une entreprise de vision machine recherchant des boîtiers pour panneaux, ou un intégrateur d’automatisme spécifiant des ordinateurs DIN-rail, les informations ici vous aideront à briefier un fabricateur, planifier des délais réalistes et éviter les problèmes thermiques et d’ajustement qui apparaissent lors des essais sur site.
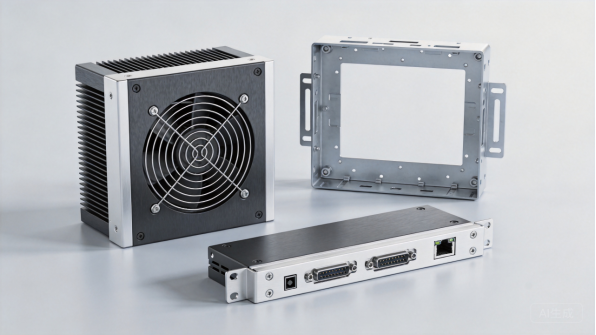
Figure 1 : Châssis pour ordinateurs industriels box PC sans ventilateur, panel PC et DIN-rail.
Le produit : Qu’est-ce qu’un châssis pour PC industriel
Familles et configurations de châssis
Les châssis pour PC industriels se divisent en plusieurs familles : box PCs, panel PCs, châssis embarqués et ordinateurs DIN-rail. Les box PCs sont des coffrets sans ventilateur abritant une carte mère, un stockage et des E/S, dimensionnés pour se monter dans une armoire ou sur une machine. Les panel PCs combinent un écran et un ordinateur dans un boîtier avec un cadre avant pour montage panneau, et les ordinateurs DIN-rail se clipent sur des rails standards à l’intérieur des armoires de contrôle. Les châssis embarqués sont des enclosures personnalisées conçues autour d’une carte spécifique et d’une application donnée.
Au sein de chaque famille, les châssis varient selon la taille de carte, la conception thermique et le mode de fixation. Une petite unité DIN-rail peut être un corps en aluminium plié avec dissipateur intégré, tandis qu’un box PC pour système de vision machine peut être un ensemble soudé acier et aluminium avec fentes d’extension et grilles filtrées. La fabrication de châssis pour PC industriels couvre l’ensemble de ces configurations, et un fabricateur maîtrisant le pliage de précision, l’usinage et l’assemblage peut fournir toute la gamme aux OEMs du calcul industriel.
Composants principaux et leurs rôles
Composants principaux: bâti, dissipateur thermique, panneau E/S, système de fixation et supports internes. Le bâti définit la géométrie du châssis et protège l’électronique, le dissipateur évacue la chaleur du processeur vers l’air ambiant, et le panneau E/S comporte les ouvertures pour les connecteurs d’alimentation, Ethernet, USB et ports série. Le système de fixation adapte le châssis à un rail DIN, montage mural, support VESA ou panneau machine.
Les supports internes positionnent la carte mère, le stockage et les cartes d’extension, et les bossages de fixation s’alignent sur les trous de la carte pour une répétabilité de montage. Les points de mise à la terre et les dispositions CEM relient le châssis à la terre système et contiennent le bruit rayonné. Chaque composant est un point d’ajustement, et la conception du châssis doit respecter les tolérances afin que les cartes s’installent, les connecteurs s’alignent et que l’enveloppe s’assemble sans forçage.
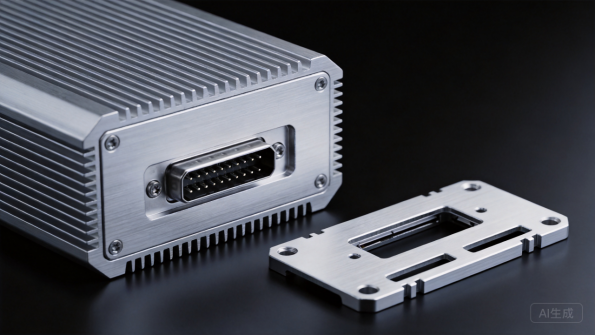
Figure 2 : Les détails du châssis incluent des dissipateurs usinés, des panneaux E/S et des équerres de fixation.
Facteurs de conception : thermique, CEM et robustesse
La conception du châssis d’ordinateur industriel est motivée par trois exigences : gestion thermique sans ventilateur, compatibilité électromagnétique et robustesse industrielle. Le fonctionnement sans ventilateur est attendu dans les environnements poussiéreux et sans maintenance, d’où le rôle double du bâti comme dissipateur, le processeur étant monté sur le carter via une pastille thermique ou un caloduc. La géométrie des ailettes, le matériau et l’écoulement d’air sont conçus en fonction de la charge thermique du processeur.
Le confinement CEM empêche le châssis de rayonner ou de capter du bruit dans les environnements industriels avec moteurs et variateurs, ce qui impulse la conception des joints, la mise à la terre et le blindage aux ouvertures. La robustesse couvre les vibrations, la plage de température et la protection contre la poussière et l’humidité, et E/S et IEEE le guide pratique définit les attentes de performance. Ces facteurs sont réglés à la soumission, non découvert lors du premier essai.
Personnalisation dans la fabrication de châssis pour ordinateur industriel
La fabrication de châssis pour ordinateur industriel personnalisés existe parce que chaque carte et application possède sa propre enveloppe et ses besoins thermiques. Les acheteurs personnalisent les dimensions du châssis, la géométrie du dissipateur, les découpes du panneau E/S, les systèmes de fixation et les finitions, et ils s’attendent à ce que le châssis accepte leur empilement de cartes sans modification. La fabrication sur mesure prend aussi en charge les familles de produits : une plateforme de châssis peut servir plusieurs options de cartes avec des panneaux E/S différents.
La personnalisation comprend les détails de conformité tels que la mise à la terre, l’étiquetage et la documentation pour la certification du produit. ANSI et les normes connexes informent la construction des châssis, et les acheteurs demandent de plus en plus des matériaux documentés et des preuves d’essai. Un façonnier qui peut fournir des certifications de matériaux et une qualité constante de lots donne aux fabricants OEM d’ordinateurs industriels le dossier dont ils ont besoin pour les approbations UL et de projet.
Cas d’utilisation et applications
Automatisation d’usine et contrôle de machines
L’automatisation industrielle est le marché de base pour les ordinateurs industriels. Les constructeurs de machines et les intégrateurs en automatisation intègrent des PC boîte et des ordinateurs sur rail DIN dans des armoires de commande, où ils exécutent des tâches HMI, logique et communication aux côtés des automatismes programmables (PLC). Norme ISA la pratique de l’automatisation et les normes industrielles définissent l’environnement, et le châssis doit s’adapter à l’armoire et résister à la température et aux vibrations de l’usine.
Pour les constructeurs de machines, la fiabilité du châssis est la fiabilité de la machine : un ventilateur défaillant ou un CPU en surchauffe arrête la production. La construction sans ventilateur est standard, et le châssis est dimensionné selon la configuration du contrôleur de la machine. La fabrication de châssis pour ordinateurs industriels dessert ce marché avec précision et discipline thermique, et les OEM valorisent les façonniers qui comprennent l’environnement d’automatisation et livrent des châssis prêts pour leurs cartes.
Les tailles de châssis suivent le format de carte du contrôleur, et les OEM standardisent un même châssis sur plusieurs options processeur pour maîtriser les stocks.
Vision industrielle et inspection
Les systèmes de vision industrielle utilisent des ordinateurs industriels pour traiter les images de caméra en temps réel, avec l’ordinateur monté à côté des caméras dans des boîtiers sur la ligne. Ces systèmes exigent une puissance de traitement plus élevée, donc la conception thermique du châssis doit gérer la charge, et l’organisation des E/S doit correspondre aux cartes d’acquisition d’images et aux liaisons caméras. Des châssis de PC panel et PC boîte desservent le marché de la vision dans différentes tailles.
Les programmes de vision sont souvent spécifiques à l’application, commandés par les intégrateurs selon la conception du système. Le châssis doit correspondre à la carte processeur et aux exigences d’expansion, et la livraison est planifiée autour de l’intégration de la ligne. Pour les façonniers, le travail en vision ajoute de la précision et du contenu en conception thermique, et il consolide les relations avec les intégrateurs et les fabricants OEM de systèmes de vision industrielle.
Les systèmes de vision fonctionnent également en service continu, donc la marge thermique du châssis est spécifiée pour un fonctionnement 24h/24 plutôt que pour les seules charges maximales.
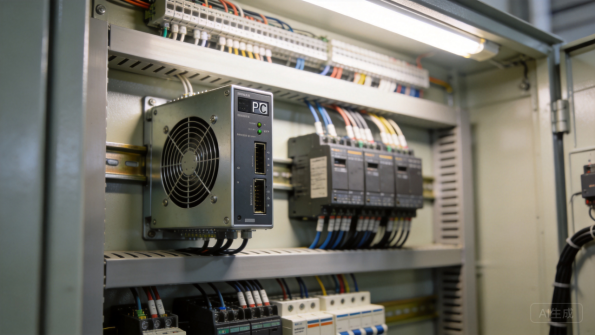
Figure 3 : Un PC boîte sans ventilateur se monte sur rail DIN à l’intérieur d’une armoire de commande industrielle.
Calcul en périphérie et acquisition de données
L’informatique en périphérie et l’acquisition de données déploient des PC industriels en périphérie de réseau, dans des armoires, kiosques et sites distants, où ils collectent les données des capteurs, exécutent des analyses et se connectent au cloud. Ces installations nécessitent des châssis robustes, sans ventilateur et souvent à large plage de température, capables de résister aux conditions du site, et les exigences en matière d’E/S et de communication définissent l’agencement du châssis.
Les programmes de type edge valorisent les familles de châssis standardisées que les OEM peuvent configurer avec différentes options d’E/S et de stockage. IEEE les normes de communication et d’informatique guident la conception du matériel, et le châssis doit prendre en charge l’architecture des cartes et la connectivité. Pour les fabricants, l’informatique en périphérie constitue un marché en croissance avec des volumes OEM réguliers et des configurations récurrentes.
Les spécifications à large plage de température élargissent la plage de déploiement, et la documentation du châssis enregistre la plage de fonctionnement pour le site.
Transport, médical et systèmes embarqués
Les secteurs des transports, du médical et des systèmes embarqués spécialisés utilisent des PC industriels à bord de véhicules, dans des dispositifs médicaux et des équipements de processo, où le châssis doit répondre à l’environnement et au profil de sécurité de l’application. Les installations marines et véhiculaires nécessitent des montages résistants aux vibrations et une protection anticorrosion, l’équipement médical exige des habillages lavables et une construction documentée, et les équipements de processo peuvent nécessiter des conceptions étanches ou lavables.
Ces programmes sont pilotés par les spécifications, avec une documentation destinée aux approvals et à l’acceptation des projets. Les châssis en acier inoxydable ou revêtus conviennent aux environnements corrosifs et aux lavages, et l’agencement interne est adapté à l’électronique de l’équipement. Pour les fabricants, les programmes embarqués et de spécialité apportent de la diversité et démontrent le travail de précision que requiert l’informatique industrielle.
Les programmes embarqués exigent également une documentation numérotée, fournie par le fabricant avec chaque lot pour le dossier de l’OEM.
Choix des matériaux
Acier laminé à froid et acier galvanisé
Dans la fabrication de châssis pour PC industriels, l’acier laminé à froid, généralement aux qualités SGCC ou SPCC, est le matériau standard pour les corps et panneaux de châssis, offrant résistance, blindage et construction économique. L’acier galvanisé résiste à la corrosion dans les armoires humides, et l’ American Galvanizers Association documente la durée de protection des revêtements de zinc. Les épaisseurs typiques varient de 1,0 mm pour les panneaux à 1,5 mm pour les corps qui supportent les cartes et les lecteurs.
Les propriétés mécaniques et électriques de l’acier sont documentées dans des références telles que la base de données matériaux MatWeb pour comparaison, et sa conductivité contribue au confinement CEM. L’acier est peint ou poudré pour la finition et la résistance à la corrosion, et les arêtes découpées sont protégées lorsque le système de revêtement le spécifie. Pour la plupart des boîtiers PC industriels, l’acier revêtu constitue la norme rentable, avec de l’aluminium ajouté lorsque les performances thermiques guident la conception.
L’épaisseur du châssis est également un choix de blindage, car l’acier fournit l’enceinte conductrice qui contient les bruits rayonnés.
Aluminium pour Radiateurs
L’aluminium est le matériau thermique déterminant dans les châssis IPC sans ventilateur : le corps du châssis ou le radiateur conducte la chaleur du processeur vers l’air, et les profils extrudés ou usinés en aluminium forment la géométrie des ailettes. Le choix de l’alliage, typiquement 6063 pour les extrusions et 5052 pour les tôles, équilibre conductivité, formabilité et coût, et AZoMaterials catalogue les propriétés des alliages pour comparaison.
L’aluminium pèse environ un tiers de moins que l’acier et résiste naturellement à la corrosion, et l’anodisation durcit la surface tout en préservant les performances thermiques. Pour les PC de boîtier et les unités sur rail DIN, le corps en aluminium forme souvent l’ensemble du logement, combinant structure, blindage et dissip ation thermique. Les compromis sont le coût et la complexité de mise en forme, mais la conception thermique sans ventilateur rend l’aluminium essentiel dans la plupart des châssis IPC.
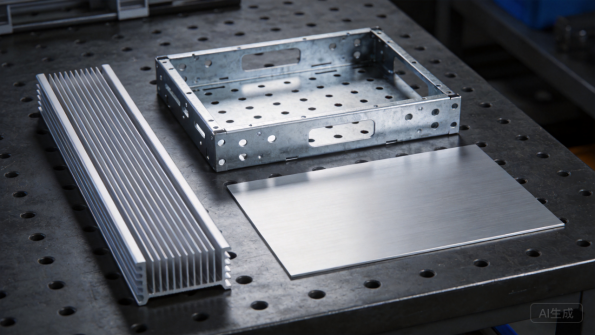
Figure 4 : L’aluminium extrudé, l’acier galvanisé et les panneaux usinés couvrent la gamme des matériaux IPC.
Acier Inoxydable et Matériaux Spécialisés
L’acier inoxydable, principalement les nuances 304 et 316, est spécifié pour les châssis IPC dans les environnements alimentaire, pharmaceutique, maritime et au lavage où l’hygiène et la résistance à la corrosion comptent. SSINA fournit des conseils de sélection de nuance pour les services corrosifs, et les châssis inoxydables supportent les produits chimiques de nettoyage sans reprotection. La nuance 316 ajoute du molybdène pour la résistance aux chlorures dans les installations côtières et marines.
L’inoxydable est plus cher et plus difficile à mettre en forme que l’acier carbone, et il exige une manutention dédiée pour éviter la contamination. Pour les systèmes embarqués dans les environnements de lavage et de process, le supplément inoxydable est justifié par la durée de vie et la conformité hygiénique, et l’expérience dufabricant en inoxydable se voit sur la finition de surface et la qualité des soudures.
Finitions, Pastilles Thermiques et Quincaillerie
La finition protège le châssis et définit son apparence. La poudre de revêtement, appliquée électrostatiquement et cuite, forme un film durable, et le Powder Coating Institute publie des conseils de revêtement avec des performances vérifiées selon ASTM International normes. Les gris texturés foncés sont la norme pour l’électronique industrielle, et l’aluminium brut ou anodisé est laissé apparent là où les performances thermiques l’exigent.
Les matériaux d’interface thermique relient le processeur au radiateur : les pastilles et mastics d’interface sont spécifiés avec la conception de la carte, et leur épaisseur affecte à la fois le refroidissement et la clairence carte. La quincaillerie complète le châssis : les entretoises, les bossages de montage, les joints EMI et les éléments de fixation sont sélectionnés en fonction de l’environnement. La définition des spécifications de finition, thermique et de quincaillerie lors de l’appel d’offres permet d’éviter les problèmes terrain les plus courants : surchauffe, problèmes d’adaptation de la carte et corrosion.
Pour les conceptions sans ventilateur, la surface d’aluminium exposée fait office d’échangeur thermique, c’est pourquoi sa finition et son traitement sont spécifiés en fonction de l’environnement de fonctionnement.
Difficulté de production
Découpe laser et découpes de précision
La fabrication des châssis d’IPC commence par la découpe laser, qui produit les panneaux de carrosserie, les panneaux E/S et les découpes pour les connecteurs, les vents et le montage. Les systèmes laser à fibre maintiennent des tolérances autour de ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser à fibre 6kW offrent une précision de positionnement de ± 0,01 mm, ce qui compte lorsque les ouvertures de connecteur doivent s’aligner avec la disposition E/S de la carte.
La qualité des découpes est critique sur un châssis IPC : les bavures autour des ouvertures de connecteur endommagent les câbles et le blindage, la rugosité des bords autour des vents déchire les filtres, et les points de percement doivent être situés dans des zones dissimulées. Le logiciel de nomenclature dispose les pièces pour minimiser les chutes sur l’ensemble du châssis, et les paramètres de découpe sont réglés selon le matériau et l’épaisseur. L’étape de découpe détermine si les connecteurs s’alignent, si les cartes se montent et si le châssis passe les vérifications CEM.
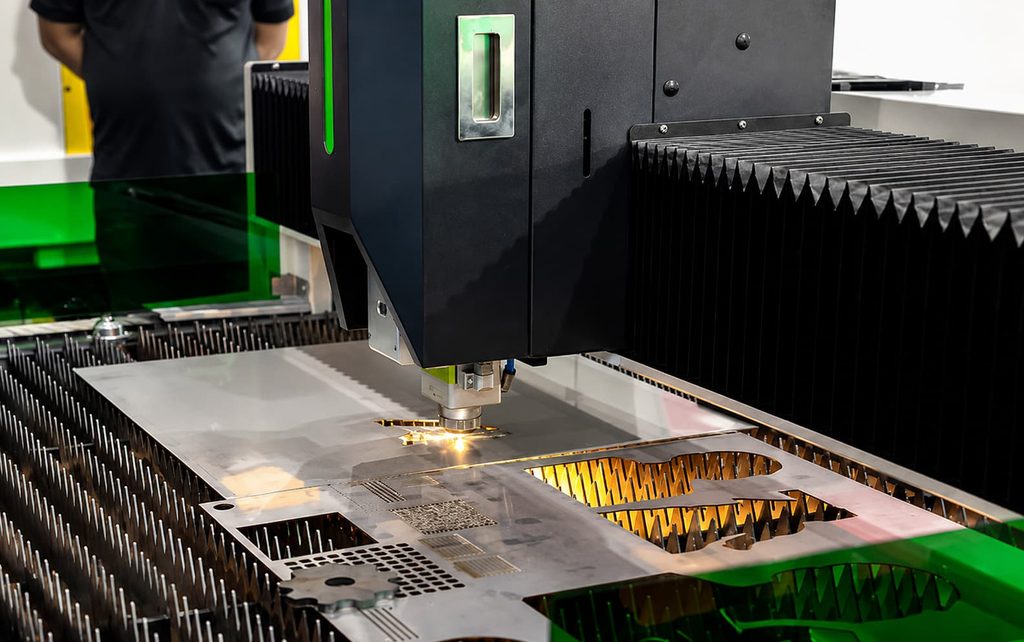
Figure 5 : Le pliage de précision forme les petits panneaux de châssis avec une géométrie serrée.
Pliage CNC et géométrie du châssis
Le pliage convertit les ébauches planes en corps de châssis, panneaux et bretelles, et les petites pièces de châssis exigent de la précision car chaque pli affecte le montage de la carte et l’alignement E/S. La compensation de retour élastique est réglée pour chaque matériau, et Conseils des ingénieurs publie des références de développement et de déduction de pli utilisées pour définir les ébauches et prédire les dimensions finies.
Les plieurs CNC modernes avec arrêts arrière programmés maintiennent les positions de pli et les angles de manière constante, et les premières pièces sont vérifiées par rapport au dessin avant la production. Pour les châssis IPC, les vérifications critiques sont la planéité du plan de fixation de la carte, la rectitude du panneau E/S et les dimensions globales, car un châssis déformé n’acceptera pas l’empilement de cartes. Ces mesures sont contrôlées sur la première pièce et échantillonnées pendant la production.
Soudage, Fixation et Assemblage
Le soudage assemble les corps et supports en acier, tandis que les châssis en aluminium utilisent souvent la fixation, le calibrage et le collage pour éviter la distorsion thermique des sections minces. TWI Global fournit des conseils techniques sur l’assemblage des métaux minces, et les montages maintiennent les pièces selon la géométrie pendant l’assemblage. Les écrous à sertir et les entretoises sont pressés pour accepter les vis de carte, et leurs positions doivent correspondre au motif de fixation de la carte.
L’assemblage ajoute la quincaillerie qui rend le châssis fonctionnel : entretoises, points de mise à la terre, joints anti-EMI et pastilles thermiques sont équipés avec des vérifications d’alignement. L’adaptation de la carte est validée sur un assemblage complet avec une carte d’échantillon, et l’alignement des E/S est vérifié par rapport au panneau. Pour les OEM IPC qui assemblent en interne, le fabriquant expédie les châssis prêts pour leur empilement de cartes, avec fixations et quincaillerie de montage incluses.
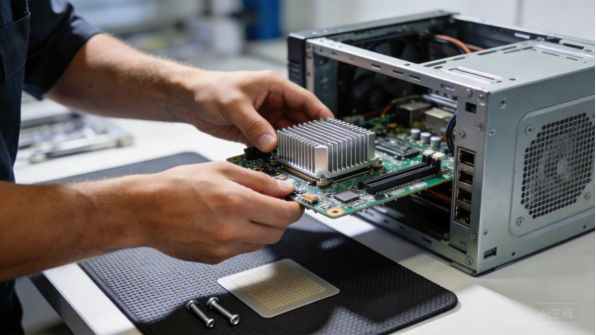
Figure 6 : L’assemblage de la carte et du radiateur vérifie l’ajustement interne du châssis.
Contrôle Qualité et Vérification Thermique
Le contrôle qualité des châssis IPC combine l’inspection dimensionnelle avec la vérification fonctionnelle. Les premières pièces sont inspectées par rapport au dessin, vérifiant le montage de la carte, l’alignement E/S et l’enveloppe, et les lots de production suivent un plan de contrôle avec échantillonnage. Le revêtement, le couple de serrage des fixations et la continuité de mise à la terre sont vérifiés à des points définis, et des assemblages représentatifs sont testés avec une carte d’échantillon.
La vérification thermique est l’étape spécifique IPC : un châssis assemblé est testé avec le processeur en charge pour confirmer que le radiateur maintient la température de jonction dans les limites visées, et les vérifications CEM confirment la construction de l blindage. UL et la pratique du secteur guident le programme de tests, et les acheteurs ont besoin des preuves pour la qualification du produit. Un fabriquant qui coordonne la vérification thermique et CEM fournit aux OEM IPC les données nécessaires pour le lancement.
Les rapports de test thermique sont émis par configuration de carte d’échantillon, afin que l’OEM puisse qualifier chaque option de processeur une seule fois.
Délais de Production
Demande de cotation, révision d’ingénierie et prototypes
Un programme de fabrication de châssis pour PC industriel démarre par une RFQ : dessins ou spécification carte, matériau, finition, quantités et délai visé. L’équipe ingénierie du fabricant examine la conception pour la fabricabilité, vérifie le montage carte, l’interface thermique, l’alignement E/S et l’assemblage, et retourne un devis avec commentaires dans un à trois jours ouvrables. Les prototypes sont généralement livrés en dix à dix-huit jours ouvrables car les châssis de précision nécessitent un montage soigné.
Le prototype est l’étape où l’ajustement du châssis est validé : l’empilement carte est installé, les connecteurs sont vérifiés par rapport au panneau E/S et le contact thermique est confirmé. Le retour sur prototype doit inclure des notes d’ajustement et des modifications suggérées sur les dessins. Pour les programmes IPC, un échantillon entièrement assemblé avec la carte réelle et le dissipateur, pas seulement la coque, vaut le coût car il démontre que le châssis fonctionne avant la production.
Les OEM disposant de dessins de châssis approuvés peuvent passer directement au devis, car la conception est déjà validée avec leurs cartes.
Outils et configuration du processus
La plupart des châssis IPC sont produits par découpe laser, cintrage CNC et usinage léger, ce qui maintient les coûts d’outillage bas et les modifications de conception peu coûteuses. La configuration qui compte est l’outillage de processus : programmes de cintrage avec paramètres vérifiés, outillage de rivetage pour entretoises et gabarits de contrôle pour montage carte et alignement E/S. La construction de cette configuration prend généralement une à deux semaines pour un nouveau châssis.
Les châssis IPC étant petits et produits en volumes modérés, les matrices d’emporte-pièce dédiées sont rarement justifiées ; l’économie est examinée au moment du devis et la fabrication flexible est généralement la meilleure voie. Les acheteurs doivent s’attendre à ce que le fabricant confirme la voie flexible plutôt que de supposer qu’un outillage coûteux est nécessaire.
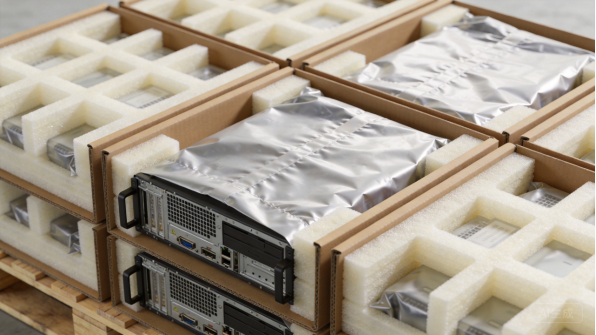
Figure 7 : Expédition des châssis dans un emballage antistatique avec inserts en mousse.
Lots de production et planification des volumes
Dans la fabrication de châssis pour PC industriel, les productions sont modérées : une famille de boîtiers PC expédie typiquement 100 à 300 châssis par mois par lots de 50 à 100 unités, les programmes panneaux et embarqués s’ajoutant au mix. Les délais typiques sont de 15 à 30 jours ouvrables, l’usinage, la finition et l’assemblage consommant la plus grande part.
Le partage des prévisions maintient stables les délais de production par lot. Lorsque les sous-traitants partagent leurs prévisions glissantes, l’usine réserve les matières premières et la capacité de finition, et commande à l’avance les articles aux délais longs tels que les profilés aluminium spécifiques ou les couleurs personnalisées. L’acier et l’aluminium standard sont généralement en stock, tandis que les profilés extrudés et les finitions sur mesure peuvent ajouter une à deux semaines. Un calendrier clair avec des dates de jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de lancement.
Les commandes pilotées par projet sont calées sur le planning de lancement du sous-traitant, avec des livraisons regroupées par génération de produit.
Emballage, Logistique et Documentation
Les châssis IPC expédient dans des emballages adaptés au produit : sacs antistatiques pour les finitions sensibles, inserts en mousse dans les cartons, et manutention conforme ESD lorsque le châssis accueillera des cartes. Les expéditions d’export utilisent du papier antirouille ou du film VCI pour lutter contre la condensation des conteneurs, et le fabricant doit fournir les dimensions des cartons, le poids brut et les photos de chargement pour la planification du fret.
La documentation accompagne chaque envoi : listes de colisage, certificats matériaux, dossiers de revêtement et rapports dimensionnels lorsque convenu. Les sous-traitants IPC ont besoin de traces pour la qualification produit, et les acheteurs doivent confirmer le jeu documentaire lors de l’appel d’offres. Pour les sous-traitants IPC, le plan d’emballage est confirmé à l’appel d’offres afin que les cartons correspondent à leur entrepôt et à leur processus de préparation de commandes, et la communication suit des jalons clairs avec des photos à chaque étape pour que les sous-traitants puissent suivre l’avancement sans déplacements sur site.
Études de Cas Passées
OEM Européen de PC Industriel : Famille Box PC
Un OEM européen de PC industriel avait besoin d’une famille de châssis box PC sans ventilateur en trois tailles, fabriquée en aluminium et acier avec des radiateurs usinés et des panneaux E/S. Le programme s’élève à 100 à 200 châssis par mois avec un minimum de commande de 50 unités, au prix de 45 à 160 $ FOB selon la taille, pour une valeur annuelle d’environ 280 000 $.
XHX Metal a livré les premiers articles avec vérification de l’ajustement des cartes en 16 jours ouvrables, et le premier lot de 80 châssis a expédié en 24 jours ouvrables. Les releases mensuels suivent désormais les prévisions du sous-traitant, et les améliorations d’usinage ont réduit le coût unitaire de 4 % après la première année. Les châssis acceptent l’empilement de cartes du sous-traitant sans modification, et chaque envoi inclut des certificats matériaux et des traces dimensionnelles.
Le sous-traitant utilise désormais la famille sur deux plateformes processeur, et des châssis de secours expédient de la même production mensuelle.
Le programme montre comment la fabrication de châssis pour PC industriels évolue à travers les générations de processeur.
Entreprise nord-américaine de vision industrielle : coffrets pour panneau
Une entreprise de vision industrielle avait besoin de coffrets pour PC sur panneau et de boîtiers pour ordinateurs caméra destinés à ses systèmes d’inspection, avec un volume de 60 à 80 unités par mois et une commande minimale de 30 unités. Les prix unitaires variaient de 60 à 200 USD FOB selon la configuration, pour une valeur annuelle d’environ 120 000 USD, et les coffrets étaient expédiés avec des panneaux E/S prêts à recevoir les cartes de l’entreprise.
Les premiers articles ont été vérifiés et un lot pilote de 60 coffrets a été expédié en 22 jours ouvrables. Le programme fonctionne désormais mensuellement selon les prévisions de l’entreprise, avec des contrôles thermiques et dimensionnels réalisés sur échantillon. L’entreprise a ajouté une variante de boîtier haute performance pour sa prochaine plateforme de vision, et le programme démontre comment la fabrication de châssis PC industriels évolue avec les générations de produits.
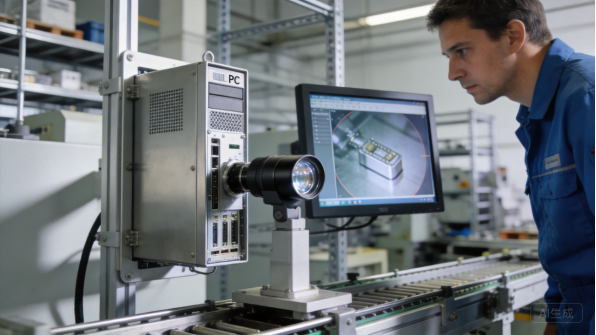
Intégrateur d’automatisme : ordinateurs sur DIN-rail
Un intégrateur d’automatisme avait besoin de châssis d’ordinateurs industriels sur DIN-rail pour des déploiements dans des armoires de contrôle, avec un volume de 150 à 250 unités par mois et une commande minimale de 60 unités. Les prix unitaires variaient de 35 à 90 USD FOB selon la configuration E/S, pour une valeur annuelle d’environ 150 000 USD, et les châssis étaient expédiés avec des clips DIN-rail et la quincaillerie de montage.
Les premiers articles ont été équipés des cartes de l’intégrateur et vérifiés pour le montage sur rail, et le premier lot de 200 châssis a été expédié en 20 jours ouvrables. Le programme livre désormais des lots mensuels en fonction du pipeline de projets de l’intégrateur, avec des vérifications d’adaptation des cartes et des contrôles thermiques sur des unités représentatives. Une variante étanche pour environnements de nettoyage en milieu humide a été ajoutée lors de la deuxième année.
OEM médical : châssis intégrés
Un OEM d’équipement médical avait besoin de châssis d’ordinateurs intégrés en acier inoxydable pour un instrument de diagnostic, avec des surfaces nettoyables, des E/S étanches et une construction documentée pour l’approbation réglementaire. Le projet portait sur 300 châssis avec une commande minimale de 80 unités, aux prix de 80 à 220 USD FOB selon la configuration, pour une valeur totale d’environ 48 000 USD.
Les premiers articles ont été inspectés pour la finition de surface et la conformité dimensionnelle, et la production a été expédiée en deux lots avec des certificats de matériaux et des dossiers de finition pour le dossier réglementaire. L’OEM a approuvé les châssis pour l’instrument et a commandé une deuxième configuration pour un produit complémentaire. Le programme a montré comment la rigueur liée à l’acier inoxydable et la documentation servent les applications intégrées réglementées.
Le châssis a également passé avec succès les qualifications en température et en vibration de l’instrument, que l’OEM a documentées dans son dossier réglementaire.
Synthèse et prochaines étapes
Points clés à retenir
La fabrication de châssis pour ordinateurs industriels est une discipline sensible sur les plans thermique, CEM et de précision, qui exige bien plus que du travail de tôlerie. Le choix du matériau détermine le coût et les performances, allant de l’acier revêtu pour la structure à l’aluminium pour le refroidissement sans ventilateur, et les finitions, interfaces thermiques et éléments de fixation doivent être spécifiés en fonction de l’application. La difficulté de production se concentre sur le montage des cartes, l’alignement des interfaces E/S et la vérification thermique, exactement là où se distinguent les fabricants expérimentés.
Les délais de livraison suivent un itinéraire prévisible : examen d’ingénierie en quelques jours, prototypes en deux à trois semaines, outillage de processus en une à deux semaines, et production en trois à quatre semaines par lot, avec des séries de 50 à 300 unités selon la taille du châssis. Le partage des prévisions et la planification des livraisons échelonnées permettent de maintenir les programmes OEM dans les délais. Les acheteurs qui arrêtent les matériaux, les objectifs thermiques et les exigences documentaires avant la demande de prix bénéficieront de programmes plus fluides que ceux qui découvrent leurs besoins lors du premier essai sur site.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie privé basé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et elle produit des châssis, enceintes, panneaux et ensembles sur mesure pour des clients à l’exportation, avec un emballage conçu pour le fret maritime. Deux machines de découpe laser à fibre de 6 kW, des pliuses CNC et des postes de soudage TIG et MIG couvrent le côté fabrication des travaux de châssis IPC.
L’entreprise accompagne les acheteurs de l’examen de conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats de matériau, et coordonne les vérifications thermiques, de revêtement et dimensionnelles lorsque cela est requis. Pour les programmes de fabrication de châssis pour ordinateurs industriels, les acheteurs peuvent consulter les services connexes de fabrication de tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison en fonction des besoins du programme.
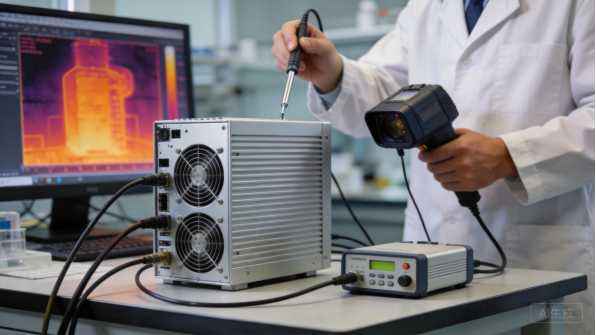
Figure 9 : Les essais thermiques vérifient le châssis sans ventilateur en charge processeur.
Comment démarrer votre projet
Partez d’un fichier STEP ou STP et d’un plan indiquant le matériau, le fini, la spécification de carte, les quantités et les exigences documentaires. Si la conception n’est pas encore finalisée, envoyez des photos ou croquis de l’empilement de circuits, de la charge thermique du processeur, de l’environnement de montage et du volume annuel ; l’équipe d’ingénierie vous proposera alors une conception fiable en fabrication et prête sur le plan thermique. Le parcours типique est : revue d’ingénierie, devis, prototype, inspection du premier article, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de châssis IPC, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site Web XHX Metal. Avec des exigences claires et le partenaire adapté, un châssis d’ordinateur industriel passe du plan à la production en quelques semaines, avec un ajustement et des performances thermiques capables de réussir les essais sur site.
Questions à poser à un fabricant
Avant de passer commande, posez trois questions au fabricant : quelles matières et épaisseurs il traite pour les petits châssis, comment il vérifie le montage des cartes et l’alignement des I/O sur les premiers articles, et quelles documentation thermique, de revêtement et dimensionnelle il peut fournir. Les réponses permettent de déterminer si l’atelier considère les châssis IPC comme des boîtiers de précision pour équipements électroniques ou comme de simples caisses métalliques.
Confirmez également son expérience en conception de dissipateurs thermiques sans ventilateur, en quincaillerie de type clinch et entretoises, et en emballage anti-décharge électrostatique (ESD), car ces détails déterminent si un châssis est qualifié et expédié en parfait état. Un fabricant qui inclut les méthodes d’essai et les critères d’acceptation dans son devis considère la qualité comme faisant partie du produit, ce qui est la qualité d’un partenaire avec lequel construire une ligne de calcul industriel.