Dernière mise à jour : 16 octobre 2026 | Par l’équipe d’ingénierie métallique XHX
Un boîtier électronique en métal est la structure en tôlerie qui transporte et protège les composants électroniques : le châssis, la boîte ou l’armoire qui contient une pile de cartes, une alimentation, des connecteurs et le refroidissement, et qui doit s’aligner avec chaque autre partie du produit. Chez XHX Metal, la fabrication de boîtiers électroniques en métal s’appuie sur deux lasers à fibres de 6 kW, la perçage CNC et le pliage CNC au sein d’une usine de 2 000 m² à Dongguan, Chine.
Cet article s’adresse aux acheteurs, aux ingénieurs matériels et aux équipes de référencement qui commandent des boîtiers électroniques en métal et des enveloppes d’appareils auprès d’un fabricant sous contrat : ce qu’inclut un boîtier, qui le commande, quels matériaux et finitions conviennent aux produits électroniques, ce qui rend une enveloppe difficile à bien fabriquer, quelle documentation le fournisseur vous doit, et trois exemples de commandes avec des volumes et des fourchettes de prix.
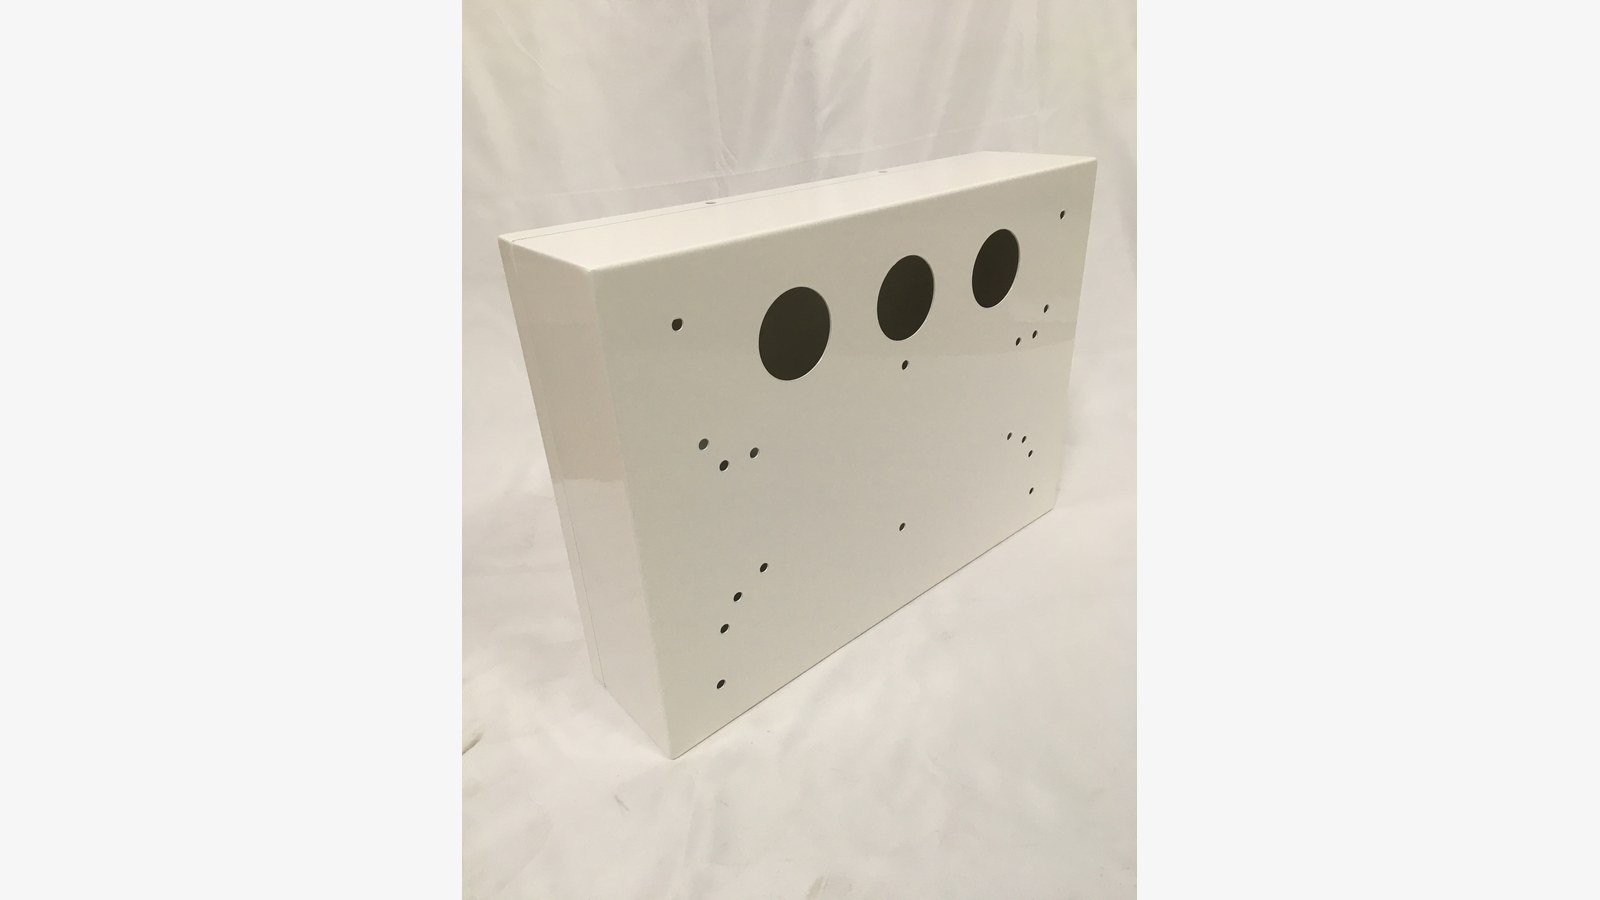
Figure 1 : Un boîtier électronique en tôlerie avec revêtement poudre, dont les trous d’entrée de câbles et les trous de fixation sont percés selon plan.
Fabrication de boîtiers électroniques en tôlerie pour les acheteurs OEM
Composants d’un boîtier électronique en tôlerie
De quoi est réellement composé un boîtier électronique en tôlerie ? Il se compose d’une base ou d’un châssis, d’un ou plusieurs couvercles, d’un panneau avant et arrière, de caractéristiques de montage internes telles que des entretoises et des rails DIN, et des ouvertures permettant le passage de connecteurs, d’écrans et de câbles. Ces pièces sont perçées, formées, soudées et finies en tant que kit unique.
Les acheteurs commandent un boîtier électronique en tôlerie sous forme de kit de boîtier complet, ou en tant que pièces individuelles qu’ils assemblent eux-mêmes. Les demandes arrivent sous forme d’assemblage STEP avec un dessin 2D coté, ou sous forme DXF lorsque seules des panneaux plats sont nécessaires. Les devis reviennent à quatre réponses : matériau, finition, quantité par lot et périmètre d’assemblage.
Les pièces les plus souvent commandées sont les panneaux avant et arrière avec découpes pour connecteurs, les plaques de base et plateaux de montage, les guides de cartes et supports de circuits, les cloisons de blindage EMI, les plaques de couvercle et les panneaux de ventilation à lattes. Un boîtier comporte typiquement de six à vingt pièces en tôlerie, et les faire fonctionner en un seul kit maintient la position des trous et la finition cohérente sur l’ensemble de la construction.
Fabrication en tôlerie pour boîtiers d’appareils
La fabrication en tôlerie pour boîtiers d’appareils diffère de la fabrication générale d’un point de vue : le boîtier est une interface mécanique. Sa schéma de perçage doit correspondre à une carte, à un connecteur ou à un rail de rack fabriqué ailleurs, de sorte que les dimensions critiques sont celles qui se visse sur une pièce achetée, et non le contour.
Cela change la manière dont le travail est planifié. Les caractéristiques d’assemblage sont identifiées en premier et inspectées au premier article, les tolérances sont cotées par caractéristique plutôt que comme une seule valeur uniforme, et un dessin contrôlé par révision devient la spécification contre laquelle le lot est exécuté.
Périmètre de fabrication de boîtiers électroniques sur mesure
La fabrication de boîtiers électroniques sur mesure chez XHX couvre la chaîne complète plutôt que la découpe seule : découpe laser, perçage CNC, pliage, soudage TIG et MIG, insertion de matériel, finition de surface, assemblage et emballage. Un boîtier qui nécessite une entretoise pressée, un coin soudé, une finition en revêtement poudre et une jointure insérée sort en tant qu’unité finie unique.
Comme ces opérations se trouvent dans une seule usine, une révision qui déplace un connecteur de 2 mm ne redémarre pas la chaîne d’approvisionnement. Ce point de contact unique est la différence pratique entre un fabricant et un fournisseur de pièces lorsqu’un produit est encore en cours d’itération.
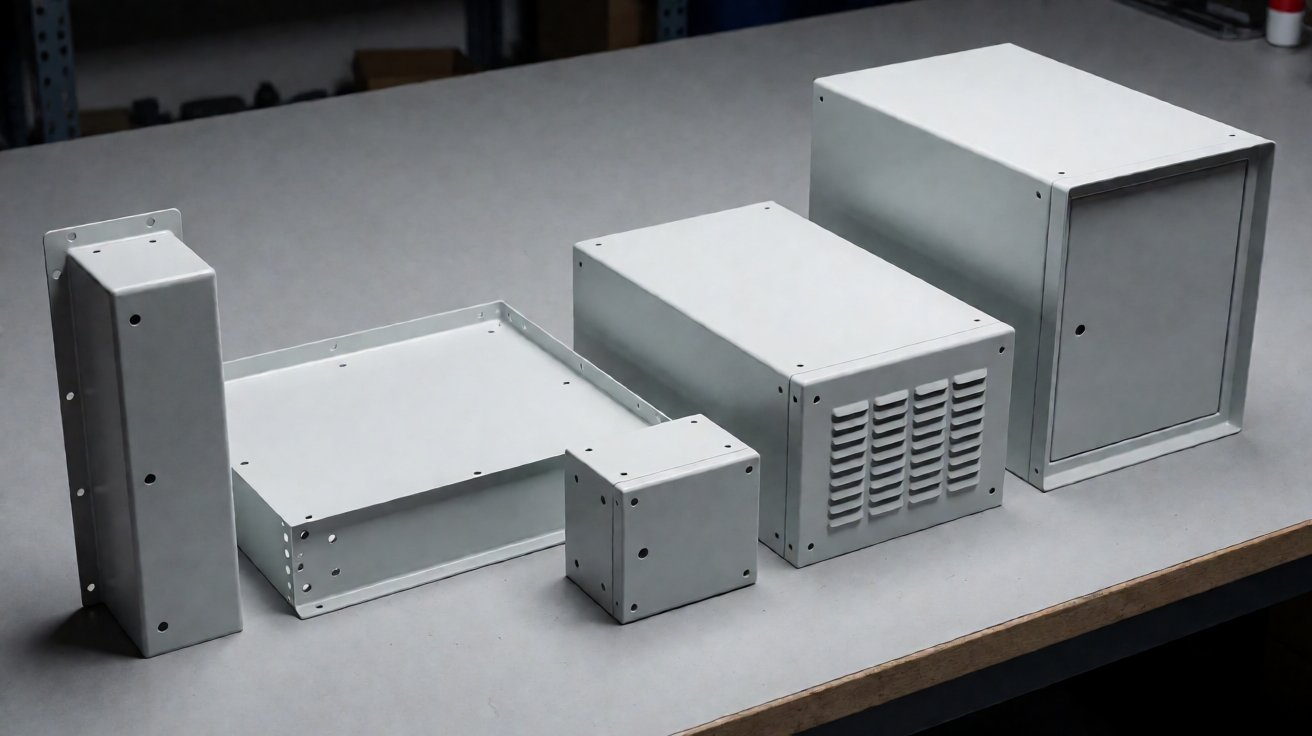
Figure 2 : Une famille de boîtiers en tôle de métal sur mesure, allant d’un petit boîtier scellé à un coffret profond.
Domaines d’utilisation des boîtiers électroniques en tôle
Électronique de mesure et de contrôle
La métrologie représente la plus grande part : instruments de laboratoire, contrôleurs, modules de mesure et bancs d’essai qui ont besoin d’un boîtier rigide, d’un panneau frontal propre et d’une mise à la terre fiable. Ces boîtiers sont jugés sur la planéité du panneau et la position des trous, car un connecteur décentré de 0,3 mm est visible pour l’utilisateur final.
L’électronique de contrôle ajoute l’étanchéité et le blindage aux mêmes exigences. Un contrôleur monté sur une machine a besoin d’un boîtier qui empêche la poussière d’entrer, retient les interférences, et qui reste accessible pour la maintenance sans déconnecter le câblage.
Alimentations, onduleurs et électronique de charge
Les boîtiers d’électronique de puissance supportent la contrainte thermique la plus élevée. Une alimentation, un onduleur ou un module de charge génère de la chaleur qui doit s’évacuer du boîtier ; le boîtier fait donc partie de la conception thermique : aérations, zones perforées, et une surface de montage assez plane pour s’appuyer sur un dissipateur thermique ou une plaque froide. Les pratiques de gestion thermique pour cette catégorie d’équipements sont décrites par l’IEEE.
La sécurité façonne également ces pièces. La continuité à la terre doit traverser l’assemblage, ce qui implique des points de raccordement, un masquage du revêtement aux points de mise à la terre, et du matériel qui résiste à un serrage répété. Nous masquons les zones de contact à la terre avant le revêtement plutôt que de gratter la peinture après coup. Lorsqu’un boîtier doit répondre à un indice d’ingress ou un indice de corrosion défini, les définitions de type de boîtier sont publiées par l’National Electrical Manufacturers Association.
Équipements de baie, réseau et données
Les équipements de baie constituent le troisième groupe : châssis 1U à 4U, unités à étagère, panneaux pleins, plateaux de baie et sous-baies. Ils sont construits selon des largeurs et des pas de montage standardisés, de sorte que la tôle doit correspondre aux dimensions de baie publiées, et pas uniquement au plan du client.
Lorsqu’un boîtier est inséré dans une baie, la rectitude et la perpendicularité sont aussi importantes que la position des trous, car un châssis qui se déforme n’entrera pas dans les rails. Les cadres sont vérifiés à l’aplomb avant la fixation des panneaux. Les ensembles associés sont listés sur la page produits.
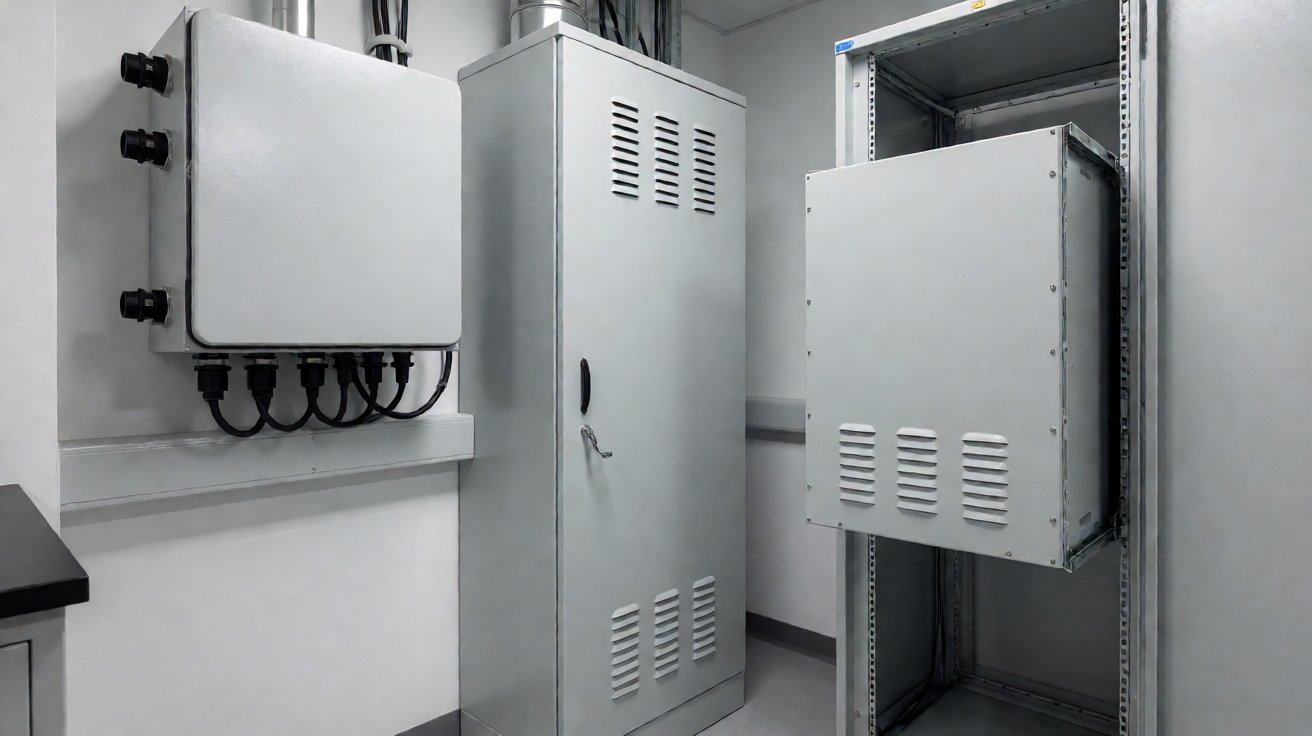
Figure 3: Boîtiers électroniques en métal installés : boîtier mural pour instruments, armoire de sol et châssis de rack.
Matériaux et finitions pour les boîtiers électroniques
Choix de la tôlerie
Quatre matériaux couvrent la majorité des travaux de boîtiers électroniques en métal. L’acier laminé à froid est le choix par défaut pour les boîtiers peints et offre la meilleure rigidité par coût. L’acier électro-zingué est choisi lorsqu’une surface conductrice et résistante à la corrosion est nécessaire sans peinture. L’acier inoxydable 304 convient aux salles blanches, aux environnements agroalimentaires et médicaux. L’aluminium est utilisé lorsque le poids est important, et pour les panneaux avant extrudés ou usinés.
Le choix est généralement déterminé par la finition et l’environnement plutôt que par la résistance. Les pratiques de matériaux pour ces alliages sont documentées par SSINA, l’American Iron and Steel Institute et l’Aluminum Association. Lorsque l’aluminium est utilisé pour un panneau avant usiné ou extrudé, les désignations d’alliage et de recuit suivent le système de désignation de l’Aluminium Association.
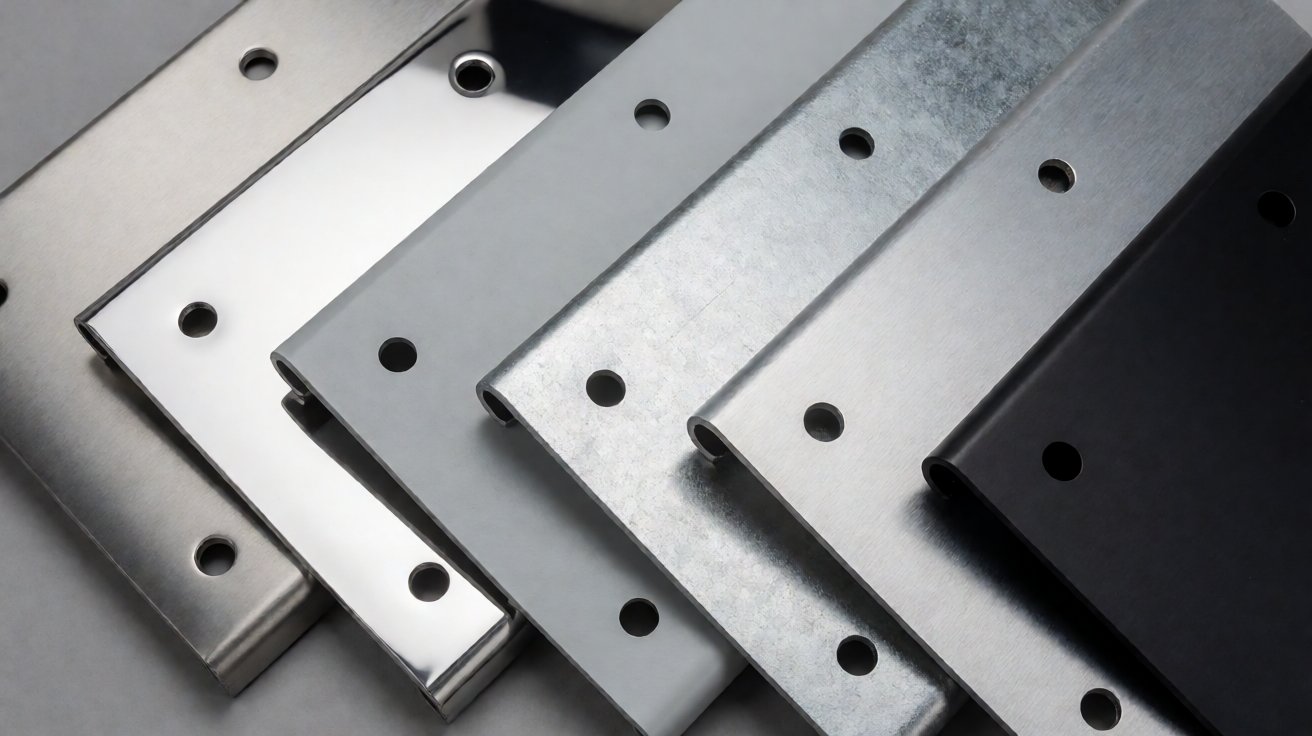
Figure 4: Échantillons de tôlerie pour boîtier électronique : inox, acier peint en poudre, acier galvanisé et aluminium.
Revêtement par projection de poudre, Galvanoplastie et Masquage
La plupart des boîtiers sont revêtus par projection de poudre, avec une finition texturée ou lisse, avec une épaisseur de couche qui masque le substrat sans combler les petits trous. Les finis galvanoplastiques sont utilisés là où une conductivité est requise. La spécification qui compte n’est pas la couleur, mais la construction du revêtement et les surfaces qui sont masquées. Les catégories de performance des revêtements sont décrites par la American Society for Testing and Materials.
Le masquage est le point où les boîtiers électroniques diffèrent de la fabrication générale. Les bornes de mise à la terre, les zones de blindage, les ouvertures des connecteurs et les faces d’assemblage sont masquées afin que le revêtement n’isole pas une jointure qui doit conduire. Ces zones sont définies sur le plan avant que le lot ne soit revêtu.
Blindage EMI et Ventilation
Le blindage électromagnétique est une exigence de conception autant qu’un fini. Le blindage dépend d’un contact métal-à-métal continu, donc un boîtier revêtu a besoin de zones de contact masquées, de joints d’étanchéité, de doigts de contact ou d’un joint conducteur à chaque joint et ouverture.
La ventilation est en opposition au blindage : chaque trou qui laisse passer l’air laisse passer les interférences. Les zones perforées, les aérations en nid d’abeille et les volets de ventilation équilibrent les deux, et le motif est fixé à l’étape de conception car le modifier ensuite change à la fois le flux d’air et l’atténuation.
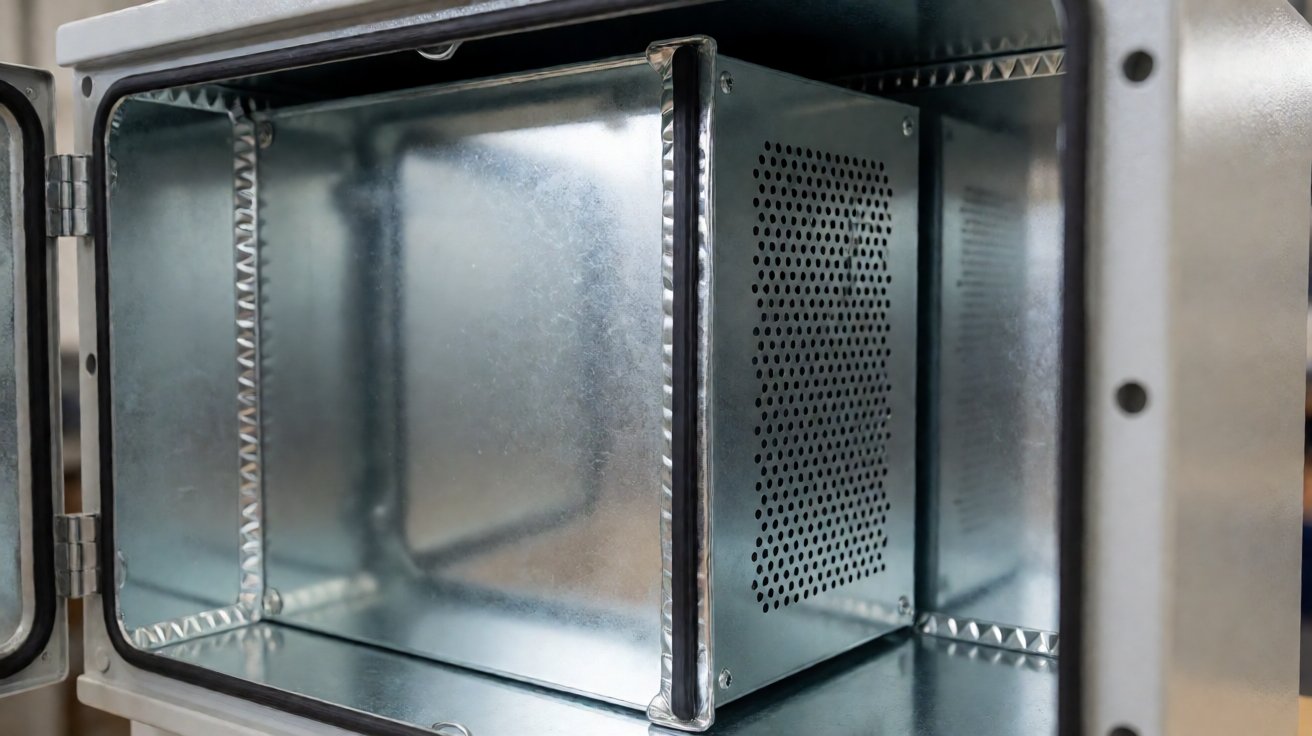
Figure 5 : Blindage CEM à l’intérieur d’un boîtier électronique en métal : cloison de blindage plissée et joint de stock de doigts.
Ce qui rend les boîtiers électroniques en métal difficiles à fabriquer
Empilage des tolérances et position des perçages
Quels risques de qualité un acheteur doit-il surveiller concernant les boîtiers électroniques en métal ? Le premier est l’empilage des tolérances. Chaque partie d’un boîtier est précise en soi, mais le boîtier est un assemblage : la base, les panneaux, le circuit et le connecteur contribuent tous au résultat, et les erreurs s’additionnent au point où un connecteur rencontre son complément de couple.
Notre mesure corrective consiste à identifier les dimensions de couple avant de fournir un devis et à les contrôler lors de l’article premier, plutôt que de vérifier le gabarit et d’espérer que les interfaces s’alignent. Lorsque l’empilage est étroit, nous demandons quelle fonction est ajustable au lieu de resserrer chaque tolérance sur le plan.
Distorsion, planéité et fléchissement des panneaux
Le deuxième risque est la distorsion. Les panneaux fins fléchissent pendant la soudure, la pulvérisation de poudre cuit à une température qui peut déplacer une pièce de faible épaisseur, et un grand champ perforé relâche les contraintes lorsque du matériau est retiré. Un panneau avant qui fléchit d’un millimètre ne s’appliquera pas à plat contre un cadre de bord.
Les mesures correctives sont une séquence de soudure qui équilibre la chaleur sur toute la pièce plutôt qu’en effectuant une seule longue couture, des fixations qui maintiennent les panneaux à plat pendant le revêtement, et des contrôles de planéité sur tout panneau qui supporte un affichage, un joint ou une couture visible.
Étanchéité, joints et dommages de surface
Le troisième groupe de risques est l’étanchéité et l’aspect. Un boîtier certifié IP dépend d’un canal de joint continu sans éclaboussure de soudure ni accumulation de revêtement dans la rainure, et d’un couvercle qui s’attire uniformément vers le bas plutôt que par un coin. Un joint pincé en un endroit fuit à cet endroit.
L’aspect est le dernier risque. Les surfaces revêtues et brossées se marquent pendant la manutention, de sorte que les pièces sont séparées entre les opérations, manipulées avec des gants une fois finies et emballées avec des intercalaires. Les rayures sur un panneau avant visible ne peuvent pas être réparées après le revêtement.
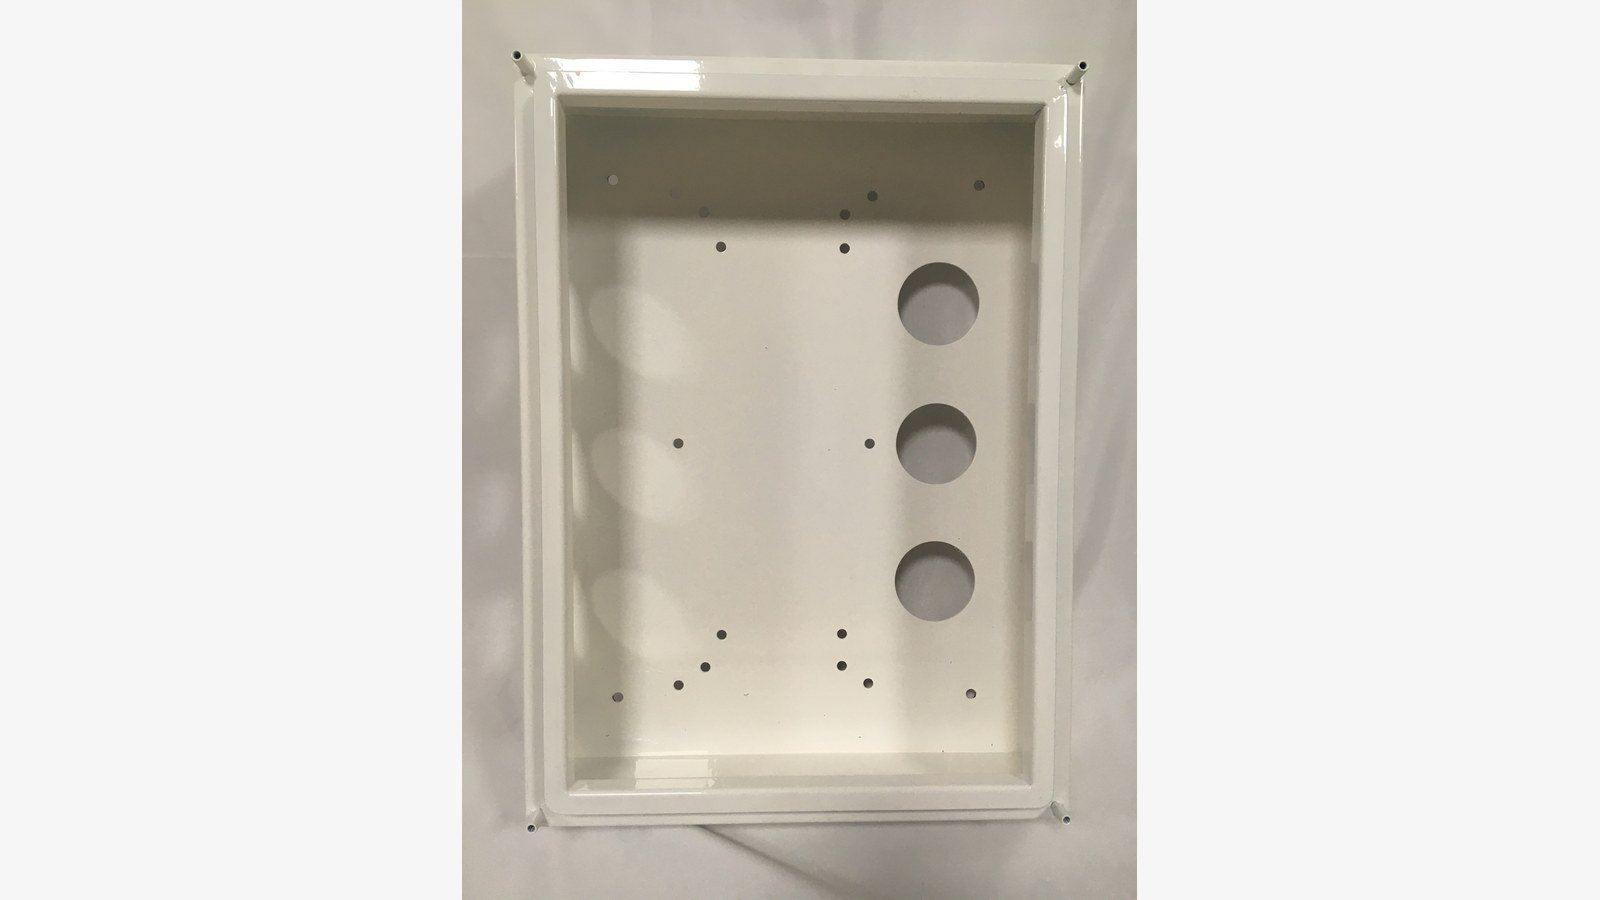
Figure 6: Intérieur d’un boîtier électronique montrant le canal de joint et les points de fixation internes.
Délais de livraison et documentation pour les boîtiers métalliques électroniques
Quoi envoyer pour un devis
Qu’est-ce qu’un fournisseur a besoin pour deviser un boîtier métallique électronique ? Envoyez un assemblage STEP avec un plan 2D coté de chaque pièce, ou un DXF si seules des tôles plates sont requises. Ajoutez le matériau et l’épaisseur, les exigences de finition et de masquage, la quantité par lot et l’étendue de l’assemblage.
Deux détails évitent un tour de devis supplémentaire : quelles dimensions sont critiques car elles sont en contact avec une pièce achetée, et quelles surfaces sont visibles dans le produit fini. Les deux modifient le plan de fabrication, et aucun des deux n’est récupérable à partir de la géométrie seule.
Les fichiers sont contrôlés par révision afin qu’un lot ne puisse pas être fabriqué à partir d’un plan obsolète, et le plan approuvé au stade d’échantillonnage devient la spécification pour la production.
Délais de livraison
Les échantillons suivent en 5-10 jours ouvrés après approbation du plan, et le premier lot de production expédie 15-30 jours plus tard selon le matériau, la finition et la quantité. Les pièces coupées et formées sans revêtement sont le chemin le plus court à travers l’usine.
Deux choses décalent la date : un matériau qui n’est pas en stock dans le bon grade et l’épaisseur, et une spécification de finition ou de masquage qui arrive après la mise en forme. Les deux sont moins coûteuses à régler avant le lancement du lot, c’est pourquoi l’échantillon est traité comme la spécification.
Inspection, certificats et emballage
Les documents expédient avec les pièces : certificats matière, rapport d’inspection de la première pièce avec les dimensions d’assemblage mesurées, et traçabilité du lot jusqu’à la tôle. L’usine détient l’ISO 9001:2015 et le CE, et une inspection tierce peut être organisée via SGS ou par une visite client.
Pour les commandes d’exportation, les acheteurs américains calculent le coût rendu avec le Harmonized Tariff Schedule, et les obligations de marquage CE pour les produits électriques sont définies par la Commission européenne. L’emballage est spécifié avec la pièce : intercalaire entre les panneaux revêtus, protection individuelle pour les faces visibles, et caisses d’exportation cerclées pour le fret maritime.
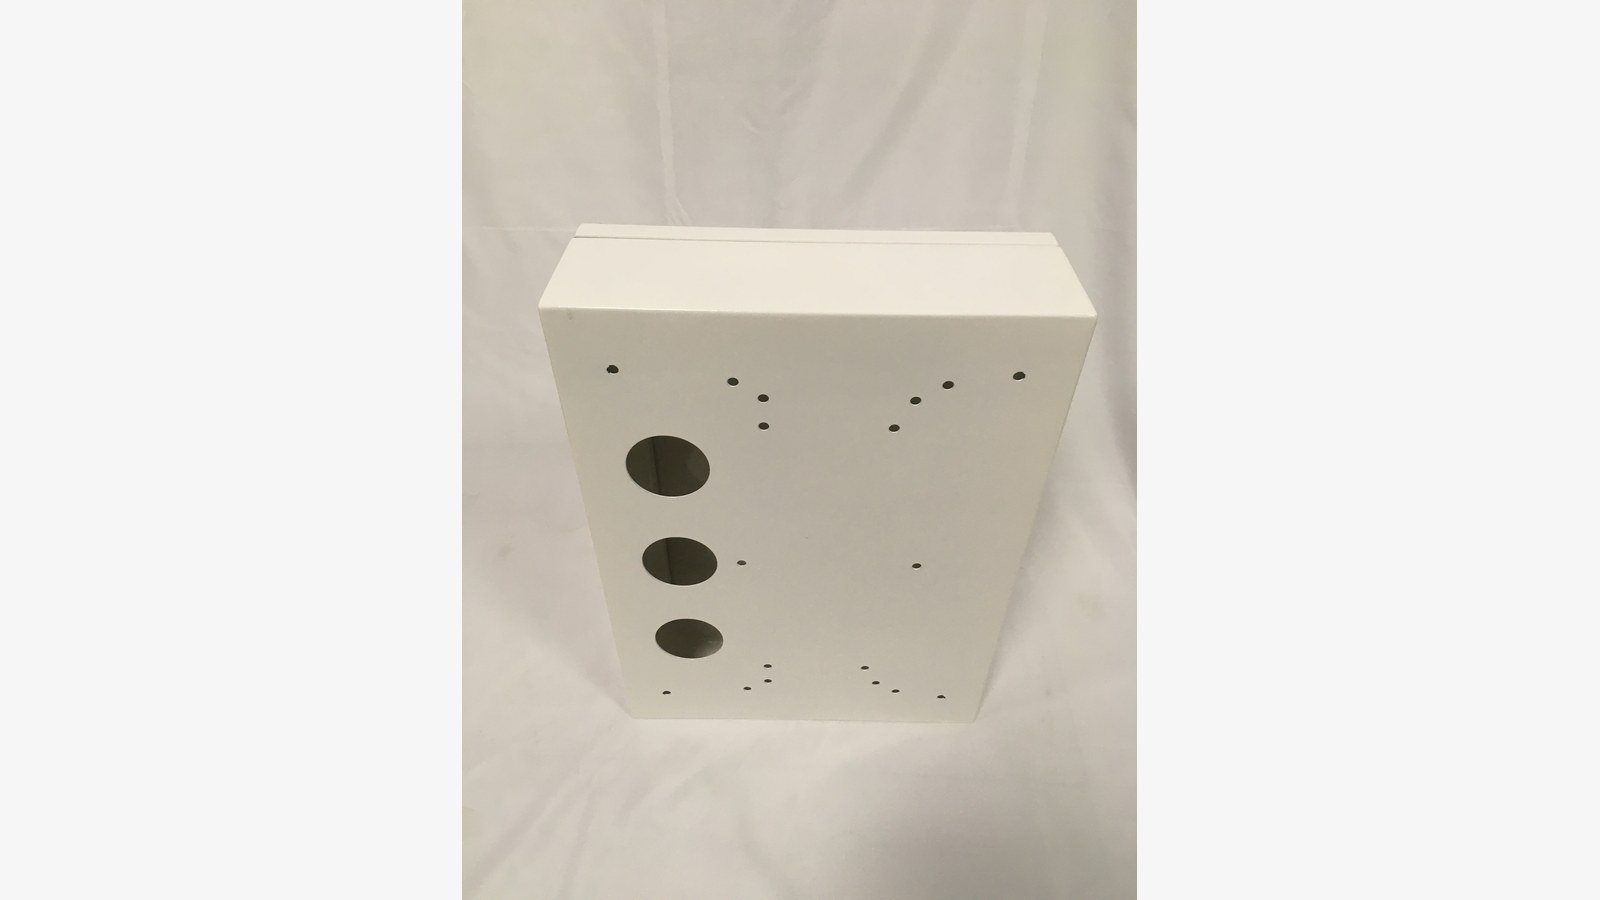
Figure 7 : Panneau avant d’un boîtier électronique sur mesure avec des ouvertures pour presse-étoupes et des trous de fixation avant assemblage.
Programmes de boîtiers métalliques électroniques livrés
Cas 1 : Constructeur d’instruments – Boîtiers de table et panneaux avant
Un constructeur d’instruments a commandé des boîtiers de table avec panneaux avant perforés et supports de cartes internes en acier laminé à froid de 1,5 mm, revêtus par poudre : des lots de 200 à 800 pièces, quatre à huit lots par an, un minimum de 100 pièces et des prix FOB allant de $2 à $15 par pièce selon la taille et le revêtement.
Le programme a été remporté grâce à la planéité des panneaux avant et à la position des trous plutôt qu’au prix. Les panneaux sont contrôlés par rapport au plan avant revêtement, le lot est imbriqué pour que les panneaux restent plats dans le four, et la dépense annuelle est restée dans la fourchette de $15k à 40k.
Cas 2 : OEM de puissance – Boîtiers d’onduleur et de charge
Un OEM de puissance a commandé des boîtiers de modules d’onduleur et de charge en acier galvanisé de 2 mm avec des grilles de ventilation et des points de masse masqués : des lots de 50 à 300 pièces, trois à six fois par an, un minimum de 20 à 50 pièces et des prix FOB dans la plage de $15 à 80 par pièce.
Le travail dépendait des caractéristiques thermiques et de la continuité de la masse : la profondeur des grilles était maintenue sur tout le lot, les plots de masse étaient masqués avant revêtement, et chaque unité était vérifiée pour la continuité avant l’emballage. Le premier lot a été expédié 15 à 30 jours après approbation et la dépense annuelle se situait dans la fourchette de $30k à 60k.
Cas 3 : Fournisseur d’équipements de rack et réseau – Châssis de 1U à 4U
Un fournisseur d’équipements de rack a commandé des châssis de 1U à 4U, des unités de tablette et des panneaux de calage en acier laminé à froid de 1,2 mm avec un revêtement par poudre noir texturé : des lots de 200 à 800 pièces, quatre à huit lots par an, un minimum de 100 pièces et des prix FOB allant de $2 à $15 par pièce.
Ce programme reposait sur la perpendicularité et la reproductibilité. Les cadres sont vérifiés pour leur carrure avant le montage des panneaux, le pas de montage est inspecté lors de l’article premier, et une réduction de 4 à 6 % a été convenue pour les pièces répétées la deuxième année. La dépense annuelle est restée dans la fourchette de $15k à 40k.
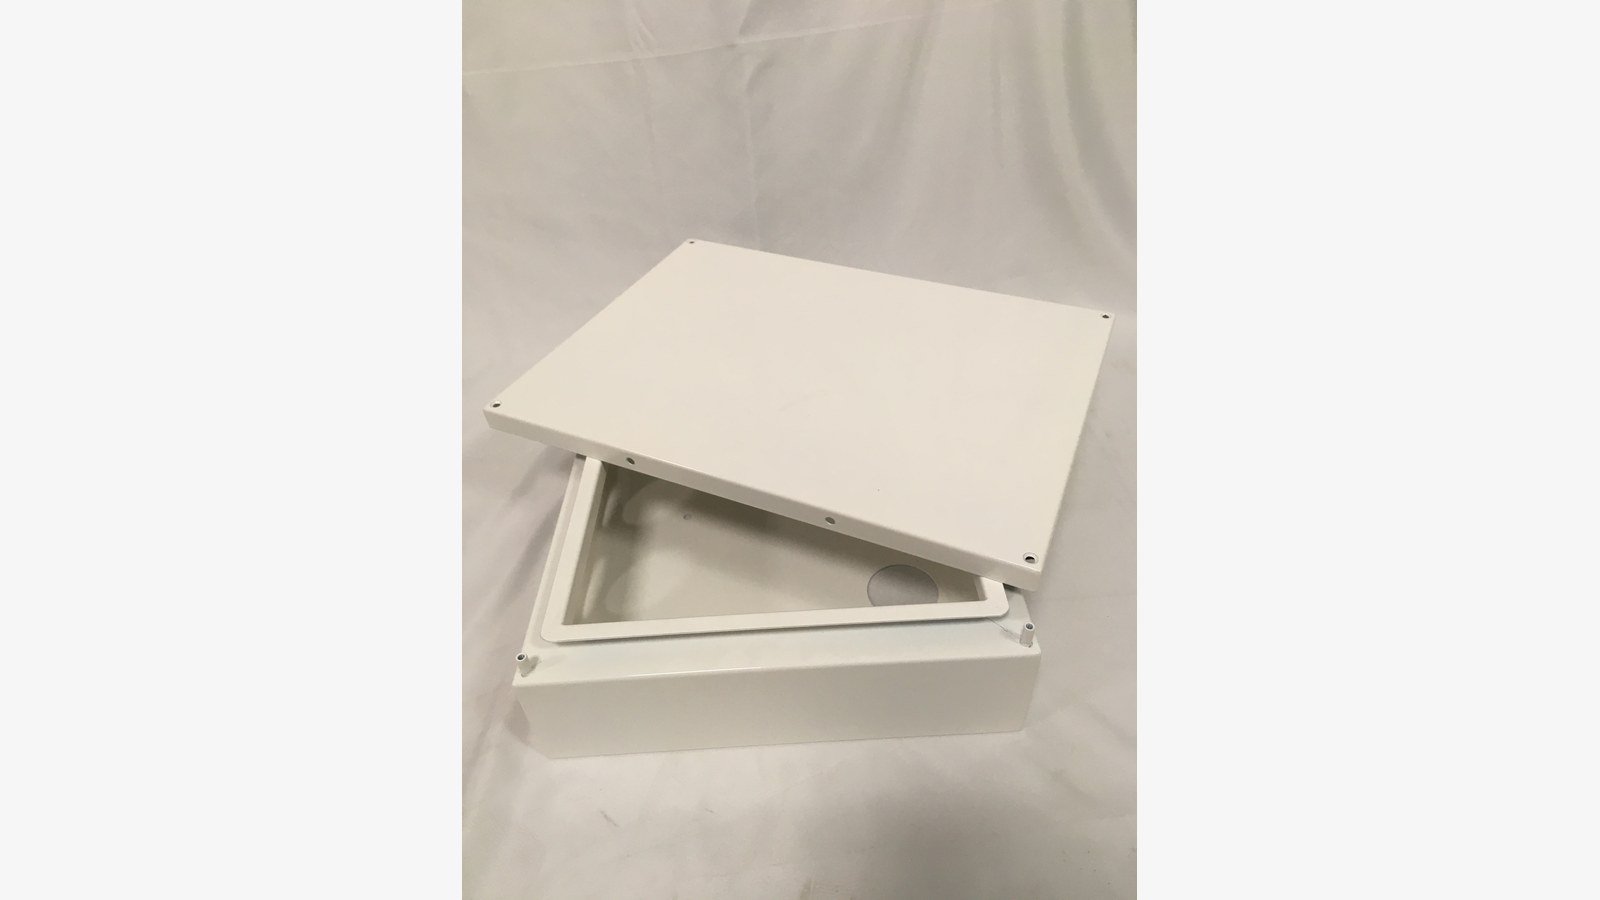
Figure 8 : Couvercle du boîtier ouvert sur ses charnières, montrant le joint d’étanchéité qui maintient l’enveloppe électronique scellée.
Résumé et prochaines étapes
Comment spécifier une enveloppe métallique électronique
Spécifiez l’enveloppe métallique électronique en partant des interfaces vers le haut. Listez chaque dimension qui s’articule avec une pièce achetée, fixez le matériau et la finition, indiquez quelles surfaces sont masquées et lesquelles sont visibles, et donnez la quantité annuelle. L’outillage, la mise en plan et le prix découlent de ces quatre réponses.
Posez ensuite deux questions : comment les dimensions d’articulation sont-elles inspectées, et comment la planéité et la couche de revêtement sont-elles contrôlées avant l’emballage. Ces réponses déterminent si le dixième lot se comporte comme le premier.
Pourquoi XHX Metal
XHX Metal conserve la découpe laser, le perçage CNC, la tôlerie, la soudure, l’insertion des accessoires, la finition et l’assemblage dans une usine de 2 000 m2 à Dongguan : deux machines de découpe laser à fibre de 6 kW avec une précision de positionnement de +-0.01 mm, perçage CNC, pliage CNC, soudage TIG et MIG et partenaires de revêtement, pour environ 500 000 pièces par an.
L’usine détient les certifications ISO 9001:2015 et CE, travaille avec SGS pour les inspections, et a fourni des clients OEM et de marque en Amérique du Nord et en Europe depuis plus d’une décennie.
Comment démarrer votre programme
Envoyez un fichier STEP ou DXF avec le matériau, la finition, le masquage et la quantité pour obtenir un devis avec le délai de livraison. Les capacités en boîtier sont exposées sur la page des capacités de tôlerie, les travaux électroniques se trouvent sous la page de l’industrie électrique et électronique, les boîtiers électriques sont sur la page des boîtiers électriques personnalisés, et les projets démarrent depuis la page de contact ; les demandes parviennent également à l’équipe d’ingénierie à sales01@xinghaoxin.com.
FAQ : Enveloppe métallique électronique
Quelle est la commande minimale ? Environ 100 pièces pour les petits panneaux et boîtiers et 20-50 pièces pour les armoires plus grandes ; les prototypes et les unités uniques sont également chiffrés.
Peut-on fournir le boîtier assemblé ? Oui. L’insertion des accessoires, les supports de cartes, les joints, le rail DIN et l’assemblage final font partie du périmètre, de sorte qu’un boîtier peut arriver prêt à recevoir l’électronique.
Comment gérez-vous les exigences de blindage EMI ? Le blindage nécessite un contact métal-à-métal continu, de sorte que les surfaces de contact sont masquées avant le revêtement et que les fonctions de joint ou de doigt ont sont formées dans les pièces plutôt qu’ajoutées ensuite.
Travaillez-vous uniquement à partir d’un modèle 3D ? Oui, un modèle STEP suffit pour le devis, mais un dessin 2D coté est requis pour l’inspection afin que les dimensions critiques puissent être mesurées par rapport à un document contrôlé.
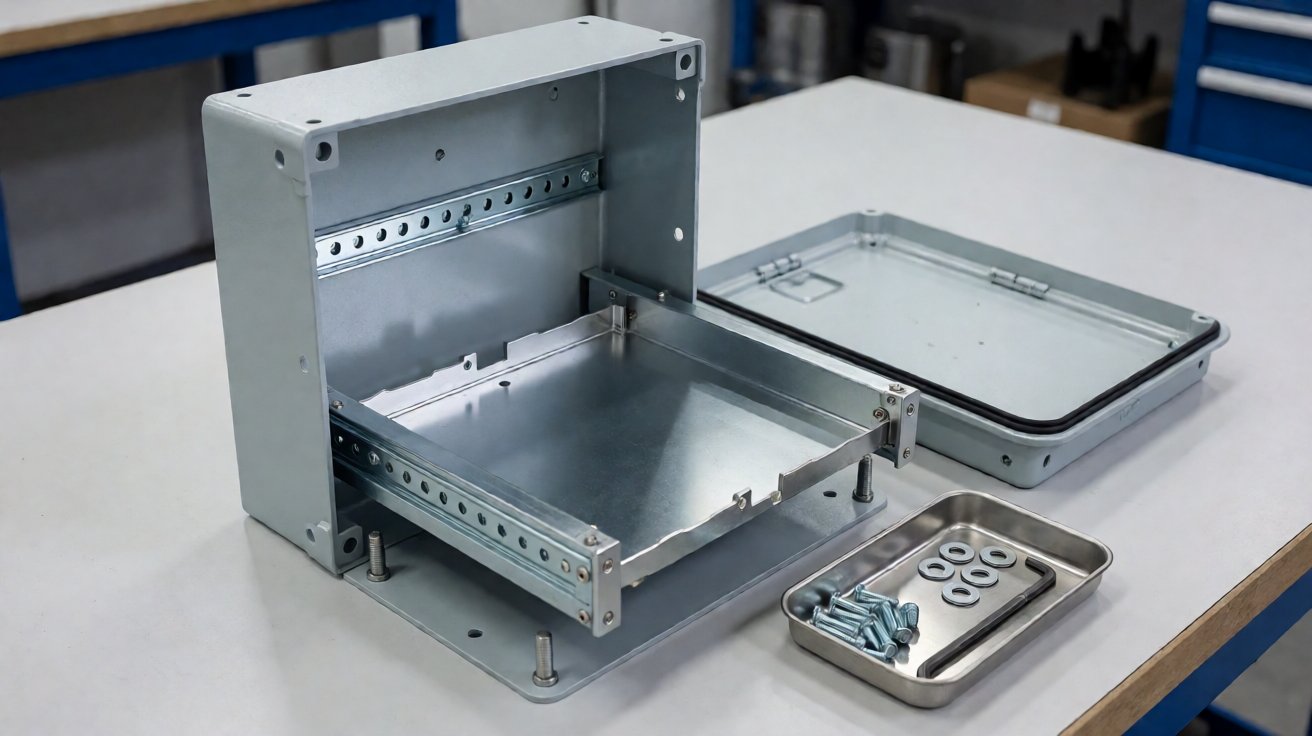
Figure 9: Boîtier métallique électronique en cours d’assemblage avec rail DIN, plateau de carte, entretoises et couvercle à charnière.


