Dernière mise à jour : 30 septembre 2026 | Par l’équipe XHX Metal Engineering
Les capacités en tôlerie sont plus faciles à évaluer à partir des pièces produites sur le site que par une liste de machines, c’est ainsi qu’elles sont présentées ici. XHX Metal est une usine de 2 000 m² située à Dongguan, en Chine, comptant environ 30 employés, où les capacités en tôlerie comprennent la découpe laser, la perforation CN, la plieuse CN, la soudure, la finition et le montage sous un même toit.
Cet article est un compte rendu pratique de ce que nous savons faire et de ce que nous avons déjà fabriqué : les types de pièces que nous produisons le plus souvent, les industries qui en sont à l’origine, les matériaux et finitions, les opérations qui rendent une pièce difficile, les plans et délais requis pour une commande, ainsi que trois exemples de programmes avec leurs volumes et leurs fourchettes de prix. Il est destiné aux acheteurs comparant les capacités en tôlerie avant une première commande.
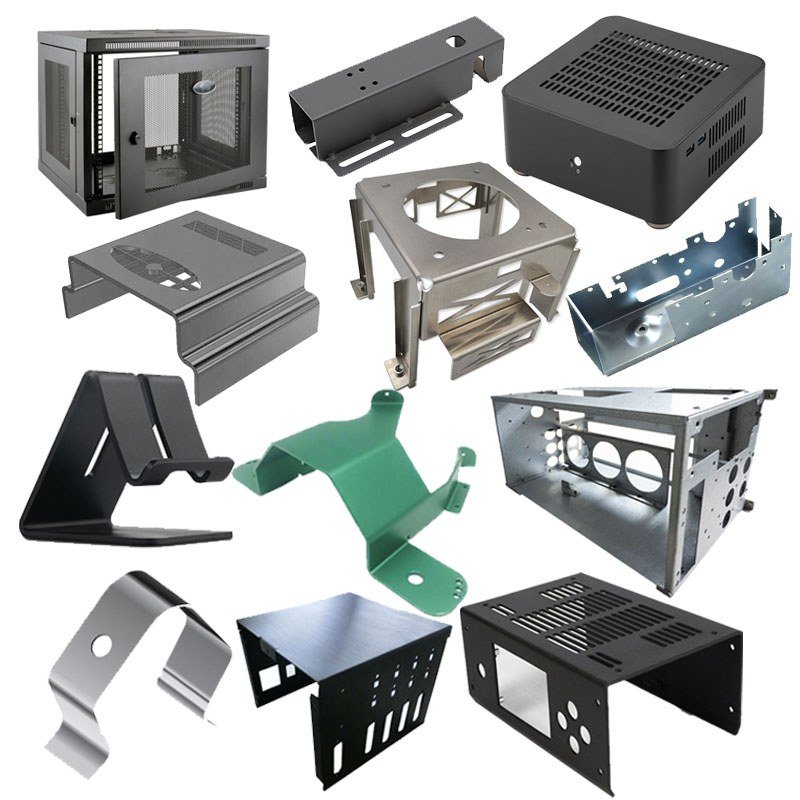
Figure 1: Une coupe transversale des capacités en tôlerie de XHX Metal : boîtiers, entretoises, châssis, couvercles et cadres soudés avec finitions peintes, peintes en poudre et naturelles.
Capacités en tôlerie : Ce que nous fabriquons
Une seule usine de la découpe à l’assemblage
Ici, les capacités commencent par un plan et se terminent par une pièce empaquetée et inspectée. L’usine dispose de deux machines de découpe laser à fibre de 6 kW avec une précision de positionnement de +-0,01 mm, d’un poinçonneur CNC à tourelle, de presse-plieuses CNC, de soudure TIG et MIG, d’un décolletage automatique, d’un centre d’usinage CNC et de peinture en poudre. Étant donné que chaque étape se trouve dans un seul bâtiment, ces capacités en tôlerie incluent les assemblages, le matériel, la finition et l’emballage, et pas seulement la tôle brute.
Quelles pièces les acheteurs commandent-ils le plus souvent ? Les articles récurrents sont les boîtiers et armoires, les cadres et bases soudés, les entretoises, les châssis et couvercles, les composants perforés et en treillis, et les petits panneaux formés. Ces familles représentent la majorité des 500 000 pièces que cette usine peut produire par an, et The FABRICATOR explique pourquoi les acheteurs souhaitent de plus en plus avoir un fournisseur unique maîtrisant plusieurs de ces procédés.
Les types de pièces qui sortent de notre atelier
L’atelier traite des tôles de 0,8 mm à 6 mm en acier, en acier inoxydable et en aluminium. Les boîtiers vont des boîtes à monter au mur avec une face creuse aux armoires posées au sol avec un caisson, une porte verrouillable et des plaques de montage internes. Les assemblages soudés couvrent les cadres de machines, les bases et les protections, où la valeur réside dans le gabarit et la séquence de soudage. Les travaux plus petits incluent les entretoises, les charnières, les bras à bords roulés, les cylindres en treillis et les garnitures polies miroir.
Les pièces passant par cette ligne comprennent des boîtiers industriels, des armoires de contrôle, des châssis en acier inoxydable, des boîtiers de batteries et d’alimentation, des boîtes à colis, des cadres de photos en métal, des boîtes aux lettres, des enseignes et des racks à vin. Les mêmes capacités en tôlerie qui assurent un ajustement serré sur une porte d’armoire produisent également une pièce dont la face ne doit montrer aucune marque d’outil.
Tailles de lots pour lesquelles ces capacités en tôlerie sont conçues
Ceci est une usine de lots de petite à moyenne taille, et les capacités en tôlerie ici sont organisées en conséquence. Les petites pièces commencent à environ 100 pièces et vont de 200 à 800 par lot ; les articles de taille moyenne tels que les boîtes à colis et les sous-assemblages soudés ont un minimum de 20 à 50 pièces et vont de 50 à 300 par lot ; les grandes armoires et cadres soudés commencent à 5-10 pièces et vont de 10 à 40 par lot. La découpe laser et le poinçonnage CNC n’ont pas besoin de moule dédié, donc une première commande peut être petite sans frais d’outillage.
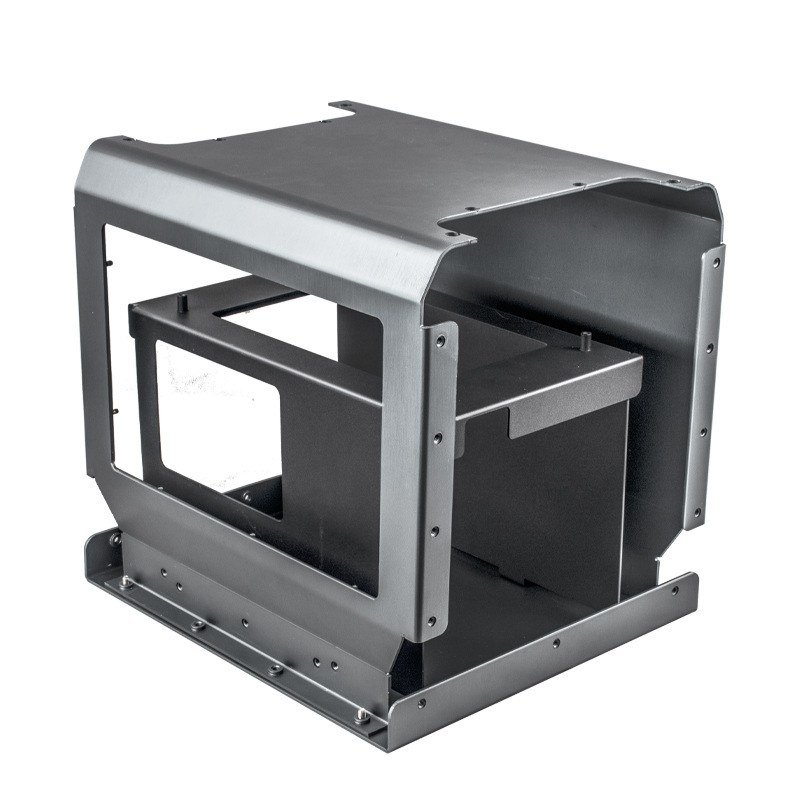
Figure 2 : Un boîtier assemblé par rivets, revêtu d’une peinture poudre grise, fabriqué sur une presse plieuse CNC avec des ouvertures percées, découpées au laser et rainurées.
Domaines d’application de nos pièces
Fabricants d’équipements industriels et d’automatisation OEM
La plus grande part des capacités en tôlerie de cette usine est destinée aux fabricants d’équipements industriels et aux intégrateurs d’automatisation, principalement en Amérique du Nord et en Europe. Leurs commandes sont prévisibles : armoires de contrôle, boîtiers de machines, pupitres d’opérateur, châssis et bases soudés, couvercles et protections, livrés prêts à l’assemblage avec des bagues filetées, des portes à charnières, des faces pour joints d’étanchéité et des entrées de câblage déjà en place. Les acheteurs américains vérifient également la classification dans le Tarif harmonisé avant de passer commande.
Comme la machine à laquelle appartient la pièce est construite selon un planning, ces programmes sont planifiés à rebours à partir d’une date d’installation. Les lots répétés comptent plus que la première commande, et les capacités de tôlerie qui les soutiennent sont celles qui maintiennent une dimension entre les lots : des établis fixes, des programmes de pliage enregistrés et un rapport de première pièce qui peut être vérifié par rapport à chaque lot ultérieur.
Énergie, Énergie et Installations Extérieures
Les armoires de batteries, les boîtiers d’équipements électriques et les armoires montées sur le bord de route ou sur pylônes forment le deuxième groupe. Ici, les capacités de tôlerie qui comptent sont celles qui gardent l’eau à l’extérieur et préservent les revêtements : des coutures formées et soudées plutôt que des joints ouverts, des canaux pour joints d’étanchéité, des bords de goutte, des évents qui redirigent le chemin de l’eau vers le bas, et un fini qui survit à un environnement côtier ou routier. Le type et la construction du boîtier sont définis dans les normes NEMA utilisées par les prescripteurs nord-américains.
Les pièces de ce groupe sont plus lourdes et plus grandes, donc la distorsion par soudage et les dommages dus à la manutention deviennent les risques principaux plutôt qu’un pliage serré. Notre réponse est le pointage séquentiel dans un établi, le soudage à sens inversé sur les longues coutures, et un emballage conçu pour le poids de l’unité.
Maisons, Détail et Marques de Style de Vie
Le deuxième pilier de l’activité est la fabrication pour la maison et le style de vie : boîtes à colis, boîtes aux lettres, cadres photo métalliques, panneaux, râteliers à vin et fixtures d’étagères pour les marques d’électroménager, de jardin et de décoration intérieure. Les capacités en tôlerie dans cette ligne sont jugées sur l’apparence, donc le fini porte le produit. L’acier inoxydable poli miroir et brossé, la peinture poudre assortie, les motifs découpés au laser et l’habillage soigné des soudures sont ce que voit l’acheteur, et un décalage de couleur entre les lots est un défaut même si toutes les dimensions sont correctes.
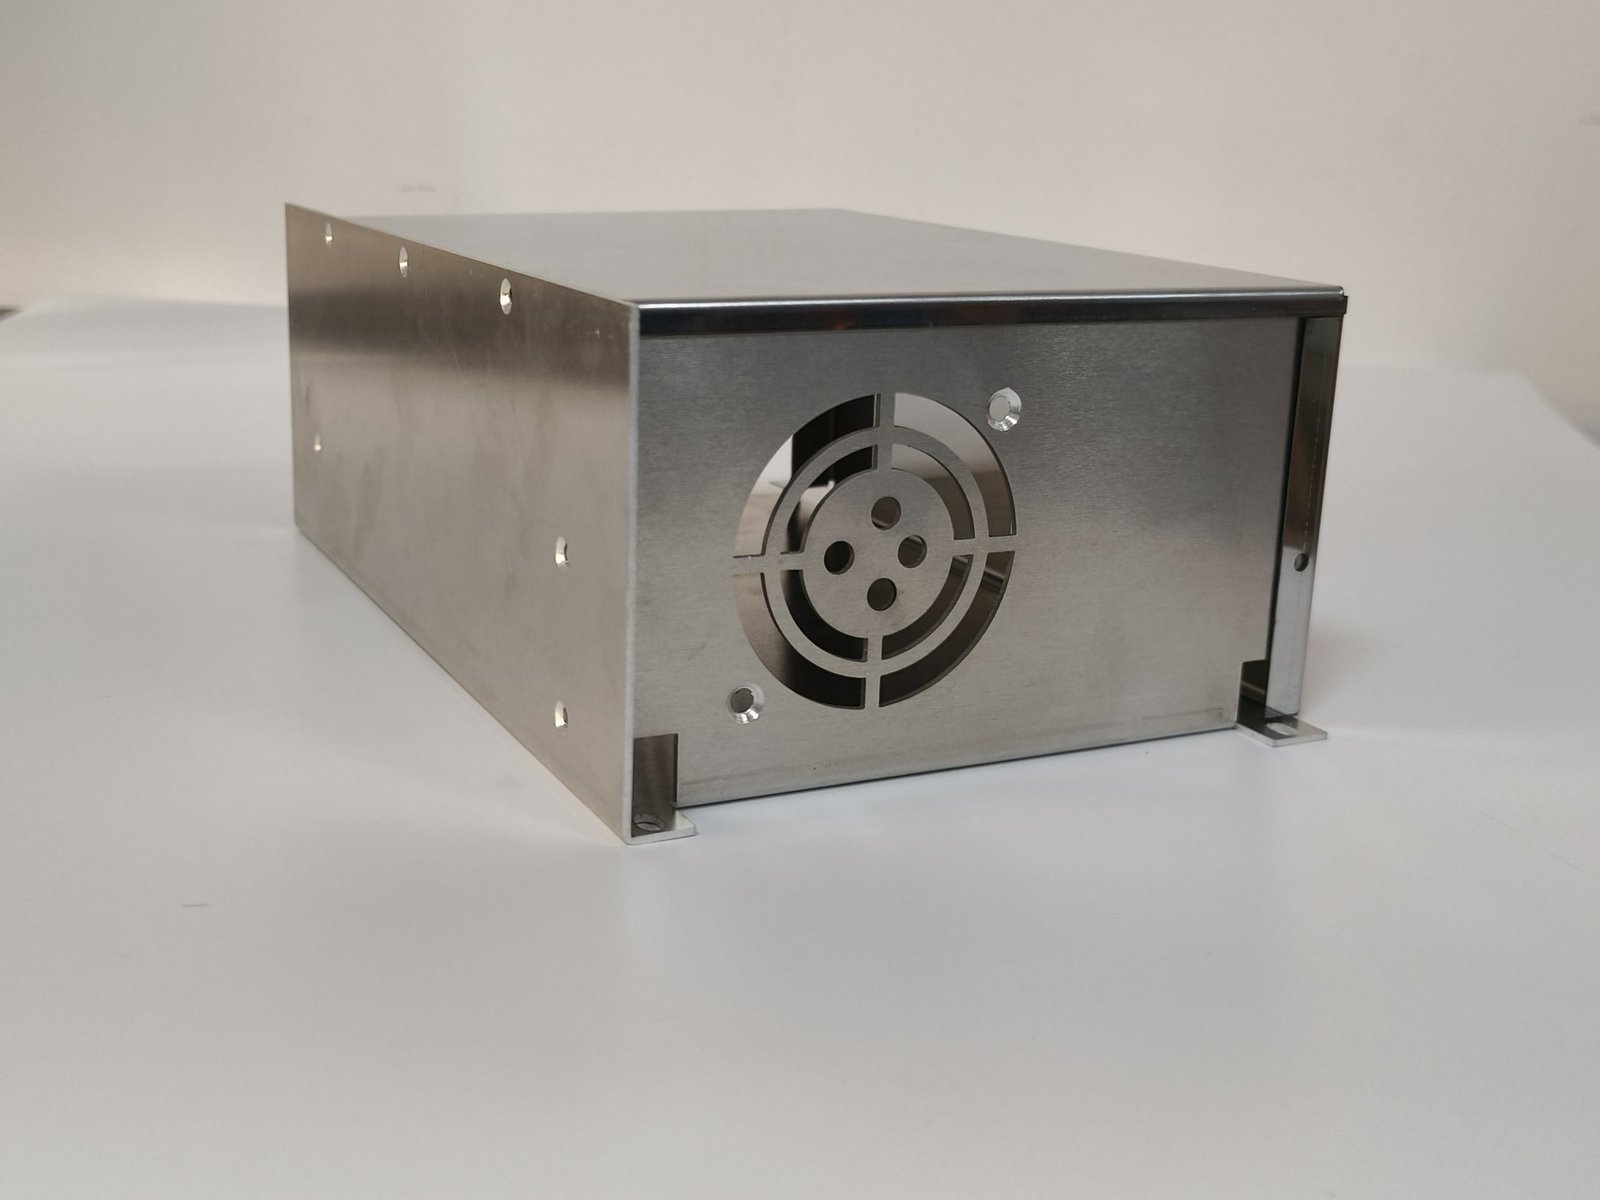
Figure 3: A stainless steel chassis with a fan aperture, louvred vents and fixing holes, laser cut and formed from 1.5 mm sheet.
Materials, Machines and Finishes
Steel, Stainless Steel and Aluminium
Cold-rolled mild steel covers most enclosures and cabinets, typically 1.0 mm to 2.0 mm, and takes powder coat and galvanising well. Stainless steel in 304 and 316 is used for outdoor, food-adjacent and architectural work as well as mirror trims, with mill certificates shipped with each order. Aluminium, mostly 5052 and 6061, suits lightweight covers; grade background is published by the American Iron and Steel Institute and the Nickel Institute.
Grade choice follows the environment. Coastal and roadside installations move to 316, indoor equipment stays on 304 or powder coated mild steel, and aluminium is chosen for weight or formability. The Aluminum Association covers alloy selection. Thicker sheet resists denting; lighter sheet keeps a wall mounted enclosure light.
Cutting, Forming and Joining
Two 6kW fiber laser cutting machines cut sheet to +-0.01 mm positioning accuracy, which is why the sheet metal capabilities here suit pierced panels, fine slots and shaped profiles that a die would never pay for at these volumes. The CNC turret punch takes over where a pattern repeats, and CNC press brakes form bends from recorded programs, so a batch released months later comes off the same way, the point Modern Machine Shop makes about repeatability resting on programs.
Joining is TIG for visible and sealed seams and MIG for heavier frames, followed by dressing, deburring and, on stainless, passivation. Tapping, counterboring and machining a mounting face run on the CNC machining centre, so a part arrives with its threads and faces finished.
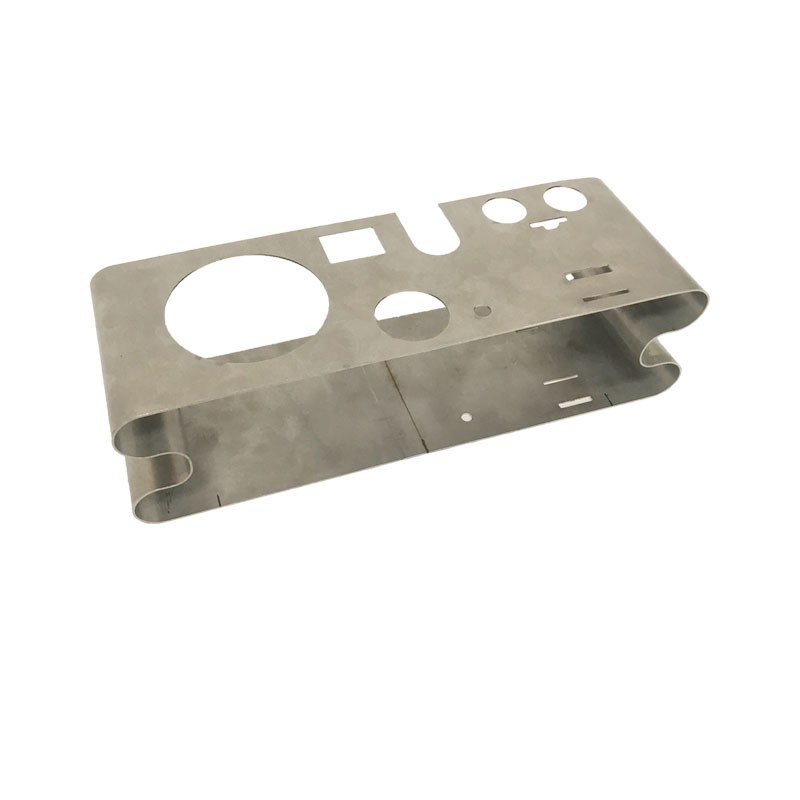
Figure 4 : Support en acier inoxydable avec ouvertures découpées au laser, bords roulés et jeu de fentes, formé sans moule dédié.
Peinture poudre, galvanisation et finitions polies
La peinture poudre est la finition par défaut, appliquée dans une couleur RAL choisie sur une surface prétraitée, et la plupart des capacités de tôlerie décrites ici sont conçues autour de celle-ci. La galvanisation et la passivation sont réalisées avec des partenaires ; l’American Coatings Association couvre les tests de performance des revêtements.
Pour les pièces visibles, la finition détermine le projet. L’acier inoxydable brossé est travaillé dans un seul sens avec le grain, les finitions miroir sont polies au niveau 8K et protégées par un film, et la couleur est comparée à l’échantillon du client avant qu’un lot ne soit libéré. La sérigraphie et le tamponnage sont réalisés sur la même commande.
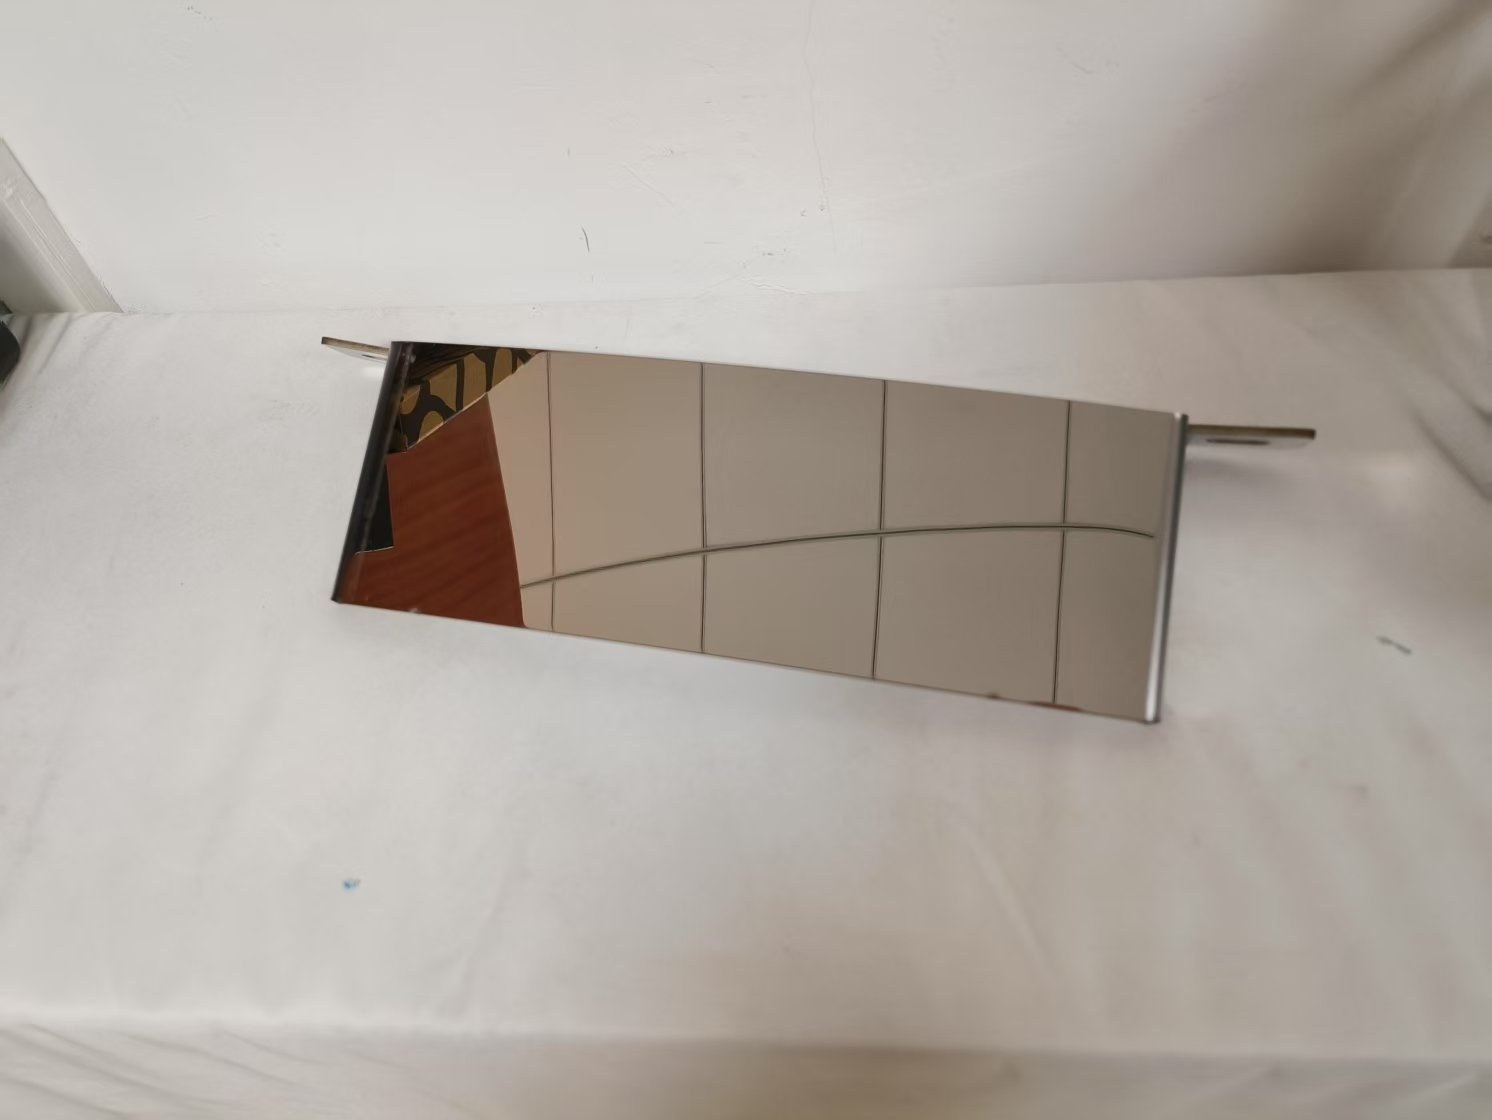
Figure 5 : Une section en acier inoxydable polie au miroir, finie en 8K avec les stries brossées conservées dans une seule direction.
Où les capacités de tôlerie sont mises à l’épreuve
Déformation et traction soudures
Quels sont les risques de qualité dans ce type de travail et comment sont-ils contrôlés ? Le premier est la déformation due à la soudure : la chaleur rétracte une couture lorsqu’elle refroidit, si bien qu’un châssis correctement mesuré sur l’établi peut se dévier de l’angle droit d’une nuit à l’autre. C’est l’une des capacités de tôlerie les plus difficiles à tricher, car un châssis déformé ne se révèle que lorsque l’équipement à l’intérieur ne rentre plus. Nos mesures correctives consistent à utiliser un gabarit soudé pour tout ce qui est fabriqué plus d’une fois, une séquence de pointage équilibrée, la soudure par recoupe sur les longues coutures et un contrôle de l’équerre sur une table de précision.
Le cas de la tôle fine est plus difficile. L’inox et l’aluminium bougent davantage que l’acier doux, ces pièces sont donc pointées en position, laissées refroidir, et soudées à fond seulement ensuite. Là où un châssis ne doit en aucun cas se déformer, des languettes de mise en self-jigging découpées dans le patron plat assurent le positionnement mécanique de la pièce.
Tolérances, équerre et montage
Sauf mention contraire sur le plan, les dimensions sont maintenues aux tolérances générales conformément aux pratiques de la norme ASME Y14.5, avec des angles de pliage à moins d’un demi-degré près et des positions de trous à quelques dixièmes de millimètre près. Des exigences plus strictes sont indiquées par rapport au plan, car sur les pièces formées, l’empilement de l’épaisseur, de la déduction de pli et du retour élastique détermine le résultat.
Le second risque concerne le montage des pièces fabriquées par des procédés différents. Une porte formée sur une machine et un châssis soudé sur une autre ne s’ajustent bien que si les deux ont été dessinés à partir du même modèle. Ces capacités de tôlerie sont donc vérifiées en tant qu’assemblage : charnières en place, portes fermées, joints en position et inserts installés avant qu’un article ne soit validé.
Surfaces cosmétiques et cohérence des couleurs
Le troisième groupe de risques est visuel. L’inox poli au miroir révèle chaque trace de manipulation, la finition brossée révèle chaque changement de direction des stries, et la peinture en poudre révèle chaque variation de couleur entre les lots. Ces défauts coûtent plus cher, car une pièce marquée ne peut pas être réparée, elle doit être refaite.
Nos contrôles sont procéduraux : gants et film protecteur sur les pièces polies, direction des stries fixée sur le plan, bords formés dégivrés avant finition, et couleur de poudre vérifiée par rapport à un panneau de référence conservé au début de chaque cycle de revêtement. Pour une couleur de marque exacte, un échantillon est peint et archivé.
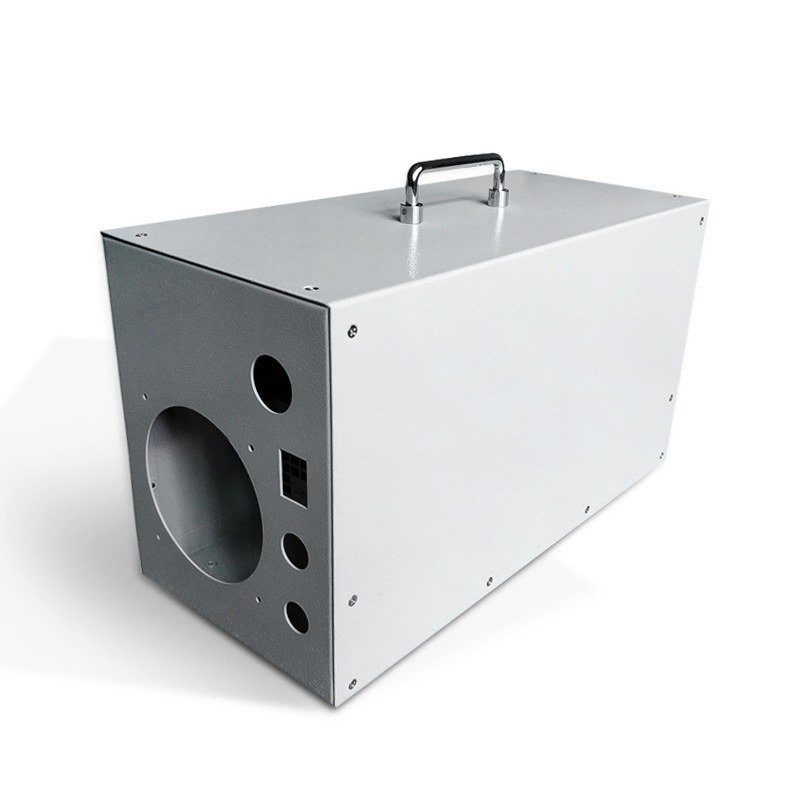
Figure 6: Un boîtier fabriqué avec une poignée formée, une découpe circulaire importante et une ouverture de connecteur, soudé et assemblé avant la trempe en poudre.
Plans, Délais de livraison et Documentation
Qu’envoyez-vous
De quoi un fournisseur a-t-il réellement besoin avant de soumissionner ? Un modèle STEP ou IGES pour tout ce qui est tridimensionnel, et un plan 2D dimensionné pour les tolérances, les filetages, le matériau, l’épaisseur, la finition et tout marquage. Un patron plat DXF est bienvenu mais pas obligatoire, et un PDF marqué avec les dimensions critiques suffit pour démarrer.
Ce qui revient est une revue, pas juste un chiffre. Nous vérifions la pièce par rapport aux capacités de tôlerie de l’usine, signalons tout ce qui ne se pliera pas, ne se soudera pas ou ne se finira pas bien, et suggérons la modification avant l’émission du devis plutôt qu’après l’échec d’un premier article.
Délais d’échantillonnage et de production
Les échantillons suivent en 5-10 jours ouvrés après l’approbation du dessin, et le premier lot de production est expédié 15-30 jours plus tard, s’étendant à environ 35 jours pour les grands armoires soudées. Les commandes de répétition sont plus rapides car le porte-pièce, les programmes de pliage et la référence de finition existent déjà, et une usine équipée pour 500,000 pièces par an convient le planning à la commande plutôt qu’en le supposant.
Deux choses décalent la date plus que tout autre : une révision du dessin après la construction du porte-pièce, et une spécification de couleur qui arrive tard. Les deux sont moins chères à régler au stade de l’échantillon qu’au sein d’un lot de production, c’est pourquoi l’échantillon est traité comme la spécification.
Assemblage, Post-traitement et la Piste papier
L’assemblage et le post-traitement font partie de l’offre. Les écrous à sertir et les goujons, les rivets, les inserts filetés, les charnières, les serrures, les poignées et les joints sont installés en interne, les étagères et les supports sont fixés, et les pièces sont emballées pour la méthode d’expédition plutôt qu’abandonnées dans une carton. Le sérigraphie, le marquage laser et l’emballage personnalisé passent par la même commande, de sorte que les capacités de tôlerie ici s’étendent au-delà de la pièce jusqu’à sa manière d’arriver.
Chaque commande comporte des documents : des certificats de matériau, un rapport d’inspection de premier article, des enregistrements dimensionnels sur les caractéristiques critiques, et une traçabilité du lot remontant au certificat de matériau. L’usine détient ISO 9001:2015 et CE, travaille avec SGS pour l’inspection par un tiers, et accueille les audits client. Les obligations de marquage CE sont définies par la Commission européenne.
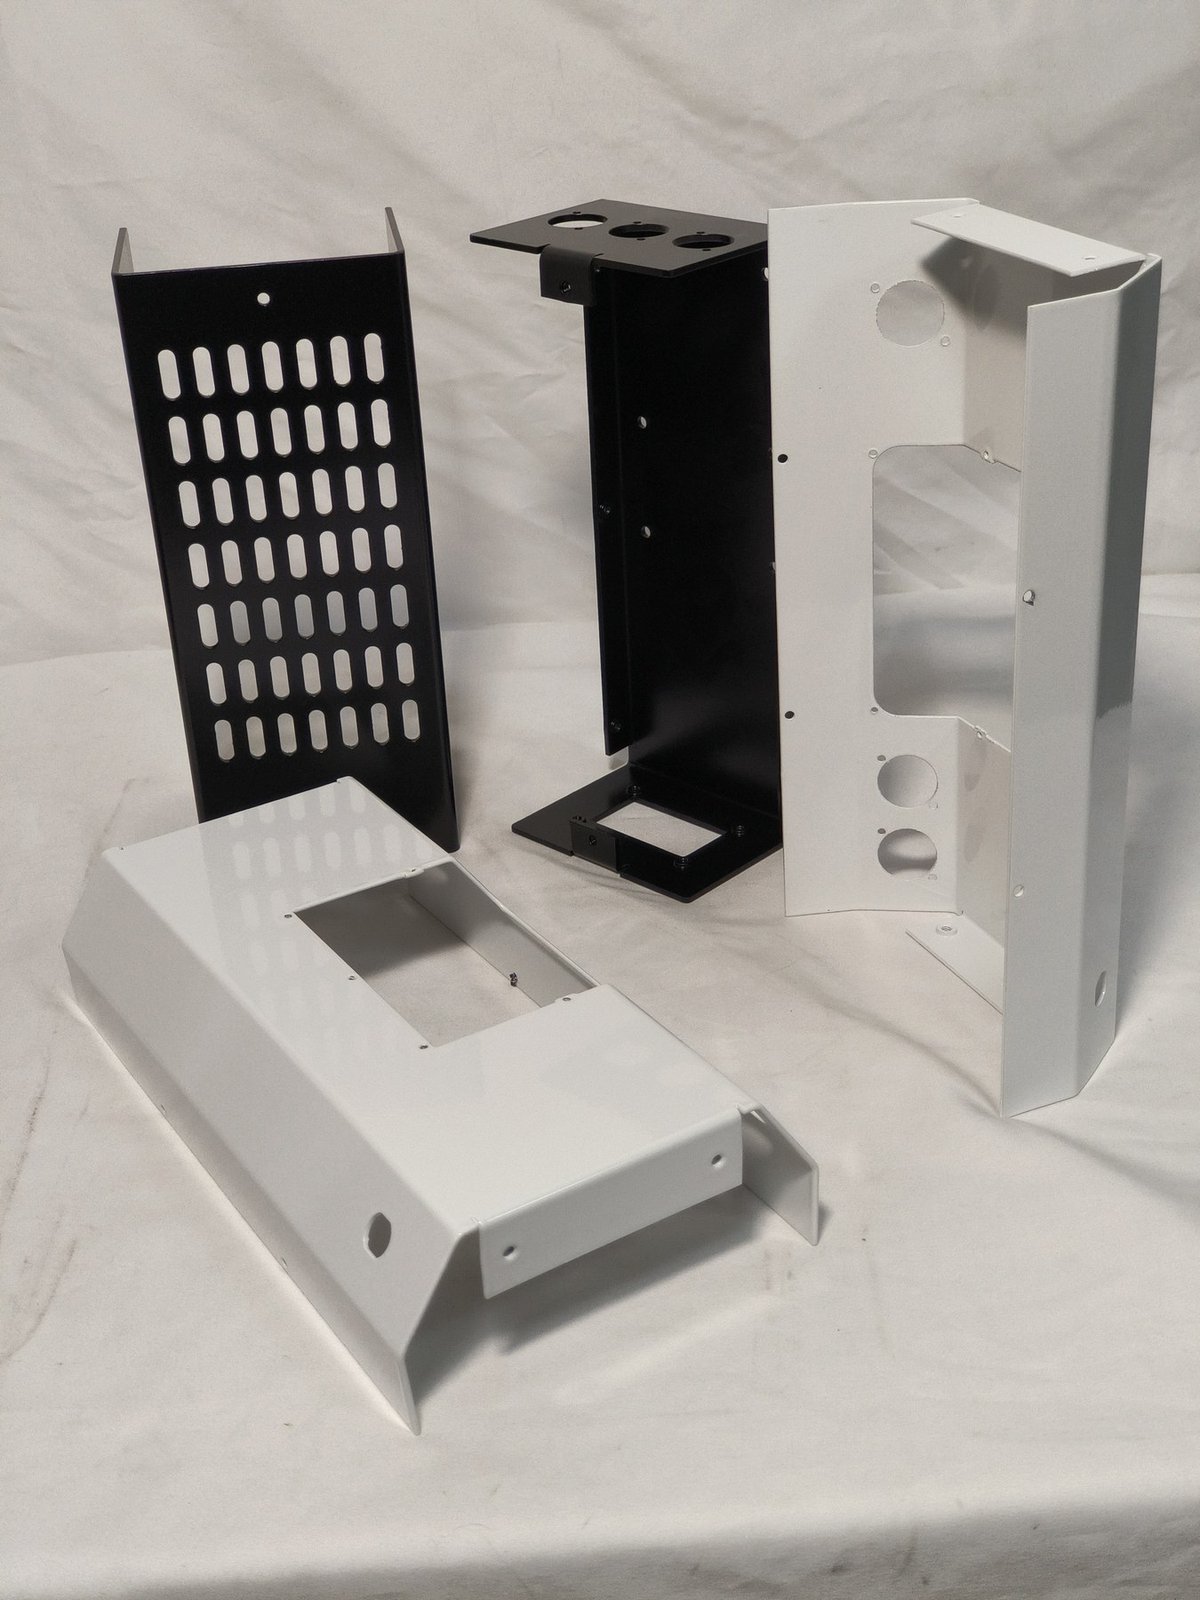
Figure 7: Pièces noires et blanches revêtues d’une poudre de la même série de production, incluant des panneaux perforés, des brides formées et des capots percés.
Programmes livrés
Cas 1 : Fabricant d’équipements – Gamme de boîtiers
Un fabricant d’équipements en Europe avait besoin de boîtiers muraux et posés au sol en acier laminé à froid de 1,2 mm et 1,5 mm, revêtus d’une poudre selon une référence RAL, avec une porte verrouillable, un joint de face et des entrées de câbles. Les volumes se situaient entre 50 et 300 pièces par lot, sur trois à six lots par an, avec un minimum de 20 à 50 pièces et des prix FOB de 15 à 80 $ par unité.
Le premier lot a été expédié 15 à 30 jours après l’approbation du plan, après un cycle d’échantillonnage de 5 à 10 jours ouvrés. Comme le châssis a été soudé dans un gabarit dès le départ, les lots suivants ont été clos sans reprise, et une révision des coûts après le deuxième lot a réduit le prix unitaire de 4 à 6 % en améliorant l’imbrication des pièces. La dépense annuelle se situait dans la fourchette de 30 k$ à 60 k$, avec une inspection SGS avant l’expédition.
Cas 2 : Intégrateur en automatisation – Châssis et bases soudés
Un intégrateur en automatisation en Amérique du Nord a commandé des châssis de machines et des bases soudées avec des plaques de montage perçées, du taraudage et de la peinture : des lots de 10 à 40 unités, deux à quatre lots par an, un minimum de 5 à 10 pièces et des prix FOB compris entre 100 et 400 $ par unité. Le premier lot a été expédié en 20 à 35 jours.
L’exigence critique était le carre, car le client monte les glissières linéaires directement sur le châssis. La soudure a été effectuée dans un gabarit avec une séquence de pointage équilibrée, les châssis ont été contrôlés sur une table de contrôle, et les plaques de montage ont été usinées après soudure plutôt qu’avant. Ces capacités en tôlerie ont été auditées par le client dans l’usine, et la dépense annuelle s’est située dans la fourchette de 25 k$ à 70 k$.
Cas 3 : Marque de maison – Brides et petits panneaux
Une marque de maison et de mode de vie en Europe a acheté des brides, de petits panneaux formés et des moulures polies miroir pour une gamme de produits grand public : 200 à 800 pièces par lot, quatre à huit lots par an, un minimum de 100 pièces et des prix FOB allant de 2 à 15 $ par pièce. Le premier lot a été expédié en 15 à 25 jours après un cycle d’échantillonnage.
Le programme était davantage un problème d’apparence que de dimensions, et les capacités en tôlerie testées étaient le fini et le conditionnement. Le sens du grain, la protection par film et le conditionnement ont été fixés au stade de l’échantillon, et l’échantillon approuvé est resté la référence pour les lots suivants. La dépense annuelle était dans la fourchette de 15 k$ à 40 k$, avec une réduction de 4 à 6 % après la première année.
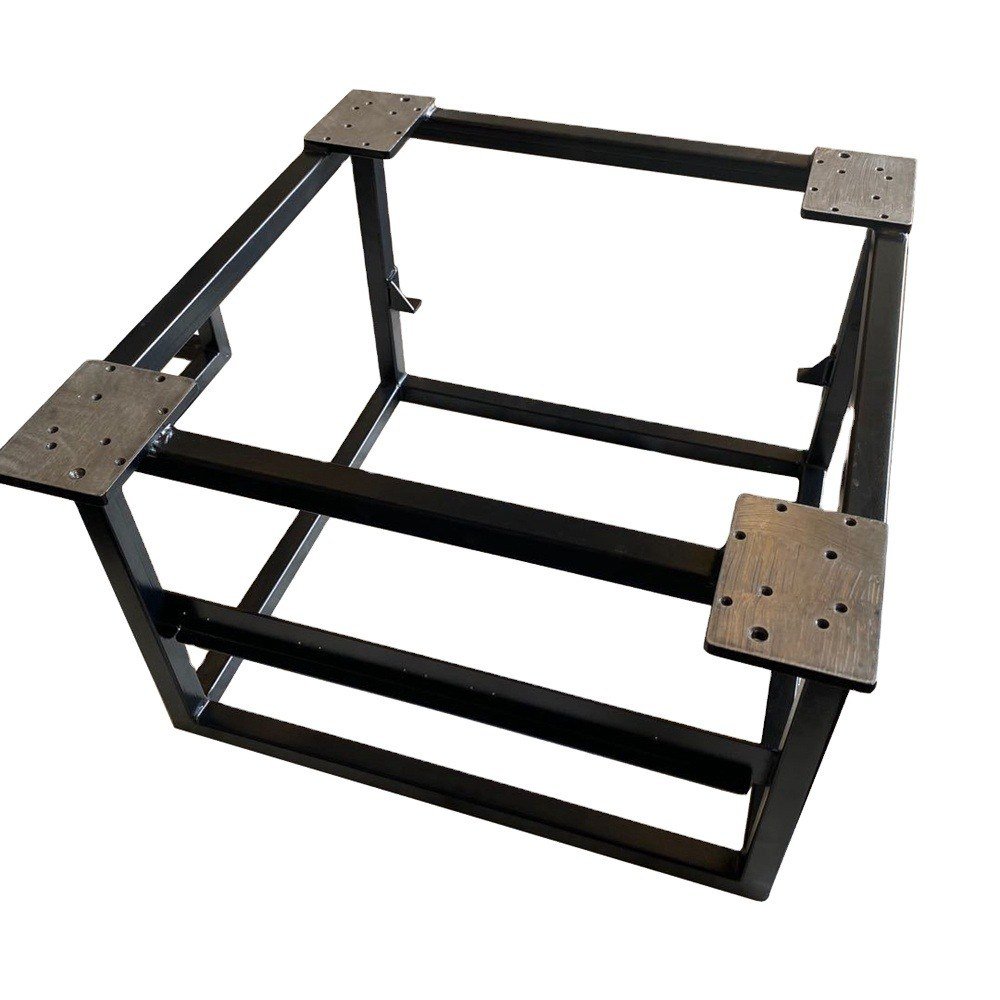
Figure 8: Un cadre en acier soudé avec des plaques de montage percées, soudé par TIG dans un gabarit et vérifié au niveau de l’équarrissage avant la peinture.
Résumé et Prochaines Étapes
Comment Évaluer les Capacités de Tôlerie
Les capacités de tôlerie se testent le mieux avec une pièce, et non avec une visite de l’usine. Demandez la liste des procédés avec leurs tolérances, les épaisseurs traitées, les finitions réalisées en interne et celles sous-traitées, la commande minimale pour votre gamme de tailles, et les documents accompagnant le premier lot. Un fournisseur qui ne répond qu’en termes généraux sous-traite généralement la moitié du processus.
Interrogez-les sur la reproductibilité. Il est courant de voir des capacités de tôlerie produire un premier article de qualité ; moins courant de voir maintenir la même cote et la même couleur trois lots plus tard. Les gabarits, les programmes de pliage enregistrés et les panneaux de couleur conservés en sont la preuve.
Pourquoi XHX Metal
XHX Metal maintient toute la chaîne dans une usine de 2 000 m2 à Dongguan : découpe laser sur deux machines de 6kW, traçage CNC, pliage, soudage TIG et MIG, dégraissage, usinage CNC, partenaires de finition et assemblage. Les capacités de tôlerie ici sont adaptées aux petites séries, avec des prototypes en 5-10 jours ouvrables, aucun coût de moule pour les pièces découpées, et un premier lot en 15-30 jours. L’entreprise a exporté vers l’Amérique du Nord et l’Europe depuis plus d’une décennie et détient les certifications ISO 9001:2015 et CE ; les réseaux de soutien à la fabrication sont décrits par NIST MEP.
Comment Lancer Votre Programme
Envoyez un modèle STEP ou un plan avec la quantité et la finition. Les pièces finies sont décrites sur la page produits, le travail d’automatisation et d’équipements sur la page automatisation industrielle, et le devis démarre à partir de la page contact. Pour les demandes de projet, envoyez un e-mail à l’équipe d’ingénierie de XHX Metal à sales01@xinghaoxin.com.
FAQ : Capacités de Tôlerie
Quelle est la commande minimale pour des pièces en tôlerie sur mesure ? Cela dépend de la gamme de taille : environ 100 pièces pour les petites consoles, 20-50 pour les boîtiers de taille moyenne, et 5-10 pour les armoires de grande taille.
Pouvez-vous travailler à partir d’un plan au lieu d’un échantillon ? Oui. Un modèle STEP avec un plan 2D coté est le processus habituel, et les commentaires DFM reviennent avant le devis, de sorte que tout ce qui ne se pliera ou ne se soudera pas proprement est modifié en amont.
Quelles finitions pouvez-vous fournir ? La peinture poudrée dans une couleur RAL spécifiée, le galvanisage, la passivation, le brossage, le polissage miroir et l’impression.
Comment vérifiez-vous les pièces avant expédition ? Un rapport d’inspection du premier article est signé par rapport au plan approuvé, les dimensions critiques sont enregistrées par lot, et une inspection par un tiers, y compris SGS, est disponible.
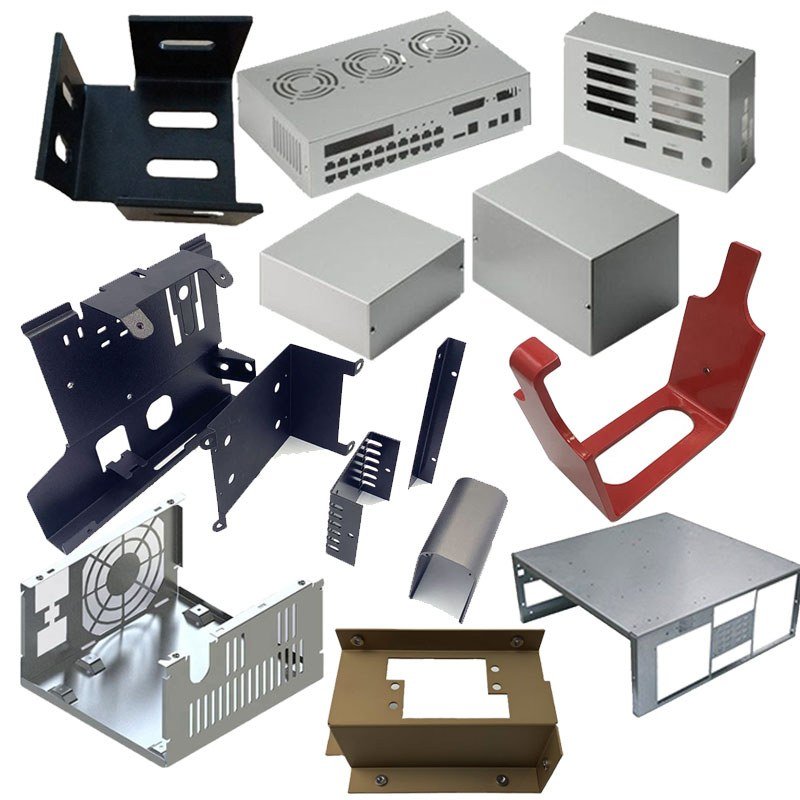
Figure 9 : D’autres pièces au sol : boîtes en aluminium, supports en revêtement poudre noir, un composant finition rouge et boîtiers et bases en tôle.


