Zuletzt aktualisiert: 30. September 2026 | Von dem XHX Metal Engineering Team
Blechfertigung lässt sich leichter anhand der Teile beurteilen, die vom Boden kommen, als anhand einer Liste von Maschinen, daher werden sie hier so dargestellt. XHX Metal ist eine 2.000 qm große Fabrik in Dongguan, China, mit etwa 30 Mitarbeitern, wo die Blechfertigungsfähigkeiten Laserschneiden, CNC-Stanzwerk, CNC-Beizen, Schweißen, Oberflächenbehandlung und Montage unter einem Dach umfasst.
Dieser Artikel ist ein arbeitender Bericht darüber, was wir tun können und was wir bereits gebaut haben: die Teiltypen, die wir am häufigsten herstellen, die Branchen dahinter, die Materialien und Oberflächenbehandlungen, die Operationen, die ein Teil schwierig machen, die Zeichnungen und Lieferzeiten, die eine Bestellung benötigt, und drei Programmebeispiele mit ihren Mengen und Preisspannen. Er ist für Einkäufer geschrieben, die Blechfertigungsfähigkeiten vor einer ersten Bestellung vergleichen.
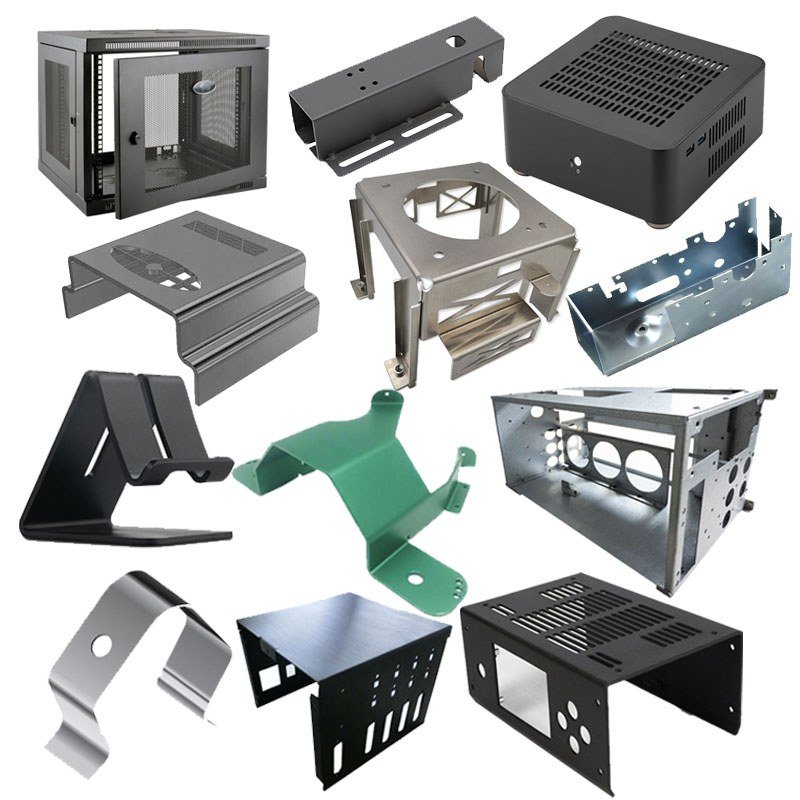
Abbildung 1: Ein Querschnitt der Blechfertigungs-Fähigkeiten bei XHX Metal: Blechgehäuse, Halterungen, Chassis, Abdeckungen und geschweißte Rahmen in lackierter, pulverbeschichteter und naturbelassener Ausführung.
Blechfertigung: Was wir herstellen
Eine einzelne Fabrik vom Schneiden bis zur Montage
Die Fertigungskapazitäten beginnen hier mit einer Zeichnung und enden mit einem verpackten, geprüften Teil. Die Fabrik betreibt zwei Faserlaserschneidmaschinen mit 6 kW Leistung und einer Positionierungsgenauigkeit von +-0.01 mm, einen CNC-Turbo-Punktbiegeautomaten, CNC-Pressenbiegeautomaten, TIG- und MIG-Schweißverfahren, automatisches Entgraten, eine CNC-Fräszentrum und eine Pulverbeschichtung. Da jeder Schritt in einem einzigen Gebäude stattfindet, umfassen diese Blechfertigungs-Kapazitäten nicht nur den Rohling, sondern auch die Verbindungen, die Hardware, die Oberfläche und die Verpackung.
Welche Teile bestellen Käufer am häufigsten? Die wiederkehrenden Artikel sind Blechgehäuse und Schränke, geschweißte Rahmen und Bodenteile, Halterungen, Chassis und Abdeckungen, perforierte und Gitterkomponenten sowie kleine geformte Platten. Diese Gruppen machen den Großteil der 500,000 Teile aus, die diese Fabrik pro Jahr produzieren kann, und The FABRICATOR erklärt, warum Käufer zunehmend einen Lieferanten bevorzugen, der mehrere dieser Prozesse in einem Unternehmen anbietet.
Die Teiltypen, die unsere Werkhalle verlassen
Die Werkhalle bearbeitet Bleche mit Stärken von 0.8 mm bis 6 mm in Stahl, Edelstahl und Aluminium. Blechgehäuse reichen von wandmontierten Boxen mit einer eingelassenen Front bis hin zu stehenden Schränken mit einem Sockel, einer abschließbaren Tür und internen Montageplatten. Geschweißte Baugruppen umfassen Maschinenrahmen, Bodenteile und Schutzhauben, bei denen der Wert im Fixturing und der Schweißfolge liegt. Kleinere Arbeiten beinhalten Halterungen, Scharniere, Arme mit geformten Kanten, Gitterzylinder und spiegelglatt polierte Verkleidungen.
Zu den Teilen, die durch diese Linie gehen, gehören industrielle Blechgehäuse, Schaltschränke, Edelstahl-Chassis, Batterie- und Netzgehäuse, Paketboxen, Metallbilderrahmen, Briefkästen, Schilder und Weinregale. Dieselben Blechfertigungs-Kapazitäten, die eine enge Passung an einer Schranktür gewährleisten, produzieren auch ein Teil, dessen Front keine Werkzeugspuren zeigen darf.
Losgrößen, für die diese Blechfertigungs-Kapazitäten ausgelegt sind
Dies ist eine Fabrik für kleine bis mittlere Losgrößen, und die Blechfertigungs-Kapazitäten hier sind entsprechend ausgerichtet. Kleine Teile beginnen bei etwa 100 Stück und werden in Losen von 200-800 Stück gefertigt; mittelgroße Artikel wie Paketboxen und geschweißte Teilbaugruppen haben eine Mindestmenge von 20-50 Stück und werden in Losen von 50-300 Stück gefertigt; große Schränke und geschweißte Rahmen beginnen bei 5-10 Stück und werden in Losen von 10-40 Stück gefertigt. Laserschneiden und CNC-Punktbiegen erfordern keine spezialisierte Pressform, daher kann die erste Bestellung klein ausfallen, ohne dass eine Werkzeuggebühr anfällt.
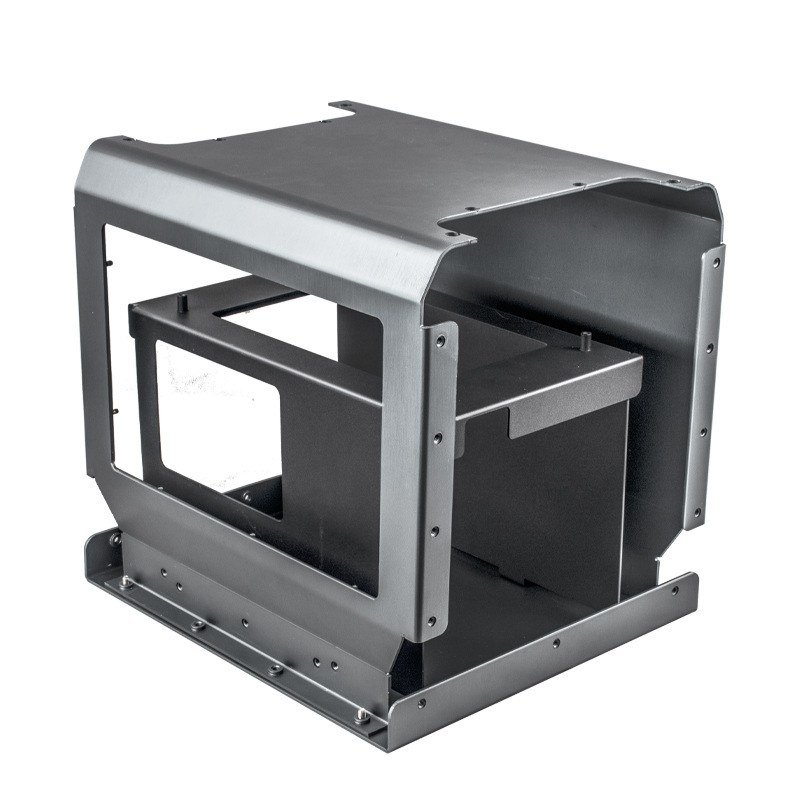
Abbildung 2: Ein geformter und genietetes Blechgehäuse-Rahmen in grauer Pulverbeschichtung, hergestellt auf einer CNC-Pressbiegemaschine mit gebohrten, lasergeschnittenen und geschlitzten Ausschnitten.
Wo unsere Teile zum Einsatz kommen
Industrieanlagenbau und Automatisierungs-OEMs
Der größte Anteil der Blechfertigunskapazitäten in dieser Fabrik dient Industrieanlagenbauern und Automatisierungsintegratoren, hauptsächlich in Nordamerika und Europa. Was sie bestellen, ist vorhersehbar: Schaltschränke, Maschinengehäuse, Bedienpodeste, geschweißte Rahmen und Basen, Abdeckungen und Schutzeinrichtungen, die assembly-fertig eintreffen, mit Gewindeeinsätzen, schwenkbaren Türen, Dichtflächen und Kabelzugängen bereits installiert. US-Käufer prüfen zudem die Klassifizierung im Harmonisierten Tarifverzeichnis, bevor eine Bestellung aufgegeben wird.
Da die Maschine, zu der ein Teil gehört, nach einem Zeitplan gefertigt wird, werden diese Aufträge rückwärts ab einem Installationsdatum geplant. Serienwiederholungen sind wichtiger als die Erstbestellung, und die Blechfertigunskapazitäten, die sie unterstützen, sind diejenigen, die eine Dimension zwischen den Serien stabil halten: feste Vorrichtungen, aufgenommene Biegeprogramme und ein Erstmusterprüfbericht, der gegen jede spätere Serie geprüft werden kann.
Strom, Energie und Außenanlagen
Akku-Gehäuse, Stromgerätegehäuse und Straßenrand- oder Mastmontierte Schränke bilden die zweite Gruppe. Hier sind die Blechfertigunskapazitäten entscheidend, die Wasser aussperren und Beschichtungen intakt halten: geformte und geschweißte Nahtstellen statt offener Fugen, Dichtleisten, Tropfkanten, Lamellen, die einen Wasserweg nach unten lenken, und eine Oberfläche, die ein Küsten- oder Straßenrandumfeld übersteht. Typ und Aufbau des Blechgehäuses werden in den von nordamerikanischen Specifiern genutzten NEMA-Normen definiert.
Teile in dieser Gruppe sind schwerer und größer, daher werden Schweißverzug und Handhabungsschäden zu den Hauptrisiken, anstatt ein enger Biegeradius. Unsere Antwort sind sequentielles Schweißen in der Vorrichtung, rückwärts Schritt-Schweißungen an langen Nähten und eine Verpackung, die für das Gewicht der Einheit ausgelegt ist.
Heim, Einzelhandel und Lifestyle-Marken
Der zweite Pfeil des Geschäfts ist die Fertigung für Heim und Lifestyle: Paketzustellfächer, Briefkästen, Metall-Bilderrahmen, Schilder, Weinständer und Regalzubehör für Marken im Bereich Haushaltsgeräte, Garten und Home Decor. Die Blechfertigunskapazitäten in diesem Bereich werden nach dem Aussehen beurteilt, daher trägt die Oberfläche das Produkt. Spiegelpoliertes und gebürsteter Edelstahl, farbabgestimmte Pulverbeschichtung, Laser-Schnittmuster und sauberer Schweißnachbearbeitung ist es, was der Käufer sieht, und ein Farbunterschied zwischen Serien gilt als Fehler, selbst wenn alle Dimensionen korrekt sind.
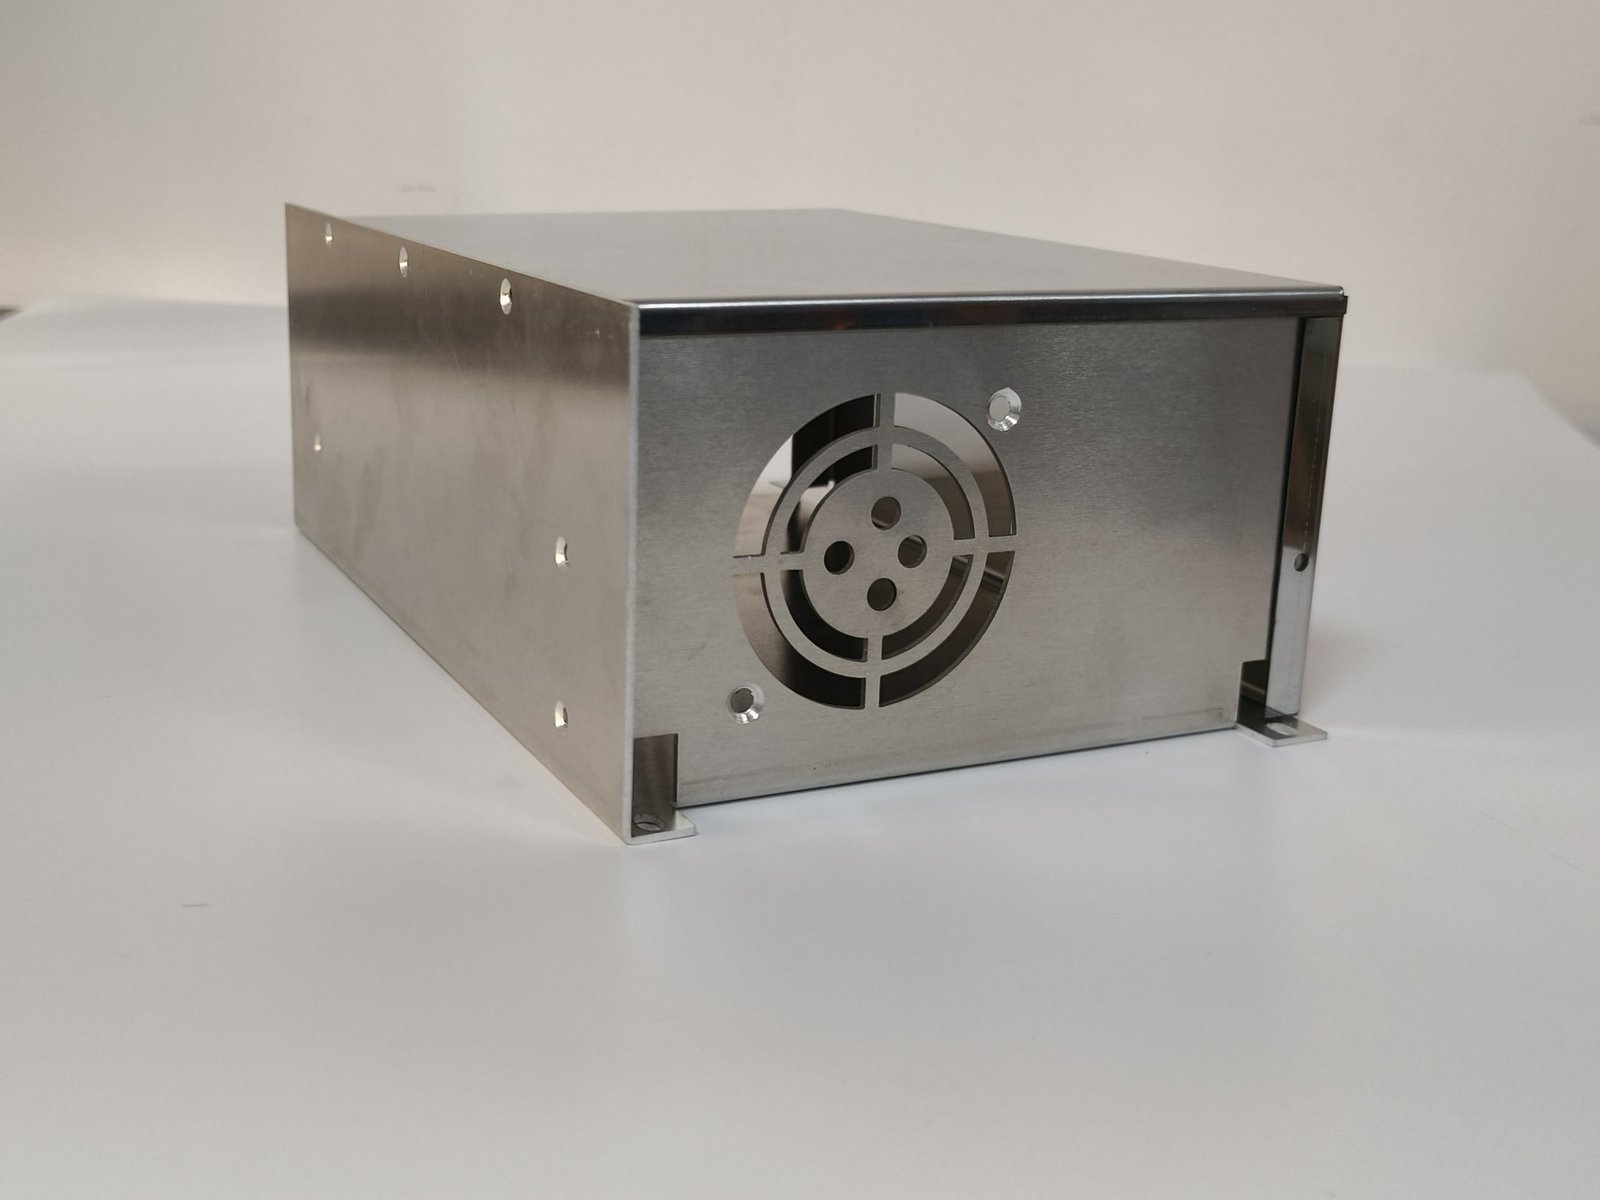
Abbildung 3: Ein Edelstahlgehäuse mit Lüfteröffnung, Lufteinlässe mit Lamellen und Befestigungsbohrungen, laserbearbeitet und aus 1,5 mm Blech geformt.
Materialien, Maschinen und Oberflächenbehandlungen
Stahl, Edelstahl und Aluminium
Kaltgewalzter Stahl ist bei den meisten Blechgehäusen und Schränken üblich, typischerweise von 1,0 mm bis 2,0 mm, und nimmt Pulverbeschichtung und Verzinkung gut an. Edelstahl in den Sorten 304 und 316 wird für Außenanwendungen, lebensmitelnahen und architektonischen Einsatz sowie für spiegelnde Verkleidungen verwendet, wobei Mühlenzertifikate mit jeder Lieferung mitgesendet werden. Aluminium, meist 5052 und 6061, eignet sich für leichte Abdeckungen; Hintergrundinformationen zu den Güteklassen werden vom American Iron and Steel Institute und dem Nickel Institute veröffentlicht.
Die Güteklassenauswahl richtet sich nach der Umgebung. Küstennahe und straßennah installierte Anlagen wechseln zu 316, Innenraumgeräte bleiben bei 304 oder pulverbeschichtetem Stahl, und Aluminium wird für Gewicht oder Formbarkeit gewählt. Die Aluminum Association behandelt die Legierungsauswahl. Dickeres Blech widersteht Dellen besser; dünneres Blech hält ein wandmontiertes Blechgehäuse leicht.
Schneiden, Formgebung und Fügen
Zwei 6kW-Faserlaser-Schneidanlagen schneiden Blech mit einer Positionierungsgenauigkeit von +-0,01 mm. Deshalb eignen sich die Blechfertigungsmöglichkeiten hier für perforierte Platten, feine Schlitze und geformte Profile, die mit einem Stanzwerkzeug in diesen Stückzahlen niemals lohnenswert wären. Der CNC-Stanzautomat übernimmt dort, wo sich ein Muster wiederholt, und CNC-Pressebiegen formt Kanten aus gespeicherten Programmen, sodass eine Charge, die Monate später freigegeben wird, identisch abläuft – der Punkt, den Modern Machine Shop bezüglich der Wiederholbarkeit anhand von Programmen macht.
Das Fügen erfolgt für sichtbare und dichte Nähte per TIG und für schwerere Rahmen per MIG, gefolgt von Glätten, Entgraten und, bei Edelstahl, Passivierung. Gewinden, Senken und das Fräsen einer Montagefläche laufen am CNC-Bearbeitungszentrum ab, sodass ein Teil mit fertigen Gewinden und Flächen eintrifft.
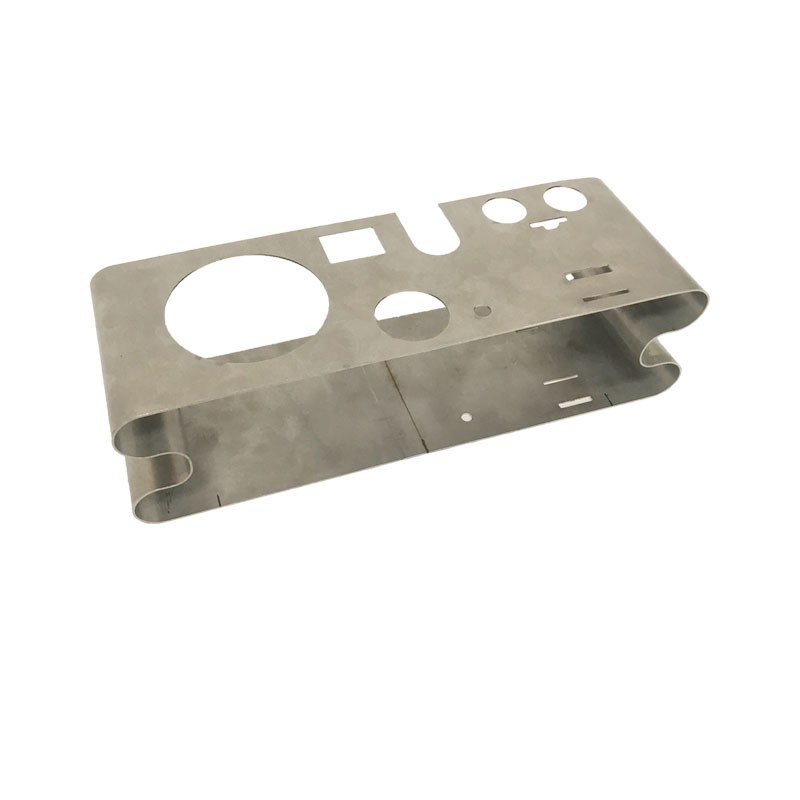
Abb. 4: Ein rostfreier Montagebügel mit laserbeschnittenen Ausschnitten, gewalzten Kanten und einer Reihe perforierter Schlitze, geformt ohne eine dedizierte Pressform.
Pulverbeschichtung, Galvanisierung und polierte Oberflächen
Pulverbeschichtung ist die Standardoberflächengestaltung, die auf einer vorgewandelten Oberfläche in einer gewählten RAL-Farbe aufgetragen wird; die meisten der hier beschriebenen Fertigungsmöglichkeiten für Blech sind darauf ausgelegt. Galvanisierung und Passivierung werden mit Partnern bearbeitet; die American Coatings Association deckt Tests der Beschichtungsleistung ab.
Für sichtbare Teile entscheidet die Oberflächenbearbeitung über das Projekt. Gebürsteter Edelstahl wird in einer Richtung mit dem Korn bearbeitet, Spiegelpolitur wird auf 8K poliert und schutzbeschichtet, und die Farbe wird vor Freigabe einer Charge an der Muster des Kunden abgeglichen. Siebdruck und Tampondruck werden in derselben Auftragstellung bearbeitet.
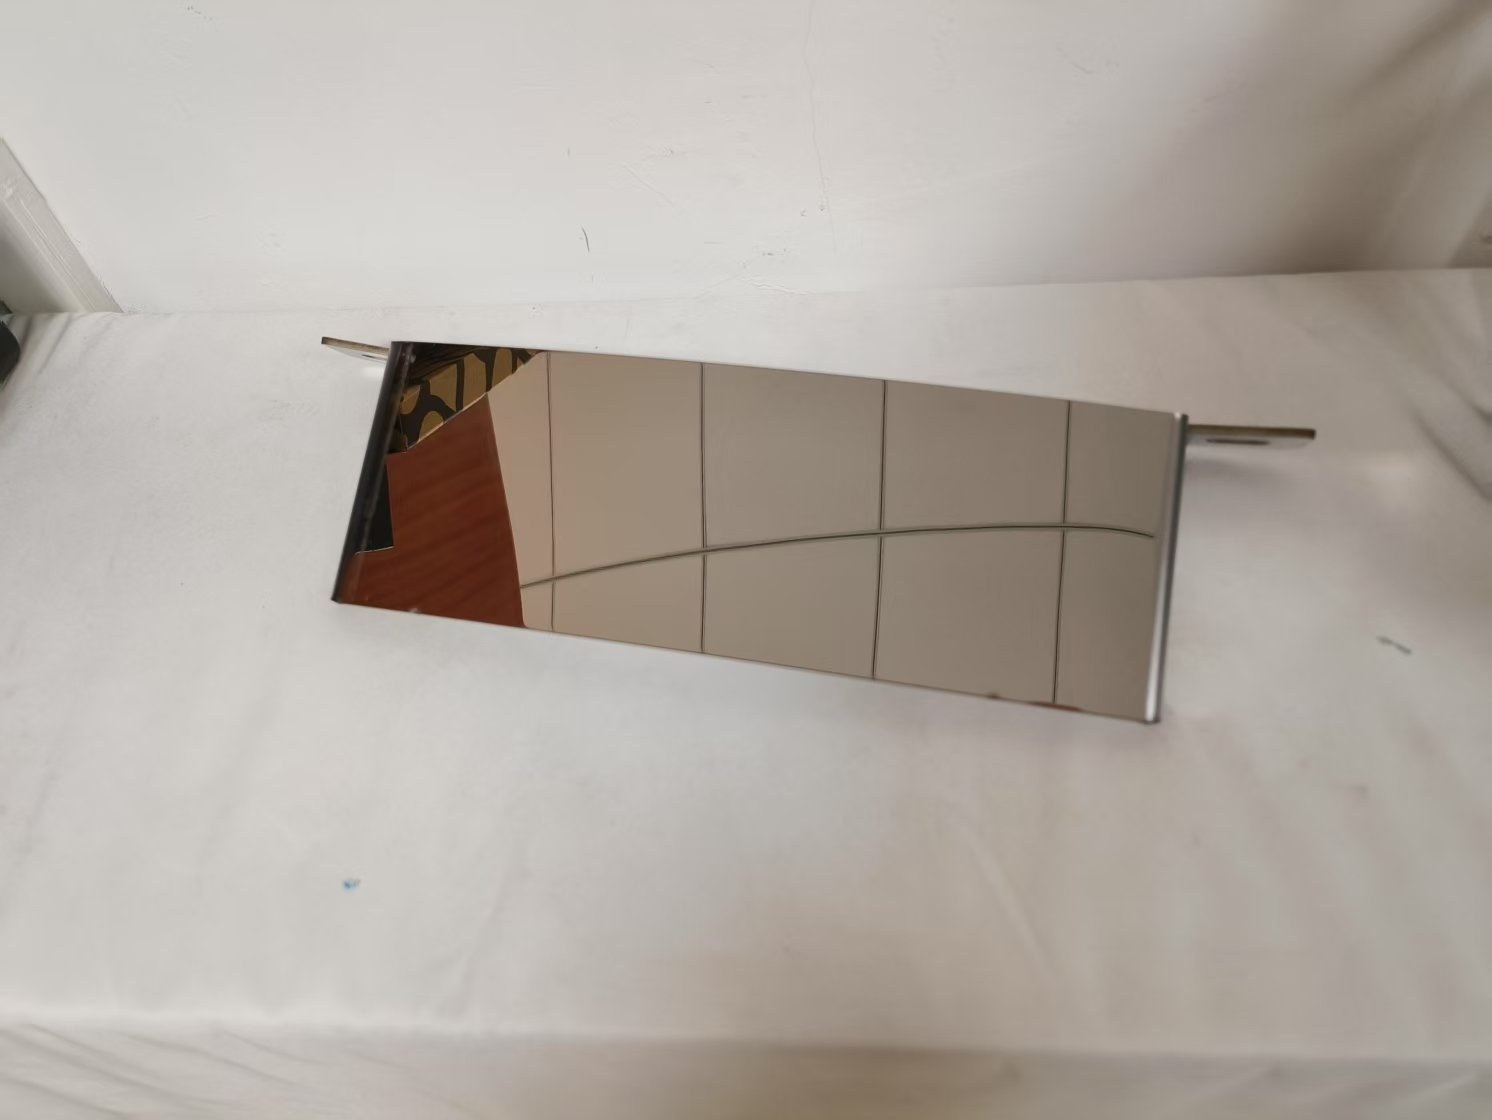
Abbildung 5: Ein spiegelglatt polierter Edelstahlabschnitt, auf 8K-Finish poliert, wobei die Bürstung in eine Richtung verläuft.
Wo die Blechfertigungsfähigkeiten auf ihre Probe gestellt werden
Verzugsbildung durch Schweißen und Zug
Was sind die Qualitätsrisiken bei dieser Arbeit und wie werden sie kontrolliert? Das erste ist der Schweißverzug: Wärme schwindet einen Nahtstoß beim Abkühlen, sodass ein Rahmen, der auf der Werkbank korrekt gemessen wird, über Nacht aus der Ebenheit gezogen werden kann. Es ist eine der Blechfertigungsfähigkeiten, die am schwersten zu fälschen ist, weil sich ein verzogener Rahmen erst zeigt, wenn die Ausrüstung darin nicht mehr passt. Unsere Gegenmaßnahmen sind ein Schweißaufbau für alles, was mehr als einmal hergestellt wird, eine balancierte Zwischenschweißfolge, Rückwärtschweißen an langen Nähten und ein Rechtwinkligkeitscheck auf einer Plattenebene.
Dünnes Blech ist der schwierigere Fall. Edelstahl und Aluminium bewegen sich mehr als Feinstahl, daher werden diese Teile in Position zwischengepunktet, zum Abkühlen gelassen und erst dann ausgeschweißt. Wo ein Rahmen sich gar nicht verziehen darf, orten mechanisch in das Abwicklungsblatt geschnittene selbstausrichtende Ohren das Teil.
Toleranzen, Rechtwinkligkeit und Fügepassung
Soweit eine Zeichnung nichts anderes angibt, werden die Maße innerhalb der allgemeinen Toleranzen gemäß ASME Y14.5-Praxis gehalten, mit Biegewinkeln innerhalb von etwa einem halben Grad und Lochpositionen innerhalb weniger Zehntel Millimeter. Engere Anforderungen werden gegenüber der Zeichnung angegeben, da bei geformten Teilen der Stapel aus Materialstärke, Biegeabzug und Rückfederung das Ergebnis bestimmt.
Das zweite Risiko ist die Fügepassung zwischen Teilen, die in unterschiedlichen Prozessen hergestellt wurden. Eine Tür, die auf einer Maschine geformt wurde, und ein Rahmen, der auf einer anderen geschweißt wurde, schließen nur gut, wenn beide aus demselben Modell gezeichnet wurden. Diese Blechfertigungsfähigkeiten werden daher als Baugruppe geprüft: Scharniere montiert, Türen geschlossen, Dichtungen positioniert und Einsatzteile installiert, bevor ein Erstartikel abgenommen wird.
Kosmetische Oberflächen und Farbkonstanz
Die dritte Risikogruppe ist visuell. Spiegelglatter Edelstahl zeigt jede Handhabungsspur, die Bürstung jede Richtungsänderung, und der Pulverbeschichtungsspalt jede Farbverschiebung zwischen Chargen. Diese Defekte kosten mehr, da ein markiertes Teil nicht repariert, sondern nur neu hergestellt werden kann.
Unsere Kontrollen sind prozedural: Handschuhe und Schutzhinfolie bei polierten Teilen, feste Kornrichtung in der Zeichnung, Abkanten der geformten Kanten vor der Endbearbeitung und Überprüfung der Pulverfarbe gegenüber einer referenzierten Mustertafel zu Beginn jedes Beschichtungszyklus. Für eine exakte Markenfärbung wird eine Mustertafel beschichtet und archiviert.
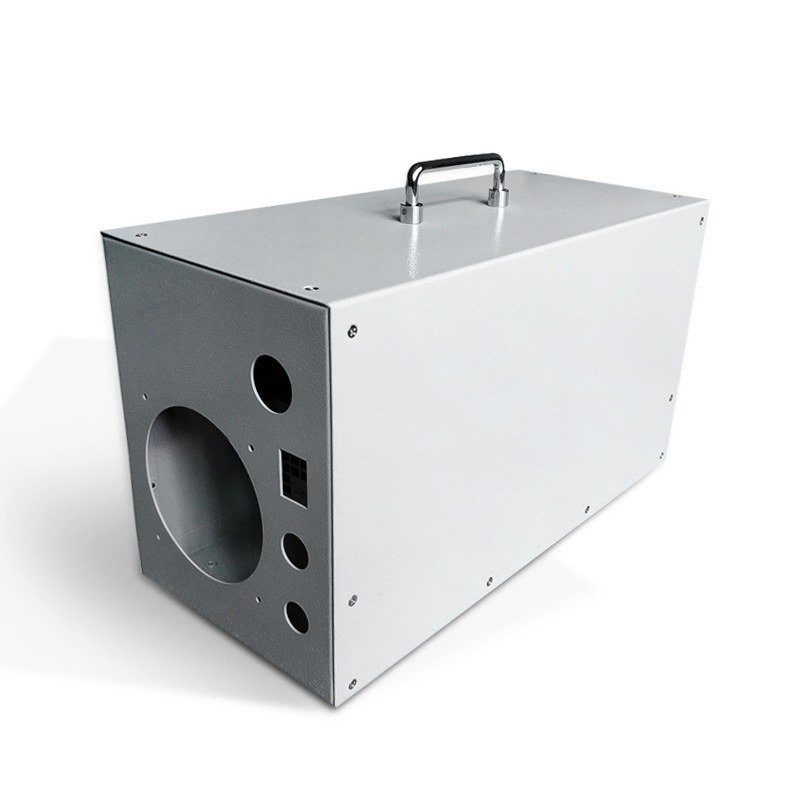
Abbildung 6: Ein fertiggestelltes Blechgehäuse mit geformtem Griff, einem großen kreisförmigen Ausschnitt und einem Steckerverbinder, vor der Pulverbeschichtung verschweißt und montiert.
Zeichnungen, Lieferzeiten und Dokumentation
Was Sie uns senden
Was benötigt ein Lieferant tatsächlich vor dem Angebot? Ein STEP- oder IGES-Modell für alles, was dreidimensional ist, und eine dimensionierte 2D-Zeichnung für Toleranzen, Gewinde, Material, Dicke, Oberfläche und Markierungen. Ein DXF-Entwicklungsschnitt ist willkommen, aber nicht erforderlich, und ein PDF mit markierten entscheidenden Maßen reicht aus, um zu beginnen.
Was zurückkommt, ist eine Überprüfung, nicht nur eine Zahl. Wir prüfen die Bauteile gegen die Blechfertigungskapazitäten im Werk, flaggen alles, was sich nicht gut formen, schweißen oder fertig bearbeiten lässt, und schlagen Änderungen vor, bevor das Angebot ausgestellt wird, statt erst, wenn ein Erststück fehlschlägt.
Proben und Produktions-Lieferzeiten
Proben folgen innerhalb von 5-10 Arbeitstagen nach Genehmigung der Zeichnung, und die erste Produktionsserie wird 15-30 Tage später versendet, bei großen geschweißten Schränken dauert es etwa 35 Tage. Wiederholte Bestellungen laufen schneller, da Werkzeuge, Bieg Programme und Oberflächenreferenzen bereits existieren, und ein Werk, das auf 500,000 Teile pro Jahr ausgelegt ist, vereinbart den Zeitplan bei der Bestellung, statt ihn vorauszusetzen.
Zwei Dinge beeinflussen das Datum mehr als alles andere: eine Zeichnungsrevisierung nach der Werkzeugherstellung und eine Farbspezifikation, die spät eintrifft. Beide sind in der Probenphase kostengünstiger zu regeln als innerhalb einer Produktionsserie, daher wird die Probe als Spezifikation behandelt.
Montage, Nachbearbeitung und die Papierspur
Montage und Nachbearbeitung sind Teil des Angebots. Clinch-Nüsse und -Stifte, Nieten, Gewindebuchsen, Scharniere, Schlösser, Griffe und Dichtungen werden in-house installiert, Regale und Bügel werden montiert, und die Teile werden für die Versandmethode verpackt, statt einfach in einen Karton geworfen zu werden. Siebdruck, Laserbeschriftung und kundenspezifische Verpackung laufen über dieselbe Bestellung, sodass sich die Blechfertigungskapazitäten hier über das Bauteil hinaus bis zu dessen Zustellweise erstrecken.
Jede Bestellung umfasst Dokumente: Materialzertifikate, einen Erstprüfungsbericht, Maßaufzeichnungen zu kritischen Merkmalen und Chargennachverfolgbarkeit bis hin zum Materialzertifikat. Das Werk hält ISO 9001:2015 und CE, arbeitet mit SGS für Dritteinspektionen zusammen und begrüßt Kundenaudits. Die CE-Kennzeichnungspflichten werden von der Europäischen Kommission festgelegt.
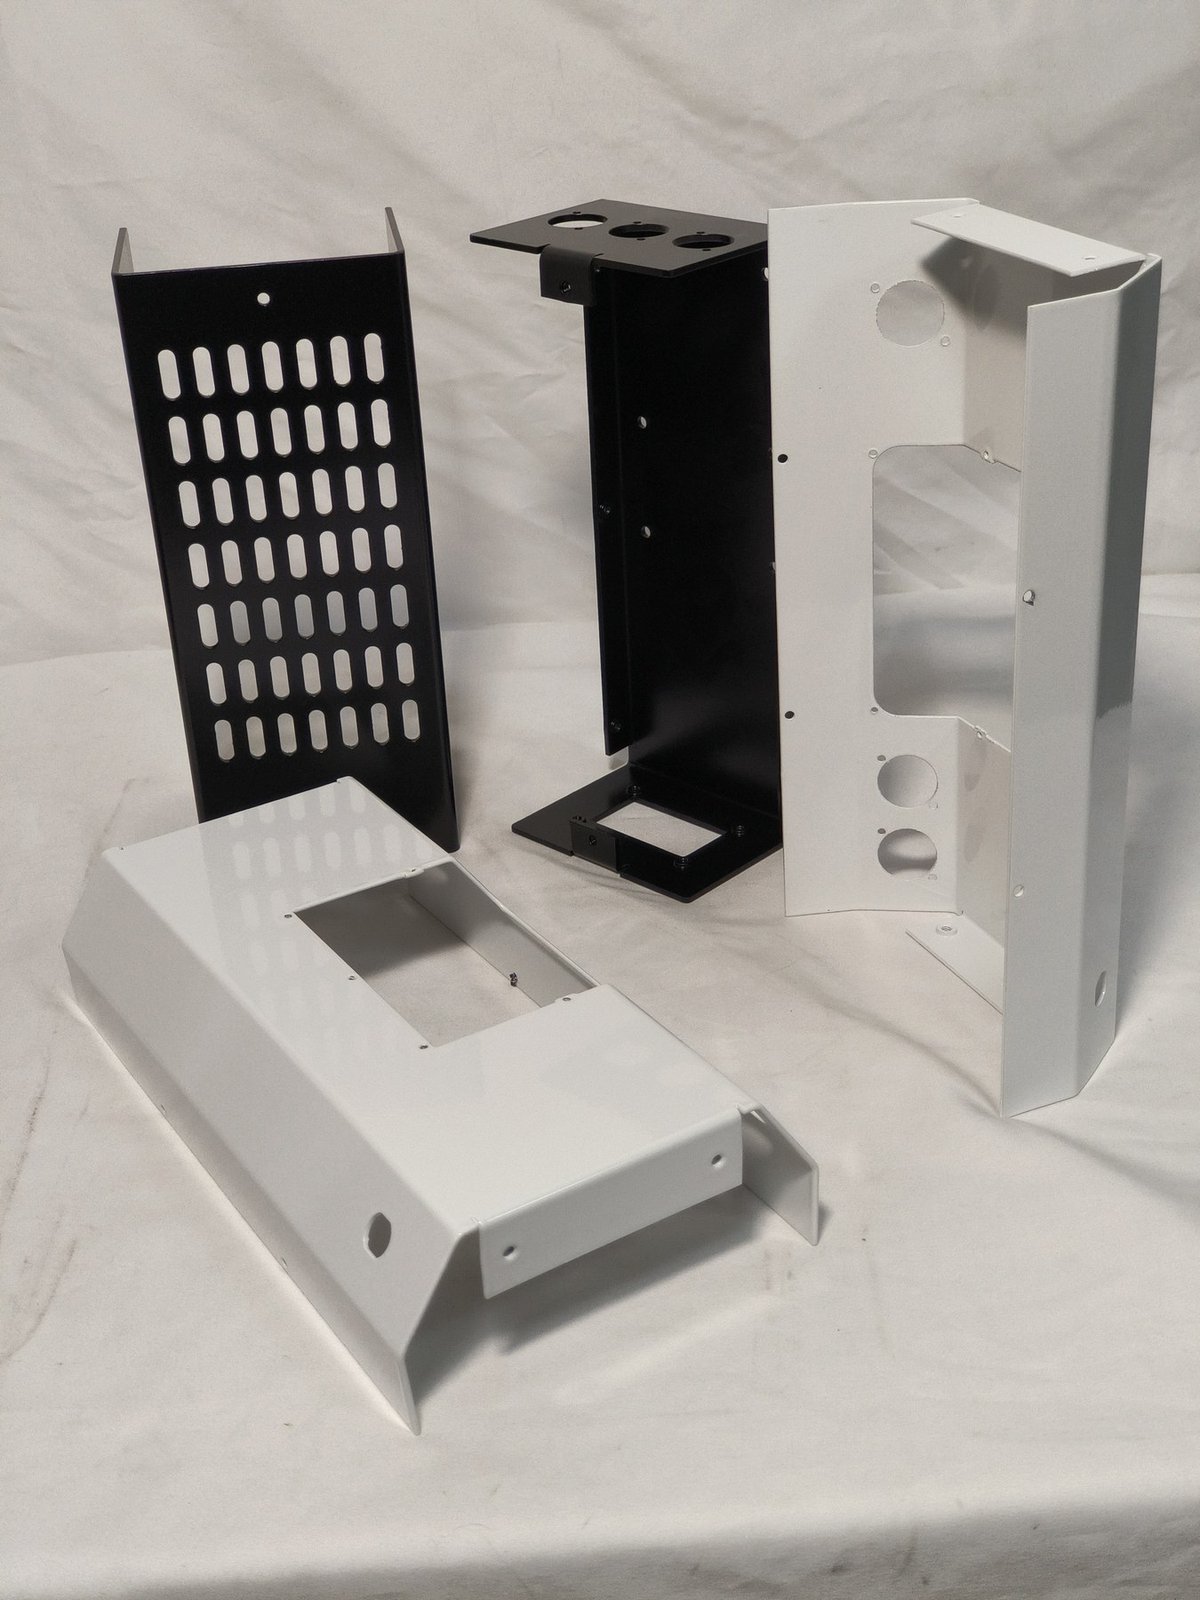
Abbildung 7: Schwarz und weiß pulverbeschichtete Teile aus derselben Produktionscharge, einschließlich perforierter Paneele, geformter Bügel und ausgestochener Abdeckungen.
Programme, die wir umgesetzt haben
Fall 1: Gerätehersteller – Reihe von Blechgehäusen
Ein Gerätehersteller in Europa benötigte wandmontierte und bodenstehende Blechgehäuse aus kaltgewalztem Stahl in 1,2 mm und 1,5 mm, pulverbeschichtet nach RAL-Referenz mit abschließbarer Tür, Dichtungsfläche und Kabelzuführungen. Die Volumina lagen bei 50-300 Stück pro Charge über drei bis sechs Chargen pro Jahr, mit einem Minimum von 20-50 Stück und FOB-Preisen von 15-80 USD pro Einheit.
Die erste Charge wurde 15-30 Tage nach Zeichnungsfreigabe versandt, nach einer Musterreihe in 5-10 Arbeitstagen. Da der Rahmen von Anfang an in einer Schweißvorrichtung hergestellt wurde, wurden spätere Chargen ohne Nacharbeit abgeschlossen, und eine Kostenauswertung nach der zweiten Charge senkte den Stückpreis um 4-6 % durch bessere Nesting der Teile. Die jährlichen Ausgaben lagen im Bereich von 30k-60k USD, mit SGS-Inspektion vor dem Versand.
Fall 2: Automatisierungsintegrator – Schweißrahmen und -basen
Ein Automatisierungsintegrator in Nordamerika bestellte geschweißte Maschinenrahmen und -basen mit gebohrten Montageplatten, Gewindeschneiden und Lackierung: Chargen von 10-40 Einheiten, zwei bis vier Chargen pro Jahr, ein Minimum von 5-10 Stück und FOB-Preisen zwischen 100 und 400 USD pro Einheit. Die erste Charge wurde in 20-35 Tagen versandt.
Die entscheidende Anforderung war die Rechtwinkligkeit, da der Kunde Linearschlitten direkt auf den Rahmen montiert. Das Schweißen erfolgte in einer Vorrichtung mit einer ausbalancierten Lammerschweißfolge, die Rahmen wurden auf einer Messplatte geprüft, und die Montageplatten wurden nach dem Schweißen, nicht vorher, bearbeitet. Diese Blechfertigungsfähigkeiten wurden vom Kunden in der Fabrik auditiert, und die jährlichen Ausgaben lagen im Bereich von 25k-70k USD.
Fall 3: Eigenmarke – Bügel und kleine Paneele
Eine Marken- und Lifestyle-Firma in Europa kaufte Bügel, kleine geformte Paneele und spiegelglanzpolierte Verkleidungen für eine Einzelhandelslinie: 200-800 Stück pro Charge, vier bis acht Chargen pro Jahr, ein Minimum von 100 Stück und FOB-Preisen von 2 bis 15 USD pro Stück. Die erste Charge wurde 15-25 Tage nach der Musterreihe versandt.
Das Programm war ein optisches Problem und kein Maßproblematik, und die getesteten Blechfertigungsfähigkeiten waren Oberflächenveredelung und Verpackung. Kornrichtung, Folienschutz und Verpackung wurden im Musterstadium festgelegt, und das genehmigte Muster blieb die Referenz für spätere Chargen. Die jährlichen Ausgaben lagen im Bereich von 15k-40k USD, mit einem Rückgang von 4-6 % nach dem ersten Jahr.
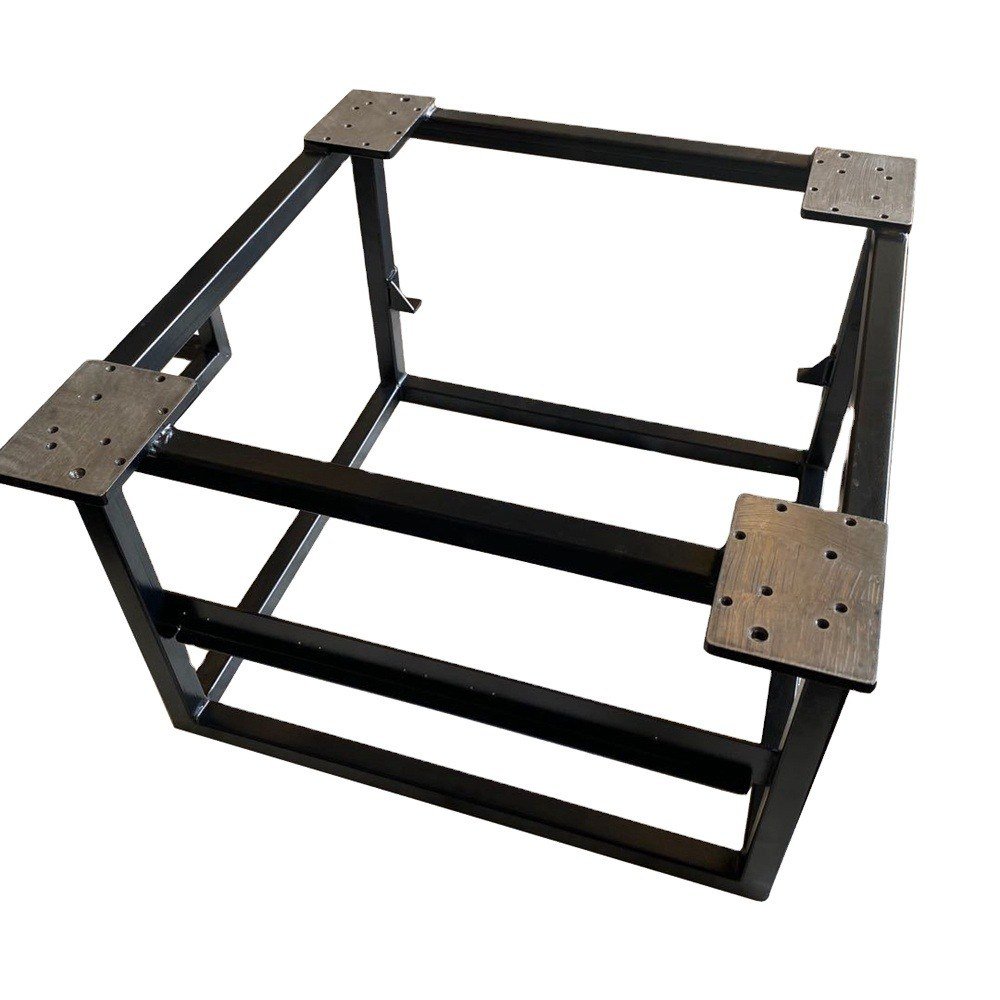
Abbildung 8: Ein geschweißter Stahlrahmen mit gebohrten Montageplatten, im Fixtur TIG geschweißt und vor dem Lackieren auf Winkelrichtigkeit geprüft.
Zusammenfassung und nächste Schritte
Wie man Blechfertigungsfähigkeiten beurteilt
Die Fähigkeiten in der Blechfertigung werden am besten an einem Bauteil getestet, nicht an einer Werksbesichtigung. Fordern Sie die Prozessliste mit ihren Toleranzen, die produzierten Materialstärken, die in-house gehaltenen Oberflächenveredelungen und die eingekauften, die Mindestbestellmenge für Ihre Größenklasse sowie die Dokumente an, die mit der ersten Partie geliefert werden. Ein Lieferant, der nur in allgemeinen Begriffen antwortet, unterzeichnet üblicherweise die Hälfte des Prozesses.
Fragen Sie nach der Wiederholpräzision. Blechfertigungsfähigkeiten, die ein gutes Einzelstück produzieren, sind üblich; solche, die die gleiche Dimension und Farbe drei Partien später halten, sind es nicht. Fixturen, protokollierte Biegeprogramme und aufgelegte Farbfeldtafeln sind der Beweis.
Warum XHX Metal
XHX Metal behält die gesamte Kette in einer 2.000 qm großen Fabrik in Dongguan: Laserschneiden an zwei 6kW-Maschinen, CNC-Pressen, Biegen, TIG- und MIG-Schweißen, Entgraten, CNC-Fräsen, Oberflächenpartnerschaften und Montage. Die Blechfertigungsfähigkeiten hier sind Kleinserie-freundlich, mit Prototypen in 5-10 Arbeitstagen, ohne Werkzeugkosten für geschnittene Teile und einer ersten Partie in 15-30 Tagen. Das Unternehmen exportiert seit über einem Jahrzehnt nach Nordamerika und Europa und hält ISO 9001:2015 und CE; die Netzwerke der Fertigungsunterstützung werden von NIST MEP beschrieben.
Wie Sie Ihr Programm starten
Senden Sie ein STEP-Modell oder eine Zeichnung mit der Stückzahl und der Oberfläche. Fertige Teile werden auf der Produktseite beschrieben, Automatisierungs- und Ausrüstungsarbeiten auf der Seite für industrielle Automatisierung, und das Angebot beginnt auf der Kontaktseite. Für Projektanfragen senden Sie eine E-Mail an das XHX Metal Engineering-Team unter sales01@xinghaoxin.com.
FAQ: Blechfertigungsfähigkeiten
Was ist die Mindestbestellmenge für maßgefertigte Blechteile? Es hängt von der Größenklasse ab: etwa 100 Stück für kleine Halterungen, 20-50 für mittlere Blechgehäuse und 5-10 für große Schränke.
Können Sie anhand einer Zeichnung arbeiten, anstatt ein Muster zu haben? Ja. Ein STEP-Modell mit einer maßstäblichen 2D-Zeichnung ist der übliche Weg, und DFM-Kommentare kommen vor dem Angebot zurück, sodass alles, was sich nicht sauber formen oder schweißen lässt, früh geändert wird.
Welche Oberflächen können Sie liefern? Pulverbeschichtung in einer angegebenen RAL-Farbe, verzinken, Passivierung, Bürsten, Spiegelpolieren und Bedruckung.
Wie prüfen Sie Teile vor dem Versand? Ein Erstprüfungsbericht wird gegen die freigegebene Zeichnung unterzeichnet, kritische Maße werden pro Partie protokolliert, und eine Fremdprüfung einschließlich SGS ist verfügbar.
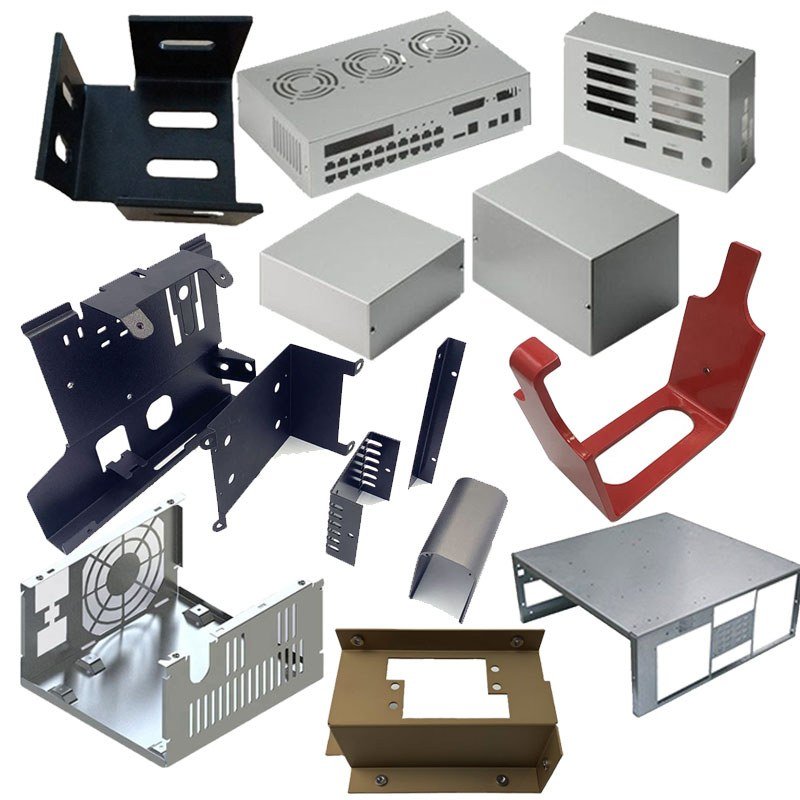
Abbildung 9: Weitere Bauteile vom Boden: Aluminiumgehäuse, mit schwarzer Pulverbeschichtung versehene Halterungen, ein rot veredeltes Bauteil sowie Blechgehäuse-Deckel und -Böden.


