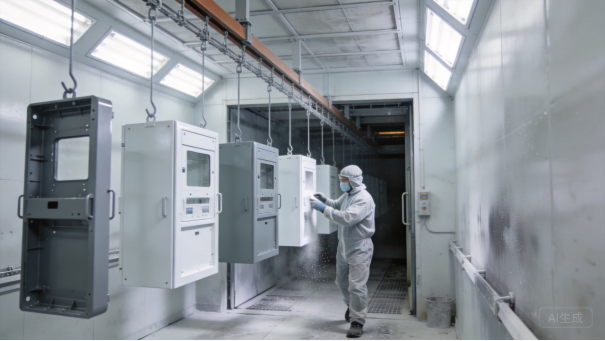
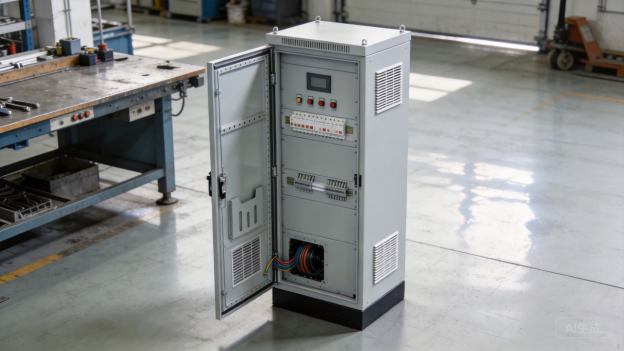
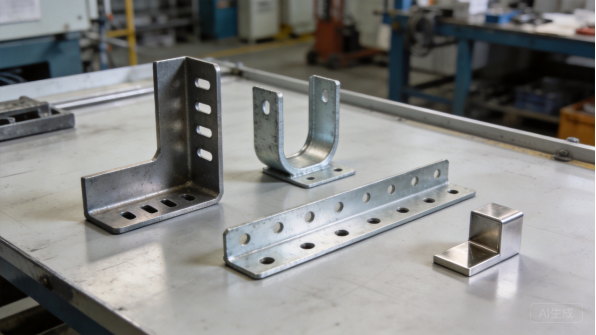
La fabrication d’armoires de contrôle pour l’automatisation est la tôlerie qui se cache derrière les boîtiers accueillant les automates, variateurs de servomoteurs, contrôleurs de robots et systèmes d’alimentation des machines sur les lignes de production modernes. Ces armoires protègent les électronique sensibles de la poussière, de l’huile, de la chaleur et des interférences électromagnétiques, et elles offrent aux équipes de maintenance un accès propre aux commandes qui pilotent la ligne. NFPA 79, UL 508A et les normes industrielles connexes définissent la manière dont les constructeurs d’origine (OEM) et les fabricants conçoivent et documentent cet équipement.
Ce guide suit un programme d’armoire de contrôle pour l’automatisation en sept étapes : le produit et ses familles, les applications que chaque configuration dessert, le choix des matériaux, la difficulté de production, les délais de livraison, des études de cas réelles avec des données d’achat et un résumé pratique. Que vous soyez un constructeur de machines lançant une nouvelle plateforme de contrôle, un intégrateur d’automatisation cherchant des boîtiers pour une cellule robotisée, ou un OEM remplaçant un fournisseur à bas coût, ce guide vous aidera à briefer un fabricant, à planifier des calendriers réalistes et à éviter les problèmes de compatibilité, d’étanchéité et de documentation qui apparaissent sur le terrain.
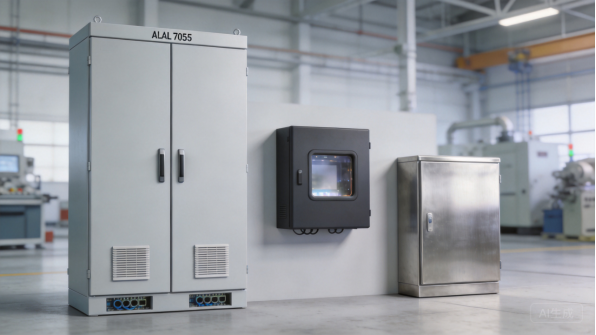
Figure 1 : Armoires de contrôle automatisées en configuration au sol, murale et en acier inoxydable.
Le produit : Qu’est-ce qu’une armoire de contrôle automatisée
Familles d’armoires et configurations
Une armoire de contrôle automatisée est un boîtier en tôlerie fabriqué sur mesure, conçu pour accueillir les contrôles industriels : automates (PLC), variateurs de vitesse, contacteurs, bornes et le câblage qui les relie à une machine ou à une cellule de production. Ce n’est pas une boîte électrique générique ; ses dimensions, son refroidissement, l’accès par la porte, ses découpes et sa mise à la terre sont planifiés autour d’un système de contrôle spécifique et de son environnement opérationnel.
Les principales familles sont les armoires au sol, les boîtiers muraux et les boîtiers compacts montés sur machine. Les armoires au sol, typiquement de 1,4 à 2,0 mètres de hauteur, contiennent les contrôles complets de la machine, des groupes de variateurs de servomoteurs et des sections transformateur ou puissance. Les boîtiers muraux contiennent de plus petits groupes de PLC et d’entrées/sorties (E/S) proches de la machine, et les boîtiers compacts protègent les capteurs, les boutons locaux et les équipements de communication proches du point d’utilisation.
À l’intérieur de chaque famille, les constructeurs personnalisent la largeur, la profondeur, le style de la porte, les plaques de glands, les vitres de visualisation et la couleur de la peinture, afin que le boîtier corresponde à la gamme de produits du fabricant d’origine (OEM) et au plan de montage du panneau. La fabrication d’armoires de contrôle automatisées commence donc par une décision d’enveloppe (dimensions extérieures), et chaque choix ultérieur, du matériau au matériel de porte, en découle.
Composants principaux et leurs rôles
Les composants principaux d’une armoire de contrôle automatisée sont le corps, la ou les portes, les plaques de montage, les plaques de glands et le système de barre de distribution et de mise à la terre. Le corps définit le niveau de protection du boîtier et supporte les charges, la porte assure l’accès pour la maintenance, et la plaque de montage porte les rails DIN, les dispositifs et les gaines à câbles installés par le monteur du panneau.
Les plaques de glands acheminent les câbles d’alimentation et de signalisation à travers le plancher ou le toit de l’armoire avec un soulagement des tensions et une étanchéité, et les bornes de terre relient la porte, le corps et la plaque de montage à la terre de la machine. Les vitres de visualisation, les verrous de porte, les points de levage et les options de charnières sont ajoutés selon le système de contrôle et le site. Chaque ouverture est un point de tolérancement, et l’armoire doit maintenir les tolérances pour que les portes se ferment d’équerre, que les panneaux s’alignent et que le monteur du panneau puisse installer les dispositifs sans effort.
Le même ensemble de composants est réutilisé entre différents modèles de machines, ce qui explique pourquoi les fabricants d’origine standardisent quelques tailles d’armoires et considèrent le boîtier comme une plateforme plutôt que comme une pièce unique.
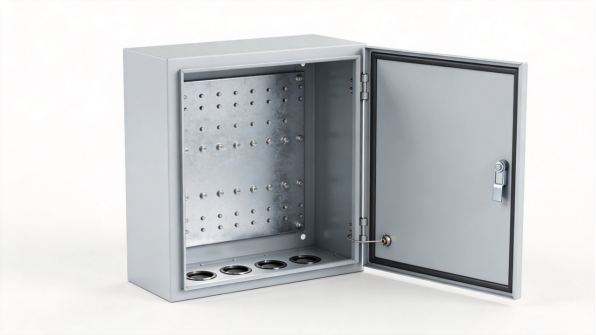
Figure 2: La plaque de montage, les entrées de gaines et le matériel de porte définissent l’intérieur de l’armoire.
Facteurs de conception : refroidissement, CEM et accès au service
Trois facteurs de conception dominent la conception des armoires de contrôle d’automatisation : la gestion thermique, la compatibilité électromagnétique et l’accès au service. Les variateurs et contrôleurs rejettent de la chaleur dans l’armoire, les électronique de puissance à commutation rapide créent des interférences qui doivent être contenues, et les équipes de maintenance ont besoin d’accéder rapidement aux bornes et aux appareils lorsque une ligne s’arrête.
Le refroidissement est résolu par des boîtiers ventilés, des unités de ventilation filtrées, ou des armoires scellées avec des échangeurs de chaleur et des climatiseurs pour les sites chauds ou poussiéreux. La CEM est résolue par la mise à la terre continue, les portes raccordées, les plaques de gaines qui limitent les ouvertures des câbles et la séparation du câblage de puissance et de signal à l’intérieur. L’accès au service est résolu par des portes pleine hauteur, des plaques de gaines amovibles et des dispositions qui maintiennent les bornes accessibles. Les directives sur les types de boîtiers NEMA et les normes CIE pour les ensembles d’appareillages et de commandement à basse tension fournissent le cadre de conception utilisé par les fabricants d’équipement d’origine (OEM) et les fabricants lors de la soumission des devis.
Ces facteurs doivent être réglés avant que l’armoire ne soit devisée, car ils déterminent l’épaisseur du matériau, la construction de la porte, la classe de joint et si l’armoire a besoin de matériel de refroidissement supplémentaire. Les organismes de normalisation nationaux tels que ANSI coordonnent le même cadre de sécurité et de construction pour l’équipement de contrôle industriel.
Personnalisation dans la fabrication d’armoires de contrôle d’automatisation
La fabrication personnalisée d’armoires de contrôle d’automatisation existe parce que chaque constructeur de machines a sa propre marque de contrôleur, sa disposition et sa philosophie de service. Les acheteurs personnalisent les dimensions de l’armoire, les configurations de porte et de fenêtre, les motifs de plaque de gaine, la couleur, le matériel de levage et de montage, et la documentation, et ils s’attendent à ce que l’armoire accepte leur disposition de panneau exacte sans modification sur site.
La personnalisation couvre également les exigences de certification et de site : pratiques de construction de panneau UL 508A, règles de câblage et de protection NFPA 79, notes NEMA ou IP pour l’environnement, et documentation d’exportation pour le marché de destination. Un fabricant qui maintient le contrôle dimensionnel et peut fournir des certificats de matériau, des rapports de premier article et des enregistrements par lot donne à l’OEM une armoire prête pour son propre atelier de panneaux et pour les audits des clients.
Cas d’utilisation et applications
Machines-outils et équipements CN
Les machines-outils et les équipements CN utilisent des armoires de contrôle d’automatisation pour loger les variateurs d’axes, les contrôleurs de broche et le PLC qui coordonne les cycles d’usinage. Ces armoires sont situées à côté ou sur la machine, exposées à la brume de liquide de coupe, aux copeaux et aux vibrations, donc le boîtier doit protéger les électronique tout en permettant le service de routine.
Les programmes typiques fonctionnent comme des armoires au sol à côté de la machine ou comme des boîtiers intégrés à la machine avec des portes qui correspondent à la base de la machine. Les découpes sont planifiées pour l’interface de la machine, les entrées de câbles sont positionnées pour le faisceau de câbles de la machine, et l’armoire est peinte selon la norme de couleur du constructeur. Pour les constructeurs CN, la géométrie de l’armoire et l’ajustement de la porte affectent directement le temps de montage, car une armoire qui arrive en dehors de l’aplomb ralentit toute la construction de la machine. Les plateformes d’armoires proposent également des options telles que le montage isolé des vibrations et des portes scellées là où la brume de liquide de refroidissement est lourde, et la même famille de boîtiers couvre souvent plusieurs tailles de machines.
Cellules robotiques et postes d’automatisation
Les cellules robotiques et les postes d’automatisation concentrent les commandes dans un boîtier verrouillable unique : le contrôleur robot, les relais de sécurité et le PLC du poste sont groupés là où les techniciens peuvent les entretenir. Les armoires standardisées avec un accès clair aux bornes sont réutilisées dans de nombreuses dispositions de postes, et les recherches de l’industrie ont placé le marché mondial de l’automatisation industrielle à environ 190 milliards de dollars en 2021 Grand View Research (2023).
Les intégrateurs de robots et de cellules commandent typiquement des armoires de mur ou des armoires au sol compactes avec des plaques de gaine pré-réglées pour leurs chemins de câbles. Les portes ont besoin de fenêtres de vision là où les opérateurs surveillent l’état de la cellule, et l’armoire doit accepter les pratiques de câblage certifiées de sécurité spécifiées par la spécification de la cellule. Les intégrateurs bénéficient d’un fabricant capable d’expédier des boîtiers identiques dans un projet multi-postes, et la répétabilité est la valeur centrale de la fabrication d’armoires de contrôle d’automatisation pour les constructeurs de cellules.
Lignes de conditionnement et de manutention
Les lignes de conditionnement et de manutention fonctionnent en continu, et leurs armoires de contrôle sont installées le long de la ligne où les opérateurs et techniciens travaillent autour. Les boîtiers protègent les PLC et variateurs de la poussière, des résidus de film et du rinçage, et ils ont besoin de portes qui restent scellées après des années d’utilisation sur une ligne vibrante.
Les constructeurs de lignes commandent des boîtiers en quantités de projet, avec des pièces de rechange commandées simultanément pour maintenir l’identité des pièces de service. Les plaquettes de fixation (gland plates) sont disposées pour les chemins de câbles de la ligne, et des œils de levage et des semelles sont ajoutés pour l’installation sur des plateformes surélevées. La livraison est planifiée en fonction de la construction de la ligne, si bien que le délai de lot du fabricant et la documentation comptent autant que le prix du boîtier. Les entrées électriques et de données sont regroupées sur une seule plaquette de fixation, afin que les chemins de câbles de la ligne aboutissent proprement, et les portes s’ouvrent vers l’allée de service sur chaque poste.
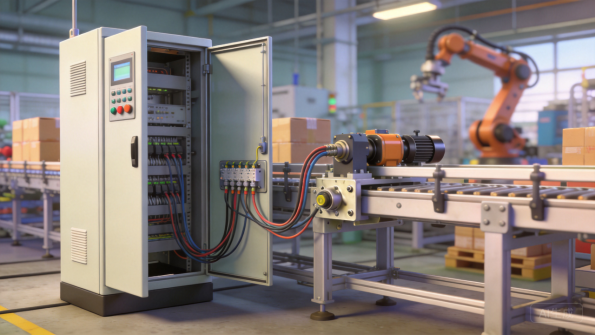
Figure 3: Un armoire de commande en pied alimente une ligne d’emballage automatisée.
Environnements agroalimentaires, de boisson et pharmaceutiques
Les usines agroalimentaires, de boisson et pharmaceutiques spécifient des armoires classées pour le nettoyage, en acier inoxydable, avec des couvercles inclinés, des portes scellées et des quincailleries capables de résister au nettoyage chimique. Ces boîtiers protègent les commandes dans des environnements où une armoire en acier carbone revêti corroderait ou piégerait les résidus de produit. Les dessus inclinés écartent l’eau de rinçage, et les charnières de portes sont spécifiées pour des milliers de cycles de nettoyage plutôt que pour un usage occasionnel.
Les programmes de nettoyage exigent une construction en acier inoxydable brossé, des joints continus et un matériel documenté pour le dossier d’hygiène et d’audit de l’usine. Étant donné que la fabrication en acier inoxydable nécessite une manipulation dédiée pour prévenir la contamination, les fabricants d’équipement d’origine choisissent des fabricants avec un contrôle de processus de l’acier inoxydable réel plutôt que des ateliers qui le traitent comme un matériau occasionnel. Ces programmes montrent que la fabrication d’armoires de commande automatisées doit s’étendre des halls de machines secs vers des environnements de production hygiéniques.
Sélection des matériaux pour les armoires de commande automatisées
Acier laminé à froid revêtu de poudre
L’acier laminé à froid revêtu de poudre est le matériau standard dans la fabrication d’armoires de commande automatisées, équilibrant solidité, formabilité et coût pour les constructeurs de machines, avec les données de propriétés pour lesgrades courantes disponibles sur MatWeb. Les épaisseurs de tôles typiques varient de 1,2 mm pour les armoires murales à 1,5 ou 2,0 mm pour les hautes armoires en pied qui supportent des portes, des plaques de glands et de la quincaillerie interne.
Le revêtement par poudre électrostatique, durci à un fini industriel texturé, donne à l’armoire un film durable qui résiste à l’huile, à la poussière et aux dommages de manipulation. Le gris clair RAL 7035 et les gris foncés RAL 7022 ou 7016 dominent l’équipement de commande, et les finis texturés masquent les marques d’atelier. Avant le revêtement, les panneaux sont dégraissés, rincés et prétraités afin que le film de poudre ait une surface stable pour adhérer, et la couleur d’un lot à l’autre est assortie sous durcissement contrôlé. L’épaisseur du revêtement et la couverture des bords sont vérifiées car les bords coupés et les zones de fixation sont les plus exposées à l’humidité, et le Powder Coating Institute publie des directives sur la spécification et les essais des finis en poudre industrielle.
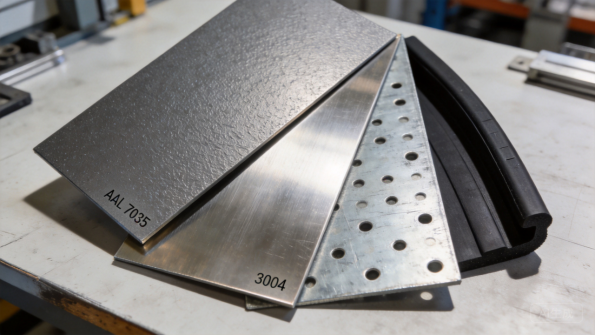
Figure 4 : Les profils d’acier poudré, inox, acier galvanisé et de garniture couvrent la gamme de matériaux.
Acier inoxydable pour les sites à rinçage et corrosifs
L’acier inoxydable, principalement de grade 304 et de grade 316, est spécifié lorsque les produits chimiques de rinçage, l’air salin ou les règles des salles blanches rendent l’acier carbonne revêtu inadéquat. SSINA publie des directives de sélection des grades pour les services corrosifs, le grade 316 ajoutant du molybdène pour la résistance aux chlorures dans les environnements côtiers et chimiques.
Les boîtiers en acier inoxydable coûtent plus cher à fabriquer car le matériau est plus difficile à mettre en forme et exige des outils et un manutentionnement dédiés pour prévenir la contamination par le fer. Pour les sites d’automatisation des denrées alimentaires, des boissons, pharmaceutiques et côtiers, le surcoût est justifié par la durée de vie de service et les exigences d’audit. Le matériel en acier inoxydable, les axes de charnières et les fixations sont spécifiés avec les panneaux, car les fixations en acier carbonne rouillent en premier et tachent le visage du boîtier. Les finitions brossées doivent être cohérentes sur l’ensemble des panneaux visibles afin que le boîtier apparaisse uniforme sur la machine.
Construction galvanisée et revêtue de zinc
L’acier galvanisé et électro-galvanisé est utilisé pour les plaques de montage, les plaques de manchon et la structure interne là où une résistance à la corrosion est nécessaire sans peinture. The American Galvanizers Association fournit des directives sur la sélection du revêtement de zinc et la durée de vie pour les environnements industriels, et les cadres galvanisés à chaud sont courants dans les bases de boîtiers en extérieur et à forte humidité.
Les composants galvanisés internes protègent l’intérieur du panneau de la condensation, tandis que l’acier carbonne peint donne au boîtier visible sa finition industrielle. Les retours et brides revêtus de zinc arrêtent également la corrosion des bords là où le film de peinture est mince, ce qui prolonge la durée de vie des portes et des charnières dans les usines humides. Le mélange de matériaux est une décision de coût : les éléments internes galvanisés ajoutent un petit coût et une grande valeur de fiabilité, et les fabricants d’équipements d’origine (OEM) standardisent cette combinaison sur une famille de produits pour que les devis soient répétables.
Joints, ventilation et matériel
L’étanchéité et la ventilation sont dimensionnées avec la décision de matériau car elles déterminent si le boîtier maintient sa classification en service. Les garnitures continues en EPDM ferment les portes et les plaques de manchon, les grilles de ventilation et les ventilateurs à filtre gèrent le flux d’air, et les capuches anti-pluie protègent les boîtiers en extérieur ou à rinçage de l’entrée d’eau.
Le matériel complète le boîtier : les charnières, les verrouillages à plusieurs points, les hublots, les plots de terre, les œillets de levage et les pieds de nivellement sont sélectionnés pour une utilisation industrielle et une longue durée de vie en cycle. Les grilles de ventilation sont dimensionnées selon la charge thermique de la transmission, et les classes de filtres sont choisies pour garder la poussière hors du panneau sans restreindre le flux d’air. La validation des joints, des ventilations et du matériel lors de la demande de prix évite les plaintes sur le terrain les plus courantes : des portes qui fuient, des charnières qui s’affaissent et la corrosion des fixations qui transforme une opération de maintenance en une opération de réfection.
Difficulté de production et contrôle des tolérances
Précision de perçage et ajustement des portes
La précision des perçages est la première barrière qualité dans la fabrication des boîtiers de contrôle d’automatisation. La découpe laser produit les ouvertures de portes, les orifices de hublots, les trous de plaques de manchon et les schémas de montage, et ces ouvertures doivent correspondre à la disposition du panneau et du matériel dans des limites strictes, sinon l’ensemble du boîtier échoue lors de l’assemblage.
Chez XHX Metal, deux machines de découpe laser à fibre de 6kW maintiennent une précision de positionnement de plus ou moins 0.01 mm, ce qui est important lorsqu’un cadre de hublot, une serrure de porte ou une plaque de manchon doit s’aligner sur un boîtier haut. La qualité de la découpe est tout aussi importante : les bavures autour des trous de manchon endommagent les gaines de câbles, les bords rugueux des hublots accrochent les garnitures, et les points de perçage doivent être situés là où ils ne sont pas visibles. Les bords de découpe autour des ouvertures sont dégaugés pour que les installateurs de panneaux et les techniciens ne se coupent pas les gants et les câbles pendant le câblage. Les logiciels d’imbrication disposent l’ensemble du boîtier pour contrôler les chutes, et les paramètres de découpe sont ajustés selon le matériau et l’épaisseur.
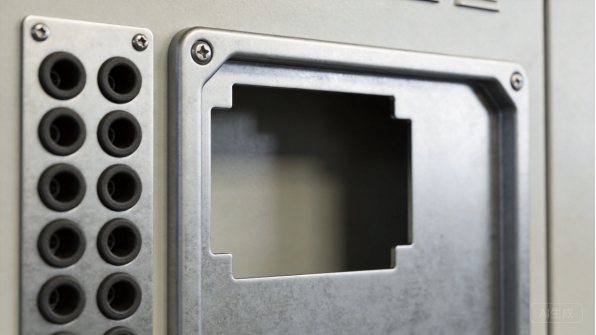
Figure 5: Les découpes laser et les entrées de glandes préserve la précision requise par les constructeurs de panneaux.
Pliage et géométrie du boîtier
Le pliage transforme les tôles planes en corps de boîtier, portes et brides de fixation, et la compensation du retour élastique est réglée pour chaque grade de matériau. Engineers Edge publie des références sur les valeurs de pliage et les retraits utilisées pour le tracé des tôles et la prédiction des dimensions finies, et les plieuses CNC avec repères arrière programmables maintiennent les positions et angles de pliage de manière cohérente sur un lot.
Dans la fabrication de boîtiers de contrôle d’automatisation, les contrôles essentiels sont la géométrie d’ouverture de la porte, la perpendicularité des brides et la planéité de la base, car un boîtier doit être à niveau, les portes doivent se fermer avec des jeux uniformes et les plaques de gorges doivent être à fleur. Les pièces unitaires sont mesurées par rapport au plan, et la mise en forme est échantillonnée tout au long de la production. Cette rigueur permet à un boîtier de sol d’accepter un agencement complet de panneaux sans calage ni décalage dans l’atelier de montage.
Soudage, assemblage et étanchéité
Le soudage associe les cadres de base, les renforts de porte, les supports de charnières et les sections structurelles, tandis que les boîtiers plus légers utilisent la fixation et la toupie pour protéger les revêtements. TWI Global fournit des conseils techniques sur le soudage de l’acier en tôle fine, et les gabarits maintiennent les pièces par rapport à la géométrie pendant le soudage afin que le boîtier ne se déforme pas.
L’assemblage intègre la porte, les joints d’étanchéité, la fenêtre de visualisation, les serrures et le système de masse, et le boîtier fini est contrôlé quant au fonctionnement de la porte et à l’ajustement de l’étanchéité. Les renforts de porte maintiennent les portes lourdes ouvertes pendant la maintenance, et les fixations captive empêchent le matériel de tomber dans les panneaux sous tension. Pour les fabricants d’équipements d’origine qui montent leurs panneaux en interne, le fabrique de tôlerie expédie les boîtiers prêts à recevoir leurs plaques de fixation et rails DIN. L’assemblage sur gabarit et les constructions d’échantillons maintiennent la qualité constante, et le processus se répète de manière identique d’une génération de produits à l’autre.
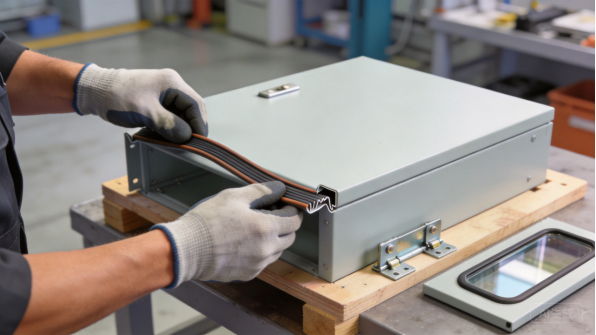
Figure 6: L’assemblage de joint et de charnière confère à l’armoire son étanchéité de porte et sa durée de vie utile.
Vérification du premier article dans la fabrication d’armoires de contrôle d’automatisation
La vérification du premier article dans la fabrication d’armoires de contrôle d’automatisation est un contrôle formel d’une armoire représentative par rapport au plan avant la mise en production. La porte est installée et manipulée, les brides de pénétration sont montées à l’essai, le chemin de terre est vérifié, et les dimensions sont consignées dans un rapport de premier article conservé par le fabricant d’origine (OEM) pour son propre dossier qualité.
Le contrôle par lot suit la même discipline à un niveau moindre : l’écart de la porte, le revêtement et l’ajustement du matériel sont échantillonnés par rapport au plan de contrôle convenu, et les certificats de matière sont collectés par lot. Les acheteurs demandent de plus en plus les rapports comme preuve avant le paiement et l’expédition, et un tôlier qui les fournit traite la qualité comme faisant partie du produit plutôt que comme une inspection après-coup.
Délais de production et planification des volumes
RFQ, revue technique et prototypes
Un programme d’armoires de contrôle d’automatisation commence par une RFQ : plans ou disposition du panneau, matière, finition, quantités et calendrier cible. L’ingénierie passe en revue la fabricabilité, vérifiant la taille de l’armoire, la géométrie de la porte, les brides de pénétration et le matériel, puis fournit un devis dans les un à trois jours ouvrables. Les prototypes arrivent en cinq à dix jours ouvrés, et des échantillons de brides de pénétration montés à l’essai prouvent les interfaces avant la production.
Le prototype est l’étape où le boîtier est validé : la porte est manipulée, les brides de pénétration sont montées à l’essai, le matériel est installé et l’armoire est vérifiée par rapport à la disposition du panneau que l’acheteur installera. Le retour d’information sur le prototype doit inclure des notes sur l’ajustement et des modifications suggérées des plans. Les choix de matière, de finition et de documentation sont fixés ici, avant le début du outillage par lot. Pour les OEM disposant de plans approuvés, le premier lot peut suivre immédiatement le prototype, et le délai type de la planche au premier lot chez XHX Metal est de 15 à 30 jours en fonction de la taille et de la finition.
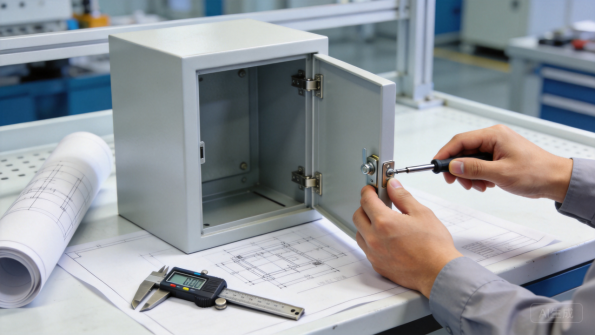
Figure 7: Un boîtier prototype est assemblé et vérifié avant la libération en lot.
Mise en place du processus et outillage
La plupart des armoires de contrôle automatisé sont produites par découpe laser, pliage CNC et soudage léger, ce qui maintient les coûts d’outillage bas et les modifications de conception peu onéreuses. La mise en place importante est l’outillage de processus : des programmes de pliage avec des paramètres vérifiés, des.fixations d’assemblage pour l’ajustement des portes et des plaques de goulotte, et des jauges de contrôle pour les ouvertures critiques.
La construction de cette mise en place prend généralement de une à deux semaines pour une nouvelle taille d’armoire. Étant donné que les volumes de lots dans la fabrication d’armoires de contrôle automatisé sont modérés, les matrices de estampillage dédiées sont rarement justifiées ; la fabrication flexible est généralement la bonne voie, et l’économie est examinée lors de l’évaluation. Les acheteurs devraient s’attendre à ce que le fabriquant confirme la voie flexible plutôt que de supposer qu’un outillage coûteux est requis.
Planification des lots et volumes réalistes
Dans la fabrication d’armoires de contrôle automatisé, les séries de production sont délibérément petites pour correspondre aux sorties OEM. Les armoires au sol sont généralement expédiées par lots de 10 à 40 unités, avec deux à quatre sorties par an ; les boîtiers de mural s’exécutent par lots de 50 à 300. Les commandes minimales de 5 à 20 unités permettent aux ateliers de tôlerie de maintenir leurs stocks sans immobiliser le trésorerie dans l’inventaire.
Le partage des prévisions maintient les délais de livraison des lots stables. Lorsque les OEM partagent des prévisions glissantes, l’usine réserve les matériaux et la capacité de revêtement et commande à l’avance les articles à long délai, tels que les couleurs personnalisées ou les grades en acier inoxydable. Les bobines d’acier sont généralement en stock, tandis que les feuilles d’acier inoxydable et les finitions personnalisées peuvent ajouter une à deux semaines. Les tailles des lots sont maintenues suffisamment petites pour qu’une modification de conception puisse être introduite sans jeter un entrepôt de coques peintes, c’est pourquoi les OEM sortent des armoires trimestriellement. Un planning clair avec des dates de jalons rend le goulot d’étranglement visible avant qu’il ne devienne un retard de lancement de machine.
Documentation, emballage et expédition
Les armoires de contrôle automatisé sont expédiées dans des emballages adaptés au produit : panneaux revêtus protégés par film, portes et plaques de goulotte séparées ou équipées de coussinets de protection, et unités emballées pour l’exportation avec un calage à l’intérieur de la boîte ou de la caisse. Les expéditions à l’exportation utilisent du papier anti-rouille ou du film VCI contre la condensation du conteneur.
La documentation accompagne chaque expédition : listes de colisage, certificats de matériaux, rapports de premier article et de lot si convenu, et relevés dimensionnels pour l’atelier de tôlerie. Les acheteurs doivent confirmer le lot de documentation lors de l’évaluation car leur dossier de certification de machine en dépend. La communication suit des jalons clairs avec des photos à chaque étape, de sorte que les OEM peuvent suivre les progrès sans visites sur site.
Études de cas passées
OEM de machines d’emballage : Programme d’armoires au sol
Un OEM européen de machines d’emballage avait besoin d’une plateforme d’armoire de contrôle automatisé au sol pour sa ligne de palettisation par enveloppe, avec portes doubles, plaques de goulotte assorties à la goulotte de câbles et finition texturée RAL 7035. Le programme s’exécute de 20 à 30 armoires par trimestre de sortie, avec un minimum de 10 unités, prix à partir de 210 $ à 340 $ FOB, pour une valeur annuelle d’environ 28 000 $ à 45 000 $.
XHX Metal a livré le prototype en 8 jours ouvrables, et le premier lot de 24 armoires a été expédié en 28 jours après approbation du dessin. L’OEM a sorti quatre lots la première année, avec les portes et les plaques de goulotte vérifiées dans un rapport de premier article et l’épaisseur du revêtement contrôlée par échantillonnage. Une revue de conception a réduit le coût des matériaux d’environ 5 % en consolidant trois largeurs d’armoire en deux tailles de corps formés, et les pièces de rechange sont désormais commandées dans les mêmes séries de production. L’atelier de tôlerie de l’OEM reçoit désormais des armoires qui s’installent sur sa ligne de montage sans reprises, et l’ajustement des portes et des goulottes est cohérent d’un lot à l’autre.
Le programme montre comment la fabrication d’armoires de contrôle automatisé s’étend à travers les générations de machines lorsque la plateforme de boîtier est maintenue stable.
Intégrateur de cellules robotiques : Boîtiers de contrôle muraux
Un intégrateur robotique avait besoin de boîtiers de contrôle muraux pour sa conception de station standard, regroupant l’automate, les relais de sécurité et les communications dans un seul boîtier compact. Le programme s’exécute de 80 à 150 boîtiers par sortie, avec une commande minimum de 20 unités, prix à partir de 32 $ à 72 $ FOB selon les options, pour une valeur annuelle d’environ 30 000 $ à 50 000 $.
L’intégrateur a normalisé une taille de boîtier avec trois variantes de plaques de goulotte, et XHX Metal a expédié le premier lot de 90 unités en 18 jours. Chaque lot est inspecté par l’ingénieur qualité de l’intégrateur lors d’un audit client, et l’inspection tierce partie SGS est disponible sur demande pour les livraisons de projet. L’étanchéité des portes et la durée de vie des charnières ont été validées sur le prototype, et le même boîtier sert désormais aux projets multi-stations de l’intégrateur sans nouvelle qualification. Les variantes de plaques de goulotte sont stockées en option, de sorte que l’intégrateur configure chaque station sans qualifier une nouvelle armoire.
Les boîtiers muraux normalisés permettent au concepteur d’intégration de reproduire la fabrication de ses armoires, et les données montrent la plage de volumes qu’un petit atelier d’automatisation attend de son fournisseur d’armoires.
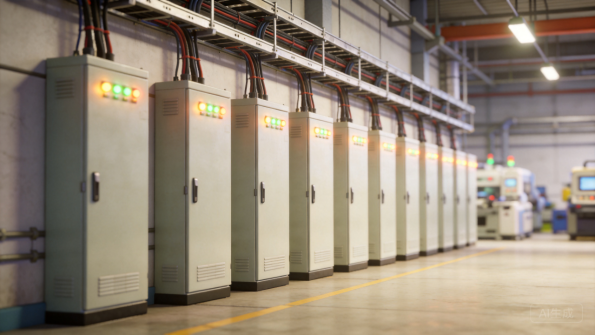
Figure 8: Les rangées de caissons installés conservent les commandes des machines accessibles le long de l’atelier de production.
Ce que montrent les données de l’étude de cas
Les deux programmes suivent le même modèle : lots de petite à moyenne taille, commandes minimales de 10 à 20 unités, prix FOB selon la taille du caisson et les options, et valeurs annuelles inférieures à 80 000 $. Les caissons au sol sont sortis deux à quatre fois par an, tandis que les boîtiers muraux le sont plus fréquemment ; les prototypes arrivent en une à deux semaines et les premiers lots suivent en trois à quatre semaines.
La livraison est étalée selon le calendrier de production de chaque OEM, et l’inspection est planifiée avant l’expédition afin que les non-conformités soient corrigées au banc plutôt que sur le terrain.
Les données d’achat reflètent une usine de 30 personnes avec une capacité annuelle totale d’environ 500 000 pièces sur toutes les lignes de produits, et les commandes à cette échelle reçoivent une attention technique dédiée plutôt que d’être noyées dans une ligne de production à haut volume. Les acheteurs peuvent comparer ces chiffres avec leurs propres prévisions, et les valeurs sont représentatives de la fabrication de caissons de contrôle automatique pour les programmes OEM nord-américains et européens.
Synthèse et prochaines étapes
Points clés
La fabrication de caissons de contrôle automatique est une discipline de montage, d’étanchéité et de documentation qui exige plus que du travail de tôlerie. Le choix des matériaux détermine le coût et les performances, de l’acier peint par poudre pour les halls de machines à l’inox pour les sites de lavage et côtiers, tandis que les joints, la ventilation et les quincailleries doivent correspondre au système de contrôle et à l’environnement. La difficulté de production se concentre sur la précision des découpes, la géométrie des portes et la vérification de l’article premier.
Les délais de livraison suivent un parcours prévisible : revue technique en quelques jours, prototypes en cinq à dix jours ouvrés, mise en place du processus en une à deux semaines, et lots de production en trois à quatre semaines pour les caissons au sol et deux à trois semaines pour les boîtiers muraux. Le partage des prévisions et la planification de la livraison par étapes maintiennent les programmes OEM dans les délais, et les acheteurs qui fixent les matériaux, les normes de finition et la documentation avant le devis auront des programmes plus fluides que ceux qui découvrent les exigences lors de la certification.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôlerie à capitaux privés situé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle d’environ 500 000 pièces. Les certifications ISO 9001:2015, CE et SGS couvrent le système de qualité, et deux machines de découpe laser fibré de 6 kW, des plieuses CNC et la soudure TIG et MIG assurent la partie fabrication des caissons automatiques.
L’usine produit des boîtiers, caissons, panneaux et assemblages soudés sur mesure pour les clients exportateurs, avec un emballage conçu pour le fret maritime.
L’entreprise accompagne les acheteurs de la revue de conception jusqu’à la production, fournit des rapports d’inspection de l’article premier et des certificats de matériaux, et coordonne l’inspection par une tierce partie lorsqu’elle est requise. Pour les programmes de fabrication de caissons de contrôle automatique, les acheteurs peuvent consulter les services de fabrication de tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les délais de livraison pour correspondre au volume du programme.
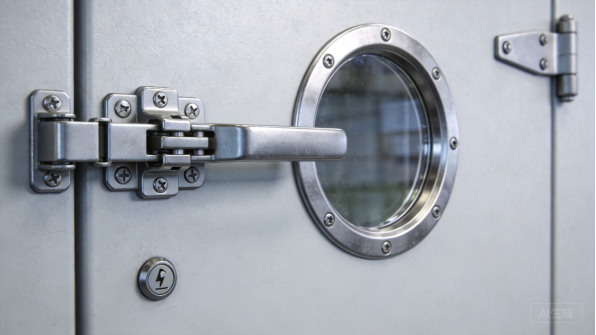
Figure 9: Les quincailleries de porte et les vitres de visionnage sont spécifiées pour des années de service industriel.
Comment démarrer votre projet
Démarrez avec un fichier STEP ou STP et un plan indiquant le matériau, la finition, les dimensions de l’armoire, la configuration de la porte, l’agencement de la plaque de raccordement, les quantités et les besoins en documentation. Si le design n’est pas finalisé, envoyez des photos ou des croquis du système de contrôle, de l’environnement de la machine, des besoins d’accès au service et du volume annuel, et l’équipe d’ingénierie recommandera une conception d’armoire réalisable.
Le parcours typique est le suivant : revue d’ingénierie, devis, prototype, inspection d’échantillon, production et expédition, avec une communication claire à chaque jalon. Les devis incluent le dossier documentaire et les jalons de livraison, afin que l’acheteur et le fabricateur partent du même périmètre. Pour discuter d’un programme d’armoire de contrôle d’automatisation, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal.
Quoi demander à un fabricant
Avant de passer une commande, posez trois questions à un fabricant : quelles dimensions d’armoire et quelles couleurs de finition il produit régulièrement, comment il vérifie l’ajustement de la porte et la précision de la plaque de raccordement sur les pièces de pré-série, et quels certificats de matériaux, rapports dimensionnels et enregistrements de lots il peut fournir. Les réponses révèlent si l’atelier traite les armoires d’automatisation comme des boîtiers conçus par des ingénieurs ou de simples boîtes en métal.
Confirmez également l’expérience avec l’emballage d’exportation, les couleurs sur mesure et le travail en acier inoxydable, car ces détails décident si l’armoire arrive propre et certifiée pour le marché de destination. Un fabricant qui liste les tolérances cibles et les points d’inspection dans le devis traite la qualité comme partie intégrante du produit, et c’est le partenaire avec lequel construire une ligne de production.