Ein kundenspezifisches Blechgehäuse ist das schützende Gehäuse, das Elektronik, Steuersysteme und elektrische Ausrüstung in ein Produkt verwandelt, das im realen Einsatz bestehen kann. Es schützt empfindliche Komponenten vor Staub, Feuchtigkeit und mechanischen Einwirkungen, sorgt für Wärmeableitung und Kabeldurchführungen und trägt die visuelle Identität der Ausrüstungsmarke. Hinter jedem zuverlässigen Gehäuse steht ein Fertigungsprozess, der Präzision, Dichtigkeit, Oberflächenbehandlung und Kosten in Einklang bringen muss, und Grand View Research verzeichnet ein stetiges Wachstum auf dem Markt für Elektroverteilungen, da Automatisierung, erneuerbare Energien und vernetzte Geräte die Nachfrage nach maßgeschneiderten Gehäusen antreiben.
Dieser Leitfaden begleitet den gesamten Ablauf eines kundenspezifischen Blechgehäuse-Projekts in sieben Schritten: das Produkt selbst, die Anwendungen, Materialauswahl, Fertigungsaufwand, Lieferzeiten, frühere Fallstudien und eine praxisnahe Zusammenfassung. Ob Sie ein Automatisierungs-OEM sind, der Steuerungsgehäuse spezifiziert, eine Elektronikmarke, die ein neues Gerät auf den Markt bringt, oder ein Integrator im Bereich erneuerbarer Energien, der Außenschränke beschafft – die folgenden Informationen helfen Ihnen dabei, einen Hersteller präzise zu beauftragen, realistische Zeitpläne zu planen und Fehler zu vermeiden, die aus einer einfachen Metallbox ein Projekt-Risiko machen.
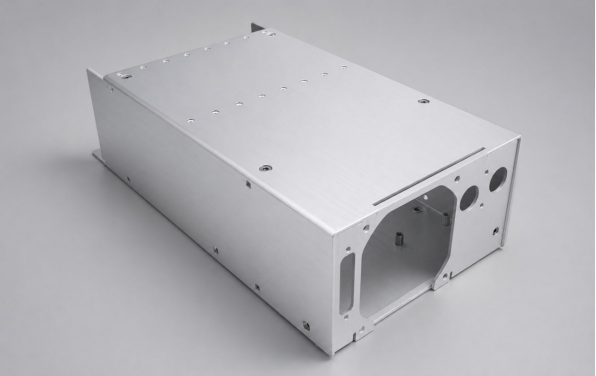
Das Produkt: Was ist ein kundenspezifisches Blechgehäuse?
Definition und Produktprogramm
Ein kundenspezifisches Blechgehäuse ist ein umformedes Metallgehäuse, das maßgeblich auf bestimmte Ausrüstungen zugeschnitten ist – und kein generisches Katalogprodukt. Das Sortiment ist breit gefächert: wandmontierte Steuerkästen für Werkzeugmaschinen, bodenstehende Elektroschränke zur Stromverteilung, Tisch- und Rack-gehäuse für Messinstrumente, Außenschränke für Telekommunikation und erneuerbare Energien sowie Edelstahlausführungen für Lebensmittel- und Medizintechnik. Was sie alle gemeinsam haben, ist der Fertigungsprozess: Flachblech wird geschnitten, geformt, geschweißt und nachbehandelt, um sowohl zum Inneren der Ausrüstung als auch zu den äußeren Umgebungsbedingungen zu passen.
Das Produktprogramm erstreckt sich auch über Größe und Komplexität. Ein einfacher Wandkasten kann aus einem einzigen geformten Gehäuse mit einer Tür, einer Dichtung und zwei Ausschnitten bestehen, während ein bodenstehender Schrank mehrere Fächer, Klapptüren, Belüftungssysteme, Kabeldurchgangsplatten, Montageschienen und interne Trennwände umfassen kann. Käufer sollten die Abmessungen der Ausrüstung, die Zugangs-Anforderungen und die Einsatzumgebung definieren, bevor sie ein Angebot anfordern, da diese drei Faktoren nahezu jede Konstruktionsentscheidung beeinflussen.
Grundstruktur und Hauptkomponenten
Die Kernstruktur eines Gehäuses besteht aus einem Gehäusekörper, einer oder mehreren Türen oder Abdeckungen sowie den Anschlusselementen zur Ausrüstung: Montageplatten, Schienen, Halterungen, Ausschnitten und Kabeldurchführungen. Der Körper wird aus Bandstahl mit umgebogenen Kanten und Verstärkungsrippen gefertigt, die große Flächen eben halten, und Türen werden mit umgebogenen Flanschen geformt, die den Rand versteifen und eine Auflagefläche für Dichtungen erzeugen. Scharniere, Griffe und Schließmechanismen sind in das Blechdesign integriert, anstatt aufgeschraubt zu werden, was sowohl die Festigkeit als auch das Erscheinungsbild verbessert.
Die innere Struktur ist ebenso wichtig wie das Außenleben. Montageplatten müssen eben sein und so positioniert werden, dass die Ausrüstung mit Platz für die Verdrahtung passt, Lüfter müssen zu den gefilterten Öffnungen passen und Verschraubungsplatten müssen für die Kabelaufbereitung abnehmbar sein. Dichtelemente, darunter Dichtungen, Tropfschilde und schräge Dächer für Outdoor-Geräte, vervollständigen das System. Jede Komponente ist ein potenzieller Fehlerpunkt, weshalb erfahrene Hersteller sie von Anfang an in das Blechdesign einbeziehen.
Klassifizierungen und Normen
Gehäuse werden häufig anhand offizieller Klassifizierungen spezifiziert, und der Hersteller muss nach der Norm entwickeln, die das Produkt erfordert. In Nordamerika definieren NEMA Gehäusetyp-Klassifizierungen den Schutz vor Umweltbedingungen, während UL 508A Industriesteuerschränke und deren Gehäuse abdeckt. In anderen Märkten beschreiben IP-Schutzarten den Staub- und Wasserschutz, und das erforderliche Niveau hängt davon ab, ob das Gehäuse in Innenräumen, Außenbereichen oder in Umgebungen mit Hochdruckreinigung eingesetzt wird.
Die Klassifizierung bestimmt konkrete Designmerkmale: Dichtungsmaterial und -kompression, Anzahl der Türverriegelungen, Lüftungsgeometrie und Drainage-Details. Eine Klassifizierung wird nicht erreicht, indem am Ende einfach eine Dichtung angebracht wird; sie wird durch die Kontrolle von Ausschnitt-Toleranzen, Tür-Ebenheit und Nahtqualität über den gesamten Prozess erreicht. Käufer sollten die Zielklassifizierung im RFQ angeben, und der Hersteller sollte den设计方案 zur Erfüllung während der ingenieurtechnischen Überprüfung bestätigen.
Anpassung und Markenidentität
Die kundenspezifische Fertigung besteht, weil Standardgehäuse selten perfekt passen. Käufer passen Maße, Ausschnittmuster, Türanordnungen, Montagefunktionen, Farben und Druckmarkierungen an, allesamt lässt sich in das Blechdesign einarbeiten. Pulverbeschichtung unterstützt RAL- und Pantone-Nacharbeit, und Siebdruck oder gravierte Markenelemente verleihen dem Gehäuse eine fertige Produktidentität.
Die Anpassung umfasst auch Funktionsdetails: Sichtfenster, Display-Rahmen, Membrantastatur-Einlassungen, Kabelverschraubungen, Lüfter- und Filteraggregate, Erdungspunkte sowie Aufhängeringe für schwere Gehäuse. Da jedes Merkmal aus demselben Blechkonzept gefertigt wird, können Marken eine konsistente Produktfamilie mit gemeinsamen Gehäusen und Befestigungselementen aufbauen, was die Kosten über die gesamte Linie senkt und gleichzeitig jedes Modell auf seine Ausrüstung zugeschnitten hält.
Anwendungsfälle und Einsatzgebiete
Industrielle Steuerung und Automatisierung
Die industrielle Steuerung ist der größte Markt für maßgeschneiderte Blechgehäuse. Werkzeugmaschinen, Produktionslinien und Roboterzellen benötigen wandmontierte oder freistehende Gehäuse, die SPS, Antriebe, Endgeräte und Sicherheitsrelais beherbergen, mit Türen, die Bediener täglich öffnen, und Ausschnitten, die Leistungs- und Signalkabel führen. Die ANSI und NEMA-Normen, die in der industriellen Automatisierung weit verbreitet sind, definieren die Umwel- und Sicherheitsanforderungen, die diese Gehäuse erfüllen müssen.
Für Automatisierungs-OEMs ist das Gehäuse Teil der Sicherheits- und Servicegeschichte der Maschine. Türen müssen dort, wo erforderlich, verriegelt sein, Kabeleintritte müssen sauber und beschriftet sein, und die interne Montage muss dem Gerätelayout folgen, damit Techniker effizient arbeiten können. Da jede Maschine anders ist, schätzen Automatisierungs-OEMs Hersteller, die maßgeschneiderte Gehäuse in kleinen bis mittleren Chargen mit konsistenter Qualität und kurzen Lieferzeiten produzieren können.
Stromverteilung
Die Stromverteilung basiert auf bodenstehenden und wandmontierten Gehäusen, die Leistungsschalter, Schienen und Messeinrichtungen beherbergen. Diese Gehäuse müssen robust genug sein, um Personen vor spannungsführenden Teilen zu schützen, engineering-technisch zur Wärmeableitung von angeschlossenen Lasten ausgelegt sein und so angeordnet sein, dass autorisiertes Personal die Ausrüstung sicher bedienen und warten kann. Schaltschrankbauer integrieren Komponenten in die Gehäuse, bevor sie diese zu den Baustellen liefern, was das Gehäuse zu einem kritischen Input für ihren Produktionsplan macht.
Verteilungsgehäuse werden häufig für spezifische Projekte angepasst: zusätzliche Fächer, Dichtungsplatten mit kundenspezifischen Bohrlochmusterungen, farbcodierte Türen und Schlosssysteme, die zur Objektsicherheit passen. Das Gehäuse muss zudem den Standortbedingungen standhalten, von feuchten Kellern bis zu staubigen Industriehallen, sodass Beschichtungs- und Abdichtungswahlen Teil der Spezifikation sind. Für Schaltschrankbauer verbessert ein Hersteller, der präzise Gehäuse termingerecht liefert, direkt deren eigene Liefertreue.
Elektronik- und Kommunikationsgeräte
Elektronikprodukte, von Instrumenten bis zu Kommunikationsknoten, nutzen kompakte Maßanfertigungs-Gehäuse, die Schutz mit Wärmeableitung kombinieren. Diese Gehäuse weisen häufig Display-Ausschnitte, Anschlussöffnungen, Belüftungsjalousien und Befestigungselemente für Leiterplatten auf und werden nach dem industriellen Design des Produkts oberflächenbehandelt. Rack-Mount- und Tischgeräteformate folgen Standardbreiten, während Handgerät- und Wandmontageformate an das Gerät angepasst sind.
Bei Elektronik ist die thermische Leistung ein Entwurfsinput, keine nachträgliche Überlegung. Belüftungsfläche, Lüfterbefestigung, Kühlkörperanschlüsse und die Wärmeleitungseigenschaften des Materials werden gemeinsam ausgelegt, und EMI-Vorgaben können leitfähige Beschichtungen oder gedichtete Fugen erfordern. Wegen kurzer Produktlebenszyklen benötigen Elektronikmarken schnelle Prototypenfertigung und flexible Produktion, was Anbieter begünstigt, die von CAD in Tagen zum Muster kommen und ohne Neuein qualification der Konstruktion in die Serienfertigung skalieren können.
Medizin, Lebensmittel und Sonderumgebungen
Medizinische, lebensmittelverarbeitende, pharmazeutische Reinraumumgebungen fordern Gehäuse, die für Abwasch und Desinfektion ausgelegt sind. Edelstahlkonstruktionen, versiegelte Türen, glatte Fugen und abgeschrägte Oberflächen verhindern, dass Bakterien und Reinigungsmittel das Produkt angreifen; diese Gehäuse werden so spezifiziert, dass sie die Hygiene- und Sicherheitsvorstellungen der Branche erfüllen. Oberfläche und Materialien werden nach dem Reinigungsplan gewählt, nicht nur nach der Betriebsumgebung.
Sonderumgebungen stellen zusätzliche Anforderungen, die allgemeine Industriegehäuse nicht haben: Grenzwerte für die Oberflächenrauheit, chemische Beständigkeit, Dokumentation zum Materialkontakt und Prüfnachweise für die Abwaschbeständigkeit. Diese Programme belohnen Anbieter mit Edelstahl-Erfahrung und disziplinierter Oberflächennachbehandlung. Käufer in diesen Märkten sollten erwarten, während der Spezifikation über Reinigungsabläufe zu sprechen, da das Gehäusekonzept die tatsächliche Instandhaltung der Anlage überstehen muss.
Materialauswahl
Kaltgewalzter und verzinkter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Innengehäuse, bei denen die Kosten im Vordergrund stehen und die Umgebung kontrolliert ist. Er lässt sich sauber formen, schweißen vorhersagbar und nimmt Pulverbeschichtung gut an; seine mechanischen Eigenschaften sind in Referenzen wie MatWeb’s materials database zum direkten Vergleich dokumentiert. Typische Dicken reichen von 1,2 mm für Wandverteilerkästen bis 2,0 mm oder mehr für bodenstehende Schränke, die schwere Bauteile tragen.
Gewalzter Stahl erhält eine Zinkbeschichtung, die durch Opferschutz geschweißte Kanten schützt, und die American Galvanizers Association dokumentiert die lange Lebensdauer von Zinkbeschichtungen bei Atmosphärenbelastung. Für Außen- und Feuchtraumschränke ist galvanisierter oder zinkbeschichteter Stahl oft die kostengünstigste Wahl, obwohl beim Schweißen Vorkehrungen getroffen werden müssen, um Zinkdämpfe zu kontrollieren und die Beschichtungintegrität an den Verbindungen zu erhalten.
Edelstahl
Edelstahl, hauptsächlich die Güten 304 und 316, wird für Lebensmittel-, Medizin-, Pharmaindustrie-, Marine- und Küstenanlagen spezifiziert. SSINA bietet Leitfäden zur Güteauswahl für korrosive und hygienesensitive Umgebungen, und die Güte 316 enthält Molybdän für Chloridbeständigkeit in Küsten- und Reinigun gsanwendungen. Edelstahlschränke benötigen niemals einen Nachanstrich, weisen ein sauberes, professionelles Erscheinungsbild auf und vertragen aggressive Reinigungsmittel.
Edelstahl ist teurer und schwerer zu bearbeiten als Kohlenstoffstahl und erfordert eine dedizierte Handhabung, um eine Kontamination durch Kohlenstoffstahl zu vermeiden, die Oberflächenrost verursacht. Der Schweißwärmeinput muss kontrolliert werden, um die Korrosionsbeständigkeit zu erhalten, und sichtbare Schweißnähte werden oft angeschliffen und passiviert. Käufer sollten Edelstahl dort wählen, wo die Umgebung oder Branche es erfordert, und die Edelstahl-Erfahrung des Herstellers sollte überprüft werden, da das Material schlechte Arbeitspraktiken nicht verzeiht.
Aluminium
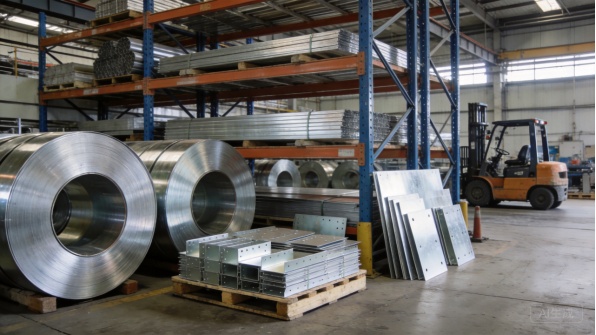
Aluminiumgehäuse, typischerweise aus der Legierung 5052 oder 6061 gefertigt, werden dort eingesetzt, wo das Gewicht eine Rolle spielt: bei tragbarer Ausrüstung, Luftfahrt- und Marineausrüstung sowie großen Paneelen, die während der Installation gehandhabt werden müssen. Aluminium ist etwa drei Mal leichter als Stahl, widersteht natürlicher Korrosion und leitet Wärme gut, was das thermische Management unterstützt. Seine Eigenschaften und Leitfäden zur Legierungsauswahl sind in Referenzen wie AZoMaterials.
dokumentiert. Die Kompromisse betreffen Festigkeit, Kosten und Verarbeitung. Aluminiumpaneele müssen dicker als Stahl sein, um die gleiche Steifigkeit zu erreichen, das Material kostet mehr pro Kilogramm, und das Schweißen erfordert kontrollierte Wärmeeintragung, um Verzug zu vermeiden. Aluminium benötigt zudem galvanische Isolation an Verbindungen mit Stahlbefestigungen und Korrosionsschutz durch Anodisieren oder Pulverbeschichtung. Für gewichtskritische oder thermisch anspruchsvolle Anwendungen ist Aluminium trotz des Aufpreises oft die richtige Wahl.
Oberflächenbehandlungen und Korrosionsschutz
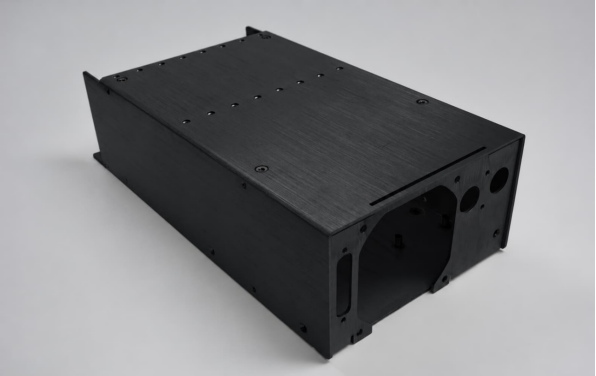
Das Finish bestimmt, wie ein Gehäuse aussieht und wie lange es seiner Umgebung standhält. Pulverbeschichtung ist die vorherrschende Technologie: elektrostatisch aufgeladenes Pulver wird in einem Ofen zu einem widerstandsfähigen 60 bis 80 Mikrometer starken Film ausgehärtet, und der Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung für Industrieprodukte. Strukturierte Pulver sind für Gehäuse üblich, da sie Behandlungs marken verbergen und eine professionelle, blendarme Oberfläche erzeugen.
Die Beschichtungsbeständigkeit wird mit Normen verifiziert, die von ASTM Internationalveröffentlicht wurden, einschließlich Haftfestigkeits-, Schlag- und Salzsprühtests, und Käufer sollten die erwartete Leistung für das Installationsumfeld spezifizieren. Innenflächen benötigen ebenfalls einen Überzug: E-Coat oder sorgfältige Abdeckung schützt Rippen, Ecken und verborgene Bereiche, ohne Erdungspunkte und Beschläge zu beeinträchtigen. Ein auf Angebotsebene vereinbartes Finishesystem verhindert die häufigste Gehäusebeschwerde – Rost und Abplatzen – bevor das Produkt im Einsatz erscheint.
Produktionsschwierigkeit
Laserschneiden und Ausschnittpräzision
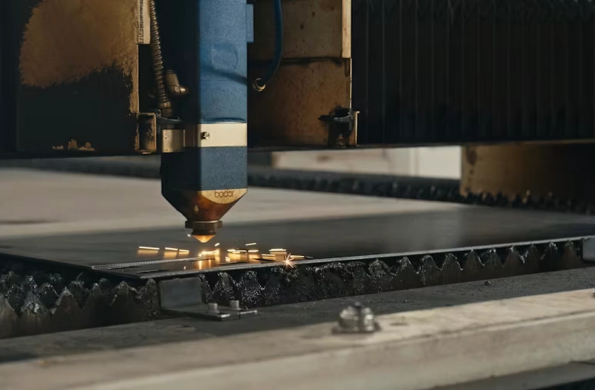
Die Gehäuseproduktion beginnt mit dem Laserschneiden, das Gehäusepaneele, Türen, Montagetafeln sowie die Ausschnitte für Belüftungen, Anzeigen und Kabeldurchführungen erzeugt. Faserlaseranlagen halten Toleranzen um plus oder minus 0,1 mm ein, und bei XHX Metal liefern zwei 6-kW-Faserlaserschneidmaschinen eine Positioniergenauigkeit von plus oder minus 0,01 mm, was erheblich ist, wenn Türöffnungen und Montagelochbilder über das gesamte Gehäuse hinweg übereinstimmen müssen.
Die Qualität der Ausschnitte ist ein sichtbarer Unterschiedsfaktor. Grate an Kabeleinführungslochbohrungen beschädigen Kabel, eine raue Kantenqualität bei Anzeigeausschnitten zerstört das fertige Erscheinungsbild, und Einstichstellen müssen in unkritischen Bereichen liegen. Nesting-Software ordnet die Teile so an, dass Verschnitt minimiert wird, und Schneidparameter werden nach Material und Dicke angepasst. Bei Gehäusen entscheidet die Schneidstufe darüber, ob Türen passen, Dichtungen abdichten und Produkte nach der Bearbeitung professionell aussehen.
CNC-Biegen und Gehäusengeometrie
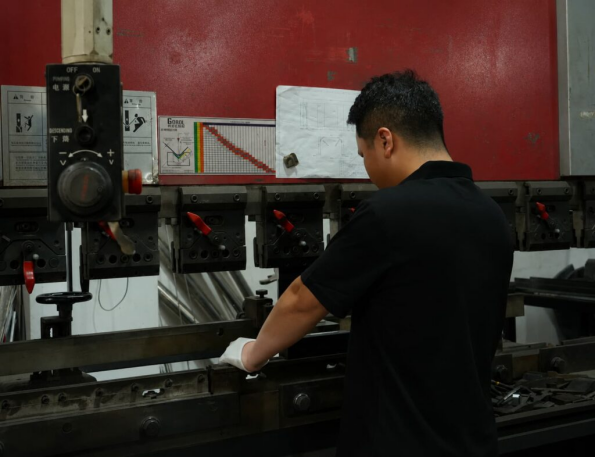
Beim Biegen werden flache Rohlinge in den dreidimensionalen Körper, Türrahmen und Montagefunktionen umgewandelt – hier wird die Gehäusengeometrie gewonnen oder verloren. Türen müssen eben sein, sonst dichten sie nicht gegen die Dichtungen ab, Gehäuse müssen rechtwinklig sein, sonst schließen die Türen nicht gleichmäßig, und Flanschpositionen müssen konsistent sein, damit die Beschläge bündig anliegen. Federelasticitätskompensation ist essenziell, insbesondere für höherfeste Materialien, und Engineers Edge veröffentlicht Biegezugaben- und Abzugsreferenzen, die zur Bemusterung der Rohlinge und zur Vorhersage der fertigen Maßangaben verwendet werden.
Moderne CNC-Abkantpressen mit programmierbaren Anschlägen halten die Biegewinkel über Produktionschargen hinweg konsistent, und Erstlinge werden vor der Produktion anhand der Zeichnung überprüft. Bei Gehäusen sind die kritischen Maße die Breite und Höhe der Türöffnung, die Positionen der Dichtungsprofile sowie die Ebenheit der Montageflächen. Diese Maße werden am Erstling überprüft und während der Produktion stichprobenartig kontrolliert, um den Prozess unter Kontrolle zu halten.
Schweißen, Dichten und Türpassung
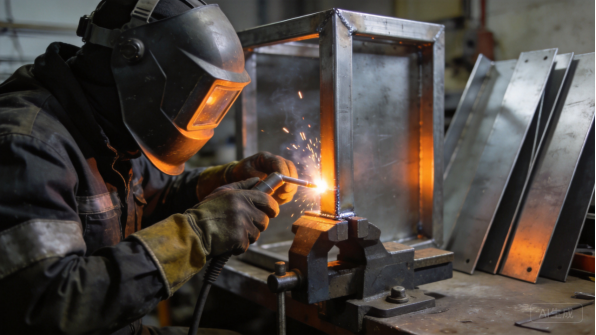
Schweißen verbindet das Gehäuse, befestigt Halterungen und Scharniere und baut den Rahmen größerer Schränke. Die Hitze beim Schweißen kann dünne Bleche verformen, daher werden die Teile in Vorrichtungen eingespannt, die die korrekte Geometrie halten, während die Schweißnaht abkühlt. TWI Global bietet technische Richtlinien zum Schweißen von dünnwandigem Stahl, einschließlich Wärmeeintragsteuerung und Verformungsmanagement, die direkt auf die Gehäuseproduktion anwendbar sind.
Die Dichtung ist der Punkt, an dem die Gehäusequalität sichtbar wird. Durchgehende Schweißnähte an den Ecken verhindern Wassereintritt, Türränder müssen eben genug sein, damit Dichtungen gleichmäßig komprimieren können, und die Dichtungsinstallation muss dem geformten Profil folgen, ohne Lücken. Wasserprüfungen an repräsentativen Einheiten bestätigen das Ergebnis. Bei normierten Gehäusen werden Anzahl der Türverriegelungen und Dichtungskompression gemeinsam ausgelegt, und der Montageschritt dokumentiert Drehmoment und Ausrichtung, sodass jede Einheit dem freigegebenen Erstling entspricht.
Qualitätskontrolle und Prüfung
Die Qualitätskontrolle von Gehäusen kombiniert Maßprüfung mit Funktionstests. Erstlinge werden an einem Koordinatenmessgerät anhand der Zeichnung überprüft, wobei Türöffnungen, Befestigungsmuster und Ebenheit verifiziert werden, und Produktionschargen folgen einem Steuerungsplan mit Stichproben. Beschichtungsdicke, Dichtungsfit, Scharnierausrichtung und Schlossfunktion werden an definierten Punkten geprüft, und Wasser- oder Staubeintrittsprüfungen bestätigen dichtende Einheiten gegenüber ihrer Schutzart.
Das Prüfprogramm sollte vor der Produktion vereinbart werden, da es sich auf Kosten und Lieferzeit auswirkt. Eine Standard-Indoor-Box benötigt möglicherweise nur Maß- und Sichtprüfungen, während ein Outdoor-normierter Schrank Wasserprüfungen, Salzwasser-Spray-Nachweise und Beschichtungsüberprüfung erfordert. Ein Hersteller, der Prüfungen mit Fotos und Berichten dokumentiert, liefert Käufern Nachweise, die sie für Produktzertifizierung und Marketing verwenden können, was ein echter Vorteil für Gerätemarken ist.
Produktionsdurchlaufzeiten
RFQ, Engineering-Review und Prototypen
Ein Gehäusaprogramm beginnt mit einer Angebotanfrage (RFQ): 3D-Modell, Zeichnung, Werkstoff, Oberflächenbehandlung, Schutzart, Menge und geplante Lieferzeit. Das Technische Team des Fertigers prüft die Konstruktion auf Herstellbarkeit – dabei werden Biegeradien, Türabstände, Dichtnuten, Ausschnitttoleranzen und Schweißzugang kontrolliert – und liefert innerhalb von ein bis drei Arbeitstagen ein Angebot mit Anmerkungen zurück. Prototypen werden in der Regel innerhalb von fünf bis zwölf Arbeitstagen geliefert für einen Standard-Wandschrank, bei freistehenden Schränken etwas länger.
Am Prototypen werden Gehäusedesigns validiert. Türpassung, Dichtungsverschluss und Beschlag alignment lassen sich erst am physischen Muster wirklich beurteilen; das Prototypen-Feedback sollte Passnotizen und vorgeschlagene Zeichnungsänderungen enthalten. Ein Fertiger, der einen vollständigen Prototypen mit Beschlag montiert und nicht nur Einzelbleche liefert, gibt dem Käufer Sicherheit, dass das Serienprodukt die Schutzart erfüllt und sauber zusammengebaut werden kann.
Werkzeugausstattung und Prozessvorbereitung
Die meisten Gehäuse werden per Laserschneiden und CNC-Biegen gefertigt, was die Werkzeugkosten niedrig und Konstruktionsänderungen kostengünstig hält. Wichtig ist die Prozesswerkzeugausstattung: Schweißvorrichtungen, die Gehäuse rechtwinklig halten, Biegeprogramme mit verifizierten Parametern sowie Prüflehren für Türpassung und Bohrungskreise. Der Aufbau dieser Einrichtungen dauert bei einem neuen Produkt typischerweise ein bis zwei Wochen.
Bei sehr hohen Stückzahlen können Spezialwerkzeuge wie Stanzwerkzeuge für Türen oder wiederkehrende Bauteile die Stückkosten senken, doch die Formenentwicklung verlängert die Frist um vier bis acht Wochen und erfordert eine erhebliche Vorinvestition. Die richtige Entscheidung hängt von der jährlichen Stückzahl ab: Unter etwa 20.000 Einheiten pro Jahr ist Laserschneiden und Biegen fast immer die kostengünstigere Variante, darüber hinaus sollten die Wirtschaftlichkeitsbetrachtungen für beide Wege modelliert werden. Käufer sollten vor einer Bindung an Spezialwerkzeug einen Kostenvergleich anfordern.
Produktionschargen und Mengenplanung
Übliche Produktionszeiten betragen 15 bis 30 Arbeitstage für Chargen von einigen hundert bis zu mehreren tausend Einheiten, wobei die Oberflächenbehandlung und Beschichtung den größten Zeitanteil beansprucht, da Pulverbeschichtungsanlagen in festen Chargenzyklen laufen. Größere freistehende Schränke benötigen länger als Wandschränke, weil es sich um Baugruppen aus vielen Teilen handelt, die geschweißt, nachbehandelt und zusammengefügt werden müssen.
Die Freigabe von Prognosen hält die Durchlaufzeiten stabil. Wenn Käufer rolling Forecasts teilen, reserviert die Fabrik Material und Lackierkapazität sowie Long-Leading-Artikel wie Spezialstahlsorten oder individuelle Pulverlackfarben im Voraus. Standard Kaltband- und verzinkter Stahl ist normalerweise vorrätig, während Edelstahlspulen, Aluminiumlegierungen und Sonderfarben ein bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilenstein-Daten macht Engpässe sichtbar, bevor sie zu Verzögerungen werden.
Verpackung, Logistik und Dokumentation
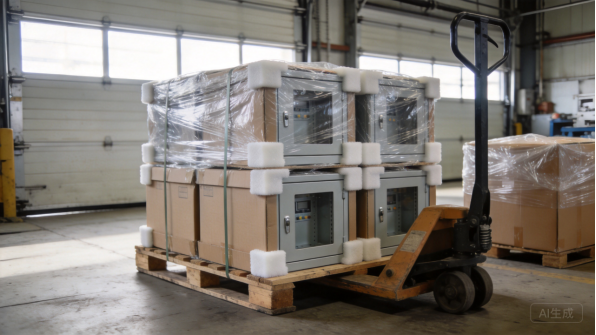
Fertige Gehäuse sind groß, schwer und leicht zerkratzt, daher ist Verpackung ein echtes Kosten- und Terminthema. Einzelne Einheiten werden mit Schutzfolie eingewickelt, in Exportkartons oder Kisten mit Schaumstoff-Eckenschutz gepackt und auf Paletten mit Stretchfolie gesichert, wobei schwerere Schränke mit Bändern an den Paletten befestigt werden. Überseeversände benötigen Rostschutzpapier oder VCI-Folie zum Schutz vor Kondensat im Container, und der Hersteller sollte Kartonnagen, Bruttogewicht und Ladefotos für die Frachtplanung bereitstellen.
Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Prüfberichte und alle angeforderten Qualitätsdokumente für den Ziellandmarkt. Käufer sollten den Dokumentationsumfang bereits im Angebot bestätigen, da fehlende Zertifikate bei Zoll oder Projektübergabe eine Sendung stoppen können, auch wenn die Gehäuse perfekt sind. Die Kommunikation erfolgt über klare Meilensteine mit Fotos in jeder Phase, sodass Käufer den Fortschritt ohne Vor-Ort-Besuche verfolgen können.
Fallstudien aus der Vergangenheit
Automation OEM: Wandmontierte Steuerschränke
Ein Automation OEM benötigte eine Familie von wandmontierten Steuerschränken für seine Maschinenlinie, mit Scharnier Türen, Verschraubungsplatten, internen Montageleisten und einer texturierten grauen Oberfläche. Das Engineering-Team entwickelte eine modulare Plattform: zwei Türgrößen, eine Körper-Bildungssequenz und standardisierte Befestigungselemente über die gesamte Serie hinweg, sodass der OEM Schränke für verschiedene Maschinenoptionen konfigurieren konnte, ohne neue Werkzeuge.
Der Prototyp validierte Türpasform und Dichtungsabdichtung, und die Produktion startete mit monatlichen Chargen von 300 Einheiten mit Erstmusterrprüfung bei jeder Charge. Die modulare Plattform reduzierte das Lager des OEM, indem die Fabrik auf Bestellung aus gemeinsamen Paneelen produzierte. Das Programm wurde später auf eine bodenstehende Variante mit denselben Befestigungselementen und derselben Oberflächenbehandlung erweitert.
Elektronikmarke: Instrumentengehäuse-Familie
Eine Elektronikmarke benötigte eine Baureihe von Desktop-Gerätegehäusen mit Display-Ausschnitten, Anschlussöffnungen, Belüftungsschlitzen und einer hochwertigen Pulverbeschichtung. Die Produktzyklen waren kurz, weshalb die Marke schnelles Prototyping und die Möglichkeit benötigte, Ausschnitte zwischen Revisionen anzupassen, ohne das gesamte Design neu zu qualifizieren.
Die ersten Artikel wurden innerhalb von acht Werktagen geliefert, und das Design durchlief zwei Ausschnittsrevisionen basierend auf Änderungen der Display-Lenzen, jede innerhalb von Tagen bearbeitet. Die Produktion hochgefahren auf 2.000 Einheiten pro Monat, und die Marke brachte drei Modelle von derselben Konstruktionsplattform auf den Markt. Das Programm zeigte, wie Fertigungsflexibilität Elektronikunternehmen unterstützt, die schnell iterieren.
Das Programm demonstrierte auch den Wert eines dokumentierten Änderungsprozesses: Jede Ausschnittsrevision wurde mit einer Zeichnungsrevisionsnummer verfolgt, die ersten Artikel wurden erneut inspiziert, und die Fabrik führte ein Änderungsprotokoll, das die Marke in ihren eigenen Konstruktionsprüfungen nutzte. Diese Dokumentationsdisziplin ermöglicht es Elektronikunternehmen, schnell voranzukommen, ohne die Qualitätskontrolle zu verlieren.
Lebensmitteltechnik: Edelstahlgehäuse
Ein Hersteller von Lebensmittelförderanlagen benötigte Edelstahlgehäuse für Waschumgebungen, mit versiegelten Türen, glatten verschweißten Nähten und einer passivierten Oberfläche, die tägliche chemische Reinigung überstand. Die Spezifikation forderte Edelstahl der Güte 304, kontrollierte Schweißeinbringung und Oberflächenqualität, die die Hygieneanforderungen des Betriebs erfüllte.
XHX Metal lieferte erste Artikel mit dokumentierter Schweißprüfung und Oberflächenfinish-Verifikation, dann Produktionschargen mit derselben Dokumentation. Die Gehäuse bestanden die Waschdown-Tests des Kunden, und das Programm erweiterte sich auf eine zweite Größe. Die Beziehung zeigte, wie Edelstahlerfahrung und Oberflächen disziplin wiederkehrende Geschäft in Spezialmärkten schaffen.
Der Kunde forderte zudem Passivierungsdokumentation und Oberflächenfinish-Verifikation bei jeder Charge, was die Fabrik in ihre Standard-Inspektions routinen für Edelstahlprodukte integrierte.
Erneuerbare Energien: Außengehäuse
Ein Integrator erneuerbarer Energien benötigte ein Außengehäuse für Solarüberwachungsgeräte, mit geneigtem Dach, versiegelten Türen, filtrierter Belüftung und einer Küstentauglichen Beschichtung. Das Gehäuse musste Elektronik in direkter Sonne, Regen und Salzwasser schützen, was die Gestaltung der Dachgeometrie, des Dichtungssystems und der Beschichtungsspezifikation bestimmte.
Der Prototyp wurde wassergeprüft, um die Dichtheit zu verifizieren, und die Beschichtung wurde einem Salznebeltest unterzogen, um die Leistung in Küstennähe zu bestätigen. Produktionschargen umfassten die gleichen Tests stichprobenartig, und der Integrator installierte die Gehäuseschränke an mehreren Standorten. Das Programm zeigte, wie eine klare Umweltspezifikation, die vor der Produktion vereinbart wurde, ein im Feld leistungsfähiges Außengehäuse erzeugt.
Die Feldleistung an Küstenstandorten wurde zwei Jahre lang überwacht, ohne dass Korrosions- oder Wassereintrittsprobleme gemeldet wurden, was den bewertungsbasierten Designansatz validiert.
Zusammenfassung und nächste Schritte
Wichtige Erkenntnisse
Maßgeschneiderte Blechgehäuse sehen einfach aus, stellen jedoch anspruchsvolle Anforderungen: Türpassung, Dichtung, Ausschnittgenauigkeit und Beschichtungshaltbarkeit hängen alle von einer kontrollierten Fertigung ab. Die Materialentscheidung bestimmt Kosten und Leistung – von kaltgewalztem Stahl für Innenraum-Serienprodukte bis zu Edelstahl für Reinraumbedingungen und Küstenumgebungen, und Oberflächen müssen für die tatsächliche Umgebung spezifiziert werden, anstatt vorausgesetzt zu werden. Die Produktionsdifficulty konzentriert sich auf Bielegenauigkeit, Schweißverzugskontrolle sowie Tür- und DichtungsPassung, genau dort unterscheiden sich erfahrene Hersteller.
Lieferzeiten folgen einem vorhersehbaren Pfad: engineering review in Tagen, Prototypen in ein bis zwei Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in drei bis vier Wochen pro Charge, wobei spezifische Pressen für Abgüsse weitere vier bis acht Wochen hinzufügen, wenn die Mengen dies rechtfertigen. Forecast-Sharing und klare Dokumentation halten diesen Pfad stabil. Käufer, die Material, Bewertung, Toleranzen und Testung vor Angebotseinholung festlegen, haben reibungslosere Programme als solche, die Anforderungen erst nach Produktionsbeginn entdecken.
Warum XHX Metal
XHX Metal ist ein privat geführter Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert maßgeschneiderte Gehäuse, Schränke, Halterungen und bearbeitete Teile für Exportkunden mit Verpackung für Seefracht. Zwei 6kW-Faserlaser-Schneidmaschinen, CNC-Biegemaschinen, TIG- und MIG-Schweißen sowie eine Oberflächenlinie decken den kompletten Prozess unter einem Dach ab.
Das Unternehmen unterstützt Käufer von der Designüberprüfung bis zur Produktion, liefert Erstmusterprüfberichte und Materialzertifikate und koordiniert bei Bedarf Drittanbieter-Tests wie Salzspray, Wassereintritt und dimensionsgerechte Überprüfung. Für Gehäuseprogramme können Käufer relevante Blechbearbeitungsdienstleistungen und Produktseiteneinsehen, und das Team wird Angebote, Qualitätsspazierdokumentation und Lieferpläne auf die Anforderungen des Programms abstimmen.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, Dicke, Oberfläche, Rating, Toleranzen und Menge angibt. Wenn das Design noch nicht finalisiert ist, senden Sie Fotos oder Skizzen der Ausrüstung, die das Gehäuse aufnehmen muss, der Umgebung, in der es eingesetzt wird, sowie des Jahresvolumens, und das Ingenieurtteam wird ein fertigbares Design empfehlen. Der typische Ablauf ist: Ingenieurbewertung, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand, mit klarer Kommunikation bei jedem Meilenstein.
Um ein Gehäuseprogramm zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihr Design über die XHX Metal-Website. Mit klaren Anforderungen und dem richtigen Partner bewegt sich eine kundenspezifische Blechgehäuse in Wochen vom Entwurf zur Produktion, mit Passform, Oberfläche und Versiegelung, die auch im Feld bestehen.
Was Sie einen Hersteller fragen sollten
Fragen Sie vor der Bestellung den Hersteller nach drei Dingen: welche Materialien und Stärken er regelmäßig bearbeitet, wie er die Türpassform und Dichtung bei Erstmustern überprüft und welche Tests er für Wassereintritt, Beschichtung und Maßgenauigkeit dokumentieren kann. Die Antworten zeigen, ob die Werkstatt Gehäuse als gewertete Produkte oder als einfache Metallboxen behandelt.
Bestätigen Sie auch die Test- und Dokumentationsfähigkeiten, sei es intern oder über einen benannten Partner, da Zertifizierung und Kundenabnahme zunehmend von Nachweisen abhängen. Ein Hersteller, der Prüfmethoden und Akzeptanzkriterien im Angebot auflistet, behandelt Qualität als Teil des Produkts, und das ist der Partner, mit dem es sich lohnt, eine Geräteproduktion aufzubauen.


