Ultimo aggiornamento: 12 ottobre 2026 | Di XHX Metal Engineering Team
Un silenziatore di scarico svolge due funzioni che si contrappongono: deve ammutolire lo scarico senza penalizzare la potenza del motore. Entrambi gli aspetti sono determinati dall’interno della parte – il nucleo forato, il volume circostante e il modo in cui la lamiera viene saldata – ben prima che qualcuno senta il motore in funzione. XHX Metal produce silenziatori di scarico in acciaio inox in uno stabilimento di 2.000 mq a Dongguan, Cina.
Questo articolo è destinato ai costruttori di apparecchiature, ai produttori di motori e generatori e ai marchi aftermarket di scarichi che ordinano silenziatori in quantità di produzione: di cosa è fatta la parte, dove viene utilizzata, come vengono specificati lo spessore della parete, il nucleo e la guarnizione, cosa rende un silenziatore difficile da costruire, quanto tempo richiede un programma e tre esempi di ordine con i relativi volumi e fasce di prezzo.
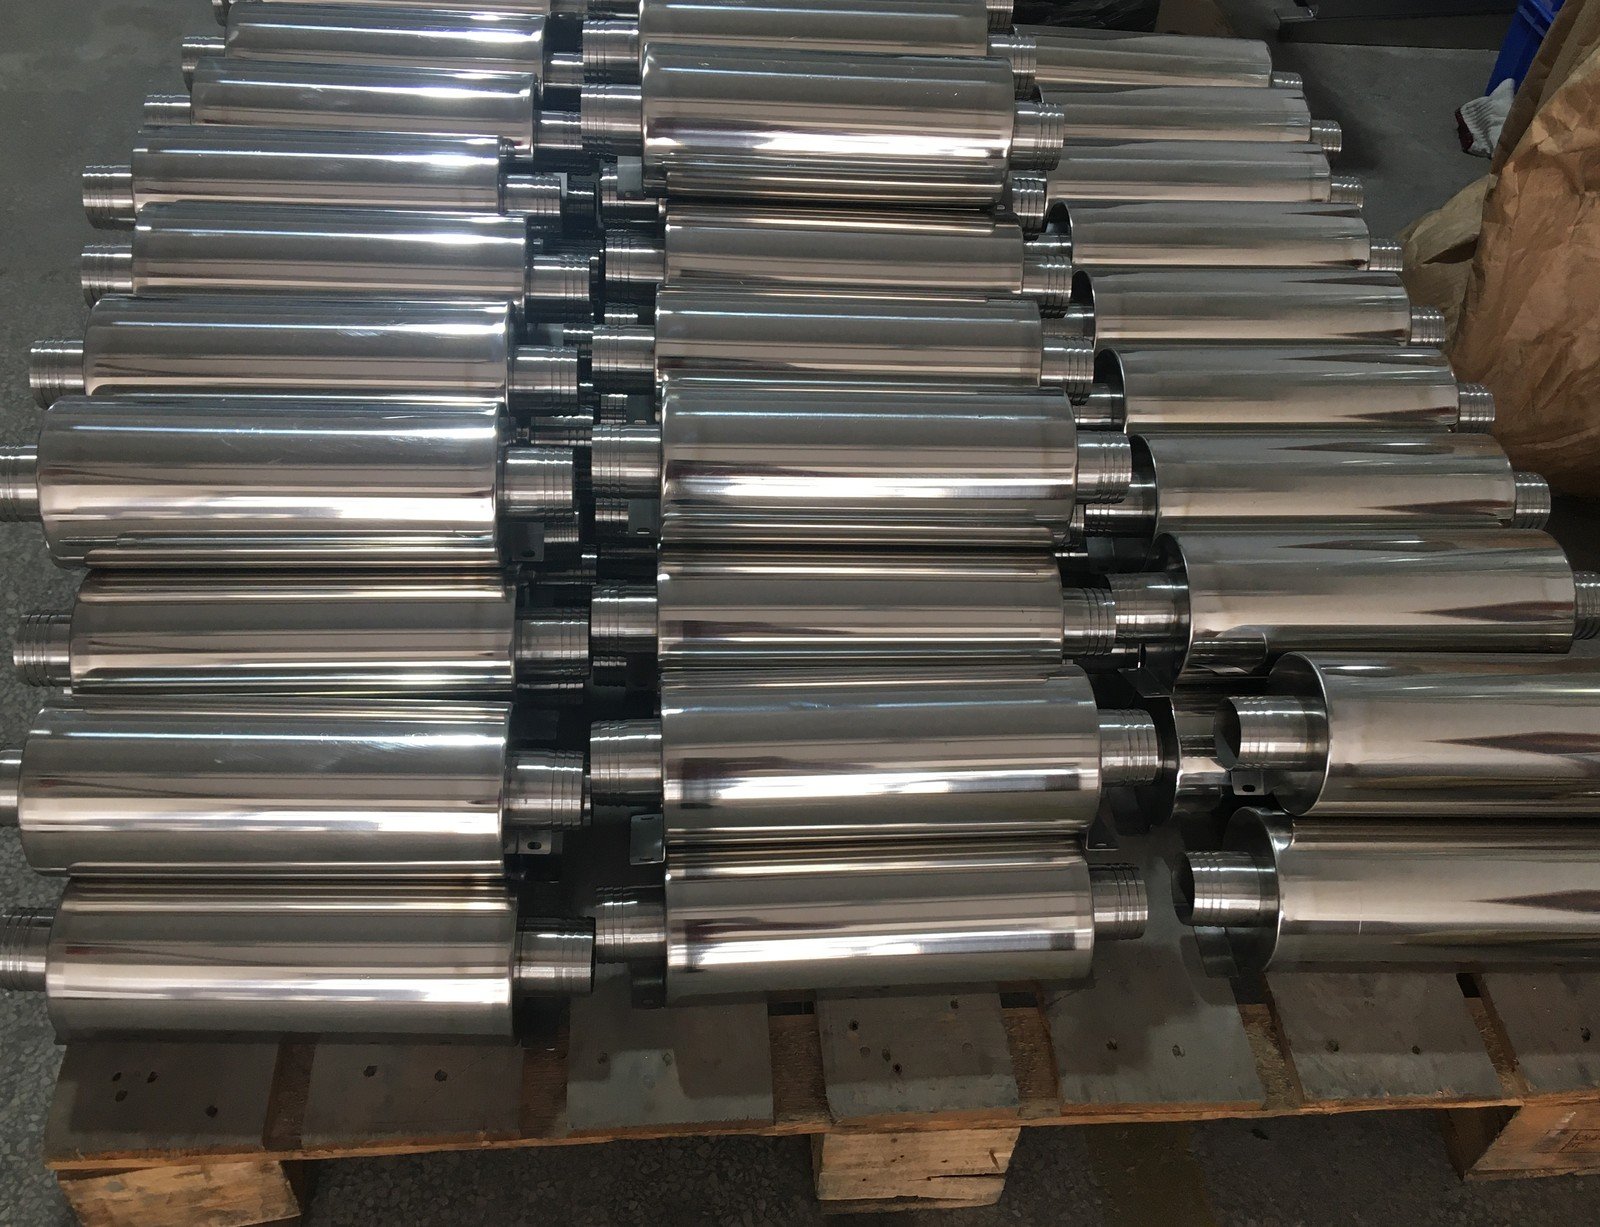
Figura 1: Un pallet di corpi di silenziatore di scarico finiti in acciaio inox lucidato, pronti per l’imballaggio.
Silenziatore di scarico: cosa produciamo
Il silenziatore, parte per parte
Cosa c’è dentro un silenziatore di scarico? Un guscio esterno, di solito un tubo rotondo o un cilindro arrotolato e saldato; un nucleo interno perforato che trasporta il gas; tappi finali che chiudono il guscio; connessioni di ingresso e uscita; e una camera tra il nucleo e il guscio che assorbe il suono. Supporti di montaggio, punti di scarico e scudi termici vengono aggiunti quando l’installazione li richiede.
Ognuna di queste parti cambia il risultato. Una camera più grande e un nucleo più lungo riducono di più il rumore ma aumentano la contropressione; una parete più sottile risparmia peso ma si deforma di più quando viene saldata, ecco perché lo spessore della parete è di solito il primo punto di cui discutiamo invece dell’ultimo.
Formati: cilindrico, conico e passanti
Il silenziatore cilindrico è la forma standard, dimensionato per diametro e lunghezza del corpo, e copre la maggior parte delle applicazioni di motori piccoli, generatori e compressori. Le versioni coniche – il corpo conico nelle fotografie – sono utilizzate dove lo scarico deve essere ridotto di diametro o inserito in uno spazio stretto, e sono formate da lamiera anziché da tubo.
I design passanti con nucleo perforato e camera assorbente sono i più silenziosi per le loro dimensioni a bassa contropressione. I design con deflettori o a camera usano piastre interne invece di imbottitura, il che è adatto a flussi di scarico caldi o sporchi dove l’imbottitura fibrosa brucerebbe o si intaserebbe.
Cosa viene spedito in un ordine
Un ordine completato può essere unità singole per un prototipo, coppie abbinate per un’applicazione bicilindrica, o un pallet di unità identiche per una linea di produzione. Ordini più grandi vengono spediti con le unità protette singolarmente e impilate in modo che la superficie lucidata non venga graffiata durante il trasporto.
I connettori finali sono realizzati in base alla parte di accoppiamento del cliente: filettatura maschio o femmina, flangia, boccaglio liscio per una fascetta o socket per un giunto scorrevole. Ottenere quell’interfaccia giusta è la differenza tra un silenziatore che si adatta alla linea e uno che viene lavorato al banco.
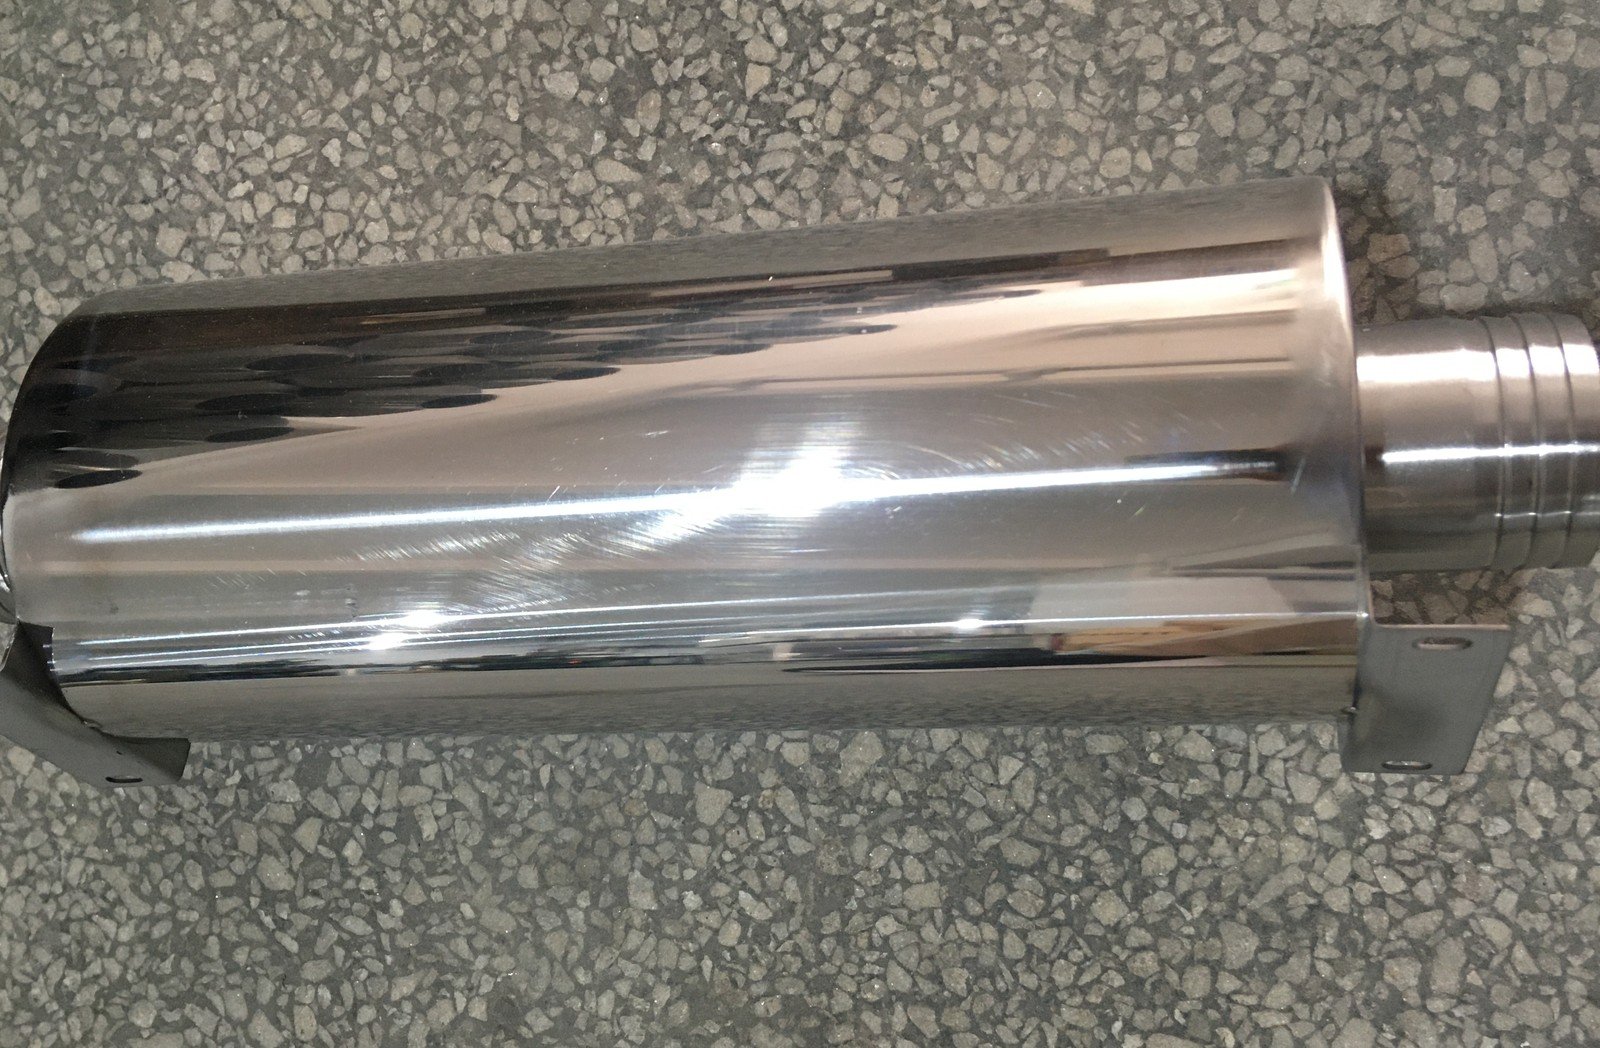
Figura 2: Un singolo silenziatore di scarico: guscio avvolto e saldato, coperchi terminali sagomati e un uscita filettata.
Dove vengono utilizzati i silenziatori di scarico
Motori piccoli, generatori e pompe
La maggior parte dei silenziatori di scarico che produciamo va su motori piccoli: gruppi elettrogeni, pompe per l’acqua, lavapressioni e macchinari compatti. Queste applicazioni sono valutate contemporaneamente per rumore, calore e contro-pressione, e il silenziatore è spesso uno degli ultimi componenti progettati e il primo su cui si puntano le colpe.
I limiti di rumore per questa classe di motori sono stabiliti dalla regolamentazione nella maggior parte dei mercati di export, ecco perché il disegno arriva solitamente con un target piuttosto che con una forma. I requisiti di emissione e rumore per i motori sono pubblicati dall’US Environmental Protection Agency.
Compressori e attrezzature industriali
I compressori, i soffiante e le macchinari industriali utilizzano la stessa costruzione con spessori di parete più pesanti, spesso con una connessione a flangia e uno sfiato, perché il flusso di scarico trasporta il condensato. Questi silenziatori sono solitamente in acciaio inox non verniciato piuttosto che lucidato, poiché nessuno li osserva dopo l’installazione.
In questo gruppo il silenziatore di scarico è trattato come un elemento pressurizzato quanto come un elemento acustico: le saldature devono essere sane, il guscio deve resistere alle vibrazioni e il montaggio deve sopravvivere alla macchina a cui è bullonato.
Scarichi per veicoli e aftermarket
I marchi di scarichi per motocicli, scooter e aftermarket ordinano silenziatori in cui l’aspetto è importante tanto quanto il valore di rumore. Un silenziatore di scarico in acciaio inox lucidato o finitura a specchio è una parte visibile del prodotto, quindi la finitura delle saldature e la lucidatura diventano voci di specifica piuttosto che dettagli di finitura.
Il rumore dello scarico dei veicoli è regolato attraverso l’omologazione ONU, e i requisiti applicabili sono pubblicati dalla United Nations Economic Commission for Europe. Per un marchio aftermarket, il silenziatore di scarico deve soddisfare quel framework e il target sonoro del cliente stesso, su una parte che è anche giudicata in base al suo aspetto.
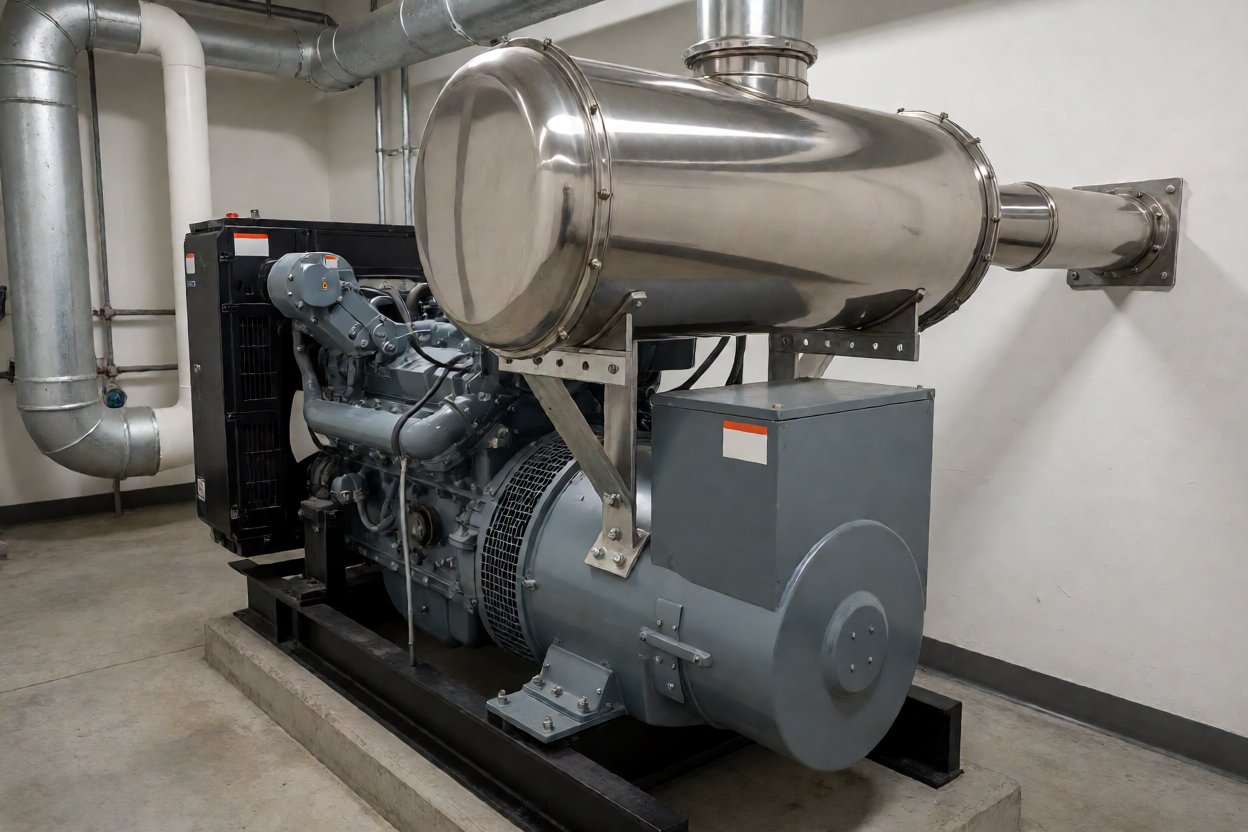
Figura 3: Il prodotto in esercizio: un silenziatore di scarico montato sopra un piccolo gruppo elettrogeno.
Acciaio inox, saldatura e finitura
Gradi di leghe e spessore delle pareti
La maggior parte dei silenziatori di scarico è realizzata in acciaio inox 304, mentre per ambienti marini, costieri o flussi di scarico chimicamente aggressivi si utilizza il grado 316. Lo spessore della lamiera va tipicamente da 1,0 mm a 2,0 mm, mentre quello del nucleo forato va da 0,8 mm a 1,5 mm. Il contesto sui gradi è pubblicato da Nickel Institute e da American Iron and Steel Institute.
Lo spessore delle pareti è un compromesso. Pareti sottili mantengono bassi il peso e il costo di un silenziatore di scarico, ma si deformano durante la saldatura e si ammaccano in esercizio; pareti più spesse si saldano pulitamente e durano, al prezzo di un maggiore peso su una parte che pende da un motore.
Nucleo, riempimento e materiale fonoassorbente
Il nucleo forato è la parte operativa del silenziatore. La disposizione dei fori, l’area aperta e la lunghezza determinano quanta parte del suono raggiunge la camera assorbente, mentre il materiale di riempimento – lana di acciaio, fibra di vetro o un ibrido – decide quanto viene assorbito piuttosto che riflesso.
La scelta del riempimento è di solito determinata dalla temperatura di scarico. I materiali fibrosi offrono la migliore riduzione del suono per chilogrammo ma hanno un limite di temperatura, quindi le applicazioni calde passano a un riempimento metallico o a un design con lamelle. Questa è una conversazione da avere con il silenziatore su un progetto, non dopo che si è bruciato.
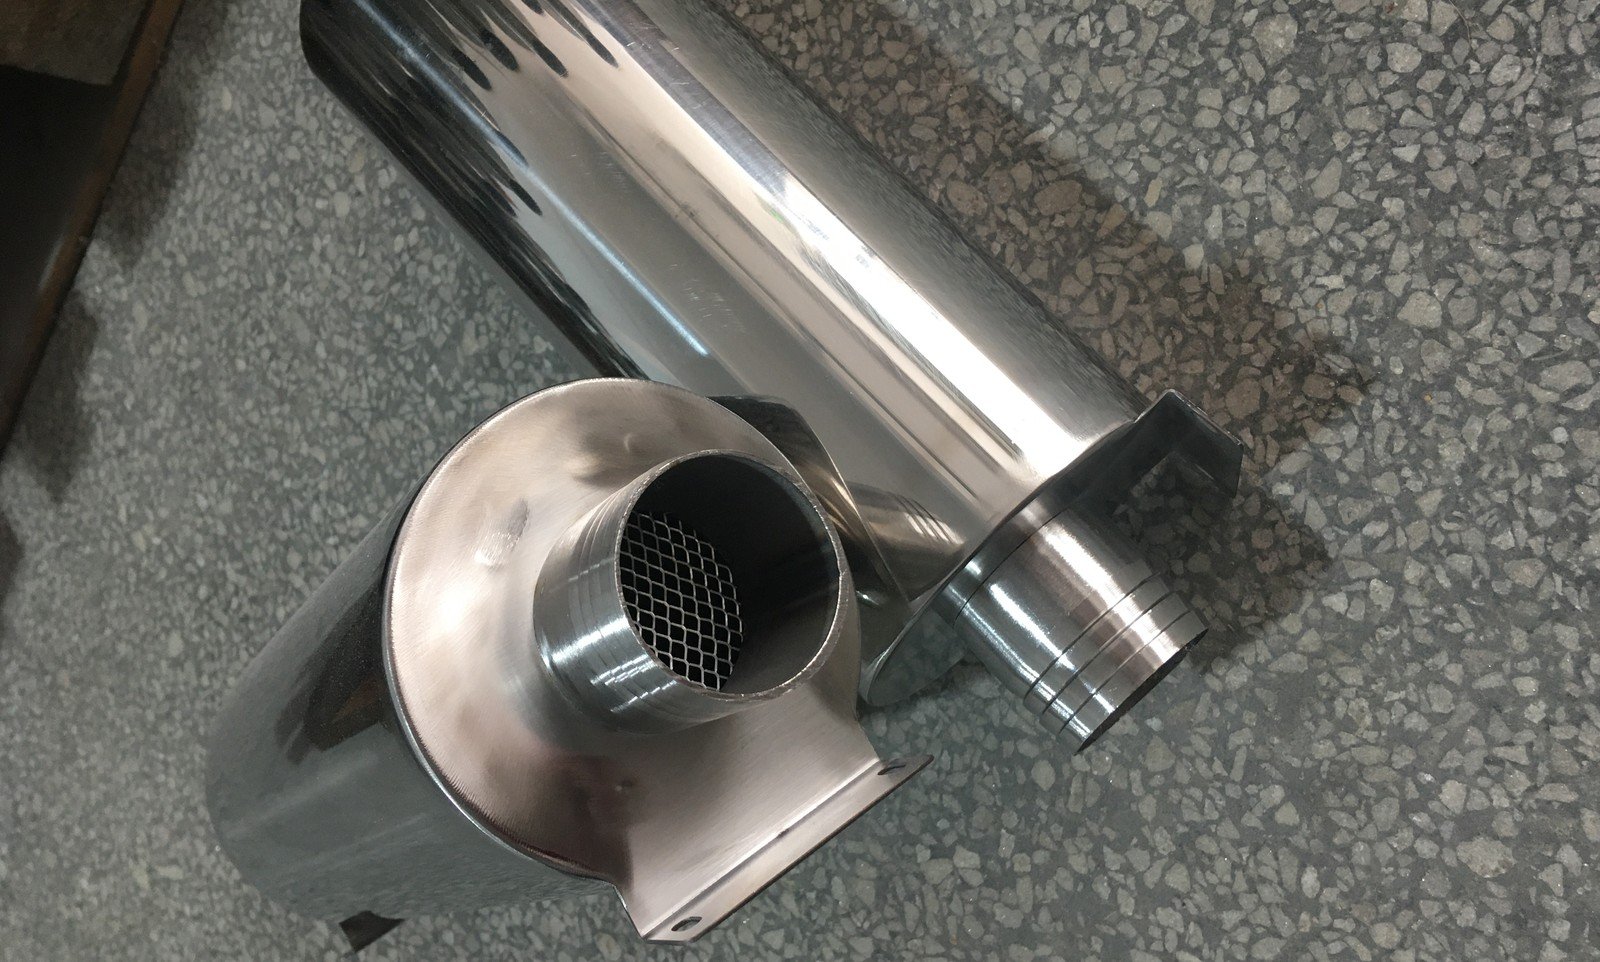
Figura 4: Vista in sezione che mostra il nucleo perforato all’interno della custodia, la parte che svolge il lavoro di silenziamento.
Saldatura TIG, Passivazione e Lucidatura
Custodie, cappelli terminali e nuclei sono saldati con il processo TIG, perché la saldatura deve essere integra su una parete sottile e pulita su una parte visibile. Dopo la saldatura, le parti in acciaio inossidabile vengono passivate per ripristinare lo strato di ossido e la prassi di finitura per la fabbricazione in acciaio inossidabile è descritta dalla Specialty Steel Industry of North America.
La finitura è specificata come laminata, spazzolata, lucidata o a specchio. Un silenziatore per scarico lucidato è gestito separatamente attraverso l’officina – guanti, pellicola e imballaggio dedicato – perché una custodia per a specchio graffiata non può essere riparata. La prassi di saldatura per questo tipo di lavoro è documentata dalla American Welding Society.
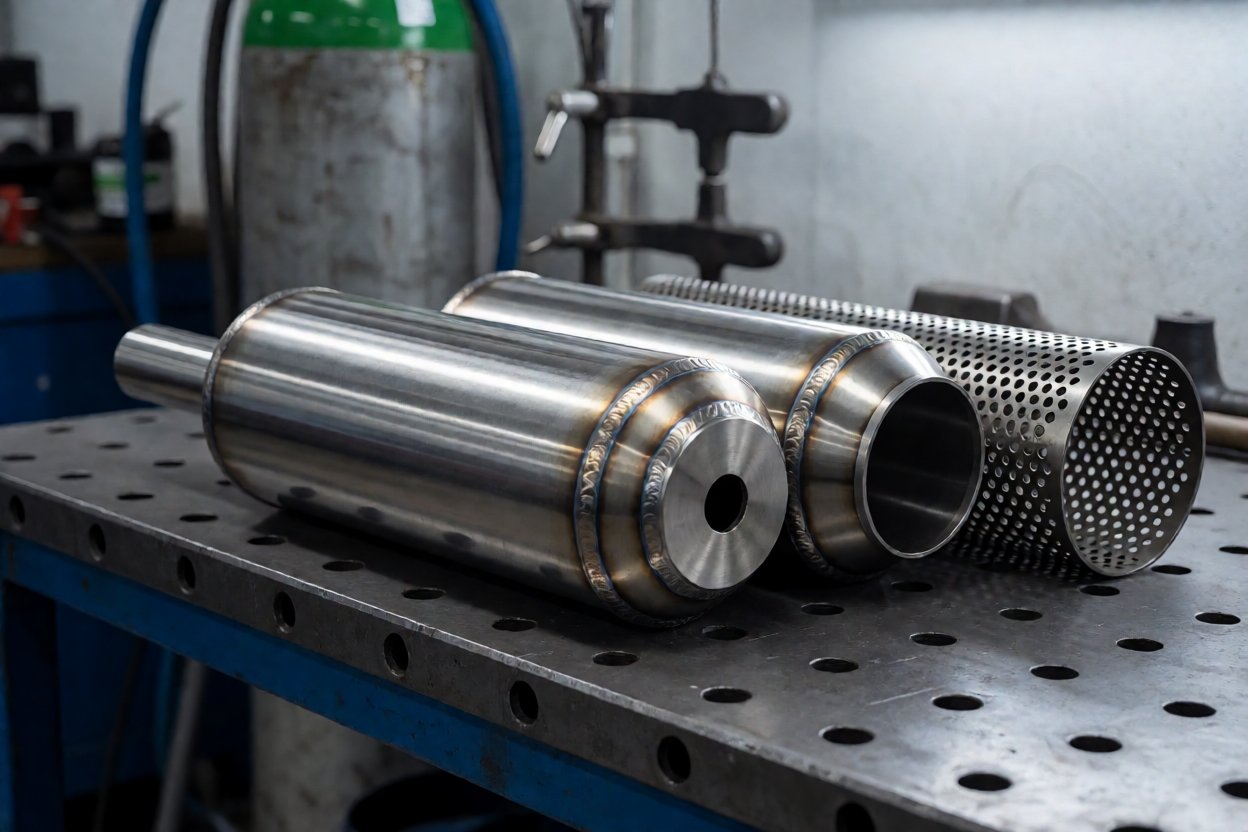
Figura 5: Corpi dei silenziatori sul banco di lavoro, con il nucleo perforato accanto e le saldature TIG visibili.
Cosa rende difficile costruire un silenziatore
Saldatura a parete sottile e deformazione
Dove vanno fuori i silenziatori? Alla saldatura e sulla parete più sottile dell’assemblaggio. Un involucro spesso 1,0 mm tira mentre si raffredda, quindi un cilindro che era circolare quando era punzonato esce ovale e un piatto finale che era piatto esce impanato. Una volta saldata la parte, quella deformazione è costosa da rimuovere.
I nostri contromisure sono un dispositivo di saldatura per qualsiasi pezzo prodotto più di una volta, una sequenza di punzonatura equilibrata lungo la circonferenza, saldatura a passo ritardato sulle giunzioni lunghe e una pausa di raffreddamento prima della passata finale. Per le parti che non possono deformarsi affatto, la giunzione viene ridisegnata in modo che un flangio piegato sostenga la giunzione invece di una saldatura a giunto a testa.
Concentricità, allineamento e adattamento
Il secondo gruppo di rischi è l’allineamento. Il nucleo, l’involucro e le estremità devono condividere un asse e l’ingresso deve allinearsi con quello a cui viene avvitato sul motore. Un silenziatore di scarico che è di un millimetro fuori sulla flangia può costare un’ora di montaggio sulla linea del cliente.
La lavorazione della lamiera segue le tolleranze generali in linea con la prassi di ASME Y14.5 a meno che il disegno non sia più stretto. Su un silenziatore, le dimensioni critiche sono la lunghezza complessiva, il diametro del corpo, la geometria delle connessioni e la posizione di montaggio, quindi sono le caratteristiche registrate lotto per lotto.
Perdite, consistenza acustica e danni alla superficie
Una perdita in un silenziatore si manifesta come un sibilo piuttosto che come un difetto visibile, ed è per questo che ogni giunzione saldata viene controllata prima che la parte sia finita. La consistenza acustica è il problema più sottile: due unità costruite sulla stessa tavola possono differire se la densità dell’imballaggio varia, quindi il peso di riempimento viene registrato e non stimato.
L’ultimo rischio è estetico. Gli involucri lucidati vengono danneggiati dalla manipolazione, dal sovrapposizione e dall’imballaggio e un silenziatore di scarico che arriva graffiato non passa un’ispezione che non ha nulla a che fare con quanto ben silenzi. La pellicola, la separazione e la protezione individuale sono parte del prodotto, non un extra.
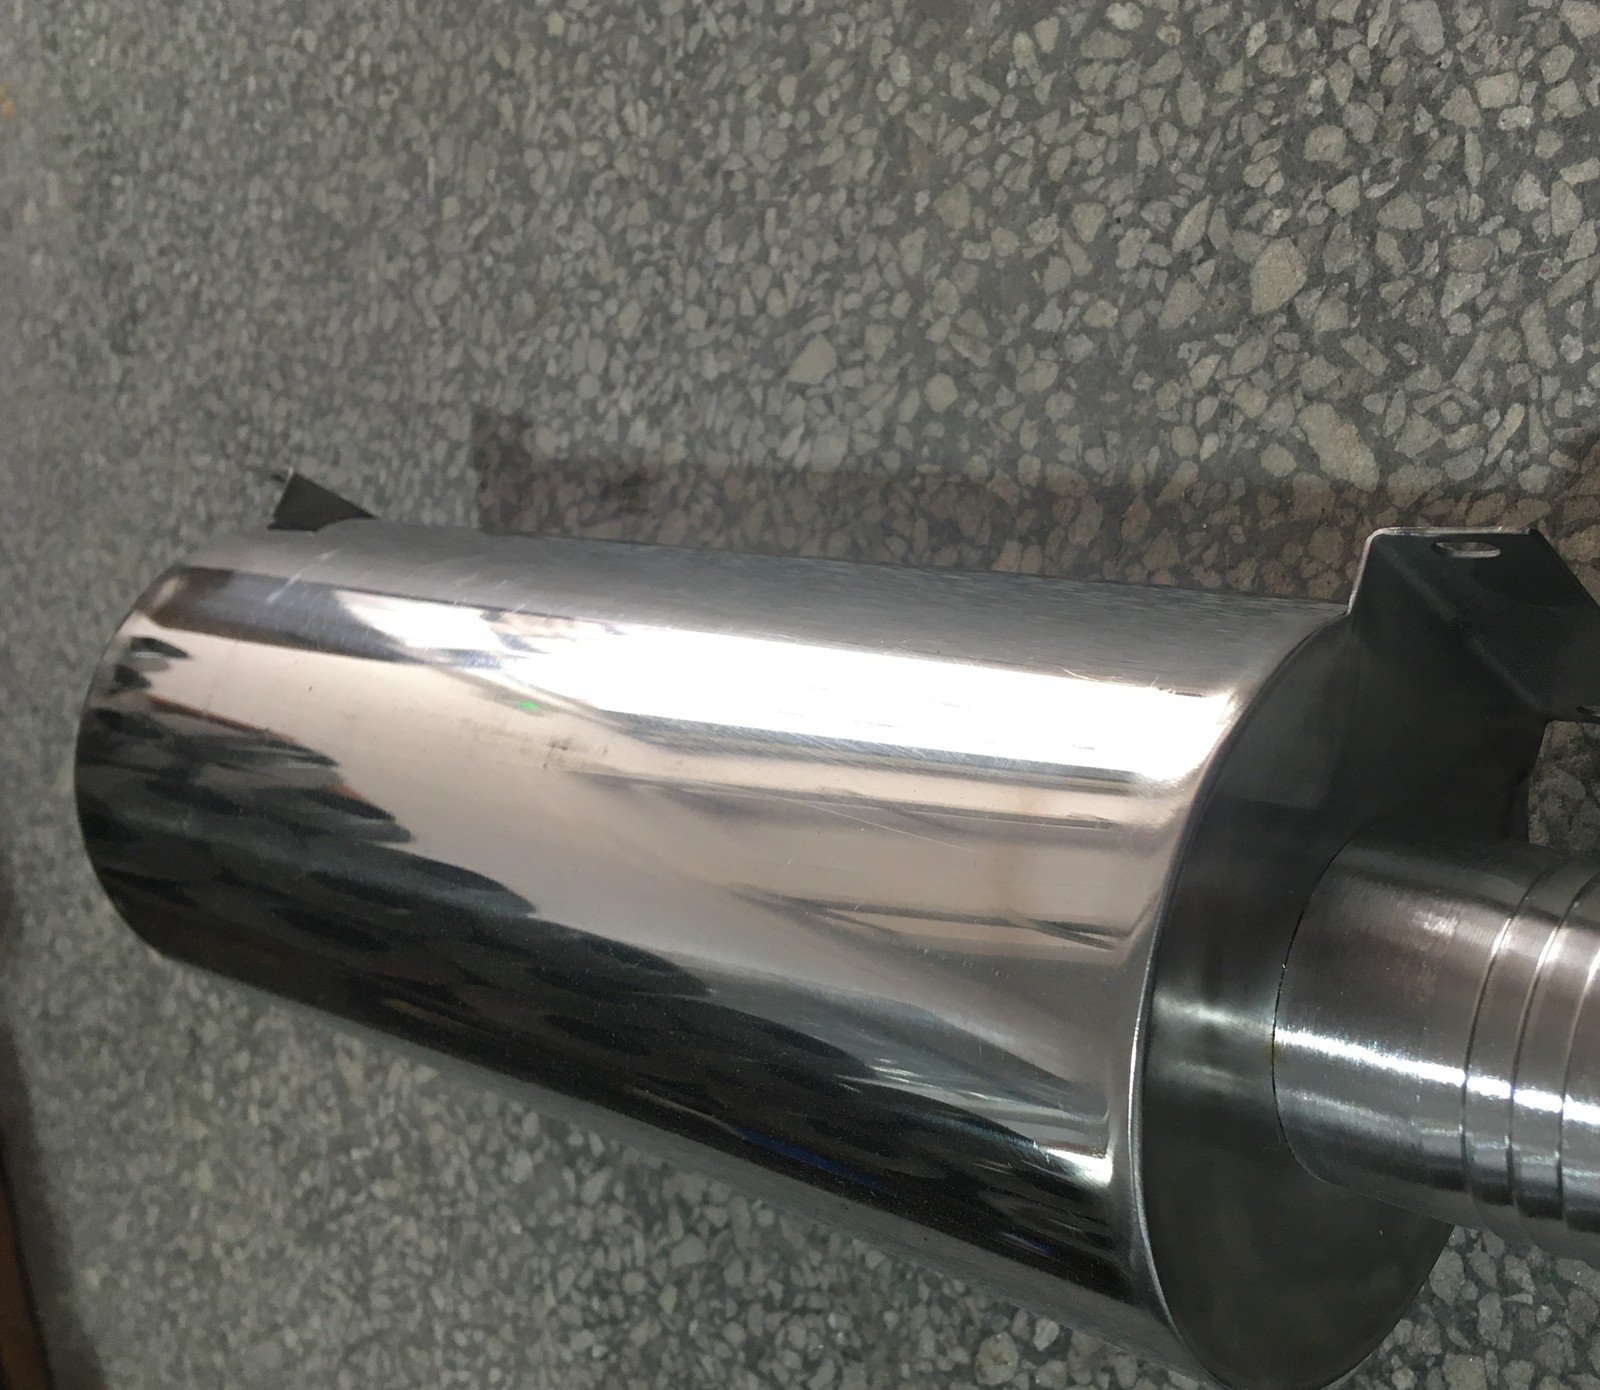
Figura 6: Una variante conica con uscita filettata, realizzata da lamiera e saldata nella scocca.
Disegni, Tempi di consegna e Documentazione
Cosa ci inviate
Per quotare un silenziatore di scarico ci servono il diametro e la lunghezza del corpo, lo spessore della parete, il tipo di collegamento a ciascuna estremità, la disposizione di montaggio, la finitura, la temperatura di scarico prevista e la quantità annua con la sua divisione in lotti. Un disegno 2D quotato è ideale e un modello STEP accelera la revisione.
Se il progetto non è ancora definito, inviate invece il motore, lo spazio disponibile e il livello di rumore target. Proporremo una dimensione del corpo, un schema di nucleo e un’imbibacchiatura adatti all’applicazione, e quotaremo quel silenziatore di scarico anziché una forma che non raggiungerà l’obiettivo.
Campionatura e Tempi di consegna della produzione
I campioni arrivano in 5-10 giorni lavorativi dopo l’approvazione del disegno, e il primo lotto di produzione spedisce 15-30 giorni dopo. I silenziatori arrotolati e saldati si muovono rapidamente perché lo stampo è una ferramenta e un programma, non una matrice.
Due cose spostano la data: una modifica al collegamento dopo il campione e una specifica di imballaggio o finitura che arriva in ritardo. Entrambi sono più economici da definire prima del primo lotto, ed è per questo che il campione è trattato come la specifica per un programma di silenziatori di scarico.
Assemblaggio, Test e Documenti inclusi
L’assemblaggio e i test sono parte dell’ordine: nucleo e imbibacchiatura montati, connessioni di estremità saldate e verificate, staffe di montaggio allegate, l’unità testata per perdite e, ove richiesto dal cliente, un controllo acustico o di flusso registrato sul campione.
I documenti spediscono con i componenti: certificati dei materiali, un rapporto di ispezione dell’articolo primario, registrazioni dei test di saldatura e perdite, e tracciabilità del lotto. La fabbrica detiene ISO 9001:2015 e CE, e collabora con SGS per l’ispezione di terze parti. Gli acquirenti USA che verificano il costo franco destino usano il Harmonized Tariff Schedule, e gli obblighi di marcatura CE sono stabiliti dalla Commissione Europea.
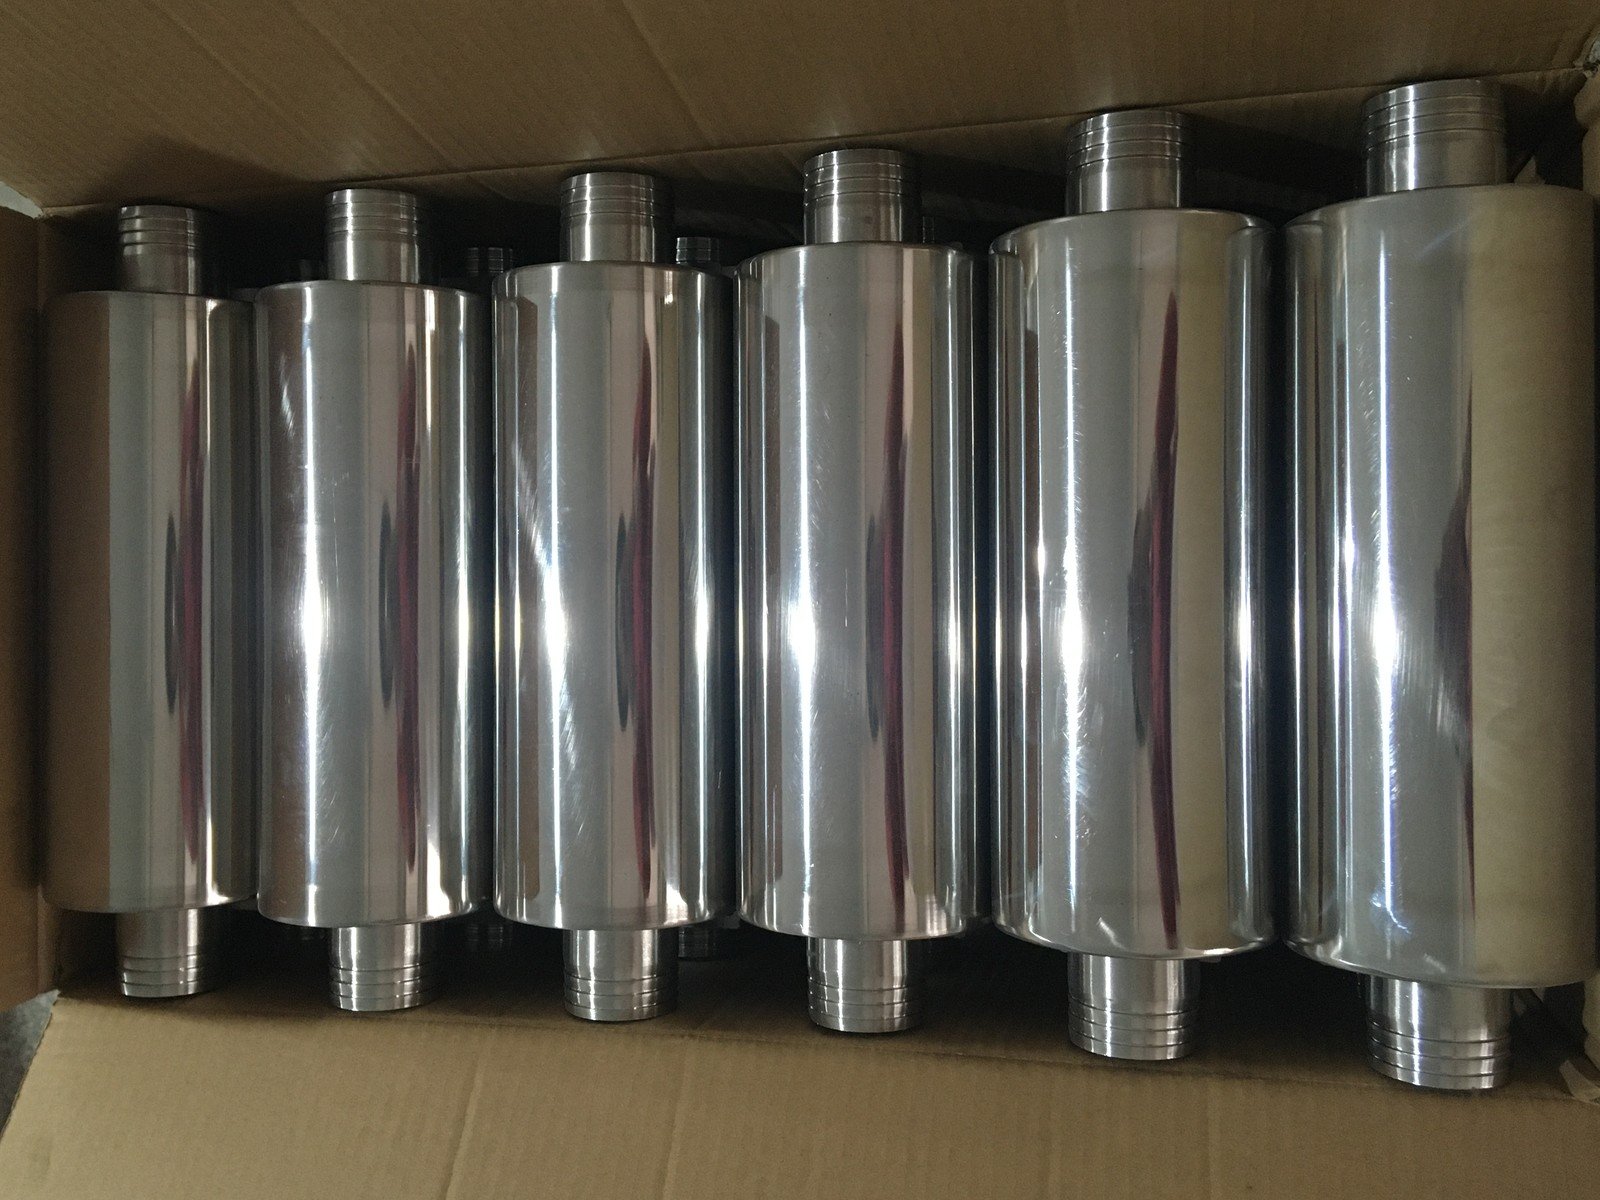
Figura 7: Un set corrispondente di silenziatori per scarico imballati per la spedizione, con ogni unità protetta individualmente.
Programmi che abbiamo consegnato
Caso 1: Produttore di generatori – Silenziatori per la produzione
Un produttore di generatori ha ordinato silenziatori per scarico cilindrici in lamiera di acciaio inossidabile 304 da 1.5 mm, con ingresso filettato, uscita con flangia e staffa di montaggio. I lotti variavano da 50 a 300 unità, tre o sei volte all’anno, con un minimo di 20-50 pezzi e prezzi FOB nella fascia di $15-80 per unità a seconda delle dimensioni e della finitura.
Il primo lotto è stato spedito 15-30 giorni dopo l’approvazione del disegno, a seguito di una fase di campionatura di 5-10 giorni lavorativi. Il mantenimento della geometria di collegamento tra i lotti ha eliminato problemi di montaggio sulla linea di assemblaggio del cliente, e la spesa annuale si è attestata nella fascia di $30k-60k con ispezione SGS prima della spedizione.
Caso 2: Marchio aftermarket – Kit di silenziatori lucidati
Un marchio di scarico aftermarket ha ordinato silenziatori per scarico lucidati in coppie abbinate con finitura specchiata, ingresso a giunto a slittamento e uscita con fascetta: lotti di 10-40 coppie, due o quattro volte all’anno, minimo 5-10 pezzi ciascuno, prezzi FOB tra $100 e $400 a coppia.
Il programma dipendeva dalla qualità della superficie, quindi sono stati specificati alla fase di campionatura protezione da pellicola, confezionamento individuale e cassa separata. Il primo lotto è stato spedito in 20-35 giorni e la spesa annuale è caduta nella fascia di $25k-70k.
Caso 3: Distributore – Interni, cappucci e ricambi
Un distributore di ricambi gestiva interni perforati, cappucci terminali formati e staffe di montaggio anziché unità complete: 200-800 pezzi per lotto, da quattro a otto lotti all’anno, un minimo di 100 pezzi e prezzi FOB da $2 a $15 a pezzo.
Questi ricambi corrispondono per finitura e dimensioni al silenziatore per scarico finito, quindi un’unità riparata dopo due anni si adatta ancora. La spesa annuale è rimasta nella fascia di $15k-40k con un calo del 4-6% nel secondo anno poiché i ricambi sono stati annidati insieme.
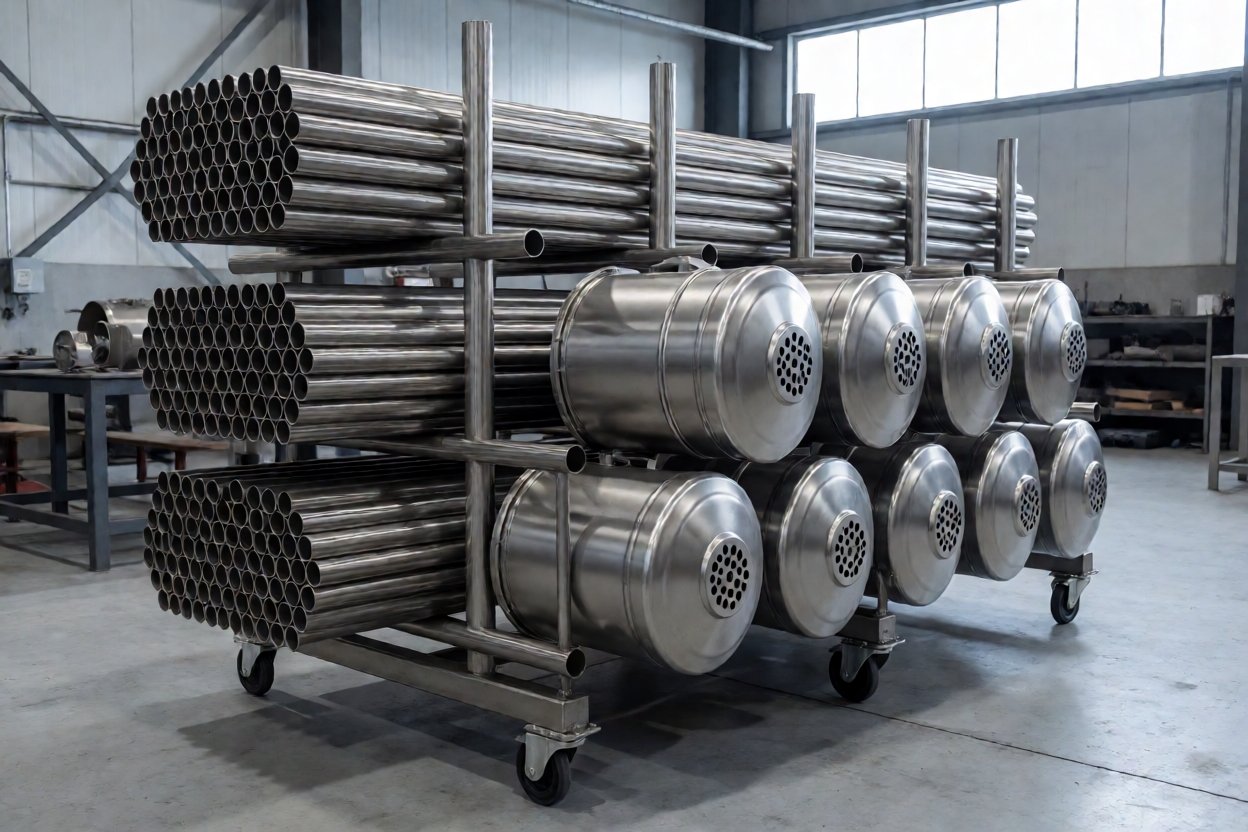
Figura 8: Tubo in acciaio inox rotondo e corpi del silenziatore finiti nello stabilimento di fabbricazione.
Sintesi e Prossimi Passi
Come specificare un silenziatore di scarico
Specificare il silenziatore di scarico a partire dal motore all’indietro. Fissare l’obiettivo di rumorosità, la temperatura di scarico, lo spazio e la connessione di abbinamento, quindi scegliere la dimensione del corpo, il nucleo e l’imbottitura che li soddisfino. La forma della parte è l’ultima decisione.
Poi porre al fornitore due domande: come viene trattenuta la custodia durante la saldatura e come viene controllato il peso dell’imbottitura. Queste due risposte determinano se il decimo lotto silenzia come il primo.
Perché XHX Metal
XHX Metal mantiene l’intero silenziatore di scarico in un unico stabilimento di 2.000 mq a Dongguan: taglio laser su due macchine da 6 kW con accuratezza di posizionamento di +-0,01 mm, punzonatura CNC per i motivi forati, rotolamento, piegatura CNC, saldatura TIG, passivazione e lucidatura con partner di finitura, poi assemblaggio, test di tenuta e imballaggio. I campioni seguono in 5-10 giorni lavorativi e il primo lotto in 15-30 giorni.
L’azienda ha prodotto strutture in acciaio inox saldate per attrezzatura e marchi aftermarket in Nord America e in Europa da oltre un decennio, detiene le certificazioni ISO 9001:2015 e CE e realizza 500.000 pezzi l’anno; le reti di supporto sono descritte da NIST MEP.
Come iniziare il vostro programma
Inviare un disegno, un campione o i dettagli del motore con l’obiettivo di rumorosità e la quantità annuale. Ciò che il laboratorio produce è illustrato nella pagina delle capacità in lamiera, le parti finite sono sulla pagina dei prodotti e la preventivazione inizia dalla pagina di contatto; le richieste di progetto vanno anche a sales01@xinghaoxin.com.
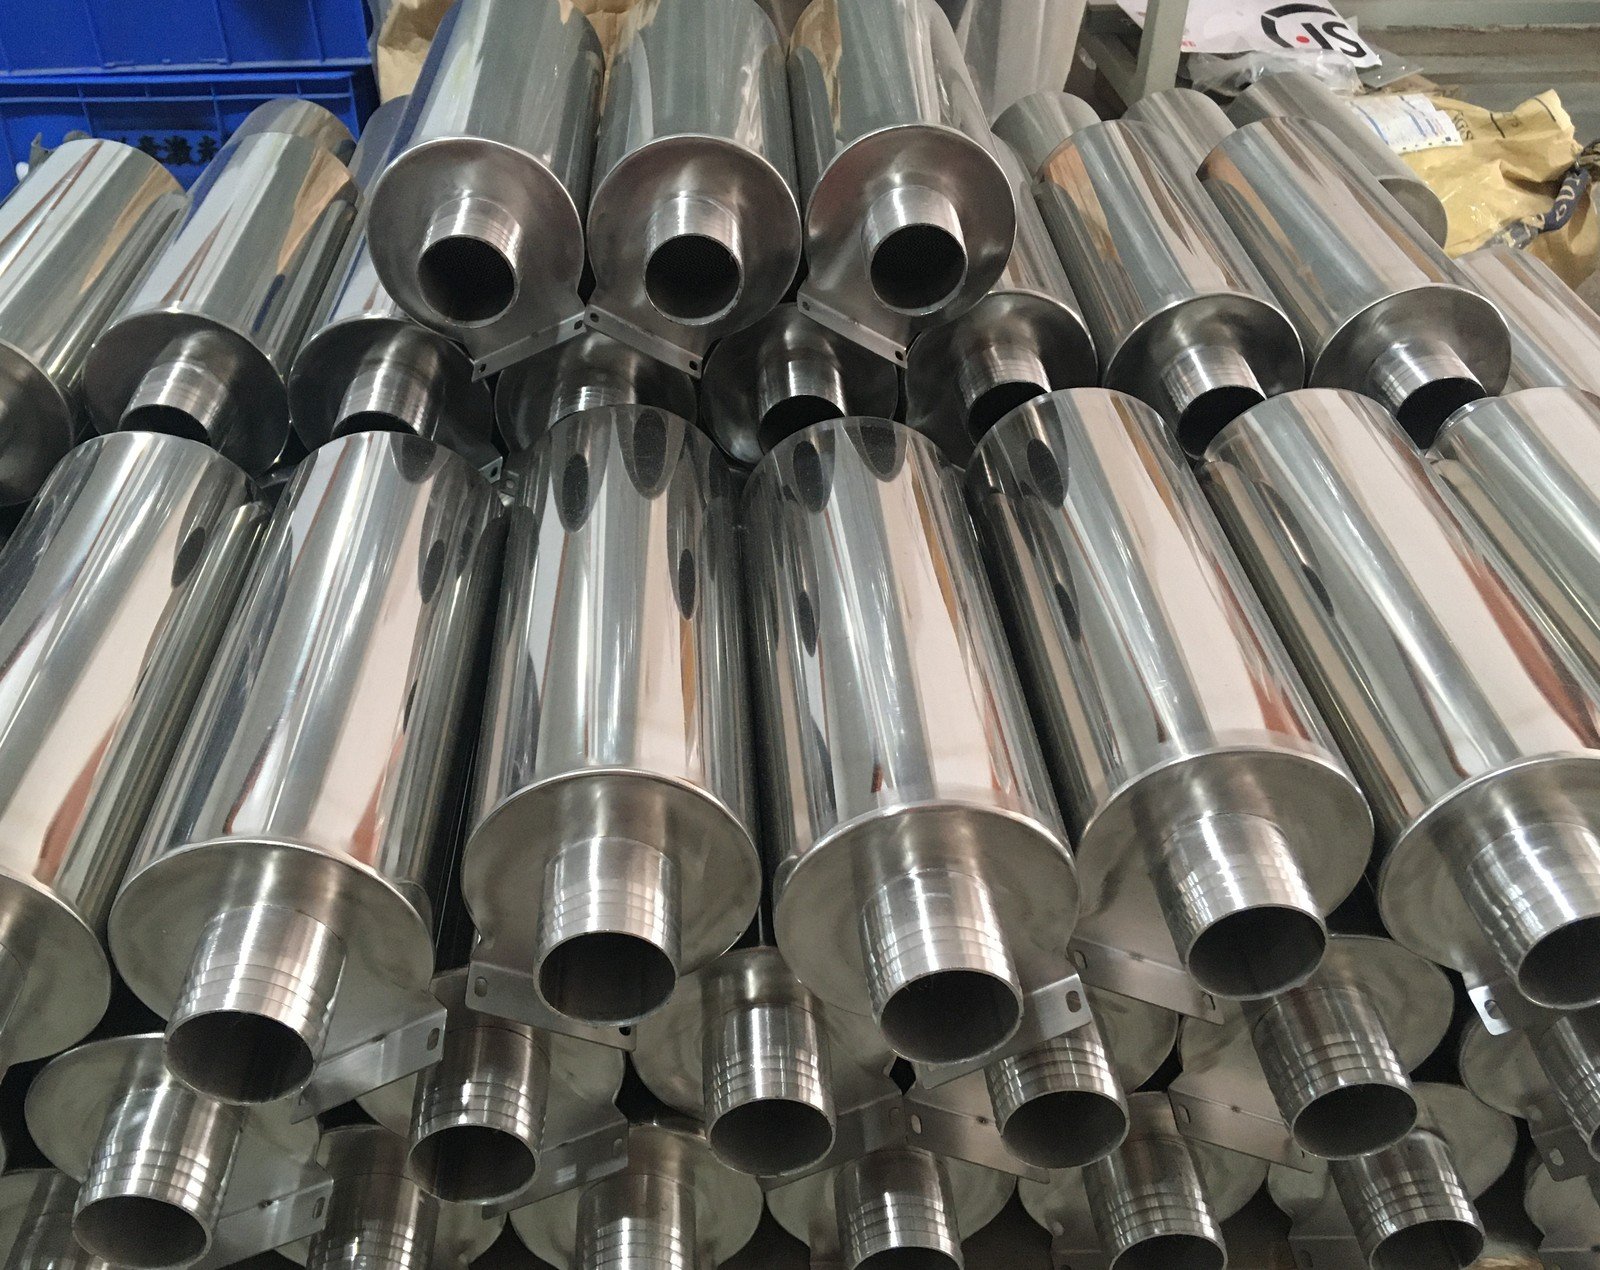
Figura 9: Silenziatori di scarico finiti impilati dopo l’ispezione, prima di essere imballati.
FAQ: Silenziatore di scarico
Qual è la differenza tra un silenziatore e un marmitta? Sono la stessa componente; silenziatore è il termine usuale in Europa e marmitta in Nord America, entrambi descrivono una componente che riduce il rumore di scarico.
Un silenziatore riduce la potenza del motore? Ogni silenziatore aggiunge una certa contropressione. Un nucleo a passaggio dritto con la giusta area aperta la mantiene bassa, ed è per questo che il pattern del nucleo e il volume del corpo sono adattati al motore piuttosto che copiati.
Quale grado di acciaio inossidabile dovremmo usare? Il 304 copre la maggior parte delle applicazioni di scarico; il 316 è utilizzato per ambienti marini e corrosivi e la scelta è determinata dal flusso di scarico piuttosto che dall’aspetto della parte.
Qual è l’ordine minimo? Circa 20-50 pezzi per un silenziatore di scarico di medie dimensioni che si ripete durante l’anno e circa 100 pezzi per ricambi.


