La fabricación de recintos para estaciones de carga de vehículos eléctricos construye la carcasa metálica que aloja una unidad de carga durante una década de clima, vandalismo y uso diario: el armario, la puerta y la cerradura, la placa de montaje, el pedestal, las juntas y el drenaje, las rejillas y aberturas para ventiladores, y la entrada de cables forman parte del elemento fabricado. La electrónica interior es del cliente; la estructura y su protección son responsabilidad de la fábrica.
Esta guía está escrita para compradores que deben especificar y adquirir dicha estructura. Cubre los formatos, los materiales y sistemas anticorrosión, los riesgos de protección exterior que determinan si una unidad supera su prueba de grado de protección, las normas y documentos que acompañan un pedido, y tres programas de producción con datos de compra reales detrás de cada uno.
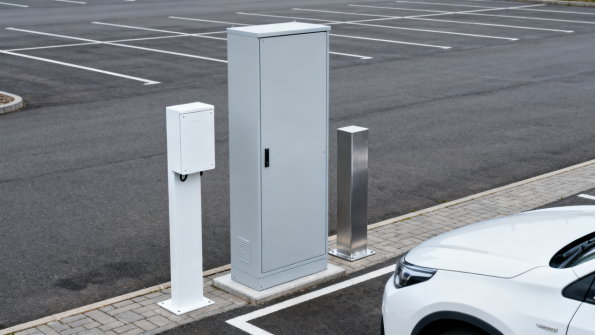
Figura 1: Hardware de chapa para carga de VE: un recinto AC montado en pared, un gabinete DC de pie y un pedestal de montaje.
El producto: qué incluye un recinto para estación de carga de vehículo eléctrico
Qué cubre la fabricación de recintos para estaciones de carga de VE
La fabricación de recintos para estaciones de carga de VE cubre la cáscara fabricada y todo lo que la hace usable en exteriores: el cuerpo del armario, la puerta con su bisagra y cerradura, la placa de montaje interna, el caperucho contra la lluvia, las vías de aire con rejillas, la placa de empalmes y entrada de cables, el pedestal o consola de pared, y el borne de tierra.
Ese alcance es diferente del módulo de carga en sí. El stage de potencia, el controlador, los conectores y el firmware pertenecen al cliente; el fabricante de estructuras posee la envolvente mecánica que los protege, soporta su peso y mantiene fuera el agua durante años en un lugar público no supervisado. Confirmar esa división en la cotización previene la disputa más común en esta categoría: quién es responsable cuando una unidad falla en campo.
XHX Metal produce esa envolvente desde el dibujo hasta las piezas entregadas dentro de una sola fábrica, utilizando el control de proceso descrito por SME para trabajo de producción personalizado: dos máquinas de corte láser de fibra de 6 kW, plegado CNC, soldadura TIG y MIG, desburrado y partners de recubrimiento. El alcance más amplio está en la página de servicios de fabricación de chapa .
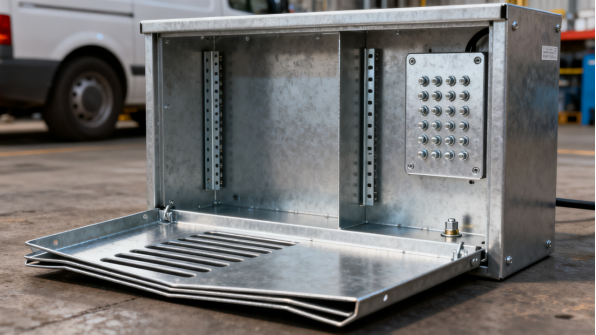
Figura 2: El interior de un recinto de carga vacío: bandeja base plegada, placa de montaje extraíble, divisor de compartimiento de potencia y borne de tierra.
Formatos: recintos montados en pared, pedestal y gabinetes de pie
Tres formatos cubren la mayoría de los pedidos. Un recinto montado en pared es adecuado para unidades AC de 7 kW a 22 kW en estacionamientos y edificios de apartamentos, donde hay pared disponible. Un recinto en pedestal alberga la misma unidad cuando no hay pared, añadiendo una columna soldada con placa de anclaje. Un gabinete de pie aloja equipos de carga rápida DC, que son más pesados y necesitan volumen para módulos de potencia y refrigeración.
El formato determina gran parte de la ingeniería posterior. El volumen dirige el diseño interno; el método de montaje dirige el pedestal, la placa base y el patrón de anclaje; y el manejo diario de la puerta, el cable y el conector dirige los accesorios. Elegir el formato temprano evita diseñar un pedestal alrededor de un gabinete que luego crece cincuenta milímetros.
Piezas que los compradores ordenan con mayor frecuencia
Las piezas en casi todos los pedidos son el armario y la puerta, la placa de montaje interna con sus fijaciones, la placa de empalmes, los paneles de entrada y salida de aire con rejillas, el caperucho contra la lluvia, el pedestal o la consola de pared, y el juego de accesorios. Los compradores agregan una especificación de color y, para unidades DC, un divisor de compartimiento.
Los compradores recurrentes agregan artículos una vez que el producto está en servicio: un escudo antivandalismo sobre la cerradura, una llave de repuesto, un adorno frontal con marca propia y una plantilla para instalador. Esos agregados cuestan poco por unidad pero eliminan una cantidad desproporcionada de trabajo de soporte en campo, y son más baratos especificarlos antes del primer lote que retrofitizarlos. El alcance del producto se lista en la página de gama de productos .
Casos de uso: quién ordena recintos para carga de VE
Fabricantes de EVSE y marcas de carga
Los fabricantes de equipos de carga y marcas de carga ordenan recintos según su propio diseño industrial, generalmente con la electrónica instalada en su propia planta después de la entrega. Necesitan que la chapa coincida con una interfaz mecánica definida, un color y un área de marca, y necesitan que cada lote se ensamble sin retrabajo en su línea.
Para este cliente el requisito crítico no es el precio unitario sino la interfaz: las posiciones de agujeros de montaje, la profundidad de placa, los recortes para conectores y la holgura de puerta deben repetirse consistentemente. Un lote que llega a dos milímetros fuera de tolencia no falla una inspección cosmética, detiene una línea de ensamble.
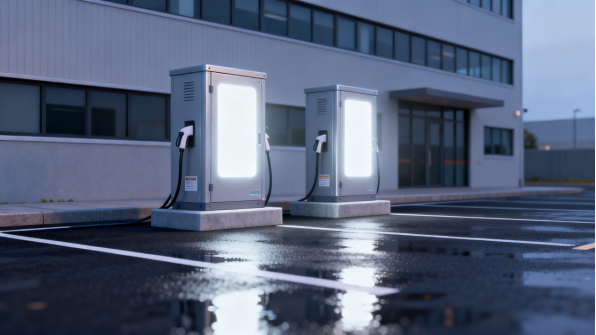
Figura 3: Recintos metálicos de carga en servicio por la noche, con iluminación de estado visible a través del panel frontal.
Operadores de redes de carga y depósitos de flotas
Los operadores de redes y depósitos compran recintos de reemplazo, pedestales y partes protectoras para instalaciones que ya existen. Los volúmenes son menores y la mezcla es más amplia, pero el requisito es más estricto en un aspecto: la pieza tiene que ajustarse a equipos que ya están en sitio, a menudo de un proveedor que ya no los soporta.
Ese trabajo comienza con un levantamiento físico, no con un dibujo. Se toman medidas de la unidad instalada, se emite un dibujo de ingeniería inversa para aprobación y la primera pieza se verifica contra el sitio, no contra un modelo nominal. Al inicio es más lento y mucho más rápido que un fallo en campo.
Programas de Desarrollo Inmobiliario, Comercio Minorista y Municipios
Los promotores inmobiliarios, las cadenas minoristas y los municipios encargan armarios como parte de un despliegue, y esos programas se rigen por el cronograma más que por el coste unitario. Los envíos se escalonan por sitio o por fase, y cada caja debe estar marcada según su destino para que un contratista pueda instalar sin tener que abrir cada embalaje.
Estos compradores también cuidan la imagen del equipo terminado en espacios públicos. La consistencia del color entre sitios, una luz de estado legible, un tendido de cables ordenado y un pedestal que resista el uso como apoyo importan tanto como el propio armario, y todo se decide en la etapa de dibujo, no en obra. Los marcos de financiación pública para carga en Estados Unidos y Europa se describen en el Centro de Datos de Combustibles Alternativos del Departamento de Energía de EE.UU. y en la Comisión Europea.
Materiales, Acabados y Protección para Exteriores
Aluminio, Acero y Acero Inoxidable
La chapa de aluminio de entre 1,5 mm y 3,0 mm es el material por defecto para armarios de carga, porque resiste la corrosión sin recubrimiento, mantiene la unidad lo suficientemente ligera para colocar sobre un pedestal y se forma con limpieza en lambridos y costuras plegadas. Las guías sobre aleaciones para productos laminados se publican en la Aluminum Association y en European Aluminium.
El acero dulce se elige cuando la rigidez o el coste son más importantes que el peso, y entonces necesita un sistema protector porque el acero desnudo se oxida en exterior. El acero inoxidable se reserva para entornos costeros, industriales y de limpieza con agua, donde el grado 304 cubre la mayoría de casos y el grado 316 se usa en aire con alto contenido de cloruros; la guía sobre materiales se publica en SSINA. La elección debe seguir el entorno de instalación, no la plantilla del dibujo.
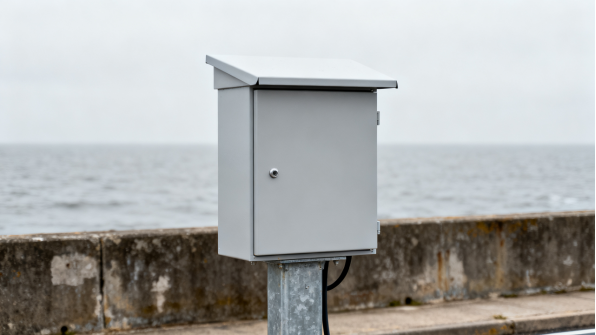
Figura 4: Armario de carga con recubrimiento en polvo sobre pedestal galvanizado en una instalación costera.
Recubrimiento en Polvo y Sistemas Anticorrosión
Un recubrimiento en polvo sobre una superficie pretratada correctamente es el acabado estándar, y sobre aluminio suele ser una capa decorativa y de color más que la única barrera contra la corrosión. Sobre acero, el recubrimiento debe trabajar junto con un substrato galvanizado o rico en zinc, porque un recubrimiento solo no protegerá un borde cortado ni un arañazo en un entorno costero.
La práctica de recubrimiento se describe en el Powder Coating Institute, y el galvanizado por inmersión en caliente para pedestales y estructuras de acero está cubierto por la American Galvanizers Association. Para un sitio costero, el sistema especificado, el espesor de película seca y el método de pretratamiento deben indicarse en el dibujo, porque un nombre de color por sí solo no describe un sistema anticorrosión.
Sellado Climático, Drenaje y Control de Condensación
El agua entra en un armario exterior por cuatro vías: el sello de la puerta, la entrada de cables, las aberturas de ventilación y la condensación que se forma en el interior de una caja sellada al calentarse y enfriarse. Cada vía necesita su propio detalle, no una indicación genérica de mantener el agua fuera.
El sello de la puerta debe ir en un canal formado, no sobre una cara plana, para que no se salga de posición. Las entradas de cables se realizan a través de una placa de prensaestopas con prensaestopas sellados, y la placa se sitúa por encima del fondo para que el agua acumulada en la base no pueda alcanzarla. Los pasos de aire son lambrizados con reborde de goteo para que la lluvia que entra en el lambrido drene hacia fuera antes de llegar al filtro. La condensación se gestiona con un camino de drenaje, un punto bajo formado y una ventilación de igualación de presión, de modo que el armario “respira” a través de una membrana en lugar de retener humedad contra la electrónica.
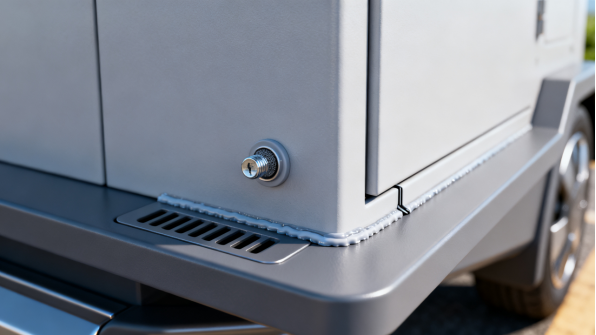
Figura 5: Control de condensación: ventilación de igualación de presión, ranura de drenaje formada y costura plegada sellada.
Dificultad de Producción y Riesgos de Calidad
Protección Contra la Entrada de Agua y Grado IP
La protección contra la entrada de agua es el primer riesgo de este producto, porque una sola característica sin sellar determina si una unidad supera su prueba. El empaque de la puerta, la placa de prensaestopas, la geometría del lambrido y todo fijador que atraviese el armario deben funcionar como un sistema único, y un diseño que dependa de sellador para cerrar una holgura fallará cuando el sellador envejecga.
Los controles prácticos se basan en el diseño: empacos en canales formados en lugar de sobre caras planas, una soldadura continua o una costura plegada y sellada en la base, un drenaje que permita la salida del agua y un perfil de lambrido que repela en lugar de atrapar. Antes de liberar un lote, realizamos una prueba de agua en la primera pieza y en una muestra del lote, y el método y la duración de la prueba quedan registrados para que una entrega posterior pueda compararse contra el mismo estándar.
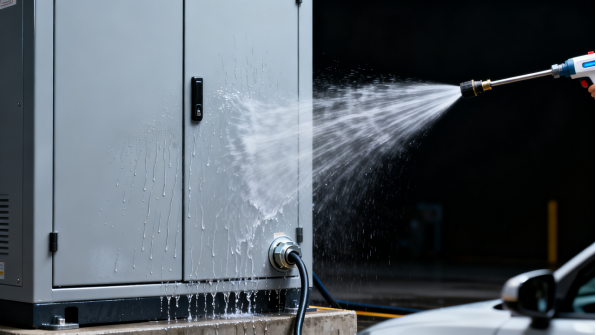
Figura 6: Prueba de entrada de agua en una puerta sellada y placa de prensaestopas de un armario de carga para exterior.
Resistencia al Impacto, Herrajes de Puerta y Protección Contra Manipulaciones
El manejo del equipo de carga pública es agresivo e, ocasionalmente, deliberado. Una puerta que se flexiona, una bisagra que se afloja o una cerradura que puede palancar abierta terminan todas de la misma manera: una unidad dañada y una visita de reparación. El rendimiento ante impactos es, por tanto, una propiedad de diseño del panel, su rigidez y el marco de la puerta, no una característica separada.
Las opciones de hardware transmiten ese rendimiento. Las bisagras ocultas o reforzadas distribuyen la carga a lo largo del borde de la puerta; una cerradura de media vuelta a nivel de superficie con junta sellada resiste tanto el agua como un destornillador; y un rebalse contra la lluvia por encima de la cerradura mantiene el agua fuera de la cerradura. Se pueden agregar protecciones antivandálicas y fijaciones de seguridad, y valen la pena especificarlas en las unidades instaladas en lugares desatendidos, en lugar de añadirlas después del primer incidente.
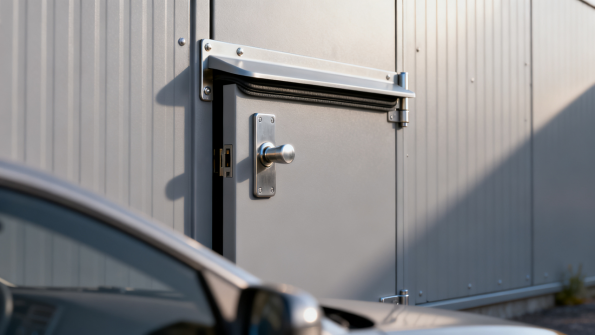
Figura 7: Herrajes de puerta: bisagra oculta, cerradura de media vuelta a ras, rebalse contra la lluvia y placa de pestillo reforzada.
Diseño térmico, planitud y consistencia por lote
El calor se disipa a través del chapa metálica, por lo que la geometría del panel y la trayectoria del aire son parte del diseño térmico. Una rejilla de admisión con aletas en la parte baja del armario y una de escape en la cara opuesta alta crean un efecto chimenea natural; cuando esto no basta, se monta un módulo de ventilador con filtro detrás de la rejilla superior. Bloquear cualquiera de las aberturas con una placa plana elimina el margen de diseño, e instalar la admisión por debajo del nivel donde se acumula el agua la invalida por completo.
La planitud y la consistencia son los riesgos más silenciosos. Una puerta grande recubierta de pintura en polvo que se alabe no sellará, y una placa de montaje que no sea plana deformará un módulo de potencia cuando se atornille. La planitud se verifica contra una regla recta, según la práctica de medición publicada por NIST, y el registro del lote registra el ajuste para que un pedido repetido lo reproduzca en lugar de aproximarlo. Los estándares de roscas y fijaciones están publicados por ANSI.
Especificaciones, cumplimiento y flujo de pedido
Normas, especificaciones y documentos de cumplimiento
El armario es un componente de un producto certificado, por lo que la mayoría de los compradores necesitan que la chapa metálica respalde una ruta de certificación en lugar de tener una propia. Lo que aporta el fabricante es registros dimensionales, certificados de material, registros de soldadura y acabado, y una pieza consistente que el laboratorio de pruebas del cliente puede evaluar.
Las normas de conectores y sistemas de carga están publicadas por organismos como SAE, y la evaluación de seguridad del producto para equipos de carga es realizada por laboratorios como UL. Los compradores deben indicar en la cotización qué documentos necesitan, incluidos certificados de material, informes de inspección de primera pieza, registros por lote y lista de empaque, porque ensamblar ese paquete de manera retrospectiva es mucho más costoso que acordarlo desde el inicio.
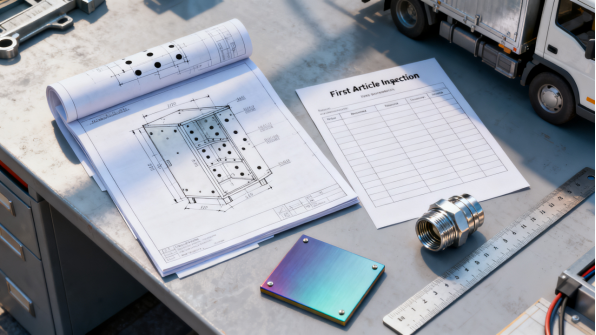
Figura 8: El paquete de documentación para un programa de carcasas: plano, informe de primera pieza, muestra de color y hardware.
Prototipos, Herramental y Plazos de Entrega
Una nueva carcaza normalmente comienza como prototipo en 5 a 10 días hábiles después de que el plano sea aprobado, construida con herramental de producción para que la muestra demuestre el proceso en lugar de un atajo de taller. Las primeras piezas se verifican según el plano en cuanto a dimensiones, posiciones de agujeros, planitud, ajuste de sello y funcionalidad del hardware, y el informe se emite para aprobación antes de liberar el lote.
El herramental normalmente se limita a herramientas de conformado,fixture de soldadura y una plantilla de taladro o punzón para patrones de agujeros. Estos artículos se cotizan de forma abierta, permanecen con el programa y son lo que hace que los lotes segundo y tercero sean rápidos. El plazo para un primer lote es normalmente de 15 a 30 días después de la aprobación de la muestra, y se extiende hacia el extremo superior para grandes gabinetes DC que necesitan un marco soldado, un pedestal galvanizado y un acabado de dos colores.
Volúmenes por Lote, MOQ y Precios Realistas
Las carcasas de carga son un producto de tamaño mediano o grande dependiendo del formato. Las carcasas AC montadas en pared normalmente se producen en lotes de 50 a 300 piezas con un MOQ de 20 a 50 piezas y precios FOB desde aproximadamente $15 hasta $80. Los gabinetes DC de pie son artículos más grandes, producidos en lotes de 10 a 40 piezas con un MOQ de 5 a 10 y precios FOB desde aproximadamente $100 hasta $400, impulsados por marcos soldados, divisores internos y puertas más pesadas.
Los pedestales y las soldaduras de montaje se encuentran entre los dos rangos y a menudo se piden junto con la carcaza, que es donde un solo proveedor ahorra más tiempo: un solo juego de planos, un solo acabado, una sola entrega y un solo punto de contacto para el ajuste. Los compradores deben indicar el volumen anual y el patrón de lanzamiento en la cotización, porque un programa lanzado en cuatro lotes de 75 se cotiza de manera diferente al mismo total anual lanzado en doce lotes de 25.
Estudios de Caso: Programas de Carcasas para Estaciones de Carga de VE
Caso 1: Marca de EVSE de EE. UU. — Carcaza Montada en Pared AC
Una marca estadounidense de equipos de carga necesitaba una carcaza montada en pared para una unidad AC de 22 kW vendida a propiedades comerciales. El comprador suministró un modelo 3D completo y requirió que la pieza terminada se ensamblara en su línea sin reprocesos, con un color definido y un área clara para branding.
Fabricamos el gabinete en aluminio de 2,0 mm con aletas formadas, junta de canal, placa de sellado estanca y puerta reforzada con cerradura empotrada. La producción se realizó en lotes de 300 piezas, cuatro lotes al año, con un MOQ de 50 piezas y precios FOB desde USD 38 hasta USD 62. La muestra se aprobó en 9 días laborables y el primer lote se envió 24 días después de la aprobación, con inspección pre-envío de SGS. El valor anual fue de aproximadamente USD 48 000.
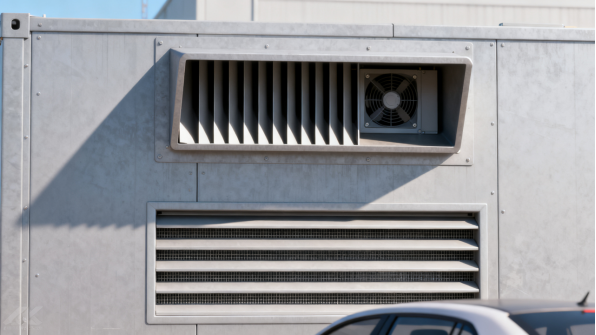
Figura 9: Diseño térmico: entrada filtrada con aletas y rejilla de escape superior formadas en el panel de la carcasa.
Caso 2: Operador europeo — gabinete y pedestal CC
Un operador europeo de red de carga necesitaba un gabinete de carga rápida CC autoportante con su pedestal soldado a juego para un despliegue en servicios de autopista. La unidad debía cumplir con un estándar de protección contra cuerpos sólidos y líquidos definido, contar con un acabado bicolor y aceptar un módulo de potencia de terceros.
El gabinete utilizaba un marco soldado de acero con chapa de aluminio de 2,0 mm, un compartimento de potencia independiente, escape de ventilador filtrado y pedestal galvanizado con placa de base reforzada. La producción se realizó en lotes de 25 piezas, tres lotes al año, con un MOQ de 10 y precios FOB desde USD 185 hasta USD 320 según configuración. El tiempo de entrega del primer lote fue de 32 días, incluida la galvanización y el recubrimiento bicolor, y el valor anual fue de aproximadamente USD 58 000.
Caso 3: Talleres de flotas — piezas soldadas de pedestal galvanizado
Un operador de flotas norteamericano estaba adecuando un taller y necesitaba pedestales y placas de base para montar unidades de carga sobre un espaldón de hormigón existente, con posiciones de anclaje que coincidan con la losa instalada.
Las piezas soldadas se fabricaron en acero de sección cuadrada con placas de base cortadas por láser, refuerzos en las esquinas y acabado galvanizado en caliente, con el patrón de anclaje tomado de un levantamiento en sitio. Los volúmenes fueron de 150 piezas por lote, cuatro lotes al año, con un MOQ de 50 y precios FOB desde USD 45 hasta USD 70. El primer lote se envió 22 días después de la aprobación, y el valor anual fue de aproximadamente USD 52 000. Dado que los pedestales y las carcasas provenían de una misma fábrica, la brida de montaje y la base del gabinete coincidieron sin necesidad de modificación en sitio.
Resumen y siguientes pasos
Cómo elegir un fabricante de carcasas para estaciones de carga de vehículos eléctricos
El proveedor adecuado para este producto puede conformar la carcasa, soldar el marco y el pedestal, sellarlo y drenarlo, acabarlo y documentar el resultado bajo un mismo sistema de calidad. Solicite ver una prueba de agua en una carcasa comparable y un informe de primera pieza que muestre posiciones de taladros y planitud.
La cotización debe indicar el material y el espesor, el sistema anticorrosión con su espesor de película seca, el tipo de junta, el hardware y la calidad del embalaje. Asimismo, ajuste el proveedor al tamaño del lote: una fábrica diseñada para volúmenes de contenedores considera una orden de 25 gabinetes CC como una molestia.
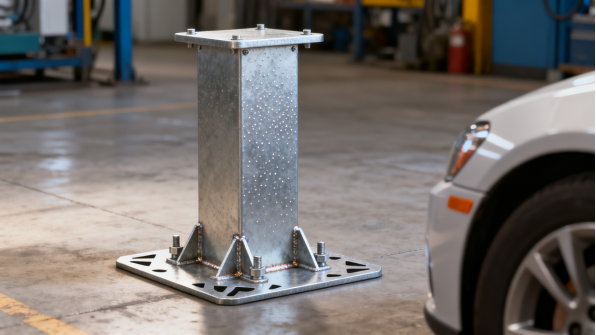
Figura 10: Pedestal soldado galvanizado y placa de base suministrados con la carcasa como parte de un mismo programa.
Por qué XHX Metal
XHX Metal ofrece fabricación de carcasas para estaciones de carga de vehículos eléctricos, desde el diseño hasta la entrega de piezas: corte en dos máquinas de corte láser de fibra de 6 kW con tolerancia de ±0,01 mm, plegado CNC, soldadura TIG y MIG, desbarbado, recubrimiento en polvo y galvanizado a través de socios auditados, ensamblaje de hardware y embalaje para exportación.
La empresa ha fabricado carcasas de chapa y conjuntos soldados para clientes de exportación desde Dongguan, Guangdong, desde 2014, y cuenta con certificación ISO 9001:2015, documentación CE y registros SGS. Las muestras en 5 a 10 días laborables y los primeros lotes en 15 a 30 días son la norma, no la excepción.
Cómo iniciar su programa de carcasas
Envíe el modelo STEP o el dibujo 2D acotado, el formato de la carcasa, el entorno de instalación, los requisitos de protección IP e impacto, el color y el acabado, el volumen anual y el tamaño del lote, y los documentos que necesita. Si la unidad ya está en servicio y no existe dibujo, envíe fotografías y dimensiones clave, y elaboraremos un dibujo de ingeniería inversa para aprobación.
Respondemos con una revisión de fabricabilidad y una cotización, y un prototipo se entrega en 5 a 10 días laborables después de la aprobación del dibujo. Los programas se gestionan a través de la página de contacto.
Preguntas frecuentes sobre fabricación de carcasas para estaciones de carga de vehículos eléctricos
¿Fabrican los componentes electrónicos de carga?
No. Fabricamos la carcasa, el pedestal, los soportes y las piezas mecánicas; los módulos, controladores, conectores y firmware los suministra usted.
¿Pueden cumplir con un requisito de protección IP específico? Sí, si el requisito se indica en la cotización, incluido el método de prueba. Fabricamos según el diseño, realizamos una prueba de agua en la primera pieza y registramos el resultado para que los lotes posteriores puedan compararse con el mismo estándar.
¿Cuál es el pedido mínimo?
Típicamente de 20 a 50 piezas para una carcasa AC montada en pared y de 5 a 10 piezas para un gabinete DC autoportante, y los formatos pueden combinarse dentro de un mismo programa. Los pedestales, las placas de base y el hardware de montaje pueden suministrarse junto con la carcasa.
¿Cuánto tiempo tarda una muestra?
El prototipo se entrega en 5 a 10 días laborables después de la aprobación del dibujo, y el primer lote de producción se envía en 15 a 30 días después de la aprobación de la muestra.