Die Automobiltechnik ist abhängig von Tausenden von umgeformten Metallbauteilen, die die meisten Fahrer nie zu sehen bekommen: Halterungen, die Komponenten am Fahrgestell befestigen, Verstärkungen, die Karosseriepaneele versteifen, Träger, die Batterien aufnehmen, und Hitzeschilde, die Kabel vor Abgashitze schützen. Diese Automobil-Kleinteile aus Blech werden in enormen Stückzahlen gefertigt, beginnen jedoch alle als flache Stahl- oder Aluminiumplatte, die zugeschnitten, umgeformt, geschweißt und mit engen Toleranzen nachbehandelt werden muss. Grand View Research verfolgt den Automobil-Stanzmarkt als ein milliardenschweres Segment, das dank Fahrzeug-Elektrifizierung und des Trends zu leichteren Karosseriestrukturen weiter wächst.
Dieser Leitfaden begleitet den kompletten Weg eines kundenspezifischen Automobil-Blechbauteils in sieben Schritten: das Produkt selbst, die Anwendungen, Materialwahl, Fertigungsschwierigkeit, Lieferzeiten, frühere Fallstudien und eine praxisnahe Zusammenfassung. Ob Sie ein Tier-1-Zulieferer sind, der Halterungen bezieht, ein Fahrzeughersteller, der einen Batterieträger prototypisiert, oder eine Aftermarket-Marke, die eine Montagehalterung einführt – die hier bereitgestellten Informationen helfen Ihnen, einen Fertiger einzubinden, realistische Zeitpläne zu erstellen und die Fallstricke zu vermeiden, die Automobilprogramme verzögern.
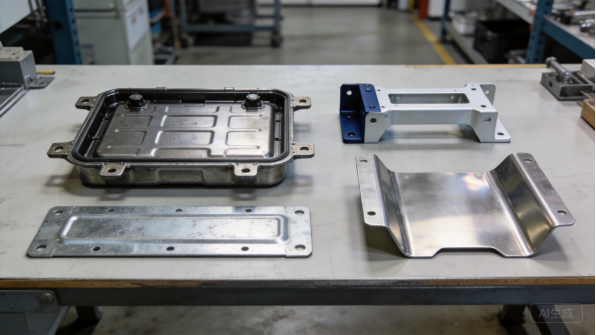
Abbildung 1: Fertige kundenspezifische Automobil-Blechbauteile mit strukturellen und schützenden Beschichtungen.
Das Produkt: Was sind Automobil-Blechbauteile?
Definition und typische Bauteile
Automobil-Blechbauteile sind umgeformte Komponenten aus Flachstahlblech, die im Fahrzeugbau für Struktur, Befestigung, Schutz oder Wärme-management eingesetzt werden. Die Kategorie ist breit gefächert: Fahrgestell-Halterungen und Querausbilder, Tür- und Motorhauben-Verstärkungen, Sitzschienen, Batterieträger, Hitzeschilde, Kraftstofftank-Schilde, Aufhängungskomponenten sowie die zahlreichen kleinen Platten und Abdeckungen im Motorraum. Was sie verbindet, ist der Fertigungsweg: Flat metal is cut to shape, bent or stamped into a three-dimensional form, joined where necessary, and finished against corrosion.
Die Teile unterscheiden sich stark in ihrer Komplexität. Eine einfache Halterung kann ein einziger lasergeschnittener Rohling mit zwei Biegungen und vier Befestigungsbohrungen sein, während ein Batterieträger ein Dutzend Paneele, eingepresste Einsätze, Dichtflansche und eine pulverbeschichtete oder e-okosierte Oberfl ächenbehandlung erfordern kann. Der gemeinsame Nenner ist, dass jedes Teil präzise in eine Fahrzeug montage pas sen muss, bei der benachbarte Komponenten bereits werksseitig positioniert sind. Daher ist die Maßgenauigkeit die erste Anforderung in jeder Automobil-Kalkulation.
Strukturelle vs. kosmetische Teile
Automotive Blechteile lassen sich in zwei große Gruppen einteilen. Strukturbauteile tragen Lasten: Montageträger, Verstärkungen, Querelemente und Blecheinsätze müssen Komponenten unter Vibrations-, Crash- und thermischen Wechselbelastungen in Position halten. Ihre Auslegung unterliegt Festigkeits- und Ermüdungsanforderungen, und ihre Fertigung wird an Maßgenauigkeit, Schweißqualität und Werkstoffeigenschaften bewertet.
Abdeckungen, Schutzbleche, Verkleidungen und Zierleisten bilden die zweite Gruppe – Bauteile, die im Fahrzeug sichtbar sind oder Verkabelung und Insassen schützen. Diese Teile werden an Oberflächenqualität, Kantenbearbeitung und Erscheinungsbild nach der Beschichtung bewertet, wobei oft besondere Aufmerksamkeit auf Grate, Kratzer und eine lackierfreundliche Auslegung zu richten ist. Welche Kategorie ein Bauteil angehört, bestimmt bereits vom ersten Angebot an die Toleranzen, den Werkstoff und die Prüf anforderungen – daher sollten Auftraggeber bei der Anfrage stets die Funktion und Sichtbarkeit des Teils angeben.
Gängige Konfigurationen und Toleranzen
Die Maßtoleranzen für Automotive Blechteile sind enger als bei den meisten industriellen Produkten. Lochpositionen werden üblicherweise mit plus/minus 0,1 mm eingehalten, Flanschwinkel um Bruchteile eines Grades, und die Ebenheit nach bestimmten, von der Bauteilgröße abhängigen Grenzen. Diese Werte sind mit modernem Laserschneiden und CNC-Biegen erreichbar, erfordern jedoch kontrollierte Prozesse und Prüfverfahren statt der reinen Beurteilung durch den Bediener.
Für Automotive Programme werden Toleranzen üblicherweise in einer GD&T-Zeichnung definiert, die Normen wie die von SAE International&und das American National Standards Institute, einschließlich Bezugszeichen, die dem Fertiger anzeigen, wie das Bauteil im Fahrzeug positioniert wird. Ein Fertiger, der GD&T korrekt interpretiert und Teile anhand der Bezüge verifiziert, liefert Bauteile, die bereits beim ersten Zusammenbau passen, während ein Hersteller, der mit Toleranzen lax umgeht, Nacharbeit und Produktionsstillstände verursachen wird.
Prototypenfertigung und Sonderfertigung
Not jedes Automotive Bauteil wird im Stanzmassenverfahren gefertigt. Fahrzeugprogramme jeder Stufe benötigen Prototypen: Vorserienmuster für Passformprüfungen, kleine Chargen für Haltbarkeitsversuche und Sonderhalterungen für Spezialfahrzeuge, Motorsport und Restaurierungsprojekte. Laserschneiden und CNC-Biegen machen diese Teile bereits in Stückzahlen von einem bis mehrere Tausend wirtschaftlich, weshalb Blechfertigungsbetriebe in der Automobil-Lieferkette parallel zu Stanzereien arbeiten.
Ein gutes Prototyp-Programm validiert mehr als nur Geometrie. Es bestätigt, dass sich das Bauteil ohne Rissbildung formen lässt, dass Schweißverbindungen erreichbar sind, dass die Beschichtung an den Kanten haftet und dass die Montageabfolge im Fahrzeug funktioniert. Diese Probleme in Musterteilen aufzudecken kostet Tage; sie nach Freigabe der Produktionswerkzeuge zu entdecken, kostet Wochen und Werkzeugänderungen.
Anwendungsfälle und Einsatzbereiche
OEM-Produktionsprogramme
Originalausrüster (OEM) abwickeln die volumensteärksten Programme für Blechbauteile – von Karosseriestrukturkomponenten bis zu Haltern unter der Motorhaube. OEM-Programme zeichnen sich durch jährliche Stückzahlen im fünfstelligen bis millionenfachen Bereich aus, strenge Dokumentationsanforderungen und Liefertermine, die an die Fahrzeugproduktion gekoppelt sind. Die meisten OEM-Teile werden in eigens dafür gefertigten Stanzwerkzeugen gestanzt; Fertigungsbetriebe liefern jedoch Prototypen, Varianten mit geringem Volumen und Überlaufmengen während der Hochlaufphase.
Für einen Fertigungsbetrieb bedeutet OEM-Arbeit ebenso viel Dokumentation wie Bearbeitung: Materialzertifikate, Maßberichte, Prozesssteuerungspläne und Rückverfolgbarkeit bis zu Coil- oder Blechchargen. OEM-Käufer verlangen in der Regel ein Qualitätssystem, das mit IATF 16949, dem internationalen Qualitätsmanagementsystem für die Automobilindustrie, übereinstimmt, und sie auditieren Zulieferer vor Produktionsbeginn. Daher muss die papierne Dokumentation des Fertigungsbetriebs so zuverlässig sein wie seine Maschinen.
Diese Programme bieten Fertigungsbetrieben auch Chancen in der Vorserie: Bau von Prototypen zum Testen, Lieferung von Ersatzteilen für frühe Fahrzeuge und Abdeckung temporärer Kapazitätslücken, während Werkzeuge zwischen Produktionsstätten transferiert werden. Ein Betrieb, der in diesen Rollen gut abschneidet, wird häufig zur Mitgabe auf das Produktionsprogramm selbst eingeladen.
Komponenten von Zulieferern der Stufe 1 und Stufe 2
In der Lieferkette unterhalb des OEM ist die kundenspezifische Fertigung am aktivsten. Stufe-1-Zulieferer integrieren Systeme wie Sitze, Kühlmodule und Batteriepacks und beziehen Hunderte einzelner Halter, Mulden, Abdeckungen und Abschirmungen von Stufe-2-Fertigungsbetrieben. Diese Teile werden üblicherweise durch Zeichnungen des Stufe-1-Zulieferers definiert, und die Mengen reichen von Pilotchargen mit wenigen hundert Teilen bis zu jährlichen Stückzahlen von 50.000 bis 500.000 Einheiten.
Tier-2-Behälterbauer konkurrieren durch Präzision, Durchlaufzeit und Flexibilität. Da Tier-1-Lieferanten viele Programme verwalten, schätzen sie einen Behälterbauer, der innerhalb von Tagen aus einer Zeichnung ein Angebot abgeben, Muster in Wochen liefern und die Produktion hochfahren kann, ohne die Toleranzen zu ändern. Die Beziehung wird typischerweise mit einer Qualitätsvereinbarung, einem Steuerungsplan und regelmäßigen Ersteilteilprüfungen dokumentiert, die beide Seiten im Einklang halten, wenn die Volumina steigen.
Aftermarket und Ersatzteile
Aftermarket-Programme bedienen die Nachfrage nach Reparatur und Austausch: Kollisionsschutzpaneele, Ersatzhalterungen, Anhängerkupplungsteile und Zubehör-Montagekits, die über Teilevertriebe und E-Commerce-Kanäle verkauft werden. Die Volumina sind niedriger und schwankender als bei der OEM-Produktion, und die Time-to-Market ist entscheidend, da Aftermarket-Produkte häufig zusammen mit einem neuen Fahrzeugmodell auf den Markt gebracht werden, um die frühzeitige Nachfrage abzuschöpfen.
Aftermarket-Teile unterliegen auch einzigartigen Qualitätsanforderungen. Eine Ersatzhalterung muss ohne Modifikation direkt am Fahrzeug anschließen, was genaue Lochpositionen und Flanschgeometrie erfordert, die vom Originalteil gemessen werden. Passform und Oberfläche sind kommerziell relevant, da Verbraucher Aftermarket-Teile mit der OEM-Qualität vergleichen, und die Beschichtungshaltbarkeit beeinflusst Garantieansprüche in Salzgürtelregionen, sodass Material- und Oberflächenauswahl direkte geschäftliche Konsequenzen haben.
Elektrofahrzeuge und New-Energy-Programme
Die Elektrifizierung hat völlig neue Familien von Blechteilen hervorgebracht. Batterie-Trays und Gehäuse schützen Zellen und Wärme管理系统komponenten, Motorlager tragen das Antriebsstranggewicht, und Abdeckungen schützen Hochspannungsverkabelung. NHTSA und globale Aufsichtsbehörden unterziehen diese Komponenten Crash-, Vibrations- und Wärmeanforderungen, was die Materialauswahl hin zu hochfestem Stahl und Aluminium mit kontrolliertem Schweißen vorantreibt.
EV-Programme verändern zudem die Produktionsökonomik. Batterie-Tray-Volumina sind groß, aber die Designs ändern sich schnell, daher sind Behälterbauer, die Flexibilität bei kleinen Stückzahlen mit skalierbaren Prozessen kombinieren, stark gefragt. Wärme管理系统, Dichtung und Korrosionsschutz sind entscheidend, und die Teile erfordern oft Dichtheitstests, Salzsprüh Tests und strengeDimensionsprüfung, was die Prüfkapazität des Behälterbauers genauso wichtig macht wie seine Maschinen.
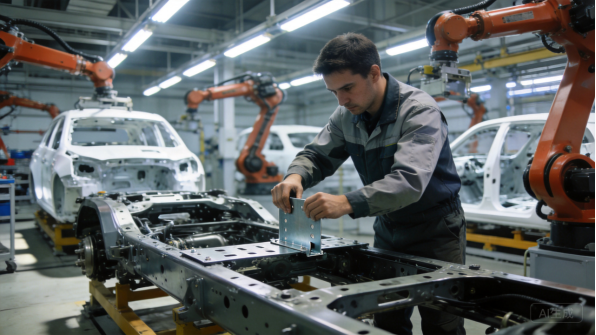
Abbildung 2: Blechhalterungen und Verstärkungen integrieren sich in Fahrzeugmontagelinien.
Materialauswahl
Kaltgewalzter und galvanisierter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Automobil-Halterungen, Verstärkungen und Abdeckungen, bei denen die Festigkeit ausreicht und die Kosten eine Rolle spielen. Werkstoffe wie DC01 und DC04 lassen sich vorhersagbar formen und schweißen, und ihre mechanischen Eigenschaften sind in der MatWeb-Werkstoffdatenbank zur direkten Vergleiche über Lieferanten hinweg dokumentiert. Kaltgewalzte Teile müssen vor Korrosion geschützt werden, üblicherweise durch elektroplattieren, Pulverbeschichten oder E-Coat-Beschichtung.
Galvanisierter Stahl verfügt über eine Zinkbeschichtung, die geschlossene Kanten durch Opferanoden-Schutz schützt, und die American Galvanizers Association dokumentiert die lange Lebensdauer von Zinkbeschichtungen bei atmosphärischer Beanspruchung. Für unter Fahrzeugen exponierte Teile, die Straßenstreusalz und Wasser ausgesetzt sind, ist galvanisierter oder zinkbeschichteter Stahl oft die kostengünstigste Wahl, wobei das Schweißen eine Vorbereitung erfordert, um Poren und Zinkdämpfe zu vermeiden.
Hochfest- und Advanced High-Strength Steel (AHSS)
Die Leichtbauweise von Fahrzeugen hat Hochfeste Stähle (HSS) und Advanced High-Strength Steel (AHSS) in Halterungen, Verstärkungen und Strukturpaneele gebracht. Werkstoffe wie DP600 und DP780 bieten Streckgrenzen, die zwei- bis dreimal höher sind als die von Weichstahl, was dünnere Bauteile ermöglicht, die Gewicht sparen, ohne die Crash-Leistung zu beeinträchtigen. Der Kompromiss liegt in der Formbarkeit: Diese Werkstoffe federn stärker zurück, neigen zu Rissen bei engeren Radien und erfordern höhere Presskräfte oder sorgfältige CNC-Biegeparameter.
Werkstätten, die mit AHSS arbeiten, benötigen Erfahrung in der Federungsausgleich, Kantengüte und Schweißparametern, die auf hochfeste Chemien abgestimmt sind. Lochstanzen und Laserschneiden müssen Mikrorisse an den Kanten vermeiden, die Ermüdungsrisse initiieren können. Käufer sollten bestätigen, dass der Hersteller den angegebenen Werkstoff bereits verarbeitet hat, da die Verhaltensunterschiede zwischen Weichstahl und AHSS in der Produktion signifikant sind.
Edelstahl
Edelstahl, hauptsächlich die Werkstoffe 304 und 316, findet Anwendung in Automobilteilen, bei denen Korrosionsbeständigkeit, Hitzebeständigkeit oder Optik wichtig sind: Abgasschilde, Hitzeschilde, Marinefahrzeugkomponenten und Zierelemente. SSINA bietet Hilfestellungen zur Werkstoffauswahl für Außen- und korrosive Umgebungen, und der Werkstoff 316 fügt Molybdän hinzu für verbesserte Chloridbeständigkeit in Küsten- und Salzstraßenbedingungen.
Edelstahl ist teurer und schwieriger zu verarbeiten als Kohlenstoffstahl, und er erfordert eine spezielle Handhabung, um Kontaminationen durch Kohlenstoffstahl-Werkzeuge zu vermeiden, die Oberflächensrost verursachen können. Für Hitzeschilde ist Edelstahl wertvoll, weil es bei hohen Temperaturen seine Festigkeit behält, während beschichteter Kohlenstoffstahl dort abbauen würde. Käufer sollten den Materialaufpreis gegen die Lebensdauer und die Folgen eines Versagens in der jeweiligen Anwendung abwägen.
Aluminiumlegierungen
Aluminium, insbesondere 5052 und 6061, wird für Halterungen, Batterieaufnahmebehälter und leichte Konstruktionen verwendet. Es wiegt etwa ein Drittel so viel wie Stahl, leitet Wärme gut und widersteht von Natur aus Korrosion, was es für EV-Batteriegehäuse und Komponenten attraktiv macht, bei denen das Gewicht entscheidend ist. Die mechanischen Eigenschaften von Aluminium sind in technischen Referenzen wie AZoMaterialsgut dokumentiert, die Legierungsauswahl- und Eigenschaftshandbücher veröffentlicht.
Aluminium erfordert unterschiedliche Verarbeitung: Beim Schweißen ist eine kontrollierte Wärmeeinbringung notwendig, um Verzug und Festigkeitsverlust zu vermeiden, beim Umformen sind größere Biegeradien erforderlich, und an Verbindungen mit Stahlbefestigungen muss galvanische Korrosion berücksichtigt werden. Eloxieren oder Konversionsbeschichtungen schützen die Oberflächen, und Pulverbeschichtung sorgt für Farbe und Haltbarkeit. Aluminiumteile sind pro Kilogramm teurer als Stahl, können aber pro Bauteil wettbewerbsfähig sein, wenn Gewichtsziele verbindlich sind.
Beschichtungen und Korrosionsschutz
Korrosionsschutz ist eine Spezifikation, kein Standard. Optionen umfassen电解verzinken und Feuerverzinken für Stahl, E-Coating für gleichmäßige Abdeckung in Hohlräumen, Pulverbeschichtung für langlebige Außenoberflächen und Eloxieren für Aluminium. Prüfstandards wie Salzsprühnebeltest, veröffentlicht von ASTM International, ermöglichen es Käufern zu verifizieren, ob ein Beschichtungssystem den Anforderungen des erwarteten Nutzungsumfelds des Fahrzeugs gerecht wird.
Die Wahl der Beschichtung beeinflusst auch die Auslegung selbst: Gewindeformen, Schweißstellen und Fügefächen müssen die Beschichtungsdicke berücksichtigen, und Maskierungen могут erforderlich sein, wo elektrische Masseverbindungen oder Presssitzverbindungen Blankmetall benötigen. Ein Hersteller, der die Beschichtung eigenständig oder mit einem eng betreuten Partner durchführt, kann den Ablauf steuern, während ein Unternehmen, das die Nachbehandlung auslagert, die Terminsteuerung verliert. Für Automobilarbeiten ist die dokumentierte Erfassung der Beschichtungsdicke und Haftung je Charge üblich, nicht optional.
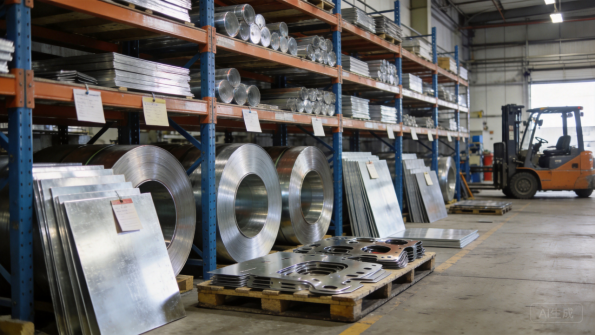
Abbildung 3: Rohmaterialspulen und Stanzteile für die Automobil-Blechfertigung.
Produktionsaufwand
Laserschneiden und Stanzen
Die meisten Automobil-Blechteile beginnen als flache Rohlinge, und Laserschneiden ist der flexibelste Weg, sie in kleinen und mittleren Stückzahlen herzustellen. Faserlaseranlagen schneiden Baustahl, Edelstahl und Aluminium mit sauberen Kanten und Toleranzen um ±0,1 mm. Bei XHX Metal liefern zwei 6-kW-Faserlaser-Schneidmaschinen eine Positioniergenauigkeit von ±0,01 mm, was für Lochmuster relevant ist, die mit den Befestigungspunkten des Fahrzeugs übereinstimmen müssen.
Die Schneidqualität beeinflusst direkt die nachgelagerten Schritte. Gratgrate können Dichtungen beschädigen oder Montateure verletzen, Mikrorisse durch thermisches Schneiden können hochfeste Stähle schwächen, und Stanzpunkte müssen in unkritischen Bereichen liegen. Nesting-Software minimiert den Verschnitt über gemischte Bauteilfamilien hinweg, und Schneidparameter werden pro Material und Dicke abgestimmt, sodass die Schneiderfahrung eines Herstellers in Stückkosten und Qualität sichtbar wird.
CNC-Biegen und Rückfederung
Beugen verwandelt flache Rohlinge in Halterungen, Kanäle und Wannen, und dort treten Geometrieabweichungen auf. Jeder Biegevorgang staucht die Innenfläche und dehnt die Außenfläche, und das Material federt elastisch zurück, wenn der Stempel sich löst. Die Rückfederung ist bei hochfestem Stahl und Aluminium größer, daher müssen Biegeprogramme kompensieren, sonst weicht der Flanschwinkel um mehrere Grad ab. Engineers Edge veröffentlicht Biegeraum und Biegeabzug Referenzen, die zur Lagezeichnung von Rohlingen und zur Vorhersage der fertigen Maße verwendet werden.
Moderne CNC-Hydraulikpressen mit programmierbaren Anschlagmaßen und Winkelsensoren liefern über Serien hinweg gleichbleibende Ergebnisse, und Bediener überprüfen die Erstteile gegen die Zeichnung vor Serienbeginn. Bei Automobilteilen sind die kritischen Prüfungen die Flanschhöhe, die Bohrungs-zu-Biegung-Abstände sowie die Lage der Bohrungen relativ zu gebogenen Flächen, da die Montage von allen abhängt. Die Prozessfähigkeit, nicht nur die Einzelfahigkeit, ist es, was Automobil-Käufer auditieren.
Stempeln, Schweißen und Montage
Bei Stückzahlen oberhalb von etwa 20.000 Teilen pro Jahr produzieren Stempelwerkzeuge Halterungen und Paneele schneller und zu geringeren Stückkosten als Laserschneiden und Biegen. Die Werkzeugentwicklung fügt vier bis acht Wochen Vorlaufzeit sowie eine erhebliche Werkzeuginvestition hinzu, amortisiert sich jedoch durch Taktzeiten von Sekunden pro Teil. Viele Hersteller bieten beide Wege an: Prototyping auf Laser und Biegeanlage, dann Wechsel zu Stempelwerkzeugen, sobald die Stückzahlen es rechtfertigen.
Schweißen verbindet Halterungen mit Paneele, befestigt Einsätze und schließt Wannen. TWI Global bietet technische Anleitung zu schweißtechnischen Prozessen in der Automobilbranche, einschließlich MIG-Schweißen und Widerstands-Punktschweißen, Wärmeeintragsteuerung sowie Verzugskontrolle. Vorrichtungen fixieren die Bauteile während des Schweißens in der korrekten Geometrie, und die Schweißqualität wird je nach Sicherheitsrelevanz des Teils durch visuelle Inspektion, Querschliff oder zerstörungsfreie Prüfung verifiziert. Bei Batteriegehäusen und versiegelten Gehäusen erfolgt nach dem Schweißen ein Dichtigkeits test.
Qualitätskontrolle und Prüfung
Die Qualitätskontrolle in der Automobilbranche beginnt mit dem Erstteil: Eine vollständige Maßprüfung des ersten Musters对照 der Zeichnung, häufig an einem Koordinatenmessgerät, wobei dem Kunden ein Bericht vorgelegt wird. Produktionschargen unterliegen anschließend einem Steuerplan mit stichprobenartigen Prüfungen, Prozesskontrollen und Dokumentationsführung. Materialzertifikate müssen jeder Charge beiliegen, um eine Rückverfolgbarkeit der Teile auf bestimmte Spulen- oder Blechlose herzustellen.
Die Prüfungen richten sich nach der Funktion des Teils. Tragstrukturelle Bauteile können Härte- oder Zugversuche erfordern, versiegelte Gehäuse benötigen Dichtheitsprüfungen und Außenkomponenten Salt-Spray-Tests sowie Beschichtungsdickenmessungen. Die Dokumentation orientiert sich an der Automobilpraxis, einschließlich PPAP-artiger Einreichungen, wenn der Käufer diese anfordert. Ein Hersteller, der Dokumentation als Teil des Produkts und nicht als Formalie behandelt, wird eine Automobilaudit bestehen.
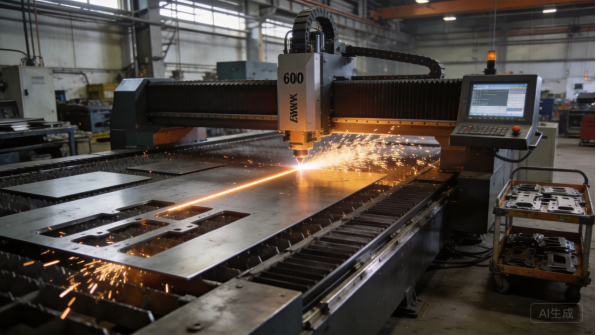
Abbildung 4: Fasernlaserschneiden erzeugt präzise Rohlinge für Halterungen, Tabletts und Versteifungen.
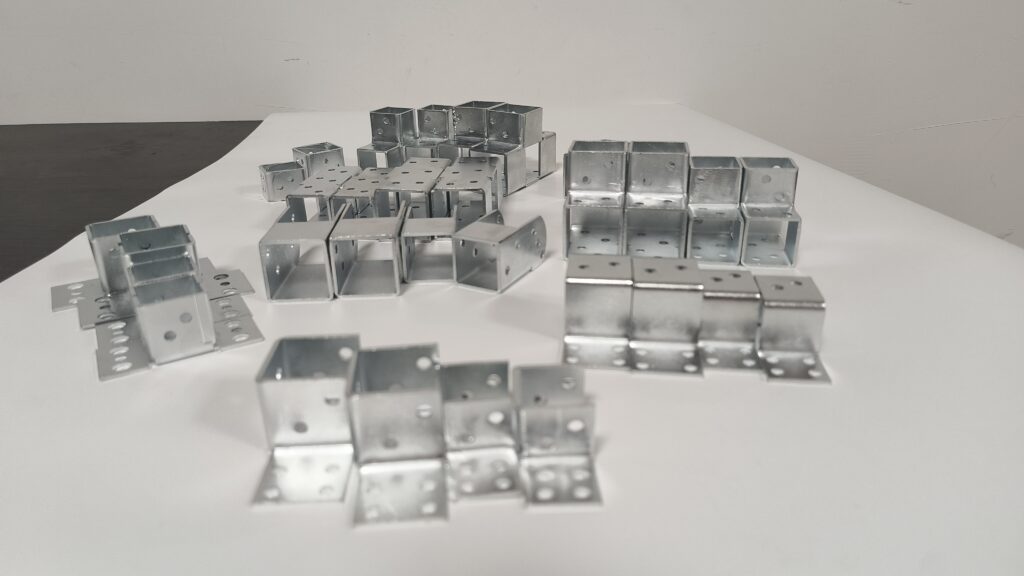
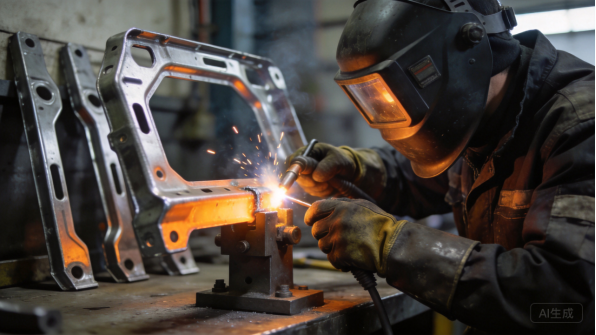
Abbildung 6: Kontrolliertes Schweißen und Vorrichtungsbau gewährleisten starke und maßhalt stabile Automobilteile.
Produktions-Lead Times
RFQ, technischer Review und Prototypen
Ein automotive Blechprogramm beginnt mit einer RFQ: 3D-Modell, Zeichnung, Materialspezifikation, Menge und Zieltermin. Das Engineering-Team des Herstellers prüft die Fertigungsbarkeit des Designs, kontrolliert Biegeradien, Steg-längen, Lochabstände und Toleranzketten, und erstellt innerhalb eines bis drei Werktage eine Angebotsvorlage mit Anmerkungen. Prototypen werden anschließend innerhalb von fünf bis zwölf Werktagen für typische Halterungen und Abdeckungen geliefert, bei mehrteiligen Baugruppen etwas länger.
Der technische Review ist der Bereich, in dem Automobil-käufer den größten Nutzen ziehen. Ein Hersteller, der einen nicht umformbaren Radius oder eine unrealistische Ebenheitsanforderung bereits vor existierender Werkzeugung anmerkt, verhindert wochenlange Verzögerungen später. Das Prototypen-Feedback sollte Pass-Notizen, vorgeschlagene Zeichnungsänderungen sowie sämtliche Material-Änderungen umfassen, damit der Käufer die endgültige Auslegung mit vollständiger Information freigeben kann.
Werkzeug- und Prozessvorbereitung
Wenn die Stückzahlen ein Stanz- oder Sonderwerkzeug rechtfertigen, schließt sich die Werkzeugentwicklung an die Freigabe des Prototyps an. Stanzwerkzeuge benötigen typischerweise vier bis acht Wochen mit Anlauf- und Musterfreigabe, während Schweißvorrichtungen und Prüfeisen in ein bis zwei Wochen hergestellt werden können. Der Hersteller sollte einen Werkzeugzeitplan mit Meilensteinen bereitstellen, damit der Käufer den Produktionsstarttermin präzise planen kann.
Die Prozesseinrichtung umfasst Biegeprogramme, Schweißpläne und Inspektionsroutinen, die allesamt im Steuerungsplan dokumentiert sind. Erstteilchen aus dem Produktionsprozess – nicht aus dem Prototypenwerkzeug – werden gegen die Zeichnung geprüft, und etwaige Abweichungen werden vor Serienstart behoben. Der Käufer sollte in dieser Phase fotografische und messtechnische Nachweise erwarten, und der Hersteller sollte bereit sein, Anpassungen vorzunehmen, bis das Teil die Spezifikation erfüllt.
Produktionschargen und Volumenenplanung
Typische Lieferzeiten für Chargen von einigen hundert bis mehreren tausend Teilen betragen 15 bis 30 Werktage, wobei Veredelung, Beschichtung und Prüfung den größten Anteil dieser Zeit in Anspruch nehmen. Größere Jahresmengen werden in monatlichen oder quartalsweisen Chargen geplant, damit der Käufer bedarfsgerecht beliefert wird, ohne Kapital in Lagerbeständen zu binden.
Die gemeinsame Pflege von Prognosen ist das wirksamste Mittel, um die Lieferzeiten im Automobilsektor stabil zu halten. Wenn Käufer fortlaufende Prognosen bereitstellen, reserviert das Werk Materialien, plant Veredelungskapazitäten und bestellt langfristige Einkaufsgüter wie besondere Stahlqualitäten oder spezielle Pulverlackfarben im Voraus. Die Materialverfügbarkeit ist meist der entscheidende Engpass: Standard-Kaltband und verzinkter Stahl sind vorhanden, während AHSS-Qualitäten, Aluminiumlegierungen und Edelstahl-Coils eine Vorlaufzeit von ein bis zwei Wochen erfordern können.
Ein klarer Produktionsplan mit abgestimmten Meilensteintermine ermöglicht es beiden Seiten auch, den Veredelungsengpass zu managen, da Pulverbeschichtungs- und E-Coat-Linien in festen Chargenzyklen laufen, die ohne Qualitätsrisiko nicht beschleunigt werden können. Käufer sollten Meilensteintermine vereinbaren, nicht nur ein finales Lieferdatum, damit Verzögerungen bei Beschichtung, Prüfung und Verpackung frühzeitig sichtbar werden und korrigiert werden können.
Verpackung, Logistik und Dokumentation
Automobilteile werden in Schutzverpackungen versendet, die auf das jeweilige Teil abgestimmt sind: Einzelverpackung, Schaumstoff-Trenner und Verladungsmaterial, das Oberflächenbeschädigungen während des Transports verhindert. Bei Teilen, die nach der Ankunft beschichtet werden, ist Kanten-schutz entscheidend, und bei Überseeversendungen schützen rosthemmendes Papier oder VCI-Folie vor Kondenswasser im Container. Der Hersteller sollte Kartonabmessungen, Bruttogewicht und Ladebilder für die Frachtplanung bereitstellen.
Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Prüfberichte und alle angeforderten Qualitätsdokumente wie PPAP- oder IMDS-Deklarationen für Automobilwerkstoffe. Käufer sollten den Dokumentationsumfang bereits während der Angebotserstellung bestätigen, da fehlende Zertifikate bei Zoll oder am Werkstor eine Sendung stoppen können, selbst wenn die Teile einwandfrei sind.
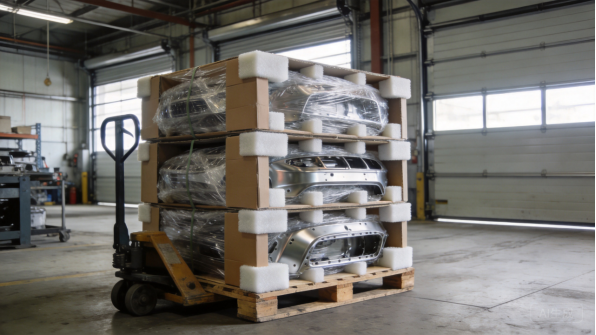
Abbildung 7: Schutzverpackungen bewahren fertige Automobilteile von der Fabrik bis zum Bestimmungsort.
Fallstudien aus der Vergangenheit
EV-Batterietrahmen-Programm
Ein Elektrofahrzeug-Programm benötigte eine leichte Aluminium-Batterietrahme mit einem versiegelten Perimeterflansch, Montagewinkel und Gewindeeinsatznägeln, geliefert als komplette Baugruppe. Der Kunde lieferte eine STEP-Datei und ein Zielgewicht, und das Engineering-Team entwarf das Plattenlayout neu für Laser- und CNC-Biegeprozesse, wobei die Dichtflanschgeometrie erhalten blieb. Die Schweißarbeiten wurden in einer Vorrichtung mit kontrollierter Wärmeeinbringung durchgeführt, um den Rahmen innerhalb der Spezifikation eben zu halten.
Das Programm lieferte Prototypen in zwei Wochen, gefolgt von Produktionschargen mit Dichtheitsprüfung und Maßberichten für jede Charge. Der Rahmen wurde später für eine zweite Fahrzeugvariante angepasst, indem die Winkelpositionen geändert wurden, was zeigt, wie ein modularen Aufbau die Kosten von Modellvarianten senkt. Der Kunde plant nun monatliche Auslieferungen gegen einen rollierenden Forecast.
Tier-1-Zulieferer: Konstruktionswinkel
Ein Tier-1-Zulieferer, der Sitz- und Kühlmodule produziert, benötigte eine Familie verzinkter Stahlwinkel mit Lochpositionen auf ±0,1 mm, geliefert in monatlichen Mengen von etwa 8.000 Einheiten. Die Teile wurden am Laser- und CNC-Biegemaschinen gefertigt, und Erstdrucke wurden an einer Koordinatenmessmaschine gegen die GD&T-Zeichnung des Lieferanten geprüft.
Der Produktionsprozess verwendete spezielle Biegeprogramme und Prüfvorrichtungen, wobei die Materialzertifikate auf jede Wicklung zurückverfolgt werden konnten. Da die Montagelinien des Lieferanten nach Zeitplan laufen, waren termingerechte Lieferung und gleichbleibende Qualität die Bewertungskriterien, und das Programm läuft seit drei Jahren mit einer Fehlerquote unter dem vereinbarten Ziel. Die Beziehung wurde auf eine zweite Trägerfamilie unter dem gleichen Qualitätsystem erweitert.
Teile zur Verstärkung von Nutzfahrzeugen
Ein Hersteller von Nutzfahrzeugen benötigte verstärkende Platten und Querträger aus dickwandigem Stahl mit einer Stärke von 4 mm bis 6 mm für Lkw-Fahrgestelle. Die Herausforderung bestand in Größe und Gewicht: Große Platten sind schwer handhabbar, und das Schneiden sowie Formen mit konsistenter Qualität ist schwierig. Die Teile tragen Strukturlasten, für die eine dokumentierte Schweißqualität und Materialzertifizierung erforderlich sind.
XHX Metal fertigte die Teile in speziellen Vorrichtungen mit einem Handling-Plan für große Rohlinge an, und jede Charge umfasste Maßberichte und Schweißdokumentation. Der Hersteller bestellt die Verstärkungsbaugruppe nun zweimal jährlich in Containermengen, und der Verpackungsplan schützt die schweren Teile während der Seefracht. Das Programm zeigt, wie Bearbeitungsbetriebe Nutzfahrzeuge unterstützen, bei denen die Stückzahlen moderat, die Qualitätsanforderungen jedoch hoch sind.
Aftermarket-Marke: Individuelle Montagekits
Eine Aftermarket-Marke benötigte einen Montagekit für ein beliebtes SUV-Modell: vier Halterungen, eine Hitzeschild und Befestigungszubehör, die über E-Commerce mit einem Ziel-Verkaufspreis verkauft werden sollten. Die Kits mussten ohne Modifikation am Fahrzeug passen, wofür eine genaue reverse-Engineering-Geometrie und Lochpositionen, gemessen an einem Originalfahrzeug, erforderlich waren.
Der Prototyp wurde vor der Produktion am Testfahrzeug des Kunden angepasst, wodurch die Montagepunkte und Freiräume bestätigt wurden, und die fertigen Teile erhielten eine Pulverbeschichtung in der Farbtonabstimmung der Marke. Der Kit startete mit einer Erstbestellung von 500 Einheiten und wuchs zu monatlichen Wiederholungsbestellungen, als das Produkt auf zusätzlichen Kanälen gelistet wurde. Für den Käufer dauerte der gesamte Entwicklungszyklus von der Zeichnung bis zur Markteinführung weniger als sechs Wochen.
Das Kit-Programm verdeutlichte außerdem den Wert einer disziplinierten Reverse-Engineering-Arbeitsweise: Jede Lochposition wurde an einem Produktionsfahrzeug vermessen, und der Prototyp wurde zweimal angepasst, bevor die Werkzeugfreigabe erfolgte. Diese Sorgfalt verhinderte Passprobleme im Einzelhandel und erhielt positive Kundenbewertungen in der Frühphase – genau das, was eine Marke beim Start eines Zubehörprodukts benötigt.
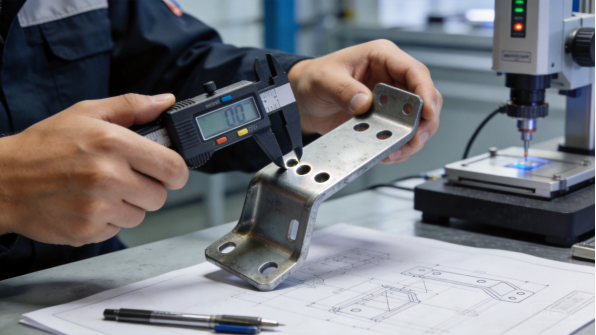
Abbildung 8: Die Maßprüfung verifiziert Automobilteile vor dem Versand.
Zusammenfassung und nächste Schritte
Wesentliche Erkenntnisse
Automobil-Blechbauteile sehen einfach aus, stellen aber hohe Anforderungen: enge Toleranzen, Materialrückverfolgbarkeit, kontrolliertes Schweißen und dokumentierte Qualität. Die Materialwahl bestimmt sowohl Leistung als auch Kosten – von Weichstahl für Halterungen bis zu AHSS und Aluminium für Leichtbaustrukturen – und Beschichtungen müssen für das tatsächliche Einsatzumfeld spezifiziert statt vorausgesetzt werden. Die produktionstechnische Herausforderung liegt in der control of springback, der Schweißverzugskontrolle und der Erstdatenüberprüfung, genau dort unterscheiden sich erfahrene Hersteller.
Lieferzeiten folgen einem vorhersagbaren Ablauf: technische Prüfung in Tagen, Prototypen in ein bis zwei Wochen, Werkzeugbau in vier bis acht Wochen bei Bedarf und Serienproduktion in drei bis vier Wochen pro Charge. Prognoseaustausch und klare Dokumentation halten diesen Ablauf stabil. Käufer, die Material, Toleranzen und Dokumentation vor der Angebotsanfrage finalisieren, haben stets flüssigere Programme als jene, die Anforderungen erst nach Produktionsbeginn erkennen.
Warum XHX Metal
XHX Metal ist ein privately owned Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert automotive-related Gehäuse, Halterungen, Tray & Abdeckungen für Exportkunden mit für Seefracht ausgelegter Verpackung. Zwei 6kW-Faserlaser-Schneidmaschinen, CNC-Biegemaschinen, TIG- und MIG-Schweißen sowie eine Oberflächenbehandlungslinie decken den vollständigen Prozess unter einem Dach ab.
Das Unternehmen unterstützt Käufer von der technischen Prüfung bis zur Produktion, stellt Erstdatenprüfberichte und Materialzertifikate bereit und koordiniert bei Bedarf Third-Party-Tests wie Salzsprühnebel- und Maßverifikation. Für Automobilprogramme können Käufer verwandte Blechfertigungsdienstleistungen und Produktseiteneinsehen, und das Team wird Angebote, Qualitätsdokumentation und Lieferpläne auf die Programmbedürfnisse ausrichten.
Wie Sie Ihr Projekt starten
Beginnen Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, Dicke, Oberfläche, Toleranz und Menge angibt. Falls das Design noch nicht finalisiert ist, senden Sie Fotos oder Skizzen, das Zielgewicht und den Einsatzbereich sowie das jährliche Volumen; das Engineering-Team wird eine fertigungsgerechte Auslegung vorschlagen. Der typische Ablauf lautet: Engineering-Review, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand – mit klarer Kommunikation bei jedem Meilenstein.
Für die Besprechung eines sheet-metal-Programms für die Automobilindustrie kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihr Design über die XHX Metal-Website. Mit klaren Anforderungen und dem richtigen Partner kann ein maßgefertigtes Automobil-Blechteil innerhalb von Wochen von der Zeichnung in die Produktion gehen, mit Dokumentation, die den anspruchsvollsten Prüfumfragen der Käufer standhält.
Was Sie einen Hersteller fragen sollten
Fragen Sie vor der Auftragserteilung den Hersteller nach drei Punkten: welche Materialien und Dicken er regelmäßig verarbeitet, wie er Erstmuster und Produktionsproben überprüft und welche Dokumentation er jeder Sendung beiliegt. Die Antworten zeigen, ob die Werkstatt über die Prozessdisziplin verfügt, die Automobilprogramme erfordern, oder ob sie Qualitätsmanagement erst an Ihrem Projekt lernen wird.
Bestätigen Sie zudem die Testfähigkeiten – ob intern oder über einen benannten Partner –, denn Salzspray-, Dichtheits- und Maßprüfberichte sind nur dann nutzbringend, wenn der Käufer genau weiß, was und wie getestet wurde. Ein Hersteller, der Testleistungen vage anbietet, liefert in der Regel auch vage Nachweise; wer Testmethoden und Akzeptanzkriterien im Angebot auflistet, betrachtet Qualität als festen Bestandteil des Produkts.