L’ingénierie automobile repose sur des milliers de pièces métalliques formées que la plupart des conducteurs ne voient jamais : des supports qui fixent les composants au châssis, des renforts qui rigidifient les panneaux de carrosserie, des bacs qui portent les batteries, et des pare-chaleur qui protègent le câblage de la chaleur du pot d’échappement. Ces pièces en tôle automobile sont produites en volumes énormes, et pourtant chacune d’elles commence comme une plaque plane d’acier ou d’aluminium qui doit être découpée, formée, soudée et finie avec des tolérances serrées. Grand View Research suit le marché du poinçonnage automobile comme un segment multibillionnaire qui continue de croître avec l’électrification des véhicules et le passage à des structures de carrosserie allégées.
Ce guide suit le parcours complet d’une pièce en tôle automobile personnalisée en sept étapes : le produit lui-même, les applications qui l’utilisent, le choix des matériaux, la difficulté de production, les délais, des études de cas passées, et un résumé pratique. Que vous soyez un fournisseur Tier 1 sourceant des supports, un constructeur automobile prototypeant un bac batterie, ou une marque après-vente lançant un kit de montage, les informations ici vous aideront à briefinger un fabricant, planifier des délais réalistes, et éviter les écueils qui font déroger les programmes automobiles.
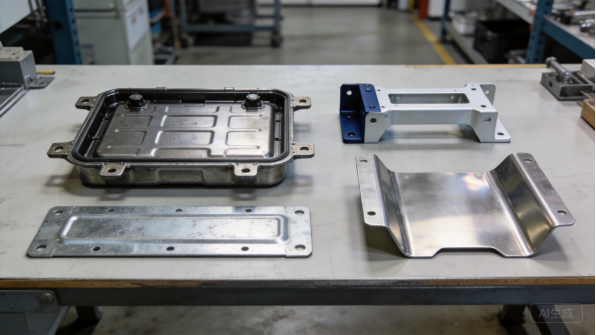
Figure 1 : Pièces en tôle automobile personnalisées finies avec finitions structurelles et protectrices.
Le Produit : Qu’est-ce que les Pièces en Tôle Automobile
Définition et Composants Typiques
Les pièces en tôle automobile sont des composants formés fabriqués à partir de tôle métallique plane et utilisés dans les véhicules pour la structure, le montage, la protection ou la gestion thermique. La catégorie est large : supports de châssis et traverse, renforts de portière et de capot, rails de siège, bacs batterie, pare-chaleur, protections de réservoir de carburant, composants de suspension, et les nombreuses petites plaques et couvercles à l’intérieur du compartiment moteur. Ce qui les unit est le procédé de fabrication : le métal plat est découpé selon la forme, plié ou poinçonné en une forme tridimensionnelle, assemblé si nécessaire, et finis contre la corrosion.
Les pièces diffèrent grandement en complexité. Un support simple peut n’être qu’une ébauche laser découpée avec deux plis et quatre trous de montage, tandis qu’un bac batterie peut nécessiter une douzaine de panneaux, des inserts soudés, des brides d’étanchéité, et une finition poudrée ou électrophorétique. Le point commun est que chaque pièce doit s’emboîter avec précision dans un assemblage automobile où les composants adjacents sont déjà positionnés par conception, ce qui est pourquoi la précision dimensionnelle est la première exigence dans chaque devis automobile.
Pièces Structurelles vs Cosmétiques
Les pièces de tôle automobile se divisent en deux grandes catégories. Les pièces structurelles supportent les charges : les supportsmontages, les renforts, les traverses et les bacs doivent maintenir les composants en place sous vibration, chargements de choc et cycles thermiques. Leur conception est régie par les exigences de résistance et de fatigue, et leur fabrication est jugée sur la précision dimensionnelle, l’intégrité des soudures et les propriétés des matériaux.
Les pièces cosmétiques et de protection constituent la deuxième catégorie : caches, écrans, garnitures et ornements qui sont visibles dans le véhicule ou qui protègent les câblages et les occupants. Ces pièces sont évaluées sur la qualité de surface, la finition des arêtes et l’apparence après revêtement, et elles exigent souvent une attention accrue aux rebuts, aux rayures et à une conception compatible avec la peinture. Comprendre à quelle catégorie appartient une pièce détermine les tolérances, le matériau et les exigences d’inspection dès la première demande de cotation, c’est pourquoi les acheteurs doivent toujours indiquer la fonction et la visibilité de la pièce lors de la demande de devis.
Configurations courantes et tolérances
Les tolérances dimensionnelles des pièces de tôle automobile sont plus serrées que pour la plupart des produits industriels. Les positions des trous sont généralement maintenues à plus ou moins 0,1 mm, les angles de bride à une fraction de degré, et la planéité à des limites spécifiques en fonction de la taille de la pièce. Ces valeurs sont atteignables avec le découpe laser moderne et le pliage CNC, mais elles nécessitent des processus maîtrisés et un contrôle plutôt que le jugement de l’opérateur.
Pour les programmes automobiles, les tolérances sont généralement définies dans un plan GD&T qui suit des normes telles que celles publiées par SAE International et l’ American National Standards Institute, y compris les références de repères qui indiquent au fabricant comment la pièce sera positionnée dans le véhicule. Un fabricant qui lit correctement le GD&T et vérifie les pièces par rapport aux repères livrera des pièces qui s’assemblent du premier coup, tandis que celui qui traite les tolérances de manière laxiste génèrera des retouches et des arrêts de ligne.
Prototypage et pièces personnalisées
Toutes les pièces automobiles ne sont pas des emboutissages de grande série. Les programmes véhicules à tous les niveaux ont besoin de prototypes : échantillons pré-production pour les tests d’ajustement, petites séries pour les essais de durabilité, et supports personnalisés pour véhicules spéciaux, motorsport et projets de restauration. Le découpe laser et le pliage CNC rendent ces pièces économiques pour des quantités allant d’une unité à plusieurs milliers, c’est pourquoi les ateliers de fabrication travaillent aux côtés des presses d’emboutissage dans la chaîne d’approvisionnement automobile.
Un bon programme de prototypage valide bien plus que la géométrie. Il confirme que la pièce peut être formée sans fissuration, que les joints soudés sont accessibles, que le revêtement adhère aux bords et que la séquence d’assemblage fonctionne sur le véhicule. Déceler ces problèmes sur des échantillons coûte quelques jours ; les déceler après engagement des outillages de production coûte des semaines et des modifications d’outillage.
Cas d’usage et applications
Programmes de production OEM
Les constructeurs automobiles (OEM) lancent les programmes à plus fort volume pour les pièces en tôle, des éléments de structure de carrosserie aux supports moteur. Les programmes OEM se caractérisent par des volumes annuels de dizaines de milliers à plusieurs millions, des exigences documentaires strictes et des calendriers de livraison liés à la production automobile. La plupart des pièces OEM sont embouties dans des outillages dédiés, mais les ateliers de fabrication fournissent des pièces prototypes, des variantes à faible volume et des quantités d’appoint lors de la montée en cadence.
Pour un industriel de la tôlerie, le travail OEM exige autant de rigueur documentaire que machinisme : certificats matière, rapports dimensionnels, plans de contrôle de processus et traçabilité jusqu’aux lots de bobine ou de tôle. Les acheteurs OEM exigent généralement un système qualité conforme à IATF 16949, la norme internationale de management de la qualité dans l’automobile, et ils auditent leurs fournisseurs avant le début de la production ; ainsi, les documents du fabricant doivent être aussi fiables que ses machines.
Ces programmes créent également des opportunités pour les fabricants en amont de la production: réalisation de prototypes pour les essais, approvisionnement en pièces de service pour les premiers véhicules et couverture de besoins de capacité temporaires pendant le transfert des outillages entre sites. Un fabricant performant dans ces rôles est souvent invité à soumissionner sur le programme de production lui-même.
Composants fournisseurs de niveau 1 et niveau 2
La chaîne d’approvisionnement en dessous de l’OEM est là où la fabrication sur mesure est la plus active. Les fournisseurs de niveau 1 intègrent des ensembles tels que les sièges, les modules de refroidissement et les packs batterie, et s’approvisionnent auprès de fabricants de niveau 2 en centaines de supports, plateaux, caches et protecteurs différents. Ces pièces sont généralement définies par les plans du fournisseur de niveau 1, et les quantités varient de lots pilotes de quelques centaines à des volumes annuels de 50 000 à 500 000 unités.
Les façonneurs de rang 2 se distinguent par leur précision, leurs délais de livraison et leur flexibilité. Comme les fournisseurs de rang 1 gèrent de nombreux programmes, ils apprécient un façonneur capable de fournir un devis à partir d’un plan en quelques jours, de livrer des échantillons en quelques semaines et d’accélérer la production sans modifier les tolérances. La relation est généralement formalisée par un accord qualité, un plan de maîtrise et des inspections régulières de premier article, garantissant l’alignement des deux parties lorsque les volumes évoluent.
Pièces de rechange et du marché secondaire
Les programmes du marché secondaire répondent à la demande de réparation et de remplacement : panneaux de carrosserie pour la réparation d’accidents, supports de rechange, pièces d’attelage pour remorque et kits de montage d’accessoires commercialisés via des distributeurs de pièces et les canaux de commerce en ligne. Les volumes sont plus faibles et plus irréguliers que ceux de la production OEM, et le délai de mise sur le marché est critique, car les produits du marché secondaire sont souvent lancés en même temps qu’un nouveau modèle de véhicule afin de capter la demande anticipée.
Les pièces du marché secondaire répondent également à des exigences qualité spécifiques. Un support de rechange doit pouvoir être fixé directement sur le véhicule sans aucune modification, ce qui exige des positions de perçage précises et une géométrie de bride mesurée à partir de la pièce d’origine. Le fitting et la finition ont une importance commerciale, car les consommateurs comparent les pièces du marché secondaire à la qualité OEM, et la durabilité du revêtement influe sur les réclamations sous garantie dans les régions soumises au sel, de sorte que les choix de matériau et de finition ont des conséquences commerciales directes.
Véhicules électriques et nouveaux programmes énergie
L’électrification a donné naissance à de nouvelles familles entières de pièces en tôle. Les plateaux et enveloppes de batterie protègent les cellules et les équipements de gestion thermique, les supports moteur supportent le poids de la chaîne cinématique et les carters protègent le câblage haute tension. La NHTSA et les régulateurs mondiaux soumettent ces composants à des exigences de crash, de vibration et thermiques, ce qui oriente le choix des matériaux vers des aciers à haute résistance et des alliages d’aluminium avec soudage maîtrisé.
Les programmes de véhicules électriques transforment également les économiques de production. Les volumes de plateaux de batterie sont élevés mais les conceptions évoluent rapidement, de sorte que les façonneurs qui combinent flexibilité en petites séries et procédés évolutifs sont très demandés. La gestion thermique, l’étanchéité et la protection anticorrosion sont critiques, et les pièces nécessitent souvent des tests d’étanchéité, des tests de pulvérisation de sel et une vérification dimensionnelle stricte, ce qui rend la capacité de test du partenaire de façonnage aussi importante que ses machines.
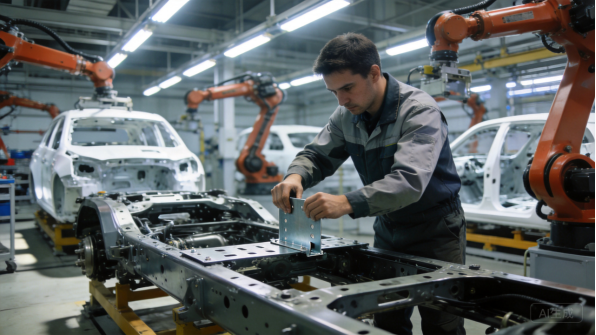
Figure 2 : Les brides et renforts en tôle s’intègrent aux lignes d’assemblage automobile.
Choix des matériaux
Acier laminé à froid et acier galvanisé
L’acier laminé à froid est le matériau par défaut pour les supports, renforts et capotages automobiles lorsque la résistance est suffisante et que le coût compte. Les nuances DC01 et DC04 se forment et se soudent de manière prévisible, et leurs propriétés mécaniques sont documentées dans la base de données matériaux de MatWeb pour une comparaison directe entre fournisseurs. Les pièces en acier laminé à froid doivent être protégées contre la corrosion, généralement par placage électrolytique, peinture en poudre ou revêtement électrophorétique.
L’acier galvanisé ajoute un revêtement de zinc qui protège les arêtes coupées par action sacrificielle, et l’ American Galvanizers Association documente la longue durée de vie des revêtements de zinc en exposition atmosphérique. Pour les pièces sous véhicule exposées au sel de déneigement et à l’eau, l’acier galvanisé ou zingué est souvent le choix le plus rentable, bien que le soudage nécessite une préparation pour éviter la porosité et les fumées de zinc.
Acier haute résistance et acier ultra haute résistance
L’allègement des véhicules a intégré l’acier haute résistance (HSS) et l’acier ultra haute résistance (AHSS) dans les supports, renforts et panneaux structuraux. Des nuances comme DP600 et DP780 offrent des limites d’élasticité deux à trois fois supérieures à celles de l’acier doux, permettant des sections plus fines qui économisent du poids sans sacrifier la tenue aux chocs. Le compromis réside dans la formabilité : ces nuances reprennent davantage, fissurent aux rayons serrés et exigent une force de pressing plus importante ou des paramètres de pliage CNC soignés.
Les fabricants travaillant l’AHSS doivent maîtriser la compensation du Retour Élastique, la qualité de chant et les séquences de soudage adaptées aux chimies haute résistance. Le poinçonnage et la découpe laser doivent éviter les micro-fissures sur les arêtes susceptibles d’amorcer des ruptures par fatigue. Les acheteurs doivent vérifier que le fabricanant a déjà travaillé la nuance spécifiée, car les différences de comportement entre acier doux et AHSS sont significatives en production.
Acier inoxydable
L’acier inoxydable, principalement aux nuances 304 et 316, apparaît dans les pièces automobiles où la corrosion, la chaleur ou l’apparence comptent : écrans d’échappement, parements thermiques, composants de véhicules marins et éléments de garniture. SSINA fournit des conseils de sélection de nuance pour les environnements extérieurs et corrosifs, et la nuance 316 ajoute du molybdène pour résister aux chlorures dans les conditions côtières et salines.
L’acier inoxydable est plus cher et plus difficile à mettre en forme que l’acier au carbone, et il nécessite une manutention dédiée pour prévenir la contamination par les outillages en acier au carbone, ce qui peut provoquer de la rouille en surface. Pour les boucliers thermiques, l’inox est précieux car il conserve sa résistance à haute température là où l’acier au carbone revêtu se dégraderait. Les acheteurs doivent pondérer le surcoût du matériau par rapport à la durée de vie et aux conséquences d’une défaillance dans l’application spécifique.
Alliages d’aluminium
L’aluminium, en particulier les alliages 5052 et 6061, est utilisé pour les supports, les bacs de batterie et les structures légères. Il pèse environ un tiers de celui de l’acier, conduit bien la chaleur et résiste naturellement à la corrosion, ce qui le rend attractif pour les logements et composants de batterie VE où le poids est critique. Les propriétés mécaniques de l’aluminium sont bien documentées dans des références d’ingénierie telles que AZoMaterials, qui publie des guides de sélection d’alliages et de propriétés.
L’aluminium exige des procédés de fabrication différents : le soudage nécessite une entrée de chaleur contrôlée pour éviter la distorsion et la perte de résistance, la mise en forme requiert des rayons de pliage plus grands, et la corrosion galvanique doit être gérée aux assemblages avec des fixations en acier. L’anodisation ou le traitement de conversion protège les surfaces, et la peinture en poudre apporte couleur et durabilité. Les pièces en aluminium sont plus coûteuses par kilogramme que l’acier, mais peuvent être compétitives par pièce lorsque les cibles de poids sont impératives.
Revêtements et protection anticorrosion
La protection anticorrosion est une spécification, pas un défaut par défaut. Les options comprennent l’électrozinguage et la galvanisation à chaud pour l’acier, l’e-coat pour une couverture uniforme à l’intérieur des cavités, la peinture en poudre pour des finitions extérieures durables, et l’anodisation pour l’aluminium. Les normes d’essai telles que l’exposition au brouillard salin, publiée par ASTM International, permettent aux acheteurs de vérifier qu’un système de revêtement répond à l’objectif pour l’environnement de service attendu du véhicule.
Le choix du revêtement affecte la conception elle-même : les profils de filetage, les emplacements de soudure et les surfaces d’assemblage doivent s’adapter à l’épaisseur du revêtement, et un masquage peut être requis là où la mise à la terre électrique ou les caractéristiques à ajustement par pression nécessitent un métal nu. Un fabricant qui applique le revêtement en interne ou avec un partenaire étroitement contrôlé peut maîtriser la séquence, tandis qu’un sous-traitant qui externalise la finition perd le contrôle du planning. Pour les travaux automobiles, la documentation de l’épaisseur et de l’adhérence du revêtement par lot est attendue, et non optionnelle.
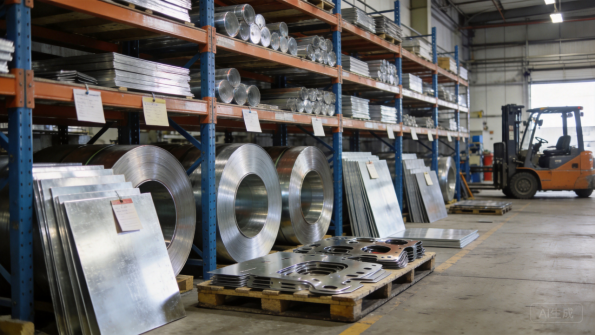
Figure 3 : Bobines de matière première et découpes au format brut pour la production de tôlerie automobile.
Difficulté de production
Découpe laser et matage
La plupart des pièces en tôle automobile commencent comme des ébauches plates, et la découpe laser est le procédé le plus flexible pour les produire en petits et moyens volumes. Les systèmes laser à fibre découpent l’acier carbone, l’inoxydable et l’aluminium avec des bords nets et des tolérances autour de ± 0,1 mm. Chez XHX Metal, deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est crucial pour les motifs de trous devant s’aligner sur les points de fixation des véhicules.
La qualité de découpe affecte directement les étapes en aval. Les bavures de bord peuvent endommager les joints ou blesser les monteurs, les microfissures issues du coupage thermique peuvent affaiblir les aciers haute résistance, et les points de ponction doivent être situés dans des zones non critiques. Le logiciel de nestage minimise les chutes sur des familles de pièces variées, et les paramètres de coupe sont réglés par matériau et par épaisseur, de sorte que l’expérience de découpe d’un fabricateur se reflète dans le coût et la qualité des pièces.
Pliage CNC et retour élastique
Le pliage convertit les ébauches plates en consoles, profilés et plateaux, et c’est là que les erreurs géométriques apparaissent. Chaque pli comprime la surface intérieure et étire la surface extérieure, et le matériau revient élastiquement lorsque le poinçon se relâche. Le retour élastique est plus important pour l’acier haute résistance et l’aluminium, donc les programmes de pliage doivent le compenser, sinon l’angle d’aile sera erroné de plusieurs degrés. Engineers Edge publie les références d’allongement de pli et de déduction de pli utilisées pour l’implantation des ébauches et la prédiction des dimensions finies.
Les presses plieuses CNC modernes avec repères arrière programmables et capteurs d’angle maintiennent des résultats cohérents sur toute la série, et les opérateurs vérifient les premières pièces par rapport au plan avant la production. Pour les pièces automobiles, les vérifications critiques portent sur la hauteur d’aile, les distances trou-à-pli, et la position des trous par rapport aux surfaces pliées, car l’assemblage dépend de chacun d’eux. La capacité de processus, et non seulement la capacité d’un échantillon unique, est ce que les acheteurs automobiles auditeront.
Emboutissage, Soudage et Assemblage
Pour des volumes supérieurs à environ 20 000 pièces par an, les outillages d’emboutissage produisent les consoles et panneaux plus rapidement et à un coût unitaire inférieur à celui de la découpe laser et du pliage. Le développement des outillages ajoute quatre à huit semaines de délai et un investissement important, mais il est amorti par des temps de cycle de quelques secondes par pièce. De nombreux fabricants proposent les deux voies, réalisant le prototypage sur laser et pliage, puis passant aux outillages une fois que les volumes le justifient.
Le soudage assemble les consoles aux panneaux, fixe les inserts et referme les plateaux. TWI Global fournit une orientation technique sur les procédés de soudage automobile, incluant le soudage MIG et par points par résistance, le contrôle de l’apport thermique et la gestion de la distorsion. Les outillages maintiennent les pièces dans la géométrie correcte pendant le soudage, et la qualité des soudures est vérifiée par inspection visuelle, métrologie destructive ou contrôle non destructif selon le rôle sécurité de la pièce. Pour les plateaux-batteries et les boîtiers étanches, un test d’étanchéité suit le soudage.
Contrôle qualité et essais
Le contrôle qualité automobile commence par la première pièce : une inspection dimensionnelle complète de l’échantillon initial par rapport au plan, souvent sur machine de mesure tridimensionnelle, avec un rapport transmis à l’acheteur. Les lots de production suivent ensuite un plan de contrôle avec échantillonnage, vérifications en cours de processus et tenue des dossiers. Les certificats matériels doivent accompagner chaque lot, permettant de retracer les pièces jusqu’aux lots spécifiques de bobine ou de tôle.
Les essais dépendent du rôle de la pièce. Les pièces structurelles peuvent nécessiter une vérification de dureté ou de traction, les boîtiers étanches exigent un test d’étanchéité, et les composants extérieurs nécessitent des essais au brouillard salin et des vérifications d’épaisseur de revêtement. La documentation suit les standards automobiles, incluant des soumissions de type PPAP lorsque l’acheteur les demande. Un fabricant qui traite la documentation comme faisant partie du produit, et non comme du papier administratif, est celui qui réussira un audit automobile.
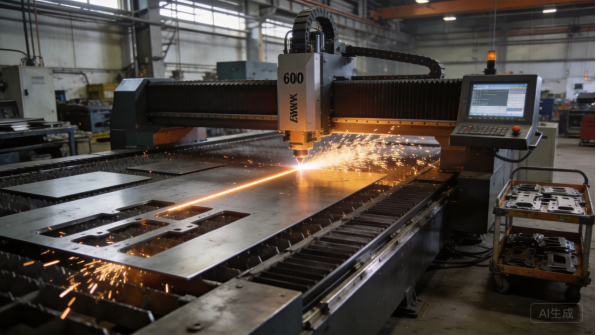
Figure 4 : Le découche laser fibre produit des ébauches précises pour supports, plateaux et renforts.
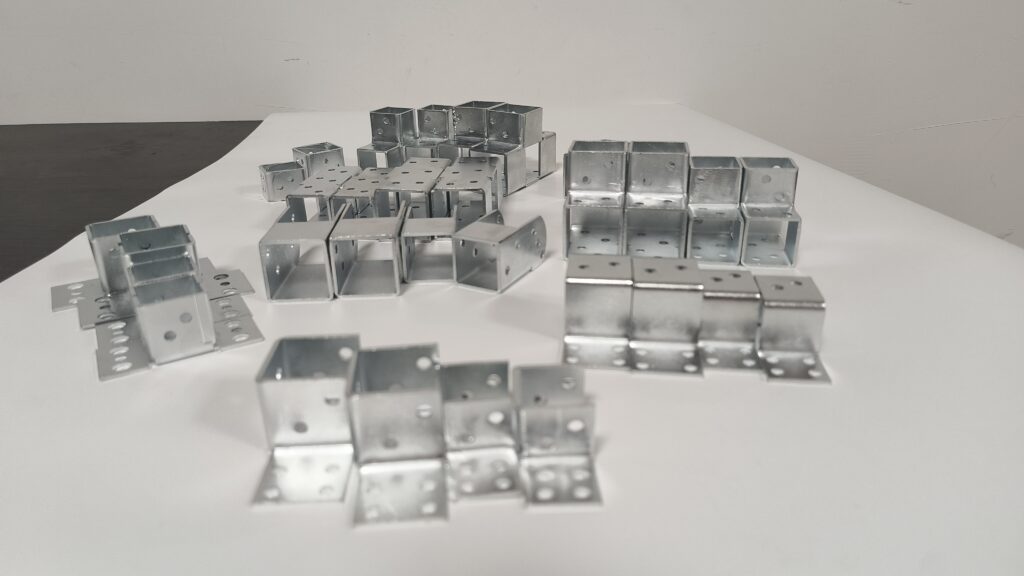
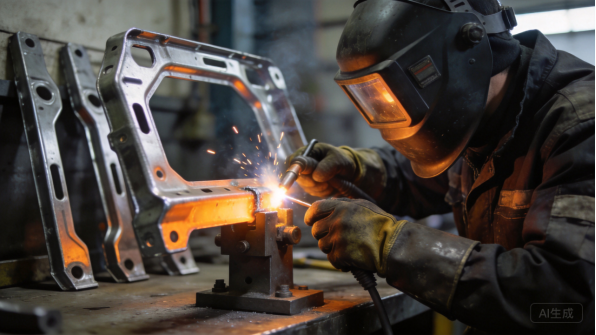
Figure 6 : Un soudage et un outillage maîtrisés maintiennent les pièces automobiles solides et dimensionnellement stables.
Délais de production
Demande de prix, révision d’ingénierie et prototypes
Un programme tôlerie automobile démarre par une demande de prix : modèle 3D, plan, spécification matériau, quantité et calendrier visé. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant les rayons de pliage, les longueurs de queue, les distances entre trous et les empilements de tolérances, puis retourne un devis avec observations sous un à trois jours ouvrables. Les prototypes sont ensuite livrés en cinq à douze jours ouvrables pour les supports et capots standard, et légèrement plus longtemps pour les assemblages multiparties.
La révision d’ingénierie est là où les acheteurs automobiles tirent le plus de valeur. Un fabricant qui signale un rayon non formable ou une cote de planéité irréaliste avant la fabrication des outillages évite des semaines de retard ultérieures. Le retour sur prototype doit inclure des notes d’assemblage, des modifications de plan suggérées et toute substitution matérielle, afin que l’acheteur puisse valider la configuration finale en toute connaissance de cause.
Outillage et paramétrage de procédé
Si les volumes le justifient, le poinçonnage ou des fixtures dédiées peuvent être développés après l’approbation du prototype. Les matrices de poinçonnage prennent généralement quatre à huit semaines, incluant l’essai et l’approbation des échantillons, tandis que les fixtures de soudage et les jauges de contrôle peuvent être fabriquées en une à deux semaines. Le fabricant doit fournir un calendrier d’outillage avec des jalons, afin que l’acheteur puisse planifier avec précision la date de démarrage de la production.
La mise au point des procédés inclut les programmes de pliage, lesplanning de soudage et les routines d’inspection, tous documentés dans le plan de maîtrise. Les premiers articles issus du processus de production, et non de l’outillage prototype, sont inspectés conformément au plan, et toute non-conformité est résolue avant le lancement du lot. Les acheteurs doivent attendre des preuves photographiques et dimensionnelles à cette étape, et le fabricant doit être disposé à effectuer des ajustements jusqu’à ce que la pièce soit conforme aux spécifications.
Lots de production et planification des volumes
Les délais de production typiques sont de 15 à 30 jours ouvrables pour des lots de quelques centaines à plusieurs milliers de pièces, la finition, le revêtement et les essais consommant la plus grande part de ce délai. Les volumes annuels plus importants sont planifiés en lots mensuels ou trimestriels, afin que l’acheteur reçoive les pièces en fonction de ses besoins d’assemblage sans immobiliser de capital dans les stocks.
Le partage des prévisions est l’outil le plus efficace pour maintenir la stabilité des délais dans l’automobile. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matériaux, programme la capacité de finition et commande à l’avance les articles à long délai d’obtention, tels que les aciers spéciaux ou les couleurs de poudre personnalisées. La disponibilité des matériaux est généralement le facteur déterminant : l’acier feuilleté à froid standard et l’acier galvanisé sont en stock, tandis que les nuances AHSS, les états de trempe de l’aluminium et les bobines d’acier inoxydable peuvent nécessiter un délai d’une à deux semaines.
Un planning de production clair avec des dates de jalons convenues permet également aux deux parties de gérer le goulot d’étranglement de la finition, car les lignes de peinture en poudre et d’électrophorèse fonctionnent selon des cycles fixes par lots qui ne peuvent être compressés sans risquer la qualité. Les acheteurs devraient convenir de dates de jalons, et non pas uniquement d’une date de livraison finale, afin que les retards liés au revêtement, aux essais et à l’emballage soient détectés suffisamment tôt pour être corrigés.
Emballage, logistique et documentation
Les pièces automobiles sont expédiées dans un emballage protecteur adapté à la pièce : emballage individuel, séparateurs en mousse et calage qui empêchent les dommages de surface pendant le transport. Pour les pièces qui seront revêtues après leur arrivée, la protection des arêtes est critique, et pour les expéditions transatlantiques, le papier anti-rouille ou le film VCI protège contre la condensation en conteneur. Le fabricant doit fournir les dimensions du carton, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, rapports d’inspection et toute documentation qualité demandée telle que les déclarations PPAP ou IMDS pour les matériaux automobiles. Les acheteurs doivent confirmer l’ensemble de la documentation lors du devis, car des certificats manquants aux douanes ou à la porte de l’usine peuvent bloquer une expédition même lorsque les pièces sont parfaites.
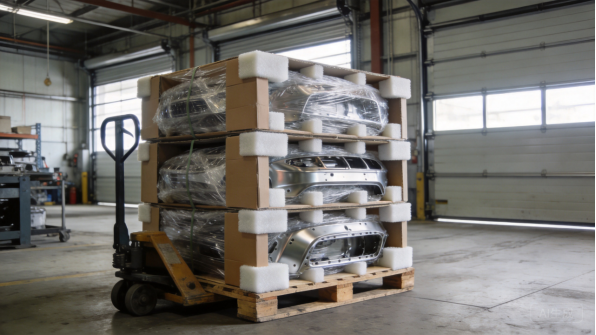
Figure 7 : Le packaging protecteur maintient les pièces automobiles finies en sécurité de l’usine à la destination.
Études de cas passées
Programme de bac de batterie VE
Un programme de véhicule électrique nécessitait un plateau de batterie en aluminium léger avec un rebord périmétrique étanche, des supports de montage et des insertions filetés, livré en assemblage complet. Le client a fourni un fichier STEP et un poids cible, et l’équipe d’ingénierie a redessiné la mise à plat pour la découpe laser et le pliage CNC tout en conservant la géométrie du rebond d’étanchéité. Le soudage a été réalisé dans un dispositif avec une entrée de chaleur contrôlée pour maintenir le plateau plat dans les spécifications.
Le programme a livré des prototypes en deux semaines, suivis de séries de production avec des tests d’étanchéité et des rapports dimensionnels sur chaque lot. Le plateau a ensuite été adapté pour une deuxième variante de véhicule en modifiant les positions des supports, démontrant comment une conception modulaire réduit le coût des variantes de modèle. Le client planifie désormais des livraisons mensuelles sur la base d’une prévision glissante.
Fournisseur de rang 1 : Supports structurels
Un fournisseur de rang 1 produisant des modules de siège et de refroidissement avait besoin d’une famille de support en acier galvanisé avec des positions de trous maintenues à plus ou moins 0,1 mm, livrés en volumes mensuels d’environ 8 000 unités. Les pièces ont été prototypées sur machine de découpe laser et de pliage CNC, et les premiers articles ont été inspectés sur une machine de mesurage tridimensionnel selon le dessin GD&T du fournisseur.
Le processus de production utilisait des programmes de pliage dédiés et des équipements de contrôle dimensionnel, avec des certificats matériaux associés à chaque bobine. Parce que les lignes d’assemblage du fournisseur fonctionnent selon les plannings prévus, la livraison à temps et la qualité constante ont été les critères d’évaluation, et le programme s’est poursuivi pendant trois ans avec un taux de défaut inférieur à l’objectif convenu. La relation s’est élargie pour inclure une deuxième famille d’équerres sous le même système qualité.
Pièces de renfort pour véhicules utilitaires
Un constructeur de véhicules utilitaires avait besoin de plaques de renfort fort épaisses et de longerons transversaux pour châssis de camions, fabriqués en acier de 4 mm à 6 mm. Le défi résidait dans les dimensions et le poids : les grandes plaques sont difficiles à manipuler, à découper et à former de manière constante, et les pièces supportent des charges structurelles exigeant une qualité de soudage documentée et une certification matériau.
XHX Metal a produit les pièces dans des outillages dédiés avec un plan de manutention pour les grandes tôles, et chaque lot comprenait des rapports dimensionnels et une documentation de soudage. Le constructeur commande désormais la famille de renforts deux fois par an en quantités conteneurisées, et le plan d’emballage protège les pièces lourdes pendant le fret maritime. Ce programme illustre comment les ateliers de fabrication soutiennent le secteur des véhicules utilitaires où les volumes sont modérés mais les exigences qualité élevées.
Marque après-vente : kits de fixation sur mesure
Une marque après-vente avait besoin d’un kit de fixation pour un modèle de SUV populaire : quatre équerres, un écran thermique et de la quincaillerie, vendu via e-commerce avec un prix de vente conseillé cible. Les kits devaient s’adapter au véhicule sans aucune modification, ce qui nécessitait une géométrie fidèlement retranscrite et des positions de trous mesurées à partir d’un véhicule original.
Le prototype a été adapté sur le véhicule de test du client avant la production, confirmant les points de fixation et les dégagements, et les pièces finies utilisaient une finition peinture en poudre assortie à la couleur de la marque. Le kit a été lancé avec une première commande de 500 unités et a évolué vers des réapprovisionnements mensuels lorsque le produit a été référencé sur des canaux additionnels. Pour l’acheteur, l’ensemble du cycle de développement, du dessin jusqu’au lancement, a pris moins de six semaines.
Le programme du kit a également mis en lumière la valeur de la rigueur en ingénierie inverse : chaque position de trou a été mesurée sur un véhicule de production, et le prototype a été adapté à deux reprises avant l’approbation des outillages. Cette attention aux détails a empêché tout grief de montage en point de vente et a maintenu les premiers avis clients positifs, ce qui est exactement ce qu’une marque a besoin lorsqu’elle lance un produit accessoire.
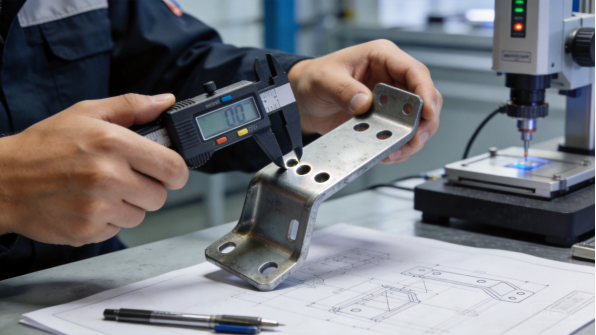
Figure 8 : Le contrôle dimensionnel vérifie les pièces automobiles avant l’expédition.
Résumé et Prochaines Étapes
Points Clés
Les pièces automobiles en tôle semblent simples mais comportent des exigences exigeantes : tolérances serrées, traçabilité des matériaux, soudage maîtrisé et qualité documentée. La décision matérielle détermine à la fois les performances et le coût, de l’acier doux pour les supports à l’AHSS et l’aluminium pour les structures allégées, et les revêtements doivent être spécifiés pour le véritable environnement de service plutôt que supposés. La difficulté de production se concentre sur le contrôle du ressaut élastique, la distorsion de soudage et la vérification des premières pièces, c’est-à-dire exactement là où les fabricants expérimentés font la différence.
Les délais suivent un chemin prévisible : revue d’ingénierie en quelques jours, prototypes en une à deux semaines, outillage en quatre à huit semaines si nécessaire, et production en trois à quatre semaines par lot. Le partage des prévisions et une documentation claire maintiennent ce chemin stable. Les acheteurs qui arrêtent le matériau, les tolérances et la documentation avant le devis auront toujours des programmes plus fluides que ceux qui découvrent les exigences après le démarrage de la production.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle privé situé à Dongguan, en Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés et d’une capacité annuelle dépassant 500 000 pièces. L’usine fonctionne selon un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des carter, supports, bacs et capots liés à l’automobile pour des clients à l’export avec un emballage conçu pour le fret maritime. Deux lasers à fibre de 6 kW, des presses plieuses CNC, le soudage TIG et MIG, et une ligne de finition couvrent l’ensemble du processus sous un même toit.
L’entreprise accompagne les acheteurs, de la revue de conception à la production, fournit des rapports d’inspection des premières pièces et des certificats de matériau, et coordonne les essais par des tiers tels que les tests de pulvérisation saline et la vérification dimensionnelle lorsque requis. Pour les programmes automobiles, les acheteurs peuvent consulter nos services de fabrication de tôlerie et pages produits, et l’équipe structurera les devis, la documentation qualité et les calendriers de livraison pour correspondre aux besoins du programme.
Comment Démarrer Votre Projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, l’épaisseur, la finition, la tolérance et la quantité. Si la conception n’est pas finalisée, envoyez des photos ou des croquis, le poids cible et l’environnement, ainsi que le volume annuel, et l’équipe d’ingénierie proposera une conception réalisable. Le parcours typique est : révision d’ingénierie, devis, prototype, inspection de premier article, production et expédition, avec une communication claire à chaque étape.
Pour discuter d’un programme de tôlerie automobile, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, une pièce de tôlerie automobile personnalisée passe du plan à la production en quelques semaines, avec une documentation qui satisfait les audits les plus exigeants des acheteurs.
Ce qu’il faut demander à un fabricateur
Avant de passer commande, posez trois questions au fabricateur : quels matériaux et épaisseurs il utilise régulièrement, comment il vérifie les premiers articles et les échantillons de production, et quelle documentation il fournit avec chaque expédition. Les réponses révèlent si l’atelier a la discipline de processus requise par les programmes automobiles ou s’il apprendra la gestion de la qualité sur votre projet.
Confirmez également les capacités de test, qu’elles soient internes ou par l’intermédiaire d’un partenaire désigné, car les tests de brouillard salin, d’étanchéité et les rapports dimensionnels ne sont utiles que lorsque l’acheteur sait exactement ce qui a été testé et comment. Un fabricateur qui cite des tests de manière vague fournira généralement des preuves vagues, tandis que celui qui liste les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme faisant partie du produit.