Les supports métalliques sont les travailleurs silencieux des produits manufacturés. Ils maintiennent les moteurs en place, fixent les équipements aux murs, renforcent les structures et relient des composants qui n’ont jamais été conçus pour se toucher. Bien qu’un support soit souvent la pièce la plus petite d’un ensemble, il supporte des charges, contrôle l’alignement et doit s’emboîter avec ses voisins avec des fractions de millimètre, ce qui fait de la fabrication personnalisée de supports métalliques une discipline précise et étonnamment exigeante. Grand View Research suit une croissance régulière dans le segment des éléments de fixation et composants industriels auxquels appartiennent les supports, tiré par la demande des secteurs des machines, de la construction, de l’automobile et de l’électronique.
Ce guide suit le parcours complet d’un projet de support métallique personnalisé en sept étapes : le produit lui-même, les applications qu’il sert, le choix des matériaux, la difficulté de production, les délais, des études de cas passées et un résumé pratique. Que vous soyez un équipementier machinery OEM approvisionnant des supports de montage, un fournisseur automobile de niveau 1 planifiant des pièces de renfort, ou une marque électronique développant une famille de supports de châssis, les informations ici vous aideront à brief un fabricator, planifier des calendriers réalistes et éviter les pièges qui transforment une petite pièce en un programme coûteux.

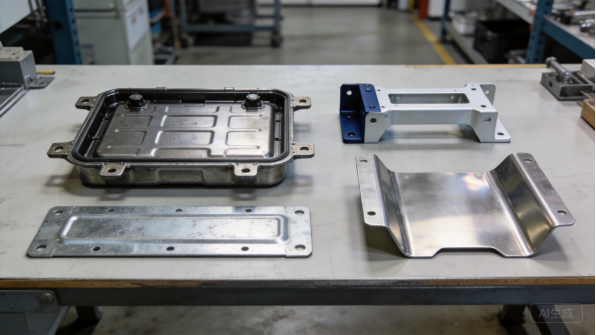
Figure 1 : Supports métalliques personnalisés finis avec des trous de précision, des plis et des finitions protectrices.
Le Produit : Qu’est-ce qu’un Support Métallique Personnalisé
Définition et Types Courants de Supports
Un support métallique est un composant rigide, généralement formé à partir de tôle, qui monte, supporte ou connecte d’autres pièces. Les types les plus courants sont les supports en L, qui rejoignent deux surfaces perpendiculaires ; les supports en U et les profilés, qui bercent ou serrent des composants ; les supports en Z, qui décalent les plans de montage ; les plaques plates avec trous, utilisées pour les connexions boulonnées ; et les supports multi-plis qui épousent la géométrie complexe des équipements. Les supports peuvent également être des assemblages poinçonnés, usinés ou soudés lorsque la charge et la géométrie l’exigent.
Ce qui distingue un bon support d’un mauvais n’est pas la forme mais la discipline : des positions de trous qui correspondent aux pièces en prise, des angles de pli qui maintiennent les plans de montage parallèles, et des arêtes et coins qui satisfont aux exigences de sécurité et d’apparence. Même un simple support en L échoue si les trous sont décalés de 0,2 mm, car il ne s’alignera pas avec les composants qu’il relie. C’est pourquoi la fabrication personnalisée existe, et pourquoi le processus de fabrication derrière les supports mérite la même attention que les pièces qu’il maintient.
Structure Centrale et Éléments de Conception
Les éléments de conception clés d’une équerre sont les trous de montage, les plis et les caractéristiques qui ajoutent de la rigidité. Les motifs de trous définissent comment l’équerre se boulonne à ses pièces appairées, et le type de trou compte : trous simples pour les boulons, trous élongés pour l’ajustabilité, trous fraisés pour les fixations affleurantes et trous filetés ou taraudés pour le montage direct. La géométrie des plis définit la forme et la solidité de l’équerre, avec des ailes et des replis de retour qui ajoutent de la rigidité permettant à un matériau plus fin de supporter la même charge qu’une plaque plus épaisse et plate.
Des fonctionnalités supplémentaires sont ajoutées lors de la conception : nervures de renfort pressées dans les grandes surfaces planes, trous d’allègement qui réduisent le poids sans perdre en résistance, dégagements de bordure aux plis pour éviter la déchirure et bossettes de soudage ou broches où l’équerre se joint à d’autres composants. Chaque fonctionnalité ajoute des étapes de fabrication, donc un bon examen de la conception équilibre la fonctionnalité contre le coût. Un fabricateur qui signale les fonctionnalités inutiles pendant le devis aide l’acheteur à éviter de payer pour une solidité dont le produit n’a pas besoin.
Tolérances et ajustement
Les tolérances des équerres sont définies par ce à quoi l’équerre se connecte. Pour le montage structurel dans les machines et les véhicules, les positions des trous sont couramment maintenues à plus ou moins 0,1 mm, les angles de pli à une fraction de degré et la planéité à des limites spécifiées, avec les exigences capturées dans les dessins de tolérancement géométrique et dimensionnel qui suivent des normes telles que celles publiées par ASME et les cadres de tolérance générale de ISO 2768.
La tolérance est un facteur de coût, pas seulement une note de dessin. Une position de trou de 0,1 mm est courante pour la découpe laser, tandis qu’une position de 0,05 mm peut nécessiter une inspection sur chaque pièce et des processus plus lents. Les acheteurs devraient spécifier la tolérance dont l’application a besoin et remettre en question toute tolérance plus serrée, car chaque resserrement multiplie le temps d’inspection et les rebuts. La bonne conversation avec un fabricateur porte sur ce que l’équerre doit faire, pas sur la copie de tolérances depuis un autre dessin.
Personnalisation et flexibilité de volume
Les étriers métalliques sur mesure sont produits en quantités allant d’un seul prototype à des centaines de milliers de pièces, et la voie de fabrication change avec le volume. Les petites et moyennes quantités utilisent la découpe laser et le pliage CNC, qui ne nécessitent pas d’outillage dédié et permettent des changements de conception sans coût. Les volumes plus élevés passent aux matrices d’estampage qui réduisent le coût unitaire mais ajoutent un investissement en outillage et un délai de livraison, et certains programmes utilisent les deux : prototypes formés au laser, puis estampage pour la production.
La personnalisation couvre également le matériau, la finition et le marquage. Les consoles peuvent être fabriquées en acier, acier inoxydable, aluminium et laiton, avec une finition par zinguage, revêtement en poudre, anodisation, ou laissées brute avec huile, et marquées avec des numéros de pièce, des logos ou des identifiants d’assemblage. Un fabricant capable de gérer des volumes mixtes et des finitions multiples offre à l’acheteur une source unique, de l’prototype à la production, ce qui simplifie l’approvisionnement et préserve l’intention de conception.
Cas d’utilisation et applications
Machines et équipements industriels
Les machines industrielles sont les plus grands consommateurs de consoles sur mesure. Les moteurs, pompes, boîtiers de vitesses, capteurs, protections et chemins de câbles ont tous besoin de consoles de montage qui les maintiennent en position sous vibration, chaleur et charge. Une console de moteur, par exemple, doit conserver un alignement d’arbre dans des limites strictes, sinon l’accouplement s’use et la machine tombe en panne prématurément ; la précision de la console devient ainsi un enjeu de fiabilité, et non simplement une question d’ajustement.
Les consoles de machines doivent également répondre aux réalités de la maintenance : elles doivent permettre l’accès aux fixations, survivre à des assemblages et désassemblages répétés, et tolérer les huiles et produits chimiques de nettoyage. Les constructeurs standardisent souvent les consoles au sein d’une gamme de machines afin de réduire les stocks, et ils valorisent les fabricants capables de livrer des pièces précises en lots alignés sur leur planning de production.
Au-delà du montage, les consoles servent souvent de point d’attache pour les protections, plaques signalétiques, gestion des câbles et capteurs, ce qui ajoute des motifs de perçage et des caractéristiques qui doivent rester cohérents sur toute la gamme de machines. Un fabricant qui maintient ces motifs tout au long des modifications de conception protège le constructeur contre les retouches sur la ligne d’assemblage.
Automobile et transport
Les véhicules utilisent des centaines de consoles : supports pour moteurs et transmissions, consoles pour phares, capteurs, caissons de batterie, composants de sièges et renforts de carrosserie. Ces pièces doivent résister aux vibrations, aux cycles thermiques et aux charges d’impact, et elles sont produites dans le cadre d’exigences strictes de documentation qualité. AWS et d’autres organismes de normalisation fournissent des spécifications de soudage et des directives qualité qui s’appliquent aux assemblages de consoles soudées dans les applications de transport.
Pour les programmes automobiles et de véhicules utilitaires, la fiabilité des supports est critique pour la sécurité, c’est pourquoi la certification des matériaux, les rapports dimensionnels et la traçabilité sont exigés pour chaque lot. Les volumes vont des lots prototypes pour les nouveaux modèles à des millions de pièces pour les véhicules en grande série, et les fournisseurs sont souvent sélectionnés pour leur rigueur de procédés autant que pour leur prix. Un fabricant expérimenté dans la documentation de qualité automobile s’intègre naturellement à cette chaîne d’approvisionnement.
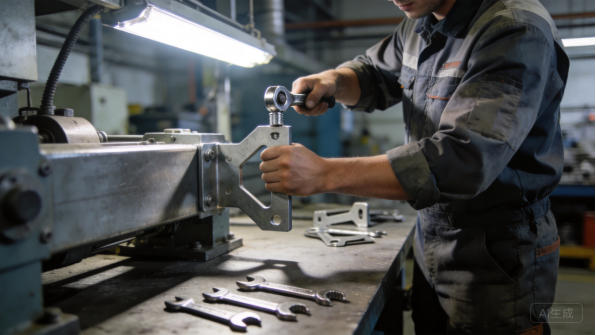
Figure 2 : Les supports métalliques sur mesure montent et maintiennent les composants dans les assemblages industriels.
Construction et infrastructures
La construction et les infrastructures utilisent des supports pour fixer des équipements aux structures : supports muraux pour goulottes et gaines, supports pour tuyauterie, supports de fixation de panneaux solaires, et supports pour enseignes et éclairage. Ces pièces sont souvent galvanisées ou fortement revêtues car elles sont exposées en extérieur et doivent résister à des décennies d’altération, et elles sont conçues pour rés aux charges structurelles définies par l’application.
Les supports de construction sont fréquemment standardisés d’un projet à l’autre, ce qui récompense une production efficace de conceptions répétitives. La American Galvanizers Association documente la longue durée de vie des revêtements galvanisés en exposition atmosphérique, faisant du galvanisation à chaud la finition standard pour les supports en acier extérieurs. Pour les OEM du secteur de la construction, un approvisionnement fiable en supports revêtus est aussi important que les pièces elles-mêmes, car les plannings de chantier dépendent des livraisons.
Électronique, ameublement et produits de consommation
L’électronique et les produits de consommation utilisent des supports à une échelle plus réduite : supports de châssis fixant les cartes PCB, plaques de montage pour connecteurs, supports muraux pour téléviseurs et écrans, et quincaillerie de mobilier assemblant les panneaux ou soutenant les étagères. Ces pièces sont visibles ou en contact avec l’utilisateur, c’est pourquoi la qualité des bords, la finition et la régularité comptent d’un point de vue commercial, et the Powder Coating Institute fournit des ressources sur les finitions qui améliorent l’apparence et la durabilité des pièces métalliques grand public.
Les supports grand public sont soumis à des sollicitations différentes de ceux de l’industrie : charge statique, chocs occasionnels, et les attentes d’utilisateurs qui remarquent la rouille, les arêtes vives ou un assemblage de traverse. Ils sont également produits en grands volumes à des prix de vente au détail, ce qui récompense les conceptions qui s’estampent et s’assemblent de façon efficace. Pour les marques, le support est un signal de qualité, et un fabricant qui maîtrise les bords, la finition et la régularité dimensionnelle protège la marque à faible coût.
Sélection des matériaux
Acier laminé à froid et galvanisé
L’acier laminé à froid est le matériau par défaut pour les équerres où la résistance et le coût comptent. Les nuances offrant bonne formabilité et soudabilité produisent des plis nets et des trous précis, et leurs propriétés mécaniques sont documentées dans des références telles que La base de données matériaux de MatWeb pour comparaison directe. Les épaisseurs typiques vont de 1,0 mm pour les supports légers à 6,0 mm pour les pièces structurelles, l’épaisseur conditionnant à la fois la résistance et l’effort nécessaire au formage.
L’acier galvanisé ajoute un revêtement de zinc pour la résistance à la corrosion et est courant sur les équerres expédiées nues ou fonctionnant en environnements humides. Le zinc protège les bords coupés de manière sacrificielle, ce qui compte car les trous et plis d’une équerre sont exactement là où les revêtements sont endommagés. L’acier galvanisé coûte légèrement plus cher et nécessite une préparation avant soudage, mais pour les applications extérieures et de lavage intensif, il est souvent le choix le plus économique.
Le choix d’épaisseur interagit aussi avec le cintrage : un matériau plus épais exige des rayons de pli plus grands et plus de force de presse, la conception doit donc être revue pour la formabilité avant de verrouiller le matériau dans le dessin.
Acier inoxydable
L’acier inoxydable, principalement les nuances 304 et 316, est spécifié pour les équerres dans les environnements marins, alimentaires, médicaux, chimiques et côtiers où la résistance à la corrosion ne peut reposer sur un revêtement. SSINA fournit des recommandations de sélection de nuances pour les environnements corrosifs, et la nuance 316 ajoute du molybdène pour la résistance aux chlorures. Les équerres en inox n’ont jamais besoin d’être repeintes et supportent les nettoyages agressifs et l’exposition.
L’inoxydable coûte plus cher et est plus difficile à former, avec plus de retour élastique et un besoin de manutention dédiée pour éviter la contamination par l’acier carbone. Pour les équerres en inox soudées, l’apport thermique doit être contrôlé afin de préserver la résistance à la corrosion au niveau de la soudure. Les acheteurs doivent choisir l’inox là où l’environnement l’exige, et travailler avec un fabricateur ayant une réelle expérience de l’inox, car ce matériau ne pardonne pas les raccourcis.
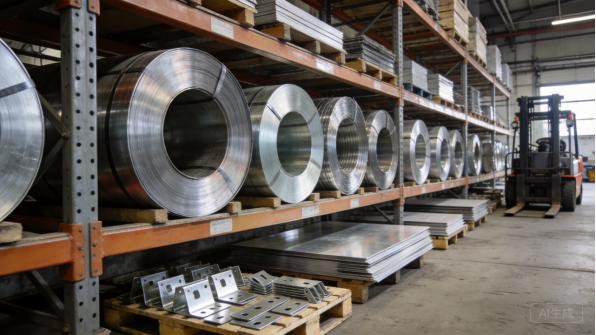
Figure 3 : Bobines de matière première et ébauches découpées pour la production d’équerres métalliques.
Aluminium
Les équerres en aluminium, généralement alliages 5052 ou 6061, sont utilisées là où le poids compte : montage aéronautique et maritime, équipements portables, chassis électroniques. L’aluminium pèse environ un tiers de celui de l’acier, résiste naturellement à la corrosion et conduit bien la chaleur. Ses propriétés et ses recommandations de sélection d’alliage sont répertoriées dans des références telles que AZoMaterials, qui publie des comparaisons pratiques d’alliages pour les pièces structurelles.
Les compromis impliquent la résistance, le coût et la mise en forme. Lessupports en aluminium doivent être plus épais que l’acier pour atteindre la même rigidité, le matériau coûte plus cher par kilogramme, et la mise en forme nécessite des rayons de pliage plus grands et un contrôle rigoureux du reàcent élastique. L’aluminium exige également une isolation galvanique aux niveaux des jonctions avec des fixations en acier, ainsi qu’une protection par anodisation ou peinture en poudre lorsque l’apparence est importante.
Finitions et protection contre la corrosion
La finition protège le support et définit son apparence. Le zingage est la finition la plus courante pour les supports en acier : il est peu coûteux, offre une bonne résistance à la corrosion en intérieur, et est spécifié par l’épaisseur de revêtement et la performance au brouillard salin. La peinture en poudre ajoute couleur et durabilité pour les pièces visibles, et la galvanisation à chaud offre la protection la plus épaisse pour les supports structurels extérieurs. L’anodisation protège l’aluminium tout en ajoutant de la couleur.
La performance de la finition est vérifiée grâce aux normes publiées par ASTM International, y compris les essais de brouillard salin, d’adhérence et d’épaisseur de revêtement, et les acheteurs doivent spécifier la performance attendue selon l’environnement. Le placage et le revêtement affectent également l’ajustement : les filetages, les diamètres de trous et les caractéristiques à ajustement par pression doivent tenir compte de l’épaisseur de la finition, et un masquage peut être nécessaire lorsque un contact conducteur est requis. Définir la finition lors du devis permet d’éviter les mauvaises surprises d’ajustement et les réclamations de garantie ultérieures.
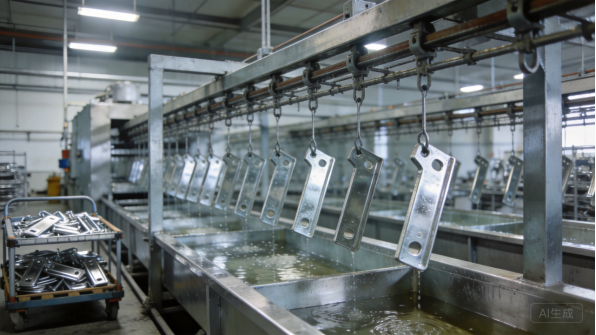
Figure 4 : Le placage et la finition protègent lessupports métalliques contre la corrosion.
Difficulté de production
Découpe laser et précision des trous
La plupart des supports partent de tôles planes, et la découpe laser produit le contour et les trous qui rendent le support fonctionnel. Les systèmes laser à fibre maintiennent des tolérances d’environ ± 0,1 mm, et chez XHX Metal, deux machines de découpe laser à fibre 6 kW offrent une précision de positionnement de ± 0,01 mm, ce qui est essentiel lorsque les motifs de trous doivent s’aligner avec les pièces assemblées sur l’ensemble de la structure.
La qualité de découpe influence tout le processus en aval. Les bavures sur les trous doivent être éliminées, sinon elles endommagent les fixations et les mains des assembleurs, la rugosité des arêtes autour des fentes peut affaiblir les matériaux à haute résistance, et les points de perçage doivent être placés là où ils ne seront pas visibles ni source de fissuration. Le logiciel de nester organise les pièces afin de minimiser les chutes, ce qui est significatif pour les petits supports qui peuvent être disposés en grand nombre par tôle, et les paramètres de découpe sont réglés en fonction du matériau et de l’épaisseur.
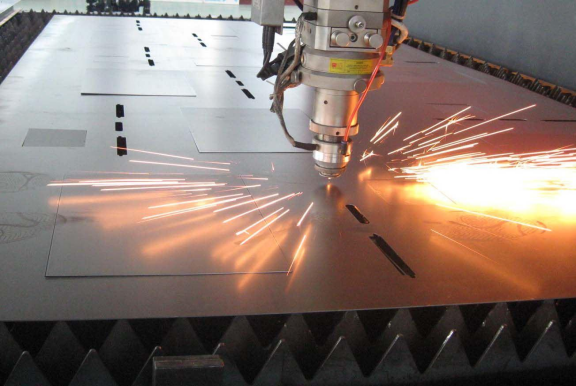
Figure 5 : La découpe laser à fibre produit des ébauches de supports et des motifs de trous de grande précision.
Pliage CNC et reàcent élastique
La cintrage transforme les ébauches planes en géométries en L, U, Z et à multiples plis, et c’est là que se joue la précision des supports. Chaque pliage comprime la surface intérieure et étire la surface extérieure, et le matériau reprend élastiquement après le retrait de l’outil. Le rappel élastique est plus marqué pour l’acier inoxydable et l’aluminium, il faut donc compenser dans les programmes de pliage, sinon l’angle sera incorrect. Engineers Edge publie des références de rallonge au pliage et de déduction utilisées pour tracer les ébauches et prédire les dimensions finales.
Les presses plieuses CNC modernes avec repères arrière programmés maintiennent les positions de pliage et les angles de façon constante d’une série à l’autre, et les opérateurs vérifient les premières pièces contre le plan avant production. Pour les supports, les vérifications critiques portent sur la hauteur de l’aile, la position des trous par rapport aux surfaces cintrées et l’angle entre les plans de montage. Si les trous sont bien placés sur l’ébauche plate mais que le pliage dérive, le support ne s’ajuste toujours pas : c’est pourquoi la vérification du pliage est aussi importante que la précision de découpe.
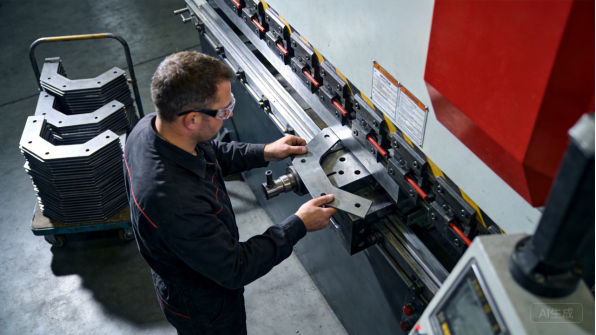
Figure 6 : Une presse plieuse CNC forme les supports avec des angles de pliage constants.
Emboutissage, Soudage et Opérations Secondaires
Pour des volumes supérieurs à environ 20 000 pièces par an, les matrices d’emboutissage produisent des supports plus rapidement et à un coût unitaire inférieur au découpe laser et au cintrage, le développement de la matrice ajoutant quatre à huit semaines de délai. De nombreux fabricants proposent les deux solutions : prototypage sur laser et presse plieuse, puis passage aux matrices lorsque les volumes le justifient. Certains supports sont des assemblages soudés, reliant une plaque à un profilé ou ajoutant un écrou soude, et TWI Global fournit des directives techniques sur le soudage de l’acier mince et le contrôle de la distortion.
Les opérations secondaires complètent nombre de conceptions de supports : comottage, taraudage, rivets écrous, plots, pressage, délamage et marquage. Chaque opération ajoute une étape de procédé et un point d’inspection ; il faut donc les utiliser de manière raisonnée. Un rivet écrou, par exemple, coûte plus qu’un simple trou, mais fait économiser une étape de montage à l’acheteur ; ce compromis doit figurer dans la conversation de devis, et non être découvert ultérieurement.
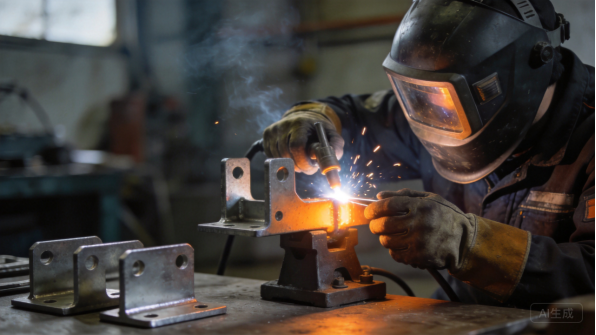
Figure 7 : Un soudage contrôlé assemble les supports sans distortion.
Contrôle Qualité
Le contrôle qualité des supports commence par la première pièce : une inspection dimensionnelle complète de l’échantillon initial par rapport au plan, souvent sur machine de mesurage tridimensionnel, avec un rapport soumis à l’acheteur. Les lots de production suivent un plan de contrôle avec échantillonnage, et les cotes critiques telles que les positions de trous et les angles de pliage sont vérifiées avec des jigs que les opérateurs utilisent en ligne. Les certificats matière accompagnent chaque lot, permettant de retracer les pièces jusqu’aux numéros de tôle ou de bobine.
Les essais dépendent de l’application. Les supports structurels peuvent nécessiter des vérifications de dureté ou de charge, les supports revêtus exigent des contrôles d’épaisseur de revêtement et d’essai au brouillard salin, et les assemblages soudés demandent une inspection des soudures. Pour les pièces à haut volume, les études de capacité processus montrent si le procédé reste dans les tolérances tout au long de la production. Un fabricant qui considère la documentation comme faisant partie du produit, et non comme de la paperasse, est celui qui réussira un audit automobile ou machines.
Délais de production
RFQ, révision d’ingénierie et prototypes
Un programme de support démarre avec un RFQ : modèle 3D, plan, matériau, finition, quantité et calendrier cible. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant les rayons de pliage, les distances trou-pliage, les tolérances et les opérations secondaires, et retourne un devis avec commentaires sous un à trois jours ouvrables. Les prototypes sont généralement livrés en cinq à dix jours ouvrables pour les supports standards.
Le prototype valide l’ajustement avant la production : l’alignement des trous avec les pièces en prise, la géométrie de pliage et l’apparence de la finition sont tous confirmés sur l’échantillon physique. Le retour du prototype doit inclure des notes d’ajustement et des modifications suggérées du plan, afin que l’acheteur puisse approuver la configuration finale en toute connaissance de cause. Pour les supports destinés à s’assembler avec d’autres composants, les acheteurs devraient tester l’ajustement du prototype tôt, car une erreur de 0,2 mm détectée au stade du prototype coûte des jours, tandis que la même erreur détectée en production coûte des semaines.
Outillage et paramétrage process
La plupart des supports sont produits par découpe laser et pliage CNC, ce qui maintient les coûts d’outillage bas et rend les changements de conception économiques. Le paramétrage qui compte est celui des outils process : programmes de pliage avec paramètres vérifiés, gabarits de contrôle pour les motifs de trous et les angles de pliage, et dispositifs de fixation pour les assemblages soudés. La mise en place de ces équipements prend généralement quelques jours à deux semaines pour une nouvelle pièce.
Pour les volumes élevés, les matrices de marquage à froid ajoutent quatre à huit semaines et un investissement en outillage amorti grâce à des temps de cycle plus rapides et un coût unitaire réduit. La bonne décision dépend du volume annuel : en dessous d’environ 20 000 pièces par an, le découpage laser et le pliage sont généralement l’option la plus économique, tandis qu’au-dessus de ce seuil, il convient de modéliser l’analyse économique dans les deux configurations. Les acheteurs doivent demander une comparaison des coûts avant de s’engager dans l’outillage.
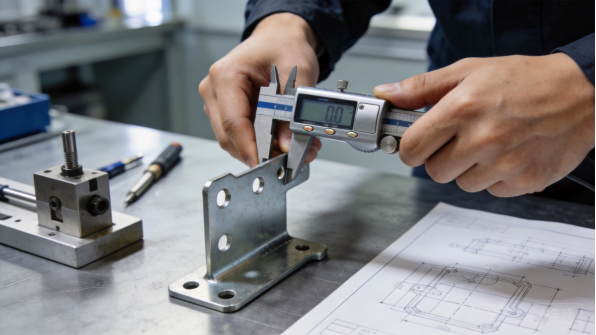
Figure 8 : Le contrôle dimensionnel vérifie les positions des trous des supports et les angles de pliage.
Lots de production et planification des volumes
Les délais de production typiques sont de 10 à 25 jours ouvrables pour des lots allant de quelques centaines à plusieurs dizaines de milliers de pièces, la finition et le revêtement consommant une large part de ce délai car les lignes de placage et de peinture en poudre fonctionnent par cycles de lots fixes. Les programmes de marquage à froid à haut volume sont planifiés en lots mensuels ou trimestriels en fonction des besoins d’assemblage de l’acheteur.
Le partage des prévisions maintient les délais stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matières premières et les capacités de finition, et commande à l’avance les articles à long délai d’approvisionnement tels que les nuances d’acier spécifiques ou les couleurs personnalisées. L’acier laminé à froid standard et l’acier galvanisé sont généralement en stock, tandis que les bobines d’acier inoxydable, les états de recuit de l’aluminium et les finitions personnalisées peuvent ajouter une à deux semaines. Un calendrier clair avec des dates de jalon rend visible le goulot d’étranglement avant qu’il ne devienne un retard.
Emballage, logistique et communication
Les supports sont expédiés dans un emballage adapté à la pièce : enrobage individuel pour les surfaces plaquées ou revêtues, séparateurs en mousse pour les pièces empilées, et cartons dimensionnés selon la commande. Pour les supports plaqués, l’emballage doit protéger le fini pendant le transport, et les envois internationaux utilisent du papier anticorrosion ou un film VCI pour prévenir la condensation dans le conteneur. Le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, rapports d’inspection et certificats de revêtement lorsque requis. Les acheteurs doivent confirmer l’ensemble documentaire lors du devis, car l’absence de certificats à la douane ou à la porte de l’usine peut bloquer une expédition même lorsque les pièces sont parfaites. La communication suit des jalons clairs, avec des photos à chaque étape afin que les acheteurs puissent suivre l’avancement sans visite sur site.
Études de cas passées
OEM de machines : Supports de montage de moteur
Un équipementier machineoutillage avait besoin d’une famille de supports de montage moteur maintenant l’alignement de l’arbre dans des tolérances serrées tout en permettant le réglage de la tension de la courroie. La conception utilisait des trous de montage oblongs et une géométrie de pli renforcée maintenant la rigidité du plan moteur, et l’équipe d’ingénierie a ajusté l’orientation des fentes et l’emplacement des nervures lors de la revue du prototype.
Les premiers articles ont été inspectés sur machine de mesure tridimensionnelle, et les lots de production de 1 500 pièces suivaient un plan de contrôle avec des vérifications au jauge des positions de trous et des angles de pli. L’OEM a standardisé la famille de supports sur trois modèles de machines, réduisant les stocks et simplifiant la maintenance. Le programme a démontré comment une petite pièce, soigneusement conçue, améliore la fiabilité de la machine dans son ensemble.
Le client a ensuite transféré son support à plus fort volume vers une matrice d’estampage, réduisant le coût unitaire tout en conservant le même plan d’inspection, ce qui a montré comment les volumes peuvent croître dans le cadre d’une même conception.
Fournisseur automobile de niveau 2 : Supports de renfort
Un fournisseur de niveau 2 produisant des éléments de carrosserie avait besoin de supports de renfort galvanisés avec des positions de trous maintenues à plus ou moins 0,1 mm, livrés en volumes mensuels d’environ 12 000 unités. Les pièces ont été prototypées par découpe laser et pliage CNC, et les premiers articles ont été inspectés conformément au dessin de tolérancement (GD&T) du client avant approbation de la production.
Le processus de production utilisait des programmes de pliage dédiés et des gabarits d’inspection, avec des certificats matériaux traçables à chaque bobine. Les chaînes de montage du fournisseur fonctionnant sur planning, la livraison dans les délais et la qualité constante constituaient les critères d’évaluation, et le programme s’est poursuivi pendant deux ans avec un taux de défauts inférieur à l’objectif convenu. La relation s’est ensuite élargie pour inclure un assemblage de support soudé sous le même système qualité.
L’assemblage soudé ajoutait un écrou à sertir et une virole de soudure, tous deux validés sur le premier article et documentés dans le plan de contrôle, permettant ainsi au fournisseur d’assembler la pièce sans opérations supplémentaires.
Produits de construction : Supports galvanisés
Un distributeur de produits de construction avait besoin de supports galvanisés par immersion à chaud pour des installations de cheminement de câbles, avec des modèles de trous standardisés conformes aux systèmes de cheminement de l’industrie et une spécification de revêtement pour exposition extérieure. Les pièces étaient découpées et mises en forme à partir d’acier de 3,0 mm, puis galvanisées chez un partenaire qualifié avec vérification de l’épaisseur du revêtement.
Les premiers articles ont fait l’objet de tests de revêtement et d’inspections dimensionnelles, et les lots de production ont été expédiés en cartons palettisés accompagnés de certificats de revêtement pour la documentation projet du distributeur. Le programme s’est développé avec des réapprovisionnements trimestriels à mesure que le distributeur étendait son territoire, et la conception standardisée a maintenu les coûts unitaires bas. Pour le distributeur, le certificat de revêtement est devenu un outil de vente qui différenciait le produit sur les projets d’infrastructure.
Le distributeur a ensuite ajouté une variante plus légère en aluminium pour les installations intérieures, produite sur les mêmes lignes de découpe et de pliage avec une finition anodisée.
Marque électronique : Supports de châssis
Une marque d’électronique avait besoin d’une famille de supports de châssis destinés à fixer des PCB et des connecteurs dans une nouvelle gamme d’instruments, avec des trous comtés, des écrous clampés et une finition noire en poudre. Les supports étant visibles lorsque l’instrument est ouvert, la qualité des bords et la régularité du revêtement faisaient partie du cahier des charges.
La revue du prototype a permis de peaufiner la profondeur du comtage et les positions des écrous clampés, et la production a atteint 3 000 unités par mois réparties sur trois références de supports. La marque a utilisé la même plateforme de fabrication pour un second instrument, ajoutant deux nouveaux supports sans requalifier l’ensemble de la conception. Ce programme a montré comment la rigueur de fabrication sur les petites pièces soutient des lancements produits rapides.
Résumé et prochaines étapes
Points clés
Les supports métalliques sur mesure sont de petites pièces aux exigences exigeantes : la précision des trous, la précision des plis et la régularité du revêtement dépendent toutes d’une fabrication maîtrisée. Le choix du matériau détermine le coût et les performances, que ce soit en acier laminé à froid pour les supports en série ou en acier inoxydable pour les environnements corrosifs, et les finitions doivent être spécifiées pour l’environnement réel plutôt que supposées. La difficulté de production se concentre sur les relations trou-pli, le contrôle du rebond élastique et la documentation qualité, qui sont précisément là où les fabricants expérimentés se distinguent.
Les délais suivent une trajectoire prévisible : revue d’ingénierie en quelques jours, prototypes en une à deux semaines, outillage de processus en quelques jours à quelques semaines, et production en deux à quatre semaines par lot, les matrices d’estampage ajoutant quatre à huit semaines lorsque les volumes le justifient. Le partage des prévisions et une documentation claire maintiennent cette trajectoire stable. Les acheteurs qui finalisent le matériau, les tolérances et la finition avant le devis auront des programmes plus fluides que ceux qui découvrent leurs exigences après le démarrage de la production.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle métallique à propriété privée basé à Dongguan, Chine, disposant d’un atelier de 2 000 mètres carrés, d’environ 30 collaborateurs et d’une capacité annuelle dépassant les 500 000 pièces. L’atelier fonctionne selon un système de management de la qualité ISO 9001:2015, disposant des certifications CE et SGS, et il produit des supports, caissons et pièces assemblées sur mesure pour des clients à l’export, avec un emballage conçu pour le fret maritime. Deux machines de découpe laser fibre 6kW, des plieuses CNC, ainsi que des postes de soudure TIG et MIG et un atelier de finition couvrent l’ensemble du processus.
L’entreprise accompagne l’acheteur de l’étude de conception jusqu’à la production, fournit des rapports d’inspection des premières pièces et des certificats materiaux, et coordonne les essais tiers tels que l’essai de résistance à la corrosion par pulvérisation saline, les essais mécaniques et la vérification dimensionnelle lorsque cela est requis. Pour les programmes de support, l’acheteur peut consulter nos pages services de fabrication de tôlerie et fiches produits, et l’équipe structura les devis, la documentation qualité et les calendriers de livraison afin de répondre aux besoins du programme.
Comment lancer votre projet
Commencez par un fichier STEP ou STP et un dessin indiquant le materiau, l’épaisseur, la finition, les tolérances et la quantité. Si la conception n’est pas encore finalisée, envoyez des photos ou croquis du support et des pièces auquel il doit se connecter, la charge qu’il supporte, ainsi que le volume annuel ; l’équipe d’ingénierie vous proposera une conception réalisable en fabrication. Le parcours type est le suivant : étude d’ingénierie, devis, prototype, inspection de première pièce, production et expédition, avec une communication claire à chaque jalon.
Pour discuter d’un programme de support, contactez Barry au +86 13244963694 ou sur sales01@xinghaoxin.com, ou soumettez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, un support métallique personnalisé passe du dessin à la production en quelques semaines, avec un ajustement et une finition qui maintiennent les assemblages solidaires pendant des années.
Que demander à un fabricants
Avant de passer commande, posez trois questions au fabricants : quels materiaux et épaisseurs il traite régulièrement, comment il vérifie la relation perçage-pliage et les angles de pli sur les premières pièces, et quelles finitions et essais il peut documenter. Les réponses révèlent si l’atelier considère les supports comme des pièces de précision ou comme de simples découpes et pliages.
Confirmez également les opérations secondaires telles que le serrage des écrous, le taraudage, le comblement des trous et le marquage, ainsi que leur contrôle qualité, car ces étapes déterminent souvent si un support fonctionne correctement lors de l’assemblage. Un fabricant qui liste les procédés et critères d’acceptation dans le devis traite la qualité comme faisant partie du produit, et c’est le partenaire avec lequel il vaut la peine de construire une relation d’approvisionnement.