Un gabinete de chapa metálica a medida es la carcasa protectora que convierte la electrónica, los sistemas de control y el equipo eléctrico en un producto capaz de funcionar en el mundo real. Protege los componentes sensibles del polvo, la humedad y los impactos, gestiona la disipación de calor y la entrada de cables, y transmite la identidad visual de la marca del equipo. Detrás de cada gabinete confiable hay un proceso de fabricación que debe equilibrar precisión, sellado, acabado y coste, y Grand View Research registra un crecimiento constante en el mercado de gabinetes eléctricos, impulsado por la automatización, las energías renovables y los equipos conectados, que aumentan la demanda de carcasas personalizadas.
Esta guía sigue el recorrido completo de un proyecto de gabinete de chapa metálica a medida en siete pasos: el producto en sí, las aplicaciones a las que sirve, la selección de materiales, la dificultad de producción, los plazos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea un OEM de automatización que especifica gabinetes de control, una marca de electrónica que lanza un nuevo instrumento, o un integrador de energía renovable que busca gabinetes exteriores, la información aquí presentada le ayudará a briefear a un fabricante, planificar plazos realistas y evitar los errores que convierten una caja metálica en un riesgo para el programa.
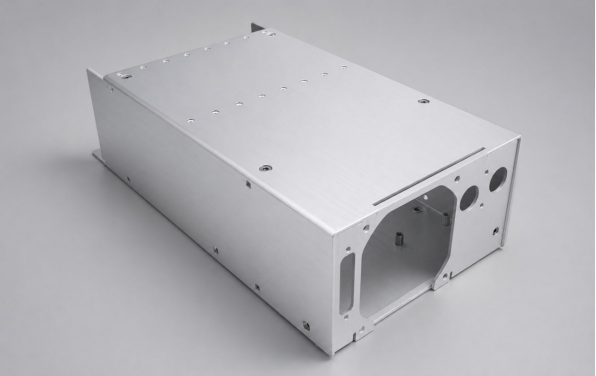
El producto: qué es un gabinete de chapa metálica a medida
Definición y gama de productos
Un gabinete de chapa metálica a medida es una carcasa metálica conformada diseñada alrededor de un equipo específico, en lugar de ser una caja genérica de catálogo. La gama es amplia: cajas de control montadas en pared para máquinas herramienta, gabinetes eléctricos de pie para distribución de potencia, gabinetes para instrumentos de sobremesa y montados en rack, gabinetes exteriores para telecomunicaciones y energías renovables, y carcasas de acero inoxidable para equipos alimentarios y médicos. Lo que comparten es una ruta de fabricación: la lámina de chapa plana se corta, conforma, suelda y acaba para adaptarse al equipo en su interior y al entorno en el exterior.
La gama de productos también abarca tamaño y complejidad. Una caja mural sencilla puede ser una sola caja conformada con puerta, junta tórica y dos aberturas, mientras que un gabinete de pie puede incluir múltiples compartimentos, puertas con bisagras, sistemas de ventilación, placas de entrada de cables, raíles de montaje y paneles internos. Los compradores deben definir la envolvente del equipo, los requisitos de acceso y el entorno antes de solicitar una cotización, ya que esos tres elementos determinan casi todas las decisiones de diseño.
Estructura básica y componentes clave
La estructura básica de un armario es un cuerpo, una o más puertas o tapas, y los elementos que lo conectan al equipo: placas de montaje, rieles, soportes, aberturas y entradas de cables. El cuerpo se forma con chapa de acero doblada en sus bordes y refuerzos que mantienen planas las grandes caras, y las puertas se conforman con pestañas de retorno que rigidizan el borde y crean una superficie para las juntas. Las bisagras, pomos y mecanismos de cierre están integrados en el diseño de la chapa, no atornillados, lo que mejora tanto la resistencia como la apariencia.
La estructura interna importa tanto como la carcasa. Las placas de montaje deben ser planas y estar posicionadas para que el equipo quepa con espacio para cableado, los ventiladores de refrigeración deben alinearse con aberturas filtradas, y las placas de prensaestopas deben ser retirables para la preparación de cables. Los elementos de sellado, incluyendo juntas, deflectores de lluvia y techos inclinados para equipos exteriores, completan el sistema. Cada componente es un posible punto de falla, por eso los fabricantes experimentados los diseñan desde el inicio en la chapa metálica.
Clasificaciones y Normas
Los armarios suelen especificarse contra clasificaciones formales, y el fabricante debe diseñar según la norma que requiera el producto. En Norteamérica, NEMA las clasificaciones de tipo de armario definen la protección contra condiciones ambientales, mientras UL 508A cubre los paneles de control industrial y sus carcasas. En otros mercados, las clasificaciones de protección contra la intrusión describen la resistencia al polvo y al agua, y el nivel requerido depende de si la carcaza se ubica en interiores, exteriores o en un entorno de lavado.
La clasificación determina características concretas de diseño: material y compresión de la junta, cantidad de pestillos de la puerta, geometría de ventilación y detalles de drenaje. Una clasificación no se logra agregando una junta al final; se logra controlando las tolerancias de los recortes, la planicidad de la puerta y la calidad de las uniones durante todo el proceso. Los compradores deben indicar la clasificación objetivo en el RFQ, y el fabricante debe confirmar el enfoque de diseño que cumplirá con ella durante la revisión de ingeniería.
Personalización y Marcaje
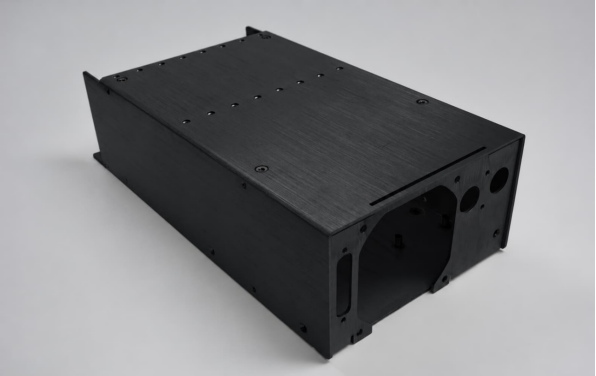
La fabricación personalizada existe porque las carcasas de catálogo rara vez se ajustan perfectamente. Los compradores personalizan dimensiones, patrones de recortes, distribuciones de puertas, características de montaje, colores y marcas impresas, todos los cuales pueden integrarse en el diseño de la chapa metálica. El recubrimiento en polvo permite la coincidencia con escalas RAL y Pantone, y la serigrafía o el marcaje grabado le otorgan a la carcasa una identidad de producto terminado.
Las personalizaciones también cubren detalles funcionales: ventanas de visualización, marcos de pantalla, rebordes de teclados membrana, prensaestopas, conjuntos de ventiladores y filtros, puntos de puesta a tierra y ojales de elevación para gabinetes pesados. Como cada característica se forma a partir del mismo diseño metálico, las marcas pueden construir una familia de productos coherente con paneles y hardware compartidos, lo que reduce costos en toda la línea mientras mantiene cada modelo adaptado a su equipo.
Casos de Uso y Aplicaciones
Control Industrial y Automatización
El control industrial es el mayor mercado para gabinetes de chapa metálica personalizados. Las máquinas herramienta, las líneas de producción y las celdas robóticas requieren gabinetes montados en pared o autónomos que alojen PLCs, variadores, terminales y relés de seguridad, con puertas que los operadores abren a diario y recortes que conducen el cableado de potencia y señal. El ANSI y las normas NEMA ampliamente utilizadas en automatización industrial definen los requisitos ambientales y de seguridad que deben cumplir estos gabinetes.
Para los fabricantes de equipo original (OEM) de automatización, el gabinete es parte de la historia de seguridad y servicio de la máquina. Las puertas deben tener interbloqueos donde se requiera, las entradas de cables deben estar limpias y etiquetadas, y el montaje interno debe seguir la distribución del equipo para que los técnicos puedan trabajar con eficiencia. Como cada máquina es diferente, los OEM de automatización valoran a los fabricantes que pueden producir gabinetes a medida en lotes pequeños y medianos con calidad consistente y plazos cortos.
Distribución Eléctrica
La distribución eléctrica depende de gabinetes autónomos y montados en pared que alojen interruptores, barras colectoras y equipo de medición. Estos gabinetes deben ser lo suficientemente resistentes para proteger a las personas de partes activas, diseñados para gestionar el calor de las cargas conectadas y dispuestos para que el personal autorizado pueda operar y mantener el equipo con seguridad. Los constructores de paneles integran componentes en los gabinetes antes de entregarlos a los sitios, lo que convierte al gabinete en un input crítico para su programación de producción.
Los gabinetes de distribución se personalizan con frecuencia para proyectos específicos: compartimientos adicionales, placas de prensaestopas con patrones de orificios personalizados, puertas codificadas por color y sistemas de cerradura que coinciden con la seguridad de las instalaciones. El gabinete también debe sobrevivir las condiciones del sitio, desde sótanos húmedos hasta naves industriales polvorientas, por lo que las elecciones de recubrimiento y sellado son parte de la especificación. Para los constructores de paneles, un fabricante que entrega gabinetes precisos a tiempo mejora directamente su propio desempeño de entrega.
Equipos Electrónicos y de Comunicaciones
Los productos electrónicos, desde instrumentos hasta nodos de comunicación, utilizan compartimentos compactos y personalizados que combinan protección con gestión térmica. Estos compartimentos suelen presentar recortes para pantallas, aberturas para conectores, rejillas de ventilación y elementos de montaje para PCBs, y se acabados para ajustarse al diseño industrial del producto. Los formatos de montaje en rack y de escritorio siguen anchos estándar, mientras que los formatos portátiles y de montaje en pared están adaptados al dispositivo.
Para la electrónica, el rendimiento térmico es un input de diseño, no una añadidura. El área de ventilación, el montaje de ventiladores, las interfaces del disipador de calor y las propiedades térmicas del material se ingenian conjuntamente, y los requisitos de EMI pueden demandar acabados conductores o uniones con empaquetadura. Debido a que los ciclos de producto son cortos, las marcas de electrónica necesitan prototipado rápido y producción flexible, lo cual favorece a los fabricantes que pueden pasar de CAD a muestra en días y escalar a volumen sin revalidar el diseño.
Entornos Médicos, Alimentarios y Especializados
Los entornos médicos, de procesamiento de alimentos, farmacéuticos y de sala limpia demandan compartimentos construidos para lavado a presión y desinfección. La construcción en acero inoxidable, puertas selladas, uniones suaves y superficies inclinadas previenen que bacterias y productos químicos de limpieza ataquen el producto, y estos compartimentos se especifican para cumplir con las expectativas de higiene y seguridad de la industria. El acabado y los materiales se eligen para el régimen de limpieza, no solo para el entorno de operación.
Los entornos especializados añaden requisitos que los compartimentos industriales generales no tienen: límites de rugosidad superficial, resistencia química, documentación para contacto con materiales y evidencia de prueba de resistencia al lavado a presión. Estos programas recompensan a los fabricantes con experiencia en acero inoxidable y acabado superficial disciplinado. Los compradores en estos mercados deben esperar discutir procedimientos de limpieza durante la especificación, porque el diseño del compartimento debe sobrevivir a la forma en que la instalación realmente lo mantiene.
Selección de Materiales
Acero Laminado en Frío y Galvanizado
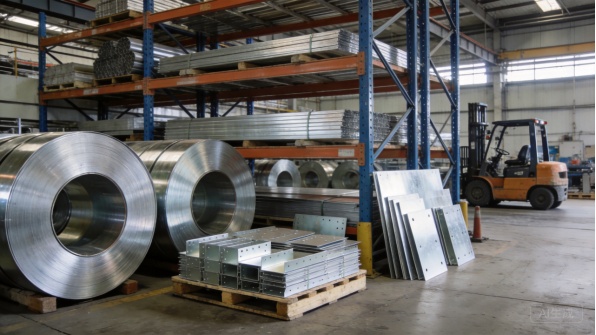
El acero laminado en frío es el material predeterminado para compartimentos interiores donde importa el costo y el entorno es controlado. Se forma limpiamente, se suelda de manera predecible y acepta bien el recubrimiento en polvo, y sus propiedades mecánicas están documentadas en referencias como MatWeb’s materials database para comparación directa. Los grosores típicos van desde 1.2 mm para cajas de pared hasta 2.0 mm o más para gabinetes de piso que transportan componentes pesados.
El acero galvanizado añade un recubrimiento de zinc que protege los bordes cortados mediante acción sacrificial, y la American Galvanizers Association documenta la larga vida útil de los recubrimientos de zinc en exposición atmosférica. Para armarios para exteriores y ambientes húmedos, el acero galvanizado o con recubrimiento de zinc es a menudo la opción más rentable, aunque la soldadura requiere preparación para controlar los humos de zinc y mantener la integridad del recubrimiento en las uniones.
Acero inoxidable
El acero inoxidable, principalmente los grados 304 y 316, se especifica para instalaciones alimentarias, médicas, farmacéuticas, marinas y costeras. SSINA proporciona orientación para la selección de grados en ambientes corrosivos y sensibles desde el punto de vista higiénico, y el grado 316 añade molibdeno para resistencia a cloruros en aplicaciones costeras y de lavado con agua a presión. Los armarios de acero inoxidable nunca necesitan recubrimiento secundario, mantienen una apariencia profesional limpia y toleran productos químicos de limpieza agresivos.
El acero inoxidable es más caro y más difícil de formar que el acero al carbono, y requiere manejo dedicado para evitar la contaminación por acero al carbono que causa óxido superficial. La entrada de calor de soldadura debe controlarse para preservar la resistencia a la corrosión, y las soldaduras visibles a menudo se rectifican y pasivan. Los compradores deben elegir acero inoxidable donde el entorno o la industria lo exijan, y la experiencia del fabricante en acero inoxidable vale la pena verificarla porque el material no perdona malas prácticas.
Aluminio
Los armarios de aluminio, generalmente fabricados a partir de aleaciones 5052 o 6061, se utilizan cuando el peso es determinante: equipos portátiles, equipo de aviación y marina, y paneles grandes que deben manipularse durante la instalación. El aluminio tiene aproximadamente una tercera parte del peso del acero, resiste la corrosión de forma natural y conduce bien el calor, lo cual ayuda en la gestión térmica. Sus propiedades y la guía de selección de aleaciones están catalogadas en referencias como AZoMaterials.
Las compensaciones son la resistencia, el coste y el procesamiento. Los paneles de aluminio deben ser más gruesos que los de acero para alcanzar la misma rigidez, el material cuesta más por kilogramo y la soldadura requiere una entrada de calor controlada para evitar distorsiones. El aluminio también necesita aislamiento galvánico en las uniones con tornillería de acero y protección contra la corrosión mediante anodizado o recubrimiento en polvo. Para aplicaciones críticas en peso o exigentes desde el punto de vista térmico, el aluminio es a menudo la respuesta correcta a pesar del sobrecoste.
Acabados y protección contra la corrosión
El acabado determina la apariencia de una caja y cuánto tiempo resiste su entorno. La pintura en polvo es la tecnología dominante: el polvo con carga electrostática se cura en un horno formando una película resistente de 60 a 80 micras, y el Powder Coating Institute publica recursos técnicos sobre selección y ensayos de recubrimientos para productos industriales. Las polvos texturizados son comunes en cajas porque ocultan marcas de manipulación y presentan una superficie profesional con bajo brillo.
La durabilidad del recubrimiento se verifica con normas publicadas por ASTM International, que incluyen ensayos de adhesión, impacto y niebla salina, y los compradores deben especificar el rendimiento esperado para el entorno de instalación. Las superficies interiores también necesitan recubrimiento: el e-coat o el enmascaramiento cuidadoso protegen nervaduras, esquinas y áreas ocultas sin interferir con los puntos de conexión a tierra y el hardware. Un sistema de acabado acordado en la cotización previene la queja más común en cajas, óxido y descamación, antes de que llegue al campo.
Dificultad de Producción
Precisión en Corte Láser y Abutidos
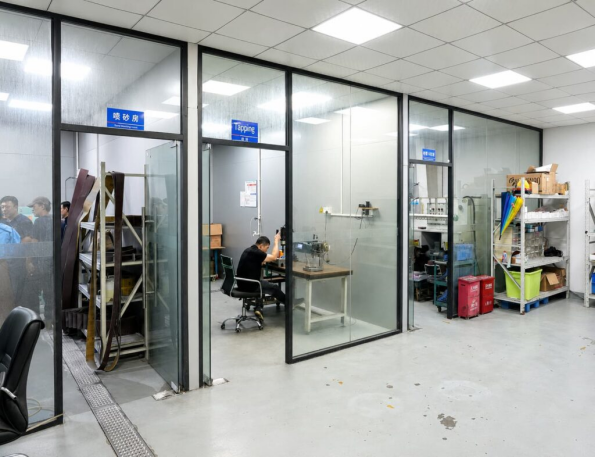
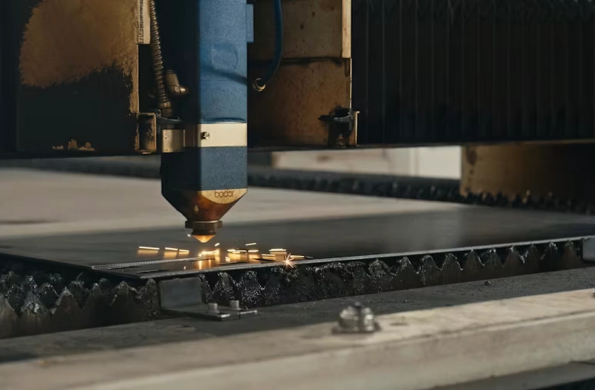
La producción de cajas comienza con el corte láser, que produce paneles del cuerpo, puertas, placas de montaje y los abutidos para ventilación, pantallas y entradas de cables. Los sistemas de láser de fibra mantienen tolerancias de aproximadamente ±0,1 mm, y en XHX Metal dos máquinas de corte láser de fibra de 6 kW ofrecen una precisión de posicionamiento de ±0,01 mm, lo cual es importante cuando las aberturas de puertas y los patrones de montaje deben alinearse en toda la armadura.
La calidad del corte es un diferenciador visible. Las rebabas en los orificios de las placas de entrada dañan los cables, la rugosidad de los bordes en los abutidos para pantallas arruina la apariencia final, y los puntos de perforación deben ubicarse en áreas no críticas. El software de nesteo organiza las piezas para minimizar el desperdicio, y los parámetros de corte se ajustan según material y espesor. Para cajas, la etapa de corte decide si las puertas encajan, los juntas sellan y los productos lucen profesionales después del acabado.
Plegado CNC y Geometría de la Caja
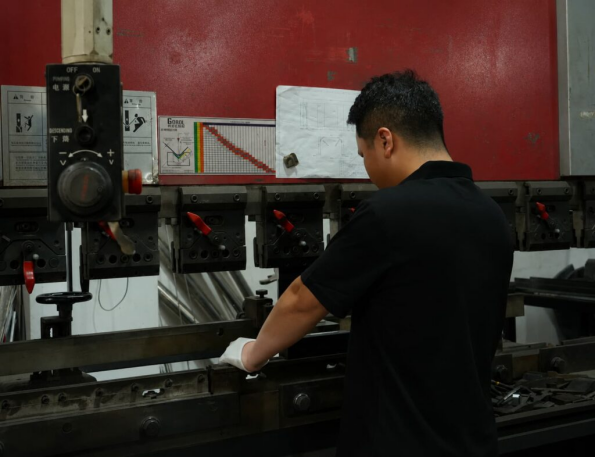
El plegado convierte las planchas planas en el cuerpo tridimensional, marcos de puertas y características de montaje, y es donde se gana o pierde la geometría de la caja. Las puertas deben quedar平面 o no sellarán contra las juntas, los cuerpos deben quedar cuadrados o las puertas no cerrarán parejo, y las posiciones de las pestañas deben ser consistentes para que el hardware se alinee. La compensación de retorno elástico es esencial, especialmente para materiales de mayor resistencia, y Engineers Edge publica referencias de.allowance de plegado y deducciones utilizadas para desplegar planchas y predecir dimensiones terminadas.
Los modernos plegadoras CNC con medidores traseros programables mantienen ángulos de plegado consistentes en toda la producción, y los primeros artículos se verifican contra el dibujo antes de la producción. Para las cajas, las dimensiones críticas son el ancho y alto de apertura de la puerta, las posiciones del canal del empaque y la planicidad de la superficie de montaje. Estas mediciones se revisan en el primer artículo y se muestrean durante la producción para mantener el proceso bajo control.
Soldadura, Sellado y Ajuste de Puertas
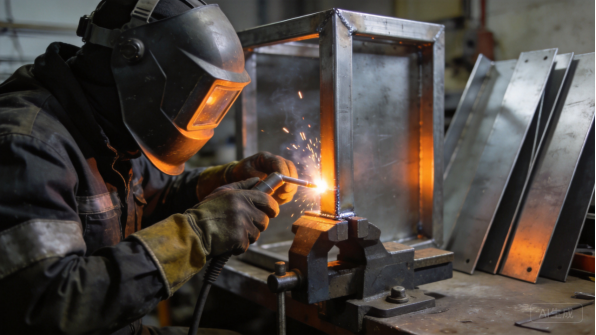
La soldadura une el cuerpo, fija los soportes y bisagras, y construye el marco de gabinetes más grandes. El calor de la soldadura puede distorsionar paneles delgados, por lo que las piezas se sujetan en fijaciones que mantienen la geometría correcta mientras se enfría la soldadura. TWI Global proporciona orientación técnica sobre soldadura de acero de calibre delgado, incluyendo control de entrada de calor y gestión de distorsiones, directamente aplicables a la producción de cajas.
El sellado es el punto donde se evidencia la calidad de la caja. Las soldaduras continuas en las esquinas impiden la entrada de agua, los perímetros de la puerta deben ser planos para que los empaques se compresen de manera uniforme, y la instalación del empaque debe seguir el canal formado sin huecos. Las pruebas de agua en unidades representativas verifican el resultado. Para cajas con clasificación, la cantidad de cerrojos de puerta y la compresión del empaque se diseñan junto, y el proceso de ensamblaje documenta el par y el alineamiento para que cada unidad coincida con el primer artículo aprobado.
Control de Calidad y Pruebas
El control de calidad de las cajas combina inspección dimensional con pruebas funcionales. Los primeros artículos se inspeccionan en una máquina de medición por coordenadas contra el dibujo, verificando aperturas de puerta, patrones de montaje y planicidad, y los lotes de producción siguen un plan de control con muestreo. Se revisa el espesor del recubrimiento, el ajuste del empaque, el alineamiento de las bisagras y el funcionamiento de la cerradura en puntos definidos, y las pruebas de ingreso de agua o polvo verifican las unidades selladas según su clasificación.
El programa de pruebas debe acordarse antes de la producción porque afecta el costo y el tiempo de entrega. Una caja interior estándar puede requerir solo revisiones dimensionales y visuales, mientras que un gabinete con clasificación para exteriores necesita pruebas de agua, evidencia de cámara de sal y verificación del recubrimiento. Un fabricante que documenta las pruebas con fotos e informes proporciona a los compradores evidencia que pueden usar en certificación y marketing de producto, lo cual es una ventaja real para las marcas de equipos.
Tiempos de Producción
RFQ, Revisión de Ingeniería y Prototipos
Un programa de gabinetes comienza con una solicitud de cotización (RFQ): modelo 3D, dibujo, material, acabado, clasificación, cantidad y plazo objetivo. El equipo de ingeniería del fabricante evalúa el diseño para determinar la fabricación, revisando radios de doblado, holguras de puertas, canales de empaque, tolerancias de recortes y acceso a soldadura, y devuelve una cotización con comentarios en uno a tres días hábiles. Los prototipos se entregan típicamente en cinco a doce días hábiles para una caja mural estándar y un poco más para un gabinete de pie.
El prototipo es donde se validan los diseños de gabinetes. El ajuste de puertas, el sellado del empaque y la alineación de herrajes solo pueden evaluarse adecuadamente en una muestra física, y los comentarios del prototipo deben incluir notas de ajuste y cambios sugeridos en los dibujos. Un fabricante que ensambla un prototipo completo con herrajes, no solo paneles, da confianza al comprador de que el producto en producción cumplirá con la clasificación y se ensamblará correctamente.
Configuración de herramientas y procesos
La mayoría de los gabinetes se producen con corte láser y plegado CNC, lo que mantiene bajos los costos de herramientas y hace económicas las modificaciones de diseño. La configuración que más importa es la de herramientas de proceso: dispositivos de soldadura que mantienen los cuerpos cuadrados, programas de plegado con parámetros verificados y calibradores de inspección para el ajuste de puertas y patrones de montaje. Construir esta configuración generalmente toma de una a dos semanas para un producto nuevo.
Para volúmenes muy altos, herramientas dedicadas como troqueles de estampado para puertas o componentes repetitivos pueden reducir el costo unitario, pero el desarrollo de troqueles agrega cuatro a ocho semanas y una inversión significativa por adelantado. La decisión correcta depende del volumen anual: por debajo de aproximadamente 20 000 unidades por año, el corte láser y el plegado casi siempre son la ruta de menor costo, mientras que por encima de esa cifra, la economía debe modelarse por ambas vías. Los compradores deben solicitar una comparación de costos antes de comprometerse con las herramientas.
Lotes de producción y planificación de volumen
Los plazos de producción típicos son de 15 a 30 días hábiles para lotes desde unas pocas cientos hasta varios miles de unidades, con el acabado y el recubrimiento consumiendo la mayor parte de ese tiempo porque las líneas de recubrimiento en polvo operan en ciclos fijos por lotes. Los gabinetes de pie más grandes toman más tiempo que las cajas murales porque son ensambles de muchas piezas que deben soldarse, acabarse y ajustarse entre sí.
El intercambio de previsiones mantiene estables los tiempos de entrega. Cuando los compradores comparten previsiones móviles, la fábrica reserva materiales y capacidad de acabado, y pide con antelación artículos de largo plazo de entrega, como grados especiales de acero o colores personalizados de polvo. El acero en frío laminado y galvanizado estándar suele estar disponible, mientras que las bobinas de acero inoxidable, los temple de aluminio y los colores personalizados pueden agregar una a dos semanas. Un calendario claro con fechas de hitos hace visible el cuello de botella antes de que se convierta en un retraso.
Embalaje, logística y documentación
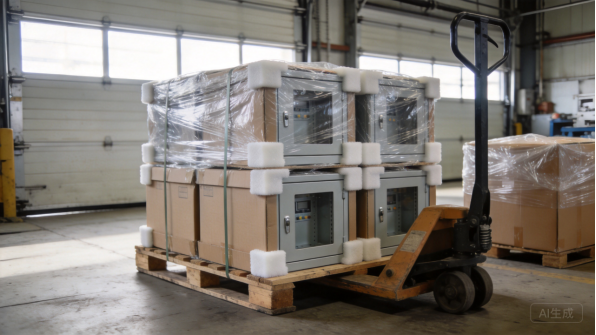
Los gabinetes terminados son grandes, pesados y propensos a rayarse, por lo que el embalaje representa un costo y un ítem de programación reales. Las unidades individuales se envuelven en película protectora, se empaquetan en cajas o cajas de exportación con protectores de espuma en las esquinas, y se estiban con envoltura retráctil; los gabinetes más pesados se sujetan a las estibas con bandas. Los envíos al exterior necesitan papel anticorrosivo o película VCI para protegerse contra la condensación del contenedor, y el fabricante debe proporcionar las dimensiones de las cajas, el peso bruto y fotos de carga para la planificación del flete.
La documentación acompaña a cada envío: listas de empaque, certificados de materiales, informes de inspección y cualquier documentación de calidad solicitada para el mercado destino. Los compradores deben confirmar el juego de documentación durante el presupuesto, ya que los certificados faltantes en aduanas o en la entrega del proyecto pueden detener un envío incluso cuando los gabinetes estén perfectos. La comunicación sigue hitos claros, con fotos en cada etapa para que los compradores puedan rastrear el progreso sin visitas al sitio.
Estudios de casos anteriores
OEM de automatización: gabinetes de control montados en pared
Un OEM de automatización necesitaba una familia de gabinetes de control montados en pared para su línea de máquinas, con puertas abatibles, placas de entrada, rieles de montaje internos y un acabado texturizado en gris. El equipo de ingeniería diseñó una plataforma modular: dos tamaños de puerta, una secuencia de formación de cuerpo único y hardware estandarizado en toda la gama, de modo que el OEM pudiera configurar gabinetes para diferentes opciones de máquina sin nuevas herramientas.
El prototipo validó el ajuste de la puerta y el sellado de la junta, y la producción comenzó con lotes mensuales de 300 unidades e inspección de primera pieza en cada lote. La plataforma modular redujo el inventario del OEM al permitir que la fábrica construyera bajo pedido a partir de paneles compartidos. El programa luego se amplió a una variante de pie que utilizaba el mismo hardware y lenguaje de acabado.
Marca de electrónica: familia de gabinetes para instrumentos
Una marca de electrónica necesitaba una familia de gabinetes para instrumentos de escritorio con aberturas para pantallas, aberturas para conectores, rejillas de ventilación y un acabado premium con recubrimiento en polvo. Los ciclos de producto eran cortos, por lo que la marca requirió prototipado rápido y la capacidad de ajustar las aberturas entre revisiones sin necesidad de volver a calificar todo el diseño.
Las primeras piezas se entregaron en ocho días hábiles, y el diseño pasó por dos revisiones de aberturas basadas en cambios del marco de la pantalla, cada una gestionada en cuestión de días. La producción se elevó a 2.000 unidades por mes, y la marca lanzó tres modelos desde la misma plataforma de construcción. El programa mostró cómo la flexibilidad de fabricación apoya a las empresas de electrónica que iteran rápidamente.
El programa también demostró el valor de un proceso de cambio documentado: cada revisión de abertura se rastreó con un número de revisión de plano, las primeras piezas se sometieron a reinspección y la fábrica mantuvo un registro de cambios que la marca utilizó en sus propias revisiones de diseño. Esa disciplina de documentación es lo que permite a las empresas de electrónica avanzar rápido sin perder el control de la calidad.
Equipos alimentarios: Gabinetes de acero inoxidable
Un fabricante de equipos para procesamiento de alimentos necesitaba gabinetes de acero inoxidable para entornos de lavado, con puertas selladas, costuras soldadas lisas y un acabado pasivado que resistiera la limpieza química diaria. La especificación exigía acero inoxidable grado 304, entrada de calor controlada en la soldadura y calidad superficial que cumpliera con los requisitos de higiene de la planta.
XHX Metal produjo las primeras piezas con inspección de soldadura documentada y verificación del acabado superficial, y luego entregó lotes de producción con la misma documentación. Los gabinetes superaron las pruebas de lavado del cliente, y el programa se expandió a un segundo tamaño. La relación demostró cómo la experiencia en acero inoxidable y la disciplina superficial generan negocio recurrente en mercados especializados.
El cliente también solicitó documentación de pasivación y verificación del acabado superficial en cada lote, lo cual la fábrica incorporó a su rutina estándar de inspección para productos de acero inoxidable.
Energía renovable: Gabinete para exteriores
Un integrador de energía renovable necesitaba un gabinete para exteriores destinado a equipos de monitoreo solar, con techo inclinado, puertas selladas, ventilación filtrada y un acabado calificado para zonas costeras. El gabinete debía proteger la electrónica ante la exposición directa al sol, la lluvia y el aire salino, lo que determinó el diseño de la geometría del techo, el sistema de juntas y la especificación del recubrimiento.
El prototipo fue probado con agua para verificar el sellado, y la capa se sometió a prueba de niebla salina para confirmar el desempeño en ambientes costeros. Los lotes de producción incluyeron las mismas pruebas sobre una base de muestreo, y el integrador instaló los gabinetes en múltiples sitios. El programa mostró que una especificación ambiental clara, acordada antes de la producción, produce un gabinete exterior que funciona en el campo.
El desempeño en campo en sitios costeros ha sido monitoreado durante dos años sin reportarse problemas de corrosión o ingreso de agua, lo cual valida el enfoque de diseño basado en ratings.
Resumen y Siguientes Pasos
Conclusiones Clave
Los gabinetes de chapa metálica personalizados parecen simples pero conllevan requisitos exigentes: ajuste de puerta, sellado, precisión de recortes y durabilidad del recubrimiento dependen todos de un manejo controlado de fabricación. La decisión del material impulsa costo y desempeño, desde acero laminado en frío para productos de volumen interior hasta inoxidable para lavado y ambientes costeros, y los acabados deben especificarse para el ambiente real en lugar de asumirse. La dificultad de producción se concentra en la precisión de plegado, control de distorsión por soldadura y ajuste de puerta y empaque, que son exactamente donde los fabricantes con experiencia se diferencian.
Los tiempos de entrega siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en una a dos semanas, herramientas de proceso en una a dos semanas, y producción en tres a cuatro semanas por lote, con dados dedicados agregando cuatro a ocho semanas cuando los volúmenes lo justifican. El intercambio de pronósticos y documentación clara mantienen esa trayectoria estable. Los compradores que resuelven material, rating, tolerancias y pruebas antes de cotizar tendrán programas más fluidos que aquellos que descubren requisitos después de iniciada la producción.
Por qué XHX Metal
XHX Metal es un fabricante privado de chapa metálica en Dongguan, China, con una planta de 2,000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500,000 piezas. La planta opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce gabinetes personalizados, centros de control, soportes y piezas fabricadas para clientes de exportación con embalaje diseñado para flete marítimo. Dos máquinas de corte láser de fibra de 6kW, plegadoras CNC, soldadura TIG y MIG, y una línea de acabado cubren el proceso completo bajo un mismo techo.
La empresa acompaña a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina pruebas de terceros, como resistencia a la niebla salina, protección contra entrada de agua y verificación dimensional, cuando se requiere. Para programas de cajas y armarios, los compradores pueden revisar los servicios relacionados de fabricación de chapa metálica y páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega para ajustarse a las necesidades del programa.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo técnico que indique material, espesor, acabado, clasificación, tolerancias y cantidad. Si el diseño no está definido, envíe fotos o bocetos del equipo que debe alojar la caja, el entorno en el que operará y el volumen anual, y el equipo de ingeniería recomendará un diseño fabrí cable. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para consultar sobre un programa de cajas y armarios, contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una caja y armario personalizado de chapa metálica pasa del dibujo a la producción en semanas, con ajuste, acabado y sellado que resisten en campo.
Qué preguntar a un fabricante
Antes de realizar un pedido, formule al fabricante tres preguntas: qué materiales y espesores procesa regularmente, cómo verifica el ajuste de puertas y la selladura en las primeras piezas, y qué ensayos puede documentar para ingreso de agua, recubrimiento y conformidad dimensional. Las respuestas revelan si el taller trata las carcasas como productos con clasificación técnica o como simples cajas metálicas.
También confirme las capacidades de prueba y documentación, ya sea de manera interna o a través de un partner designado, porque la certificación y la aceptación por parte del cliente dependen cada vez más de evidencia. Un fabricante que detalla métodos de ensayo y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el taller que vale la pena para montar una línea de equipos.


