Un coffret sur mesure en tôle emboutie est le boîtier protecteur qui transforme l’électronique, les commandes et les équipements électriques en un produit capable de vivre dans le monde réel. Il protège les composants sensibles de la poussière, de l’humidité et des impacts, gère la chaleur et les passages de câbles, et porte l’identité visuelle de la marque de l’équipement. Derrière chaque coffret fiable se cache un processus de fabrication qui doit concilier précision, étanchéité, finition et coût, et qui doit également Grand View Research connaître une croissance régulière sur le marché des coffrets électriques, à mesure que l’automatisation, les énergies renouvelables et les équipements connectés alimentent la demande de boîtiers sur mesure.
Ce guide suit le parcours complet d’un projet de coffret sur mesure en tôle en sept étapes : le produit lui-même, les applications qu’il sert, le choix des matériaux, la complexité de production, les délais, des études de cas passées et un résumé pratique. Que vous soyez un équipementier OEM en automatisation spécifiant des coffrets de commande, une marque électronique lançant un nouvel instrument, ou un intégrateur d’énergie renouvelable cherchant des armoires extérieures, les informations ici vous aideront à briefier un fabricant, planifier des calendriers réalistes et éviter les erreurs qui transforment une boîte métallique en risque de programme.
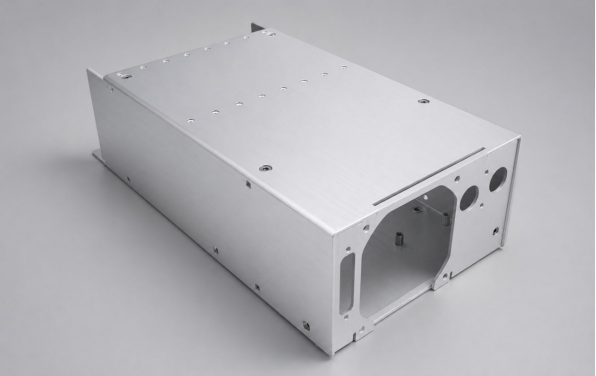
Le produit : qu’est-ce qu’un coffret sur mesure en tôle emboutie
Définition et gamme de produits
Un coffret sur mesure en tôle emboutie est un boîtier métallique formé conçu autour d’un équipement spécifique, plutôt qu’une boîte générique de catalogue. La gamme est large : boîtiers de commande montés au mur pour machines-outils, armoires électriques debout au sol pour la distribution de puissance, coffrets d’instruments de bureau et à enficher en rack, armoires extérieures pour les télécommunications et les énergies renouvelables, et boîtiers en acier inoxydable pour les équipements alimentaires et médicaux. Ce qu’ils partagent est une voie de fabrication : une tôle plate est découpée, formée, soudée et finie pour s’adapter à l’équipement intérieur et à l’environnement extérieur.
La gamme de produits couvre également la taille et la complexité. Un simple boîtier mural peut être une coque formée avec une porte, un joint d’étanchéité et deux évidements, tandis qu’une armoire debout au sol peut inclure plusieurs compartiments, des portes à charnière, des systèmes de ventilation, des plaques de passage de câbles, des rails de montage et des panneaux internes. Les acheteurs doivent définir l’enveloppe de l’équipement, les exigences d’accès et l’environnement avant de demander un devis, car ces trois éléments guident presque toutes les décisions de conception.
Structure de base et composants clés
La structure centrale d’un coffret est composée d’un corps, d’une ou plusieurs portes ou couvercles, et des éléments qui le relient à l’équipement : plaques de montage, rail, Supports, découpes et entrées de câbles. Le corps est formé à partir d’acier tôle avec des chants repliés et des nervures de renfort qui maintiennent les grands panneaux plans, et les portes sont formées avec des rebords de retournement qui rigidifient le chant et créent une surface pour les joints. Les charnières, poignées et mécanismes de verrouillage sont intégrés à la conception en tôle plutôt que boulonnés, ce qui améliore à la fois la résistance et l’apparence.
La structure interne est tout aussi importante que la coque. Les plaques de montage doivent être planes et positionnées de sorte que l’équipement s’adapte avec de l’espace pour le câblage, les ventilateurs de ventilation doivent s’aligner sur les ouvertures filtrées, et les plaques à presse-étoupe doivent être amovibles pour la préparation des câbles. Les éléments d’étanchéité, y compris les joints, les boucliers anti-goutte et les toits inclinés pour les unités extérieures, complètent le système. Chaque composant est un point de défaillance potentiel, c’est pourquoi les fabricants expérimentés les conçoivent dès le départ dans la tôle.
Normes et Classements
Les coffrets sont souvent spécifiés selon des classements formels, et le fabricant doit concevoir selon la norme que le produit exige. En Amérique du Nord, NEMA les types de classements de coffrets définissent la protection contre les conditions environnementales, tandis que UL 508A couvre les tableaux de commande industriels et leurs coffrets. Sur d’autres marchés, les indices de protection (IP) décrivent la résistance à la poussière et à l’eau, et le niveau requis dépend si le coffret est installé en intérieur, en extérieur ou dans un environnement avec lavage haute pression.
Le classement détermine des caractéristiques de conception concrètes : matériau du joint et compression, nombre de loquets de porte, géométrie de ventilation et détails de drainage. Un classement n’est pas atteint en ajoutant un joint à la fin ; il est atteint en contrôlant les tolérances de découpe, la planéité des portes et la qualité des joints tout au long du processus. Les acheteurs doivent indiquer le classement visé dans le RFQ, et le fabricant doit confirmer l’approche de conception qui permettra de l’atteindre lors de l’examen d’ingénierie.
Personnalisation et Image de Marque
La fabrication sur mesure existe car les coffrets standard ne s’adaptent rarement parfaitement. Les acheteurs personnalisent les dimensions, les motifs de découpes, les dispositions de portes, les caractéristiques de montage, les couleurs et les marquages imprimés, qui peuvent tous être intégrés à la conception en tôle. La peinture en poudre prend en charge la correspondance RAL et Pantone, et la sérigraphie ou le marquage gravé donne au coffret une identité de produit fini.
La personnalisation couvre également les détails fonctionnels : hublots, bordures d’écran, encoches pour claviers à membrane, presse-étoupes, ensembles ventilateur et filtre, points de mise à la terre, et œils de levage pour armoires lourdes. Parce que chaque élément est réalisé dans le même design métallique, les marques peuvent constituer une famille de produits cohérente avec des panneaux et quincailleries partagés, ce qui réduit les coûts sur toute la gamme tout en conservant chaque modèle adapté à son équipement.
Cas d’utilisation et applications
Automatisme et contrôle industriels
Le contrôle industriel est le plus grand marché pour les armoires sur mesure en tôle. Les outils de machines, les lignes de production et les cellules robotisées ont tous besoin d’armoires murales ou autonomes qui abritent des API, variateurs, bornes et relais de sécurité, avec des portes que les opérateurs ouvrent quotidiennement et des découpes qui dirigent les câbles d’alimentation et de signal. Le ANSI et les normes NEMA largement utilisées dans l’automatisme industriel définissent les exigences environnementales et de sécurité que ces armoires doivent respecter.
Pour les fabricants de machines (OEM) en automatisme, l’armoire fait partie de l’histoire de la sécurité et de la maintenance de la machine. Les portes doivent être interconnectées là où cela est requis, les entrées de câbles doivent être propres et étiquetées, et le montage interne doit suivre l’agencement de l’équipement afin que les techniciens puissent travailler efficacement. Parce que chaque machine est différente, les OEM en automatisme apprécient les fabricants capables de produire des armoires sur mesure en petits à moyens lots avec une qualité constante et des délais courts.
Distribution électrique
La distribution électrique s’appuie sur des armoires posées au sol et murales qui abritent disjoncteurs, barres omnibus et équipements de comptage. Ces armoires doivent être suffisamment solides pour protéger le personnel contre les parties actives, conçues pour gérer la chaleur des charges connectées, et agencées pour permettre au personnel autorisé d’exploiter et de maintenir l’équipement en toute sécurité. Les assembleurs de panneaux intègrent les composants dans les armoires avant de les livrer sur site, ce qui fait de l’armoire une entrée critique pour leur planning de production.
Les armoires de distribution sont fréquemment personnalisées pour des projets spécifiques : compartiments supplémentaires, plaques à presse-étoupes avec motifs de trous personnalisés, portes codées par couleur et systèmes de verrouillage correspondant à la sécurité du site. L’armoire doit également résister aux conditions du site, des sous-sols humides aux halles industrielles poussiéreuses, de sorte que les choix de revêtement et d’étanchéité font partie des spécifications. Pour les assembleurs de panneaux, un fabricant qui livre des armoires précises dans les délais améliore directement leurs propres performances de livraison.
Équipements électroniques et de communication
Les produits électroniques, des instruments aux nœuds de communication, utilisent des boîtiers sur mesure compacts qui allient protection et gestion thermique. Ces boîtiers comportent souvent des découpes pour écrans, des ouvertures pour connecteurs, des persiennes de ventilation et des caractéristiques de fixation pour les PCB, et ils sont finis pour s’harmoniser au design industriel du produit. Les formats rack et de bureau suivent des largeurs standard, tandis que les formats portables et mural sont adaptés à l’appareil.
Pour l’électronique, la performance thermique est une entrée de conception, pas une réflexion tardive. La surface de ventilation, le montage des ventilateurs, les interfaces de dissipateur thermique et les propriétés thermiques du matériau sont conçus ensemble, et les exigences CEM peuvent nécessiter des finitions conductrices ou des joints étanches. Les cycles produits courts obligeant les marques électroniques à rechercher prototypage rapide et production flexible, elles privilégient les fabricants capables de passer du CAO à l’échantillon en quelques jours et de monter en série sans nouvelle qualification du design.
Environnements médicaux, alimentaires et spéciaux
Les environnements médicaux, de transformation alimentaire, pharmaceutiques et en salle blanche exigent des boîtiers conçus pour les lavages en hauteur et la désinfection. La construction en acier inoxydable, les portes étanches, les coutures lisses et les surfaces pentues empêchent les bactéries et les produits chimiques de nettoyage d’attaquer le produit, et ces boîtiers sont spécifiés pour répondre aux exigences d’hygiène et de sécurité du secteur. La finition et les matériaux sont choisis en fonction du régime de nettoyage, et non uniquement du environnement de fonctionnement.
Les environnements spéciaux ajoutent des exigences que les boîtiers industriels standards n’ont pas : limites de rugosité de surface, résistance chimique, documentation sur le contact matériel, et preuves de test de résistance au lavage. Ces programmes récompensent les fabricants expérimentés en acier inoxydable et maîtrisant les finitions de surface. Les acheteurs de ces marchés doivent s’attendre à discuter des procédures de nettoyage lors de la spécification, car le design du boîtier doit survivre à la façon dont l’installation le maintient réellement.
Sélection des matériaux
Acier laminé à froid et galvanisé
L’acier laminé à froid est le matériau par défaut pour les boîtiers intérieurs où le coût compte et où l’environnement est maîtrisé. Il se forme proprement, se soude de manière prévisible et accepte bien la peinture en poudre, et ses propriétés mécaniques sont documentées dans des références telles que la base de données matériaux de MatWeb pour une comparaison directe. Les épaisseurs typiques varient de 1,2 mm pour les boîtiers muraux à 2,0 mm ou plus pour les armoires au sol supportant des composants lourds.
L’acier galvanisé ajoute un revêtement de zinc qui protège les bords coupés grâce à une action sacrificielle, et la American Galvanizers Association démontre la longue durée de service des revêtements de zinc en exposition atmosphérique. Pour les armoires extérieures et les environnements humides, l’acier galvanisé ou zingué est souvent le choix le plus rentable, bien que le soudage nécessite une préparation pour contrôler les fumées de zinc et préserver l’intégrité du revêtement au niveau des joints.
Acier inoxydable
L’acier inoxydable, principalement les nuances 304 et 316, est spécifié pour les installations alimentaires, médicales, pharmaceutiques, marines et côtières. SSINA fournit un guide de sélection des nuances pour les environnements corrosifs et à sensibilité hygiénique, et la nuance 316 ajoute du molybdène pour une meilleure résistance aux chlorures dans les applications côtières et de lavage. Les armoires en acier inoxydable ne nécessitent jamais de reconditionnement, conservent une apparence professionnelle soignée et résistent aux produits de nettoyage agressifs.
L’acier inoxydable est plus coûteux et plus difficile à former que l’acier carbone, et il exige une manipulation dédiée pour éviter la contamination par l’acier carbone qui provoque une rouille superficielle. L’apport thermique de soudage doit être contrôlé pour préserver la résistance à la corrosion, et les soudures apparentes sont souvent meulées et passivées. Les acheteurs doivent choisir l’acier inoxydable lorsque l’environnement ou l’industrie l’exige, et l’expérience du fabricant en acier inoxydable vaut la peine d’être vérifiée, car ce matériau ne pardonne pas les mauvaises pratiques.
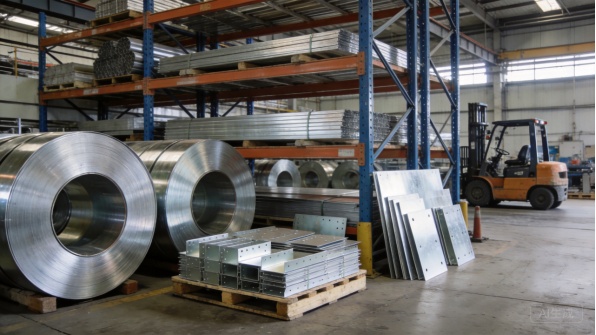
Aluminium
Les armoires en aluminium, généralement fabriquées à partir d’alliages 5052 ou 6061, sont utilisées lorsque le poids compte : équipements portables, matériel aéronautique et maritime, et grands panneaux devant être manipulés lors de l’installation. L’aluminium pèse environ un tiers de moins que l’acier, résiste naturellement à la corrosion et conduit bien la chaleur, ce qui favorise la gestion thermique. Ses propriétés et son guide de sélection des alliages sont répertoriés par des références telles que AZoMaterials.
Les compromis portent sur la résistance, le coût et la mise en œuvre. Les panneaux en aluminium doivent être plus épais que l’acier pour atteindre la même rigidité, le matériau coûte plus cher au kilogramme, et le soudage nécessite un apport thermique contrôlé pour éviter la distorsion. L’aluminium nécessite également un isolement galvanique au niveau des joints avec les fixations en acier et une protection contre la corrosion par anodisation ou revêtement en poudre. Pour les applications critiques en termes de poids ou à forte contrainte thermique, l’aluminium est souvent le bon choix malgré le surcoût.
Finitions et protection anticorrosion
La finition détermine l’apparence d’un boîtier et sa durée de vie dans son environnement. La poudre est la technologie dominante : la poudre électrostatiquement chargée est cuite au four en un film résistant de 60 à 80 microns, et la Powder Coating Institute publie des ressources techniques sur le choix et les essais de revêtements pour les produits industriels. Les poudres texturées sont courantes pour les boîtiers car elles dissimulent les marques de manipulation et offrent une surface professionnelle à faible reflet.
La durabilité du revêtement est vérifiée avec les normes publiées par ASTM International, y compris les essais d’adhésion, d’impact et de pulvérisation de sel, et les acheteurs doivent spécifier les performances attendues pour l’environnement d’installation. Les surfaces intérieures nécessitent également une couverture : l’é-coating ou un masquage soigné protège les nervures, les angles et les zones cachées sans interférer avec les points de mise à la terre et la quincaillerie. Un système de finition convenu au moment du devis prévient la plainte la plus courante sur les boîtiers, rouille et décollement, avant qu’elle n’arrive sur le terrain.
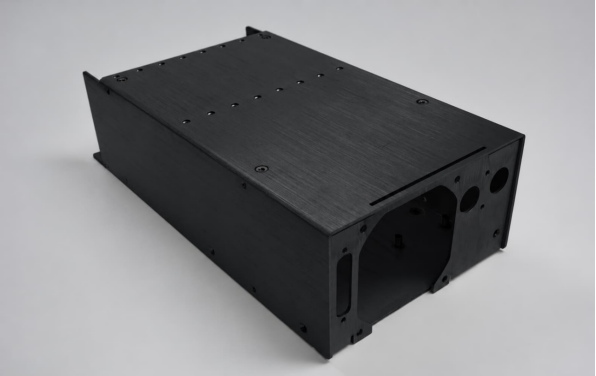
Difficulté de production
Découpe laser et précision des découpees
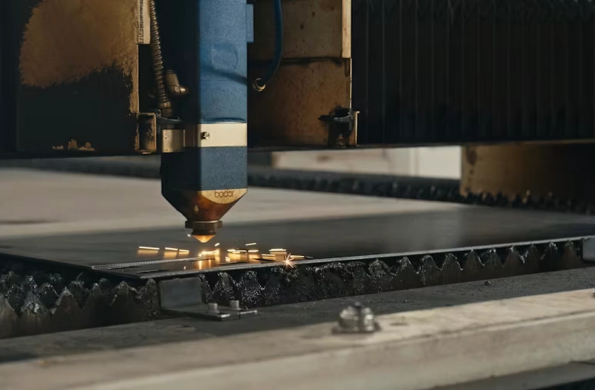
La production de boîtiers commence par la découpe laser, qui produit les panneaux de corps, les portes, les plaques de montage et les ouvertures pour les ventilations, affichages et entrées de câbles. Les systèmes laser fibre maintiennent des tolérances autour de plus ou moins 0,1 mm, et chez XHX Metal deux machines de découpe laser fibre 6 kW offrent une précision de positionnement de plus ou moins 0,01 mm, ce qui compte lorsque les ouvertures de portes et les motifs de fixation doivent s’aligner sur tout l’armoire.
La qualité des découpes est un différenciateur visible. Les bavures sur les trous de plaque de pressage endommagent les câbles, la rugosité des bords sur les découpes d’affichage ruine l’apparence finale, et les points de poinçonnage doivent être situés dans des zones non critiques. Le logiciel de nesting dispose les pièces pour minimiser les chutes, et les paramètres de découpe sont ajustés par matériau et épaisseur. Pour les boîtiers, l’étape de découpe détermine si les portes s’adaptent, les joints d’étanchéité scellent, et si les produits ont une apparence professionnelle après finition.
Pliage CNC et géométrie du boîtier
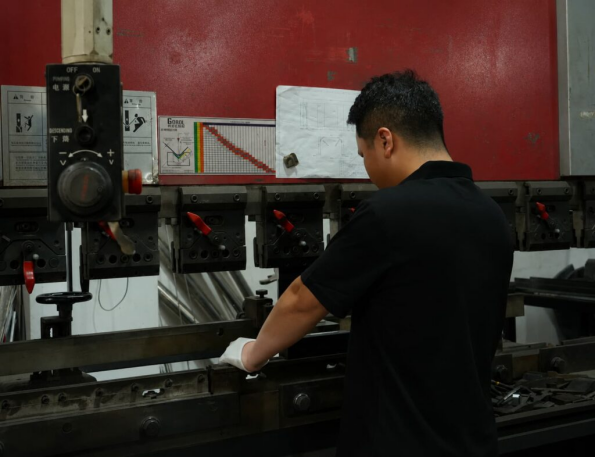
Le pliage convertit les ébauches planes en corps tridimensionnel, cadres de porte et éléments de montage, et c’est là que la géométrie du boîtier est gagnée ou perdue. Les portes doivent être planes sinon elles ne scelleront pas contre les joints, les corps doivent être carrés sinon les portes ne se fermeront pas uniformément, et les positions d’ailes doivent être cohérentes pour que la quincaillerie s’aligne. La compensation du retour élastique est essentielle, notamment pour les matériaux à plus haute résistance, et Engineers Edge publie des références de compensation de pli et de déduction utilisées pour définir les ébauches et prédire les dimensions finales.
Les plieuses CNC modernes avec des repères arrière programmables maintiennent des angles de pliage constants d’une série à l’autre, et les premières pièces sont vérifiées sur le dessin avant production. Pour les armoires, les dimensions critiques sont la largeur et la hauteur de l’ouverture de porte, les positions des cannelures de joint, et la planéité des surfaces de montage. Ces mesures sont contrôlées sur la première pièce et échantillonnées en production pour maintenir le procédé sous contrôle.
Soudage, Joints d’étanchéité et Ajustement des portes
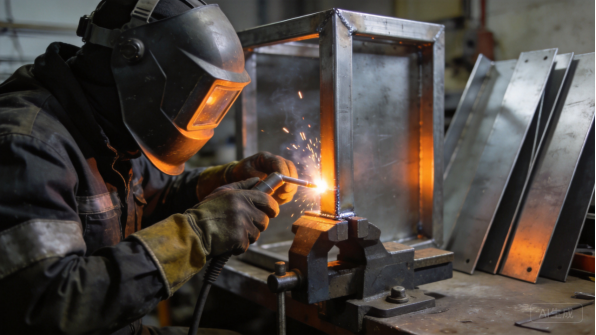
Le soudage assemble le corps, fixe les consoles et les charnières, et construit le cadre des armoires de grande taille. La chaleur du soudage peut déformer les tôles minces ; les pièces sont donc clampées dans des montages qui maintiennent la géométrie correcte pendant le refroidissement du cordon. TWI Global fournit un accompagnement technique pour le soudage de l’acier en tôle fine, notamment le contrôle de l’apport thermique et la maîtrise des distorsions, directement applicables à la production d’armoires.
L’étanchéité est le facteur qui démontre la qualité d’une armoire. Les soudures continues aux coins empêchent toute entrée d’eau, les pourtours de porte doivent être suffisamment plans pour que les joints se compriment uniformément, et l’installation du joint doit épouser la cannelure formée sans interstices. Des tests d’étanchéité à l’eau sur des unités représentatives valident le résultat. Pour les armoires à indice de protection, le nombre de loquets de porte et la compression du joint sont conçus ensemble, et le processus d’assemblage documente le couple de serrage et l’alignement afin que chaque unité soit conforme à la première pièce validée.
Contrôle qualité et essais
Le contrôle qualité des armoires combine inspection dimensionnelle et tests fonctionnels. Les premières pièces sont contrôlées sur machine à mesurer tridimensionnelle (MMT) selon le dessin, vérifiant les ouvertures de porte, les percements de montage et la planéité, et les séries de production suivent un plan de contrôle avec échantillonnage. L’épaisseur de revêtement, l’ajustement des joints, l’alignement des charnières et le fonctionnement des serrures sont vérifiés à des points définis, et les tests d’étanchéité à l’eau ou à la poussière confirment les armoires étanches par rapport à leur indice de protection.
Le programme d’essais doit être convenu avant production, car il impacte le coût et les délais. Un coffret standard intérieur peut ne nécessiter que des contrôles dimensionnels et visuels, tandis qu’un armoire extérieure certifiée exige des tests d’étanchéité à l’eau, une preuve de vieillissement en brouillard salin et une vérification du revêtement. Un constructeur qui documente les essais par photos et rapports fournit aux acheteurs des preuves exploitables pour la certification produit et le marketing, ce qui constitue un avantage réel pour les marques d’équipement.
Délais de production
Devis, revue d’ingénierie et prototypes
Un programme de caissonnement commence par un RFQ : modèle 3D, dessin, matériau, finition, indice de protection, quantité et délai cible. L’équipe d’ingénierie du fabricant examine la conception pour la fabricabilité, en vérifiant les rayons de pliage, les jeux de portes, les rainures de joints, les tolérances des découpes et l’accès à la soudure, et retourne un devis avec commentaires en un à trois jours ouvrables. Les prototypes sont généralement livrés en cinq à douze jours ouvrables pour un caisson mural standard et légèrement plus longtemps pour un meuble posé au sol.
Le prototype est là où les conceptions de caissonnements sont validées. L’ajustement des portes, l’étanchéité des joints et l’alignement des quincailleries ne peuvent être vraiment jugés que sur un échantillon physique, et les commentaires de prototype doivent inclure des notes d’ajustement et des modifications de dessin suggérées. Un fabricant qui assemble un prototype complet avec quincaillerie, pas seulement des panneaux, donne à l’acheteur la confiance que le produit de production satisfera l’indice de protection et s’assemblera proprement.
Outillage et préparation de processus
La plupart des caissonnements sont produits par découpe laser et pliage CNC, ce qui maintient les coûts d’outillage bas et les modifications de conception peu coûteuses. La configuration qui compte est l’outillage de processus : fixtures de soudage qui maintiennent les corps carrés, programmes de pliage avec paramètres vérifiés, et jauges d’inspection pour l’ajustement des portes et les motifs de montage. Construire cette configuration prend généralement une à deux semaines pour un nouveau produit.
Pour des volumes très élevés, l’outillage dédié tel que des matrices d’estampage pour les portes ou composants répétitifs peut réduire le coût unitaire, mais le développement de matrices ajoute quatre à huit semaines et un investissement initial significatif. La bonne décision dépend du volume annuel : en dessous d’environ 20 000 unités par an, la découpe laser et le pliage sont presque toujours la voie la moins coûteuse, tandis qu’au-delà, les économie devraient être modélisés des deux côtés. Les acheteurs devraient demander une comparaison de coûts avant de s’engager dans l’outillage.
Lots de production et planification de volume
Les délais de production typiques sont de 15 à 30 jours ouvrables pour des lots de quelques centaines à plusieurs milliers d’unités, avec la finition et le revêtement consommant la plus grande part de ce temps parce que les lignes de poudrage fonctionnent en cycles de lots fixes. Les armoires debout au sol plus grandes prennent plus de temps que les caissons muraux parce qu’elles sont des assemblages de nombreuses pièces qui doivent être soudées, finies et ajustées ensemble.
Le partage des prévisions maintient les délais d’approvisionnement stables. Lorsque les acheteurs partagent des prévisions glissantes, l’usine réserve les matières premières et la capacité de finition, et commande à l’avance les articles aux délais longs tels que les nuances d’acier spéciales ou les couleurs de poudre personnalisées. L’acier froid laminé standard et l’acier galvanisé sont généralement disponibles en stock, tandis que les bobines d’acier inoxydable, les états de recuisson de l’aluminium et les couleurs personnalisées peuvent ajouter une à deux semaines. Un calendrier clair avec des dates jalon rend le goulot d’étranglement visible avant qu’il ne devienne un retard.
Emballage, Logistique et Documentation
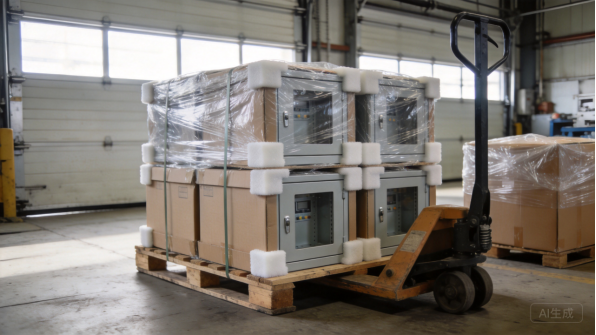
Les armoires finies sont volumineuses, lourdes et sujettes aux rayures, l’emballage représente donc un vrai poste de coût et de planning. Les unités individuelles sont enveloppées dans un film protecteur, emballées dans des cartons d’exportation ou des caisses avec des protections d’angle en mousse, et palettisées avec du film étirable, les armoires les plus lourdes étant bandées aux palettes. Les expéditions outre-mer nécessitent du papier antirouille ou du film VCI pour protéger contre la condensation dans le conteneur, et le fabricant doit fournir les dimensions des cartons, le poids brut et des photos de chargement pour la planification du fret.
La documentation accompagne chaque expédition : listes de colisage, certificats de matière, rapports d’inspection et toute documentation qualité demandée pour le marché cible. Les acheteurs doivent confirmer l’ensemble de la documentation lors du devis, car l’absence de certificats à la douane ou lors de la remise du projet peut bloquer une expédition même lorsque les armoires sont parfaites. La communication suit des jalons clairs, avec des photos à chaque étape afin que les acheteurs puissent suivre l’avancement sans visites sur site.
Études de cas antérieures
Automation OEM : Coffrets de commande muralux
Un OEM en automation avait besoin d’une gamme de coffrets de commande muraux pour sa ligne de machines, avec portes à charnières, plaques à presse-étoupes, rails de montage internes et finition texturée grise. L’équipe d’ingénierie a conçu une plate-forme modulaire : deux tailles de portes, une séquence de corps unique et des accessoires standardisés sur toute la gamme, afin que l’OEM puisse configurer les coffrets pour différentes options de machine sans nouveaux outillages.
Le prototype a validé l’ajustement des portes et l’étanchéité des joints, et la production a démarré avec des lots mensuels de 300 unités avec inspection du premier article sur chaque lot. La plate-forme modulaire a réduit l’inventaire de l’OEM en permettant à l’usine de produire sur commande à partir de panneaux partagés. Le programme s’est ensuite étendu à une variante posée au sol utilisant les mêmes fixations et le même langage de finition.
Marque Électronique : Famille de Coffrets d’Instrumentation
Une marque d’électronique avait besoin d’une famille de coffrets pour instruments de bureau avec découpes pour écrans, ouvertures pour connecteurs, ouilles de ventilation et une finition premium en poudre peinte. Les cycles produits étaient courts, la marque nécessitait donc un prototypage rapide et la possibilité de modifier les découpes entre les révisions sans devoir requalifier l’ensemble du design.
Les premiers articles ont été livrés en huit jours ouvrables, et le design a subi deux révisions de découpes suite aux modifications des montants d’écran, chacune traitée en quelques jours. La production a atteint 2 000 unités par mois, et la marque a lancé trois modèles à partir de la même plateforme de construction. Ce programme a montré comment la flexibilité de fabrication soutient les entreprises électroniques qui itèrent rapidement.
Le programme a également démontré la valeur d’un processus de changement documenté : chaque révision de découpe était suivie par un numéro de révision de plan, les premiers articles étaient ré-inspectés, et l’usine tenait un registre des modifications utilisé par la marque dans ses propres revues de design. Cette rigueur documentaire permet aux entreprises électroniques d’aller vite sans perdre le contrôle qualité.
Équipements alimentaires : coffrets en acier inoxydable
Un fabricant d’équipements de transformation alimentaire avait besoin de coffrets en acier inoxydable pour des environnements de lavage agressif, avec des portes étanches, des soudures lisses et une finition passivée résistant aux nettoyages chimiques quotidiens. Le cahier des charges exigeait un acier 304, une maîtrise de l’apport thermique de soudage et une qualité de surface conforme aux exigences d’hygiène de l’usine.
XHX Metal a produit les premiers articles avec inspection des soudures et vérification de la finition de surface documentées, puis a livré les lots de production avec la même documentation. Les coffrets ont passé les essais de lavage du client, et le programme s’est étendu à une deuxième taille. Cette collaboration a démontré comment l’expertise en acier inoxydable et la rigueur sur les finitions de surface créent des affaires répétées dans les marchés de spécialité.
Le client a également demandé une documentation de passivation et une vérification de la finition de surface pour chaque lot, que l’usine a intégrée à sa routine d’inspection standard pour les produits en acier inoxydable.
Énergie renouvelable : coffret extérieur
Un intégrateur d’énergie renouvelable avait besoin d’un coffret extérieur pour équipements de monitoring solaire, avec un toit incliné, des portes étanches, une ventilation filtrée et une finition classée pour environnement côtier. Le coffret devait protéger l’électronique en plein soleil, sous la pluie et dans l’air salin, ce qui a orienté la conception de la géométrie du toit, du système de joints et de la spécification de revêtement.
Le prototype a été testé étanchéité à l’eau pour vérifier le joint, et le revêtement a été soumis à un test au brouillard salin pour confirmer sa tenue en milieu côtier. Les lots de production ont inclus les mêmes tests sur un échantillonnage, et l’intégrateur a installé les armoires sur plusieurs sites. Le programme a montré comment une spécification environnementale claire, convenue avant la production, produit une armoire extérieure performante sur le terrain.
Les performances sur site dans des environnements côtiers sont suivies depuis deux ans sans aucun problème de corrosion ou d’infiltration d’eau signalé, ce qui valide l’approche de conception basée sur la qualification.
Résumé et prochaines étapes
Points clés
Les boîtiers en tôle sur mesure semblent simples mais comportent des exigences exigeantes : l’ajustement des portes, l’étanchéité, la précision des découpages et la durabilité du revêtement dépendent tous d’une fabrication maîtrisée. Le choix du matériau détermine le coût et la performance, allant de l’acier laminé à froid pour les produits intérieurs en volume à l’inox pour les environnements de lavage à haute pression et côtiers, et les finitions doivent être spécifiées pour l’environnement réel plutôt que supposées. La difficulté de production se concentre dans la précision de pliage, le contrôle de la distorsion de soudage, et l’ajustement des portes et joints, là précisément où les fabricants expérimentés se distinguent.
Les délais de livraison suivent un chemin prévisible : revue d’ingénierie en quelques jours, prototypes en une à deux semaines, outillage de processus en une à deux semaines, et production en trois à quatre semaines par lot, avec des matrices dédiées ajoutant quatre à huit semaines lorsque les volumes le justifient. Le partage des prévisions et une documentation claire maintiennent ce chemin stable. Les acheteurs qui arrêtent le matériau, la qualification, les tolérances et les tests avant le devis auront des programmes plus fluides que ceux qui découvrent les exigences après le démarrage de la production.
Pourquoi XHX Metal
XHX Metal est un fabricant de tôle propriété privée à Dongguan, Chine, disposant d’une usine de 2 000 mètres carrés, d’environ 30 employés, et d’une capacité annuelle dépassant les 500 000 pièces. L’usine fonctionne sous un système de management de la qualité ISO 9001:2015 avec les certifications CE et SGS, et produit des armoires sur mesure, des coffrets, des supportset des pièces fabriquées pour des clients à l’export avec un emballage conçu pour le fret maritime. Deux découpeuses laser à fibre de 6kW, des presses pliantes CNC, du soudage TIG et MIG, et une ligne de finition couvrent le processus complet sous un même toit.
L’entreprise accompagne les acheteurs de l’étude de conception jusqu’à la production, fournit des rapports d’inspection de premier article et des certificats matériaux, et coordonne les essais tiers tels que le test de pulvérisation saline, l’étanchéité à l’eau et la vérification dimensionnelle lorsque cela est requis. Pour les programmes de boîtier, les acheteurs peuvent consulter les services de fabrication tôlerie et les pages produits, et l’équipe structurera les devis, la documentation qualité et les plannings de livraison en fonction des besoins du programme.
Comment démarrer votre projet
Commencez par un fichier STEP ou STP et un plan indiquant le matériau, l’épaisseur, le traitement de surface, l’indice de protection, les tolérances et la quantité. Si la conception n’est pas finalisée, envoyez des photos ou des croquis de l’équipement que le boîtier doit abriter, de l’environnement dans lequel il sera installé, et du volume annuel, et l’équipe d’ingénierie vous recommandera une conception réalisable. Le parcours typique est le suivant : étude d’ingénierie, devis, prototype, inspection de premier article, production et expédition, avec une communication claire à chaque étape.
Pour discuter d’un programme de boîtier, contactez Barry au +86 13244963694 ou sales01@xinghaoxin.com, ou envoyez votre conception via le site web XHX Metal. Avec des exigences claires et le bon partenaire, un boîtier en tôlerie sur mesure passe du plan à la production en quelques semaines, avec un ajustement, une finition et une étanchéité robustes sur le terrain.
Quelles questions poser à un fabricant
Avant de passer commande, posez trois questions au fabricant : quels matériaux et épaisseurs il travaille régulièrement, comment il vérifie l’ajustement des portes et l’étanchéité sur les premiers articles, et quels tests il peut documenter pour l’étanchéité à l’eau, le revêtement et la conformité dimensionnelle. Les réponses révèlent si l’atelier considère les boîtiers comme des produits avec indice de protection ou comme de simples boîtes métalliques.
Confirmez également les capacités de test et de documentation, qu’elles soient en interne ou via un partenaire référencé, car la certification et l’acceptation client dépendent de plus en plus de preuves tangibles. Un fabricant qui indique les méthodes d’essai et les critères d’acceptation dans le devis traite la qualité comme faisant partie intégrante du produit, et c’est le partenaire avec qui il vaut la peine de construire une gamme d’équipements.


