La fabricación de carcasas para ventiladores y sopladores industriales es la disciplina de chapa metálica detrás de las volutas espirales, cascos circulares y tapacuberteras que mueven el aire en fábricas, edificios e plantas de proceso. Una carcasas es más que una envoltura: su geometría define cómo realiza el rodete, cuánto aire se desplaza a una presión determinada y cuánto ruido genera el ventilador, razón por la cual AMCA International publica normas de clasificación de rendimiento para equipos de movimiento de aire y SMACNA establece prácticas de fabricación para sistemas de aire. Ajustar correctamente la carcasas es un trabajo de ingeniería de precisión, no una consideración posterior de corte y plegado.
Esta guía sigue el recorrido completo de un programa de carcasas personalizadas para ventiladores en siete pasos: el producto y sus familias de carcasas, las aplicaciones que sirve cada una, la selección de materiales, la dificultad de producción, los tiempos de entrega, estudios de casos pasados con datos reales de compra y un resumen práctico. Ya sea que usted sea un OEM de ventilación que busca volutas, un fabricante de HVAC que adquiere carcasas para ventiladores axiales o un comprador de proyectos que especifica grandes cascos para colección de polvo, la información aquí contenida le ayudará abriefar a un fabricante, planificar cronogramas realistas y evitar los problemas de geometría y balance que aparecen durante las pruebas finales.
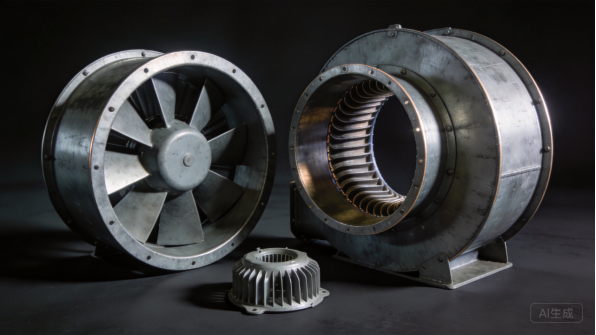
Figura 1: Carcasas de ventiladores y sopladores industriales en construcción galvanizada y pintada.
El Producto: Qué Son las Carcasas de Ventiladores y Sopladores Industriales
Tipos de Ventiladores y Familias de Carcasas
Los ventiladores industriales se dividen en tres familias principales: axiales, centrífugos y de flujo mixto. Los ventiladores axiales mueven el aire a lo largo del eje del motor y utilizan carcasas circulares o caja con soporte de motor y protección; los centrífugos giran el aire noventa grados y emplean volutas espirales que convierten velocidad en presión; y los diseños de flujo mixto combinan ambos comportamientos en carcasas compactas. Cada familia tiene su propia geometría de carcasas y lógica de fabricación.
Dentro de cada familia, las carcasas varían por tamaño, servicio y disposición de entrada. Una pequeña carcasas para ventilador axial puede ser un anillo enrollado con soportes soldados, mientras que una gran voluta centrífuga puede construirse a partir de varios segmentos enrollados y soldados con entradas y salidas bridadas. La fabricación de carcasas de ventiladores y sopladores industriales abarca todas estas variantes, y un fabricante que maneje enrollado, soldadura y bridadura puede suministrar toda la gama de carcasas a los OEM de ventiladores.
Componentes Principales y Sus Funciones
Los componentes principales de una carcasa de ventilador son el cuerpo, el cono o anillo de entrada, la brida de salida, el soporte del motor y los protectores. El cuerpo alberga el rodete y da forma al flujo de aire: en un ventilador centrífugo, la espiral de la carcasa recoge el aire alrededor del rodete y lo dirige hacia la salida con la mínima pérdida. El anillo de entrada guía el aire hacia el ojo del rodete, y la brida de salida se conecta a la ductería con una transición limpia.
El soporte del motor y los apoyos de cojinete soportan el tren motriz y deben alinearse con el rodete dentro de márgenes ajustados, porque un desalineamiento causa vibración y fallo prematuro de los cojinetes. Los protectores y las mallas protegen al personal donde el rodete está expuesto. Cada componente es un punto de ajuste, y el diseño de la carcasa debe mantener tolerancias para que el rodete gire con exactitud, las bridas se acoplan a la ductería y el ventilador funcione en silencio durante toda su vida útil.
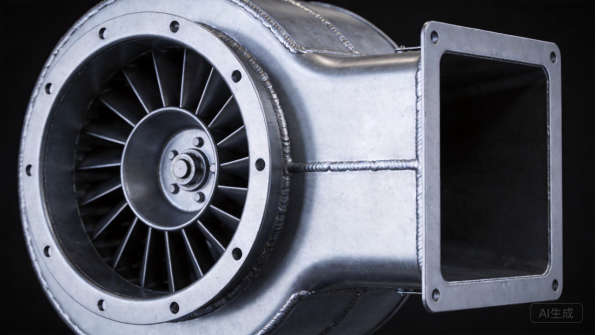
Figura 2: Una vista en corte de una carcasa de voluta muestra el paso en espiral, la geometría de entrada y de salida.
Factores de diseño: flujo de aire, presión y ruido
El diseño de la carcasa del ventilador está determinado por la curva de rendimiento: el caudal de aire y la presión estática que el ventilador debe entregar en su punto de funcionamiento. La geometría de la voluta, el juego entre el rodete y la carcasa y la forma de la entrada afectan a la eficiencia y al desarrollo de presión, y pequeños cambios geométricos se traducen en diferencias medibles en el rendimiento. AMCAlas normas de prueba de rendimiento ofrecen a los compradores una forma común de verificar que un ventilador cumple con su rated.
El ruido es el segundo factor de diseño. La geometría de la carcasa influye en el ruido aerodinámico, y las rutas de vibración desde el rodete a través de la carcasa y los soportes determinan cuánta energía sonora estructurales llega al edificio. ASHRAEla guía sobre diseño de sistemas de ventilación cubre el tratamiento acústico, y la carcasa se diseña con refuerzos, opciones de aislamiento y recorridos de flujo de aire limpios. Estos factores se definen en la etapa de planos, no se descubren en la primera prueba de sonido.
Personalización en la fabricación de carcasas para ventiladores y sopladores industriales
La fabricación personalizada de carcasas para ventiladores y sopladores industriales existe porque cada aplicación de ventilador tiene sus propias condiciones de flujo, presión y espacio. Los compradores personalizan las dimensiones de la carcasa, las orientaciones de entrada y salida, el taladro de brida, las posiciones del soporte del motor y los materiales para el servicio, y esperan carcasas que se adapten a sus rodetes y trenes motrices. La fabricación personalizada también respalda familias de productos: un mismo perfil de voluta puede servir a varios anchos de rodete y velocidades.
La personalización incluye detalles de cumplimiento, como protectores que cumplen con los requisitos de seguridad, bridas que se ajustan a las dimensiones estándar de conductos y tratamientos de superficie para el entorno. OSHA establece expectativas para la protección de maquinaria y la ventilación en el lugar de trabajo, y los compradores solicitan cada vez más documentación de materiales y evidencias de inspección. Un fabricante que pueda proporcionar certificaciones de materiales y calidad consistente por lote brinda a los OEM de ventiladores los archivos que necesitan para sus demandas de desempeño y seguridad.
Casos de Uso y Aplicaciones
Ventilación e Extracción Industrial
La ventilación industrial es el mercado más grande para carcasas de ventiladores. Las fábricas utilizan ventiladores de extracción de pared y techo para eliminar el calor, los vapores y el aire viciado, y suministran ventiladores para introducir aire fresco, con carcasas dimensionadas según el requerimiento de renovación de aire del edificio, y la fabricación de carcasas de ventiladores y sopladores industriales sirve a esta demanda con construcción galvanizada diseñada para larga vida útil en condiciones exigentes.
Los programas de ventilación siguen los objetivos de flujo de aire y ruido definidos por el diseño de la instalación, y la carcasas deben entregar el desempeño nombrado dentro del espacio disponible en una pared o techo. SMACNA las normas de fabricación guían las conexiones de conductos y carcasas, y los compradores esperan carcasas que coincidan con tamaños estándar de conductos y bridas. Para los fabricantes, los OEM de ventilación ordenan en volumen y reordenan conforme ganan proyectos, lo que genera una demanda constante y repetible.
Colección de Polvo y Manejo de Materiales
Los sistemas de colección de polvo y manejo de materiales utilizan ventiladores que mueven aire abrasivo o cargado de partículas, y las carcasas deben resistir el desgaste y mantener el desempeño bajo servicio pesado. Los ventiladores centrífugos con cascos más gruesos, revestimientos resistentes a la abrasión y juntas cuidadosamente selladas sirven a estos sistemas, y la geometría de la carcasas está diseñada para los requisitos de presión de largos tramos de conducto.
Los proyectos de colección de polvo a menudo se diseñan bajo pedido: el ventilador se dimensiona a partir del diseño del conducto, y la carcasas se fabrica para coincidir con un punto de servicio específico. Los compradores necesitan documentación de materiales y construcción, y las carcasas deben ensamblarse con las conexiones de entrada y salida del sistema. Para los fabricantes, estos proyectos son de menor volumen pero mayor margen, y demuestran la capacidad de rolado y soldadura que los clientes industriales valoran.
Los sistemas de colección de polvo también requieren sellos confiables en las juntas, porque las fugas permiten que el polvo entre al lugar de trabajo y reduzcan la eficiencia de colección, por lo que la construcción de la carcasas y la brida se documenta para el diseñador del sistema.
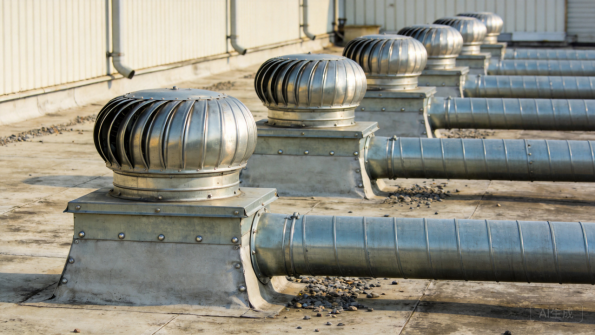
Figura 3: Las carcasas de los ventiladores de extracción de tejado se conectan a sistemas de conductos en instalaciones industriales.
Ventilación HVAC y Comercial
La ventilación HVAC y comercial utiliza ventiladores en unidades de manejo de aire, sistemas de extracción y ventilación de garajes, donde la eficiencia y el ruido son determinantes. Las carcasas para estos ventiladores están diseñadas para ajustarse al envolvente del equipo, con conexiones con brida y montaje de motor que simplifican el ensamblaje, y el diseño de la carcasa sostiene la eficiencia que el presupuesto energético del proyecto requiere.
Los programas HVAC siguen estándares y requisitos normativos: ASHRAE proporciona guías de diseño, y los programas de eficiencia establecen cada vez más un rendimiento mínimo del ventilador. Las carcasas deben documentarse para las calificaciones declaradas, y una geometría consistente entre unidades mantiene el rendimiento repetible. Para los fabricantes, los OEM de HVAC compran carcasas en volúmenes de producción según los cronogramas de equipo, lo que premia la entrega confiable y la calidad.
Ventiladores de Proceso y Especializados
Los ventiladores de proceso y especializados mueven aire en tareas específicas: aire de combustión, refrigeración, extracción de humos y ventilación marina. Estas aplicaciones suelen utilizar carcasas de acero inoxidable o recubiertas, construcción a prueba de explosiones y materiales adaptados al entorno del proceso, y la carcasa debe resistir temperaturas, productos químicos o atmósferas corrosivas que la ventilación estándar nunca enfrenta.
Los programas especializados se rigen por especificaciones. Los compradores necesitan certificaciones de material, documentación de soldadura y detalles de construcción que se correspondan con la tarea, y la capacidad del fabricante para trabajar con acero inoxidable, recubrimientos y geometría ajustada gana el encargo. Para los fabricantes, el trabajo especializado es de menor volumen pero mayor valor, y construye el perfil de capacidades que permite ganar programas comerciales más amplios.
Para los fabricantes, estos pedidos basados en especificaciones construyen referencias que abren puertas en el mercado más amplio de ventiladores.
Selección de Materiales
Acero Laminado en Frío y Galvanizado
En la fabricación industrial de carcasas para ventiladores y soplantes, el acero laminado en frío y el acero galvanizado son los materiales por defecto. El acero galvanizado resiste la corrosión por humedad y atmósferas industriales generales, y su recubrimiento de zinc protege sacrificialmente los bordes cortados, lo cual es relevante en bordes enrollados y juntas soldadas. El American Galvanizers Association documenta décadas de servicio para los recubrimientos galvanizados, y los grosores típicos de carcasas oscilan entre 1,2 mm para ventiladores pequeños y 3,0 mm para carcasas industriales grandes.
El acero laminado en frío se utiliza cuando la carcasa será pintada, y sus propiedades mecánicas están documentadas en referencias como MatWeb’s materials database para comparación. Ambos materiales se enrollan, soldan y doblan de manera predecible, lo que mantiene un proceso de fabricación repetible en todos los tamaños de caja. Para la mayoría de las aplicaciones de ventilación y HVAC, el acero galvanizado es el estándar más rentable, mientras que el acero inoxidable se reserva para entornos corrosivos y de proceso.
El espesor de la caja también es una decisión estructural: las carcasas grandes y los ventiladores de alta presión necesitan paredes más gruesas para resistir la deflexión, y el espesor se selecciona según el punto de operación, no por costumbre.
Acero inoxidable
El acero inoxidable, principalmente los grados 304 y 316, se especifica para cajas de ventiladores en entornos alimentarios, farmacéuticos, químicos, marinos y de procesos corrosivos. SSINA proporciona orientación para la selección de grados en servicio corrosivo, con el grado 316 que añade molibdeno para resistencia a los cloruros. Las cajas de acero inoxidable nunca requieren recubrimiento, toleran el lavado a presión y productos químicos, y ofrecen una superficie limpia que exigen las industrias higiénicas.
El acero inoxidable es más costoso y más difícil de conformar que el acero al carbono, y exige un manejo especializado para evitar la contaminación que causa oxidación superficial. Las soldaduras deben controlarse y acabarse para preservar la resistencia a la corrosión, y el mayor costo del material está justificado por la vida útil en servicios exigentes. Para los fabricantes, la capacidad con acero inoxidable es un diferenciador que gana contratos en los sectores de procesos industriales y alimentación.
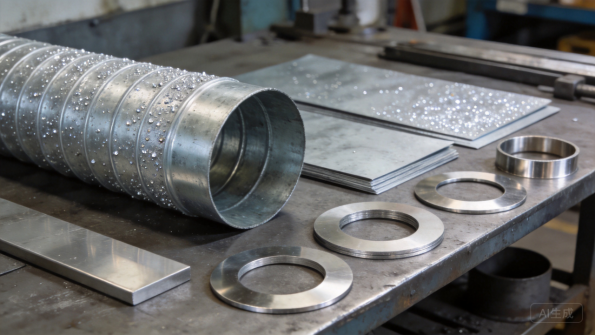
Figura 4: Cascarones enrollados, láminas planas y bláncos de entrada cubren el rango de materiales para cajas de ventiladores.
Aluminio
Las cajas de aluminio aparecen cuando importan el peso, la corrosión o la resistencia a chispas: ventilación marina, unidades portátiles y lugares peligrosos donde se requiere una construcción que no genere chispas. El aluminio pesa aproximadamente una tercera parte del acero, resiste la corrosión de forma natural, y sus propiedades y orientación para la selección de aleaciones están catalogadas en referencias como AZoMaterials.
Las desventajas son la resistencia y el costo: las cajas de aluminio necesitan secciones más gruesas para alcanzar la misma rigidez, y el material cuesta más por kilogramo. Soldar aluminio requiere control de la entrada de calor para evitar distorsiones, y es necesaria la aislación galvánica en las uniones con herrajes de acero. Para aplicaciones críticas en peso y que no generen chispas, el aluminio suele ser la opción correcta a pesar del sobreprecio.
Recubrimientos, juntas y herrajes
El acabado protege la caja y define su vida útil. El recubrimiento en polvo añade color y durabilidad a las cajas pintadas, y el Powder Coating Institute publica recursos técnicos sobre selección y ensayo de recubrimientos, con el desempeño verificado bajo ASTM Internationalnormas que incluyen pruebas de niebla salina y adhesión. Las juntas sellan las conexiones bridadas donde la fuga es crítica, y los sujetadores y protectores se seleccionan según el entorno.
Para servicios de proceso y exteriores, la especificación del recubrimiento y la ferralla forma parte de la ingeniería: los servicios a alta temperatura pueden requerir recubrimientos resistentes al calor, y las atmósferas corrosivas exigen ferralla inoxidable. Acordar el acabado, la junta y la especificación de la ferralla en la cotización previene las quejas más comunes en campo, sujetadores oxidados y bridas que fugan, antes de que el ventilador sea enviado.
Para ventiladores de proceso a alta temperatura, la dilatación térmica del casco está diseñada en la geometría de la brida y el montaje.
Dificultad de Producción
Corte Láser y Desarrollo de Modelos
La fabricación de carcasas para ventiladores industriales comienza con el corte láser, que produce los planos en blanco que se convierten en secciones de carcasa, anillos de entrada, bridas y soportes. Los sistemas de láser de fibra mantienen tolerancias alrededor de ±0,1 mm, y en XHX Metal dos máquinas de corte láser de fibra de 6kW ofrecen precisión de posicionamiento de ±0,01 mm, lo cual es fundamental cuando los círculos de pernos de la brida y las aberturas de entrada deben alinearse con la red de conductos.
El desarrollo de planos en blanco es donde comienza la geometría de la carcasa: la voluta se desarrolla a partir de la curva del caracol, y el patrón plano debe considerar el factor de corrección por doblez de la chapa enrollada. Borde del Ingeniero publica las referencias mecánicas utilizadas en el desarrollo de chapa, y el software de anidación distribuye las piezas para minimizar el desperdicio en el conjunto de la carcasa. La etapa de corte determina si el casquillo enrollado adopta el radio correcto y las bridas encajan limpiamente.
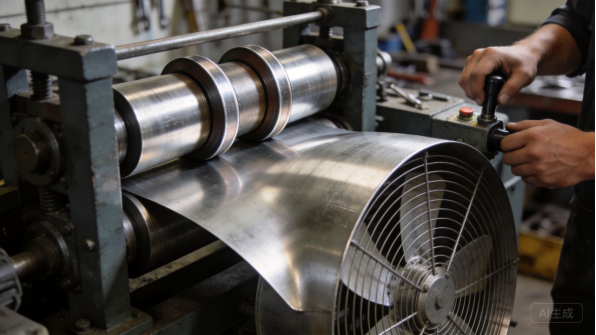
Figura 5: Curvas de laminado de placas para carcasas que adoptan la geometría de la voluta.
Laminado, Conformado y Geometría de la Voluta
El laminado es el proceso definitorio del trabajo de carcasas de ventiladores: los laminadores de planchas curvan el plano en blanco en la carcasa, y el radio del rodillo debe coincidir con el diseño para que la voluta ensamblada siga el caracol. TWI Global proporciona orientación técnica sobre conformado y soldadura de acero, y el secuenciamiento del laminado, la preparación de bordes y el resalte controlan la producción de un cilindro o sección de caracol verdadero. Esta etapa de conformado es el núcleo de la fabricación industrial de carcasas para ventiladores y sopladores.
Para las volutas centrífugas, el carcasaje suele fabricarse con varios segmentos laminados y soldados entre sí, y las uniones entre segmentos deben integrarse para que el conducto interno sea suave. A continuación se realizan el plegado de bordes, el engrosado y la conformación del cono de entrada, y cada operación se verifica según el plano. La etapa de laminado y conformación es donde se gana o pierde la geometría del ventilador, y es la capacidad que diferencia el trabajo de carcasas de ventiladores de la fabricación general de chapa metálica.
Soldadura, Bridas y Montaje
La soldadura une los segmentos de la carcasja, fija bridas, soportes y montajes de motor, y sella la caja para evitar fugas. El calor de la soldadura puede distorsionar los cascos laminados, por lo que las piezas se sujetan y secuencian para controlar la retracción, y las soldaduras continuas en las uniones evitan fugas de aire que reducen el rendimiento del ventilador. Las bridas se soldan cuadradas a la carcasja para que las conexiones de conductos se ajusten sin tensiones.
El montaje añade el anillo de entrada, las protecciones y los componentes de transmisión, y la carcasja se verifica en redondez,平面idad y alineación antes de instalar el rodete. Para los OEM que ensamblan el ventilador ellos mismos, el fabricante envía las carcasas listas para sus rodetes y motores. El montaje con fixtures y verificaciones documentadas mantiene la calidad constante entre tamaños de carcasas, y esta disciplina es lo que permite que los ventiladores funcionen con precisión en la prueba final.
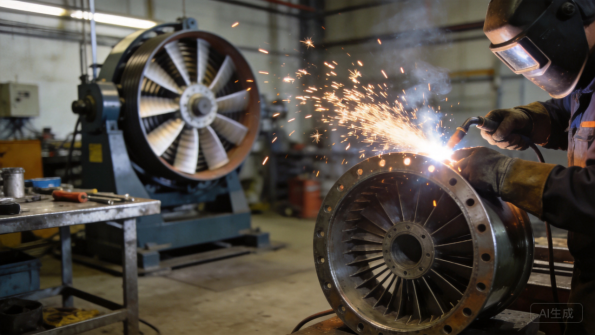
Figura 6: La soldadura de bridas y el balanceo dinámico mantienen las uniones del ventilador con precisión.
Control de Calidad y Verificación del Rendimiento
El control de calidad de las carcasas de ventiladores combina inspección dimensional con verificación funcional. Las primeras piezas se inspeccionan según el plano, verificando la redondez de la carcasja, la cuadratura de las bridas y los círculos de pernos, y los lotes de producción siguen un plan de control con muestreo. La calidad de la soldadura se verifica en las uniones críticas para presión, y el espesor del recubrimiento se verifica en las unidades pintadas.
La verificación del rendimiento es el paso específico de los ventiladores: la carcasja se prueba con un rodete para confirmar el caudal de aire, la presión y el ruido según la etiqueta, utilizando métodos coherentes con AMCA práctica. Las verificaciones de vibración y balanceo confirman que la carcasja alinea el tren de transmisión. Un fabricante que coordina las pruebas de rendimiento proporciona a los OEM de ventiladores la evidencia que necesitan para certificados y aprobaciones de proyecto, lo cual es una ventaja real en la industria del movimiento de aire.
Plazos de Producción
RFQ, Revisión de Ingeniería y Prototipos
Un programa de carcasas de ventiladores comienza con una RFQ: planos o especificaciones de rendimiento, material, acabado, cantidades y plazos objetivo. El equipo de ingeniería del fabricante revisa el diseño para verificar la fabricabilidad, comprobando el radio de laminación, el acceso a soldadura, el ajuste de bridas y la elección del material, y emite una cotización con comentarios en uno a tres días hábiles. Los prototipos se entregan típicamente en diez a veinte días hábiles porque deben prepararse los programas de laminación y soldadura.
El prototipo es donde se valida la geometría de la carcasa: el caracol se lamina y suelda, el rodete se ajusta y se verifican las conexiones de brida. La retroalimentación del prototipo debe incluir observaciones de ajuste y cambios sugeridos en los planos. Para programas de ventiladores, una muestra completamente ensamblada con rodete, no solo la envoltura, vale la pena por el costo porque demuestra que la carcasa funciona antes de que comience la producción.
Los compradores con rangos estándar de ventiladores se benefician de planos de carcasa previamente aprobados, lo que reduce la revisión de ingeniería a una verificación de confirmación.
Configuración de Herramientas y Procesos
La mayoría de las carcasas de ventiladores se producen con corte láser, laminación de placas y soldadura, lo que mantiene bajos los costos de herramientas y hace económicas las modificaciones de diseño. La configuración que importa es la herramienta de proceso: programas de laminación con radios verificados, dispositivos de soldadura para segmentos de carcasa y bridas, y plantillas de inspección para círculos de pernos y redondez. Construir esta configuración típicamente toma una a dos semanas para un tamaño de carcasa nuevo.
Para volúmenes muy altos, los dispositivos y calibres dedicados pueden acelerar la producción, pero los volúmenes de carcasas de ventiladores suelen respaldar una fabricación flexible con una comparación de costos en la cotización. Los compradores deben esperar que el fabricante revise la economía de las herramientas en lugar de asumir que son necesarios moldes costosos.
Los tamaños de carcasa estándar a menudo pueden reutilizar los programas de laminación y dispositivos de soldadura existentes, lo que reduce el tiempo de configuración para pedidos repetidos.
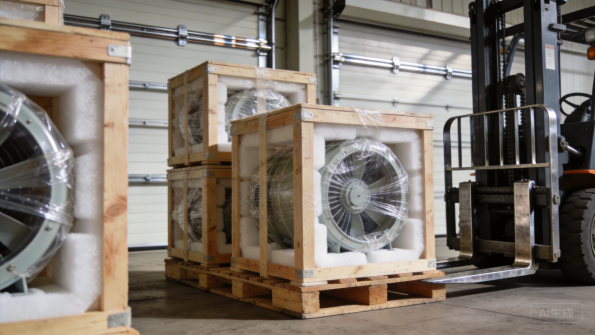
Figura 7: Las envolturas laminadas y las carcasas embaladas se embarcan con empaque protector para exportación.
Lotes de Producción y Planificación de Volumen
En la fabricación de carcasas para ventiladores y sopladores industriales, los tiempos de entrega de producción típicos son de 20 a 35 días hábiles para lotes desde algunas decenas hasta varios miles de carcasas, con laminación, soldadura y recubrimiento consumiendo la mayor parte de ese tiempo. Las carcasas más grandes toman más tiempo porque se construyen con más segmentos y requieren más manejo.
Compartir pronósticos mantiene estables los plazos de entrega. Cuando los OEM comparten pronósticos periódicos, la fábrica reserva material y capacidad de recubrimiento, y pide con anticipación artículos de largo plazo de entrega como gradaciones específicas de acero inoxidable. Las bobinas galvanizadas y laminadas en frío suelen tenerse en existencias, mientras que las láminas de acero inoxidable y los acabados personalizados pueden agregar una a dos semanas. Un cronograma claro con fechas de hitos hace visible el cuello de botella antes de que se convierta en un retraso de producción.
Empaque, logística y documentación
Las carcasas de ventiladores se envían en empaques adaptados al producto: los cascarones enrollados se protegen con película y espuma, las bridas se cubren contra impactos y las carcasas grandes se envían en cajas para la carga del contenedor. Los envíos de exportación utilizan papel anticorrosivo o película VCI contra la condensación del contenedor, y el fabricante debe proporcionar las dimensiones de la caja, el peso bruto y fotografías de carga para la planificación del flete.
La documentación acompaña a cada envío: listas de empaque, certificados de material, registros de soldadura y recubrimiento, e informes dimensionales cuando se acuerde. Los compradores deben confirmar el juego de documentación durante la cotización, ya que los proyectos de ventiladores suelen requerir registros para el expediente de rendimiento. La comunicación sigue hitos claros, con fotografías en cada etapa, para que los OEM y los compradores de proyecto puedan rastrear el progreso sin visitas al sitio.
Para los compradores de proyecto, los planes de carga del contenedor se acuerdan en la cotización para que los tamaños de las carcasas se ajusten al presupuesto de flete.
Estudios de caso anteriores
OEM europeo de ventilación: carcasas de voluta centrífuga
En la fabricación de carcasas para ventiladores y sopladores industriales, un OEM europeo de ventilación solicitó carcasas de voluta centrífuga para su gama de ventiladores, que cubría tamaños desde 200 mm hasta 630 mm en acero galvanizado de 1,5 mm. El pedido inicial fue de 120 unidades como piloto a precios FOB de $88 a $145 por carcasa según el tamaño, y el programa creció a un volumen anual de aproximadamente 3.200 carcasas, valoradas en unos $360.000 por año, con una cantidad mínima de pedido de 120 unidades por tamaño.
XHX Metal fabricó las carcasas con segmentos enrollados, bridas soldadas y acabados con recubrimiento en polvo, y entregó el primer lote de producción en 28 días hábiles, enviado como parte de un contenedor de 20 pies compartido. Después de 12 meses, las mejoras en el enrollado y el nesting de chapa redujeron el costo unitario en un 5 por ciento, que el OEM trasladó a sus precios. El programa ahora se ejecuta con lanzamientos mensuales frente a un pronóstico periódico, con registros de rendimiento y dimensionales que acompañan a cada lote.
Fabricante de HVAC norteamericano: carcasas de ventiladores axiales
Un fabricante norteamericano de HVAC necesitaba carcasas de ventiladores axiales de 250 mm a 500 mm de diámetro, aproximadamente 8.000 unidades al año con un promedio mensual de 650 unidades, con un pedido mínimo de 300 unidades. Los precios unitarios oscilaban entre 12 USD y 28 USD según el diámetro, lo que daba un valor de compra anual de aproximadamente 160.000 USD, y las carcasas se enviaban con protecciones, soportes de motor y bridas de montaje listas para la línea de ensamblaje del OEM.
Las primeras piezas fueron verificadas dimensionalmente y se entregó un lote piloto de 350 unidades en 22 días hábiles. En el mes nueve, las mejoras en material y anidamiento redujeron el costo unitario en un 6 %, y el OEM convirtió el programa en un pedido en blanco mensual con niveles de stock acordados. El programa demostró cómo la fabricación de carcasas para ventiladores y sopladores industriales se escala a volúmenes de pedidos en blanco, y ahora las carcasas se entregan como parte del programa de producción estándar del OEM con listas de empaque y certificados de materiales en cada envío.
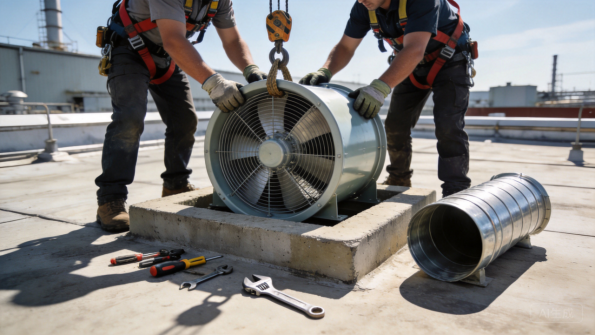
Figura 8: Las carcasas de ventiladores axiales están instaladas y conectadas en los techos de la fábrica.
Fabricante de Equipos de Extracción para Cocinas: Cubiertas de Acero Inoxidable
Un fabricante de equipos de extracción para cocinas necesitaba cubiertas de ventilador de acero inoxidable grado 304, de 1,0 mm, para sistemas de campanas extractores comerciales, con costuras soldadas, acabados cepillados y conexiones con brida para la obra de ductería. El requerimiento anual era de aproximadamente 600 cubiertas con un pedido mínimo de 60 unidades, con precios desde 180 USD hasta 320 USD FOB según el tamaño, para un valor anual de aproximadamente 150.000 USD.
XHX Metal produjo las primeras piezas con verificación de soldadura y acabado, y el primer lote de 120 cubiertas se embarcó en 32 días hábiles en un contenedor completo con inspección SGS en fábrica. El equipo de calidad del cliente aprobó las muestras de acabado antes de la producción en volumen, y el programa ahora entrega lanzamientos trimestrales con certificados de materiales y registros de acabado. Las cubiertas superan las pruebas de aire cargado de grasa del cliente y han sido especificadas en dos líneas de equipo.
Proyecto de Recolección de Polvo: Carcasas de Gran Diámetro
Un integrador de sistemas de recolección de polvo necesitaba carcasas grandes de ventiladores centrífugos de 800 mm a 1.250 mm de diámetro para un proyecto de planta, construidas a partir de acero galvanizado de 3,0 mm en construcción segmentada. El pedido cubría 50 carcasas de producción más 20 piezas de repuesto, con precios desde 450 USD hasta 980 USD FOB según el tamaño, para un valor total de aproximadamente 85.000 USD, enviados en dos contenedores de 40 pies.
Las carcasas se fabricaron en segmentos con bridas soldadas y se enviaron con planos de montaje para la unión in situ, y la primera pieza se equipó con el rodete del proyecto para confirmar la geometría de la voluta. La entrega se completó en 34 días hábiles, y el integrador utilizó el mismo diseño de carcasa en una segunda planta. El programa demostró cómo el rodillo de gran diámetro y la construcción segmentada sirven a proyectos de recolección de polvo construidos según especificaciones del cliente.
Resumen y Siguientes Pasos
Conclusiónes Clave
La fabricación de carcasas para ventiladores industriales y sopladores es una disciplina sensible a la geometría que exige más que simple trabajo de chapa. La decisión del material determina el costo y el rendimiento, desde acero galvanizado para ventilación hasta acero inoxidable para aplicaciones de proceso, y los procesos de rodillo, soldadura y doblez determinan si la carcasa cumple con su clasificación. La dificultad de producción se concentra en la geometría de la voluta, la precisión del rodillo y la calidad del sello soldado, que son exactamente donde los fabricantes experimentados demuestran su diferenciación.
Los tiempos de entrega siguen un camino predecible: revisión de ingeniería en días, prototipos en dos a cuatro semanas, herramientas de proceso en una a dos semanas y producción en tres a cinco semanas por lote. El intercambio de pronósticos y la planificación de entregas escalonadas mantienen los programas OEM y de proyecto en calendario. Los compradores que consoliden materiales, objetivos de rendimiento y requisitos de documentación antes de solicitar cotización tendrán programas más fluidos que aquellos que descubran los requisitos durante las pruebas finales.
Por qué XHX Metal
XHX Metal es un fabricante de chapa propiedad privada en Dongguan, China, con una fábrica de 2 000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500 000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce carcasas, inviolucros, cofres y piezas fabricadas a medida para clientes de exportación con empaque diseñado para transporte marítimo. Dos máquinas de corte láser de fibra de 6 kW, rodillo de placas, plegadoras CNC y soldadura TIG y MIG cubren el lado de fabricación del trabajo de carcasas de ventiladores.
La empresa acompaña a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina la verificación de recubrimiento, dimensional y de rendimiento cuando se requiere. Para programas de fabricación de carcasas de ventiladores industriales y sopladores, los compradores pueden revisar los servicios relacionados de fabricación de chapa y páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega para adaptarse a las necesidades del programa.
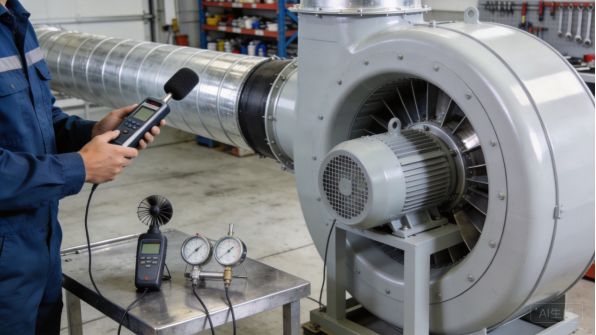
Figura 9: Las pruebas de rendimiento verifican el caudal de aire, la presión y el ruido antes del envío.
Cómo iniciar tu proyecto
Comienza con un archivo STEP o STP y un dibujo que indique el material, el acabado, los objetivos de rendimiento, las cantidades y los requisitos de documentación. Si el diseño no está finalizado, envía fotos o bocetos del ventilador, el diámetro y la velocidad del rodete, el punto de trabajo y el volumen anual; el equipo de ingeniería te recomendará un diseño factible y listo para homologación. La ruta habitual es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de carcasas de ventiladores, contacta a Barry en +86 13244963694 o sales01@xinghaoxin.com, o envía tu diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una carcasa de ventilador industrial pasa del dibujo a la producción en semanas, con geometría y calidad de soldadura que superan las pruebas de rendimiento.
Qué preguntarle a un fabricante
Antes de realizar un pedido, hazle al fabricante estas tres preguntas: qué materiales y espesores rueda y suelda con frecuencia, cómo verifica la redondez de la carcasa y la escuadra de las bridas en las primeras piezas, y qué documentación de rendimiento, soldadura y recubrimiento puede aportar. Las respuestas revelan si el taller trata las carcasas de ventiladores como componentes de movimiento de aire o como simples cajas metálicas.
Confirma también la capacidad de rodado para diámetros grandes, la experiencia en construcción segmentada y el embalaje de exportación, porque esos detalles deciden si una carcasa llega correcta y a tiempo. Un fabricante que incluye métodos de prueba y criterios de aceptación en la cotización está considerando la calidad como parte del producto, y ese es el socio con el que vale la pena construir una línea de ventiladores.