Die Fertigung von Gehäusen für Industrieventilatoren und -gebläse ist die Blechbearbeitungsdisziplin hinter den Spirallengehäusen, runden Schalen und Verkleidungen, die Luft in Fabriken, Gebäuden und Prozessanlagen bewegen. Ein Gehäuse ist mehr als eine Hülle: Seine Geometrie bestimmt, wie der Laufrad arbeitet, wie viel Luft bei einem bestimmten Druck bewegt wird und wie viel Lärm der Ventilator erzeugt, weshalb AMCA International Leistungsbewertungsstandards für Luftbewegungsgeräte veröffentlicht und SMACNA Fertigungsvorschriften für Luftsysteme festlegt. Das Gehäuse korrekt auszuführen ist eine Präzisions Ingenieurarbeit, kein nachträglicher Schneid- und Biegeschritt.
Dieser Leitfaden verfolgt den vollständigen Weg eines kundenspezifischen Ventilatorgehäuse-Programms in sieben Schritten: das Produkt und seine Gehäusefamilien, die Anwendungen, die jeder bedient, die Materialauswahl, die Produktions Schwierigkeit, Lieferzeiten, vergangene Fallstudien mit echten Einkaufsdaten und eine praktische Zusammenfassung. Ob Sie ein Lüftungs-OEM sind, das Volutengehäuse beschafft, ein HLK-Hersteller, der Axialventilator-Gehäuse kauft, oder ein Projektkäufer, der große Gehäuse für die Staubsammlung spezifiziert – die Informationen hier helfen Ihnen, einen Hersteller zu briefen, realistische Zeitpläne zu planen und die Geometrie- und Balance-Probleme zu vermeiden, die bei der Endprüfung auftreten.
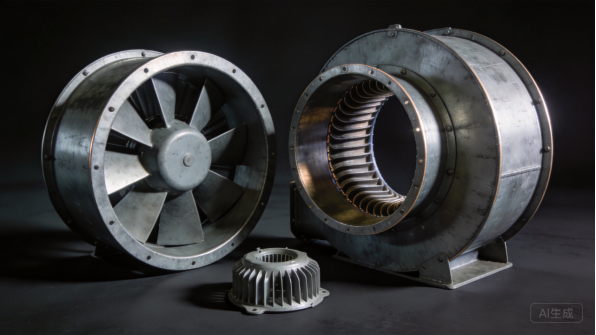
Abbildung 1: Industrielle Ventilator- und Gebläsegehäuse in verzinkter und lackierter Ausführung.
Das Produkt: Was sind industrielle Ventilator- und Gebläsegehäuse
Ventilatortypen und Gehäusefamilien
Industrielle Ventilatoren lassen sich in drei Hauptfamilien einteilen: Axialventilatoren, Radialventilatoren und Mischstromventilatoren. Axialventilatoren bewegen Luft entlang der Wellenachse und verwenden einfache runde oder kastenförmige Gehäuse mit Motorhalterung und Schutzgitter; Radialventilatoren lenken die Luft um neunzig Grad und verwenden spiralförmige Volutengehäuse, die Geschwindigkeit in Druck umwandeln; und Mischstromkonstruktionen kombinieren beide Verhaltensweisen in kompakten Gehäusen. Jede Familie hat ihre eigene Gehäusegeometrie und Fertigungslogik.
Innerhalb jeder Familie variieren die Gehäuse in Größe, Einsatz und Zulaufanordnung. Ein kleines Axialventilatorgehäuse kann ein gewalzter Ring mit angeschweißten Halterungen sein, während ein großes Radialvolutengehäuse aus mehreren gewalzten und geschweißten Segmenten mit Flanschanschlüssen aufgebaut werden kann. Die Fertigung von Industrie-Ventilator- und Gebläsegehäusen umfasst all diese Varianten, und ein Hersteller, der Walzen, Schweißen und Flanschen beherrscht, kann die volle Gehäusespannbreite an Ventilator-OEMs liefern.
Kernkomponenten und ihre Funktionen
Die Kernkomponenten eines Ventilatorgehäuses sind das Gehäuserohr, der Lufteintrittskonus oder -ring, die Austrittsflansch, die Motorhalterung und die Schutzvorrichtungen. Das Gehäuse umschließt das Laufrad und formt den Luftstrom: Bei einem Radialventilator sammelt das Volutengehäuse die Luft rund um das Laufrad und führt sie mit minimalem Verlust zum Austritt. Der Eintrittsk ring führt die Luft ins Laufradauge, und der Austrittsflansch verbindet sich mit dem Kanalnetz mit einem sauberen Übergang.
Die Motorhalterung und die Lagerstützen tragen den Antriebsstrang und müssen innerhalb enger Toleranzen mit dem Laufrad fluchten, da eine Fehlausrichtung zu Vibrationen und frühzeitigem Lagerausfall führt. Schutzvorrichtungen und Gitter schützen Personal, wo das Laufrad exponiert ist. Jede Komponente ist ein Passpunkt, und das Gehäusedesign muss Toleranzen einhalten, damit das Laufrad exzentrisch frei läuft, die Flanschen sich mit den Kanälen verbinden und der Ventilator während seiner gesamten Lebensdauer leise läuft.
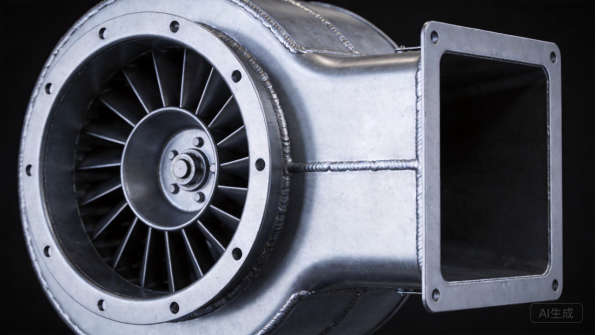
Abbildung 2: Ein geschnittenes Volutengehäuse zeigt den Volutengang, den Eintritt und die Austrittsgeometrie.
Konstruktionsfaktoren: Luftstrom, Druck und Geräusch
Die Konstruktion des Ventilatorgehäuses wird durch die Leistungs Kennlinie bestimmt: den Luftstrom und den statischen Druck, den der Ventilator an seinem Betriebspunkt liefern muss. Die Volutengeometrie, der Spalt zwischen Laufrad und Gehäuse und die Eintrittsform beeinflussen alle den Wirkungsgrad und die Druckentwicklung, und kleine geometrische Änderungen zeigen sich als messbare Leistungsunterschiede. AMCA Normen für Leistungstests geben Käufern eine gemeinsame Möglichkeit, zu überprüfen, ob ein Ventilator seine Nennleistung erfüllt.
Geräusch ist der zweite Konstruktionsfaktor. Die Gehäusegeometrie beeinflusst das aerodynamische Geräusch, und die Schwingungspfade vom Laufrad durch das Gehäuse und die Halterungen bestimmen, wie viel Körperschall ins Gebäude übertragen wird. ASHRAE Empfehlungen zur Auslegung von Lüftungssystemen behandeln akustische Maßnahmen, und das Gehäuse wird mit Versteifungen, Dämmoptionen und sauberen Luftströmungswegen ausgelegt. Diese Faktoren werden in der Zeichnungsphase festgelegt, nicht bei der ersten Geräuschmodifikation ermittelt.
Individuelle Anpassung in der Fertigung von Industrie-Ventilator- und Gebläsegehäusen
Individuell angefertigte Industrie-Ventilator- und Gebläsegehäuse existieren, weil jede Ventilatoranwendung ihren eigenen Durchfluss, Druck und ihr eigenes Layout hat. Käufer passen Gehäusemaße, Eintritts- und Austrittsorientierungen, Flanschbohrungen, Motorhalterung Positionen und Materialien für den Einsatz an, und sie erwarten Gehäuse, die zu ihren Laufrädern und Antriebssträngen passen. Die Maßanfertigung unterstützt auch Produktfamilien: Ein Volutenprofil kann mehrere Laufradbreiten und Drehzahlen bedienen.
Anpassungen umfassen Konformitätsdetails wie Schutzvorrichtungen, die den Sicherheitsanforderungen entsprechen, Flansche, die zu standardisierten Kanalabmessungen passen, sowie Oberflächenbehandlungen für die jeweilige Umgebung. OSHA formuliert Erwartungen an Maschinenschutz und Arbeitsplatzbelüftung, und Käufer fordern zunehmend dokumentierte Materialien und Prüfungsnachweise. Ein Hersteller, der Materialzertifizierungen und eine konsistente Chargenqualität nachweisen kann, verschafft Lüfter-OEMs die erforderlichen Unterlagen für Leistungs- und Sicherheitsnachweise.
Anwendungsfälle und Einsatzbereiche
Industrielle Belüftung und Absaugung
Die industrielle Belüftung ist der größte Markt für Gehäuserohrungen. Fabriken einsetzen wand- und dachmontierte Absaugventilatoren, um Hitze, Dämpfe und verbrauchte Luft abzuführen, sowie Zuluftventilatoren zur Frischluftzufuhr, wobei die Gehäuse auf die lufttechnischen Anforderungen des Gebäudes ausgelegt sind. Die Fertigung von Gehäusen für Industriellüfter und Gebläse bedient diese Nachfrage mit verzinkten Konstruktionen, die für einen langen service in anspruchsvollen Bedingungen ausgelegt sind.
Belüftungsprogramme richten sich nach Luftstrom- und Lärmzielen, die durch die>Anlage definiert sind, und das Gehäuse muss die Nenleistung im verfügbaren Platz an einer Wand oder dem Dach erbringen. SMACNA Fertigungsstandards regeln die Kanal- und Gehäuses Anschlüsse, und Käufer erwarten Gehäuse, die zu Standard-Kanälen und Flanschen passen. Für Hersteller ordern Belüftungs-OEMs in großen Stückzahlen und bestellen nach, wenn Projekte gewonnen werden, was eine stetige, wiederkehrende Nachfrage erzeugt.
Staubabscheidung und Materialförderung
Staubabscheide- und Materialförderanlagen verwenden Ventilatoren, die abrasive oder partikelbeladene Luft fördern, und die Gehäuse müssen Verschleiß widerstehen und die Leistung unter Hochleistungsbias aufrechterhalten. Radiallüfter mit schwereren Gehäusen, verschleißfesten Auskleidungen und sorgfältig versiegelten Fügen dienen diesen Systemen, und die Gehäusegeometrie ist auf die Druckanforderungen langer Kanalzüge ausgelegt.
Staubabscheidungsprojekte werden häufig nach Engineering gefertigt: Der Ventilator wird aus der Kanalplanung dimensioniert, und das Gehäuse wird auf einen spezifischen Betriebspunkt zugeschnitten. Käufer benötigen Dokumentation der Materialien und der Konstruktion, und die Gehäuse müssen mit den Einlass- und Auslassanschlüssen des Systems montierbar sein. Für Fertigungsbetriebe sind diese Projekte kleinerer Stückzahl, aber höherer Marge, und sie demonstrieren die Walz- und Schweißfähigkeit, die industrielle Kunden schätzen.
Staubabscheidesysteme erfordern zudem zuverlässige Dichtungen an den Fügen, da Leckagen Staub in den Arbeitsbereich gelangen lassen und die Abscheideeffizienz mindern; daher wird die Gehäuse- und Flanschkonstruktion für den Systemplaner dokumentiert.
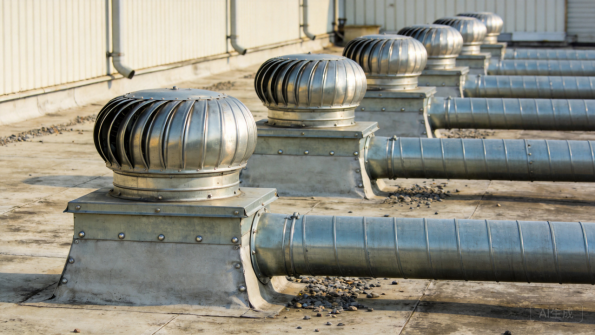
Abbildung 3: Dachabsaugventilator-Gehäuse verbinden sich mit Luftleitungssystemen in gesamten industriellen Einrichtungen.
HLK und Gewerbelüftung
HLK- und Gewerbelüftungssysteme verwenden Ventilatoren in Luftbehandlungsgeräten, Abzugssystemen und Parkhauslüftung, wo Effizienz und Geräuschentwicklung von Bedeutung sind. Gehäuse für diese Ventilatoren werden maßgeschneidert gefertigt, um in die Gerätekontur zu passen, mit Flanschverbindungen und Motorbefestigungen, die die Montage vereinfachen, und das Gehäusedesign unterstützt die Effizienz, die der Energiebudget des Projekts erfordert.
HLK-Programme folgen Normen und gesetzlichen Vorschriften: ASHRAE bietet Entwurfsrichtlinien, und Effizienzprogramme setzen zunehmend Mindestleistungen für Ventilatoren fest. Gehäuse müssen für die beanspruchten Bewertungen dokumentiert werden, und eine konsistente Geometrie über die Einheiten hinweg sorgt für wiederholbare Leistungsdaten. Für Hersteller kaufen HLK-OEMs Gehäuse in Produktionsmengen entsprechend Ausrüstungsplänen, was zuverlässige Lieferung und Qualität belohnt.
Prozess- und Spezialventilatoren
Prozess- und Spezialventilatoren fördern Luft bei spezifischen Anwendungen: Verbrennungsluft, Kühlung, Dunstabzug und Marine-Lüftung. Diese Anwendungen verwenden oft Edelstahl- oder beschichtete Gehäuse, explosiongeschützte Ausführung und Materialien, die auf die Prozessumgebung abgestimmt sind, und das Gehäuse muss Temperaturen, Chemikalien oder korrosiven Atmosphären standhalten, die bei Standardlüftung nie auftreten.
Spezialprogramme sind spezifikationsgetrieben. Käufer benötigen Materialzertifizierungen, Schweißdokumentation und Konstruktionsdetails, die zur Anwendung passen, und die Fähigkeit des Herstellers, mit Edelstahl, Beschichtungen und enger Geometrie umzugehen, gewinnt den Auftrag. Für Hersteller ist Spezialarbeit geringerer Umfang, aber hoher Wert, und sie baut das Kompetenzprofil auf, das größere Gewerbeaufträge gewinnt.
Für Hersteller bauen diese spezifikationsgetriebenen Aufträge Referenzen auf, die Türen im breiteren Ventilatormarkt öffnen.
Materialauswahl
Kaltgewalzte und verzinkte Stahl
In der industriellen Ventilator- und Gebläsegehäuse-Fertigung sind kaltgewalzter und verzinkter Stahl die Standardmaterialien. Verzinkter Stahl widersteht Korrosion durch Feuchtigkeit und allgemeine Industrieatmosphären, und seine Zinkbeschichtung schützt Schnittkanten opfernd, was bei gewalzten Kanten und geschweißten Verbindungen wichtig ist. Die American Galvanizers Association dokumentiert jahrzehntelange Dienstzeit für verzinkte Beschichtungen, und typische Gehäusestärken reichen von 1,2 mm für kleine Ventilatoren bis 3,0 mm für große Industrieverkleidungen.
Kaltgewalzter Stahl wird dort verwendet, wo das Gehäuse lackiert wird, und seine mechanischen Eigenschaften sind in Referenzen wie MatWeb’s Materialdatenbank zum Vergleich. Beide Materialien lassen sich problemlos walzen, schweißen und abschrägen, was den Fertigungsprozess über alle Gehäusgrößen hinweg reproduzierbar macht. Bei den meisten Lüftungs- und HLK-Anwendungen ist galvanisierter Stahl die kostengünstige Standardlösung, während Edelstahl für korrosive und Prozessaufgaben vorbehalten bleibt.
Die Gehäusedicke ist ebenfalls eine strukturelle Entscheidung: Große Gehäuse und Hochdruckventilatoren benötigen dickere Schalen, um Durchbiegung zu widerstehen, und die Dicke wird an den Betriebspunkt angepasst,而非 aus Gewohnheit gewählt.
Edelstahl
Edelstahl, hauptsächlich die Sorten 304 und 316, wird für Ventilatorgehäuse in Lebensmittel-, Pharmazie-, Chemie-, Marine- und korrosiven Prozessumgebungen spezifiziert. SSINA bietet guidance zur Sortenauswahl für korrosive Dienste, wobei Sorte 316 Molybdän für Chloridbeständigkeit hinzufügt. Edelstahlgehäuse müssen nie erneut beschichtet werden, vertragen Reinigungsverfahren und Chemikalien und bieten die saubere Oberfläche, die hygienische Branchen erfordern.
Edelstahl ist teurer und schwieriger zu verarbeiten als Kohlenstoffstahl und erfordert eine gesonderte Handhabung, um Kontamination zu vermeiden, die Oberflächenrost verursacht. Schweißnähte müssen kontrolliert und nachbearbeitet werden, um die Korrosionsbeständigkeit zu erhalten, und die zusätzlichen Materialkosten werden durch die Lebensdauer bei anspruchsvollen Einsätzen gerechtfertigt. Für Hersteller ist Edelstahlkompetenz ein Unterscheidungsmerkmal, das Prozess- und Lebensmittelbranche-Aufträge gewinnt.
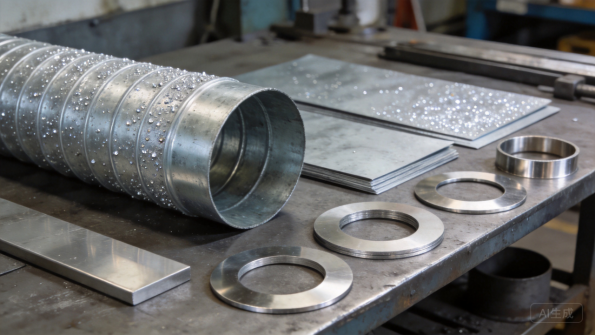
Abbildung 4: Gewalzte Schalen, Flachmaterial und Einlassrosetten decken das gesamte Gehäusespektrum ab.
Aluminium
Aluminiumgehäuse kommen dort zum Einsatz, wo Gewicht, Korrosionsbeständigkeit oder Funkenfestigkeit entscheidend sind: Marine-Lüftung, tragbare Geräte und hazardous locations, wo nicht funken bildende Bauweise erforderlich ist. Aluminium ist etwa ein Drittel so schwer wie Stahl, widersteht Korrosion natürlich, und seine Eigenschaften sowie Leitlinien zur Legierungsauswahl werden von Referenzen wie AZoMaterials.
dargestellt. Die Kompromisse sind Festigkeit und Kosten: Aluminiumgehäuse benötigen dickere Querschnitte, um die gleiche Steifigkeit zu erreichen, und das Material kostet mehr pro Kilogramm. Das Schweißen von Aluminium erfordert kontrollierte Wärmeeinbringung, um Verzug zu vermeiden, und an Verbindungen mit Stahlbeschlägen ist galvanische Trennung erforderlich. Für gewichtskritische und funkenfeste Anwendungen ist Aluminium trotz des Aufpreises oft die richtige Wahl.
Beschichtungen, Dichtungen und Hardware
Die Beschichtung schützt das Gehäuse und bestimmt dessen Lebensdauer. Pulverbeschichtung fügt Farbe und Haltbarkeit für lackierte Gehäuse hinzu, und der Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung, mit Performance-Nachweis nach ASTM InternationalNormen einschließlich Salzspray- und Haftfestigkeitstests. Dichtungen versiegeln Flanschverbindungen, wo Undichtigkeiten problematisch sind, und Befestigungen sowie Schutzvorrichtungen werden für die jeweilige Umgebung ausgewählt.
Bei Prozess- und Outdoor-Anwendungen gehört die Beschichtungs- und Hardware-Spezifikation zum Engineering: Hochtemperatur-Anwendungen benötigen ggf. wärmebeständige Beschichtungen, und korrosive Atmosphären erfordern Edelstahl-Hardware. Die Abstimmung von Oberfläche, Dichtung und Hardware-Spezifikation im Angebot vermeidet die häufigsten Reklamationen vor Ort – rostende Befestigungen und undichte Flansche – bereits vor Versand des Gebläses.
Bei Hochtemperatur-Prozessventilatoren wird die thermische Ausdehnung des Gehäuses in die Flansch- und Montagegeometrie eingerechnet.
Produktionsschwierigkeit
Laserschneiden und Zuschnittentwicklung
Die Fertigung von Industriegebläse- und Verdichtergehäusen beginnt mit dem Laserschneiden, das die flachen Zuschnitte für Gehäuseabschnitte, Eintrittskronen, Flansche und Halterungen liefert. Faserlaseranlagen halten Toleranzen um ± 0,1 mm ein, und bei XHX Metal bieten zwei 6-kW-Faserlaserschneidmaschinen eine Positioniergenauigkeit von ± 0,01 mm, was wichtig ist, wenn Flanschbohrungskreise und Eintrittsöffnungen mit der Kanalanbindung übereinstimmen müssen.
Die Zuschnittentwicklung ist der Schritt, in dem die Gehäusegeometrie entsteht: Die Volute wird aus der Scroll-Kurve entwickelt, und das Flachmuster muss den Biegezugabe-Wert des gewalzten Blechs berücksichtigen. Ingenieurwissen veröffentlicht mechanische Referenzen, die bei der Blechentwicklung verwendet werden, und Nests software ordnet die Teile so an, dass der Ausschuss über den gesamten Gehäusesatz minimiert wird. Das Schneide Stadium bestimmt, ob sich der gewalzte Mantel auf den richtigen Radius formt und die Flanschen sauber anschließen.
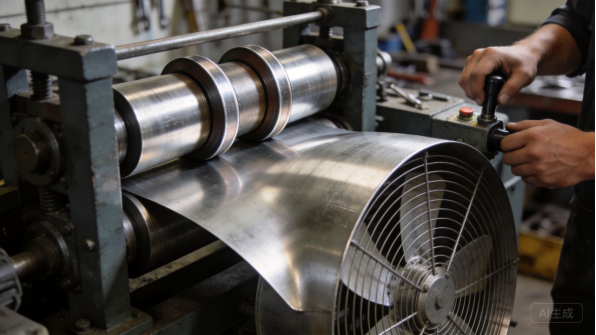
Abbildung 5: Plattenwalzen formt Gehäuserohre zur Volutengeometrie.
Walzen, Umformen und Volutengeometrie
Walzen ist der prägende Prozess der Gebläusegehäusefertigung: Plattenwalzen biegen den flachen Zuschnitt zum Gehäusemantel, und der Walzendurchmesser muss dem Entwurf entsprechen, damit die assembled Volute der Scroll-Kurve folgt. TWI Global bietet technische Anleitung zum Umformen und Schweißen von Stahl, und die Walzfolge, Kanten vorbereitung und Federung werden kontrolliert, um einen genauen Zylinder oder Scroll-Abschnitt zu erzeugen. Diese Umformstufe ist der Kern der Industriegebläse- und Verdichtergehäusefertigung.
Bei zentrifugalen Laufrädern wird das Gehäuse oft aus mehreren gewalzten Segmenten gefertigt, die zusammangeschweißt werden, wobei die Segmente nahtlos ineinander übergehen müssen, damit der Innenkanal glatt verläuft. Anschließend folgen das Flanschen, Perlenziehen und die Formgebung des Eintrittskehles, und jeder Arbeitsschritt wird gegen die Zeichnung überprüft. Das Walzen- und Formstufen ist entscheidend für die Ventilatorgeometrie und genau diese Fähigkeit unterscheidet die Gehäusefertigung von der allgemeinen Blechverarbeitung.
Schweißen, Flansche und Montage
Das Schweißen verbindet die Gehäusesegmente, befestigt Flansche, Halterungen und Motorträger und sorgt für eine leckagefreie Versorgung. Die Wärmeeinwirkung beim Schweißen kann gewalzte Schalen verziehen, daher werden die Teile eingespannt und in einer geplanten Reihenfolge bearbeitet, um Schrumpfung zu steuern, und durchgehende Schweißnähte an den Fugen verhindern Luftverluste, die die Ventilatorleistung mindern. Flansche werden rechtwinklig zum Gehäuse geschweißt, sodass Kanalanschlüsse spannungsfrei zusammenpassen.
Bei der Montage werden Eintrittskranz, Schutzgitter und Antriebskomponenten hinzugefügt, und das Gehäuse wird vor dem Einbau des Laufrads auf Rundheit, Ebenheit und Ausrichtung überprüft. Für OEMs, die den Ventilator selbst montieren, liefert der Hersteller die Gehäuse fertig vorbereitet für ihr Laufrad und ihre Motoren. Eine werkzeuggestützte Montage mit dokumentierten Prüfungen gewährleistet konstante Qualität über alle Gehäusegrößen hinweg, und diese Sorgfalt sorgt dafür, dass die Ventilatoren im Endtest zuverlässig laufen.
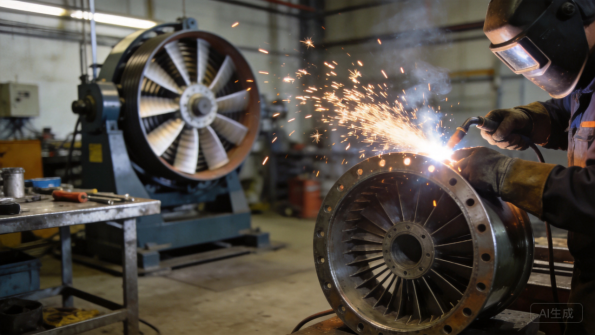
Abbildung 6: Flanschschweißen und dynamisches Auswuchten halten Ventilatoraggregate in der richtigen Lage.
Qualitätskontrolle und Leistungsverifikation
Die Qualitätskontrolle an Ventilatorgehäusen kombiniert Maßprüfung mit funktionaler Verifikation. Erstartikel werden gemäß Zeichnung geprüft – dabei werden Gehäuserundheit, Flanschrechtwinkligkeit und Bolzkreise überprüft – und Serienchargen folgen einem Steuerplan mit Stichproben. Die Schweißqualität wird an druckkritischen Nähten überprüft, und die Beschichtungsdicke wird bei lackierten Einheiten verifiziert.
Die Leistungsverifikation ist der ventilatorspezifische Schritt: Das Gehäuse wird mit einem Laufrad getestet, um Luftstrom, Druck und Geräuschentwicklung gegenüber der Nennleistung zu bestätigen, wobei Methoden gemäß AMCA Anwendungspraxis verwendet werden. Vibrations- und Auswuchtprüfungen stellen sicher, dass das Gehäuse den Antriebsstrang korrekt ausrichtet. Ein Hersteller, der Leistungsvergleichsprüfungen koordiniert, verschafft Ventilator-OEMs den Nachweis, den sie für Zertifizierungen und Projektfreigaben benötigen – ein erheblicher Vorteil in der Branche für Luftstromanwendungen.
Produktionsdurchlaufzeiten
Offertanfrage, technische Prüfung und Prototypen
Ein Gebläsegehäuse-Programm beginnt mit einer RFQ: Zeichnungen oder Leistungsspezifikation, Material, Oberfläche, Mengen und Zieltermin. Das Engineering-Team des Herstellers prüft die Konstruktion auf Herstellbarkeit – dabei werden Rollradius, Schweißzugang, Flanschpassung und Materialwahl geprüft – und erstattet innerhalb eines bis drei Werktage eine Kostenvoranschlag mit Anmerkungen. Prototypen werden in der Regel innerhalb von zehn bis zwanzig Werktagen geliefert, da die Rollen- und Schweißprogramme vorbereitet werden müssen.
Der Prototyp ist der Schritt, in dem die Gehäusegeometrie validiert wird: Das Gehäuserohr (Volute) wird gerollt und verschweißt, das Laufrad wird montiert und die Flanschverbindungen werden geprüft. Das Feedback zum Prototyp sollte Passnotizen und vorgeschlagene Zeichnungsänderungen umfassen. Bei Gebläseprogrammen lohnt sich ein vollständig montiertes Muster mit Laufrad – und nicht nur das Gehäuse – den Aufwand, da es die Funktionstüchtigkeit des Gehäuses vor Produktionsbeginn nachweist.
Käufer mit Standard-Gebläseprogrammen profitieren von zuvor freigegebenen Gehäusezeichnungen, was die Engineering-Prüfung auf einen Bestätigungscheck reduziert.
Werkzeug- und Prozessvorbereitung
Die meisten Gebläsegehäuse werden durch Laserschneiden, Plattenrollen und Schweißen gefertigt, was die Werkzeugkosten niedrig und Konstruktionsänderungen kostengünstig hält. Der entscheidende Aspekt ist die Prozesswerkzeugausstattung: Rollprogramme mit verifizierten Radien, Schweißvorrichtungen für Gehäuseteile und Flansche sowie Prüfschablonen für Bolzenkreise und Rundheit. Der Aufbau solcher Einrichtungen dauert bei einer neuen Gehäusegröße in der Regel ein bis zwei Wochen.
Bei sehr hohen Stückzahlen können dedizierte Vorrichtungen und Messlehren die Produktion beschleunigen, doch die Stückzahlen bei Gebläsegehäusen ermöglichen üblicherweise eine flexible Fertigung mit einer Kostenabwägung bereits im Kostenvoranschlag. Käufer sollten erwarten, dass der Hersteller die Werkzeugwirtschaftlichkeit prüft, anstatt teure Werkzeuge als notwendig anzunehmen.
Standard-Gehäusegrößen können bestehende Rollprogramme und Schweißvorrichtungen häufig wiederverwenden, was die Rüstzeit für Wiederholungsbestellungen verkürzt.
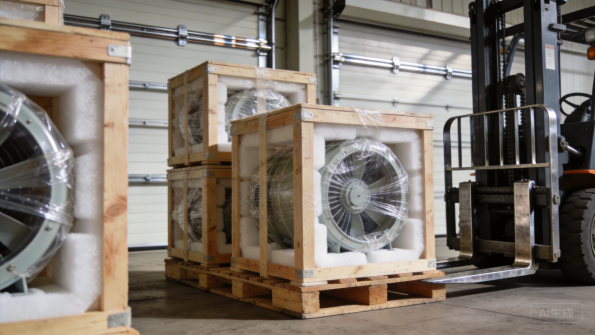
Abbildung 7: Gerollte Schalen und in Kisten verpackte Gehäuse werden mit Schutzverpackung für den Export versendet.
Produktionschargen und Mengenplanung
Bei der Fertigung von Industriegebläse- und Lüftergehäusen betragen die typischen Produktionsdurchlaufzeiten 20 bis 35 Werktage für Chargen von einigen Dutzend bis zu mehreren tausend Gehäusen, wobei Rollen, Schweißen und Beschichten den größten Anteil dieser Zeit in Anspruch nehmen. Größere Gehäuse benötigen mehr Zeit, da sie aus mehr Segmenten bestehen und einen höheren Handhabungsaufwand erfordern.
Die Bereitstellung von Prognosen hält die Lieferzeiten stabil. Wenn OEMs rolling Forecasts teilen, reserviert die Fabrik Material und Beschichtungskapazität und bestellt langfristige Artikel wie bestimmte Edelstahlqualitäten im Voraus. Verzinkte und kaltgewalzte Spulen sind normalerweise vorrätig, während Edelstahlbleche und kundenspezifische Beschichtungen eine bis zwei Wochen hinzukommen können. Ein klarer Zeitplan mit Meilensteindaten macht den Engpass sichtbar, bevor er zu einer Produktionsverzögerung wird.
Verpackung, Logistik und Dokumentation
Lüftergehäuse werden in auf das Produkt abgestimmter Verpackung versendet: gewickelte Schalen durch Folie und Schaum geschützt, Flansche vor Stoß geschützt, und große Gehäuse für Containerladung in Kisten verpackt. Exportsendungen verwenden rosthemmendes Papier oder VCI-Folie gegen Kondensation im Container, und der Hersteller sollte Kistenmaße, Bruttogewicht und Beladungsfotos für die Frachtplanung bereitstellen.
Dokumentation begleitet jede Sendung: Packlisten, Werkstoffzertifikate, Schweiß- und Beschichtungsprotokolle und Maßprüfberichte, sofern vereinbart. Käufer sollten den Dokumentensatz während des Angebots bestätigen, da Lüfterprojekte oft Aufzeichnungen für die Leistungsdatei erfordern. Kommunikation folgt klaren Meilensteinen, mit Fotos in jeder Phase, damit OEMs und Projekt käufer den Fortschritt ohne Ortsbesuche verfolgen können.
Für Projekt käufer werden Containerbeladungspläne im Angebot vereinbart, damit die Gehäusegrößen ins Frachtbudget passen.
Vergangene Fallstudien
Europäischer Lüftungs-OEM: Zentrifugalgebläse-Gehäuse
In der Fertigung von Lüfter- und Gebläsegehäusen bezog ein europäischer Lüftungs-OEM Zentrifugalgebläse-Gehäuse für seine Lüfterreihe, die Größen von 200 mm bis 630 mm in 1,5 mm verzinktem Stahl abdeckt. Die erste Bestellung bestand aus 120 Einheiten als Pilotprojekt zu FOB-Preisen von 88 bis 145 Dollar pro Gehäuse je nach Größe, und das Programm wuchs auf ein Jahresvolumen von etwa 3.200 Gehäusen, im Wert von rund 360.000 Dollar pro Jahr, mit einer Mindestbestellmenge von 120 Einheiten pro Größe.
XHX Metal fertigte die Gehäuse mit gewickelten Segmenten, geschweißten Flanschen und pulverbeschichteten Oberflächen an und lieferte die erste Produktionscharge in 28 Werktagen, verschifft als Teil eines gemeinsamen 20-Fuß-Containers. Nach 12 Monaten reduzierten Verbesserungen beim Wickeln und Zuschnitt die Stückkosten um 5 Prozent, die der OEM in seine Preisgestaltung einbezog. Das Programm läuft jetzt mit monatlichen Freigaben gegen eine rolling Forecast, mit Leistungs- und Maßaufzeichnungen, die jeder Charge beiliegen.
Nordamerikanischer HLK-Hersteller: Axiallüfter-Gehäuse
Ein nordamerikanischer HVAC-Hersteller benötigte axiallüftergehäuse mit Durchmessern von 250 mm bis 500 mm, etwa 8.000 Einheiten pro Jahr im monatlichen Durchschnitt von 650 Einheiten, mit einer Mindestbestellmenge von 300 Einheiten. Die Stückpreise variierten je nach Durchmesser zwischen 12 und 28 USD, was einem jährlichen Einkaufsvolumen von rund 160.000 USD entsprach; die Gehäuse wurden mit Schutzgittern, Motorhalterungen und Montagelaschen geliefert, bereit für die Fließfertigung des OEM.
Die ersten Artikel wurden maßlich überprüft und eine Pilotcharge von 350 Einheiten wurde innerhalb von 22 Werktagen geliefert. Im neunten Monat reduzierten Material- und Verschachtelungsoptimierungen die Stückkosten um sechs Prozent, und der OEM stellte das Programm auf eine monatliche Rahmenbestellung mit vereinbarten Lagerhaltungsstufen um. Das Programm zeigte, wie sich die Fertigung von Industrie-Ventilator- und Gebläsegehäusen auf Rahmenbestellmengen skalieren lässt, und die Gehäuse werden nun als Teil des Standardproduktionsplans des OEM mit Packlisten und Materialzertifikaten bei jeder Lieferung geliefert.
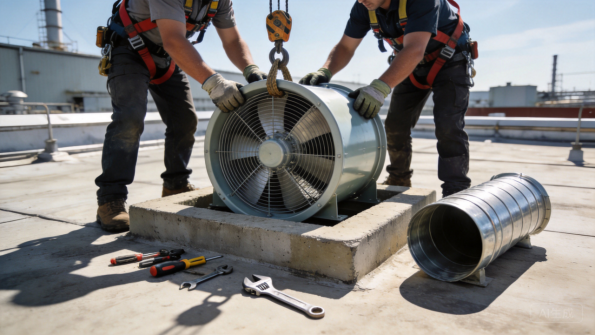
Abbildung 8: Axiallüftergehäuse werden auf Fabrikdächern installiert und angeschlossen.
Hersteller von Küchenabluftanlagen: Edelstahlverkleidungen
Ein Hersteller von Küchenabluftanlagen benötigte Ventilatorverkleidungen aus Edelstahl der Güte 304 mit 1,0 mm Wandstärke für gewerbliche Dunstabzugshauben-Systeme, mit geschweißten Nähten, gebürsteter Oberfläche und Flanschverbindungen für die Kanalanbindung. Der jährliche Bedarf lag bei etwa 600 Verkleidungen mit einer Mindestbestellmenge von 60 Einheiten, preislich zwischen 180 und 320 USD FOB je nach Größe, bei einem jährlichen Wert von rund 150.000 USD.
XHX Metal fertigte die ersten Artikel mit Schweiß- und Oberflächennachweis, und die erste Charge von 120 Verkleidungen versandte innerhalb von 32 Werktagen in einem Vollcontainer mit SGS-Inspektion im Werk. Das Qualitätsteam des Kunden genehmigte die Oberflächenproben vor der Serienproduktion, und das Programm liefert heute vierteljährliche Lieferungen mit Materialzertifikaten und Oberflächenprotokollen. Die Verkleidungen bestehen die fetthaltigen Lufttests des Kunden und wurden in zwei Ausrüstungslinien spezifiziert.
Staubabscheide-Projekt: Großdurchmesser-Gehäuse
Ein Integrator von Staubabscheidesystemen benötigte große zentrifugale Lüftergehäuse mit Durchmessern von 800 mm bis 1.250 mm für ein Anlagenprojekt, gefertigt aus 3,0 mm verzinktem Stahl in segmentierter Bauweise. Die Bestellung umfasste 50 Produktionsgehäuse sowie 20 Ersatzteile, preislich zwischen 450 und 980 USD FOB je nach Größe, bei einem Gesamtwert von etwa 85.000 USD, verschifft in zwei 40-Fuß-Containern.
Die Gehäuse wurden segmentiert mit angeschweißten Flanschen gefertigt und mit Montagezeichnungen für die Vor-Ort-Verbindung versandt, und das Erstteil wurde mit dem Laufrad des Projekts montiert, um die Gehäusespiralgeometrie zu bestätigen. Die Lieferung erfolgte in 34 Werktagen, und der Integrator verwendete dasselbe Gehäusedesign in einer zweiten Anlage. Das Programm zeigte, wie großdurchmesser-walzende Fertigung und segmentierter Aufbau auftragsengineering-Staubabsaugprojekte bedienen.
Zusammenfassung und nächste Schritte
Wichtige Erkenntnisse
Die Fertigung von Gehäusen für industrielle Lüfter und Gebläse ist eine geometriesensitive Disziplin, die mehr als Blechbearbeitung erfordert. Die Materialentscheidung treibt Kosten und Leistung voran – von verzinktem Stahl für die Belüftung bis zu Edelstahl für Prozessaufgaben –, und die Walz-, Schweiß- und Flanschprozesse entscheiden, ob das Gehäuse seine Bemessungsleistung erfüllt. Die Produktionserschwerung konzentriert sich auf die Spiralgeometrie, die Walzgenauigkeit und die Schweißdichtheit, genau dort, wo erfahrene Hersteller sich differenzieren.
Lieferzeiten folgen einem vorhersagbaren Ablauf: technische Prüfung in Tagen, Prototypen in zwei bis vier Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in drei bis fünf Wochen pro Charge. Durch Forecast-Sharing und stufenweise Lieferplanung bleiben OEM- und Projektprogramme im Zeitplan. Käufer, die Materialien, Leistungsziele und Dokumentationsanforderungen vor dem Angebot festlegen, haben reibungslosere Programme als jene, die Anforderungen erst bei der Endprüfung entdecken.
Warum XHX Metal
XHX Metal ist ein privately owned Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer jährlichen Kapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und produziert kundenspezifische Gehäuse, Hüllen, Enclosures und bearbeitete Teile für Exportkunden mit Verpackungen für den Seefrachtversand. Zwei 6kW-Faserlaserschneidmaschinen, Blechwalzen, CNC-Biegepressen sowie TIG- und MIG-Schweißen decken den Fertigungsbereich von Lüftergehäusen ab.
Das Unternehmen unterstützt Käufer von der Konstruktionsprüfung bis zur Produktion, liefert Erstteilprüfberichte und Materialzertifikate und koordiniert bei Bedarf Beschichtungs-, Maß- und Leistungsprüfungen. Für Programme zur Fertigung von Lüfter- und Gebläsegehäusen können Käufer zusammenhängende Blechfertigungsdienstleistungen und Produktseiten, und das Team wird Angebote, Qualitätsdokumentation und Lieferpläne auf die Bedürfnisse des Programms ausrichten.
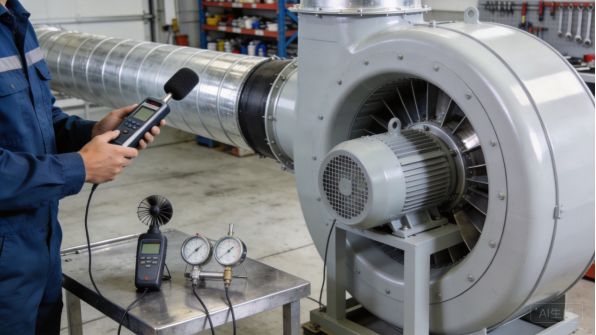
Abbildung 9: Die Leistungsprüfung überprüft Luftstrom, Druck und Geräuschentwicklung vor dem Versand.
So beginnen Sie Ihr Projekt
Starten Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Werkstoff, Oberflächenschliff, Leistungsziele, Mengen und Dokumentationsanforderungen festlegt. Wenn der Entwurf noch nicht finalisiert ist, senden Sie Fotos oder Skizzen des Lüfters, den Laufraddurchmesser und die Drehzahl, den Betriebspunkt sowie das jährliche Volumen, und das Engineering-Team empfiehlt eine herstellbare, rating-bereite Ausführung. Der übliche Ablauf lautet: Engineering-Prüfung, Angebot, Prototyp, Erstauftragsprüfung, Produktion und Versand, mit klarer Kommunikation in jedem Meilenstein.
Um ein Lüftergehäuse-Programm zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihren Entwurf über die XHX Metal-Website. Mit klaren Anforderungen und dem richtigen Partner wechselt ein industrielles Lüftergehäuse in wenigen Wochen vom Entwurf zur Produktion, mit Geometrie und Schweißqualität, die die Leistungsprüfung bestehen.
Was man einen Fertiger fragen sollte
Fragen Sie vor der Bestellung den Fertiger nach drei Dingen: welche Materialien und Stärken er regelmäßig rollt und schweißt, wie er die Gehäuserundheit und Flanschrechtwinkligkeit bei Erstaufträgen überprüft und welche Leistungs-, Schweiß- und Beschichtungsdokumentation er vorlegen kann. Die Antworten zeigen, ob die Werkstatt Lüftergehäuse als luftbewegende Bauteile oder als einfache Metallkästen behandelt.
Bestätigen Sie zudem die Rollkapazität für große Durchmesser, Erfahrung mit segmentierter Bauweise und Exportverpackung, denn diese Details entscheiden darüber, ob ein Gehäuse präzise und termingerecht ankommt. Ein Fertiger, der Prüfverfahren und Akzeptanzkriterien in das Angebot aufnimmt, behandelt Qualität als Teil des Produkts – und das ist der Partner, mit dem sich eine Lüfterlinie aufbauen lohnt.