La produzione di telai per ventilatori e soffiatori industriali è la disciplina della lavorazione lamiera dietro le camere a vite (scroll), i gusci circolari e le coperture che movimentano l’aria in fabbriche, edifici e impianti di processo. Un telaio è più di una semplice struttura: la sua geometria definisce come performa il rotore, quanta aria viene movimentata a una data pressione e quanto rumore fa il ventilatore, ed è per questo che AMCA International pubblica standard di classificazione delle prestazioni per le apparecchiature di movimentazione dell’aria e SMACNA definisce le pratiche di realizzazione per gli impianti aerei. Realizzare correttamente il telaio è un lavoro di ingegneria di precisione, non un ripensamento da tagliare e piegare.
Questa guida segue il percorso completo di un programma di telai per ventilatori personalizzati in sette fasi: il prodotto e le famiglie di telai, le applicazioni per cui ciascuno è adatto, la selezione del materiale, la complessità produttiva, i tempi di consegna, casi studio passati con dati reali di acquisto e un riassunto pratico. Che siate un OEM di ventilazione che si approvvigiona di camere a vite, un produttore HVAC che acquista telai per ventilatori assiali o un acquirente di progetto che specifica grandi camere per la raccolta della polvere, le informazioni qui contenute vi aiuteranno aBriefare un fornitore, pianificare tempistiche realistiche ed evitare i problemi di geometria e bilanciamento che emergono durante i collaudi finali.
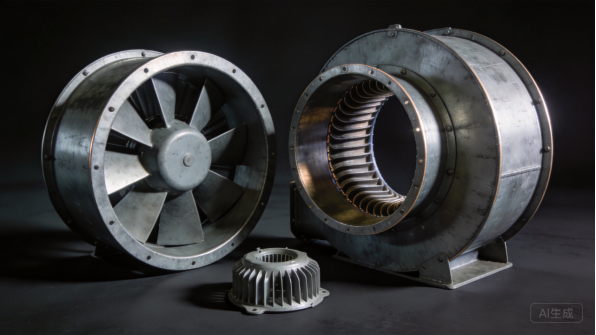
Figura 1: Telai per ventilatori e soffiatori industriali in costruzione galvanizzata e verniciata.
Il Prodotto: Cosa Sono i Telai per Ventilatori e Soffiatori Industriali
Tipi di Ventilatori e Famiglie di Telai
I ventilatori industriali si dividono in tre famiglie principali: assiali, centrifughi e a flusso misto. I ventilatori assiali muovono l’aria lungo l’asse dell’albero e utilizzano telai circolari o cubici semplici con supporto motore e protezione; i ventilatori centrifughi deviano l’aria di novanta gradi e utilizzano camere a vite spiraliformi che convertono la velocità in pressione; i progetti a flusso misto combinano entrambi i comportamenti in telai compatti. Ogni famiglia ha la propria geometria del telaio e la propria logica manifatturiera.
All’interno di ciascuna famiglia, i telai variano per dimensioni, servizio e disposizione di aspirazione. Un telaio per ventilatore assiale di piccole dimensioni può essere un anello arrotolato con staffe saldate, mentre una grande camera a vite centrifuga può essere costruita da diversi segmenti arrotolati e saldati con aspirazioni e bocche flangiate. La produzione di telai per ventilatori e soffiatori industriali copre tutte queste tipologie, e un manifattore che esegue arrotolamento, saldatura e flangiatura può fornire la gamma completa di telai agli OEM di ventilatori.
Componenti Principali e Loro Funzioni
I componenti principali di una cassa ventilatore sono il volute, il cono o anello di ingresso, la flangia di uscita, il supporto motore e le protezioni. Il corpo contiene la girante e modella il flusso d’aria: in un ventilatore centrifugo, la voluta raccoglie l’aria attorno alla girante e la convoglia verso l’uscita con perdite minime. L’anello di ingresso guida l’aria verso il ojo della girante, mentre la flangia di uscita si collega alla tubazione con una transizione graduale.
Il supporto motore e i sostegni dei cuscinetti sostengono il gruppo di trasmissione e devono essere allineati con la girante entro tolleranze strette, poiché un disallineamento causa vibrazioni e guasti anticipati dei cuscinetti. Le protezioni e le schermature tutelano il personale nelle zone in cui la girante è scoperta. Ogni componente rappresenta un punto di interfaccia, e il progetto della cassa deve rispettare le tolleranze in modo che la girante ruoti concentricamente, le flange si accoppino con le tubazioni e il ventilatore funzioni in silenzio per tutta la sua vita operativa.
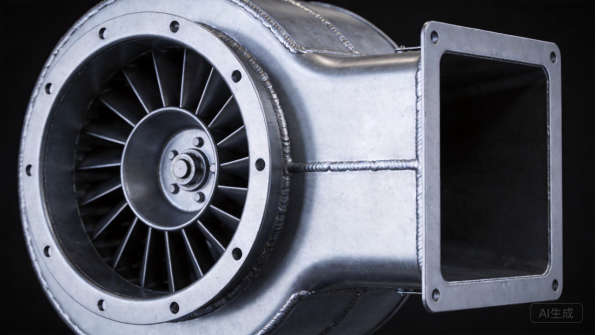
Figura 2: Un sezionato della voluta mostra la geometria del passaggio a spirale, dell’ingresso e dell’uscita.
Fattori progettuali: portata d’aria, pressione e rumore
La progettazione della cassa del ventilatore è determinata dalla curva prestazionale: la portata d’aria e la pressione statica che il ventilatore deve erogare nel suo punto di funzionamento. La geometria della voluta, il gioco tra girante e corpo, e la forma dell’ingresso influiscono tutti sull’efficienza e sullo sviluppo della pressione, e piccole variazioni geometriche si traducono in differenze prestazionali misurabili. AMCA gli standard di prova delle prestazioni offrono agli acquirenti un metodo comune per verificare che una ventola rispetti la propria classificazione.
Il rumore è il secondo fattore progettuale. La geometria della carcassa influenza il rumore aerodinamico e i percorsi delle vibrazioni dal rotore attraverso la cassa e i supporti determinano quanta rumorosità strutturale raggiunge l’edificio. ASHRAE linee guida per la progettazione di sistemi di ventilazione riguardano il trattamento acustico e la struttura è progettata con rinforzi, opzioni di isolamento e condotti d’aria a flusso pulito. Questi aspetti vengono definiti in fase di disegno, non scoperti al primo collaudo acustico.
Personalizzazione nella produzione di involucro per ventilatori industriali e soffianti
La produzione personalizzata di involucri per ventilatori industriali e soffianti esiste perché ogni applicazione del ventilatore ha le proprie caratteristiche di portata, pressione e ingombro. I acquirenti personalizzano le dimensioni della struttura, gli orientamenti di ingresso e uscita, la foratura delle flange, le posizioni dei supporti motore e i materiali per il servizio, e si aspettano involucri che si adattino alle loro giranti e ai loro trasmissioni. La fabbricazione su misura supporta anche famiglie di prodotti: un profilo a voluta può servire diverse larghezze di girante e velocità.
La personalizzazione include dettagli di conformità come protezioni che soddisfano i requisiti di sicurezza, flaneggi conformi alle dimensioni standard dei condotti e trattamenti superficiali per l’ambiente. OSHA definisce gli standard per le protezioni delle macchine e la ventilazione dei luoghi di lavoro, e gli acquirenti richiedono sempre più documentazione sui materiali e prove di collaudo. Un produttore che può fornire certificazioni dei materiali e qualità costante dei lotti fornisce agli OEM di ventilatori la documentazione necessaria per le prestazioni e le dichiarazioni di sicurezza.
Casi d’uso e applicazioni
Ventilazione industriale ed evacuazione
La ventilazione industriale è il mercato più ampio per le volute dei ventilatori. Le fabbriche utilizzano ventilatori di estrazione a parete e a tetto per eliminare calore, fumi e aria viziata, e ventilatori di mandata per introdurre aria fresca, con volute dimensionate in base all’esigenza di ricambio d’aria dell’edificio; la produzione industriale di volute per ventilatori e soffiatori soddisfa questa domanda con costruzioni zincate pensate per una lunga durata in condizioni gravose.
I programmi di ventilazione seguono i target di portata d’aria e rumorosità definiti dal progetto dell’impianto, e la voluta deve garantire le prestazioni nominali all’interno dello spazio disponibile a parete o a tetto. SMACNA standard di fabbricazione guidano le connessioni tra condotti e volute, e gli acquirenti si aspettano volute che corrispondano alle dimensioni standard dei condotti e delle flaneggi. Per i produttori, gli OEM di ventilazione ordinano in volume e riordinano man mano che si aggiudicano progetti, creando una domanda costante e ripetitiva.
Raccolta polvere e movimentazione materiali
I sistemi di raccolta polvere e movimentazione materiali utilizzano ventilatori che muovono aria abrasiva o ricca di particolato, e le volute devono resistere all’usura e mantenere le prestazioni in servizio pesante. Ventilatori centrifughi con telai più robusti, rivestimenti resistenti all’abrasione e giunti accuratamente sigillati servono questi sistemi, e la geometria della voluta è progettata per i requisiti pressometrici dei lunghi tratti di condotto.
I progetti di raccolta polvere sono spesso ingegnerizzati su misura: il ventilatore viene dimensionato a partire dal progetto del condotto, e la voluta viene costruita per corrispondere a un punto di lavoro specifico. Gli acquirenti necessitano della documentazione sui materiali e sulla costruzione, e le volute devono assemblarsi con i raccordi di entrata e uscita del sistema. Per i produttori, questi progetti sono a basso volume ma ad alto margine, e dimostrano la capacità di rotolatura e saldatura che i clienti industriali apprezzano.
I sistemi di raccolta polvere richiedono inoltre sigilli affidabili alle giunzioni, poiché le perdite permettono alla polvere di entrare nell’area di lavoro e riducono l’efficienza di raccolta; pertanto, la costruzione della voluta e della flaneggiatura viene documentata per il progettista del sistema.
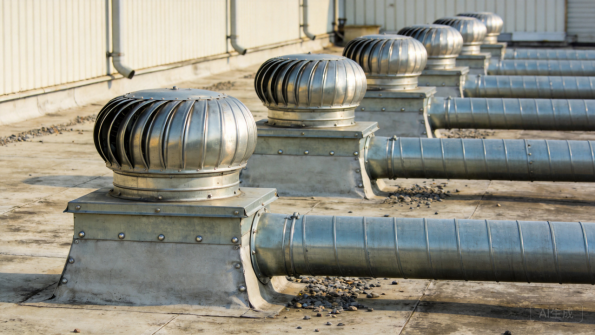
Figura 3: Le carette dei ventilatori di scarico del tetto si collegano ai sistemi di condotte in tutte le strutture industriali.
HVAC e Ventilazione Commerciale
I sistemi HVAC e di ventilazione commerciale utilizzano ventilatori nelle unità di trattamento dell’aria, nei sistemi di aspirazione e nella ventilazione dei parcheggi sotterranei, dove efficienza e livello sonoro sono fattori determinanti. Le carette per questi ventilatori sono progettate per adattarsi all’ingombro dell’apparecchiatura, con connessioni flangiate e supporti per motore che semplificano il montaggio, e la configurazione della carezza sostiene l’efficienza richiesta dal budget energetico del progetto.
I programmi HVAC rispettano standard e requisiti normativi: ASHRAE fornisce linee guida per la progettazione, e i programmi di efficienza stabiliscono sempre più prestazioni minime dei ventilatori. Le carette devono essere documentate per le classifiche dichiarate, e una geometria coerente tra le unità mantiene le prestazioni ripetibili. Per i produttori, gli OEM HVAC acquistano carette in volumi di produzione contro schemi equipaggiamento, il che premia la consegna affidabile e la qualità.
Ventilatori per Processi Speciali
I ventilatori per processi e speciali movimentano aria in compiti specifici: aria di combustione, raffreddamento, estrazione di fumi e ventilazione marina. Queste applicazioni utilizzano spesso carette in acciaio inossidabile o rivestite, costruzioni antideflagranti e materiali abbinate all’ambiente di processo, e la carezza deve resistere a temperature, sostanze chimiche o atmosfere corrosive che la ventilazione standard non incontra mai.
I programmi speciali sono guidati dalle specifiche. Gli acquirenti necessitano di certificazioni materiali, documentazione saldatura e dettagli costruttivi corrispondenti al compito, e la capacità del fabbricante di gestire acciaio inossidabile, rivestimenti e geometrie rigorose determina l’assegnazione dell’ordine. Per i fabbricatori, il lavoro speciale è a volume inferiore ma ad alto valore, e costruisce il profilo di capacità che permette di vincere programmi commerciali più ampi.
Per i fabbricatori, questi ordini guidati dalle specifiche costruiscono riferimenti che aprono porte nel mercato più ampio dei ventilatori.
Selezione Materiali
Acciaio Arrotolato a Freddo e Zincato
Nella manifattura di carette per ventilatori e soffiatori industriali, l’acciaio arrotolato a freddo e zincato sono i materiali di default. L’acciaio zincato resiste alla corrosione da umidità e atmosfere industriali generali, e il suo rivestimento zincato protegge i bordi tagliati in modo sacrificialle, il che conta sui bordi arrotolati e sulle giunzioni saldate. Il American Galvanizers Association documenta decenni di servizio per i rivestimenti zincati, e gli spessori tipici delle carette vanno da 1,2 mm per ventilatori piccoli a 3,0 mm per carette industriali grandi.
L’acciaio arrotolato a freddo è utilizzato quando la carezza sarà verniciata, e le sue proprietà meccaniche sono documentate in referenze come MatWeb’s materials database per confronto. Entrambi i materiali si laminano, saldano e bordano in modo prevedibile, il che mantiene il processo di fabbricazione ripetibile per tutte le dimensioni della scatola. Per la maggior parte delle applicazioni di ventilazione e HVAC, l’acciaio zincato è lo standard più economico, con l’acciaio inox riservato per servizi corrosivi e di processo.
Lo spessore della scatola è anche una decisione strutturale: box di grandi dimensioni e ventilatori ad alta pressione necessitano di gusci più spessi per resistere alla flessione, e lo spessore è abbinato al punto di servizio piuttosto che scelto per abitudine.
Acciaio Inox
L’acciaio inox, principalmente le qualità 304 e 316, è specificato per le scatole dei ventilatori in ambienti alimentari, farmaceutici, chimici, marini e di processo corrosivo. SSINA fornisce indicazioni per la selezione delle qualità per servizi corrosivi, con la qualità 316 che aggiunge molibdeno per la resistenza ai cloruri. Le scatole in acciaio inox non hanno mai bisogno di riverniciatura, tollerano lavaggi ad alta pressione e prodotti chimici, e presentano la superficie pulita richiesta dalle industrie igieniche.
L’acciaio inox è più costoso e più difficile da formare rispetto all’acciaio al carbonio, e richiede una gestione dedicata per prevenire la contaminazione che causa ruggine superficiale. Le saldature devono essere controllate e rifinite per preservare la resistenza alla corrosione, e il costo aggiuntivo del materiale è giustificato dalla durata di servizio in compiti gravosi. Per i fabbricatori, la capacità di lavorare l’acciaio inox è un fattore differenziante che conquista programmi dei settori di processo e alimentare.
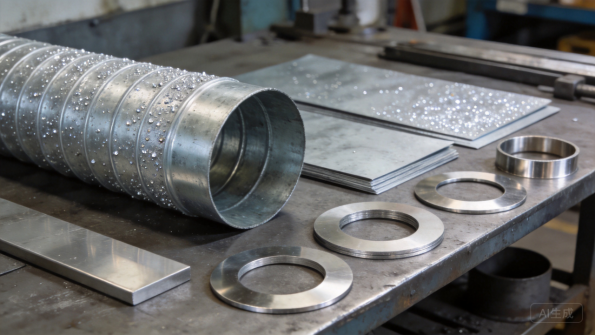
Figura 4: Gusci laminati, lastre piane e sagome per imboccature coprono la gamma di materiali per scatole di ventilatori.
Alluminio
Le scatole in alluminio appaiono dove peso, corrosione o resistenza agli scintillii sono importanti: ventilazione marina, unità portatili e luoghi pericolosi dove è richiesta una costruzione antideflagrante. L’alluminio ha circa un terzo del peso dell’acciaio, resiste naturalmente alla corrosione, e le sue proprietà e le indicazioni per la selezione delle leghe sono catalogate da riferimenti come AZoMaterials.
I compromessi riguardano resistenza e costo: le scatole in alluminio necessitano di sezioni più spesse per raggiungere la stessa rigidità, e il materiale costa di più al chilogrammo. La saldatura dell’alluminio richiede un apporto di calore controllato per evitare distorsioni, e è necessaria un’isolamento galvanico nelle giunzioni con fissaggi in acciaio. Per applicazioni critiche per peso e antideflagranti, l’alluminio è spesso la scelta giusta nonostante il premio.
Rivestimenti, Guarnizioni e Ferramenta
La finitura protegge la scatola e definisce la sua durata di servizio. La polvere di rivestimento aggiunge colore e durabilità per le scatole verniciate, e il Powder Coating Institute pubblica risorse tecniche sulla selezione e il test dei rivestimenti, con le prestazioni verificate secondo ASTM International standard che includono test di nebbia salina e di adesione. Le guarnizioni sigillano le connessioni flangiate dove la tenuta è critica, e i fissaggi e le protezioni sono selezionati in base all’ambiente.
Per applicazioni di processo e per esterni, la specifica del rivestimento e dell’hardware fa parte dell’ingegnerizzazione: le alte temperature possono richiedere rivestimenti termoresistenti, e gli ambienti corrosivi richiedono hardware in acciaio inossidabile. Concordare la finitura, la guarnizione e la specifica dell’hardware in fase di preventivo previene i reclami in campo più comuni, ovvero fissaggi arrugginiti e flange che perdono, prima della spedizione del ventilatore.
Per i ventilatori di processo ad alta temperatura, la dilatazione termica della cassa è progettata nella geometria delle flange e dei supporti.
Difficoltà di produzione
Taglio laser e sviluppo dei grezzi
La produzione delle casse per ventilatori e soffiatori industriali inizia con il taglio laser, che produce i grezzi piatti da cui derivano le sezioni della cassa, gli anelli di ingresso, le flange e le staffe. I sistemi a laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchine da taglio laser a fibra da 6 kW garantiscono una precisione di posizionamento di ±0,01 mm, fattore cruciale quando i fori dei piatti flangia e le aperture di ingresso devono allinearsi con la canalizzazione.
Lo sviluppo dei grezzi è dove ha inizio la geometria della cassa: la voluta viene sviluppata dalla curva a spirale, e il piano flat deve tenere conto dell’allungamento da piegatura della lamiera arrotolata. Engineers Edge pubblica i riferimenti meccanici utilizzati nello sviluppo delle lamiere, e il software di nesting dispone i pezzi per minimizzare gli scarti nell’insieme della cassa. La fase di taglio stabilisce se il guscio arrotolato si forma al raggio corretto e se le flange si accoppiano perfettamente.
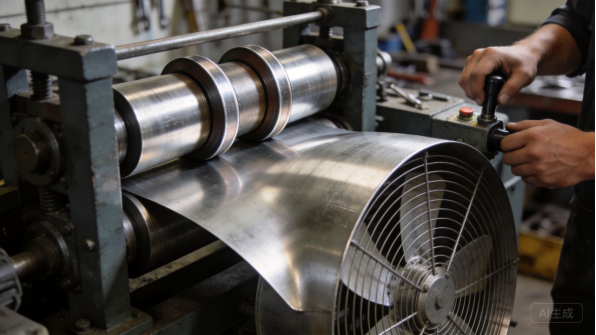
Figura 5: Le curve di laminazione delle piastre formano i gusci della cassa secondo la geometria della voluta.
Laminazione, formazione e geometria della voluta
La laminazione è il processo distintivo della lavorazione delle casse per ventilatori: i rulli pieganti curvano il grezzo piatto a formare il guscio della cassa, e il raggio dei rulli deve corrispondere al progetto affinché la voluta assemblata segua la spirale. TWI Global fornisce indicazioni tecniche sulla formazione e saldatura dell’acciaio, e la sequenza di laminazione, la preparazione dei bordi e il recupero elastico sono controllati per produrre un cilindro o una sezione a spirale corretti. Questa fase di formazione costituisce il cuore della produzione industriale di casse per ventilatori e soffiatori.
Per le girandole centrifughe, il corpo è spesso costruito da più segmenti arrotolati e saldati insieme, e le giunzioni tra segmenti devono essere omogenee per garantire una passages interno liscio. Seguono le operazioni di rabbronzatura, sagomatura e formazione del cono di ingresso, e ciascuna operazione viene verificata rispetto al disegno. La fase di arrotolamento e sagomatura è il momento in cui si determina la geometria della ventola, ed è proprio questa capacità che distingue il lavoro sui corpi ventola dalla lavorazione generale dell lamiera.
Saldatura, Bondoni e Assemblaggio
La saldatura unisce i segmenti del corpo, fissa i flangioni, le staffe e i supporti motore, e sigilla il comparto contro le perdite d’aria. Il calore generato dalla saldatura può deformare i gusci arrotolati, pertanto i pezzi vengono serrati e sequenziati per controllare il ritiro, e le saldature continue lungo le cuciture evitano perdite d’aria che ridurrebbero le prestazioni della ventola. I bondoni sono saldati perpendicolarmente al corpo in modo che i collegamenti dei condotti si accoppino senza sollecitazioni.
L’assemblaggio aggiunge l’anello di ingresso, le protezioni e i componenti di trasmissione, e il corpo viene verificato per rotondità, planarità e allineamento prima del montaggio del rotore. Per gli OEM che assemblano autonomamente la ventola, il lavoratore della lamiera consegna i corpi pronti per i rotor e i motori. L’assemblaggio su fixture con verifiche documentate garantisce qualità costante tra le diverse dimensioni dei corpi, e è proprio questa disciplina a permettere alle ventole di funzionare correttamente al collaudo finale.
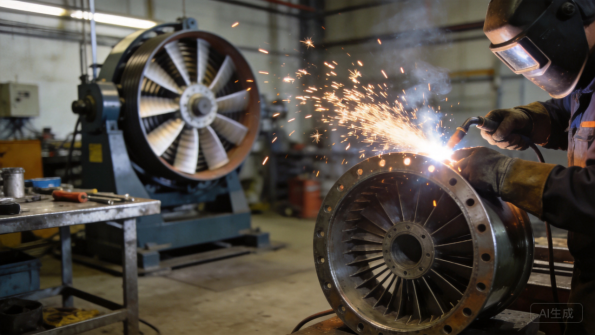
Figura 6: La saldatura dei bondoni e il bilanciamento dinamico mantengono i gruppi ventola nella retta via.
Controllo Qualità e Verifica delle Prestazioni
Il controllo qualità dei corpi ventola combina l’ispezione dimensionale con la verifica funzionale. I primi pezzi vengono ispezionati secondo il disegno, verificando la rotondità del corpo, la perpendicolarità dei bondoni e i cerchi di bulloni, mentre i lotti di produzione seguono un piano di controllo con campionatura. La qualità delle saldature è verificata sulle cuciture critiche per la pressione, e lo spessore del rivestimento è controllato sui corpi verniciati.
La verifica delle prestazioni è il passo specifico per le ventole: il corpo viene collaudato con un rotore per confermare portata d’aria, pressione e rumorosità rispetto alla targhetta, utilizzando metodi conformi alla prassi AMCA del settore. I controlli di vibrazione e bilanciamento confermano che il corpo allinea correttamente l’albero di trasmissione. Un lavoratore della lamiera che coordina i collaudi prestazionali fornisce agli OEM di ventole le prove necessarie per le certificazioni e le approvazioni dei progetti, un vantaggio concreto nel settore del movimento dell’aria.
Tempi di Produzione
RFQ, Revisione Tecnica e Prototipi
Un programma per telai di ventilatori inizia con un RFQ: disegni o specifiche prestazionali, materiale, finitura, quantità e tempistiche desiderate. Il team ingegneristico del produttore esamina il design per valutarne la fattibilità produttiva, controllando raggio di curvatura, accesso alle saldature, adattamento delle flange e scelta del materiale, e restituisce un preventivo con osservazioni entro uno tre giorni lavorativi. I prototipi vengono generalmente consegnati in dieci venti giorni lavorativi poiché è necessario preparare i programmi di curvatura e saldatura.
Il prototipo è la fase in cui la geometria del telaio viene validata: la voluta viene curvata e saldata, la girante viene installata e i collegamenti delle flange vengono verificati. Il feedback sul prototipo dovrebbe includere note di montaggio e modifiche suggerite ai disegni. Per i programmi relativi a ventilatori, un campione completamente assemblato con girante, e non solo il guscio, vale l’investimento perché dimostra che il telaio funziona prima dell’avvio della produzione.
Gli acquirenti con gamme standard di ventilatori beneficiano di disegni per telai già approvati, che riducono la revisione ingegneristica a una semplice verifica di conferma.
Attrezzature e Allestimento dei Processi
La maggior parte dei telai per ventilatori viene prodotta con taglio laser, curvatura delle lamiere e saldatura, il che mantiene bassi i costi degli utensili e rende economiche le modifiche al design. L’allestimento che conta riguarda le attrezzature di processo: programmi di curvatura con raggi verificati, fixture di saldatura per i segmenti della custodia e le flange, e template di ispezione per i cerchi forati e la rotondità. Realizzare questo allestimento richiede tipicamente una due settimane per una nuova dimensione del telaio.
Per volumi molto elevati, fixture e calibri dedicati possono accelerare la produzione, ma i volumi dei telai per ventilatori supportano solitamente una fabbricazione flessibile con una comparazione dei costi in sede di preventivo. Gli acquirenti dovrebbero prevedere che il produttore riveda la convenienza delle attrezzature piuttosto che dare per scontato che siano necessari costosi stampi.
Le dimensioni standard dei telai possono spesso riutilizzare i programmi di curvatura esistenti e le fixture di saldatura, riducendo i tempi di allestimento per gli ordini ripetuti.
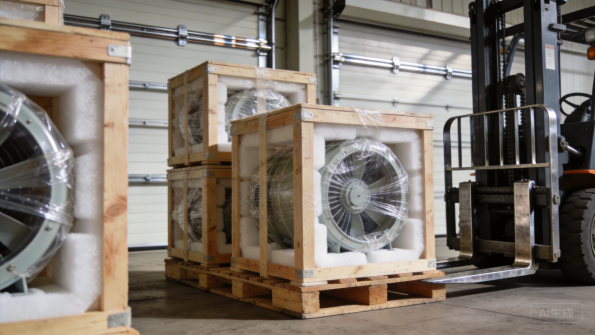
Figura 7: Gusci curvati e custodie imballate su casse vengono spediti con imballaggio protettivo per l’esportazione.
Lotti di Produzione e Pianificazione dei Volumi
Nella produzione di telai per ventilatori e soffiatori industriali, i tempi di consegna tipici sono di 20 a 35 giorni lavorativi per lotti da alcune decine a diverse migliaia di telai, con curvatura, saldatura e rivestimento che occupano la quota maggiore di tale tempo. Le custodie più grandi richiedono più tempo perché sono realizzate con più segmenti e necessitano di maggiori movimentazioni.
La condivisione delle previsioni mantiene stabili i tempi di fornitura. Quando gli OEM condividono previsioni mobili, la fabbrica riserva materiale e capacità di rivestimento e ordina in anticipo articoli con lunghi tempi di approvvigionamento come specifici gradi di acciaio inox. Le bobine zincate e laminato a freddo sono solitamente disponibili, mentre i fogli in acciaio inox e le finiture personalizzate possono aggiungere una-due settimane. Un piano chiaro con date milestone rende visibile il collo di bottiglia prima che diventi un ritardo di produzione.
Imballaggio, Logistica e Documentazione
Le copie dei ventilatori vengono spedite con imballaggio adatto al prodotto: gusci arrotolati protetti da pellicola e schiuma, flangette coperte contro gli urti e grandi carcasse imballate per il carico in container. Le spedizioni all’esportazione utilizzano carta antiruggine o pellicola VCI contro la condensa nel container, e il fabbricante dovrebbe fornire dimensioni delle casse, peso lordo e foto di carico per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati di materiale, registri di saldatura e rivestimento e rapporti dimensionali dove concordato. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivazione, perché i progetti per ventilatori spesso richiedono registri per il fascicolo prestazionale. La comunicazione segue milestone chiari, con foto in ogni fase, così che gli OEM e gli acquirenti dei progetti possano seguire i progressi senza visite in loco.
Per gli acquirenti dei progetti, i piani di carico del container vengono concordati in fase di preventivo affinché le dimensioni delle carcasse si adattino al budget di trasporto.
Casi Studio Recenti
OEM Europeo di Ventilazione: Girandi per Ventilatori Centrifughi
Nel settore della produzione industriale di giranti per ventilatori e soffianti, un OEM europeo di ventilazione ha sourcing giranti centrifughe per la sua gamma di ventilatori, dalle dimensioni da 200 mm a 630 mm in acciaio zincato da 1,5 mm. L’ordine iniziale era di 120 unità come pilota a prezzi FOB da 88 a 145 dollari per girante a seconda della dimensione, e il programma è cresciuto fino a un volume annuo di circa 3.200 giranti, per un valore di circa 360.000 dollari all’anno, con un ordine minimo di 120 unità per dimensione.
XHX Metal ha realizzato le giranti con segmenti arrotolati, flangette saldate e finiture a polvere, e ha consegnato il primo lotto produttivo in 28 giorni lavorativi, spedito come parte di un container da 20 piedi condiviso. Dopo 12 mesi, miglioramenti nella rotolatura e nel nesting dei blank hanno ridotto il costo unitario del 5 percento, che l’OEM ha trasferito nella sua pricing. Il programma ora funziona con rilasci mensili su base di previsioni mobili, con registri prestazionali e dimensionali che accompagnano ogni lotto.
Produttore Nordamericano HVAC: Gabbie per Ventilatori Assiali
Un produttore nordamericano di impianti HVAC necessitava di alloggiamenti per ventole assiali con diametri da 250 mm a 500 mm, circa 8.000 unità l’anno con una media mensile di 650 unità e un ordine minimo di 300 unità. I prezzi unitari variavano da 12 a 28 USD a seconda del diametro, per un valore d’acquisto annuale di circa 160.000 USD, e gli alloggiamenti venivano spediti con protezioni, staffe per motore e flange di montaggio pronte per la linea di assemblaggio dell’OEM.
I primi esemplari sono stati verificati dimensionalmente e un lotto pilota di 350 unità è stato consegnato in 22 giorni lavorativi. Nel nono mese, i miglioramenti del materiale e del nesting hanno ridotto il costo unitario del 6 percento, e l’OEM ha convertito il programma in un ordine quadro mensile con livelli di scorta concordati. Il programma ha dimostrato come la produzione di alloggiamenti per ventole industriali e soffiatori si adatti ai volumi degli ordini quadro, e gli alloggiamenti vengono ora consegnati come parte del piano di produzione standard dell’OEM con liste di imballaggio e certificati materiali su ogni spedizione.
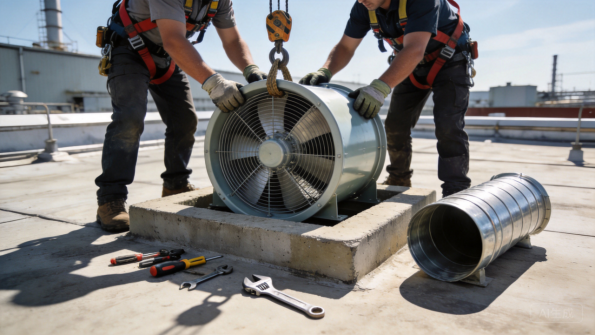
Figura 8: Gli alloggiamenti per ventole assiali sono installati e collegati sui tetti degli stabilimenti.
Produttore di Attrezzature per Aspirazione Cucina: Cuffie in Acciaio Inossidabile
Un produttore di attrezzature per aspirazione da cucina necessitava di cuffie per ventole in acciaio inossidabile grado 304, da 1,0 mm, per sistemi di cappa per piani cottura commerciali, con saldature a filo, finitura spazzolata e connessioni flangiate per tubazioni. Il fabbisogno annuale era di circa 600 cuffie con un ordine minimo di 60 unità, prezzate da 180 a 320 USD FOB a seconda della dimensione, per un valore annuale di circa 150.000 USD.
XHX Metal ha prodotto i primi esemplari con verifica di saldatura e finitura, e il primo lotto di 120 cuffie è stato spedito in 32 giorni lavorativi in un container completo con ispezione SGS nello stabilimento. Il team qualità del cliente ha approvato i campioni di finitura prima della produzione in volume, e il programma eroga ora rilasci trimestrali con certificati materiali e registri di finitura. Le cuffie superano i test del cliente per aria ricca di grasso e sono state specificate su due linee di attrezzatura.
Progetto Raccolta Polveri: Alloggiamenti di Grande Diametro
Un integratore di sistemi per la raccolta polveri necessitava di grandi alloggiamenti per ventole centrifughe con diametri da 800 mm a 1.250 mm per un progetto dello stabilimento, realizzati in acciaio zincato da 3,0 mm in costruzione segmentata. L’ordine copriva 50 alloggiamenti di produzione più 20 pezzi di ricambio, prezzati da 450 a 980 USD FOB a seconda della dimensione, per un valore totale di circa 85.000 USD, spediti in due container da 40 piedi.
I revestimenti furono realizzati in segmenti con flange saldate e spediti con disegni di montaggio per il giunto in cantiere, e il primo pezzo fu dotato del girante del progetto per confermare la geometria della voluta. La consegna fu completata in 34 giorni lavorativi, e l’integratore utilizzò lo stesso progetto di rivestimento in un secondo impianto. Il programma ha dimostrato come la laminazione di grande diametro e la costruzione segmentata servano i progetti di raccolta polveri su ordinazione.
Sintesi e Prossimi Passi
Punti Chiave
La produzione di rivestimenti per ventilatori e soffiatori industriali è una disciplina sensibile alla geometria che richiede più del semplice lavoro di lamiera. La scelta del materiale guida i costi e le prestazioni, dall’acciaio zincato per la ventilazione all’acciaio inossidabile per compiti di processo, e i processi di laminazione, saldatura e flangiatura decidono se il rivestimento esegue secondo la propria classificatione. La difficoltà produttiva si concentra nella geometria della voluta, nella precisione di laminazione e nella qualità della tenuta saldata, esattamente dove i fabbricatori esperti si differenziano.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in due-quattro settimane, attrezzeria di processo in una-due settimane e produzione in tre-cinque settimane per lotto. La condivisione delle previsioni e la pianificazione delle consegne scalari tengono in programma i programmi OEM e dei progetti. Gli acquirenti che definiscono materiali, obiettivi prestazionali e requisiti documentali prima della quotatura avranno programmi più fluidi di coloro che scoprono i requisiti durante il collaudo finale.
Perché XHX Metal
XHX Metal è un produttore di lamiera a proprietà privata a Dongguan, Cina, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua superiore a 500.000 pezzi. Lo stabilimento opera sotto un sistema di gestione qualità ISO 9001:2015 con certificazioni CE e SGS e produce rivestimenti personalizzati, involucri, cassette e parti fabbricate per clienti esportatori con imballaggio progettato per il trasporto marittimo. Due taglieri laser a fibra da 6kW, laminazione lastre, piegatrici CNC e saldatura TIG e MIG coprono il lato di fabbricazione del lavoro di rivestimento per ventilatori.
L’azienda supporta gli acquirenti dalla revisione del design fino alla produzione, fornisce report di ispezione del primo articolo e certificati materiali e coordina verifica di rivestimento, dimensionale e prestazionale quando richiesto. Per programmi di produzione di rivestimenti per ventilatori e soffiatori industriali, gli acquirenti possono consultare i relativi servizi di lavorazione lamiera e pagine prodottoe il team strutturerà preventivi, documentazione di qualità e piani di consegna in base alle esigenze del programma.
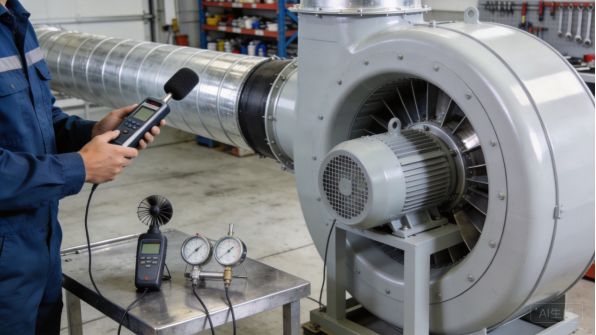
Figura 9: i test di prestazione verificano portata d’aria, pressione e rumore prima della spedizione.
Come iniziare il tuo progetto
Inizia con un file STEP o STP e un disegno che indichi materiale, finitura, obiettivi prestazionali, quantità e requisiti documentali. Se il progetto non è ancora definitivo, invia foto o schizzi della ventola, il diametro e la velocità del rotore, il punto di lavoro e il volume annuo, e il team di ingegneria ti consiglierà un progetto realizzabile e pronto per la classificazione. Il percorso tipico prevede: revisione ingegneristica, preventivo, prototipo, ispezione del primo pezzo, produzione e spedizione, con comunicazione chiara a ogni milestone.
Per discutere un programma di strutture per ventole, contatta Barry al +86 13244963694 o all’indirizzo sales01@xinghaoxin.com, oppure invia il tuo progetto tramite il sito web di XHX Metal. Con requisiti chiari e il partner giusto, una struttura per ventola industriale passa dal disegno alla produzione in poche settimane, con geometria e qualità delle saldature in grado di superare i test prestazionali.
Cosa chiedere a un fabricante
Prima di effettuare un ordine, poni al fabricante tre domande: quali materiali e spessori rotola e salda regolarmente, come verifica la rotondità del basamento e la quadratura della flanella sui primi pezzi, e quale documentazione prestazionale, saldaturistica e di rivestimento può fornire. Le risposte rivelano se l’officina tratta le strutture per ventole come componenti per il movimento dell’aria o come semplici scatole metalliche.
Conferma anche la capacità di rotolatura per grandi diametri, l’esperienza nella costruzione segmentata e l’imballaggio per l’esportazione, perché questi dettagli decidono se una struttura arriva vera e nei tempi previsti. Un fabricante che elenca metodi di prova e criteri di accettazione nel preventivo considera la qualità come parte del prodotto, ed è il partner con cui vale la pena costruire una linea di ventole.