La fabbricazione di armadiature per apparecchiature elettriche è la disciplina della lamiera che si occupa dei cabinets destinati a proteggere sistemi UPS, alimentatori industriali, backup a batteria e quadri di distribuzione. Si tratta di armadiature grandi e pesanti, progettate per resistere a calore, carico e sicurezza elettrica, prodotte in lotti più piccoli rispetto ai tipici prodotti in lamiera poiché ogni sistema elettrico viene ingegnerizzato in base al sito. Standard e pratiche normativi della UL, NEMA, nonché della IEEE definiscono come vengono costruiti e installati i dispositivi per l'energia, mentre le linee guida TIA e Uptime Institute stabiliscono le aspettative degli ambienti elettrici dei data center nei confronti delle rispettive infrastrutture.
Questa guida segue l'intero iter di un programma personalizzato per armadiature elettriche in sette fasi: il prodotto e le sue famiglie, le applicazioni servite, la selezione dei materiali, la difficoltà di produzione, i tempi di consegna, casi studio passati con dati di acquisto realistici e un riassunto pratico. Che siate un OEM UPS che ricerca armadiature rack-mount, un integratore di data center che acquista armadiature da pavimento o un operatore telecom che specifica armadiature per backup a batteria, le informazioni qui contenute vi aiuteranno a fornire al fabbricante un brief chiaro, pianificare tempistiche realistiche ed evitare problemi termici e di adattamento che emergono durante la messa in servizio.

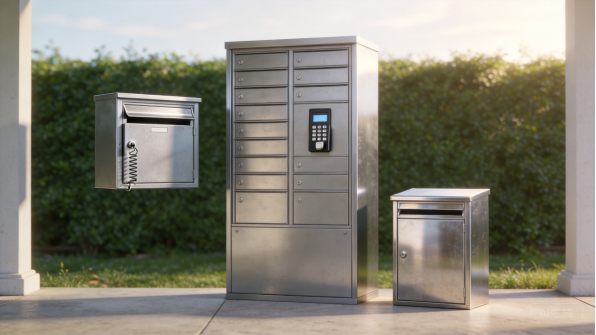
Figura 1: Armadiature per apparecchiature elettriche nelle configurazioni rack-mount, da pavimento e wall-mount.
Il Prodotto: Cosa Sono le Armadiature per Apparecchiature Elettriche
Famiglie di Prodotto e Configurazioni
Le armadiature per apparecchiature elettriche si dividono in tre famiglie principali: armadiature rack-mount, armadiature da pavimento e scatole wall-mount. Le armadiature rack-mount ospitano moduli UPS e unità di distribuzione della potenza (PDU) in rack da 19 pollici; quelle da pavimento contengono sistemi UPS più grandi, stringhe di batterie e quadri di distribuzione; le scatole wall-mount servono alimentatori più piccoli e distribuzione di ramo. Ciascuna famiglia presenta proprie caratteristiche di dimensioni, carico e logica di installazione.
All'interno di ciascuna famiglia, le armadiature variano per capacità, raffreddamento e accesso. Una piccola scatola wall-mount può essere un guscio formatosi con sportello a cerniera, mentre un armadio UPS da pavimento può essere una struttura saldata con ante anteriori e posteriori, telai di montaggio interni, gestione cavi e sistemi di ventilazione. La fabbricazione di armadiature per apparecchiature elettriche abbraccia tutte queste soluzioni, e un fabbro che esegue formatura di grandi pannelli, saldatura e assemblaggio può fornire la gamma completa agli OEM di apparecchiature elettriche.
Componenti Principali e Loro Funzioni
I componenti fondamentali sono il corpo dell’armadio, le porte, i telai di montaggio interni, la gestione dei cavi, la ventilazione e la messa a terra. Il corpo sostiene il carico strutturale e definisce l’ingombro delle attrezzature, le porte forniscono l’accesso per la manutenzione e la protezione, mentre i telai di montaggio interni sostengono i moduli UPS, le batterie, gli interruttori e le barre collettore. La gestione dei cavi instrada in modo ordinato i cavi di potenza e segnale, e la ventilazione rimuove il calore dall’apparato racchiuso.
La messa a terra è un componente critico per la sicurezza: l’involucro garantisce il percorso di messa a terra dell’apparato, con barre di terra, bulloni e continuità tra porte e pannelli. Guarnizioni e sigillature proteggono da polvere e umidità laddove lo prevede la classe di protezione. Ogni componente è un punto di accoppiamento, e la progettazione dell’involucro deve mantenere le tolleranze affinché le porte si allineino, i pannelli si montino e l’armadio si assembli senza modifiche in cantiere.
Le piastre di ingresso cavi e i kit di pressacavo vengono predisposti in base al piano di cablaggio, così che l’installazione in sito non richieda forature sul campo.
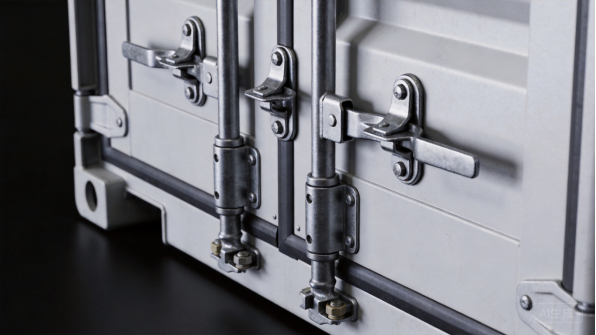
Figura 2: I dettagli dell’involucro includono porte bloccabili, guarnizioni di tenuta e piastre di ingresso cavi.
Fattori di progetto: calore, carico e sicurezza elettrica
La progettazione delle custodie per apparecchiature di potenza è determinata da tre requisiti: dissipazione del calore, carico strutturale e sicurezza elettrica. I sistemi UPS generano calore che deve essere espulso attraverso ventilazione, ventilatori o ambienti climatizzati, pertanto il percorso dell’aria e il montaggio dei ventilatori dell’involucro sono progettati in base al carico termico. L’armadio deve anche sostenere il peso dei moduli e delle batterie, il che determina la resistenza del telaio e la progettazione della base.
La sicurezza elettrica condiziona la costruzione: distanze di sicurezza, isolamento, barriere e messa a terra seguono tutte le caratteristiche dell’apparato e gli standard applicabili. UL valutazioni e NEMA classi definiscono le aspettative degli acquirenti verso gli involucri per apparecchiature di potenza, e IEEE standard coprono la pratica dei sistemi di potenza. Questi fattori vengono definiti in fase di preventivo, non scoperti in fase di collaudo, perché determinano il materiale, la geometria e la documentazione dell’involucro.
Personalizzazione nella fabbricazione di involucri per apparecchiature di potenza
La personalizzazione degli involucri per apparecchiature di potenza esiste perché ogni sistema di potenza è progettato per il suo sito e per il suo compito. Gli acquirenti personalizzano dimensioni dell’armadio, disposizioni delle porte, montaggi interni, schemi di ingresso cavi, ventilazione, colori e etichettatura, e si aspettano che l’involucro si assembli con i loro moduli e barre collettore. La lavorazione su misura supporta anche famiglie di prodotti: una piattaforma di armadio unica può servire diversi livelli di potenza con layout interni differenti.
La personalizzazione include dettagli di conformità quali dispositivi di messa a terra, posizionamento delle barriere e documentazione per la certificazione dell’attrezzatura. ANSI e norme correlate orientano la costruzione degli armadietti, e gli acquirenti richiedono sempre più materiale documentato e prove di collaudo. Un produttore che può fornire certificazioni dei materiali e qualità costante del lotto dà agli OEM di apparecchiature elettriche il fascicolo di cui hanno bisogno per le approvazioni UL e di progetto.
Casi d’uso e applicazioni
Centri dati e sale IT
I centri dati e le sale IT rappresentano il mercato più vasto per gli armadietti UPS. Gli armadi UPS da rack e autoportanti proteggono le infrastrutture elettriche che mantengono in funzione i server, e vengono installati in sale elettriche e corridoi IT dove spazio, raffreddamento e accesso per la manutenzione sono pianificati. Uptime Institute linee guida per i tier e TIA standard per centri dati definiscono le aspettative delle sale elettriche, e gli armadietti vengono specificati per capacità, ridondanza e manutenibilità.
Per i programmi dei centri dati, l’involucro deve arrivare in orario per la messa in servizio e corrispondere al layout della sala. Gli OEM UPS ordinano gli involucri in lotti di produzione in base al programma delle loro attrezzature, e gli integratori acquistano armadietti autoportanti per progetto. La produzione di involucri per apparecchiature elettriche serve questa domanda con qualità e documentazione costanti, e gli acquirenti apprezzano i produttori che comprendono l’ambiente della sala elettrica.
Elettricità industriale e controllo
Nella produzione di involucri per apparecchiature elettriche, gli stabilimenti industriali utilizzano armadietti elettrici per sistemi UPS, alimentatori, invertitori e distribuzione nelle sale di controllo e nelle aree macchinari. Questi armadietti sono costruiti per resistere a calore, vibrazioni e polvere, con ventilazione dimensionata in base all’attrezzatura e sportelli apribili per la manutenzione periodica. Il sistema di tipo NEMA orienta la costruzione per gli ambienti industriali, e gli acquirenti specificano il grado in base alle condizioni dello stabilimento.
I programmi industriali sono spesso realizzati su misura: l’involucro è dimensionato in base alla lista delle attrezzature e al sito, e il produttore realizza secondo un disegno di progetto. Si prevede documentazione di materiali, messa a terra e costruzione, e la consegna viene programmata in base al piano di messa in servizio dello stabilimento. Per i produttori, il lavoro elettrico industriale è a volume inferiore ma dal valore maggiore, e dimostra la capacità di lavorazione di grandi pannelli e saldatura di cui gli OEM elettrici hanno bisogno.
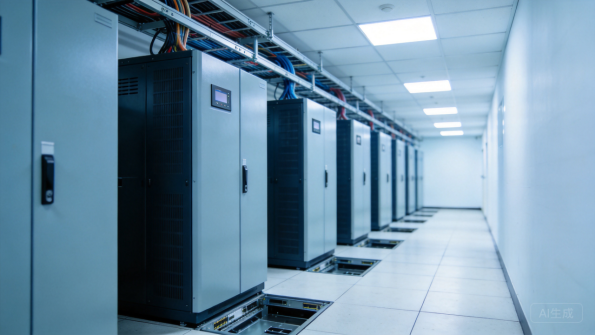
Figura 3: Gli armadietti UPS autoportanti servono le sale elettriche nei centri dati.
Alimentazione di backup per telecom e rete
Siti di telecomunicazioni e rete utilizzano armadietti per backup a batteria che mantengono in funzione le apparecchiature di comunicazione durante i blackout. Questi armadietti ospitano batterie, raddrizzatori e distribuzione, e sono costruiti per installazione in armadio o a parete nei siti cellulari e nelle baitelle di rete. Tenuta stagna, ventilazione e peso delle batterie sono i principali fattori di progetto, e gli armadietti devono resistere ad ambienti esterni e semi-esterni.
I programmi di telecomunicazioni seguono specifiche e standard degli operatori, e gli armadietti sono documentati per il processo di approvazione del sito. Gli armadietti per batterie sono pesanti, quindi progettazione della base e punti di sollevamento fanno parte dell’ingegnerizzazione, e il layout interno è adattato alle dimensioni delle batterie e dei raddrizzatori. Per i produttori, il lavoro di telecomunicazioni è affare ricorrente poiché gli operatori espandono le reti e aggiornano i siti.
Gli ingegneri di sito verificano anche l’apertura della porta e l’accesso alla manutenzione quando l’armadietto viene specificato, il che influenza il layout dell’armadio.
Archiviazione dell’energia e integrazione delle rinnovabili
I sistemi di archiviazione dell’energia e rinnovabili utilizzano armadietti per inverter, gestione delle batterie e collegamento alla rete. Questi armadietti sono costruiti per installazione all’esterno in siti solari e di accumulo, con tenuta atmosferica, protezione dalla corrosione e ventilazione per elettronica di alta potenza. L’armadio deve sostenere carichi pesanti e resistere all’ambiente del sito per decenni.
I programmi rinnovabili sono guidati da specifiche, con documentazione per codici di rete e approvazione del progetto. Gli armadietti per esterno richiedono finiture stabilizzate ai raggi UV, porte sigillate e ventilazione filtrata, e il layout interno è adattato alle apparecchiature inverter e BMS. Per i produttori, questo è un mercato in crescita che premia l’ingegnerizzazione contro la corrosione e l’esperienza con armadietti di grandi dimensioni.
Le sale batterie e gli armadietti inverter necessitano inoltre di ventilazione abbinata al dissipamento termico delle apparecchiature, che la documentazione di progetto dell’armadietto riporta per l’ingegnere di sito.
Selezione dei materiali
Acciaio laminato a freddo e zincato
L’acciaio laminato a freddo è il materiale standard per gli armadietti elettrici, protetto da verniciatura a polvere. Si forma facilmente, si saldare in modo prevedibile e sopporta i carichi pesanti dei moduli UPS e delle batterie, e le sue proprietà meccaniche sono documentate in referenze come il database dei materiali di MatWeb per il confronto. Gli spessori tipici variano da 1,2 mm per i quadri a parete a 2,0 mm o più per gli armadietti da terra che sostengono il peso delle apparecchiature.
L’acciaio zincato aggiunge un rivestimento di zinco per componenti interni e utilizzo all’aperto, e il American Galvanizers Association documenta la lunga durata dei rivestimenti in zinco. Per gli armadi elettrici, i pannelli interni zincati e le strutture di montaggio resistono alla corrosione, mentre le superfici esterne verniciate conferiscono la finitura del prodotto. Entrambi i materiali vengono tagliati, piegati e saldati in modo prevedibile, il che mantiene la ripetibilità della fabbricazione su tutte le dimensioni degli armadi.
Le strutture interne di montaggio sono spesso realizzate con lo stesso tipo di materiale, mantenendo il sistema dell’involucro coerente e tracciabile.
Acciaio Inossidabile
L’acciaio inossidabile, principalmente nelle gradazioni 304 e 316, è specificato per armadi elettrici in installazioni marine, alimentari, farmaceutiche, chimiche e costiere dove la resistenza alla corrosione non può affidarsi a rivestimenti. SSINA fornisce indicazioni per la selezione delle gradazioni per servizi corrosivi, con la gradazione 316 che aggiunge molibdeno per la resistenza ai cloruri. Gli involucro in acciaio inossidabile non necessitano mai di riverniciatura e tollerano i lavaggi ad alta pressione e l’esposizione chimica.
L’acciaio inossidabile è più costoso e più difficile da lavorare rispetto all’acciaio al carbonio, e richiede una gestione dedicata per prevenire la contaminazione che causa ruggine superficiale. Le saldature devono essere controllate e rifinite per preservare la resistenza alla corrosione. Per le apparecchiature elettriche in ambienti impegnativi, il prezzo più elevato dell’acciaio inossidabile è giustificato dalla durata di servizio, e l’esperienza del fabbricante nell’acciaio inossidabile si riflette nella qualità delle saldature e nella finitura superficiale.
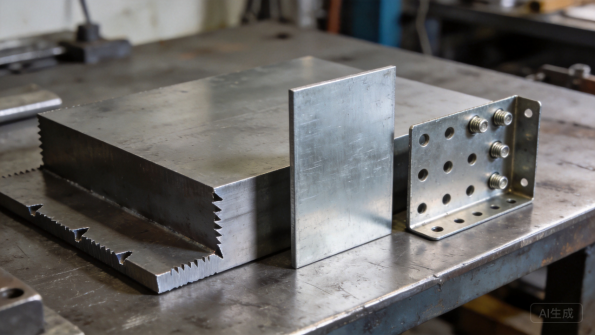
Figura 4: I pannelli in acciaio e le piastre di montaggio forate coprono la gamma di materiali per armadi elettrici.
Alluminio
Nella produzione di involucro per apparecchiature elettriche, gli involucro in alluminio compaiono dove il peso conta: apparecchiature elettriche portatili, installazioni marine e grandi pannelli movimentati durante l’installazione. L’alluminio pesa circa un terzo rispetto all’acciaio, resiste naturalmente alla corrosione e conduce bene il calore, il che aiuta nella gestione termica. Le sue proprietà e le indicazioni per la selezione delle leghe sono catalogate da riferimenti come AZoMaterials.
I compromessi riguardano resistenza e costo: gli involucro in alluminio necessitano di sezioni più spesse per raggiungere la stessa rigidità, e il materiale costa di più al chilogrammo. La saldatura dell’alluminio richiede un apporto di calore controllato, e è necessario l’isolamento galvanico nelle giunzioni con componenti in acciaio. Per applicazioni critiche per peso e altamente corrosive, l’alluminio è spesso la scelta giusta nonostante il prezzo maggiore.
Finiture, Isolamento e Ferramenta
La finitura definisce l’aspetto dell’involucro e la durabilità esterna. La verniciatura a polvere, applicata elettrostaticamente e fissata in forno, forma un film resistente di 60-80 micron, e il Powder Coating Institute pubblica risorse tecniche sulla selezione dei rivestimenti e sui test, con le prestazioni verificate secondo ASTM International standards inclusi test di nebbia salina e di adesione. I grigi e neri testurizzati sono standard per apparecchiature elettriche.
L’isolamento e la componentistica completano il sistema: isolamento termico per armadiature esterne, guarnizioni di tenuta per armadiature conformi alle norme, e fissaggi in acciaio inossidabile o zincati abbinati all’ambiente. La componentistica di messa a terra, le guarnizioni per cavi e i punti di sollevamento sono specificati con il progetto elettrico. Concordare la finitura, la tenuta e la specifica della componentistica in fase di preventivazione previene i reclami più comuni in campo: corrosione, perdite e mancanza di dispositivi di messa a terra, e la finitura fa inoltre parte dell’aspetto dell’armadio al momento del collaudo finale.
Per gli armadiature esterne, le protezioni solari e i labirinti per il drenaggio sono formati nelle pannelli del tetto, e il rivestimento è selezionato per la resistenza ai raggi UV.
Difficoltà di Produzione
Precisione nel Taglio Laser e nei Trafori
La produzione di armadiature per apparecchiature elettriche inizia con il taglio laser e la punzonatura, che producono i pannelli del corpo, le porte e i trafori per le prese d’aria, i passaggi cavi e i display. I sistemi laser a fibra mantengono tolleranze intorno a ±0,1 mm, e presso XHX Metal due macchine da taglio laser a fibra da 6kW garantiscono una precisione di posizionamento di ±0,01 mm, fattore cruciale quando i trafori delle porte e dei pannelli devono allinearsi su un armadio di grandi dimensioni. La punzonatura CNC aggiunge i pattern ripetitivi di fori necessari per telai di montaggio e prese d’aria.
La qualità dei trafori è evidente su un armadio elettrico: bave attorno ai passaggi cavi danneggiano i cavi, irregolarità dei bordi attorno alle alette di ventilazione strappano le guarnizioni, e i punti di perforazione devono trovarsi in aree nascoste. Il software di nesting arrange i pezzi per minimizzare gli scarti nell’insieme dell’armadio, e i parametri di taglio e punzonatura sono regolati per materiale e spessore. La fase di taglio stabilisce se le porte si adattano, i pannelli si montano e l’armadio supera il collaudo.
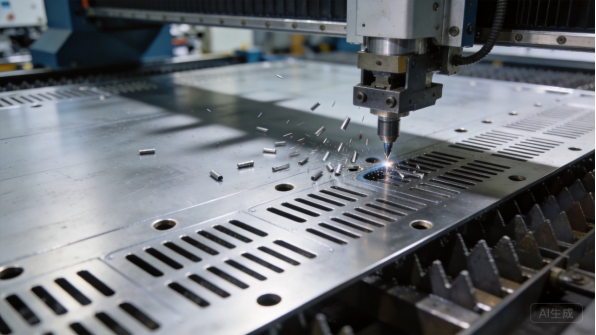
Figura 5: la punzonatura CNC a torretta forma trafori e alette in pannelli di grandi armadiature.
Piegatura CNC e Piattello dei Pannelli Grandi
La piegatura trasforma i flat blanks nella struttura dell’armadio, nelle porte e nelle alette di montaggio, e i pannelli grandi sono i più difficili da formare: un leggero errore di piega su un’aliunga lunga diventa un Visible gap all’estremità opposta. La compensazione del rientro elastico è tarata per ogni materiale, e Engineers Edge pubblica riferimenti di allowance di piega e deduzioni usati per predisporre i flat blanks e prevedere le dimensioni finite.
Lavorazione moderna delle piegatrici CNC con rullini a dietro programmabili mantiene le posizioni di piega e gli angoli in modo costante, e i primi pezzi sono verificati contro il disegno prima della produzione. Per gli involucri elettrici, i controlli critici riguardano la geometria delle aperture delle porte, la planarità delle flange e la perpendicularità della base, perché un telaio distorto non si allineerebbe al pavimento Raised o ai moduli interni. Queste misurazioni sono controllate sul primo pezzo e campionate durante la produzione.
Saldatura, Assemblaggio e Fit Interno
La saldatura del telaio dell’involucro, delle porte e dei supporti di montaggio, insieme alle grandi strutture che sono le parti più soggette a deformazioni per un fabbricante. Il calore della saldatura può tirare fuori una flangia dalla planarità, quindi i pezzi sono bloccati in attrezzature che tengono la geometria mentre la saldatura si raffredda, e TWI Global fornisce orientamenti tecnici per controllare le distorsioni nell’acciaio saldato.
L’assemblaggio aggiunge i hardware interni che rendono funzionale l’involucro: telai di montaggio, supporti della sbarra, gestione cavi, ventilatori e porte sono installati con controlli di allineamento. Il fit interno è un punto di qualità perché i moduli e le sbarre devono installare senza forzatura, e l’operazione della porta è verificata sull’involucro completo. Per gli OEM elettrici che assemblano internamente, il fabbricante spedisce involucri lavorati e finiti pronti per la loro linea di apparecchiature.
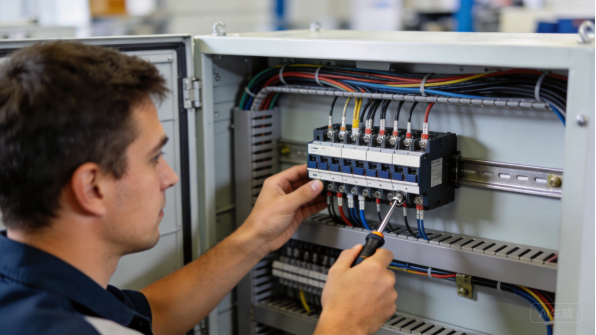
Figura 6: L’assemblaggio interno si adatta alle sbarre, unità di distribuzione e gestione cavi.
Controllo Qualità e Coordinamento Sicurezza Elettrica
Il controllo qualità degli involucri elettrici combina l’ispezione dimensionale con i controlli funzionali e di sicurezza. I primi pezzi sono ispezionati contro il disegno, verificando le aperture delle porte, i pattern di montaggio e la planarità, e i batch di produzione seguono un piano di controllo con campionamento. Lo spessore del rivestimento, il fit del paraoli, l’allineamento dei cardini e l’operazione della porta sono controllati a punti definiti, e la continuità di messa a terra è verificata sull’assemblaggio completo.
Il coordinamento di sicurezza elettrica è lo step specifico per l’elettricità: i punti di messa a terra, le barriere e le distanze sono controllati contro i requisiti dell’apparecchiatura, e la documentazione supporta l’OEM contro il suo UL o il file del progetto. UL e NEMA pratica guida questi controlli, e gli acquirenti hanno bisogno delle prove per la certificazione e l’approvazione del sito. Un fabbricante che tratta la messa a terra e la documentazione come parte del prodotto è quello che supera le verifiche del locale elettrico.
Tempi di Consegna della Produzione
RFQ, Revisione Ingegneristica e Prototipi
Un programma di produzione di armadiature per apparecchiature elettriche inizia con una richiesta di preventivo (RFQ): disegni o specifiche dell’apparecchiatura, materiale, finitura, quantità e tempistica obiettivo. Il team ingegneristico del fabbricante esamina il design per la manifatturabilità, verificando la chiusura delle porte, i supporti interni, gli ingressi cavi e la tenuta sigillante, e restituisce un preventivo con osservazioni entro uno-tre giorni lavorativi. I prototipi vengono generalmente consegnati in dodici-trenta giorni lavorativi poiché i programmi con pannelli di grandi dimensioni richiedono una preparazione accurata.
Il prototipo è la fase in cui si convalida l’adattamento dell’armadiatura: le porte vengono aperte e chiuse, i telai interni vengono installati con i moduli e gli ingressi cavi vengono verificati rispetto al piano di cablaggio. Il feedback sui prototipi dovrebbe includere note di adattamento e modifiche suggerite ai disegni. Per i programmi elettrici, un campione completamente assemblato con hardware interno, non solo il guscio, vale il costo perché dimostra che l’armadio si installa e funziona prima della produzione.
Per le dimensioni standard degli armadi, i disegni precedentemente approvati riducono la revisione ingegneristica a una conferma.
Setup degli utensili e dei processi
La maggior parte delle armadiature elettriche viene prodotta con taglio laser, punzonatura CNC e piegatura CNC, il che mantiene bassi i costi degli utensili e rende economiche le modifiche al design. Il setup che conta è quello dei processi: programmi di piegatura con parametri verificati, attrezzature di saldatura per i telai degli armadi e calibri di ispezione per aperture delle porte e schemi di montaggio. Realizzare questo setup richiede tipicamente una-due settimane per un armadio nuovo.
Poiché le armadiature elettriche sono di grandi dimensioni e prodotte in volumi limitati, gli stampi a stampaggio dedicati raramente sono giustificati; l’economicità viene esaminata in fase di preventivo e la fabrication flessibile è solitamente la soluzione corretta. Gli acquirenti devono aspettarsi che il fabbricante lo confermi nel preventivo piuttosto che assumere che siano necessari utensili costosi.
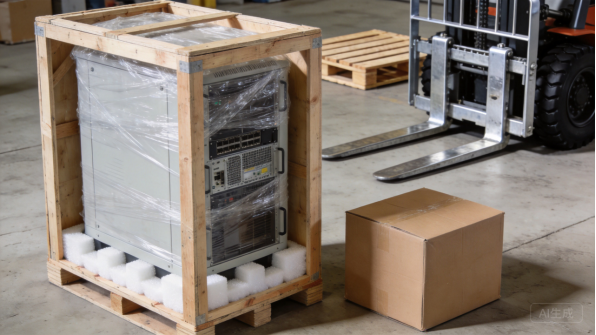
Figura 7: Gli armadi a pavimento vengono spediti imballati con supporti protettivi.
Lotti di produzione e pianificazione del volume
Nella produzione di armadiature per apparecchiature elettriche, i cicli produttivi sono piccoli per progettazione: una linea di armadi a pavimento produce tipicamente 50-200 unità al mese a seconda delle dimensioni, e gli armadi più grandi vengono costruiti in batch da 20 a 80 unità poiché la capacità di saldatura, finitura e assemblaggio è il fattore limitante. I tempi di consegna tipici sono 25-45 giorni lavorativi, con verniciatura e assemblaggio che costituiscono la fetta più consistente.
La condivisione delle previsioni mantiene stabili i tempi di consegna per piccoli lotti. Quando gli OEM condividono previsioni scorrevoli, il magazzino riserva il materiale e la capacità di finitura e ordina in anticipo gli articoli con lead time prolungato, come specifiche ghise di acciaio o colori personalizzati. I rotoli galvanizzati e di acciaio freddo-lassato sono generalmente disponibili in stock, mentre le lamine in acciaio inossidabile e le finiture personalizzate possono aggiungere da una a due settimane. Un programma chiaro con date milestone rende il collo di bottiglia visibile prima che diventi un ritardo di consegna.
Imballaggio, Logistica e Documentazione
I quadri elettrici sono grandi, pesanti e soggetti a graffi, quindi l’imballaggio è un elemento reale di costo e calendario. Gli armadi a pavimento sono avvolti in pellicola protettiva e imballati con supporti in schiuma, le scatole a muro vengono spedite in cartoni rinforzati, e tutte le spedizioni utilizzano carta antiruggine o pellicola VCI contro la condensazione del contenitore. Il fabbricante dovrebbe fornire dimensioni della cassa, peso lordo e foto di carico per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati dei materiali, registrazioni di messa a terra e rivestimento, e report dimensionali dove concordato. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo, poiché i progetti elettrici richiedono spesso registrazioni per il fascicolo di messa in servizio. La comunicazione segue milestone chiari, con foto a ciascuna fase, così che OEM e integratori possano tracciare i progressi senza visite in sito.
Studi di Caso Passati
OEM UPS: Famiglia di Involucri da Rack
Un OEM UPS aveva bisogno di una famiglia di involucri da rack in altezze 2U-6U per la sua gamma di UPS modulari, realizzati in acciaio freddo-lassato da 1,2 mm con aperture di ventilazione e ante anteriori. Il programma prevede un modesto volume di 80-120 involucri al mese con un ordine minimo di 30 unità, a prezzi da $180 a $420 FOB a seconda delle dimensioni, per un valore annuale di circa $360.000.
XHX Metal ha consegnato i primi articoli con verifica dimensionale in 18 giorni lavorativi, e il primo lotto produttivo di 60 involucri è stato spedito in 26 giorni lavorativi. Le emissioni mensili ora seguono la previsione dell’OEM, e i miglioramenti nel nesting e nella punzonatura hanno ridotto il costo unitario del 4 percento dopo il primo anno. Gli involucri si assemblano con i moduli dell’OEM senza modifiche, e ogni spedizione include certificati dei materiali e registrazioni dimensionali.
Il programma dimostra come la produzione di involucri per attrezzature elettriche supporti piattaforme UPS modulari in piccoli lotti mensili prevedibili.
Integratore Data Center: Armadio UPS a Pavimento
Un integratore di data center necessitava di armadi UPS da pavimento per un aggiornamento della sala elettrica: 40 armadi di produzione più 10 unità di riserva, realizzati in acciaio da 2,0 mm con ante anteriori e posteriori, telai di montaggio interni e gestione dei cavi. Il prezzo unitario variava da 900 a 1.800 $ FOB a seconda della configurazione, per un valore complessivo dell’ordine di circa 52.000 $.
Gli armadi sono stati prodotti in due lotti da 25 unità, con la prima consegna effettuata in 38 giorni lavorativi e la seconda quattro settimane dopo, spediti come parte di due contenitori da 40 piedi condivisi. Ogni armadio è stato dotato del distribuitore e della disposizione dei moduli dell’integratore in fase di montaggio a secco in fabbrica, e la continuità di messa a terra è stata verificata su ogni unità. L’integratore ha specificato lo stesso armadio per un secondo sito, ordinando 30 unità nel trimestre successivo.
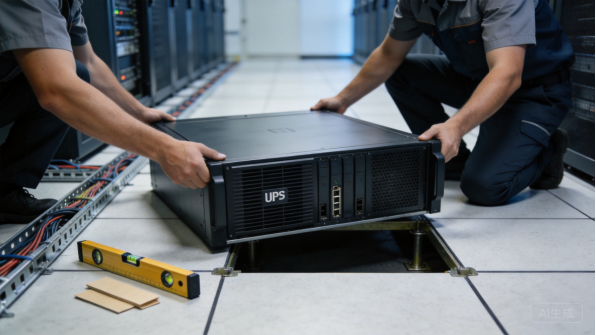
Figura 8: Tecnici posizionano armadi da pavimento in una sala elettrica di un data center.
OEM telecomunicazioni: Involucri per backup batteria
Un OEM telecom richiedeva involucri per backup batteria per siti di rete, con ripiani per batterie, montaggio rettificatore, porte sigillate e finiture per esterno. Il programma prevede circa 40 involucri al mese con un ordine minimo di 20 unità, con prezzi da 350 a 750 $ FOB a seconda della capacità della batteria, per un valore annuale di circa 250.000 $.
I primi articoli sono stati sottoposti a test IP e verifica dimensionale, e il primo lotto di 40 involucri è stato spedito in 35 giorni lavorativi. Il layout interno delle batterie è stato adattato alle dimensioni delle batterie dell’OEM, e i punti di sollevamento sono stati verificati sul prototipo. Il programma eroga ora release trimestrali con certificati dei materiali e registrazioni del trattamento superficiale, e l’OEM ha aggiunto una variante più grande per i nuovi siti nell’anno successivo.
Distributore industriale: Scatole elettriche da parete
Un distributore industriale di energia richiedeva scatole di distribuzione elettrica da parete in taglie standard, con ante a cerniera, piastre di entrata cavi e finitura grigia testurizzata. Il programma prevede 150-250 scatole al mese con un ordine minimo di 50 unità, con prezzi da 60 a 150 $ FOB a seconda della taglia, per un valore annuale di circa 300.000 $.
Le scatole sono prodotte in lotti mensili da 200 unità, consegnate in 24-28 giorni lavorativi e spedite come parte di contenitori consolidati con gli altri prodotti del distributore. Lo spessore del rivestimento e l’allineamento delle ante sono verificati su base campionaria, e il distributore mantiene a magazzino le taglie standard in base alla domanda. Il programma è attivo da due anni con qualità costante, e nell’anno terzo è stata aggiunta l’opzione porta blindabile.
Sintesi e prossimi passi
Concetti chiave
La produzione di armadi per attrezzature elettriche è una disciplina sensibile al calore, ai carichi e alla sicurezza elettrica che richiede più del semplice lavoro di lamiera. La scelta del materiale determina costi e prestazioni, dall’acciaio rivestito per armadi standard all’acciaio inossidabile per ambienti corrosivi, e ventilazione, messa a terra e tenuta devono essere specificate per l’apparecchiatura e il sito. La difficoltà produttiva si concentra nella planarità dei pannelli di grandi dimensioni, nel montaggio interno e nel coordinamento della messa a terra, esattamente dove i produttori esperti si distinguono.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in due-quattro settimane, tooling di processo in una-due settimane e produzione in quattro-sette settimane per lotto, con corse da 20 a 200 unità a seconda delle dimensioni dell’armadio. La condivisione delle previsioni e la pianificazione della consegna scalare mantengono i programmi OEM e di progetto nei tempi. Gli acquirenti che definiscono materiali, rating e requisiti documentali prima del preventivo avranno programmi più fluidi di coloro che scoprono i requisiti in fase di messa in servizio.
Perché XHX Metal
XHX Metal è un produttore di laminazione in lamiera a proprietà privata situato a Dongguan, Cina, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annuale superiore a 500.000 pezzi. Lo stabilimento opera sotto un sistema di gestione qualità ISO 9001:2015 con certificazioni CE e SGS e produce custodie, armadi, pannelli e assemblee personalizzate per clienti esportatori con imballaggio progettato per il trasporto via mare. Due macchine per taglio laser a fibra da 6kW, punzonatura CNC, piegatrici a controllo numerico e saldatura TIG e MIG coprono il lato di lavorazione della produzione di armadi per alimentazione.
L’azienda supporta gli acquirenti dalla revisione del progetto fino alla produzione, fornisce report di collaudo del primo pezzo e certificati materiali, e coordina rivestimento, messa a terra e verifica dimensionale quando richiesto. Per i programmi di produzione di armadi per attrezzature elettriche, gli acquirenti possono esaminare i relativi servizi di laminazione in lamiera e pagine prodotto, e il team strutturerà preventivi, documentazione qualità e programmi di consegna in linea con le esigenze di piccola serie del programma.
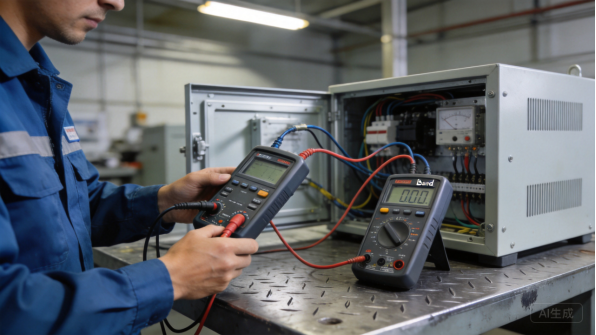
Figura 9: I test di isolamento e messa a terra verificano l’armadio prima della spedizione.
Come avviare il tuo progetto
Inizia con un file STEP o STP e un disegno che specifica materiale, finitura, rating, quantità e requisiti di documentazione. Se il progetto non è ancora definitivo, invia foto o schizzi dell’apparecchiatura elettrica che il quadro deve contenere, dell’ambiente di installazione, della capacità e del carico termico, nonché del volume annuo: il team ingegneristico raccomanderà un progetto realizzabile, pronto per la certificazione. Il percorso tipico è: revisione ingegneristica, preventivo, prototipo, ispezione del primo pezzo, produzione e spedizione, con comunicazione chiara a ogni traguardo.
Per discutere un progetto di quadri elettrici, contatta Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo progetto tramite il sito web di XHX Metal. Con requisiti chiari e il partner giusto, un quadro elettrico passa dal disegno alla produzione in settimane, con precisione di montaggio, messa a terra e finitura che superano il collaudo.
Cosa chiedere a un produttore
Prima di effettuare un ordine, poni al produttore tre domande: quali materiali e spessori gestisce per armadi di grandi dimensioni, come verifica l’adattamento dello sportello e il montaggio interno sui primi pezzi, e quale documentazione può fornire su messa a terra, rivestimento e dimensioni. Le risposte rivelano se l’officina tratta i quadri elettrici come armadi ingegnerizzati o come semplici scatole metalliche.
Conferma anche la pianificazione della produzione in piccole serie, poiché i quadri elettrici vengono realizzati in volumi limitati e il produttore deve programmare saldatura, finitura e assemblaggio di conseguenza. Un produttore che elenca nel preventivo metodi di prova e criteri di accettazione tratta la qualità come parte del prodotto: quello è il partner con cui vale la pena costruire una gamma di quadri elettrici.