最后更新:2026年10月14日 | 作者:XHX金属工程团队
CNC冲孔服务通过冲头与模具阵列切割板材上的孔、槽、缺口及外轮廓,将平板材料转化为零件,而非使用热切割光束。在XHX金属,CNC冲孔服务与东莞中国2000平方米厂房内的两台6千瓦光纤激光切割机协同运行,因此零件可以在不离开该建筑的情况下完成冲孔、成型、焊接和表面处理。
本文专为决定采用冲孔作业而非激光作业的采购商、工程师和采购团队撰写:介绍CNC冲孔服务的覆盖范围、适合哪些零件、材料和厚度如何影响答案、导致冲孔零件难以保持公差的因素、工时以及三个包含数量和价格区间的订单示例。
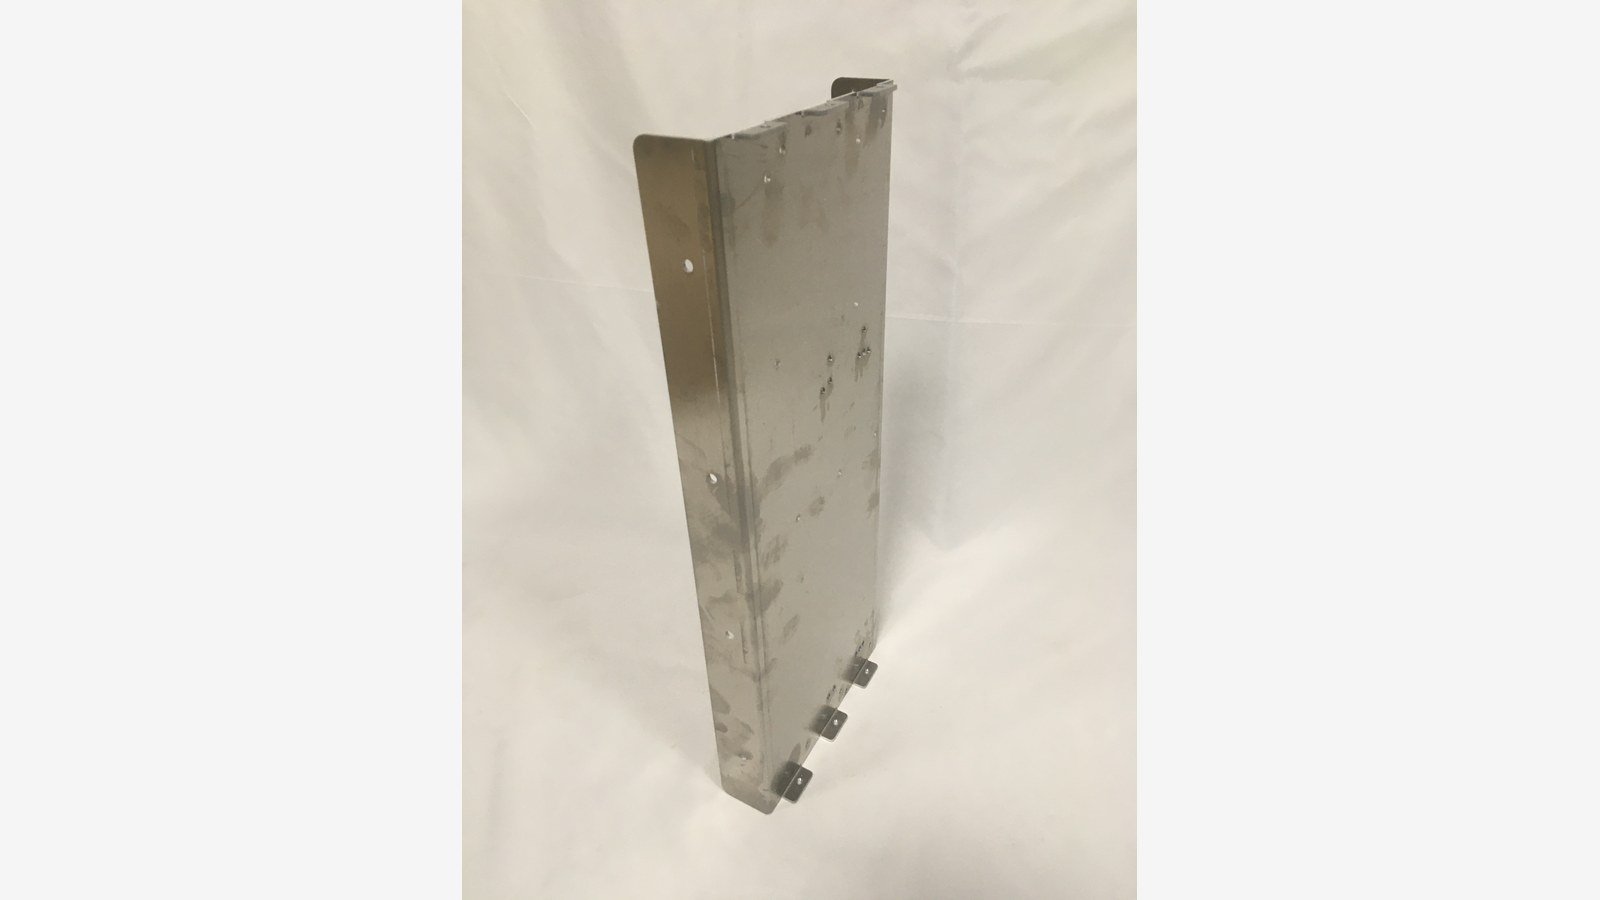
图 1:一个带有规则孔洞图案和成型凸缘的冲压和成型不锈钢支架。
CNC 冲压服务:我们提供的内容
服务范围
CNC 冲压服务提供什么?由刀具切割的平面零件:圆孔、腰形槽、矩形开口、百叶窗通风口、沉孔、压印以及外部轮廓,所有这些都在转塔冲床的一次装夹中完成,产出的平板坯料随后进入折弯和精加工工序。
当买家已具备成型能力时,会单独订购 CNC 冲压服务;或者将其作为成品零件的第一步。大多数询盘会在零件需要成型时提供带有尺寸标注的 2D 图纸的 STEP 模型,或者在仅需要平板坯料时提供 DXF 文件。两者均基于相同的四个要素进行报价:材料、厚度、数量和二次加工操作。
CNC 冲压服务最常报价的零件通常需要许多相同的孔,而不是复杂的轮廓:外壳侧面板和门、安装板、电缆格兰板、通风盖、百叶窗面板和支架。通常一个外壳包含八到二十个平面零件,一套组件保持孔位和材料等级一致。
机器、刀具和板材规格
CNC 冲压服务在配备多工位刀具转塔的 CNC 转塔冲床上运行,加工标准为 3,000 x 1,500 mm 的板材。刀具涵盖常见直径的圆冲头、腰形和矩形刀具、百叶窗和压印成型器以及沉孔刀具,因此原本在手动冲床上需要二十道工序的图案,在此作为一个程序运行。
两个因素决定刀具方案。第一是孔径:小于板材厚度的圆孔对于 CNC 冲压服务来说是较差的冲切目标,因此这些孔应转移至激光切割。第二是图案,因为密集的孔群使用群钻刀具,每次行程可冲切多个孔。
冲压、激光或两者结合
通常最经济的方案是混合使用。直线排列的小孔、规则网格和标准通风口采用冲床,因为刀具冲切它们的速度远快于激光轮廓。自由形态轮廓、小半径以及低于厚度限制的孔采用激光,后者无需模具。
由于两种工艺位于同一工厂内,我们对套料进行拆分,而不是强行让一台机器完成整个零件。这一决定在报价时做出,因此报价反映的是更便宜的路线。
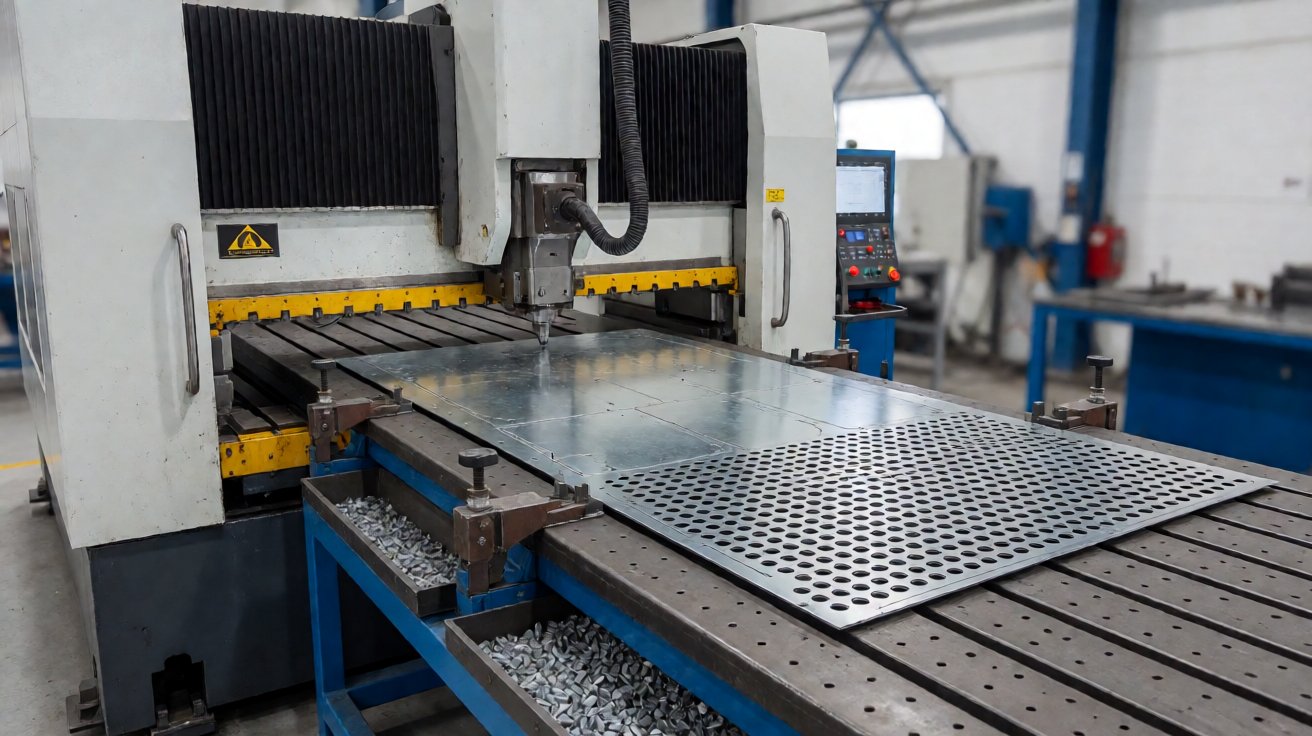
图2:CNC转塔式冲压机在镀锌板材上运行编程好的孔和槽图案。
CNC冲孔服务的应用领域
外壳、机柜和控制面板
CNC冲孔服务中最大份额的工作量用于电气外壳和机柜:安装板、 glands 板、背板、门、通风罩和百叶窗组。这些零件的评价标准在于孔位,因为一块孔位偏差 0.2 mm 的安装板无法接受其上螺栓固定的设备,无论边缘看起来多么整洁。
面板加工也奖励那些理解下一道工序的CNC冲孔服务。一个具有一致孔图案的门在密封圈安装后仍能正常关闭,而以可重复深度成型的百叶窗组可使两股气流和面板刚度在批次间保持可预测性。
通风是CNC冲孔服务的第二大专长:穿孔区域、百叶窗组和风扇切口,按照平衡开放面积与面板刚度的图案冲孔。图案被存储为程序,因此重复订单的产品完全相同。相关组件列在产品页面上。
支架、机架和机器零件
支架、加强筋、电机安装座、防护罩、盖板及机架面板构成了CNC冲孔服务被要求加工的第二大类零件。这些零件是冲孔完全占优的领域:一块载有孔、槽和成型凸缘网格的平板在单个程序中即可冲压完成,而用光束逐个切割每个孔则需要数倍的时间。
由于支架薄且数量多,平整度和毛刺状态比外观更重要。它们由 1.5 mm 至 4 mm 的板材冲孔而成,包装前进行去毛刺处理,并堆叠放置以便到达时平整度足够直接焊接而无需校平。此类型工作的落料和剪切规范由Fabricators & Manufacturers Association发布。
穿孔盖板、格栅和通风部件
穿孔件和百叶窗件是第三组,也是CNC冲孔服务处理得最好的一组:设备罩、吸音格栅、滤网框、机器防护罩和通风面板。密集的孔区正是转塔式冲压机所擅长处理的。
同样的模具也能成型激光完全无法切割的特征:从板材中推出的百叶窗、压印加强筋和成型凸缘。当设计依赖这些特征时,CNC冲孔服务是唯一能生产该零件的工序。
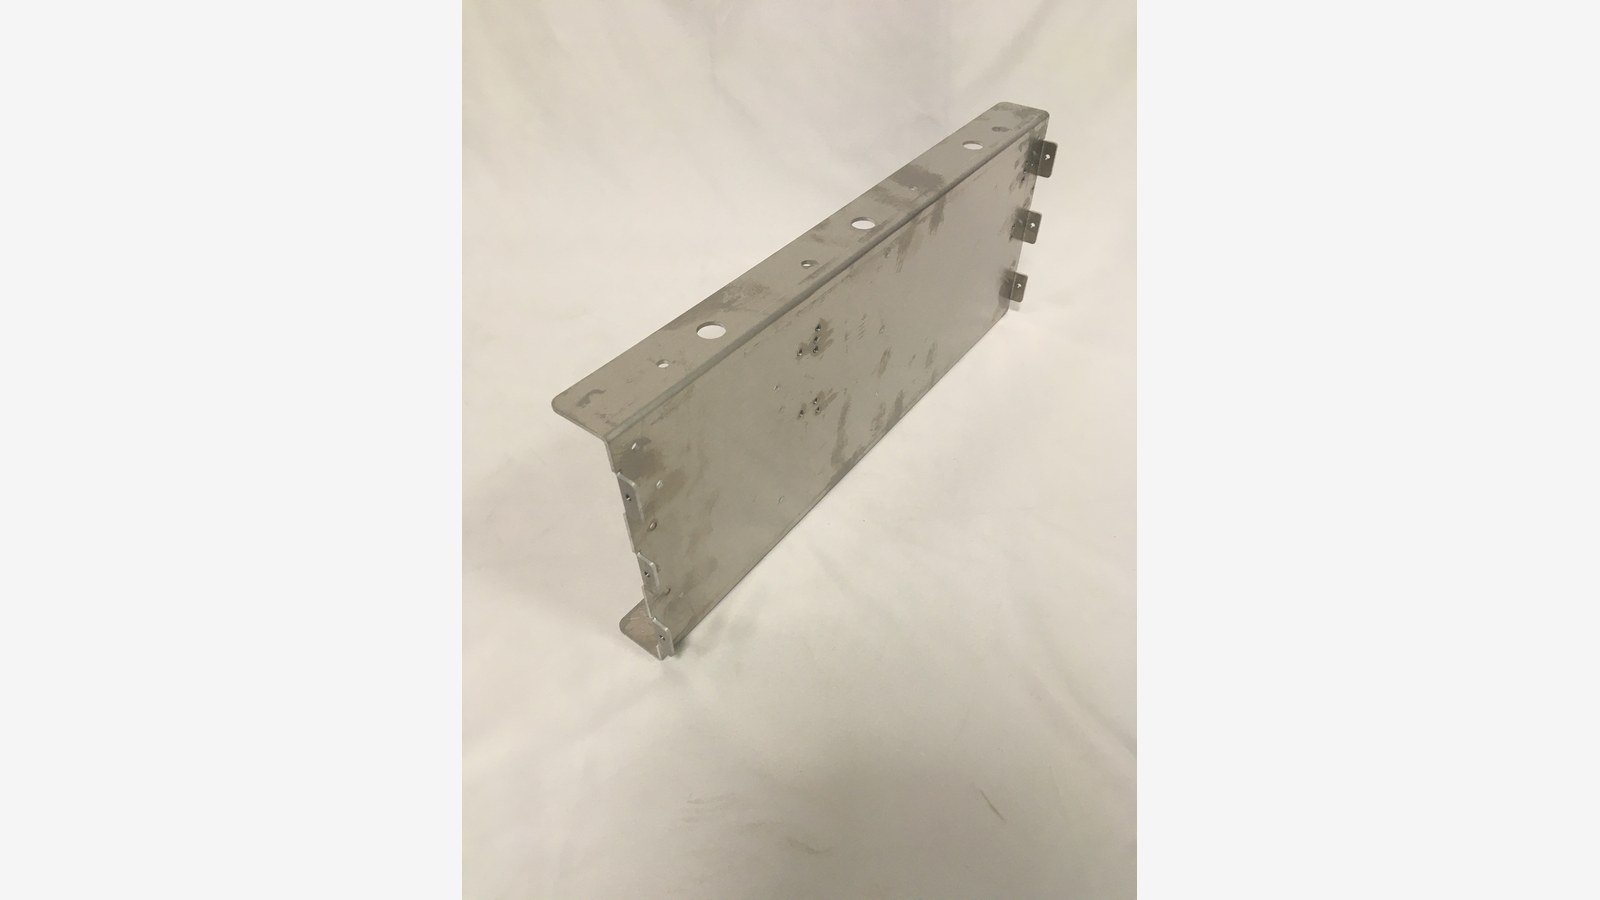
图3:冲压后的钗金面板,带有安装孔、槽和成型边缘标签。
材料、厚度与模具限制
我们冲压的材料
冲压涵盖了大多数零件所用的主要钗金:冷轧钢、电镀锌钢和热浸镀锌钢、304和316不锈钢、5052和6061铝合金,以及预涂漆薄板。每种材料在模具下的表现不同,因此冲头与模具之间的间隙需根据材料和厚度单独设定。
两种材料特性决定质量。不锈钢在剪切区域会产生加工硬化,因此工具设备和间隙必须适合相应等级,否则孔边缘会撕裂。铝合金和预涂漆薄板容易产生划痕,因此薄板需膜面朝上处理,并在工序之间隔离。材料实践由SSINA、美国钢铁协会和美国铝业协会进行记录。
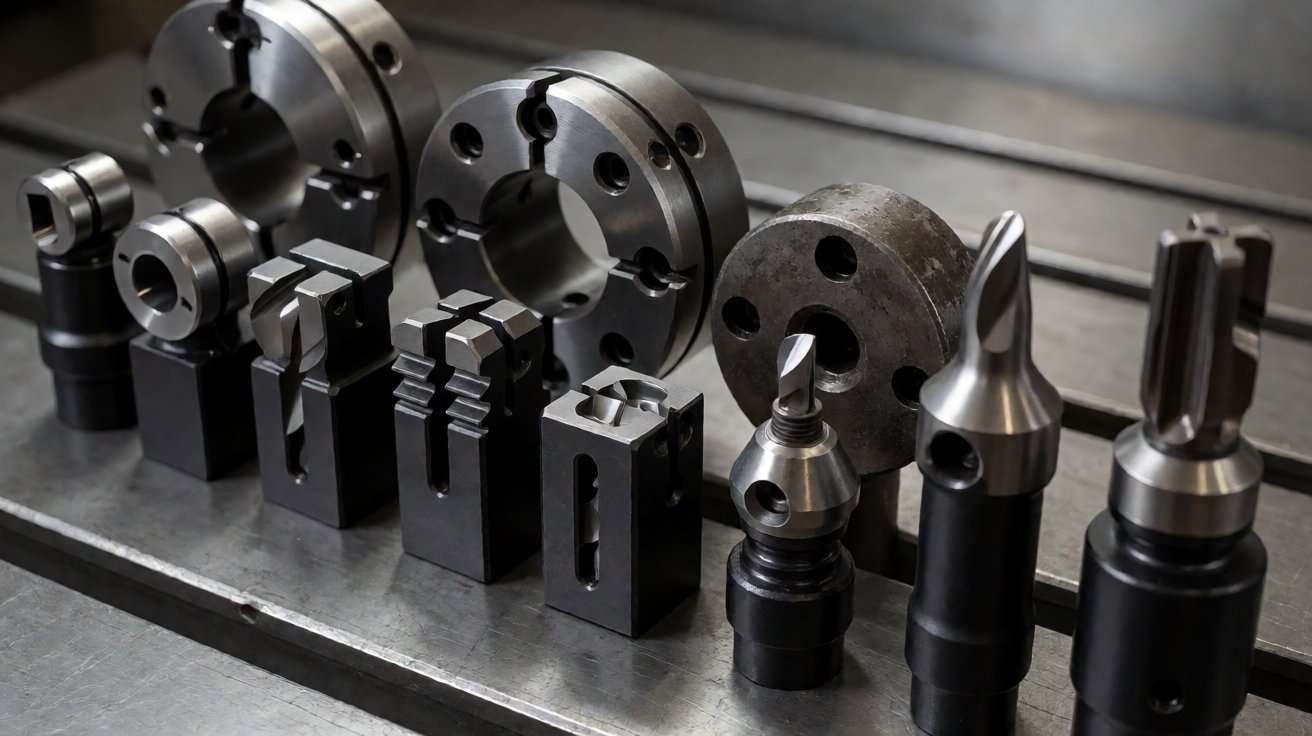
图4:转塔冲模工具:具有抛光切割刃口的圆形、椭圆形和百叶窗形成组件。
厚度、孔径与冲裁窗口
CNC冲孔服务的实际范围是0.5 mm至6 mm,大多数零件介于0.8 mm和3 mm之间。超过约6 mm时,所需的吨位急剧增加,激光切割成为更好的选择,因此厚度是对询价应用的首要过滤器。
孔径是第二个过滤器,也是买家最容易出错的规则。比板材厚度小的圆孔是不良的冲孔目标,因为冲头太细长而无法承受行程。槽口遵循相同的逻辑,最小宽度取决于厚度。
如果设计需要低于该限制的孔径,则将它们移至同一巢穴中的激光部分。那些认为CNC冲孔服务只会简单冲孔一切的买家最容易在报价时感到惊讶,这就是为什么孔径检查会在定价之前进行的原因。
工具、间隙和边缘质量
边缘质量来自正确的间隙:间隙太小,边缘会因二次断裂和硬毛刺而剪切;间隙太大,孔边缘会卷曲。CNC冲孔服务根据材料类型和厚度设置间隙,这就是为什么参数不会在钢件和不锈钢件之间复制的原因。
工具状态与设置同样重要。磨损的冲头会留下更大的毛刺和尺寸偏移的孔,因此工具会在影响零件之前而非在拒绝之后被更换。板材厚度和平面度公差由ASTM International和ISO定义。
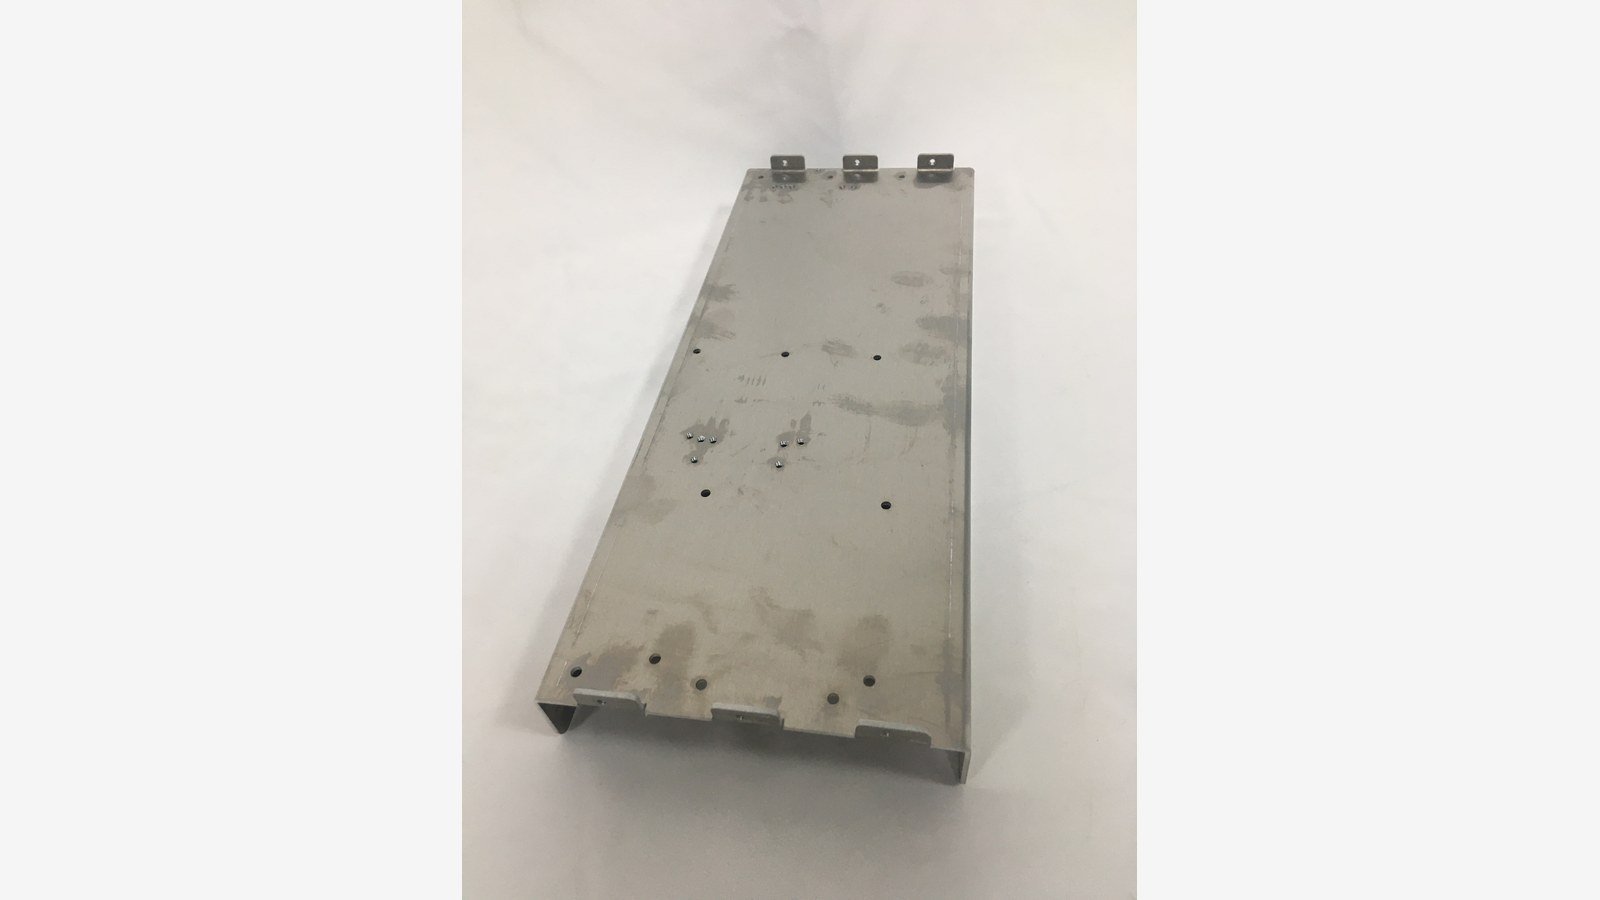
图 5:一张 2 毫米钢的生产冲切件,展示了孔位精度和折弯立边。
数控冲床难以做对的原因
孔变形、毛刺和拉料
买家在检查冲切件时应关注哪些质量风险?主要有三点。第一是孔变形:当间隙设置错误或冲头变钝时,孔边缘会发生剪切而非干净利落地切断,导致孔呈锥形或过大。
第二是毛刺。每个冲切边缘都会产生一些毛刺,在 2 毫米钢板上,若不加控制,毛刺会变得足够锋利,影响客户的装配线作业并破坏粉末涂层表面。第三是拉料,即切下的废料(孔料)被冲头向上带起并压入板材,留下无法通过打磨去除的痕迹。
我们的对策很直接:根据材料和厚度设定间隙,按计划而非等到失效时才检修和更换模具,在模具上采取防拉料措施,并在包装前进行自动去毛刺和人工精修。毛刺高度和孔径在首件检验中确认,并在批量生产中进行检查。
公差、平面度和材料变形
第三组风险是尺寸相关的。冲床在定位上是精确的,但冲切特征的实用公差并不等同于机器的定位精度,而引用机器参数往往是供应商最终就废品发生争议的原因。我们针对每个特征引用一个现实的公差范围,并据此进行检验。
平面度是相关的风险。大型钣金件在密集冲孔时可能会随着材料移除而弯曲,从冲床上下来时略有弯曲的支架将无法在焊接夹具中平放。板材平整存放,去毛刺需受控,对于具有精细图案的零件,需检查其平面度,而不能默认合格。
表面划痕是最后一项风险,也是买家最先注意到的。对于外观件,贴膜、戴手套、使用隔板纸和专用料架是工艺流程的一部分,因为划伤预涂面板或划痕拉丝不锈钢表面是后期无法修复的。
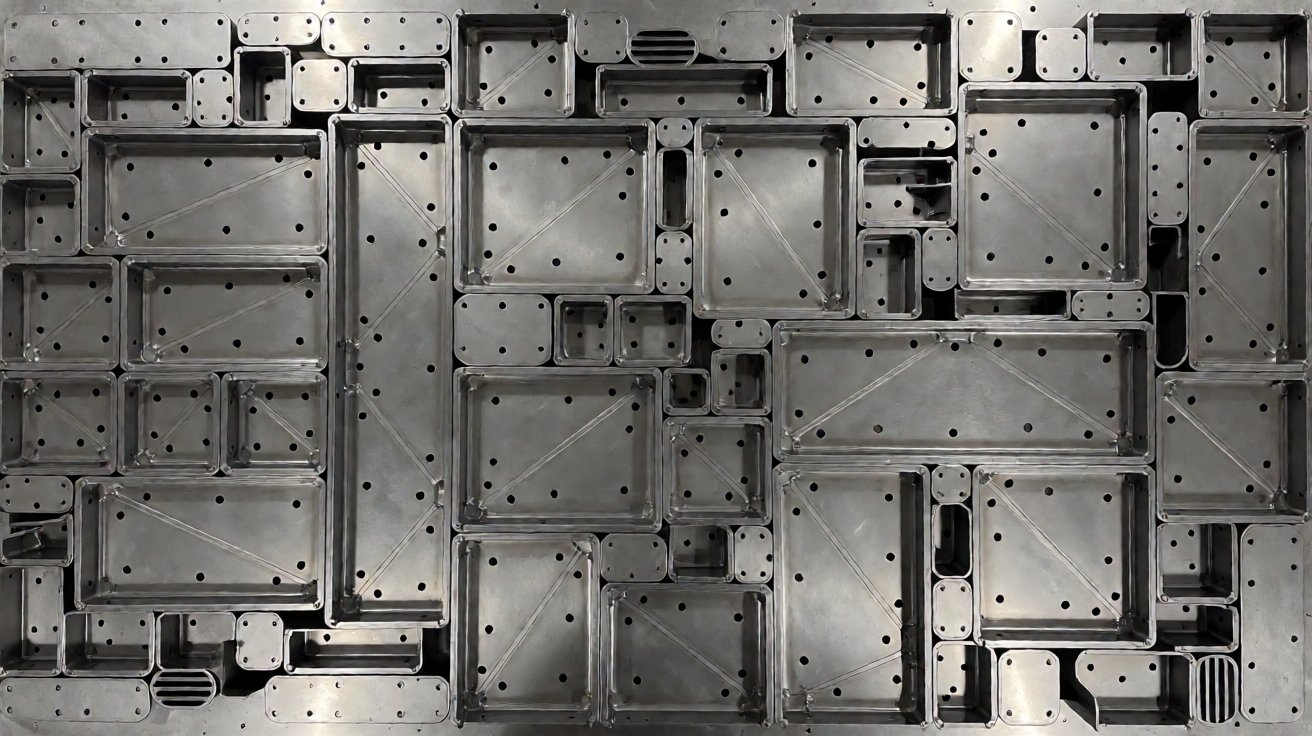
图 6:由一块 2 mm 冷轧板冲切出的面板、加强筋和支架的嵌套布局。
CNC 冲切服务的交付周期与文档要求
报价所需提交资料
供应商需要什么来报价?如果零件将进行成型加工,请发送带有尺寸标注的 2D 图纸和 STEP 模型;如果只需要平板坯料,则发送 DXF 文件。请补充材料牌号、厚度、每批数量、表面处理以及任何表面保护措施,这样 CNC 冲切服务报价即可返回,无需二次沟通。
如果设计尚未定型,请发送您现有的展开图并说明该零件的功能要求。我们将返回一个可制造的版本,并根据孔径限制、模具可达性和折弯余量调整特征,然后对该图纸进行报价,而不是对一个后期需要修正的形状进行报价。
文件管理纪律比文件格式更重要。文件通过版本进行控制,因此订单不能基于已被取代的图纸进行冲切,而在样品阶段批准的图纸将成为批量生产所依据的技术规范。
交付周期
样品在图纸批准后 5-10 个工作日内跟进,首批量产在 15-30 天后发货,具体时间取决于材料、表面处理工艺和数量。仅进行冲切而不涉及成型或涂层的作业是穿过工厂的最短路径。
两个因素会改变交货日期:没有合适牌号和厚度的库存材料,以及冲切完成后才到达的表面处理规范。在程序运行前解决这两点成本更低,这就是为什么样品被视为生产计划的技术规范。
检验、证书与包装
文档随零件一同发货:材料证书、包含关键孔位和尺寸测量的首件检验报告,以及追溯至卷板的批次可追溯性。工厂持有 ISO 9001:2015 和 CE 认证,并可通过 SGS 或客户现场参观安排第三方检验。
对于出口订单,美国买家使用 协调关税表 计算到岸成本,机械和电气产品的 CE 标志义务由 欧盟委员会 规定。金属零件的进口文件操作由 美国国际贸易管理局 总结。包装随零件指定:可见面覆膜、面板间隔层、涂漆零件单独保护,以及用于海运的打包箱捆扎。
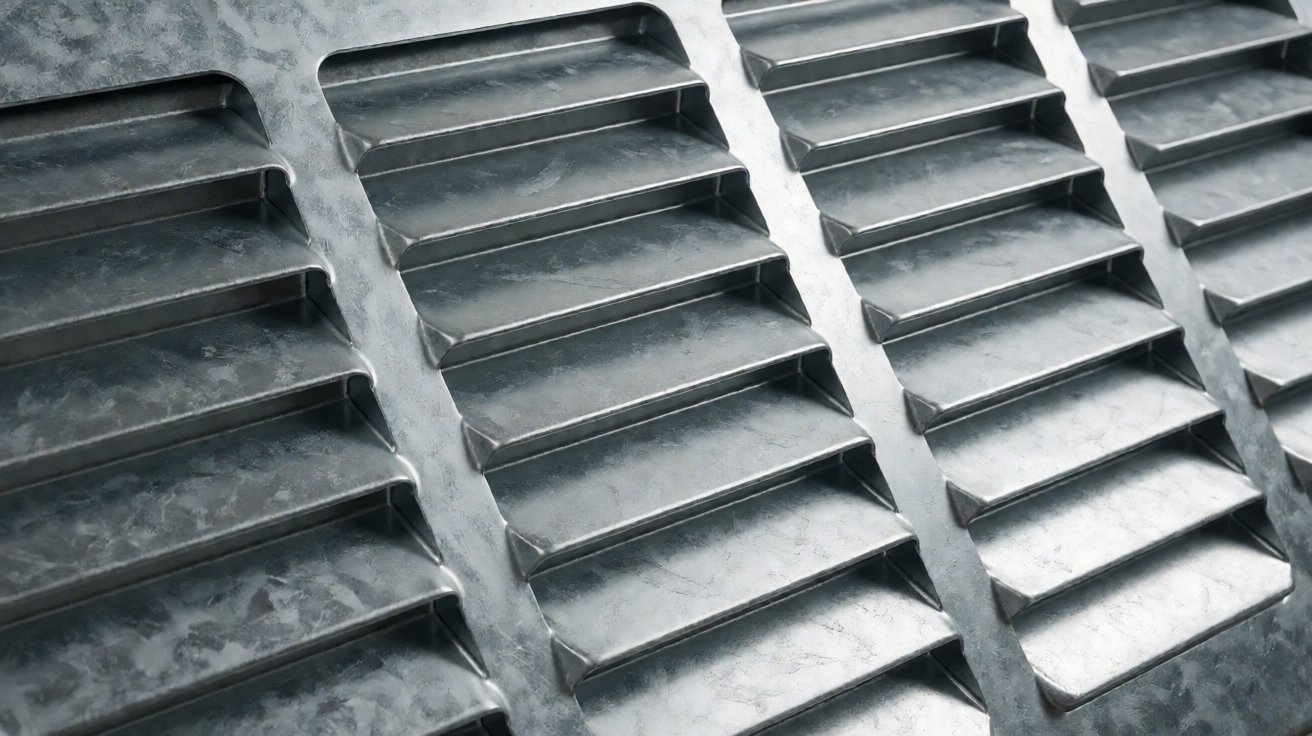
图7:由1.5毫米镀锌钗金制成的冲孔百叶通风机组,带有成型叶片。
我们已交付的数控冲床加工程序
案例1:控制面板制造商 – 安装板和密封板
一家控制面板制造商订购了安装板、密封板和通风罩,采用2毫米镀锌钢:每批次50-300件,每年三到六批次,最少起订量20-50件,FOB价格为每件15-80美元不等,具体取决于尺寸和涂层。
首批货物在图纸批准后15-30天内发货,此前经历了5-10个工作日的样品确认周期,年支出在3万-6万美元区间,发货前进行第三方检验。将常规孔网格移至冲床加工,而将自由轮廓保留在激光加工上,使第二年重复零件的成本下降了4-6%。
案例2:设备OEM – 支架、加强筋和盖板
一家设备OEM订购了每批次数百件的小批量重复零件——L形支架、加强筋、盖板和间隔件,采用2毫米冷轧钢和304不锈钢:每批次200-800件,每年四到八个批次,最少起订量100件,FOB价格每件2至15美元。
该项目凭借平整度和去毛刺状况赢得,而非依赖冲床速度。每个零件在包装前都会进行去毛刺处理,并排布嵌套件,确保支架到达时足够平整,无需校平即可焊接。年支出保持在1.5万-4万美元区间。
案例3:自动化集成商 – 百叶窗机柜面板
一家自动化集成商订购了百叶窗和穿孔机柜面板,采用1.5毫米镀锌钢,带有成型百叶机组和压印加强筋:每批次50-300件,每年两到四次,最少起订量20-50件,FOB价格为每块面板15至80美元不等,具体取决于尺寸和涂层。
该项目依赖于成型特征的重复性:百叶深度在整个批次中保持一致,加强筋成型时不标记板材,并且每个面板都要与首件进行核对。首批货物在批准后15-30天内发货,年支出落在3万-6万美元区间。
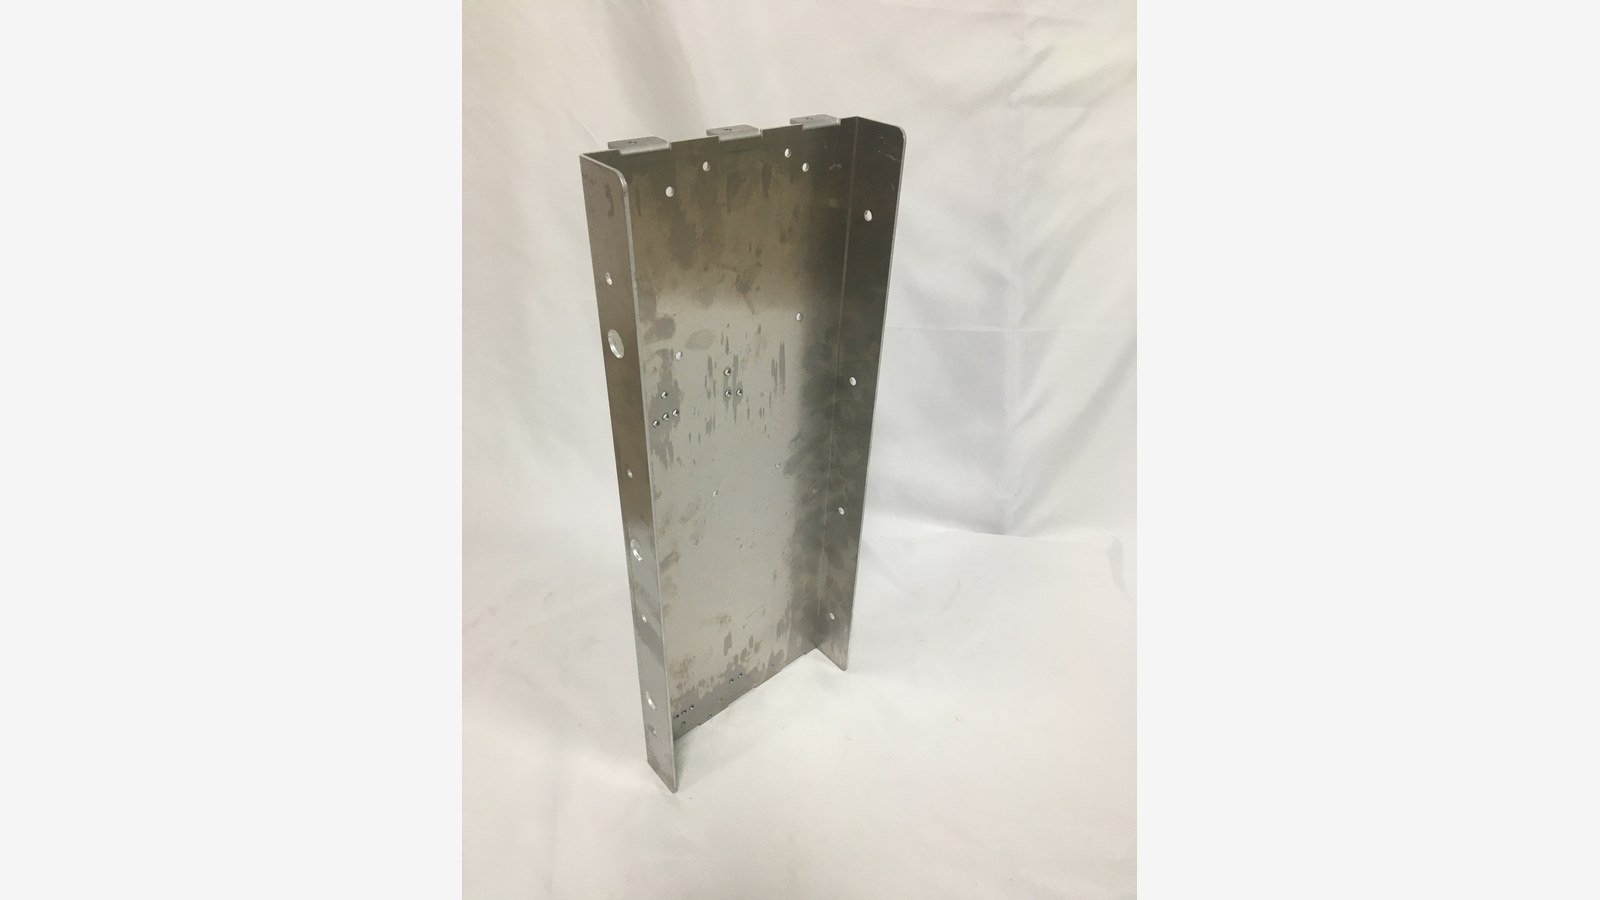
图8:一个准备焊接的成品冲压支架,展示了其平整度以及无毛刺的冲压边缘。
总结与下一步
如何指定CNC冲压服务
根据特征清单反向指定CNC冲压服务。统计零件上重复出现的孔、槽和通风口数量,对照板厚检查最小孔径,确定材料和牌号,并说明年数量。模具方案、排版和价格均取决于这四个答案。
然后问两个问题:孔径位置如何对照图纸进行校验,以及打包前如何控制毛刺和平整度。这两个答案决定了第十批产品的表现是否与第一批一致。
为何选择XHX Metal
XHX Metal在东莞的2,000平方米工厂内一体化保持激光切割、CNC冲压、成型、焊接、表面处理及组装:两台6 kW光纤激光切割机,定位精度为+-0.01 mm,CNC转塔冲压,CNC折弯,TIG和MIG焊接以及表面处理合作伙伴,年产能约为500,000件。因此,CNC冲压服务订单可以延续为成品组装,无需第二供应商。
该工厂持有ISO 9001:2015和CE认证,与SGS合作进行检验,并超过十年时间服务北欧美洲的OEM和品牌客户。
如何启动您的项目
发送带有材料、厚度和数量的STEP或DXF文件以获取带交货期的报价。冲压能力与激光切割一起列在钗金制造能力页面上,工艺描述在CNC冲压页面上,成品组装件在产品页面上,项目从联系页面开始;咨询也可通过sales01@xinghaoxin.com到达工程团队。
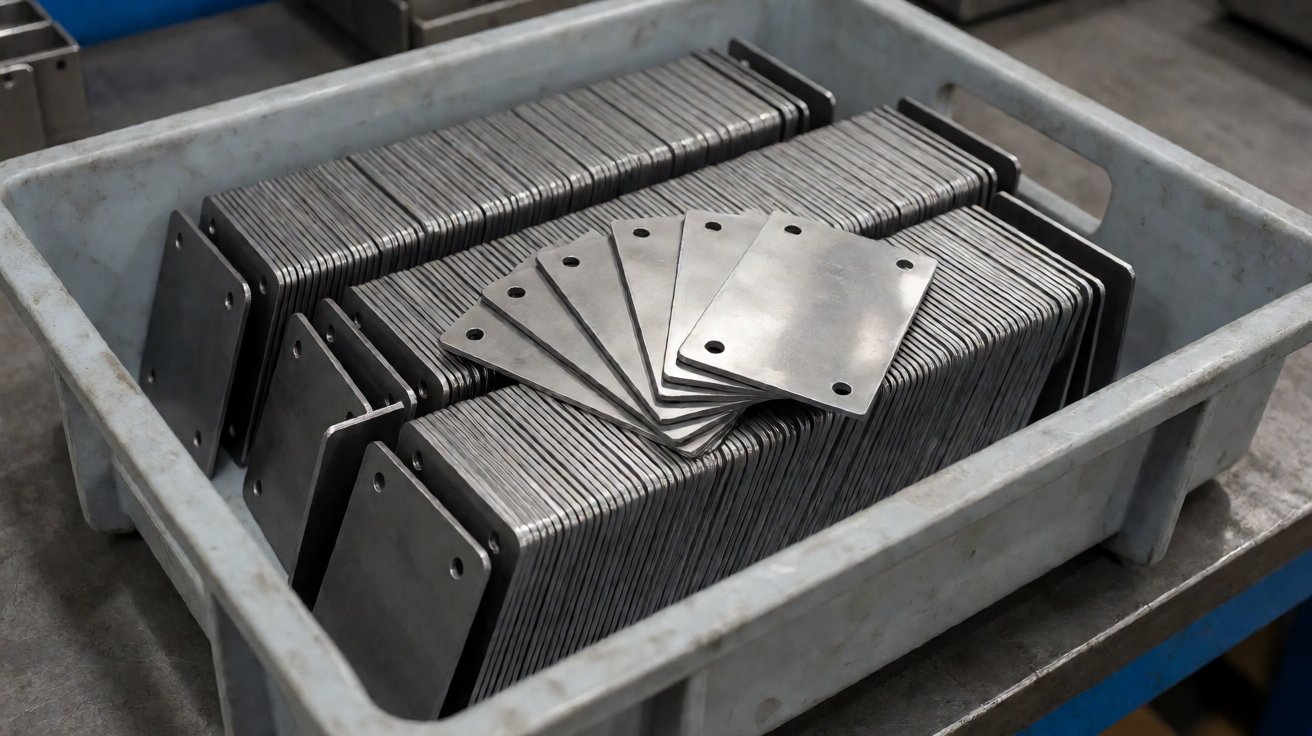
图 9:已去毛刺的冲孔板与支架生产批次,已准备好进入下一道工序。
常见问题:数控冲床加工服务
最小起订量是多少?小型平面零件约需 100 件,较大面板需 20-50 件;也提供样品及单件零件的报价。
数控冲床加工服务比激光切割更便宜吗?对于几何形状简单的 1,000 件以上相同零件,通常更便宜,因为模具在单次冲压中可打出多个孔;数量较少或外轮廓复杂时,激光切割是更合适的选择。
您能打出的最小孔径是多少?一般来说,孔径应至少等于板材厚度;较小的孔会在同一嵌套中通过激光切割,而非强行通过冲模。


