Dernière mise à jour : 10 octobre 2026 | Par l’équipe XHX Metal Engineering
Une étagère en support de tablette ressemble à la pièce la plus simple qu’une usine de tôlerie puisse fabriquer, et c’est précisément pourquoi elle doit être correcte. Deux jambes à quatre-vingt-dix degrés, une rangée de trous et un revêtement sont tout ce qui se trouve entre une étagère chargée et le sol, et chacun de ces détails est décidé sur le plan. XHX Metal produit des ensembles de supports de tablettes sur mesure en acier et en acier inoxydable dans une usine de 2 000 m² à Dongguan, en Chine.
Cet article s’adresse aux fabricants de meubles, aux installateurs et aux distributeurs d’armements qui commandent des supports en quantités de production : la composition de la pièce, son utilisation, l’influence de l’épaisseur et du schéma de fixation sur la charge, les difficultés de fabrication d’une paire de supports, la durée d’un programme et trois exemples de commandes avec leurs volumes et fourchettes de prix.
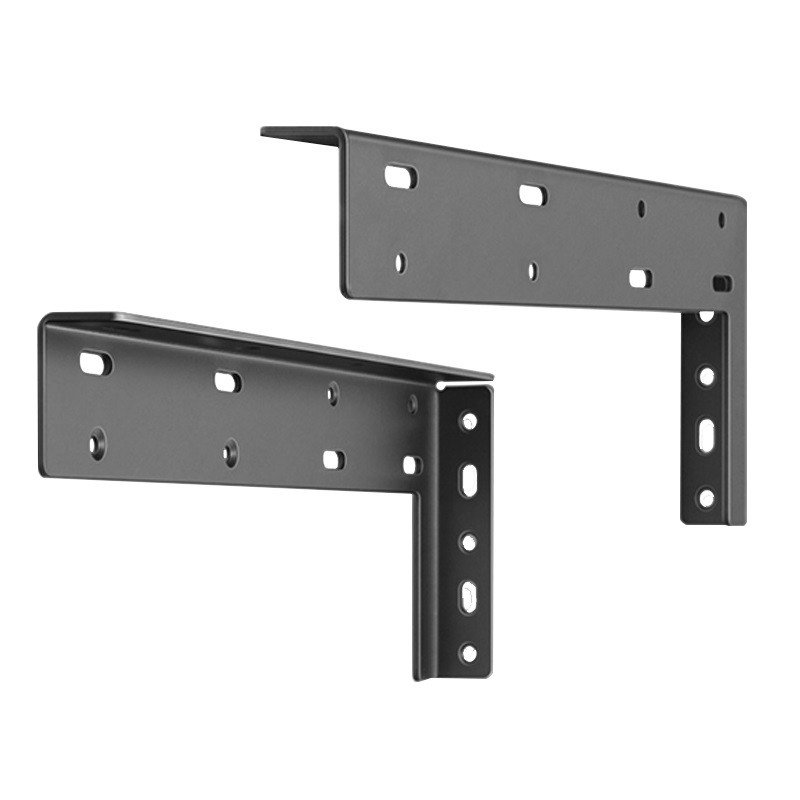
Figure 1 : Une paire assortie de crochets d’étagère robustes en revêtement poudre noir, pliés dans de l’acier de 3 mm avec des trous de fixation découpés et perforés.
Support d’étagère : ce que nous fabriquons
Le support en trois dimensions
Que contient réellement un support d’étagère ? Une patte verticale qui se fixe au mur ou au côté du meuble, une patte horizontale qui porte l’étagère, un rayon de pliage entre elles, et un schéma de fixation sur les deux faces. Les supports plus grands ajoutent un rebord ou un retour le long du bord supérieur, ce qui empêche la patte horizontale de fléchir sous charge.
Chacune de ces caractéristiques est une décision de fabrication. La longueur de la patte détermine la portée de l’étagère, l’épaisseur détermine sa capacité de charge sans fléchissement visible, le schéma des trous détermine l’emplacement des fixations, et le rayon de pliage détermine l’aspect de la pièce revêtue. The FABRICATOR explique comment ces décisions de mise en forme sont tarifées dans un atelier de fabrication.
Formats : mural, sous-étagère et robuste
Le format courant est la paire murale : deux supports d’étagère fixés à un mur, portant une étagère en bois ou en verre. Les types sous-étagère se situent à l’intérieur d’un meuble ou d’un placard, où la patte verticale est plus courte et la fixation s’effectue dans un panneau plutôt que dans un mur en maçonnerie. Les formats en coin et en T relient deux panneaux entre eux plutôt que de porter une étagère.
Les versions robustes – les pièces des photographies – utilisent de l’acier de 2,5 mm à 4 mm, une face plus large et un schéma de fentes pour que l’étagère puisse être nivelée sur site. Ce sont les supports commandés pour les étagères de garage, les établis d’atelier et les murs des entrepôts de vente au détail, où une étagère porte un poids réel plutôt qu’une décoration. Les essais de charge et de stabilité des meubles sont normalisés par BIFMA pour les meubles institutionnels et domestiques.
Ce qui est expédié dans une commande
Une commande terminée est un ensemble assorti : deux supports d’étagère de même longueur de patte, même schéma de trous, même revêtement et même orientation, emballés ensemble pour qu’un installateur ne puisse pas associer par erreur un support gauche à un support droit.
Les supports sont généralement fournis nus, non protégés et prêts à être fixés. Lorsque l’emballage du client porte le produit de détail, le support d’étagère est emballé à plat contre une carte ou dans une pochette imprimée, et le poids emballé reste suffisamment bas pour réduire les coûts de fret et de manutention.
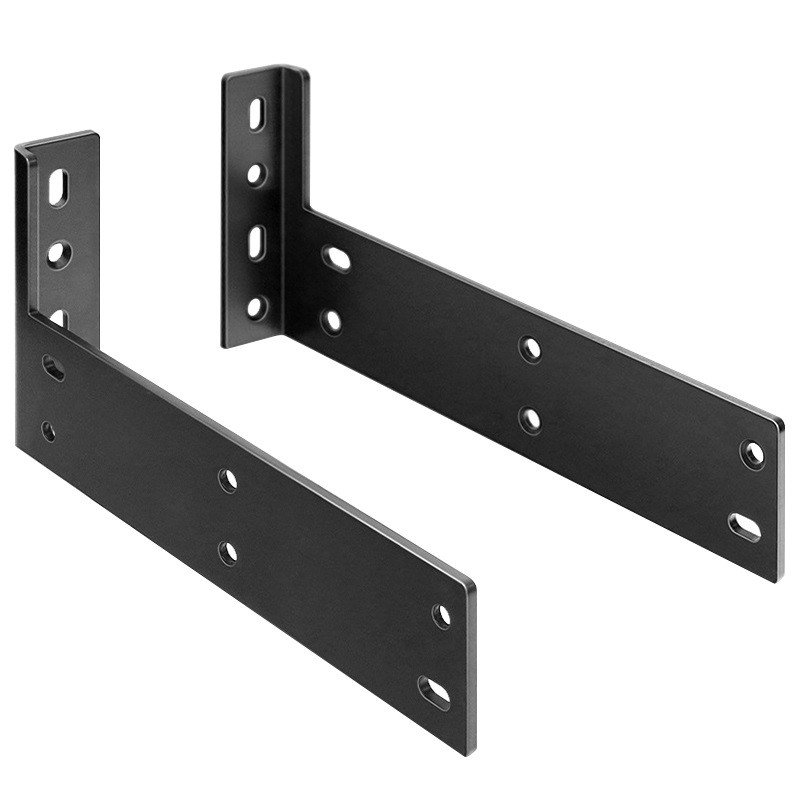
Figure 2 : Deux crochets d’étagère debout : patte verticale de mur, patte horizontale d’étagère et une rangée de fixations le long de chaque face.
Où sont utilisés les crochets d’étagère
Menuisiers et fabricants de meubles
Les menuisiers et fabricants de meubles commandent des crochets d’étagère comme un composant plutôt que comme un produit. Ils arrivent sur la ligne d’assemblage par ensembles assortis, sont fixés avec l’étagère et le corps du meuble, et ne sont plus jamais vus une fois l’unité installée – à moins qu’un soit manquant dans la boîte, ce qui est le moment où une pièce bon marché devient une réclamation coûteuse.
Ce groupe se soucie le plus de trois choses : le motif de fixation doit correspondre aux panneaux pré-percés, les paires doivent être dimensionnellement identiques, et le revêtement ne doit pas s’écroûler lorsque le crochet est déposé dans un carton à la fin de la ligne. La charge requise est généralement modeste ; la reproductibilité ne l’est pas.
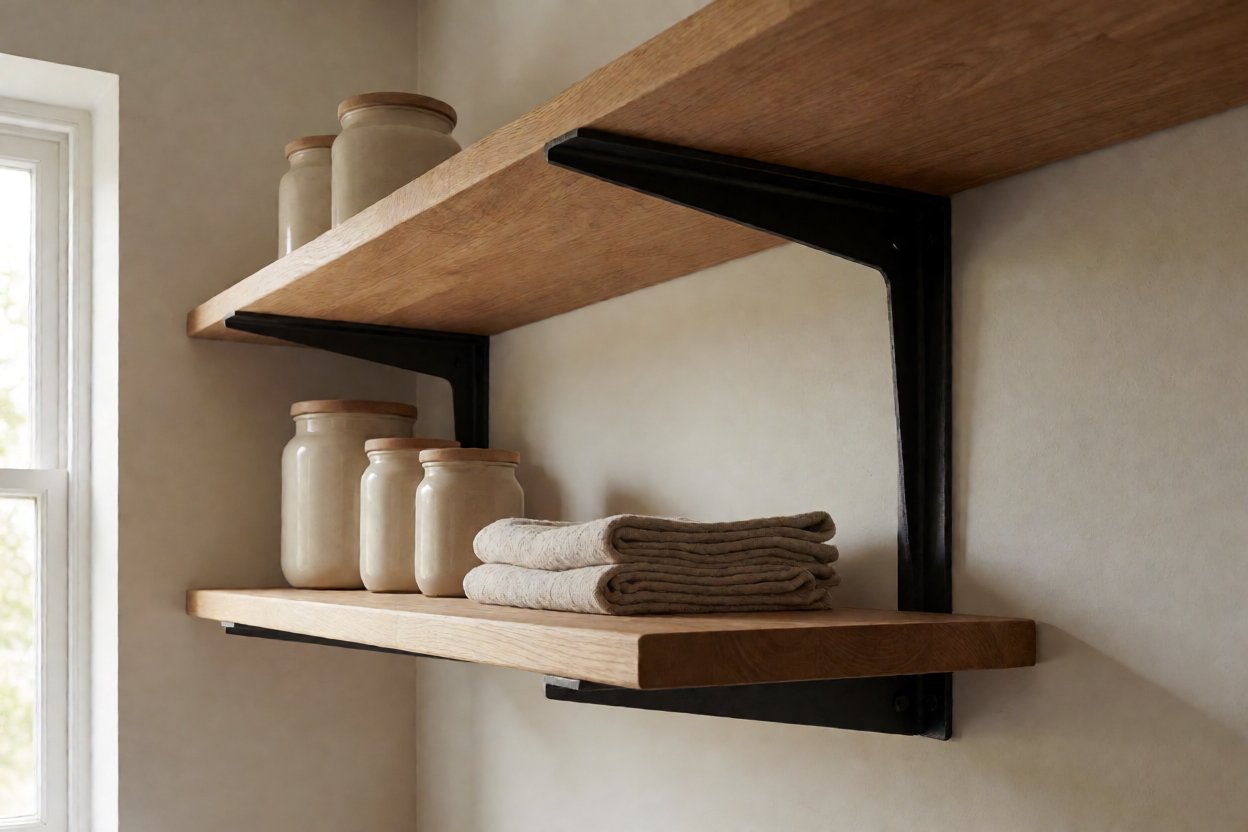
Figure 3 : Étagères ouvertes sur le même support renforc, photographiées dans une pièce technique banale.
Aménagement de boutiques, commerce de détail et vitrines
Les équipes d’aménagement commandent des supports plus lourds pour les étagères murales dans les boutiques, où l’étagère supporte le stock plutôt que quelques livres et où le support est visible par les clients. La couleur compte ici autant que la résistance : revêtement poudre noir texturé, couleur de marque ou finition en acier inoxydable qui correspond au système d’étagères.
Les programmes de boutiques sont généralement libérés par module. Un design de support d’étagère est convenu, un module témoin est installé et approuvé, et les modules restants sont commandés selon le même plan, c’est pourquoi un fournisseur capable de répéter une finition et un motif de perçage compte plus qu’un qui propose le premier prix le plus bas.
Rangement, garage et étagères utilitaires
Le troisième groupe est le rangement : murs de garage, pièces techniques, ateliers et entrepôts de stockage. Les supports ici sont choisis pour leur capacité et pour la possibilité de les ajuster après le perçage du mur, si bien que la version à encoches est courante et que le support d’étagère est souvent spécifié avec un pied plus profond et un gauge plus lourd.
Les acheteurs de ce groupe commandent par lots plus importants et détiennent souvent du stock, ce qui change la forme du programme : une taille fixe est répétée plusieurs fois par an, le prix diminue après la première série, et le fournisseur est attendu à conserver la référence de revêtement dans son fichier.
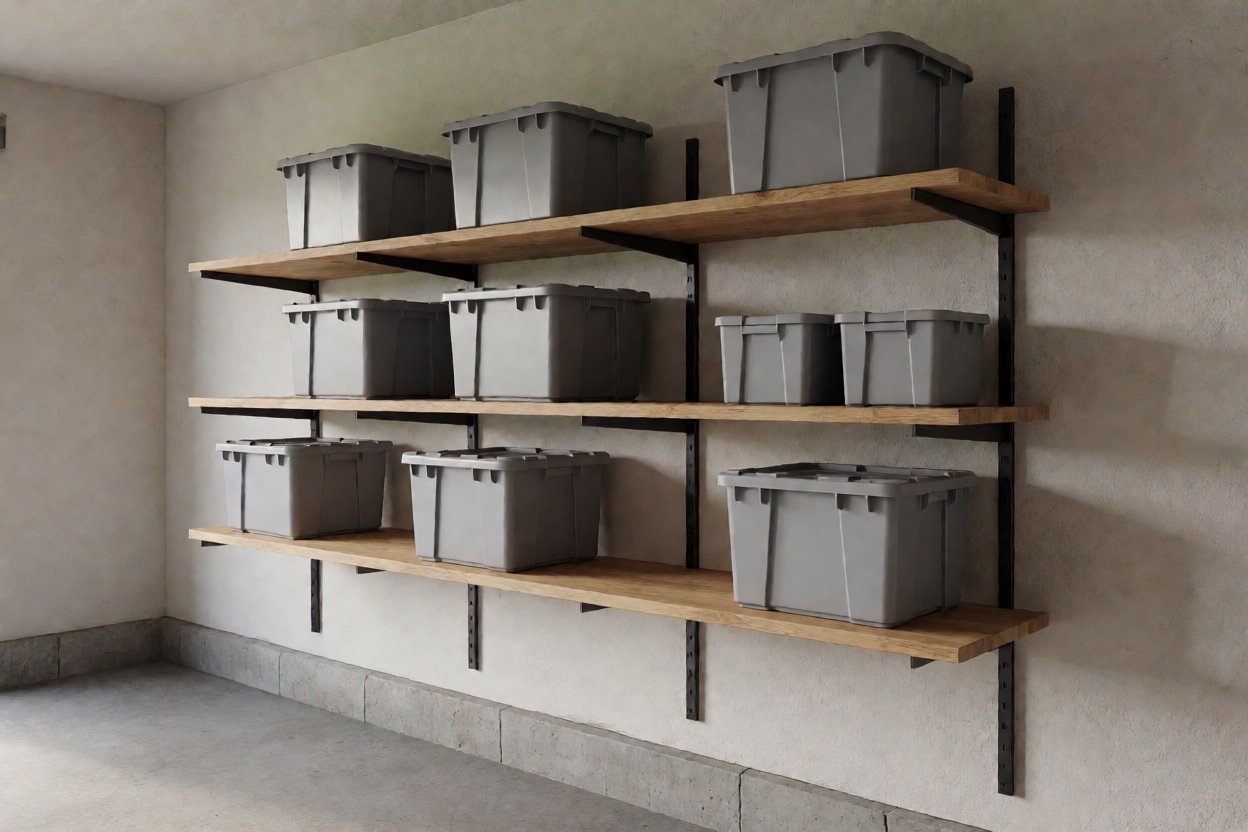
Figure 4: Le produit en utilisation : des étagères en bois portées par les mêmes supports sur un mur de service, chargées de boîtes de rangement ordinaires.
Acier, Épaisseur et Charge
Degré et Épaisseur
La plupart des supports d’étagère sont fabriqués à partir d’acier laminé à froid d’une épaisseur comprise entre 2,0 mm et 4,0 mm, avec de la tôlerie galvanisée à chaud ou pré-galvanisée pour les installations extérieures et humides et de l’acier inoxydable 304 lorsque le support restera visible dans une zone humide. Le contexte sur les degrés est publié par l’American Iron and Steel Institute et les pratiques de finition en acier inoxydable par le Specialty Steel Industry of North America.
L’épaisseur est le levier le plus important sur la capacité de charge, mais ce n’est pas le seul. Un support de 3 mm avec une jambe courte et un pli supérieur offre de meilleures performances qu’un support de 4 mm avec une jambe longue et non étayée, c’est pourquoi nous demandons la portée et la charge prévues plutôt que de nous fier uniquement à l’épaisseur de la tôle.
Motifs de Perçage et de Lancer
Le motif de fixation détermine si le support peut réellement être installé. Les trous fixes donnent la pièce la plus solide et la moins chère ; les lançons – les trous allongés montrés dans les photographies – permettent un ajustement sur un mur parfaitement vertical, moyennant un léger surcoût en temps de perçage.
Les centres de fixation sont généralement définis par l’étagère et le panneau du client, et non par nous. Lorsque le motif reste à définir, la règle pratique est de placer les fixations murales sur la ligne médiane de la jambe verticale et de laisser suffisamment de métal entre les trous pour que la tête de la fixation s’implante sans écraser le revêtement.
Revêtement par Poudre et Finitions
Le revêtement par poudre noire texturé est la finition par défaut sur un support d’étagère en acier, car il masque les marques de manipulation et correspond aux systèmes de rangement. Les autres couleurs sont assorties à une référence RAL ou à un échantillon du client, et les finitions galvanisées sont utilisées lorsque la pièce sera en extérieur. Le contexte sur la performance des revêtements est publié par l’American Coatings Association.
Deux détails déterminent si un support d’étagère revêtu survit à la manipulation. Le premier est la préparation : la pièce est dégalette et prétraitée, afin que le revêtement adhère à la courbure plutôt que de s’écailler sur le rayon. Le second est l’emballage, car les supports qui se frottent les uns aux autres dans une boîte arrivent avec des bords ébréchés, même lorsque le revêtement lui-même était correct.
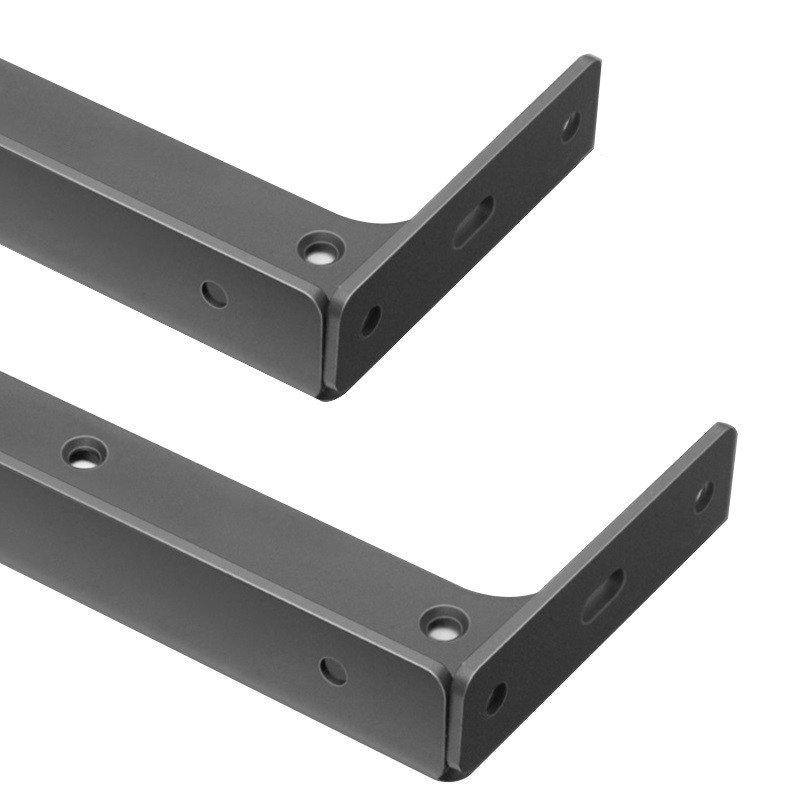
Figure 5 : Détail de la fente sur le bracket d’étagère : les trous allongés permettent d’ajuster le bracket sur place sans repercer le mur.
Ce qui rend un bracket difficile à bien fabriquer
Angle de pli, perpendicularité et longueur des pattes
Où un bracket se trompe-t-il ? Presque toujours au pli. Quelques degrés en moins de quatre-vingt-dix degrés et la patte horizontale penche, de sorte que l’étagère présente un jeu à une extrémité ; une patte qui est longue ou courte d’un millimètre déplace le point de fixation et l’étagère. Le retour élastique varie selon l’épaisseur et le sens du fil du tôlerie, de sorte que le programme de pliage est défini sur la première pièce et vérifié à l’équerre avant que la série ne continue.
Les paires sont la contrainte plus difficile. Deux brackets d’étagère qui sont chacun dans la tolérance peuvent encore être en désaccord l’un avec l’autre, de sorte que les brackets expédiés en lot sont formés par rapport au même programme et vérifiés en paire, et non comme des pièces individuelles ; le même principe pour les pièces formées est documenté par Modern Machine Shop.
Alignement des trous entre pièces appariées
Le deuxième risque est le schéma de fixation. Si les trous des deux brackets d’un lot ne s’alignent pas l’un avec l’autre, l’installateur doit entailler ou repercer sur place, et c’est ainsi qu’un fournisseur perd une commande récurrente. La découpe laser maintient le schéma dans quelques dixièmes de millimètre ; un outil de poinçonnage le maintient encore plus serré une fois qu’un estampe est justifié par le volume.
Le travail en tôlerie suit les tolérances générales conformes à la pratique de l’ASME Y14.5, sauf si le plan est plus strict, et les dimensions critiques sur un bracket d’étagère sont les longueurs des pattes, l’angle de pli et les distances entre trous, donc ce sont les caractéristiques mesurées et enregistrées.
Déburage, revêtement et emballage
Le troisième groupe de problèmes est cosmétique et n’apparaît que tard. Les arêtes vives laissées par le laser sont un danger pour la manipulation pour l’installateur et un point faible pour le revêtement, de sorte que chaque bracket est déburé avant finition. La poudre qui fait pont sur un trou, ou un revêtement qui est fin sur une arête de coupe, se montre d’abord sur les pièces qu’un client manipule réellement.
Notre routine est délibérément terne : déburage, pré-traitement, revêtement à la référence convenue, inspection du pli et des trous, puis emballage en paires avec séparation pour que les pièces ne frottent pas. C’est la même routine sur le premier échantillon et sur la dixième série de reproduction, ce qui rend un programme de bracket d’étagère prévisible.
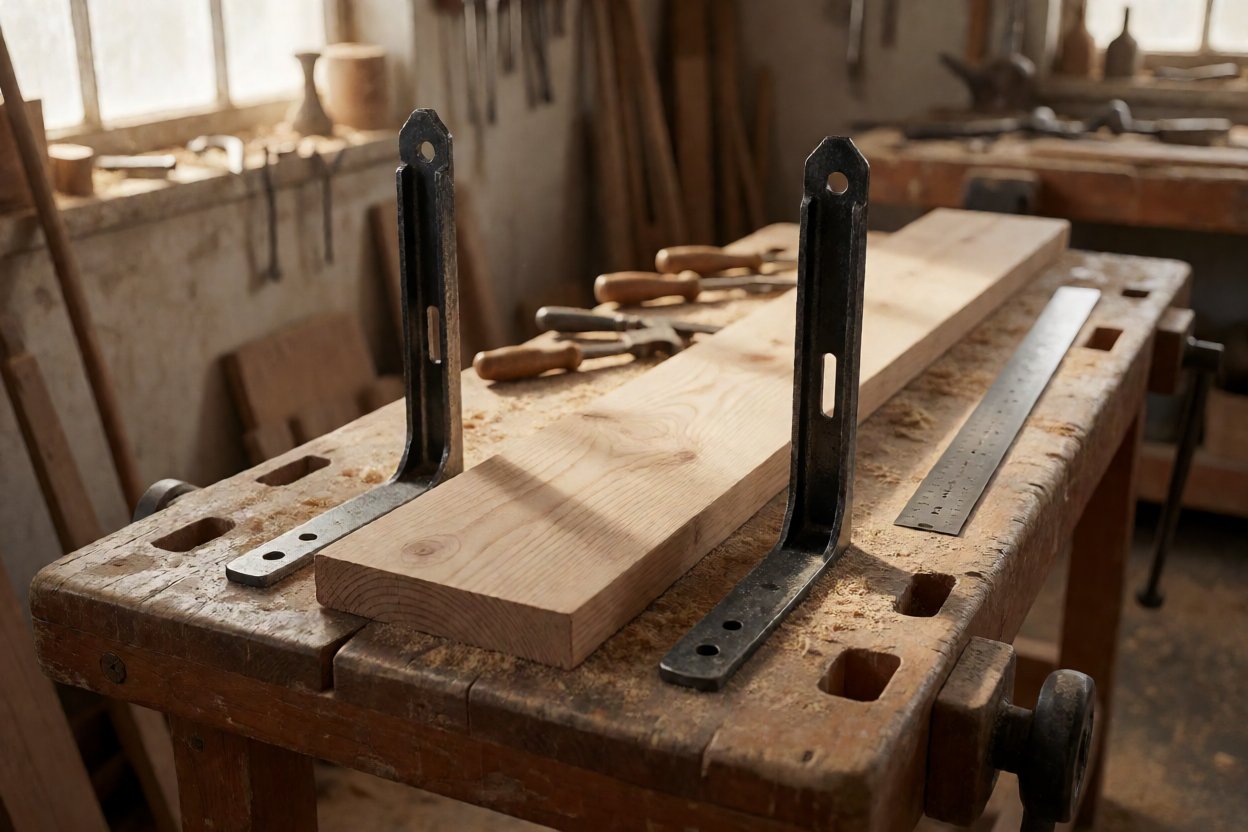
Figure 6: Une paire de supports d’étagère et une étagère en bois pleine posés sur une établi avant montage.
Plans, délais et flux de commande
Ce que vous nous envoyez
Pour établir un devis pour un support d’étagère, nous avons besoin des longueurs des pans, de l’épaisseur, du motif de perçage ou d’entaillage avec ses centres, du type de fixation prévu sur site, du fini, et de la quantité par an avec la répartition par lot. Un dessin 2D coté est idéal ; un modèle STEP ou un PDF clair avec les dimensions critiques fonctionne également.
Si la conception n’est pas encore figée, envoyez plutôt la taille de l’étagère et la charge prévue. Nous proposerons une épaisseur, une longueur de pan et un motif de fixation, et deviserons cette version plutôt qu’une pièce qui fléchira une fois chargée.
Délais d’échantillonnage et de production
Les échantillons sont envoyés dans les 5 à 10 jours ouvrés après validation du plan, et le premier lot de production expédie 15 à 30 jours plus tard. Un support d’étagère formé et revêtu, sans moule, avance vite, car la découpe et le pliage sont pilotés par programme plutôt que par fabrication d’outils.
Deux éléments modifient la date : un changement du motif de fixation après l’échantillon, et une couleur de revêtement qui doit être ajustée depuis zéro. Les deux sont moins coûteux à régler au stade de l’échantillon, et c’est pour cela qu’un programme de supports d’étagère est devisé en incluant une série d’échantillons.
Finis, marquage et documents inclus
Le conditionnement, le marquage et l’emballage font partie de la commande : revêtement par poudre d’une couleur spécifiée, galvanisation ou fini nu huilé, marquage au laser ou étiquette imprimée, et emballage conçu autour de la caisse du client plutôt que autour de la nôtre.
Les documents expédient avec les pièces : certificats de matière, rapport d’inspection d’article première (FAI), enregistrements dimensionnels sur les longueurs des pans et le motif de perçage, et traçabilité par lot. L’usine est certifiée ISO 9001:2015 et CE, et travaille avec SGS pour l’inspection tierce partie. Les acheteurs américains vérifiant le coût rendu utilisent le Harmonized Tariff Schedule, et les obligations CE sont définies par la Commission européenne.
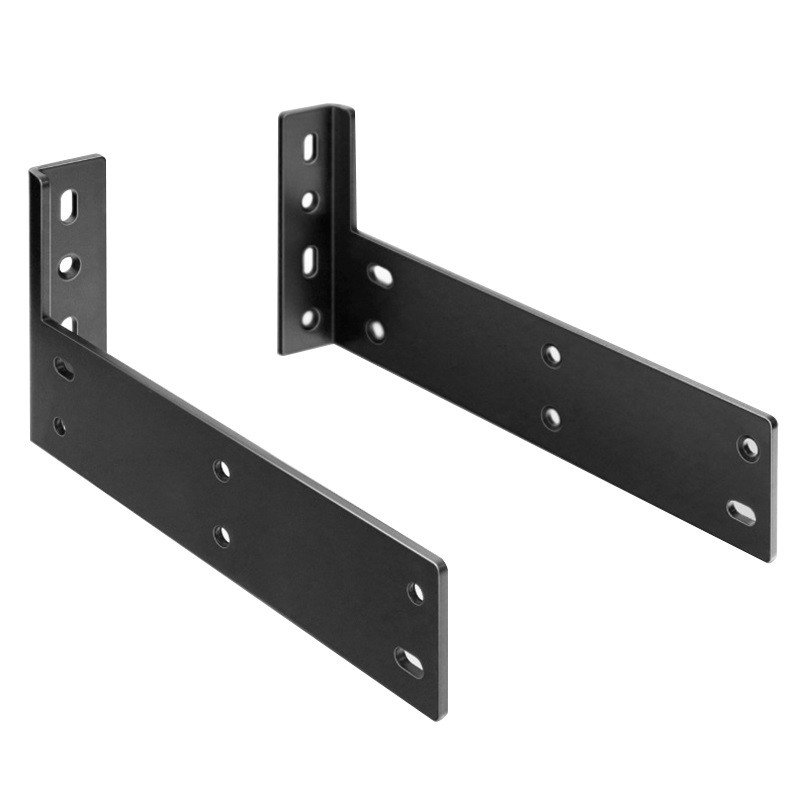
Figure 7 : Deux supports en vue trois quarts, montrant le rayon de pliage, la bavure et les bords de perçage dégrossis.
Programmes livrés
Cas 1 : Marque de meubles – Jeux de supports assortis
Une marque de meubles a commandé des jeux de supports assortis en acier laminé à froid de 2,5 mm, revêtement poudre texturé noir, avec un schéma de perçage fixe défini par un panneau de meuble pré-percé. Les lots variaient de 200 à 800 pièces, quatre à huit fois par an, avec un minimum de 100 pièces et des prix FOB de 2 $ à 15 $ par support.
Le premier échantillon de support d’étagère a été approuvé en 5 à 10 jours ouvrés et le premier lot a été expédié 15 à 25 jours plus tard. La dépense annuelle est restée dans la fourchette de 15 000 $ à 40 000 $, et les pièces ont été contrôlées en paires dans l’usine pour qu’un jeu ne puisse pas être séparé sur la ligne de conditionnement.
Cas 2 : Entreprise d’aménagement de boutiques – Supports muraux lourds
Une entreprise d’aménagement de boutiques avait besoin de supports muraux lourds en acier de 3 mm avec fixations à encoches pour un programme de rayonnage de commerce. Les volumes variaient de 50 à 300 par lot, trois à six fois par an, minimum 20 à 50 pièces, avec des prix FOB de 15 $ à 80 $ par support selon la taille et la finition.
Un échantillon de baie a été installé et approuvé avant la libération du reste du programme, et le premier lot de production a été expédié 15 à 30 jours après l’approbation du plan. Le maintien de la même référence de revêtement entre les baies a éliminé la discussion sur la couleur lors de l’installation, et la dépense annuelle s’est établie dans la fourchette de 30 000 $ à 60 000 $.
Cas 3 : Distributeur – Programme de tailles en stock
Un distributeur de produits de rangement a tenu en stock quatre tailles de supports d’étagère pour le secteur professionnel, tous en revêtement poudre noir : 200 à 800 pièces par taille, quatre à huit lots de production par an, un minimum de 100 pièces par taille et des prix FOB de 2 $ à 15 $ selon l’épaisseur.
Le programme a été planifié autour du stock plutôt que de commandes individuelles, de sorte que les tailles de lots ont été convenues à l’avance et que la référence de revêtement a été conservée au dossier. Le prix a chuté de 4 à 6 % après la première année car les quatre tailles ont été imbriquées ensemble sur les mêmes tôles.
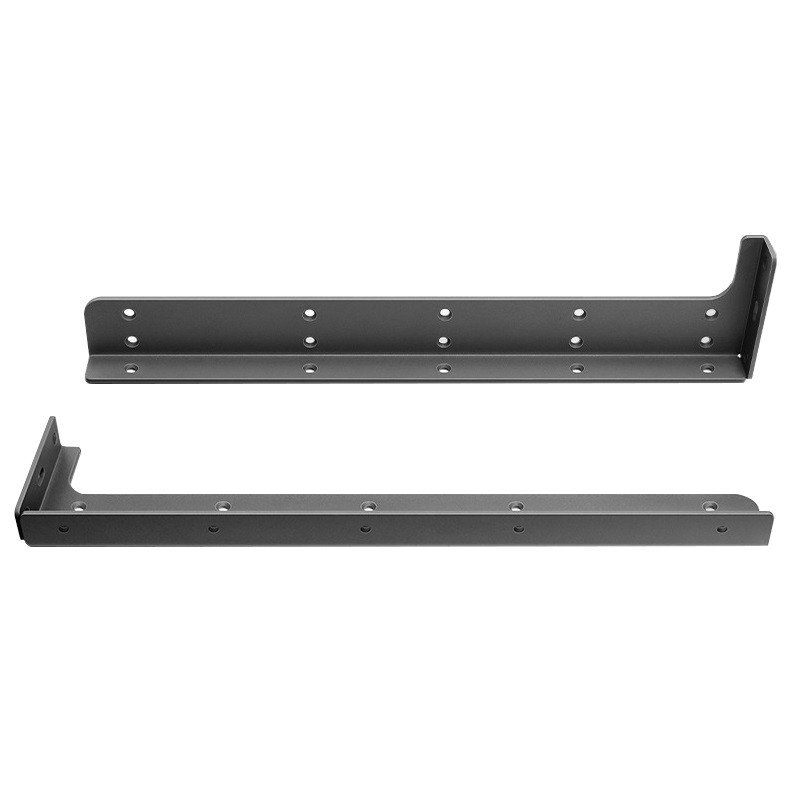
Figure 8 : Une paire plate après formage et revêtement, contrôlée l’une contre l’autre afin que les deux supports d’un ensemble correspondent.
Synthèse et prochaines étapes
Comment spécifier un support de tablette
Spécifiez d’abord la tablette, puis le support. Fixez l’entraxe, la charge et la surface de fixation, puis choisissez les longueurs de jambes, l’épaisseur et le schéma de perçage qui y répondent. Un support de tablette est peu coûteux à modifier sur un plan, mais coûteux après la ligne de revêtement.
Ensuite, posez deux questions au fournisseur : comment l’angle de pliage est contrôlé et comment les paires sont appariées avant l’emballage. Ces réponses déterminent si un programme se répète proprement, et les deux sont visibles sur l’échantillon.
Pourquoi XHX Metal
XHX Metal regroupe l’ensemble du support de tablette dans une seule usine de 2 000 m2 à Dongguan : découpe laser sur deux machines de 6 kW avec une précision de positionnement de +-0,01 mm, poinçonnage CNC pour les motifs répétitifs, pliage CNC, ébavurage, revêtement poudre et emballage. Les échantillons suivent en 5 à 10 jours ouvrés, le premier lot en 15 à 30 jours, et la découpe n’entraîne aucun coût d’outillage. L’usine détient l’ISO 9001:2015 et le CE et exporte vers l’Amérique du Nord et l’Europe.
L’entreprise fabrique des supports et des pièces formées pour les marques de mobilier, de rangement et d’équipement depuis plus d’une décennie, et exécute 500 000 pièces par an ; les réseaux d’assistance à la fabrication sont décrits par le NIST MEP.
Comment démarrer votre programme
Envoyez un plan, une dimension de tablette ou un échantillon avec la quantité annuelle et la division par lot. Ce que l’usine fabrique est présenté sur la page des capacités en tôlerie, les pièces finies sont sur la page produits, et le devis commence depuis la page de contact ; les demandes de projet sont également envoyées à sales01@xinghaoxin.com.
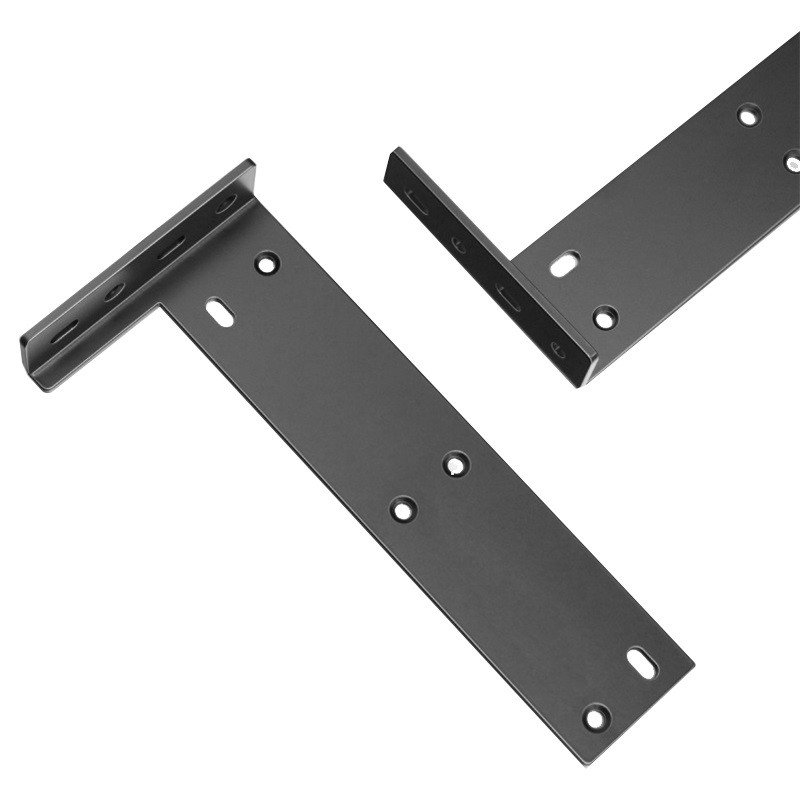
Figure 9: Une paire de consoles d’étagère finies avant l’emballage, avec l’inspection du revêtement sur le pli.
FAQ : Console d’étagère
Quelle épaisseur doit avoir une console d’étagère ? Cela dépend de la portée et de la charge : 2,0-2,5 mm convient au rangement léger, 3,0 mm et plus convient aux étagères de garage et de commerce, et une nervure supérieure ajoute de la rigidité sans une épaisseur plus lourde.
Les consoles peuvent-elles être cintrées au lieu d’être percées ? Oui. Les cintrages coûtent légèrement plus cher en temps de poinçonnage et permettent de niveler l’étagère sur un mur qui n’est pas parfaitement vertical, c’est pourquoi la plupart des consoles d’étagère à forte capacité sont cintrées.
Quel est le volume minimum de commande ? Environ 100 pièces où la pièce se répète chaque année ; les consoles plus grandes sont cotées à partir de 20-50 pièces minimum.
Comment les consoles sont-elles emballées ? En paires assorties avec les pièces revêtues séparées afin qu’elles ne puissent pas frotter, emballées selon la taille du carton du client et prêtes pour la ligne d’assemblage.


