最后更新:2026年10月26日 | 由XHX金属工程团队撰写
放大器机箱是承载音频放大器、前置放大器或机架式音频处理器的钣金外壳:它容纳变压器、电路板和散热器,提供用户看到的前面板,并移除这些组件产生的热量。在XHX Metal,放大器机箱制造涵盖激光切割、CNC冲床、折弯、点焊和TIG焊接、粉末喷涂和丝网印刷,工厂位于中国东莞,面积为2000平方米。
本文面向规范该外壳的工程师和买家:放大器机箱由什么材料制成、在哪里使用、如何选择厚度和材料、音频外壳实际会出现哪些问题、项目周期多久、随附哪些文件,以及三个包含数量和价格区间的订单示例。
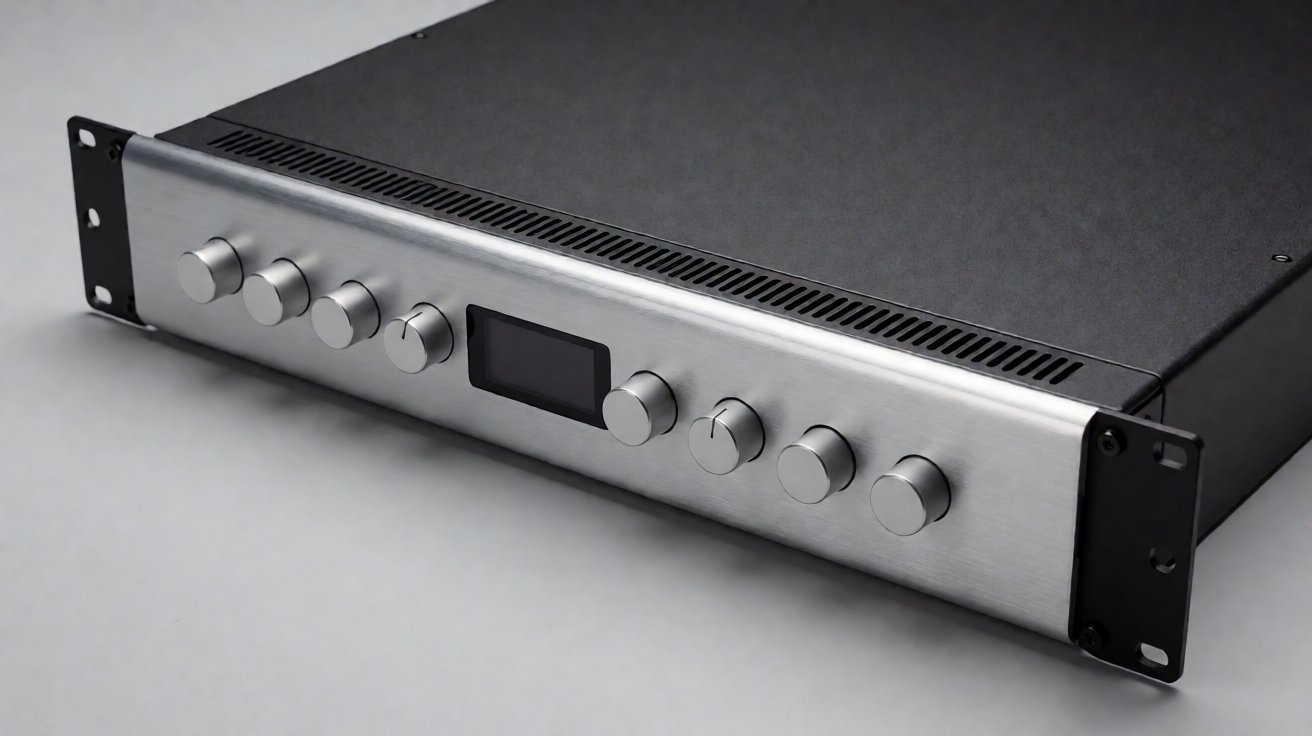
图 1:成品机架式功放机箱,黑色粉末涂层,前面板已安装。
功放机箱:我们制造什么
机箱订单中的部件
典型的功放机箱订单包含底板、U 型盖板、前面板、后面板、两个侧耳或折叠式围板、用于机架安装的挂耳,以及固定变压器和散热器的内部支架。底板是结构部分;盖板主要充当盖子;前面板主要关乎外观。
这样分割箱体很重要,因为每个部件都依据不同的标准来评判。底板必须坚硬且平整,盖板必须坚硬且通风,而前面板必须足够平整,看起来像是机加工而成,而非折叠成型。如果供应商对整个功放机箱只报价一个板料厚度,说明他们没有理解这一点,因为这三个部件承担不同的功能。
三个问题,而非一个
功放机箱在钣金制造外壳中较为特殊,因为它有三个独立的物理功能,解决其中一个问题的设计往往会使另一个问题恶化。它必须抵抗共振,因为会产生共鸣的面板会污染声音并在特定音符处产生嗡嗡声。它必须进行屏蔽,因为市电变压器和开关电源会向信号路径辐射干扰。它必须散热,因为 AB 类放大器耗散了其所吸收功率的很大一部分。面板振动测量遵循ISO 7626。
通过加粗面板来增加刚度会增加质量,从而将共振频率降低到可听频段。增加通风孔会移除金属,从而降低屏蔽效果。而为屏蔽焊接面板意味着破坏涂层,这正是腐蚀开始的地方。这就是为什么音频机箱是一个设计过程而非简单的切割清单,以及为什么通风孔图案、加强筋布局接地端点必须出现在同一张图纸上。
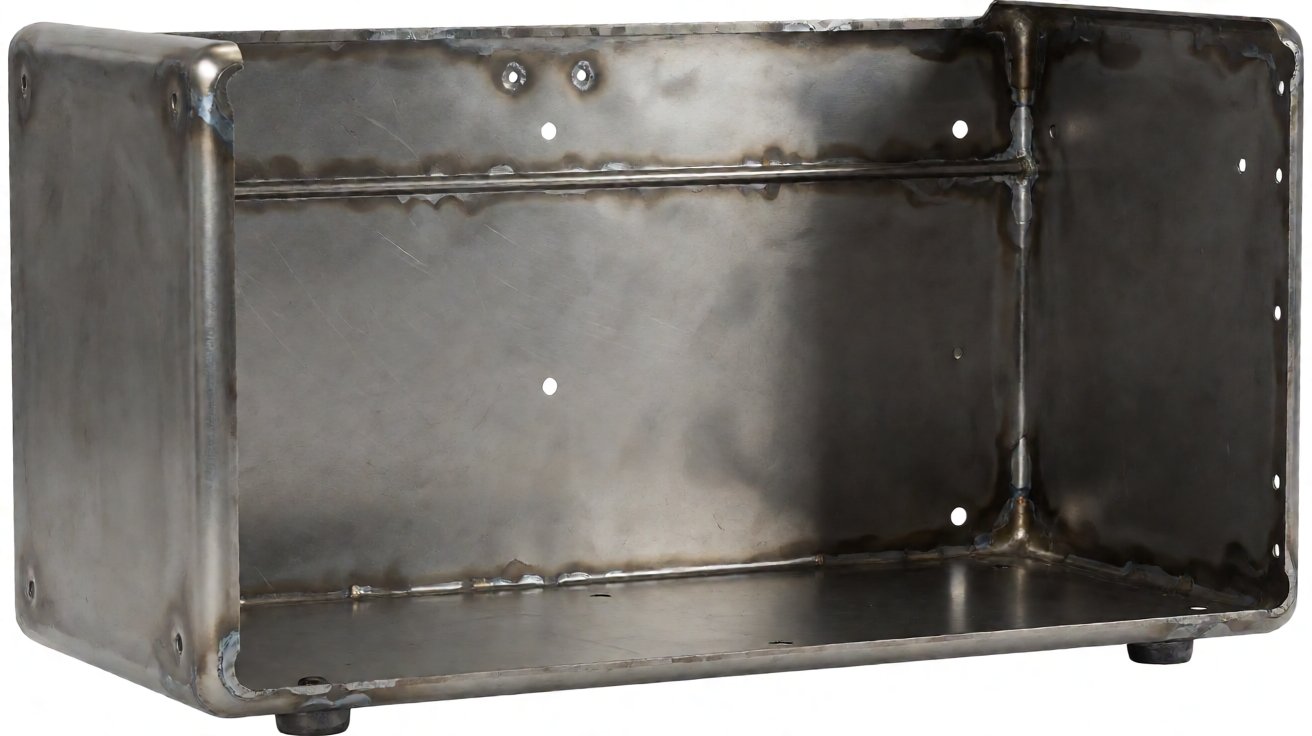
图 2:表面处理前的裸折叠外壳,展示了回折法兰和焊接点。
我们的服务范围结束之处
电子元器件不属于我们。变压器、电路板、散热器、连接器以及最终组装是客户的责任范围;我们负责制造金属部件、进行表面处理以及印刷,并且可以适配支架、接地螺柱和锁紧螺母等五金件。我们负责的是刚性、配合度、可见表面的平整度以及屏蔽的连续性。
功放机箱的应用场景
专业音频与安装音响
最大的群体是专业音频:用于巡演设备的功率放大器、用于酒吧、教堂和会议室的安装放大器,以及位于它们旁边的 DSP 和矩阵处理器。由于这些设备共享机架,放大器机箱和处理器机箱通常是一起设计的,以便前面板对齐。这些几乎总是 19 英寸机架单元,因此高度以机架单元(1U、2U、3U)报价,而宽度由机架标准固定,该标准定义在 IEC 60297 中。
巡演设备还必须承受装运和卸载的过程,因此机箱承受的处理载荷是固定安装设备从未见过的,如果仅根据成本选择板材厚度,安装耳将是第一个失效的部分。如果加载机架时安装耳弯曲,整个单元就会掉落,这就是为什么巡演放大器机箱上的安装耳通常比外壳更厚或是一个独立的折叠支架。
Hi-Fi、录音室及乐器放大器
第二个群体是消费级和录音室音频:Hi-Fi 功率放大器、唱头放大、耳机放大器、吉他和贝斯前级,以及录音室监听放大器。这些产品更关注外观和共振,而非机架适配性,前面板成为了产品本身:拉丝铝、机加工边缘和印刷图例是常态而非可选。Hi-Fi 买家在听到声音之前就会通过面板间隙和纹理方向来评判放大器机箱,因此其外观公差比任何安装类产品都更严格。
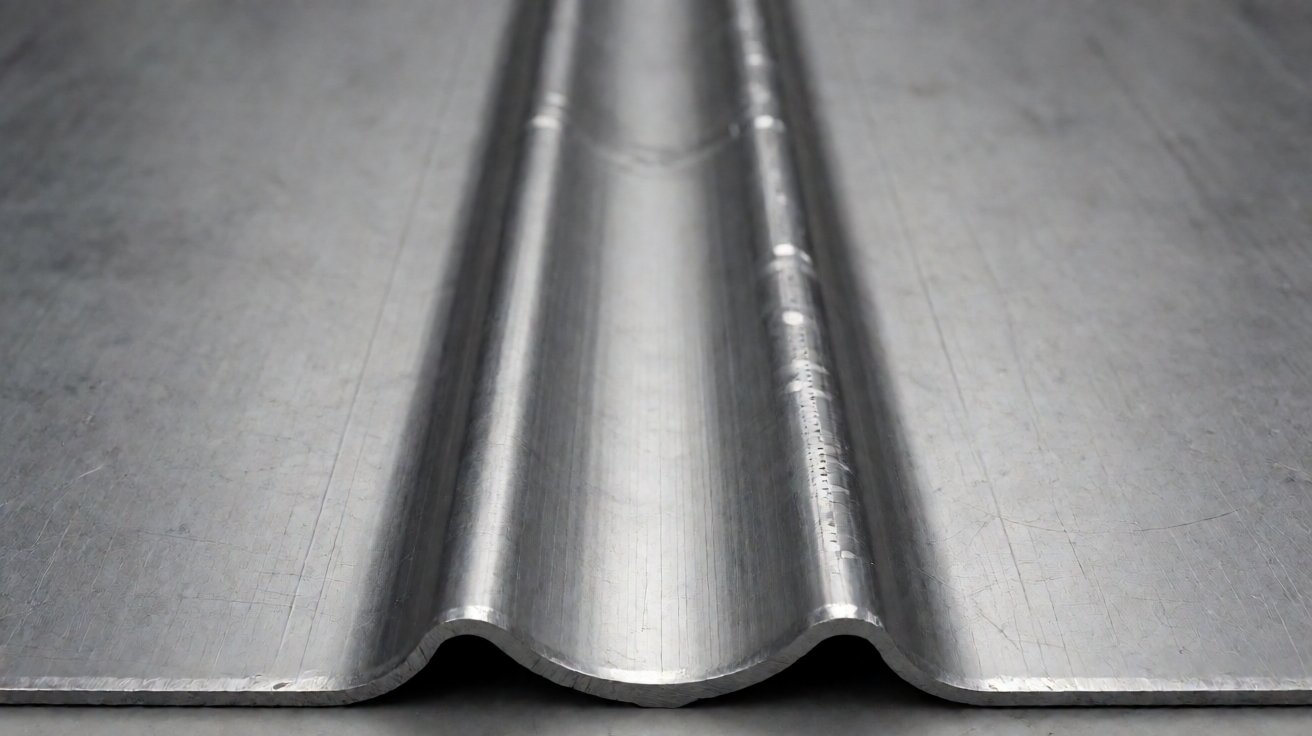
图3:压接的加强筋横跨底板,这是移动共振峰值的细节。
车辆、海洋及特种音频
第三组产品在恶劣环境中工作:车载音频放大器、船用音频、公共广播设备和紧急广播设备。这些产品增加了振动、腐蚀,通常还有一个密封外壳,底盘具有环境外壳的特征,而非家具的特征。可能会完全移除通风,将热路径通过底板引导至安装表面,这会彻底改变设计。
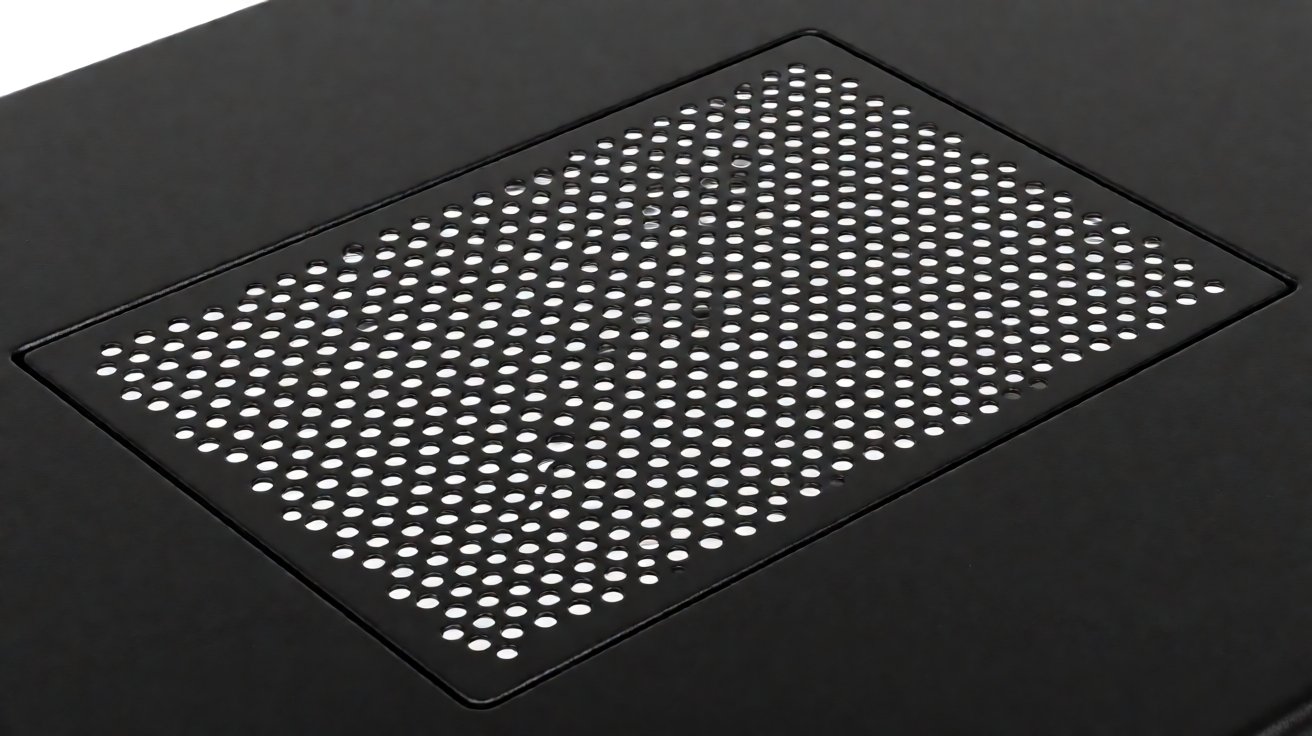
图4:1U、2U 和 3U 高度的机箱系列并排展示以供对比。
选择厚度、材料与刚度
厚度及其实际带来的收益
在放大器机箱制造中,主要的质量风险是什么?首先是仅凭厚度(Gauge)选择的刚度。2U 机箱中 1.0 mm 的底板会产生谐振,1.5 mm 的底板明显更不易振动,而 2.0 mm 只是在增加重量,效果却不如加强筋。
对于放大器机箱,高效的解决方案是几何结构而非厚度。缩径加强筋、折叠回边或跨越底板的浅交叉折弯,比单纯增加厚度能更高效地提升每克重量的刚度,并将共振峰值移出激发它的频段。薄板在振动下的结构行为在 ISO 7626 中有相关说明。车载音响设计正是如此:在 1.2 mm 的底板增加横向加强件,使机箱刚度提高了约一半,并将共振频率推离车辆产生的振动频段。
钢、铝及前面板
冷轧钢是放大器机箱外壳的默认选择,因为它硬度高、成本低且易于焊接。铝材因其轻量化而被选用,特别是用于前面板,拉丝或阳极氧化表面是产品的一部分;它也被用于散热器主体,因为挤压鳍片无法通过其他方式制造。外壳使用的钢材等级列于 EN 10025
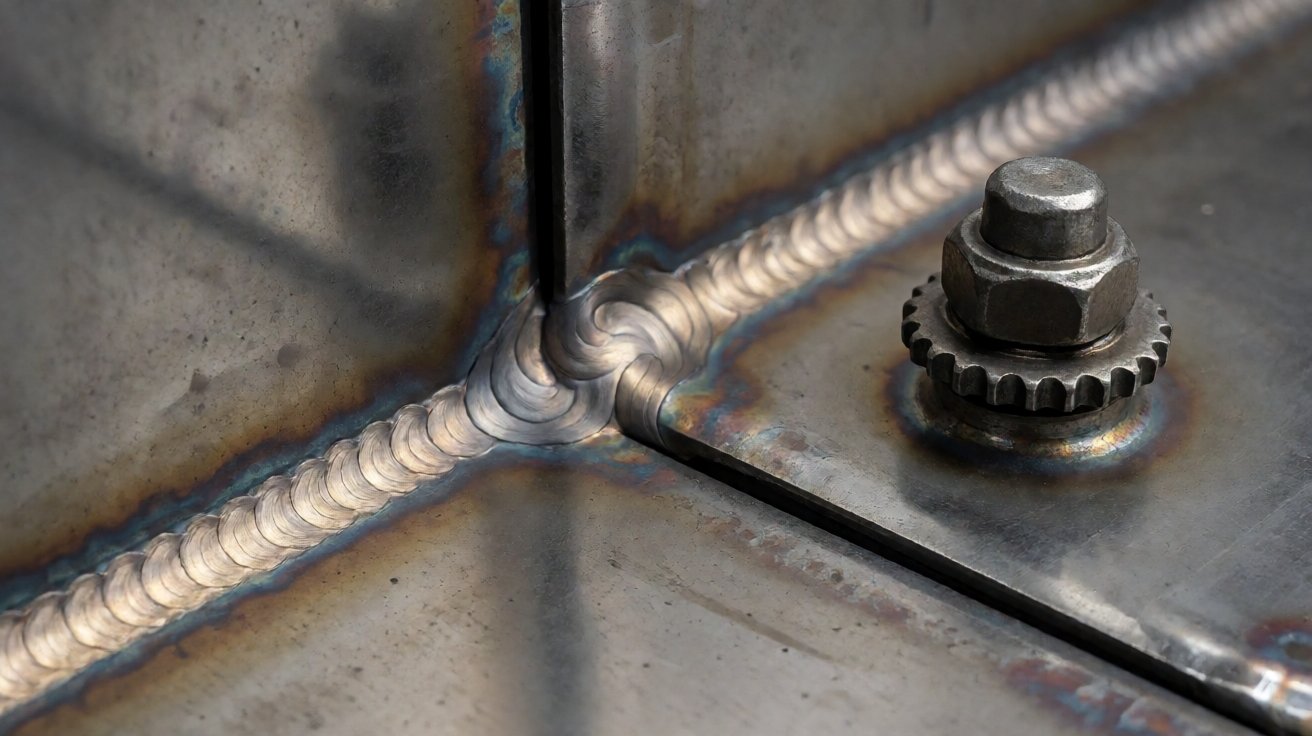
图 5:顶盖上的冲压通风区,显示孔图案和桥宽。
将两者混合使用是很常见的:钢制外壳搭配铝制前面板和铝制散热片。此时连接处不仅涉及机械问题,还涉及腐蚀问题,因此两种金属需要隔离或采用兼容的表面处理;不同金属之间的电偶行为在 ASTM G82 中有描述。
屏蔽连续性
只有当外壳在电气上连续时,屏蔽才能起作用,对于音频产品,这一要求通常针对多媒体设备,依据 CISPR 32 进行表达。粉末涂层是绝缘体,因此,除非设计中增加了连接路径,否则用螺丝将涂覆的顶盖固定在涂覆的底板上根本无法提供屏蔽:这些连接路径包括遮蔽的接触点、导电垫圈或用于将面板连接在一起的地线柱。这是仅凭图纸采购音频机箱时最容易忽视的细节。
通风、焊接与表面处理
仍能保持屏蔽效果的通风图案
功放机箱的通风是热量与屏蔽产生冲突的地方。大型开放格栅冷却效果好但屏蔽效果差;细密的冲孔区域屏蔽效果更好但会限制气流。折中方案是在散热器上方采用具有定义桥宽的冲孔图案,进风口设在前方低位,排风口设在后方高位,以利用热对流。热负荷问题在 IEC 60890 中有涉及。
孔径大小在两个方向上都很重要:较小的孔能更好地衰减高频,并防止探针触及带电部件,这就是为什么安装式放大器通常指定使用手指安全图案。此类开口的 ingress protection 遵循 IEC 60529。
焊接、修整与平整度
功放机箱通常在角部接缝处进行点焊或 TIG 焊接,然后进行修整。焊接热量会使薄板变形,由于前面板和顶盖都是可见面,任何变形都会立即显现。行之有效的顺序是:先焊接结构件,让其在夹具中冷却,用直尺检查平整度,然后才安装装饰面板。
对于接缝可见的部位,采用 TIG 焊接并磨平,而不是点焊,因为点焊会留下凹陷,表面处理无法遮盖。电阻焊接工艺在 AWS C1.1 中有描述。修整后的接缝必须足够平整,以确保涂层不会凸显接缝,这就是为什么修整和平整度检查是一项操作而非两项。
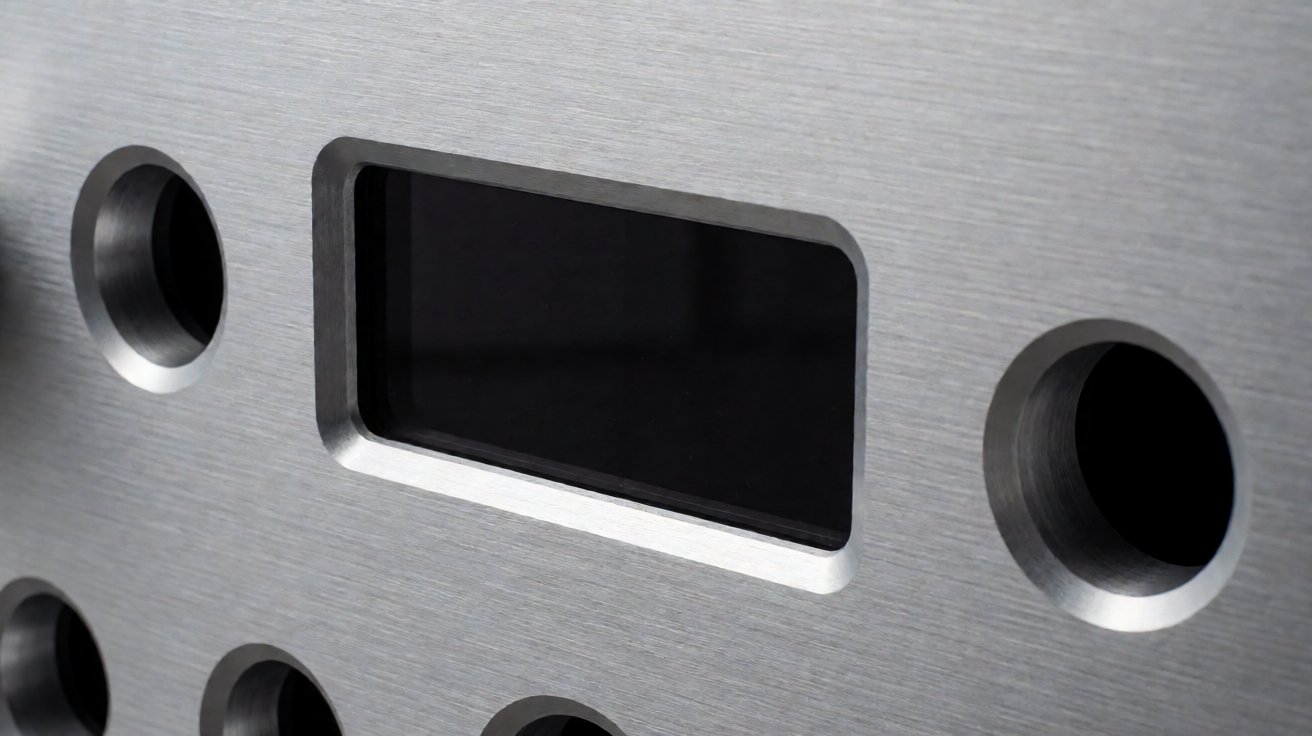
图 6:涂层前已焊接并修整好的角缝,旁边是接地柱。
喷涂、阳极氧化与印刷
喷涂是功放机箱外壳的标准表面处理:在预处理之上喷涂 60 至 90 微米,通常采用哑光或纹理黑色,因为纹理表面可以掩盖处理痕迹,并呈现出专业产品的外观。耐用等级由 Powder Coating Institute 进行说明。前面板通常采用阳极氧化铝,图例可采用丝网印刷或激光打标。
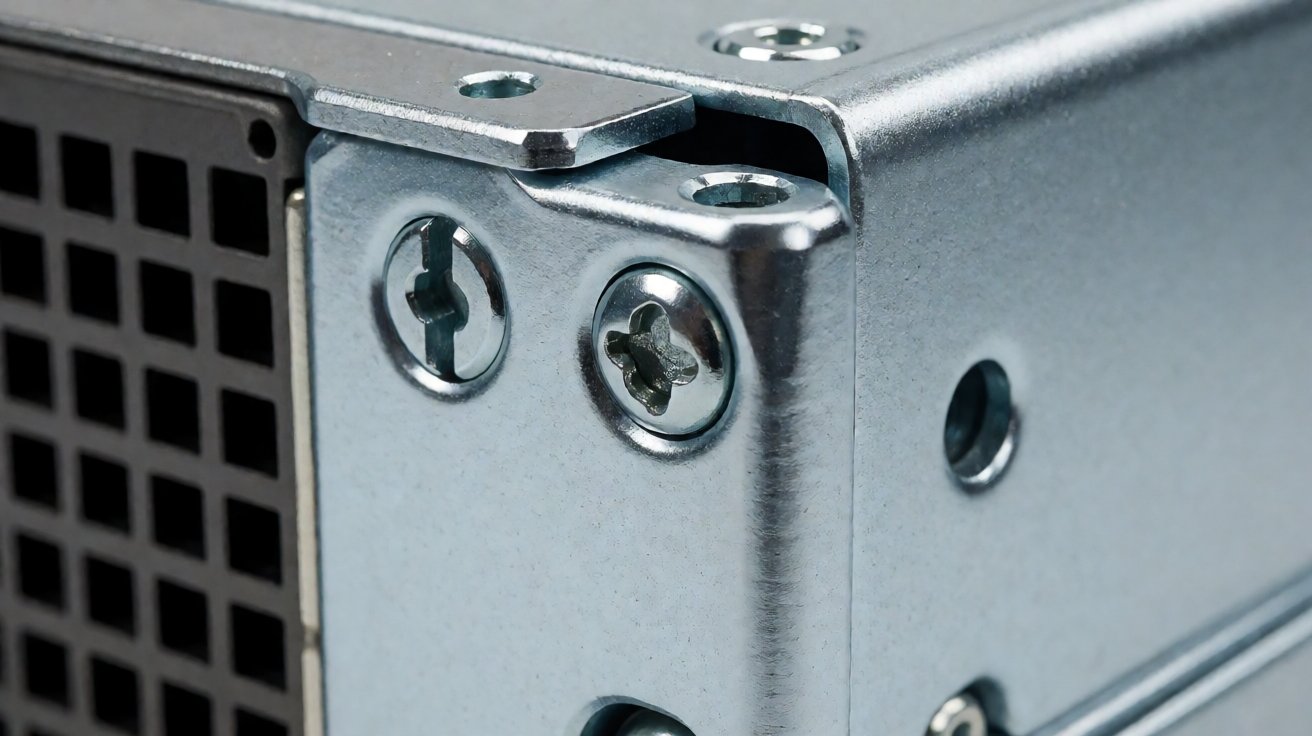
图7:带有机加工开孔和印刷图层的拉丝铝前面板。
功放机箱的两个表面处理细节容易让人踩坑。涂覆堆积会封闭未遮蔽的小孔和螺纹;此外,涂覆后的机箱需要在涂覆前遮蔽接地触点,而不是事后刮除,因为刮除会留下裸露的钢质表面导致生锈。这两点在设计阶段解决成本很低,但在涂覆后作为返工循环处理则代价高昂。
交货周期、成本及订单流程
从图纸到样机
功放机箱的制造始于图纸包而非单一零件图纸,因为外壳、前面板、后面板和内部支架必须保持一致。我们需要知道机架高度或整体尺寸、内部组件及其安装点、热负载、屏蔽要求、表面处理工艺以及印刷图稿。
评审环节会提出改变设计的疑问:底座是否需要加强筋或交叉折边,通风口区域是否足以应对热负载,接地触点位于何处,以及前面板是否足够厚实以在机加工后保持平整。评审还会确定工艺顺序,因为涂覆后机加工的面板会失去表面处理,而机加工后涂覆的面板在每个开口处都需进行遮蔽。
您应收到的文件
功放机箱订单应附带已批准的图纸集、标明等级名称的材料证书、包含涂覆厚度的表面处理规格,以及平面度和尺寸检验记录。若规定了屏蔽要求,图纸中应注明连接方式和遮蔽区域,因为这是制造指令而非备注。
对于出口项目,包装方法与图纸同等重要:涂覆后的机箱若紧贴纸箱壁堆放,角落会产生摩擦痕迹,因此面板之间需加泡沫分隔,且前面板需单独保护。前面板上的印刷是整个产品中最脆弱的装饰部分,任何刮痕都会导致整机被拒收。
批量规模与价格区间
功放机箱属于中批量产品,且模具投入适中:一个折弯程序、一个冲压或激光程序以及一个印刷网版。精品音响品牌每个型号每年的产量通常在 50 到 200 台之间;安装功放 OEM 供应商则为 300 到 1,000 台。典型批量为 100 到 500 台,一旦模具存在,最小订单量约为 50 台。对于带涂覆外壳和阳极氧化前面板的 2U 钢制机箱,FOB 价格通常根据厚度、加强筋、通风面积和印刷情况,在 USD 18 至 USD 55 之间波动。
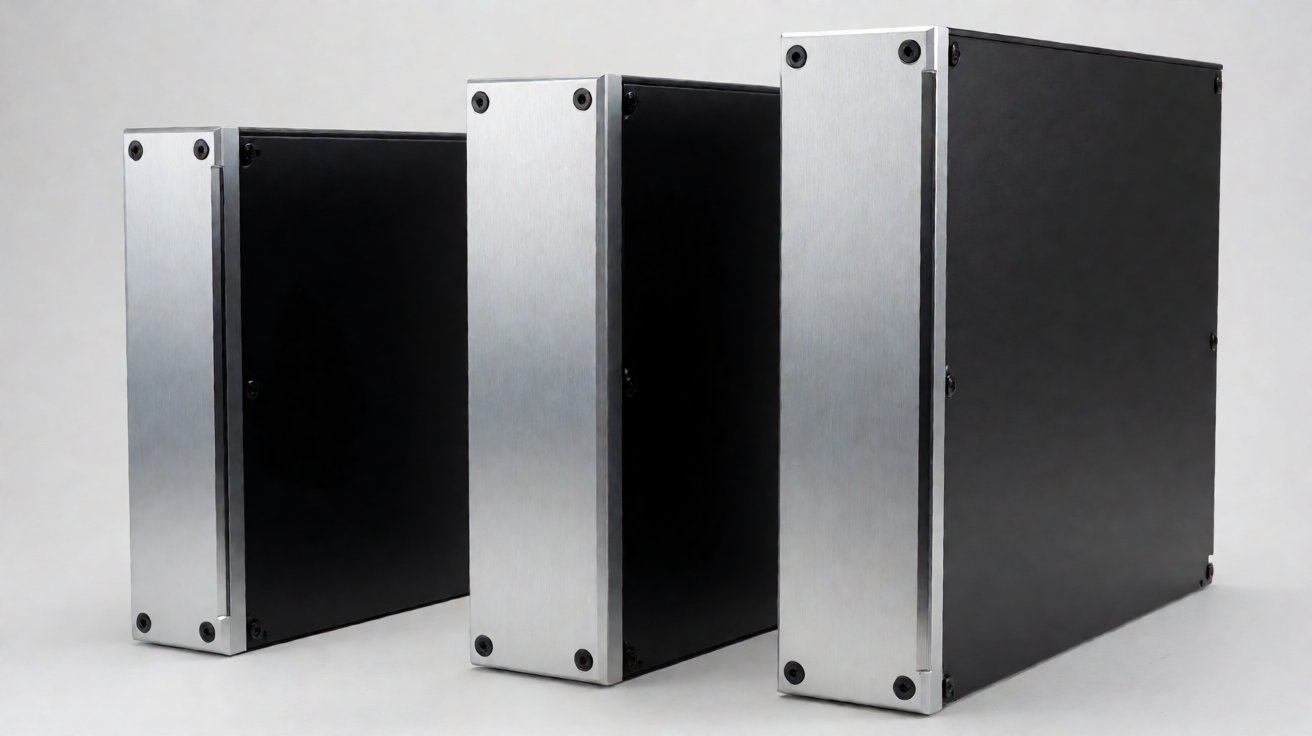
图 8:19 英寸安装耳和导轨固定件,并标注了机架单元高度尺寸。
三大放大器机箱系列
为欧洲音频品牌设计的 2U 安装式放大器
一家安装式音频品牌需要一款四通道放大器的 2U 机架机箱:钢制外壳,铝制前面板带有机械加工凹槽和印刷标识,散热片上方的通风顶部,以及遮蔽的接地点,因为该单元必须通过客户实验室的 EMC 测试。
我们生产的放大器机箱底部带有翻边加强筋,冲压通风孔区域具有定义的地面宽度,TIG 焊接并修整了角落接缝,配备了遮蔽的接地螺柱和阳极氧化前面板。发布批次为每年三次,每次 250 台,MOQ 为 100 台,FOB 价格从 USD 32 到 USD 44 不等。首批货物在批准后 25 天发货,年度价值约为 USD 27,000。
为美国专业音频制造商设计的 1U 机架处理器
一家专业音频制造商需要一款数字矩阵处理器的 1U 机箱:深度非常浅,密集的前面板带有八个连接器和一个显示窗口,并且有严格的平整度要求,因为该单元在机架中与其他单元堆叠使用。
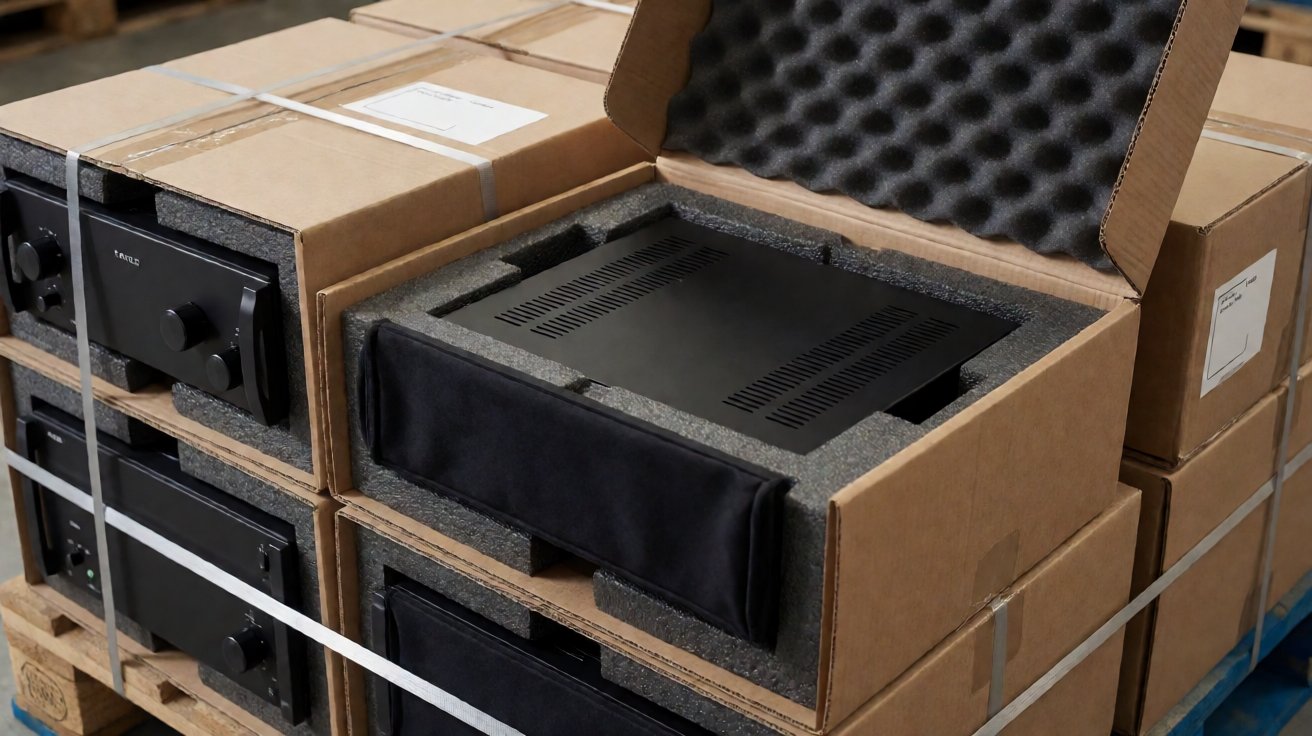
图9:成品机箱已装入内衬泡沫的纸箱中,准备出口。
该功放机箱采用1.2 mm钢材制造,使用交叉折弯而非加强筋以保持深度,连接器孔在一次装夹中冲孔完成,并在涂覆前用直尺检查前面板表面平整度。每个订单批量为400台,每年两次,MOQ为150,FOB价格从USD 21到USD 30。首批货物在批准后22天发运,年度价值约为USD 20,000。
为澳大利亚品牌定制的密封型船用音频外壳
某船用音频品牌需要一种用于甲板安装功放的外壳,需能承受盐雾侵蚀:具备密封垫圈槽、耐腐蚀表面处理、无外露通风孔,且热量通过底部传导至安装面而非通过空气。
我们使用1.5 mm材料制造了该功放机箱,配有成型垫圈槽、密封紧固件点、厚度80至100微米的超耐用粉末涂层以及用于热接触的无通风平面底部。每个订单批量为120台,每年两次,MOQ为50,FOB价格从USD 38到USD 52。首批货物在批准后28天发运,年度价值约为USD 10,000。
选择功放机箱供应商
询价时应询问的五项内容
在比较功放机箱价格之前,请先询问以下五项。底部是带加强筋还是平面的,规格是多少?通风面积是否根据明确的热负荷进行设计?接地点在涂覆前是否已遮蔽,图纸上是否标明了结合方式?前面板平整度是否有明确指标,且是在表面处理前还是后检查?以及丝印logo是丝网印刷还是激光打标?
这些答案能快速区分供应商。一份列明了钢材规格、加强筋结构、通风面积、遮蔽工艺及面板平整度的报价是可以比较的;而仅列出机架高度和价格的报价则无法比较,因为同一个2U机箱既可以是共振严重的“响铃壳”,也可以是静音的“死壳”。
供应商常见的失败原因
功放机箱供应中的失败通常集中在四个方面。由于底部从未加强,在特定音符下出现共鸣。由于涂覆后的面板未进行电气连接,导致EMC测试失败。由于通风结构直接照搬自更小型号,导致功放过热。由于加工前未进行应力消除,导致前面板不平。以及由于涂覆后刮除而非涂覆前遮蔽,导致接地点生锈。
这些问题都不罕见。它们是将音频机箱视为普通箱体导致的结果,通过将刚度、屏蔽和热要求明确纳入图纸包即可避免。
XHX Metal 的工作方式
XHX Metal自2014年起为出口客户制造钣金零件和外壳,工厂位于东莞,面积2,000平方米,员工约30人,年产能500,000件。设备清单包括两台功率6 kW、精度+-0.01 mm的光纤激光切割机、CNC冲孔、CNC折弯、点焊与TIG焊接、通过认证合作伙伴进行的粉末涂层及丝网印刷,所有流程均符合ISO 9001:2015标准,并具备CE文档和SGS记录。尺寸检验流程遵循ISO 14253-1。
对于功放机箱项目,样品将在5至10个工作日内提供,首批货物将在15至30天内交付。请通过联系页面发送图纸或样品,并注明机架高度、内部组件、热负荷及表面处理要求;相关工作介绍见钣金能力页面和CNC冲孔页面,也可联系sales01@xinghaoxin.com咨询。
常见问题
什么是功放机箱?
它是承载音频功率放大器或处理器的钣金外壳:用于定位变压器、电路板及散热片,提供用户可见的前面板,并移除这些组件产生的热量。
功放机箱通常使用多大规格(gauge)的钢材?
机架机箱通常采用1.2 mm至2.0 mm冷轧钢制造。通过加强筋或交叉折弯提高刚度的效果优于单纯增加钢板厚度,因为增加厚度会加重重量,并可能将共振频率降低到可听频段内。
为什么我的功放机箱会发出共鸣或嗡嗡声?
大面积无支撑的面板会在某些频率下共振,这些频率可能被音乐音符或市电变压器激发。滚压加强筋、折叠回边或交叉折弯可以提高面板刚度,将共振峰值移出激发该频率的频段。
当机箱进行粉末涂层时,如何保持屏蔽?
粉末涂层是绝缘体,因此设计必须增加一条接地路径:在涂层前对接触点进行遮蔽,在接缝处使用导电密封垫,或使用接地螺栓将各面板连接在一起。在涂层前进行遮蔽优于涂层后进行刮除。
您能否提供带印刷的前面板?
可以。前面板提供阳极氧化铝或粉末涂层钢材质,标识通过丝网印刷或激光打标实现,且加工开口在一次装夹中完成切割,以确保连接器和印刷内容保持对齐。
功放机箱制造需要多长时间?
样品在图纸审批后5至10个工作日内完成。首批量产货物根据焊接、涂层和印刷内容的不同,将在15至30天内发货。


