Zuletzt aktualisiert: 26. Oktober 2026 | Von XHX Metal Engineering Team
Ein Verstärkergehäuse ist die Blechgehäuse-Konstruktion, die einen Audioverstärker, einen Vorverstärker oder einen rackmontierten Audioprocessor trägt: Es positioniert den Trafo, die Platinen und die Kühlkörper, bietet die von den Nutzern sichtbare Frontplatte und leitet die Wärme ab, die diese Komponenten erzeugen. Bei XHX Metal umfasst die Blechfertigung von Verstärkergehäusern Laser schneiden, CNC-Stanzen, Biegen, Punkt- und TIG-Schweißen, Pulverbeschichten und Siebdruck in einer 2.000 qm großen Fabrik in Dongguan, China.
Dieser Artikel richtet sich an Ingenieure und Einkäufer, die dieses Gehäuse spezifizieren: woraus ein Verstärkergehäuse besteht, wo es verwendet wird, wie die Stärke und das Material gewählt werden, was bei einem Audio-Enclosure tatsächlich schiefgehen kann, wie lange ein Programm dauert, welche Dokumente mitgeliefert werden und drei Bestellbeispiele mit Mengen und Preisklassen.
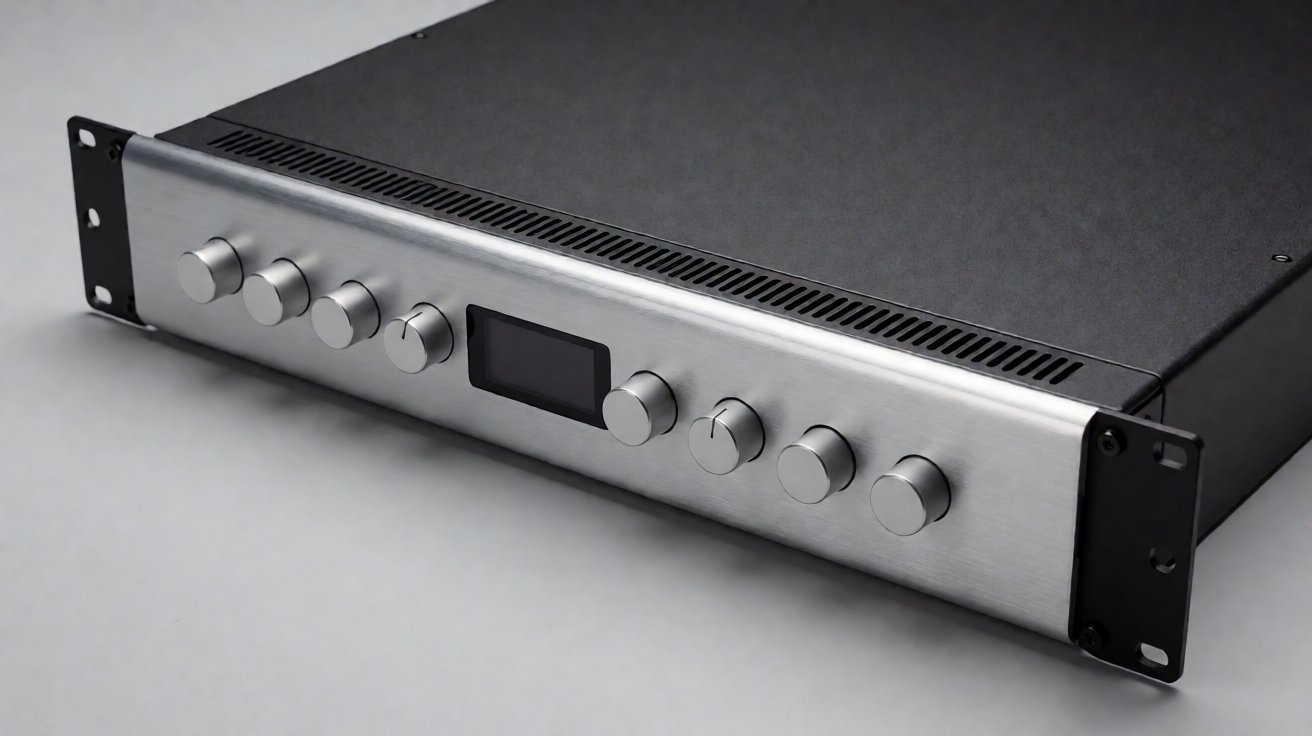
Abbildung 1: Eine fertige Rack-Montage-Verstärker-Gehäuseschale in Schwarz-Pulverbeschichtung, Frontplatte eingebaut.
Verstärker-Gehäuse: Was wir fertigen
Die Teile in einer Gehäuse-Auftragsauftragsstellung
Ein typischer Auftrag für ein Verstärker-Gehäuse umfasst eine Bodenplatte, einen U-förmigen Deckel, eine Frontplatte, eine Rückplatte, zwei Seitenwangen oder eine umgeklappte Ummantelung, Montageohren für den Rack-Einsatz sowie die internen Tragelemente, die den Transformator und den Kühlkörper halten. Die Bodenplatte ist der tragende Teil; der Deckel ist größtenteils nur ein Deckel, und die Frontplatte dient vorwiegend der Optik.
Die Aufteilung des Kastens auf diese Weise ist wichtig, weil jede Komponente nach einem anderen Kriterium beurteilt wird. Die Bodenplatte muss steif und plan sein, der Deckel muss steif und belüftet sein, und die Frontplatte muss eben genug sein, um aussägen- oder frästeillich auszusehen, nicht umgeknickt. Ein Zulieferer, der für das gesamte Verstärker-Gehäuse eine einzige Blechstärke angibt, hat das nicht verstanden, weil die drei Teile unterschiedliche Aufgaben erfüllen.
Drei Probleme, nicht eines
Ein Verstärker-Gehäuse ist unter Blechgehäusen ungewöhnlich, weil es drei getrennte physikalische Aufgaben hat, und eine Konstruktion, die eine löst, oft eine andere verschlimmert. Es muss gegen Resonanzen widerstehen, da eine schwingende Platte den Klang verfärbt und bei bestimmten Tönen summt. Es muss abschirmen, da ein Netztransformator und eine Schaltung mit Schaltregler in den Signalweg abstrahlen. Und es muss Wärme abführen, da ein Class-AB-Verstärker einen großen Teil seiner aufgenommenen Leistung als Wärme abgibt. Die Praxis zur Messung von Panelvibrationen folgt ISO 7626.
Zustieg der Steifigkeit durch Verdicken der Platte erhöht die Masse, was die Resonanzfrequenz in den hörbaren Bereich senkt. Hinzufügen von Belüftung entfernt Metall, was die Abschirmung reduziert. Und das Verbinden der Platten zur Abschirmung bedeutet das Durchtrennen der Beschichtung, wo Korrosion beginnt. Deshalb ist ein Audiogehäuse ein Konstruktionsdialog und keine simple Schneidliste, und deshalb gehören das Belüftungsmuster, das Rippenlayout und die Massepunkte auf dieselbe Zeichnung.
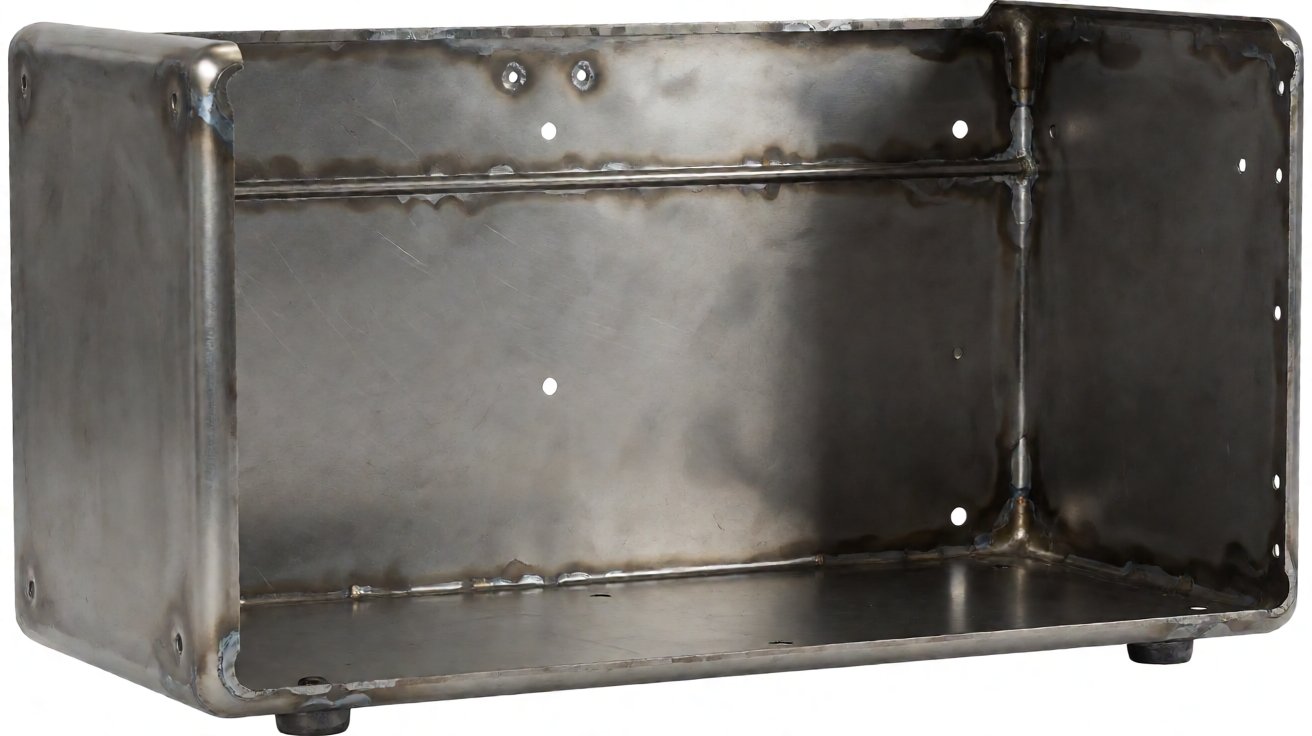
Abbildung 2: Die rohe, gefaltete Hülle vor der Oberfläche, zeigt die Biegekanten und Schweißpunkte.
Wo unser Leistungsumfang endet
Die Elektronik ist nicht unsere Sache. Transformatoren, Boards, Kühlkörper, Steckverbinder und die Endmontage liegen im Verantwortungsbereich des Kunden; wir fertigen das Metall, die Oberfläche und den Druck und können Hardware wie Abstandsbolzen, Erdungsstifte und Innengewindeschrauben einbauen. Was uns gehört, sind die Steifigkeit, die Passung, die Planheit der sichtbaren Flächen und die Kontinuität der Abschirmung.
Wo Verstärkergehäuse verwendet werden
Professionelles Audio und Install Sound
Die größte Gruppe ist professionelles Audio: Endverstärker für Touring-Rigs, Installationsverstärker für Bars, Kirchen und Konferenzräume sowie die DSP- und Matrixprozessor, die daneben sitzen. Da diese ein Rack teilen, werden der Verstärker- und der Prozessor-Verstärkergehäuse normalerweise zusammen entworfen, damit die Frontplatten bündig liegen. Dies sind fast immer 19-Zoll-Rackgeräte, daher wird die Höhe in Rack-Einheiten (1U, 2U, 3U) angegeben und die Breite durch den Racksstandard festgelegt, der in IEC 60297 definiert ist.
touring Equipment muss auch das Beladen und Entladen überstehen, daher nimmt das Gehäuse Handlingslasten auf, die eine feste Installation nie sieht, und die Montageohren sind das Teil, das zuerst versagt, wenn die Blechdicke nach Kosten gewählt wird. Ein Ohr, das unter einem beladenen Rack durchbiegt, lässt die ganze Einheit fallen, weshalb die Ohren an einem Touring-Verstärkergehäuse normalerweise eine dickere Blechdicke haben oder als separate gefaltete Halterung ausgeführt sind.
Hi-Fi, Studio und Instrumentenverstärker
Die zweite Gruppe ist Consumer- und Studio-Audio: Hi-Fi-Endverstärker, Phono-Stufen, Kopfhörerverstärker, Gitarren- und Bass-Heads sowie Studio-Monitorverstärker. Diese legen mehr Wert auf Erscheinung und Resonanz als auf Rack-Passung, und die Frontplatte wird zum Produkt: gebürstetes Aluminium, gefaste Kanten und gedruckte Beschriftungen sind normal und nicht optional. Ein Hi-Fi-Käufer beurteilt das Verstärkergehäuse anhand des Spalts der Platte und der Kornrichtung, bevor er es hört, daher ist die optische Toleranz enger als bei jedem Installationsprodukt.
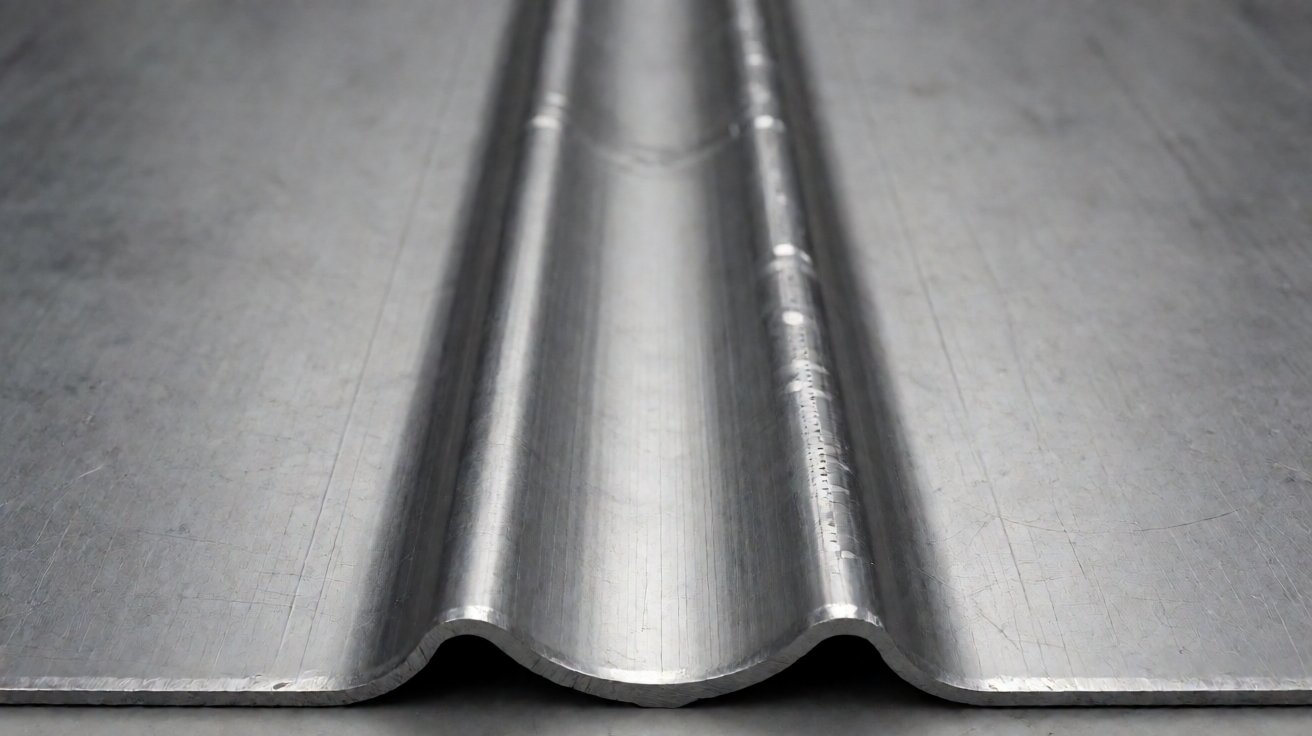
Abbildung 3: Ein presstoleranzbeständig verjüngter Verstärkungsnippel über die Grundplatte, das Detail, das den Resonanzspitzwert verändert.
Fahrzeug-, Marine- und Sonder-Audio
Die dritte Gruppe arbeitet in einer feindlichen Umgebung: Auto-Lautsprecher-Verstärker, Marine-Audio, Beschallungsanlagen und Notrufgeräte. Diese führen Vibrationen, Korrosion und oft ein geschlossenes Gehäuse mit sich, und das Chassis nimmt den Charakter einer Umgebungsabschirmung an, statt ein Möbelstück zu sein. Die Belüftung kann vollständig entfernt und der Wärmepfad durch die Basisfläche in die Befestigungsfläche geleitet werden, was das Design vollständig verändert.
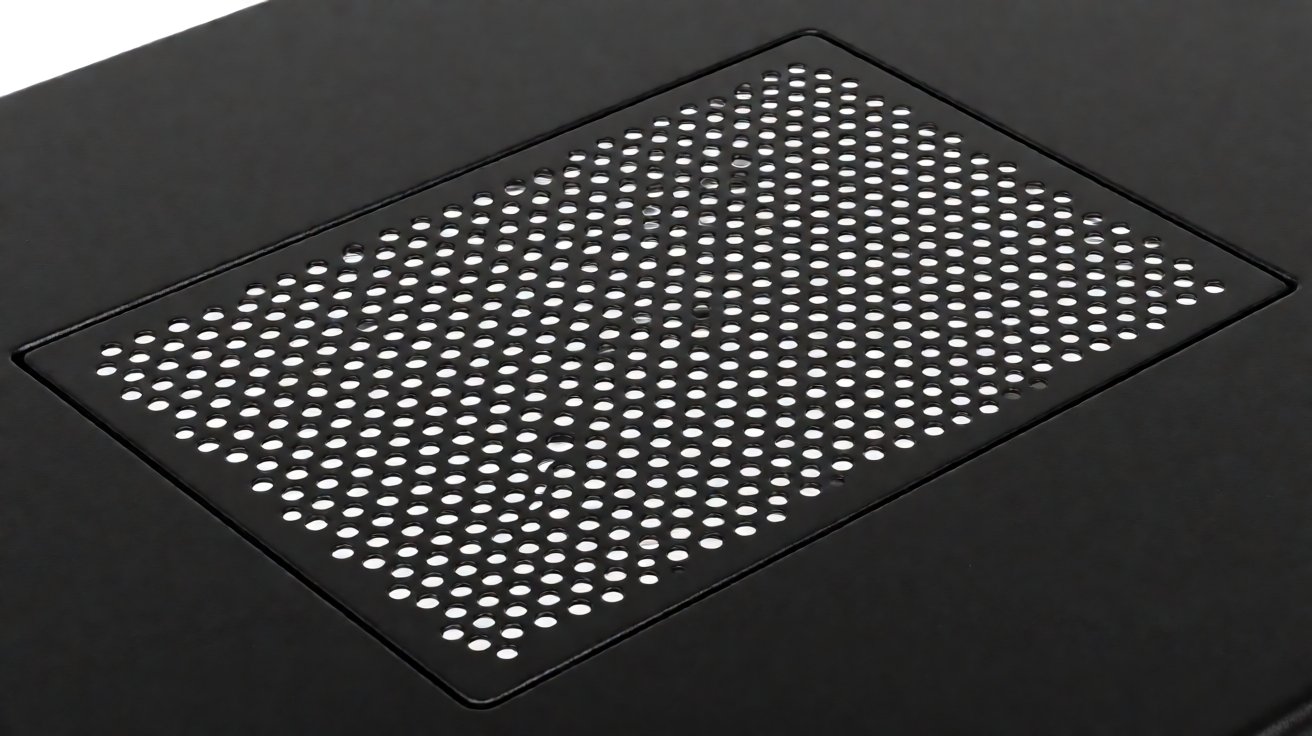
Abbildung 4: Eine Chassis-Familie in den Höhen 1U, 2U und 3U nebeneinander zum Vergleich.
Wahl von Dicke, Material und Steifigkeit
Dicke und was sie tatsächlich bringt
Was sind die wichtigsten Qualitätsrisiken in der Blechfertigung von Verstärkergehäusen? Das erste ist die Steifigkeit, die nur anhand der Dicke gewählt wird. Ein 1,0 mm Boden in einem 2U-Gehäuse wird mitschwingen, ein 1,5 mm Boden ist deutlich dämpfender, und 2,0 mm bringt Gewicht ohne eine Rippe zu schlagen.
Die effiziente Antwort für ein Verstärkergehäuse ist Geometrie statt Dicke. Eine Umformrippe, ein umgebogener Rückflansch oder ein flacher Querverstrebungsbogen über dem Boden erhöhen die Steifigkeit pro Gramm deutlich stärker als zusätzliche Blechdicke und verschieben den Resonanzspitz außerhalb des Bandes, der ihn anregt. Das strukturelle Verhalten dünner Platten unter Vibration wird in ISO 7626 behandelt. Fahrzeug-Audio-Entwicklungen haben genau dies genutzt: Das Hinzufügen einer Querverstärkung zu einem 1,2 mm Boden erhöhte die Steifigkeit des Gehäuses um etwa die Hälfte und schob die Resonanz außerhalb des Vibrationsspektrums, das das Fahrzeug erzeugt.
Stahl, Aluminium und die Frontplatte
Warmgewalzter Stahl ist die Standardhülle für ein Verstärkergehäuse, weil er steif, günstig und leicht zu schweißen ist. Aluminium wird wegen des Gewichts und für die Frontplatte gewählt, wo eine gebürstete oder eloxierte Oberfläche Teil des Produkts ist; es wird auch für Kühlkörpergehäuse gewählt, bei denen extrudierte Rippen auf keine andere Weise hergestellt werden können. Stahlgüten für die Hülle sind in EN 10025 aufgelistet
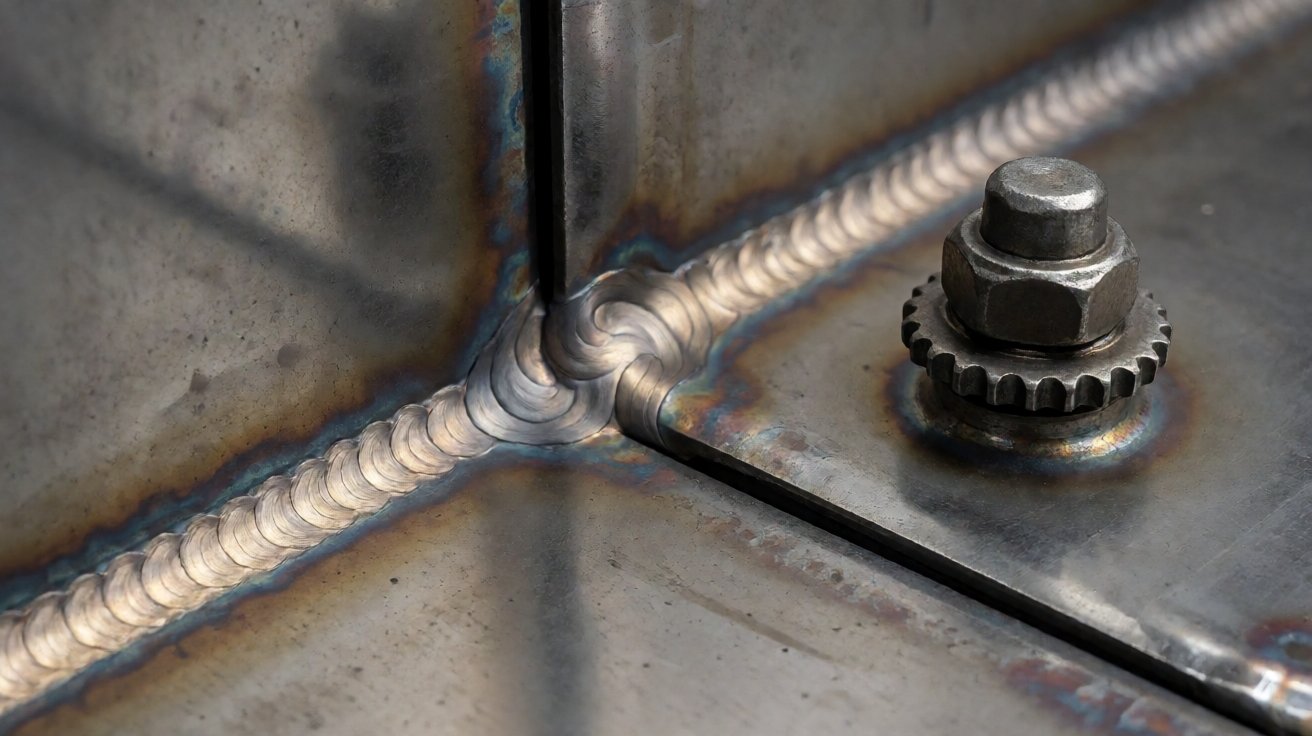
Abbildung 5: Ein gestanztes Lüftungsfeld auf der oberen Abdeckung, mit dem Lochmuster und der Stegbreite.
Das Mischen der beiden ist normal: ein Stahlgehäuse mit einer Aluminium-Blendenplatte und Aluminium-Wärmeleitkörpern. Die Verbindung wird dann neben einer mechanischen auch zu einer Korrosionsfrage, und die beiden Metalle benötigen eine Trennung oder eine kompatible Oberfläche; das galvanische Verhalten unähnlicher Metalle wird in ASTM G82 beschrieben.
Abschluss der Abschirmung
Abschirmung funktioniert nur, wenn das Blechgehäuse elektrisch durchgehend ist, und die Anforderung für ein Audioprodukt wird normalerweise gegenüber CISPR 32 für Multimediasysteme ausgedrückt. Pulverbeschichtung ist ein Isolator, daher bietet eine beschichtete Abdeckung, die an eine beschichtete Basis geschraubt wird, überhaupt keine Abschirmung, es sei denn, das Design fügt einen Verbindungspfad hinzu: maskierte Kontaktpunkte, eine leitfähige Dichtung oder eine Erdungsschraube, die die Platten miteinander verbindet. Dies ist die Detailfrage, die am häufigsten übersehen wird, wenn ein Audio-Chassis nur auf Zeichnungsbasis beschafft wird.
Lüftung, Schweißen und Oberfläche
Lüftungsmuster, die trotzdem abschirmen
Die Lüftung auf einem Verstärker-Chassis ist der Punkt, an dem Wärme und Abschirmung aufeinandertreffen. Ein großes offenes Gitter kühlt gut und schirmt schlecht; ein fein perforiertes Feld schirmt besser und reduziert den Luftstrom. Der Kompromiss ist ein gestanztes Muster mit definierter Stegbreite über dem Wärmeleitkörper, mit Zuluft unten an der Vorderseite und Abluft oben an der Rückseite, damit die Konvektion hilft. Die thermische Last wird in IEC 60890 behandelt.
Die Lochgröße ist in zwei Richtungen wichtig: kleinere Löche dämpfen höhere Frequenzen besser und verhindern, dass ein Prüfgerät an einen spannungsführenden Teil gelangt, weshalb für Installationsverstärker oft ein fingersicheres Muster spezifiziert wird. Der Ingress-Schutz für solche Öffnungen folgt IEC 60529.
Schweißen, Finish und Ebenheit
Ein Verstärker-Chassis wird normalerweise an den Eckfugen punktschweiß oder per TIG-Schweißschweiß verarbeitet und dann bearbeitet. Schweißhitze zieht eine dünne Platte, und da sowohl die Frontblende als auch die obere Abdeckung sichtbar sind, zeigt sich eine Verformung sofort. Die Reihenfolge, die funktioniert, ist: Struktur schweißen, im Fixierungsbett abkühlen lassen, Ebenheit gegen einen Lineal prüfen und erst dann die optischen Platten einsetzen.
Wo eine Fuge sichtbar sein wird, wird sie per TIG-Schweißschweiß geschweißt und bündig geschliffen, anstatt punktschweiß verarbeitet zu werden, weil ein Punktschweiss eine Delle hinterlässt, die die Beschichtung nicht verbergen kann. Das Schweißverfahren nach Widerstandsschweißen wird in AWS C1.1 beschrieben. Die bearbeitete Fuge muss dann so eben sein, dass die Beschichtung sie nicht durchscheinen lässt, weshalb Finish und Ebenheitsprüfung eine Operation sind und nicht zwei.
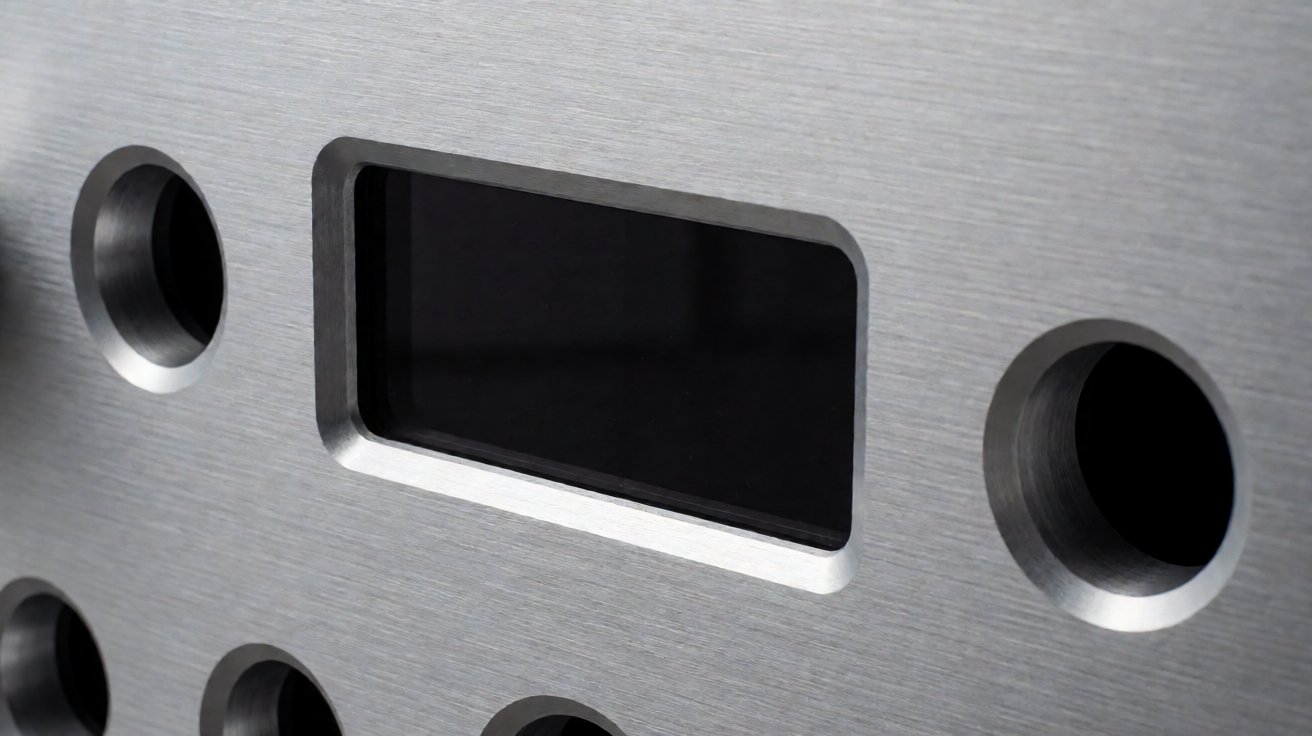
Abbildung 6: Eine Ecknaht, die vor dem Beschichten geschweißt und verformt wurde, mit dem Erdungsstift daneben.
Pulverbeschichtung, Anodisierung und Druck
Pulverbeschichtung ist die Standardoberfläche für ein Verstärker-Blechgehäuse: 60 bis 90 Mikrometer über der Vorbehandlung, in den meisten Fällen in mattem oder strukturiertem Schwarz, da eine strukturierte Oberfläche Gebrauchsspuren kaschiert und einen professionellen Eindruck macht. Die Haltbarkeitsklassen werden vom Powder Coating Institute beschrieben. Die Frontplatte besteht in der Regel aus anodisiertem Aluminium, wobei die Beschriftungen entweder durch Siebdruck oder Lasergravur aufgebracht werden.
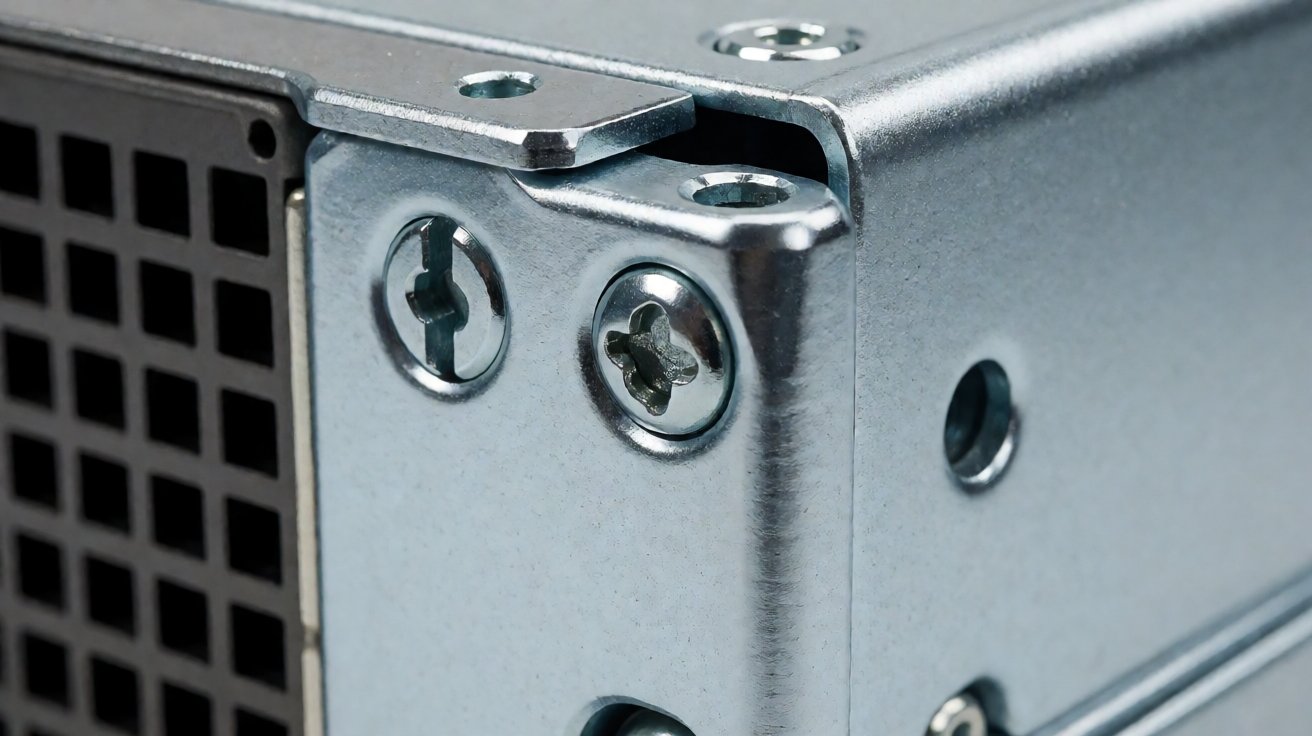
Abbildung 7: Eine gebürstete Aluminium-Frontplatte mit gefrästen Öffnungen und aufgedruckten Beschriftungen.
Zwei Veredelungsdetails von Verstärker-Gehäusen fallen meist erst im Nachhinein auf. Eine Beschichtung stopft kleine Löcher und Gewinde, wenn diese nicht abgedeckt wurden, und ein beschichtetes Gehäuse benötigt seine Erdungspunkte bereits vor der Beschichtung abgedeckt und nicht danach abgekratzt, da Kratzen nackten Stahl hinterlässt, derrostet. Beides ist in der Entwurfsphase günstig und nach der Beschichtung als Nachbearbeitungszyklus teuer.
Lieferzeit, Kosten und der Bestellprozess
Von der Zeichnung zum Muster
Die Blechfertigung von Verstärker-Gehäusen beginnt mit einem Zeichnungsset und nicht mit einer einzelnen Bauteilzeichnung, da Hülle, Frontplatte, Rückplatte und interne Haltersysteme stimmig sein müssen. Wir bitten um die Höheneinheit oder die Gesamtabmessungen, die internen Bauteile und deren Befestigungspunkte, die Wärmelast, den Abschirmungsbedarf, die Oberfläche und die Druckdaten.
Die Prüfung liefert die Fragen, die das Design verändern: ob das Unterteil eine Rippe oder einen Querverschraubungspunkt benötigt, ob das Lüftungsfeld groß genug für die Wärmelast ist, wo die Erdungspunkte platziert werden und ob die Frontplatte dick genug ist, um nach der Bearbeitung eben zu bleiben. Sie bestimmt auch die Reihenfolge der Arbeitsschritte, da eine Platte, die nach der Beschichtung bearbeitet wird, ihre Oberfläche verliert, und eine Platte, die nach der Bearbeitung beschichtet wird, an jeder Öffnung abgedeckt werden muss.
Dokumente, die Sie erhalten sollten
Eine Bestellung von Verstärker-Gehäusen sollte mit dem freigegebenen Zeichnungsset, Materialzeugnissen mit Nennung der Güte, der Oberflächenbeschreibung inklusive Beschichtungsaufbau sowie der Ebenheits- und Maßprüfungsnachweise eintreffen. Wo Abschirmung spezifiziert ist, sollte die Zeichnung die Verbindungsmethode und die abgedeckten Bereiche angeben, da dies eine Fertigungsanweisung und keine Anmerkung ist.
Für Exportprogramme ist die Verpackungsmethode genauso wichtig wie die Zeichnung: Ein beschichtetes Gehäuse, das an der Kartonwand anliegt, kommt mit Reibspuren an den Ecken an, daher werden die Platten mit Schaumstoff getrennt und die Frontplatte separat geschützt. Der Druck auf einer Frontplatte ist die empfindlichste Oberfläche am gesamten Produkt, und eine beschädigte Beschriftung ist eine abgelehnte Einheit.
Chargengrößen und Preissegmente
Verstärker-Gehäuse sind ein Produkt mit mittlerem Volumen, und die Werkzeugkosten sind moderat: ein Biegeprogramm, ein Stanz- oder Laserprogramm und ein Schablonendrucksieb. Eine Boutique-Audiomarke produziert 50 bis 200 Stück pro Modell pro Jahr; ein OEM für Installationsverstärker produziert 300 bis 1.000. Chargen von 100 bis 500 Stück sind üblich, mit einer Mindestbestellmenge von etwa 50, sobald die Werkzeuge vorhanden sind. FOB-Preise für ein 2U-Stahlgehäuse mit beschichteter Hülle und eloxierter Frontplatte liegen je nach Blechdicke, Verstrebung, Lüftungsfläche und Druck typischerweise zwischen USD 18 und USD 55.
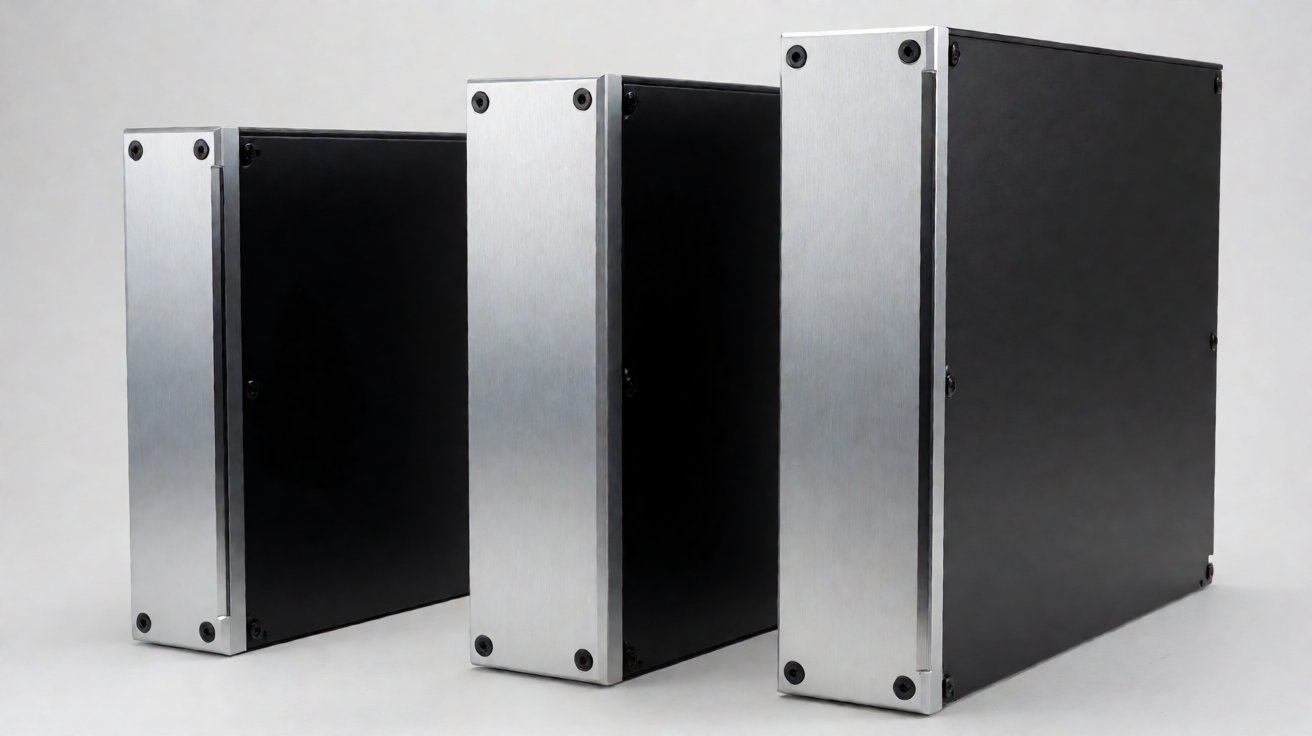
Abbildung 8: Die 19-Zoll-Befestigungsohr und Schienenzapfen, mit der Rack-Höhenhöhe dimensioniert.
Drei Verstärker-Blechgehäuse-Programme
Ein 2U-Installationsverstärker für eine europäische Audiomarke
Ein Installations-Audiomarker benötigte ein 2U-Rack-Blechgehäuse für einen vierkanaligen Verstärker: Stahlgehäuse, Aluminium-Frontplatte mit einer gefrästen Ausnehmung und aufgedruckten Beschriftungen, ein belüftetes Deckblatt über dem Kühlkörper sowie verdeckte Erdungspunkte, da das Gerät einen EMC-Test im Labor des Kunden bestehen musste.
Wir fertigten das Verstärker-Blechgehäuse mit einer genieteten Leiste über dem Boden, einem gestanzten Lüftungsfeld mit definierter Materialstärke, TIG-geschweißten und bearbeiteten Ecknähten, einem verdeckten Erdungsstud und einer eloxierten Frontplatte. Die Losgrößen beliefen sich auf 250 Stück, dreimal im Jahr, mit einer MOQ von 100 Stück und FOB-Preisen von USD 32 bis USD 44. Die erste Charge wurde 25 Tage nach Freigabe versendet und der Jahreswert betrug etwa USD 27.000.
Ein 1U-Rack-Prozessor für einen US-amerikanischen Pro-Audio-Hersteller
Ein Pro-Audio-Hersteller benötigte ein 1U-Blechgehäuse für einen digitalen Matrixprozessor: sehr geringe Tiefe, eine dichte Frontplatte mit acht Steckern und einem Anzeigefenster sowie eine strenge Planheitsanforderung, da das Gerät mit anderen Geräten in einem Rack gestapelt wurde.
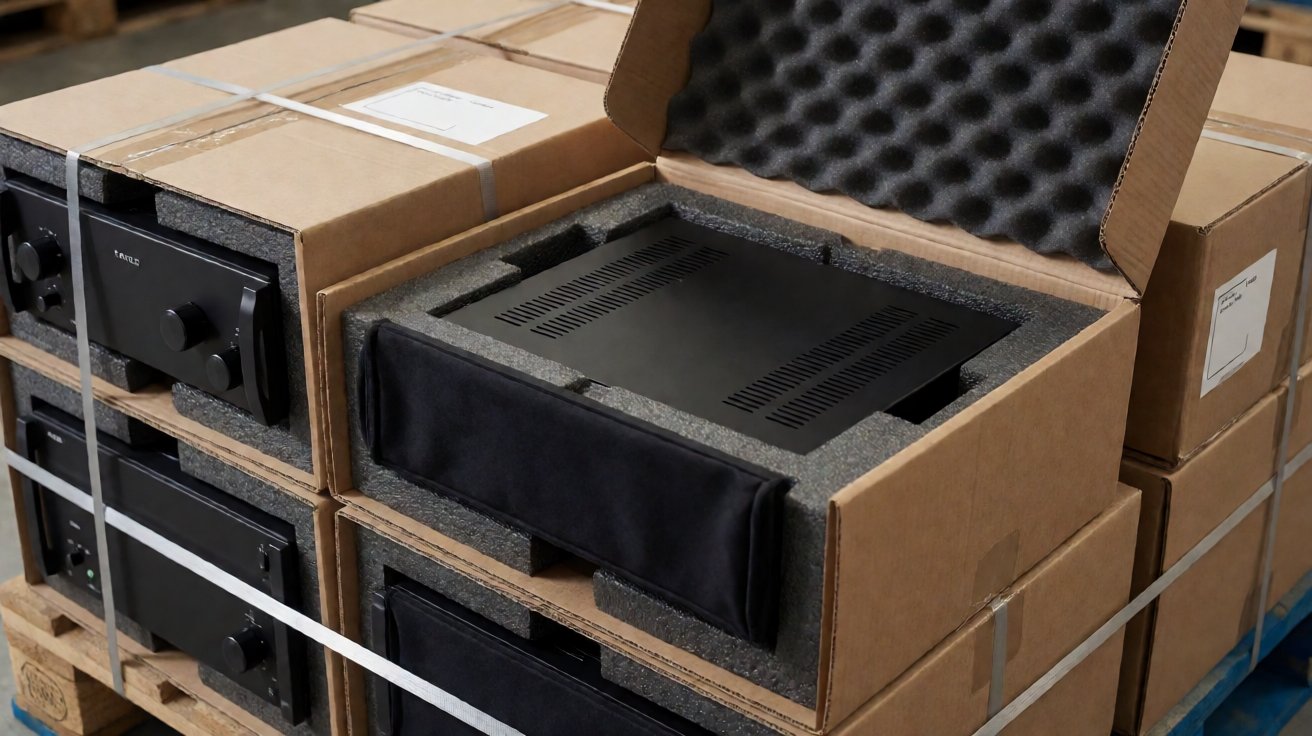
Abbildung 9: Fertiges Blechgehäuse, in Schaumstoffgepolsterten Kartons für den Export verpackt.
Das Verstärker-Blechgehäuse wurde aus 1,2 mm Stahl mit einem Kreuzfalz statt einer Rippe gefertigt, um die Tiefe zu erhalten. Die Anschlussöffnungen wurden in einer Aufstellung gestanzt und die Oberfläche der Frontplatte wurde vor dem Beschichten mit einer Schiene geprüft. Die Auflagen beliefen sich auf 400 Stück, zweimal im Jahr, mit einer MOQ von 150 und Fracht-Preisen (FOB) von 21 USD bis 30 USD. Die erste Charge wurde 22 Tage nach Freigabe verschickt und der Jahreswert lag bei etwa 10.000 USD.
Ein versiegeltes Marine-Audio-Blechgehäuse für eine australische Marke
Ein Marine-Audio-Markenbedürfte ein Gehäuse für einen auf dem Deck montierten Verstärker, der Salzsprühnebel ausgesetzt wäre: versiegelter Dichtungsgraben, korrosionsbeständiger Verlauf, kein offenes Ventil und ein Wärmepfad durch das Gehäuse in die Montagefläche, anstatt durch die Luft.
Wir haben das Verstärker-Blechgehäuse in 1,5 mm mit einem geformten Dichtungsgraben, versiegelten Befestigungspunkten, einem extrem langlebigen Pulverbeschichtung im Bereich von 80 bis 100 Mikrons und einem flachen, ventillosen Boden für thermischen Kontakt gefertigt. Die Auflagen beliefen sich auf 120 Stück, zweimal im Jahr, mit einer MOQ von 50 und Fracht-Preisen (FOB) von 38 USD bis 52 USD. Die erste Charge wurde 28 Tage nach Freigabe verschickt und der Jahreswert lag bei etwa 10.000 USD.
Auswahl eines Anbieters für Verstärker-Blechgehäuse
Was bei der Anfrage zu klären ist
Stellen Sie fünf Dinge vor dem Preisvergleich für ein Verstärker-Blechgehäuse. Ist der Boden gerippt oder glatt, und in welcher Materialstärke? Ist die Belüftungsfläche auf eine angegebene Wärmeabfuhr dimensioniert? Sind die Erdungspunkte vor dem Beschichten maskiert, und ist die Verbindungsart auf der Zeichnung angegeben? Ist die Flachheit der Frontplatte spezifiziert und vor oder nach der Verarbeitung geprüft? Und wird die Beschriftung mit Siebdruck oder Lasergravur angebracht?
Die Antworten trennen die Anbieter schnell. Ein Angebot, das die Materialstärke, die Rippen, die Belüftungsfläche, das Maskieren und die Plattenflachheit benennt, ist vergleichbar; ein Angebot, das nur eine Rackhöhe und einen Preis auflistet, ist es nicht, weil derselbe 2U-Verbinderkasten als klingende Hülle oder als schallisolierte Hülle gebaut werden kann.
Wo Anbieter scheitern
Feuerlöscher in der Versorgung mit Verstärker-Blechgehäusen konzentrieren sich an vier Stellen. Die Deckel klappern auf einer bestimmten Note, weil der Boden nie gerippt war. Das Gerät scheitert bei der EMV, weil die beschichteten Paneele nie verbunden wurden. Der Verstärker wird heiß, weil das Belüftungsfeld von einem kleineren Modell kopiert wurde. Die Frontplatte ist nicht flach, weil sie vor der Spannungsentlastung bearbeitet wurde. Und die Erdungspunkte rosten, weil sie nach dem Beschichten geschabt wurden, statt vorher maskiert zu werden.
Keine davon ist exotisch. Sie sind das Ergebnis davon, ein Audio-Blechgehäuse wie eine generische Box zu behandeln, und sie werden vermieden, indem die Anforderungen an Steifigkeit, Abschirmung und Wärme in das Zeichnungspaket aufgenommen werden.
Wie XHX Metal Works arbeitet
XHX Metal fertigt seit 2014 Blechfertigung und Blechgehäuse für Exportkunden aus Dongguan, in einer 2.000 qm Fabrik mit etwa 30 Mitarbeitern und einer Jahreskapazität von 500.000 Teilen. Die Geräteausstattung umfasst zwei 6-kW-Faserlaserschneidmaschinen mit einer Toleranz von +-0,01 mm, CNC-Stanzmaschine, CNC-Biegemaschine, Punktschweißen und TIG-Schweißen, Pulverbeschichtung über auditierte Partner und Siebdruck, alles unter ISO 9001:2015 mit CE-Dokumentation und SGS-Aufzeichnungen. Die dimensionsmäßige Inspektion folgt ISO 14253-1.
Für ein Programm mit Verstärker-Blechgehäusen folgen Proben in 5 bis 10 Arbeitstagen und erste Chargen in 15 bis 30 Tagen. Senden Sie eine Zeichnung oder eine Probe mit der Rackhöhe, den internen Komponenten, der Wärmeabfuhr und dem Verlauf über die Kontaktseite; verwandte Arbeiten sind auf der Blechfertigungsseite und der CNC-Lochbohrungsseite beschrieben, und Anfragen erreichen auch sales01@xinghaoxin.com.
Häufig gestellte Fragen
Was ist ein Verstärker-Blechgehäuse?
Es ist das Blechgehäuse, das einen Audio-Endverstärker oder -Prozessor trägt: Es positioniert den Transformator, die Platinen und die Kühlkörper, stellt die vom Benutzer sichtbare Frontplatte bereit und führt die von diesen Komponenten erzeugte Wärme ab.
Welche Stahldicke wird für ein Verstärker-Blechgehäuse verwendet?
Rack-Gehäuse werden üblicherweise aus 1,2 mm bis 2,0 mm tiefgezogenem Stahl hergestellt. Die Steifigkeit lässt sich besser mit einer Rippe oder einem Kreuzfalz erzielen als mit zusätzlicher Materialstärke, da die Dicke die Masse erhöht und die Resonanz in den hörbaren Bereich absenken kann.
Warum klingt mein Verstärker-Blechgehäuse oder summt?
Ein großes ungestütztes Panel resoniert bei einer Frequenz, die von einer musikalischen Note oder dem Netztransformator angeregt werden kann. Eine verformte Rippe, ein gefalteter Rückflansch oder ein Kreuzfalz erhöht die Plattensteifigkeit und verschiebt diesen Peak aus dem Band, die ihn anregt.
Wie wird die Abschirmung gewährleistet, wenn das Blechgehäuse pulverbeschichtet wird?
Pulverbeschichtung ist ein Isolator, daher muss das Design einen Kontaktpfad vorsehen: abgedeckte Kontaktpunkte vor der Beschichtung, ein leitfähiges Dichtungselement an der Naht oder Erdungs-Nietbolzen, die die Bleche miteinander verbinden. Das Abdecken vor der Beschichtung ist dem Abschleifen nach der Beschichtung vorzuziehen.
Können Sie die Frontplatte mit Bedruckung liefern?
Ja. Frontplatten werden aus eloxiertem Aluminium oder pulverbeschichtetem Stahl geliefert, mit Beschriftungen, die im Siebdruckverfahren aufgebracht oder lasermarkiert werden, sowie mit bearbeiteten Ausschnitten, die in einem Arbeitsgang geschnitten werden, sodass die Steckverbinder und die Beschriftung ausgeblieben bleiben.
Wie lange dauert die Fertigung eines Verstärker-Blechgehäuses?
Muster folgen innerhalb von 5 bis 10 Werktagen nach Zeichnungsfreigabe. Erste Produktionsserien werden je nach Schweiß-, Beschichtungs- und Druckumfang in 15 bis 30 Tagen versendet.


