Dernière mise à jour : 26 octobre 2026 | Par l’équipe XHX Metal Engineering
Un boîtier pour amplificateur est le logement en tôlerie qui supporte un amplificateur audio, un préamplificateur ou un processeur audio monté en rack : il place le transformateur, les circuits imprimés et les dissipateurs thermiques, fournit le panneau frontal que l’utilisateur voit, et évacue la chaleur générée par ces composants. Chez XHX Metal, la fabrication de boîtiers pour amplificateurs couvre la découpe laser, la perçage CNC, le pliage, la soudure au point et TIG, la poudre de peinture et la sérigraphie dans une usine de 2 000 m² à Dongguan, en Chine.
Cet article est destiné aux ingénieurs et acheteurs qui spécifient ce boîtier : ce dont un boîtier pour amplificateur est fait, où il est utilisé, comment le calibre et le matériau sont choisis, ce qui se passe réellement en erreur sur un boîtier audio, combien de temps prend un programme, quels documents arrivent avec, et trois exemples de commande avec des volumes et des fourchettes de prix.
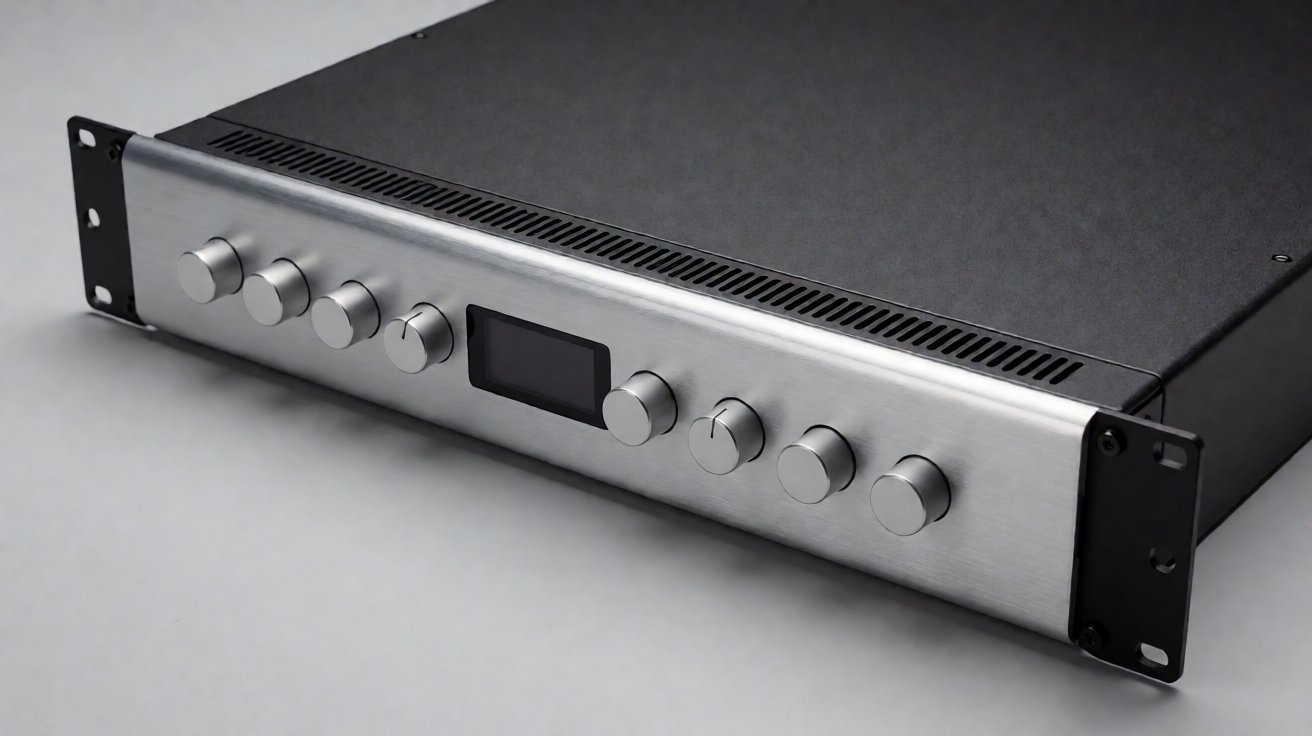
Figure 1: Châssis d’amplificateur monté sur rack terminé, avec revêtement en poudre noir et panneau avant installé.
Châssis d’amplificateur : Ce que nous fabriquons
Les pièces d’une commande de châssis
Une commande typique pour un châssis d’amplificateur comprend une base, un couvercle en U, un panneau avant, un panneau arrière, deux joues latérales ou un enveloppement replié, des oreilles de montage pour usage en rack, et les supports internes qui retiennent le transformateur et le dissipateur de chaleur. La base est la partie structurelle ; le couvercle est surtout un capot, et le panneau avant est surtout esthétique.
Diviser la boîte de cette manière est important parce que chaque pièce est jugée selon un critère différent. La base doit être rigide et plane, le couvercle doit être rigide et ventilé, et le panneau avant doit être assez plat pour paraître usiné plutôt que plié. Un fournisseur qui donne un seul épaisseur pour l’ensemble du châssis d’amplificateur n’a pas compris que, car les trois pièces font des tâches différentes.
Trois problèmes, pas un
Un châssis d’amplificateur est inhabituel parmi les boîtiers en tôlerie parce qu’il a trois tâches physiques distinctes, et qu’un design qui en résout une en aggrave souvent une autre. Il doit résister à la résonance, car un panneau qui vibre colore le son et grésille à certaines notes. Il doit protéger, car un transformateur secteur et une alimentation à découpage rayonnent dans le chemin du signal. Et il doit évacuer la chaleur, car un amplificateur classe AB dissipe une grande partie de ce qu’il consomme. Les pratiques de mesure de la vibration des panneaux suivent la ISO 7626.
Ajouter de la rigidité en épaississant le panneau ajoute de la masse, ce qui abaisse la fréquence de résonance dans la bande audible. Ajouter de la ventilation retire du métal, ce qui réduit le blindage. Et souder les panneaux pour le blindage implique de rompre le revêtement, ce qui est là où la corrosion commence. C’est pourquoi un châssis audio est une conversation de conception plutôt qu’une liste de coupes, et pourquoi le motif de ventilation, le disposition des nervures et les points de terre doivent figurer sur le même plan.
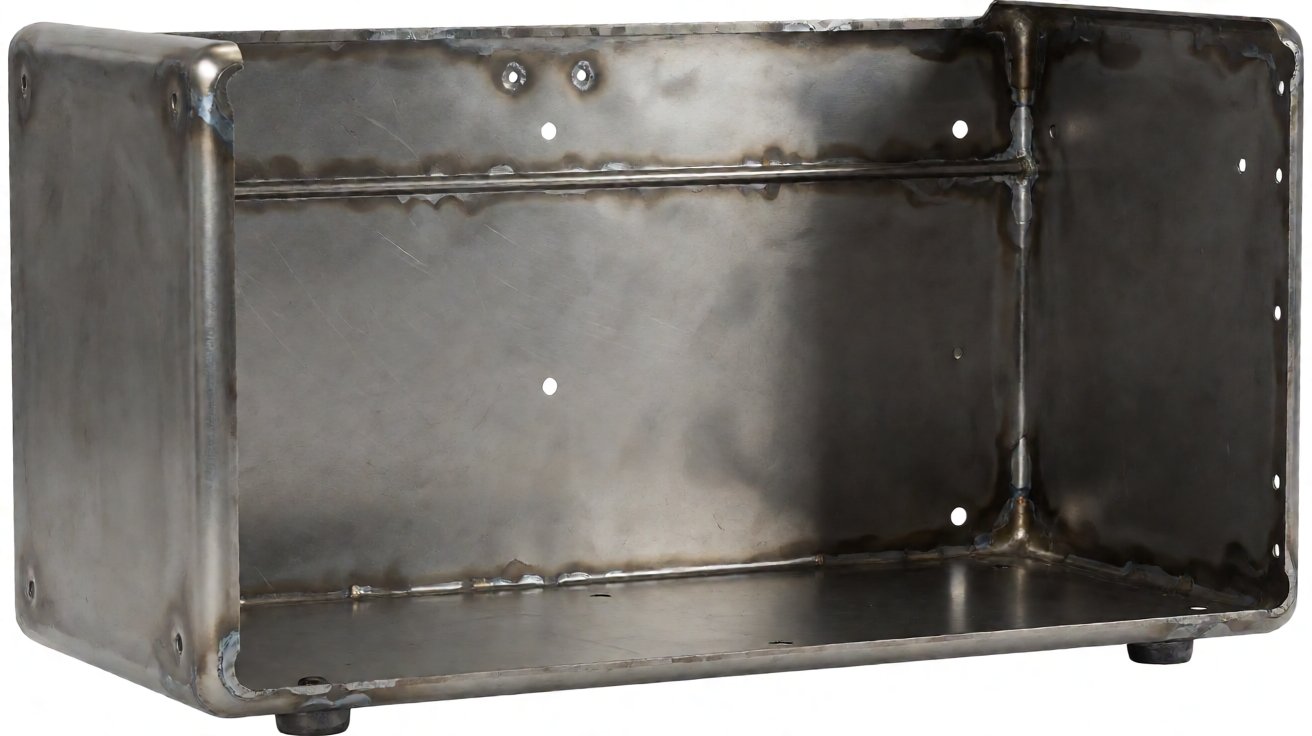
Figure 2 : Coque pliée brute avant finition, montrant les replis d’encastrement et les points de soudure.
Où s’arrête notre périmètre
Les électronique ne nous appartiennent pas. Les transformateurs, les cartes, les dissipateurs thermiques, les connecteurs et le montage final relèvent du périmètre du client ; nous fabriquons la tôlerie, la finition et l’impression, et nous pouvons installer des éléments tels que des entretoises, des bornes de terre et des écrous captifs. Ce qui nous appartient, c’est la rigidité, l’ajustement, la planéité des faces visibles et la continuité de la blindage.
Où les boîtiers d’amplificateur sont utilisés
Audio professionnel et son en installation
Le plus grand groupe est l’audio professionnel : amplificateurs de puissance pour les configurations en tournée, amplificateurs d’installation pour les bars, les églises et les salles de conférence, et les DSP et processeurs matriciels qui se trouvent à leurs côtés. Comme ces équipements partagent un rack, les boîtiers d’amplificateurs et les boîtiers de processeurs sont généralement conçus ensemble pour que les panneaux avant s’alignent. Ce sont presque toujours des unités de rack de 19 pouces, de sorte que la hauteur est indiquée en unités de rack (1U, 2U, 3U) et que la largeur est fixée par le standard du rack, défini dans IEC 60297.
Les équipements de tournée doivent également survivre au chargement et au déchargement, de sorte que le boîtier subit des charges de manutention qu’une installation fixe ne voit jamais, et les oreilles de fixation sont la partie qui cède en premier si l’épaisseur est choisie selon le coût. Une oreille qui se plie sous un rack chargé fait tomber toute l’unité, c’est pourquoi les oreilles d’un boîtier d’amplificateur de tournée sont généralement d’une épaisseur plus importante que la coque ou un bracket plié séparé.
Amplificateurs Hi-Fi, studio et d’instruments
Le deuxième groupe est l’audio grand public et de studio : amplificateurs de puissance hi-fi, entrées phono, amplificateurs casque, têtes pour guitare et basse, et amplificateurs de monitors de studio. Ces derniers accordent plus d’importance à l’apparence et à la résonance qu’à l’ajustement au rack, et le panneau avant devient le produit : l’aluminium brossé, les arêtes usinées et les légendes imprimées sont la norme plutôt qu’une option. Un acheteur de hi-fi juge le boîtier d’amplificateur par l’interstice du panneau et le sens du fil avant de l’entendre, si bien que la tolérance esthétique est plus stricte que sur n’importe quel produit d’installation.
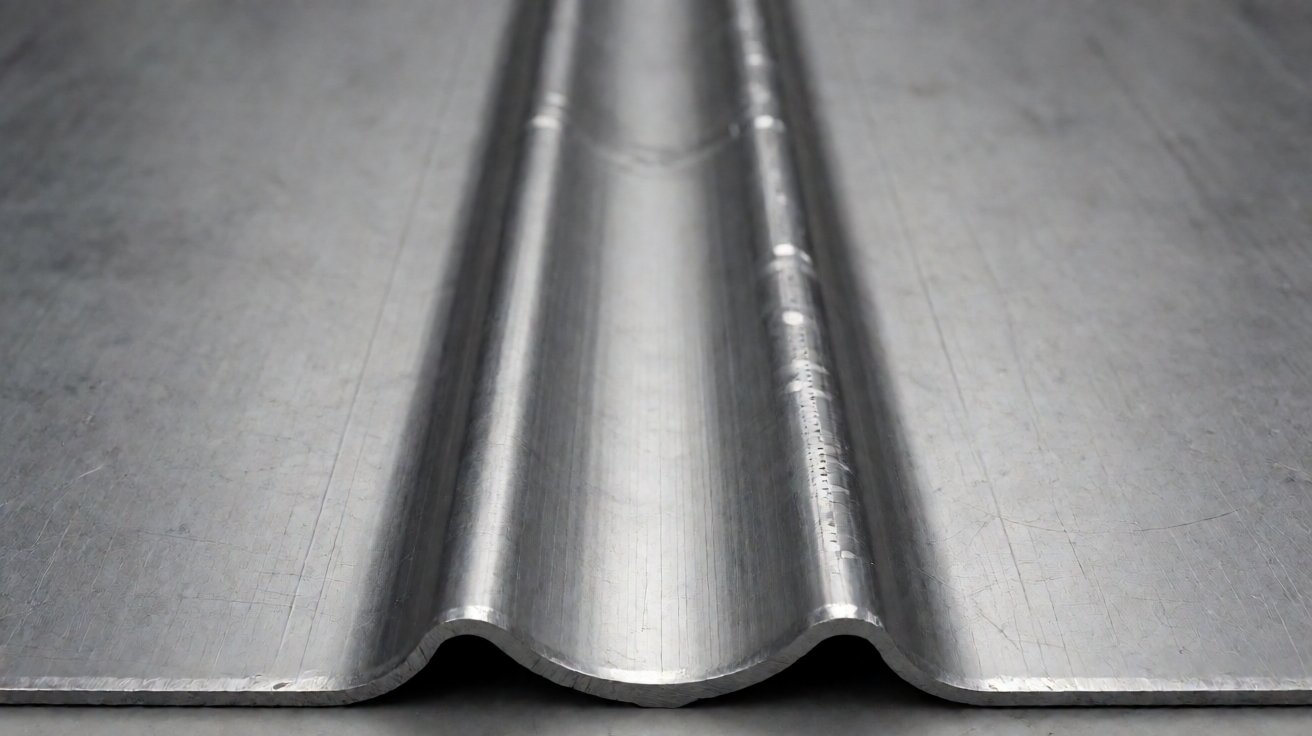
Figure 3 : Un nervure de renforcement cintrée traversant le panneau de base, le détail qui déplace le pic de résonance.
Audio véhicules, marine et spécialité
Le troisième groupe travaille dans un environnement hostile : amplificateurs audio pour véhicules, audio marine, systèmes de sonorisation publique et équipements deannonce d’urgence. Ces derniers ajoutent des vibrations, de la corrosion et souvent un boîtier scellé, et le châssis revêt le caractère d’un boîtier environnemental plutôt que d’un meuble. La ventilation peut être totalement supprimée et le chemin de chaleur acheminé à travers la base vers la surface de montage, ce qui change complètement la conception.
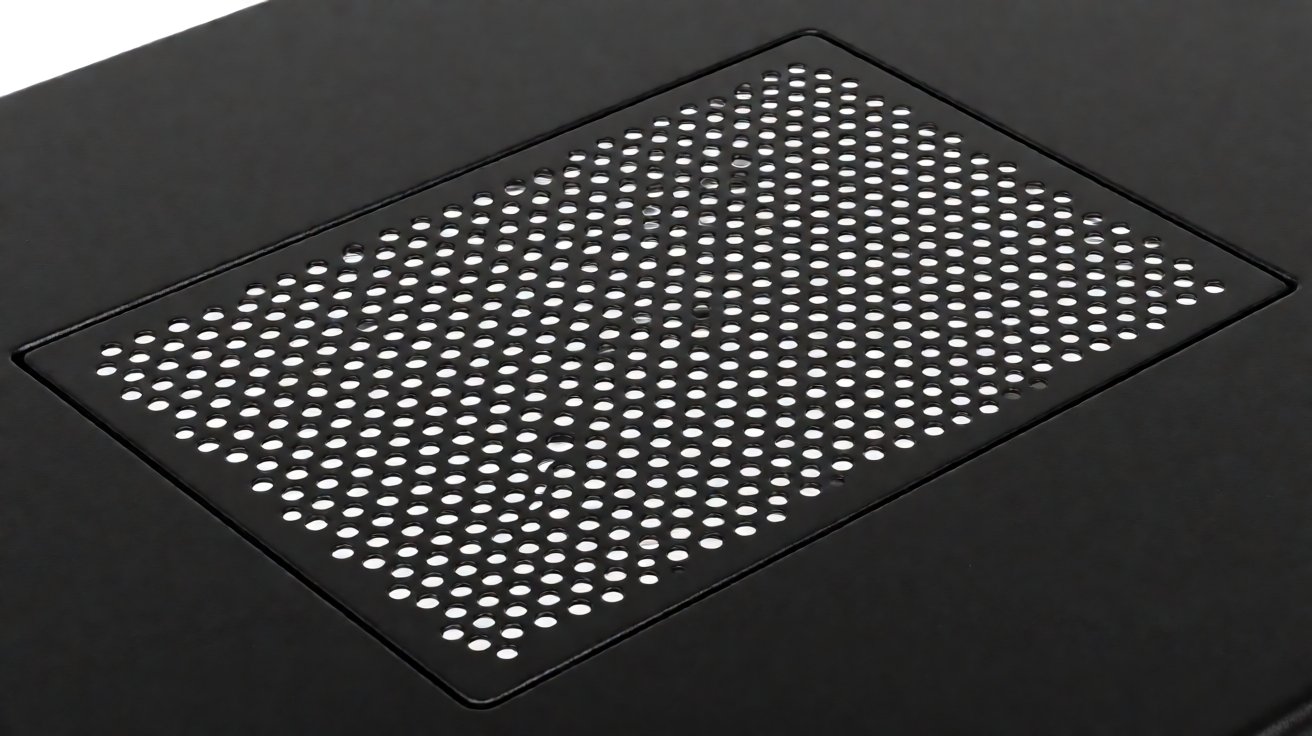
Figure 4 : Une famille de boîtiers de 1U, 2U et 3U de hauteur placée côte à côte à titre de comparaison.
Choisir l’épaisseur, le matériau et la rigidité
Épaisseur et ce qu’elle apporte réellement
Quels sont les principaux risques en matière de qualité dans la fabrication de châssis d’amplificateur ? Le premier est de choisir la rigidité uniquement sur la base de l’épaisseur. Un socle de 1,0 mm dans un boîtier 2U va résonner, un socle de 1,5 mm est nettement plus inerte, et 2,0 mm ajoute du poids sans surpasser un renfort.
La réponse efficace pour un boîtier d’amplificateur est la géométrie plutôt que l’épaisseur. Une nervure emboutie, un rebord replié ou une légère barre transversale sur le socle augmente la rigidité bien plus par gramme qu’un supplément d’épaisseur, et déplace le pic de résonance hors de la bande qui l’excite. Le comportement structurel des plaques minces sous vibration est couvert par la norme ISO 7626. Les conceptions d’audio automobile ont utilisé exactement cela : l’ajout d’un renforcement transversal à un socle de 1,2 mm a augmenté la rigidité du châssis d’environ la moitié et a poussé la résonance hors de la bande de vibrations produite par le véhicule.
Acier, aluminium et le panneau avant
L’acier laminé à froid est le boîtier par défaut pour un châssis d’amplificateur car il est rigide, bon marché et facile à souder. L’aluminium est choisi pour le poids et pour le panneau avant, où une finition brossée ou anodisée fait partie du produit ; il est également choisi pour les corps de dissipateurs thermiques, là où les ailettes extrudées ne peuvent pas être réalisées autrement. Les nuances d’acier pour le boîtier sont listées dans la norme EN 10025
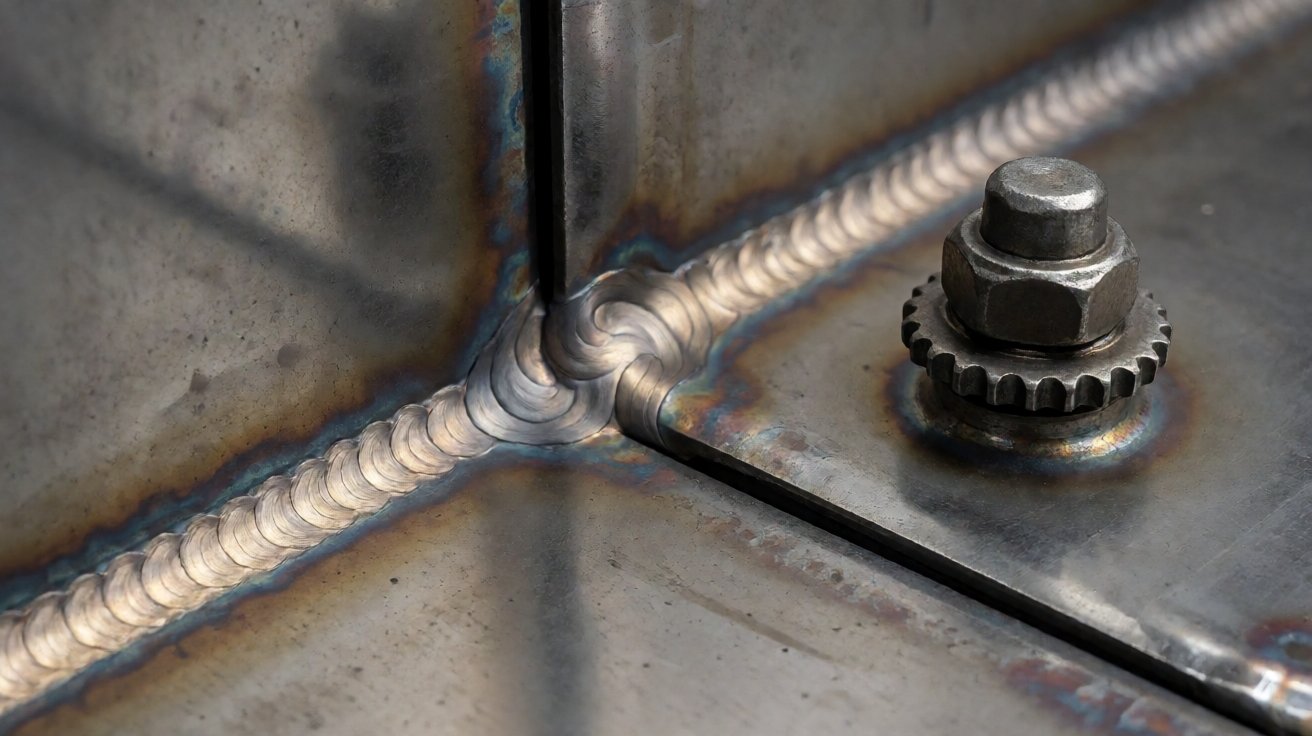
Figure 5: A field de ventilation percutée sur le couvercle supérieur, avec le motif de perçage et la largeur de l’arrondi.
Le mélange des deux est courant : une tôlerie en acier avec un panneau avant en aluminium et des dissipateurs thermiques en aluminium. L’assemblage devient alors une question de corrosion en plus d’une question mécanique, et les deux métaux nécessitent une séparation ou un revêtement compatible ; le comportement galvanique des métaux dissimilaires est décrit par ASTM G82.
Continuité du blindage
Le blindage ne fonctionne que si le boîtier est électriquement continu, et l’exigence pour un produit audio est normalement exprimée par rapport à CISPR 32 pour les équipements multimédias. La pulvérisation de poudre est un isolant, donc un couvercle enduit fixé par vis à une base enduite n’offre aucun blindage du tout, à moins que le design n’ajoute un chemin de liaison : des points de contact masqués, un joint conducteur, ou une platine de mise à la terre qui relie les panneaux ensemble. C’est le détail le plus souvent négligé lorsqu’un châssis audio est acheté uniquement sur plan.
Ventilation, soudage et finition
Motifs de ventilation qui restent blindés
La ventilation d’un châssis d’amplificateur est l’endroit où la chaleur et le blindage entrent en collision. Une grande grille ouverte refroidit bien mais blinde mal ; un champ de perforation fine blinde mieux mais restreint le flux d’air. Le compromis est un motif percuté avec une largeur de l’arrondi définie au-dessus du dissipateur thermique, l’entrée d’air basse à l’avant et la sortie haute à l’arrière pour que la convection aide. La charge thermique est traitée dans IEC 60890.
La taille des trous compte dans deux directions : les plus petits trous atténuent mieux les hautes fréquences et empêchent une sonde d’atteindre une partie sous tension, c’est pourquoi un motif sûr pour les doigts est souvent spécifié pour les amplificateurs d’installation. La protection contre les intrusions pour de telles ouvertures suit IEC 60529.
Soudage, dressage et planéité
Un châssis d’amplificateur est généralement soudé au point ou par TIG sur les coutures d’angle, puis dressé. La chaleur de soudage tire un panneau mince, et comme le panneau avant et le couvercle supérieur sont tous deux visibles, la distorsion se voit immédiatement. La séquence qui fonctionne est de souder la structure, de laisser refroidir dans le gabarit, de vérifier la planéité contre une règle, et seulement alors de monter les panneaux esthétiques.
Là où une couture sera visible, elle est soudée par TIG et meulée à blanc plutôt qu’au point, car une soudure au point laisse une bosse que la peinture ne peut cacher. La pratique du soudage par résistance est décrite par AWS C1.1. La couture dressée doit ensuite être assez plate pour que la peinture ne la fasse pas transparaître, c’est pourquoi le dressage et la vérification de la planéité constituent une seule opération plutôt que deux.
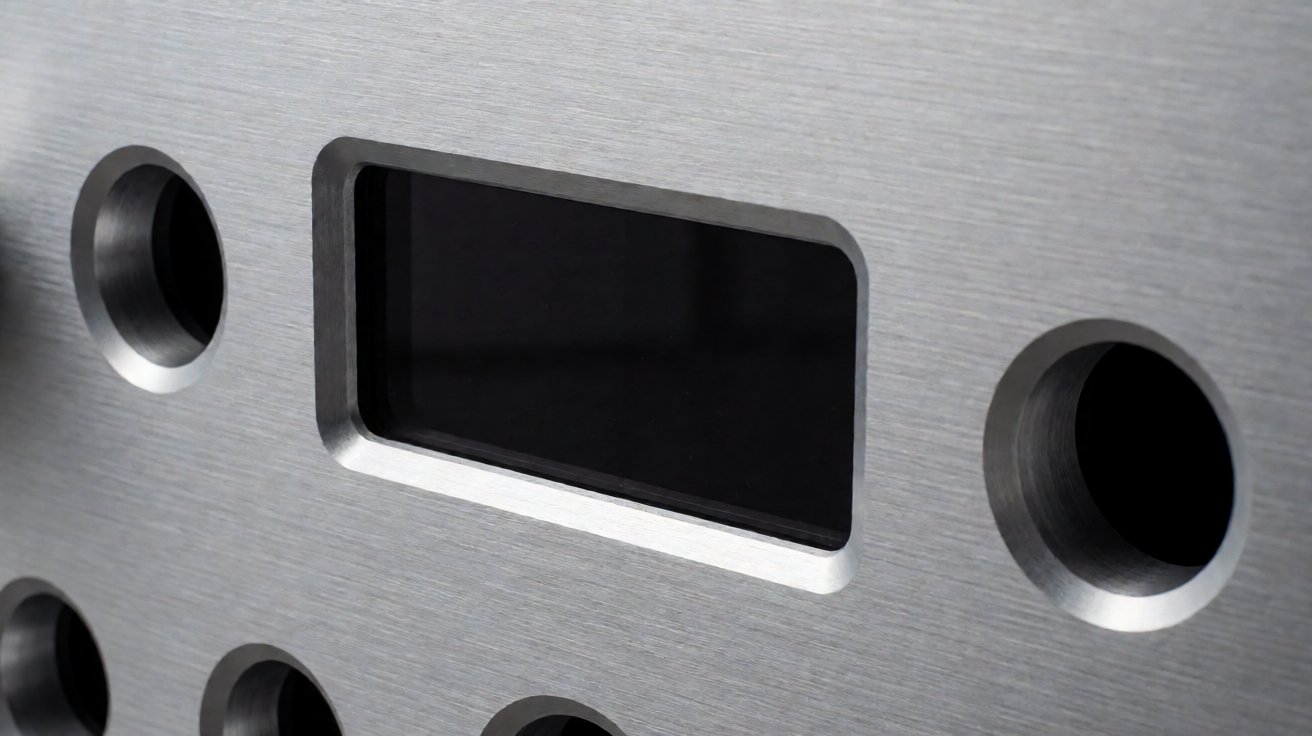
Figure 6 : Une soudure d’angle tolérée et dressée avant l’application du revêtement, avec la vis de masse à côté.
Poudrage, Anodisation et Impression
Le revêtement par poudre est la finition standard pour un boîtier de châssis d’amplificateur : 60 à 90 microns sur prétraitement, le plus souvent en noir mat ou texturé, car une surface texturée masque les marques de manipulation et donne une apparence de produit professionnel. Les classes de durabilité sont décrites par l’Institut du revêtement par poudre. Le panneau avant est généralement en aluminium anodisé, avec des inscriptions imprimées en sérigraphie ou marquées au laser.
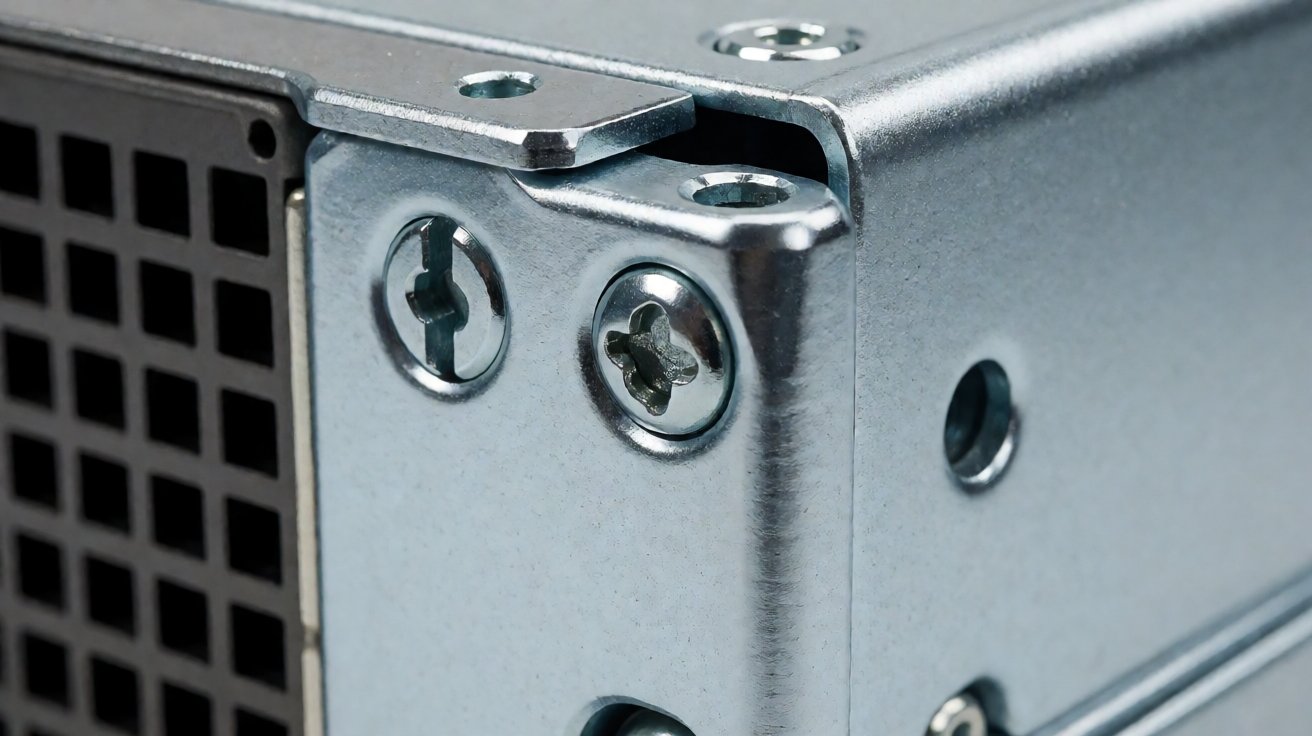
Figure 7 : Un panneau avant en aluminium brossé avec des ouvertures usinées et des légendes imprimées.
Deux détails de finition sur les boîtiers d’amplificateurs surprennent souvent. L’épaisseur de revêtement rebouche les petits trous et les filetages s’ils ne sont pas masqués, et un boîtier revêtu nécessite que ses points de terre soient masqués avant la revêtement plutôt que d’être grattés ensuite, car le grattage laisse de l’acier nu qui rouille. Les deux sont peu coûteux au stade de la conception et très coûteux si l’opération de retouche est nécessaire après revêtement.
Délais, coûts et processus de commande
Du plan à l’échantillon
La fabrication des boîtiers d’amplificateurs commence par un dossier de plans plutôt que par un simple plan de pièce, car la coque, le panneau avant, le panneau arrière et les supports internes doivent être cohérents. Nous demandons la hauteur de rack ou la taille globale, les composants internes et leurs points de fixation, la charge thermique, l’exigence de blindage, la finition et les fichiers de mise en page pour l’impression.
La revue renvoie les questions qui modifient la conception : si la base nécessite une nervure ou une contre-plaque en croix, si le champ de ventilation est suffisant pour la charge thermique, où se situent les points de terre, et si le panneau avant est assez épais pour rester plan après l’usinage. Elle définit également l’ordre des opérations, car un panneau usiné après le revêtement perd sa finition et un panneau revêtu après l’usinage doit être masqué à chaque ouverture.
Documents que vous devriez recevoir
Une commande de boîtier d’amplificateur doit arriver avec le jeu de plans approuvé, les certificats de matériaux précisant la nuance, la spécification de finition avec l’épaisseur de revêtement, et le relevé d’inspection de planéité et des cotes. Lorsque le blindage est spécifié, le plan doit indiquer la méthode de mise à la terre et les zones masquées, car c’est une instruction de fabrication plutôt qu’une simple note.
Pour les programmes à l’exportation, la méthode d’emballage compte autant que le plan : un boîtier revêtu emballé contre la paroi d’un carton arrive avec des marques de frottement sur les angles, de sorte que les panneaux sont séparés par de la mousse et le panneau avant est protégé séparément. L’impression sur un panneau avant est l’élément esthétique le plus fragile de l’ensemble du produit, et une légende abîmée est une unité rejetée.
Tailles de lot et fourchettes de prix
Les boîtiers d’amplificateurs sont un produit à volume moyen, et le outillage est modeste : un programme de pliage, un programme de perçage ou de découpe laser et une plaque de sérigraphie. Une marque audio de niche fabrique 50 à 200 unités par modèle et par an ; un OEM d’amplificateurs d’installation en fabrique 300 à 1 000. Les lots de 100 à 500 sont typiques, avec une quantité minimum de commande d’environ 50 une fois l’outillage existant. Les prix FOB pour un boîtier en acier 2U avec coque revêtue et panneau avant anodisé tombent généralement entre USD 18 et USD 55 selon l’épaisseur, les nervures, la surface de ventilation et l’impression.
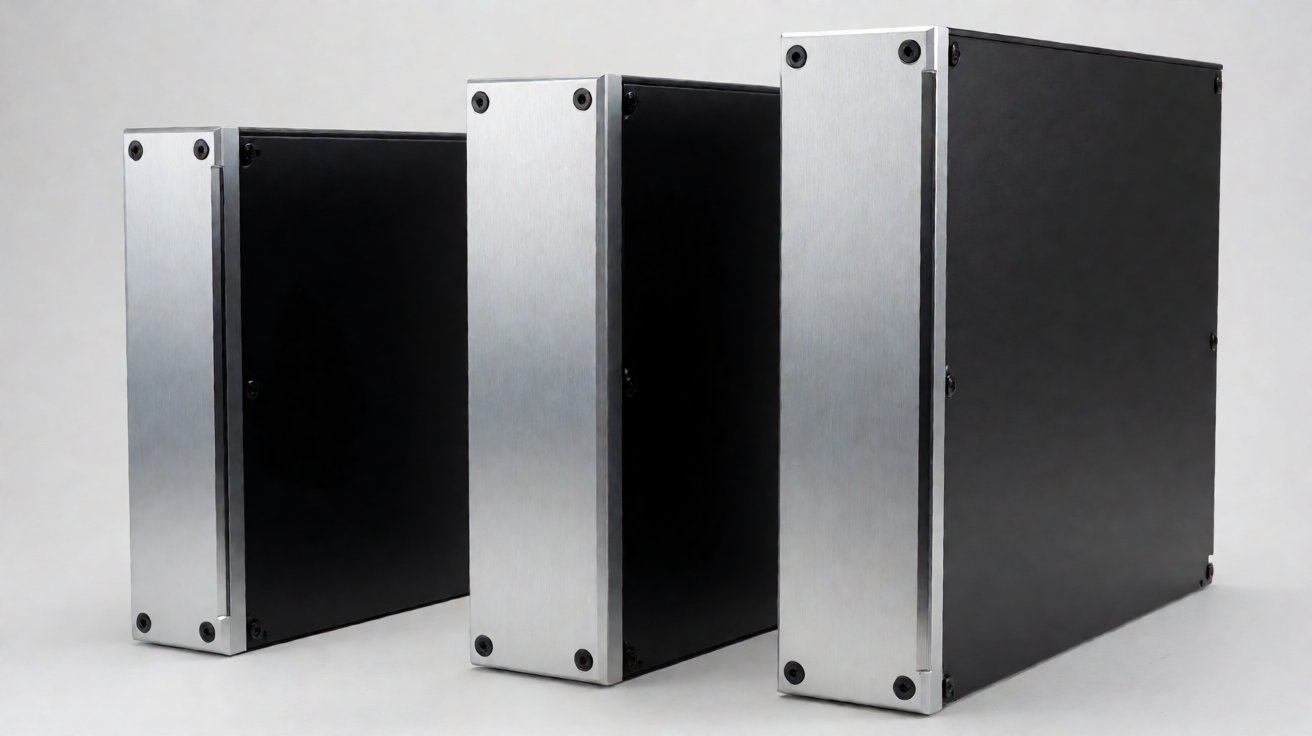
Figure 8: Les oreilles de montage de 19 pouces et les fixations des rails, avec la hauteur de l’unité de rack dimensionnée.
Trois programmes de boîtiers d’amplificateurs
Un amplificateur d’installation 2U pour une marque audio européenne
Une marque audio d’installation avait besoin d’un boîtier de rack 2U pour un amplificateur à quatre canaux : coque en tôle, panneau avant en aluminium avec rainure usinée et légendes imprimées, un dessus ventilé au-dessus du dissipateur thermique, et des points de mise à la terre masqués car l’unité devait passer un test CEM dans le laboratoire du client.
Nous avons produit le boîtier de l’amplificateur avec un nervurage embouti sur le fond, un champ de ventilation percuté avec une largeur de bord définie, des soudures TIG et rectifiées aux angles, un goujon de masse masqué et un panneau avant anodisé. Les séries se sont déroulées à raison de 250 unités, trois fois par an, avec un MOQ de 100 et des prix FOB allant de USD 32 à USD 44. Le premier lot a été expédié 25 jours après validation et la valeur annuelle était d’environ USD 27 000.
Un processeur rack 1U pour un fabricant pro audio américain
Un fabricant de matériel pro audio avait besoin d’un boîtier 1U pour un processeur de matrice numérique : profondeur très faible, panneau avant dense avec huit connecteurs et une fenêtre d’affichage, et une exigence stricte de planéité car l’unité était empilée avec d’autres dans un rack.
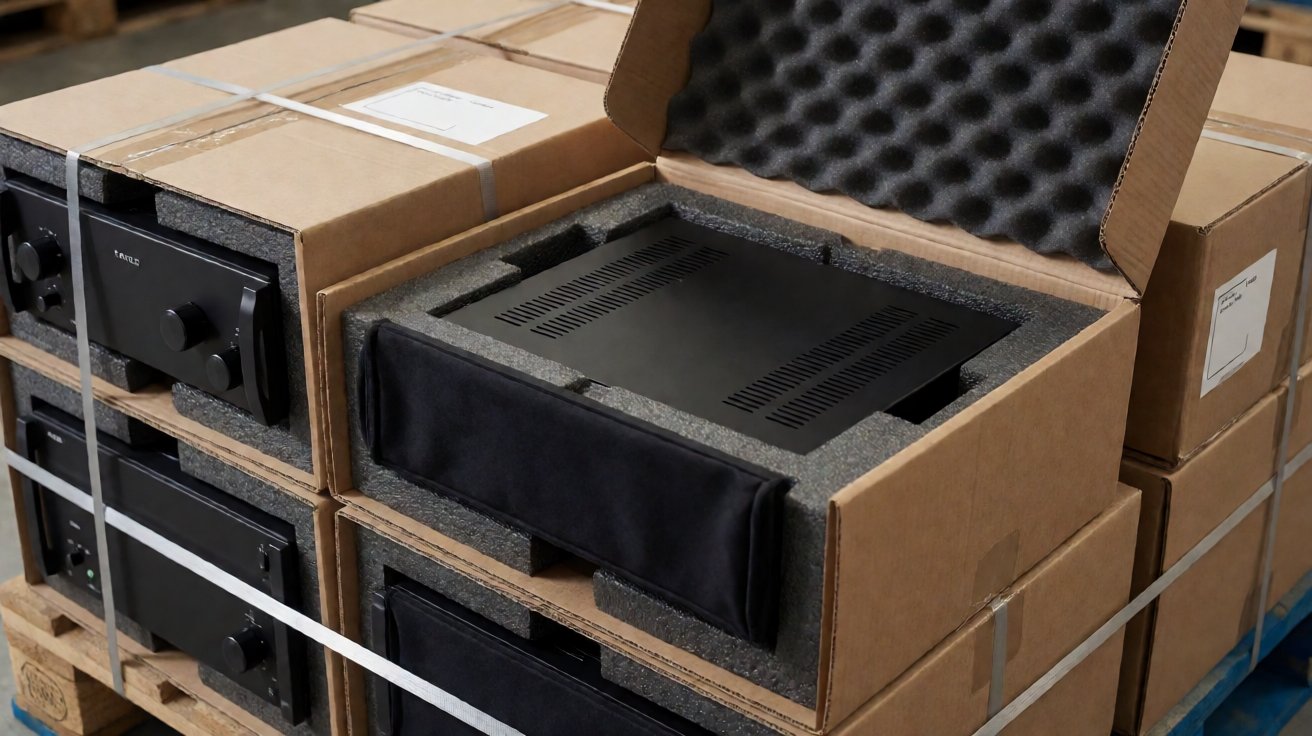
Figure 9 : Châssis terminé emballé dans des cartons doublés de mousse pour l’exportation.
Le châssis de l’amplificateur a été fabriqué en acier de 1,2 mm avec une pliure croisée plutôt qu’un nervuré pour préserver la profondeur, les trous de connecteurs perçés en une seule prise, et la surface du panneau avant vérifiée au rapport avant l’étanchéité. Les séries sont passées à 400 unités, deux fois par an, avec une quantité minimale de commande (MOQ) de 150 et des prix FOB de USD 21 à USD 30. Le premier lot a été expédié 22 jours après l’approbation et la valeur annuelle était d’environ USD 20 000.
Boîtier étanche pour audio maritime destiné à une marque australienne
Une marque d’audio maritime avait besoin d’un boîtier pour un amplificateur monté sur tableau qui serait exposé aux embruns : gorge de joint d’étanchéité, finition résistante à la corrosion, aucune ventilation exposée, et un chemin de chaleur à travers la base vers la surface de montage plutôt que dans l’air.
Nous avons fabriqué le châssis de l’amplificateur en 1,5 mm avec une gorge de joint formée, des points de fixation scellés, une peinture en poudre super durable de 80 à 100 microns et une base plane non ventilée pour le contact thermique. Les séries sont passées à 120 unités, deux fois par an, avec une quantité minimale de commande (MOQ) de 50 et des prix FOB de USD 38 à USD 52. Le premier lot a été expédié 28 jours après l’approbation et la valeur annuelle était d’environ USD 10 000.
Choisir un fournisseur de châssis pour amplificateur
Points à vérifier lors du devis
Posez cinq questions avant de comparer les prix d’un châssis pour amplificateur. La base est-elle nervurée ou lisse, et avec quelle épaisseur ? La surface de ventilation est-elle dimensionnée pour une charge thermique déclarée ? Les points de mise à la terre sont-ils masqués avant la peinture, et la méthode de soudure est-elle indiquée sur le plan ? La planéité du panneau avant est-elle spécifiée, et vérifiée avant ou après la finition ? Et la légende est-elle imprimée au tampon ou marquée au laser ?
Les réponses permettent de distinguer rapidement les fournisseurs. Un devis qui précise l’épaisseur, le nervurage, la surface de ventilation, le masquage et la planéité du panneau est comparable ; un devis qui liste seulement une hauteur de rack et un prix ne l’est pas, car la même boîte 2U peut être construite comme un coquille qui résonne ou comme une boîte inerte.
Les points faibles des fournisseurs
Les défaillances dans la fourniture de châssis pour amplificateurs se concentrent en quatre endroits. La base résonne sur une note particulière parce qu’elle n’a jamais été nervurée. L’appareil échoue aux tests CEM parce que les panneaux peints n’ont jamais été mis à la terre. L’amplificateur surchauffe parce que le champ de ventilation a été copié d’un modèle plus petit. Le panneau avant n’est pas plan parce qu’il a été usiné avant la déformation. Et les points de mise à la terre rouillent parce qu’ils ont été grattés après la peinture au lieu d’être masqués avant.
Aucune de ces causes n’est exotique. Elles sont le résultat du traitement d’un châssis audio comme d’une boîte générique, et elles sont évitées en intégrant les exigences de rigidité, de blindage et de thermique dans le dossier de plans.
Fonctionnement de XHX Metal
XHX Metal fabrique des pièces en tôlerie et des boîtiers pour des clients exportateurs depuis Dongguan depuis 2014, dans une usine de 2 000 m² avec environ 30 employés et une capacité annuelle de 500 000 pièces. La liste des équipements comprend deux machines de découpe laser à fibre de 6 kW à +-0,01 mm, perçage CNC, pliage CNC, soudage par points et TIG, peinture en poudre via des partenaires audités et impression sérigraphie, le tout sous ISO 9001:2015 avec documentation CE et enregistrements SGS. La pratique de l’inspection dimensionnelle suit ISO 14253-1.
Pour un programme de châssis pour amplificateur, les échantillons sont envoyés en 5 à 10 jours ouvrés et les premiers lots en 15 à 30 jours. Envoyez un plan ou un échantillon avec la hauteur de rack, les composants internes, la charge thermique et la finition via la page de contact ; les travaux connexes sont décrits sur la page des capacités en tôlerie et la page de perçage CNC, et les demandes peuvent également parvenir à sales01@xinghaoxin.com.
Questions fréquentes
Qu’est-ce qu’un châssis pour amplificateur ?
C’est le boîtier en tôlerie qui porte un amplificateur de puissance audio ou un processeur : il positionne le transformateur, les cartes et les dissipateurs, fournit le panneau avant que l’utilisateur voit, et évacue la chaleur générée par ces composants.
Quelle est l’épaisseur d’acier utilisée pour un châssis pour amplificateur ?
Les châssis de rack sont couramment fabriqués en acier laminé à froid de 1,2 mm à 2,0 mm. La rigidité est mieux obtenue avec une nervure ou une pliure croisée que avec une épaisseur supplémentaire, car l’épaisseur ajoute de la masse et peut abaisser la résonance dans la bande audible.
Pourquoi mon châssis pour amplificateur résonne ou gronde ?
Un grand panneau non étayé résonne à une fréquence qu’une note musicale ou le transformateur secteur peut exciter. Une nervure emboutie, une aile de retour pliée ou une pliure croisée augmente la rigidité du panneau et déplace ce pic hors de la bande qui l’excite.
Comment maintenir la mise à la terre lorsque le châssis est peint en poudre ?
La peinture poudre est un isolant, la conception doit donc prévoir un chemin de liaison : points de contact masqués avant la peinture, garniture conductrice à l’assemblage, ou goujons de masse reliant les panneaux entre eux. Le masquage avant la peinture est préférable au grattage a posteriori.
Peut-on fournir le panneau avant avec impression ?
Oui. Les panneaux avant sont fournis en aluminium anodisé ou en acier peint en poudre, avec des légendes sérigraphiées ou marquées au laser, et des ouvertures usinées découpées en un seul montage pour que les connecteurs et l’impression restent alignés.
Combien de temps faut-il pour la fabrication du châssis d’amplificateur ?
Les échantillons suivent en 5 à 10 jours ouvrés après approbation du plan. Les premières séries de production sont expédiées en 15 à 30 jours selon le contenu de la soudure, de la peinture et de l’impression.


