Dernière mise à jour : 24 octobre 2026 | Par l’équipe d’XHX Metal Engineering
Un casier à clés est une boîte en acier murale qui range les clés sur des crochets numérotés derrière une porte verrouillable, afin qu’un bâtiment, une flotte ou un service de maintenance puisse suivre qui détient quelle clé. Chez XHX Metal, la fabrication de casiers à clés comprend la découpe laser, la pliage CNC, le soudage par points, le revêtement par poudre et la sérigraphie dans une usine de 2 000 m² à Dongguan, en Chine, équipée de deux machines de découpe laser à fibres de 6 kW.
Cet article s’adresse aux acheteurs et aux responsables de maintenance qui spécifient ce type de casier : de quoi est composé un casier à clés, où est-il utilisé, comment la capacité et la taille sont choisies, ce qui peut réellement se passer de travers avec une petite boîte verrouillable, combien de temps prend un programme, quels documents l’accompagnent, et trois exemples de commandes avec des volumes et des fourchettes de prix.
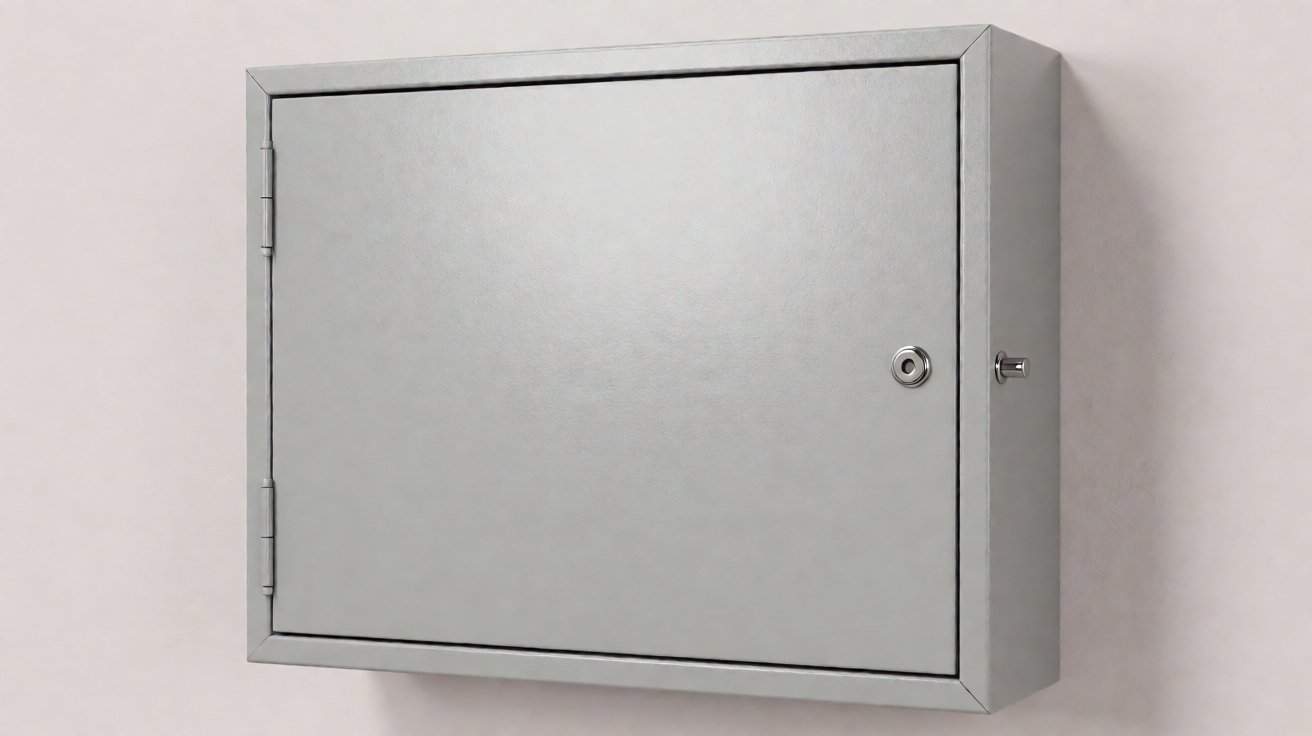
Figure 1 : Un boîtier de clés mural terminé, porte fermée, revêtu par pulvérisation et imprimé à l’écran.
Fabrication de boîtiers de clés : ce que nous construisons
Les composants d’une commande de boîtier
Une commande typique de boîtier de clés comprend un corps, une porte, un panneau arrière portant les rangées de crochets, une serrure et sa gâche, une paire de charnières, des étiquettes de clés et un plan de numérotation imprimé à l’intérieur de la porte. Le corps est un coquille pliée à cinq faces avec un dos soudé par points, et la porte est un plateau plié séparé qui se referme dessus.
Cette construction est délibérée. Un boîtier de clés est une petite boîte, et une petite boîte se déforme facilement si elle est soudée sur tout son pourtour : la chaleur tire l’ouverture hors de l’équerre, la porte ne repose plus à plat, et la serrure ne s’aligne plus. La soudure par points du dos et le pliage du reste maintiennent la coquille dans l’équerre sans chaleur le long de l’ouverture de la porte, et c’est aussi plus rapide, ce qui compte pour un produit vendu quelques dollars par unité. Les pratiques de tôlerie de pliage et les géométries minimales de pliage suivent les directives publiées par le FMA.
Pourquoi les crochets déterminent le produit
Les crochets sont le cœur fonctionnel. Chaque crochet est un fil plié ou une petite bande formée soudée par points au panneau arrière à un pas régulier, et ce pas détermine combien de clés tiennent et à quel point une étiquette peut être lue facilement. Un boîtier à 20 clés utilise une rangée unique ; un boîtier à 320 clés utilise des rangées à un pas beaucoup plus serré et un corps plus profond, et la différence entre ces deux produits est principalement la disposition des crochets.
Nous fabriquons les crochets en interne plutôt que de les acheter, car la forme du crochet détermine si une étiquette de clé pend à plat et si deux clés peuvent partager un crochet sans masquer le numéro. Un crochet trop peu profond laisse l’étiquette glisser lorsque la porte est fermée ; un trop haut gêne la porte et marque le revêtement par pulvérisation. Le pas entre les crochets détermine ensuite la capacité pour une taille de façade donnée, et ce pas est le chiffre qu’un acheteur devrait demander.
Où s’arrête notre périmètre
La serrure est un composant acheté. Les serrures à barillet, les serrures à cylindre et les serrures à code sont toutes fournies conformément à la spécification de sécurité du client, et nous découpons le trou de serrure, installons la plaque de gâche et testons le mécanisme. Ce qui nous appartient, c’est la coquille, les crochets, le jeu de la porte, la finition et l’impression.
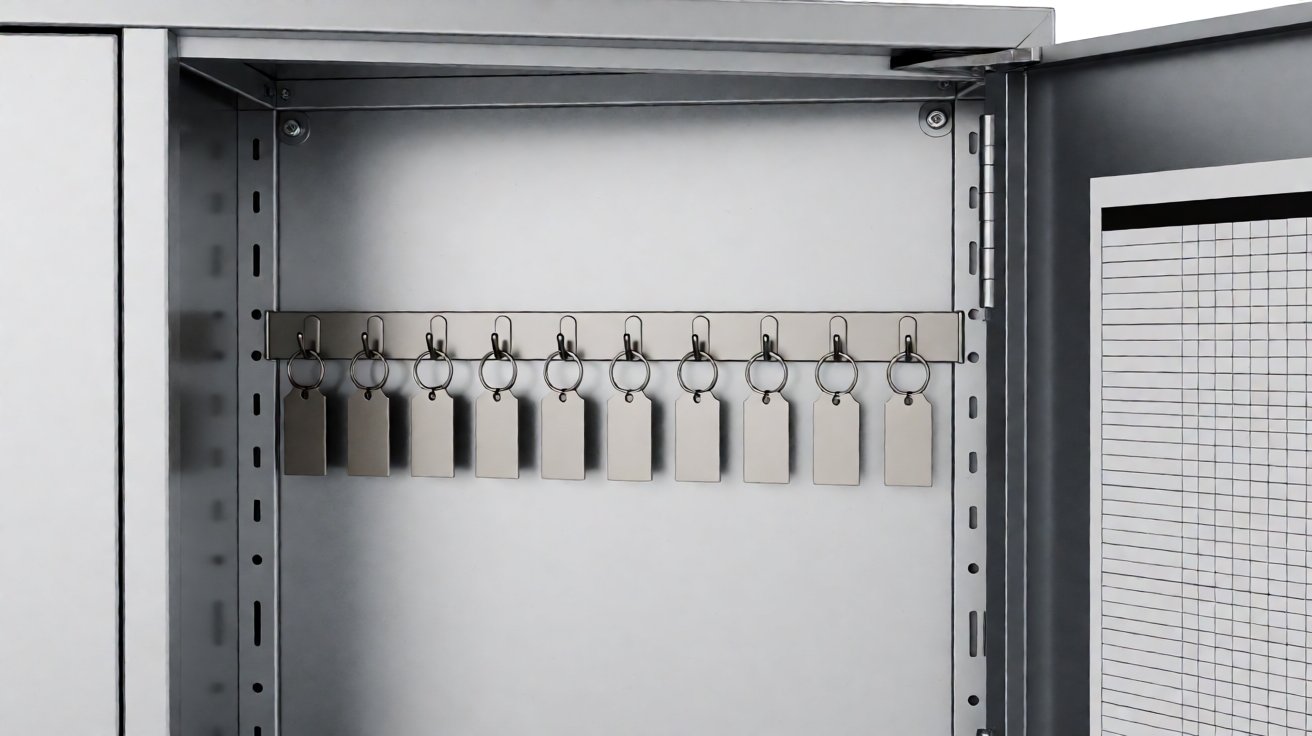
Fig. 2 : Le même boîtier ouvert, montrant les rangées de crochets numérotées et le porte-étiquettes à clés.
Où sont utilisés les boîtiers à clés
Gestion des installations et du patrimoine immobilier
Le plus grand groupe est celui de la gestion des bâtiments : les concierges détenant des clés générales pour un bloc d’appartements, les hôtels suivant les clés de chambres et de magasins, les écoles gérant les clés de salles de classe et d’armoires, et les bureaux enregistrant qui a signé l’emprunt de quelle clé. Le boîtier à clés est généralement fixé au mur d’une chaufferie ou d’un bureau plutôt que dans une zone publique, de sorte que la finition doit résister à un environnement de service, mais pas au vandalisme. Dans tous ces cas, le boîtier est un document de contrôle autant qu’une boîte, car la numérisation interne est ce qui prouve qu’une clé est recensée.
Ce groupe spécifie généralement un boîtier mural avec un tableau numéroté et des étiquettes fournies, car la traçabilité est plus importante que l’acier. Le boîtier est souvent acheté par douzaine pour un portefeuille de biens immobiliers, ce qui rend la cohérence du tableau d’un bâtiment à l’autre aussi importante que le prix unitaire.
Services de flotte, d’équipements et de maintenance
Le deuxième groupe concerne les clés de véhicules et d’équipements : flottes de bus et de camions, parcelles de location d’engins, ateliers et dépôts. Ces boîtiers sont utilisés avec les mains sales dans un environnement d’atelier, de sorte que la porte doit survivre à une fermeture par l’épaule et les crochets doivent tenir une trousse à clés plutôt qu’une seule clé. La profondeur est plus importante ici que dans un bureau, car une trousse à clés et un breloque ont besoin de dégagement derrière la porte, et un corps peu profond ne se fermera pas dessus.
Contrôle des clés industriel et de laboratoire
Le troisième groupe contrôle l’accès plutôt que la commodité : chaufferies, salles de switch, entrepôts de produits dangereux et armoires de laboratoire où une clé manquante est une question de sécurité. Ces spécifications prévoient une serrure plus robuste, parfois une gâche pour cadenas, et un boîtier qui ne peut pas être décapé au bord de la porte. Une porte plus épaisse et un repli de retournement sur l’ouverture font plus pour cela qu’un panneau de corps plus lourd, car l’attaque se situe au niveau de l’espace entre la porte et le cadre.
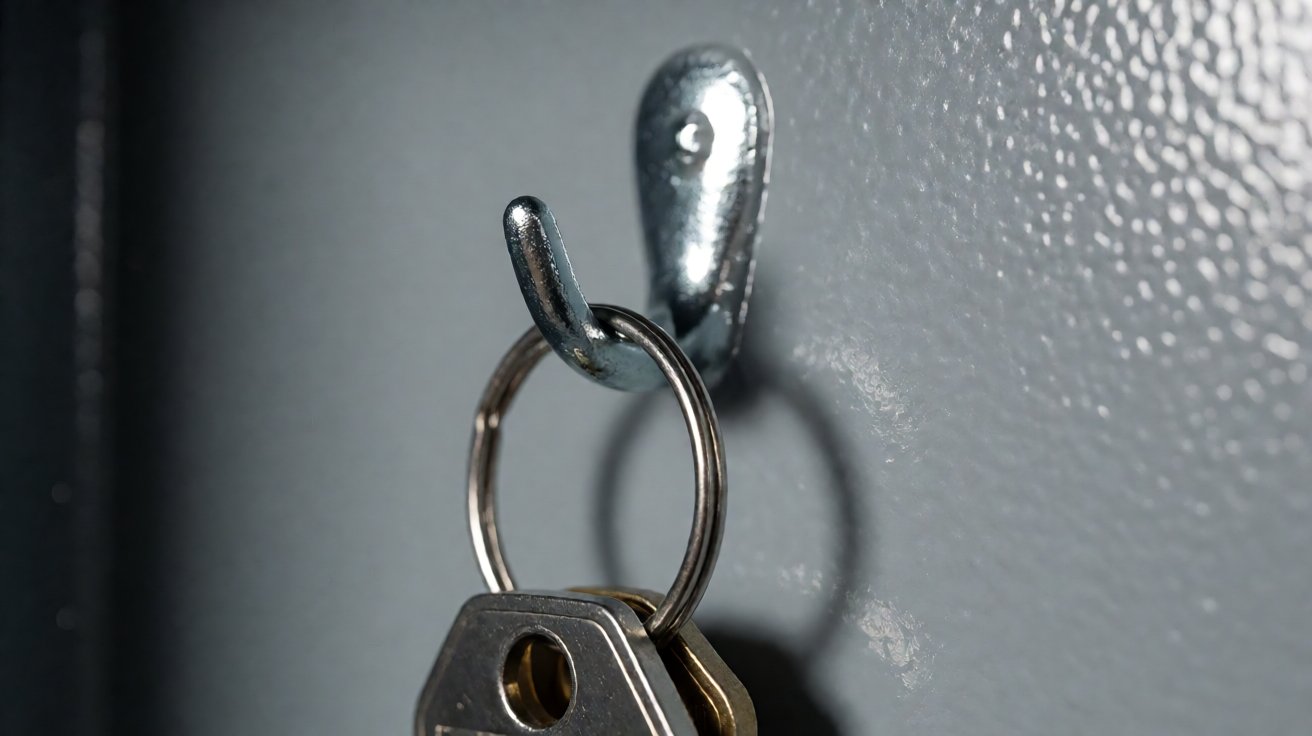
Figure 3 : Un point de soudure en chape pour crochet sur le panneau arrière, avec son numéro imprimé à côté.
Choix de la capacité, de la taille et du matériau
La capacité détermine l’enveloppe
La capacité est la première décision, et elle pilote tout le reste. Un coffret à 20 clés est une petite boîte murale ; une unité de 40 à 60 clés correspond à la taille courante pour un bureau ; et les coffrets de 80, 110, 160, 240 et 320 clés augmentent à la fois en surface frontale et en profondeur. La profondeur augmente car les rangées de crochets et les étiquettes ont besoin d’un dégagement derrière la porte, et un corps de 240 ou 320 clés est typiquement de 125 mm de profondeur contre 76 à 80 mm pour les tailles plus petites.
La règle pratique est de spécifier environ 30 % de capacité supplémentaire par rapport au nombre actuel de clés, car un coffret rempli dès le premier jour sera remplacé dans les deux ans. Il est également utile de vérifier la profondeur par rapport aux anneaux à clés réellement utilisés : un corps dimensionné pour des clés simples ne se fermera pas sur un anneau avec un porte-clés, et c’est une erreur de spécification que l’acheteur découvre le premier jour.
Épaisseur de l’acier et épaisseurs
Un coffret à clés est un travail en tôle fine. Le boîtier et la porte sont normalement en acier laminé à froid ou galvanisé de 0,8 mm à 1,2 mm, et le panneau arrière portant les crochets est souvent de 1,0 mm afin que les points de soudure ne percent pas. Les tolérances d’épaisseur de tôlerie pour l’acier laminé à froid sont définies dans EN 10131. Une tôle plus épaisse n’apporte guère de rigidité supplémentaire sur une boîte murale : la rigidité provient des bords pliés et de la forme, pas de la tôle.
Serrure, charnière et ajustement de la porte
La serrure est là où la spécification se concentre. Une serrure à bouton est normale pour un bureau ; une serrure à cylindre est spécifiée lorsque les clés ne doivent pas être interchangeables ; et une serrure à code ou numérique supprime la clé qui ouvre le coffret à clés, ce qui est toujours un élément délicat à contrôler. Les grades de serrures de coffrets et les méthodes de test sont définis dans BHMA A156.11, qui est la référence qu’un acheteur de sécurité citera. Les tests de produits de sécurité physique plus largement sont couverts par ANSI/UL 437 pour les serrures à clés.
Les charnières sont généralement une charnière piano ou deux charnières dissimulées. Une charnière piano est plus tolérante sur une porte fine car la charge est répartie le long du bord, et elle empêche la porte de pendre à mesure que le nombre de clés augmente. La terminologie des charnières et des quincailleries suit les normes BHMA.
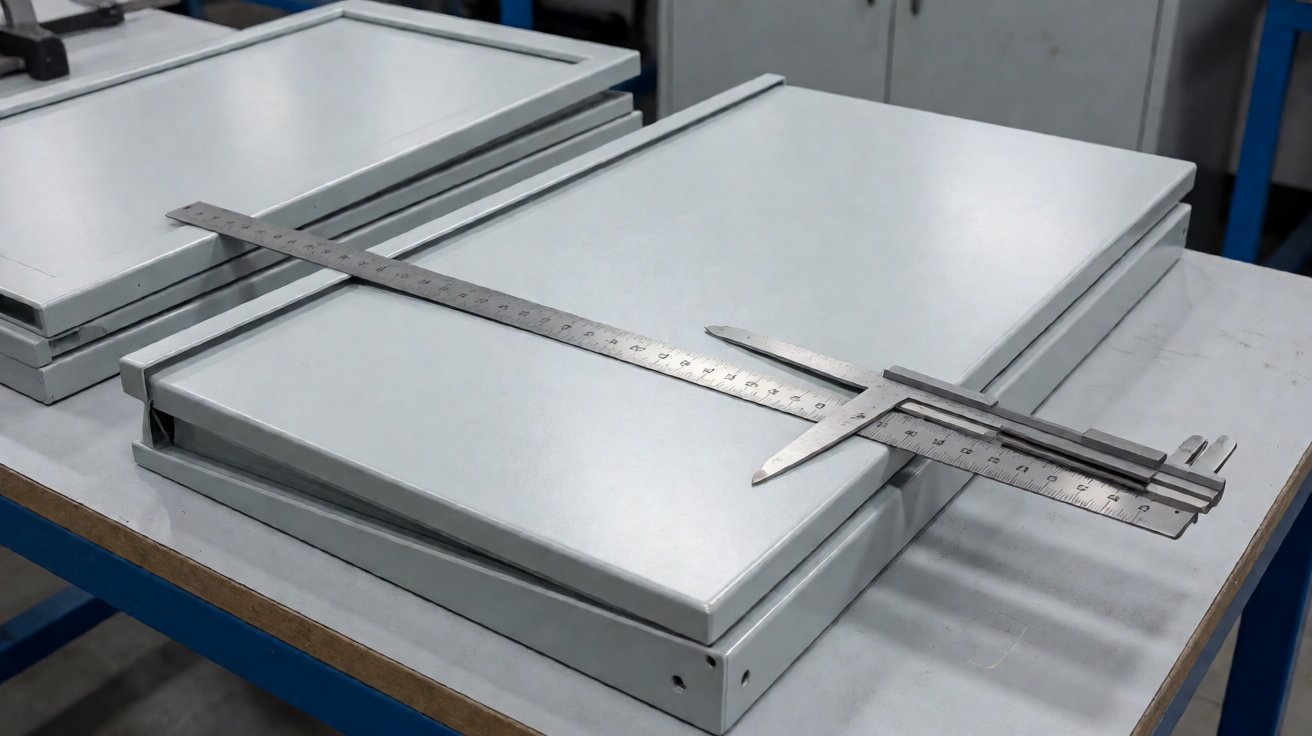
Figure 4: Vérification de la planéité de la porte à l’aide d’une règle avant la pulvérisation de poudre.
Les problèmes fréquents sur une armoire à clés
Planéité de la porte et effet de caisse
Quels sont les principaux risques qualité dans la fabrication d’armoires à clés ? Le premier est la planéité de la porte. Une porte pliée fine qui n’est pas plate donne immédiatement l’impression d’un produit cheap, car la lumière accroche les ondes sur la face. La cause est généralement la chaleur de soudage près de l’ouverture, ou une séquence de pliage qui laisse des contraintes dans le panneau.
Les mesures correctives consistent à maintenir le soudage loin de l’ouverture de la porte, à plier la porte en bac avec un rebroussement sur les quatre côtés pour que la rigidité provienne de la géométrie, et à vérifier la porte avec une règle et des cales avant le revêtement plutôt qu’après. Les termes de forme et de planéité sont définis dans ISO 1101.
Ajustement de la serrure et position de la gâche
Le deuxième risque est la serrure. Une serrure à came nécessite que sa gâche soit positionnée de manière à ce que la came s’engage carrément dans le loquet, et une variation d’un millimètre se traduit par une porte qui nécessite d’être poussée pour se fermer. Comme le trou de la serrure est découpé dans la porte et que la gâche est sur le boîtier, les deux doivent être positionnés depuis le même repère, et la porte doit être dans son état final plié lorsque le trou est découpé.
La réponse pratique est de découper le trou de la serrure après le pliage, dans un gabarit, plutôt que之前. Un trou découpé sur le patron plat se déplace lorsque la porte est pliée.
Arrachement des crochets et erreurs de numérotation
Le troisième risque concerne les crochets. Un crochet soudé par points sur une tôle de 1,0 mm peut s’arracher sous le poids d’un anneau de clés lourd si le programme de soudage est incorrect ou si l’épaisseur du revêtement de zinc sur la tôle galvanisée n’a pas été prise en compte. L’intensité de courant de soudage doit être réglée pour le revêtement, et un test de traction sur la première pièce est le seul contrôle fiable. La pratique de la soudage par résistance de l’acier revêtu est couverte par AWS C1.1, et le revêtement de zinc lui-même par EN 10346.
La numérotation est le quatrième risque et le plus gênant. Un diagramme imprimé à l’intérieur de la porte doit correspondre exactement aux positions des crochets, de sorte que le visuel est généré à partir de la même trame qui pilote le gabarit de soudage plutôt que de le redessiner à la main.
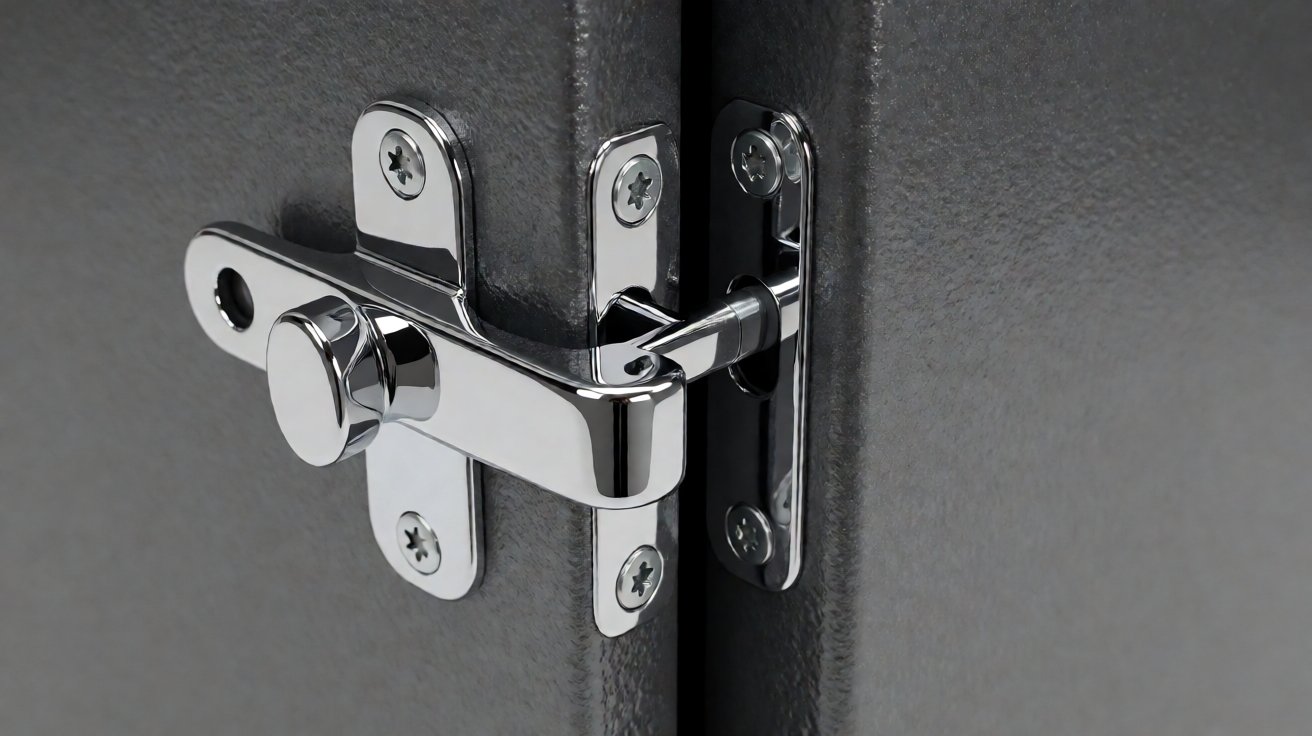
Figure 5 : Le verrou à crochet et sa plaque de butée, avec le bord de la porte et le cadre alignés.
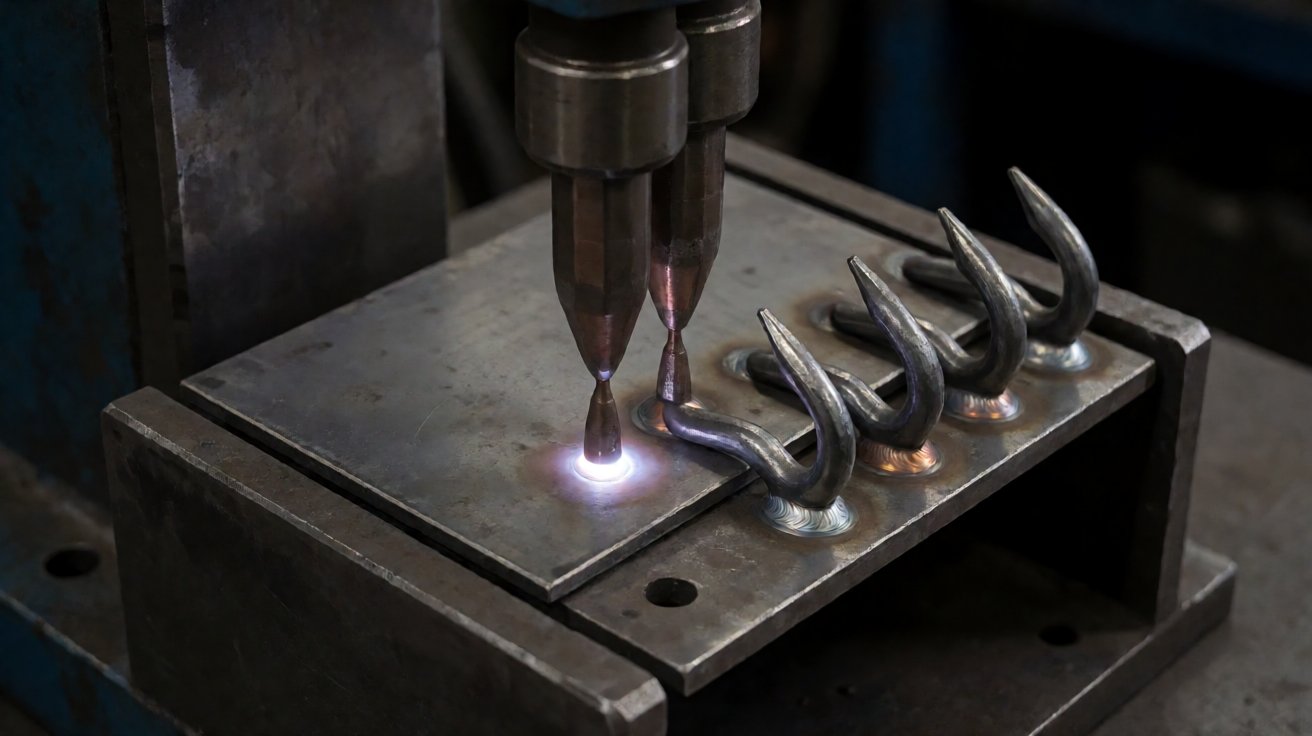
Figure 6 : soudage par point d’une rangée de crochets sur le panneau arrière sur une presse à souder.
Finition, Impression et Délai de livraison
Peinture poudrée et Couleur
La peinture poudrée est la finition standard pour un coffret à clés : elle est dure, elle recouvre les points de soudure et elle donne une couleur cohérente sur une série. L’épaisseur de revêtement est typiquement de 60 à 90 microns sur un prétraitement au phosphate, et le revêtement doit être assez fin au niveau du trou de serrure et de la ligne de charnière pour que la porte se ferme toujours librement. Les classes de durabilité des revêtements poudre sont décrites par le Powder Coating Institute.
La couleur est normalement un match RAL, avec le gris clair et le blanc les plus courants pour un usage de bureau et de facilities, et des couleurs plus sombres pour les ateliers où un coffret deviendra sale. L’intérieur de la porte est également revêtu, car c’est là que le graphique est imprimé. Une finition texturée masque mieux les marques de manipulation qu’une finition lisse sur un produit qui est ouvert plusieurs fois par jour.
Sérigraphie et Numérotation
L’impression est ce qui rend le produit utilisable. La figure de capacité et le graphique de numérotation sont placés à l’intérieur de la porte par sérigraphie, et les numéros des crochets sont placés à côté de chaque crochet sur le panneau arrière. Les deux sont imprimés après le revêtement, car imprimer avant le revêtement enterre l’encre sous la poudre.
Un coffret sans numérotation n’est qu’une boîte, donc l’artwork d’impression appartient au dossier de plans plutôt que d’être laissé à l’acheteur après livraison. Les détails pratiques comptent aussi ici : l’impression doit survivre à un essuyage avec un linge de nettoyage, le numéro doit être lisible à une longueur de bras, et le graphique doit tenir dans l’intérieur de la porte sans réduire la taille de la police en dessous de la taille de lecture sur un coffret à 320 touches. Des conseils sur la lisibilité et le dimensionnement des symboles sont donnés dans la norme ISO 3864.
Délai de livraison et Tailles de lot
Un coffret à clés est un produit rapide. Les échantillons suivent 5 à 10 jours ouvrables après approbation des plans, et les premiers lots en 15 à 25 jours, avec l’impression et l’approvisionnement de la serrure comme les deux éléments qui décalent la date. Les lots sont généralement grands parce que la valeur unitaire est faible : 200 à 1 000 pièces par lot est normal, avec une commande minimale d’environ 100 pièces une fois que l’artwork d’impression et le gabarit de soudage existent. Les prix FOB pour un coffret de 40 à 60 clés se situent généralement entre USD 6 et USD 18 selon l’épaisseur, la serrure, la capacité et l’impression.
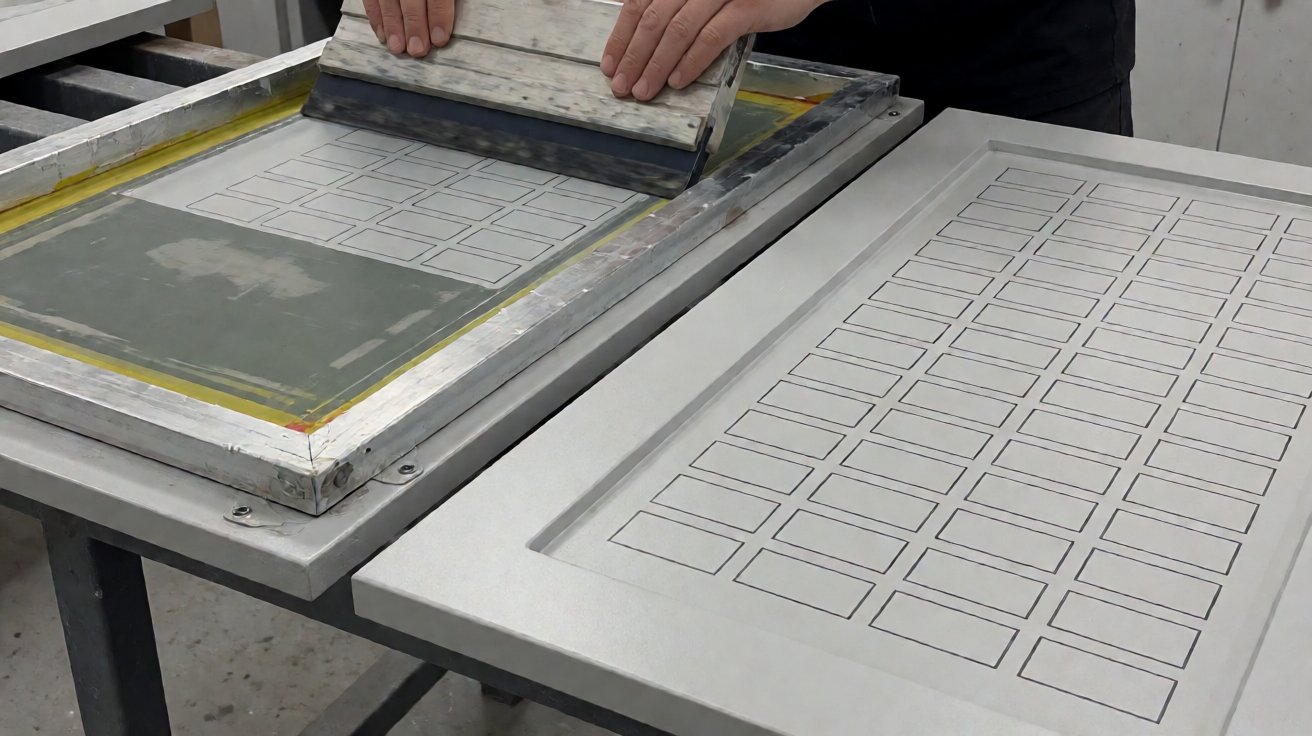
Figure 7 : Sérigraphie du tableau de capacité et de numérotation sur l’intérieur de la porte.
Trois programmes de cabine principaux
Une cabine de bureau 60 clés pour un groupe de facilities au Royaume-Uni
Un groupe de gestion de facilities nécessitait 800 cabines à clés pour les bâtiments qu’il gère : capacité de 60 clés, en acier laminé à froid de 1,0 mm, à serrure à came, revêtement par poudre gris clair et tableau de numérotation imprimé à l’intérieur de la porte avec des étiquettes correspondantes. Le tableau devait correspondre exactement aux positions des crochets, car le groupe effectue un audit trimestriel de la responsabilité des clés.
Nous avons fabriqué la cabine à clés avec les rangées de crochets soudées en points sur un gabarit, la porte pliée en bac pour assurer la planéité, le trou de serrure percé après le pliage, et le tableau sérigraphié à partir des mêmes données de mise en page qui pilotaient le gabarit. Les lancements étaient de 400 cabines, deux fois par an, avec une quantité minimale de commande de 100 et des prix FOB allant de 9 USD à 14 USD. Le premier lot a été expédié 20 jours après approbation et la valeur annuelle était d’environ 9 000 USD.
Une cabine de flotte 160 clés pour un réseau de dépôts australien
Un réseau de dépôts gérant les clés de flottes de bus nécessitait une cabine de 160 clés en acier de 1,2 mm avec une serrure à cylindre, un corps plus profond pour des rangées doubles de crochets et une profondeur de 125 mm, ainsi qu’une cornière pour qu’un cadenas puisse être ajouté sur les sites ayant des exigences de sécurité plus élevées.
La cabine à clés a été construite avec un corps plié plus profond, deux niveaux de crochets, une serrure à cylindre avec une gâche renforcée et une cornière soudée au bord de la porte. Les lancements étaient de 150 cabines, deux fois par an, avec une quantité minimale de commande de 50 et des prix FOB allant de 16 USD à 24 USD. Le délai de livraison du premier lot était de 22 jours et la valeur annuelle était d’environ 6 000 USD.
Une cabine de détail 20 clés pour un réseau européen
Un réseau de détail nécessitait une petite cabine de 20 clés pour les pièces de stockage, montée au mur, avec un fini gris foncé, avec la capacité imprimée sur la face de la porte et sans tableau de numérotation à l’intérieur, car chaque magasin organisait ses propres clés.
Nous avons fourni la cabine à clés en 1,0 mm avec une seule rangée de crochets, une serrure à came et une marque de capacité imprimée sur la face. Les lancements étaient de 600 unités, une fois par an, avec une quantité minimale de commande de 200 et des prix FOB allant de 4,50 USD à 7 USD. Le premier lot a été expédié 18 jours après approbation et la valeur annuelle était d’environ 3 500 USD.
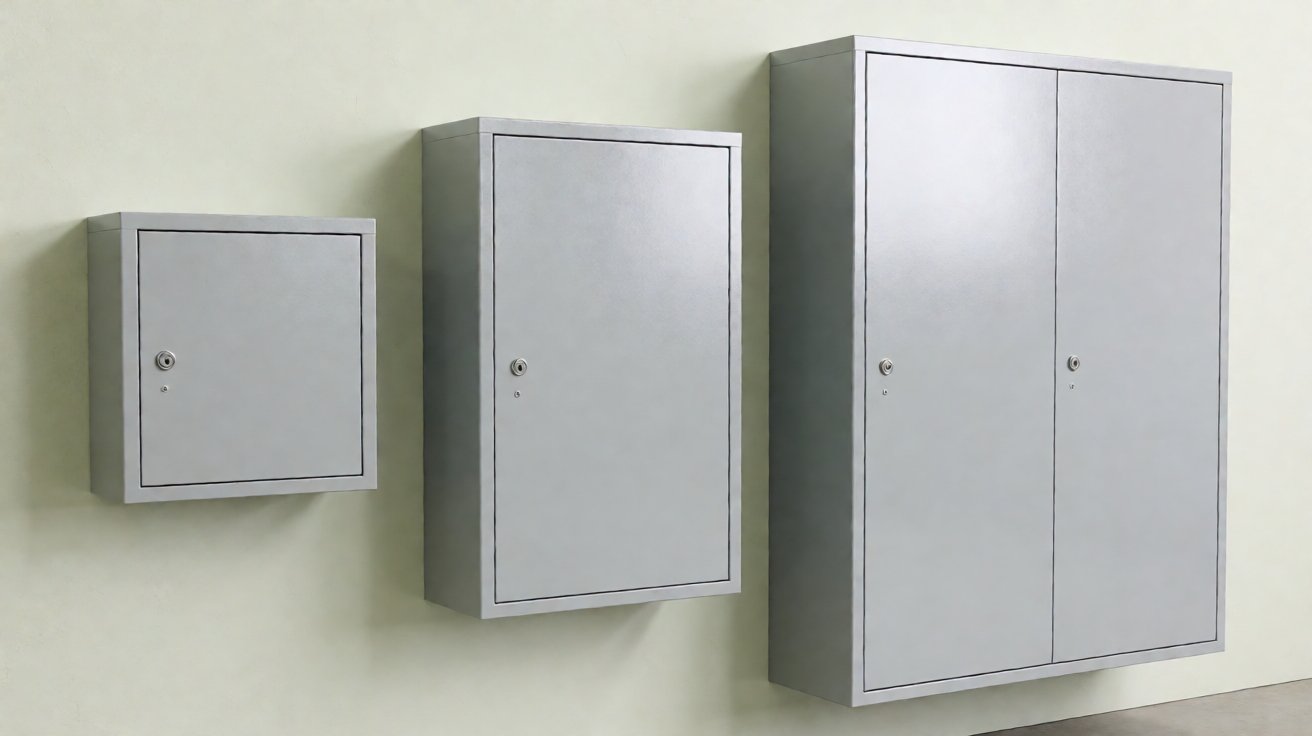
Figure 8: Three cabinet sizes side by side, showing how capacity scales the envelope.
Choisir un fournisseur d’armoires à clés
Que demander lors de l’établissement du devis
Demandez cinq choses avant de comparer les prix d’une armoire à clés. Quelle est l’épaisseur de la tôle du corps et du panneau arrière, et le panneau arrière est-il plus épais ? Les crochets sont-ils formés en interne et pointés sur un gabarit, ou achetés et rivetés ? Le trou de la serrure est-il découpé après le pliage ? Le tableau de numérotation est-il généré à partir de la disposition des crochets, ou redessiné ? Et l’impression est-elle effectuée après l’enduit ?
Les réponses distinguent rapidement les fournisseurs. Un devis précisant les épaisseurs, la méthode de fixation des crochets et l’ordre de l’impression est comparable ; celui qui ne liste qu’une capacité et un prix ne l’est pas, car la même capacité peut être construite selon des normes très différentes d’ajustement de porte et de rétention des crochets.
Où les fournisseurs échouent
Les échecs dans l’approvisionnement d’armoires à clés se regroupent en quatre domaines. La porte arrive voûtée parce qu’elle a été soudée plutôt que pliée. La serrure a besoin d’un coup pour se fermer parce que la taque a été positionnée à partir d’une référence différente de celle du trou. Les crochets s’arrachent sous un anneau lourd parce que le courant de soudure était réglé pour l’acier doux et que la tôlerie était galvanisée. Et le tableau de numérotation ne correspond pas aux crochets parce que le motif a été dessiné séparément du gabarit.
Aucun de ces problèmes n’est exotique. Ils sont le résultat du traitement d’une petite boîte verrouillable comme d’un produit simple, et ils sont évités en intégrant la disposition des crochets, la position de la serrure et le motif dans un ensemble de plans unique.
Comment XHX Metal fonctionne
XHX Metal fabrique des pièces de tôlerie et des boîtiers pour des clients à l’exportation depuis Dongguan depuis 2014, dans une usine de 2,000 m² avec environ 30 employés et une capacité annuelle de 500,000 pièces. La liste des équipements couvre deux machines de découpe laser à fibre de 6 kW à +-0.01 mm, la perçage CNC, la plieuse CNC, la soudure par point et TIG, l’enduit poudre par des partenaires audités et l’impression sérigraphique, le tout sous ISO 9001:2015 avec des documents CE et des enregistrements SGS. La pratique de l’inspection dimensionnelle suit ISO 14253-1.
Pour un programme d’armoires à clés, les échantillons suivent en 5 à 10 jours ouvrables et les premiers lots en 15 à 25 jours. Envoyez un plan ou un échantillon avec la capacité, le type de serrure, le fini et l’exigence de numérotation via la page de contact ; les travaux connexes sont décrits sur la page des capacités de tôlerie et la page de l’enduit poudre, et les demandes parviennent également à sales01@xinghaoxin.com.
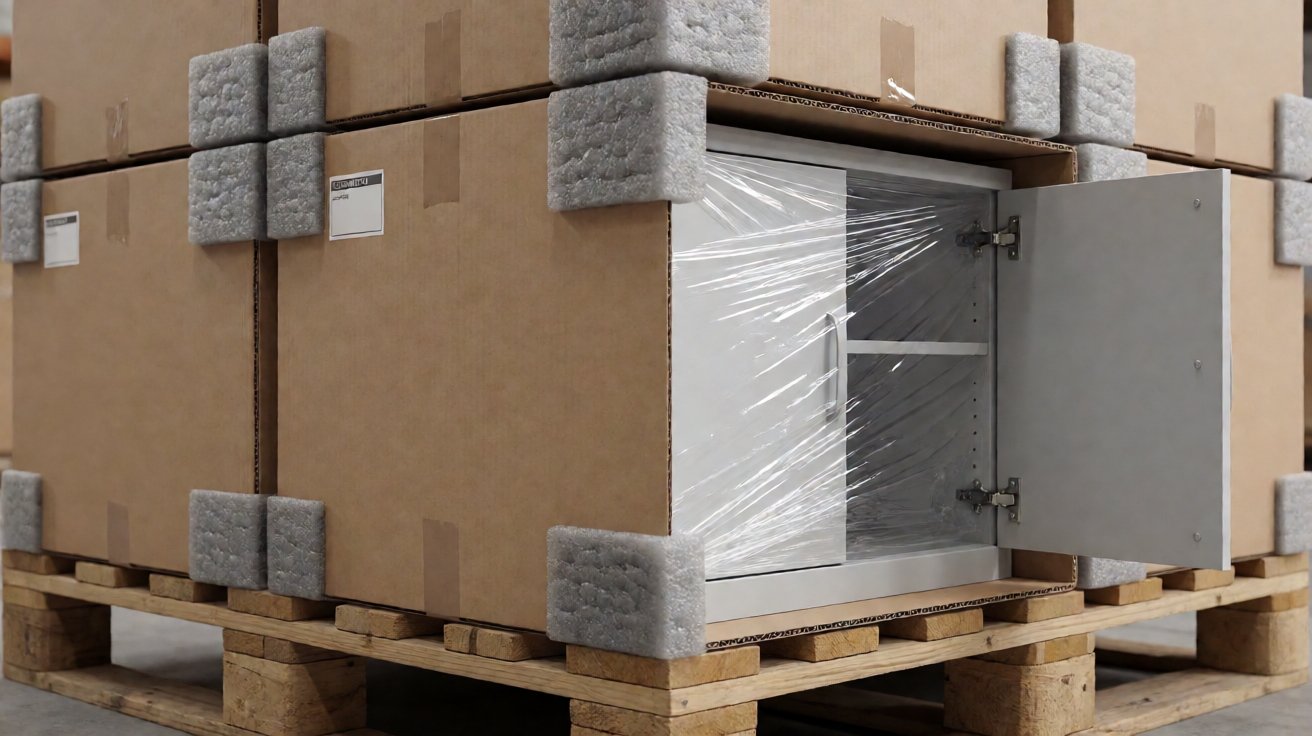
Figure 9: Cadenas à clés terminés emballés pour l’exportation, angles protégés dans un carton.
Questions Fréquentes
Qu’est-ce qu’un cadenas à clés ?
Il s’agit d’une boîte en acier à monter au mur munie de crochets numérotés derrière une porte verrouillable, utilisée pour ranger et inventorier les clés d’un bâtiment, d’une flotte ou d’un service de maintenance. Elle est fabriquée en acier mince plié, avec des crochets soudés au point et une finition en peinture poudre.
Quelle capacité dois-je choisir ?
Prévoyez environ 30 pour cent de plus que le nombre actuel de clés. Les tailles courantes vont de 20 et 40 clés pour un petit bureau jusqu’à 160, 240 et 320 clés pour un dépôt, et la profondeur augmente avec la capacité car les rangées de crochets et les étiquettes nécessitent de l’espace de manœuvre.
Quel serrurier un cadenas à clés doit-il avoir ?
Une serrure à cam est courante pour un bureau ; une serrure à cylindre lorsque les clés ne doivent pas être interchangeables ; une serrure à combinaison ou numérique lorsque la clé du cadenas à clés lui-même serait difficile à contrôler. Une anse peut être ajoutée pour un cadenas sur les sites de sécurité plus élevée.
Le tableau de numérotation peut-il être personnalisé ?
Oui. Le chiffre de la capacité et le tableau de numérotation sont imprimés par sérigraphie après l’enduction, et le fichier graphique est généré à partir de la même disposition de crochets qui pilote le gabarit de soudure, de sorte que les numéros correspondent toujours aux crochets.
Fournissez-vous les étiquettes de clés ?
Oui, des étiquettes numérotées peuvent être fournies avec le cadenas à clés afin que les étiquettes et le tableau soient cohérents. Si l’acheteur dispose d’un système d’étiquettes existant, le tableau est imprimé pour correspondre à celui-ci.
Combien de temps prend la fabrication d’un cadenas à clés ?
Les échantillons suivent dans 5 à 10 jours ouvrables après l’approbation des plans. Les premières séries de production expédient dans 15 à 25 jours selon l’impression et l’approvisionnement de la serrure.


