Última actualización: 26 de octubre de 2026 | Por el equipo de Ingeniería Metálica de XHX
Una carcasa para amplificador es el alojamiento de chapa metálica que contiene un amplificador de audio, un preamplificador o un procesador de audio montado en rack: ubica el transformador, las placas y los disipadores de calor, proporciona el panel frontal que ve el usuario y elimina el calor que generan esos componentes. En XHX Metal, la fabricación de carcasas para amplificadores incluye corte por láser, punzonado CNC, plegado, soldadura por puntos y TIG, revestimiento en polvo y serigrafía en una fábrica de 2.000 m² en Dongguan, China.
Este artículo está escrito para los ingenieros y compradores que especifican dicho alojamiento: de qué está hecha una carcasa para amplificador, dónde se utiliza, cómo se eligen la calibre y el material, qué es lo que realmente falla en un tótem de autoservicio de audio, cuánto tarda un programa, qué documentos se entregan con él y tres ejemplos de pedidos con volúmenes y rangos de precios.
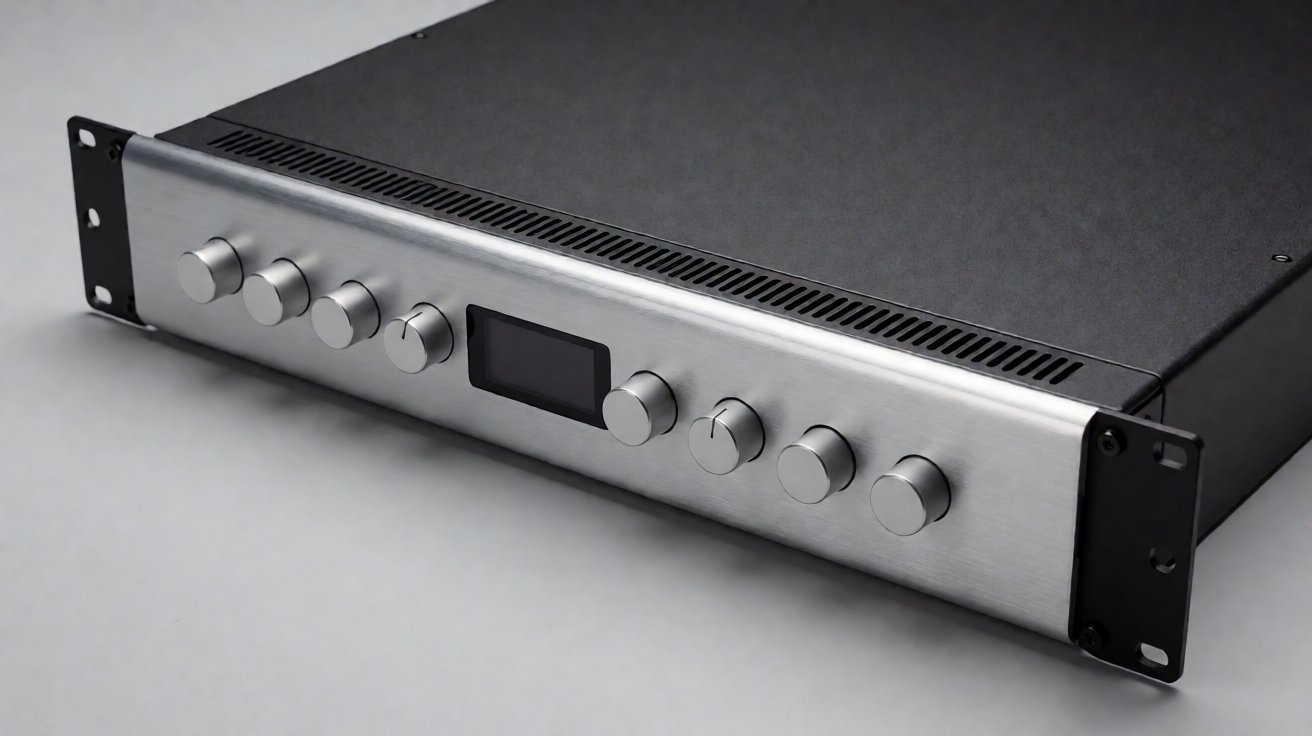
Figura 1: Una carcasa de amplificador de montaje en rack terminada con recubrimiento en polvo negro, con el panel frontal instalado.
Carcasa de amplificador: qué construimos
Las piezas de un pedido de carcasa
Un pedido típico de una carcasa de amplificador contiene una base, una tapa en forma de U, un panel frontal, un panel trasero, dos costados o un contorno doblado, orejetas de montaje para uso en rack y los soportes internos que sujetan el transformador y el disipador de calor. La base es la parte estructural; la tapa es en su mayor parte una tapa, y el panel frontal es mayoritariamente estético.
Separar la caja de esa manera es importante porque cada pieza se evalúa con un criterio diferente. La base debe ser rígida y plana, la tapa debe ser rígida y ventilada, y el panel frontal debe ser lo suficientemente plano como para parecer mecanizado y no doblado. Un proveedor que cotiza un solo calibre para toda la carcasa del amplificador no ha comprendido que, ya que las tres piezas hacen trabajos diferentes.
Tres problemas, no uno
Una carcasa de amplificador es inusual entre los cascos de chapa metálica porque tiene tres funciones físicas separadas, y un diseño que resuelve una suele empeorar la otra. Tiene que resistir la resonancia, porque un panel que resuena tiñe el sonido y emite zumbidos en ciertas notas. Tiene que blindar, porque un transformador de red y una fuente conmutada irradian hacia la ruta de la señal. Y tiene que eliminar el calor, porque un amplificador de clase AB disipa una gran fracción de lo que consume. La práctica de medición de vibración de paneles sigue la ISO 7626.
Añadir rigidez engrosando el panel añade masa, lo que baja la frecuencia de resonancia hacia la banda audíbil. Añadir ventilación elimina metal, lo que reduce la blindaje. Y unir los paneles para el blindaje significa romper el recubrimiento, que es donde comienza la corrosión. Por eso una carcasa de audio es una conversación de diseño y no una lista de corte, y por eso el patrón de ventilación, el diseño de nervaduras y los puntos de tierra pertenecen en el mismo plano.
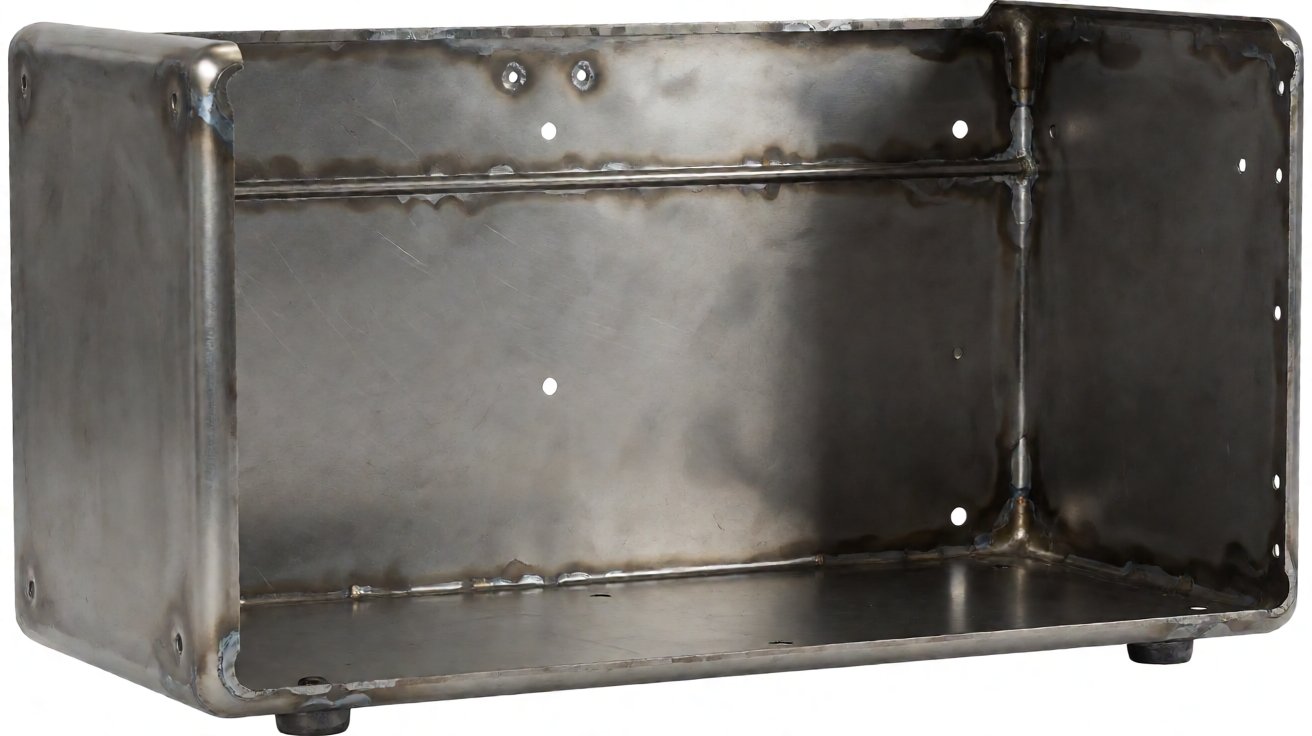
Figura 2: La carcasa plegada desnuda antes del acabado, mostrando las lengüetas de rebasamiento y los puntos de soldadura.
Dónde termina nuestro alcance
La electrónica no es nuestra. Los transformadores, las tarjetas, los disipadores, los conectores y el ensamblaje final son del alcance del cliente; nosotros fabricamos la chapa metálica, el acabado y la impresión, y podemos instalar hardware como separadores, tornillos de tierra y roscas cautivas. Lo que nos corresponde es la rigidez, la precisión de ajuste, la planicidad de las caras visibles y la continuidad de la blindaje.
Dónde se usan las carcasas de amplificadores
Audio profesional e instalación de sonido
El grupo más grande es el audio profesional: amplificadores de potencia para equipos de gira, amplificadores para instalación en bares, iglesias y salas de conferencias, y los procesadores DSP y de matriz que se encuentran a su lado. Debido a que comparten un rack, las carcasas de los amplificadores y las carcasas de los procesadores suelen diseñarse juntas para que los paneles frontales estén alineados. Estos son casi siempre unidades de rack de 19 pulgadas, por lo que la altura se indica en unidades de rack (1U, 2U, 3U) y el ancho está fijado por el estándar del rack, que está definido en IEC 60297.
Los equipos de gira también deben sobrevivir a ser cargados y descargados, por lo que la carcasa soporta cargas de manipulación que una instalación fija nunca ve, y las orejetas de montaje son la parte que falla primero si el espesor se elige por costo. Una orejeta que se dobla bajo un rack cargado hace caer la unidad completa, por lo es por lo que las orejetas de una carcasa de amplificador de gira suelen ser de un espesor más pesado que la carcasa o ser un soporte plegado separado.
Amplificadores Hi-Fi, de estudio e instrumentos
El segundo grupo es el audio para consumo y estudio: amplificadores de potencia hi-fi, etapas de phono, amplificadores de auriculares, cabezales de guitarra y bajo, y amplificadores de monitores de estudio. Estos se preocupan más por la apariencia y por la resonancia que por el ajuste del rack, y el panel frontal se convierte en el producto: aluminio cepillado, bordes mecanizados y leyendas impresas son lo normal, no opcional. Un comprador hi-fi juzga la carcasa del amplificador por la separación del panel y la dirección de la veta antes de escucharlo, por lo que la tolerancia estética es más estricta que en cualquier producto de instalación.
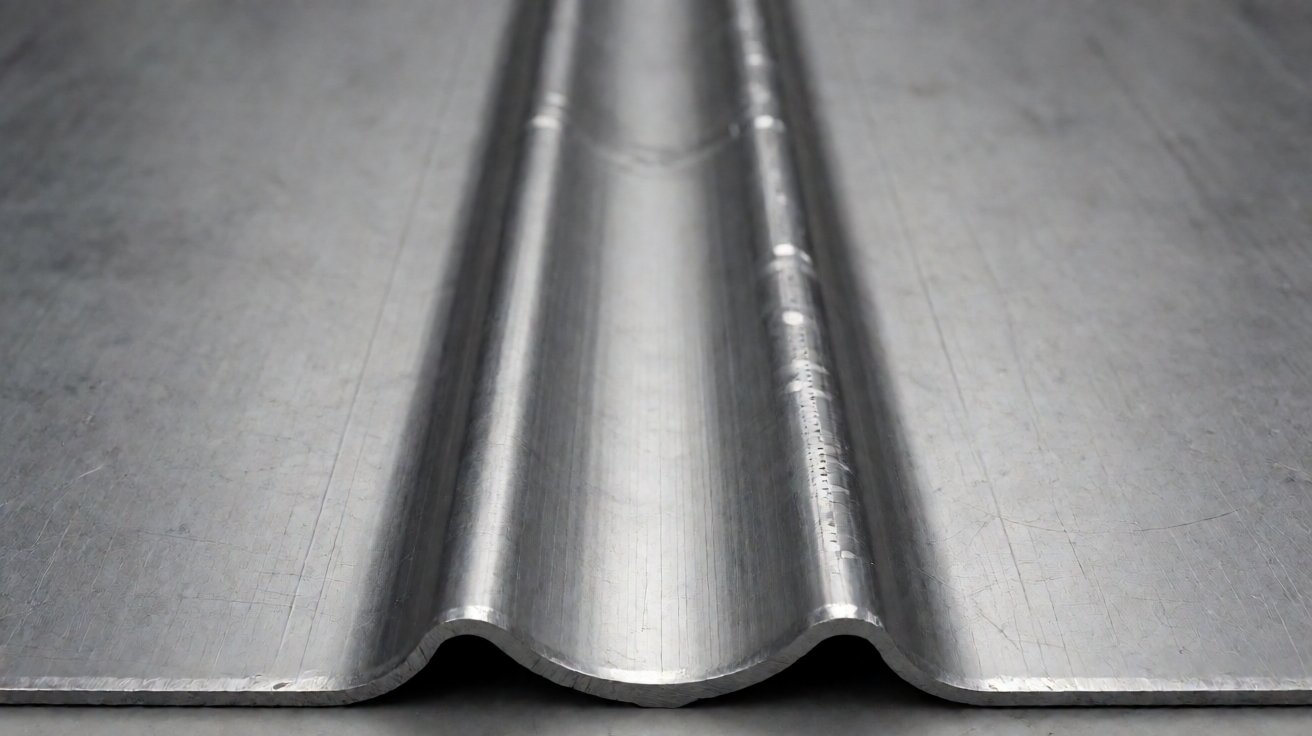
Figura 3: Un refuerzo remachado a través del panel base, el detalle que desplaza la resonancia.
Audio vehicular, marino y especial
El tercer grupo trabaja en un entorno hostil: amplificadores de audio para automóviles, audio marino, unidades de megafonía y equipos de anuncios de emergencia. Estos añaden vibración, corrosión y a menudo una carcasa sellada, y el chasis adopta el carácter de una carcasa de aislamiento ambiental en lugar de un mueble. La ventilación puede eliminarse por completo y la ruta del calor puede derivarse a través de la base hacia la superficie de montaje, lo que cambia por completo el diseño.
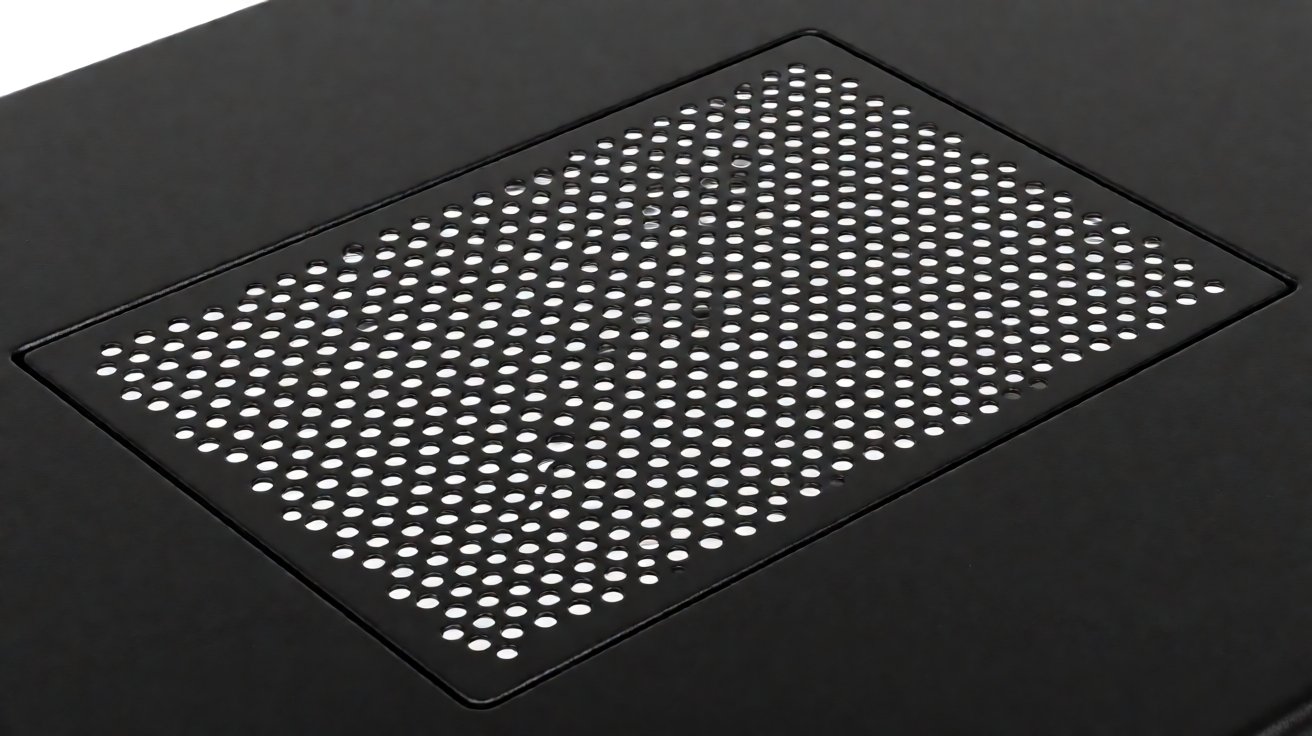
Figura 4: Una familia de chasis de 1U, 2U y 3U de altura junto a otros para comparación.
Elección de calibres, materiales y rigidez
Calibre y lo que realmente aporta
¿Cuáles son los principales riesgos de calidad en la fabricación de chasis de amplificadores? El primero es elegir la rigidez solo por el calibre. Una base de 1.0 mm en un chasis de 2U resonará, una base de 1.5 mm es notablemente menos resonante y 2.0 mm añade peso sin superar a una nervadura.
La respuesta eficiente para un chasis de amplificador es la geometría en lugar del grosor. Una nervadura remachada, un ala de retorno doblada o un refuerzo transversal poco profundo en la base aumentan la rigidez mucho más por gramo que un calibre adicional y mueven el pico de resonancia fuera de la banda que lo excita. El comportamiento estructural de placas delgadas bajo vibración está cubierto por la ISO 7626. Los diseños de audio para vehículos han usado exactamente esto: añadir un refuerzo transversal a una base de 1.2 mm aumentó la rigidez del chasis en aproximadamente la mitad y empujó la resonancia fuera de la banda de vibración que produce el vehículo.
Acierto, aluminio y el panel frontal
El acero laminado en frío es la carcasa predeterminada para un chasis de amplificador porque es rígido, barato y fácil de soldar. El aluminio se elige por el peso y para el panel frontal, donde una cara cepillada o anodizada es parte del producto; también se elige para los cuerpos de disipadores de calor, donde las aletas extruidas no pueden fabricarse de ninguna otra manera. Las calidades de acero para la carcasa están listadas en la EN 10025
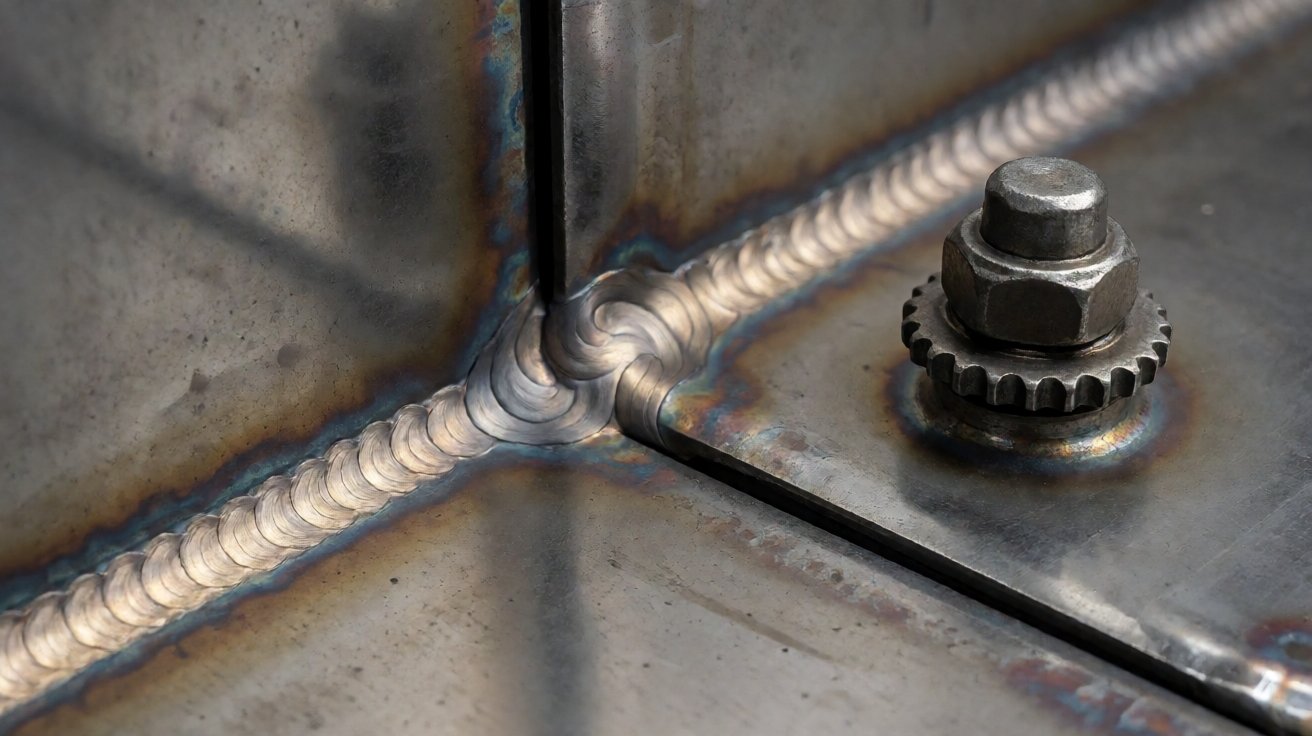
Figura 5: Un campo de ventilación estampado en la tapa superior, con el patrón de orificios y el ancho de tierra.
Mezclar ambos es normal: una carcasa de acero con un panel frontal de aluminio y disipadores de calor de aluminio. La junta se convierte entonces en una cuestión de corrosión además de una mecánica, y los dos metales necesitan separación o un acabado compatible; el comportamiento galvánico de metales disimilares está descrito en ASTM G82.
Continuidad de Apantallamiento
El apantallamiento solo funciona si la carcasa es eléctricamente continua, y el requisito para un producto de audio normalmente se expresa frente a CISPR 32 para equipos multimedia. La pintura en polvo es un aislante, por lo que una carcasa pintada atornillada a una base pintada no proporciona ningún apantallamiento a menos que el diseño añada una ruta de conexión: puntos de contacto enmascarados, una junta conductora, o un tornillo de tierra que une los paneles. Este es el detalle más a menudo ignorado cuando un bastidor de audio se compra solo con el plano.
Ventilación, Soldadura y Acabado
Patrones de Ventilación que Aún Aparentallan
La ventilación en un bastidor de amplificador es donde el calor y el apantallamiento chocan. Una rejilla abierta grande enfría bien y apantalla mal; un campo perforado fino apantalla mejor y restringe el flujo de aire. El compromiso es un patrón estampado con un ancho de tierra definido sobre el disipador de calor, entrada baja en la parte delantera y salida alta en la parte trasera para que la convección ayude. La carga térmica se trata en IEC 60890.
El tamaño de los orificios importa en dos direcciones: orificios más pequeños atenúan mejor las frecuencias más altas y evitan que una sonda alcance una parte activa, por lo que un patrón seguro para dedos a menudo se especifica para amplificadores de instalación. La protección contra intrusiones para tales aberturas sigue IEC 60529.
Soldadura, Acabado y Planicidad
Un bastidor de amplificador generalmente se suelda por puntos o soldadura TIG en las juntas de las esquinas, y luego se termina. El calor de soldadura tira de un panel delgado, y como el panel frontal y la tapa superior son ambos visibles, la distorsión se muestra inmediatamente. La secuencia que funciona es soldar la estructura, dejar que se enfríe en el fixture, comprobar la planicidad contra una regla y solo entonces instalar los paneles estéticos.
Donde una junta será visible, se suelda por TIG y se lija a ras en lugar de soldarse por puntos, porque una soldadura por puntos deja un abultamiento que el revestimiento no puede ocultar. La práctica de soldadura por resistencia está descrita en AWS C1.1. La junta terminada luego debe ser lo suficientemente plana para que el revestimiento no la transmita, por lo que el acabado y la comprobación de planicidad son una operación en lugar de dos.
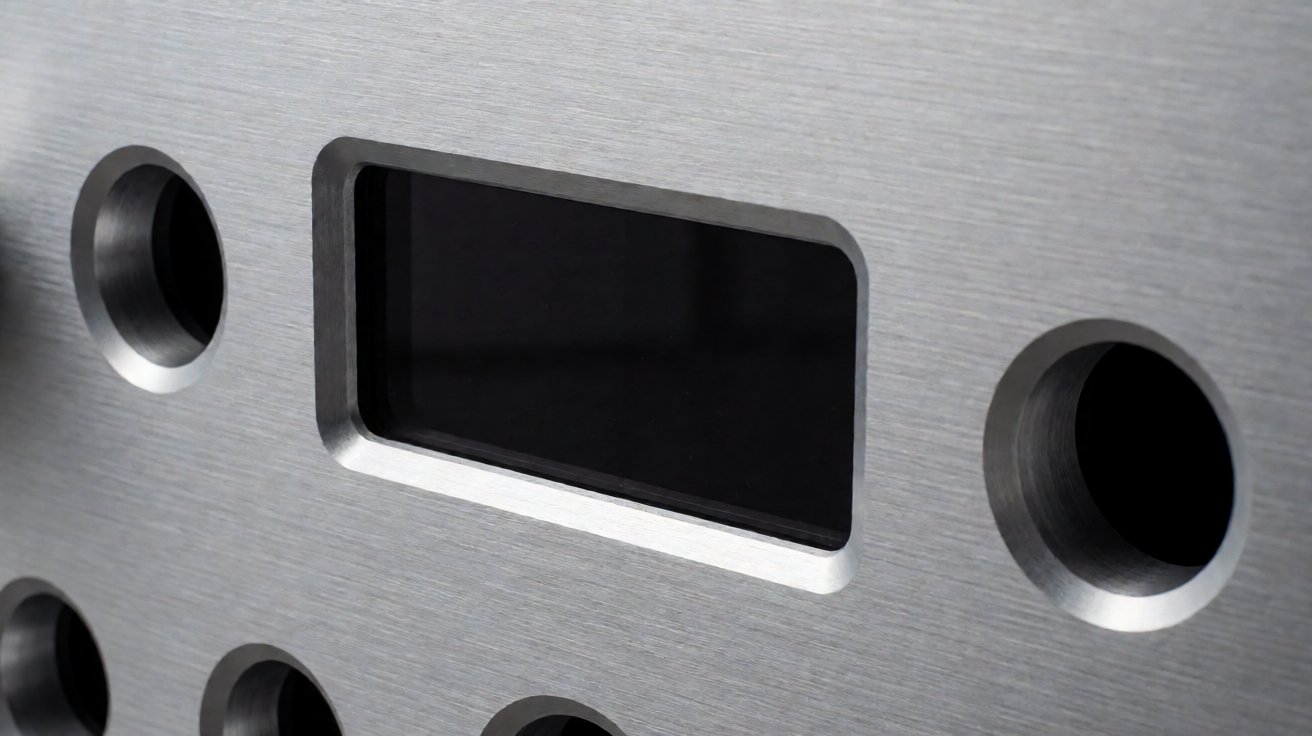
Figura 6: Una soldadura de esquina arreglada antes del recubrimiento, con el pin de tierra a su lado.
Recubrimiento en polvo, anodizado e impresión
El recubrimiento en polvo es el acabado estándar para una carcasa de amplificador: de 60 a 90 micrones sobre el pretratamiento, generalmente en negro mate o texturizado, porque una superficie texturizada oculta las marcas de manipulación y se percibe como un producto profesional. Las clases de durabilidad son descritas por el Instituto de Recubrimiento en Polvo. El panel frontal suele ser aluminio anodizado, con leyendas impresas en serigrafía o marcadas con láser.
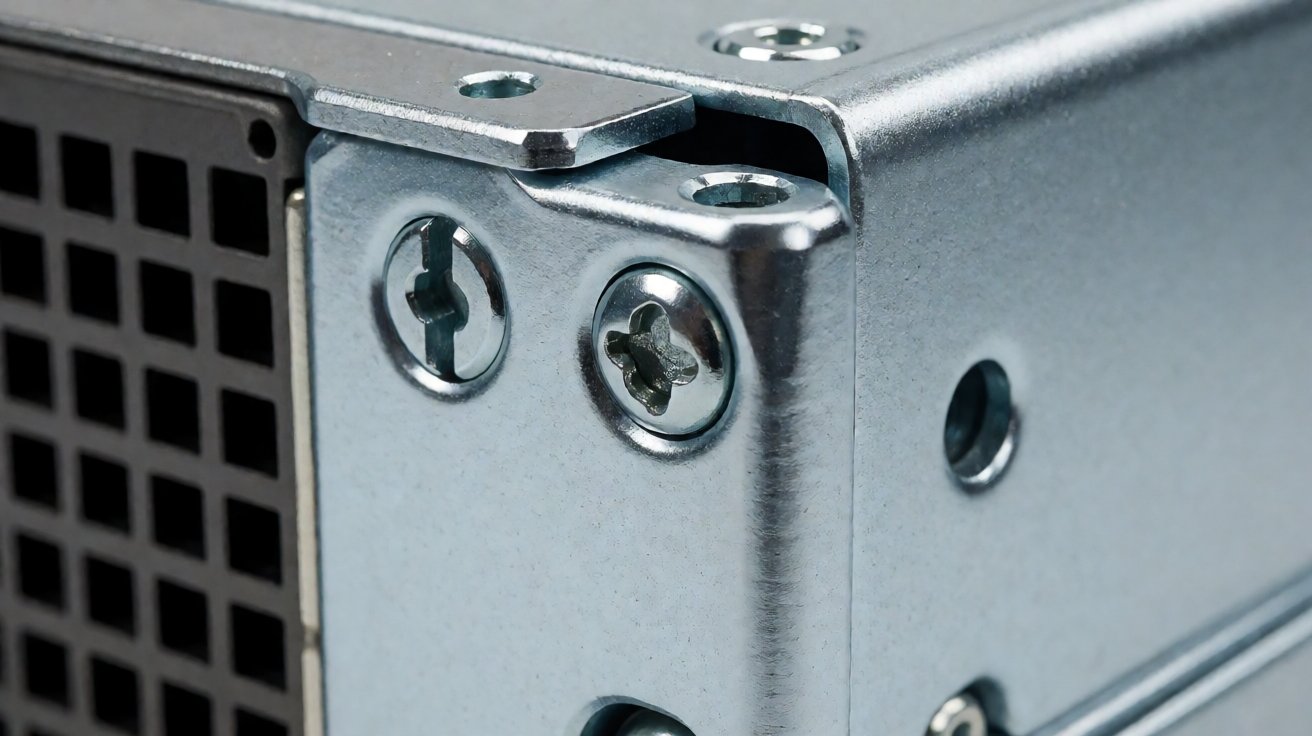
Figura 7: Un panel frontal de aluminio cepillado con aperturas mecanizadas y leyendas impresas.
Dos detalles de acabado en las carcasa de amplificadores suelen sorprender a la gente. La capa de recubrimiento sella pequeños agujeros y roscados si no se enmascaran, y una carcasa recubierta necesita que sus puntos de tierra estén enmascarados antes del recubrimiento en lugar de ser raspados después, porque el raspado deja acero desnudo que se oxida. Ambos son baratos en la etapa de diseño y caros como un ciclo de retrabajo después del recubrimiento.
Tiempo de entrega, costo y el proceso de pedido
Del plano a la muestra
La fabricación de una carcasa de amplificador comienza con un paquete de planos en lugar de un solo plano de pieza, porque la carcasa, el panel frontal, el panel trasero y las bieletas internas tienen que coincidir. Pedimos la altura de rack o tamaño general, los componentes internos y sus puntos de montaje, la carga térmica, el requerimiento de blindaje, el acabado y la arte impreso.
La revisión devuelve las preguntas que cambian el diseño: si la base necesita un refuerzo o un plegado cruzado, si el campo de ventilación es lo suficientemente grande para la carga térmica, dónde van los puntos de tierra y si el panel frontal es lo suficientemente grueso para mantenerse plano después del mecanizado. También fija el orden de las operaciones, porque un panel mecanizado después del recubrimiento pierde su acabado y un panel recubierto después del mecanizado tiene que estar enmascarado en cada apertura.
Documentos que debería recibir
Un pedido de una carcasa de amplificador debería llegar con el conjunto de planos aprobado, los certificados de material que indiquen la calificación, la especificación de acabado con el espesor del recubrimiento y el registro de inspección de planaridad y dimensiones. Donde se especifique blindaje, el plano debe indicar el método de unión y las áreas enmascaradas, porque eso es una instrucción de fabricación y no una nota.
Para programas de exportación, el método de embalaje importa tanto como el plano: una carcasa recubierta embalada contra la pared de un cartón llega con marcas de roce en la esquina, por lo que los paneles se separan con espuma y el panel frontal se protege por separado. La impresión en un panel frontal es el cosmético más frágil de todo el producto y una leyenda rayada es una unidad rechazada.
Tamaños de lote y bandas de precio
Las carcasa de amplificadores son un producto de volumen medio, y el herramental es modesto: un programa de plegado, un programa de troquel o láser y una pantalla de impresión. Una marca de audio de boutique produce de 50 a 200 unidades por modelo al año; un OEM de amplificadores para instalación produce de 300 a 1,000. Los lotes de 100 a 500 son típicos, con un pedido mínimo de alrededor de 50 una vez que el herramental existe. Los precios FOB para una carcasa de acero de 2U con una carcasa recubierta y un panel frontal anodizado suelen situarse entre USD 18 y USD 55 dependiendo del espesor, refuerzo, área de ventilación e impresión.
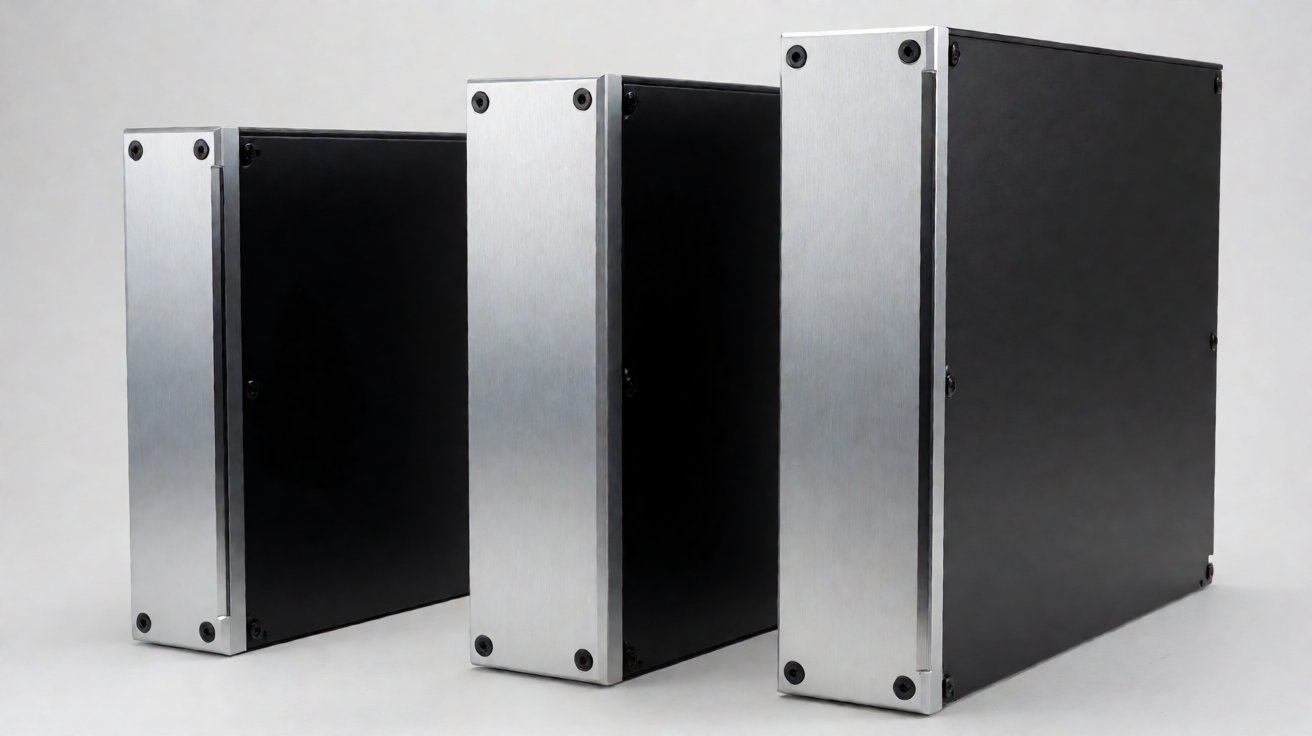
Figura 8: Las orejas de montaje de 19 pulgadas y los fijadores de raíl, con la dimensión de la altura de la unidad de rack dimensionada.
Tres programas de carcasa de amplificador
Un amplificador de instalación de 2U para una marca de audio europea
Una marca de audio de instalación necesitaba una carcasa de rack de 2U para un amplificador de cuatro canales: carcasa de acero, panel frontal de aluminio con una rebaba mecanizada y leyendas impresas, una parte superior ventilada sobre el disipador de calor y puntos de tierra enmascarados porque la unidad tenía que aprobar una prueba de EMC en el laboratorio del cliente.
Produjimos la carcasa del amplificador con una nervadura calandrada a través de la base, un campo de ventilación troquelado con un ancho de tierra definido, costuras de esquinas soldadas por TIG y lijas, un estudio de tierra enmascarado y un panel frontal anodizado. Las liberaciones se ejecutaron a 250 unidades, tres veces al año, con un MOQ de 100 y precios FOB desde USD 32 hasta USD 44. El primer lote se envió 25 días después de la aprobación y el valor anual fue aproximadamente USD 27.000.
Un procesador de rack de 1U para un fabricante de audio profesional de EE. UU.
Un fabricante de audio profesional necesitaba una carcasa de 1U para un procesador de matriz digital: profundidad muy reducida, un panel frontal denso con ocho conectores y una ventana de visualización, y un requisito estricto de planicidad porque la unidad se apilaba con otras en un rack.
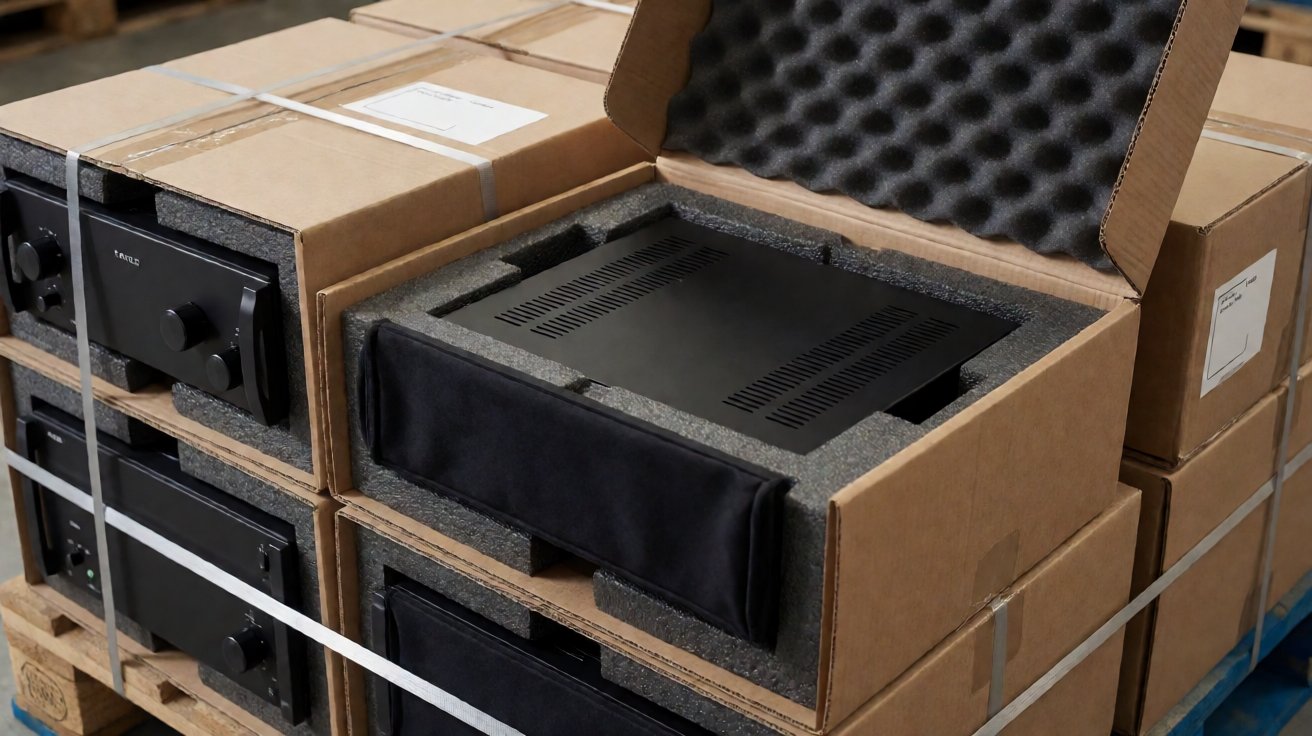
Figura 9: Chasis terminado embalado en cajas forradas con espuma para la exportación.
El chasis de la amplificación se construyó en acero de 1.2 mm con una doblez cruzada en lugar de una nervadura para mantener la profundidad, agujeros de conector troquelados en una sola configuración y la superficie del panel frontal comprobada contra una regla antes del recubrimiento. Las cantidades de lanzamiento fueron de 400 unidades, dos veces al año, con un MOQ de 150 y precios FOB de USD 21 a USD 30. El primer lote se envió 22 días después de la aprobación y el valor anual fue aproximadamente USD 20,000.
Una carcasa marina sellada para audio de una marca australiana
Una marca de audio marino necesitaba una carcasa para una amplificación montada en cubierta que se vería expuesta a la salpicadura de sal: ranura de junta sellada, acabado resistente a la corrosión, sin ventilación expuesta y una ruta de calor a través de la base hacia la superficie de montaje en lugar de a través del aire.
Fabricamos el chasis de la amplificación en 1.5 mm con una ranura de junta formada, puntos de fijación sellados, un recubrimiento en polvo superduradero de 80 a 100 micras y una base plana y sin ventilación para el contacto térmico. Las cantidades de lanzamiento fueron de 120 unidades, dos veces al año, con un MOQ de 50 y precios FOB de USD 38 a USD 52. El primer lote se envió 28 días después de la aprobación y el valor anual fue aproximadamente USD 10,000.
Elegir un proveedor de chasis de amplificación
Qué preguntar al cotizar
Pregunte cinco cosas antes de comparar precios para un chasis de amplificación. ¿La base tiene nervadura o está lisa, y a qué espesor? ¿El área de ventilación está dimensionada para una carga térmica especificada? ¿Los puntos de tierra están enmascarados antes del recubrimiento y el método de unión está en el dibujo? ¿Se especifica la planicidad del panel frontal y se comprueba antes o después del acabado? ¿Y la leyenda está impresa en pantalla o marcada láser?
Las respuestas distinguen rápidamente a los proveedores. Una cotización que menciona el espesor, la nervadura, el área de ventilación, el enmascaramiento y la planicidad del panel es comparable; una cotización que lista una altura de rack y un precio no lo es, porque la misma caja de 2U puede construirse como una carcasa que resuena o una que no.
Donde fallan los proveedores
Los fallos en el suministro de chasis de amplificación se agrupan en cuatro lugares. Las anillas de cobertura resuenan en una nota particular porque la base nunca tuvo nervadura. La unidad falla en CEM porque los paneles recubiertos nunca se unieron a tierra. La amplificación se calienta demasiado porque el campo de ventilación fue copiado de un modelo más pequeño. El panel frontal no está plano porque se mecanó antes del alivio de tensiones. Y los puntos de tierra se oxidan porque se limaron después del recubrimiento en lugar de enmascararlos antes.
Ninguno de estos es exótico. Son el resultado de tratar un chasis de audio como una caja genérica, y se evitan al poner los requisitos de rigidez, blindaje y térmicos en el paquete de dibujos.
Cómo funciona XHX Metal
XHX Metal ha fabricado piezas de chapa metálica y carcasas para clientes de exportación desde Dongguan desde 2014, en una fábrica de 2,000 m2 con unos 30 empleados y una capacidad anual de 500,000 piezas. La lista de equipos cubre dos máquinas de corte láser de fibra de 6 kW a +-0.01 mm, troquelado CNC, doblado CNC, soldadura por puntos y TIG, recubrimiento en polvo a través de socios auditados e impresión en pantalla, todo bajo ISO 9001:2015 con documentación CE y registros SGS. La práctica de inspección dimensional sigue ISO 14253-1.
Para un programa de chasis de amplificación, las muestras siguen en 5 a 10 días hábiles y los primeros lotes en 15 a 30 días. Envíe un dibujo o una muestra con la altura de rack, los componentes internos, la carga térmica y el acabado a través de la página de contacto; el trabajo relacionado se describe en la página de capacidades de chapa metálica y la página de troquelado CNC, y las consultas también llegan a sales01@xinghaoxin.com.
Preguntas Frecuentes
¿Qué es un chasis de amplificación?
Es la carcasa de chapa metálica que soporta una amplificación de potencia de audio o un procesador: posiciona el transformador, las tarjetas y los disipadores de calor, proporciona el panel frontal que el usuario ve y elimina el calor que esos componentes generan.
¿Qué espesor de acero se usa para un chasis de amplificación?
Los chasis de rack se construyen comúnmente en acero laminado en frío de 1.2 mm a 2.0 mm. La rigidez se logra mejor con una nervadura o una doblez cruzada que con un espesor adicional, porque el espesor añade masa y puede reducir la resonancia dentro de la banda audible.
¿Por qué mi chasis de amplificación resuena o hace zumbido?
Un panel grande sin soporte resuena a una frecuencia que una nota musical o el transformador de red puede excitar. Una nervadura estampada, un alabeo plegado de retorno o una doblez cruzada aumenta la rigidez del panel y mueve ese pico fuera de la banda que lo excita.
¿Cómo se mantiene la blindaje cuando la carcasa está recubierta en polvo?
La pintura en polvo es un aislante, por lo que el diseño debe añadir una ruta de conexión: puntos de contacto enmascarados antes del recubrimiento, una junta conductora en la junta, o tacos de tierra que unan los paneles. El enmascaramiento antes del recubrimiento es preferible a la raspado posterior.
¿Pueden suministrar el panel frontal con impresión?
Sí. Los paneles frontales se suministran de aluminio anodizado o acero recubierto en polvo, con leyendas impresas en serigrafía o marcadas con láser, y las aperturas mecanizadas cortadas en una sola configuración para que los conectores y la impresión se mantengan alineados.
¿Cuánto tarda la fabricación de chasis de amplificador?
Las muestras se envían en 5 a 10 días laborables tras la aprobación del dibujo. Los lotes de producción inicial se envían en 15 a 30 días dependiendo del soldado, recubrimiento y contenido de impresión.


