Die Fertigung von Automatisierungs-Steuerschränken ist die Blechfertigung hinter den Blechgehäusen, die PLCs, Servoantriebe, Robotik-Controller und Maschinen-Stromversorgungssysteme in modernen Produktionslinien beherbergen. Diese Schränke schützen empfindliche Elektronik vor Staub, Öl, Hitze und elektromagnetischer Störung und ermöglichen es Instandhaltungsteams einen sauberen Zugang zu den Steuerungen, die die Linie betreiben, zu erhalten. NFPA 79, UL 508A und verwandte Industriestandards beeinflussen, wie OEMs und Hersteller dieses Equipment fertigen und dokumentieren.
Diese Anleitung begleitet ein Automatisierungs-Steuerschrank-Programm in sieben Schritten: das Produkt und seine Familien, die Anwendungen, die jede Konfiguration bedient, Materialauswahl, Fertigungsschwierigkeit, Lieferzeiten, echte Fallstudien mit Einkaufsdaten und eine praktische Zusammenfassung. Ob Sie ein Maschinenbauer sind, der eine neue Steuerungsplattform auf den Markt bringt, ein Automatisierungsentwickler, der Gehäuse für eine Roboterzelle beschafft, oder ein OEM, der einen kostengünstigen Lieferanten ersetzt – diese Anleitung wird Ihnen helfen, einen Hersteller zu beauftragen, realistische Zeitpläne zu erstellen und Probleme im Bereich Passform, Abdichtung und Dokumentation zu vermeiden, die im Feld auftreten.
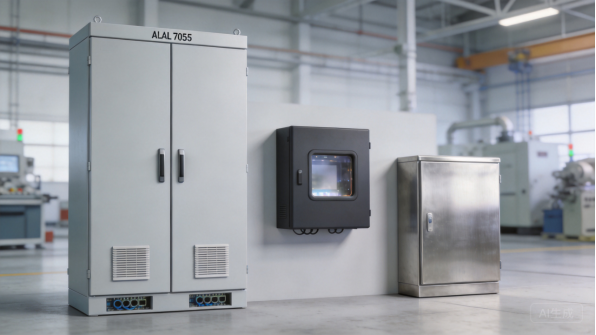
Abbildung 1: Automatisierungssteuerungsschränke in Bodensteh-, Wandmontage- und Edelstahlkonfigurationen.
Das Produkt: Was ist ein Automatisierungssteuerungsschrank
Gehäusefamilien und Konfigurationen
Ein Automatisierungssteuerungsschrank ist ein Blechgehäuse aus Blechfertigung, das so konstruiert ist, dass es Industriesteuerungen aufnehmen kann: PLCs, Antriebe, Kontaktoren, Klemmen und die Verdrahtung, die diese mit einer Maschine oder einem Fertigungszell verbindet. Es handelt sich nicht um eine generische elektrische Schaltungsdose; seine Größe, Kühlung, Türzugriff, Ausschnitte und Erdung sind um ein bestimmtes Steuersystem und seine Umgebung herum geplant.
Die Hauptfamilien sind Bodensteh-Schränke, Wandmontage-Gehäuse und kompakte maschinenmontierte Dosen. Bodensteh-Schränke, typischerweise 1,4 bis 2,0 Meter hoch, tragen komplette Maschinensteuerungen, Servoantriebgruppen und Transformator- oder Netzteilbereiche. Wandmontage-Gehäuse beherbergen kleinere PLC- und I/O-Gruppen in der Nähe der Maschine, und kompakte Dosen schützen Sensoren, lokale Taster und Kommunikationsgeräte in der Nähe des Einsatzorts.
Innerhalb jeder Familie passen Hersteller Breite, Tiefe, Türstil, Dichtplatten, Sichtfenster und Lackfarbe so an, dass das Gehäuse zur OEM-Produktlinie und zum Schaltschranklayout im Inneren passt. Die Automatisierungssteuerungsschrank Fertigung beginnt daher mit einer Hüllform-Entscheidung, und jede spätere Wahl, vom Material bis zur Türhardware, folgt daraus.
Komponenten und ihre Funktionen
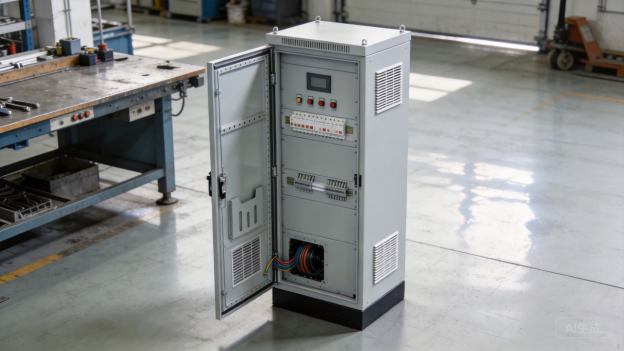
Die Kernkomponenten eines Automatisierungssteuerungsschrankes sind der Korpus, die Tür oder Türen, Montageplatten, Dichtplatten und das Leitschiene- und Erdungssystem. Der Korpus definiert die Gehäuseschutzart und trägt die Lasten, die Tür stellt den Wartungszugriff bereit und die Montageplatte trägt die Hutschienen, Geräte und Kabelkanäle, die der Schaltschrankbauer installiert.
Dichtplatten leiten Leistungs- und Signalleitungen durch den Schrankboden oder -deckel mit Zugentlastung und Abdichtung, und Erdungsbolzen verbinden Tür, Korpus und Montageplatte mit der Maschinenerdung. Sichtfenster, Türverriegelungen, Hubaugen und Scharniere werden je nach Steuersystem und Standort hinzugefügt. Jede Öffnung ist ein Passpunkt, und der Schrank muss Toleranzen einhalten, damit Türen bündig schließen, Platten bündig sind und der Schaltschrankbauer Geräte ohne Zwang installieren kann.
Die gleiche Komponentensammlung wird über Maschinenmodelle hinweg wiederverwendet, deshalb standardisieren OEMs wenige Schranksizes und behandeln das Gehäuse als Plattform, nicht als Einmalprodukt.
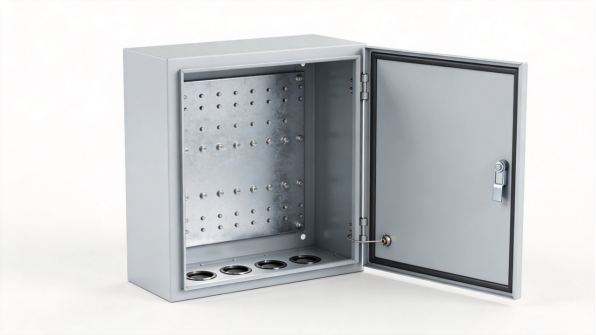
Abbildung 2: Die Montageplatte, die Kabelführungseinführungen und die Türbeschläge definieren das Innenleben des Schaltschranks.
Designanforderungen: Kühlung, EMC und Wartungszugang
Drei Designanforderungen dominieren das Design von Schaltschränken für die Automatisierung: Thermomanagement, elektromagnetische Verträglichkeit (EMV) und Wartungszugang. Antriebe und Regler geben Wärme an den Schaltschrank ab, schnell schaltende Leistungselektronik erzeugt Störungen, die eingeschlossen werden müssen, und Wartungsteams müssen im Falle einer Linienstilllegung schnell auf Klemmen und Geräte zugreifen können.
Die Kühlung wird mit belüfteten Gehäuse, gefilterten Lüftereinheiten oder dichten Schaltschränken mit Wärmeübertragern und Klimaanlagen für heiße oder staubige Einsatzorte gelöst. EMV wird mit durchgehender Erdung, Potentialausgleichstüren, Dübelseiten, die Kabeleinführungsoffnungen begrenzen, und Trennung von Steuer- und Signalleitungen im Inneren gelöst. Der Wartungszugang wird mit Vollhohtüren, herausnehmbaren Dübelseiten und Layouts gelöst, die den Klemmen erreichbar halten. NEMA-Gehäusetypempfehlungen und IEC-Normen für Niederspannungsschalt- und Steuerungseinrichtungen liefern den Entwurfsrahmen, den OEMs und Fertiger bei der Angebotserstellung verwenden.
Diese Anforderungen müssen vor der Angebotserstellung für den Schaltschrank geklärt werden, da sie Materialstärke, Türkonstruktion, Dichtungsqualität und ob der Schaltschrank zusätzliche Kühlmittel benötigt, entscheiden. Nationale Normungsorganisationen wie ANSI koordinieren denselben Sicherheits- und Konstruktionsrahmen für industrielle Steuerungsgeräte.
Individualisierung in der Fertigung von Schaltschränken für Automatisierung
Die Fertigung individueller Schaltschränke für Automatisierung existiert, weil jeder Maschinenbauer seine eigene Steuerungs-marke, sein eigenes Layout und seine eigene Service-Philosophie hat. Käufer individualisieren Schaltschranks Abmessungen, Tür- und Fensterkonfigurationen, Dübelseiten-Layouts, Farbe, Hebe- und Montagehardware sowie Dokumentation und erwarten, dass der Schaltschrank ihr exaktes Platinenlayout ohne nachträgliche Änderungen vor Ort aufnimmt.
Die Individualisierung umfasst auch Zertifizierungen und Standortanforderungen: UL 508A-Schaltschrankkonstruktionspraktiken, NFPA 79-Bestimmungen zum Verdrahten und Absichern, NEMA- oder IP-Schutzklassen für das Umgebungsgebiet sowie Exportdokumente für den Zielmarkt. Ein Fertiger, der dimensional control hat und Materialzertifikate, Erstgutachten und Chargenprotokolle bereitstellen kann, liefert dem OEM einen Schaltschrank, der für die eigene Platinenwerkstatt und für Kundenaudits bereit ist.
Anwendungsfälle und Einsatzgebiete
Werkzeugmaschinen und CNC-Systeme
Werkzeugmaschinen und CNC-Systeme nutzen Schaltschränke für Automatisierung, um Achsantriebe, Spindelregler und die SPS zur Koordination der Bearbeitungszyklen aufzunehmen. Diese Schaltschränke stehen neben oder auf der Maschine, sind Späne, Kühlmittelnebel und Vibration ausgesetzt, sodass das Gehäuse Elektronik schützen muss, während routinemäßige Wartung ermöglicht wird.
Typische Programme werden als stehende Schaltschränke neben der Maschine oder als maschinengemalte Gehäuse mit Türen ausgeführt, die zur Maschinenbasis passen. Ausschnitte werden für die Maschinenanbindung geplant, Kabelführungseinführungen werden für die Maschinenverdrahtung positioniert und der Schaltschrank wird nach dem Farbkriterium des Herstellers gestrichen. Für CNC-Hersteller beeinflussen Geometrie des Schaltschranks und Passform der Türen direkt die Montagezeit, da ein quadratungerechter Schaltschrank den gesamten Maschinenbau verlangsamt. Schaltschrank-Plattformen bieten auch Optionen wie vibrationsgedämpfte Montage und dichte Türen, wo Kühlmittelnebel stark ist, und die gleiche Gehäusefamilie deckt oft mehrere Maschinenabmessungen ab.
Robotikzellen und Automatisierungsstationen
Robotikzellen und Automatisierungsstationen konzentrieren die Steuerung in einem abschließbaren Schaltschrank: Der Robotercontroller, Sicherheitsrelais und die Stations-SPS werden dort gruppiert, wo Techniker sie warten können. Standardisierte Schaltschränke mit klarer Klemmenanbindung werden in vielen Stationslayouts wiederverwendet, und branchenübliche Forschung schätzt den weltweiten Markt für industrielle Automatisierung auf etwa USD 190 Milliarden im Jahr 2021 Grand View Research (2023).
Roboter- und Zellenintegratoren bestellen in der Regel Wandmontage- oder kompakte Boden-Schaltschränke mit vorplatzierten Dübelseiten für ihre Kabelaufteilung. Türen benötigen Sichtfenster, wo Operatoren den Zellstatus überwachen, und der Schaltschrank muss sicherheitsrelevante Verdrahtungspraktiken aufnehmen, die in der Zellspezifikation gefordert sind. Integratoren profitieren von einem Fertiger, der identische Gehäuse in einem Mehrstationenprojekt liefern kann, und Wiederholbarkeit ist der zentrale Wert der Fertigung von Schaltschränken für Automatisierung für Zellbauer.
Verpackungs- und Materialflusslinien
Verpackungs- und Materialflusslinien laufen rund um die Uhr, und ihre Schaltschränke werden entlang der Linie installiert, wo Operatoren und Techniker um sie herum arbeiten. Gehäuse schützen SPS und Antriebe vor Staub, Filmeresten und Spülwasser, und sie benötigen Türen, die nach Jahren des Betriebs auf einer vibrierenden Linie dicht bleiben.
Linienbauer bestellen Gehäuse in Projektmengen, wobei gleichzeitig Ersatzteile bestellt werden, um die Serviceersatzteile identisch zu halten. Die Zughülsenplatten sind für die Kabelbrücken der Linie ausgelegt, und Hebeaugen sowie Bodenkanäle werden für die Montage auf erhöhten Plattformen hinzugefügt. Die Lieferung ist an den Linienbau terminiert, daher sind die Losdurchlaufzeit des Herstellers und die Dokumentation ebenso wichtig wie der Gehäusепreis. Strom- und Dateneinlässe sind auf einer Zughülsenplatte gebündelt, damit die Kabelbrücken der Linie sauber ankommen, und die Türen öffnen sich an jedem Arbeitsplatz in den Servicegang.
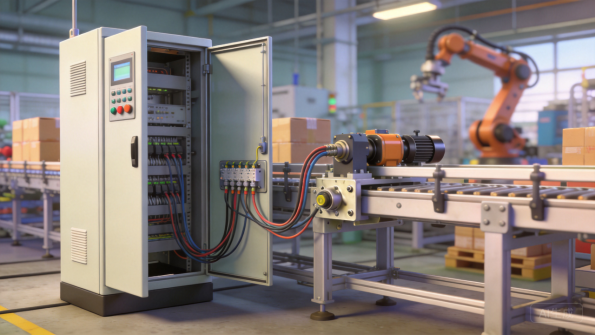
Abbildung 3: Ein aufrecht stehender Schalterschrank versorgt eine automatisierte Verpackungsstraße.
Lebensmittel-, Getränke- und Pharmazeutische Umgebungen
Lebensmittel-, Getränke- und Pharmabetriebe verlangen wasserfest ausgelegte Schränke aus Edelstahl, mit abgerundeten Oberseiten, versiegelten Türen und Beschlagteilen, die chemische Reinigung aushalten. Diese Blechgehäuse schützen die Steuerungen in Umgebungen, in denen ein beschichteter Kohlenstoffstahlschrank korrodieren oder Produktreste zurückhalten würde. Abgeflachte Oberseiten leiten Spülwasser ab, und Türscharniere sind für tausende Reinigungszyklen ausgelegt, nicht nur für gelegentliche Nutzung.
Wasserfest-Programme erfordern eine gebürstete Edelstahlausführung, durchgehende Dichtungen und dokumentiertes Material für die Hygiene- und Audit-Akte des Werks. Da die Edelstahl-Blechfertigung eine spezielle Handhabung erfordert, um Kontamination zu verhindern, wählen OEMs Hersteller mit echter Edelstahl-Prozesskontrolle, statt Betriebe, die es nur als gelegentliches Material behandeln. Diese Programme zeigen, dass die Herstellung von Automatisierungs-Schalterschränken von trockenen Maschinenhallen in hygienische Produktionsumgebungen ausgedehnt werden muss.
Materialauswahl für Automatisierungs-Schalterschränke
Pulverbeschichtetes Kaltgewalztes Stahlblech
Pulverbeschichtetes kaltgewalztes Stahlblech ist das Standardmaterial in der Herstellung von Automatisierungs-Schalterschränken, da es Festigkeit, Formbarkeit und Kosten für Maschinenbauer in Einklang bringt; Eigenschaftsdaten für gängige Stahlsorten sind auf MatWeb verfügbar. Typische Blechdicken reichen von 1,2 mm für wandmontierte Schränke bis zu 1,5 oder 2,0 mm für hohe Bodenschränke, die Türen, Zuleitungsplatten und interne Beschlagteile tragen.
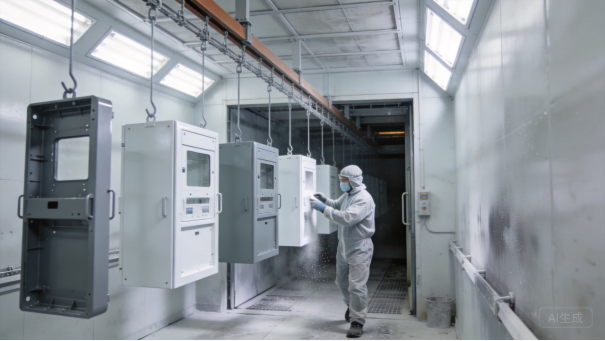
Elektrostatische Pulverbeschichtung, gebrannt zu einem strukturierten Industriefinish, verleiht dem Schrank einen dauerhaften Film, der Öl, Staub und Beschädigungen durch Handhabung widersteht. RAL 7035 hellgrau und RAL 7022 oder 7016 dunkelgrau dominieren Automatisierungsgeräte, und strukturierte Oberflächen verbergen Werkstattspuren. Vor der Beschichtung werden die Platten entgräft, gespült und vorbehandelt, damit der Pulverfilm eine stabile Oberfläche zum Anhaften hat, und die Farbtüchtigkeit von Charge zu Charge wird unter kontrollierter Brütung abgestimmt. Beschichtungsdicke und Kantenaufbau werden überprüft, da Schnittkanten und Befestigungsbereiche den meisten Feuchtigkeit ausgesetzt sind, und das Powder Coating Institute veröffentlicht Leitlinien zur Spezifikation und Prüfung industrieller Pulveroberflächenschichten.
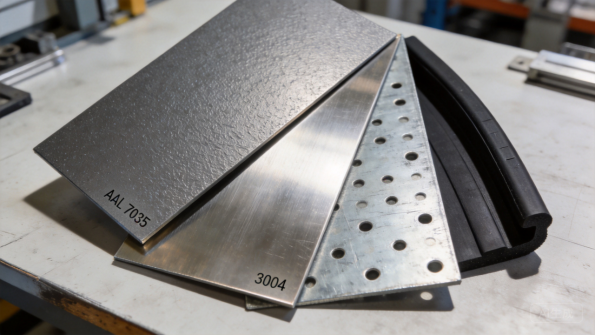
Abbildung 4: Pulverbeschichteter Stahl, Edelstahl, verzinkter Stahl und Dichtungsprofile decken den Materialbereich ab.
Edelstahl für Spülprozesse und korrosive Umgebungen
Edelstahl, in erster Linie in den Legierungen 304 und 316, wird dort spezifiziert, wo Spülmittel, Salzwasser in der Luft oder Reinraumbedingungen pulverbeschichteten Kohlenstoffstahl zur unpassenden Wahl machen. SSINA veröffentlicht Empfehlungen zur Legierungswahl für den Einsatz in korrosiven Umgebungen, wobei die Legierung 316 Molybdän für die Chloridbeständigkeit in Küsten- und Chemiewerbenumgebungen hinzunimmt.
Edelstahlgehäuse sind in der Blechfertigung teurer, da das Material schwerer zu formen ist und spezielle Werkzeuge sowie Handhabung erfordert, um Eisenkontamination zu verhindern. Für Lebensmittel-, Getränke-, Pharma- und Küstenautomatisierungsorte wird der Aufpreis durch die Betriebsdauer und Audit-Anforderungen gerechtfertigt. Edelstahl-Beschläge, Scharnirspindeln und Befestigungselemente werden mit den Paneelen spezifiziert, da Kohlenstoffstahl-Befestigungen zuerst rosten und die Gehäuseseite verfärben. Bürstfinishen müssen über sichtbare Paneele hinweg einheitlich verlaufen, damit das Gehäuse an der Maschine einheitlich aussieht.
Verzinkte und zinkbeschichtete Konstruktion
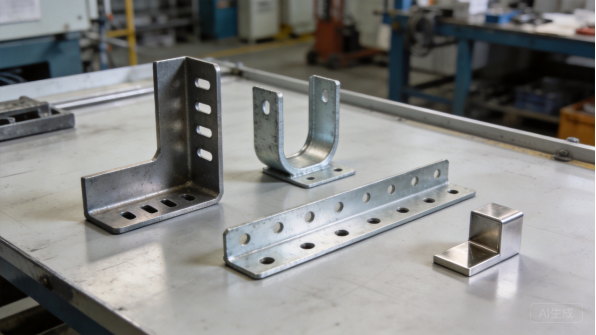
Verzinkter und elektroverzinkter Stahl wird für Montageplatten, Kabeldurchführungsplatten und den internen Aufbau verwendet, wo Korrosionsschutz ohne Lackierung benötigt wird. The American Galvanizers Association bietet Leitlinien zur Auswahl der Zinkbeschichtung und zur Lebensdauer in industriellen Umgebungen, und Tauchverzinkungsrähme sind in Außen- und Feuchtgehhäusen häufig.
Interne verzinkte Bauteile schützen die Paneeleinnenseite vor Kondenswasser, während lackierter Kohlenstoffstahl dem sichtbaren Gehäuse seine industrielle Oberfläche verleiht. Zinkbeschichtete Rückwände und Flansche verhindern ebenfalls Randkorrosion dort, wo der Lackfilm dünn ist, was die Lebensdauer von Türen und Scharnieren in feuchten Fabriken verlängert. Die Materialkombination ist eine Kostendekision: verzinkte Innenleben erhöhen die Kosten geringfügig, bringen aber einen großen Zuverlässigkeitsvorteil, und OEMs standardisieren die Kombination über eine Produktfamilie, damit Angebote wiederholbar sind.
Dichtungen, Belüftung und Beschläge
Dichtung und Belüftung werden zusammen mit der Materialwahl konzipiert, da sie entscheiden, ob das Gehäuse während des Betriebs seine Schutzart beibehält. Kontinuierliche EPDM-Dichtungen schließen Türen und Kabeldurchführungsplatten, Lüftergitter und Filtergebläse steuern den Luftstrom, und Regendächer schützen Außen- und Spülgewebegehäuse vor Wassereintritt.
Beschläge vervollständigen das Gehäuse: Scharniere, Mehrpunkt-Schließsysteme, Sichtfenster, Erdungsstifte, Tragrainge und Nivellierfüße werden für den industriellen Einsatz und eine hohe Lebensdauer ausgewählt. Die Größe der Lüftergitter wird mit der Wärmeabgabe der Antriebe abgestimmt, und Filterklassen werden gewählt, um Staub aus dem Paneel zu halten, ohne den Luftstrom zu beeinträchtigen. Die Absprache von Dichtungen, Lüftungen und Beschlägen beim Angebot verhindert die häufigsten Felddienstreklamationen: undichte Türen, durchhängende Scharniere und korrodierte Befestigungselemente, die einen Wartungseinsatz in eine Nacharbeit verwandeln.
Produktionskomplexität und Toleranzkontrolle
Präzision der Ausschnitte und Passform der Türen
Die Präzision der Ausschnitte ist das erste Qualitätskriterium in der Fertigung von Automatisierungskontrollgehäusen. Laserschneiden erzeugt Türausschnitte, Fensteröffnungen, Kabeldurchführungslöcher und Montagevorrichtungen, und diese Öffnungen müssen innerhalb enger Toleranzen mit dem Paneel-Layout und den Beschlägen übereinstimmen, sonst scheitert das gesamte Gehäuse bei der Montage.
Bei XHX Metal halten zwei 6kW-Faserlaserschneidmaschinen eine Positions genauheit von plus/minus 0.01 mm, was wichtig ist, wenn ein Rahmen für ein Sichtfenster, ein Türschloss oder eine Kabeldurchführungsplatte über ein hohes Gehäuse hinweg ausgerichtet werden muss. Die Schnittqualität ist von gleicher Bedeutung: Grate um Kabeldurchführungslöcher beschädigen Kabelummantelungen, raue Fensterkanten haken in Dichtungen, und Einstichpunkte müssen dort liegen, wo sie nicht sichtbar sind. Schnittkanten um Öffnungen werden entgratet, damit Paneelmonteure und Techniker beim Verdrahten keine Handschuhe und Kabel durchschneiden. Nesting-Software ordnet den Gehäusesatz an, um Abfall zu kontrollieren, und Schneidparameter werden pro Material und Dicke justiert.
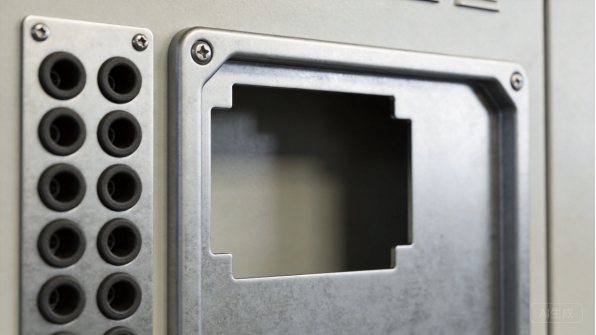
Abbildung 5: Lasergeschnittene Öffnungen und Kabeleinführungen halten die Präzision, die Paneelbauer benötigen.
Verstehen und Gehäusegeometrie
Verstehen wandelt flache Zuschnitte in den Gehäusekörper, Türen und Befestigungskanten um, und die Federbruchkorrektur wird für jede Materialgüte optimiert. Engineers Edge veröffentlicht Bezugswerte für Biegematerialanreicherung und Abzug, die zur Anlegung von Zuschnitten und zur Vorhersage der Fertigungsmaße verwendet werden, und CNC-Stanzen mit programmierbaren Rückanschlägen halten Biegepositionen und Winkel in einer Charge konsistent.
Bei der Herstellung von Steuerungsgehäusen für die Automatisierungstechnik sind die entscheidenden Prüfungen die Geometrie der Türöffnung, die Quadratur der Kanten und die Ebenheit des Bodens, denn ein Gehäuse muss waagerecht stehen, Türen müssen mit gleichmäßigen Spalten schließen, und Kabeleinführungsplatten müssen bündig anliegen. Erste Artikel werden gegen die Zeichnung vermessen, und das Umformen wird während der Produktion stichprobenartig geprüft. Diese Disziplin ist es, die es einem aufstellbaren Gehäuse ermöglicht, ein volles Paneel-Layout ohne Keile und Fehlausrichtungen im Paneelshop zu akzeptieren.
Schweißen, Montage und Abdichtung
Schweißen verbindet Bodenrahmen, Türstöße, Scharnieraufnahmen und tragende Profile, während leichtere Blechgehäuse Befestigungs- und Nietverbindungen verwenden, um Beschichtungen zu schützen. TWI Global bietet technische Leitlinien zum Verbindungsherstellen von dünnem Blech, und Vorrichtungen halten Teile in Geometrie, während Schweißnähte angelegt werden, damit sich das Gehäuse nicht verzieht.
Die Montage setzt Tür, Dichtungen, Beobachtungsfenster, Riegel und Erdungssystem zusammen, und das fertige Gehäuse wird auf Türfunktion und Dichtungsanpassung geprüft. Türstöße halten schwere Türen während der Wartung offen, und geführte Befestigungen verhindern, dass Hardware in energieführende Panele fällt. Für OEMs, die Panele intern herstellen, liefert der Blechfertiger Blechgehäuse, die für deren Montageplatten und Hutschiene bereit sind. Vorrichtungs- und Musterverfahren halten die Qualität konsistent, und der Prozess wiederholt sich identisch über Produktgenerationen hinweg.
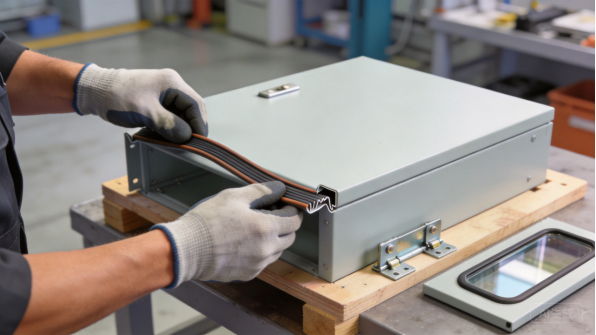
Abbildung 6: Dichtung und Scharnieranordnung verleihen dem Blechgehäuse die Türdichtung und die Dienstlebensdauer.
Erststückprüfung in der Automatisierungssteuerungsschrankfertigung
Die Erststückprüfung in der Fertigung von Automatisierungssteuerungsschränken ist eine formale Überprüfung eines repräsentativen Schranks gegenüber der Zeichnung, bevor die Serienproduktion freigegeben wird. Die Tür wird eingesetzt und betätigt, die Dränagemuffen werden testweise montiert, der Erdungspfad wird geprüft und die Abmessungen werden in einem Erststückbericht festgehalten, den der OEM für seine eigene Qualitätsdatei aufbewahrt.
Die Chargenkontrolle folgt auf einer geringeren Stufe derselben Disziplin: Türspalt, Beschichtung und Hardware-Eignung werden gemäß dem vereinbarten Prüfplan stichprobenartig überprüft und Materialzertifikate werden je Charge gesammelt. Käufer fordern zunehmend die Berichte als Nachweis vor Zahlung und Lieferung an, und ein Blechverarbeiter, der diese bereitstellt, behandelt Qualität als Teil des Produkts und nicht als nachträgliche Prüfung.
Fertigungsleadzeiten und Volumenplanung
RFQ, Engineeringscheck und Prototypen
Ein Programm für Automatisierungssteuerungsschränke beginnt mit einer RFQ: Zeichnungen oder ein Panel-Layout, Material, Oberfläche, Mengen und Zielzeitplan. Der Engineering-Check prüft die Fertigungsfähigkeit, indem Schrankgröße, Geometrie der Tür, Dränagemuffen und Hardware überprüft werden, anschließend erfolgt das Angebot innerhalb von ein bis drei Werktagen. Prototypen treffen in fünf bis zehn Arbeitstagen ein, und testweise eingesetzte Dränagemuffenmuster bestätigen die Schnittstellen vor der Produktion.
Am Prototypen wird das Blechgehäuse validiert: Die Tür wird betätigt, Dränagemuffen werden testweise montiert, Hardware wird eingesätzt und der Schrank wird gegenüber dem Panel-Layout geprüft, das der Käufer installieren wird. Das Feedback zum Prototypen sollte Eignungshinweise und vorgeschlagene Änderungen an der Zeichnung enthalten. Entscheidungen zu Material, Oberfläche und Dokumentation werden hier vor Beginn des Serienwerkzeugbaus getroffen. Für OEMs mit genehmigten Zeichnungen kann die erste Charge unmittelbar nach dem Prototypen erfolgen, und die typische Lieferzeit von der Zeichnung zur ersten Charge bei XHX Metal beträgt je nach Größe und Oberfläche 15 bis 30 Tage.
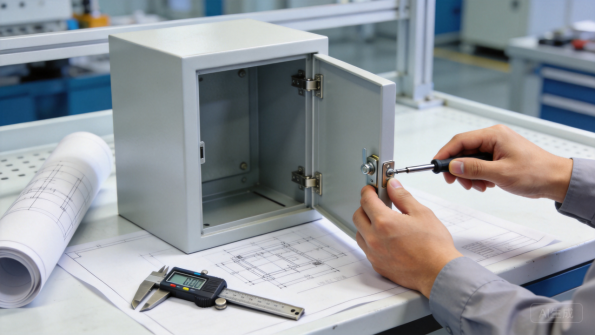
Abbildung 7: Ein Prototyp-Blechgehäuse wird eingepasst und geprüft, bevor die Serienfreigabe erteilt wird.
Prozessaufbau und Werkzeug
Die meisten Schaltschränke für Automatisierungstechnik werden mit Laserbearbeitung, CNC-Biegen und Leichtschweißen hergestellt, was die Werkzeugkosten niedrig hält und Änderungsentwürfe erschwinglich macht. Der relevante Aufbau ist das Prozesswerkzeug: Biegeprogramme mit validierten Parametern, Montagevorrichtungen für Tür- und Durchführungsanpassungen sowie Prüflehren für kritische Öffnungen.
Der Aufbau dieses Systems dauert in der Regel eine bis zwei Wochen für eine neue Schaltschrankgröße. Da die Chargenvolumina in der Fertigung von Schaltschränken für Automatisierungstechnik moderat sind, sind dedizierte Umformwerkzeuge selten gerechtfertigt; flexible Fertigung ist im Allgemeinen der richtige Weg, und die Wirtschaftlichkeit wird bei der Angebotslegung überprüft. Käufer sollten damit rechnen, dass der Fertiger den flexiblen Weg bestätigt, anstatt vorauszusetzen, dass teure Werkzeuge erforderlich sind.
Chargenplanung und realistische Volumina
Bei der Fertigung von Schaltschränken für Automatisierungstechnik werden Produktionsläufe bewusst klein gehalten, um sie an die Freigaben der Erstausrüster (OEM) anzupassen. Stehschränke werden typischerweise in Chargen von 10 bis 40 Einheiten mit zwei bis vier Freigaben pro Jahr versendet; Wandgehäuse werden in Chargen von 50 bis 300 Einheiten ausgeliefert. Mindestbestellungen von 5 bis 20 Einheiten halten Blechwerkstätten vorrat, ohne Bargeld in Lagerbestand zu binden.
Die Weitergabe von Prognosen hält die Chargenlaufzeiten stabil. Wenn OEMs rollende Prognosen teilen, reserviert die Fabrik Material und Beschichtungskapazitäten und bestellt Langlaufartikel wie Sonderfarben oder Edelstahlqualitäten im Voraus. Stahlcoil ist normalerweise vorrätig, während Edelstahlbleche und spezielle Oberflächenbehandlungen eine bis zwei Wochen zusätzlich in Anspruch nehmen können. Die Chargengrößen werden so klein gehalten, dass eine Änderungsentwurf eingeführt werden kann, ohne ein Lager mit lackierten Schalen zu vernichten, daher geben OEMs Schaltschränke vierteljährlich frei. Ein klarer Zeitplan mit Meilenstein-Datumsangaben macht die Engstelle sichtbar, bevor sie zu einer Verzögerung des Maschinenstarts wird.
Dokumentation, Verpackung und Versand
Schaltschränke für Automatisierungstechnik werden in einer dem Produkt angepassten Verpackung versendet: beschichtete Platten, geschützt durch Folie, Türen und Durchführungsplatten, getrennt oder mit Schutzpolstern versehen, und Einheiten für den Export mit innenliegendem Blockmaterial in der Kartons oder dem Kasten verpackt. Exportlieferungen verwenden rostschutzpapier oder VCI-Folie gegen Containerkondenswasser.
Die Dokumentation begleitet jede Lieferung: Packlisten, Materialzertifikate, Erstmuster- und Chargenberichte (soweit vereinbart) sowie dimensionsmäßige Aufzeichnungen für die Blechwerkstatt. Käufer sollten den Dokumentationsumfang bei der Angebotslegung bestätigen, da ihre Maschinenzertifizierungsdatei davon abhängt. Die Kommunikation folgt klaren Meilensteinen mit Fotos in jeder Phase, sodass OEMs den Fortschritt verfolgen können, ohne Betriebsbesuche vornehmen zu müssen.
Frühere Fallstudien
OEM für Verpackungsmaschinen: Programm für Stehschränke
Ein europäischer OEM für Verpackungsmaschinen benötigte eine Plattform für Stehschränke der Automatisierungstechnik für seine Rundschacht-Verpackungslinie, mit Doppeltüren, mit Kabeltrassen abgestimmte Durchführungsplatten und einer strukturierten Oberfläche in RAL 7035. Das Programm läuft mit 20 bis 30 Schaltschränken pro vierteljährlicher Freigabe mit einer Mindestbestellung von 10 Einheiten, kalkuliert von 210 USD bis 340 USD FOB, für einen Jahreswert von etwa 28.000 USD bis 45.000 USD.
XHX Metal lieferte den Prototyp in 8 Arbeitstagen aus, und die erste Charge von 24 Schaltschränken wurde 28 Tage nach Zeichnungsfreigabe versendet. Der OEM gab im ersten Jahr vier Chargen frei, wobei Türen und Durchführungsplatten in einem Erstmusterbericht validiert und die Schichtdicke stichprobenartig geprüft wurden. Eine Änderungsentwurf reduzierte die Materialkosten um etwa 5 Prozent, indem drei Schaltschrankbreiten auf zwei geformte Korpusgrößen konsolidiert wurden, und Ersatzteile werden nun aus denselben Produktionsläufen bestellt. Die Blechwerkstatt des OEMs erhält nun Schaltschränke, die ohne Nacharbeit auf die Montagelinie gesetzt werden können, und der Sitz von Tür und Durchführungen ist von Charge zu Charge konsistent.
Das Programm zeigt, wie die Fertigung von Schaltschränken für Automatisierungstechnik über Maschinen-Generationen skaliert, wenn die Gehäuseplattform stabil gehalten wird.
Integrator von Roboterzellen: Wandmontierte Steuergerätegehäuse
Ein Roboterintegrator benötigte wandmontierte Steuergerätegehäuse für sein Standardstationsdesign, die die SPS, Sicherheitsrelais und Kommunikationseinheiten in einem kompakten Schaltschrank zusammenfassen. Das Programm läuft mit 80 bis 150 Gehäusen pro Freigabe mit einer Mindestbestellung von 20 Einheiten, kalkuliert von 32 USD bis 72 USD FOB je nach Optionen, für einen Jahreswert von etwa 30.000 USD bis 50.000 USD.
Der Integrator standardisierte eine Gehäusegröße mit drei Durchführungsplattenvarianten, und XHX Metal versendete die erste Charge von 90 Einheiten in 18 Tagen. Jede Charge wird vom Qualitätsingenieur des Integrators während eines Kundenaudits geprüft, und SGS-Drittanbieterprüfungen sind auf Anfrage für Projektlieferungen verfügbar. Die Abdichtung der Türen und das Scharnierleben wurden am Prototypen validiert, und dasselbe Gehäuse dient nun den Mehr-Station-Projekten des Integrators ohne erneute Zulassung. Durchführungsplattenvarianten sind als Optionen vorrätig, sodass der Integrator jede Station konfigurieren kann, ohne einen neuen Schaltschrank zu qualifizieren.
Standardisierte Wandmontage-Gehäuse sorgen dafür, dass der Panelaufbau des Integrators reproduzierbar bleibt, und die Fallstudien-Daten zeigen den Volumenbereich, den ein kleines Automatisierungshaus von seinem Schaltschranklieferanten erwartet.
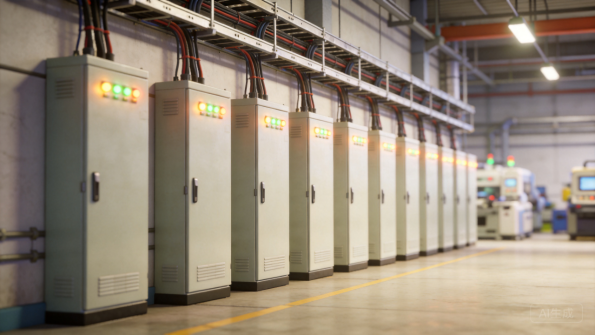
Abbildung 8: Die installierten Schaltschrankreihen sorgen für den Zugang zu den Maschinensteuerungen entlang der Produktionshalle.
Was die Fallstudien-Daten zeigen
Beide Programme folgen demselben Muster: kleine bis mittelgroße Chargen, Mindestbestellungen von 10 bis 20 Einheiten, FOB-Preise abhängig von der Gehäusegröße und den Optionen sowie Jahreswerte unter 80.000 USD. Bodenstehende Schaltschränke erscheinen zwei- bis viermal im Jahr, Wandgehäuse häufiger; Prototypen werden innerhalb von ein bis zwei Wochen geliefert, die ersten Chargen folgen innerhalb von drei bis vier Wochen.
Die Lieferung ist auf den Fertigungskalender jedes OEM-Stellers abgestimmt, und die Inspektion wird vor dem Versand geplant, damit Befunde am Prüfstand und nicht vor Ort korrigiert werden.
Die Beschaffungsdaten spiegeln eine Fabrik mit 30 Personen wider, die eine Gesamtjahreskapazität von rund 500.000 Stück über alle Produktlinien hinweg aufweist. Bestellungen in diesem Maßstab erhalten eine spezialisierte konstruktive Aufmerksamkeit, anstatt in einer Hochvolumen-Produktionslinie unterzugehen. Käufer können diese Zahlen mit eigenen Prognosen vergleichen, und die Werte sind repräsentativ für die Fertigung von Automatisierungsschaltschränken in Nordamerika und europäischen OEM-Programmen.
Zusammenfassung und nächste Schritte
Wesentliche Erkenntnisse
Die Fertigung von Automatisierungsschaltschränken ist eine Disziplin im Bereich Passform, Abdichtung und Dokumentation, die mehr erfordert als Blechfertigung. Die Materialwahl steuert Kosten und Leistung, vom pulverbeschichteten Stahl für Maschinenhallen bis hin zu Edelstahl für Spül- und Küstenstandorte, während Dichtungen, Belüftung und Hardware zum Steuerungssystem und zur Umgebung passen müssen. Die Produktionskomplexität konzentriert sich auf die Präzision der Ausschnitte, die Geometrie der Türen und die Erstmusterprüfung.
Lieferzeiten folgen einem vorhersehbaren Weg: konstruktive Prüfung innerhalb weniger Tage, Prototypen in fünf bis zehn Arbeitstagen, Prozesseinrichtung in ein bis zwei Wochen und Produktionschargen in drei bis vier Wochen für Bodenschaltschränke und zwei bis drei Wochen für Wandgehäuse. Die Bereitstellung von Prognosen und die Planung gestufter Lieferungen halten OEM-Programme im Zeitplan. Käufer, die Materialien, Oberflächenbeschaffenheitsstandards und Dokumentationen vor der Angebotsstellung festlegen, haben reibungslosere Programme als diejenigen, die Anforderungen erst bei der Zertifizierung entdecken.
Warum XHX Metal
XHX Metal ist ein inhabergeführter Blechfertiger in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von rund 500.000 Stück. Die ISO 9001:2015-, CE- und SGS-Zertifizierung deckt das Qualitätssystem ab, und zwei 6-kW-Faserlaser-Schneidmaschinen, CNC-Pressen sowie TIG- und MIG-Schweißen übernehmen die Fertigungsseite der Schaltschrankautomatisierung.
Die Fabrik produziert kundenspezifische Gehäuse, Schaltschränke, Platinen und geschweißte Baugruppen für Exportkunden, wobei die Verpackung für den Seefrachttransport konzipiert ist.
Das Unternehmen unterstützt Käufer von der Konstruktionsprüfung bis hin zur Produktion, stellt Erstmusterprüfberichte und Materialzertifikate bereit und koordiniert bei Bedarf die Prüfung durch Dritte. Für Programme in der Fertigung von Automatisierungsschaltschränken können Käufer die zugehörigen Blechfertigungsdienste und Produktseiten überprüfen, und das Team wird Angebotskalkulationen, Qualitätsdokumentationen und Lieferpläne anpassen, um dem Volumen des Programms gerecht zu werden.
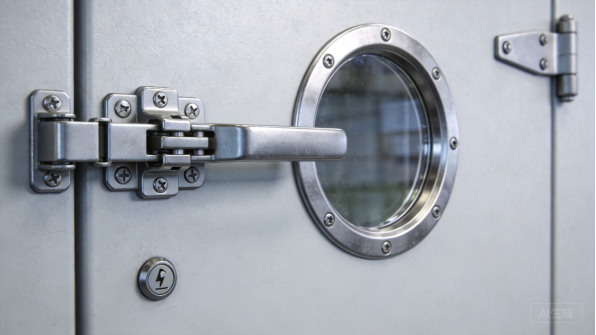
Abbildung 9: Die Türbeschläge und Anzeigefenster sind für jahrelangen industriellen Einsatz ausgelegt.
Wie man Ihr Projekt startet
Beginnen Sie mit einer STEP- oder STP-Datei und einer Zeichnung, die Material, Oberflächenbehandlung, Gehäuseabmessungen, Türrichtung, Dichtplattenanordnung, Stückzahlen und Dokumentationsanforderungen angibt. Falls das Design nicht finalisiert ist, senden Sie Fotos oder Skizzen des Steuerungssystems, der Maschinenumgebung, der Wartungszugänglichkeit sowie des Jahresvolumens, und das Ingenieurteam wird ein herstellbares Kiosk Design empfehlen.
Der typische Ablauf ist: technische Prüfung, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand, mit klarer Kommunikation in jeder Meilensteinphase. Angebote umfassen den Dokumentationsumfang und Liefermeilensteine, sodass Käufer und Blechfertigung ab demselben Umfang starten. Um ein Automatisierungs-Kontrollgehäuse-Programm zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihr Design über die XHX Metal-Website.
Was man einen Fertiger fragen sollte
Stellen Sie vor der Bestellung einem Fertiger drei Fragen: Welche Gehäusegrößen und Oberflächenfarben produziert er regelmäßig, wie überprüft er den Türrandverschnitt und die Genauigkeit der Dichtplatte bei Erstmustern und welche Materialzertifikate, Dimensionierungsberichte und Chargenprotokolle kann er liefern. Die Antworten offenbaren, ob die Werkstatt Automatisierungsgehäuse als konzipierte Blechgehäuse oder als einfache Metallkisten behandelt.
Bestätigen Sie auch Erfahrung mit Exportverpackung, Sonderfarben und Edelstahlbearbeitung, denn diese Details entscheiden darüber, ob ein Gehäuse sauber ankommt und für den Ziellmarkt zertifiziert wird. Ein Fertiger, der in seinem Angebot Toleranzziele und Prüfpunkte auflistet, behandelt Qualität als Teil des Produkts, und das ist der Partner, mit dem sich eine Maschinenlinie aufbauen lässt.