La produzione di armadi di controllo per automazione è l’ingegneria in lamiera dietro le custodie che ospitano PLC, azionamenti servo, controller per robot e sistemi di alimentazione delle macchine sulle moderne linee di produzione. Questi armadi proteggono l’elettronica sensibile da polvere, olio, calore e interferenze elettromagnetiche, e offrono ai team di manutenzione un accesso pulito ai comandi che guidano la linea. NFPA 79, UL 508A e le correlate norme industriali determinano come i produttori originali (OEM) e i fabbricanti costruiscano e documentino questa attrezzatura.
Questa guida segue un programma di armadi di controllo per automazione in sette passaggi: il prodotto e le sue famiglie, le applicazioni che ogni configurazione serve, la selezione dei materiali, la difficoltà di produzione, i tempi di consegna, casi studio reali con dati di acquisto e un pratico riepilogo. Che tu sia un costruttore di macchine che lancia una nuova piattaforma di controllo, un integratore di automazione che acquisisce custodie per una cella robotizzata, o un OEM che sostituisce un fornitore a basso costo, questa guida ti aiuterà a istruire un fabbricante, a pianificare tempistiche realistiche ed a evitare i problemi di adattamento, sigillamento e documentazione che emergono sul campo.
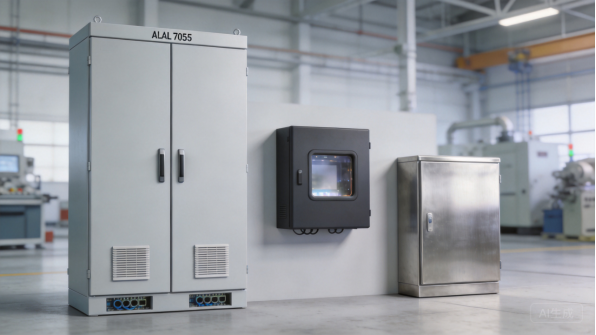
Figura 1: Armadi di controllo per automazione in configurazioni a pavimento, a parete e in acciaio inossidabile.
Il prodotto: che cos’è un armadio di controllo per automazione
Famiglie e configurazioni degli armadi
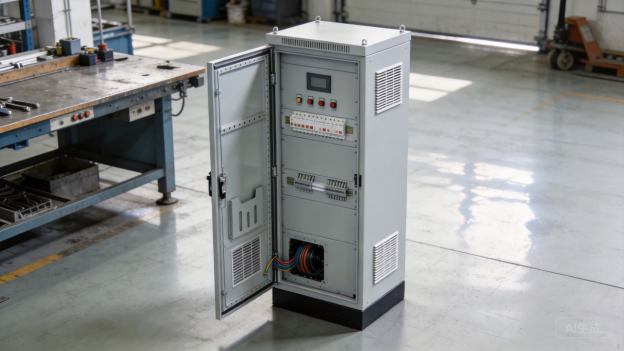
Un armadio di controllo per automazione è una custodia in lamiera di fabbricazione, progettata per contenere controlli industriali: PLC, inverter, contattori, terminali e i cavi che li connettono a una macchina o a una cella di produzione. Non è un comune armadio elettrico; le sue dimensioni, il raffreddamento, l’accesso alla porta, le sgrossature e la messa a terra sono pianificati attorno a un sistema di controllo specifico e al suo ambiente operativo.
Le principali famiglie sono armadi a pavimento, custodie a parete e casse compatte montate su macchina. Gli armadi a pavimento, tipicamente alti da 1,4 a 2,0 metri, ospitano i controlli completi della macchina, gruppi di inverter per motori servo e sezioni di trasformatore o alimentazione. Le custodie a parete contengono piccoli gruppi di PLC e ingressi/uscite vicino alla macchina, e le casse compatte proteggono sensori, pulsanti locali e dispositivi di comunicazione vicino al punto di utilizzo.
Dentro ogni famiglia, i costruttori personalizzano larghezza, profondità, stile della porta, piastre per ingressi, oblò e colore della verniciatura, in modo che la custodia corrisponda alla linea di prodotto OEM e al layout del pannello interno. La produzione di armadi di controllo per automazione inizia quindi con una decisione sulla sagoma e ogni scelta successiva, dal materiale all’hardware della porta, ne consegue.
Componenti fondamentali e i loro ruoli
I componenti fondamentali di un armadio di controllo per automazione sono la scocca, la o le porte, le piastre di montaggio, le piastre per ingressi e il sistema di barre collettrici e messa a terra. La scocca definisce la classificazione della custodia e supporta i carichi, la porta fornisce l’accesso per il servizio e la piastra di montaggio supporta le guide DIN, i dispositivi e i canali per cavi installati dal costruttore del pannello.
Le piastre per ingressi guidano i cavi di alimentazione e segnale attraverso la base o il tetto dell’armadio con scarico di tensione e tenuta, e i perni di terra collegano porta, scocca e piastra di montaggio alla terra della macchina. Oblò, interblocchi delle porte, occhielli di sollevamento e opzioni di cerniere vengono aggiunti in base al sistema di controllo e al sito. Ogni apertura è un punto di ingaggio e l’armadio deve mantenere le tolleranze affinché le porte si chiudano in piano, i pannelli si allineino e il costruttore del pannello possa installare i dispositivi senza forzare.
Lo stesso set di componenti viene riutilizzato su diversi modelli di macchina, ed è per questo che gli OEM standardizzano poche dimensioni di armadio e considerano la custodia come una piattaforma piuttosto che come una soluzione monouso.
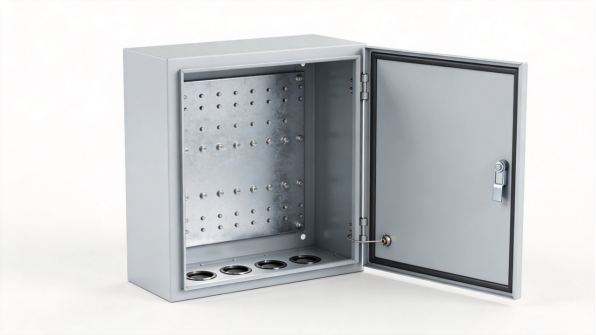
Figura 2: La piastra di montaggio, le passacavi e l’hardware della porta definiscono l’interno del cabinet.
Fattori di progettazione: raffreddamento, EMC e accesso per la manutenzione
Tre fattori di progettazione dominano la progettazione dei cabinet di controllo per l’automazione: la gestione termica, la compatibilità elettromagnetica e l’accesso per la manutenzione. I drive e i controller immettono calore nel cabinet, le elettroniche di potenza a commutazione rapida creano interferenze che devono essere contenute e i team di manutenzione devono raggiungere rapidamente terminali e dispositivi quando una linea si ferma.
Il raffreddamento è risolto con custodie ventilate, unità di ventilazione filtrante, oppure cabinet sigillati con scambiatori di calore e condizionatori per siti caldi o polverosi. L’EMC è risolta con messa a terra continua, porte collegate, piastre passacavi che limitano le aperture per i cavi e separazione dell’impianto di potenza e dei cavi di segnale all’interno. L’accesso per la manutenzione è risolto con porte a tutta altezza, piastre passacavi removibili e layout che mantengono i terminali accessibili. Le linee guida per il tipo di NEMA custodia e le norme IEC per gli apparecchi di interruzione e comando a bassa tensione offrono il quadro di progettazione che gli OEM e i costruttori utilizzano in fase di quotazione.
Questi fattori devono essere definiti prima che il cabinet venga quotato, poiché determinano lo spessore del materiale, la costruzione della porta, la classe della guarnizione e se il cabinet ha bisogno di hardware aggiuntivo per il raffreddamento. Organismi di norma nazionali come ANSI coordinano lo stesso quadro di sicurezza e costruzione per le apparecchiature di controllo industriale.
Personalizzazione nella produzione di cabinet di controllo per l’automazione
La personalizzazione nella produzione di cabinet di controllo per l’automazione esiste perché ogni costruttore di macchine ha il proprio marchio di controller, layout e filosofia di manutenzione. Gli acquirenti personalizzano le dimensioni del cabinet, le configurazioni di porte e finestre, i modelli delle piastre passacavi, il colore, l’hardware per sollevamento e montaggio e la documentazione, e si aspettano che il cabinet accetti il loro esatto layout di pannello senza modifiche in campo.
La personalizzazione copre anche i requisiti di certificazione e di sito: pratiche di costruzione del pannello UL 508A, regole di cablaggio e protezione NFPA 79, classificazione NEMA o IP per l’ambiente e documentazione per l’esportazione verso il mercato di destinazione. Un costruttore che mantiene un controllo dimensionale e può fornire certificati dei materiali, rapporti di prime parti e registri di lotto offre all’OEM un cabinet pronto per il proprio reparto pannelli e per le audit dei clienti.
Casi d’uso e applicazioni
Macchine utensili e apparecchiature CNC
Le macchine utensili e le apparecchiature CNC utilizzano cabinet di controllo per l’automazione per ospitare drive degli assi, controller del mandrino e il PLC che coordina i cicli di lavorazione. Questi cabinet sono posizionati accanto o sopra la macchina, esposti a nebbia di fluido di taglio, trucioli e vibrazioni, quindi la custodia deve proteggere l’elettronica consentendo al contempo la manutenzione ordinaria.
I programmi tipici funzionano come cabinet a pavimento accanto alla macchina o come custodie integrate nella macchina con porte che si adattano alla base della macchina. Le apertura sono pianificate per l’interfaccia della macchina, le ingressi per i cavi sono posizionate per il cablaggio della macchina e il cabinet è verniciato secondo lo standard cromatico del costruttore. Per i costruttori di CNC, la geometria del cabinet e l’adattamento delle porte influenzano direttamente i tempi di assemblaggio, poiché un cabinet che arriva fuori squadra rallenta l’intera costruzione della macchina. Le piattaforme dei cabinet supportano anche opzioni come il montaggio a isolamento dalle vibrazioni e porte sigillate dove la nebbia di refrigerante è intensa, e la stessa famiglia di custodie copre spesso diverse dimensioni di macchine.
Celle robotizzate e stazioni di automazione
Le celle robotizzate e le stazioni di automazione concentrano i comandi in una singola custodia bloccabile: il controller del robot, i relè di sicurezza e il PLC della stazione sono raggruppati in modo che i tecnici possano effettuarne la manutenzione. I cabinet standardizzati con accesso chiaro ai terminali vengono riutilizzati in molti layout di stazione e le ricerche di settore collocano il mercato mondiale dell’automazione industriale vicino ai USD 190 miliardi nel 2021 Grand View Research (2023).
Gli integratori di robot e celle ordinano tipicamente cabinet a parete o compatti a pavimento con piastre passacavi pre-ordinate per i loro percorsi cavi. Le porte necessitano di finestre di osservazione dove gli operatori monitorano lo stato della cella e il cabinet deve accettare le pratiche di cablaggio certificate per la sicurezza indicate dalla specificazione della cella. Gli integratori beneficiano di un costruttore che possa spedire custodie identiche in un progetto a più stazioni, e la ripetibilità è il valore centrale della produzione di cabinet di controllo per l’automazione per i costruttori di celle.
Linee di confezionamento e movimentazione dei materiali
Le linee di confezionamento e movimentazione dei materiali funzionano ventiquattro ore su ventiquattro e i loro cabinet di controllo sono installati lungo la linea dove operatori e tecnici lavorano intorno ad essi. Le custodie proteggono i PLC e i drive da polvere, residui di pellicola e lavaggi ad alta pressione, e hanno bisogno di porte che restino sigillate dopo anni di utilizzo su una linea vibrante.
I responsabili di linea ordinano le custodie in quantità relative al progetto, ordinando contemporaneamente i pezzi di ricambio per mantenere identiche le parti di servizio. Le piastre filettate (gland plates) sono disposte per i bracci cavo della linea, e vengono aggiunti occhielli per il sollevamento e binari di base per l’installazione su piattaforme rialzate. La consegna è programmata per la costruzione della linea, quindi il tempo di consegna per lotto del fabbro e la documentazione contano quanto il prezzo della custodia. Le entrate per l’alimentazione e i dati sono raggruppate su una singola piastra filettata (gland plate) affinché i bracci cavo della linea si colleghino in modo pulito, e le porte si aprono verso il corridoio di servizio in ogni stazione.
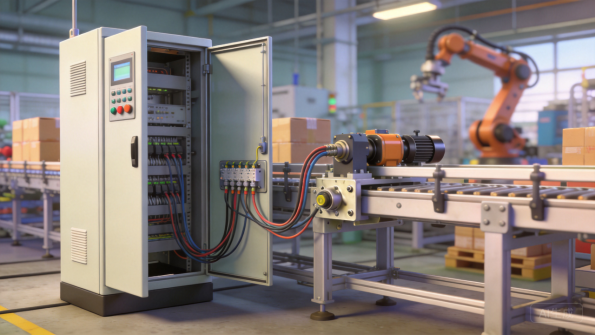
Figura 3: Un armadio di controllo a pavimento alimenta una linea di imballaggio automatizzata.
Ambienti Alimentari, delle Bevande e Farmaceutici
Gli stabilimenti alimentari, delle bevande e farmaceutici specificano armadi classificati per il lavaggio in acciaio inox, con superfici inclinate, porte sigillate e ferramenta che sopravvive alla pulizia chimica. Queste custodie proteggono i controlli in ambienti in cui un armadio in acciaio al carbonio verniciato potrebbe corrosionare o intrappolare i residui di prodotto. Le superfici inclinate smaltiscono l’acqua di risciacquo, e i cardini delle porte sono specificati per migliaia di cicli di pulizia anziché per un uso occasionale.
I programmi di lavaggio richiedono costruzione in acciaio inox spazzolato, guarnizioni continue e documentazione dei materiali per il file di igiene e audit dello stabilimento. Poiché la lavorazione dell’acciaio inox richiede maneggiamento dedicato per prevenire la contaminazione, gli OEM scelgono i produttori con un reale controllo del processo per l’acciaio inox anziché officine che lo trattano come materiale occasionale. Questi programmi dimostrano che la produzione di armadi di controllo per l’automazione deve estendersi dai padiglioni secchi delle macchine agli ambienti di produzione igienici.
Selezione dei Materiali per Armadi di Controllo dell’Automazione
Lamiera di Acciaio Laminato a Freddo Verniciato a Polvere
La lamiera di acciaio laminato a freddo verniciato a polvere è il materiale standard nella produzione di armadi di controllo per l’automazione, bilanciando resistenza, formabilità e costo per i costruttori di macchine, con i dati sulle proprietà delle comuni leghe disponibili in MatWeb. I tipici spessori della lamiera vanno da 1,2 mm per armadi a parete a 1,5 o 2,0 mm per armadi alti a pavimento che supportano porte, piastre di ghiandola e ferramenta interna.
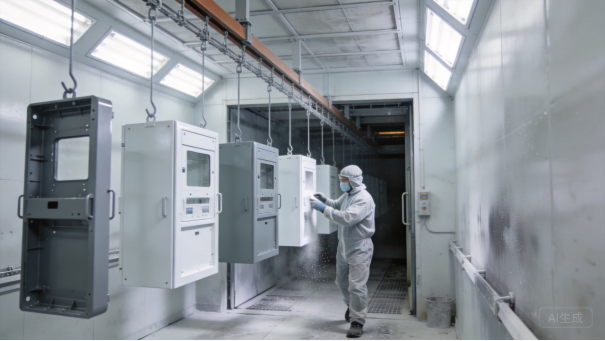
La verniciatura a polvere elettrostatica, indurita per una finitura industriale testurizzata, conferisce all’armadio una pellicola durevole che resiste a olio, polvere e danni da maneggiamento. Il grigio chiaro RAL 7035 e i grigi scuri RAL 7022 o 7016 dominano le attrezzature per l’automazione, e le finiture testurizzate nascondono i segni dell’officina. Prima della verniciatura, i pannelli vengono sgrassati, risciacquati e pretrattati affinché la pellicola di polvere abbia una superficie stabile su cui aderire, e il colore da lotto a lotto viene abbinato sotto indurimento controllato. Lo spessore del rivestimento e la copertura dei bordi sono verificati perché i bordi tagliati e le aree dei fixaggi vedono più umidità, e il Powder Coating Institute pubblica linee guida per la specificazione e la prova delle finiture industriali in polvere.
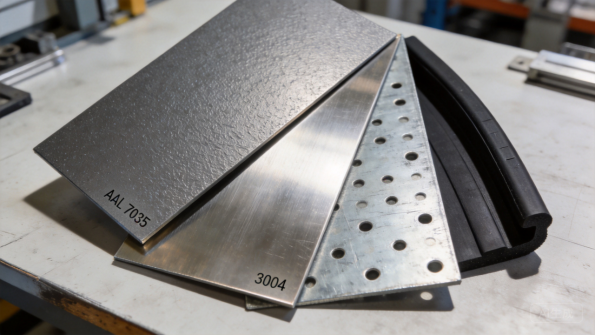
Figura 4: profili in acciaio verniciato a polvere, in acciaio inox, in acciaio zincato e in guarnizioni coprono l’intero spettro dei materiali.
Acciaio inox per aree a lavaggio intensivo e siti corrosivi
L’acciaio inossidabile, principalmente dei gradi 304 e 316, viene specificato quando chimici per il lavaggio, aria salmastra o normative per ambienti sterili rendono l’acciaio a basso tenore di carbonio verniciato la scelta sbagliata. SSINA pubblica linee guida sulla selezione dei gradi per applicazioni in ambienti corrosivi, con il grado 316 che aggiunge molibdeno per la resistenza ai cloruri in ambienti costieri e chimici.
Le custodie in acciaio inossidabile hanno costi di fabbricazione più elevati perché il materiale è più difficile da piegare e richiede attrezzature e maneggiamenti dedicati per prevenire la contaminazione da ferro. Per siti di automazione nel settore alimentare, delle bevande, farmaceutico e costiero, l’investimento aggiuntivo è giustificato dalla vita operativa e dai requisiti di audit. L’hardware in acciaio inox, i perni delle cerniere e gli elementi di fissaggio sono specificati insieme ai pannelli, perché gli elementi di fissaggio in acciaio al carbonio si arrugginiscono per primi e macchiano la facciata della custodia. Le finiture spazzolate devono essere coerenti su tutti i pannelli visibili affinché la custodia appaia uniforme sulla macchina.
Struttura in acciaio zincato e rivestito in zinco
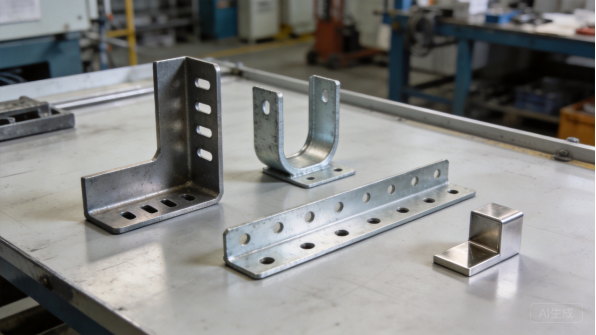
L’acciaio zincato e l’acciaio zincato elettroliticamente vengono utilizzati per piastre di montaggio, piastre con ghierele e struttura interna dove è necessaria una resistenza alla corrosione senza verniciatura. The American Galvanizers Association fornisce indicazioni sulla selezione del rivestimento in zinco e sulla vita di servizio per ambienti industriali, e i telai zincati a caldo sono comuni nelle basi delle custodie esterne e in quelle ad alta umidità.
I componenti interni zincati proteggono l’interno del pannello dalla condensa, mentre l’acciaio al carbonio verniciato conferisce alla custodia visibile la sua finitura industriale. I raccordi e le flange rivestiti in zinco impediscono anche la corrosione dei bordi dove la pellicola di vernice è sottile, il che estende la vita di porte e cerniere negli impianti umidi. La miscela di materiali è una decisione basata sui costi: gli interni zincati aggiungono un piccolo costo e un grande valore in termini di affidabilità, e gli OEM standardizzano questa combinazione all’interno di una famiglia di prodotti affinché i preventivi siano ripetibili.
Guarnizioni, ventilazione e hardware
La sigillatura e la ventilazione sono progettate in concomitanza con la scelta del materiale perché determinano se la custodia mantiene la sua classificazione durante il servizio. Guarnizioni continue in EPDM chiudono porte e piastre con ghierele, griglie di ventilazione e ventole con filtro gestiscono il flusso d’aria, e le coperture antivento proteggono le custodie esterne o quelle a lavaggio intensivo dall’ingresso di acqua.
L’hardware completa la custodia: cerniere, chiusure a multipli punti di aggancio, oblò, bocchettoni di terra, anelli di sollevamento e piedini di livello sono selezionati per l’utilizzo industriale e una lunga vita ciclica. Le griglie di ventilazione sono dimensionate in base al carico termico dei driver, e le classi di filtraggio sono scelte per tenere la polvere fuori dal pannello senza limitare il flusso d’aria. Concordare guarnizioni, ventilazione e hardware al momento del preventivo previene le reclami sul campo più comuni: porte che perdono, cerniere che cedono e corrosione degli elementi di fissaggio che trasforma un intervento di manutenzione in un lavoro di riparazione.
Difficoltà produttiva e controllo delle tolleranze
Precisione degli incisi e adattamento delle porte
La precisione degli incisi è la prima barriera di qualità nella produzione di armadi di controllo per automazione. Il taglio laser produce aperture per porte, finestre, fori per piastre con ghierele e schemi di montaggio, e queste aperture devono corrispondere al layout del pannello e all’hardware entro limiti stretti, altrimenti l’intera custodia fallisce durante il montaggio.
Presso XHX Metal, due macchine da taglio laser a fibra da 6kW mantengono una precisione di posizionamento di più o meno 0,01 mm, il che è importante quando il telaio della finestra, la serratura della porta o la piastra con ghierele devono allinearsi su una custodia alta. La qualità del taglio è altrettanto importante: le bave attorno ai fori delle ghierele danneggiano le guaine dei cavi, i bordi delle finestre grezzi impigliano le guarnizioni e i punti di perforazione devono trovarsi dove non sono visibili. I bordi di taglio attorno alle aperture sono svasati in modo che gli installatori di pannelli e i tecnici non si tagliino guanti e cavi durante il cablaggio. Il software di nesting organizza il set della custodia per controllare gli scarti, e i parametri di taglio sono calibrati per ciascun materiale e spessore.
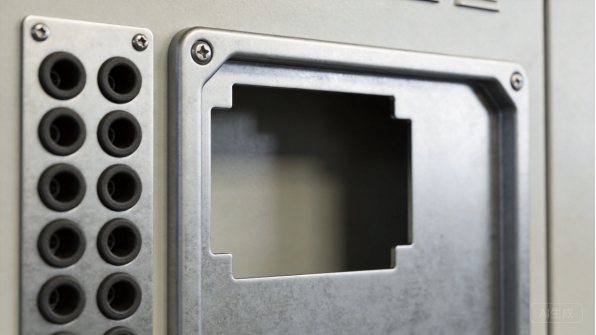
Figura 5: Le aperture tagliate al laser e le gole per gli ingressi dei dadi di tenuta garantiscono la precisione necessaria ai costruttori di pannelli.
Piegatura e Geometria del Cabinet
La piegatura trasforma i sagome piane nel corpo del cabinet, nelle porte e nei flangio di montaggio, e la compensazione del ritorno elastico è regolata per ogni grado di materiale. Engineers Edge pubblica riferimenti per l’altezza di piega e la deduzione utilizzati per tracciare le sagome e prevedere le dimensioni finite, e le piegatrici CNC con back gauge programmabili mantengono in modo costante le posizioni e gli angoli di piega in un lotto.
Nella produzione di cabinet di controllo per l’automazione, le verifiche critiche sono la geometria di apertura delle porte, la squadratura dei flangio e la planarità della base, perché il cabinet deve stare in piano, le porte devono chiudersi con fessure uniformi e le piastre per i dadi di tenuta devono risultare a filo. I primi articoli sono misurati rispetto al disegno e la formazione è campionata durante la produzione. Questa disciplina consente a un cabinet a terra di accettare un layout completo del pannello senza distorbi o disallineamenti nel laboratorio di assemblaggio pannelli.
Saldatura, Assemblaggio e Sigillatura
La saldatura unisce i telai di base, le maniglie delle porte, i supporti delle cerniere e le sezioni strutturali, mentre le custodie più leggere utilizzano fissaggi e flangiaciatura per proteggere i rivestimenti. TWI Global fornisce indicazioni tecniche sulla giunzione della lamiera sottile, e gli assi di bloccaggio trattengono le parti alla geometria durante la saldatura in modo che il cabinet non si distorca.
L’assemblaggio posiziona la porta, le guarnizioni, la finestra di osservazione, le serrature e il sistema di terra, e il cabinet finito viene controllato per il funzionamento della porta e la tenuta della sigillatura. Le maniglie delle porte tengono aperte le porte pesanti durante il servizio e le viti autocaggianti impediscono che l’hardware cada nei pannelli in tensione. Per gli OEM che assemblano i pannelli internamente, il fabbricante spedisce le custodie pronte per le loro piastre di montaggio e guide DIN. L’assemblaggio basato su supporti e le costruzioni campione mantengono la qualità costante e il processo si ripete identicamente tra le generazioni di prodotto.
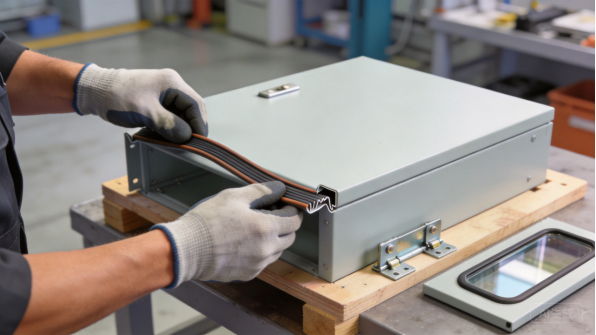
Figura 6: L’assieme di guarnizione e cerniera conferisce allo sportello del cabinet la sua tenuta e la sua durata operativa.
Verifica del primo articolo nella produzione di cabinet di controllo per automazione
La verifica del primo articolo nella produzione di cabinet di controllo per automazione è un controllo formale di un cabinet rappresentativo rispetto al disegno tecnico prima del rilascio della produzione. Lo sportello viene montato e manovrato, le piastre filettate vengono provate, il percorso di messa a terra viene verificato e le dimensioni vengono registrate su un rapporto del primo articolo che l’OEM conserva per il proprio archivio di qualità.
Il controllo del lotto segue la stessa disciplina a un livello più leggero: lo spazio dello sportello, la verniciatura e il montaggio delle ferramenta vengono campionati rispetto al piano di controllo concordato e i certificati dei materiali vengono raccolti per lotto. I compratori richiedono sempre più spesso i rapporti come prova prima del pagamento e della spedizione e un fabbricante che li fornisca considera la qualità parte del prodotto e non una verifica a posteriori.
Tempi di consegna in produzione e pianificazione dei volumi
Richiesta di preventivo (RFQ), revisione tecnica e prototipi
Un programma di cabinet di controllo per automazione inizia con una richiesta di preventivo: disegni o layout di pannello, materiale, finitura, quantità e tempistiche target. La revisione tecnica verifica l’efficiabilità in produzione, controllando le dimensioni del cabinet, la geometria dello sportello, le piastre filettate e le ferramenta, quindi stima il preventivo entro uno o tre giorni lavorativi. I prototipi arrivano in cinque a dieci giorni lavorativi e i campioni di piastre filettate montati a prova dimostrano le interfacce prima della produzione.
Il prototipo è il luogo in cui la custodia viene validata: lo sportello viene manovrato, le piastre filettate vengono montate a prova, le ferramenta vengono montate e il cabinet viene verificato rispetto al layout di pannello che l’acquirente installerà. Il feedback sul prototipo dovrebbe includere note sul montaggio e suggerimenti di modifiche al disegno. Le scelte di materiale, finitura e documentazione vengono definite qui, prima che abbia inizio la preparazione degli strumenti per il lotto. Per gli OEM con disegni approvati, il primo lotto può seguire immediatamente il prototipo e il tempo di consegna tipico dal disegno al primo lotto presso XHX Metal è di 15 a 30 giorni a seconda delle dimensioni e della finitura.
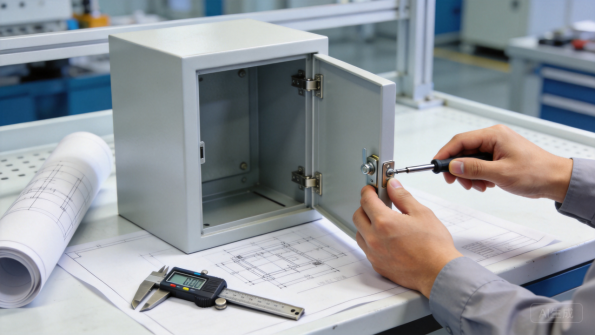
Figura 7: Un prototipo di armadio viene montato e verificato prima della messa in produzione in serie.
Setup del processo e strumenti di produzione
La maggior parte degli armadi di controllo automatici viene prodotta mediante taglio laser, piegatura CNC e saldatura leggera, il che mantiene bassi i costi degli strumenti di produzione e rende economiche le modifiche al design. Il setup che conta sono gli strumenti di processo: programmi di piegatura con parametri verificati, sagome di assemblaggio per l’adattamento di porte e piastre filettate, e gauge di ispezione per gli spazi critici.
La creazione di questo setup richiede tipicamente da una a due settimane per una nuova dimensione di armadio. Poiché i volumi di produzione in serie nella produzione di armadi di controllo automatici sono moderati, gli stampi di stampaggio dedicati sono raramente giustificati; la fabbricazione flessibile è solitamente la strada giusta e la fattibilità economica viene riveduta nel preventivo. I acquirenti dovrebbero aspettarsi che il produttore confermi la via flessibile anziché dare per scontato che siano necessari strumenti di produzione costosi.
Pianificazione delle serie e volumi realistici
Nella produzione di armadi di controllo automatici, le produzioni sono deliberatamente piccole per corrispondere alle release degli OEM. Gli armadi a pavimento vengono tipicamente spediti in serie di 10 a 40 unità con due a quattro release all’anno; le custodie da parete vengono prodotte in serie di 50 a 300. Ordini minimi di 5 a 20 unità mantengono gli stabilimenti di lamiera forniti senza immobilizzare il capitale in inventario.
La condivisione delle previsioni mantiene stabili i tempi di consegna delle serie. Quando gli OEM condividono previsioni rotanti, lo stabilimento riserva materiali e capacità di rivestimento e ordina in anticipo articoli con tempi di consegna lunghi come colori personalizzati o gradi di acciaio inox. Le bobine di acciaio sono solitamente a disposizione, mentre le lamiere in acciaio inox e le finiture personalizzate possono aggiungere da una a due settimane. Le dimensioni delle serie vengono mantenute sufficientemente piccole da poter introdurre una modifica di design senza dover scartare un magazzino di gusci verniciati, motivo per cui gli OEM rilasciano gli armadi trimestralmente. Un chiaro piano di produzione con date milestone rende visibile il collo di bottiglia prima che diventi un ritardo nel lancio della macchina.
Documentazione, imballaggio e spedizione
Gli armadi di controllo automatici vengono spediti in imballaggi adattati al prodotto: pannelli rivestiti protetti da film, porte e piastre filettate separate o fornite di cuscinetti protettivi, e unità impacchettate per l’esportazione con blocco interno nel cartone o nel cassone. Le spedizioni per l’esportazione utilizzano carta anticorrosione o film VCI contro la condensazione dei container.
La documentazione accompagna ogni spedizione: liste di imballaggio, certificati dei materiali, rapporti di campione iniziale e di serie dove concordato, e registrazioni dimensionali per lo stabilimento di lamiera. Gli acquirenti dovrebbero confermare la serie documentale durante il preventivo poiché il file di certificazione della loro macchina dipende da essa. La comunicazione segue chiari punti di riferimento con foto a ogni fase, così gli OEM possono tenere traccia dei progressi senza visite in sede.
Studi di casi passati
OEM di macchine per l’imballaggio: Programma di armadi a pavimento
Un OEM europeo di macchine per l’imballaggio aveva bisogno di una piattaforma di armadi di controllo automatici a pavimento per la sua linea di case packer wrap-around, con porte a doppio battente, piastre filettate abbinate alla guida dei cavi e finitura testurizzata RAL 7035. Il programma opera con 20 a 30 armadi per ogni rilascio trimestrale con un minimo di 10 unità, con prezzi a partire da $210 a $340 FOB, per un valore annuo di circa $28.000 a $45.000.
XHX Metal ha consegnato il prototipo in 8 giorni lavorativi e la prima serie di 24 armadi è stata spedita in 28 giorni dopo l’approvazione del disegno. L’OEM ha rilasciato quattro serie nel primo anno, con porte e piastre filettate verificate su un rapporto di campione iniziale e lo spessore del rivestimento controllato su base campionaria. Una revisione del design ha ridotto il costo dei materiali di circa 5 percento consolidando tre larghezze di armadio in due dimensioni di corpo formati, e i ricambi vengono ora ordinati dalle stesse produzioni. Lo stabilimento di lamiera dell’OEM ora riceve armadi che si integrano nella sua linea di assemblaggio senza rilavorazioni, e l’adattamento di porte e piastre filettate è coerente da una serie all’altra.
Il programma mostra come la produzione di armadi di controllo automatici si scala tra le generazioni di macchine quando la piattaforma della custodia viene mantenuta stabile.
Integratore di celle robotiche: Custodie di controller da parete
Un integratore di robotica aveva bisogno di custodie di controller da parete per il suo design di stazione standard, raggruppando PLC, relè di sicurezza e comunicazioni in un unico armadio compatto. Il programma opera con 80 a 150 custodie per rilascio con un ordine minimo di 20 unità, con prezzi a partire da $32 a $72 FOB a seconda delle opzioni, per un valore annuo di circa $30.000 a $50.000.
L’integratore ha standardizzato una dimensione di custodia con tre varianti di piastre filettate e XHX Metal ha spedito la prima serie di 90 unità in 18 giorni. Ogni serie viene ispezionata dall’ingegnere della qualità dell’integratore durante un’audit del cliente e l’ispezione di terze parti SGS è disponibile su richiesta per le consegne di progetto. La tenuta delle porte e la durata delle cerniere sono state validate sul prototipo e la stessa custodia ora serve i progetti multi-stazione dell’integratore senza ri-certificazione. Le varianti di piastre filettate sono tenute in magazzino come opzioni, in modo che l’integratore configuri ogni stazione senza dover qualificare un nuovo armadio.
Le custodie standardizzate da parete mantengono la costruzione del pannello dell’integratore riproducibile e i dati del caso mostrano l’intervallo di volume che un piccolo negozio di automazione si aspetta dal proprio fornitore di armadi.
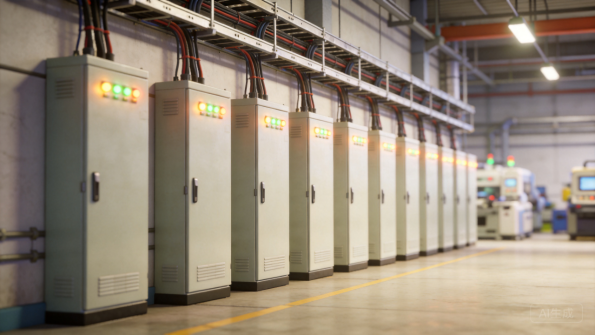
Figura 8: I ranghi di armadi installati mantengono i comandi della macchina accessibili lungo il capannone di produzione.
Quello che mostrano i dati del caso
Entrambi i programmi seguono lo stesso schema: lotti piccoli o medi, ordini minimi da 10 a 20 unità, prezzi FOB in base alle dimensioni dell’armadio e alle opzioni, e valori annui inferiori a 80.000 USD. Gli armadi a pavimento vengono rilasciati da due a quattro volte all’anno e le custodie a parete più frequentemente; i prototipi arrivano in una o due settimane e i primi lotti seguono in tre o quattro settimane.
La consegna è strutturata in base al calendario di costruzione di ogni OEM e l’ispezione è programmata prima della spedizione, in modo che i riscontri vengano corretti sul banco di lavoro e non sul campo.
I dati di acquisto riflettono una fabbrica di 30 persone con una capacità annua totale di circa 500.000 pezzi su tutte le linee di prodotto, e gli ordini su questa scala ricevono un’attenzione ingegneristica dedicata piuttosto che essere persi in una linea di produzione ad alto volume. Gli acquirenti possono confrontare queste cifre con le proprie previsioni, e i valori sono rappresentativi della produzione di armadi di controllo automatici per i programmi OEM del Nord America e dell’Europa.
Riepilogo e Prossimi Passi
Principali Punti
La produzione di armadi di controllo automatici è una disciplina di adattamento, sigillatura e documentazione che richiede più del semplice lavoro sulla lamiera. La scelta dei materiali guida i costi e le prestazioni, dall’acciaio verniciato a polvere per i reparti macchine all’acciaio inossidabile per i siti di lavaggio e costieri, mentre guarnizioni, ventilazione e ferramenta devono corrispondere al sistema di controllo e all’ambiente. La difficoltà di produzione si concentra nella precisione degli intagli, nella geometria della porta e nella verifica del primo articolo.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in pochi giorni, prototipi in cinque a dieci giorni lavorativi, impostazione del processo in una a due settimane, e lotti di produzione in tre a quattro settimane per armadi a pavimento e due a tre settimane per custodie a parete. La condivisione delle previsioni e la pianificazione delle consegne a tappe tengono i programmi OEM nei tempi, e gli acquirenti che definiscono materiali, standard di finitura e documentazione prima di richiedere i preventivi avranno programmi più fluidi rispetto a quelli che scoprono i requisiti alla certificazione.
Perché XHX Metal
XHX Metal è un produttore di lamiere a proprietà privata a Dongguan, Cina, con una fabbrica di 2.000 metri quadrati, circa 30 dipendenti e una capacità annua di circa 500.000 pezzi. La certificazione ISO 9001:2015, CE e SGS copre il sistema di qualità, e due taglieri laser a fibra da 6kW, presse piegatrici CNC e saldature TIG e MIG gestiscono il lato della fabbricazione per il lavoro su armadi automatici.
La fabbrica produce custodie personalizzate, armadi, pannelli e assemblies saldati per clienti di export, con un imballaggio progettato per il trasporto marittimo.
L’azienda supporta gli acquirenti dalla revisione del progetto alla produzione, fornisce rapporti di ispezione del primo articolo e certificati dei materiali, e coordina le ispezioni di terze parti quando richiesto. Per i programmi di produzione di armadi di controllo automatici, gli acquirenti possono rivedere i servizi correlati di fabbricazione in lamiera e le pagine dei prodotti, e il team strutturerà preventivi, documentazione sulla qualità e piani di consegna in base al volume del programma.
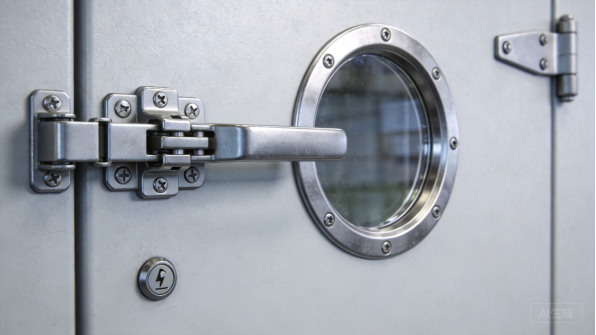
Figura 9: L’hardware per porte e le finestre di ispezione sono specificati per anni di servizio industriale.
Come avviare il tuo progetto
Parti con un file STEP o STP e un disegno che specifichi materiale, finitura, dimensioni della custodia, configurazione della porta, disposizione della piastra per guarnizioni, quantità ed esigenze di documentazione. Se il design non è finalizzato, invia foto o schizzi del sistema di controllo, dell’ambiente della macchina, delle esigenze di accesso per la manutenzione e del volume annuale, e il team di ingegneria recomanderà un design di custodia fabbricabile.
Il percorso tipico è: revisione ingegneristica, preventivo, prototipo, ispezione del primo articolo, produzione e spedizione, con una comunicazione chiara in ogni pietra miliare. I preventivi includono la serie di documentazione e le pietre miliari della consegna, in modo che l’acquirente e il produttore partano dalla stessa portata. Per discutere di un programma di armadi di controllo per automazione, contatta Barry a +86 13244963694 o sales01@xinghaoxin.com, oppure invia il tuo design tramite il sito web XHX Metal.
Cosa chiedere a un produttore
Prima di effettuare un ordine, poniti tre domande a un produttore: quali dimensioni di armadio e colori di finitura produce regolarmente, come verifica l’adattamento della porta e la precisione della piastra per guarnizioni sui primi articoli e quali certificati di materiale, rapporti dimensionali e registri di lotto può fornire. Le risposte rivelano se l’officina tratta gli armadi di automazione come custodie ingegneristiche o come semplici scatole di metallo.
Conferma anche l’esperienza con l’imballaggio per l’esportazione, i colori personalizzati e la lavorazione in acciaio inossidabile, perché questi dettagli determinano se l’armadio arriva pulito e si certifica per il mercato di destinazione. Un produttore che elenca gli obiettivi di tolleranza e i punti di ispezione nel preventivo sta trattando la qualità come parte del prodotto, ed è il partner con cui vale la pena costruire una linea di macchine.