Ultimo aggiornamento: 22 ottobre 2026 | Da XHX Metal Engineering Team
La saldatura della lamiera è il giunto di parti in acciaio, acciaio inox o alluminio formate, che fondono i loro bordi insieme, con o senza filo di riepito, in modo che l’assemblaggio possa sopportare carichi, mantenere una forma e spesso mantenere una tenuta. In XHX Metal, la saldatura della lamiera copre i lavori TIG, MIG e a punti su parti da 0,8 mm a 6 mm di spessore, in una fabbrica di 2.000 mq a Dongguan, Cina, insieme a taglio laser, punzonatura CNC, piegatura e verniciatura a polveri.
Questo articolo è scritto per gli acquirenti e gli ingegneri che specificano assemblaggi saldati: cosa copre la saldatura della lamiera, dove vengono utilizzate le parti saldate, come il materiale e lo spessore determinano il processo, perché la lamiera saldata si deforma e come viene controllata, quanto tempo richiede un programma, quali documenti dimostrano la saldatura e tre esempi di ordine con volumi e fasce di prezzo.
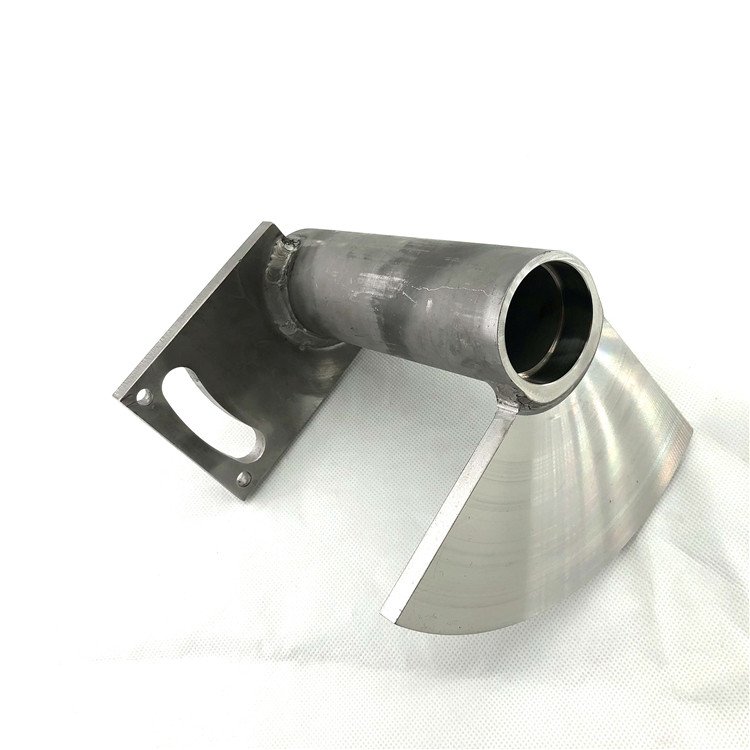
Figura 1: Una saldatura di cordone da tubo a piacca su una staffa fabbricata, cordone lasciato come saldato per ispezione.
Saldatura della Lamiera: Cosa Facciamo
I processi e a cosa serve ciascuno
La saldatura della lamiera in un’officina di fabbricazione significa, nella maggior parte dei casi, tre processi. Il TIG (GTAW) offre il controllo più fine e il cordone più pulito, quindi viene utilizzato sull’acciaio inossidabile, su lamiere sottili e su qualsiasi giunzione che dovrà essere vista o lucidata. Il MIG (GMAW) è più veloce e tollerante, il che lo rende adatto all’acciaio dolce da 2 mm in su e a giunzioni più lunghe. La saldatura a punti a resistenza unisce lamiere sovrapposte senza materiale d’apporto ed è il modo più economico per costruire un pannello rigido.
La scelta nella saldatura della lamiera è dettata da tre domande: che materiale, che spessore e la giunzione deve essere esteticamente gradevole o tenuta alla pressione. Un coperchio in acciaio inox da 1,0 mm saldato con MIG apparirà bruciato e potrebbe deformati; la stessa parte saldata con TIG a bassa amperatura rimane piatta e può essere rifinita a filo.
Cosa saldiamo
Un tipico assemblaggio in lamiera saldata contiene un corpo, un telaio, staffe, rinforzi, rinforzi per cerniere e talvolta un collegamento a tubo. Per il lavoro sulle custodie, le saldature sono per lo più giunzioni angolari, giunzioni a battimento dove due pannelli piegati si incontrano, e giunzioni tubo-piacca per ingressi cavi o bossoli di montaggio. Sui telai, il lavoro consiste in giunzioni a mitraglia di tubi quadrati e piastre di rinforzo.
Riceviamo anche incarichi di saldatura della lamiera per pezzi forniti dal cliente e per la riparazione di assemblaggi che hanno fallito un test di tenuta altrove. Entrambi vengono quotati sulla base delle stesse risposte di una nuova costruzione: materiale, spessore, lunghezza della giunzione, accessibilità, requisito di finitura e se la giunzione deve essere a tenuta d’aria.
Dove si colloca la saldatura nella catena di processo
La saldatura della lamiera non sta mai da sola. Un assemblaggio saldato è già stato tagliato al laser, sbavato e piegato, e dopo la saldatura viene rifinito, pulito e poi verniciato a polvere o passivato. Questa sequenza è importante perché la saldatura è il passaggio che sposta il pezzo: il calore introduce distorsioni in un pannello che era piatto quando usciva dalla piegatrice, e nessun processo a valle lo rimuove.
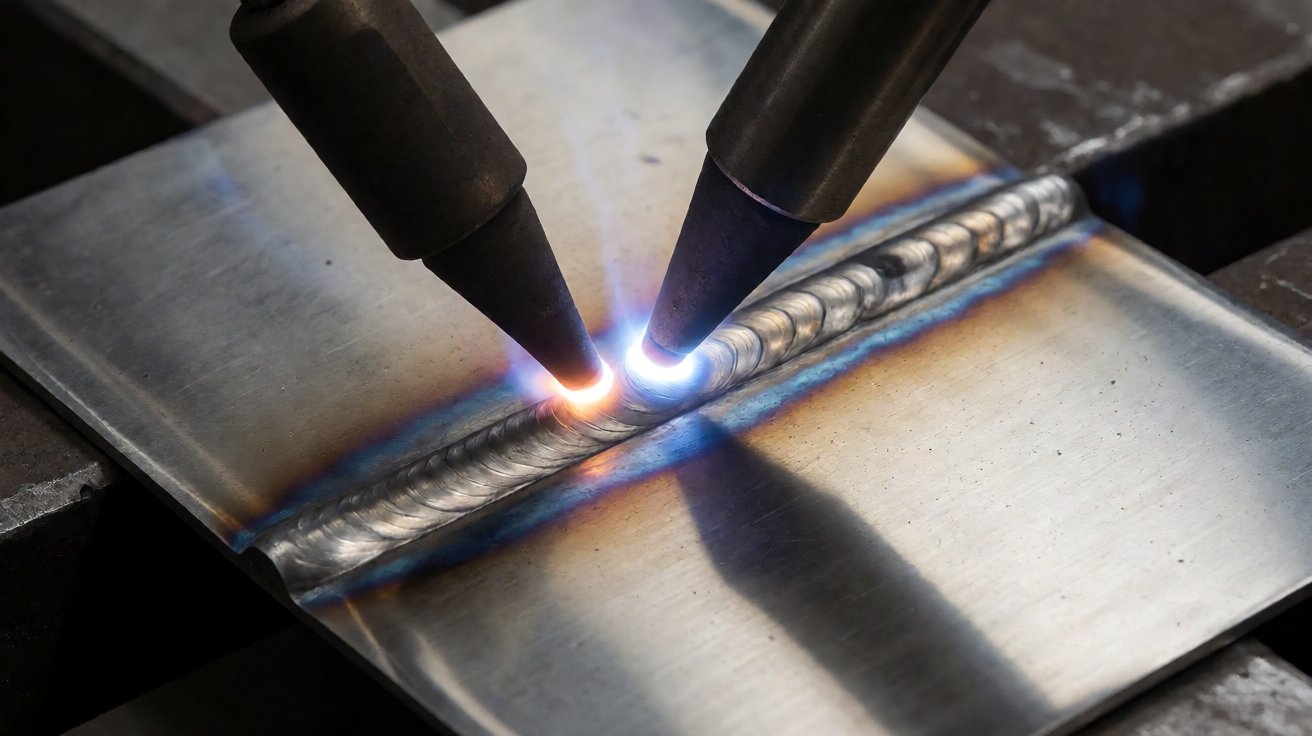
Figura 2: saldatura TIG di lamiera di acciaio inox sottile: arco stabile, bagno di fusione e rughe a moneta sovrapposta.
Dove vengono utilizzate le strutture saldate in lamiera
Custodie che devono essere sigillate
Il gruppo più numeroso per la saldatura di lamiere è costituito da custodie che devono tenere fuori qualcosa. Un armadio elettrico esterno, un alloggiamento per l’industria alimentare lavabile o una cassetta di derivazione IP66 richiede saldature continue su ogni giunzione raggiungibile dall’acqua, poiché una giunzione piegata e rivettata perde. I specificatori richiedono il livello di infiltrazione e le saldature ne derivano: il codice di protezione IP della IEC 60529 definisce il grado IP, e il raggiungimento di IP65 o superiore su una scatola lavorata significa saldare, non solo fare affidamento sul guarnizione.
Le custodie sigillate richiedono anche un’ispezione delle saldature, non un presunto controllo. Un foro puntale in una giunzione angolare supera un controllo visivo ma fallisce un test a tubo, quindi il lavoro sigillato viene sottoposto a test di perdite prima della verniciatura e il record del test viaggia con il lotto. La terminologia e le definizioni di processo per la saldatura ad arco con gas tungsteno seguono AWS A3.0.
Telai strutturali e basi di macchine
Il secondo gruppo supporta carichi. Le basi delle macchine, i telai delle nastri trasportatrici, i basamenti degli impianti, le unità di scale e piattaforme e i carrelli saldati sono costruiti con tubo quadrato, angolari e piastre, e per questi la saldatura di lamiere è la struttura stessa. Qui il requisito è la penetrazione e la costanza piuttosto che l’aspetto, e la modalità di guasto è la fatica in un punto di giunzione mai rifinito.
La saldatura strutturale di lamiere è specificata in base a una norma. In Europa EN 1090 governa le classi di esecuzione per le strutture in acciaio e richiede saldatori qualificati in base alla ISO 9606; negli Stati Uniti l’equivalente è AWS D1.1. Un fabbricante che non può mostrare certificati di qualificazione dei saldatori non è un fornitore strutturale, a prescindere da come appaiano i campioni.
Tubi, condotti e parti di flusso
Il terzo gruppo muove aria, acqua o prodotto. Le transizioni dei condotti, gli alloggiamenti delle ventole, i corpi dei silenziatori, i tramogge e i collettori di tubi sono saldati da lamiera e tubo, e la giunzione deve essere sia sigillata che liscia all’interno, poiché una corda interna ruvida raccoglie materiale e disturba il flusso. Queste parti sono di solito saldate a TIG e rifinite internamente.
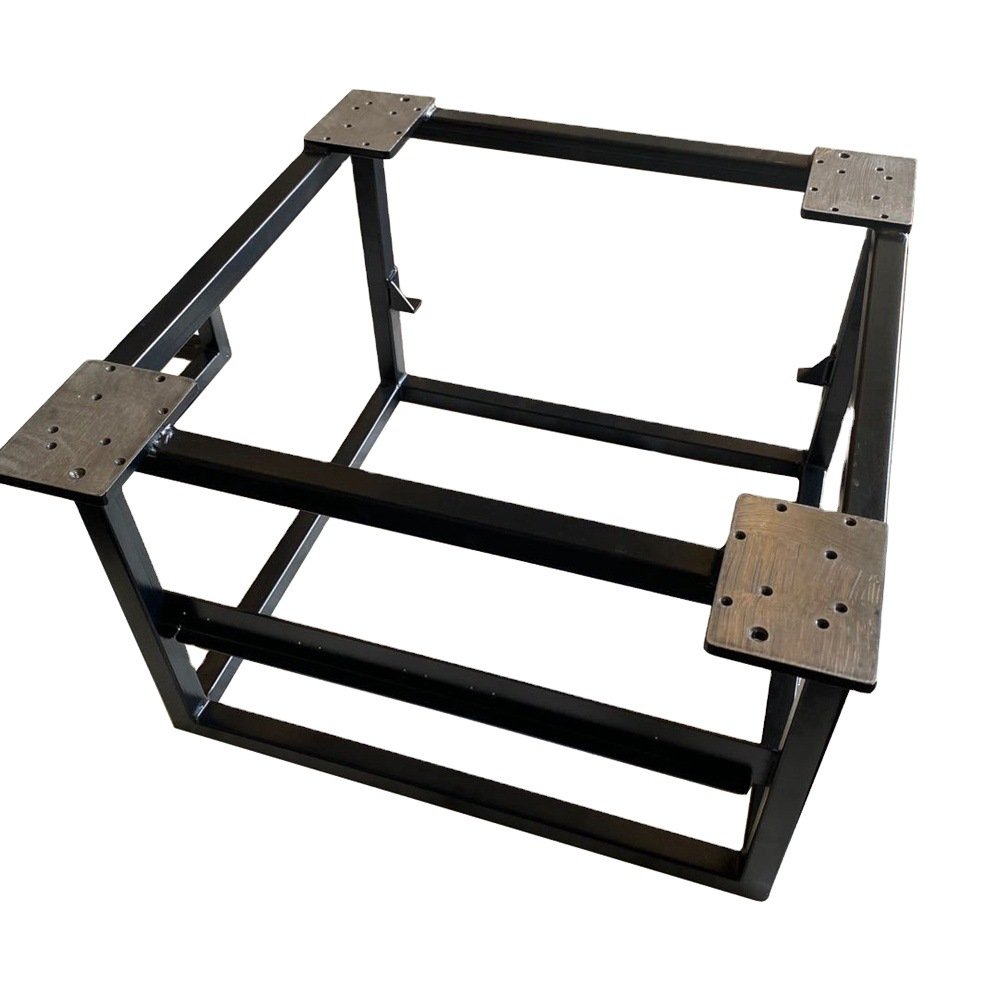
Figura 3: Un telaio in tubolare quadrato saldato con piastre agli angoli, verificato per la quadratura prima della verniciatura.
Materiali e Spessore per la Saldatura della Lamiera
Acciaio al carbonio, Acciaio Inox e Alluminio
L’acciaio al carbonio è il più facile da saldare e il più tollerante verso errori di assemblaggio, ed è per questo che la maggior parte dei telai è in acciaio. La lamiera laminata a freddo da 1.0 mm in su si salda in modo pulito con la saldatura MIG; sotto i 1.0 mm il rischio di foratura aumenta e la saldatura TIG o a punto diventa la scelta più sensata. Le classificazioni del metallo d’apporto e del metallo base sono elencate dalla American Welding Society.
L’acciaio inox è dove la saldatura della lamiera diventa difficile. Trasporta il calore male, quindi il calore si concentra sulla giunzione e la deformazione è peggiore che nell’acciaio; perde anche la resistenza alla corrosione se la saldatura si surriscalda, il che si manifesta come una corda scura e zuccherata e successivamente come ruggine. La qualità 304 copre la maggior parte dei lavori e la 316 è usata per l’esposizione ai cloruri, come indicato nella pagina dei materiali sull’acciaio inox.
L’alluminio richiede un processo completamente diverso. Il suo strato di ossido fonde ben al di sopra del metallo, quindi è necessaria la TIG in corrente alternata o un setup MIG specializzato, e la sua conducibilità termica allontana il calore così rapidamente che il preriscaldamento e una corrente più alta sono normali. L’alluminio sottile è di solito rivettato o rivettato a clinch piuttosto che saldato in un’officina di lamiere.
Metallo d’Aporto e Gas di Protezione
Il metallo d’apporto e il gas fanno parte della specifica, non una preferenza dell’officina. L’acciaio inox viene saldato con un filo corrispondente 308L o 316L, l’acciaio al carbonio con un filo di tipo ER70S e l’alluminio con metallo d’apporto 4043 o 5356. Il gas di protezione per l’acciaio inox è di solito argon con una piccola aggiunta di idrogeno o elio; l’acciaio al carbonio funziona con una miscela di CO2 o argon.
L’acciaio inox ha anche bisogno di proteggere il retro della saldatura, perché la radice si ossida senza gas e quell’ossido è dove inizia la corrosione. Il gas di spurgo, un nastro di backup o una copertura in flux svolgono quel compito. Le fasi di rimozione dei colori di ricottura sono descritte da ASTM A380.
Limiti di Spessore e Progetto della Giunzione
Lo spessore definisce il progetto della giunzione nella saldatura della lamiera. Sotto i 1.5 mm, una testa a T quadrata senza gioco e con penetrazione completa è normale e una scanalatura a V non è necessaria; da 3 mm in su è necessaria una preparazione a V o a U in modo che l’arco raggiunga la radice. La tolleranza di assemblaggio è stretta nei materiali sottili, tipicamente un gioco inferiore a 0.2 mm su una giunzione testa a T, perché un gioco ampio non può essere colmato senza bruciare il bordo.
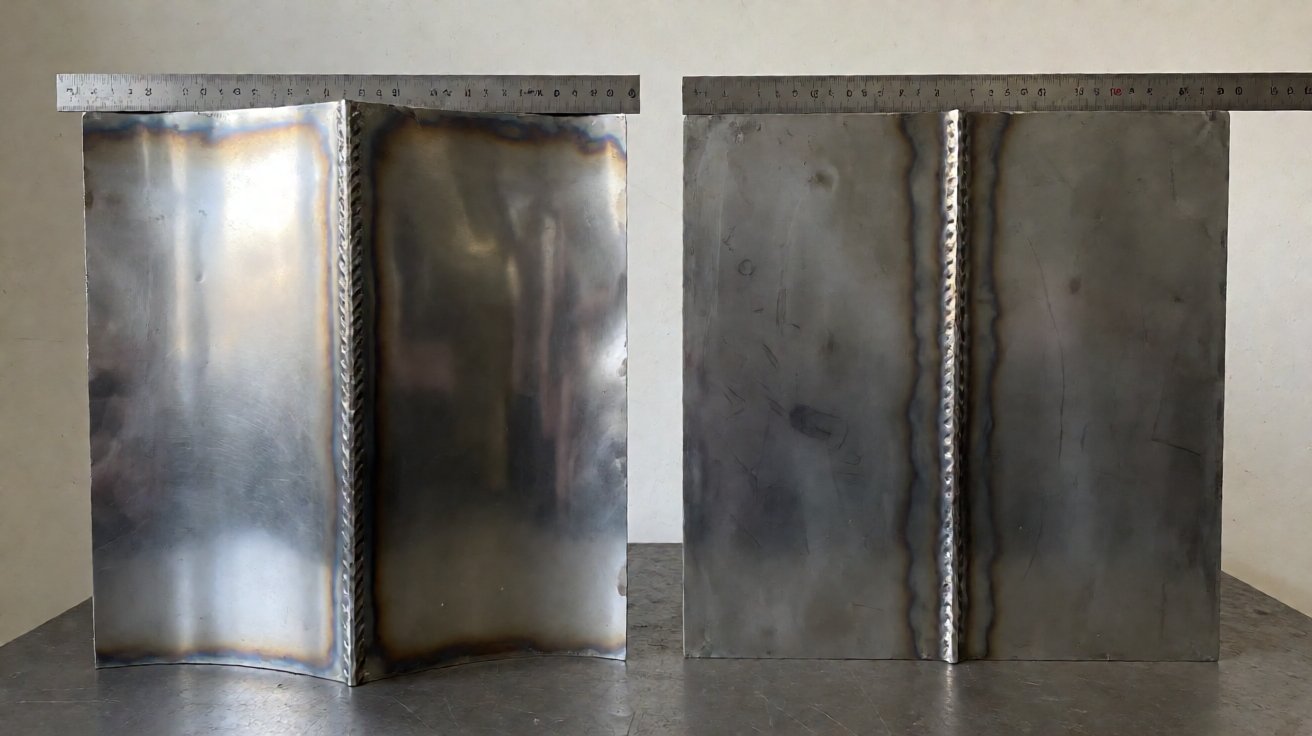
Figura 4: La stessa saldatura eseguita male e bene: una lamiera incamiciata e incurvata accanto a una piatta.
Perché la saldatura della lamiera causa distorsioni e come si controllano
Il Meccanismo
Cosa causa la distorsione nella saldatura della lamiera? Il calore localizzato. L’arco porta una stretta banda di metallo al punto di fusione mentre la lamiera circostante rimane fredda, e man mano che quella banda si raffredda si contrae. Il risultato è una giunzione che si accorcia, un bordo che si incurva e una superficie che si incamica.
Ha tre forme, ciascuna con una diversa soluzione: la contrazione longitudinale che accorcia il pezzo lungo la saldatura, la contrazione trasversale che tira i lati verso l’alto e la distorsione angolare dove la giunzione si solleva come una cerniera.
Controllo tramite Sequenza e Bilanciamento
Il primo controllo è la sequenza. Una lunga giunzione non viene mai eseguita dall’inizio alla fine in un solo passaggio; viene saldata a punti in brevi tratti, sia in modalità back-step sia alternando dal centro verso l’esterno. Entrambi i metodi distribuiscono il calore e permettono a ogni tratto di raffreddarsi prima che il successivo vi si aggiunga, e su una parte simmetrica i due lati vengono eseguiti nella stessa sequenza in modo che la contrazione si bilanci.
Il secondo controllo è il vincolo. Un dispositivo che mantiene il pezzo piatto forza la contrazione contro la pinza anziché contro la forma libera, e il pezzo torna piatto quando viene rilasciato, ed è per questo che una lamiera saldata in una cassetta debole può incurvarsi nel momento in cui ne viene estratta.
Controllo tramite Immissione di Calore e Tecnica
L’immissione di calore è la corrente moltiplicata per la tensione divisa per la velocità di avanzamento, e ciascuno è una leva. Ampere inferiori, avanzamento più rapido e un bagno più piccolo riducono tutti il calore che entra nella lamiera. I limiti sono tabellati in AWS D1.1.
Due ausili fisici svolgono un gran lavoro: le barre di supporto in rame e i blocchi refrigeranti vengono premuti contro la giunzione e trattengono il calore, ed è per questo che una giunzione in acciaio inox su rame rimane più piatta.
Controllo tramite Progettazione e Correzione
Il controllo meno costoso avviene al disegno: mantenere le giunzioni lontane da grandi superfici piane, aggiungere una nervatura o un risvolto piegato vicino alla saldatura, e mantenere la lunghezza della saldatura corta. Dove il progetto non può cambiare, funziona un pre-impostazione: la lamiera viene incurvata nella direzione opposta in modo che la contrazione la raddrizzi.
Dopo la saldatura, la correzione è limitata: una giunzione fresata può essere riportata localmente e una leggera contrazione termica rimuove un’onda dall’acciaio dolce, mentre l’acciaio inox è più difficile da correggere senza lasciarne traccia.
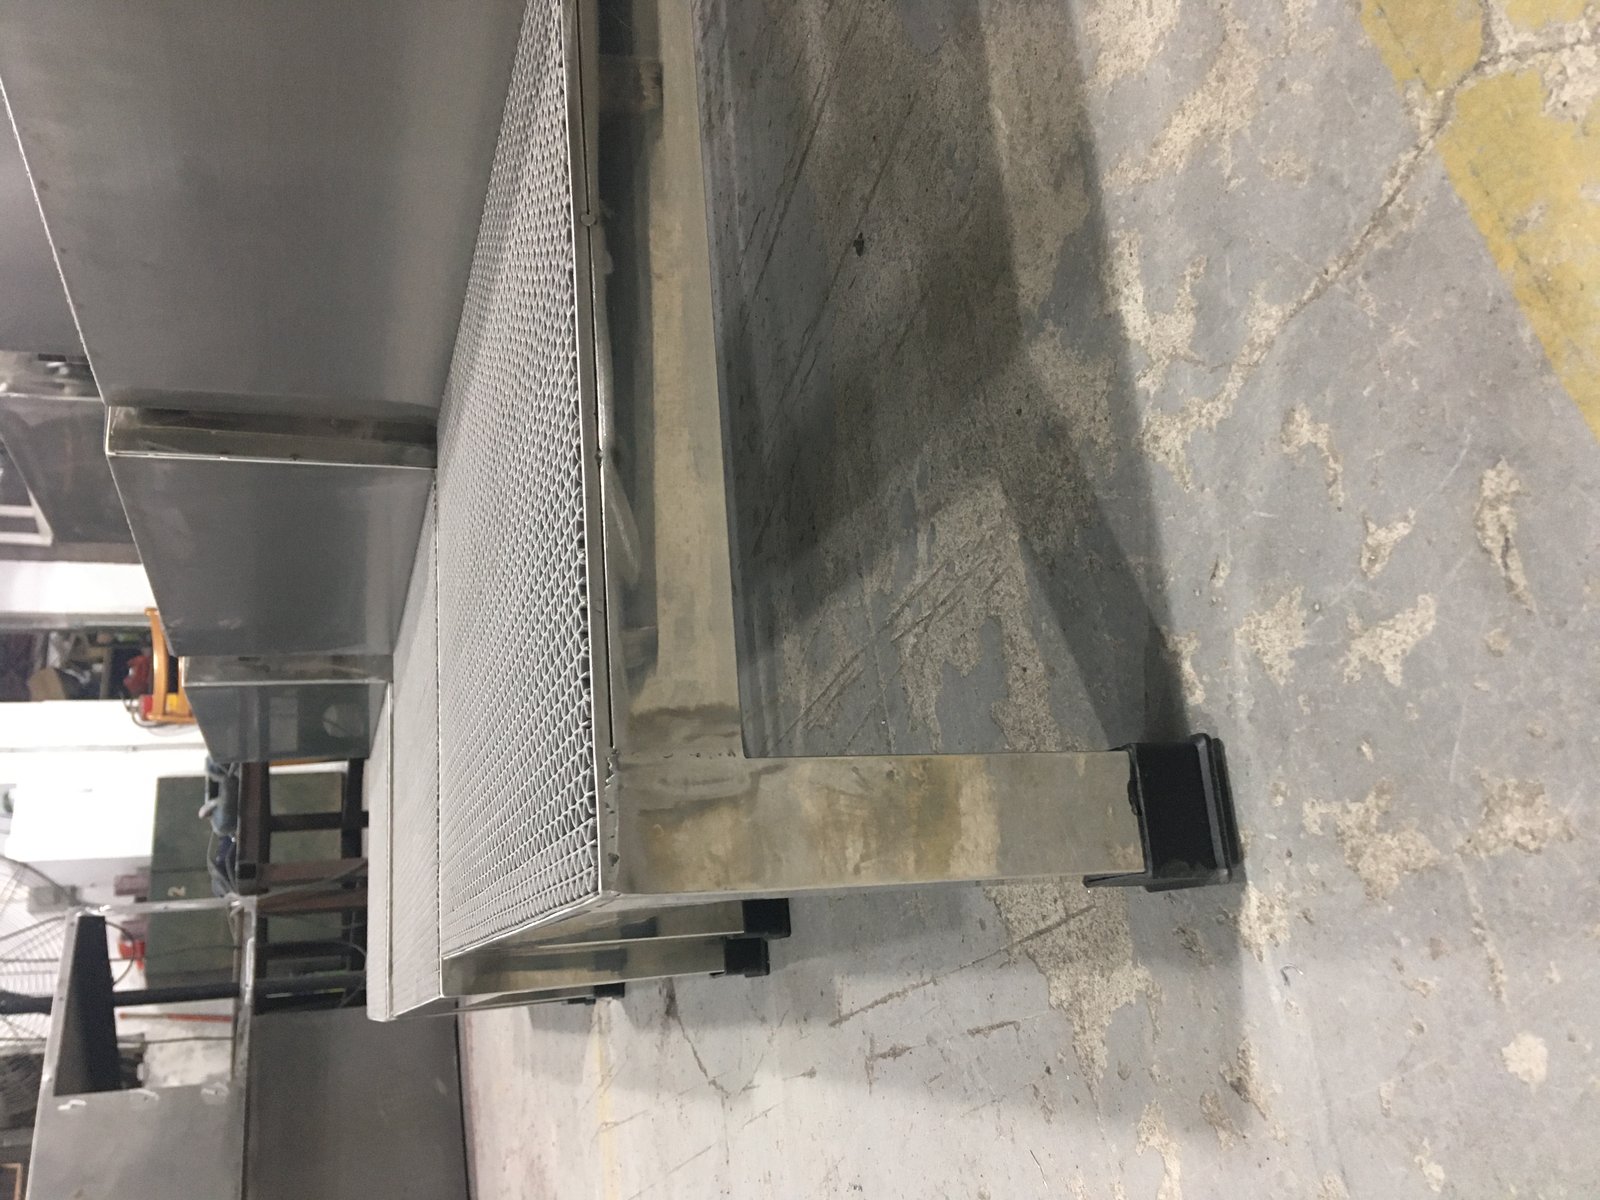
Figura 5: Unità in acciaio inox saldata su tutti i lati con le saldature in piano e la superficie ripristinata.
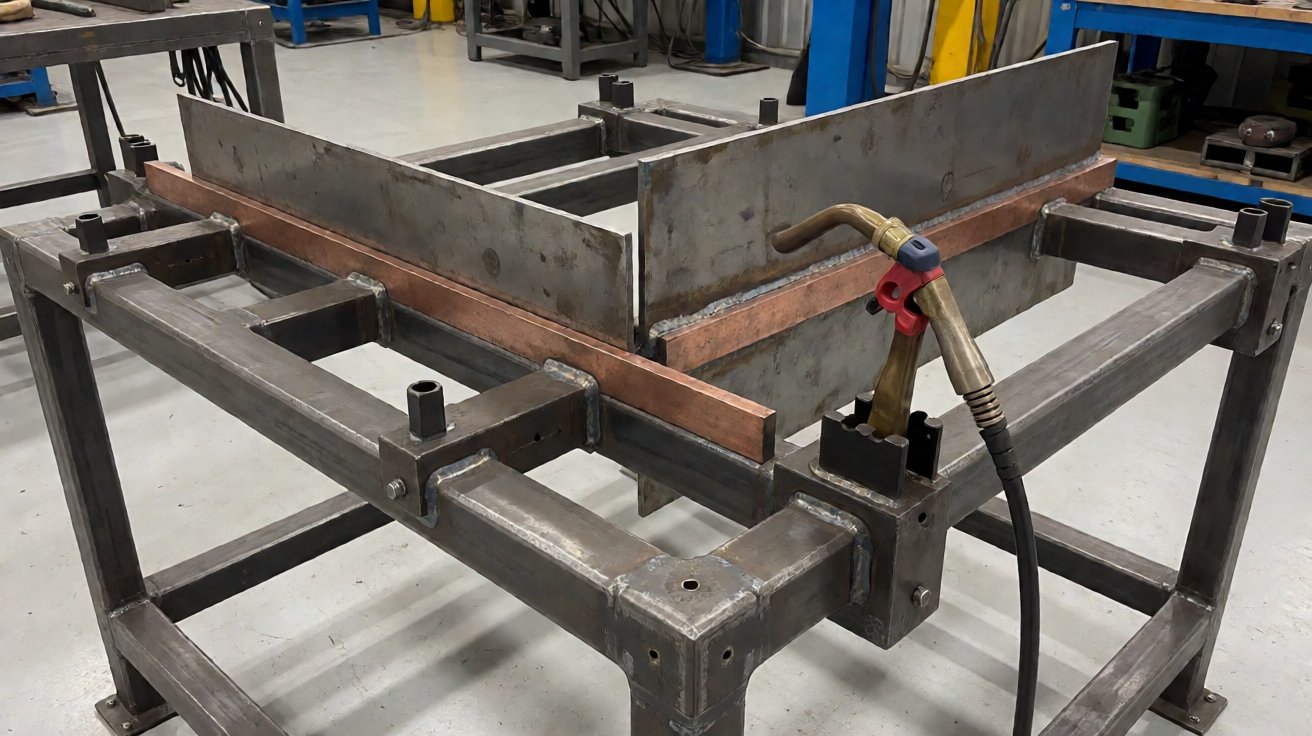
Figura 6: Una gabbinatura per saldatura con morsetti a leva e barre di supporto in rame che mantiene un giunto in allineamento.
Qualità della saldatura, ispezione e documentazione
I difetti che contano
Quali sono i rischi di qualità nella saldatura della lamiera? Quei che causano il rifiuto sono prevedibili. Attraversamento su lamiera sottile a causa di una corrente eccessiva o di una velocità di avanzamento troppo lenta. Intaglio dove l’arco ha eroso il metallo madre accanto alla corda, assottigliando la sezione. Porosità da una superficie sporca, filo d’apporto umido o perdita del gas di schermatura. Manzo di fusione dove l’arco è scivolato sulla corda invece che nella radice. E distorsione, che non è un difetto di saldatura in senso stretto ma causa comunque la scartatura della parte.
Ognuno ha una contromisura diretta: adeguare la corrente allo spessore, pulire la giunzione fino a esporre il metallo nudo prima della saldatura, mantenere regolato il flusso del gas e la bocchettola libera, e controllare l’apporto termico come descritto sopra. La maggior parte dei fallimenti di saldatura in un’officina di lamiere è dovuta a fallimenti nella preparazione piuttosto che a errori dell’operatore.
Come viene verificata la saldatura
L’ispezione è graduata in base alla richiesta. Un controllo visivo conferma il profilo della corda, la lunghezza del cateto, gli intagli e la discolourazione su ogni parte. Un righello a cateto misura la lunghezza del cateto rispetto al disegno. Il penetrante colorato rivela crepe e fori puntuali che attraversano la superficie in acciaio inox e su qualsiasi giunto che sarà sigillato, secondo ISO 3452-1. Un test di tenuta, a decadimento di pressione o immersione in acqua, dimostra che una custodia destinata a mantenere IP65 o superiore è conforme.
I test distruttivi o radiografici non sono normali nei lavori in lamiera; compaiono in recipienti a pressione e in lavori di classe strutturale, che rappresentano una diversa filiera di fornitura. Cosa un acquirente di lamiere dovrebbe aspettarsi è un’ispezione dimensionale e visiva con record documentato, più un test di tenuta laddove la sigillatura sia specificata.
I documenti che attestano la saldatura
Un ordine di saldatura in lamiera dovrebbe arrivare con il disegno alla sua attuale revisione, certificati dei materiali che indicano la gradazione e il numero di colata, identificazione di filo d’apporto e gas, record di qualificazione del saldatore laddove si applichi una norma, e il record di ispezione o test di tenuta per il lotto. Anche il trattamento post-saldatura viene registrato: passivazione su acciaio inox secondo ASTM A967, e la norma di rifinitura sui giunti visibili.
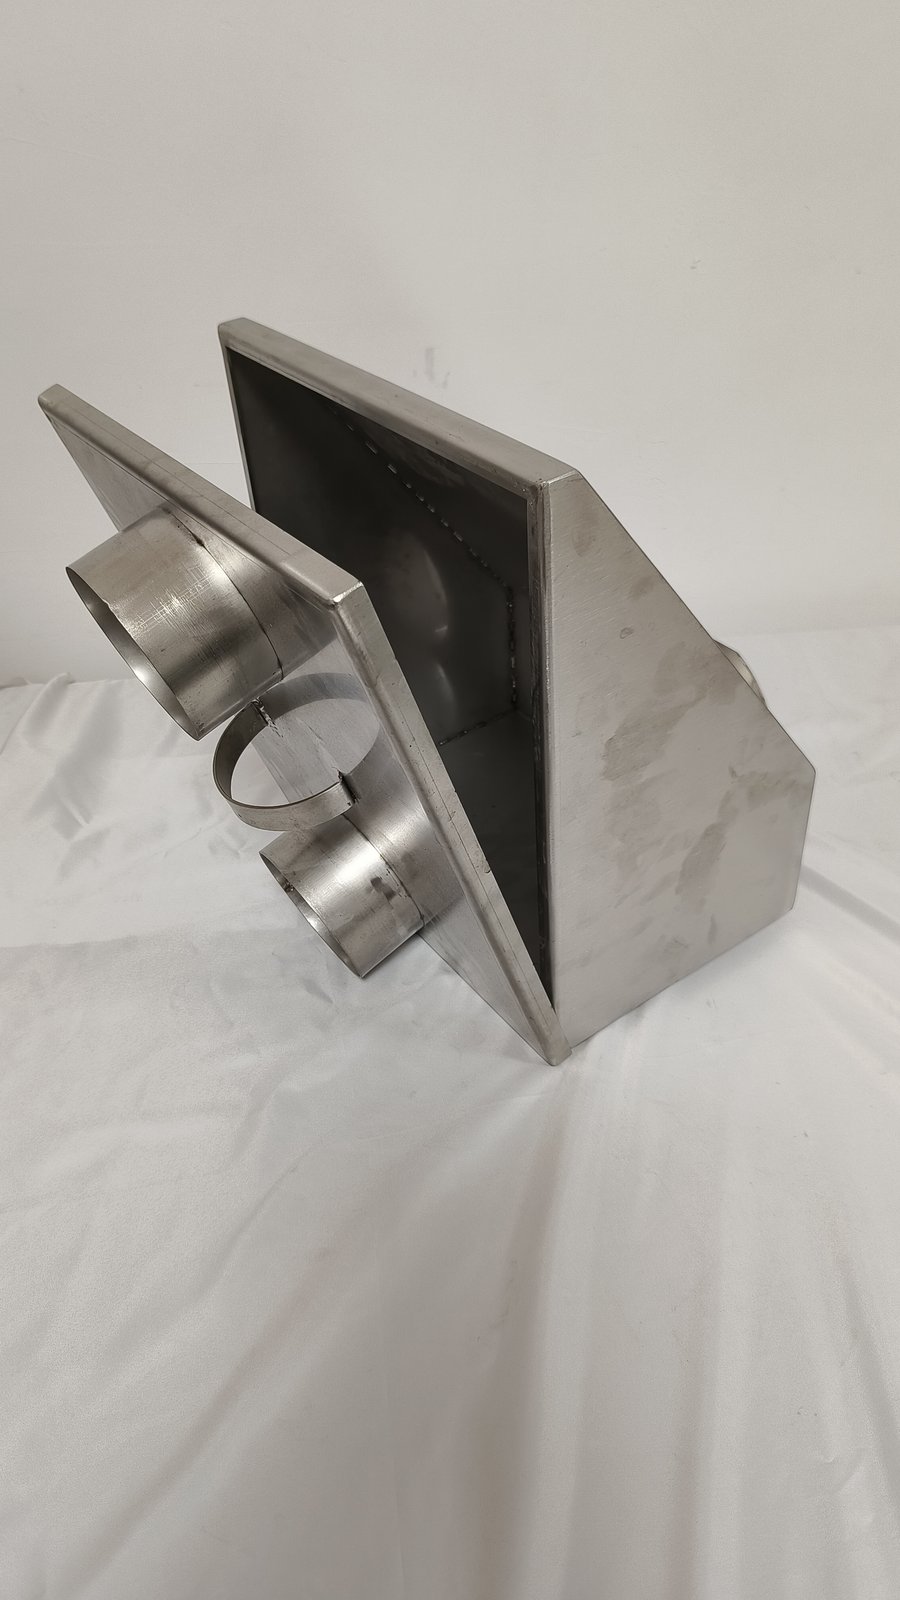
Figura 7: Una transizione per condotto in lamiera saldata: uscite tubolari saldate su un corpo scatolato.
Tempi di consegna, costo e processo d’ordine
Dalla progettazione al campione
La saldatura in lamiera inizia con la revisione del giunto, non con la torcia. Verifichiamo il disegno per l’accesso alla giunzione, poiché una saldatura a cui non si può accedere con la torcia non può essere eseguita; per il tipo di giunto e lo spessore; per sapere se la giunzione deve essere sigillata, rifinita o lasciata grezza; e per l’ordine delle operazioni, poiché una parte saldata dopo la verniciatura perde la sua finitura.
I campioni seguono in 5 a 10 giorni lavorativi dopo l’approvazione del disegno per un assemblaggio piegato e saldato, e richiede più tempo dove è necessario costruire una fixture per saldatura. Il primo campione viene controllato per distorsione e squadratura rispetto al disegno, e per tenuta se la sigillatura è specificata, prima che la serie venga rilasciata.
Cosa determina il costo
La saldatura in lamiera è tariffata in base alla lunghezza e complessità della giunzione, non al peso della parte. Una giunzione corta in una posizione scomoda costa più di una giunzione lunga su un banco aperto, perché l’accesso e la riposizionamento dominano. La rifinitura e la finitura sono operazioni separate e spesso costano quanto la saldatura stessa, specialmente dove una giunzione in acciaio inossidabile deve essere levigata e lucidata.
Il costo della fixture è l’altra variabile. Una parte saldata una sola volta non necessita di fixture; una parte saldata cinquanta volte l’anno ne richiede una, e la fixture è addebitata una volta e poi ammortizzata. Gli acquirenti che pianificano un programma ripetuto dovrebbero aspettarsi quel setup sul primo ordine piuttosto che ripartito invisibilmente sul prezzo unitario.
Dimensioni della serie e fasce di prezzo
La saldatura in lamiera è un business a volume basso-medio. I corpi di custodia solitamente corrono da 20 a 100 unità per serie, da tre a sei serie all’anno, con un ordine minimo di circa 20 unità una volta che esiste una fixture. I prezzi FOB per una custodia saldata, rifinita e rivestita cadono tipicamente tra USD 40 e USD 180 a seconda delle dimensioni, dello spessore, della lunghezza della giunzione e della finitura, mentre un telaio tubolare saldato parte da USD 25 a USD 90.
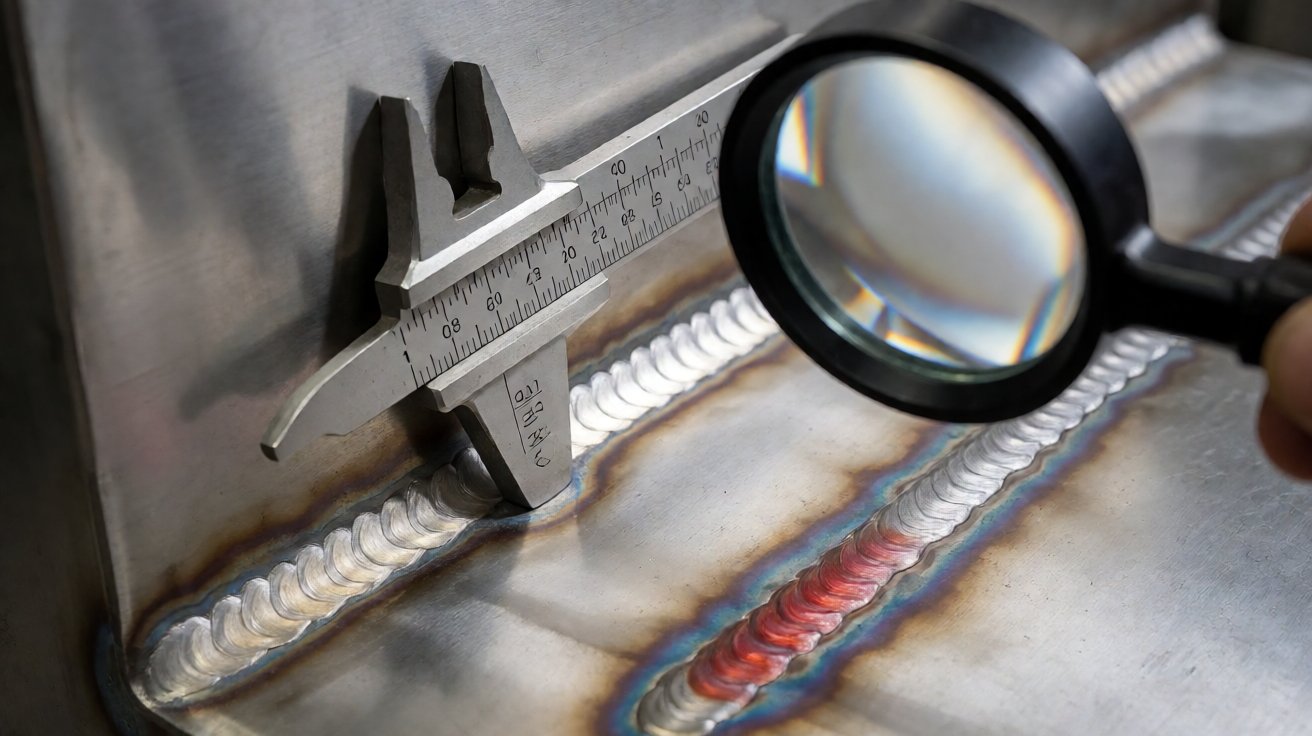
Figura 8: Ispezione saldatrice: calibro di cordone sulla saldatura, penetrante a tinta sulla giuntura adiacente.
Tre Programmi di Saldatura in Lamiera
Un Armadio Esterno IP66 per un Integratore Europeo
Un integratore di custodie aveva bisogno di un armadio di controllo esterno che mantenesse la protezione IP66 durante un test con lancia idrica, con ogni giuntura continua e il telaio della porta sufficientemente squadrato perché il guarnizione sigillasse su tutti e quattro i lati. L’armadio era in acciaio a caldo/laminato a freddo da 2,0 mm con un corpo piegato e una giuntura angolare saldata.
Abbiamo saldato l’assieme in lamiera con MIG sulle giunture angolari, sequenziate per bilanciare la contrazione, quindi rifinite e sottoposte a prova di tenuta di ogni unità prima della verniciatura. Le consegne avvenivano con 60 unità, quattro volte l’anno, con un MOQ di 20 e prezzi FOB da USD 95 a USD 140. Il primo lotto è stato spedito 25 giorni dopo l’approvazione, il registro delle prove di tenuta è stato accompagnato a ciascun lotto e il valore annuo era approssimativamente di USD 28.000.
Un Carcassa Inox Lavabile per un Produttore di Attrezzature Alimentari
Un produttore di attrezzature alimentari aveva bisogno di una custodia in acciaio inossidabile che potesse essere lavata quotidianamente, senza fessure dove i batteri potessero accumularsi: tutte le saldature continue, rifinite a filo e passivate successivamente. La parte era in grado 304 da 1,5 mm con un’uscita a tubo saldata alla base.
La saldatura in lamiera è stata eseguita interamente con TIG con radice purgata, rifinita a filo e passivata, e ogni unità è stata ispezionata con penetrante a tinta lungo la giuntura interna. Le consegne avvenivano con 35 unità, tre volte l’anno, con un MOQ di 10 e prezzi FOB da USD 120 a USD 185. I tempi di consegna del primo lotto erano di 28 giorni e il valore annuo era approssimativamente di USD 17.000.
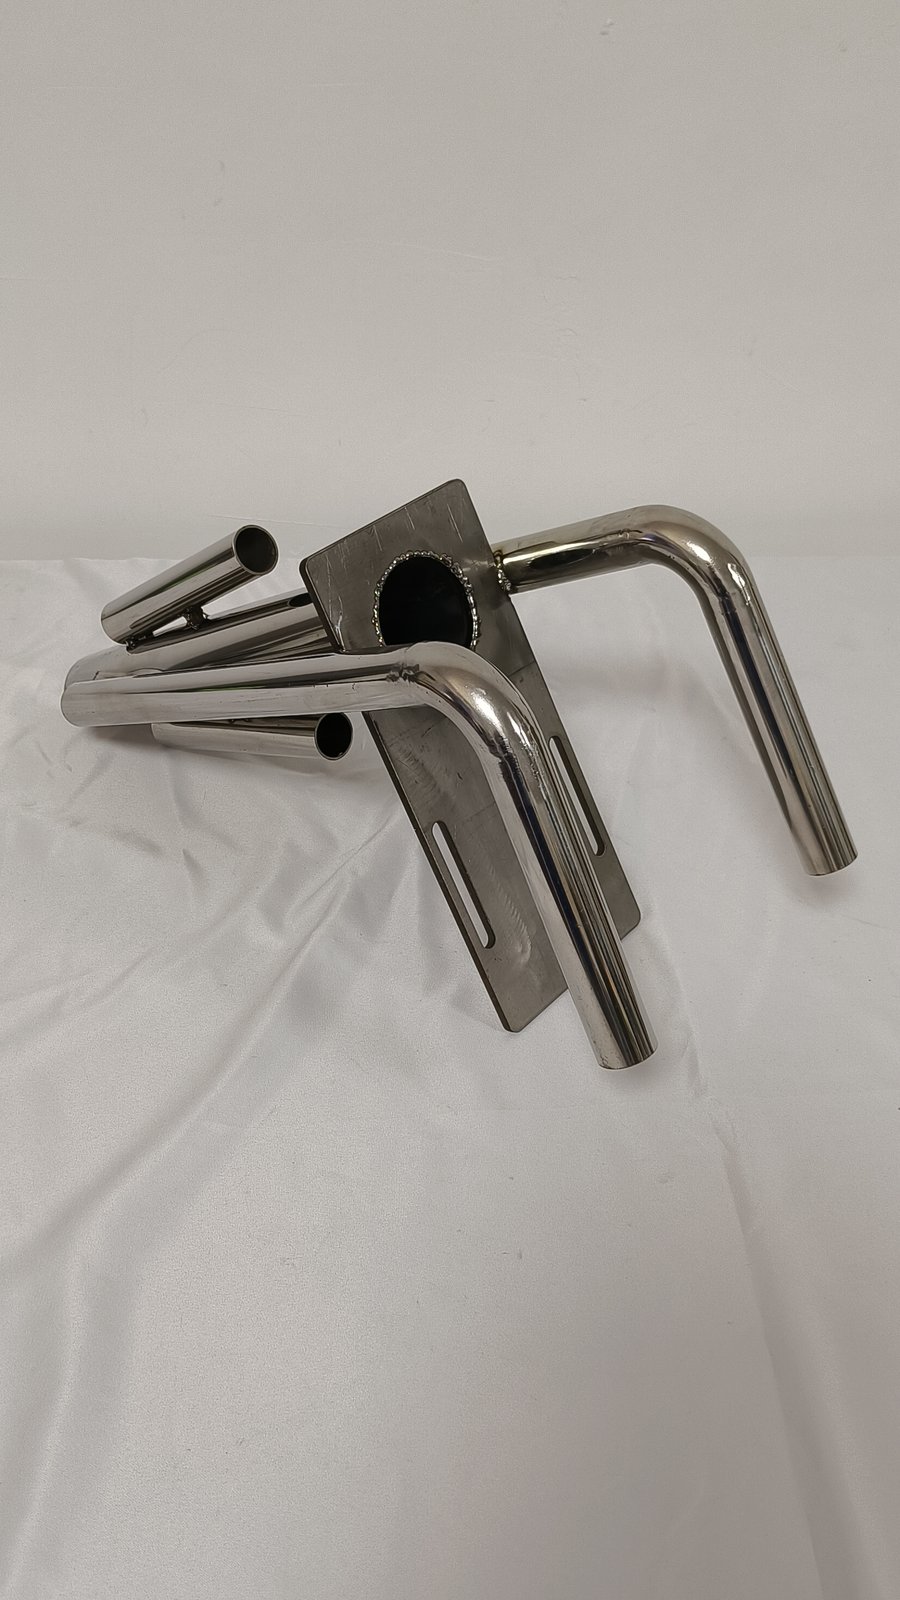
Figura 9: Un assemblaggio di tubi lucidato dove ogni saldatura è stata fusa nell’acciaio di base.
Scegliere un Partner di Saldatura per Lamiera
Cosa Chiedere alla Stima
Fai cinque domande prima di confrontare i prezzi per la saldatura di lamiera. Quale processo viene applicato su ciascuna giuntura e perché? La saldatura è continua o a punti, e questo è sufficiente per la tenuta specificata? Il pezzo verrà saldato in un’incudine o a mano libera? Qual è lo standard di finitura sulle giunture visibili, ed è incluso? E le qualifiche dei saldatori sono disponibili se si applica una norma strutturale?
Le risposte separano rapidamente i fornitori. Una stima che specifica il processo per giuntura, indica lo standard di finitura e include il test di tenuta è confrontabile; una stima che elenca solo il peso e il prezzo non lo è, perché due fabbri possono produrre la stessa distinta base con una qualità di saldatura molto diversa e nessun prezzo rivela quale sia.
Dove i Fornitori Falliscono
I fallimenti nella saldatura di lamiera si verificano negli stessi posti. Un’incudina tenuta ermeticamente perde in un angolo perché la giuntura è stata saldata a punti e poi verniciata, nascondendo il vuoto. Un pannello si piega perché è stato saldato a mano libera senza incudine. Una giuntura in acciaio inox si arrugginisce entro un anno perché la radice non è stata protetta o la saldatura non è stata passivata. Una giuntura visibile sembra inaccettabile perché la finitura era preventivata come extra.
Nessuno di questi è esotico. Sono il risultato prevedibile di preventivare un assemblaggio saldato come se fosse piegato, e si evitano rivedendo la giunzione prima che il primo pezzo venga tagliato.
Come Opera XHX Metal
XHX Metal produce parti in lamiera e assemblaggi saldati per clienti dell’export da Dongguan dal 2014, in una fabbrica di 2.000 metri quadrati con circa 30 dipendenti e una capacità annuale di 500.000 pezzi. L’elenco delle attrezzature copre due macchine di taglio laser a fibra da 6 kW a +-0,01 mm, punzonatura CNC, piegatura CNC, saldatura TIG e MIG, e verniciatura a polveri tramite partner certificati, il tutto sotto ISO 9001:2015 con documentazione CE e registrazioni SGS. La struttura per la gestione della qualità delle saldature è descritta in ISO 3834.
Per un programma di saldatura di lamiera, i campioni seguono in 5-10 giorni lavorativi e i primi lotti in 15-30 giorni, estendibile a 35 giorni se è necessaria un’incudine di saldatura. Invia un disegno o un campione con il materiale, lo spessore, il requisito di tenuta e la finitura attraverso la pagina di contatto; i lavori correlati sono descritti nella pagina delle capacità in lamiera e nella pagina della capacità di verniciatura a polveri, e le richieste raggiungono anche sales01@xinghaoxin.com.
Domande Frequenti
Cosa è la saldatura di lamiera?
È l’unione di parti di lamiera formate sciogliendone i bordi insieme, utilizzando TIG, MIG o saldatura a resistenza a punti, con o senza materiale d’apporto. Viene usata per costruire incudine sigillate, telai strutturali e assemblaggi di tubi che non possono essere realizzati solo piegando.
Come si evita che la lamiera sottile si deformi durante la saldatura?
Controllando l’apporto di calore e la sequenza: corrente inferiore, avanzamento più rapido, saldatura a punti o a ritorni invece di un’unica corsa lunga, saldatura bilanciata su parti simmetriche, un’incudine che tenga il pezzo piatto e barre di sostegno in rame per estrarre il calore dalla giuntura.
Si può saldare l’acciaio inox da 0,8 mm senza bruciare?
Sì, con TIG a bassa amperaggio e buon adattamento. Sotto 1,0 mm la tolleranza del vuoto è molto stretta, quindi i pezzi devono essere tagliati e piegati accuratamente prima della saldatura, ed è di solito necessaria un’incudine per tenere chiusa la giuntura.
Fate test di tenuta sulle incudine saldate?
Sì, dove una tenuta è specificata. Le incudine che devono raggiungere IP65 o superiore sono sottoposte a test di tenuta prima della verniciatura, di solito per perdita di pressione o immersione in acqua, e la registrazione del test è fornita con il lotto.
Quali documenti accompagnano un ordine saldato?
Il disegno approvato, i certificati di materiale con grado e numero di colata, l’identificazione del materiale d’apporto e del gas, i registri di qualificazione del saldatore dove si applica una norma, la registrazione di ispezione e la registrazione del test di tenuta se la tenuta era specificata.
Quanto tempo richiede la saldatura di lamiera?
I campioni seguono in 5-10 giorni lavorativi dopo l’approvazione del disegno, più a lungo dove è necessario costruire un’incudine di saldatura. I primi lotti di produzione spediscono in 15-30 giorni, estendibile a 35 giorni per un grande assemblaggio saldato con finitura e verniciatura.
Please provide the English text you would like translated.

