Dernière mise à jour : 22 octobre 2026 | Par l’équipe XHX Metal Engineering
La soudure de tôlerie consiste à assembler des pièces en acier, en inox ou en aluminium formées, en fusionnant leurs bords ensemble, avec ou sans fil d’apport, afin que l’assemblage supporte des charges, maintienne sa forme et, souvent, un joint d’étanchéité. Chez XHX Metal, la soudure de tôlerie couvre les travaux de TIG, MIG et de soudage par points sur des pièces d’une épaisseur de 0,8 mm à 6 mm, dans une usine de 2 000 m² à Dongguan, en Chine, aux côtés de la découpe laser, de la perçage CNC, du pliage et de la peinture en poudre.
Cet article s’adresse aux acheteurs et ingénieurs qui spécifient des assemblages soudés : ce que couvre la soudure de tôlerie, où les pièces soudées sont utilisées, comment le matériau et l’épaisseur déterminent le procédé, pourquoi la tôle soudée se déforme et comment cela est contrôlé, combien de temps prend un programme, quels documents prouvent la qualité de la soudure, et trois exemples de commande avec les quantités et les fourchettes de prix.
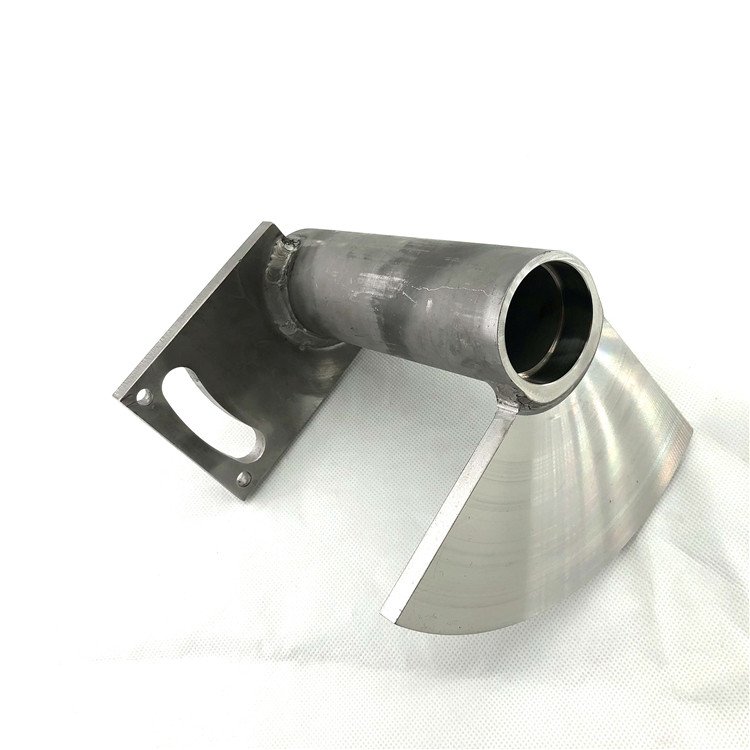
Figure 1: A tube-to-plate fillet weld on a fabricated bracket, bead left as welded for inspection.
Soudure tôlerie : Ce que nous faisons
Les procédés et leurs usages
La soudure tôlerie dans un atelier de fabrication implique généralement trois procédés. Le TIG (GTAW) offre le contrôle le plus fin et le cordon le plus propre, il est donc utilisé sur l’acier inoxydable, sur les têtes fines et sur toute couture qui sera visible ou polie. Le MIG (GMAW) est plus rapide et plus tolérant, ce qui convient à l’acier doux à partir de 2 mm et aux coutures plus longues. La soudure par points par résistance joint les tôles superposées sans apport de métal et est la manière la moins chère de construire un panneau rigide.
Le choix dans la soudure tôlerie est dicté par trois questions : quel matériau, quelle épaisseur, et la couture doit-elle être esthétiquement soignée ou être sous pression ? Une couverture en acier inoxydable de 1.0 mm soudée au MIG aura un aspect brûlé et peut se déformer ; la même pièce en TIG à faible ampérage reste plate et peut être finie au ras.
Ce que nous soudons
Une assemblage typique en tôlerie soudée contient un boîtier, un cadre, des supports, des renforts, des renforts de charnières et parfois une connexion tubulaire. Sur les travaux de boîtier, les soudures sont principalement des coutures d’angle, des assemblages bout à bout là où deux panneaux pliés se rejoignent, et des assemblages tube-plaque pour les entrées de câbles ou les bossels de fixation. Sur les cadres, le travail consiste en assemblages à 45 degrés de tubes carrés et en plaques d’entourage.
Nous prenons également en charge la soudure tôlerie pour des pièces fournies par le client et des assemblages retouchés qui ont échoué à un test d’étanchéité ailleurs. Les deux sont évalués sur les mêmes réponses que pour une fabrication neuve : matériau, épaisseur, longueur de couture, accessibilité, exigence de finition et si la jonction doit être étanche à l’air.
Où se situe la soudure dans la chaîne des procédés
La soudure tôlerie ne fonctionne jamais seule. Un assemblage soudé a déjà été découpé au laser, dédoublé et plié, et après soudage, il est retouché, nettoyé, puis soit thermolaqué soit passivé. Cette séquence est importante car la soudure est l’étape qui déplace la pièce : la chaleur introduit de la distorsion dans un panneau qui était plat lorsqu’il est sorti de la pince à plier, et aucun procédé en aval ne peut l’éliminer.
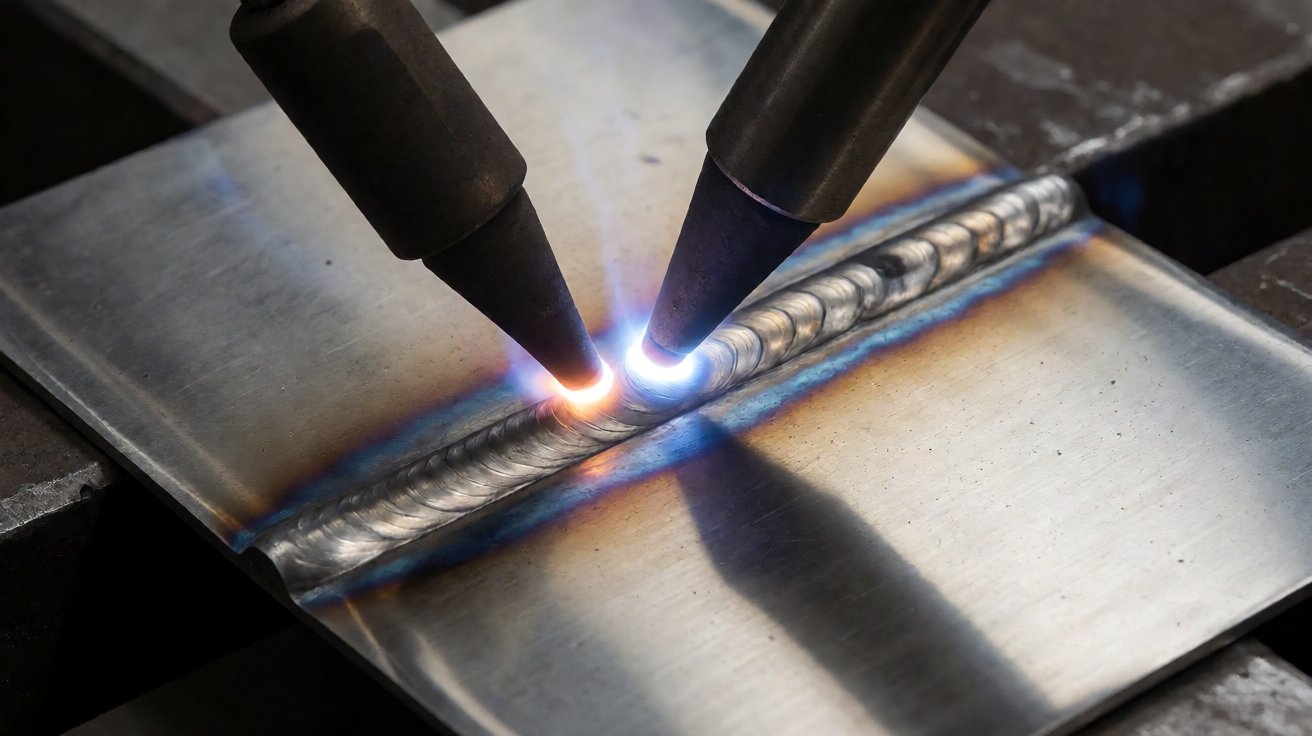
Figure 2: TIG welding thin stainless sheet: stable arc, molten pool and stacked-dime ripple.
Où sont utilisés les assemblages en tôlerie soudés
Boîtiers qui doivent être étanches
Le plus grand groupe de soudage de tôlerie est constitué de boîtiers qui doivent exclure certains éléments. Un armoire électrique extérieure, un boîtier de l’industrie alimentaire lavable ou une borne interactive IP66 nécessitent des soudures continues sur toutes les coutures accessibles à l’eau, car une jointure pliée et rivetée fuit. Les acheteurs spécifient le niveau de pénétration et les soudures en découlent : le code de protection contre les intrusions IEC 60529 définit le niveau de protection IP, et l’atteinte du niveau IP65 ou supérieur sur une boîte fabriquée implique le soudage, et non le simple joint d’étanchéité.
Les boîtiers étanches nécessitent également l’inspection des soudures plutôt que leur simple présomption. Un trou d’aiguille sur une couture d’angle peut passer un contrôle visuel mais échouer à un test au tuyau, c’est pourquoi le travail étanche est testé pour les fuites avant l’application du revêtement, et le record de test voyage avec le lot. La terminologie et les définitions des processus de soudage arc à gaz tungstène suivent AWS A3.0.
Châssis structurels et bases de machines
Le deuxième groupe supporte les charges. Les bases de machines, les châssis de convoyeurs, les caissons d’équipements, les unités d’escaliers et de plateformes et les chariots soudés sont construits à partir de tube carré, d’angle et de tôle, et pour ceux-ci, la tôlerie soudée constitue la structure. Ici, l’exigence est la pénétration et la régularité plutôt que l’aspect, et le mode de défaillance est la fatigue au niveau d’une racine de soudure jamais lissée.
Le soudage structurel de la tôlerie est spécifié selon un code. En Europe, EN 1090 régit les classes d’exécution pour les structures en acier et exige des soudeurs qualifiés selon ISO 9606 ; aux États-Unis, l’équivalent est AWS D1.1. Un fabricant qui ne peut pas présenter des certificats de qualification de soudeur n’est pas un fournisseur structurel, quel que soit l’aspect des échantillons.
Tubes, canalisations et pièces de flux
Le troisième groupe fait circuler l’air, l’eau ou le produit. Les transitions de canaux, les carénages de ventilateurs, les corps de silencieux, les trémies et les collecteurs de tubes sont soudés à partir de tôle et de tube, et la couture doit être à la fois étanche et lisse à l’intérieur, car un cordon de soudure interne rugueux collecte des matériaux et perturbe le flux. Ces pièces sont généralement soudées au TIG et lissées à l’intérieur.
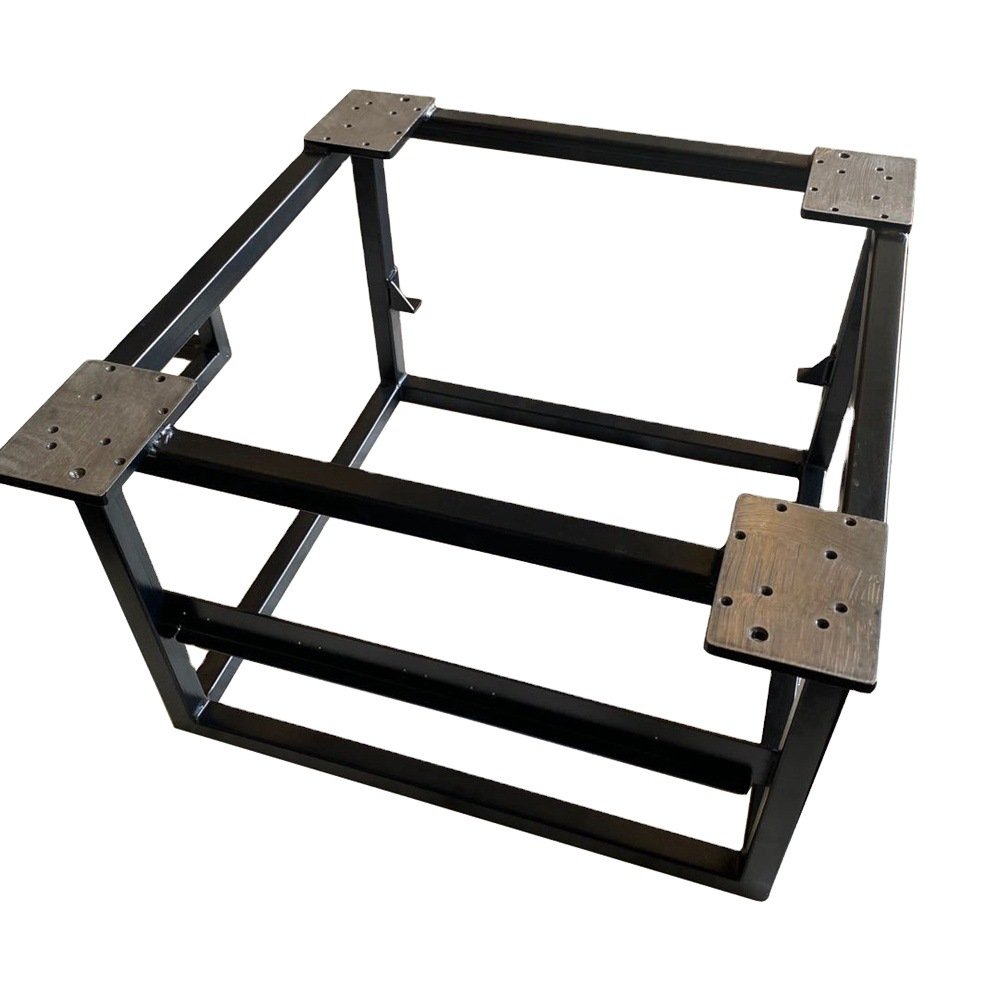
Figure 3 : Un cadre en tube carré soudé avec des plaques d’angle, contrôlé au carré avant revêtement.
Matières et épaisseurs pour la soudure de tôlerie
Acier doux, inox et aluminium
L’acier doux est le plus facile à souder et le plus tolérant face aux erreurs d’ajustement, c’est pourquoi la plupart des cadres sont en acier. La tôle laminée à froid de 1,0 mm et plus se soude proprement au MIG ; en dessous de 1,0 mm, le risque de perforation augmente et le TIG ou le soudage par pointage devient le choix judicieux. Les classifications des métaux de base et de remplissage sont listées par la American Welding Society.
L’inox est le domaine où la soudure de tôlerie devient difficile. Il conduit mal la chaleur, ce qui concentre la chaleur sur la couture et aggrave la distorsion par rapport à l’acier ; il perd également sa résistance à la corrosion si la soudure est surchauffée, ce qui se manifeste par un cordon sombre et granuleux, puis par de la rouille plus tard. La nuance 304 couvre la plupart des travaux et la 316 est utilisée pour l’exposition aux chlorures, comme indiqué sur la page matériaux sur l’acier inoxydable.
L’aluminium nécessite un processus entièrement différent. Sa couche d’oxyde fond bien au-dessus du métal, de sorte qu’un TIG alternatif ou un montage MIG spécialisé est requis, et sa conductivité thermique élimine la chaleur si vite que le préchauffage et un courant plus élevé sont normaux. L’aluminium fin est généralement riveté ou cintré plutôt que soudé dans un atelier de tôlerie.
Métal de remplissage et gaz de protection
Le métal de remplissage et le gaz font partie de la spécification, ce n’est pas un choix d’atelier. L’inox est soudé avec un métal de remplissage de type 308L ou 316L correspondant, l’acier doux avec un fil de type ER70S, et l’aluminium avec un métal de remplissage 4043 ou 5356. Le gaz de protection pour l’inox est généralement de l’argon avec une petite addition d’hydrogène ou d’hélium ; l’acier doux utilise un mélange de CO2 ou d’argon.
L’inox a également besoin que l’arrière de la soudure soit protégé, car la racine s’oxyde sans gaz et c’est cette oxydation qui déclenche la corrosion. Un gaz de purge, un ruban d’appointage ou un enduit de flux remplit cette fonction. Les grades de retrait de teinte thermique sont décrits par ASTM A380.
Limites d’épaisseur et conception des joints
L’épaisseur détermine la conception du joint en soudure de tôlerie. En dessous de 1,5 mm, un bout carré sans interstice et avec pénétration complète est la norme et un chanfrein en V n’est pas nécessaire ; à partir de 3 mm, une préparation en V ou en U est nécessaire pour que l’arc atteigne la racine. La tolérance d’ajustement est stricte pour les matériaux fins, typiquement en dessous de 0,2 mm d’interstice sur un joint bout à bout, car un interstice large ne peut pas être franchi sans brûler le bord.
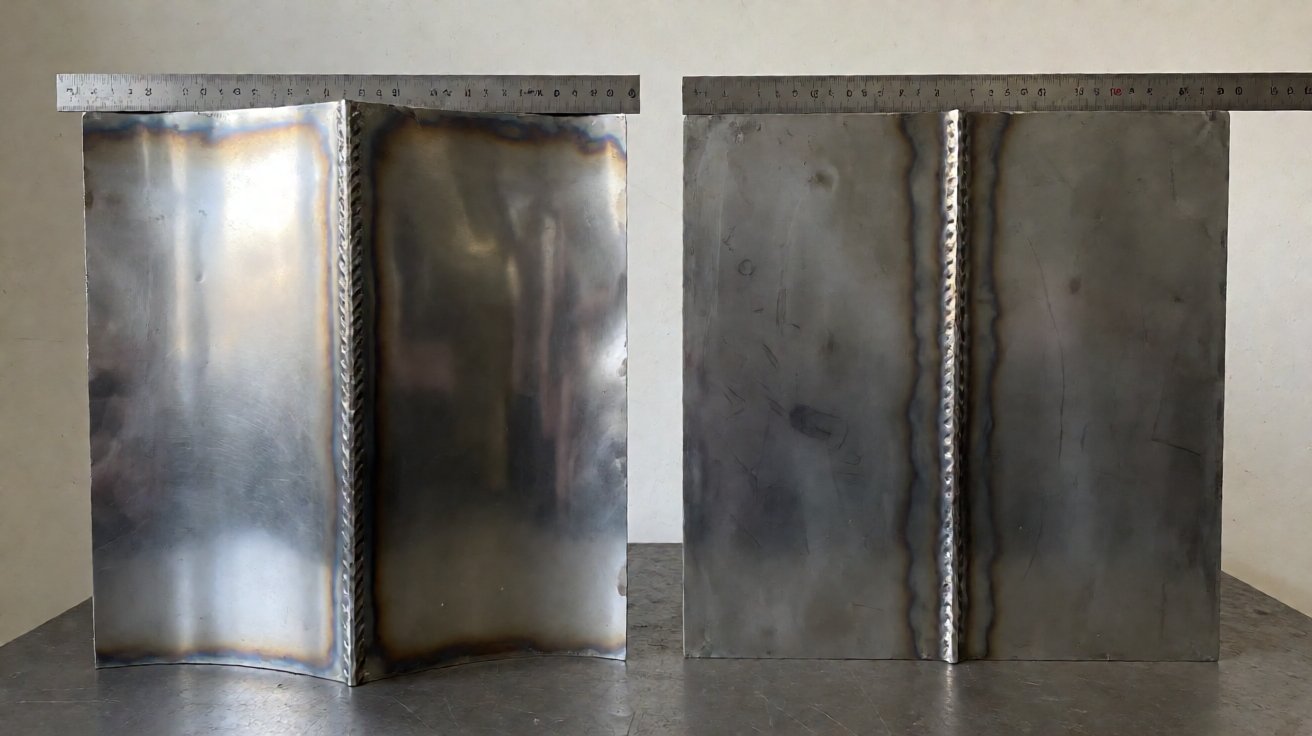
Figure 4: The same seam welded badly and well: a bowed, oil-canned panel beside a flat one.
Pourquoi la soudure de tôlerie provoque des déformations et comment elles sont maîtrisées
Le Mécanisme
Qu’est-ce qui cause la déformation lors de la soudure de tôlerie ? La chaleur localisée. L’arc porte une bande étroite de métal à son point de fusion tandis que la tôle environnante reste froide, et lorsque cette bande se refroidit, elle se contracte. Le résultat est une soudure qui tire vers le court, une arête qui se bombé et une face qui gondole.
Elle prend trois formes, chacune ayant une correction différente : la rétraction longitudinale qui raccourcit la pièce le long de la soudure, la rétraction transversale qui rapproche les côtés, et la déformation angulaire où la soudure se soulève comme une charnière.
Maîtrise par la Séquence et l’Équilibre
La première maîtrise est la séquence. Une longue soudure n’est jamais soudée d’un bout à l’autre en un seul passage ; elle est soudée par points en courtes sections, soit en reculant (back-step), soit en alternant depuis le centre vers l’extérieur. Les deux méthodes répartissent la chaleur et permettent à chaque section de se refroidir avant que la suivante n’y ajoute, et sur une pièce symétrique, les deux côtés sont soudés dans le même ordre pour que la rétraction s’équilibre.
La deuxième maîtrise est le contrainte. Un gabarit qui maintient la pièce à plat force la rétraction contre les étriers plutôt que contre la forme libre, et la pièce revient à plat une fois libérée, c’est pourquoi une tôle soudée dans un gabarit faible peut se bombé dès qu’elle en est sortie.
Maîtrise par l’Aport Thermique et la Technique
L’apport thermique est le courant fois la tension divisé par la vitesse de translation, et chacun est un levier. Un ampérage inférieur, une translation plus rapide et un bain plus petit réduisent tous la chaleur entrant dans la tôle. Les limites sont tabulées dans AWS D1.1.
Deux aides physiques font beaucoup de travail : les barres de renfort en cuivre et les blocs de refroidissement se pincent contre la soudure et extraient la chaleur, ce qui explique pourquoi une soudure en inox sur cuivre reste plus plane.
Maîtrise par la Conception et la Correction
La maîtrise la moins coûteuse a lieu au dessin : garder les soudures loin des grandes faces planes, ajouter une nervure ou un rebord plié près de la soudure, et garder la longueur de soudure courte. Lorsque la conception ne peut pas changer, une pré-déformation fonctionne : la tôle est bombée dans le sens opposé afin que la rétraction la ramène à plat.
Après soudure, la correction est limitée : une soudure dressée peut être ramenée localement et une légère rétraction thermique peut éliminer une vague dans l’acier doux, tandis que l’inox est plus difficile à corriger sans marquer.
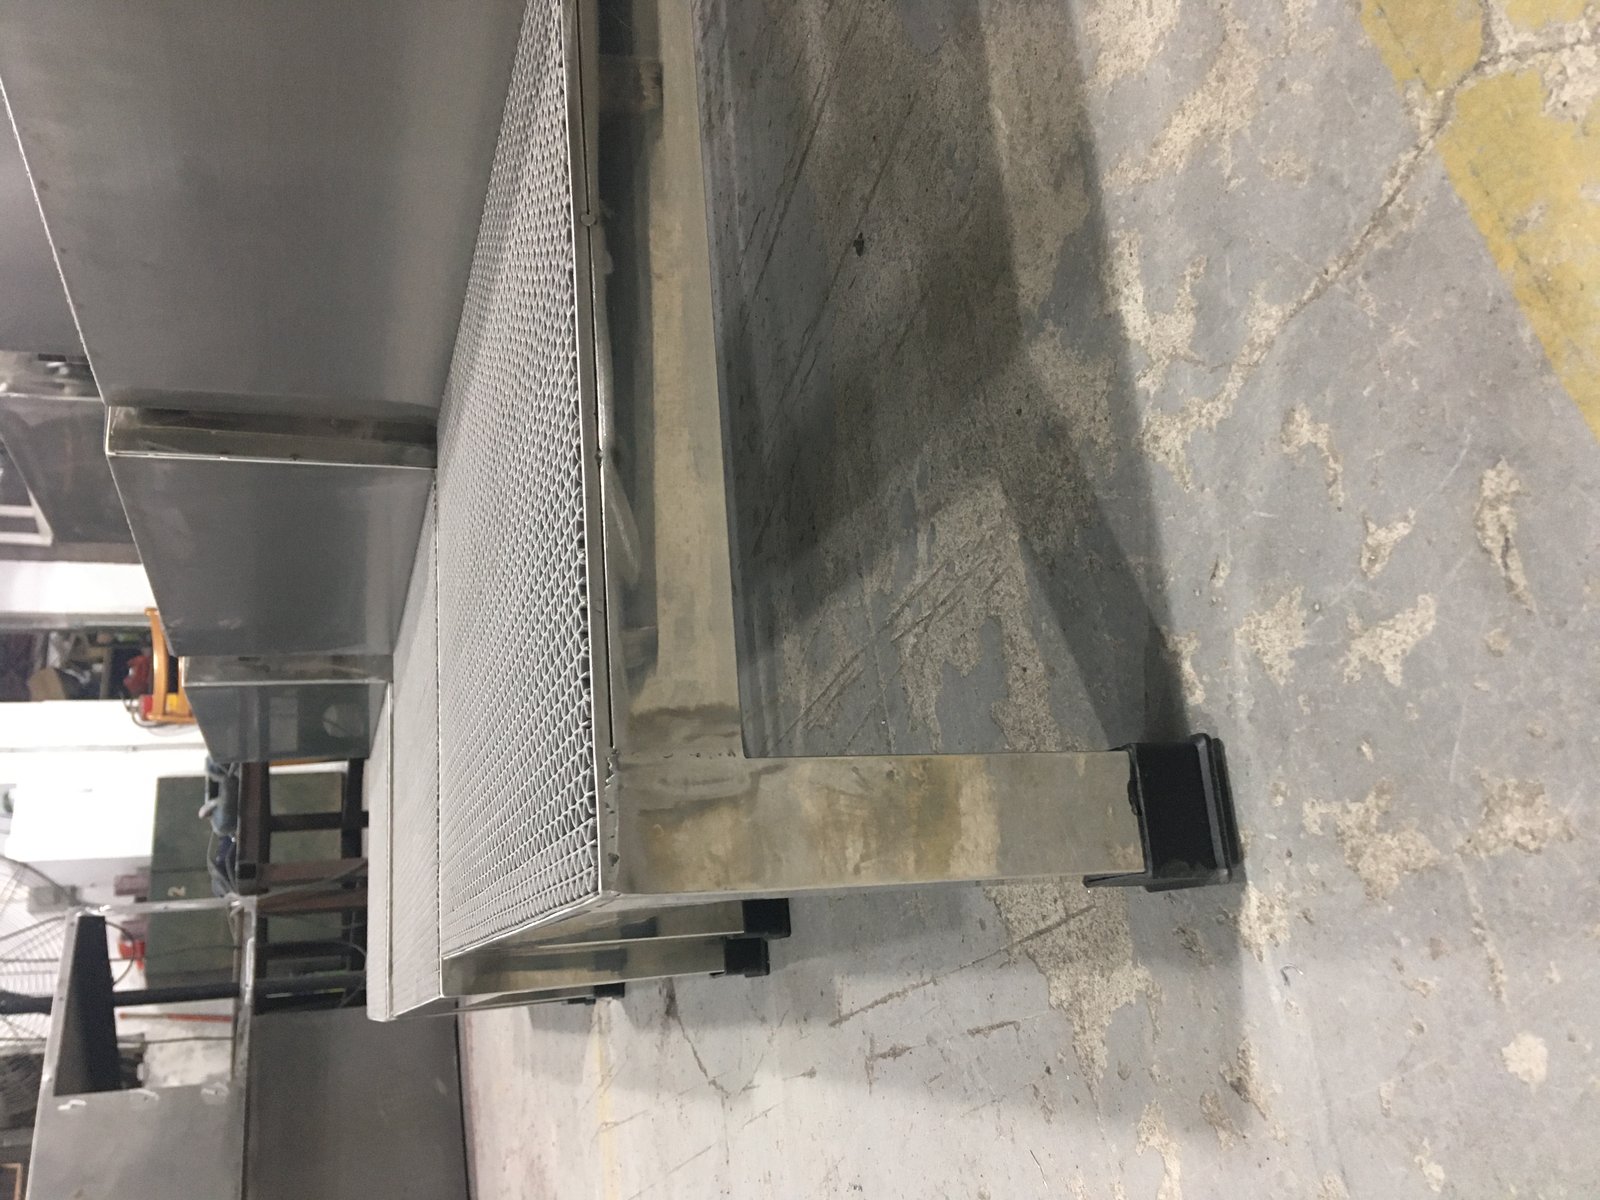
Figure 5 : Unité en pas en acier inoxydable avec soudures complètes dressées à fleur et surface restaurée.
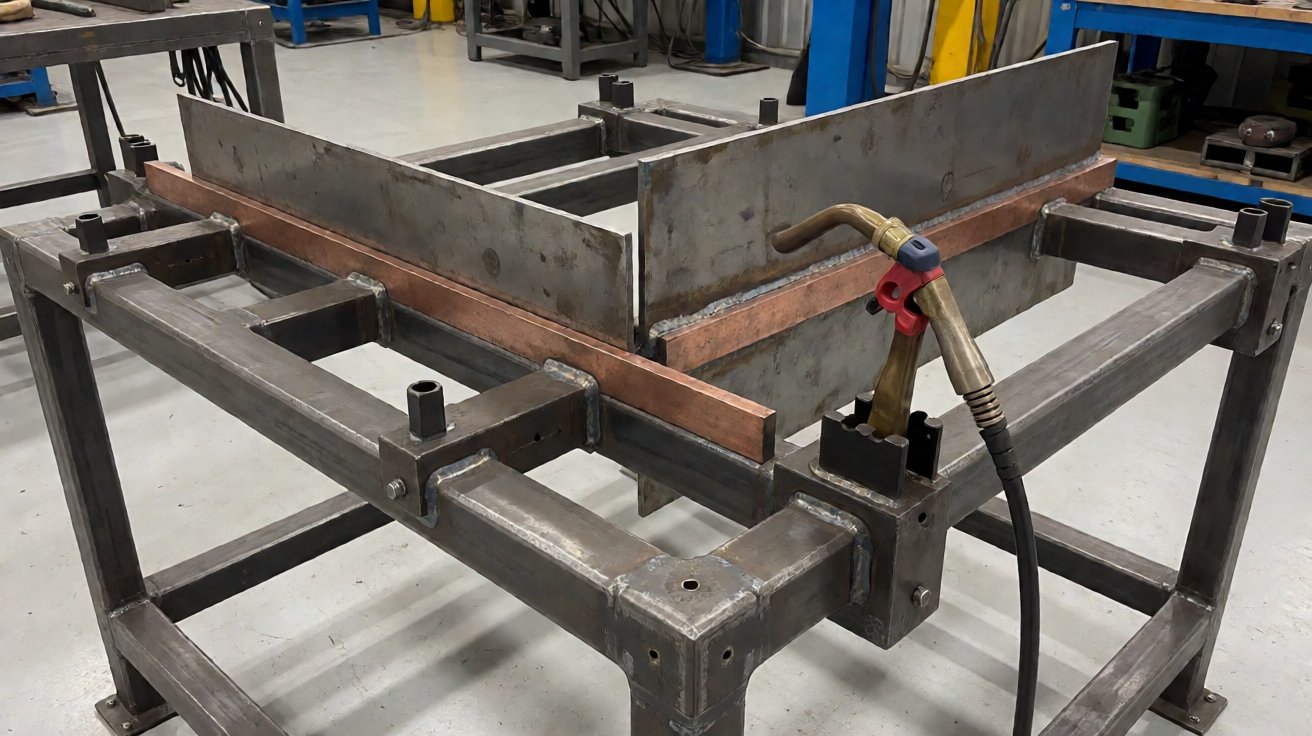
Figure 6 : Un position de soudage avec des pinces à cran et des baguettes en cuivre maintenant un joint aligné.
Qualité de soudure, inspection et documentation
Les défauts qui comptent
Quels sont les risques de qualité en soudage tôlerie ? Ceux qui entraînent un rejet sont prévisibles. La traversée sur tôle fine causée par un courant trop élevé ou une vitesse d’avance trop lente. Le sillon là où l’arc a rongé le métal de base à côté du cordon et aminci la section. La porosité due à une surface sale, un fil d’apport humide ou une perte de gaz de protection. Le défaut de fusion où l’arc a couru sur le cordon au lieu de pénétrer dans la racine. Et la déformation, qui n’est pas un défaut de soudure au sens strict mais qui fait échouer la pièce de la même manière.
Chacun a une contre-mesure directe : adapter le courant à l’épaisseur, nettoyer la jointure jusqu’au métal nu avant soudage, maintenir le débit de gaz réglé et la buse dégagée, et contrôler l’apport de chaleur comme décrit ci-dessus. La plupart des échecs de soudage dans un atelier de tôlerie sont des échecs de préparation plutôt que des erreurs de l’opérateur.
Comment la soudure est contrôlée
L’inspection est étayée à l’exigence. Un contrôle visuel confirme le profil du cordon, la longueur des jambages, le sillon et la décoloration sur chaque pièce. Un gabarit de cordon mesure la longueur des jambages par rapport au plan. Le révélateur de défauts par pénétration capillaire révèle les fissures sortant de la surface et les porosités sur l’acier inoxydable et sur tout joint qui sera étanché, conformément à l’ISO 3452-1. Un test d’étanchéité, soit par chute de pression soit par immersion à l’eau, prouve qu’un boîtier doit maintenir IP65 ou mieux.
Le test destructif ou radiographique n’est pas normal sur les travaux de tôlerie ; il apparaît sur les récipients à pression et les ouvrages de classe structurelle, ce qui est une chaîne d’approvisionnement différente. Ce qu’un acheteur de tôlerie devrait s’attendre à trouver est une inspection dimensionnelle et visuelle avec un enregistrement documenté, ainsi qu’un test d’étanchéité lorsque l’étanchéité est spécifiée.
Les documents qui prouvent la soudure
Une commande de soudage tôlerie devrait arriver avec le plan à sa révision actuelle, les certificats de matériaux indiquant la nuance et le numéro de coulée, l’identification de l’apport et du gaz, les dossiers de qualification des soudeurs si un code s’applique, et l’enregistrement de l’inspection ou du test d’étanchéité du lot. Le traitement post-soudage est également enregistré : la passivation sur l’acier inoxydable selon ASTM A967, et la norme de finition sur les joints visibles.
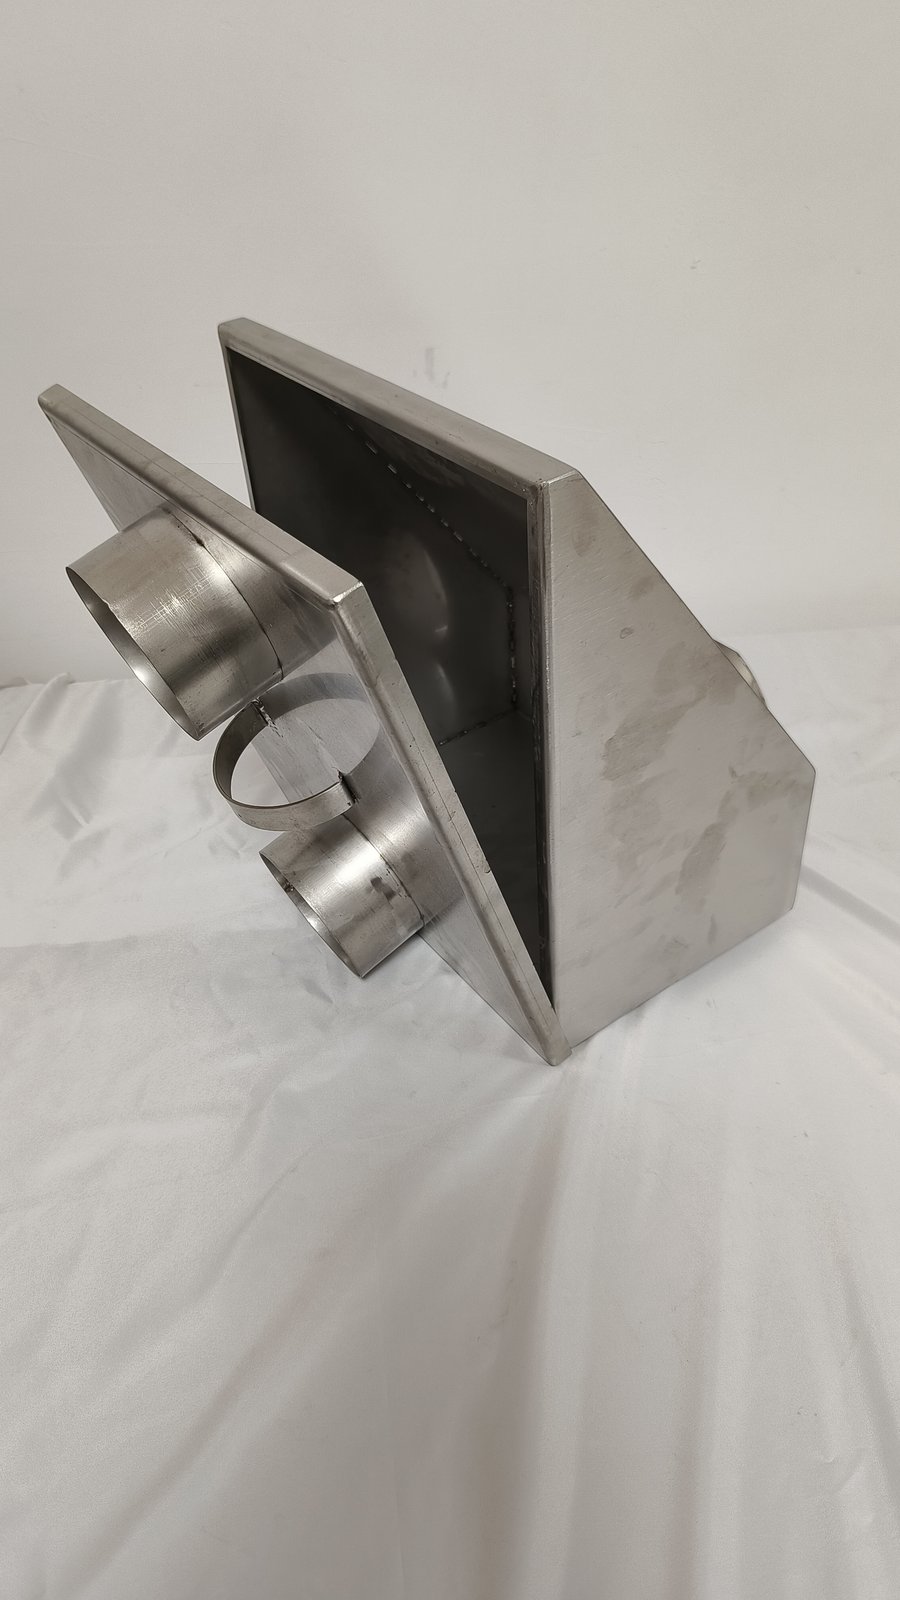
Figure 7: Transition de tuyauterie en tôlerie soudée : des sorties de tube soudées dans un corps de boîte ployée.
Délais, coûts et processus de commande
Du plan à l’échantillon
Le soudage de la tôlerie commence par une revue des assemblages plutôt que par une torche. Nous vérifions l’accès aux cordons de soudage sur le plan, car une soudure inaccessible à la torche ne peut pas être réalisée ; nous vérifions le type de joint et l’épaisseur ; si le cordon doit être étanche, finis ou laissé brut ; et l’ordre des opérations, car une pièce soudée après revêtement perdrait son finition.
Les échantillons sont suivis de 5 à 10 jours ouvrés après validation du plan pour un assemblage ployé et soudé, et plus longtemps si un gabarit de soudage doit être fabriqué. Le premier échantillon est vérifié pour la distortion et l’arrondiment par rapport au plan, et pour l’étanchéité si celle-ci est spécifiée, avant que la série ne soit libérée.
Ce qui détermine le coût
Le soudage de la tôlerie est facturé sur la longueur et la complexité des cordons, et non sur le poids de la pièce. Un court cordon dans une position difficile coûte plus cher qu’un long cordon sur un établi ouvert, car l’accès et la repositionnement prédominent. Le dressage et la finition sont des opérations distinctes et coûtent souvent autant que la soudure elle-même, en particulier lorsqu’un cordon en acier inoxydable doit être fondu et poli.
Le coût du gabarit est l’autre variable. Une pièce soudée une seule fois n’a besoin d’aucun gabarit ; une pièce soudée cinquante fois par an en a besoin, et le gabarit est facturé une fois puis amorti. Les acheteurs planifiant un programme répétitif devraient s’attendre à ce que la mise en place soit facturée sur la première commande plutôt que répartie de manière invisible dans le prix unitaire.
Tailles de lot et fourchettes de prix
La tôlerie soudée est une activité à faible à moyen volume. Les corps de boîtiers tournent généralement entre 20 et 100 unités par lot, trois à six lots par an, avec une commande minimale d’environ 20 unités une fois le gabarit existant. Les prix FOB pour un boîtier soudé, dressé et revêtu se situent typiquement entre 40 USD et 180 USD, selon la taille, l’épaisseur, la longueur des cordons et la finition, tandis qu’un cadre tubulaire soudé s’échelonne de 25 USD à 90 USD.
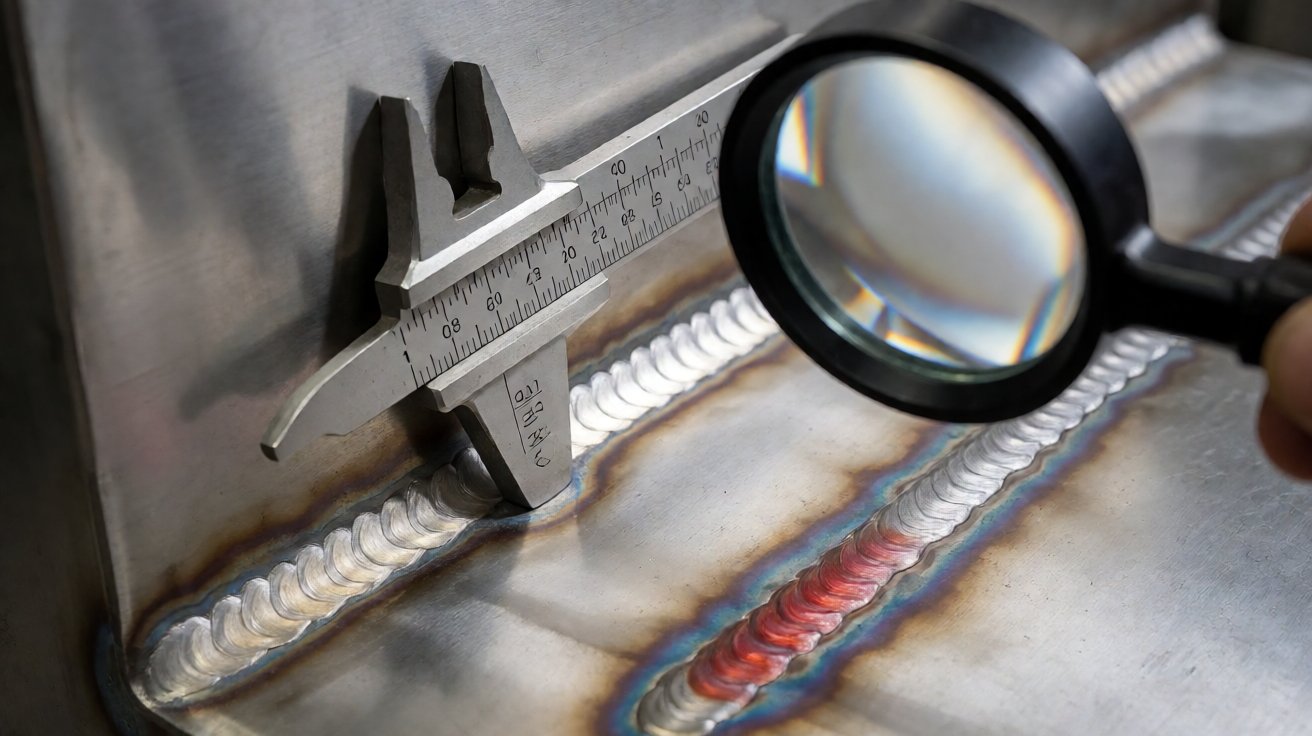
Figure 8: Inspection des soudures : gabarit de chanfrein sur le cordon, pénétrant coloré sur la couture adjacente.
Trois programmes de soudage tôlerie
Un boîtier extérieur IP66 pour un intégrateur européen
Un intégrateur de boîtiers avait besoin d’un coffret de contrôle extérieur capable de maintenir l’IP66 lors d’un test au jet d’eau, avec chaque couture continue et le cadre de la porte assez carré pour que le joint d’étanchéité scelle sur les quatre côtés. Le coffret était en acier à froid laminé de 2,0 mm avec un corps plié et une couture d’angle soudée.
Nous avons soudé l’assemblage tôlerie au MIG sur les coutures d’angle, séquencé pour équilibrer la rétraction, puis avons décapé et testé l’étanchéité de chaque unité avant revêtement. Les lancements se sont déroulés par lots de 60 unités, quatre fois par an, avec un MOQ de 20 et des prix FOB de USD 95 à USD 140. Le premier lot a été expédié 25 jours après approbation, l’historique des tests d’étanchéité a voyagé avec chaque lot, et la valeur annuelle était d’environ USD 28,000.
Un boîtier en acier inoxydable lavable à grande eau pour un fabricant d’équipements alimentaires
Un fabricant d’équipements alimentaires avait besoin d’un boîtier en acier inoxydable pouvant être lavé à grande eau quotidiennement, sans interstice pour que les bactéries s’accumulent : toutes les soudures continues, décapées à plat et passivées par la suite. La pièce était en acier grade 304 de 1,5 mm avec une sortie tubulaire soudée dans la base.
Le soudage tôlerie s’est déroulé entièrement au TIG avec une racine purgée, décapée à plat et passivée, et chaque unité a été contrôlée par pénétrant coloré le long de la couture interne. Les lancements se sont déroulés par lots de 35 unités, trois fois par an, avec un MOQ de 10 et des prix FOB de USD 120 à USD 185. Le délai pour le premier lot était de 28 jours et la valeur annuelle était d’environ USD 17,000.
Un cadre tubulaire soudé pour un intégrateur de convoyeurs
Un intégrateur de convoyeurs avait besoin d’un cadre de base soudé en tube carré 60 x 60 x 3 mm avec des plaques de fixation d’angle, carré à 1,5 mm près en diagonale afin que le convoyeur suive son tracé sans ajustement.
Nous avons construit un gabarit de soudage qui maintenait le cadre carré pendant le soudage, avons exécuté les joints d’angle au TIG avec un séquencement équilibré, et avons vérifié la diagonale sur chaque unité avant revêtement. Les lancements se sont déroulés par lots de 40 cadres, deux fois par an, avec un MOQ de 15 et des prix FOB de USD 55 à USD 85. Le premier lot a été expédié 22 jours après approbation et la valeur annuelle était d’environ USD 11,000.
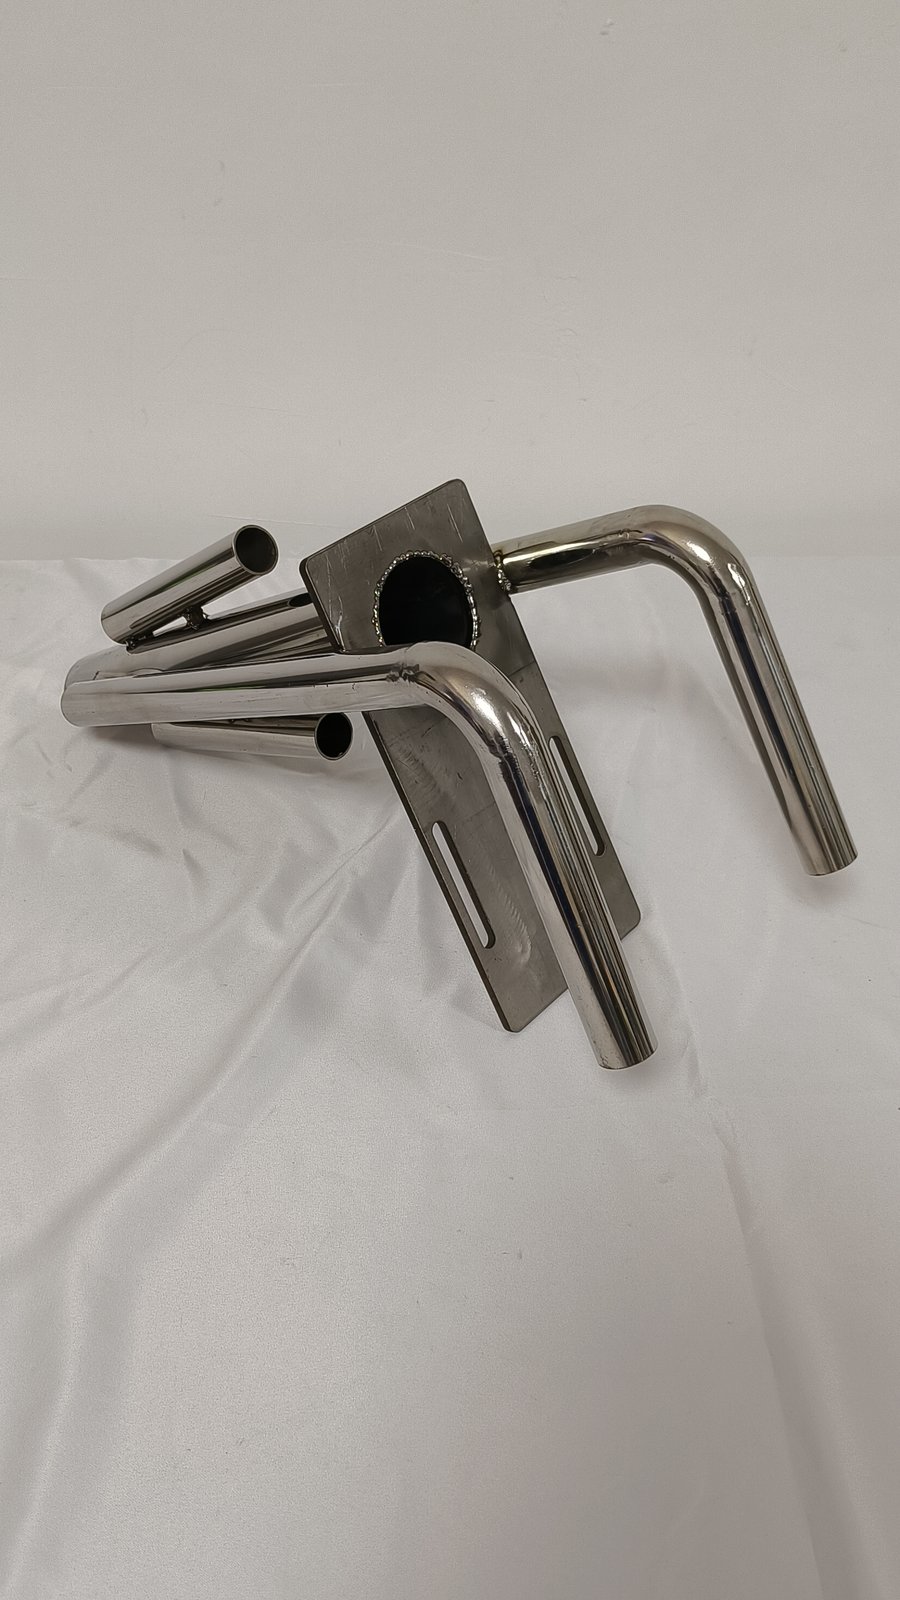
Figure 9: Un assemblage de tubes poli où chaque soude a été adoucie dans le métal de base.
Choisir un partenaire de soudure tôlerie
Ce qu’il faut demander lors de la demande de devis
Demandez cinq choses avant de comparer les prix de la soudure en tôlerie. Quel procédé est utilisé sur chaque cordon de soudure, et pourquoi ? La soudure est-elle continue ou par pointillés, et est-ce suffisant pour l’étanchéité spécifiée ? La pièce sera-t-elle soudée dans un gabarit, ou en libre ? Quelle est la norme de finition sur les cordons visibles, et est-elle incluse ? Et les qualifications des soudeurs sont-elles disponibles si un code de construction structurale s’applique ?
Les réponses distinguent rapidement les fournisseurs. Un devis qui nomme le procédé par cordon, énonce la norme de finition et inclut le test d’étanchéité est comparable ; un devis qui liste un poids et un prix ne l’est pas, car deux fabricants peuvent produire le même plan avec une qualité de soudure radicalement différente, et aucun prix ne révèle lequel.
Où les fournisseurs échouent
Les échecs en soudure de tôlerie se concentrent dans les mêmes endroits. Un boîtier étanche fuit dans un coin parce que le cordon a été soudé par pointillés puis recouvert, masurant l’espace. Un panneau se voûte parce qu’il a été soudé en libre sans gabarit. Un cordon en acier inoxydable rouille en moins d’un an parce que la racine n’a jamais été purgée ou que la soudure n’a jamais été passivée. Un cordon visible semble inacceptable parce que la finition a été soumise comme supplément.
Aucun de ces cas n’est exotique. Ils sont le résultat prévisible du devisage d’un assemblage soudé comme s’il était simplement plié, et ils sont évités en examinant la liaison avant que la première pièce ne soit découpée.
Fonctionnement de XHX Metal
XHX Metal fabrique des pièces en tôlerie et des assemblages soudés pour des clients à l’exportation depuis Dongguan depuis 2014, dans une usine de 2,000 m2 avec environ 30 employés et une capacité annuelle de 500,000 pièces. La liste de l’équipement couvre deux machines de découpe laser à fibre de 6 kW à +-0.01 mm, perçage CN, pliage CN, soudage TIG et MIG, et revêtement en poudre par des partenaires audités, le tout sous ISO 9001:2015 avec documentation CE et enregistrements SGS. Le cadre de gestion de la qualité de soudure est défini dans ISO 3834.
Pour un programme de soudure de tôlerie, les échantillons suivent en 5 à 10 jours ouvrés et les premiers lots en 15 à 30 jours, s’étendant à 35 jours si un gabarit de soudure est nécessaire. Envoyez un plan ou un échantillon avec le matériau, l’épaisseur, la requête d’étanchéité et la finition via la page de contact ; les travaux connexes sont décrits sur la page des capacités en tôlerie et la page des capacités de revêtement en poudre, et les demandes parviennent également à sales01@xinghaoxin.com.
Questions fréquemment posées
Qu’est-ce que la soudure de tôlerie ?
C’est l’assemblage de pièces de tôlerie formées en fusionnant leurs bords ensemble, à l’aide de la soudure TIG, MIG ou par points de résistance, avec ou sans métal d’apport. Elle est utilisée pour construire des boîtiers étanches, des cadres structurels et des assemblages de tubes qui ne peuvent être fabriqués par le simple pliage.
Comment empêcher la tôle fine de se déformer lors de la soudure ?
En contrôlant la densité de chaleur et la séquence : courant plus faible, vitesse d’avance plus rapide, soudure par pointillés ou en recoupant au lieu d’une longue passe continue, soudure équilibrée sur les pièces symétriques, un gabarit qui maintient la pièce à plat, et des barres de support en cuivre pour évacuer la chaleur du cordon.
Pouvez-vous souder de l’acier inoxydable de 0.8 mm sans percer ?
Oui, avec la TIG à faible ampérage et un bon positionnement. En dessous de 1.0 mm, la tolérance de l’espace est très stricte, donc les pièces doivent être découpées et pliées avec précision avant la soudure, et un gabarit est généralement nécessaire pour maintenir le cordon fermé.
Effectuez-vous des tests d’étanchéité sur les boîtiers soudés ?
Oui, lorsqu’une étanchéité est spécifiée. Les boîtiers qui doivent atteindre IP65 ou supérieur sont testés d’étanchéité avant le revêtement, généralement par décroissance de pression ou immersion dans l’eau, et l’enregistrement du test est fourni avec le lot.
Quels documents accompagnent une commande soudée ?
Le plan approuvé, les certificats de matériaux avec la nuance et le numéro de four, l’identification du métal d’apport et du gaz, les enregistrements de qualification des soudeurs si un code s’applique, l’enregistrement d’inspection, et l’enregistrement du test d’étanchéité si l’étanchéité était spécifiée.
Combien de temps prend la soudure de tôlerie ?
Les échantillons suivent en 5 à 10 jours ouvrés après l’approbation du plan, plus longtemps si un gabarit de soudure doit être construit. Les premiers lots de production sont expédiés en 15 à 30 jours, s’étendant à 35 jours pour un grand assemblage soudé avec finition et revêtement.
Je n’ai pas reçu le fragment d’article WordPress à traduire. Veuillez fournir le texte source contenant les balises HTML et les commentaires de blocs pour que je puisse effectuer la traduction conformément à vos instructions.

