Última actualización: 22 de octubre de 2026 | Por el equipo de XHX Metal Engineering
La soldadura de chapa metálica es la unión de piezas de acero, acero inoxidable o aluminio conformadas mediante la fusión de sus bordes, con o sin alambre relleno, para que el ensamblaje soporte cargas, mantenga su forma y, a menudo, una estanqueidad. En XHX Metal, la soldadura de chapa metálica incluye trabajos de TIG, MIG y punto en piezas de 0.8 mm a 6 mm de espesor, en una fábrica de 2.000 m2 en Dongguan, China, junto con corte láser, punzonado CNC, doblado y chapedo.
Este artículo está escrito para los compradores e ingenieros que especifican ensamblajes soldados: qué abarca la soldadura de chapa metálica, dónde se utilizan las piezas soldadas, cómo el material y el espesor deciden el proceso, por qué la chapa soldada se distorsiona y cómo se controla esto, cuánto tiempo tarda un programa, qué documentos acreditan la soldadura y tres ejemplos de pedidos con volúmenes y bandas de precio.
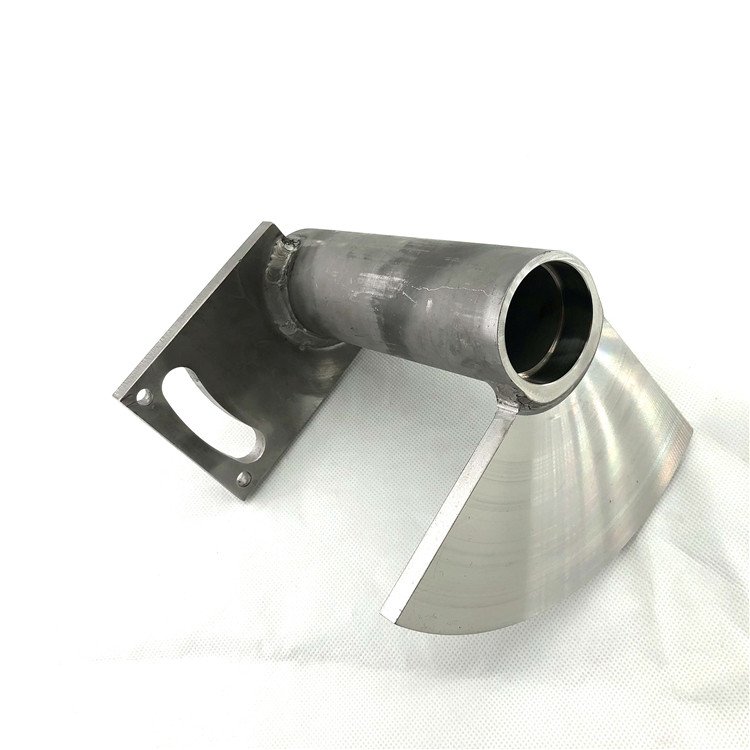
Figura 1: Una soldadura de filete de tubo a chapa en un soporte fabricado, con el cordón tal y como quedó tras la soldadura para su inspección.
Soldadura de Chapa Metálica: Lo Que Hacemos
Los Procesos y Para Qué Sirve Cada Uno
La soldadura de chapa metálica en un taller de fabricación implica la mayoría de las veces tres procesos. El TIG (GTAW) ofrece el control más fino y el cordón más limpio, por lo que se utiliza en acero inoxidable, en calibres finos y en cualquier costura que será visible o pulida. El MIG (GMAW) es más rápido y permisivo, lo cual se adapta al acero dulce de 2 mm en adelante y a costuras más largas. La soldadura por resistencia de puntos une chapas superpuestas sin material de aporte y es la forma más barata de construir un panel rígido.
La elección dentro de la soldadura de chapa metálica está impulsada por tres preguntas: qué material, qué espesor, y si la costura debe tener buena apariencia o soportar presión. Una tapa de acero inoxidable de 1,0 mm soldada con MIG se verá quemada y podría deformarse; la misma pieza con TIG a bajo amperaje se mantiene plana y puede terminarse a ras.
Lo Que Soldamos
Un ensamblaje típico de chapa metálica soldada contiene un cuerpo, un marco, soportes, bosses, refuerzos de bisagra y a veces una conexión de tubo. En trabajos de carcasa, las soldaduras son principalmente costuras de esquina, uniones a tope donde se encuentran dos paneles doblados, y uniones tubo a chapa para entradas de cables o bosses de montaje. En marcos, el trabajo consiste en uniones a 45 grados de tubo cuadrado y refuerzos angulares.
También aceptamos la soldadura de chapa metálica para piezas suministradas por el cliente y reparamos ensamblajes que fallaron una prueba de estanqueidad en otro lugar. Ambos se cotizan con las mismas respuestas que una nueva fabricación: material, espesor, longitud de la costura, acceso, requisito de acabado y si la unión debe ser hermética.
Dónde Se Sitúa la Soldadura en la Cadena de Procesos
La soldadura de chapa metálica nunca está sola. Un ensamblaje soldado ya ha sido cortado por láser, desbarbado y doblado, y después de soldar se desbasta, se limpia y se revierte de polvo o se pasiva. Esa secuencia es importante porque la soldadura es el paso que mueve la pieza: el calor introduce distorsión en un panel que estaba plano cuando salió de la plegadora, y ningún proceso posterior lo elimina.
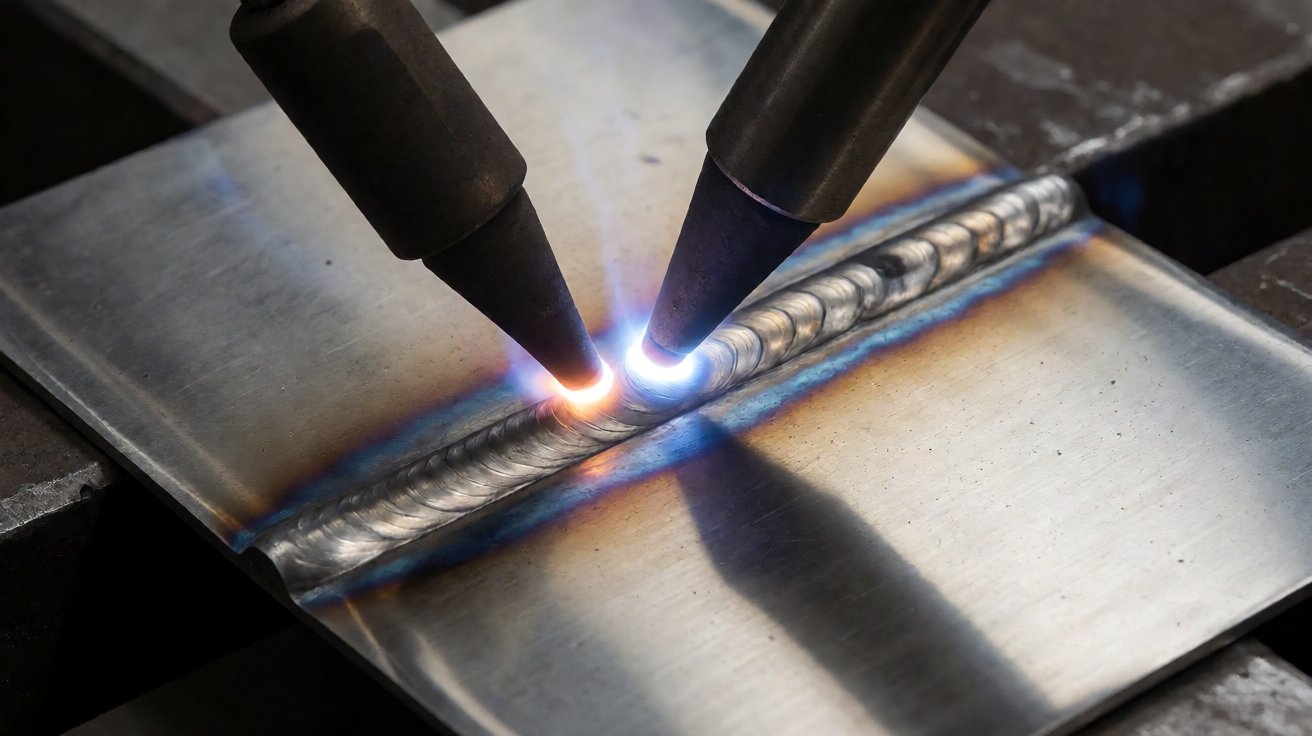
Figura 2: Soldadura TIG de chapa metálica fina de acero inoxidable: arco estable, pozo fundido y ondulado tipo apilamiento de monedas.
Dónde se utilizan las estructuras de chapa metálica soldada
Carcasas que deben sellar
El grupo más grande para la soldadura de chapa metálica son las carcisas que deben mantener algo fuera. Un gabinete eléctrico exterior, una carcasa de la industria alimentaria que se lava a manguera o un terminal IP66 necesita soldaduras continuas en cada costura a la que el agua pueda llegar, porque una unión doblada y remachada filtra. Los compradores especifican el nivel de intrusión y las soldaduras se derivan de él: el código de protección contra intrusiones IEC 60529 define la calificación IP, y alcanzar IP65 o superior en una caja fabricada significa soldar, no solo usar juntas.
Las carcasas selladas también necesitan que la soldadura sea inspeccionada en lugar de asumida. Un agujero de aguja en una costura de esquina pasa una inspección visual y falla una prueba de manguera, por lo que el trabajo sellado se prueba por fuga antes del recubrimiento, y el registro de la prueba viaja con el lote. La terminología de soldadura por arco con electrodo de tungsteno y las definiciones del proceso siguen el AWS A3.0.
Armazones estructurales y bases de máquinas
El segundo grupo soporta carga. Las bases de máquinas, los armazones de transportadores, las patas de equipos, las unidades de escaleras y plataformas y los carros soldados se construyen con tubo cuadrado, ángulo y placa, y para estas la soldadura de chapa metálica es la estructura. Aquí el requisito es penetración y consistencia en lugar de apariencia, y el modo de fallo es la fatiga en un pie de soldadura que nunca fue acabado.
La soldadura estructural de chapa metálica se especifica según un código. En Europa, EN 1090 rige las clases de ejecución para estructuras de acero y requiere soldadores calificados en ISO 9606; en Estados Unidos, el equivalente es AWS D1.1. Un fabricante que no puede mostrar certificados de calificación de soldador no es un proveedor estructural, por muy bien que se vean las muestras.
Tubos, conductos y partes de flujo
El tercer grupo mueve aire, agua o producto. Las transiciones de conductos, carcasas de ventiladores, cuerpos de silenciadores, tolvas y colectores de tubos se sueldan con chapa y tubo, y la costura debe ser a la vez sellada y lisa por dentro, porque un cordón interno áspero recoge material y perturba el flujo. Estas piezas suelen soldarse por TIG y terminarse por dentro.
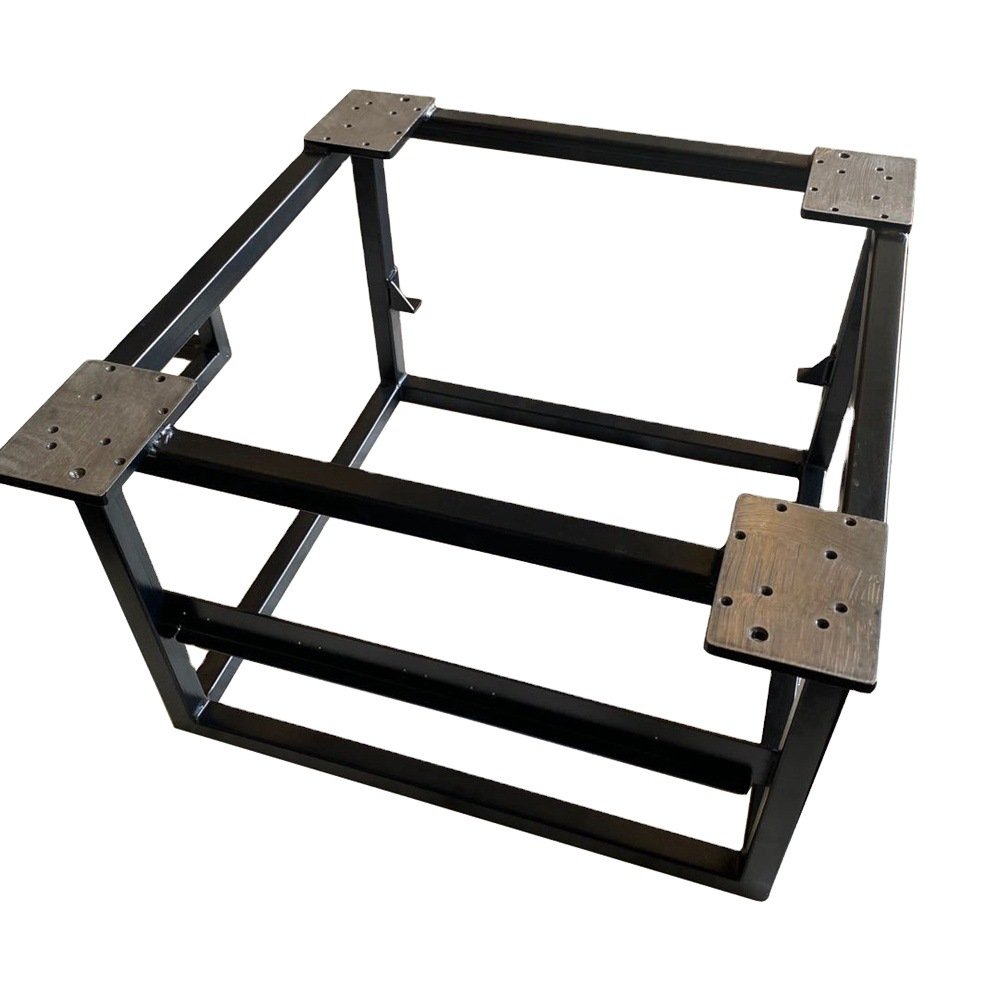
Figura 3: Un marco de tubo cuadrado soldado con placas en las esquinas, verificado que está a escuadra antes del recubrimiento.
Materiales y espesor para soldadura de chapa metálica
Acero al carbono, acero inoxidable y aluminio
El acero al carbono es el más fácil de soldar y el más tolerante con los errores de ensamblaje, por lo que la mayoría de los marcos son de acero. La chapa laminada en frío de 1.0 mm en adelante se suelda limpiamente con MIG; por debajo de 1.0 mm aumenta el riesgo de quemarse y la soldadura TIG o por puntos se convierte en la opción sensata. Las clasificaciones de metal de aporte y metal base las lista la Sociedad de Soldadura Americana.
El acero inoxidable es donde la soldadura de chapa metálica se vuelve difícil. Conduce mal el calor, por lo que el calor se concentra en la costura y la distorsión es peor que en el acero; además pierde su resistencia a la corrosión si la soldadura se sobrecalienta, lo que se manifiesta como una soldadura oscura y azucarada y luego como óxido. La grado 304 cubre la mayor parte del trabajo y la 316 se usa para exposición a cloruros, como se indica en la página de materiales de acero inoxidable.
El aluminio requiere un proceso completamente diferente. Su capa de óxido se funde mucho por encima de la temperatura de fusión del metal, por lo que se requiere TIG en corriente alterna o un equipo MIG especializado, y su conductividad térmica aleja el calor tan rápido que el precalentamiento y una corriente más alta son normales. El aluminio delgado suele remacharse o unirse por rebaba en lugar de soldarse en un taller de chapa metálica.
Metal de aporte y gas de protección
El metal de aporte y el gas son parte de la especificación, no una preferencia del taller. El acero inoxidable se suelda con un metal de aporte correspondiente de 308L o 316L, el acero al carbono con un alambre tipo ER70S, y el aluminio con metal de aporte 4043 o 5356. El gas de protección para acero inoxidable suele ser argón con una pequeña adición de hidrógeno o helio; el acero al carbono se solda con una mezcla de CO2 o argón.
El acero inoxidable también requiere proteger la parte trasera de la soldadura, porque la raíz se oxida sin gas y ese óxido es donde comienza la corrosión. El gas de purga, una cinta de respaldo o un revestimiento fundente realizan esa función. Las grados de eliminación del tinte térmico los describe ASTM A380.
Límites de espesor y diseño de uniones
El espesor define el diseño de la unión en la soldadura de chapa metálica. Por debajo de 1.5 mm, una costura a tope cuadrada sin holgura y con penetración completa es normal y un canal en V no es necesario; a partir de 3 mm se requiere una preparación en V o en U para que el arco llegue a la raíz. La tolerancia de ensamblaje es estricta en material delgado, típicamente menos de 0.2 mm de holgura en una unión a tope, porque una holgura amplia no puede rellenarse sin quemar el borde.
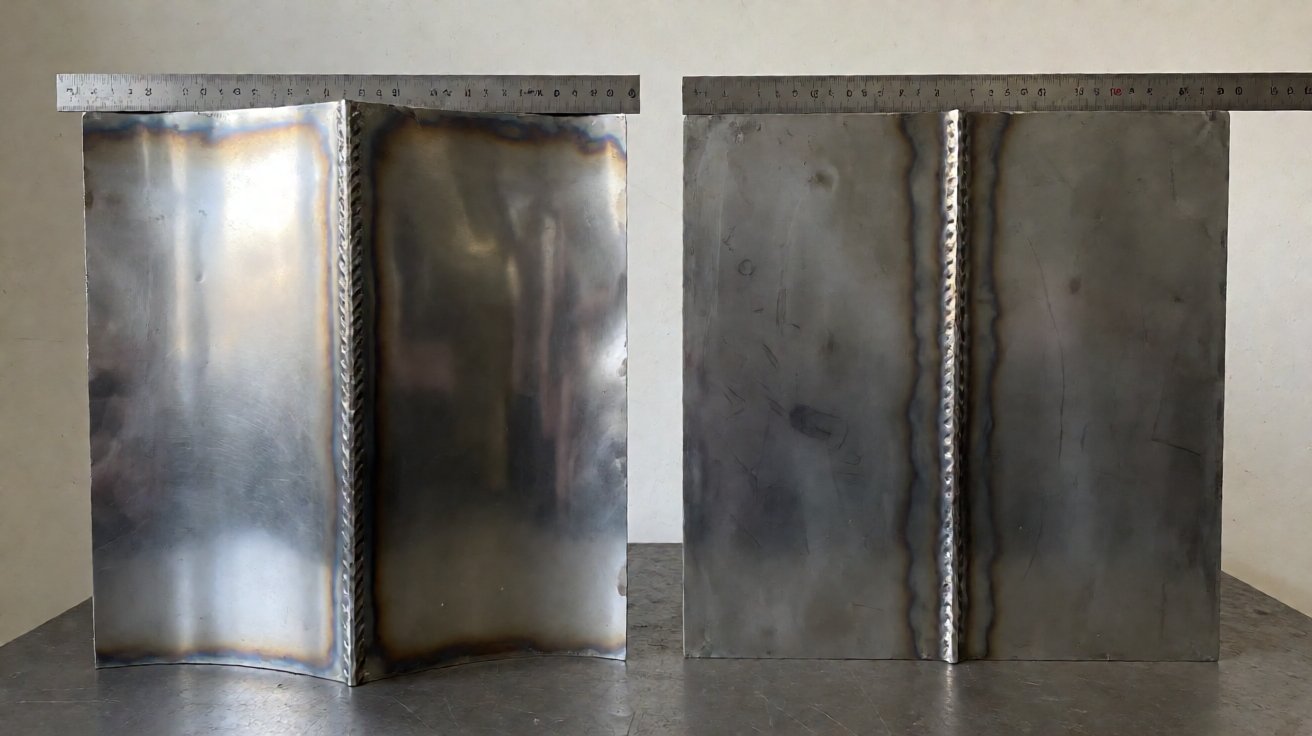
Figura 4: La misma costura soldada mal y bien: un panel arqueado y ondulado junto a uno plano.
Por qué la soldadura de chapa metálica causa distorsión y cómo se controla
El mecanismo
¿Qué causa la distorsión en la soldadura de chapa metálica? El calor localizado. El arco eleva una banda estrecha de metal hasta el punto de fusión mientras la chapa circundante permanece fría, y a medida que esa banda se enfría, se contrae. El resultado es una costura que se acorta, un borde que se arquea y una cara que ondula.
Tiene tres formas, cada una con una solución distinta: encogimiento longitudinal que acorta la pieza a lo largo de la soldadura, encogimiento transversal que une los lados, y distorsión angular donde la costura se levanta como una bisagra.
Control mediante secuencia y equilibrio
El primer control es la secuencia. Una costura larga nunca se ejecuta de principio a fin en una sola pasada; se suelda por puntos en tramos cortos, ya sea en retroceso o alternando desde el centro hacia afuera. Ambos métodos distribuyen el calor y permiten que cada tramo se enfríe antes de que el siguiente se añada, y en una pieza simétrica los dos lados se ejecutan en el mismo orden para que el encogimiento se equilibre.
El segundo control es la sujeción. Un soporte que mantiene la pieza plana fuerza al encogimiento a actuar contra el mordente en lugar de contra la forma libre, y la pieza vuelve a quedar plana al liberarse, por lo que un panel soldado en un soporte débil puede arquearse en el momento en que se retira.
Control mediante aporte de calor y técnica
El aporte de calor es la corriente multiplicada por el voltaje dividido por la velocidad de avance, y cada uno es una palanca. Reducir el amperaje, aumentar la velocidad de avance y tener un baño de fusión más pequeño reducen el calor que entra en la chapa. Los límites están tabulados en AWS D1.1.
Dos ayudas físicas hacen mucho trabajo: las barras de respaldo de cobre y los bloques de enfriamiento se apoyan contra la costura y extraen el calor, por lo que una costura de acero inoxidable sobre cobre se mantiene más plana.
Control mediante diseño y corrección
El control más económico ocurre en el dibujo: mantener las costuras alejadas de las grandes caras planas, añadir una nervadura o un rebaje plegado cerca de la soldadura y mantener la longitud de soldadura corta. Donde el diseño no puede cambiar, funciona un preajuste: el panel se arquea en la dirección opuesta para que el encogimiento lo enderece.
Tras la soldadura, la corrección es limitada: una costura mecanizada puede recuperarse localmente y un ligero encogimiento por calor elimina una onda en acero al carbono, mientras que el acero inoxidable es más difícil de corregir sin dejar marcas.
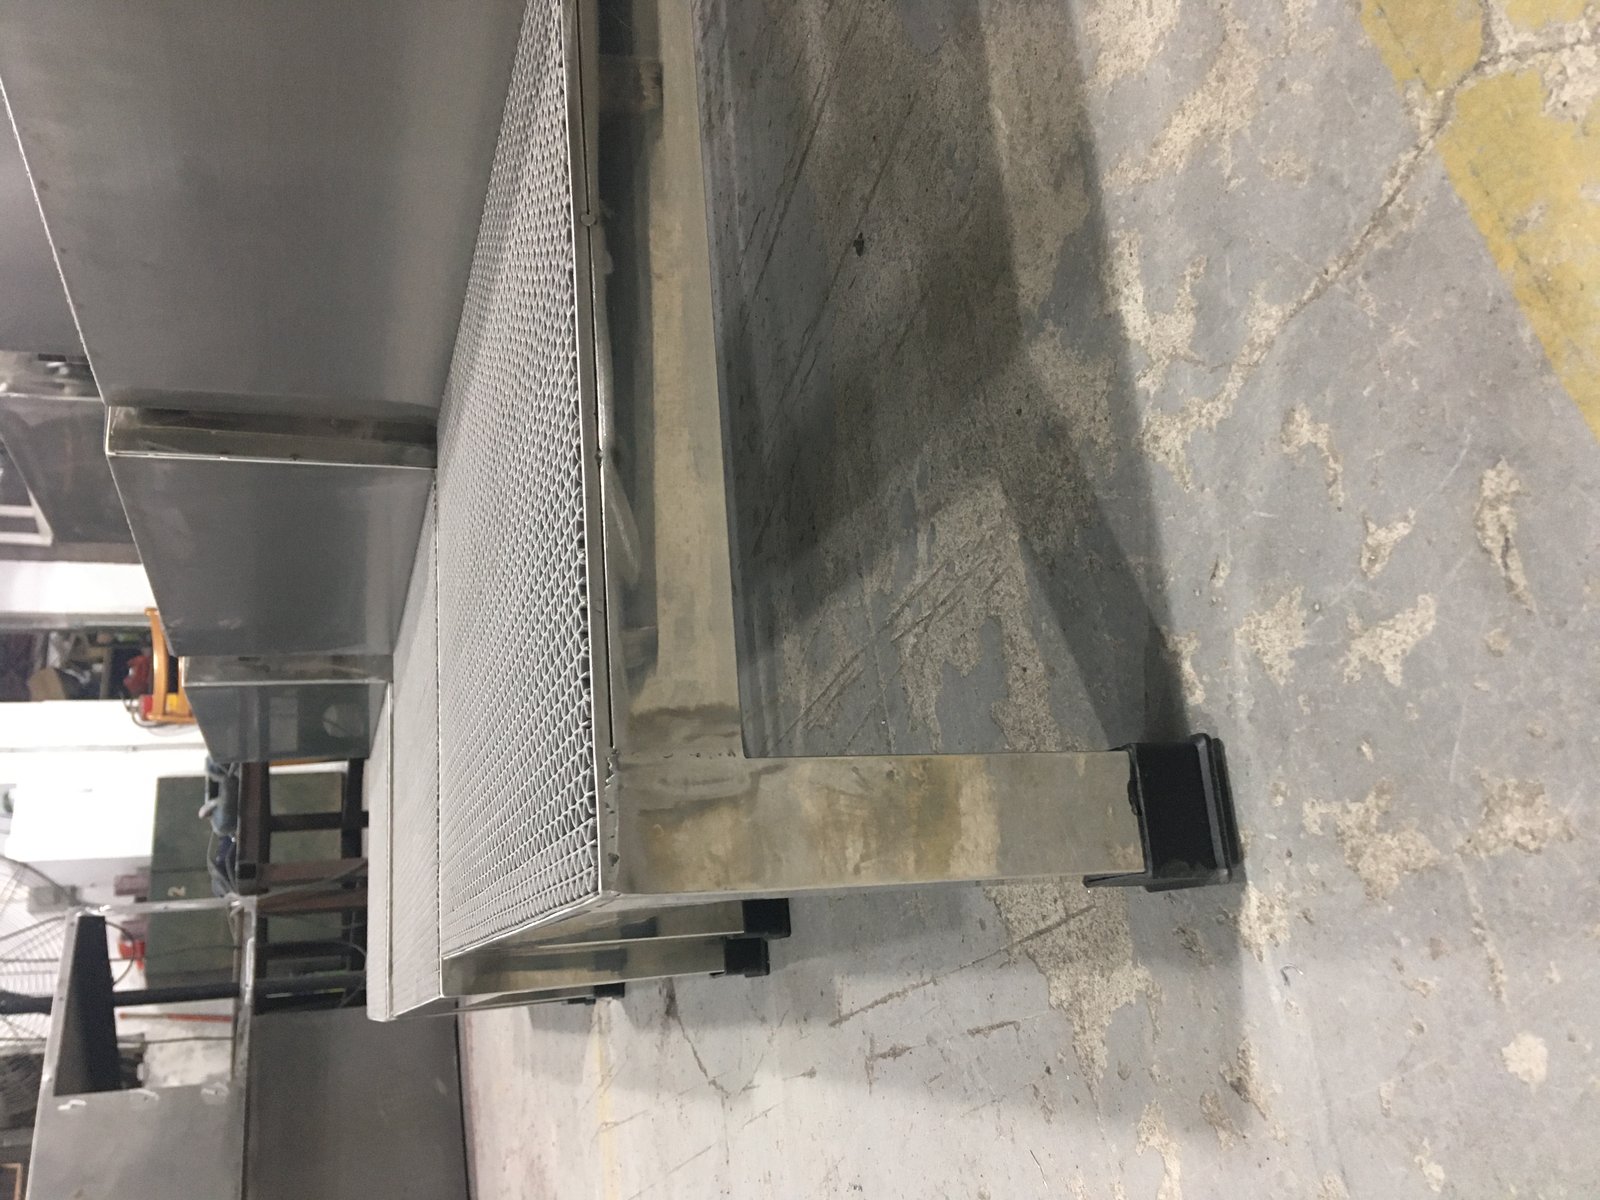
Figura 5: Unidad de escalera de acero inoxidable con soldaduras completas rectificadas a ras y superficie restaurada.
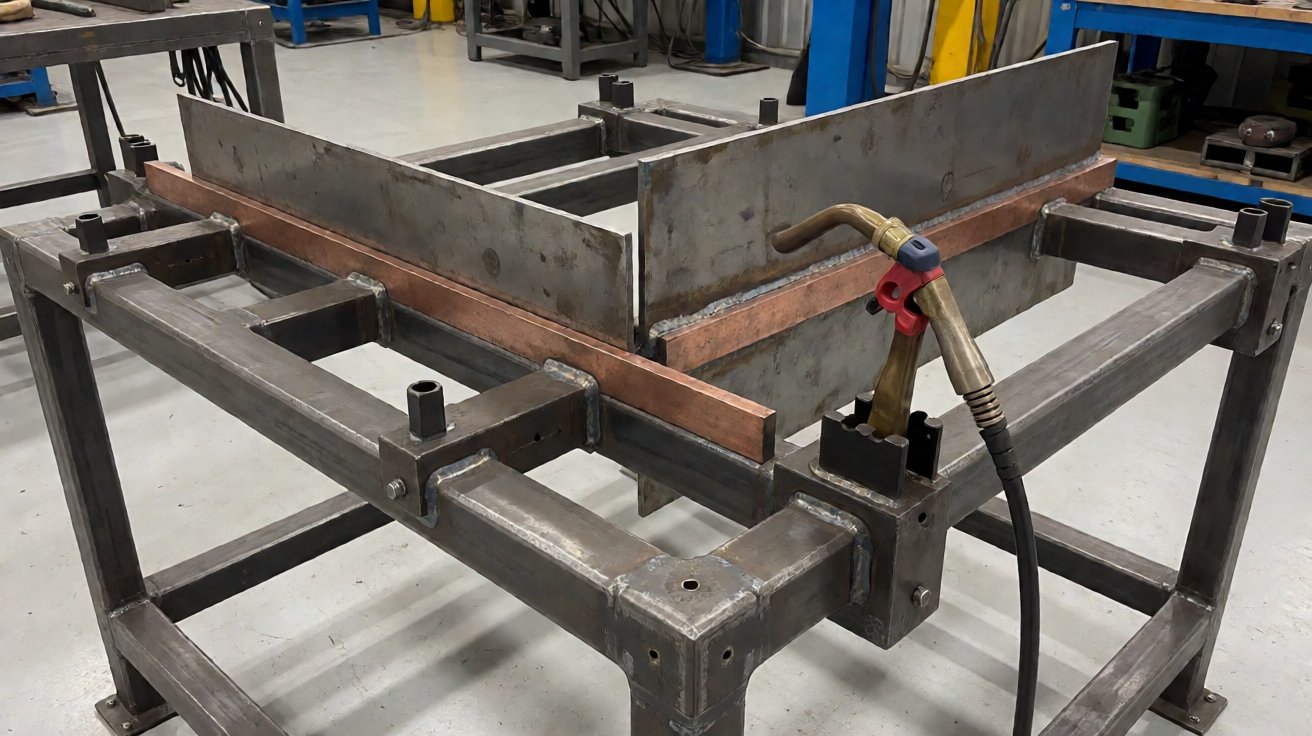
Figura 6: Un fixture de soldadura con topes de palanca y barras de refuerzo de cobre que mantienen la costura en línea.
Calidad de la soldadura, Inspección y Documentación
Los Defectos Importantes
¿Cuáles son los riesgos de calidad en la soldadura de chapa metálica? Los que causan la rechazo son predecibles. Fundido en chapa delgada por demasiado corriente o velocidad de avance demasiado lenta. Cordón de soldeo donde el arco ha comido en el metal base junto al cordón y ha adelgazado la sección. Porosidad de una superficie sucia, riel de soldar húmedo o gas de protección perdido. Falta de fusión donde el arco corrió sobre el cordón en lugar de en la raíz. Y la distorsión, que no es un defecto de soldadura en el sentido estricto, pero falla la pieza de todas formas.
Cada uno tiene una contramedida directa: ajustar la corriente al espesor, limpiar la junta hasta el metal desnudo antes de soldar, mantener el flujo de gas configurado y el boquilla limpio, y controlar la entrada de calor como se describió anteriormente. La mayoría de los fallos de soldadura en un taller de chapa metálica son fallos de preparación más que fallos del operador.
Cómo Se Revisa la Soldadura
La inspección se realiza por etapas según el requerimiento. Una verificación visual confirma el perfil del cordón, la longitud de las patas, el cordón de soldeo y la decoloración en cada pieza. Un calibre de cordón mide la longitud de las patas contra el plano. El penetrante por color revela grietas que afectan a la superficie y agujeros de alfiler en acero inoxidable y en cualquier costura que va a ser sellada, según ISO 3452-1. Una prueba de fugas, ya sea por pérdida de presión o inmersión en agua, demuestra que una carcasa debe mantener IP65 o mejor.
La prueba destructiva o radiográfica no es normal en el trabajo de chapa metálica; aparece en los recipientes a presión y en trabajos de clase estructural, que es una cadena de suministro diferente. Lo que un comprador de chapa metálica debería esperar es una inspección dimensional y visual con un registro documentado, más una prueba de fugas donde se especifique el sellado.
Documentos Que Demuestran la Soldadura
Un pedido de soldadura de chapa metálica debería llegar con el plano en su revisión actual, certificados de material que nombran la calidad y el número de colada, identificación del riel y del gas, registros de calificación del soldador donde aplica un código, y el registro de inspección o prueba de fugas para el lote. El tratamiento posterior a la soldadura también se registra: pasivación en acero inoxidable según ASTM A967, y el estándar de acabado en las costuras visibles.
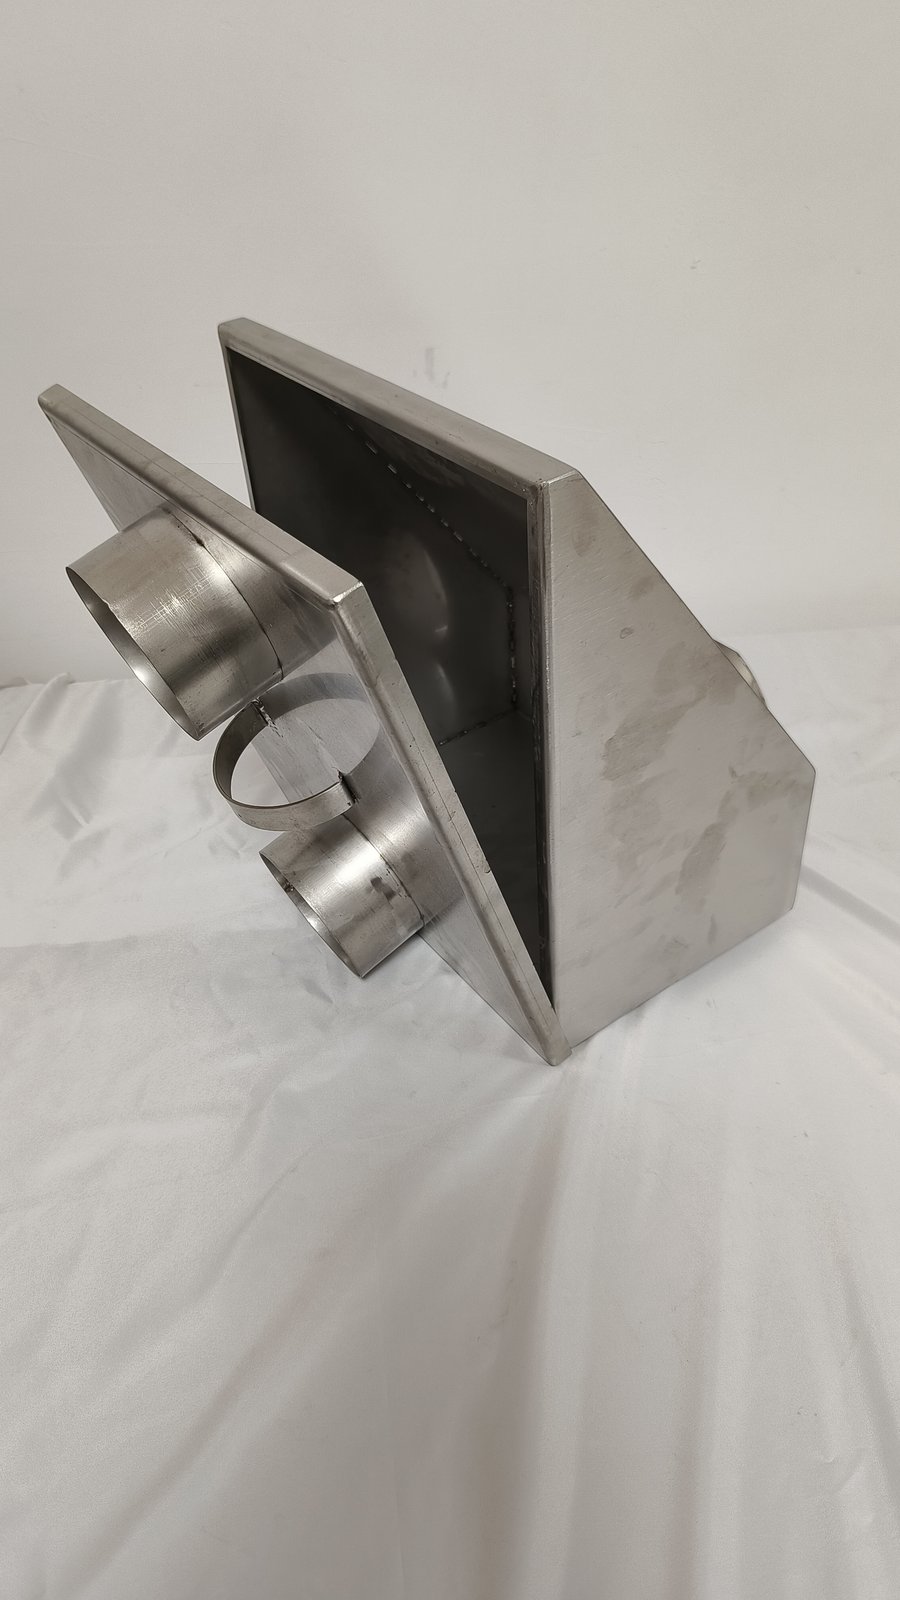
Figura 7: Una transición de conducto de chapa metálica soldada: salidas de tubo soldadas a un cuerpo de caja plegado.
Tiempo de entrega, coste y proceso de pedido
Del plano al prototipo
La soldadura de chapa metálica comienza con una revisión de juntas y no con un soplete. Comprobamos el plano en cuanto al acceso a las costuras, ya que una soldadura a la que no se pueda acceder con un soplete no se puede realizar; por el tipo de junta y el grosor; por si la costura debe sellarse, rematarse o dejarse cruda; y por el orden de las operaciones, ya que una pieza que se suelda después de recubrir pierde su acabado.
Los prototipos se envían de 5 a 10 días laborables después de la aprobación del plano para un conjunto plegado y soldado, y más tiempo si hay que construir una fijación de soldadura. El primer prototipo se comprueba en cuanto a distorsión y cuadratura frente al plano, y en cuanto al sellado si está especificado, antes de que se autorice el lote.
Qué impulsa el coste
La soldadura de chapa metálica se cotiza según la longitud y la complejidad de la costura, no según el peso de la pieza. Una costura corta en una posición incómoda cuesta más que una costura larga en un banco abierto, porque el acceso y el reposicionamiento dominan. El remate y el acabado son operaciones separadas y a menudo cuestan lo mismo que la propia soldadura, especialmente donde una costura de acero inoxidable debe fusionarse y pulirse.
El coste de la fijación es la otra variable. Una pieza soldada una vez no necesita fijación; una pieza soldada cincuenta veces al año la necesita, y la fijación se cobra una vez y luego se amortiza. Los compradores que planifiquen un programa repetido deben esperar ese montaje en el primer pedido en lugar de repartirlo de forma invisible en el precio unitario.
Tamaños de lote y bandas de precio
La chapa metálica soldada es un negocio de volumen bajo a medio. Los cuerpos de carcasa suelen correr de 20 a 100 unidades por lote, de tres a seis lotes al año, con un pedido mínimo de alrededor de 20 unidades una vez que existe la fijación. Los precios FOB para una carcasa soldada, rematada y recubierta suelen caer entre USD 40 y USD 180 dependiendo del tamaño, el calibre, la longitud de la costura y el acabado, mientras que un marco de tubo soldado va desde USD 25 a USD 90.
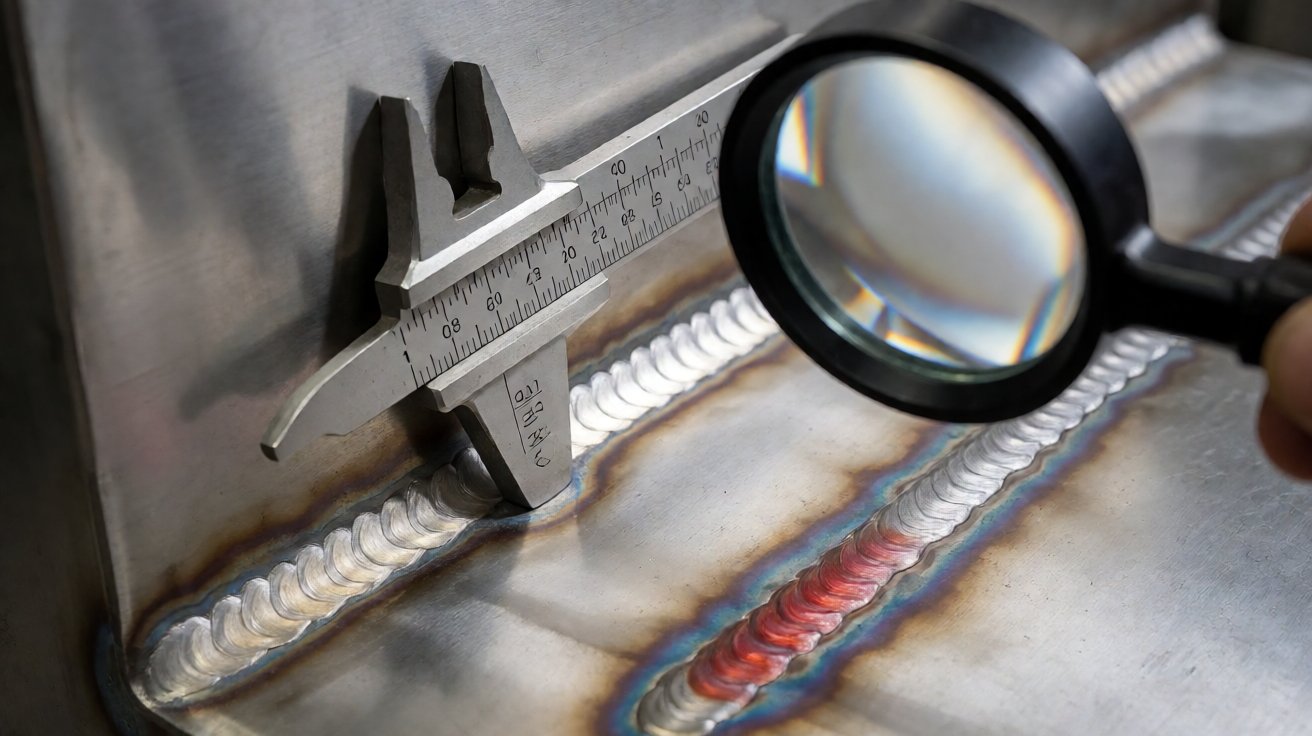
Figura 8: Inspección de soldadura: calibre de soldadura fileteada sobre el cordón, penetrante de tinte sobre la costura adyacente.
Tres programas de soldadura de chapa metálica
Un gabinete exterior IP66 para un integrador europeo
Un integrador de carcasas necesitaba un gabinete de control exterior que mantuviera la clasificación IP66 durante una prueba con manguera, con todas las costuras continuas y el marco de la puerta suficientemente cuadrado para que el junta sellara en los cuatro lados. El gabinete era de chapa metálica de acero laminado en frío de 2.0 mm, con un cuerpo doblado y una costura de esquina soldada.
Soldamos el ensamble de chapa metálica con MIG en las costuras de las esquinas, secuenciado para equilibrar la contracción, luego rematamos y realizamos prueba de fugas en cada unidad antes del recubrimiento. Las series de producción eran de 60 unidades, cuatro veces al año, con un MOQ de 20 y precios FOB desde USD 95 hasta USD 140. El primer lote se envió 25 días después de la aprobación, el registro de la prueba de fugas viajaba con cada lote, y el valor anual era aproximadamente de USD 28,000.
Un alojamiento de acero inoxidable para lavado para un fabricante de equipos alimentarios
Un fabricante de equipos alimentarios necesitaba un alojamiento de acero inoxidable que pudiera lavarse diariamente, sin rincones donde las bacterias pudieran acumularse: todas las soldaduras continuas, rematadas a la misma altura y pasivadas posteriormente. La pieza era de grado 304 de 1.5 mm con una salida de tubo soldada en la base.
La soldadura de chapa metálica se realizó como TIG en todo el proceso con una raíz purgada, rematada a la misma altura y pasivada, y cada unidad fue revisada con penetrante de tinte a lo largo de la costura interna. Las series de producción eran de 35 unidades, tres veces al año, con un MOQ de 10 y precios FOB desde USD 120 hasta USD 185. El tiempo de entrega del primer lote fue de 28 días y el valor anual fue aproximadamente de USD 17,000.
Un bastidor de tubos soldado para un integrador de transportadores
Un integrador de transportadores necesitaba un bastidor de base soldado de tubo cuadrado de 60 x 60 x 3 mm con placas de montaje en las esquinas, cuadrado dentro de 1.5 mm en la diagonal para que el transportador siguiera el recorrido sin ajuste.
Construimos un porta-piezas de soldadura que mantenía el bastidor cuadrado durante la soldadura, ejecutamos las uniones de esquina como TIG con una secuencia equilibrada y comprobamos la diagonal en cada unidad antes del recubrimiento. Las series de producción eran de 40 bastidores, dos veces al año, con un MOQ de 15 y precios FOB desde USD 55 hasta USD 85. El primer lote se envió 22 días después de la aprobación y el valor anual fue aproximadamente de USD 11,000.
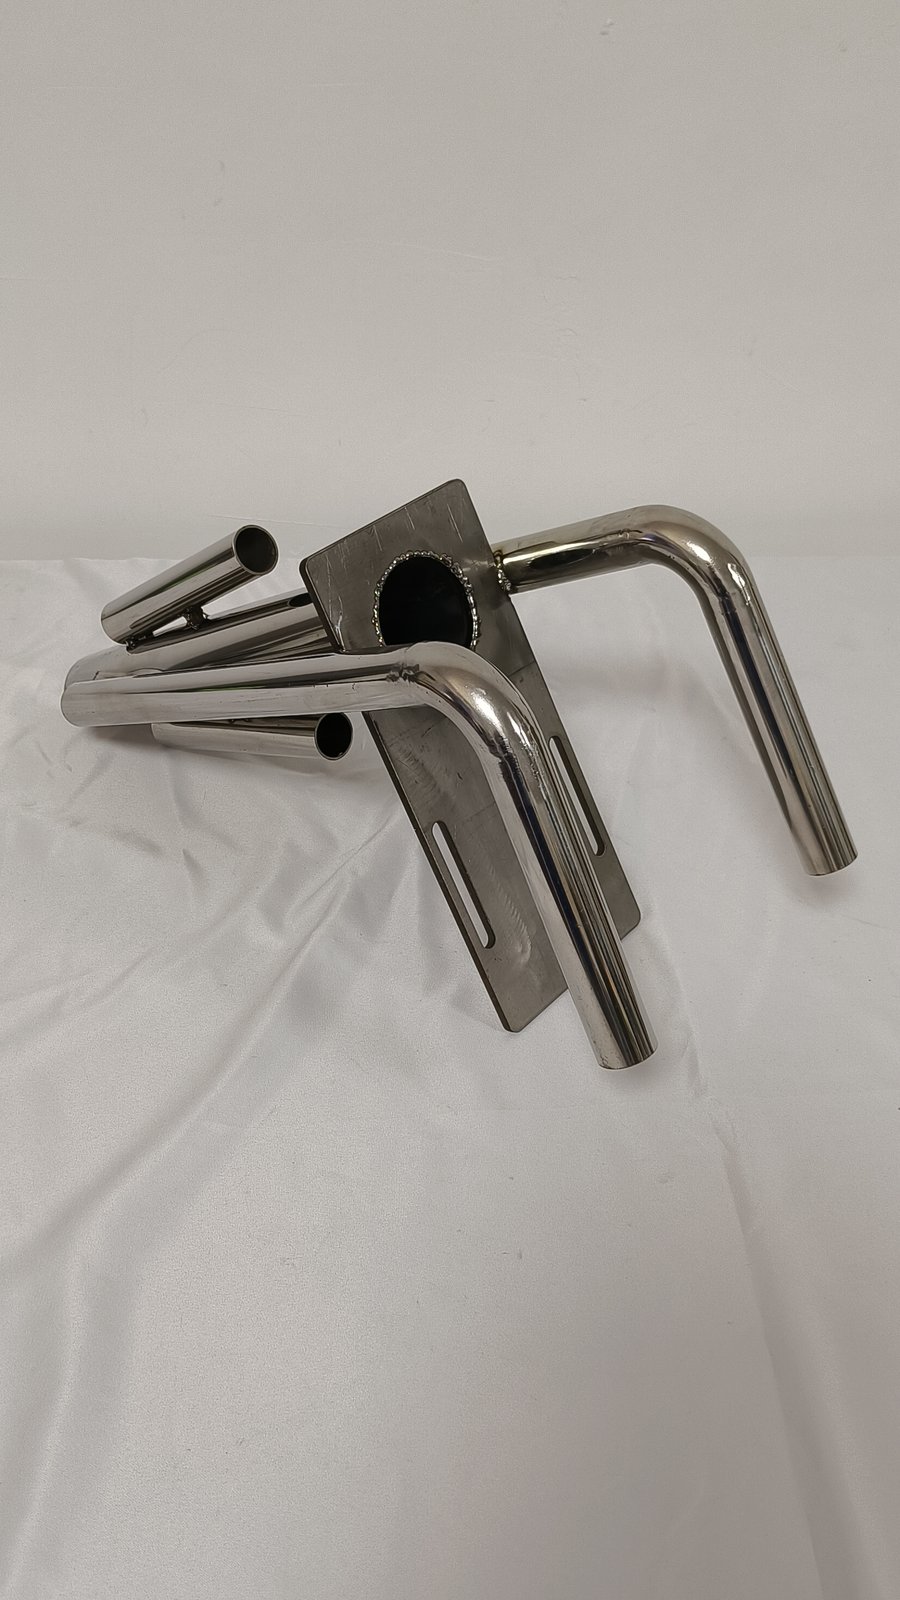
Figura 9: Un conjunto de tubo pulido donde cada soldadura se ha combinado con el metal base.
Elegir un socio en soldadura de chapa metálica
Qué preguntar en la cotización
Pregunte cinco cosas antes de comparar precios de soldadura de chapa metálica. ¿Qué proceso se aplica a cada costura y por qué? ¿La soldadura es continua o por puntos, y es suficiente para el sellado especificado? ¿Se soldará la pieza en un soporte, o libre? ¿Cuál es el estándar de acabado en las costuras visibles y está incluido? ¿Y están disponibles las calificaciones del soldador si se aplica un código estructural?
Las respuestas separan rápidamente a los proveedores. Una cotización que nombra el proceso por costura, indica el estándar de acabado e incluye la prueba de fugas es comparable; una cotización que lista un peso y un precio no lo es, porque dos fabricantes pueden producir el mismo dibujo con una calidad de soldadura muy diferente y ninguno de los dos precios revela cuál lo es.
Dónde fallan los proveedores
Las fallas en la soldadura de chapa metálica se agrupan en los mismos lugares. Una carcasa sellada tiene fugas en una esquina porque la costura fue soldada por puntos y luego recubierta, ocultando la grieta. Un panel se arquea porque fue soldado libre sin soporte. Una costura de acero inoxidable se oxida en un año porque la raíz nunca fue purgada o la soldadura nunca fue pasivada. Una costura visible parece inaceptable porque el acabado se cotizó como un extra.
Ninguna de estas cosas es exótica. Son el resultado predecible de cotizar un conjunto soldado como si fuera doblado, y se evitan revisando la junta antes de cortar la primera pieza.
Cómo trabaja XHX Metal
XHX Metal ha fabricado piezas de chapa metálica y conjuntos soldados para clientes de exportación desde Dongguan desde 2014, en una fábrica de 2,000 sqm con aproximadamente 30 empleados y una capacidad anual de 500,000 piezas. La lista de equipos cubre dos máquinas de corte láser de fibra de 6 kW a +-0.01 mm, perforado CNC, doblado CNC, soldadura TIG y MIG, y recubrimiento en polvo a través de socios auditados, todo bajo ISO 9001:2015 con documentación CE y registros SGS. El marco para la gestión de calidad de soldadura se establece en ISO 3834.
Para un programa de soldadura de chapa metálica, las muestras llegan en 5 a 10 días laborables y los primeros lotes en 15 a 30 días, extendiéndose a 35 días si se necesita un soporte de soldadura. Envíe un dibujo o una muestra con el material, el espesor, el requisito de sellado y el acabado a través de la página de contacto; el trabajo relacionado se describe en la página de capacidades de chapa metálica y la página de capacidad de recubrimiento en polvo, y las consultas también llegan a sales01@xinghaoxin.com.
Preguntas Frecuentes
¿Qué es la soldadura de chapa metálica?
Es la unión de piezas de chapa metálica dobladas fundiendo sus bordes juntos, usando soldadura TIG, MIG o soldadura de puntos por resistencia, con o sin metal de relleno. Se usa para construir carcasas selladas, marcos estructurales y conjuntos de tubos que no pueden fabricarse solo doblando.
¿Cómo se evita que la chapa fina se distorzione cuando se suelda?
Controlando la entrada de calor y la secuencia: menor corriente, mayor velocidad de avance, soldadura por puntos o retroceso en lugar de una sola pasada larga, soldadura equilibrada en piezas simétricas, un soporte que mantenga la pieza plana y barras de respaldo de cobre para extraer el calor de la costura.
¿Pueden soldar acero inoxidable de 0.8 mm sin quemar a través?
Sí, con TIG a bajo amperaje y buena preparación. Por debajo de 1.0 mm, la tolerancia de la grieta es muy ajustada, por lo que las piezas deben cortarse y doblarse con precisión antes de la soldadura, y generalmente se necesita un soporte para mantener la costura cerrada.
¿Prueban fugas en carcasas soldadas?
Sí, donde se especifica un sellado. Las carcasas que deben alcanzar IP65 o superior se someten a prueba de fugas antes del recubrimiento, generalmente por decaimiento de presión o inmersión en agua, y el registro de la prueba se entrega con el lote.
¿Qué documentos vienen con un pedido soldado?
El dibujo aprobado, certificados de material con grado y número de hornada, identificación del relleno y gas, registros de calificación del soldador donde se aplica un código, el registro de inspección y el registro de prueba de fugas si se especificó sellado.
¿Cuánto tarda la soldadura de chapa metálica?
Las muestras llegan en 5 a 10 días laborables después de la aprobación del dibujo, más tiempo donde se debe construir un soporte de soldadura. Los primeros lotes de producción se envían en 15 a 30 días, extendiéndose a 35 días para un gran conjunto soldado con acabado y recubrimiento.
Please provide the English WordPress article fragment you would like translated.

