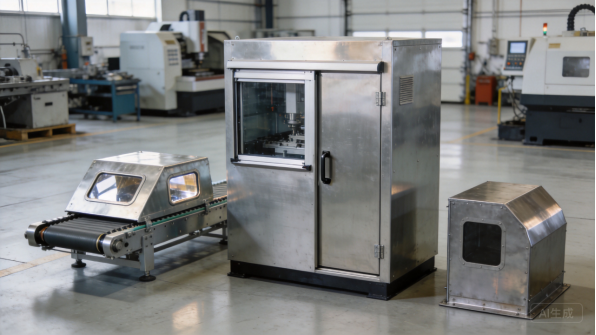
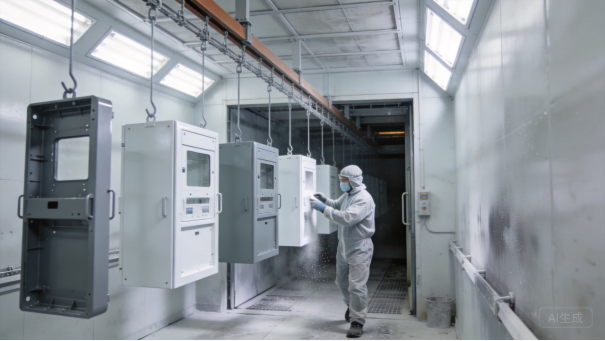
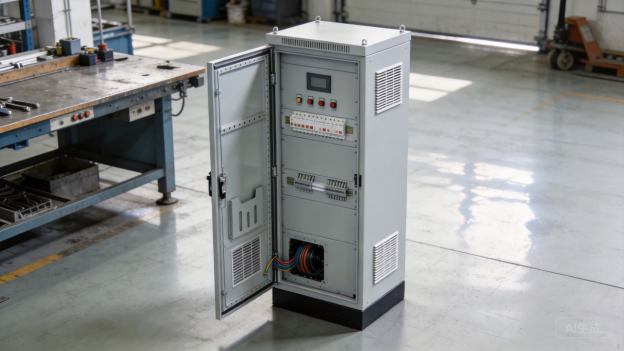
La fabricación de gabinetes de control de automatización es la ingeniería de chapa metálica detrás de las carcasas que alojan PLCs, drives de servo, controladores de robots y sistemas de potencia de máquina en líneas de producción modernas. Estos gabinetes protegen la electrónica sensible del polvo, el aceite, el calor y las interferencias electromagnéticas, y brindan a los equipos de mantenimiento un acceso limpio a los controles que operan la línea. NFPA 79, UL 508A, y las normas industriales relacionadas, moldean la forma en que los OEM y los fabricantes construyen y documentan este equipo.
Esta guía sigue un programa de fabricación de gabinetes de control de automatización en siete pasos: el producto y sus familias, las aplicaciones a las que sirve cada configuración, la selección de materiales, la dificultad de producción, los plazos de entrega, estudios de caso reales con datos de compra, y un resumen práctico. Ya sea que usted sea un constructor de máquinas que lanza una nueva plataforma de control, un integrador de automatización que busca carcasas para una celda robótica, o un OEM que reemplaza a un proveedor de bajo costo, esta guía le ayudará abriefar a un fabricante, planificar plazos realistas y evitar los problemas de ajuste, sellado y documentación que aparecen en el campo.
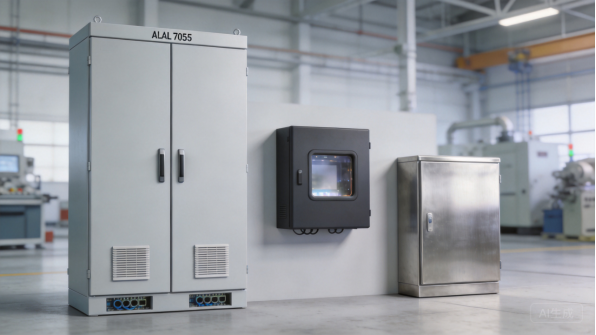
Figura 1: Gabinetes de control de automatización en configuraciones de pie, montados en pared y de acero inoxidable.
El Producto: Qué Es un Gabinete de Control de Automatización
Familias y Configuraciones de Gabinetes
Un gabinete de control de automatización es una carcasa de chapa metálica fabricada diseñada para contener controles industriales: PLCs, drives, contactores, terminales y el cableado que los conecta a una máquina o celda de producción. No es una caja eléctrica genérica; su tamaño, refrigeración, acceso por puerta, aberturas y conexión a tierra están planificados alrededor de un sistema de control específico y su entorno de operación.
Las familias principales son gabinetes de pie, carcasas montadas en pared y cajas compactas montadas en máquina. Los gabinetes de pie, típicamente de 1,4 a 2,0 metros de altura, llevan controles completos de máquina, grupos de drives de servo y secciones de transformador o potencia. Las carcasas montadas en pared contienen grupos más pequeños de PLC y E/S cerca de la máquina, y las cajas compactas protegen sensores, botones locales y dispositivos de comunicaciones cerca del punto de uso.
Dentro de cada familia, los constructores personalizan el ancho, la profundidad, el estilo de puerta, las placas de entradas, las ventanas de visualización y el color de pintura para que la carcas coincida con la línea de productos del OEM y la distribución interna del panel. Por lo tanto, la fabricación de gabinetes de control de automatización comienza con una decisión de envolvente, y cada elección posterior, desde el material hasta la herraje de puerta, se deriva de ella.
Componentes Principales y Sus Funciones
Los componentes principales de un gabinete de control de automatización son el cuerpo, la o las puertas, las placas de montaje, las placas de entradas y el sistema de barra colectora y conexión a tierra. El cuerpo define la clasificación de la carca y soporta las cargas, la puerta proporciona acceso para servicio, y la placa de montaje lleva los riel DIN, los dispositivos y los canalones de cable que instala el armador de paneles.
Las placas de entradas guían los cables de potencia y señal a través del suelo o techo del gabinete con alivio de tensión y sellado, y los pernos de tierra unen la puerta, el cuerpo y la placa de montaje a la tierra de la máquina. Las ventanas de visualización, los interlocks de puerta, los ojos de elevación y las opciones de bisagra se añaden según el sistema de control y el sitio. Cada abertura es un punto de ajuste, y el gabinete debe mantener las tolerancias para que las puertas cierren cuadradas, los paneles se alineen y el armador de paneles pueda instalar dispositivos sin forzar.
El mismo conjunto de componentes se reutiliza a través de modelos de máquina, lo cual es la razón por la que los OEM estandarizan algunos tamaños de gabinete y tratan la carca como una plataforma en lugar de una pieza única.
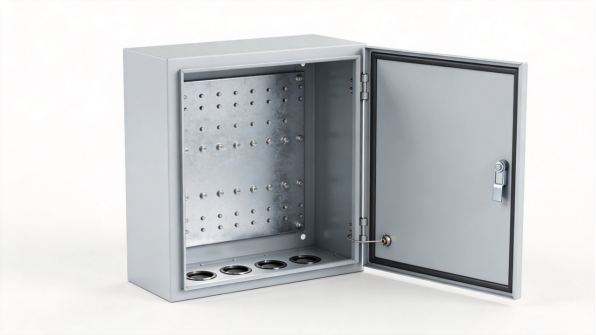
Figura 2: La placa de montaje, las entradas de cables y el herraje de puerta definen el interior del gabinete.
Factores de Diseño: Refrigeración, CEM y Acceso para Servicio
Tres factores de diseño dominan el diseño de gabinetes de control de automatización: gestión térmica, compatibilidad electromagnética y acceso para servicio. Los drives y controladores rechazan calor hacia el gabinete, la electrónica de potencia de conmutación rápida genera interferencia que debe contenerse, y los equipos de mantenimiento necesitan alcanzar terminales y dispositivos rápidamente cuando se detiene una línea.
La refrigeración se resuelve con carcasas ventiladas, unidades de ventilador con filtro, o gabinetes sellados con intercambiadores de calor y aires acondicionados para sitios calurosos o polvorientos. La CEM se resuelve con conexión a tierra continua, puertas unidas, placas de entradas que limitan aberturas de cables, y separación del cableado de potencia y señal en el interior. El acceso para servicio se resuelve con puertas de altura completa, placas de entradas removibles y distribuciones que mantienen los terminales accesibles. NEMA guía sobre tipos de carca y las normas IEC para conjuntos de appareillage et tableaux de distribution et de contrôle à basse tension proporcionan el marco de diseño que utilizan los OEM y los fabricantes en el presupuesto.
Estos factores deben resolverse antes de cotizar el gabinete, porque deciden el grosor del material, la construcción de la puerta, la clase de junta y si el gabinete necesita hardware de refrigeración adicional. Organismos nacionales de normalización como ANSI coordinan el mismo marco de seguridad y construcción para equipos de control industrial.
Personalización en la Fabricación de Gabinetes de Control de Automatización
La fabricación de gabinetes de control de automatización personalizados existe porque cada constructor de máquinas tiene su propia marca de controlador, diseño y filosofía de servicio. Los compradores personalizan las dimensiones del gabinete, las configuraciones de puertas y ventanas, los patrones de las placas de prensaestopas, el color, los accesorios de elevación y montaje, y la documentación, y esperan que el gabinete acepte su diseño exacto del panel sin modificaciones en campo.
La personalización también cubre requisitos de certificación y sitio: prácticas de construcción de paneles UL 508A, reglas de cableado y protección NFPA 79, clasificaciones NEMA o IP para el entorno, y documentación de exportación para el mercado de destino. Un fabricante que mantiene control dimensional y puede proporcionar certificados de material, informes de primera pieza y registros de lote le da al OEM un gabinete listo para su propio taller de paneles y para auditorías del cliente.
Casos de Uso y Aplicaciones
Máquinas Herramienta y Equipos CNC
Las máquinas herramienta y los equipos CNC utilizan gabinetes de control de automatización para albergar drives de ejes, controladores de husillo y el PLC que coordina los ciclos de mecanizado. Estos gabinetes se ubican junto o sobre la máquina, expuestos a niebla de fluido de corte, viruta y vibración, por lo que la caja debe proteger la electrónica mientras permite el mantenimiento rutinario.
Los programas típicos consisten en gabinetes de pie junto a la máquina o en cajas integradas a la máquina con puertas que coinciden con la base de la máquina. Los recortes están planificados para la interfaz de la máquina, las entradas de cable se posicionan para el arnés de la máquina, y el gabinete se pinta según el estándar de color del constructor. Para los constructores de CNC, la geometría del gabinete y el ajuste de las puertas afectan directamente el tiempo de ensamblaje, porque un gabinete que llega fuera de cuadrado retrasa toda la construcción de la máquina. Las plataformas de gabinetes también ofrecen opciones como montaje aislado de vibraciones y puertas selladas donde la niebla de refrigerante es abundante, y la misma familia de cajas a menudo cubre varios tamaños de máquina.
Celdas Robóticas y Estaciones de Automatización
Las celdas robóticas y estaciones de automatización concentran los controles en una sola caja con cerradura: el controlador del robot, los relés de seguridad y el PLC de la estación se agrupan donde los técnicos pueden darles servicio. Los gabinetes estandarizados con acceso claro a terminales se reutilizan en muchos diseños de estaciones, y la investigación del sector situó el mercado global de automatización industrial cerca de 190 mil millones de dólares USD en 2021 Grand View Research (2023).
Los integradores de robots y celdas típicamente solicitan gabinetes de pared o de piso compactos con placas de prensaestopas preconfiguradas para sus rutas de cable. Las puertas necesitan ventanas de visualización donde los operadores monitorean el estado de la celda, y el gabinete debe aceptar prácticas de cableado con clasificación de seguridad especificadas en la descripción de la celda. Los integradores se benefician de un fabricante que pueda enviar cajas idénticas a lo largo de un proyecto de múltiples estaciones, y la repetibilidad es el valor central de la fabricación de gabinetes de control de automatización para los constructores de celdas.
Líneas de Envasado y Manejo de Materiales
Las líneas de envasado y manejo de materiales funcionan las 24 horas, y sus gabinetes de control se instalan a lo largo de la línea donde los operadores y técnicos trabajan alrededor de ellos. Las cajas protegen los PLCs y los drives del polvo, residuos de película y lavado, y necesitan puertas que permanezcan selladas después de años de uso en una línea vibratoria.
Los constructores de línea solicitan gabinetes en cantidades de proyecto, con repuestos pedidos al mismo tiempo para mantener las piezas de servicio idénticas. Las placas de prensaestopas se distribuyen para las bandejas de cable de la línea, y se agregan ojos de elevación y canales de base para la instalación sobre plataformas elevadas. La entrega se programa según la construcción de la línea, por lo que el tiempo de entrega por lotes del fabricante y la documentación son tan importantes como el precio del gabinete. Las entradas de energía y datos se agrupan en una sola placa de prensaestopas para que las bandejas de cable de la línea se ubiquen de manera ordenada, y las puertas se abren hacia el pasillo de servicio en cada estación.
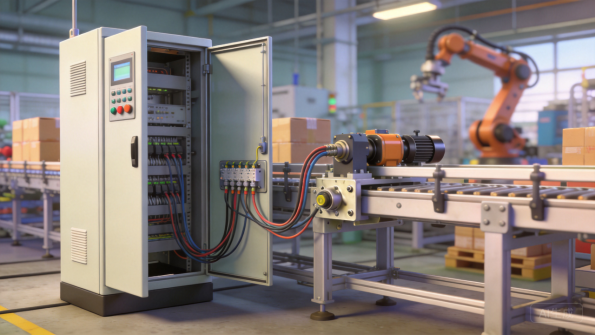
Figura 3: Un gabinete de control de pie alimenta una línea de envasado automatizada.
Entornos de Alimentos, Bebidas y Farmacéuticos
Las plantas de alimentos, bebidas y farmacéuticas especifican gabinetes con clasificación para lavado en acero inoxidable, con tapas inclinadas, puertas selladas y herraje que resista la limpieza química. Estas cajas protegen los controles en entornos donde un gabinete de acero al carbono recubierto se corroería o atraparía residuos del producto. Las tapas inclinadas desvían el agua de enjuague, y las bisagras de las puertas se especifican para miles de ciclos de limpieza en lugar de uso ocasional.
Los programas de lavado exigen construcción de acero inoxidable cepillado, juntas continuas y material documentado para el archivo de higiene y auditoría de la planta. Debido a que la fabricación de acero inoxidable requiere manejo dedicado para evitar la contaminación, los OEM eligen fabricantes con control real del proceso de acero inoxidable en lugar de talleres que lo traten como un material ocasional. Estos programas demuestran que la fabricación de gabinetes de control de automatización debe extenderse desde naves de máquinas secas hasta entornos de producción higiénicos.
Selección de Materiales para Gabinetes de Control de Automatización
Acero Laminado en Frío con Recubrimiento en Polvo
El acero laminado en frío recubierto con polvo es el material estándar en la fabricación de gabinetes de control de automatización, equilibrando resistencia, conformabilidad y costo para los constructores de máquinas, con datos de propiedades de grados comunes disponibles en MatWeb. Los espesores típicos de lámina van desde 1,2 mm para gabinetes de montaje en pared hasta 1,5 o 2,0 mm para gabinetes altos de piso que llevan puertas, placas de brida y hardware interno.
El recubrimiento en polvo electrostático, curado para obtener un acabado industrial texturizado, proporciona al gabinete una película duradera que resiste aceite, polvo y daños por manipulación. Los tonos RAL 7035 gris claro y RAL 7022 o 7016 grises oscuros dominan en equipos de automatización, y los acabados texturizados ocultan las marcas del taller. Antes del recubrimiento, los paneles se desengrasan, enjuagan y pretratan para que la película de polvo tenga una superficie estable a la cual adherirse, y el color se empareja lote tras lote bajo curado controlado. El espesor del recubrimiento y la cobertura en bordes se verifican porque los bordes cortados y las áreas de sujetadores están expuestos a mayor humedad, y el Powder Coating Institute publica directrices para especificar y probar acabados industriales en polvo.
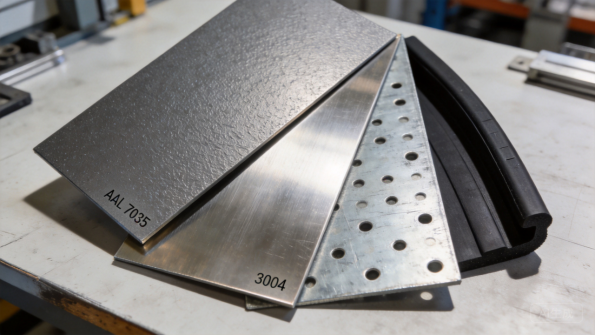
Figura 4: Acero recubierto con polvo, acero inoxidable, acero galvanizado y perfiles de junta abarcan el rango de materiales.
Acero inoxidable para entornos de lavado y corrosivos
El acero inoxidable, principalmente los grados 304 y 316, se especifica cuando los productos químicos de lavado, el aire salino o las normativas de sala limpia hacen que el acero al carbono recubierto sea la opción incorrecta. SSINA publica directrices de selección de grados para servicio corrosivo, donde el grado 316 añade molibdeno para resistencia a los cloruros en entornos costeros y químicos.
Los gabinetes de acero inoxidable cuestan más fabricarlos porque el material es más difícil de conformar y requiere herramienta y manejo dedicados para evitar la contaminación por hierro. En sitios de automatización de alimentos, bebidas, farmacéutica y zonas costeras, el sobreprecio está justificado por la vida útil y los requisitos de auditoría. El hardware de acero inoxidable, los pasadores de bisagra y los sujetadores se especifican junto con los paneles, porque los sujetadores de carbono se oxidan primero y manchan la cara del gabinete. Los acabados cepillados deben ejecutarse de forma uniforme en todos los paneles visibles para que el gabinete luzca homogéneo en la máquina.
Construcción galvanizada y con recubrimiento de zinc
El acero galvanizado y electrogalvanizado se utiliza para placas de montaje, placas de brida y estructura interna donde se requiere resistencia a la corrosión sin necesidad de pintar. The American Galvanizers Association proporciona directrices sobre la selección del recubrimiento de zinc y su vida útil en entornos industriales, y los marcos galvanizados en caliente son comunes en las bases de gabinetes para exteriores y alta humedad.
Los componentes galvanizados internos protegen el interior del panel contra la condensación, mientras que el acero al carbono pintado aporta el acabado industrial visible. Las pestañas y bridas con recubrimiento de zinc también detienen la corrosión en bordes donde la película de pintura es delgada, lo cual prolonga la vida de las puertas y bisagras en plantas húmedas. La combinación de materiales es una decisión de coste: los componentes internos galvanizados agregan un pequeño costo y un gran valor en confiabilidad, y los OEM estandarizan esta combinación en toda una familia de productos para que los presupuestos sean repetibles.
Juntas, ventilación y hardware
El sellado y la ventilación se diseñan junto con la decisión de material, porque determinan si el gabinete mantiene su clasificación en servicio. Las juntas continuas de EPDM cierran puertas y placas de brida, las rejillas de ventilación y los ventiladores con filtro gestionan el flujo de aire, y los capuchones contra la lluvia protegen los gabinetes para exteriores o de lavado contra la entrada de agua.
El hardware completa el armario: bisagras, pestillos multipunto, ventanas de visualización, tacos de puesta a tierra, ojales de elevación y pies niveladores se seleccionan para servicio industrial y larga vida cíclica. Las rejillas de ventilación se dimensionan según la carga térmica del accionamiento, y las clases de filtro se eligen para mantener el polvo fuera del panel sin restringir el flujo de aire. Acordar juntas, ventilación y hardware en la cotización evita las quejas de campo más comunes: puertas que filtran, bisagras que se hunden y corrosión en los sujetadores que convierte un trabajo de mantenimiento en un trabajo de retrabajo.
Dificultad de producción y control de tolerancias
Precisión de cortes y ajuste de puertas
La precisión de los cortes es la primera barrera de calidad en la fabricación de gabinetes de control de automatización. El corte láser produce aberturas de puertas, huecos para ventanas, orificios para placas de brida y patrones de montaje, y estas aberturas deben coincidir con el diseño del panel y el hardware dentro de límites ajustados, de lo contrario el gabinete completo falla en el ensamblaje.
En XHX Metal, dos máquinas de corte láser de fibra de 6 kW mantienen una precisión de posicionamiento de ± 0,01 mm, lo cual es fundamental cuando un marco de ventana, la cerradura de la puerta o la placa de brida deben alinearse a lo largo de un gabinete alto. La calidad del corte es igualmente importante: las rebabas alrededor de los orificios de las bridas dañan las cubiertas de los cables, los bordes rugosos de las ventanas atrapan las juntas, y los puntos de perforación deben ubicarse donde no sean visibles. Los bordes cortados alrededor de las aberturas se desbarban para que los instaladores de paneles y los técnicos no se corten los guantes ni los cables durante el cableado. El software de anidación distribuye el conjunto del gabinete para controlar los residuos, y los parámetros de corte se ajustan según el material y el espesor.
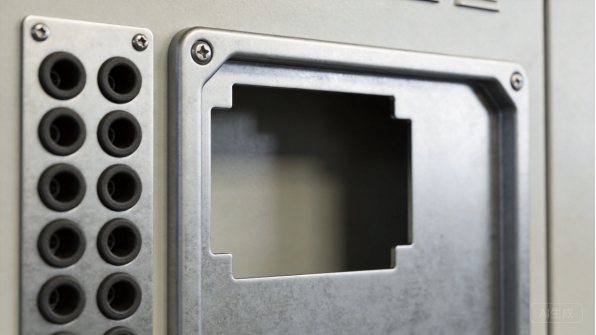
Figura 5: Las aberturas cortadas por láser y las entradas de brida mantienen la precisión que necesitan los fabricantes de paneles.
Plegado y geometría del gabinete
Doblado convierte las láminas planas en cuerpo de armario, puertas y bridas de montaje, y la compensación de springback se ajusta para cada grado de material. Engineers Edge publica referencias de desarrollo de doblado y deducciones utilizadas para desplegar los blanks y predecir las dimensiones finales, y las plegadoras CNC con posionómetros programables mantienen las posiciones y ángulos de dobla de forma consistente en toda una serie.
En la fabricación de armarios de control para automatización, las verificaciones críticas son la geometría de apertura de puerta, la cuadratura de brida y la planicidad de la base, porque un armario debe permanecer nivelado, las puertas deben cerrar con holguras uniformes y las placas de entrada de cables deben quedar al ras. Las primeras piezas se miden contra el plano, y el formado se muestrea a lo largo de la producción. Esta disciplina es lo que permite que un armario empotrado acepte un diseño completo de placa sin necesidad de calajes y desalineaciones en la taller de paneles.
Soldadura, Montaje y Sellado
La soldadura une bastidores de base, retenedores de puerta, soportes de bisagra y secciones estructurales, mientras que los compartimentos más ligeros utilizan fijación y prensado para proteger los recubrimientos. TWI Global proporciona orientación técnica sobre unión de acero de chapa delgada, y los dispositivos sujetan las piezas según la geometría durante la soldadura para evitar distorsiones del armario.
El montaje incluye la puerta, juntas tóricas, ventana de visualización, cerraduras y sistema de tierra, y el armario terminado se verifica por operación de puerta y ajuste de sellado. Los retenedores mantienen las puertas pesadas abiertas durante el mantenimiento, y los fijadores prisioneros evitan que el hardware caiga dentro de paneles energizados. Para los OEM que fabrican paneles internamente, el fabricante envía armarios listos para sus placas de montaje y rieles DIN. El montaje basado en dispositivos y lotes de muestra mantiene la calidad consistente, y el proceso se repite de forma idéntica entre generaciones de producto.
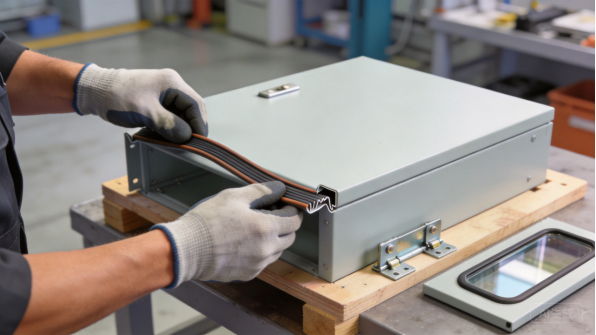
Figura 6: El conjunto de junta y bisagra proporciona al armario su sellado de puerta y vida útil.
Verificación de Primera Pieza en la Fabricación de Armarios de Control para Automatización
La verificación de primera pieza en la fabricación de armarios de control para automatización es una inspección formal de un armario representativo contra el plano antes de liberar la producción. La puerta se ajusta y opera, las placas de entrada de cables se montan en prueba, se verifica el camino de tierra y las dimensiones se registran en un informe de primera pieza que el OEM conserva para su archivo de calidad.
El control por lote sigue la misma disciplina en un nivel más ligero: la holgura de puerta, el recubrimiento y el ajuste del hardware se muestrean contra el plan de control acordado, y los certificados de material se recogen por lote. Los compradores solicitan cada vez más los informes como evidencia antes del pago y el embarque, y un fabricante que los proporciona trata la calidad como parte del producto en lugar de una inspección posterior.
Plazos de Producción y Planificación de Volumen
Solicitud de Cotización, Revisión de Ingeniería y Prototipos
Un programa de armario de control para automatización comienza con una solicitud de cotización: planos o diseño de panel, material, acabado, cantidades y plazos objetivo. Ingeniería revisa la fabricabilidad, verificando tamaño del armario, geometría de puerta, placas de entrada de cables y hardware, y cotiza en uno a tres días hábiles. Los prototipos llegan en cinco a diez días laborables, y las muestras de placas de entrada de cables ajustadas en prueba demuestran las interfaces antes de la producción.
El prototipo es donde se valida el compartimento: la puerta se opera, las placas de entrada de cables se montan en prueba, se ajusta el hardware y se verifica el armario contra el diseño de panel que instalará el comprador. La retroalimentación del prototipo debe incluir notas de ajuste y cambios sugeridos en los planos. Las elecciones de material, acabado y documentación se deciden aquí, antes de que comience la herramienta de lote. Para OEMs con dibujos aprobados, el primer lote puede seguir al prototipo de inmediato, y el plazo típico de dibujo a primer lote en XHX Metal es de 15 a 30 días según tamaño y acabado.
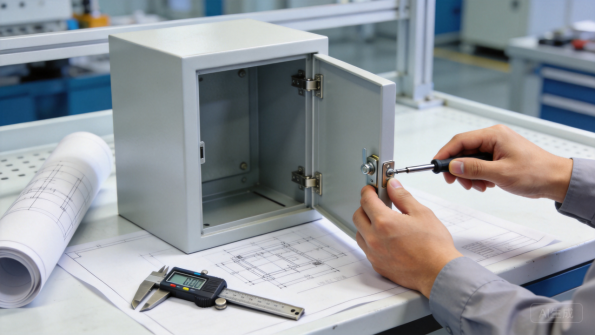
Figura 7: Un armario prototipo se ajusta y verifica antes de la liberación del lote.
Configuración de Proceso y Herramental
La mayoría de los armarios de control para automatización se producen con corte láser, plegado CNC y soldadura ligera, lo que mantiene bajos los costos de herramienta y permite cambios de diseño económicos. La configuración que importa es la herramienta de proceso: programas de plegado con parámetros verificados, dispositivos de montaje para ajuste de puerta y placas de entrada, y calibradores de inspección para aberturas críticas.
Construir esta configuración típicamente toma una a dos semanas para un nuevo tamaño de armario. Dado que los volúmenes de lote en fabricación de armarios de control para automatización son moderados, los troqueles de estampado dedicados rara vez están justificados; la fabricación flexible suele ser la ruta correcta, y la economía se revisa en la cotización. Los compradores deben esperar que el fabricante confirme la ruta flexible en lugar de asumir que se requiere herraiental costosa.
Planificación de Lotes y Volúmenes Realistas
En la fabricación de armarios de control para automatización, las series de producción son deliberadamente pequeñas para coincidir con los lanzamientos del OEM. Los armarios de piso típicamente se envían en lotes de 10 a 40 unidades con dos a cuatro lanzamientos por año; los compartimentos para montar en pared corren en lotes de 50 a 300. Pedidos mínimos de 5 a 20 unidades mantienen surtidos los talleres de paneles sin inmovilizar efectivo en inventario.
El intercambio de pronósticos mantiene estables los plazos de fabricación por lotes. Cuando los OEM comparten pronósticos rotativos, la fábrica reserva material y capacidad de recubrimiento, y realiza pedidos anticipados de productos con largos tiempos de entrega, como colores personalizados o aceros inoxidable. Las bobinas de acero suelen estar en stock, mientras que las chapas de acero inoxidable y los acabados personalizados pueden añadir entre una y dos semanas. Los tamaños de lote se mantienen lo suficientemente reducidos como para introducir un cambio de diseño sin tener que desguazar un almacén de chasis pintados, motivo por el cual los OEM lanzan gabinetes trimestralmente. Un cronograma claro con fechas de hitos hace visible el cuello de botella antes de que se convierta en un retraso en el lanzamiento de la máquina.
Documentación, Embalaje y Envío
Los gabinetes de control de automatización se envían en embalajes adaptados al producto: paneles recubiertos protegidos con film, puertas y placas de brida separadas o dotadas de protectores, y unidades embaladas para exportación con bloqueo interno dentro de la caja o la estiba. Los envíos de exportación utilizan papel antióxido o film VCI contra la condensación del contenedor.
La documentación acompaña a cada envío: listas de empaque, certificados de material, informes de primera pieza y de lote cuando se haya acordado, y registros dimensionales para el taller de chapa. Los compradores deben confirmar el juego de documentación durante la cotización, ya que su archivo de certificación de máquina depende de ello. La comunicación sigue hitos claros con fotografías en cada etapa, para que los OEM puedan rastrear el progreso sin visitas al sitio.
Estudios de Caso Anteriores
OEM de Maquinaria de Empaque: Programa de Gabinetes Autonsoportados
Un OEM europeo de maquinaria de empaque necesitaba una plataforma de gabinete de control de automatización autonsoportado para su línea de empaquetadora envoltora, con puertas dobles, placas de brida compatibles con bandeja de cables y acabado texturizado RAL 7035. El programa opera con entre 20 y 30 gabinetes por lanzamiento trimestral, con un pedido mínimo de 10 unidades, con precios desde $210 hasta $340 FOB, por un valor anual de aproximadamente $28,000 a $45,000.
XHX Metal entregó el prototipo en 8 días laborables, y el primer lote de 24 gabinetes se envió en 28 días después de la aprobación de los planos. El OEM lanzó cuatro lotes en el primer año, con puertas y placas de brida verificadas en un informe de primera pieza y espesor del recubrimiento inspeccionado por muestreo. Una revisión de diseño redujo el costo de material en aproximadamente un 5 por ciento al consolidar tres anchos de gabinete en dos tamaños de cuerpo formado, y los repuestos ahora se piden de las mismas corridas de producción. El taller de chapa del OEM ahora recibe gabinetes que se integran directamente en su línea de montaje sin reprocesos, y el ajuste de puertas y bridas es constante de lote a lote.
El programa muestra cómo la fabricación de gabinetes de control de automatización escala a través de generaciones de máquinas cuando la plataforma de la carcasa se mantiene estable.
Integrador de Celdas Robotizadas: Carcasas de Control de Montaje en Pared
Un integrador de robótica necesitaba carcasas de control de montaje en pared para su diseño de estación estándar, agrupando el PLC, los relés de seguridad y las comunicaciones en un solo gabinete compacto. El programa opera con entre 80 y 150 carcasas por lanzamiento, con un pedido mínimo de 20 unidades, con precios desde $32 hasta $72 FOB según las opciones, por un valor anual de aproximadamente $30,000 a $50,000.
El integrador estandarizó un tamaño de carcasa con tres variantes de placa de brida, y XHX Metal envió el primer lote de 90 unidades en 18 días. Cada lote es inspeccionado por el ingeniero de calidad del integrador durante una auditoría del cliente, y está disponible la inspección de terceros SGS bajo solicitud para entregas de proyecto. El sellado de puertas y la vida útil de las bisagras se validaron en el prototipo, y la misma carcasa ahora sirve en los proyectos multiestación del integrador sin necesidad de recertificación. Las variantes de placa de brida se almacenan como opciones, para que el integrador configure cada estación sin calificar una nueva carcasa.
Las carcasas de montaje en pared estandarizadas mantienen la repetibilidad del montaje de paneles del integrador, y los datos del caso muestran el rango de volumen que una pequeña empresa de automatización espera de su proveedor de gabinetes.
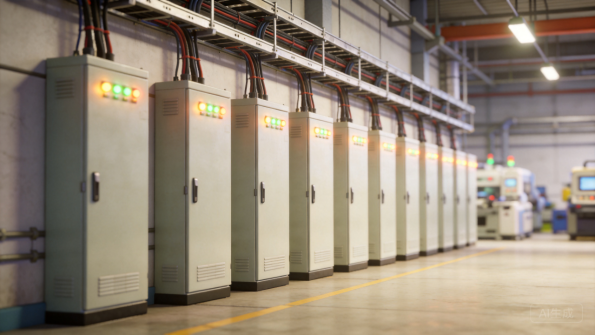
Figura 8: Las filas de gabinetes instalados mantienen los controles de la máquina accesibles a lo largo de la nave de producción.
Lo que Muestran los Datos de Caso
Ambos programas siguen el mismo patrón: lotes pequeños a medianos, pedidos mínimos de 10 a 20 unidades, precios FOB por tamaño de gabinete y opciones, y valores anuales por debajo de $80,000. Los gabinetes autonsoportados se lanzan de dos a cuatro veces al año y las carcasas de montaje en pared con mayor frecuencia; los prototipos llegan en una a dos semanas y los primeros lotes siguen en tres a cuatro semanas.
La entrega se escalona según el calendario de montaje de cada OEM, y la inspección se programa antes del envío para que los hallazgos se corrijan en el banco de trabajo en lugar de en campo.
Los datos de compra reflejan una fábrica de 30 personas con capacidad anual total de aproximadamente 500,000 piezas en todas las líneas de producto, y los pedidos a esta escala reciben atención de ingeniería dedicada en lugar de perderse en una línea de producción de alto volumen. Los compradores pueden comparar estas cifras con sus propios pronósticos, y los valores son representativos de la fabricación de gabinetes de control de automatización para programas OEM norteamericanos y europeos.
Resumen y Próximos Pasos
Principales Conclusiones
La fabricación de gabinetes de control de automatización es una disciplina de ajuste, sellado y documentación que exige más que el trabajo con chapa metálica. La elección del material determina el coste y el rendimiento, desde el acero con recubrimiento en polvo para salas de máquinas hasta el acero inoxidable para entornos de lavado y zonas costeras; mientras que los sellos, la ventilación y la ferralla deben coincidir con el sistema de control y el entorno. La dificultad de producción se concentra en la precisión de los cortados, la geometría de las puertas y la verificación de la primera pieza.
Los plazos de entrega siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en cinco a diez días laborables, configuración del proceso en una a dos semanas, y lotes de producción en tres a cuatro semanas para gabinetes de piso y dos a tres semanas para armarios montados en pared. El intercambio de previsiones y la planificación de entregas escalonadas mantienen los programas OEM en cronograma, y los compradores que definan materiales, estándares de acabado y documentación antes de la cotización tendrán programas más fluidos que aquellos que descubran los requisitos durante la certificación.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual de alrededor de 500.000 piezas. Las certificaciones ISO 9001:2015, CE y SGS cubren el sistema de calidad, y dos máquinas de corte láser de fibra de 6 kW, dobladoras CNC, y soldadura TIG y MIG gestionan la parte de fabricación del trabajo de gabinetes de automatización.
La fábrica produce armarios personalizados, gabinetes, paneles y ensamblajes soldados para clientes de exportación, con un embalaje diseñado para el transporte marítimo.
La empresa acompaña a los compradores desde la revisión del diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina la inspección por terceros cuando sea necesario. Para programas de fabricación de gabinetes de control de automatización, los compradores pueden consultar los servicios de fabricación de chapa metálicay las páginas de productos; el equipo estructurará las cotizaciones, la documentación de calidad y los calendarios de entrega para ajustarse al volumen del programa.
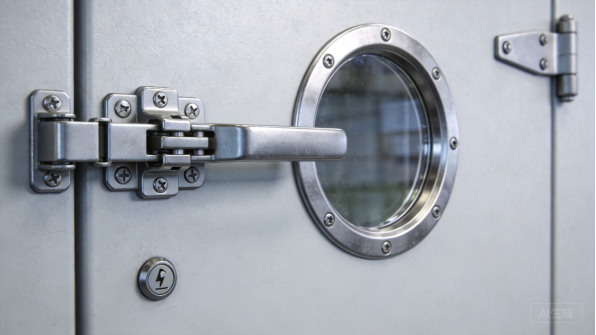
Figura 9: Los herrajes de puerta y las ventanas de visualización se especifican para años de servicio industrial.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que indique material, acabado, dimensiones del gabinete, configuración de la puerta, disposición de la placa de entrada de cables, cantidades y necesidades de documentación. Si el diseño no está finalizado, envíe fotos o bocetos del sistema de control, del entorno de la máquina, de las necesidades de acceso al servicio y del volumen anual, y el equipo de ingeniería recomendará un diseño de gabinete fabricable.
La trayectoria típica es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito. Las cotizaciones incluyen el juego de documentación y los hitos de entrega, de modo que el comprador y el fabricante comienzan con el mismo alcance. Para hablar de un programa de gabinetes de control de automatización, contacte a Barry al +86 13244963694 o sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga al fabricante tres preguntas: qué tamaños de gabinetes y colores de acabado produce regularmente, cómo verifica el ajuste de la puerta y la precisión de la placa de entrada de cables en las primeras piezas, y qué certificados de material, informes dimensionales y registros de lote puede proporcionar. Las respuestas revelan si el taller trata los gabinetes de automatización como armarios de ingeniería o como simples cajas metálicas.
Confirme también la experiencia en embalaje de exportación, colores personalizados y trabajo con acero inoxidable, porque esos detalles determinan si un gabinete llega limpio y cumple la certificación para el mercado de destino. Un fabricante que incluye objetivos de tolerancia y puntos de inspección en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que merece la pena construir una línea de máquinas.