Metallhalterungen sind die leisen Arbeitstiere fertigungsproduzierter Produkte. Sie halten Motoren in Position, montieren Geräte an Wänden, verstärken Rahmen und verbinden Komponenten, die nie dafür ausgelegt waren, sich zu berühren. Obwohl eine Halterung oft das kleinste Teil einer Baugruppe ist, trägt sie Lasten, steuert die Ausrichtung und muss auf Bruchteile eines Millimeters genau zu ihren Nachbarn passen – das macht die Fertigung maßgeschneiderter Metallhalterungen zu einer präzisen und überraschend anspruchsvollen Disziplin. Grand View Research verzeichnet ein stetiges Wachstum im Segment der industriellen Befestigungselemente und Komponenten, zu dem auch Halterungen gehören, angetrieben durch die Nachfrage aus Maschinenbau, Bauwesen, Automobilindustrie und Elektronik.
Dieser Leitfaden verfolgt die gesamte Prozesskette eines Projekts für maßgeschneiderte Metallhalterungen in sieben Schritten: das Produkt selbst, die Anwendungsbereiche, die Materialauswahl, die Fertigungsaufwändigkeit, die Lieferzeiten, vergangene Fallstudien und eine praxisnahe Zusammenfassung. Ob Sie ein Maschinen-OEM sind, der Befestigungshalterungen beschafft, ein Automobilzulieferer, der Verstärkungsteile plant, oder eine Elektronikmarke, die eine Fahrwerkshalterungs-Serie entwickelt – die hier bereitgestellten Informationen helfen Ihnen, einen Fertiger klar zu beauftragen, realistische Zeitpläne zu erstellen und Fallstricke zu vermeiden, die aus einem kleinen Teil ein kostspieliges Programm machen können.

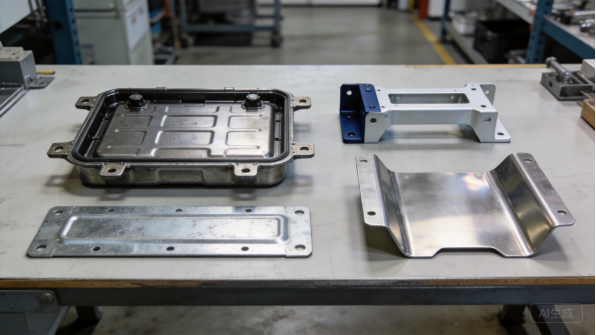
Abbildung 1: Fertige maßgeschneiderte Metallhalterungen mit Präzisionsbohrungen, Biegeelementen und Schutzoberflächen.
Das Produkt: Was sind maßgeschneiderte Metallhalterungen
Definition und gängige Halterungstypen
Eine Metallhalterung ist eine starre Komponente, die üblicherweise aus Blech geformt wird und andere Teile montiert, unterstützt oder verbindet. Die häufigsten Typen sind L-Halterungen, die zwei zueinander senkrechte Flächen verbinden; U-Halterungen und -Profile, die Komponenten aufnehmen oder klemmen; Z-Halterungen, die Montageebenen versetzen; Flachplatten mit Bohrungen für geschraubte Verbindungen sowie Mehr-Biegungs-Halterungen, die einer komplexen Gerätegeometrie folgen. Bei hohen Lasten oder besonderen geometrischen Anforderungen können Halterungen auch als gestanzte, bearbeitete oder geschweißte Baugruppen ausgeführt sein.
Unterscheidet sich eine gute Halterung von einer schlechten, dann nicht durch die Form, sondern durch die Disziplin: Bohrungspositionen, die zu den Passpartnern passen, Biegewinkel, die die Montageebenen parallel halten, und Kanten sowie Ecken, die Sicherheits- und Optikanforderungen erfüllen. Selbst eine einfache L-Halterung versagt, wenn die Bohrungen um 0,2 mm abweichen, da sie nicht mit den zu verbindenden Komponenten ausgerichtet ist. Genau das ist der Grund für kundenspezifische Fertigung und warum der Fertigungsprozess hinter Halterungen dieselbe Aufmerksamkeit verdient wie die Teile, die sie tragen.
Kernstruktur und Designelemente
Die Kern-Designelemente einer Halterung sind die Montagebohrungen, die Biegungen und die steifigkeitsfördernden Merkmale. Lochbilder definieren, wie die Halterung mit ihren Gegenbauteilen verschraubt wird, und der Bohrungstyp ist entscheidend: Freilocher für Schrauben, Langlöcher für Verstellbarkeit, Senkbohrungen für bündige Befestigungselemente sowie Gewindebohrungen für die Direktmontage. Die Biegegeometrie bestimmt die Form und Festigkeit der Halterung, wobei Lamellen und Rückbiegungen die Steifigkeit erhöhen und so ermöglichen, dass ein dünneres Material die gleiche Last trägt wie eine dickere Flachplatte.
Zusätzliche Merkmale werden während des Entwurfs eingebracht: Versteifungsrippen, die in große Flächen eingedrückt werden, Entlastungsbohrungen, die Gewicht reduzieren, ohne die Festigkeit zu mindern, Kantenentlastungen an Biegungen, um ein Reißen zu verhindern, sowie Schweißösen oder -bolzen, wo die Halterung mit anderen Bauteilen verbunden wird. Jedes Merkmal fügt Fertigungsschritte hinzu, daher gleicht eine gute Konstruktionsprüfung den Funktionsnutzen gegen die Kosten aus. Ein Hersteller, der unnötige Merkmale während der Angebotserstellung kennzeichnet, hilft dem Käufer, für Festigkeit zu zahlen, die das Produkt nicht benötigt.
Toleranzen und Passung
Halterungstoleranzen werden durch das definiert, woran die Halterung anschließt. Für strukturelle Montagen in Maschinen und Fahrzeugen werden Bohrungspositionen üblicherweise auf plus oder minus 0,1 mm eingehalten, Biegewinkel auf einen Bruchteil eines Grades, und die Ebenheit auf vorgeschriebene Grenzen, wobei die Anforderungen in GD&T-Zeichnungen erfasst sind, die Normen wie denen der ASME folgen und den allgemeinen Toleranzrahmen der ISO 2768.
Die Toleranz ist ein Kostentreiber und nicht nur eine Zeichnungsnotiz. Eine Bohrungsposition von 0,1 mm ist beim Laserschneiden Routine, während eine Position von 0,05 mm eine Prüfung an jedem Bauteil und langsamere Prozesse erfordern kann. Käufer sollten die Toleranz spezifizieren, die die Anwendung erfordert, und jede engere Toleranz hinterfragen, da jede Verschärfung die Prüfzeit und Ausschussquote vervielfacht. Das richtige Gespräch mit einem Hersteller betrifft die Funktion der Halterung, nicht das Kopieren von Toleranzen aus einer anderen Zeichnung.
Individualisierung und Volumenflexibilität
Individuelle Metallhalterungen werden in Stückzahlen von einzelnen Prototypen bis zu Hunderttausenden produziert, und die Fertigungsroute ändert sich mit dem Volumen. Kleine und mittlere Mengen verwenden Laserschneiden und CNC-Biegen, die keine speziellen Werkzeuge benötigen und Designänderungen ohne Zusatzkosten ermöglichen. Höhere Volumens wechseln zu Stanzformen, die die Stückkosten senken, aber Werkzeuginvestitionen und Vorlaufzeiten hinzufügen, und einige Programme nutzen beide: laserbearbeitete Prototypen, dann Stanzen für die Serienfertigung.
Customization umfasst auch Material, Oberflächengröße und Kennzeichnung. Halterungen können aus Stahl, Edelstahl, Aluminium und Messing hergestellt, mit Zinkbeschichtung, Pulverbeschichtung, Eloxierung oderraw mit Öl versehen und mit Teilenummern, Logos oder Montageschildern gekennzeichnet werden. Ein Hersteller, der gemischte Volumen und Oberflächen verarbeitet, bietet Käufern eine einzelne Bezugquelle vom Prototyp bis zur Serienproduktion, was die Beschaffung vereinfacht und die Designabsicht schützt.
Anwendungsbereiche und Einsatzgebiete
Industriemaschinen und -ausrüstung
Industriemaschinen sind der größte Verbraucher von kundenspezifischen Halterungen. Motoren, Pumpen, Getriebe, Sensoren, Schutzabdeckungen und Kabelträger benötigen Montagehalterungen, die sie unter Vibration, Hitze und Belastung in Position halten. Eine Motorhalterung muss beispielsweise die Wellenausrichtung innerhalb enger Grenzwerte beibehalten, sonst verschleißt die Kupplung frühzeitig und die Maschine fällt aus, was die Präzision der Halterung zu einem Zuverlässigkeits- und nicht nur einem Passproblem macht.
Maschinenhalterungen müssen auch den Wartungsrealitäten standhalten: Sie müssen Zugang zu Befestigungselementen ermöglichen, wiederholtes Zusammen- und Demontieren überstehen und Öle sowie Reinigung chemikalien vertragen. OEMs standardisieren Halterungen häufig über eine Maschinengruppe hinweg, um Lagerbestände zu reduzieren, und schätzen Hersteller, die genaue Teile in Chargen liefern können, die auf ihren Produktionsplan abgestimmt sind.
Über die Montage hinaus dienen Halterungen häufig als Befestigungspunkt für Schutzabdeckungen, Typenschilder, Kabelmanagement und Sensoren, was zusätzliche Bohrungs muster und Funktionen erfordert, die über die gesamte Maschinengruppe konsistent bleiben müssen. Ein Hersteller, der diese Muster durch Konstruktionsänderungen beibehält, schützt den OEM vor Nacharbeit in der Montagelinie.
Automobil- und Verkehrswesen
Fahrzeuge verwenden Hunderte von Halterungen: Mounts für Motoren und Getriebe, Halterungen für Lichter, Sensoren, Batteriegehäuse, Sitzelemente und Karosserieverstärkungen. Diese Teile müssen Vibration, Temperaturwechsel und Crashbelastungen standhalten und werden unter strikten Qualitätsdokumentationsanforderungen hergestellt. AWS und andere Normungsgremien stellen Schweiß specifications und Qualitätsrichtlinien bereit, die für geschweißte Halterungs anordnungen im Transportwesen gelten.
Ich übersetze die Segmente jetzt auf Deutsch: **Segm.** For automotive and commercial vehicle programs, bracket reliability is safety-critical, so material certification, dimensional reports, and traceability are expected with every batch. Volumes range from prototype lots for new models to millions of pieces for high-production vehicles, and suppliers are often selected for process discipline as much as price. A fabricator with automotive-quality documentation experience fits naturally into this supply chain. **Dtsch.** Für Fahrzeugprogramme im Automobil- und Nutzfahrzeugbereich ist die Zuverlässigkeit von Halterungen sicherheitskritisch, weshalb bei jeder Charge Materialzertifizierungen, Maßprüfberichte und Rückverfolgbarkeit erwartet werden. Die Stückzahlen reichen von Prototypensätzen für neue Modelle bis zu Millionen von Teilen für Hochserienfahrzeuge, und Lieferanten werden oft ebenso sehr nach Prozessdisziplin wie nach Preis ausgewählt. Ein Hersteller mit Erfahrung in der dokumentarischen Abwicklung nach Automobilqualitätsstandards fügt sich nahtlos in diese Lieferkette ein.
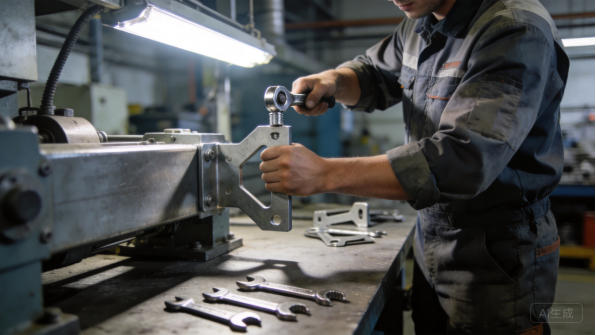
**Segm.** Figure 2: Custom metal brackets mount and support components in industrial assemblies. **Dtsch.** Abbildung 2: Maßgeschneiderte Metallhalterungen montieren und stützen Komponenten in industriellen Baugruppen.
**Segm.** Construction and Infrastructure **Dtsch.** Bau und Infrastruktur
**Segm.** Construction and infrastructure use brackets to mount equipment to structures: wall brackets for cable trays and ducts, support brackets for piping, solar panel mounting brackets, and brackets for signs and lighting. These parts are often galvanized or heavily coated because they live outdoors and must survive decades of exposure, and they are designed to meet structural loads defined by the application. **Dtsch.** Bau und Infrastruktur setzen Halterungen ein, um Ausrüstung an Strukturen zu montieren: Wandhalterungen für Kabel桥架 und Kanäle, Traghalterungen für Rohrleitungen, Halterungen für Solarmodule und Halterungen für Schilder und Beleuchtung. Diese Teile werden oft verzinkt oder stark beschichtet, weil sie im Außenbereich eingesetzt werden und Jahrzehnten Witterung standhalten müssen; sie sind auf die durch die Anwendung definierten Strukturbelastungen ausgelegt.
**Segm.** Construction brackets are frequently standardized across projects, which rewards efficient production of repeat designs. The **Dtsch.** Bauhalterungen werden projektübergreifend häufig standardisiert, was eine effiziente Fertigung wiederkehrender Konstruktionen belohnt. Die **Segm.** American Galvanizers Association **Dtsch.** American Galvanizers Association**Segm.** documents the long service life of galvanized coatings in atmospheric exposure, making hot-dip galvanizing the standard finish for exterior steel brackets. For OEMs in construction, reliable supply of coated brackets is as important as the parts themselves, because site schedules depend on deliveries. **Dtsch.** dokumentiert die lange Nutzungsdauer von Verzinkungsschichten bei atmosphärischer Beanspruchung und macht das Feuerverzinken zur Standardoberfläche für Außenstahlhalterungen. Für OEMs im Bauwesen ist eine zuverlässige Versorgung mit beschichteten Halterungen ebenso wichtig wie die Teile selbst, weil Baustellenpläne von Lieferterminen abhängen.
**Segm.** Electronics, Furniture, and Consumer Products **Dtsch.** Elektronik, Möbel und Konsumgüter
**Segm.** Electronics and consumer products use brackets at a smaller scale: chassis brackets that hold PCBs, mounting plates for connectors, TV and monitor wall brackets, and furniture brackets that join panels or support shelves. These parts are visible or user-facing, so edge quality, finish, and consistency matter commercially, and the **Dtsch.** Elektronik und Konsumgüter verwenden Halterungen in kleinerem Maßstab: Chassis-Halterungen für Leiterplatten, Montageplatten für Anschlüsse, TV- und Monitor-Wandhalterungen sowie Möbellhalterungen, die Paneele verbinden oder Regale stützen. Diese Teile sind sichtbar oder benutzerzugewandt, daher haben Kantenqualität, Oberfläche und Konsistenz kommerzielle Bedeutung, und die **Segm.** Powder Coating Institute **Dtsch.** Powder Coating Institute**Segm.** provides resources on the finishes that make consumer metal parts look and last better. **Dtsch.** bietet Ressourcen zu Oberflächenbehandlungen, die Konsumgüter aus Metall besser aussehen lassen und langlebiger machen.
**Segm.** Consumer brackets face different forces than industrial ones: static load, occasional impact, and the expectations of users who notice rust, sharp edges, or crooked assembly. They are also produced in large volumes at retail price points, which rewards designs that stamp and assemble efficiently. For brands, the bracket is a quality signal, and a fabricator that controls edges, finish, and dimensional consistency protects the brand at low cost. **Dtsch.** Konsumgüter-Halterungen sind anderen Kräften ausgesetzt als industrielle: statische Last, gelegentliche Stöße sowie die Erwartungen von Nutzern, die Rost, scharfe Kanten oder schief montierte Bauteile bemerken. Sie werden zudem in großen Stückzahlen zu Einzelhandelspreispunkten gefertigt, was Konstruktionen belohnt, die sich effizient stanzen und zusammenbauen lassen. Für Marken ist die Halterung ein Qualitätssignal, und ein Hersteller, der Kanten, Oberfläche und Maßkonsistenz beherrscht, schützt die Marke zu geringen Kosten.
**Segm.** Material Selection **Dtsch.** Materialauswahl
**Segm.** Cold-Rolled and Galvanized Steel **Dtsch.** Kaltgewalzter und verzinkter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Halterungen, bei denen Festigkeit und Kosten relevant sind. Sorten mit guter Umformeignung und Schweißeignung erzeugen saubere Kniche und präzise Bohrungen, und ihre mechanischen Eigenschaften sind in Referenzen wie MatWeb’s materials database für den direkten Vergleich dokumentiert. Typische Dicken reichen von 1,0 mm für leichte Halterungen bis 6,0 mm für Strukturträger, wobei die Dicke sowohl die Festigkeit als auch die zum Umformen erforderliche Kraft bestimmt.
Galvanisierter Stahl bietet eine Zinkbeschichtung für Korrosionsschutz und ist üblich für Halterungen, die unbeschichtet versandt werden oder in feuchten Umgebungen eingesetzt werden. Das Zink schützt geschredderte Kanten opfernd, was wichtig ist, weil die Bohrungen und Kniche einer Halterung genau dort liegen, wo Beschädigungen an Beschichtungen auftreten. Galvanisierter Stahl kostet etwas mehr und muss vor dem Schweißen vorbereitet werden, aber für Außen- und Reinigunsganwendungen ist er oft die kosteneffektivste Wahl.
Die Dickenwahl steht auch mit dem Biegen in Wechselwirkung: dünneres Material erfordert kleinere Biegradien und weniger Presskraft, daher sollte die Umformeignung vor der Freigabe des Materials in der Zeichnung überprüft werden.
Edelstahl
Edelstahl, vorwiegend die Sorten 304 und 316, wird für Halterungen in marinen, lebensmitteltechnischen, medizinischen, chemischen und küstennahen Umgebungen spezifiziert, wo der Korrosionsschutz nicht auf eine Beschichtung verlassen kann. SSINA bietet Leitfäden zur Sortenauswahl für korrosive Umgebungen, und Sorte 316 enthält Molybdän für Chloridbeständigkeit. Edelstahlhalterungen benötigen niemals eine Nachbeschichtung und vertragen aggressive Reinigungsverfahren und Belastungen.
Edelstahl ist teurer und schwieriger zu verarbeiten, mit stärkerer Federung und einem Bedarf an getrennter Handhabung zur Verhinderung von Kohlenstoffstahl-Kontamination. Bei geschweißten Edelstahlhaltern muss der Wärmeeintrag kontrolliert werden, um die Korrosionsbeständigkeit an der Schweißstelle zu erhalten. Käufer sollten Edelstahl dort wählen, wo die Umwelt es erfordert, und mit einem Hersteller zusammenarbeiten, der tatsächliche Edelstahl-Erfahrung hat, denn das Material verzeiht keine Abkürzungen.
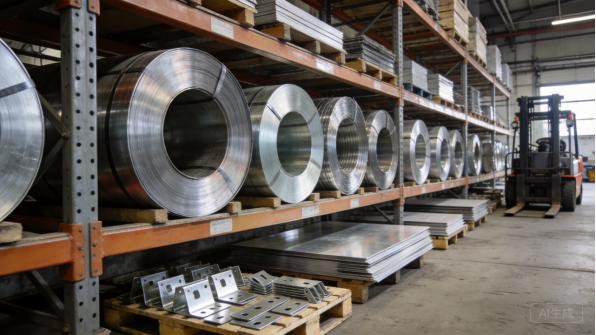
Abbildung 3: Rohmaterial-Bobinen und gestanzte Rohlinge für die Metallhalterungsproduktion.
Aluminium
Aluminium-Halterungen, typischerweise aus der Legierung 5052 oder 6061, werden dort eingesetzt, wo es auf Gewicht ankommt: Luft- und Raumfahrt sowie marine Montage, tragbare Ausrüstung und Elektronikgehäuse. Aluminium ist etwa ein Drittel so schwer wie Stahl, widersteht Korrosion von Natur aus und leitet Wärme gut. Seine Eigenschaften und Leitfäden zur Legierungsauswahl werden in Referenzen wie AZoMaterials, die praktische Legierungsvergleiche für Strukturbauteile veröffentlicht, katalogisiert.
Die Kompromisse betreffen Festigkeit, Kosten und Verarbeitung. Aluminiumhalterungen müssen dicker als Stahl ausgeführt sein, um die gleiche Steifigkeit zu erreichen, das Material ist pro Kilogramm teurer, und das Umformen erfordert größere Biegeradien sowie einen sorgfältigen Federungsausgleich. Aluminium benötigt zudem eine galvanische Isolierung an Verbindungen mit Stahlbefestigungen und einen Schutz durch Eloxieren oder Pulverbeschichten, wenn das Erscheinungsbild relevant ist.
Oberflächenbehandlungen und Korrosionsschutz
Die Oberfläche schützt die Halterung und definiert ihr Erscheinungsbild. Zinkbeschichtung ist die gebräuchlichste Oberfläche für Stahlhalterungen: sie ist kostengünstig, bietet einen guten Korrosionsschutz in Innenräumen und wird durch Beschichtungsstärke und Salzsprühnebel-Leistung spezifiziert. Pulverbeschichtung fügt Farbe und Haltbarkeit für sichtbare Teile hinzu, und Feuerverzinkung bietet den dicksten Schutz für außen eingesetzte strukturelle Halterungen. Eloxieren schützt Aluminium und fügt gleichzeitig Farbe hinzu.
Die Leistungsfähigkeit der Oberfläche wird anhand von Normen verifiziert, die von ASTM Internationalherausgegeben werden, einschließlich Salzsprühnebel-, Haftungs- und Beschichtungsstärketests, und Käufer sollten die erwartete Leistung für die Einsatzumgebung spezifizieren. Beschichtungen und Überzüge beeinflussen auch das Passmaß: Gewindeformen, Lochdurchmesser und Presssitzmerkmale müssen die Oberflächenstärke berücksichtigen, und Maskierung kann dort erforderlich sein, wo leitfähiger Kontakt benötigt wird. Die Vereinbarung der Oberfläche im Angebot verhindert spätere Passungsüberraschungen und Garantieforderungen.
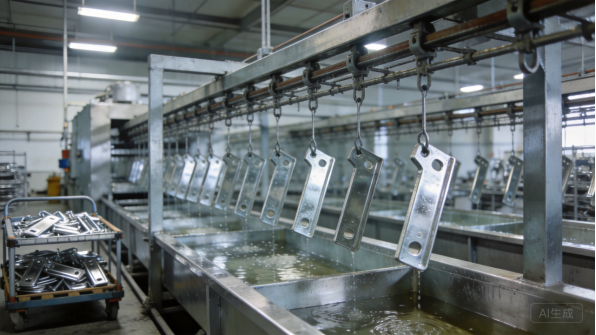
Abbildung 4: Beschichtung und Oberflächenbehandlung schützen Metallhalterungen vor Korrosion.
Produktionsaufwand
Laserschneiden und Lochgenauigkeit
Die meisten Halterungen beginnen als Flachrohlinge, und Laserschneiden erzeugt die Kontur und die Löcher, die die Halterung funktional machen. Faserlaseranlagen halten Toleranzen um etwa plus/minus 0,1 mm ein, und bei XHX Metal liefern zwei 6-kW-Faserlaser-Schneidmaschinen eine Positioniergenauigkeit von plus/minus 0,01 mm, was relevant ist, wenn Lochmuster über die gesamte Baugruppe hinweg mit Gegenpartnern übereinstimmen müssen.
Die Schneidqualität beeinflusst die gesamte nachgelagerte Fertigung. Grate an Löchern müssen entfernt werden, da sie Befestigungen und die Hände von Monteurschäden zufügen könnten; rauhe Kanten an Schlitzen können hochfeste Materialien schwächen, und Einstichstellen müssen so platziert werden, dass sie nicht sichtbar werden oder Risse verursachen. Nesting-Software ordnet die Teile an, um Verschnitt zu minimieren, was erheblich ist für kleine Halterungen, von denen viele pro Blech platzierbar sind, und Schneidparameter werden pro Material und Dicke abgestimmt.
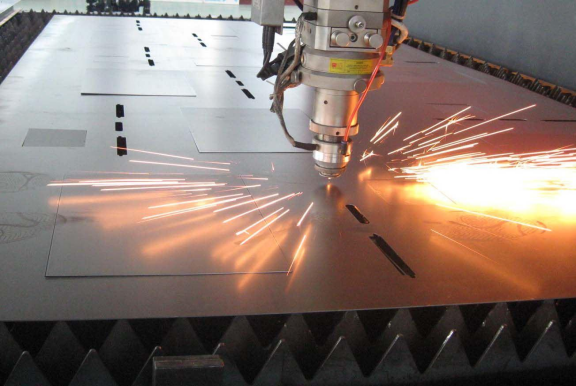
Abbildung 5: Faserlaser-Schneiden erzeugt genaue Halterungsrrohlinge und Lochmuster.
CNC-Biegen und Federungsausgleich
Das Biegen wandelt ebene Rohlinge in L-, U-, Z- und Mehrfachbiegegeometrien um, und hier wird die Genauigkeit von Halterungen gewonnen oder verloren. Jede Biegung komprimiert die Innenfläche und dehnt die Außenfläche, und das Material federt elastisch zurück, wenn der Stempel loslässt. Die Rückfederung ist bei Edelstahl und Aluminium größer, daher müssen Biegeprogramme kompensieren, sonst ist der Winkel falsch. Engineers Edge veröffentlicht Biegezulage- und Abzugsreferenzen, die zum Anrissen von Rohlingen und zur Vorhersage der fertigen Maße verwendet werden.
Moderne CNC-Biegemaschinen mit programmierbaren Anschlägen halten Biegepositionen und -winkel über lose hinweg konsistent ein, und Bediener verifizieren Erstdrucke anhand der Zeichnung vor Serienbeginn. Bei Halterungen sind die kritischen Prüfpunkte Flanschhöhe, die Position von Bohrungen im Verhältnis zu gebogenen Flächen sowie der Winkel zwischen Montagenebenen. Wenn die Bohrungen zwar korrekt auf dem ebenen Rohling platziert sind, der Biegewinkel jedoch driftet, passt die Halterung trotzdem nicht – weshalb die Biegeverifikation genauso wichtig ist wie die Schneidgenauigkeit.
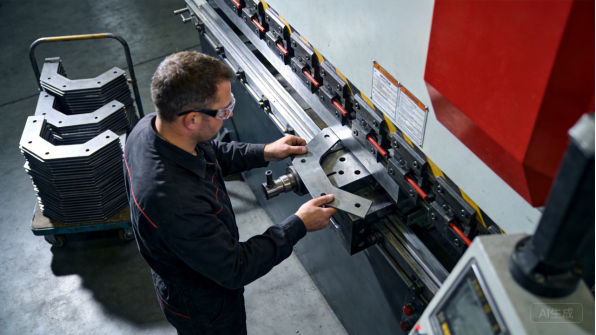
Abbildung 6: CNC-Biegemaschine formt Halterungen auf konsistente Biegewinkel.
Stanz en, Schweißen und Nebenoperationen
Bei Stückzahlen von etwa 20.000 Teilen pro Jahr und mehr produzieren Stanzwerkzeuge Halterungen schneller und zu niedrigeren Stückkosten als Laserschneiden und Biegen, wobei die Werkzeugentwicklung vier bis acht Wochen Vorlaufzeit hinzufügt. Viele Fertiger bieten beide Varianten an: Prototypenbau mit Lasern und Biegemaschinen, späterer Wechsel zu Werkzeugen, wenn die Stückzahlen dies rechtfertigen. Einige Halterungen sind Schweißbaugruppen, bei denen eine Platte mit einem Profil verbunden oder eine Einschweißmutter angebracht wird, und TWI Global bietet technische Anleitung zum Schweißen von dünnem Stahl und zur Kontrolle von Verzug.
Nebenoperationen vervollständigen viele Halterungskonstruktionen: Senken, Gewindeschneiden, Clinchmuttern und -bolzen, Pressen, Entgraten und Markieren. Jeder Arbeitsschritt fügt einen Prozessschritt und einen Inspektionspunkt hinzu, daher sollte die Konstruktion diese gezielt einsetzen. Eine Clinchmutter kostet beispielsweise mehr als ein einfaches Loch, spart dem Käufer jedoch einen Montage schritt, und dieser Zielkonflikt gehört in die Angebotsbesprechung, nicht in eine spätere Überraschung.
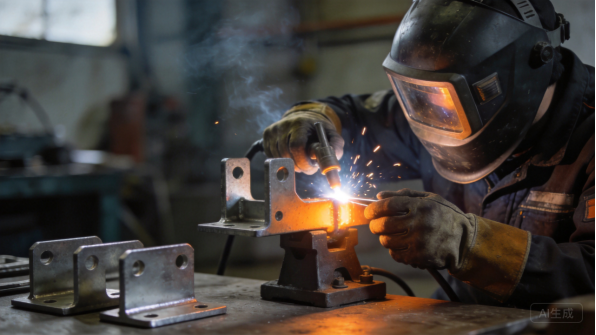
Abbildung 7: Kontrolliertes Schweißen verbindet Halterungsbaugruppen ohne Verzug.
Qualitätskontrolle
Die Qualitätskontrolle von Konsolen beginnt mit der Erstteilprüfung: einer vollständigen dimensionsmäßigen Inspektion der initialen Probe anhand der Zeichnung, häufig am Koordinatenmessgerät, mit Vorlage eines Berichts an den Käufer. Produktionschargen folgen einem Steuerplan mit Stichprobenentnahme; kritische Maße wie Bohrungspositionen und Biegewinkel werden mit Messemitteln überprüft, die die Bediener in der Linie verwenden. Werkstoffbescheinigungen begleiten jede Charge und ermöglichen die Rückverfolgung der Teile bis zu spezifischen Blech- oder Spulenchargen.
Die Prüfungen richten sich nach der Anwendung. Tragende Konsolen können Härte- oder Lastprüfungen erfordern, beschichtete Konsolen Prüfungen der Beschichtungsdicke und des Salzsprühnebeltests, und geschweißte Baugruppen Schweißnahtprüfungen. Bei hochvolumigen Teilen zeigen Prozessfähigkeitsuntersuchungen, ob der Prozess über den gesamten Durchlauf innerhalb der Toleranz bleibt. Ein Hersteller, der Dokumentation als Teil des Produkts und nicht als Papierkram betrachtet, wird eine Automobil- oder Maschinenauszeichnung bestehen.
Produktionsvorlaufzeiten
Preisangebotanfrage, Konstruktionsprüfung und Prototypen
Ein Konsolenprojekt beginnt mit einer Preisangebotanfrage: 3D-Modell, Zeichnung, Material, Oberfläche, Menge und angestrebter Zeitplan. Die Konstruktionsabteilung des Herstellers prüft die Bauteilgüte, kontrolliert Biegeradien, Bohrungs-zu-Bieger-Abstände, Toleranzen und nachgelagerte Bearbeitungsschritte, und erstellt binnen ein bis drei Werktagen ein Angebot mit Anmerkungen. Prototypen werden bei Standardkonsolen üblicherweise binnen fünf bis zehn Werktagen geliefert.
Der Prototyp validiert die Passform vor Serienproduktion: Bohrungsübereinstimmung mit den Fügeteilen, Biegegeometrie und Oberflächenbeschaffenheit werden am physischen Muster bestätigt. Das Prototypenfeedback sollte Passproben und vorgeschlagene Zeichnungsänderungen umfassen, damit der Käufer die endgültige Ausführung mit vollständiger Information freigeben kann. Bei Konsolen, die mit anderen Komponenten zusammenarbeiten, sollten Käufer den Prototyp frühzeitig anprobieren, da ein im Prototypenfehler von 0,2 mm Tage kostet, während derselbe Fehler in der Produktion Wochen kostet.
Werkzeug- und Prozessvorbereitung
Die meisten Konsolen werden mit Laser cutting und CNC-Biegen gefertigt, was die Werkzeugkosten niedrig hält und Designänderungen kostengünstig macht. Die relevante Vorbereitung sind Prozesswerkzeuge: Biegeprogramme mit verifizierten Parametern, Prüfmittel für Bohrungs muster und Biegewinkel sowie Vorrichtungen für geschweißte Baugruppen. Der Aufbau solcher Vorbereitung dauert bei einem neuen Bauteil typischerweise einige Tage bis zwei Wochen.
Für große Stückzahlen fügen Stanzwerkzeuge vier bis acht Wochen hinzu sowie eine Rüstinvestition, die sich durch schnellere Takte und geringere Stückkosten amortisiert. Die richtige Entscheidung hängt vom Jahresdurchsatz ab: Unter etwa 20.000 Teilen pro Jahr ist Laserschneiden und Biegen üblicherweise die kostengünstigere Variante, darüber hinaus sollten die Wirtschaftlichkeitsaspekte in beiden Richtungen modelliert werden. Käufer sollten vor der Bindung an Werkzeuge einen Kostenvergleich anfordern.
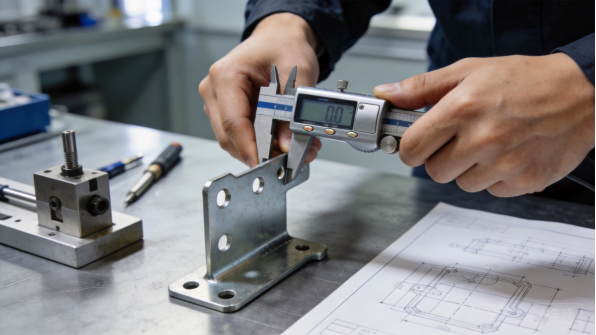
Abbildung 8: Maßhaltige Prüfung verifiziert Bohrungspositionen und Biegewinkel des Halters.
Produktionslose und Volumenplanung
Typische Produktionsdurchlaufzeiten betragen 10 bis 25 Werktage für Chargen von wenigen hundert bis zu mehreren zehntausend Teilen; Veredelung und Beschichtung beanspruchen dabei einen großen Anteil dieser Zeit, da Galvanik- und Pulverbeschichtungsanlagen in festen Chargenzyklen laufen. Programme mit hohem Volumen im Stanzverfahren werden in monatlichen oder quartalsweisen Chargen geplant, die auf die Montagewünsche des Käufers abgestimmt sind.
Die Freigabe rollierender Prognosen hält die Durchlaufzeiten stabil. Wenn Käufer rollierende Prognosen teilen, reserviert das Werk Material und Veredelungskapazitäten und ordert langfristig lieferfähige Artikel wie bestimmte Stahlguaten oder kundenspezifische Farben im Voraus. Standard-Cold-Rolled- und verzinkter Stahl liegt üblicherweise bereit, während Edelstahlspulen, Aluminium-Legierungen und individuelle Oberflächen einen Zeitraum von einer bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilensteinen macht Engpässe sichtbar, bevor sie zu Verzögerungen werden.
Verpackung, Logistik und Kommunikation
Halter werden in passender Verpackung versendet: einzeln verpackt für galvanisch beschichtete oder pulverbeschichtete Oberflächen, mit Schaumstofftrennern für gestapelte Teile sowie Kartons in der Größe der Bestellung. Bei galvanisch beschichteten Halt muss die Verpackung die Oberfläche während des Transports schützen, und Versand ins Ausland erfolgt mit Rostschutzpapier oder VCI-Folie als Schutz gegen Kondensat im Container. Der Hersteller sollte Kartongrößen, Bruttogewicht und Beladungsfotos für die Frachtplanning bereitstellen.
Dokumentation begleitet jede Sendung: Verpackungslisten, Materialzertifikate, Prüfberichte und Schichtzertifikate, soweit erforderlich. Käufer sollten den Dokumentationsumfang bereits während des Angebotsverfahrens bestätigen, weil fehlende Zertifikate am Zoll oder am Tor der Fabrik eine Sendung stoppen können, selbst wenn die Teile einwandfrei sind. Kommunikation folgt klaren Meilensteinen mit Fotos in jedem Stadium, sodass Käufer den Fortschritt ohne Besuch vor Ort verfolgen können.
Vergangene Fallstudien
Maschinen-OEM: Motorhalterungshalter
Eine Maschinen-OEM benötigte eine Familie von Motorhalterungen, die die Wellenausrichtung innerhalb enger Toleranzen hielten und gleichzeitig eine RiemenSpannungsverstellung ermöglichten. Das Design verwendete langlöcherige Montagelöcher und eine verstärkte Biegegeometrie, die die Motorebene steif hielt, und das Ingenieurteam passte die Schlitzausrichtung und Rippenplatzierung während der Prototypenüberprüfung an.
Urmuster wurden an einem Koordinatenmessgerät inspectiert, und Produktionschargen von 1.500 Stück folgten einem Steuerplan mit Messinstrumentprüfungen an Lochpositionen und Biegewinkeln. Die OEM standardisierte die Halterungsfamilie über drei Maschinenmodelle hinweg, reduzierte den Lagerbestand und vereinfachte den Service. Das Programm zeigte, wie ein kleiner Teil, sorgfältig konzipiert, die Zuverlässigkeit der gesamten Maschine verbessert.
Der Kunde verlegte später seine volumensstärkste Halterung in eine Stanzwanne, reduzierte die Stückkosten und behielt gleichzeitig denselben Inspektionsplan bei, was demonstrierte, wie Volumina innerhalb desselben Designs wachsen können.
Automobil-Zulieferer: Verstärkungs-Halterungen
Ein Tier-Zulieferer, der Fahrzeugkarosserieteile produzierte, benötigte verzinkte Verstärkungshalterungen mit Lochpositionen auf plus/minus 0,1 mm, geliefert in monatlichen Volumina von etwa 12.000 Stück. Die Teile wurden auf Laser- und CNC-Biegeprototypen hergestellt, und Urmuster wurden gegen die GD&T-Zeichnung des Kunden inspectiert, bevor die Produktionsfreigabe erfolgte.
Der Produktionsprozess verwendete dedizierte Biegeprogramme und Inspektionsvorrichtungen, mit Materialzertifikaten, die auf jeden Coil zurückverfolgt wurden. Da die Montagelinien des Zulieferers nach Zeitplan laufen, waren termingerechte Lieferung und konsistente Qualität die Bewertungskriterien, und das Programm läuft seit zwei Jahren mit einer Ausschussrate unter dem vereinbarten Ziel. Die Beziehung erweiterte sich später um eine geschweißte Halterungsbaugruppe unter demselben Qualitätssystem.
Die geschweißte Baugruppe fügte eine Nietmutter und einen Schweißbuckel hinzu, beide am Urmuster validiert und im Steuerplan dokumentiert, sodass der Zulieferer das Teil ohne zusätzliche Arbeitsgänge montieren konnte.
Bauprodukte: Verzinkte Trägerhalterungen
Ein Bauwarenvertrieb benötigte feuerverzinkte Trägerhalterungen für Kabeltray-Installationen mit Standard-Lochbildern, die mit Branchen-Traysystemen übereinstimmten, sowie einer Beschichtungspezifikation für Außenbeleuchtung. Die Teile wurden aus 3,0 mm Stahl geschnitten und geformt, dann bei einem qualifizierten Partner verzinkt mit Beschichtungsdickenprüfung.
Die ersten Teile wurden schichtgeprüft und maßhaltig inspectiert, Produktionschargen wurden in palettierten Kartons mit Schichtzertifikaten für die Projekt Dokumentation des Distributors versendet. Das Programm entwickelte sich zu vierteljährlichen Wiederholungsbestellungen, als der Distributor sein Gebiet ausdehnte, und das standardisierte Design hielt die Stückkosten niedrig. Für den Distributor wurde das Schichtzertifikat zu einem Verkaufsinstrument, das das Produkt auf Infrastrukturprojekten differenzierte.
Der Distributor fügte später eine leichtere Aluminiumvariante für Innenausrüstung hinzu, die auf denselben Schneid- und Biegelinien mit eloxierter Oberfläche produziert wurde.
Elektronikmarke: Gehäuseträger
Eine Elektronikmarke benötigte eine Familie von Gehäuseträgern, die Leiterplatten und Steckverbinder in einer neuen Instrumentenlinie montierten, mit Senkbohrungen, Pressgewindeeinsätzen und einer schwarz pulverbeschichteten Oberfläche. Die Träger waren sichtbar, wenn das Instrument geöffnet wurde, daher gehörten Kantenqualität und Oberflächeneinheitlichkeit zur Spezifikation.
Die Prototypenüberarbeitung präakte die Senkbohrungstiefe und die Positionen der Pressgewindeeinsätze, und die Produktion fuhr auf 3.000 Einheiten pro Monat über drei Träger-Teilenummern hoch. Die Marke verwendete dieselbe Konstruktionsplattform für ein zweites Instrument und fügte zwei neue Träger hinzu, ohne das gesamte Design neu zuzulassen. Das Programm zeigte, wie Fertigungsdiskziplin bei kleinen Teilen schnelle Produkteinführungen unterstützt.
Zusammenfassung und nächste Schritte
Wichtigste Erkenntnisse
Individuelle Metallträger sind kleine Teile mit anspruchsvollen Anforderungen: Lochgenauigkeit, Biegegenauigkeit und Oberflächeneinheitlichkeit hängen alle von gesteuerter Fertigung ab. Die Materialentscheidung treibt Kosten und Leistung, von kaltgewalztem Stahl für Volumen träger bis zu Edelstahl für korrosive Umgebungen, und Oberflächen müssen für die tatsächliche Umgebung spezifiziert werden statt angenommen zu werden. Die Produktionschwierigkeit konzentriert sich in Loch-zu-Bieg-Beziehungen, Federhockeykontrolle und Qualitätsdokumentation, genau dort unterscheiden sich erfahrene Hersteller.
Durchlaufzeiten folgen einem vorhersehbaren Pfad: ingenieurtechnische Prüfung in Tagen, Prototypen in ein bis zwei Wochen, Prozesswerkzeuge in Tagen bis Wochen, und Produktion in zwei bis vier Wochen pro Charge, wobei Stanzwerkzeuge vier bis acht Wochen hinzufügen, wenn Volumina dies rechtfertigen. Prognoseaustausch und klare Dokumentation halten diesen Pfad stabil. Käufer, die Material, Toleranzen und Oberflächenbehandlung vor dem Angebot festlegen, haben glattere Programme als diejenigen, die Anforderungen nach Produktionsbeginn entdecken.
Warum XHX Metal
XHX Metal ist ein familiengeführter Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von über 500.000 Stück. Die Fabrik arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierung und produziert kundenspezifische Halterungen, Gehäuse und gefertigte Bauteile für Exportkunden mit für den Seefrachttransport ausgelegter Verpackung. Zwei 6kW-Faserlaser-Schneidmaschinen, CNC-Hydraulikbiegemaschinen, TIG- und MIG-Schweißen sowie Veredelungsdienstleister decken den vollständigen Prozess ab.
Das Unternehmen unterstützt Käufer von der Entwurfsprüfung bis zur Produktion, liefert Erstmusterprüfberichte und Materialzertifikate und koordiniert bei Bedarf Drittanbieterprüfungen wie Salzspraytest, Belastungstest und Maßverifikation. Für Halterungsprojekte können Käufer verwandte Blechbearbeitungsdienstleistungen und Produktseiteneinsehen, und das Team stellt Angebote, Qualitätsdokumentation und Lieferpläne entsprechend den Anforderungen des Projekts zusammen.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, Dicke, Oberfläche, Toleranzen und Menge angibt. Wenn der Entwurf noch nicht finalisiert ist, senden Sie Fotos oder Skizzen der Halterung und der Teile, mit denen sie verbunden werden muss, die belastete Last sowie das Jahresvolumen, und das Engineering-Team empfiehlt eine fertigungsgerechte Ausführung. Der typische Ablauf lautet: Engineering-Prüfung, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand, mit klarer Kommunikation in jedem Meilenstein.
Für die Besprechung eines Halterungsprojekts kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihren Entwurf über die XHX Metal-Website. Mit klaren Anforderungen und dem richtigen Partner wandelt sich eine individuelle Metallhalterung innerhalb von Wochen von der Zeichnung in die Produktion, mit Passform und Oberfläche, die Montagen über Jahre zusammenhalten.
Was Sie einen Hersteller fragen sollten
Fragen Sie vor einer Bestellplatzierung den Hersteller nach drei Punkten: Welche Materialien und Stärken verarbeitet er regelmäßig, wie überprüft er Loch-zu-Biege-Beziehungen und Biegewinkel bei Erstmustern und welche Oberflächenbehandlungen und Prüfungen kann er dokumentieren. Die Antworten zeigen, ob die Werkstatt Halterungen als Präzisionsteile oder als einfache Schnitt- und Biegeteile behandelt.
Bestätigen Sie zudem Sekundärprozesse wie Clinch-Nieten, Gewindebohren, Senken und Markieren sowie deren Qualitätskontrolle, da diese Schritte häufig darüber entscheiden, ob eine Halterung in der Montage funktioniert. Ein Hersteller, der Prozesse und Akzeptanzkriterien im Angebot auflistet, behandelt Qualität als Teil des Produkts – das ist der Partner, mit dem sich eine Lieferantenbeziehung lohnt.