La fabricación de carcasas para luminarias LED es la disciplina detrás de las cubiertas de aluminio, disipadores de calor y cuerpos sellados que transforman las placas LED en luminarias confiables. A diferencia de una simple caja de chapa metálica, una carcasa de luminaria debe gestionar el calor para que los LED mantengan su brillo durante decenas de miles de horas, proteger el driver y las ópticas del polvo y la humedad, y transmitir el lenguaje de diseño del producto. Programas como DLC y ENERGY STAR moldean lo que el mercado espera de las luminarias comerciales y para exteriores, y las normas de iluminación IES orientan cómo se aplican.
Esta guía sigue el recorrido completo de un programa de carcasas personalizadas para luminarias LED en siete pasos: el producto y sus familias de carcasas, las aplicaciones que sirve cada una, la selección de materiales, la complejidad de producción, los plazos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea una marca de iluminación que lanza una nueva familia, un OEM de luminarias para exteriores que atiende alumbrado vial y de áreas, o un fabricante que pasa de componentes a carcasas terminadas, la información aquí incluida le ayudará a realizar un briefing a un fabricante, planificar plazos realistas y evitar los problemas térmicos y de sellado que acortan la vida de las luminarias.
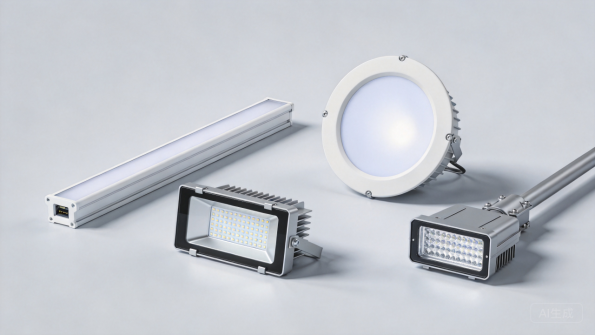
Figura 1: Una familia de carcasas para luminarias LED en aluminio con acabados pulverizados.
El Producto: Qué Son las Carcasas para Luminarias LED
Tipos de Luminarias y Familias de Carcasas
Las luminarias LED se presentan en varias familias de carcasas, cada una con su propio factor de forma. Las luminarias lineales tipo batten y troffer utilizan cuerpos extruidos de aluminio que soportan las placas LED bajo un difusor; las luminarias de panel emplean carcasas poco profundas cuadradas o redondas con ópticas de luz perimetral o directa; y los reflectores y luminarias high-bay utilizan carcasas fundidas o fabricadas con aletas de disipador de calor visibles. Las luminarias viales y de área añaden una carcasa de cabeza, un brazo de montaje y una cámara óptica sellada.
Cada familia equilibra las mismas tres funciones: soportar las ópticas, conducir el calor lejos de los LED y proteger la electrónica del entorno. La fabricación de carcasas para luminarias LED abarca todas ellas, y un fabricante que controle extrusión, mecanizado, conformado de chapa metálica y ensamblaje puede suministrar una carcasa completa a un OEM de iluminación. La carcasa es el esqueleto del producto, por lo que la calidad de su diseño se refleja en cada luminaria que sale de la línea.
Componentes Principales y sus Funciones
Los componentes principales son el cuerpo de la carcasa, el disipador de calor, las tapas o cubiertas extremas, la ventana óptica y el sistema de sellado. El cuerpo define la forma del luminaria y soporta la placa LED, el disipador de calor conduce el calor de la unión hacia el aire exterior, y las tapas cierran la cavidad y transportan las bridas o conectores. La ventana óptica, generalmente un difusor de policarbonato o una lente de vidrio o acrílico, transmite la luz mientras protege los LEDs.
En su interior, la cavidad del driver alberga la fuente de alimentación y el cableado, separados del compartimento LED donde los requisitos de sellado y térmicos son diferentes. Las juntas, las bridas de cable y los soportes de montaje completan el ensamblaje. Cada componente es un punto de ajuste, y el diseño de la carcasa debe mantener las tolerancias para que el driver se deslice, la junta se comprima y la luminaria se arme sin modificaciones en campo.
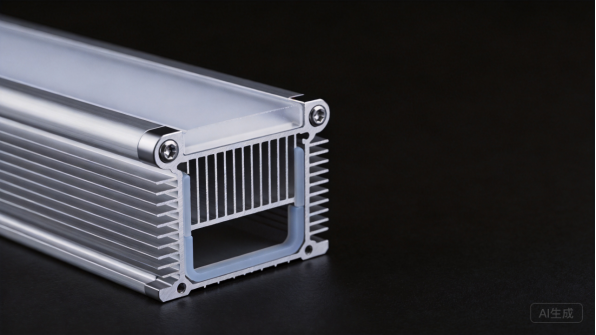
Figura 2: Los detalles de la carcasa incluyen aletas del disipador de calor, tapas extremas, difusores y juntas de sellado.
Pilares del diseño: térmico, óptico y de sellado
Tres pilares del diseño dominan la ingeniería de carcasas de luminarias: la gestión térmica, el rendimiento óptico y el sellado ambiental. La temperatura de unión del LED determina la salida de luz y la vida útil, por lo que la trayectoria de calor desde la placa a través de la carcasa hacia el aire ambiente se diseña considerando el área de aletas, la conductividad del material y el flujo de aire. El rendimiento óptico depende de la posición y planicidad de la placa LED y de la ventana, lo que determina las tolerancias de montaje.
El sellado determina dónde puede utilizarse la luminaria. Las luminarias para interiores necesitan protección básica contra polvo, mientras que las luminarias para exteriores y lugares húmedos necesitan cámaras con juntas y entradas de cable con brida que resistan la infiltración de agua durante años de intemperie. UL y otras organizaciones evalúan la seguridad y el rendimiento ambiental de las luminarias, y la construcción de la carcasa debe respaldar la clasificación de la luminaria. Estos pilares del diseño se deciden en la cotización, no se descubren en el primer prototipo.
Personalización en la fabricación de carcasas de accesorios de iluminación LED
La fabricación personalizada de carcasas de accesorios de iluminación LED existe porque cada marca necesita su propio factor de forma, rendimiento y acabado. Los compradores personalizan las longitudes de la carcasa, los perfiles del disipador de calor, los estilos de las tapas extremas, las disposiciones de la cavidad del driver, los sistemas de montaje y los colores, y esperan que la carcasa se ensamble con sus ópticas y drivers. La fabricación personalizada también da soporte a familias de productos: un perfil extruido puede soportar varias longitudes y opciones ópticas desde una única plataforma de fabricación.
La personalización incluye detalles de cumplimiento como prensaestopas, alivio de tensión y puntos de puesta a tierra que verifican los organismos de certificación. NEMA y normas relacionadas informan la construcción de carcatas para luminarias para exteriores e industriales, y los compradores solicitan cada vez más documentación de materiales y pruebas. Un fabricante que pueda proporcionar certificaciones de materiales y calidad constante por lote da a las marcas de iluminación el expediente que necesitan para los programas UL, DLC y ENERGY STAR.
Casos de uso y aplicaciones
Iluminación comercial y de oficinas
La iluminación comercial y de oficinas es el mercado más grande para luminarias lineales y de panel. Las oficinas, espacios minoristas y escuelas utilizan luminarias empotradas y sobremontadas con carcasas limpias y de bajo perfil que se integran con los techos, y la carcasa debe soportar ópticas y drivers de alta eficiencia mientras mantiene una buena apariencia durante décadas de operación. DLC calificación y ENERGY STAR inscripciones son requisitos comunes en este mercado, y dependen en parte del rendimiento térmico y óptico que permite la carcasa.
Para las marcas de iluminación, los programas comerciales recompensan la calidad constante y los tiempos de entrega rápidos. Las carcasas se piden en volumen frente a lanzamientos de productos, y la familia de carcasas debe ensamblarse con drivers y ópticas estandarizados para que la producción no requiera readaptación por pedido. La fabricación de carcasas para luminarias LED sirve a este volumen con procesos repetibles de extrusión, mecanizado y ensamblaje, y las marcas que lanzan familias rápidamente capturan los canales minoristas y de especificación.
Iluminación exterior y vial
La iluminación exterior y vial utiliza luminarias construidas para clima, vandalismo y operación continua: cabezales de luminarias viales, luminarias de área, reflectores y apliques de pared. Las carcasas están selladas contra lluvia y polvo, resistentes a la corrosión y UV, y diseñadas para que la cámara óptica permanezca limpia durante años. Las carcasas de aluminio fundido y fabricado con lentes con junta son la construcción estándar, y los brazos de montaje y los zócalos de fotocélula están integrados en el diseño de la carcasa.
Los programas para exteriores siguen especificaciones municipales y de servicios públicos, y las carcasas deben cumplir con los requisitos de rendimiento y fotométricos verificados en un laboratorio fotométrico. IES publica guías de pruebas y aplicación utilizadas por los especificadores, y los compradores necesitan documentación que respalde la aprobación del proyecto. Para los fabricantes, los programas para exteriores son negocios repetidos con ciclos de vida de producto largos, lo cual recompensa el diseño robusto y la calidad documentada.
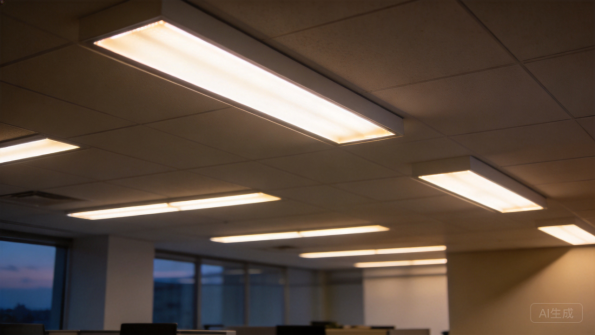
Figura 3: Los apliques lineales empotrados integran las carcasas fabricadas en el entorno construido.
Iluminación industrial y de nave alta
La iluminación industrial y de nave alta abastece almacenes, fábricas y gimnasios con luminarias montadas por encima del área de trabajo. Estas carcasas necesitan sistemas eficientes de disipación térmica para placas LED de alta potencia, construcción robusta para vibraciones y polvo, y sistemas de montaje que cuelguen de forma segura a gran altura. Las luminarias lineales de nave alta y las redondas tipo UFO son las dos formas dominantes, y ambas utilizan cuerpos de aluminio extruido o fundido con grandes áreas de aletas.
Los programas industriales valoran la fiabilidad y la facilidad de mantenimiento. Las carcasas que aceptan drivers y ópticas estandarizadas permiten a las instalaciones dar mantenimiento a las luminarias sin reemplazar el accesorio completo, y el diseño de la carcasas debe permitir el acceso al driver mediante una tapa accesible para servicio. Para los fabricante, la iluminación industrial ofrece volúmenes moderados y una fuerte demanda de repetición, y el contenido de diseño térmico la convierte en un diferenciador frente a las carcasas genéricas.
Iluminación comercial, hotelera y decorativa
En la fabricación de carcasas para luminarias LED, la iluminación comercial, hotelera y decorativa utiliza carcasas donde la apariencia importa tanto como el rendimiento: cabezales de riel, colgantes, apliques de pared y luminarias lineales decorativas que transmiten el lenguaje de diseño de la marca. Estas carcasas utilizan perfiles de menor sección, detalles mecanizados y acabados que van desde aluminio cepillado hasta colores personalizados en polvo, y se producen en series más cortas con mayor variedad que los productos comerciales.
Para estos programas, la consistencia del acabado y la calidad de los detalles determinan si el producto se ve premium. Los acabados anodizados y en polvo deben coincidir entre lotes, y las uniones visibles, fijaciones y entradas de cable están diseñadas para lucir limpias. Para los fabricantes, la iluminación decorativa desarrolla capacidades de diseño y relaciones de marca, y la flexibilidad de las series cortas en extrusión y mecanizado se adapta a la mezcla de productos.
Selección de materiales
Aluminio: disipadores térmicos y carcasas
En la fabricación de carcasas para luminarias LED, el aluminio es el material definitorio de las carcasas de las luminarias porque combina ligereza, resistencia a la corrosión y excelente conductividad térmica. Los perfiles extruidos forman los cuerpos y disipadores térmicos de las luminarias lineales y de nave alta, las carcasas fundidas sirven para reflectores y cabezales de alumbrado público, y el aluminio laminado fabricado soporta paneles y cubiertas. La selección de la aleación, típicamente 6063 para extrusiones y A380 para fundición, equilibra conductividad, conformabilidad y costo, y AZoMaterials catálogos de propiedades de aleaciones para comparación.
El disipador de calor es donde la elección del material es más evidente: la geometría de las aletas y la sección transversal determinan cuánta calor transfiere la carcasa al aire, y el perfil de extrusión se diseña teniendo en cuenta la carga térmica de la placa LED. El anodizado mejora la dureza superficial y la resistencia a la corrosión mientras preserva el rendimiento térmico, y MatWeb’s materials database documenta las propiedades térmicas y mecánicas que los ingenieros utilizan en el diseño de carcasas. El aluminio tiene un costo mayor que el acero por kilogramo, pero su papel térmico lo convierte en el estándar para carcasas LED.
Carcasas de acero y recubiertas
El acero aparece en carcasas de luminarias donde el costo es determinante y las demandas térmicas son menores: cuerpos de luminarias de techo, marcos de paneles luminosos, cajas superficiales y hardware de montaje. El acero laminado en frío con recubrimiento en polvo forma carcasas resistentes y de bajo costo para luminarias de interior, y el acero galvanizado sirve para soportes y hardware de montaje exterior. El acero no conduce el calor tan bien como el aluminio, por lo que se combina con disipadores de calor de aluminio donde se requiere refrigeración.
Para carcasas de acero, el recubrimiento realiza la función de protección ambiental. El recubrimiento en polvo, aplicado electrostáticamente y curado en horno, forma una película resistente de 60 a 80 micrones, y el Powder Coating Institute publica recursos técnicos sobre selección y pruebas de recubrimientos. El rendimiento del recubrimiento se verifica con normas publicadas por ASTM International, que incluyen pruebas de niebla salina y adherencia, las cuales son importantes para productos destinados a exteriores y ubicaciones húmedas.
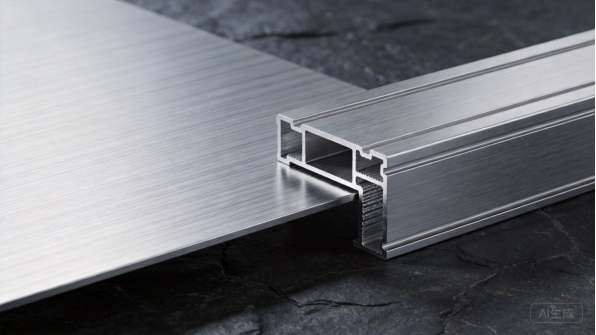
Figura 4: El aluminio cepillado, los perfiles extruidos y las esquinas fundidas definen el lenguaje de materiales de la luminaria.
Difusores, lentes y juntas
La ventana óptica y el sistema de sellado completan la carcasa. Los difusores de policarbonato son la opción más común para la ventana: transmiten luz, resisten impactos y son fáciles de conformar, mientras que las lentes de acrílico ofrecen mayor transparencia y el vidrio se destina a aplicaciones de alta gama y alta temperatura. La ventana se monta con juntas o sistemas adhesivos que sellan la cámara óptica, y su ajuste y planidad afectan tanto la distribución de luz como la protección contra intrusión.
Las juntas se eligen por compresión, rango de temperatura y resistencia a los rayos UV: el silicona y el EPDM sirven para luminarias de exterior, mientras que la espuma de celda cerrada es adecuada para cavidades interiores. Las entradas de cable y los alivio de tensión protegen la entrada del cableado, y su clasificación IP debe coincidir con la declaración de la luminaria. La compatibilidad de materiales en las uniones de ventana, junta y entrada de cable es una responsabilidad de diseño que determina si una luminaria mantiene su clasificación durante años.
Acabados: Anodizado y recubrimiento en polvo
El acabado define la apariencia del luminaire y su durabilidad para exteriores. El anodizado es el estándar para aluminio: endurece la superficie, resiste la corrosión y los arañazos, y acepta acabados transparente, plateado y negro que prefieren las marcas de iluminación. El recubrimiento en polvo añade color y textura tanto para aluminio como para acero, y permite la coordinación con normas RAL y Pantone que requiere el diseño del producto.
La selección del acabado depende de la aplicación. Los luminaires para interiores usan colores y texturas arquitectónicas, mientras que los productos para exteriores necesitan polvos estables a los UV y recubrimientos evaluados contra corrosión. SSINA y referencias relacionadas guían la selección de herrajes de acero inoxidable, y los compradores deben especificar el sistema de acabado y sus evidencias de prueba en la cotización. Un acabado especificado demasiado tarde es la causa más común de desviaciones de color y reclamos de garantía en programas de iluminación.
Dificultad de producción
Extrusión, mecanizado y diseño de disipador de calor
La fabricación de carcasas para luminarias LED comienza con el perfil de aluminio: los extruidos se diseñan para la carga térmica, luego se cortan, taladran y mecanizan para aceptar las placas LED, los drivers y los tapones extremos. El mecanizado CNC crea las superficies de montaje, los alojamientos para drivers y los orificios de paso de cables con las tolerancias de las que depende el alineamiento óptico, y la etapa de mecanizado es donde se define la precisión de la carcasa. En XHX Metal, el mecanizado de precisión y la fabricación se realizan bajo un mismo techo, lo que mantiene la geometría de la carcasa bajo control.
El diseño del disipador de calor es una tarea de ingeniería, no solo una forma: el espaciado, la profundidad y la sección transversal de las aletas determinan el flujo de aire y la refrigeración, y el perfil debe ser fabricable en la prensa de extrusión y mecanizable en producción. Engineers Edge publica referencias de diseño mecánico utilizadas en trabajo de carcasas y gestión térmica, y los primeros artículos se mecanizan y verifican según el plano antes de la producción. La etapa de extrusión y mecanizado determina si la luminaria se mantiene fresca y se ensambla correctamente.
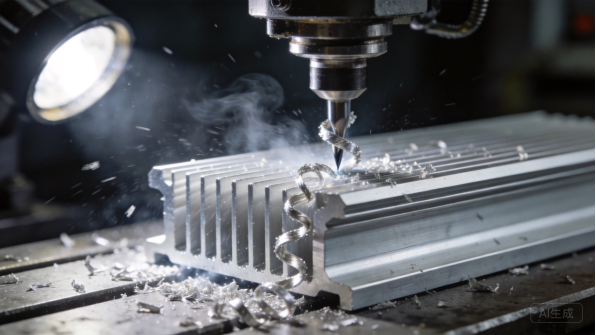
Figura 5: El mecanizado CNC corta perfiles de disipador de calor y superficies de montaje con precisión.
Doblado, conformado y ensamblaje
Las piezas fabricadas de aluminio y acero agregan estructura y montaje al cuerpo extruido: las abrazaderas, cubiertas, marcos y brazos de montaje se cortan, doblan y soldan con tolerancia. El retorno elástico del doblado se compensa en los programas, y la entrada de calor de la soldadura se controla para evitar deformaciones en secciones delgadas. TWI Global proporciona orientación técnica sobre soldadura de aluminio y acero, y los utillajes mantienen las piezas según la geometría mientras se enfrían las soldaduras.
El ensamblaje une la carcasa: se colocan las tapas extremas, se instalan las juntas, se routed los controladores y el cableado, y se monta la ventana óptica. La instalación del controlador es un punto de calidad porque el cableado, la sujeción contra tirones y el contacto térmico afectan todos a la fiabilidad, y el proceso de ensamblaje se documenta con verificaciones de par y alineación. Para los OEM de iluminación que ensamblan internamente, el fabricante envía las carcasas mecanizadas y acabadas listas para su línea de producción.
Sellado, ratings IP e integración del controlador
El sellado es donde se ganan o pierden los luminarias para exteriores. La cámara óptica y el compartimento del controlador se sellan con juntas, sistemas adhesivos y entradas con prensaestopas, y el ensamblaje debe superar las pruebas de ingreso que respaldan la clasificación IP. La compresión de la junta, el par de los fijadores y la planitud superficial se controlan en el ensamblaje, y se realizan pruebas de agua y polvo en unidades representativas para confirmar la clasificación.
La integración del controlador es parte del diseño de la carcasa: el compartimento debe ajustarse al controlador, mantenerlo lo suficientemente fresco y permitir el acceso para mantenimiento, mientras que el cableado pasa por las sujeciones contra tirones sin rozamiento. UL y evaluaciones similares revisan estos detalles, y la documentación de materiales y ensamblaje respalda la certificación. Un fabricante que trata el sellado y la integración del controlador como ingeniería, no como detalles menores del ensamblaje, es el que entrega luminarias clasificadas de forma fiable.
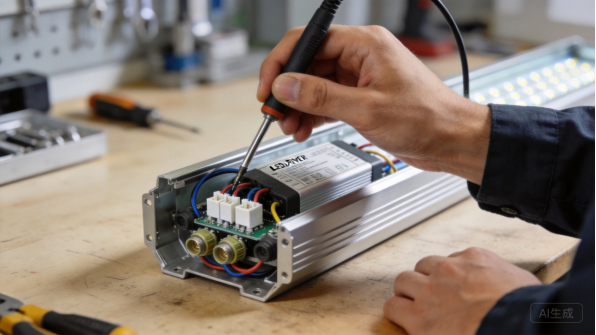
Figura 6: La instalación del controlador y el cableado completa la carcasa de la luminaria sellada.
Control de calidad y verificación fotométrica
El control de calidad de las luminarias combina inspección dimensional con verificación del rendimiento. Las piezas de primera serie se inspeccionan según el dibujo, verificando superficies de montaje, orificios para prensaestopas y canales de junta, y los lotes de producción siguen un plan de control con muestreo. Se verifica el grosor del recubrimiento, el ajuste de la junta y la alineación del ensamblaje en puntos definidos, y las unidades selladas se prueban según la clasificación IP.
La verificación fotométrica es el paso específico de iluminación: las luminarias se miden en una esfera integradora o goniophotómetro para confirmar el flujo luminoso, la distribución y el color, y la alineación óptica de la carcasa se refleja en estos resultados. IES métodos de prueba y programas como DLC usan estos datos, y los compradores necesitan rendimiento documentado para la calificación. Un fabricante que coordina las pruebas ópticas brinda a las marcas de iluminación la evidencia que necesitan para los listados de mercado.
Plazos de producción
RFQ, revisión de ingeniería y prototipos
Un programa de fabricación de carcasas para luminarias LED comienza con un RFQ: planos o especificación del producto, material, acabado, cantidades y plazos objetivo. El equipo de ingeniería del fabricante revisa el diseño para evaluar su fabricabilidad, verificando la factibilidad de la extrusión, el acceso al mecanizado, el sellado y la secuencia de ensamblaje, y devuelve una cotización con observaciones dentro de uno a tres días hábiles. Los prototipos se entregan típicamente en diez a veinte días hábiles porque deben prepararse los dados de extrusión y los programas de mecanizado.
El prototipo es donde se validan los supuestos térmicos y ópticos: la carcaza se ensambla con la placa LED real y el controlador, la ventana se ajusta y se verifica el sellado. Las observaciones del prototipo deben incluir notas de ajuste y cambios sugeridos en los planos. Para programas de iluminación, una muestra completamente ensamblada con ópticas y controlador, no solo la carcasa, vale la pena la inversión porque demuestra el desempeño de la carcaza antes de comprometer la herramienta de producción.
La aprobación temprana de muestras también consolida el acabado y la disposición de la cavidad del controlador antes de finalizar los dados de extrusión, lo que evita costosos cambios de diedo.
Herramientas y Configuración de Proceso
Las carcasas extruidas requieren dados de extrusión, los cuales agregan de cuatro a ocho semanas de tiempo de entrega de herramientas y una inversión en diedo que se recupera a través del volumen. El diseño del diedo es crítico porque el perfil define el disipador de calor, el montaje de la placa LED y la apariencia del producto, y las pruebas de diedo producen las primeras muestras para aprobación. Las piezas de chapa fabricadas pueden comenzar con corte láser y plegado mientras se fabrica el diedo, lo que acorta el programa general.
La configuración que importa más allá del diedo es la herramienta de proceso: fijaciones de mecanizado, utillajes de soldadura, dispositivos de sellado y calibradores de inspección para dimensiones críticas. Construir esta configuración típicamente toma de una a dos semanas. Los compradores deben esperar una comparación de costos entre la construcción por extrusión y la fabricada, porque los programas de menor volumen pueden ser mejor atendidos por plegado y conformado que por un diedo dedicado.
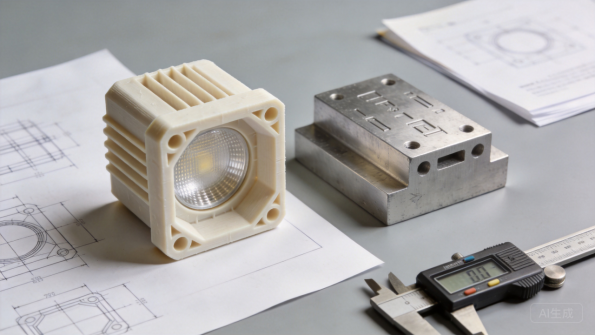
Figura 7: Las muestras de prototipo validan la geometría de la carcaza antes de la herramienta de producción.
Lotes de Producción y Planificación de Volumen
En la fabricación de carcasas para luminarias LED, los tiempos de producción típicos son de 20 a 35 días hábiles para lotes desde unas pocas centenas hasta decenas de miles de carcasas, con el anodizado, recubrimiento y ensamblaje consumiendo una gran parte de ese tiempo. Los lanzamientos de iluminación a menudo se programan alrededor de ferias comerciales y cronogramas de programas de servicios públicos, por lo que las marcas planifican la producción en función de esas fechas.
El intercambio de pronósticos mantiene estables los tiempos de entrega. Cuando las marcas comparten pronósticos continuos, la fábrica reserva capacidad de extrusión y turnos de acabado, y ordena con antelación elementos de entrega larga como aleaciones específicas o colores personalizados. Los perfiles estándar 6063 suelen estar en stock, mientras que las matrices personalizadas y los acabados añaden tiempo de entrega. Un cronograma claro con fechas hito hace visible el cuello de botella antes de que se convierta en un lanzamiento perdido.
Embalaje, Logística y Documentación
Las carcasas de luminarias se envían en embalaje adaptado al producto: superficies mecanizadas envueltas, piezas recubiertas separadas por espuma, y ventanas de vidrio o policarbonato embaladas con protección de bordes. Los envíos de exportación utilizan papel anticonglutante o película VCI contra la condensación en contenedores, y el fabricante debe proporcionar dimensiones de la caja, peso bruto y fotos de carga para la planificación del flete.
La documentación acompaña cada envío: listas de empaque, certificados de material, certificados de recubrimiento y registros dimensionales o de prueba cuando se acuerde. Los compradores deben confirmar el conjunto de documentación durante la cotización, porque los archivos de UL, DLC y ENERGY STAR dependen de ello. La comunicación sigue hitos claros, con fotos en cada etapa, para que las marcas de iluminación puedan seguir el progreso sin visitas al sitio.
Estudios de Caso Anteriores
Marca de Iluminación: Familia de Barras Lineales
Una marca de iluminación necesitaba una familia de carcasas de luminarias de barra lineal en tres longitudes: cuerpos de aluminio extruido, difusores de cierre rápido y cavidades para el conductor dimensionadas según sus estándares. El equipo de ingeniería diseñó un perfil de extrusión y tres configuraciones de longitud, compartiendo tapas y grapas de montaje en toda la familia para controlar los costos.
Los prototipos se ensamblaron con las tarjetas LED del fabricante y sus conductores, y las pruebas térmicas confirmaron que el diseño del disipador de calor mantenía la temperatura de unión dentro del objetivo. Los lotes de producción de 5,000 carcasas por mes se enviaron con superficies mecanizadas y acabados anodizados, y la marca lanzó la familia en la fecha prevista. El programa demostró cómo una plataforma de un solo perfil cubre una gama completa de productos, y mostró que la fabricación de carcasas para luminarias LED puede escalar una familia sin herramientas por modelo.
La marca ahora almacena la familia en dos almacenes de distribución y reordena mensualmente según la demanda de proyectos, y la plataforma posteriormente añadió una segunda potencia con un disipador de calor más largo mientras compartía las mismas tapas y grapas.
OEM para Exteriores: Carcasas para Farolas
Un fabricante OEM de luminarias para exteriores necesitaba carcasas de farolas con cámaras ópticas selladas, brazos de montaje fundidos y acabado en polvo estable a los rayos UV para proyectos municipales. La especificación requería montaje de lentes con junta tórica, integración de portalámparas fotocelular y documentación para la cualificación fotométrica y de seguridad.
Las primeras piezas fueron probadas según IP y verificadas fotométricamente, y los lotes de producción se entregaron con certificados de material y registros de pruebas. El OEM obtuvo las aprobaciones municipales y realizó un nuevo pedido para múltiples proyectos, añadiendo un segundo tamaño de carcasa para iluminación de áreas. El programa demostró cómo el sellado documentado y el rendimiento óptico ganan trabajos para exteriores basados en especificaciones.
El OEM también añadió una variante para iluminación de áreas con una cámara óptica más ancha, producida en las mismas líneas de mecanizado y sellado, y los registros fotométricos acompañan cada orden municipal en su expediente de cualificación para las aprobaciones de la compañía eléctrica.
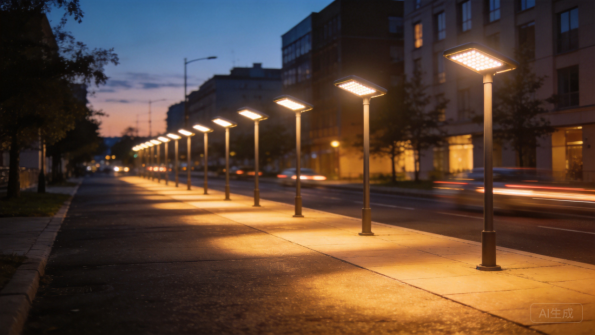
Figura 8: La iluminación viaria pone en servicio carcasas de luminarias para exteriores en toda la ciudad.
Fabricante de High-Bay: Carcasa Industrial
Un fabricante de luminarias high-bay necesitaba carcasas industriales redondas con aletas grandes de disipador de calor, tapas de acceso al driver y sistemas de montaje colgante para aplicaciones de almacén. El diseño utilizaba un cuerpo de aluminio fabricado con un disipador mecanizado, dimensionado para placas LED de alta potencia y drivers estandarizados.
El prototipo fue sometido a pruebas térmicas a plena potencia, y la geometría de las aletas se refinó antes de la producción. Los lotes de 1.000 unidades por mes se enviaron con canalizaciones para la cavidad del driver y tapas accesibles, y el fabricante estandarizó la carcasa en todas las variantes de vatios. El programa demostró cómo el contenido de ingeniería térmica diferencia las carcasas industriales.
El acceso al driver se validó en el prototipo, y el diseño de la tapa accesible se mantuvo en todas las variantes de vatios.
Iluminación para Retail: Gama de Paneles Decorativos
Una marca de iluminación para retail necesitaba una carcasa de panel montada en superficie con acabado en aluminio cepillado y perfil delgado, producida en tirajes cortos con varias opciones de acabado. La carcasa combinaba un marco de aluminio fabricado, una cámara óptica iluminada desde el borde y detalles mecanizados que coincidían con la imagen premium de la marca.
Se verificó la uniformidad del acabado en todos los lotes, y la flexibilidad de tirajes cortos del mecanizado y la fabricación permitió a la marca probar tres acabados antes de comprometerse con la producción en volumen. La gama se lanzó a través de los canales de venta al por menor y se amplió con un segundo tamaño. El programa mostró cómo la flexibilidad de la fabricación apoya a las marcas de iluminación lideradas por el diseño.
La marca agregó posteriormente una opción de anodizado negro para proyectos arquitectónicos utilizando la misma geometría de carcasa, y los lotes cortos de producción le permitieron probar la respuesta del mercado antes de comprometerse con la producción en volumen, lo cual se ajusta a su estrategia de lanzamiento.
Resumen y próximos pasos
Aspectos clave
La fabricación de carcasas para luminarias LED es una disciplina sensible al calor, la óptica y el sellado que exige más que simple trabajo de chapa metálica. La decisión del material determina el rendimiento y el costo, desde aluminio extruido para disipadores de calor hasta acero recubierto para marcos interiores, y los acabados, ventanas y juntas deben especificarse según el entorno de la luminaria. La dificultad productiva se concentra en el diseño del disipador de calor, la precisión mecanizada y el ensamblaje sellado, que son exactamente donde los fabricantes con experiencia marcan la diferencia.
Los plazos siguen una trayectoria predecible: revisión de ingeniería en días, prototipos en dos a cuatro semanas, moldes de extrusión en cuatro a ocho semanas, y producción en tres a cinco semanas por lote. El intercambio de pronósticos y la planificación de entregas escalonadas mantienen los programas de lanzamiento en cronograma. Los compradores que definen materiales, objetivos térmicos y requisitos de certificación antes de solicitar una cotización tendrán programas más fluidos que aquellos que descubren los requisitos en la primera prueba fotométrica.
Por qué XHX Metal
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500.000 piezas. La planta opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y fabrica carcasas personalizadas, paneles, cajas eléctricas y piezas mecanizadas para clientes de exportación con embalaje diseñado para transporte marítimo. Corte láser, plegadoras CNC, soldadura TIG y MIG, y socios de acabado cubren el lado de fabricación de las carcasas de luminarias.
La empresa apoya a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina anodizado, recubrimiento y verificación dimensional cuando es necesario. Para programas de fabricación de carcasas de luminarias LED, los compradores pueden revisar los servicios relacionados de fabricación de chapa metálica y las páginas de productos, y el equipo estructutará cotizaciones, documentación de calidad y calendarios de entrega para adaptarse a las necesidades del programa.
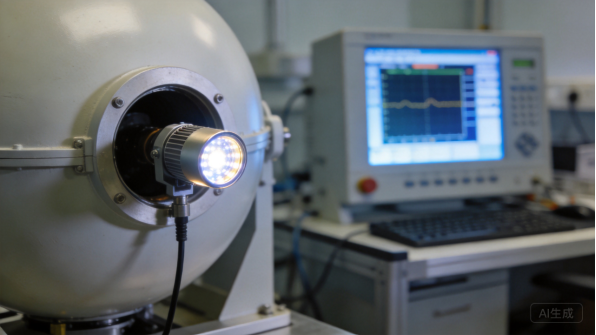
Figura 9: La prueba en esfera integradora verifica el rendimiento óptico de la luminaria terminada.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que indique el material, el objetivo térmico, el acabado, las cantidades y los requisitos de certificación. Si el diseño aún no está finalizado, envíe fotos o bocetos de la luminaria, la placa LED y el driver que planea utilizar, la potencia y el entorno, además del volumen anual, y el equipo de ingeniería le recomendará un diseño fabricable y listo para certificación. El recorrido típico consiste en: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de carcasas para luminarias, comuníquese con Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una familia de carcasas LED pasa del dibujo a la producción en cuestión de semanas, con rendimiento térmico, óptico y de sellado que supera la calificación.
Qué preguntar a un fabricante
Antes de realizar un pedido, formule tres preguntas al fabricante: con qué perfiles de aluminio y acabados trabaja habitualmente, cómo verifica el mecanizado del disipador de calor y el sellado en las primeras piezas, y qué documentación térmica, IP y fotométrica puede coordinar. Las respuestas revelan si el taller considera las carcasas como productos de iluminación o como simples cajas metálicas.
Confirme también experiencia con matrices de extrusión, diseño de cavidad para el driver y empaque para exportación, porque esos detalles determinan si una luminaria obtiene la aprobación y se embarca sin contratiempos. Un fabricante que detalla métodos de prueba y criterios de aceptación en la cotización está considerando la calidad como parte del producto, y ese es el socio con el que merece la pena construir una línea de iluminación.