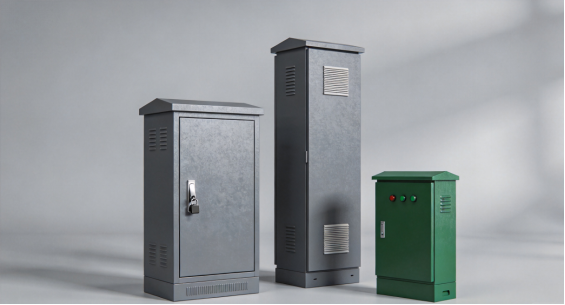
Die Fertigung von NEMA-Gehäusen ist eine der am stärksten spezifikationsgetriebenen Disziplinen im Blechbearbeitungsbereich. Ein NEMA-Gehäuse ist ein Elektrogehäuse, das nach den Standards der National Electrical Manufacturers Association gefertigt und klassifiziert wird. Die Typklassifizierung gibt dem Käufer genau an, wogegen das Gehäuse schützt: vor Staub, Wasser, Korrosion, Eis und sogar Unterwasserung. Die Klassifizierung bestimmt jede Konstruktionsentscheidung – vom Material über die Dichtung bis zur Türverriegelung – und NEMA veröffentlicht die Typdefinitionen, die nordamerikanische Schaltschrankhersteller, Anlageningenieure und Spezifikatoren nutzen, um ein Gehäuse an dessen Einsatzumgebung anzupassen, während Grand View Research ein stetiges Wachstum im Bereich der industriellen Automatisierungs- und Steuergeräte verfolgt, die durch diese Gehäuse geschützt werden.
Dieser Leitfaden folgt dem vollständigen Weg eines NEMA-Gehäuse-Fertigungsprogramms in sieben Schritten: dem Produkt und seinen Klassifizierungen, den Anwendungen jeder Klassifizierung, der Materialauswahl, dem Fertigungsaufwand, den Lieferzeiten, vergangenen Fallbeispielen und einer praktischen Zusammenfassung. Ob Sie ein Schaltschrankhersteller sind, der Steuersysteme liefert, ein Anlageningenieur, der Outdoor-Schränke spezifiziert, oder ein OEM, der klassifizierte Ausrüstung auf den Markt bringt – die Informationen hier helfen Ihnen dabei, einen Hersteller zu briefinggen, realistische Zeitpläne zu planen und die Dichtungs- und Passungsprobleme zu vermeiden, die vor Ort zu Klassifizierungsfehlern führen.

Abbildung 1: Fertige NEMA-klassifizierte Blechgehäuse mit gedichteten Türen und Schutzbeschichtungen.
Das Produkt: Was ist ein NEMA-Gehäuse
Definition und Rolle
Ein NEMA-Gehäuse ist ein Metallgehäuse, das nach dem NEMA-Typensystem klassifiziert ist und elektrische Ausrüstung vor ihrer Umgebung schützt, während es sicheren Zugang für Betrieb und Wartung ermöglicht. Es ist mehr als nur eine Box: Die Klassifizierung definiert die Leistungsfähigkeit gegenüber Gefahren wie herabfallendem Schmutz, Regen, Hochdruckreinigung, Korrosion und Eisbildung, und die Konstruktion muss diese Leistung bei jedem einzelnen Gerät zuverlässig erbringen. In Nordamerika ist die Spezifikation eines NEMA-Typs der Standardweg, um Gehäuseanforderungen zwischen Designern, Schaltschrankherstellern und Fertiguern zu kommunizieren.
Die Aufgabe des Gehäuses ist Sicherheit sowie Schutz. Es hält Personal von spannungsführenden Bauteilen fern, bändigt bei Bedarf Lichtbogen- und Fehlerereignisse und verhindert, dass Feuchtigkeit und Verunreinigungen empfindliche Elektronik erreichen. Da Geräteausfälle in industriellen Umgebungen teuer sind, übersetzt die Fertigung von NEMA-Gehäusen die Bewertungsentcheidung in Stahl, Dichtungen und getestete Fugen, und Käufer wählen typischerweise eine Bewertung für die schlimmste Umgebung, der das Gerät ausgesetzt sein wird, nicht für die durchschnittliche.
NEMA-Typklassen erklärt
Das NEMA-Typsystem weist den Umweltschutzstufen Nummern zu. Typ-1-Gehäuse schützen Innenraumgeräte vor Kontakt und herabfallendem Schmutz, während Typ 3R zusätzlichen Schutz vor Regen und Eis im Außenbereich bietet, beispielsweise für Zählerkästen und Trennschränke. Typ-4-Gehäuse widerstehen staub- und regenbelasteter Luft sowie Wasserstrahlen aus Wasser schläuchen, und Typ 4X erweitert dies um Korrosionsbeständigkeit, typischerweise durch Edelstahl oder beschichtete Ausführung. Typ-12-Gehäuse schützen Innenraumgeräte vor Staub, herabfallendem Schmutz und tropfenden Flüssigkeiten und sind daher die gängige Wahl für Industriesteuerschränke.
Die Wahl des richtigen Typs erfordert ein Verständnis der Umwelt, nicht nur des Katalognamens. Ein Außenschrank an einem Küstenstandort benötigt eine andere Ausführung als derselbe Typ-4-Schrank an einem trockenen Innenstandort, und eine Waschstraßen-Lebensmittelanlage benötigt Typ-4X-Materialien, die Reinigungschemikalien standhalten. Das ANSI und NEMA-Normen definieren die Testanforderungen hinter jedem Typ, und Hersteller sollten in der Lage sein zu erläutern, welche konstruktiven Merkmale die Bewertung bereitstellen, anstatt die Nummer einfach auf eine Zeichnung zu drucken.
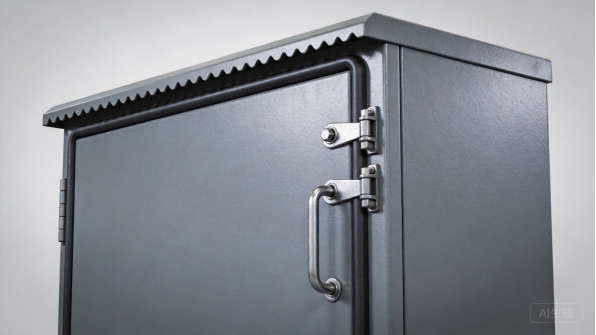
Abbildung 2: NEMA-Gehäusedetails umfassen Durchlaufdichtungen, Mehrpunktverriegelungen und geformte Regenlippen.
Grundstruktur und Hauptkomponenten
Die Grundstruktur eines NEMA-Gehäuses besteht aus einem Gehäusekörper, einer Tür oder Abdeckung, einer Montagetasche und dem Dichtungssystem, das die Bewertung liefert. Der Körper wird aus Blechstahl mit Flanschrändern und Rippen geformt, die große Bleche flach halten, und die Tür ist mit einem Umlegeflansch ausgeführt, der eine Durchlaufdichtung gegen den Körper presst. Dichtungsmaterial, Anzahl der Türverriegelungen und Scharnierausrichtung werden gemeinsam ausgelegt, damit die Dichtung gleichmäßig rund um den gesamten Umfang schließt, da eine Tür, die auf dem Prüfstand eben ist, am Rahmen jedoch verformt, unter Wasserstrahlbeanspruchung undicht wird.
Im Inneren trägt eine Montagerutsche oder ein Unterkastenteil die elektrischen Komponenten; Schellenplatten, Kabeldurchführungen und Belüftungsöffnungen werden mit derselben Präzision ausgestanzt und angebracht. Regenschutzlippen, Tropfkanten und schräge Dächer schützen Außenanlagen, und Heberringe sowie Montagehalterungen übertragen das Gewicht des Gehäuses auf die Struktur. Jede Komponente stellt ein potentielles Leckage-Risiko dar, weshalb nicht nur die Dichtung, sondern das gesamte Design die Schutzart gewährleistet.
Anpassung bei der NEMA-Gehäusefertigung
Maßgeschneiderte NEMA-Gehäuse verbinden eine Standard-Schutzart mit individuellen Abmessungen, Ausschnitten und Oberflächen. Schaltschrankhersteller benötigen Gehäuse, die auf ihre Bauteileanordnungen zugeschnitten sind, mit für ihre Zeichnungen vorbereiteten Schellenplatten und Montagelöchern, während OEMs Markenfarben, bedruckte Beschriftungen und Funktionen wie Sichtfenster oder Kühlvorkehrungen benötigen. All dies kann in das Blechdesign integriert werden, ohne die für die Schutzart erforderlichen Dichtungs- und Konstruktionsdetails zu beeinträchtigen.
Konformität ist eine kommerzielle Anforderung. UL und andere Drittanbieterorganisationen bewerten Gehäuse anhand anerkannter Normen, und Käufer fordern zunehmend dokumentarische Nachweise, dass Konstruktion und Schutzart übereinstimmen. Ein Hersteller, der Zeichnungen, Materialzertifikate und Prüfprotokolle vorlegen kann, versorgt Schaltschrankhersteller mit den Unterlagen, die sie für ihre eigene Zertifizierung benötigen. Für Käufer ist die Anforderung von Konformitätsdokumenten bereits im Angebot die kostengünstigste Versicherung gegen Feldausfälle.
Anwendungsfälle und Einsatzbereiche
Industrielle Steuerung und Automatisierung
Die industrielle Steuerungstechnik ist der größte Markt für NEMA-Gehäuse. Werkzeugmaschinen, Produktionslinien und Roboterzellen verwenden Typ-12-Gehäuse, um SPS, Frequenzumrichter, Klemmenleisten und Sicherheitsrelais unterzubringen und vor dem in Fabriken üblichen Staub und Spritzwasser zu schützen, dabei jedoch den Zugang für Techniker zu gewährleisten. Die Typ-12-Konstruktion mit gedichtetem Tür- und Gehäusebereich ist der Arbeitsschrankklassiker im nordamerikanischen Schaltschrankbau.
Für Automatisierungs-OEMs ist das Gehäuse Teil der Sicherheits- und Servicehistorie der Maschine. Türen müssen dort, wo erforderlich, verriegelt sein, Kabeldurchführungen müssen sauber ausgeführt und beschriftet sein, und die innere Montage muss dem Geräteplan folgen, sodass Techniker effizient arbeiten können. Die elektrosicherheitsbezogenen Richtlinien der OSHA unterstreichen die Bedeutung des Schutzes von Arbeitskräften vor spannungsführenden Teilen, und ein ordnungsgemäß ausgelegtes Gehäuse stellt die physikalische Barriere dar, die die Maschine betriebssicher macht.
Außenanlagen
In der Außenanwendung kommen je nach Belastung Typ-3R-, Typ-4- und Typ-4X-Gehäuse zum Einsatz. Typ-3R-Schränke schützen Zählerschränke, Trennschalter und Telekommunikationsgeräte vor Regen und Eis, während Typ-4-Gehäuse Ausrüstung schützen, die an Orten wie Autowaschanlagen oder Versorgungsanlagen sowohl Hochdruckreiniger-Belastung als auch windverwehtem Staub ausgesetzt sein kann. Außenqualifikationen verlangen spezifische Konstruktionen: schräge Dächer, Regenschutz über Türen und Belüftungsöffnungen, dichtende Einführungen und Beschichtungen, die Sonne und Feuchtigkeit standhalten.
Bei Außeninstallationen kommen zudem Temperaturschwankungen und Kondensation hinzu, weshalb Belüftung und Entwässerung auf die jeweilige Einschraubung abgestimmt sein müssen. Belüftungen verwenden gefilterte oder Labyrinth-Ausführungen, die Luft zulassen, aber Wasser fernhalten, und Ablauflöcher im Boden leiten Kondenswasser ab, ohne die Gehäuseschutzart zu beeinträchtigen. Für Anlagen- und Versorgungsingenieure sind die Kosten eines Außenausfalls hoch, weshalb die Gehäuseschutzart nach der Umgebung und nicht nach der Standardausführung des Geräteherstellers spezifiziert wird.
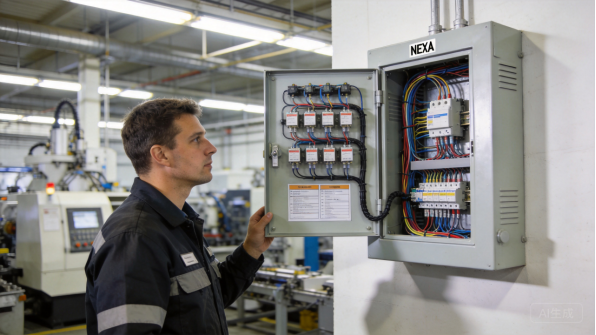
Abbildung 3: Ein wandmontiertes NEMA-Steuerungsschrank schützt und ordnet industrielle Ausrüstung.
Wasch- und korrosive Umgebungen
Lebensmittel verarbeitende Betriebe, Getränkehersteller, Pharmabetriebe und chemische Anlagen nutzen Typ-4X-Gehäuse, die für Waschanwendungen und Chemikalienbelastung ausgelegt sind. Typ-4X-Gehäuse bestehen typischerweise aus Edelstahl, mit versiegelten Nähten, schrägen Flächen und Dichtungen, die Reinigungsmittel vertragen, und das Material wird auf die spezifischen Chemikalien des Betriebs abgestimmt. SSINA bietet Auswahlempfehlungen für korrosive Umgebungen, wobei bei chloridhaltigen Bedingungen Edelstahl der Güte 316 spezifiziert wird.
Waschanwendungen setzen schlecht verarbeiteten Gehäusen hart zu: ein Porenfehler in einer Schweißnaht wird zur Roststelle, eine scharfe Kante sammelt Rückstände, und eine Dichtung, die durch Reinigungsmittel aufquillt, beginnt zu lecken. Typ-4X-Gehäuse verlangen disziplinierte Fertigung, dokumentierte Schweißnahtqualität und Oberflächenbeschaffenheit, die Hygieneanforderungen gerecht wird. Für Käufer in diesen Branchen ist das Gehäuse eine Komponente für Lebensmittelsicherheit und regulatorische Konformität, und die Edelstahlerfahrung des Herstellers ist Teil der Spezifikation.
Elektrische Verteilung und Versorgungsunternehmen
Elektrische Verteilungs- und Versorgungsanwendungen nutzen NEMA-Gehäuse für Trennschalter, Zähler, Schaltanlagen und Außenschränke entlang der Verteilungswege. Diese Gehäuse müssen Jahrzehnte der Witterung standhalten, Versorgungsspezifikationen erfüllen und autorisiertem Personal einen sicheren Betrieb der Ausrüstung ermöglichen. Typ-3R- und Typ-4-Ausführungen sind üblich, und Verschlussysteme sowie Vorrichtungen zum Aufschließen sind Teil des Designs.
Programme der Versorgungsunternehmen belohnen Standardisierung: Dieselbe Schrankfamilie, die in einem Versorgungsgebiet installiert wird, vereinfacht Inventar, Schulung und Wartung. Für Schaltschrankhersteller und Versorgungsunternehmen ist die zuverlässige Versorgung mit zugelassenen Gehäusen genauso wichtig wie die Gehäuse selbst, da die Wiederherstellungspläne nach Stromausfällen von der Verfügbarkeit von Teilen abhängig sind. Ein Hersteller, der Konstruktions- und Testnachweise dokumentiert, hilft Versorgungsunternehmen, das Produkt schneller zu genehmigen.
Materialauswahl
Kaltgewalzter und verzinkter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Innen-NEMA-Gehäuse wie Typ 1 und Typ 12. Er lässt sich sauber formen, vorhersagbar schweißen und gut pulverbeschichten, und seine mechanischen Eigenschaften sind in Referenzen wie der Materialdatenbank von MatWeb für direkten Vergleich dokumentiert. Typische Stärken reichen von 1,2 mm für Wandkästen bis 2,0 mm oder mehr für bodenstehende Schränke, die schwere Komponenten tragen.
Verzinkter Stahl verfügt über eine Zinkbeschichtung, die geschnittene Kanten und Innenflächen schützt, und die American Galvanizers Association dokumentiert die lange Lebensdauer von Zinkbeschichtungen bei atmosphärischer Belastung. Für Außentypen wie 3R und 4 ist verzinkter oder zinkbeschichteter Stahl eine gängige, kostengünstige Grundlage, obwohl das Schweißen Vorbereitung erfordert, um Zinkdämpfe zu kontrollieren und die Integrität der Beschichtung an den Fügestellen zu erhalten.
Gehäusepaneele müssen auch Montageplatten und Gerätegewicht tragen, daher wird die Stärke mit der installierten Last im Blick gewählt, nicht aus Gewohnheit.
Edelstahl
Edelstahl, hauptsächlich die Sorten 304 und 316, kommt für Typ-4X-Gehäuse in Lebensmittel-, Pharma-, Chemie-, Marine- und Küstenanwendungen zum Einsatz. Sorte 304 eignet sich für die meisten Waschanlagenumgebungen, während Sorte 316 Molybdän für Chloridbeständigkeit hinzufügt, wo Salz vorhanden ist. Edelstahl braucht niemals eine Nachbeschichtung, verträgt aggressive Reinigung und bietet das saubere Erscheinungsbild, das hygienempfindliche Branchen benötigen.
Edelstahl ist teurer und schwerer zu formen als Kohlenstoffstahl, und er erfordert spezielle Handhabung, um Kontamination zu verhindern, die Oberflächenrost verursacht. Schweißnähte müssen kontrolliert, geschliffen und oft passiviert werden, um Korrosionsbeständigkeit zu erhalten. Käufer sollten Edelstahl dort wählen, wo die Umgebung es erfordert, und die Edelstahl-Erfahrung des Herstellers überprüfen, denn ein Typ-4X-Anspruch ist nur so gut wie die Schweißqualität dahinter.
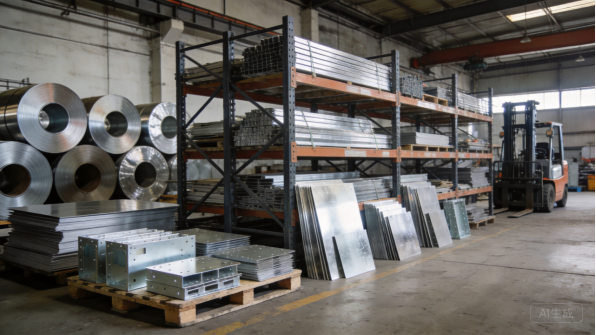
Abbildung 4: Rohmaterial-Bobinen und Zuschnitte für NEMA-Gehäusepaneele.
Aluminium
Aluminiumgehäuse, typischerweise gefertigt aus der Legierung 5052 oder 6061, werden dort eingesetzt, wo es auf das Gewicht ankommt: große wandmontierte Schränke, tragbare Ausrüstung und marine Anwendungen, bei denen sowohl Korrosionsbeständigkeit als auch geringes Gewicht gefordert sind. Aluminium ist etwa ein Drittel so schwer wie Stahl, widersteht von Natur aus Korrosion und leitet Wärme gut. Seine Eigenschaften und Leitfäden zur Legierungsauswahl werden in Referenzen wie AZoMaterials katalogisiert.
Die Kompromisse betreffen Festigkeit, Kosten und Verarbeitung. Aluminiumpaneele müssen dicker als Stahl sein, um die gleiche Steifigkeit zu erreichen, das Material kostet mehr pro Kilogramm und das Schweißen erfordert eine kontrollierte Wärmeeinbringung, um Verformungen zu vermeiden. Aluminium benötigt zudem galvanische Trennung an Verbindungen mit Stahlbefestigungen und Schutz durch Eloxieren oder Pulverbeschichtung. Für gewichtskritische oder stark korrosive Anwendungen ist Aluminium trotz der Mehrkosten oft die richtige Wahl.
Dichtungen, Packungen und Oberflächenbehandlungen
Die Dichtung ist die Komponente, die eine Nennwert-Bescheinigung erst gültig macht. Geschlossenzelliger Schaum, EPDM und Silikon-Dichtungen sind üblich und werden je nach Druckverformungsbeständigkeit, Temperaturbereich und Chemikalienbeständigkeit ausgewählt; Dichtungsnut und Türflansch sind so ausgelegt, dass die Dichtung gleichmäßig komprimiert wird. Die Dichtungsleistung wird durch die Wasser- und Staubschutzprüfungen hinter dem Nennwert verifiziert, und Ersatzdichtungen sollten als Service-Ersatzteile verfügbar sein.
Die Beschichtung vervollständigt das Gehäuse. Pulverbeschichtung ist der Standard: elektrostatisch aufgeladenes Pulver wird zu einem festen 60 bis 80 µm dicken Film ausgehärtet, und der Pulverbeschichtungsinstitut veröffentlicht technische Ressourcen zur Beschichtungs Auswahl und Prüfung. Texturierte Pulver verdecken Bearbeitungssspuren, und Typen für den Außeneinsatz verwenden UV-stabile Formulierungen. Die Beschichtungsleistung wird mit Normen überprüft, die von ASTM Internationalveröffentlicht werden, einschließlich Haftfestigkeits-, Schlag- und Salzsprühprüfungen.
Produktionsaufwand
Laserschneiden und Ausschnittgenauigkeit
Die Fertigung von NEMA-Gehäusen beginnt mit dem Laserschneiden, das die Gehäusepaneele, Türen, Montageplatten sowie die Ausschnitte für Kabelaufnahmen, Belüftungen und Kabeldurchführungen erzeugt. Fasernlasersysteme halten Toleranzen von etwa ±0,1 mm ein, und bei XHX Metal gewährleisten zwei 6kW-Faserlaser-Schneidanlagen eine Positioniergenauigkeit von ±0,01 mm, was entscheidend ist, wenn Türöffnungen und Montagebohrungen über das gesamte Gehäuse präzise zueinander passen müssen.
Die Ausschnittqualität ist ein sichtbarer und funktionaler Unterscheidungsmerkmal. Gratbildungen an Kabelverschraubungsbohrungen können Kabel beschädigen, eine raue Kantenbeschaffenheit um Belüftungsöffnungen herum kann Dichtungen zerreißen, und Anrisspunkte müssen so platziert werden, dass sie nicht sichtbar sind. Nesting-Software ordnet Bauteile an, um Ausschuss zu minimieren, und Schneidparameter werden auf jedes Material und jede Dicke abgestimmt. Für normgeprüfte Schaltschränke entscheidet die Schneidstufe darüber, ob Türen passen, Dichtungen abdichten und der Schaltschrank den Wassertest besteht.
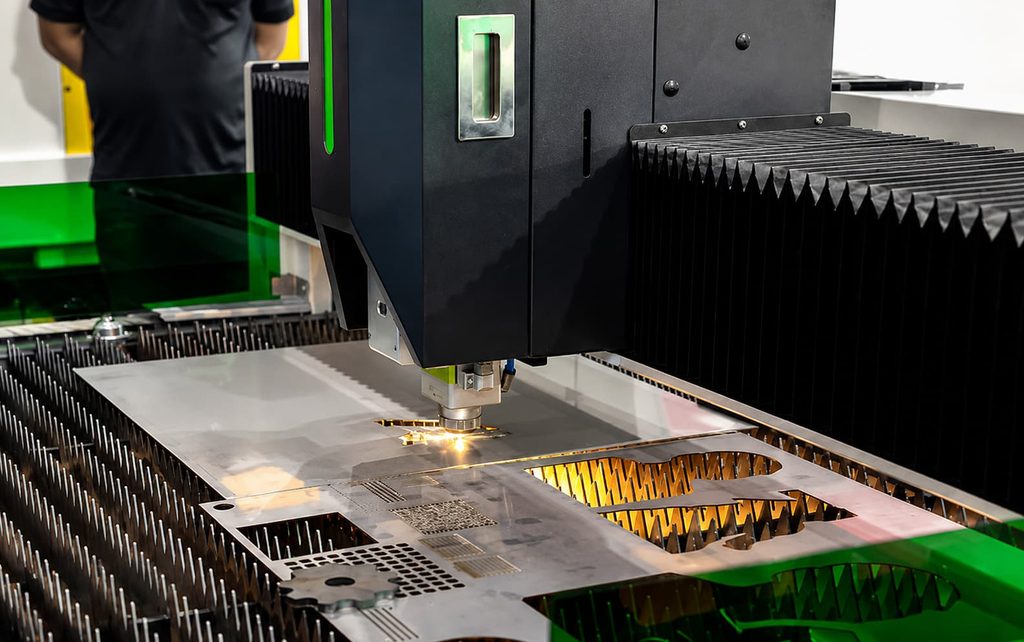
Abbildung 5: Faserlaser-Schneiden erzeugt präzise Schaltschrankpaneele und Ausschnitte.
CNC-Biegen und Türpassung
Beugen wandelt ebene Rohlinge in Gehäuse, Türrahmen und Befestigungsmerkmale um, und hier wird die Geometrie des Schaltschranks gewonnen oder verloren. Türen müssen eben sein, sonst komprimieren sie die Dichtungen nicht gleichmäßig, Gehäuse müssen rechtwinklig sein, sonst lassen sich die Türen nicht schließen, und Flanschpositionen müssen konsistent sein, damit Riegel und Scharniere bündig ausrichten. Federhut-Kompensation ist entscheidend, insbesondere bei Edelstahl, und Engineers Edge veröffentlicht Biegedurchmesser- und Abzugstabellen, die zur Darstellung der Rohlinge verwendet und die Fertigmaße vorhergesagt werden.
Moderne CNC-Hydraulikbiegemaschinen mit programmierbaren Anschlägen halten Biegewinkel über ganze Chargen hinweg konsistent, und Erstteile werden vor Serienproduktion mit der Zeichnung verglichen. Bei NEMA-Schaltschränken sind die kritischen Maße die Türöffnungsweite und -höhe, die Positionen der Dichtungsnuten sowie die Tür-Ebenheit über den gesamten Umfang. Diese Maße werden am Erstteil überprüft und während der Produktion stichprobenartig kontrolliert, da eine um 1 mm aus der Ebene liegende Tür selbst mit einer perfekten Dichtung unter Wasserstrahl lecken würde.
NEMA-Schaltschrankfertigung: Schweißen, Abdichten und Prüfungsvalidierung
Schweißen verbindet das Gehäuse, befestigt Bügel und Scharniere und bildet den Rahmen größerer Schränke, und hier entscheidet sich, ob die NEMA-Konstruktion gelingt oder scheitert. Schweißwärme kann Paneele verziehen, daher werden Teile in Vorrichtungen eingespannt, die die Geometrie während des Abkühlens des Schweißens halten, und TWI Global bietet technische Anleitung zum Schweißen von dünnem Stahl und zur Verformungskontrolle. Bei Type 4X-Edelstahl bestimmen Schweiß-Wärmeinput und Nachbehandlung den Korrosionsschutz.
Die Rating-Validierung ist die abschließende Disziplin: Repräsentative Einheiten werden vor dem Versand Wasser-bestrahlt, auf Staubdichtheit geprüft oder anderweitig gegen die Anforderungen des Ratings überprüft. Der Test ist keine Formalität; er bestätigt, dass Dichtungspressung, Türausrichtung und Nähtenqualität zusammenwirken. Ein Hersteller, der versiegelte Gehäusen wasserdicht testet und die Ergebnisse dokumentiert, gibt Schaltschrankspezialisten und OEMs Nachweise, die sie in ihren eigenen Compliance-Dateien verwenden können.
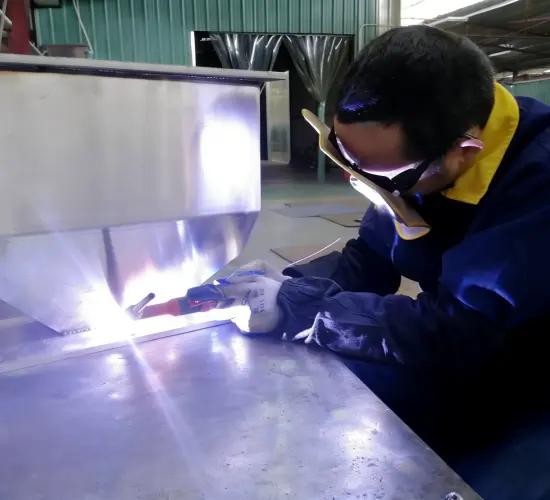
Abbildung 6: Kontrolliertes Schweißen und Spannvorrichtungen halten Gehäuserahmen rechtwinklig und versiegelt.
Qualitätskontrolle und Prüfung
Die Qualitätskontrolle von NEMA-Gehäusen kombiniert Maßprüfung mit Funktionstests. Erstartikel werden an einem Koordinatenmessgerät inspiziert, wobei Türöffnungen, Dichtungsnuten und Bohrungsmaße überprüft werden; Serienlose folgen einem Steuerplan mit Stichproben. Beschichtungsdicke, Dichtungssitz, Scharnierausrichtung und Rastenfunktion werden an definierten Punkten geprüft, und versiegelte Einheiten werden gegen das Rating wasserdicht getestet.
Das Prüfprogramm sollte vor Produktionsbeginn vereinbart werden, da es sich auf Kosten und Durchlaufzeit auswirkt. Ein Type-1-Gehäuse benötigt möglicherweise nur Maß- und Sichtprüfungen, während ein Type-4X-Außengehäuse Wasserdichtheitsprüfungen, Salznebelfestigkeit und Beschichtungsüberprüfung erfordert. Ein Hersteller, der Prüfungen mit Fotos und Berichten dokumentiert, gibt Käufern Nachweise, die sie für Produktzertifizierung und Marketing verwenden können – ein echter Vorteil für geratete Produkte.
Produktionsdurchlaufzeiten
RFQ, technische Prüfung und Prototypen
Ein NEMA-Gehäuse-Fertigungsprogramm beginnt mit einer RFQ: Zeichnungen oder Geräteumriss, NEMA-Typ, Material, Oberfläche, Menge und angestrebter Termin. Das Ingenieurteam des Herstellers prüft die Fertigungsgerechtigkeit des Designs – Biegeradien, Türspiel, Dichtungsnuten, Ausschnitttoleranzen und Schweißzugang – und liefert innerhalb eines bis drei Werktage eine Offerte mit Anmerkungen. Prototypen werden in der Regel für ein Standardgehäuse innerhalb von sieben bis fünfzehn Werktagen geliefert.
Beim Prototyp werden die Rating-Details validiert: Türpassform, Dichtungspressung und Hardware-Ausrichtung werden am physischen Exemplar geprüft, und ein Wasserdichtheits test am Prototyp bestätigt den Fertigungsansatz vor Serienstart. Die Prototyp-Rückmeldung sollte Passform-Hinweise und empfohlene Zeichnungs änderungen enthalten. Für geratete Gehäuse lohnt sich ein vollständiger Prototyp mit kompletter Hardware und Dichtungen – nicht nur Einzelbleche – den Aufwand, da er das Rating bereits vor Werkzeugbindung nachweist.
Werkzeugbau und Prozesseinrichtung
Die meisten NEMA-Gehäuse werden mit Laserschneiden und CNC-Biegen gefertigt, was die Werkzeugkosten niedrig und Konstruktionsänderungen kostengünstig hält. Wichtig ist die Prozesswerkzeugausrüstung: Schweißvorrichtungen, die Gehäuse im rechten Winkel halten, Biegeprogramme mit verifizierten Parametern und Prüflehren für Türpassung und Befestigungsmuster. Der Aufbau solcher Vorrichtungen dauert bei einem neuen Produkt typischerweise ein bis zwei Wochen.
Bei sehr hohen Stückzahlen kann spezielle Werkzeugausrüstung wie Stanzwerkzeuge für Türen oder wiederkehrende Bauteile die Stückkosten senken, doch Gehäusestückzahlen rechtfertigen dies selten; Gehäuse werden üblicherweise in Chargen von wenigen Einheiten bis zu einigen hundert gefertigt. Die Wirtschaftlichkeit sollte im Angebot geprüft werden, und Käufer sollten einen Kostenvergleich erwarten, bevor sie sich für spezielle Werkzeugausrüstung entscheiden.
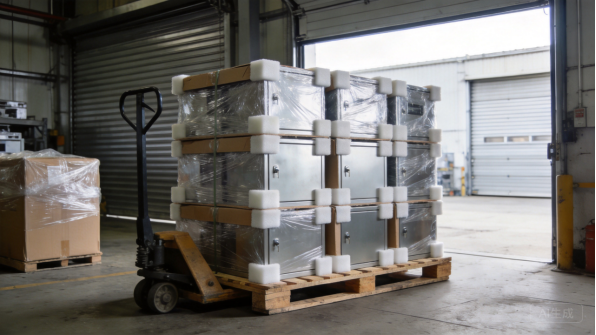
Abbildung 7: Schutzverpackung hält fertige Gehäuse vom Werk bis zum Bestimmungsort sicher.
Produktionschargen und Volumensteuerung
Typische Fertigungs-Lieferzeiten betragen 20 bis 35 Werktage für Chargen von einigen Dutzend bis mehrere hundert Einheiten, wobei Schweißen, Oberflächbehandlung und Rating-Tests den größten Zeitanteil beanspruchen. Größere bodenstehende Schränke benötigen länger als Wandgehäuse, da sie aus vielen Teilen bestehen, die geschweißt, beschichtet und zusammengefügt werden müssen.
Vorhersageaustausch hält die Lieferzeiten stabil. Wenn Käufer rollierende Prognosen bereitstellen, reserviert das Werk Material und Kapazitäten für die Oberflächbehandlung und bestellt langfristige Bezugsartikel wie bestimmte Stahlqualitäten oder kundenspezifische Pulverlackfarben im Voraus. Standard-Cold-Rolled- und galvanisierter Stahl ist üblicherweise auf Lager, während Edelstahlcoils und Sonderoberflächen eine zusätzliche Woche bis zwei Wochen hinzufügen können. Ein klarer Zeitplan mit Meilensteindaten macht Engpässe sichtbar, bevor sie zu Verzögerungen werden.
Verpackung, Logistik und Dokumentation
Fertige NEMA-Gehäuse sind groß, schwer und leicht zerkratzt, weshalb die Verpackung ein erheblicher Kosten- und Terminfaktor ist. Einzelne Einheiten werden mit Schutzfolie umwickelt, in Exportkartons oder Kisten mit Schaumstoff-Eckenschutz verpackt und auf Paletten mit Stretchfolie fixiert, wobei schwerere Schränke an die Palette gebändert werden. Versand ins Ausland verwendet rostschutzierendes Papier oder VCI-Folie gegen Kondenswasser im Container, und der Hersteller sollte Kartonmaße, Bruttogewicht und Bebilderung für die Frachtplanung bereitstellen.
Jeder Lieferung liegt Dokumentation bei: Packlisten, Werkstoff- und Beschichtungszeugnisse sowie Prüfprotokolle bei Vereinbarung. Käufer sollten das Dokumentations-set bereits im Angebot bestätigen, da fehlende Zertifikate beim Zoll oder bei der Projektübergabe eine Lieferung stoppen können, selbst wenn die Gehäuse einwandfrei sind. Die Kommunikation erfolgt nach klaren Meilensteinen mit Fotos in jeder Phase, sodass Käufer den Fortschritt ohne Vor-Ort-Besuche verfolgen können.
Vergleichbare Referenzprojekte
Automation OEM: NEMA 12 Steuerungsschränke
Ein Automation-OEM benötigte eine Familie von NEMA 12-Wandsteuerungsschränken für seine Maschinenlinie, mit dichtungsgeschlossenen Türen, Kabel eingeführplatten, internen Montageschienen und einer texturierten grauen Oberfläche. Das Ingenieurteam entwickelte eine modulare Plattform: zwei Türgrößen, eine gemeinsame Gehäuse-Bauprozesskette und standardisierte Befestigungselemente, sodass der OEM Schränke für verschiedene Maschinenausstattungen konfigurieren konnte, ohne neue Werkzeuge herstellen zu lassen.
Der Prototyp validierte den Türanschlusst und die Dichtungsversiegelung, einschließlich eines Wasserdurchlass-Tests an der dichtungsgeschlossenen Umrandung, und die Serienproduktion startete mit monatlichen Chargen zu je 300 Einheiten sowie einer Erstteilprüfung bei jeder Charge. Die modulare Plattform reduzierte die Lagerbestände des OEM, da die Fabrik auftragsbezogen aus gemeinsamen Platten fertigte. Das Programm wurde später um eine bodenstehende Variante erweitert, die dieselben Befestigungselemente und dasselbe Oberflächenfinish verwendet.
Der Schaltschrankhersteller standardisierte die Plattform später über drei Produktlinien hinweg, was die Ingenieur-Lead-Time und die Ersatzteilvielfalt für seine Kunden reduzierte.
Wasserbehandlung: NEMA 4X Edelstahl-Schränke
Ein Auftragnehmer einer Wasserbehandlungsanlage benötigte NEMA-4X-Edelstahlschränke für Leit- und Stellsysteme, die im Außenbereich nahe chemischer Dosieranlagen installiert waren. Die Spezifikation verlangte Edelstahl der Güte 316, versiegelte Nähte, abgeleitete Dächer und Dichtungen, die der chemischen Belastung am Standort standhalten, sowie Dokumentation für das Genehmigungsverfahren des Projekts.
Die Erstteile wurden wasser- und Salt-Spray-beständigkeit geprüft, und die Produktionschargen wurden mit Werkstoffzeugnissen und Prüfprotokollen ausgeliefert. Die Schränke bestanden die Ortsabnahme des Auftragnehmers, und das Programm wurde auf eine zweite Behandlungsanlage mit modifizierten Kabeldurchführungsplatten-Layouts ausgeweitet. Das Programm zeigte, wie bemessungsbasierte Ausführung und dokumentierte Tests genehmigungsorientierte Käufer zufriedenstellen.
Der Auftragnehmer bezieht die Schränke inzwischen über einen Jahresvertrag mit quartalsweisen Freigaben, was die Behandlungsanlagen auf einem vorhersehbaren Ersatzplan hält.
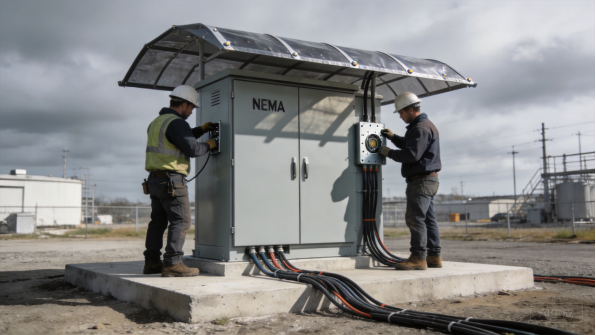
Abbildung 8: Techniker installieren einen bemessungsgerechten Schaltschrank an einem Außeneinsatzort.
Versorgerunternehmen: NEMA 3R-Außenschränke
Ein Versorgungsunternehmen benötigte NEMA 3R-Außenschränke für Netzteilungs-Schaltanlagen entlang einer Versorgungsleitung, mit Regenschutz, Vorrichtungen für Vorhängeschlösser und einer Beschichtungspezifikation für den langfristigen Schutz vor Sonneneinstrahlung und Feuchtigkeit. Die Schränke wurden im gesamten Versorgungsgebiet standardisiert, damit die Montagemannschaften vor Ort mit denselben Ersatzteilen arbeiten konnten.
Die ersten Muster wurden Regen- und Beschichtungsprüfungen unterzogen, und die Produktionschargen wurden in palettierten Kartons mit Beschichtungszeugnissen für die Unterlagen des Versorgungsunternehmens versendet. Die Standardisierung reduzierte das Ersatzteillager des Unternehmens und vereinfachte die Schulung der Mannschaften, und das Programm wird mit jährlichen Wiederholungsbestellungen fortgesetzt. Für den Zulieferer war die dokumentierte Rating-Nachweisverordnung eine Voraussetzung für die Freigabe, keine zusätzliche Anforderung.
Das Versorgungsunternehmen bestellte außerdem zusätzliche Regenschilde und Türedichtungen zu jeder Bestellung, die im Werk als etikettierte Service-Kits verpackt wurden.
Lebensmittelverarbeitung: Waschstraßen-Gehäuse
Ein Hersteller von Lebensmittelverarbeitungsmaschinen benötigte NEMA 4X-Edelstahl-Gehäuse für waschstraßengeeignete Produktionslinien, mit versiegelten Nähten, abfallenden Oberflächen und Inspektionsfenstern an Abfüllstationen. Die Spezifikation forderte Edelstahl der Güte 304, kontrollierte Schitzeintrag und Oberflächenqualität, die die Hygienevorschriften des Betriebs erfüllte.
Die ersten Muster wurden auf Schweißqualität und Oberflächenfinish überprüft, und die Produktionschargen wurden mit denselben Dokumenten geliefert. Die Gehäuse bestanden die Waschstraßenprüfungen des Kunden, und das Programm wurde auf eine zweite Linie mit modifizierten Fensterpositionen erweitert. Die Zusammenarbeit zeigte, wie Edelstahl-Erfahrung und Oberflächendisziplin wiederkehrende Geschäftsbeziehungen in der Lebensmittel- und Verpackungsmaschinenbranche schaffen.
Eine zweite Überarbeitung fügte eine Viewing-Window an einer Abfüllstation hinzu, das auf derselben Plattform gefertigt wurde, ohne das Gehäuserating oder die Dichtungslösung zu ändern.
Zusammenfassung und nächste Schritte
Wichtige Erkenntnisse
NEMA-Gehäuse sind rating-gesteuerte Produkte: Die Typenbezeichnung definiert den Umweltschutz, und jede Konstruktionsentscheidung – vom Material über die Dichtung bis zum Türverschluss – muss auf jedem Einzelgerät dieses Rating sicherstellen. Die Materialwahl bestimmt Kosten und Leistung, von kaltgewalztem Stahl für Innen-Type-12-Schränke bis hin zu Edelstahl für Type-4X-Waschstraßenumgebungen, und Oberflächenbehandlungen sowie Dichtungen müssen für die tatsächliche Umgebung spezifiziert werden, nicht vorausgesetzt werden. Die Produktionsanstrengung konzentriert sich auf Türpassung, Dichtungsdruck und Rating-Validierung – genau dort unterscheidet sich erfahrener Fertiger von anderen.
Die Durchlaufzeiten folgen einem vorhersehbaren Muster: Ingenieurprüfung in Tagen, Prototypen in ein bis drei Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in drei bis fünf Wochen pro Charge. Die Freigabe von Prognosen und klare Dokumentation halten diesen Ablauf stabil. Käufer, die den NEMA-Typ, das Material und die PrüfANforderungen vor dem Angebot klären, haben reibungslosere Programme als diejenigen, die erst bei der ersten Feldinstallation feststellen, was benötigt wird.
Warum XHX Metal
XHX Metal ist ein privately eigenständiger Blechhersteller in Dongguan, China, mit einer 2.000 Quadratmeter großen Fabrik, etwa 30 Mitarbeitern und einer Jahreskapazität von über 500.000 Stück. Das Werk arbeitet nach einem ISO 9001:2015-Qualitätsmanagementsystem mit CE- und SGS-Zertifizierungen und fertigt kundenspezifische Gehäuse, Schränke, Abdeckungen sowie gefertigte Teile für Exportkunden mit Verpackungen, die für die Seefracht ausgelegt sind. Zwei 6-kW-Faserlaser-Schneidmaschinen, CNC-Hydraulikbiegemaschinen, TIG- und MIG-Schweißen sowie eine Beschichtungsstraße decken den kompletten Prozess unter einem Dach ab.
Das Unternehmen unterstützt Käufer vom Design-Review bis zur Produktion, liefert Prototypenprüfberichte und Materialzertifikate und koordiniert bei Bedarf Wasserprüfungen, Salzsprühprüfungen und dimensionsmäßige Verifikation. Für NEMA-Gehäuse-Fertigungsprogramme können Käufer verwandte Blechbearbeitungsdienstleistungen und Produktseiteneinsehen. Das Team strukturiert Angebote, Qualitätsdokumentation und Lieferpläne entsprechend den Programmanforderungen.
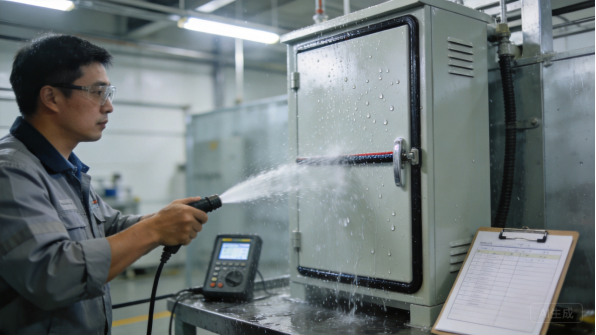
Abbildung 9: Wassersprayprüfung validiert die Dichtigkeit von zugelassenen Gehäusen.
So starten Sie Ihr Projekt
Beginnen Sie mit einer STEP- oder STP-Datei und einer Zeichnung, die NEMA-Typ, Material, Oberfläche, Toleranzen und Menge angibt. Wenn das Design noch nicht finalisiert ist, senden Sie Fotos oder Skizzen der Ausrüstung, die das Gehäuse aufnehmen muss, der Umgebung, in der es eingesetzt wird, sowie das jährliche Volumen. Das Ingenieurteam empfiehlt dann ein fertigbares, normgerechtes Design für Ihr NEMA-Gehäuse-Fertigungsprogramm. Der typische Ablauf ist: Ingenieurprüfung, Angebot, Prototyp, Prototypenprüfung, Produktion und Versand – mit klarer Kommunikation bei jedem Meilenstein.
Um ein NEMA-Gehäuse-Programm zu besprechen, kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder senden Sie Ihr Design über die XHX Metal Website. Mit klaren Anforderungen und dem richtigen Partner bewegt sich ein zugelassenes Gehäuse in wenigen Wochen von der Zeichnung in die Produktion, mit Dichtungen und Passungen, die auch im Einsatz standhalten.
Was man einen Hersteller fragen sollte
Bevor Sie eine Bestellung aufgeben, stellen Sie dem Fertiger drei Fragen: Welche NEMA-Typen er regelmäßig fertigt, wie er bei Erstmustern die Türpassgenauigkeit und die Dichtungsversiegelung überprüft und welche Tests auf Wasser-, Staub- und Beschichtungsbeständigkeit er dokumentieren kann. Die Antworten zeigen, ob die Werkstattschutzklassen Gehäuses als ingenieurmäßige Produkte oder als einfache Metallboxen behandelt.
Bestätigen Sie zudem die Erfahrung mit Edelstahl-Konstruktionen, der Dichtungsauswahl und der Konformitätsdokumentation, denn diese Details entscheiden darüber, ob ein Gehäuse die Prüfung besteht und seiner Einsatzumgebung standhält. Ein Fertiger, der Testverfahren und Akzeptanzkriterien in sein Angebot aufnimmt, behandelt die Schutzart als Bestandteil des Produkts – und das ist der Partner, mit dem es sich lohnt, eine Geräteproduktlinie aufzubauen.