Die Fertigung von Gehäusen für Leistungsgeräte ist die Blechbearbeitung hinter den Schränken, die USV-Anlagen, industrielle Netzteile, Batterie-Notstromversorgung und Verteilungsausrüstung schützen. Diese sind große, schwere Gehäuse, die für Wärme, Last und elektrische Sicherheit ausgelegt sind, und sie werden in kleineren Chargen hergestellt als typische Blechprodukte, da jedes Leistungsanlagen an den Einsatzort maßgeschneidert wird. Normen und Praktiken aus UL, NEMAund IEEE bestimmen, wie Leistungsgeräte gebaut und installiert werden, und TIA sowie Uptime Institute legen fest, was Rechenzentren-Stromräume von ihrer Infrastruktur erwarten.
Dieser Leitfaden verfolgt die vollständige Reise eines kundenspezifischen Leistungsgehäuse-Programms in sieben Schritten: das Produkt und seine Familien, die Anwendungen, die jede bedient, die Materialauswahl, die Produktionskomplexität, die Lieferzeiten, vergangene Fallstudien mit realistischen Einkaufsdaten und eine praktische Zusammenfassung. Egal, ob Sie ein USV-OEM sind, das rackschlüsselbare Gehäuse beschafft, ein Rechenzentrum-Integrator, der bodenstehende Schränke kauft, oder ein Telekommunikationsbetreiber, der Gehäuse für Batterie-Notstromversorgung spezifiziert – die Informationen hier helfen Ihnen, einen Hersteller zu briefingen, realistische Zeitpläne zu planen und die thermischen und Passprobleme zu vermeiden, die während der Inbetriebnahme auftreten.

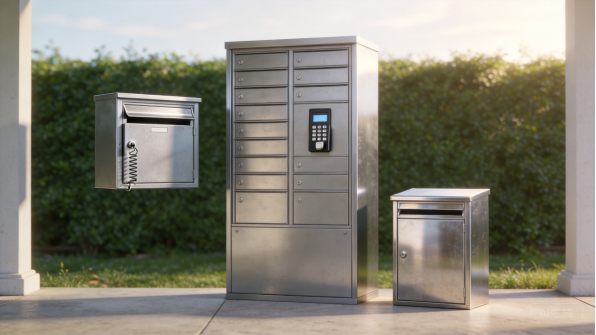
Abbildung 1: Leistungsgerätegehäuse in rackschlüsselbarer, bodenstehender und wandmontierter Ausführung.
Das Produkt: Was sind Leistungsgerätegehäuse
Produktfamilien und Ausführungen
Leistungsgerätegehäuse lassen sich in drei Hauptfamilien einteilen: rackschlüsselbare Gehäuse, bodenstehende Schränke und Wandmontagekästen. Rackschlüsselbare Gehäuse aufnehmen USV-Module und Stromverteilungseinheiten in 19-Zoll-Racks, bodenstehende Schränke beherbergen größere USV-Anlagen, Batteriereihen und Verteilungsblöcke, und Wandmontagekästen dienen kleineren Netzteilen und Zweigverteilungen. Jede Familie hat ihre eigene Größe, Belastung und Installationslogik.
Innerhalb jeder Familie variieren die Gehäuse nach Kapazität, Kühlung und Zugang. Ein kleiner Wandmontagekasten kann ein gebildeter Mantel mit einer klappbaren Tür sein, während ein bodenstehender USV-Schrank ein geschweißter Rahmen mit Türen vorne und hinten, interne Montagerahmen, Kabelmanagement und Belüftungssysteme sein kann. Die Fertigung von Leistungsgerätegehäusen umfasst all diese Varianten, und ein Hersteller, der Großplattenumbildung, Schweißen und Montage beherrscht, kann das gesamte Sortiment an Leistungsgeräte-OEMs liefern.
Hauptkomponenten und ihre Funktionen
Die Kernkomponenten sind der Gehäuserahmen, die Türen, die internen Montagegestelle, das Kabelmanagement, die Belüftung und die Erdung. Der Rahmen trägt die strukturelle Belastung und definiert die Außenabmessungen der Ausrüstung, die Türen ermöglichen Wartungszugang und Schutz, und interne Montagegestelle tragen die USV-Module, Batterien, Leistungsschalter und Sammelschienen. Das Kabelmanagement führt Leistungs- und Signalkabel sauber, und die Belüftung entfernt Wärme aus den geschlossenen Komponenten.
Die Erdung ist eine sicherheitskritische Komponente: Das Gehäuse bietet den Schutzleiterweg mit Erdungsschienen, -bolzen und Durchgängigkeit über Türen und Paneele. Versiegelungen und Dichtungen schützen vor Staub und Feuchtigkeit, wo die Nennwerte dies erfordern. Jede Komponente ist ein Passpunkt, und die Gehäusekonstruktion muss Toleranzen einhalten, damit Türen bündig schließen, Paneele montiert werden und der Schrank ohne Vor-Ort-Änderungen zusammengebaut werden kann.
Kabeleintrittsplatten und Kabeleinführungskits werden nach dem Verdrahtungsplan vorbereitet, sodass die Installation vor Ort kein Bohren vor Ort erfordert.
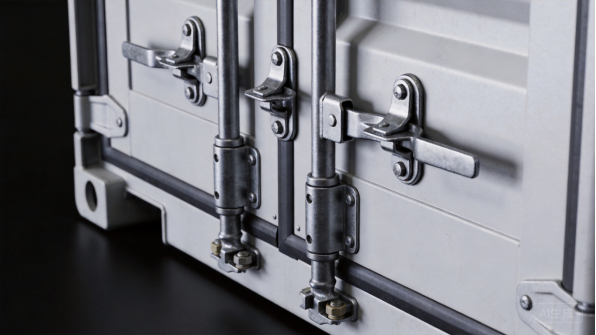
Abbildung 2: Gehäusedetails umfassen verschließbare Türen, Dichtungsringe und Kabeleintrittsplatten.
Konstruktionsfaktoren: Wärme, Last und elektrische Sicherheit
Die Ausführung von Stromverteilungsgehäusen wird durch drei Anforderungen getrieben: Wärmeableitung, strukturelle Belastung und elektrische Sicherheit. USV-Systeme erzeugen Wärme, die über Belüftung, Lüfter oder klimatisierte Räume abgeführt werden muss, weshalb die Luftstromführung und Lüfterbefestigung des Gehäuses aus der thermischen Belastung berechnet werden. Der Schrank muss auch das Gewicht der Module und Batterien tragen, was die Rahmenfestigkeit und Grundplattendesign bestimmt.
Elektrische Sicherheit prägt den Aufbau: Schutzabstände, Isolierung, Trennwände und Erdung richten sich alle nach den Nennwerten der Ausrüstung und den geltenden Normen. UL Prüfungen und NEMA Nennwerte definieren, was Käufer von Stromverteilungsgehäusen erwarten, und IEEE Normen decken die Stromsystempraxis ab. Diese Treiber werden im Angebot festgelegt, nicht bei der Inbetriebnahme entdeckt, da sie das Material, die Geometrie und die Dokumentation des Gehäuses bestimmen.
Individualisierung in der Fertigung von Stromgerätegehäusen
Individuelle Fertigung von Stromgerätegehäusen existiert, weil jedes Stromsystem für seinen Einsatzort und seine Aufgabe ausgelegt ist. Käufer individualisieren Schrankabmessungen, Türanordnungen, interne Montage, Kabeleintrittsmuster, Belüftung, Farben und Beschriftung, und sie erwarten, dass das Gehäuse mit ihren Modulen und Sammelschienen zusammenpasst. Individualisierte Fertigung unterstützt auch Produktfamilien: Eine Schrankplattform kann mehrere Leistungsstufen mit unterschiedlichen internen Anordnungen bedienen.
Customization umfasst Compliance-Details wie Erdungsvorkehrungen, Barrierenanordnung und Dokumentation für die Zertifizierung der Ausrüstung. ANSI und verwandte Normen beeinflussen den Gehäusebau, und Käufer verlangen zunehmend dokumentierte Materialien und Testnachweise. Ein Hersteller, der Materialzertifikate und gleichbleibende Chargenqualität liefern kann, verschafft Leistungsausrüstungs-OEMs die erforderliche Dokumentation für UL- und Projektgenehmigungen.
Use Cases and Applications
Data Centers and IT Rooms
Rechenzentren und IT-Räume sind der größte Markt für USV-Gehäuse. Rack-montierbare und freistehende USV-Schränke schützen die Strominfrastruktur, die Server am Laufen hält, und werden in Stromräumen und IT-Korridoren installiert, in denen Platz, Kühlung und Wartungszugang geplant werden. Uptime Institute Tier-Richtlinien und TIA Normen für Rechenzentren bestimmen die Anforderungen an Stromräume, und die Gehäuse werden hinsichtlich Kapazität, Redundanz und Wartbarkeit spezifiziert.
Für Rechenzentrumsprojekte muss das Gehäuse termingerecht zur Inbetriebnahme eintreffen und dem Raumeinsatzplan entsprechen. USV-OEMs bestellen Gehäuse in Produktionschargen gemäß ihrem Geräteplan, und Integratoren kaufen freistehende Schränke pro Projekt. Die Fertigung von Gehäuselösungen für Leistungsausrüstung bedient diese Nachfrage mit gleichbleibender Qualität und Dokumentation, und Käufer schätzen Hersteller, die die Umgebung von Stromräumen verstehen.
Industrial Power and Control
Bei der Fertigung von Gehäuselösungen für Leistungsausrüstung verwenden industrielle Anlagen Stromgehäuse für USV-Systeme, Netzteile, Frequenzumrichter und Verteilung in Steuerungs- und Maschinenbereichen. Diese Gehäuse sind für Hitze, Vibrationen und Staub ausgelegt, mit Belüftung, die auf die Ausrüstung abgestimmt ist, und Türen, die für regelmäßige Wartung geöffnet werden können. Das NEMA Typensystem gibt die Konstruktion für industrielle Umgebungen vor, und Käufer spezifizieren die Schutzart für die Bedingungen der Anlage.
Industrielle Projekte werden oft nach Bestellung gefertigt: Das Gehäuse wird an die Geräteausstattung und den Standort angepasst, und der Hersteller fertigt nach einem Projektplan. Dokumentation von Materialien, Erdung und Konstruktion wird erwartet, und die Lieferung wird nach dem Inbetriebnahmeplan der Anlage terminiert. Für Hersteller ist Industriestromarbeit geringer im Volumen, aber höher im Wert, und sie demonstriert die Großplatten- und Schweißfähigkeiten, die Leistungsausrüstungs-OEMs benötigen.
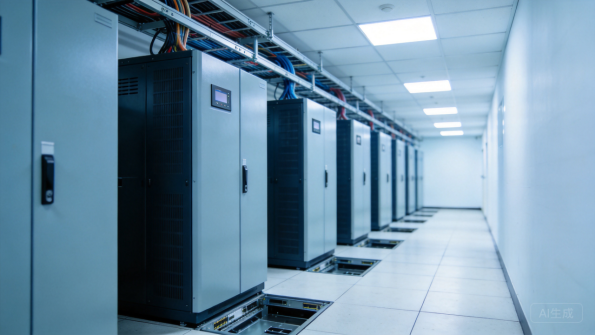
Figure 3: Floor-standing UPS cabinets serve power rooms in data centers.
Telecom and Network Backup Power
Telekommunikations- und Netzwerkanlagen verwenden Notstrom-Batteriekästen, die Kommunikationsausrüstung während Stromausfällen am Laufen halten. Diese Gehäuse beherbergen Batteriereihen, Gleichrichter und Verteilungssysteme und sind für die Schrank- oder Wandmontage an Mobilfunkstandorten und Netzwerkhütten ausgelegt. Dichtung, Belüftung und Batteriegewicht sind die Hauptkonstruktionsfaktoren, und die Gehäuse müssen Outdoor- und Halbaussen-Belastungen standhalten.
Telekom-Projekte folgen den Spezifikationen und Standards der Betreiber, und die Gehäuse werden für den Standartzulassungsprozess dokumentiert. Batteriekästen sind schwer, daher sind Grundrissgestaltung und Hebepunkte Teil der Konstruktion, und die interne Anordnung wird auf Batterie- und Gleichrichtergrössen abgestimmt. Für Fertiger ist Telekomarbeit Wiederholungsgeschäft, da Betreiber Netze erweitern und Standorte aufrüsten.
Standortingenieure prüfen auch Türanschlag und Wartungszugang bei der Auslegung des Gehäuses, was die Schrankanordnung beeinflusst.
Energiespeicher und Erneuerbare Integration
Energiespeicher- und Erneuerbare-Energien-Anlagen verwenden Leistungskästen für Wechselrichter, Batteriemanagement und Netzanbindung. Diese Gehäuse sind für den Aussenbereich an Solar- und Speicherstandorten ausgelegt, mit Wetterabdichtung, Korrosionsschutz und Belüftung für Hochleistungselektronik. Der Schrank muss schwere Komponenten tragen und die Standortumgebung über Jahrzehnte überstehen.
Erneuerbare-Energien-Projekte sind spezifikationsgetrieben, mit Dokumentation für Netzcodes und Projektabnahme. Aussen Gehäuse benötigen UV-beständige Beschichtungen, dichtende Türen und belüftete Filter, und die interne Anordnung wird auf Wechselrichter- und BMS-Geräte abgestimmt. Für Fertiger ist dies ein wachsender Markt, der Korrosionskonstruktion und Erfahrung mit grossen Gehäusen belohnt.
Batterieräume und Wechselrichterschränke benötigen ebenfalls eine auf die Wärmeableitung der Ausrüstung abgestimmte Belüftung, die die Gehäusedokumentation für den Standortingeneur festhält.
Materialauswahl
Kaltgewalzter und verzinkter Stahl
Kaltgewalzter Stahl ist das Standardmaterial für Leistungsgehäuse, geschützt durch Pulverbeschichtung. Er lässt sich sauber formen, schweissbar mit vorhersagbaren Eigenschaften und trägt die schweren Lasten von USV-Modulen und Batterien, und seine mechanischen Eigenschaften sind in Referenzen wie MatWeb’s material database zum Vergleich dokumentiert. Typische Stärken reichen von 1,2 mm für Wandkästen bis 2,0 mm oder mehr für freistehende Schränke, die Gerätegewicht tragen.
Verzinkter Stahl fügt eine Zinkbeschichtung für Innenteile und Aussenanwendungen hinzu, und die American Galvanizers Association belegt die lange Lebensdauer von Zinkbeschichtungen. Für Stromverteilergehäuse widerstehen verzinkte Innenbleche und Montagerahmen der Korrosion, während lackierte Außenflächen das Produktfinish tragen. Beide Materialien lassen sich vorhersagbar schneiden, biegen und schweißen, was eine wiederholbare Fertigung über alle Gehäusegrößen hinweg sicherstellt.
Interne Montagerahmen werden oft aus derselben Materialfamilie gestanzt, wodurch das Gehäusesystem konsistent und rückverfolgbar bleibt.
Edelstahl
Edelstahl, hauptsächlich die Sorten 304 und 316, wird für Stromverteilergehäuse in Marine-, Lebensmittel-, Pharmazie-, Chemie- und Küstenanlagen spezifiziert, wo die Korrosionsbeständigkeit nicht auf Beschichtung verlassen kann. SSINA bietet Auswahlrichtlinien für Sorten bei korrosivem Betrieb, wobei Sorte 316 Molybdän für Chloridbeständigkeit hinzufügt. Edelstahlgehäuse benötigen niemals eine Wiederbeschichtung und ertragen Waschbrunnen sowie chemische Belastung.
Edelstahl ist teurer und schwieriger zu bearbeiten als Kohlenstoffstahl und erfordert einen speziellen Umgang, um Kontamination zu vermeiden, die Oberflächenrost verursacht. Schweißnähte müssen kontrolliert und nachbehandelt werden, um die Korrosionsbeständigkeit zu erhalten. Für Stromausrüstung in anspruchsvollen Umgebungen ist der Edelstahlaufschlag durch die Lebensdauer gerechtfertigt, und die Erfahrung des Herstellers mit Edelstahl zeigt sich in Schweißnahtqualität und Oberflächengüte.
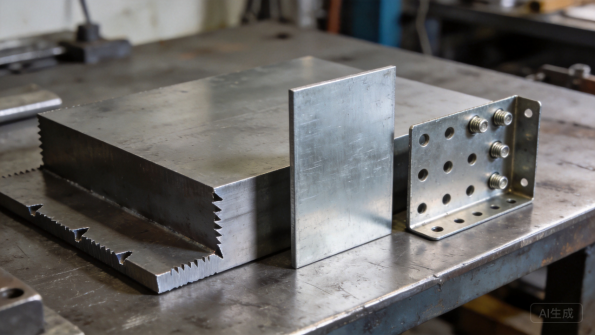
Abbildung 4: Stahlbleche und gestanzte Montagetaschen decken das Materialspanne von Stromverteilergehäusen ab.
Aluminium
Bei der Fertigung von Gehäusen für elektrische Ausrüstung kommen Aluminiumgehäuse dort zum Einsatz, wo Gewicht eine Rolle spielt: tragbare Stromverteilungsgeräte, Marineinstallationen und große Bleche, die während der Montage gehandhabt werden. Aluminium hat etwa ein Drittel des Gewichts von Stahl, widersteht natürlicher Korrosion und leitet Wärme gut, was beim thermischen Management hilft. Seine Eigenschaften und Legierungsauswahl-Richtlinien werden in Referenzen wie AZoMaterials.
katalogisiert. Die Kompromisse betreffen Festigkeit und Kosten: Aluminiumgehäuse benötigen dickere Abschnitte, um die gleiche Steifigkeit zu erreichen, und das Material kostet mehr pro Kilogramm. Das Schweißen von Aluminium erfordert kontrollierte Wärmeeinbringung, und an Verbindungen mit Stahlbefestigungselementen ist galvanische Isolation erforderlich. Für gewichtskritische und hochkorrosive Anwendungen ist Aluminium trotz des Aufschlags oft die richtige Wahl.
Oberflächenbehandlungen, Isolation und Beschläge
Die Oberflächenbehandlung definiert das Erscheinungsbild und die Witterungsbeständigkeit des Gehäuses. Pulverbeschichtung, elektrostatisch aufgetragen und im Ofen ausgehärtet, bildet einen widerstandsfähigen 60 bis 80 Mikrometer dicken Film, und das Powder Coating Institute veröffentlicht technische Ressourcen zur Beschichtungsauswahl und -prüfung, mit Leistungsnachweis unter ASTM International Normen einschließlich Salzsprüh- und Haftprüfung. Gestrichelte Grautöne und Schwarz sind Standard für Energieausrüstung.
Isolierung und Beschläge vervollständigen das System: Wärmedämmung für Außenschränke, Dichtungsringen für Schutzartengehäuse sowie Edelstahl- oder verzinkte Befestigungen, die an die Umgebung angepasst sind. Erdungszubehör, Kabelverschraubungen und Hebepunkte werden zusammen mit der elektrischen Auslegung spezifiziert. Die Abstimmung von Oberflächenbehandlung, Dichtung und Beschlag-Spezifikation im Angebot verhindert die häufigsten Reklamationen vor Ort: Korrosion, Undichtigkeiten und fehlende Erdungsvorschriften, und die Oberfläche ist zudem Teil des Erscheinungsbilds des Gehäuses bei der Übergabe am Einsatzort.
Bei Außenschränken werden Sonnenschutzbleche und Tropfkanten in die Dachpaneele integriert, und die Beschichtung wird für UV-Beständigkeit ausgewählt.
Produktionsschwierigkeiten
Laserschneiden und Ausschnittpräzision
Die Fertigung von Gehäusen für Energieausrüstung beginnt mit Laserschneiden und Stanzen, die die Gehäuseteile, Türen sowie die Ausschnitte für Belüftungsöffnungen, Kabeldurchführungen und Anzeigen herstellen. Faserlaser-Systeme halten Toleranzen um ± 0,1 mm ein, und bei XHX Metal liefern zwei 6kW-Faserlaser-Schneidmaschinen eine Positioniergenauigkeit von ± 0,01 mm, was relevant wird, wenn Tür- und Paneeleausschnitte über einen großen Schrank präzise fluchten müssen. CNC-Stanzmaschinen fügen die repetitiven Lochbilder hinzu, die Montagerahmen und Belüftungen benötigen.
Die Ausschnittqualität ist bei einem Energiegehäuse sichtbar: Grate um Kabeldurchführungen herum beschädigen die Verkabelung, raue Kanten um Belüftungslamellen reißen Dichtungen, und Einstichstellen müssen in verdeckten Bereichen liegen. Nesting-Software ordnet die Teile so an, dass der Ausschuss über den gesamten Schranksatz minimiert wird, und Schneid- sowie Stanzparameter werden pro Material und -dicke abgestimmt. Der Schneidschritt entscheidet darüber, ob Türen passen, Paneele montiert werden können und das Gehäuse die Prüfung besteht.
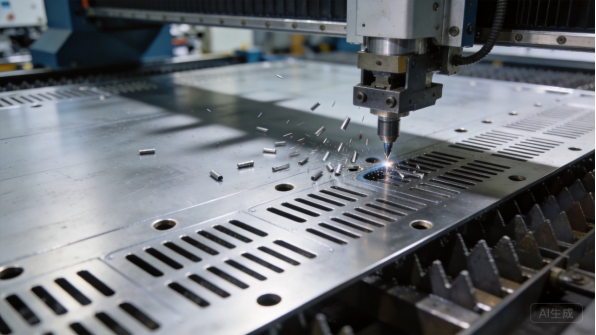
Abbildung 5: CNC-Drehstuhl-Stanzen formt Ausschnitte und Lamellen in großen Gehäuseteilen.
CNC-Biegeverarbeitung und Flatness großer Paneele
Das Biegen wandelt flache Rohlinge in den Gehäusekörper, Türen und Montageflansche um, und große Paneele sind am schwierigsten zu formen: ein leichter Biegefehler über eine lange Flanschseite hinweg wird zu einer sichtbaren Lücke am entfernten Ende. Die Federkompensation wird für jedes Material abgestimmt, und Engineers Edge veröffentlicht Biegezulage- und Abzugsreferenzen, die zum Abriss von Rohlingen und zur Vorhersage der fertigen Abmessungen verwendet werden.
Moderne CNC-Hydraulikpressen mit programmierbaren Anschlägen halten Biegepositionen und -winkel konstant, und Erstteile werden vor Produktionsbeginn gemäß der Zeichnung verifiziert. Bei Stromverteilungsgehäusen sind die entscheidenden Prüfungen die Türöffnungsgeometrie, Flachheit der Flansche und Rechtwinkligkeit des Bodens, da ein verformter Rahmen nicht mit der Hochbodenplatte oder den darin befindlichen Modulen ausgerichtet werden kann. Diese Maße werden am Erstteil geprüft und während der Produktion stichprobenartig kontrolliert.
Schweißen, Montage und Innentechnik
Schweißen verbindet das Gehäuserahmen, Türen und Montagehalterungen, und große Gehäuse sind die Bauteile mit der größten Verzug neigung, die ein Metallverarbeiter herstellt. Die Schweißwärme kann ein langes Blech aus der Ebenheit ziehen, daher werden die Teile in Vorrichtungen eingespannt, die die Geometrie während des Abkühlens des Schweißes halten, und TWI Global bietet technische Richtlinien zur Kontrolle von Verzug bei geschweißtem Stahl.
Die Montage fügt die interne Bestückung hinzu, die das Gehäuse funktionsfähig macht: Montagerahmen, Sammelschienenhalterungen, Kabelmanagement, Lüfter und Türen werden mit Ausrichtungskontrollen eingebaut. Die Innentechnik ist ein Qualitätskriterium, da die Module und Sammelschienen ohne Zwang installiert werden müssen, und die Türfunktion wird am kompletten Gehäuse überprüft. Für Power-OEMs, die in-house montieren, liefert der Verarbeiter maschinell bearbeitete und fertig gestaltete Gehäuse, die bereit für ihre Produktionslinie sind.
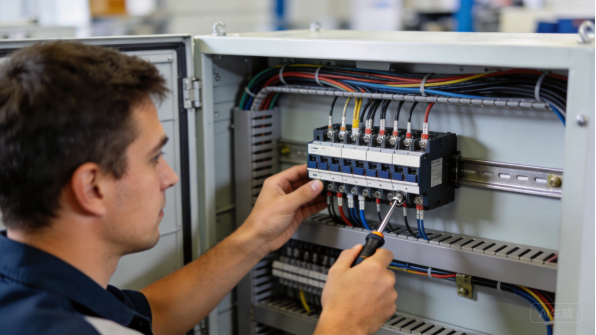
Abbildung 6: Die Innentechnik passtsammieleitungen, Verteileinheiten und Kabelmanagement an.
Qualitätskontrolle und Koordination der elektrischen Sicherheit
Die Qualitätskontrolle von Stromverteilungsgehäusen kombiniert dimensionale Prüfungen mit Funktions- und Sicherheitskontrollen. Erstteile werden gemäß der Zeichnung inspiziert, wobei Türöffnungen, Montagemuster und Ebenheit verifiziert werden, und Produktionschargen folgen einem Steuerplan mit Stichproben. Beschichtungsstärke, Dichtungspassform, Scharnierausrichtung und Türfunktion werden an definierten Stellen geprüft, und die Erdungskontinuität wird am kompletten Aufbau verifiziert.
Die Koordination der elektrischen Sicherheit ist der stromspezifische Schritt: Erdungspunkte, Barrieren und Mindestabstände werden gemäß den Anforderungen der Ausrüstung geprüft, und die Dokumentation unterstützt die UL-Zulassung oder Projektdokumentation des OEM. UL und NEMA richten diese Prüfungen, und Käufer benötigen die Nachweise für Zertifizierung und Freigabe vor Ort. Ein Verarbeiter, der Erdung und Dokumentation als Teil des Produkts behandelt, ist derjenige, der Audits im Stromverteilungsraum besteht.
Produktionsdurchlaufzeiten
Angebotsanforderung (RFQ), ingenieurtechnische Überprüfung und Prototypen
Ein Fertigungsprogramm für Gehäuse der Leistungsgeräteelektrik beginnt mit einer Angebotsanfrage (RFQ): Zeichnungen oder Gerätespezifikation, Material, Oberfläche, Stückzahlen und Zielzeitplan. Das Engineering-Team des Herstellers prüft die Konstruktionsfertigkeit, kontrolliert Türpasform, interne Befestigung, Kabeldurchführungen und Abdichtung, und liefert innerhalb von ein bis drei Werktagen ein Angebot mit Kommentaren zurück. Prototypen werden üblicherweise in zwölf bis zwanzig Werktagen geliefert, da Programme mit großen Platten eine sorgfältige Rüstung erfordern.
Beim Prototypen wird die Gehäusepasform validiert: Türen werden geöffnet und geschlossen, interne Rahmen werden mit den Modulen bestückt und Kabeldurchführungen gegen den Verdrahtungsplan überprüft. Das Prototypen-Feedback sollte Paspass-notes und vorgeschlagene Zeichnungsänderungen enthalten. Bei Leistungsprogrammen ist ein vollständig montiertes Muster mit interner Befestigungstechnik, nicht nur das Gehäuse, die Kosten wert, weil es nachweist, dass der Schrank installiert und in Betrieb genommen werden kann, bevor die Produktion startet.
Für Standard-Schrankgrößen verkürzt zuvor genehmigte Zeichnungen die Engineering-Prüfung auf eine Bestätigungsprüfung.
Werkzeug- und Prozessrüstung
Die meisten Leistungsgehäuse werden mit Laserschneiden, CNC-Bearbeiten und CNC-Biegen gefertigt, was die Werkzeugkosten niedrig hält und Konstruktionsänderungen kostengünstig macht. Wichtig ist die Prozessrüstung: Biegeprogramme mit verifizierten Parametern, Schweißvorrichtungen für Schrankrahmen und Prüflehren für Türöffnungen und Befestigungsmuster. Der Aufbau dieser Rüstung dauert bei einem neuen Schrank typischerweise ein bis zwei Wochen.
Da Leistungsgehäuse groß sind und in begrenzten Stückzahlen gefertigt werden, sind dedizierte Stanzwerkzeuge selten wirtschaftlich; die Wirtschaftlichkeit wird im Angebot geprüft, und flexible Fertigung ist meist der richtige Weg. Käufer sollten erwarten, dass der Hersteller dies im Angebot bestätigt, anstatt anzunehmen, dass teure Werkzeuge erforderlich sind.
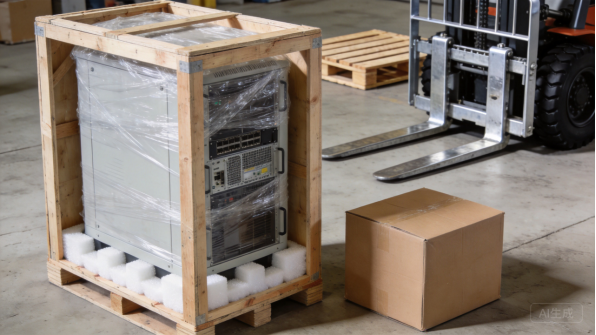
Abbildung 7: Stehende Gehäuse werden mit Schutzstützen verpackt verschickt.
Produktionslose und Mengenplanung
Bei der Fertigung von Gehäusen für Leistungsgeräte sind Produktionslose bewusst klein: Eine Fertigungslinie für stehende Schränke produziert typischerweise 50 bis 200 Einheiten pro Monat, abhängig von der Größe, und größere Schränke werden in Chargen von 20 bis 80 Einheiten gefertigt, weil die Kapazität für Schweißen, Oberflächenschutz und Montage der Engpass ist. Typische Lieferzeiten betragen 25 bis 45 Werktage, wobei Beschichtung und Montage den größten Anteil verbrauchen.
Forecast-Teile sorgen dafür, dass kurze Produktionslaufzeiten stabil bleiben. Wenn OEMs rolling forecasts teilen, reserviert die Fabrik Material- und Oberflächenkapazitäten und bestellt langfristige Artikel wie bestimmte StahlSorten oder Sonderfarben im Voraus. Galvanisierte und kaltgewalzte Spulen liegen meist vor, während Edelstahlbleche und Sonderoberflächen eine bis zwei Wochen hinzukommen können. Ein klarer Zeitplan mit Meilensteindaten macht Engpässe sichtbar, bevor sie zu Lieferverzögerungen werden.
Verpackung, Logistik und Dokumentation
Gehäuse für Stromversorgungen sind groß, schwer und leicht verkratzt, daher ist Verpackung ein echter Kosten- und Terminpunkt. Freistehende Schränke werden mit Schutzfolie umwickelt und mit Schaumstoffstützen eingekratet, Wandkästen werden in verstärkten Kartons versendet, und alle Sendungen verwenden rohrverhütendes Papier oder VCI-Folie gegen Kondensation im Container. Der Hersteller sollte Maßangaben, Gesamtgewicht und Ladenfotos für Frachtplanung liefern.
Dokumentation begleitet jede Sendung: Packlisten, Materialzertifikate, Erdungs- und Beschichtungsaufzeichnungen sowie Maßzahlberichte, wenn vereinbart. Käufer sollten den Dokumentationsset während des Angebots bestätigen, da Stromprojekte oft Aufzeichnungen für die Inbetriebnahmearchiv benötigen. Kommunikation folgt klaren Meilensteinen, mit Fotos in jedem Stadium, sodass OEMs und Integratoren Fortschritt ohne Betriebsbesuche verfolgen können.
Ehemalige Fallstudien
UPS OEM: Rack-Mount-Gehäusefamilie
Ein UPS-OEM benötigte eine Familie von Rack-Mount-Gehäusen in 2U bis 6U Höhen für seine modulare UPS-Reihe, gefertigt aus 1,2 mm kaltgewalztem Stahl mit Lüftungsöffnungen und Fronttüren. Das Programm läuft bei bescheidenen 80 bis 120 Gehäusen pro Monat mit Mindestbestellmenge von 30 Einheiten, bewertet von $180 bis $420 FOB je nach Größe, für einen Jahreswert von etwa $360.000.
XHX Metal lieferte die ersten Artikel mit Maßverifikation in 18 Geschäftstagen, und die erste Produktionscharge von 60 Gehäusen versandte in 26 Geschäftstagen. Monatliche Freigaben folgen nun dem OEM-forecast, und Verschachtelungs- und Stanverbesserungen senkten Stückkosten um 4 Prozent nach dem ersten Jahr. Die Gehäuse montieren mit den OEM-Modulen ohne Modifikation, und jede Sendung enthält Materialzertifikate und Maßaufzeichnungen.
Das Programm zeigt, wie Stromgeräteschrank-Fertigung modulare UPS-Plattformen in kleinen, vorhersagbaren monatlichen Chargen unterstützt.
Data Center Integrator: Freistehender UPS-Schrank
Ein Data-Center-Integrator benötigte bodenstehende UPS-Gehäuse für ein Power-Room-Upgrade: 40 Produktionsgehäuse zuzüglich 10 Ersatzgeräte, gefertigt aus 2,0 mm Stahl mit Front- und Hecktüren, internen Montagerahmen und Kabelmanagement. Die Stückpreise variierten je nach Ausführung zwischen 900 und 1.800 US-Dollar FOB, bei einem Gesamtauftragswert von etwa 52.000 US-Dollar.
Die Gehäuse wurden in zwei Chargen zu je 25 Einheiten gefertigt, die erste Charge wurde in 38 Werktagen geliefert und die zweite vier Wochen später, beide als Teil von zwei geteilten 40-Fuß-Containern versendet. Jedes Gehäuse wurde im Werk trockenmontiert mit der Busleitung und dem Modullayout des Integrators bestückt und die Durchgangsprüfung wurde an jedem Gerät durchgeführt. Der Integrator gab dasselbe Gehäuse für eine zweite Baustelle in Auftrag und bestellte im folgenden Quartal 30 Einheiten.
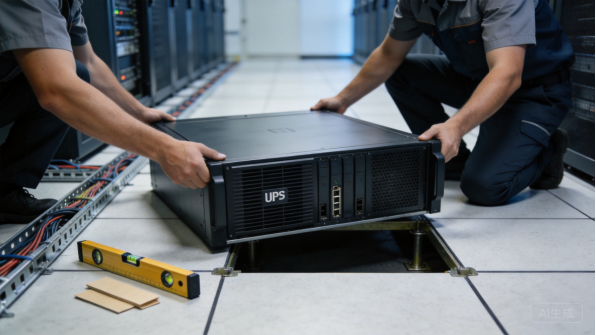
Abbildung 8: Techniker positionieren bodenstehende Gehäuseschränke in einem Stromraum eines Rechenzentrums.
Telekom-OEM: Batterie-Backup-Gehäuse
Ein Telekom-OEM benötigte Batterie-Backup-Gehäuse für Netzwerkstandorte, mit Batterieregalen, Gleichrichter-Montage, versiegelten Türen und outdoor-tauglichen Oberflächenbehandlungen. Das Programm läuft mit etwa 40 Gehäusen pro Monat bei einer Mindestbestellmenge von 20 Einheiten, die Preise liegen je nach Batteriekapazität zwischen 350 und 750 US-Dollar FOB, bei einem Jahreswert von etwa 250.000 US-Dollar.
Die Erstexemplare wurden auf IP-Schutz geprüft und maßlich verifiziert, die erste Charge von 40 Gehäusen wurde in 35 Werktagen versendet. Das interne Batterielayout wurde auf die Batteriemaße des OEM abgestimmt und die Aufhängepunkte wurden am Prototyp überprüft. Das Programm liefert nun vierteljährliche Lieferungen mit Materialzertifikaten und Beschichtungsprotokollen, und der OEM fügte im folgenden Jahr eine größere Variante für neue Standorte hinzu.
Industrieller Händler: Wandmontierte Stromverteilungsboxen
Ein industrieller Stromverteilungs-Händler benötigte wandmontierte Stromverteilungsboxen in Standardgrößen, mit Scharniertüren, Kabeldurchtrittsplatten und einer strukturierten grauen Oberfläche. Das Programm läuft mit 150 bis 250 Boxen pro Monat bei einer Mindestbestellmenge von 50 Einheiten, die Preise liegen je nach Größe zwischen 60 und 150 US-Dollar FOB, bei einem Jahreswert von etwa 300.000 US-Dollar.
Die Boxen werden in monatlichen Chargen zu je 200 Einheiten gefertigt, in 24 bis 28 Werktagen geliefert und als Teil konsolidierter Container mit den anderen Produkten des Händlers versendet. Die Beschichtungsstärke und Türausrichtung werden stichprobenartig verifiziert, und der Händler hält Standardgrößen bedarfsgesteuert vorrätig. Das Programm läuft seit zwei Jahren mit konsistenter Qualität, und im dritten Jahr wurde eine abschließbare Türoption hinzugefügt.
Zusammenfassung und Nächste Schritte
Wichtige Erkenntnisse
Die Fertigung von Stromgeräteschränken ist eine präzisionsintensive Disziplin, die mehr erfordert als nur Blechbearbeitung. Die Materialwahl beeinflusst Kosten und Leistungsfähigkeit – von beschichtetem Stahl für Standardgehäuse bis zu Edelstahl für korrosive Umgebungen. Belüftung, Erdung und Abdichtung müssen für das Gerät und den Einsatzort spezifiziert werden.
Durchlaufzeiten folgen einem berechenbaren Muster: Ingenieurbewertung in Tagen, Prototypen in zwei bis vier Wochen, Prozesswerkzeuge in ein bis zwei Wochen und Produktion in vier bis sieben Wochen pro Charge, bei Auflagen von 20 bis 200 Stück je nach Gehäuseteile. Vorhersageplanung und gestaffelte Lieferkonzepte halten OEM- und Projektprogramme im Zeitplan.
Warum XHX Metal
XHX Metal ist ein familiengeführter Blechhersteller in Dongguan, China, mit einer 2.000 qm Produktionsfläche, etwa 30 Mitarbeitern und einer Jahreskapazität von über 500.000 Teilen. Das Unternehmen arbeitet nach ISO 9001:2015, verfügt über CE- und SGS-Zertifizierungen und fertigt kundenspezifische Gehäuse, Schränke, Paneele und Baugruppen für Exportkunden mit für Seefracht optimierter Verpackung.
Das Unternehmen unterstützt Käufer vom Design-Review bis zur Produktion, liefert Erstmusterprüfberichte und Materialzertifikate und koordiniert Beschichtung, Erdung und Maßprüfung bei Bedarf. Für Stromgeräteschrank-Fertigungsprogramme können Käufer frühzeitig Materialien, Spezifikationen und Dokumentationsanforderungen klären. Blechbearbeitungsdienstleistungen und Produktpages, und das Team strukturiert Angebote, Qualitätsdokumentation und Liefertermine entsprechend den kleinseriellen Anforderungen.
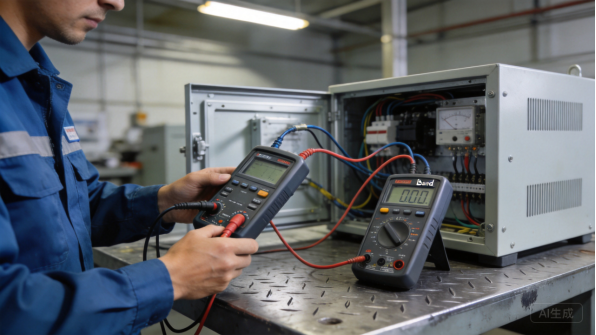
Abbildung 9: Isolations- und Erdungstests verifizieren das Gehäuse vor Versand.
Projektstart initiieren
Ausgehend von einer STEP- oder STP-Datei sowie einer Zeichnung, die Material, Oberflächengüte, Nennleistung, Mengen und Dokumentationsanforderungen festlegt. Ist das Design noch nicht finalisiert, senden Sie bitte Fotos oder Skizzen der Stromversorgungsausrüstung, die im Gehäuse untergebracht werden muss, der Standortsituation, der Kapazität und Wärmeleistung sowie des jährlichen Durchsatzes; das Ingenieurentwicklungsteam wird dann ein fertigungsfähiges, normgerechtes Design vorschlagen. Der typische Ablauf umfasst: Ingenieurprüfung, Angebot, Prototyp, Erstmusterprüfung, Produktion und Versand, wobei in jeder Phase eine klare Kommunikation erfolgt.
Um ein Programm für Stromversorgungsgehäuse zu besprechen, kontaktieren Sie bitte Barry unter +86 13244963694 oder sales01@xinghaoxin.com, oder senden Sie Ihre Konstruktion über die XHX Metal Website. Bei klaren Anforderungen und dem richtigen Partner kann ein Stromversorgungsgehäuse innerhalb von Wochen von der Zeichnung bis zur Produktion umgesetzt werden, mit passgenauer Passform, Erdung und Oberflächengüte, die den Inbetriebnahmetest bestehen.
Was Sie einen Hersteller fragen sollten
Fragen Sie vor einer Bestellung den Hersteller drei Dinge: welche Materialien und Wandstärken er für große Schränke verarbeitet, wie er bei Erstmustern die Türpassform und die interne Befestigung überprüft, und welche Dokumentation zu Erdung, Beschichtung und Maßhaltigkeit er bereitstellen kann. Die Antworten zeigen, ob die Werkstatt Stromversorgungsgehäuse als ingenieurtechnisch ausgelegte Schränke behandelt oder als einfache Metallkästen.
Bestätigen Sie zudem die Planung der Kleinserienfertigung, da Stromversorgungsgehäuse in begrenzten Stückzahlen produziert werden und der Hersteller Schweißen, Oberflächenbehandlung und Montage entsprechend terminieren muss. Ein Hersteller, der in seinem Angebot Prüfverfahren und Akzeptanzkriterien auflistet, behandelt Qualität als integralen Bestandteil des Produkts – und das ist der Partner, mit dem es sich lohnt, eine Stromversorgungsreihe aufzubauen.