Zuletzt aktualisiert: 14. Oktober 2026 | Von XHX Metal Engineering Team
Ein Laserschneid-Service verwandelt eine flache Zeichnung in fertige Flachteile: Außenkonturen, Löcher, Schlitze, Nuten und Lüftungsfelder, geschnitten aus Blech mit einer Toleranz, von der der weitere Montageprozess abhängt. Bei XHX Metal läuft jeder Laserschneid-Service auf zwei 6-kW-Faserlasern mit einer Positioniergenauigkeit von +-0,01 mm in einer 2.000-qm-Werkstatt in Dongguan, China.
Dieser Artikel richtet sich an Einkäufer, Ingenieure und Beschaffungsteams, die einen Laserschneid-Service statt einer fertigen Baugruppe beauftragen: Was der Service umfasst, wo geschnittene Teile verwendet werden, welche Materialien und Dickungen zum Prozess passen, was einen Teil schwer gut zu schneiden macht, wie lange ein Laserschneid-Service dauert und drei Bestellbeispiele mit Mengen und Preisspannen.
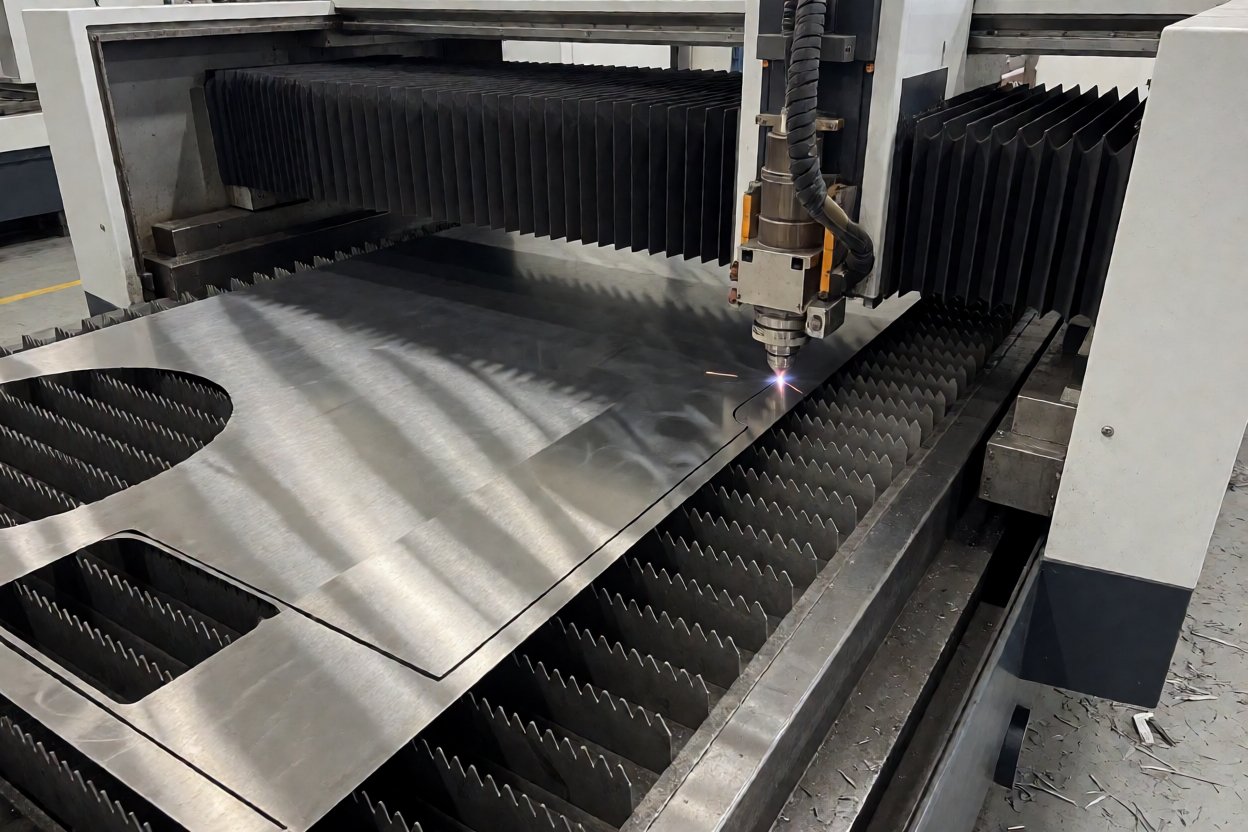
Abbildung 1: Ein Faserrichtlaser schneidet ein Edelstahlblech innerhalb einer geschlossenen 6-kW-Maschine.
Laserschneiddienstleistung: Was wir anbieten
Umfang des Dienstes
Ein Laserschneiddienst schneidet Blech nach Zeichnung und liefert flache Teile: Profile, Löcher, Schlitze und Ausschnitte, mit entgrateten Kanten und für den nächsten Prozess verpackten Teilen. Käufer bestellen nur den Zuschnitt oder einen Laserschneiddienst, der direkt in Biegen, Schweißen, Veredelung und Montage in derselben Fabrik übergeht.
Die meisten Anfragen kommen als DXF, wenn der Zuschnitt der gesamte Auftrag ist, oder als STEP-Baugruppe, wenn der Käufer das fertige Teil möchte. Beide werden nach denselben vier Antworten offeriert: Material, Dicke, Menge und nachgelagerte Bearbeitungen. Da Zuschnitt, Umformung und Schweißen unter einem Dach liegen, kann ein flacher Rohling aus einem Laserschneiddienst als montiertes Gehäuse verlassen werden.
Am häufigsten bestellte Teile sind jene, die eine Maschine zusammenhalten: Montageplatten, Seitenteile und Türen von Gehäusen, Kabeleinführplatten, Lüfterabdeckungen, Halterungen, Verstärkungsleisten, Distanzhülsen und Abdeckplatten. Eine Baugruppe benötigt in der Regel acht bis zwanzig verschiedene flache Teile, und die Bestellung als ein Set aus einem einzigen Laserschneiddienst hält Material, Oberfläche und Teilenummern konsistent.
Maschinen, Blechgrößen und Formate
Der Zuschnitt erfolgt auf zwei 6-kW-Faserrichtlasern mit einer Positioniergenauigkeit von +-0,01 mm, die Standard-Bleche von 3.000 x 1.500 mm und größere Formate auf Anfrage schneiden. Die Parameter werden pro Material und Dicke eingestellt, nicht vom vorherigen Auftrag übernommen; so hält ein Laserschneiddienst das gleiche Ergebnis über Chargen hinweg.
Aufträge kommen in drei Formen: einzelne Prototypen, ein Set für eine Baugruppe und Produktionschargen eines wiederkehrenden Teils. Chargen werden genestet, um Abfälle zu reduzieren, und das Nesting wird aufgezeichnet, damit die nächste Charge aus demselben Laserschneiddienst dieselbe Anordnung und Ausbeute liefert.
Was mit den zugeschnittenen Teilen geliefert wird
Flache Teile werden vor dem Verpacken entgratet. Automatisches Entgraten und manuelle Nachbearbeitung entfernen die scharfe Kante, die ein Laserschneiddienst auf dünnem Blech hinterlässt, was relevant ist, wenn Teile auf der Linie des Kunden gehandhabt oder durch Pulverbeschichtung veredelt werden.
Teile werden mit Schutzfolie auf sichtbaren Oberflächen versandt, eingelegt, damit gebürstete Edelstahl- und Aluminiumplatten ohne Kontaktspuren ankommen, und in Exportkisten verpackt. Auf Wunsch des Kunden liefert ein Laserschneiddienst die zugeschnittenen Teile als Set für eine Baugruppe mit einer Packliste.
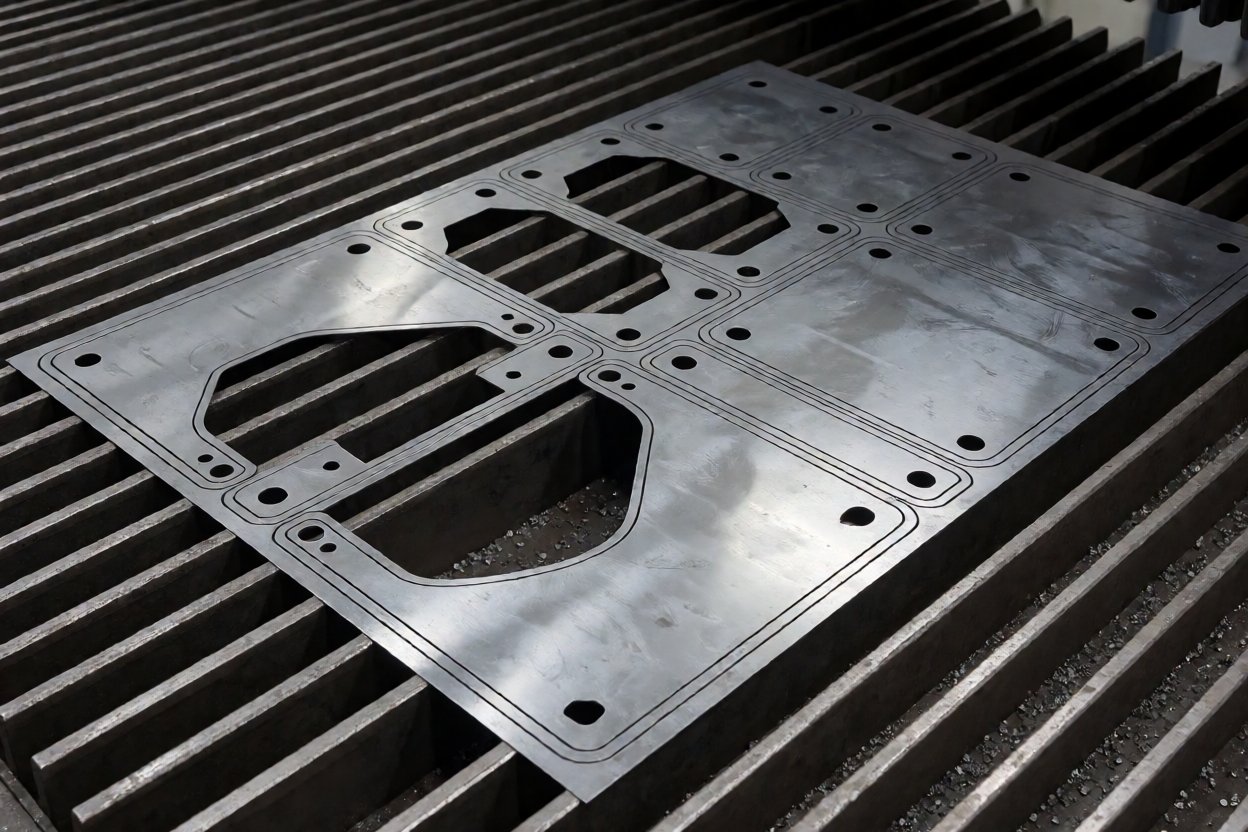
Abbildung 2: Verschachtelte Kleinteile und Platinenrohlinge, die im Schnittbett des Blechs über Mikrogelenke gehalten werden.
Wo Laser-Schneiddienste zum Einsatz kommen
Blechgehäuse, Schränke und Steuerungsplatinen
Der größte Arbeitsanteil entfällt auf elektrische Blechgehäuse und Schränke: Seitenteile, Türen, Rückwände, Montageplatten, Druckschlossplatten, Lüftungsgitter und Lamellen, die ein Laser-Schneidienst flach schneidet, bevor sie gebogen, geschweißt und beschichtet werden. Die Schnittgenauigkeit in diesem Stadium entscheidet darüber, wie gut das fertige Blechgehäuse schließt und abdichtet.
Platinenarbeiten belohnen einen Laser-Schneidienst, der versteht, was als Nächstes passiert. Eine um 0,2 mm zu groß geschnittene Tür schließt noch, wenn die Dichtung montiert ist; eine Montageplatte mit um 0,2 mm verschobenen Bohrungen nimmt die an ihr verschraubten Geräte nicht auf. Lochpositionen und Ränder zu Löchern werden daher vor dem Verlassen des Schneidens mit der Zeichnung abgeglichen.
Lüftung ist die zweite Spezialisierung: geperforierte Felder, Lamellensets und Lüfterausschnitte, die nach einem Muster geschnitten werden, das sowohl die Steifigkeit der Platte als auch den Luftdurchsatz erhält. Das Muster wird als Programm gespeichert, sodass eine Wiederholungsauftrag beim selben Laser-Schneidienst identisch ausfällt. Verbaute Anbauteile finden Sie auf der Produktseite.
Kleinteile, Rahmen und Maschinenteile
Kleinteile, Streben, Motoraufnahmen, Schutzbleche, Abdeckungen und Maschinendeckel bilden die zweite große Gruppe. Es handelt sich um Teile, in denen sich der Laser bewährt: Ein flaches Profil mit inneren Schlitzen und Laschen wird in einem Arbeitsschritt geschnitten, wobei ein Stanzwerkzeug einen Stempel und eine Säge einen zweiten Setup benötigen würden.
Da Kleinteile in der Regel dünn und zahlreich sind, sind Grat und Ebenheit wichtiger als das Erscheinungsbild, und ein Laser-Schneidienst wird anhand beider bewertet. Sie werden aus 1,5 mm bis 6 mm Blech geschnitten, entgratet und bei größeren Stückzahlen wird die gleiche Geometrie ohne Neuzeichnung auf das CNC-Stanzwerkzeug übertragen.
Signage, Verkleidungen und dekorative Platten
Laserschneiden dient auch dekorativen Arbeiten: ausgebrochene Verkleidungen, Signage-Platten, Rahmen und Porträtkunst aus Edelstahl, Aluminium und Messing. Dünne Brücken und feiner Negativraum sind der Punkt dieser Teile, daher entscheiden das Programm, die Ebenheit des Blechs und die Handhabung zwischen den Arbeitsschritten darüber, ob das Muster intact bleibt.
Die gleichen Maschinen schneiden Industrie- und Dekorationsarbeiten, aber sie werden nicht gleich betrieben. Dekorationsplatten werden filmup geschnitten, mit Handschuhen gehandhabt und Platte für Platte vor der Beschichtung inspiziert, was eine langsamere und sorgfältigere Version desselben Laser-Schneidienstes ist.
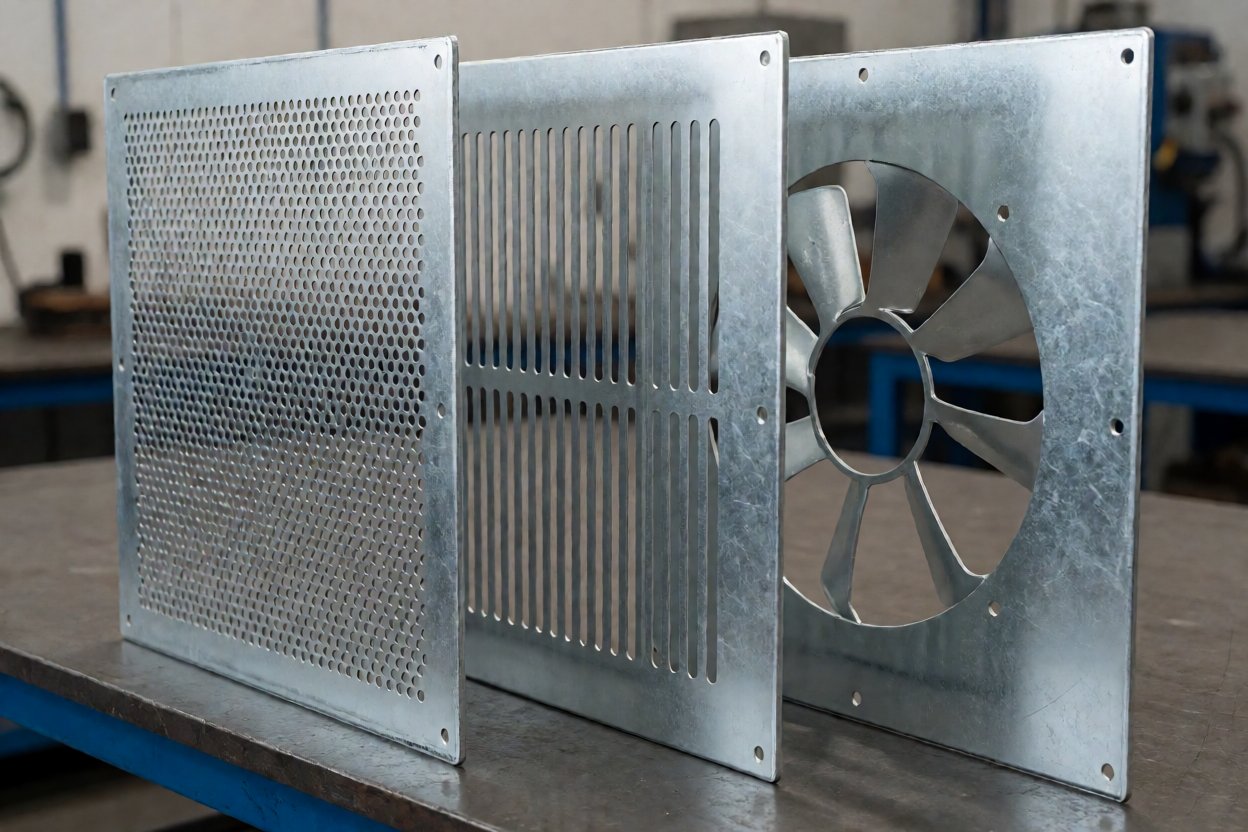
Abbildung 3: Laser geschnittene Lüftungsplatten: ein perforiertes Feld, lange Schlitze und ein Lüfterausschnitt mit Befestigungsbohrungen.
Materialien, Dicke und Kantenbearbeitung
Materialien, die wir schneiden
Der Laserschnitt deckt die fünf Materialien ab, aus denen die meisten Blechfertigungsteile hergestellt werden: kaltgewalzter Stahl, verzinkter Stahl, Edelstahl 304 und 316, Aluminium sowie Kupfer oder Messing. Jeder Stoff schneidet sich anders, daher richtet ein Laserschneiddienst Leistung, Fokus und Hilfsgas pro Material und nicht pro Auftrag ein.
Edelstahl benötigt mehr Leistung und eine Stickstoffzufuhr, Aluminium reflektiert und leitet Wärme schnell ab, und beschichtete Platten müssen ihre Oberfläche intakt halten. Die Materialpraxis wird im Bereich Edelstahl von SSINA, im Bereich Stahl vom American Iron and Steel Institute und im Bereich Aluminium von der Aluminum Association dokumentiert.
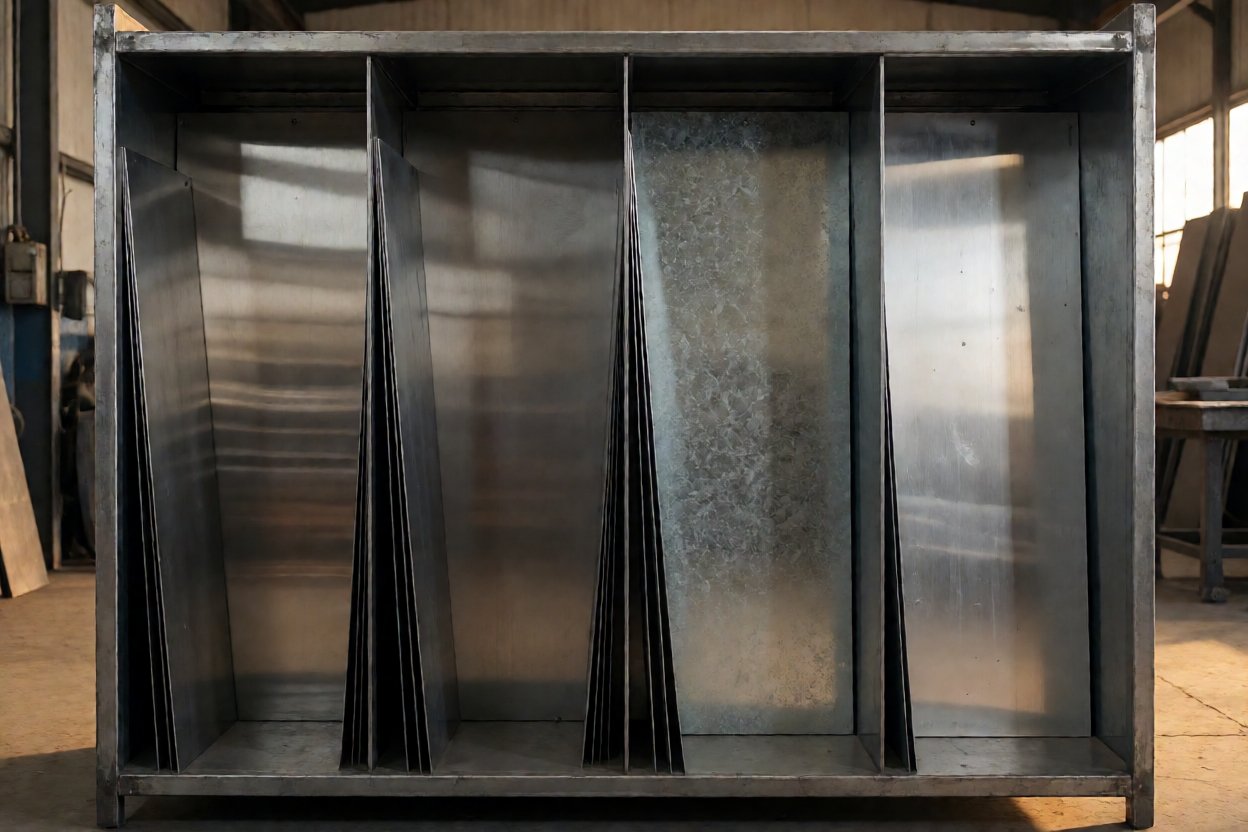
Abbildung 4: Blechlager mit gebürstetem Edelstahl, Kaltgewalztem Stahl, verzinktem Stahl und Aluminiumblechen.
Materialstärke, Stichweite und wann Stanzen Vorteile bietet
Der praktische Bereich liegt bei Stahl bei 0,5 mm bis 20 mm, bei Edelstahl bei 0,5 mm bis 16 mm und bei Aluminium bei 0,5 mm bis 12 mm, wobei die meisten Teile zwischen 0,8 mm und 6 mm liegen. Die Stichweite beträgt etwa 0,1 mm bis 0,5 mm und wird im Programm vor dem Schneiden der Plattnester ausgeglichen.
Aufgrund von ungefähr 1.000 identischen Teilen mit einfacher Geometrie und Löchern, die nicht kleiner sind als die Blechstärke, ist CNC-Stanzen pro Stück günstiger als ein Laserzuschnitt-Dienst. Darunter, oder bei komplexen Profilen, gewinnt der Laser, da keine Stanze hergestellt werden muss. Messing und Kupfer folgen der Praxis, die von der Copper Development Association festgelegt wurde, und verzinktes Blech, bei dem das Zink an der Stichweite verdampft, von der American Galvanizers Association.
Kanten, Grat und Entgraten
Eine laserzuschnittene Kante ist eine thermisch geschnittene Kante: bei dünnem Blech rechtwinklig, bei zunehmender Dicke leicht konisch, mit feinen Faserungen, die zwar sichtbar, aber harmlos sind. Bei dickem Stahlblech hinterlässt ein schlecht abgestimmter Parametersatz Grat unter dem Teil, daher werden Gassubdruck und Fokus je nach Dicke eingestellt.
Entgraten schließt die Lücke zwischen einem zugeschnittenen Teil und einem fertigen Teil: Es entfernt die scharfe Kante an dünnen Blechen, und Teile für die Pulverbeschichtung werden so vorbereitet, dass die Beschichtung die Schnittfläche abdeckt. Wenn ein Laserzuschnitt-Dienst eine Kante im fertigen Produkt sichtbar lässt, wird das im Angebotstadium vereinbart und nicht später entdeckt.
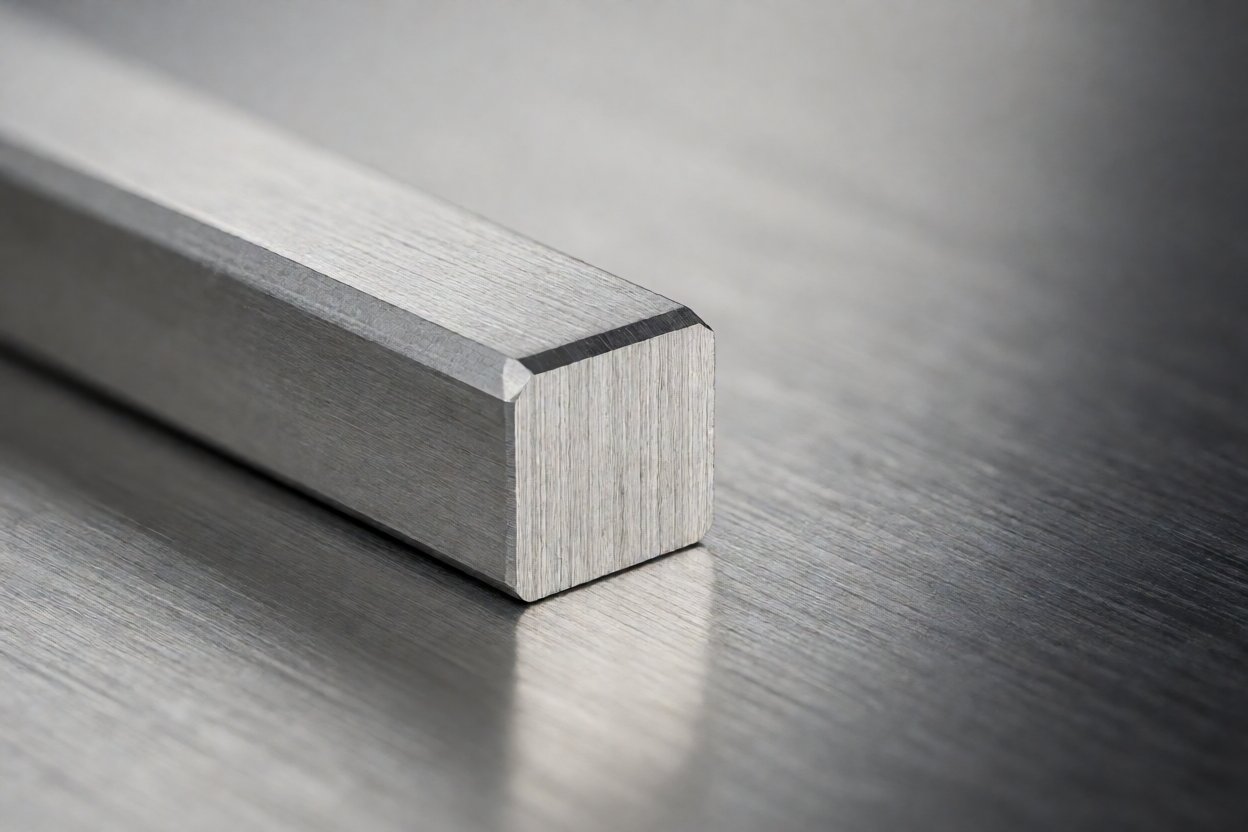
Abbildung 5: Makroansicht eines Laserschnitte in 3 mm Edelstahl: eckig, sauber und ohne Schlacke.
Was beim Laserschneiden schwer zu bewerkstelligen ist
Minimale Merkmale, Einschnitt und Taper
Das Laserschneiden hält die Position genau ein, kann aber keine Merkmale schneiden, die dünner sind als sein eigener Strahl: Ein Loch, das kleiner als die Plattenstärke ist, eine Schlitze unter etwa 0,8 mm oder eine Leiste unter 1 mm wird sich zuspitzen, verziehen oder versagen. Ein Laserschneidservice prüft diese Grenzen, bevor er das Programm schreibt.
Löcher werden in Höhe oder größer als die Plattenstärke belassen, kleine Merkmale werden im Programm ausgeglichen, anstatt vom Gerät erwartet zu werden, und ein Nullteil wird gemessen, bevor die Charge läuft. Bei dünnem Edelstahl und Aluminium gibt ein Stickstoffzuschnitt einen sauberen Rand mit weniger Oxidation.
Die Prozesspraxis für diese Geräteklasse wird vom Laser Institute of America beschrieben, ein nützlicher Hintergrund für Käufer, die verarbeitete Teile spezifizieren.
Wärme, Verzug und dünne Leisten
Wärme ist das zweite Risiko: Eine 0,8 mm dicke Edelstahlplatte mit einer dichten Perforation oder einer langen schmalen Umrisslinie kann sich beim Schneiden heben und verziehen, und eine dünne Leiste zwischen zwei Ausschnitten kann beim Handling brechen. Ein Laserschneidservice, der die Anordnung in der falschen Reihenfolge schneidet, erzeugt diese Verzug selbst.
Unsere Gegenmaßnahmen sind Parametersätze, die pro Material und Dicke aufgezeichnet werden, eine Schneidreihenfolge, die die Wärme über die Platte ausbalanciert, Mikrogelenke, die Teile im Skelett halten, bis zum letzten Durchgang, und Planheitsprüfungen an Teilen mit feinen Mustern.
Bei dekorativen Arbeiten werden die Brücken vor dem Schneiden mit dem Kunden dimensioniert, weil ein Laserschneidservice, der eine Brücke 0,2 mm zu dünn belässt, eine Platte liefert, die beim Transport versagt.
Stapelung, Toleranz und Materialnutzung
Die dritte Risikogruppe ist kommerzieller Natur: Die Stapelung bestimmt, wie viel jeder Platte zu Teilen wird und wie viel zu Reststücken, und ein Laserschneidservice, der schlecht stapelt, erhöht den Preis für Arbeiten, die pro Stunde günstig aussahen.
Bürsten- und Faserlauf, Filmausrichtung und Oberflächenschutz schränken alle ein, wie Teile im Stapel gedreht werden können. Reststücke werden nach Größe und Qualität aufgezeichnet und in späteren Aufträgen wiederverwendet, was einer der Gründe ist, warum ein wiederkehrendes Teil im zweiten Jahr eines Laserschneidprogramms billiger wird.
Kratzer sind das letzte Risiko: Folie, Handschuhe, Trennblätter und gewidmete Paletten sind Teil des Prozesses für sichtbare Teile, weil eine markierte Edelstahlplatte nicht später wieder poliert werden kann.
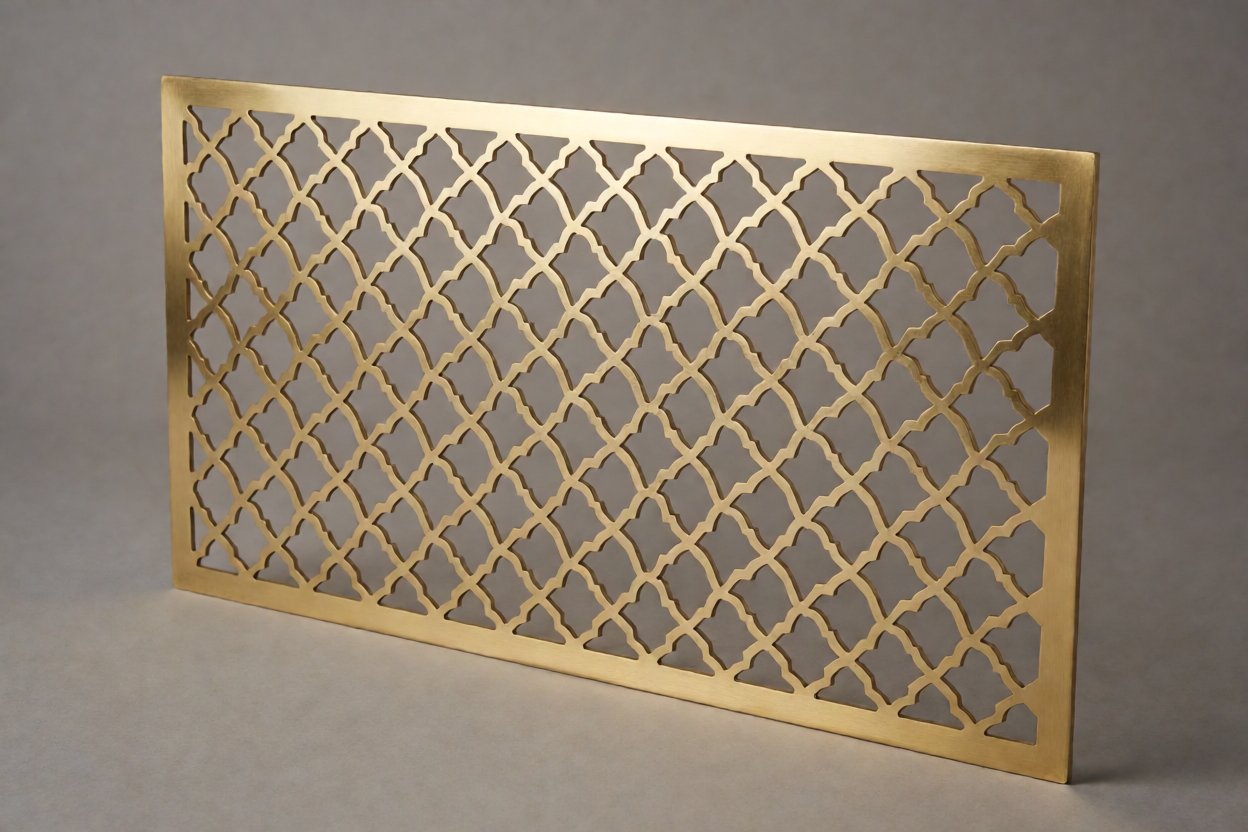
Abbildung 6: Ein gestanztes Messing-Dekorpaneel mit dünnen laserzerschnittenen Brücken zwischen den Mustformen.
Lead Times und Dokumentation für Laserzuschnitt
Was zur Angebotsanfrage einzureichen ist
Senden Sie für reine Zuschnittarbeiten eine DXF-Datei, oder ein STEP-Modell mit einer maßstäblichen 2D-Zeichnung, wenn das Teil geformt oder geschweißt wird. Ergänzen Sie die Materialgüte, die Dicke, die Stückzahl pro Charge, die Oberfläche und alle Oberflächenschutzmaßnahmen, damit ein Angebot des Laserzuschnitt-Service ohne weitere Rückfragen zurückkommt.
Wenn das Design noch in der Entstehung ist, senden Sie den vorhandenen Flächenschnitt und die Funktion, die das Teil erfüllen muss. Wir liefern eine herstellbare Version mit für Kerf, Biegesatz und minimale Stegbreite angepassten Merkmalen und kalkulieren auf Basis dieser Zeichnung, anstatt eine Form zu bepreisen, die später korrigiert werden muss.
Die Dateiformate unterliegen derselben Disziplin: DXF und DWG für den Zuschnitt, STEP oder IGES für 3D und PDF für maßstäbliche Zeichnungen. Die Dateien werden revisionsgesteuert, sodass eine Laserzuschnitt-Service-Auftrag nicht aus einer überholten Zeichnung gefertigt werden kann.
Lead Times
Muster folgen innerhalb von 5-10 Arbeitstagen nach Freigabe der Zeichnung, und die erste Produktionscharge wird 15-30 Tage später versandt, abhängig von Material, Oberflächenbearbeitung und Stückzahl. Die kürzeste Lead Time für den Laserzuschnitt-Service ist reine Zuschnittarbeit ohne Beugung, Schweißen und Beschichtung.
Zwei Dinge verschieben das Datum: ein Material, das in der richtigen Güte und Dicke nicht auf Lager ist, und eine Spezifikation der Oberflächenbearbeitung, die nach dem Zuschnitt eintrifft. Beides ist günstiger, wenn es vor dem Aufstellen des Schachtels (Nest) geregelt wird, weshalb das Muster als Spezifikation für das Programm behandelt wird.
Inspektion, Zertifikate und Verpackung
Dokumente werden mit den Teilen versandt: Materialzertifikate, ein Erstmusterprüfprotokoll mit gemessenen kritischen Maßen und Chargenrückverfolgbarkeit bis zum Blech. Die Werft hält ISO 9001:2015 und CE, und eine Inspektion durch Dritte kann über SGS oder durch einen Kundenvor-Ort-Termin organisiert werden.
Für Exportaufträge kalkulieren US-Einkäufer die Landed Cost mit dem Harmonized Tariff Schedule, und die Pflichten für die CE-Kennzeichnung von Maschinen und Elektroprodukten werden vom European Commission festgelegt. Die Verpackung wird mit dem Teil spezifiziert: Folie auf sichtbaren Flächen, Zwischeneinlagen zwischen Paneelen, individuelle Schutzvorkehrungen für polierte Teile und Exportkisten mit Bänderung für den Seefracht.
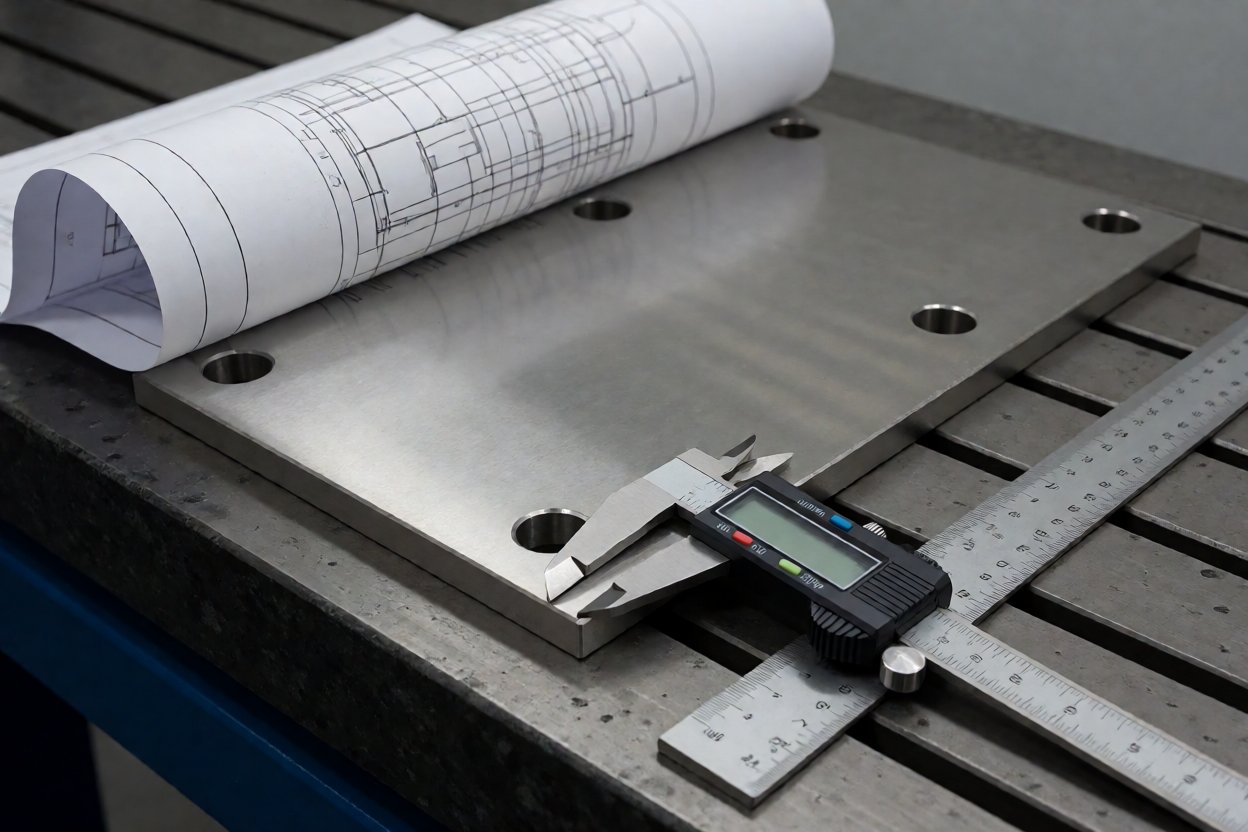
Abbildung 7: Sichtprüfung des ersten Artikels: Nieresausschnitte zur Messung der Position eines lasergeschnittenen Lochs in einer Platte.
Beschaffte Laserschnitt-Programme
Fall 1: Schaltschrank-Hersteller – Platten und Montageplatten
Ein Schaltschrank-Hersteller bestellte Gehäuse-Platten mit Ausschnitten, Montageplatten und Schlauchkabel-Durchführungen aus 2 mm verzinktem Stahl: Chargen von 50-300 Stück, drei- bis sechsmal pro Jahr, eine Mindestmenge von 20-50 Stück und FOB-Preise im Bereich von 15-80 $ pro Stück, abhängig von Größe und Beschichtung.
Die erste Charge wurde 15-30 Tage nach Zeichnungsfreigabe versandt, nachdem eine Proberunde von 5-10 Arbeitstagen stattgefunden hatte, und das jährliche Ausgabenvolumen lag im Bereich von 30.000-60.000 $, mit externer Inspektion vor der Versand. Im zweiten Jahr des Laserschnitt-Dienstes wurden Schneiden und Stanzen in dieselbe Nestierung eingeplant, was bei wiederkehrenden Teilen eine Senkung von 4-6 % brachte.
Fall 2: Geräte-OEM – Konsolen, Aussteifungen und Unterlegscheiben
Ein Geräte-OEM bestellte mehrere hundert wiederkehrende Kleinteile pro Charge – L-Konsolen, Aussteifungen, Abstandshalter und Scheiben aus 2 mm kaltgewalztem Stahl und 304 Edelstahl: Chargen von 200-800 Stück, vier- bis acht Chargen pro Jahr, eine Mindestmenge von 100 Stück und FOB-Preise von 2 $ bis 15 $ pro Stück.
Dieses Laserschnitt-Dienstprogramm wurde aufgrund der Ebenheits- und Spänequalität gewonnen, nicht wegen der Schnittgeschwindigkeit. Jedes Teil wird vor dem Verpacken entgratet, und das Tab-Muster ist so nesting, dass die Konsolen flach genug für das Schweißen ohne Nachrichtigung ankommen. Das jährliche Ausgabenvolumen blieb im Bereich von 15.000-40.000 $.
Fall 3: Dekorativ Schnitte Platten für eine Marke
Eine Marke bestellte perforierte Dekoplaten aus 1,5 mm Messing und gebürstetem Edelstahl mit feinen inneren Brücken: Chargen von 50-300 Stück, zwei- bis viermal pro Jahr, eine Mindestmenge von 20-50 Stück und FOB-Preise zwischen 15 $ und 80 $ pro Platte, abhängig von Größe, Material und Beschichtung.
Das Programm lebte oder starb an der Oberfläche: Folierung während des Schnitts, Handschuhe an jeder Station, Einlage von Trennscheiben in der Kiste und eine Inspektion jeder Platte vor der Beschichtung. Die erste Charge wurde 15-30 Tage nach Freigabe versandt und das jährliche Ausgabenvolumen landete im Bereich von 30.000-60.000 $.
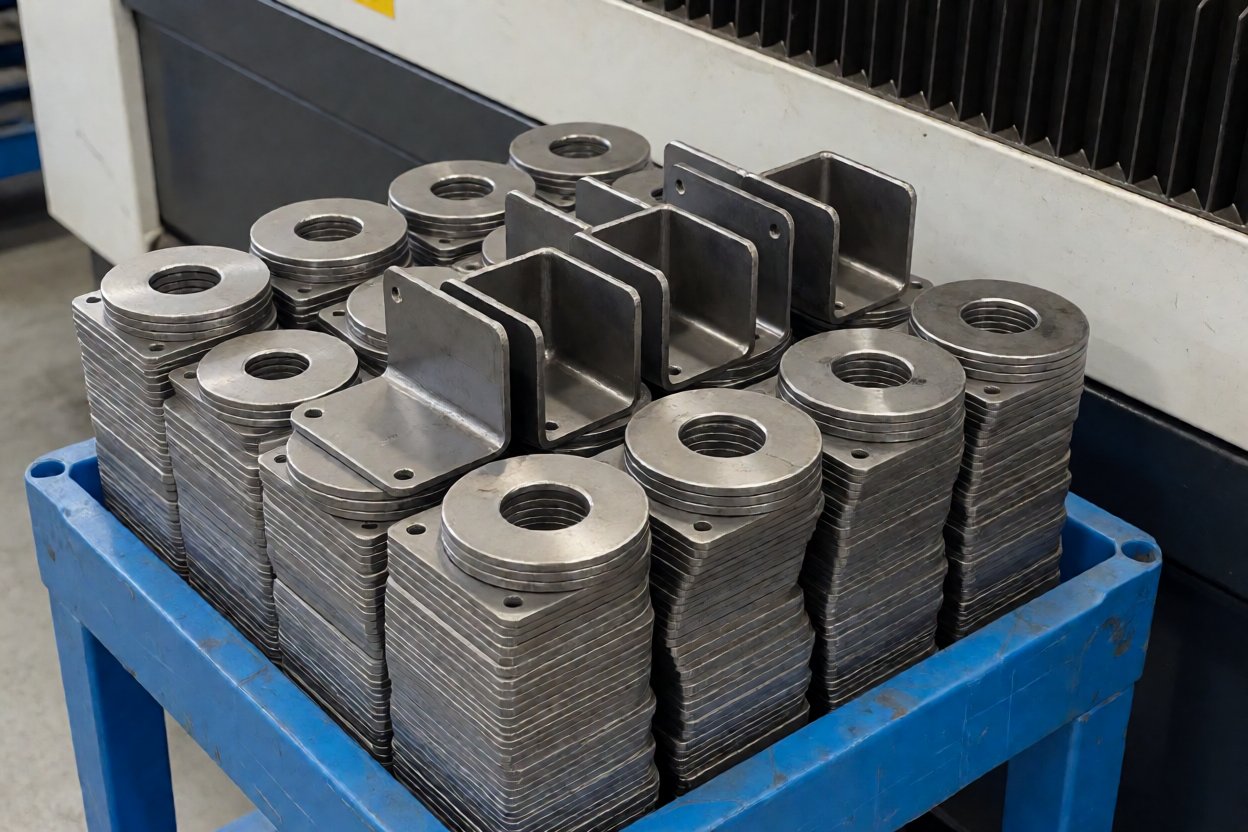
Abbildung 8: Eine Produktionscharge von laserbeschnittenen Konsolen, Längsrippen und Unterlegscheiben auf einem Stützgestell nach dem Entgraten.
Zusammenfassung und nächste Schritte
Wie man einen Laserbeschnitt-Service spezifiziert
Spezifizieren Sie einen Laserbeschnitt-Service rückwärts ausgehend von der Funktion des Teils. Festigen Sie das Material und die Dicke, die Anpassungen, die exakt sitzen müssen, die Oberfläche, die ohne Markierungen bleiben muss, und die Jahresmenge. Nesting, Parametereinstellung und Verpackung ergeben sich alle aus diesen vier Antworten.
Danach stellen Sie zwei Fragen: Wie werden die geschnittenen Merkmale anhand der Zeichnung geprüft und wie werden flache Teile zwischen dem Schneiden und der Verpackung geschützt? Diese beiden Antworten entscheiden darüber, ob die zehnte Charge eines Laserbeschnitt-Services sich wie die erste verhält.
Warum XHX Metal
XHX Metal hält Schneiden, Stanzen, Formgebung, Schweißen, Oberflächenbearbeitung und Montage in einer 2.000 qm großen Fabrik in Dongguan zusammen: zwei 6-kW-Faser-Laser-Schneidmaschinen mit einer Positioniergenauigkeit von +-0,01 mm, CNC-Stanzen, CNC-Biegen, TIG- und MIG-Schweißen sowie Partner für Beschichtungen, mit etwa 500.000 Teilen pro Jahr.
Die Fabrik verfügt über die Zulassungen ISO 9001:2015 und CE, arbeitet mit SGS bei der Inspektion zusammen und beliefert OEM- und Markenkunden in Nordamerika und Europa seit über einem Jahrzehnt. Lieferantenqualifizierungsprogramme der Art, die kleine Hersteller nutzen, werden vom NIST MEP beschrieben.
Wie Sie Ihr Programm starten
Senden Sie eine DXF- oder STEP-Datei mit Material, Dicke und Menge für ein Angebot mit der Lieferfrist. Die Leistungsfähigkeiten sind auf der Seite Blechfertigung aufgeführt, fertige Baugruppen finden Sie auf der Produktseite und Projekte beginnen über die Kontaktseite; Anfragen erreichen auch das Engineering-Team unter sales01@xinghaoxin.com.
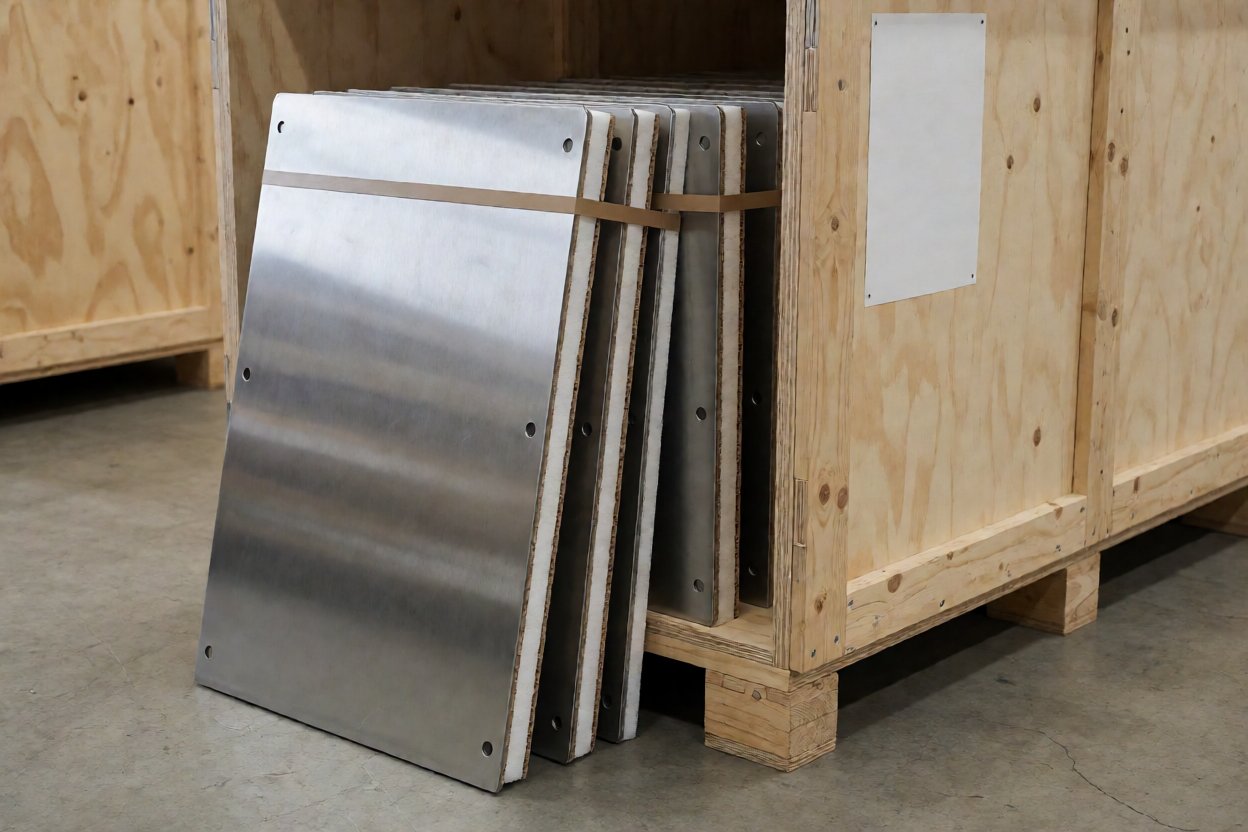
Abbildung 9: Versandverpackung: Edelstahlbleche, zwischen Schaumstoff eingelegt und in einer Sperrholzbox getrennt.
FAQ: Laser-Schneiddienstleistung
Was ist die Mindestbestellmenge? Rund 100 Stück für kleine flache Teile und 20-50 Stück für größere Platten; auch Prototypen und Einzelteile werden berechnet.
Wie genau ist das Laserschneiden? Die Positioniergenauigkeit beträgt +-0.01 mm, mit praktischen Toleranzen bei geschnittenen Merkmalen von etwa +-0.1 mm bei dünnem Blech; kritische Merkmale werden bei der Erstmusterprüfung bestätigt.
Kann eine Bestellung geschnitten und gebogen werden? Ja. Schneiden, Stanzen, Biegen, Schweißen und Beschichtung befinden sich in einer einzigen Fabrik, sodass eine Bestellelung für den Laserschneidedienst zu einem geformten und fertigen Teil übergeht, ohne einen zweiten Lieferanten.
Schneiden Sie gefilmte oder beschichtete Bleche? Ja. Geilmte Bleche werden dort geschnitten, wo die Oberfläche sichtbar ist, und die Teile können mit aufgelegter Folie für den Schutz während des Transports geliefert werden.


