Ultimo aggiornamento: 21 settembre 2026 | A cura del Team di Ingegneria XHX Metal
Un connettore per terminale di batteria è la piccola parte in metallo che trasporta la corrente tra il terminale di una cella e una barra di collettore, un cavo o il modulo successivo nella pila. I produttori di pacchi batteria lo acquistano in grandi quantità, lo considerano un componente rilevante per la sicurezza e lo valutano in base a tre aspetti che non compaiono mai in una foto di catalogo: resistenza di contatto, qualità della filettatura e se il pattern dei fori si ripete da lotto a lotto.
Questa guida è scritta per gli ingegneri e gli acquirenti che effettuano quell’ordine. Copre le forme che assume un connettore per terminale di batteria, le leghe di rame e i rivestimenti alla base, i rischi produttivi che determinano se un pacco supera il test di aumento di temperatura e come un programma procede dalla progettazione alla consegna — con dati reali di lotti provenienti da tre programmi di fornitori.
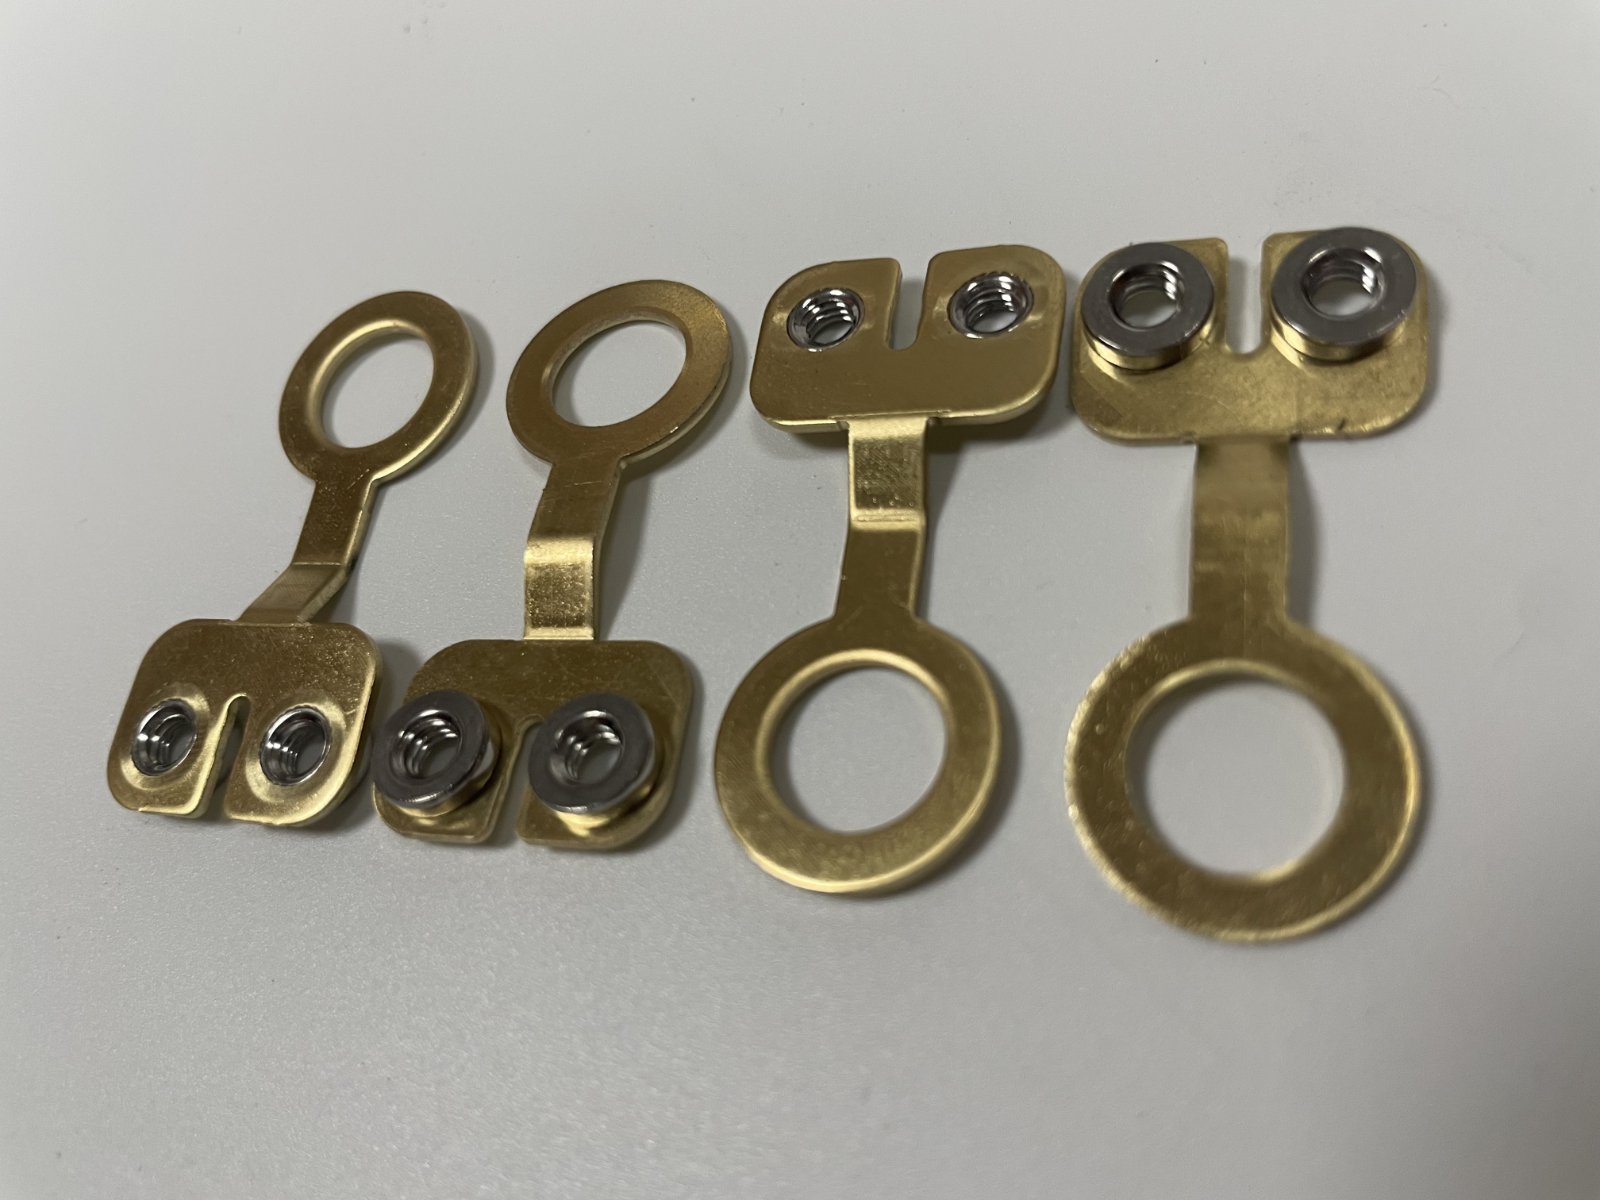
Figura 1: Connettori per terminali di batteria in ottone dalla produzione: estremità a anello, fori di fissaggio estrusi e dadi a pressione.
Il Prodotto: Cos’è un Connettore per Terminale di Batteria
Cosa Comprende la Produzione di Connettori per Terminali di Batteria
Un connettore per terminale di batteria è un collegamento conduttivo stampato o lavorato con un anello a un’estremità e un’interfaccia di fissaggio all’altra. La sua produzione comprende il preformato, il profilo esterno, il foro del terminale, i fori di fissaggio estrusi, eventuali dadi a pressione, la filettatura, la sgrassatura delle bave e la placcatura che mantiene stabile la superficie di contatto.
La parte sembra semplice, ma non lo è. La corrente attraversa una piccola sezione trasversale, quindi il materiale, lo spessore e l’area di contatto determinano quanto caldo funziona il giunto sotto carico, e l’estremità di fissaggio deve accettare una vite attraverso una filettatura che resista a ripetuti assemblaggi. Poiché un connettore per terminale di batteria viene montato in migliaia per modulo su una linea di produzione, qualsiasi bava, omissione nella placcatura o foro con una deviazione di qualche decimo di posizione ferma una cella di produzione anziché causare un reclamo estetico. La disciplina produttiva dietro a questo processo è descritta da SME.
XHX Metal produce queste parti dal disegno ai lotti consegnati in un unico stabilimento, con l’ambito più ampio nella pagina dei servizi di lavorazione della lamiera.
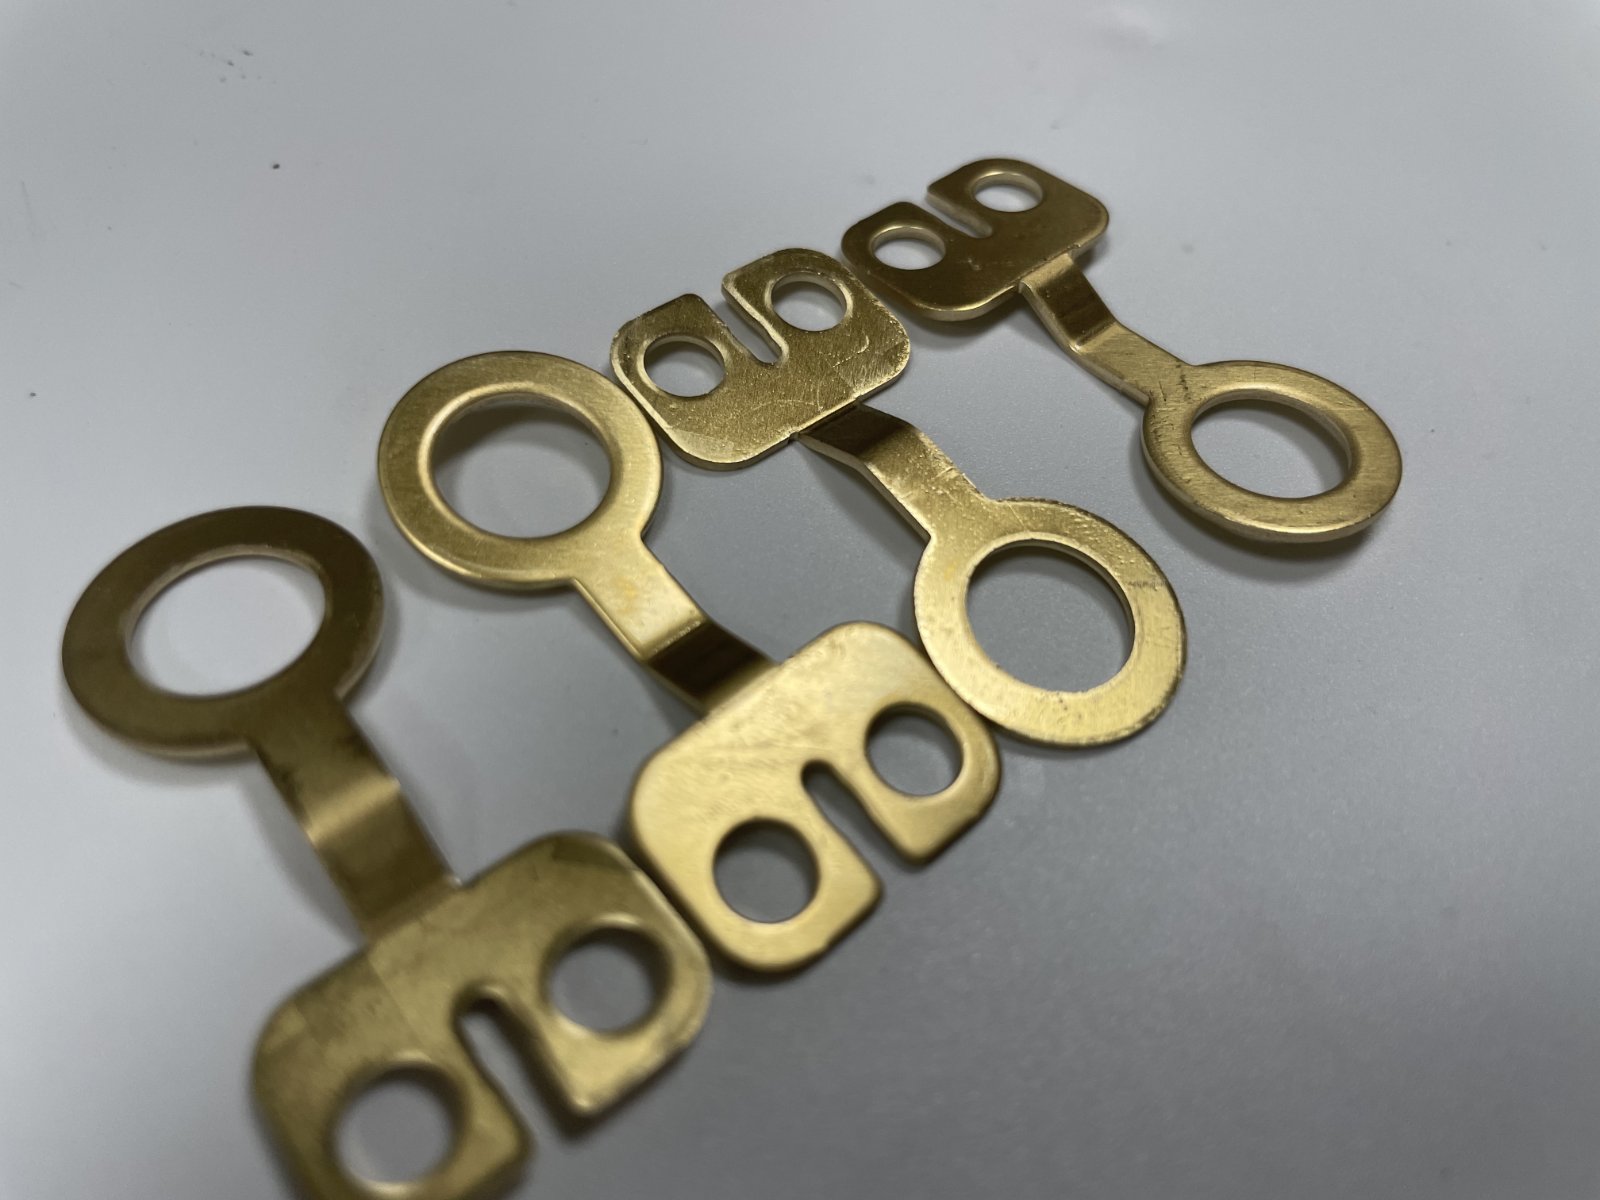
Figura 2: Fori di fissaggio estrusi su un connettore per terminale di batteria in ottone stampato, prima che le noci vengano pressate.
Tipi: Collegamenti a Anello, Linguette Piane e Connettori per Barra Conduttrice
Tre famiglie coprono la maggior parte degli ordini. Un collegamento a anello presenta un anello chiuso a una estremità e un cuscinetto di fissaggio piano o estruso all’altra, la forma che la maggior parte dei produttori di pacchi batteria utilizza per collegare un terminale della cella a una barra conduttrice. Una linguetta piana è una striscia semplice con fori punzonati a entrambe le estremità e si affida alla giunzione piuttosto che alla forma per condurre la corrente. Un connettore per barra conduttrice è più largo e più corto, ed è progettato attorno a una specifica passo del modulo.
La famiglia determina gli stampi. I collegamenti a anello vengono punzonati in uno stampo progressivo o a matrice composita, e il diametro dell’anello è fisso dal perno del terminale. Le linguette piane sono semplici lavorazioni di tranciatura. I connettori per barra conduttrice richiedono spesso una striscia più larga, uno spessore maggiore e a volte una piega lungo la lunghezza, il che rende la planarità il principale rischio di produzione.
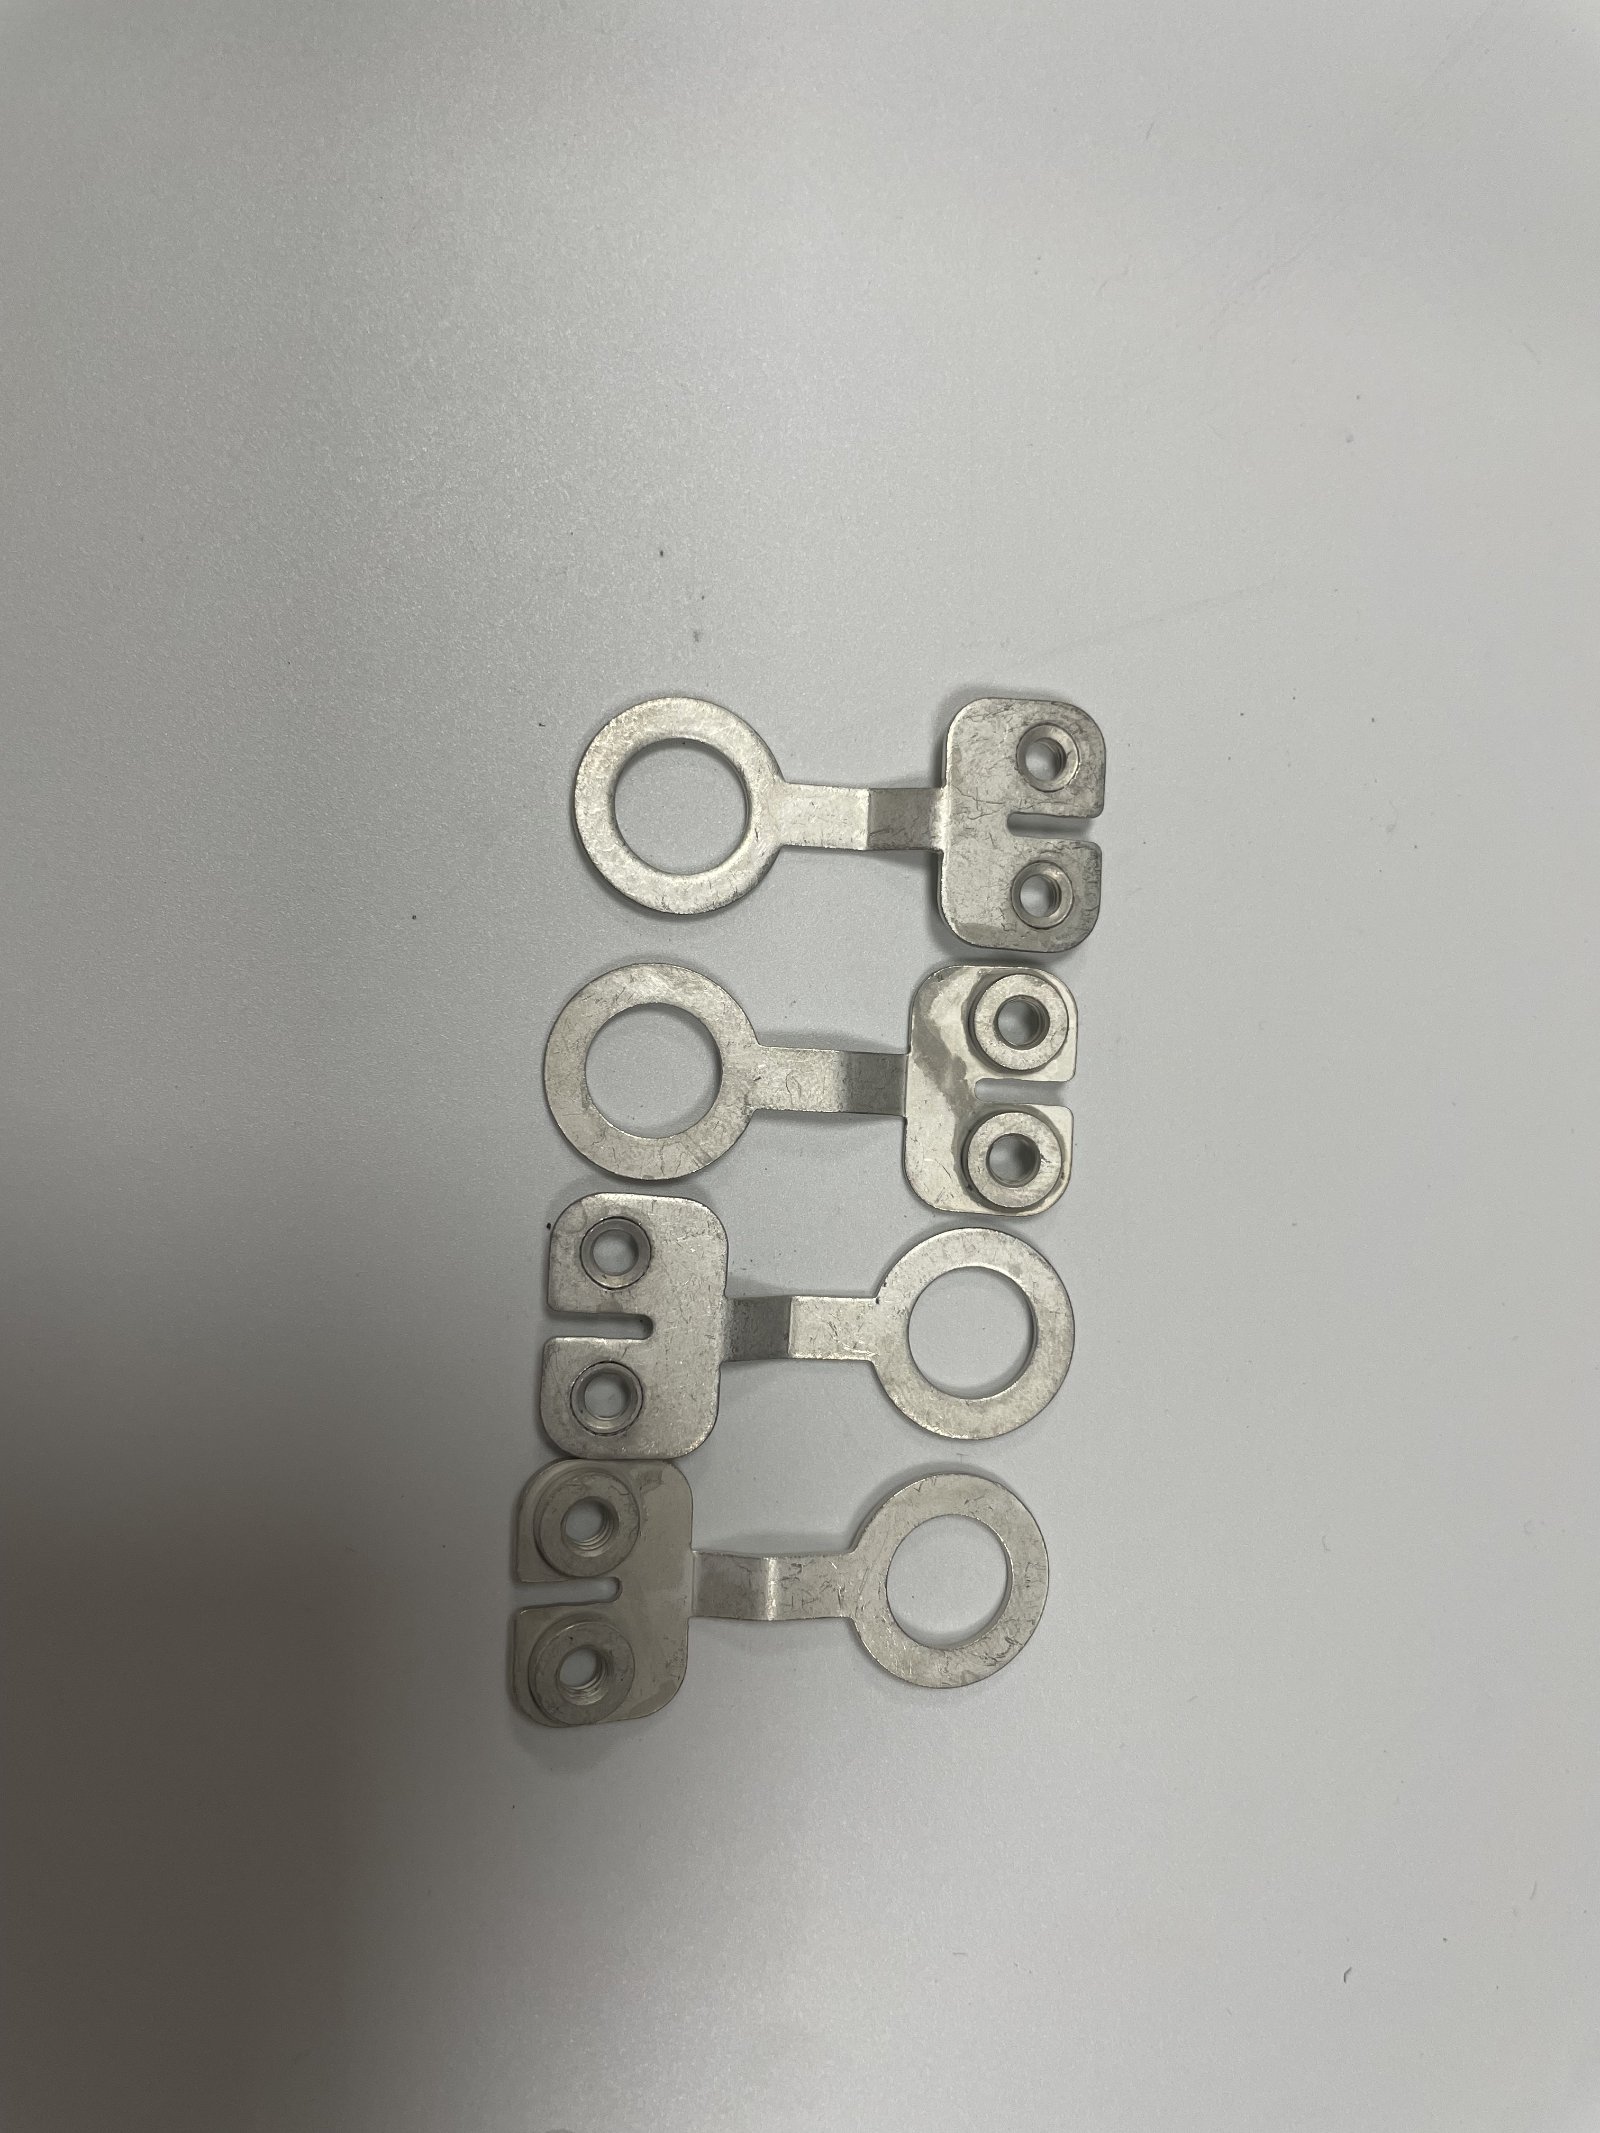
Figura 3: connettori per terminali di batteria nichelati, forniti per una linea di moduli che specifica una superficie di contatto stabile.
Quali componenti ordinano più frequentemente i produttori di batterie
I componenti che compaiono quasi su ogni ordine di acquisto da una fabbrica di batterie sono l’anello di collegamento stesso, la filettatura estrusa o la bussola avvitabile che forma l’interfaccia di fissaggio, la vite che lo accompagna e la placcatura. I produttori di celle ordinano anche la barra di collegamento abbinata e il rivestimento isolante come righe separate.
I clienti abituali aggiungono articoli una volta che il design del modulo è stato finalizzato: una scheda di specifica della coppia, una tavola campione che contiene un pezzo di ogni lotto di placcatura, una bobina etichettata o un vassoio per la linea e una busta sigillata di dadi di ricambio. Queste aggiunte costano poco ed eliminano molte delle domande che raggiungono la linea di assemblaggio. L’ampio ambito del prodotto è elencato nella pagina gamma di prodotti.
Casi d’uso: chi ordina connettori per terminali di batteria
Produttori di moduli e pacchetti di batterie
I produttori di moduli e pacchetti sono i più grandi acquirenti di connettori per terminali di batteria. I loro acquisti sono guidati da una riga della distinta base che deve arrivare completa: componente, vite e specifica della coppia, in vassoi o bobine che si adattano alla stazione di assemblaggio.
Questo cliente misura un fornitore di connettori per terminali di batteria sulla coerenza lotto su lotto piuttosto che sull’aspetto. Il foro del terminale centra il perno, i fori di fissaggio posizionano la barra di collegamento e la filettatura mantiene la coppia. Se uno di questi devia, la linea si ferma. Il controllo pratico è un rapporto di prima serie che registra quelle caratteristiche dell’interfaccia, più un dispositivo che le ripeta, piuttosto che un’ispezione generale del contorno.
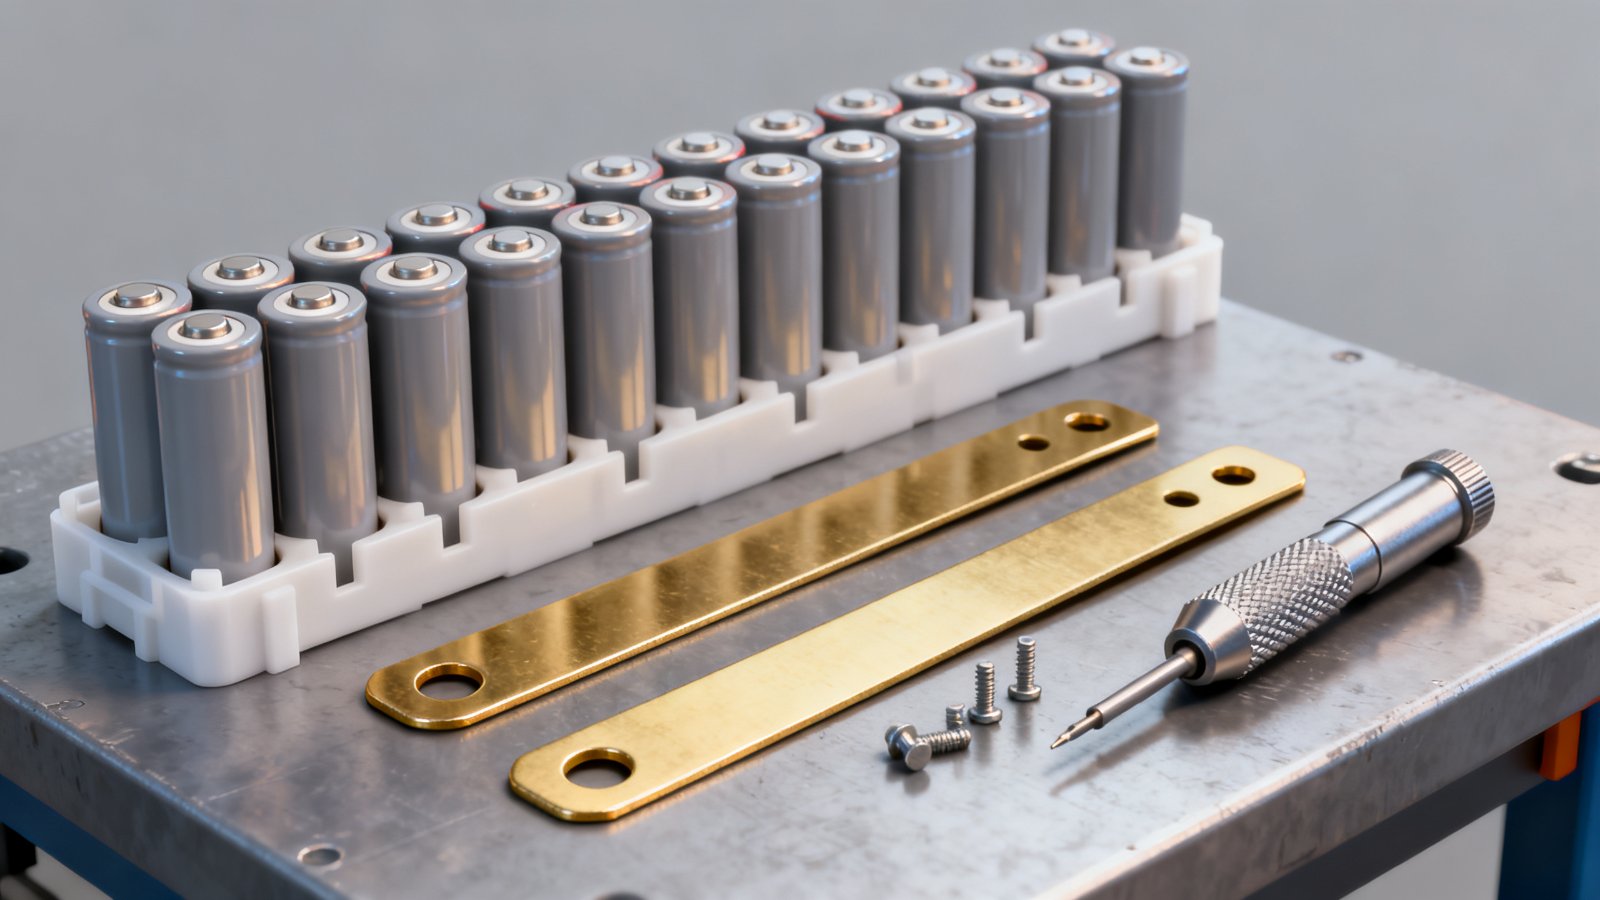
Figura 4: Connettori dei terminali delle batterie in una stazione di assemblaggio modulare, fissati a pressione sui perni dei terminali delle celle.
Integratori di Sistemi di Accumulo di Energia
Gli integratori di sistemi di accumulo acquistano la stessa famiglia di componenti per sistemi a rack, ma specificano una durata di vita del servizio più lunga e un ritmo di assemblaggio più lento. Qui la resistenza alla corrosione e una superficie di contatto stabile sono più importanti, perché un’installazione containerizzata opera per anni in condizioni che nessun veicolo sperimenta.
Questi programmi attirano anche più documentazione. Lo spessore della placcatura, i certificati dei materiali e la tracciabilità dei lotti vengono richiesti al preventivo e non dopo la consegna, in parte perché le normative sui materiali delle batterie in Europa ora seguono il prodotto durante la sua vita; il quadro è delineato dal Regolamento UE sulle Batterie. Per un connettore per terminali di batteria fornito in quella catena, la documentazione è parte del prodotto consegnato.
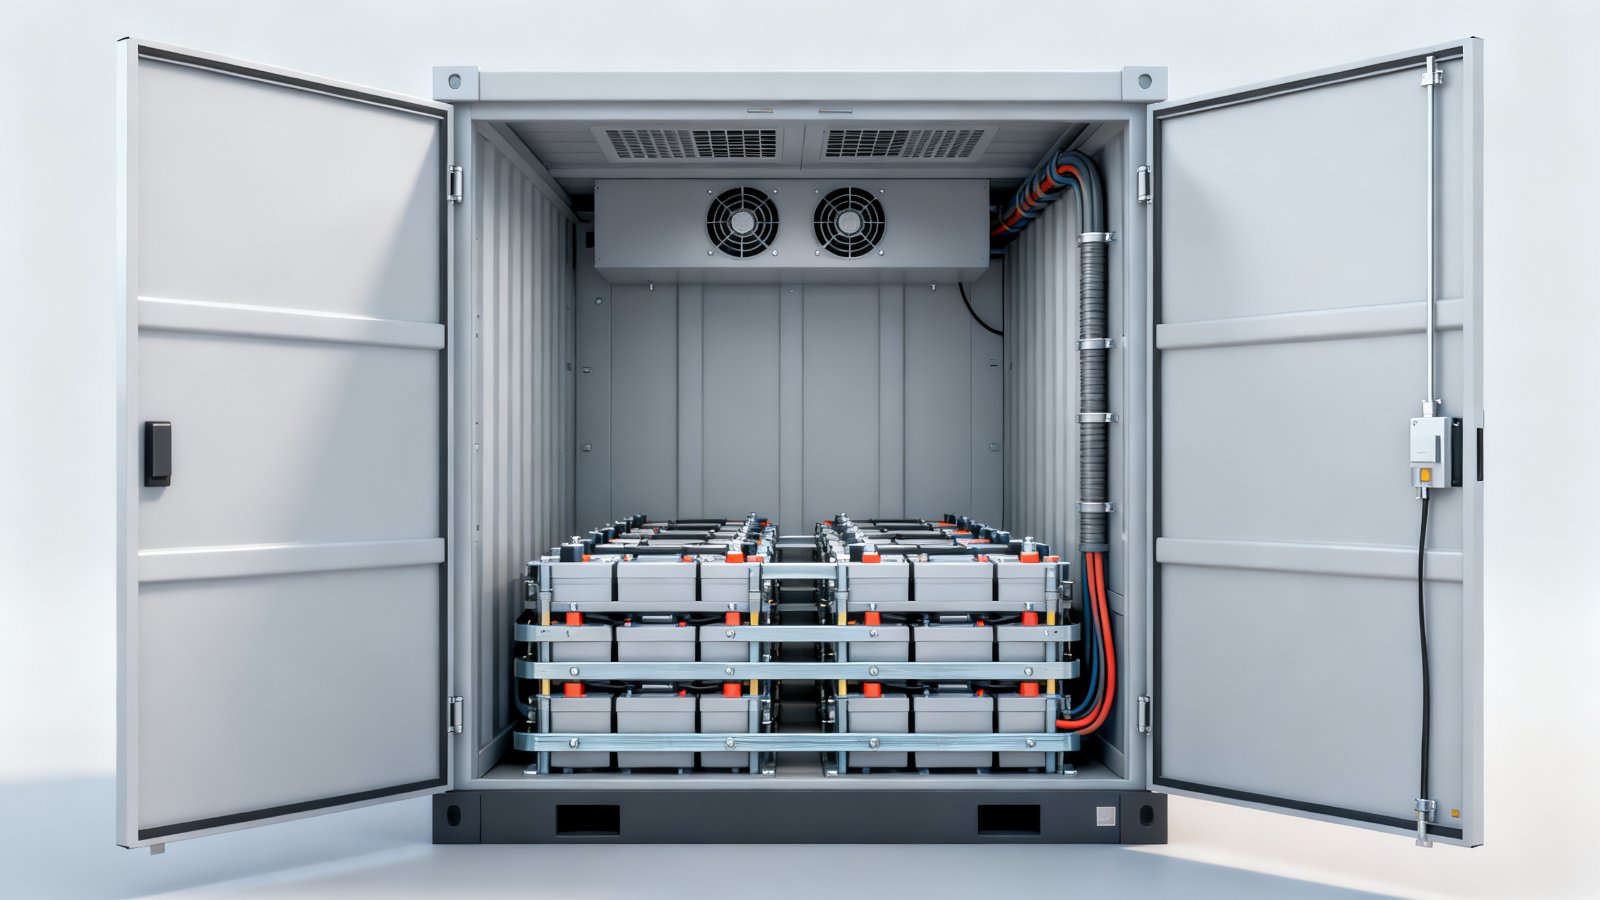
Figura 5: Connettori dei terminali della batteria e busbar all’interno di un armadio di accumulo energetico aperto.
Costruttori di batterie per veicoli elettrici, marine e industriali
I costruttori di batterie per veicoli, uso marino e industria ordinano versioni più pesanti dello stesso componente, di solito con una striscia più spessa e un foro del terminale più grande. La differenza è nella corrente: un pack di trazione sposta molto più energia attraverso ogni giunzione rispetto a un rack stazionario, quindi la sezione è determinata da un calcolo di aumento della temperatura piuttosto che dalla dimensione del bullone.
Questi acquirenti richiedono comunemente un test della giunzione di campione piuttosto che un test del componente: il connettore viene bullonato a un busbar rappresentativo, caricato e lasciato raggiungere lo stato stazionario, registrando l’aumento della temperatura. Le indicazioni generali sulle pratiche di contatto elettrico e dei sistemi di potenza sono pubblicate da enti come IEEE e il contesto del programma energetico è disponibile presso il Dipartimento dell’Energia degli Stati Uniti.
Materiali, Rivestimenti e Valutazione della Corrente
Ottone, Rame e Alluminio
L’ottone è il materiale più comune per un connettore di terminale della batteria perché si lavora e si stampa pulitamente, mantiene bene la filettatura, resiste alla corrosione e costa meno del rame puro. Il suo compromesso è la conducibilità: un tipico ottone trasporta circa un quarto della corrente che la stessa sezione di rame puro trasporterebbe, ed è per questo che la striscia è di solito più larga o più spessa rispetto a un equivalente in rame.
Il rame puro, di solito di grado elettrolitico tough pitch, è specificato dove la giunzione deve funzionare a bassa temperatura ad alta corrente. Ha una conducibilità molto più elevata, ma è più morbido, si indurisce per incrudimento rapidamente e necessita di un rivestimento per impedirne l’ossidazione. L’alluminio appare dove il peso conta, e allora la giunzione deve essere progettata per un contatto tra metalli dissimili piuttosto che per una semplice connessione bullonata. I dati sui materiali e sulla conducibilità sono pubblicati dall’Associazione per lo Sviluppo del Rame e, per l’alluminio, dall’Associazione dell’Alluminio e da Alluminio Europeo.
Rivestimenti: Nichel, Stagno e Argento
Una superficie di rame o ottone nuda si ossida e uno strato di ossido aumenta la resistenza di contatto esattamente nella giunzione che è destinata a trasportare corrente. I rivestimenti lo prevengono. Il nichel è la scelta usuale per un connettore di terminale della batteria: è duro, resistente alla corrosione e all’usura e mantiene la resistenza di contatto stabile attraverso assemblaggi ripetuti. Lo stagno è più morbido, più economico e più facile da saldare, adatto a componenti che saranno uniti tramite saldatura piuttosto che bullonatura.
L’argento offre la resistenza di contatto più bassa e viene utilizzato su giunzioni ad alta corrente, a un prezzo che lo limita a volumi più piccoli. Qualsiasi rivestimento venga scelto, lo spessore, l’adesione e la copertura ai bordi del foro sono le proprietà da specificare. La pratica di finitura superficiale è descritta dalla National Association for Surface Finishing.
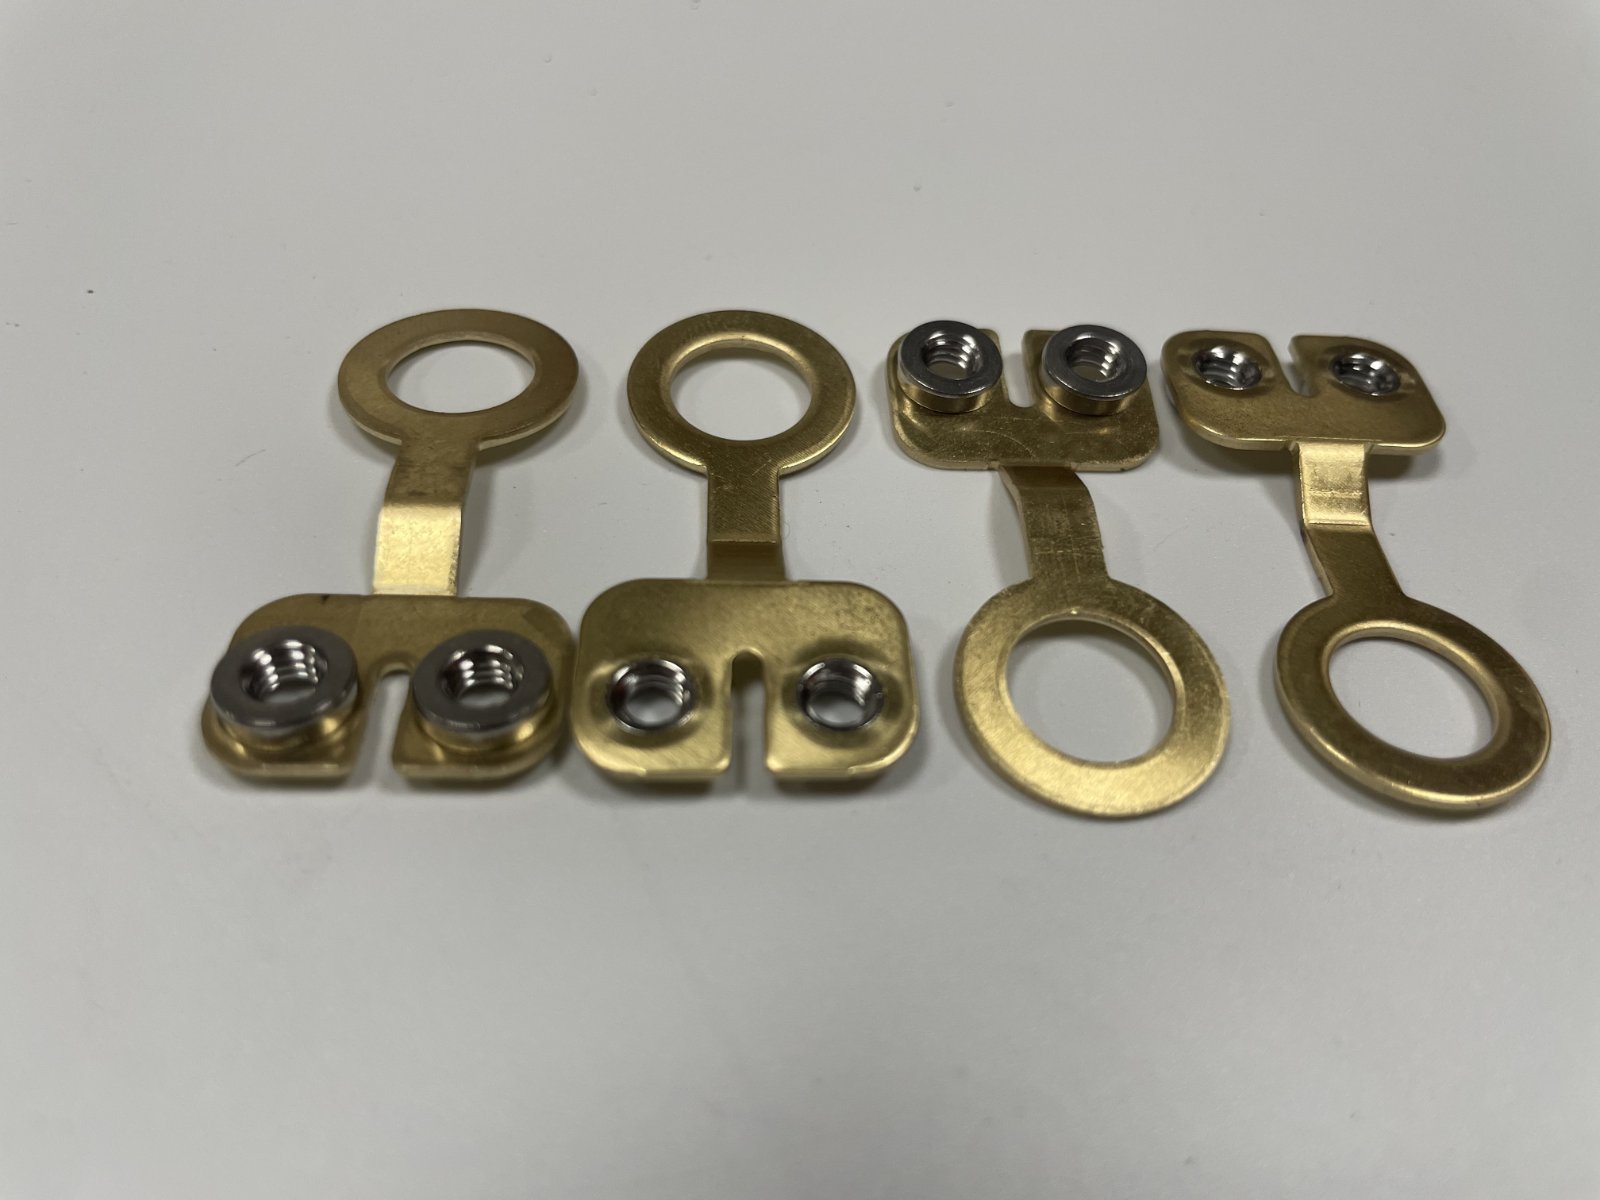
Figura 6: Connettori di terminale in ottone con dadi in acciaio inox a incastro inseriti nei fori di fissaggio.
Spessezza, Larghezza e Valutazione della Corrente
La valutazione della corrente di un connettore di terminale della batteria non è stampata su di esso; è il risultato della sezione trasversale, della pressione del giunto e della temperatura ambiente. Un fornitore può garantire solo la geometria e il materiale, e l’aumento di temperatura deve essere confermato su un campione di giunto.
Come regola operativa, lo spessore della striscia è stabilito insieme dalla corrente e dalla dimensione del bullone: un collegamento di modulo piccolo spesso varia da 0,8 mm a 1,5 mm, mentre un collegamento per trazione o stoccaggio varia da 2,0 mm a 4,0 mm. La larghezza viene quindi regolata in modo che la sezione trasversale possa sostenere la corrente con un aumento di temperatura accettabile. Gli acquirenti dovrebbero specificare la corrente prevista e l’aumento di temperatura consentito al momento del preventivo, poiché un connettore di terminale della batteria preventivato solo in base alle dimensioni esterne non è una specifica.
Difficoltà di Produzione e Rischi Qualità
Dalla Cadenza del Pacco alla Geometria del Connettore
Un connettore di terminale della batteria è derivato dal modulo, non progettato in isolamento. Il diametro del perno del terminale fissa l’anello, la sezione della barra di collegamento fissa il supporto, la dimensione della vite fissa il foro e il passo tra le celle fissa la lunghezza complessiva. Commutare questa catena è costoso perché la parte è economica e altamente stampata: una modifica dello stampo costa molto di più rispetto al prezzo del pezzo.
Per un connettore di terminale della batteria la revisione avviene in un ordine fisso: prima perno e anello, poi supporto e fori di fissaggio, poi vite e filettatura, poi spessore della striscia e infine l’ingombro esterno. Se il cliente ha una cadenza del modulo, il disegno del connettore dovrebbe farvi riferimento piuttosto che ripetere le dimensioni, in modo che una revisione del modulo non possa invalidare silenziosamente la parte.
Fori Estrusi, Dadi a Incastro e Qualità della Filettatura
L’estremità di fissaggio è dove un connettore di terminale della batteria fallisce solitamente. Un foro punzonato semplice dà una filettatura profonda appena quanto uno spessore del materiale, che si strappa sotto coppia. La risposta standard è estrudere prima il foro, tirando il materiale verso l’alto in un collare, e poi filettare il collare o inserire un dado.
L’estrusione aggiunge profondità alla filettatura senza aumentare lo spessore della striscia, ma assottiglia anche la parete del collare, quindi lo stampo deve essere abbinato al materiale e al calibro. Un collare filettato è più economico e funziona bene in ottone sottile; un dado a incastro in acciaio inox offre una filettatura più dura e una coppia definita per assemblaggi ripetuti. Indipendentemente dalla via scelta, le filettature dei bulloni e gli standard degli elementi di fissaggio sono pubblicati da ANSI e il primo articolo dovrebbe registrare la tara della filettatura e la coppia che il giunto accetta prima che il lotto venga rilasciato.
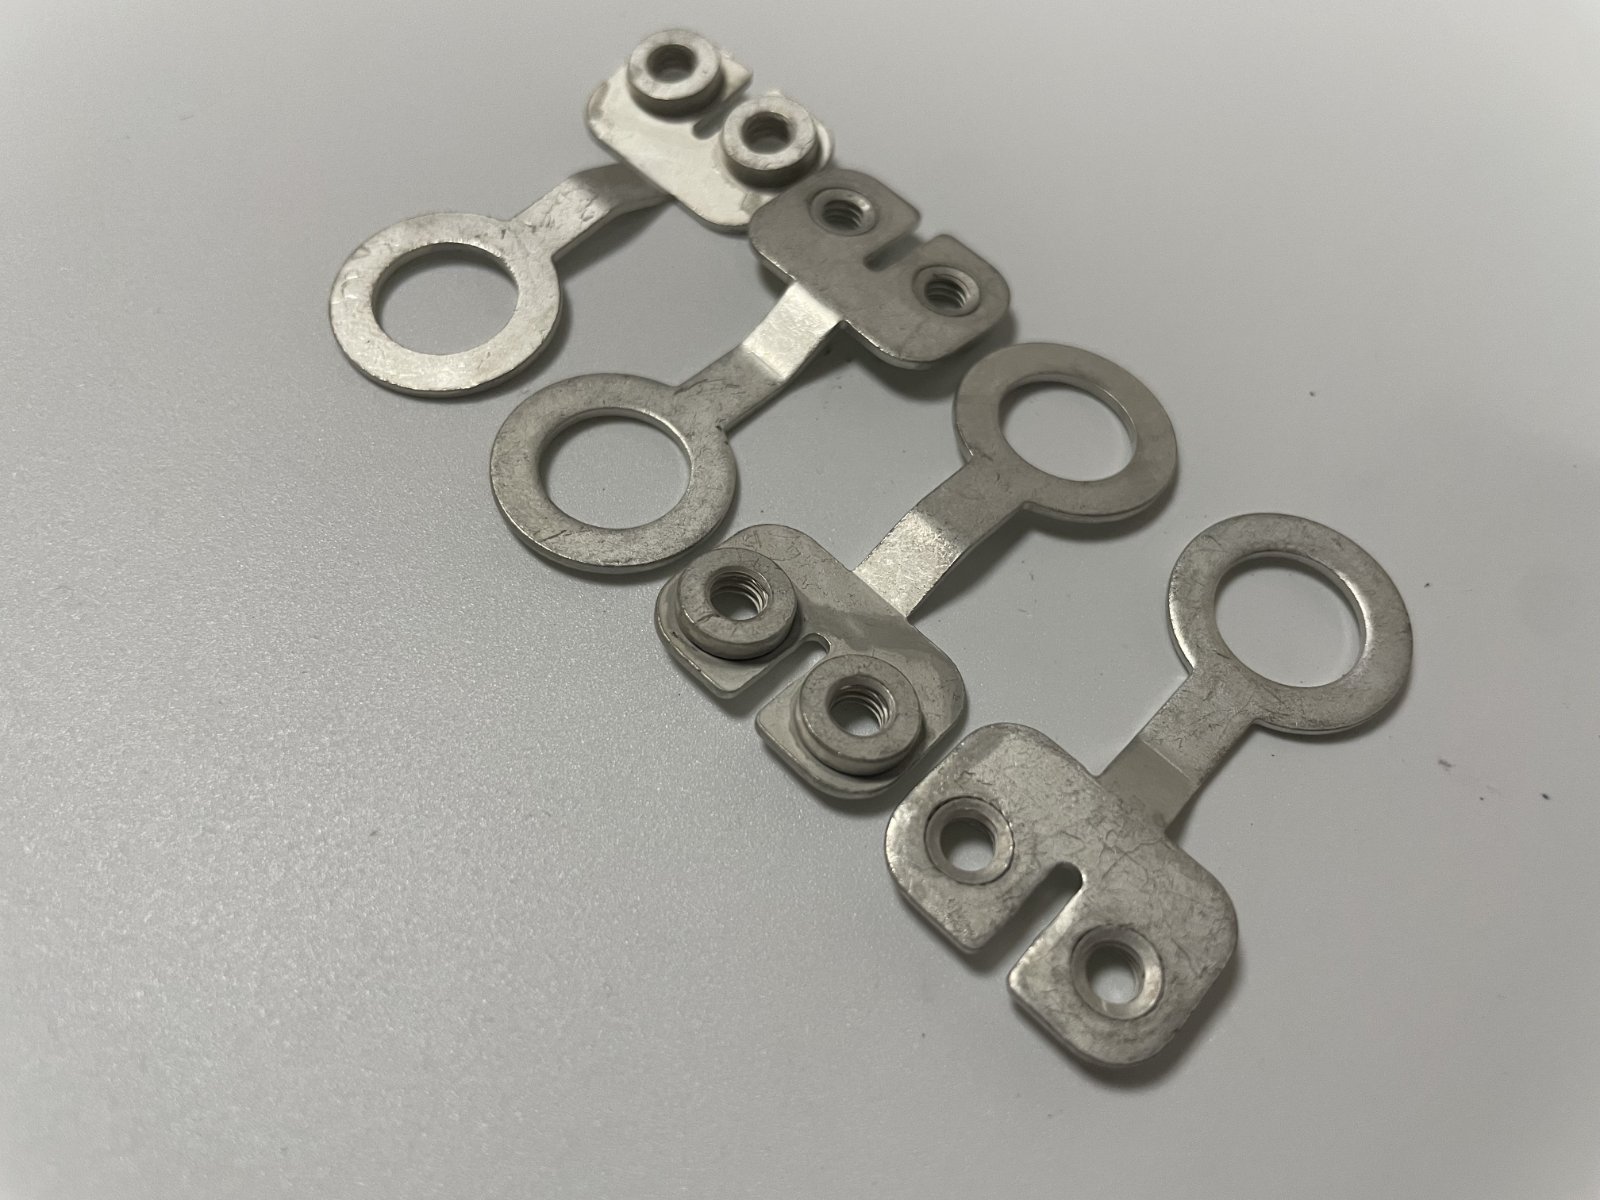
Figura 7: Collari di fissaggio estrusi e filettati su un connettore di terminale della batteria trattato con placcatura.
Trucioli, planarità e costanza della placcatura
Su un connettore di terminale della batteria, la corrente passa tra due superfici che devono toccarsi completamente, quindi l’area di contatto è una caratteristica di qualità e non meramente estetica. Un truciolo sul pad, un bordo rialzato lungo il profilo sagomato o un collegamento non piano riducono tutti il contatto metallo-metallo e aumentano la temperatura della giunzione a pieno carico. La rimozione dei trucioli è un’operazione definita su queste parti, non una fase di pulizia.
La placcatura è il terzo rischio. Una guaina sottile al bordo di un foro o mancante all’interno di un collare estruso si ossiderà lì per prima, e il guasto si manifesterà come una giunzione calda piuttosto che come un difetto visibile. Lo spessore e la copertura della placcatura vengono controllati rispetto a un primo articolo e monitorati tramite registri di lotto, con verifiche dimensionali e di planarità che seguono le pratiche di misurazione pubblicate da NIST. I compratori dovrebbero richiedere l’intervallo di spessore della placcatura nel preventivo, non solo il nome della finitura.
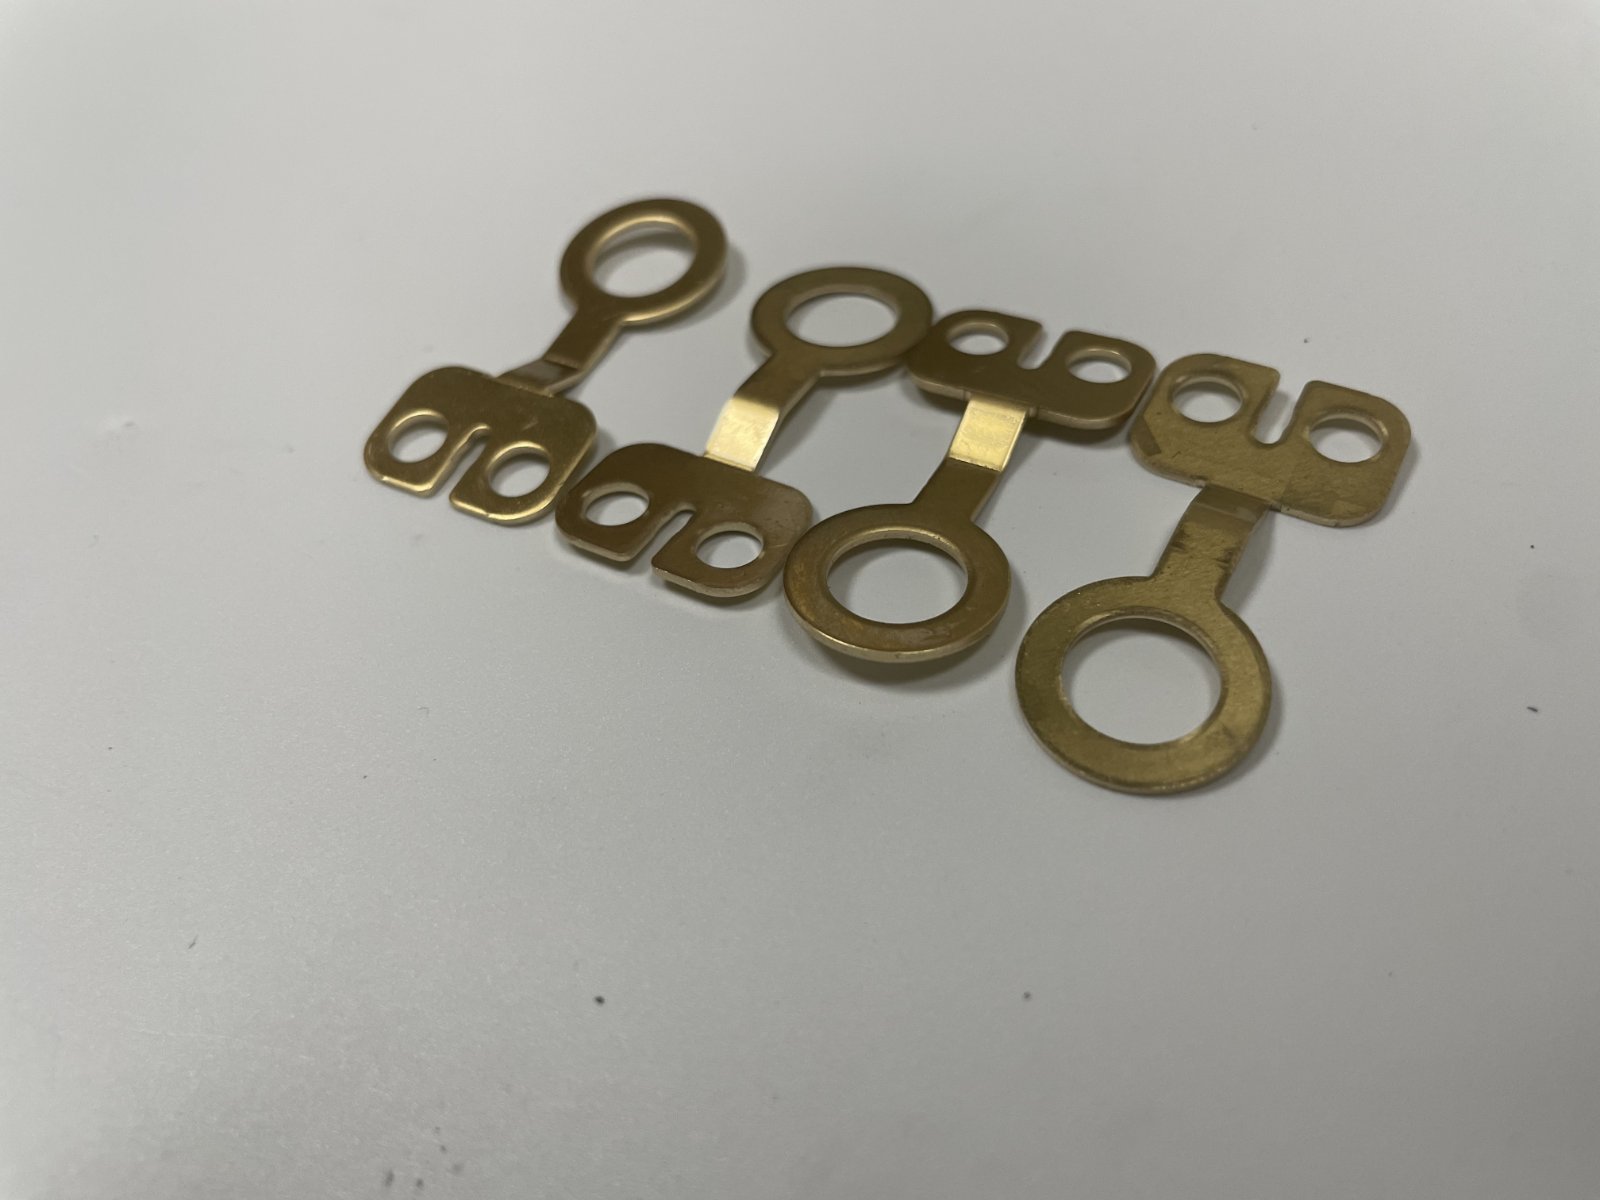
Figura 8: superficie sboinatta e profilo del collegamento piatto, le due caratteristiche che determinano l’area di contatto su un giunto bullonato.
Norme, Tempi di Consegna e Flusso degli Ordini
Norme e Documentazione
Un connettore per terminale della batteria è un componente all’interno di un prodotto che è normato come un’intera unità, quindi il pezzo stesso di solito non è certificato. Quello che il fornitore fornisce sono le prove di cui ha bisogno il produttore di batterie: certificati dei materiali che specificano la lega e il lotto, registrazioni dello spessore della placcatura, un rapporto di ispezione del primo articolo e registri di lotto per le caratteristiche che toccano il giunto.
Dove un acquirente specifica uno standard di connessione, viene generalmente espresso tramite gli standard dei connettori o degli elementi di fissaggio pubblicati da organismi come SAE, e la valutazione di sicurezza del prodotto per la batteria finita è effettuata da laboratori come UL. Poiché il pezzo è rilevante per la sicurezza, concordare il set documentale al momento del preventivo è più efficiente che assemblarlo in seguito.
Volumi di Lotto, MOQ e Prezzi Realistici
poiché un connettore per terminale della batteria è un piccolo articolo stampato, l’economia funziona solo su volumi. Le produzioni realistiche vanno da 3.000 a 20.000 pezzi per rilascio, con un ordine minimo di circa 1.000 a 5.000 pezzi a seconda del matrice e della placcatura, e prezzi FOB tipicamente tra $0.20 e $1.50 a pezzo — più vicini a un elemento di fissaggio che a un pezzo lavorato.
A questa scala, il prezzo unitario è determinato dalla lega e dal numero di operazioni secondarie piuttosto che dalla lamiera, e lo stampo deve essere ammortizzato su tutto il lotto, quindi l’ordine di apertura di solito include una voce per gli utensili. Un collegamento in ottone semplice con due fori punzitati si trova nella fascia bassa; un collegamento in rame con collari estrusi, dadi filettati in acciaio inox e finitura in argento si trova nella fascia alta. I primi lotti vengono spediti 15 a 25 giorni dopo l’approvazione del disegno e del campione, e i rilasci ripetitivi procedono più velocemente una volta che esistono lo stampo, il mandrino e il registro del lotto di placcatura.
Montaggio, Post-Elaborazione e Documenti
XHX Metal prepara la lamiera, punzica, estrude, forma, sboina e filetta il pezzo, inserisce i dadi dove il progetto lo richiede e imballa secondo lo standard di linea del cliente. La placcatura è eseguita da partner auditati, con spessore e adesione registrati in base al lotto.
Un ordine è supportato dal disegno approvato con il suo numero di revisione, dai certificati dei materiali, da un rapporto di ispezione del primo articolo, dalle registrazioni di placcatura, dai registri di ispezione del lotto e da una lista di imballaggio. Per un connettore per terminale della batteria, gli extra utili sono una tavola campioni che porta un pezzo da ogni lotto di placcatura e una scheda di coppia che la linea di montaggio può tenere alla postazione, perché entrambi eliminano domande che altrimenti verrebbero poste dopo che i pezzi sono già in linea.
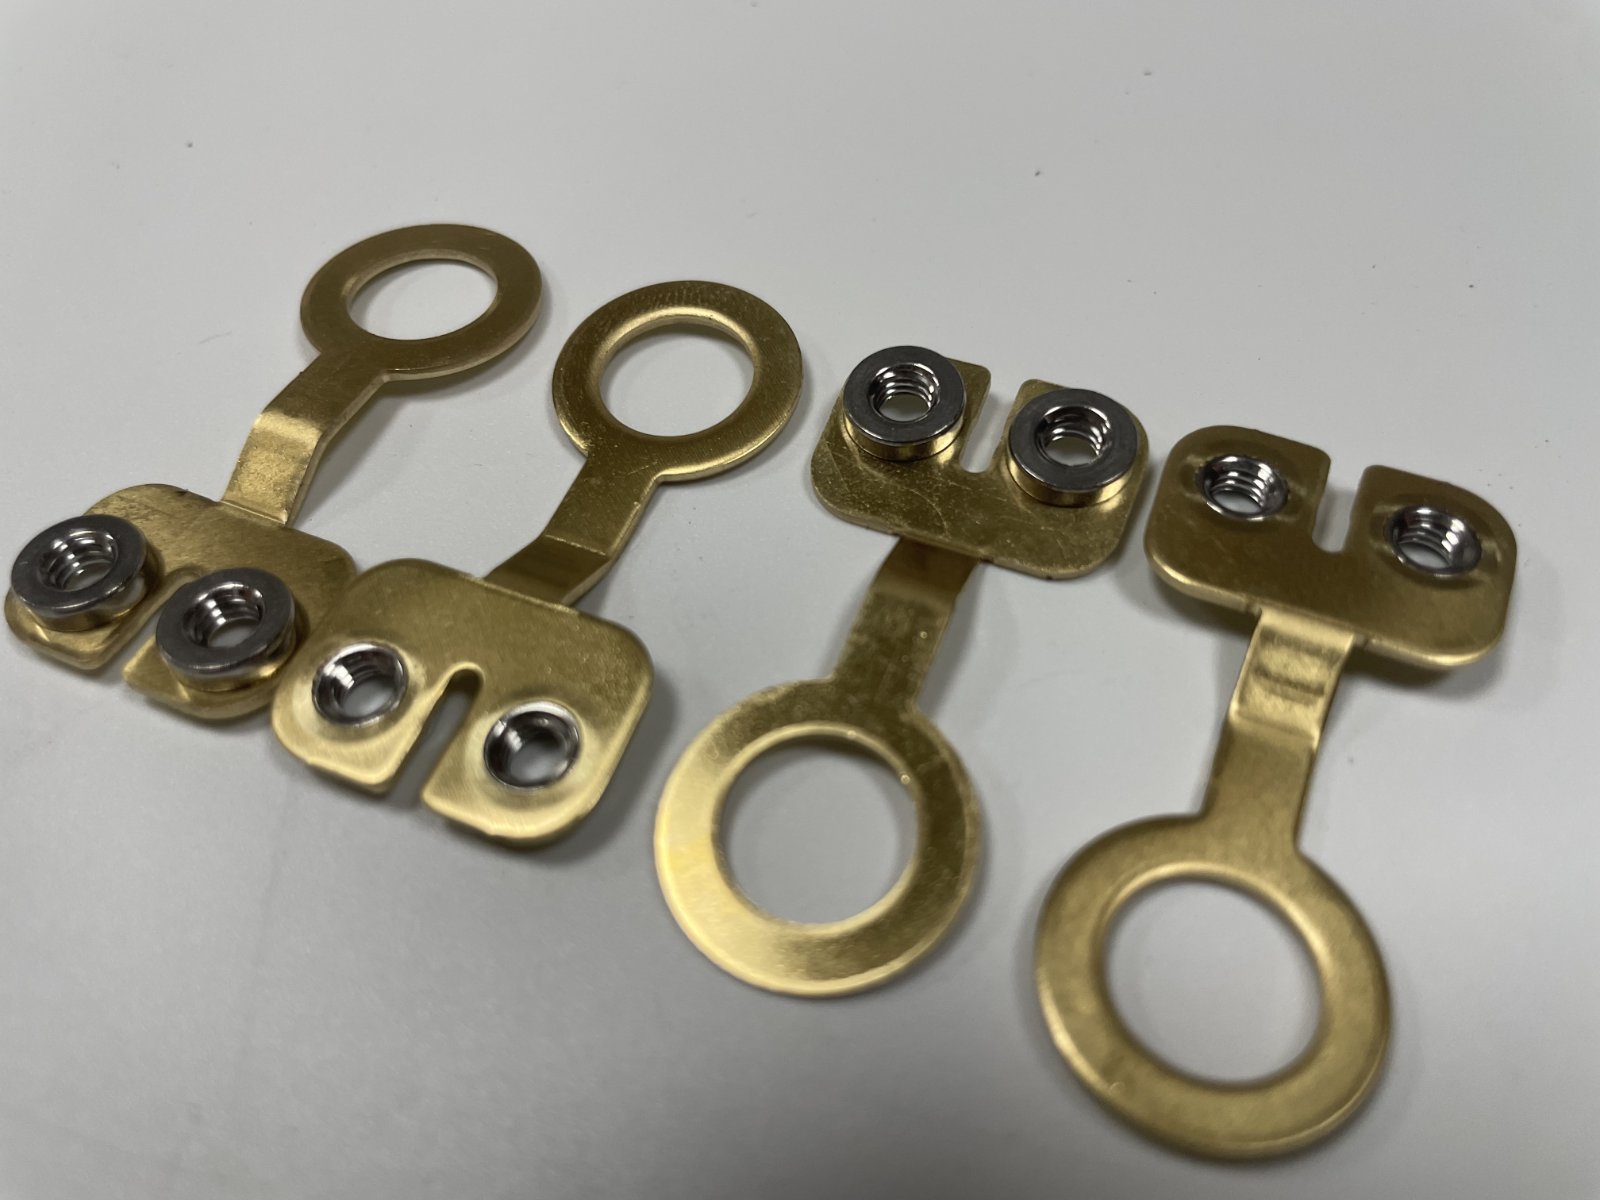
Figura 9: Un set di produzione di connettori per terminali di batteria in ottone imballato per una linea di moduli.
Casi studio: Programmi di connettori per terminali di batteria
Caso 1: Produttore di moduli — Anelli in ottone
Un produttore di moduli necessitava di un connettore per terminale di batteria in ottone per collegare celle da 50 Ah a una busbar, con l’anello dimensionato per il perno del terminale e due fori estrusi e filettati per viti M4. Il pezzo doveva arrivare sbruciato e piano, poiché la linea lo alimenta da un vassoio anziché gestirlo a mano.
Abbiamo stampato il connettore per terminale di batteria in ottone da 1,2 mm con colletti estrusi e filettati, abbiamo sbruciato entrambe le superfici e l’abbiamo fornito in vassoi etichettati. Il primo articolo ha registrato la maschera per filetti, l’altezza del colletto e la planarità del supporto prima del rilascio del lotto. La produzione è stata di 10.000 pezzi per rilascio, sei rilasci all’anno, con un MOQ di 5.000 e prezzi FOB da $0,22 a $0,45 a seconda della configurazione dei fori. Il primo lotto è stato spedito 18 giorni dopo l’approvazione, e il valore annuo era di circa $18.000.
Caso 2: Integratore di sistemi di accumulo — Collegamenti nichelati
Un integratore di sistemi di accumulo energetico necessitava di connettori per terminali di batteria nichelati per moduli su rack installati in un sistema containerizzato, con uno spessore di placcatura specificato e tracciabilità del lotto per ogni consegna.
I connettori per terminali di batteria sono stati stampati in ottone da 1,5 mm, nichelati allo spessore concordato e forniti con un campione portante un pezzo per lotto di placcatura, in modo che l’integratore potesse abbinare ciascuna consegna al suo lotto di installazione. La produzione è stata di 8.000 pezzi per rilascio, quattro rilasci all’anno, con un MOQ di 3.000 e prezzi FOB da $0,35 a $0,75. Il lead time del primo lotto era di 20 giorni, e il valore annuo era di circa $18.000.
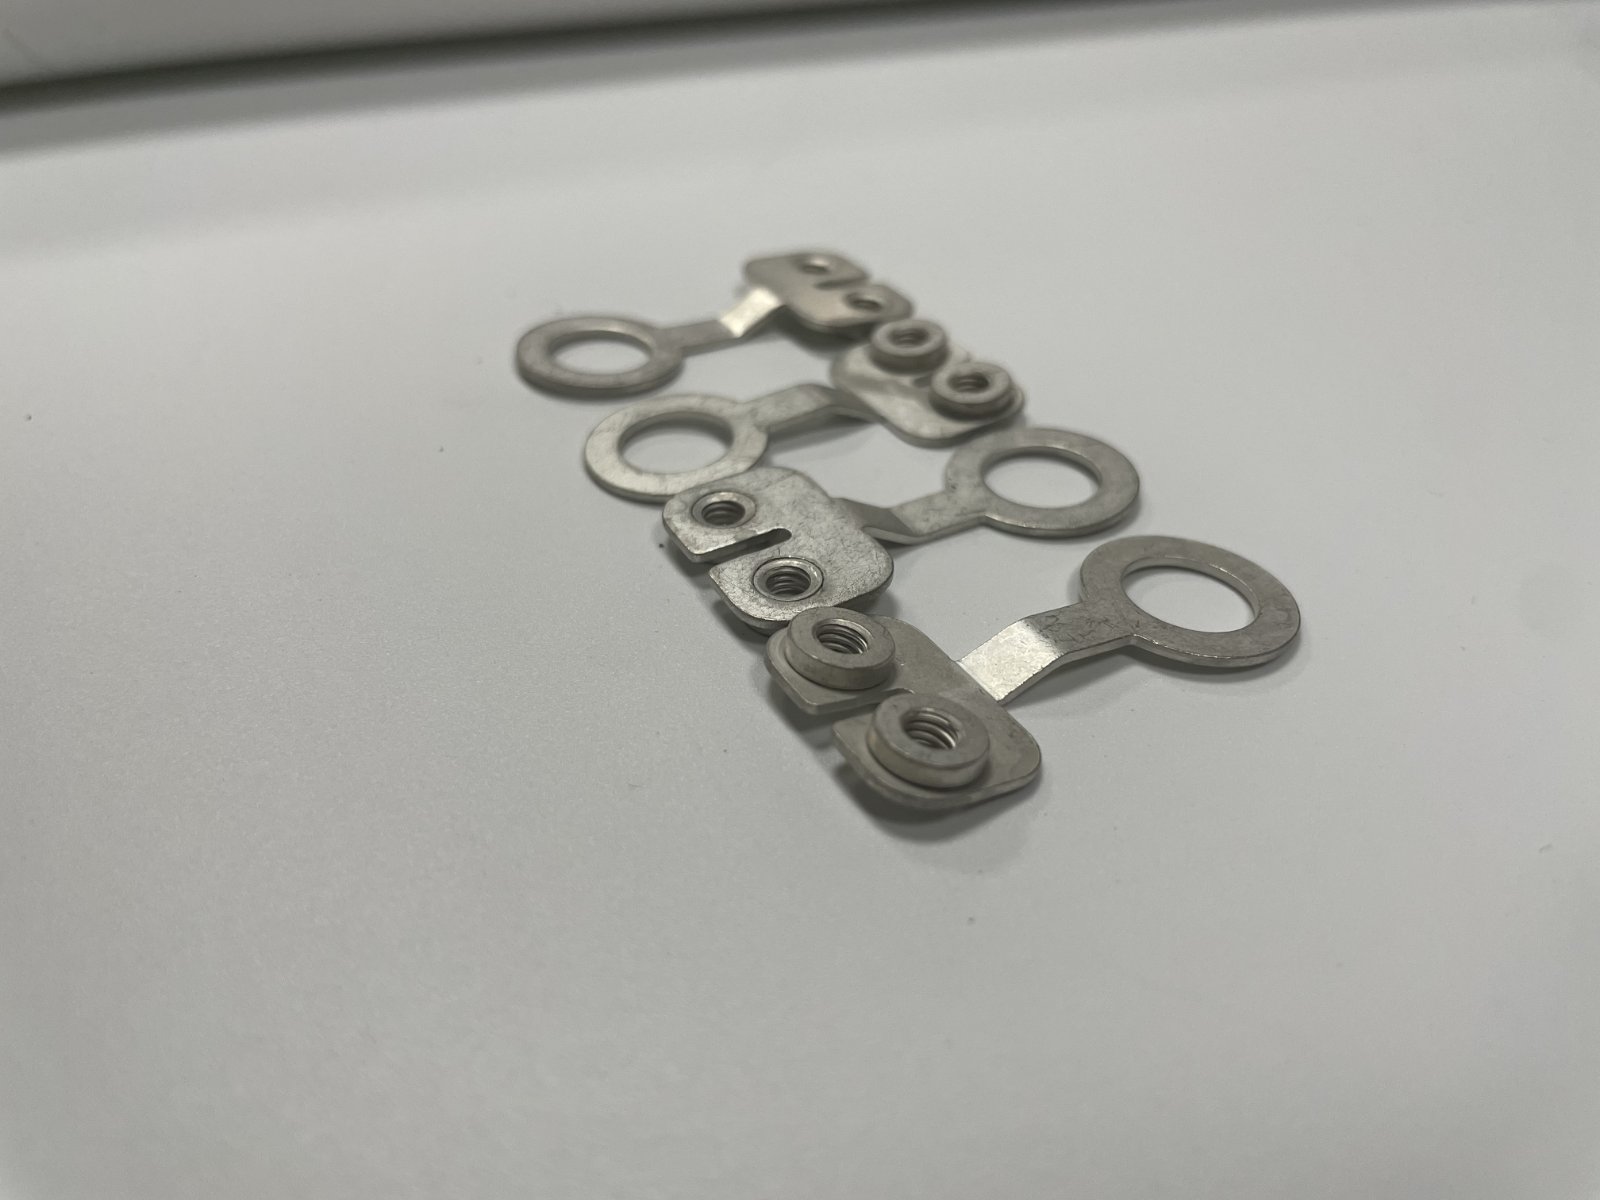
Figura 10: Connettori per terminali di batteria placcati da una consegna tracciabile per modulo di archiviazione.
Caso 3: Costruttore di pack di trazione — Collegamenti in rame con dadi a pressione
Un costruttore di pack di trazione necessitava di un connettore per terminale di batteria che potesse supportare una corrente più elevata senza un eccessivo aumento della temperatura e che accettasse una coppia di serraggio definita attraverso assemblaggi ripetuti.
Il connettore per terminale di batteria era prodotto da nastro di rame con collari estrusi e dadi in acciaio inox a pressione, placcato in argento sulle superfici di contatto e fornito con un campione di giunto che era stato avvitato alla sbarra di rame del cliente e sottoposto a test di temperatura. La produzione era di 5.000 pezzi per rilascio, con quattro rilasci all’anno, con un MOQ di 2.000 e prezzi FOB da $0,95 a $1,80 per la combinazione rame e argento. Il primo lotto è stato spedito 22 giorni dopo l’approvazione e il valore annuo era di circa $27.000.
Riepilogo e Prossimi Passi
Come scegliere un fornitore di connettori per terminali di batteria
Il fornitore adatto a questa parte può svolgere operazioni di traforatura, estrusione, filettatura o inserimento del dado, sbavatura e placcatura sotto un unico sistema di qualità, ed è in grado di documentare le due caratteristiche che determinano il giunto: qualità della filettatura e area di contatto. Chiedete un rapporto di articolo primario che registri il calibro della filettatura, l’altezza del collare, la planarità del perno e lo spessore del placcaggio.
Per un connettore per terminale di batteria, verificare che la quotazione specifichi la lega, lo spessore del nastro, il placcaggio e il suo intervallo di spessore, se è incluso un dado a pressione e se lo stampo è fatturato separatamente. Adattare il fornitore alla dimensione del lotto è altrettanto importante: un rilascio di 5.000 pezzi è pianificato in modo diverso da un programma su scala di container.
Perché XHX Metal
XHX Metal produce connettori per terminali di batteria dal disegno ai lotti consegnati: traforatura, foratura, estrusione, formatura, sbavatura e filettatura in un unico stabilimento, con placcaggio tramite partner auditati e ispezione registrata per lotto.
L’azienda produce da 2014 parti metalliche stampate e formate per clienti esteri da Dongguan e detiene la certificazione ISO 9001:2015 con documentazione CE e registrazioni SGS. Per un programma di connettori per terminali di batteria, i campioni vengono forniti in 5-10 giorni lavorativi e i primi lotti in 15-25 giorni.
Come iniziare il vostro programma
Inviate il disegno o un campione del connettore per terminale di batteria esistente con il diametro del terminale, la sezione della sbarra di rame, la dimensione del vite, la corrente prevista, il placcaggio, il volume annuo e il modello di rilascio. Se non esiste un disegno, misureremo il campione.
I programmi sono gestiti direttamente tramite la pagina di contatto.
FAQ: Connettore per Terminale di Batteria
Producete l’assemblaggio completo o solo la parte metallica? Produciamo il collegamento metallico, inclusi i fori estrusi, la filettatura e qualsiasi dado a pressione; viti, isolamento e barre di rame possono essere forniti separatamente.
Riuscite a corrispondere a un campione che utilizziamo già? Sì. Inviate la parte e la misureremo, rilasceremo un disegno e produrremo un campione per l’approvazione.
Qual è l’ordine minimo? Il MOQ è tipicamente di 1.000 a 5.000 pezzi a seconda dello stampo e del placcaggio, poiché una piccola parte stampata ha senso solo su volumi elevati.
Quale placcaggio dovremmo scegliere? Nichel per una superficie di contatto dura e stabile su giunti avvitati, stagno per le parti che verranno saldate e argento per la più bassa resistenza di contatto ad alta corrente.
Riuscite a testare l’aumento di temperatura del giunto? Facciamo consegnare un campione di giunto avvitato alla vostra sbarra di rame, che potete caricare e testare, e registriamo la coppia che la filettatura accetta.
Quanto tempo richiede un campione? Un campione viene fornito in 5-10 giorni lavorativi dopo l’approvazione del disegno e il primo lotto viene spedito 15-25 giorni dopo l’approvazione.