La fabricación de soportes para montaje de PV solar es una de las disciplinas más dinámicas y exigentes en la fabricación de metales. Cada instalación solar, desde un tejado residencial hasta una planta a gran escala, se mantiene unida mediante estructuras de montaje: raíles, postes, abrazaderas, pies y conectores que soportan los paneles ante el viento, la nieve y décadas de intemperie. Grand View Research registra un fuerte crecimiento en el mercado de sistemas de montaje solar a medida que la capacidad renovable se expande a nivel mundial, y los componentes detrás de ese crecimiento exigen formación precisa, materiales certificados y protección contra la corrosión que el hardware genérico no puede proporcionar.
Esta guía sigue el recorrido completo de un programa de componentes de montaje solar en siete pasos: el producto y sus tipos de sistema, las aplicaciones que sirve, la selección de materiales, la dificultad de producción, los tiempos de entrega, estudios de caso anteriores y un resumen práctico. Ya sea que usted sea un distribuidor solar que construye una línea de productos de montaje, un OEM de energía renovable que busca componentes o un contratista EPC que especifica estructuras, la información aquí contenida le ayudará a Briefar a un fabricante, planificar plazos realistas y evitar los problemas de corrosión y ajuste que aparecen en obra años después.
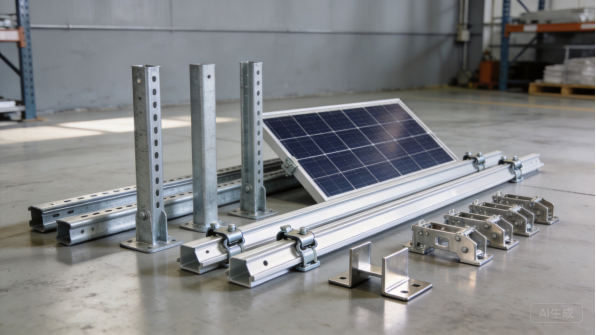
Figura 1: Componentes terminados de montaje solar PV con construcción galvanizada, de aluminio y acero inoxidable.
El Producto: Qué Son los Soportes de Montaje Solar PV
Tipos de Sistemas de Montaje Solar
Los sistemas de montaje solar se dividen en tres grandes familias: tejado, suelo y seguimiento. Los sistemas de tejado utilizan raíles, pies y abrazaderas para fijar los paneles a cubiertas inclinadas o planas; los sistemas de suelo usan postes, raíles y bastidores de lastre para sostener los paneles en terreno abierto; y los sistemas de seguimiento emplean estructuras giratorias que siguen el sol para aumentar el rendimiento energético. Cada familia tiene sus propios componentes, cargas y lógica de fabricación, y la mayoría de los fabricantes se especializan en una o dos.
Dentro de cada familia, la estructura de montaje es un sistema ingenierizado, no una colección de piezas. Las dimensiones del panel, la separación entre filas, la exposición al viento y el tipo de cimentación afectan todos al diseño del soporte, y los componentes deben funcionar juntos como camino de cargas desde el módulo hasta el suelo. Por eso, los programas de montaje solar premian a los fabricantes que entienden los requisitos estructurales, no solo el conformado de chapa.
Componentes Principales de un Sistema de Montaje
Los componentes principales son raíles, pies, abrazaderas, postes y conectores. Los raíles son perfiles largos que soportan la fila de módulos, normalmente de aluminio extruido o acero formado en frío, con ranuras que aceptan abrazaderas y fijaciones. Los pies, como los pies en L y los distanciadores, conectan los raíles a la estructura del tejado, y las abrazaderas, incluidas las abrazaderas centrales y finales, sujetan los paneles sobre los raíles. Los sistemas de montaje en suelo añaden postes de soporte, vigas transversales y placas de refuerzo que transfieren la carga a pilotes hincados o cimentaciones de hormigón.
Los conectores y fijaciones completan el sistema: las placas de empalme unen secciones de riel, las pastillas de puesta a tierra conectan los módulos, y los tornillos y arandelas de acero inoxidable resisten la corrosión en cada unión. Cada componente es un punto de ajuste en un largo camino de cargas, por lo que tolerancias que parecen pequeñas en un plano se convierten en problemas de alineación a lo largo de una fila de paneles. Un fabricante que mantiene estas tolerancias de forma consistente es lo que mantiene a los equipos de instalación en cronograma.
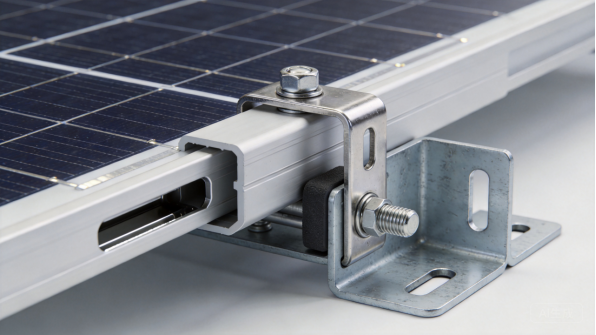
Figura 2: Los componentes de montaje solar incluyen raíles, abrazaderas, pies y conectores con ajustes de precisión.
Factores de Diseño: Cargas, Ángulos y Corrosión
Tres factores de diseño dominan la ingeniería de montaje solar: la carga de viento, la carga de nieve y peso muerto, y la exposición a la corrosión. El viento suele ser la carga rectora porque un panel inclinado actúa como una vela, y las fuerzas de levantamiento en los bordes pueden superar el peso del panel. La carga de nieve añade peso vertical en mercados más fríos, y el peso muerto de los propios paneles establece el requisito estructural mínimo. Los diseñadores modelan estas cargas según la ubicación del sitio y la disposición de los módulos, luego especifican la resistencia y el espaciamiento de los componentes.
El ángulo de inclinación y la orientación determinan el rendimiento energético, y también afectan la geometría y el comportamiento ante el viento de la estructura de montaje. La exposición a la corrosión depende del sitio: las instalaciones costeras enfrentan sal, las agrícolas enfrentan deriva química, y los mercados del norte enfrentan sales de deshielo y hielo. NREL publica investigaciones extensas sobre diseño y fiabilidad de sistemas fotovoltaicos que los ingenieros utilizan al especificar estructuras de montaje, y la decisión de corrosión es una decisión de material y recubrimiento que comienza desde la cotización.
Personalización en la Fabricación de Soportes de Montaje Solar PV
La fabricación personalizada de soportes de montaje solar PV existe porque ningún proyecto es idéntico. Los compradores personalizan longitudes de riel, patrones de agujeros de soportes, tamaños de abrazadera para diferentes marcos de paneles, acabados a juego en color y kits de herrajes, y esperan que los componentes lleguen listos para instalar. La fabricación personalizada también da soporte a familias de productos: un distribuidor puede ofrecer un perfil de riel con varias opciones de abrazadera, cubriendo muchos anchos de panel desde una plataforma de fabricación.
El cumplimiento normativo es parte de la personalización. Las certificaciones estructurales como UL 2703 para sistemas de bastidores y montaje en Norteamérica requieren evidencia documentada de materiales y pruebas, y los compradores solicitan cada vez más informes de pruebas de carga y certificaciones de materiales con cada envío. Un fabricante que puede proporcionar documentación de ingeniería y evidencia de prueba da a los distribuidores y contratistas EPC el archivo que necesitan para las aprobaciones de proyecto.
Casos de uso y aplicaciones
Solar en techos residenciales
Los sistemas en techos residenciales son los mayores consumidores de componentes de montaje. Los instaladores fijan rieles y abrazaderas a techos inclinados y planos, y valoran los componentes que son fáciles de manejar, de rápida instalación y claramente etiquetados, porque el tiempo de mano de obra determina el costo del sistema. Los rieles de aluminio y los sujetadores de acero inoxidable son estándar, con pies específicos para techo que se fijan a las vigas, losetas o costillas elevadas.
Los programas residenciales premian la estandarización y el embalaje. Los distribuidores almacenan kits de componentes que cubren tipos de techo y tamaños de panel comunes, y reordenan según la demanda de instalación. Para los fabricantes, el mercado residencial ofrece volúmenes constantes y diseños repetidos, pero los componentes deben llegar libres de corrosión y coincidir exactamente con el contenido del kit, porque un instalador en el techo no puede esperar por una abrazadera que falta.
Techos comerciales e industriales
Los techos comerciales e industriales soportan matrices más grandes con cargas mayores y diseños más complejos. Los sistemas para techos planos utilizan marcos de montaje con lastre o penetrantes que sujetan los paneles a inclinaciones optimizadas, y las estructuras deben distribuir la carga a través de la membrana del techo sin dañarla. La distribución del techo, los obstáculos y las zonas de viento afectan todos al diseño de las abrazaderas, por lo que los proyectos comerciales a menudo requieren ingeniería específica para cada proyecto.
Para los programas comerciales, los cálculos estructurales y los planos de instalación son parte del producto. Las normas ANSI y los códigos de construcción locales definen los requisitos de viento y nieve que debe cumplir el diseño de montaje, y los contratistas EPC necesitan documentación para los permisos. Un fabricante que proporciona soporte de ingeniería y documentación clara de ensamblaje es un socio más sólido que uno que solo envía piezas.
Para los sistemas comerciales, el diseño de montaje a menudo se optimiza mediante software de ingeniería que equilibra el costo frente al desempeño ante el viento, y los fabricantes que apoyan ese análisis con datos precisos de componentes ayudan a los contratistas a licitar proyectos con mayor rapidez.
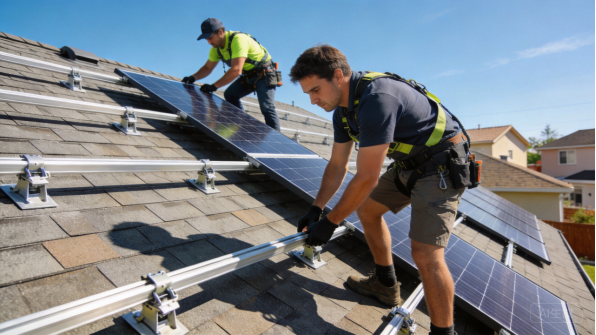
Figura 3: Instaladores montan rieles y abrazaderas de aluminio durante la instalación solar en techo residencial.
Solar de montaje a nivel del suelo y a escala de utilidad
Las plantas de montaje a nivel del suelo y a escala de utilidad utilizan las estructuras de montaje más pesadas: pilotes hincados o cimentaciones de concreto, postes de soporte de acero, vigas transversales y sistemas de rieles que sostienen cientos de módulos por fila. Estas estructuras están diseñadas para décadas de servicio en exteriores, y los componentes suelen ser de acero galvanizado en caliente dimensionado para los eventos de viento y nieve más severos del sitio.
Los programas a escala de utilidad se ganan por precio, certificación y disciplina de entrega. Una planta de 50 MW puede requerir miles de toneladas de estructuras de acero, entregadas en envíos escalonados que se ajustan al cronograma de construcción, por lo que la capacidad y la logística del fabricante importan tanto como el diseño de las abrazaderas. Los informes de pruebas de carga, los certificados de galvanizado y los lotes trazables son requisitos estándar, y las normas de ASTM International sostienen la verificación de materiales y recubrimientos.
Sistemas de seguimiento solar
Los sistemas de seguimiento solar agregan estructuras móviles que rotan los paneles para seguir el sol. Los seguidores utilizan tubos de torsión, cojinetes y conjuntos de accionamiento, con abrazaderas de montaje que conectan los módulos al marco giratorio mientras manejan cargas dinámicas por viento y movimiento. Los componentes deben mantener la alineación a través de miles de ciclos de rotación y sobrevivir años de exposición al exterior.
Los programas de seguidores exigen precisión porque las partes móviles amplifican los pequeños errores: una abrazadera que está desalineada 1 mm puede trabar la fila o desalinear el accionamiento. Los fabricantes que sirven a seguidores necesitan tolerancias de conformado ajustadas, calidad documentada y experiencia con los materiales de mayor resistencia que mantienen ligeras las estructuras móviles. Es un nicho exigente, pero recompensa a los fabricantes con disciplina de proceso.
Selección de materiales
Acero galvanizado en caliente
El acero galvanizado en caliente es la base de las estructuras solares de montaje a nivel del suelo y comerciales. El recubrimiento de zinc protege al acero mediante acción sacrificial, y la American Galvanizers Association documenta décadas de vida útil para los recubrimientos galvanizados en exposición atmosférica, convirtiéndolo en el estándar para componentes estructurales para exteriores. Los postes, rieles y abrazaderas de acero galvanizado soportan las cargas pesadas de los sistemas a escala de utilidad a un costo competitivo.
El acero galvanizado también se adapta al proceso de fabricación: se corta, dobla y suelda bien cuando se maneja correctamente, y los bordes cortados están protegidos por el zinc circundante. El espesor se elige según la carga estructural, y el peso del recubrimiento se especifica para coincidir con el ambiente corrosivo del sitio. Para la mayoría de los proyectos de montaje en suelo y techos comerciales, el acero galvanizado es la opción predeterminada rentable, reservando el acero inoxidable para los sitios más corrosivos.
Rieles y perfiles de aluminio
El aluminio, generalmente aleación 6005 o 6061, es el estándar para rieles residenciales y comerciales en techos porque es ligero, resistente a la corrosión y fácil de cortar en el sitio. Los rieles de aluminio son perfiles extruidos con ranuras que aceptan abrazaderas y fijadores, y sus propiedades y orientación de selección de aleación están catalogadas en referencias como AZoMaterials. La película natural de óxido del material lo protege en la mayoría de los ambientes sin necesidad de recubrimiento.
Los compromisos del aluminio son resistencia y costo: es más caro por kilogramo que el acero y necesita secciones más gruesas para soportar la misma carga, pero su ventaja de peso reduce el costo de envío y el tiempo de manejo en el techo. El aluminio debe aislarse del acero galvanizado en los puntos de contacto para prevenir la corrosión galvánica, razón por la cual se especifican sujetadores de acero inoxidable y arandelas de aislamiento en uniones de materiales mixtos.
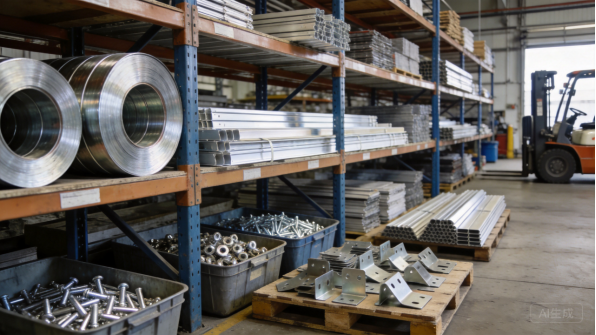
Figura 4: Acero galvanizado, perfiles de aluminio y sujetadores de acero inoxidable cubren el rango de materiales solares.
Sujetadores y componentes de acero inoxidable
El acero inoxidable, principalmente grados 304 y 316, se utiliza en los sujetadores y abrazaderas que sostienen cada sistema solar. Los pernos, arandelas, abrazaderas y derivaciones de tierra deben resistir la corrosión en la unión, donde los recubrimientos galvanizados tienen mayor probabilidad de dañarse, y SSINA proporciona orientación de selección de grados para ambientes exteriores y costeros. El grado 316 se especifica para sitios costeros y agrícolas donde hay presentes cloruros.
La decisión del sujetador es una decisión de confiabilidad: un perno corroído en un techo es costoso de reemplazar, y una abrazadera defectuosa puede liberar un módulo con el viento. El hardware de acero inoxidable cuesta más que el acero galvanizado, pero se paga solo a lo largo de la vida del sistema, razón por la cual las especificaciones solares profesionales requieren acero inoxidable en las uniones expuestas. Para los fabricantes, obtener sujetadores de acero inoxidable certificados y combinarlos con el diseño de la soportería es parte de entregar un sistema completo.
Protección contra corrosión y acabados
La protección contra corrosión se especifica según el sitio, no según el catálogo. La galvanización en caliente sirve para la mayor parte del acero exterior, el recubrimiento en polvo añade color y durabilidad para los componentes residenciales visibles, y el anodizado protege el aluminio mientras permite opciones de color. El Powder Coating Institute publica recursos técnicos sobre selección de recubrimientos y pruebas, y el rendimiento del recubrimiento se verifica con normas publicadas por ASTM International, que incluyen pruebas de niebla salina y adhesión.
Los acabados también afectan la instalación: un rayón en un riel recubierto durante la instalación es un sitio futuro de óxido a menos que el sistema de recubrimiento incluya provisiones de reparación, y los recubrimientos de los sujetadores deben sobrevivir al torque sin descascararse. Los compradores deben especificar el ambiente corrosivo, la vida útil esperada y los requisitos de inspección en la cotización, porque la decisión de recubrimiento es uno de los principales factores de costo y riesgo de garantía en los productos de montaje solar.
Dificultad de producción
Precisión de corte láser, punzonado y ranuras
La fabricación de soportes de montaje para energía fotovoltaica comienza con el corte y punzonado de los blanks y perfiles que soportan el sistema. El corte con láser de fibra produce rieles, pies y placas con agujeros y ranuras que deben alinearse con los marcos de los módulos y las fijaciones al techo, y en XHX Metal dos máquinas de corte láser de fibra de 6kW entregan precisión de posicionamiento de más o menos 0.01 mm. Las posiciones de las ranuras y los patrones de agujeros son los puntos de ajuste que deciden si los pernos del instalador se alinean en el sitio.
La calidad del corte importa en los bordes: las rebabas en las ranuras dañan los sujetadores y los guantes del instalador, y la rugosidad del borde alrededor de los agujeros que soportan carga puede iniciar grietas en el material de alta resistencia. Para rieles y postes largos, el software de anidamiento dispone las piezas para minimizar el desperdicio, y el orden de corte y los parámetros se ajustan por material y espesor. La etapa de corte decide si una fila de 200 módulos se ensambla limpiamente o si le hace perder un día al equipo.
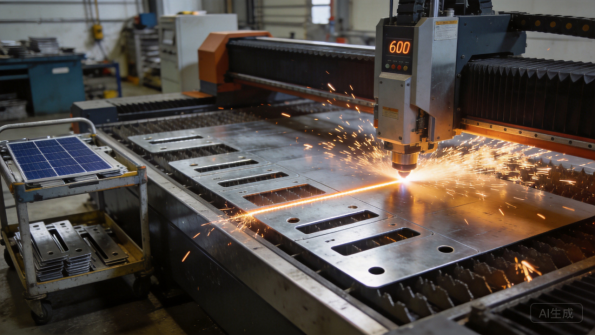
Figura 5: El corte láser de fibra produce blanks y patrones de ranuras precisos para montaje solar.
Doblado CNC y conformado
El doblado convierte los blanks en pies en L, soportes, canales y secciones estructurales, y la compensación de retorno elástico es esencial para los aceros de mayor resistencia utilizados en estructuras solares. Engineers Edge publica referencias de_allowance de doblado y deducciones utilizadas para desarrollar los blanks y predecir las dimensiones finales, y las modernas prensas dobladoras CNC con back gauges programables mantienen las posiciones de doblado y los ángulos de manera consistente a través de los lotes de producción.
Para componentes solares, las verificaciones críticas son los ángulos de brida, las distancias taladro-doblez y la cuadratura de los postes de soporte y los planos de las soportación. Una placa de fijación desviada un grado desplaza la fila de paneles en milímetros a lo largo de su longitud, lo que se acumula al usar múltiples componentes. La verificación de primera pieza y el muestreo durante el proceso mantienen el proceso de conformado bajo control, y esta disciplina es lo que separa los elementos de montaje profesionales de las piezas modificadas en sitio.
Fabricación de soportación para módulos fotovoltaicos: Soldadura y ensamblaje
La soldadura une los conjuntos estructurales: marcos de postes de soporte, placas de refuerzo y refuerzos de bracket que soportan las cargas más pesadas. El calor de la soldadura puede distorsionar secciones largas, por lo que las piezas se fijan en plantillas que mantienen la geometría mientras se enfría la soldadura, y TWI Global proporciona orientación técnica sobre la soldadura del acero y el control de la distorsión. Para componentes galvanizados, la preparación de la soldadura y la reparación del recubrimiento se gestionan para que la junta conserve su protección contra la corrosión.
El ensamblaje añade el hardware que hace funcionar el sistema: las placas de unión, abrazaderas, sujetadores y componentes de puesta a tierra se empaquetan como kits completos con especificaciones de par de apriete y documentos de instalación. Para programas solares distribuidos, la precisión del kit es tan importante como la calidad de los componentes, porque una pieza faltante detiene al equipo de instalación. Un fabricante que verifica el contenido del kit y documenta la trazabilidad por lotes brinda confianza a los distribuidores en cada pedido.
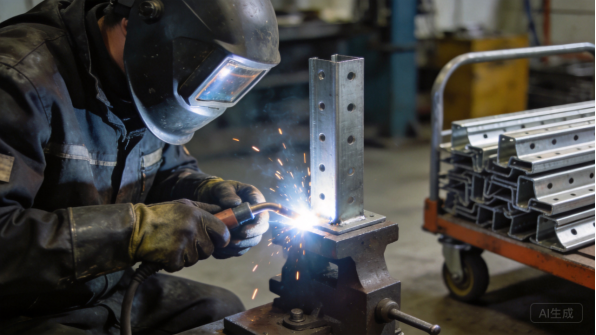
Figura 6: La soldadura controlada y el uso de plantillas construyen ensamblajes estructurales de soporte solar.
Control de calidad y verificación de carga
El control de calidad del montaje solar combina la inspección dimensional con la verificación estructural. Las primeras piezas se inspeccionan según el plano, verificando posiciones de agujeros, ángulos y recubrimiento, y los lotes de producción siguen un plan de control con muestreo. Los certificados de material rastrean el acero y el aluminio a lotes específicos, y los certificados de galvanizado documentan el peso del recubrimiento y la adhesión.
La verificación estructural es donde el solar se diferencia de la fabricación general: componentes representativos se someten a pruebas de carga para confirmar que soportan las cargas de viento y nieve nominales, y los informes de prueba son parte del expediente de certificación. Las verificaciones del recubrimiento, incluidas las pruebas de niebla salina cuando se requieran, confirman el rendimiento contra la corrosión. Un fabricante que trata la verificación de carga y recubrimiento como parte del producto proporciona a los distribuidores y contratistas EPC la evidencia necesaria para la aprobación del proyecto y el seguro.
Plazos de producción
RFQ, revisión de ingeniería y prototipos
Un programa de montaje solar comienza con un RFQ: planos o especificación del sistema, material, acabado, cantidades y cronograma objetivo. El equipo de ingeniería del fabricante revisa el diseño para evaluar la fabricabilidad, verificando patrones de agujeros, geometría de dobles, requisitos de recubrimiento y embalaje de kits, y devuelve una cotización con observaciones dentro de uno a tres días hábiles. Los prototipos se entregan típicamente en siete a quince días hábiles para una familia de componentes.
El prototipo es donde se valida el ajuste: los rieles se ensamblan de prueba con abrazaderas y paneles, las plaquitas se ajustan a los pies de techo o postes de soporte, y los documentos de instalación se comparan con las piezas reales. La retroalimentación del prototipo debe incluir notas de ajuste y cambios sugeridos en el plano. Para programas solares, una muestra de ensamblaje completo con hardware, no solo piezas individuales, vale la pena el costo porque demuestra que el kit funciona antes de la producción.
La entrada temprana de diseño del fabricante también reduce iteraciones, porque las restricciones de conformado y recubrimiento se resuelven antes de finalizar el plano.
Configuración de herramientas y procesos
La mayoría de los componentes de montaje solar se producen con corte láser, doblado CNC y configuración estándar de rolado o extrusión, lo que mantiene bajos los costos de herramienta y hace económicas las modificaciones de diseño. La configuración relevante es la herramienta de proceso: programas de doblado con parámetros verificados, plantillas de soldadura para conjuntos estructurales y galgas de inspección para patrones de agujeros y ángulos. Construir esta configuración típicamente toma una a dos semanas.
Para volúmenes muy altos, herramientas dedicadas como troqueles progresivos para cuerpos de abrazadera o líneas de rolado para rieles largos pueden reducir el costo unitario, pero el desarrollo de troqueles añade de cuatro a ocho semanas y una inversión en herramienta que se recupera mediante el volumen. La decisión correcta depende del volumen anual y la mezcla de productos, y los compradores deben esperar una comparación de costos antes de comprometerse con herramientas dedicadas.
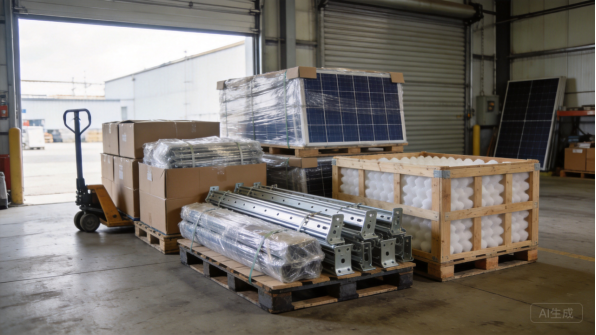
Figura 7: Los rieles agrupados y kits con plaquitas se envían en embalaje protector para entrega lista para sitio.
Lotes de producción y planificación de volumen
Los plazos típicos de producción son de 15 a 30 días hábiles para lotes desde unas pocas centenas hasta decenas de miles de componentes, donde el recubrimiento, galvanizado y embalaje consumen una gran parte de ese tiempo. Los programas a escala de utilidad se programan en envíos escalonados que coinciden con el plan de construcción, por lo que la planificación de capacidad y logística del fabricante son parte de la promesa de entrega.
El intercambio de previsiones mantiene estables los tiempos de entrega. Cuando los compradores comparten previsiones rotativas, la fábrica reserva materiales y capacidad de recubrimiento, y encarga con antelación artículos de largo plazo de adquisición como perfiles específicos de aluminio o fijaciones de acero inoxidable. Las bobinas de acero galvanizado suelen estar disponibles, mientras que los perfiles y colores personalizados pueden añadir una a dos semanas. Un cronograma claro con fechas hito hace visible el cuello de botella antes de que se convierta en un retraso en obra.
Embalaje, Logística y Documentación
Los componentes para montaje solar se envían en embalajes adaptados al proyecto: rieles atados y atados con bridas, soportes en cajas con fijaciones en kits etiquetados, y postes pesados en embalajes para carga en contenedor. La película protectora y los separadores de espuma protegen las superficies recubiertas, y los envíos de exportación emplean papel antivuelco o película VCI contra la condensación del contenedor. El fabricante debe proporcionar las dimensiones de cajas y embalajes, el peso bruto y fotos de carga para la planificación del transporte.
La documentación acompaña a cada envío: listas de empaque, certificados de material, certificados de galvanizado e informes de pruebas de carga o recubrimiento cuando se acuerden. Los compradores deben confirmar el juego de documentación durante la cotización, porque las aprobaciones de proyecto y el despacho aduanero dependen de ello. La comunicación se basa en hitos claros, con fotografías en cada etapa, para que distribuidores y contratistas EPC puedan dar seguimiento al avance sin visitas al sitio.
Casos de Estudio Anteriores
Distribuidor Solar: Familia de Montaje para Techo Residencial
Un distribuidor solar necesitaba una familia de montaje para techo residencial: rieles de aluminio en tres longitudes, pies en L y separadores para los tipos de techo más comunes, y abrazaderas centrales y de extremo para marcos estándar de paneles, empaquetados como kits listos para instalar. El equipo de ingeniería diseñó un perfil de riel con un sistema de ranura compartido, de modo que las mismas abrazaderas funcionaron para todas las longitudes de riel y anchos de panel.
Los prototipos se ensamblaron de prueba con paneles de muestra para validar las abrazaderas, y los lotes de producción de 5.000 kits por mes se enviaron con el contenido de los kits verificado en cada caja de cartón. El distribuidor redujo el tiempo de instalación y las quejas de clientes al estandarizar una plataforma de montaje única. El programa posteriormente añadió una variante para techo plano contrapesado que utiliza el mismo hardware de abrazadera.
Los kits incluyen una tabla de pares de apriete y una lista de verificación de instalación, lo cual el distribuidor encontró que redujo las visitas de seguimiento por parte de los instaladores, y ahora almacena la familia en dos centros regionales con reabastecimientos mensuales según la demanda de instalación.
El distribuidor ahora envía la familia a tres mercados y realiza seguimiento mensual de la retroalimentación sobre la calidad a nivel de kit, la cual alimenta pequeños refinamientos de diseño en el siguiente lote de producción.
Contratista EPC: Montaje en Tierra Comercial
Un contratista EPC que construía una planta de montaje en tierra de 10 MW necesitaba postes de soporte de acero galvanizado, rieles y placas de refuerzo dimensionados para la zona de viento del sitio, con entregas escalonadas que coincidieran con el cronograma de construcción. El equipo de ingeniería revisó los planos estructurales y ajustó los patrones de taladros para la tolerancia de instalación de pilotes del contratista.
Las primeras piezas fueron sometidas a prueba de carga y verificación de recubrimiento, y la producción se envió en tres etapas con certificados de galvanizado y trazabilidad por lote. La planta se completó a tiempo, y el contratista estandarizó la misma familia de estructuras en un segundo proyecto. El programa demostró cómo la documentación estructural y la logística escalonada permiten ganar trabajos a escala de utility.
Las entregas escalonadas se coordinaron con el cronograma de hincado de pilotes para que las cuadradas nunca esperaran por la estructura, y los informes documentados de pruebas de carga se entregaron con cada envío para la revisión de ingeniería del contratista.
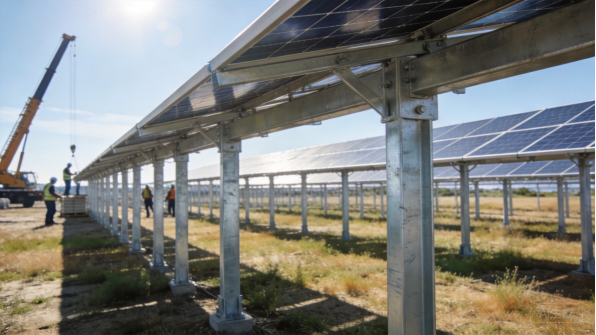
Figura 8: Las estructuras de montaje en tierra a escala utility transportan paneles solares a través de campos abiertos.
OEM de Trackers: Componentes de Precisión
Un OEM de trackers solares necesitaba brackets de montaje de precisión que conectaran los módulos al eje de torsión rotativo, con posiciones de taladros y tolerancias de alineación ajustadas para operación dinámica. Los componentes se conformaron a partir de acero de mayor resistencia para mantener ligera la estructura móvil, y cada lote requirió verificación dimensional documentada.
Las primeras piezas se inspeccionaron en una máquina de medición por coordenadas, y la producción siguió un plan de control con verificaciones con instrumental en los patrones críticos de taladros. El tracker superó sus pruebas de resistencia, y el OEM realizó pedidos de repetición a medida que se lanzaban nuevos proyectos. El programa demostró cómo la disciplina del proceso permite ganar trabajos de trackers basados en precisión.
El OEM también solicitó verificación de recubrimiento a nivel de lote, la cual la fábrica incluyó en su rutina estándar de inspección.
Distribuidor de Exportación: Kits de Hardware para Zonas Costeras
Un distribuidor de exportación que atendía mercados del Caribe y del sureste de Asia necesitaba kits completos de hardware de montaje para sistemas residenciales, con fijaciones de acero inoxidable y resistencia a la corrosión especificadas para aire salino. Los kits combinaban rieles de aluminio, abrazaderas y pernos de acero inoxidable, y documentos de instalación en una sola caja de cartón.
Los primeros artículos incluyeron la verificación de rociador salino de los acabados de sujetadores y abrazaderas, y los lotes de producción se enviaron con certificados de material y listas de embalaje de kits. Los distribuidores en mercados costeros aprobaron los kits para sus proyectos, y el programa creció hasta los reabastecimientos trimestrales. El programa mostró cómo las especificaciones de corrosión y la integridad de los kits generan valor en los mercados de exportación de energía solar.
Más tarde, el programa añadió una variante de montaje en techo para mercados insulares, producida en las mismas líneas de conformado con herrajes de acero inoxidable.
Resumen y próximos pasos
Conclusiones clave
La fabricación de soportes de montaje para fotovoltaica es una disciplina que soporta cargas y es sensible a la corrosión, y exige más que trabajo básico de lámina. La decisión del material determina el costo y el rendimiento, desde el acero galvanizado para estructuras de utilería hasta aluminio y acero inoxidable para sistemas en techo, y los recubrimientos y sujetadores deben especificarse para el entorno real del sitio. La dificultad de producción se concentra en la precisión de ranuras, la precisión de conformado y la verificación estructural, precisamente donde los fabricante experimentados se diferencian.
Los plazos siguen un camino predecible: revisión de ingeniería en días, prototipos en una a tres semanas, herramientas de proceso en una a dos semanas, y producción en tres a cuatro semanas por lote. El intercambio de pronósticos y la planificación de entregas escalonadas mantienen los programas de utilería en calendario. Los compradores que consoliden cargas, materiales y requisitos de certificación antes de solicitar cotizaciones tendrán programas más fluidos que aquellos que descubran los requisitos en el sitio de construcción.
Por qué XHX Metal
XHX Metal es un fabricante de lámina de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500.000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce soportes personalizados, estructuras, gabinete y piezas fabricadas para clientes de exportación con embalaje diseñado para carga marítima. Dos cortadoras láser de fibra de 6 kW, plegadoras CNC, soldadura TIG y MIG, y socios de acabado y galvanizado cubren el proceso completo.
La empresa apoya a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primer artículo y certificados de material, y coordina pruebas de carga, rociador salino y verificación de galvanizado cuando es necesario. Para programas de fabricación de soportes de montaje para fotovoltaica, los compradores pueden revisar servicios relacionados de fabricación de lámina y páginas de productos, y el equipo estructurará cotizaciones, documentación de calidad y cronogramas de entrega para ajustarse a las necesidades del programa.
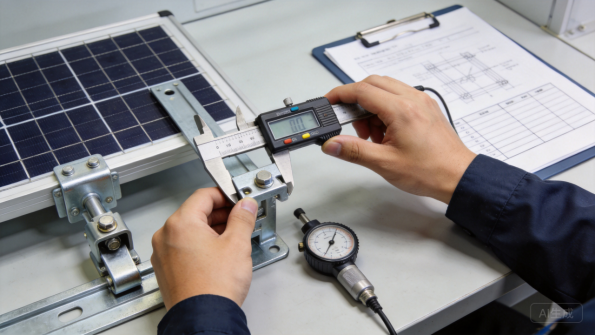
Figura 9: La verificación dimensional y de torque confirma que los componentes de montaje solar cumplen con la especificación.
Cómo iniciar su proyecto
Comience con un archivo STEP o STP y un dibujo que indique material, acabado, requisitos de carga y cantidad. Si el diseño no está finalizado, envíe fotos o bocetos del sistema de montaje, los tamaños de panel y el ángulo de inclinación, el entorno del sitio y el volumen anual, y el equipo de ingeniería recomendará un diseño factible y listo para certificación. La ruta típica es: revisión de ingeniería, cotización, prototipo, inspección de primer artículo, producción y envío, con comunicación clara en cada hito.
Para discutir un programa de montaje solar, contacte a Barry en +86 13244963694 o sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una familia de soportes de montaje para fotovoltaica pasa del dibujo a la producción en semanas, con ajuste y rendimiento contra corrosión que perduran durante décadas en campo.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga tres preguntas al fabricante: qué materiales solares y procesos de recubrimiento realiza regularmente, cómo verifica la precisión de ranuras y orificios en los primeros artículos, y qué documentación de carga, rociador salino y galvanizado puede proporcionar. Las respuestas revelan si el taller trata los herrajes de montaje como producto estructural o como piezas simples de corte y doblado.
Confirme también el embalaje en kits y la trazabilidad por lotes, porque los instaladores y las aprobaciones de proyectos dependen de envíos completos y documentados. Un fabricante que indique métodos de prueba y criterios de aceptación en la cotización está tratando la calidad como parte del producto, y ese es el socio con el que vale la pena construir una línea de productos solares.


