La produzione di staffe di montaggio per fotovoltaico solare è una delle discipline in più rapida crescita e più guidata dalle specifiche nella fabbricazione metallica. Ogni installazione solare, dal tetto residenziale a un impianto fotovoltaico a terra su scala utility, è tenuta insieme da strutture di montaggio: binari, sostegni, morsetti, piedi e connettori che sostengono i pannelli attraverso vento, neve e decenni di intemperie. Grand View Research registra una forte crescita nel mercato dei sistemi di montaggio solare mentre la capacità rinnovabile si espande in tutto il mondo, e i componenti alla base di questa crescita richiedono una lavorazione precisa, materiali certificati e protezione dalla corrosione che gli Hardware standard non può offrire.
Questa guida segue il percorso completo di un programma di componenti per montaggio solare in sette passaggi: il prodotto e i suoi tipi di sistema, le applicazioni per cui ciascun tipo è destinato, la selezione dei materiali, la difficoltà di produzione, i tempi di consegna, casi studio passati e un riepilogo pratico. Che siate un distributore solare che sta sviluppando una linea di prodotti per il montaggio, un OEM delle energie rinnovabili che cerca componenti, o un contraente EPC che specifica le strutture, le informazioni qui riportate vi aiuteranno abriefare il fabbricante, pianificare tempistiche realistiche ed evitare problemi di corrosione e adattamento che emergono in cantiere anni dopo.
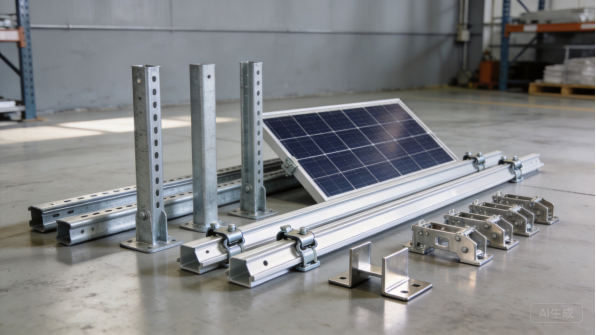
Figura 1: Componenti finiti di montaggio per fotovoltaico solare con costruzione zincata, in alluminio e acciaio inox.
Il Prodotto: Cosa Sono le Staffe di Montaggio per Fotovoltaico Solare
Tipi di Sistemi di Montaggio Solare
I sistemi di montaggio solare rientrano in tre ampie famiglie: tetto, a terra e inseguitori. I sistemi per tetti utilizzano binari, piedi e morsetti per agganciare i pannelli a tetti inclinati o piani, i sistemi a terra utilizzano sostegni, binari e telai di zavorra per sorreggere i pannelli su terreno aperto, e i sistemi inseguitori utilizzano strutture rotanti che seguono il sole per aumentare la resa energetica. Ciascuna famiglia ha i propri componenti, carichi e logica produttiva, e la maggior parte dei produttori si specializza in uno o due.
All’interno di ciascuna famiglia, la struttura di montaggio è un sistema ingegnerizzato, non una semplice collezione di parti. Le dimensioni dei moduli, la spaziatura tra le file, l’esposizione al vento e il tipo di fondazione influenzano tutti la progettazione della staffa, e i componenti devono funzionare insieme come un percorso di carico dal modulo al terreno. Per questo motivo i programmi di montaggio solare premiano i produttori che comprendono i requisiti strutturali, non solo la formatura della lamiera.
Componenti Principali di un Sistema di Montaggio
I componenti principali sono i binari, i piedi, i morsetti, i sostegni e i connettori. I binari sono profili lunghi che sostengono la fila di moduli, tipicamente in alluminio estruso o acciaio rollato, con scanalature che accolgono morsetti e fissaggi. I piedi, come i piedi a L e i distanziatori, collegano i binari alla struttura del tetto, e i morsetti, inclusi i morsetti centrali e terminali, trattengono i pannelli sui binari. I sistemi a terra aggiungono sostegni di supporto, travi trasversali e piastre di controventamento che trasferiscono il carico alle palificate infisse o alle fondazioni in calcestruzzo.
I connettori e i fissaggi completano il sistema: piastre di giunzione uniscono le sezioni del binario, morsetti di messa a terra collegano i moduli, e bulloni e rondelle in acciaio inox resistono alla corrosione in ogni giunto. Ogni componente è un punto di collegamento in un lungo percorso di carico, quindi le tolleranze che sembrano piccole su un disegno diventano problemi di allineamento su tutta una fila di pannelli. Un fabbricante che mantiene queste tolleranze in modo costante è ciò che tiene i reparti di installazione in programma.
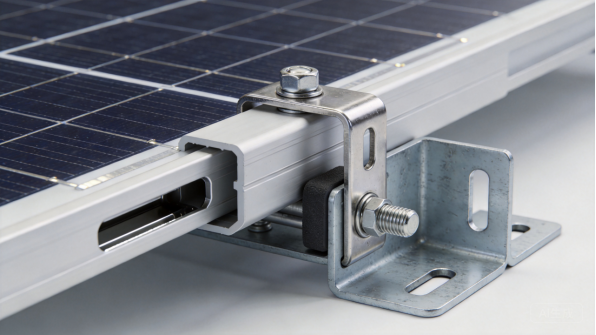
Figura 2: I componenti di montaggio solare includono binari, morsetti, piedi e connettori con accoppiamenti di precisione.
Parametri Progettuali: Carichi, Angoli e Corrosione
Tre parametri progettuali dominano l’ingegneria del montaggio solare: il carico di vento, il carico di neve e il peso proprio, e l’esposizione alla corrosione. Il vento è solitamente il carico determinante perché un pannello inclinato agisce come una vela, e le forze di sollevamento sui bordi possono superare il peso del pannello. Il carico di neve aggiunge peso verticale nei mercati più freddi, e il peso proprio dei pannelli stabilisce il requisito strutturale minimo. I progettisti modellano questi carichi rispetto alla posizione del sito e al layout dei moduli, quindi specificano la resistenza e la spaziatura dei componenti.
L’angolo di inclinazione e l’orientamento determinano la resa energetica, e influenzano anche la geometria della struttura di montaggio e il comportamento al vento. L’esposizione alla corrosione dipende dal sito: le installazioni costiere affrontano il sale, i siti agricoli il drift chimico, e i mercati settentrionali i sali stradali e il ghiaccio. NREL pubblica ricerche estese sulla progettazione e l’affidabilità dei sistemi fotovoltaici che gli ingegneri utilizzano quando specificano le strutture di montaggio, e la decisione sulla corrosione è una questione di materiale e rivestimento che inizia già nella quotazione.
Personalizzazione nella Produzione di Staffe di Montaggio per Fotovoltaico Solare
La produzione personalizzata di staffe di montaggio per fotovoltaico solare esiste perché nessun progetto è identico a un altro. I clienti personalizzano le lunghezze dei binari, i motivi dei fori nelle staffe, le dimensioni dei morsetti per diversi telai di pannello, le finiture colorate corrispondenti e i kit di fissaggio, e si aspettano che i componenti arrivino pronti per l’installazione. La fabbricazione su misura supporta anche le famiglie di prodotti: un distributore può offrire un profilo di binario con diverse opzioni di morsetti, coprendo molte larghezze di pannello da una singola piattaforma di produzione.
La conformità fa parte della personalizzazione. Le certificazioni strutturali come UL 2703 per i sistemi di supporto e montaggio in Nord America richiedono documentazione sui materiali e prove di collaudo, e gli acquirenti chiedono sempre più frequentemente rapporti di prova del carico e certificati dei materiali insieme a ogni spedizione. Un fabbricante in grado di fornire documentazione ingegneristica e prove di test fornisce a distributori e imprese EPC la documentazione necessaria per le approvazioni di progetto.
Casi d’uso e applicazioni
Fotovoltaico residenziale su tetto
I sistemi solari residenziali per tetti sono i maggiori consumatori di componenti di montaggio. Gli installatori applicano profili e morsetti su tetti inclinati e piani, e apprezzano componenti facili da maneggiare, rapidi da installare e chiaramente etichettati, poiché il tempo di manovalanza incide sul costo del sistema. Profili in alluminio e fissaggi in acciaio inossidabile sono lo standard, con piedini specifici per tetto che si fissano alle travi, alle tegole o alle coperture a falde rialzate.
I programmi residenziali premiano la standardizzazione e l’imballaggio. I distributori tengono a magazzino kit di componenti che coprono i tipi di tetto e le dimensioni dei pannelli più comuni, e riordinano in base alla domanda di installazione. Per i produttori, il mercato residenziale offre volumi costanti e progetti ripetuti, ma i componenti devono arrivare privi di corrosione e corrispondere esattamente al contenuto del kit, poiché un installatore sul tetto non può attendere un morsetto mancante.
Tetti commerciali e industriali
I tetti commerciali e industriali sostengono array di maggiori dimensioni, con carichi più elevati e disposizioni più complesse. I sistemi per tetti piani utilizzano telai di montaggio zavorrati o penetranti che mantengono i pannelli a inclinazioni ottimizzate, e le strutture devono distribuire il carico sulla membrana del tetto senza danneggiarla. La disposizione del tetto, gli ostacoli e le zone di vento influenzano tutti il piano delle staffe, quindi i progetti commerciali ricorrono spesso a progettazione ingegneristica specifica per ogni intervento.
Per i programmi commerciali, i calcoli strutturali e i disegni di installazione fanno parte del prodotto. Il ANSI e i codici edilizi locali definiscono i requisiti di vento e neve che il progetto di montaggio deve rispettare, e gli imprenditori EPC necessitano di documentazione per le autorizzazioni. Un produttore che fornisce supporto ingegneristico e documentazione di assemblaggio chiara è un partner più solido di uno che si limita a spedire i pezzi.
Per i sistemi commerciali, il layout di montaggio è spesso ottimizzato da software ingegneristico che bilancia il costo rispetto alle prestazioni al vento, e i produttori che supportano tale analisi con dati precisi dei componenti aiutano gli imprenditori a presentare offerte per i progetti più rapidamente.
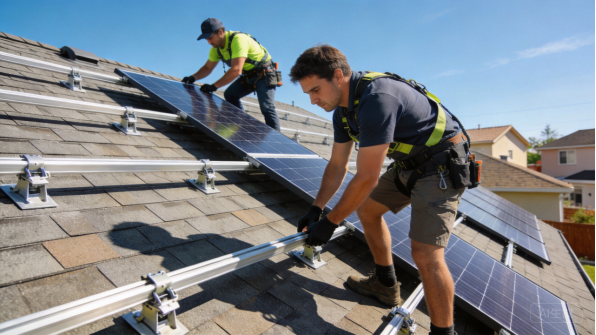
Figura 3: Gli installatori montano profili in alluminio e morsetti durante l’installazione solare su tetto residenziale.
Fotovoltaico a terra e su larga scala per utenze
Gli impianti a terra e su larga scala per utenze utilizzano le strutture di montaggio più pesanti: pali conficcati o fondazioni in calcestruzzo, pilastri di sostegno in acciaio, travate trasversali e sistemi a rotaia che sostengono centinaia di moduli per fila. Queste strutture sono realizzate per decenni di servizio all’aperto, e i componenti sono tipicamente in acciaio galvanizzato a caldo, dimensionato per gli eventi di vento e neve più estremi presenti nel sito.
I programmi su larga scala per utenze si vincono su prezzo, certificazione e disciplina di consegna. Un impianto da 50 MW può richiedere migliaia di tonnellate di strutture in acciaio, consegnate in spedizioni scaglionate che corrispondono al cronoprogramma di costruzione, quindi la capacità e la logistica del produttore contano quanto il progetto della staffa. I rapporti di prova del carico, i certificati di galvanizzazione e i lotti tracciabili sono requisiti standard, e ASTM International gli standard sostengono la verifica dei materiali e dei rivestimenti.
Sistemi di inseguimento solare
I sistemi di inseguimento solare aggiungono strutture mobili che ruotano i pannelli per seguire il sole. I tracker utilizzano tubi di torsione, cuscinetti e gruppi di movimentazione, con staffe di montaggio che collegano i moduli al telaio rotante gestendo al contempo i carichi dinamici dovuti a vento e movimento. I componenti devono mantenere l’allineamento attraverso migliaia di cicli di rotazione e resistere a anni di esposizione esterna.
I programmi per tracker richiedono precisione perché le parti mobili amplificano i piccoli errori: una staffa fuori di 1 mm può bloccare la fila o disallineare il sistema di guida. I produttori che servono i tracker hanno bisogno di tolleranze di formatura rigide, qualità documentata ed esperienza con i materiali ad alta resistenza che mantengono leggere le strutture mobili. È una nicchia esigente, ma ricompensa i fabbricanti con la disciplina di processo.
Selezione dei materiali
Acciaio galvanizzato a caldo
L’acciaio galvanizzato a caldo è il cavalcavia delle strutture solari a terra e commerciali. Il rivestimento di zinco protegge l’acciaio tramite azione sacrificale, e il American Galvanizers Association documenta decenni di vita utile per i rivestimenti galvanizzati in esposizione atmosferica, rendendolo lo standard per i componenti strutturali esterni. I pilastri, le rotaie e le staffe in acciaio galvanizzato sostengono i carichi pesanti dei sistemi su larga scala per utenze a un costo competitivo.
L’acciaio zincato si adatta bene anche al processo di produzione: si taglie, si piega e si salda correttamente se maneggiato in modo appropriato, e i bordi tagliati sono protetti dallo zinco circostante. Lo spessore viene scelto in base al carico strutturale, mentre il peso del rivestimento viene specificato in base all’ambiente corrosivo del sito. Per la maggior parte dei progetti a terra e sui tetti commerciali, l’acciaio zincato è la scelta convenzionale più economica, con l’acciaio inossidabile riservato ai siti più aggressivi.
Guide e profilati in alluminio
L’alluminio, tipicamente lega 6005 o 6061, è lo standard per le guide sui tetti residenziali e commerciali perché è leggero, resistente alla corrosione e facile da tagliare in cantiere. Le guide in alluminio sono solitamente profilati estrusi con slot che accettano morsetti e fissaggi, e le proprietà e le indicazioni per la selezione delle leghe sono catalogate da riferimenti come AZoMaterials. La pellicola ossidica naturale del materiale lo protegge nella maggior parte degli ambienti senza bisogno di rivestimenti.
I compromessi dell’alluminio riguardano resistenza e costo: è più costoso al kilogrammo rispetto all’acciaio e richiede sezioni più spesse per sopportare lo stesso carico, ma il vantaggio in peso riduce i costi di spedizione e i tempi di movimentazione in copertura. L’alluminio deve essere isolato dall’acciaio zincato nei punti di contatto per prevenire la corrosione galvanica, ed è per questo che nei giunti con materiali misti si specificano fissaggi in acciaio inossidabile e rondelle di isolamento.
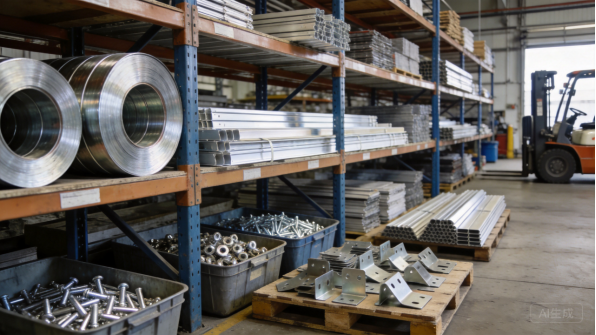
Figura 4: Acciaio zincato, profili in alluminio e fissaggi in acciaio inossidabile coprono la gamma dei materiali per solari.
Fissaggi e componenti in acciaio inossidabile
L’acciaio inossidabile, principalmente nelle qualità 304 e 316, è utilizzato per i fissaggi e i morsetti che tengono unito ogni sistema solare. Bulloni, rondelle, morsetti e morsetti di messa a terra devono resistere alla corrosione nei giunti, dove i rivestimenti zincati sono più soggetti a danneggiamenti, e SSINA fornisce indicazioni per la selezione delle qualità per ambienti esterni e costieri. La qualità 316 è specificata per siti costieri e agricoli in presenza di cloruri.
La scelta del fissaggio è una decisione di affidabilità: un bullone corroso su un tetto è costoso da sostituire, e un morsetto fallito può far cadere un pannello con il vento. Il hardware in acciaio inossidabile costa più dell’acciaio placcato, ma si ripaga nell’arco della vita del sistema, ed è per questo che le specifiche professionali per il solare richiedono acciaio inossidabile nei giunti esposti. Per i produttori, reperire fissaggi in acciaio inossidabile certificati e abbinarli al design del supporto fa parte della consegna di un sistema completo.
Protezione dalla corrosione e finiture
La protezione dalla corrosione viene specificata in base al sito, non al catalogo. La zincatura a caldo serve per la maggior parte dell’acciaio esterno, la verniciatura a polvere aggiunge colore e durabilità per i componenti residenziali visibili, e l’anodizzazione protegge l’alluminio consentendo opzioni cromatiche. Il Powder Coating Institute pubblica risorse tecniche sulla selezione e sui test dei rivestimenti, e le prestazioni del rivestimento sono verificate con standard pubblicati da ASTM International, tra cui prove di nebbia salina e di adesione.
Le finiture influenzano anche l’installazione: un graffio su una guida verniciata durante il montaggio diventa un futuro sito di ruggine a meno che il sistema di rivestimento non preveda modalità di ritocco, e i rivestimenti dei fissaggi devono resistere alla coppia di serraggio senza sfogliarsi. Gli acquirenti dovrebbero specificare l’ambiente corrosivo, la vita utile prevista e i requisiti di ispezione già in fase di preventivazione, perché la decisione sul rivestimento è uno dei principali fattori di costo e rischio di garanzia nei prodotti di fissaggio solare.
Difficoltà di produzione
Precisione di taglio laser, punzonatura e slot
La produzione dei supporti per il fotovoltaico inizia con il taglio e la punzonatura dei grezzi e dei profilati che sostengono il sistema. Il taglio laser a fibra produce guide, piedini e piastre con fori e slot che devono allinearsi con le cornici dei moduli e i fissaggi al tetto, e presso XHX Metal due macchine di taglio laser a fibra da 6 kW garantiscono un’accuratezza di posizionamento di ±0,01 mm. Le posizioni degli slot e i disegni dei fori sono i punti di abbattimento che decidono se i bulloni dell’installatore si allineano in cantiere.
La qualità del taglio è importante sui bordi: le bave sugli slot danneggiano i fissaggi e i guanti dell’installatore, e la ruvidità dei bordi attorno ai fori portanti può innescare cricche nel materiale ad alta resistenza. Per guide e montanti lunghi, il software di nesting organizza i pezzi per minimizzare gli scarti, e l’ordine di taglio e i parametri vengono ottimizzati per materiale e spessore. La fase di taglio decide se una fila da 200 pannelli si assembla senza problemi o se fa perdere tempo alla squadra per un giorno intero.
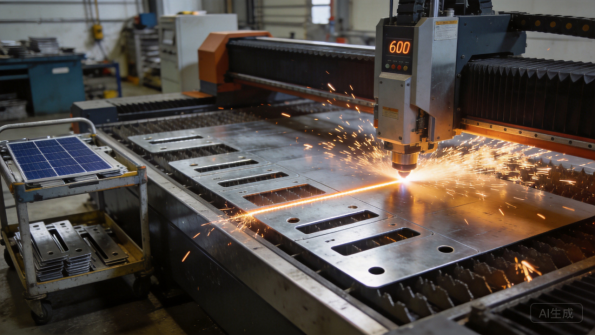
Figura 5: Il taglio laser a fibra produce grezzi e pattern di slot precisi per il fissaggio solare.
Piegatura e formatura CNC
La piegatura trasforma i grezzi in piedini a L, staffe, canaline e sezioni strutturali, e la compensazione dell’elasticità elastica è essenziale per gli acciai ad alta resistenza utilizzati nelle strutture solari. Engineers Edge pubblica riferimenti su allowances e deduzioni di piegatura utilizzati per sviluppare i grezzi e prevedere le dimensioni finite, e le moderne piegatrici CNC con controforme programmabili mantengono posizioni e angoli di piega costanti tra un lotto e l’altro.
Per i componenti solari, i controlli critici riguardano gli angoli delle flange, le distanze foro-plega e la perpendicularità dei sostegni e dei piani delle staffe. Una staffa fuori angolo di un grado causa uno spostamento della fila di pannelli di millimetri lungo tutta la sua lunghezza, che si propaga su più componenti. La verifica del primo pezzo e il campionamento in processo mantengono il processo di formatura sotto controllo, e questa disciplina è ciò che distingue le viteria di montaggio professionale dalle parti modificate in campo.
Produzione di staffe di montaggio per fotovoltaico: saldatura e assemblaggio
La saldatura unisce i montaggi strutturali: telai dei sostegni, piastre di controventatura e rinforzi delle staffe che sopportano i carichi più pesanti. Il calore della saldatura può distortare le sezioni lunghe, quindi i pezzi vengono fissati in morsetti che mantengono la geometria durante il raffreddamento della saldatura, e TWI Global fornisce orientamento tecnico sulla saldatura dell’acciaio e sul controllo delle distorsioni. Per i componenti zincati, la preparazione della saldatura e la riparazione del rivestimento sono gestite in modo da mantenere la protezione anticorrosione della giunzione.
L’assemblaggio aggiunge la viteria che rende funzionante il sistema: piastre di giunzione, morsetti, fissaggi e componenti di messa a terra vengono imballati in kit completi con specifiche di coppia e documentazione di installazione. Per i programmi fotovoltaici distribuiti, l’accuratezza dei kit è importante quanto la qualità dei componenti, perché un pezzo mancante blocca il team di installazione. Un fabbricante che verifica il contenuto dei kit e documenta la tracciabilità dei lotti offre ai distributori fiducia in ogni ordine.
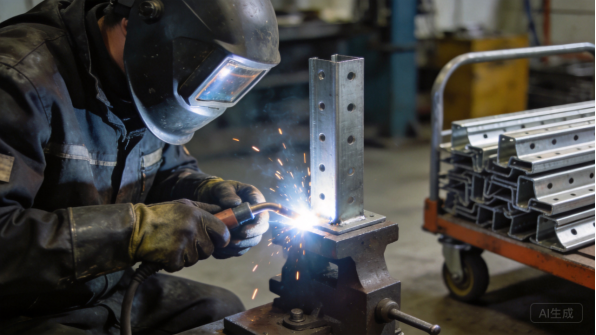
Figura 6: Saldatura controllata e fissaggi in attrezzature realizzano montaggi strutturali di supporto solare.
Controllo qualità e verifica del carico
Il controllo qualità del montaggio solare combina ispezione dimensionale e verifica strutturale. I primi pezzi vengono ispezionati rispetto al disegno, verificando posizioni dei fori, angoli e rivestimento, e i lotti di produzione seguono un piano di controllo con campionamento. Le certificazioni dei materiali rintracciano acciaio e alluminio ai lotti specifici, e i certificati di zincatura documentano peso del rivestimento e adesione.
La verifica strutturale è dove il solare differisce dalla fabbrica generale: i componenti rappresentativi vengono sottoposti a prove di carico per confermare che sopportano i carichi nominati di vento e neve, e i report di prova fanno parte della documentazione di certificazione. I controlli del rivestimento, inclusa la prova nebbia salina ove richiesto, confermano le prestazioni anticorrosione. Un fabbricante che tratta la verifica del carico e del rivestimento come parte del prodotto fornisce a distributori e imprese EPC le prove necessarie per l’approvazione del progetto e l’assicurazione.
Tempi di consegna della produzione
RFQ, revisione ingegneristica e prototipi
Un programma di montaggio solare inizia con una RFQ: disegni o specifica del sistema, materiale, finitura, quantità e tempistica prevista. Il team ingegneristico del fabbricante revisar la progetto per la fattibilità produttiva, verificando schemi dei fori, geometria delle pieghe, requisiti del rivestimento e confezionamento dei kit, e restituisce un preventivo con osservazioni entro uno-tre giorni lavorativi. I prototipi vengono generalmente consegnati in sette-quindici giorni lavorativi per una famiglia di componenti.
Il prototipo è dove si valida l’adattabilità: i profilati vengono test-assemblati con morsetti e pannelli, le staffe vengono adattate alle basi da tetto o ai sostegni, e la documentazione di installazione viene verificata rispetto ai pezzi effettivi. Il feedback del prototipo dovrebbe includere note di adattamento e modifiche suggerite ai disegni. Per i programmi solari, un campione di assemblaggio completo con viteria, non solo i singoli pezzi, vale il costo perché dimostra che il kit funziona prima della produzione.
Un input progettuale anticipato dal fabbricante riduce anche le iterazioni, poiché i vincoli di formatura e rivestimento vengono risolti prima della finalizzazione del disegno.
Attrezzature e preparazione del processo
La maggior parte dei componenti di montaggio solare viene prodotta con taglio laser, piega CNC e alimentazione standard di rotolatura o estrusione, il che mantiene bassi i costi di attrezzatura e economiche le modifiche progettuali. La preparazione che conta è l’attrezzatura di processo: programmi di piega con parametri verificati, fissaggi per la saldatura per montaggi strutturali, e calibri d’ispezione per schemi di fori e angoli. La realizzazione di questa preparazione richiede tipicamente una-due settimane.
Per volumi molto elevati, attrezzature dedicate come matrici progressive per corpi di morsetti o linee di rotolatura per profilati lunghi possono ridurre il costo unitario, ma lo sviluppo delle matrici aggiunge quattro-otto settimane e un investimento in attrezzature che si ripaga attraverso il volume. La decisione corretta dipende dal volume annuo e dal mix di prodotto, e gli acquirenti dovrebbero attendersi un confronto dei costi prima di impegnarsi per attrezzature dedicate.
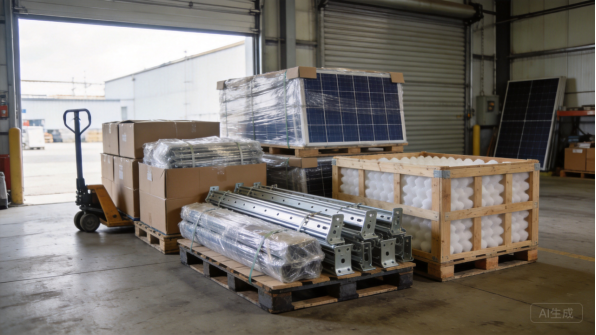
Figura 7: Profilati in bundle e kit con staffe vengono spediti con imballo protettivo per la consegna pronta per il cantiere.
Lotti di produzione e pianificazione del volume
I tempi di consegna di produzione tipici sono 15-30 giorni lavorativi per lotti da poche centinaia a decine di migliaia di componenti, con rivestimento, zincatura e imballaggio che consumano una quota significativa di quel tempo. I programmi utility-scale sono programmati in spedizioni scalari che corrispondono al piano di costruzione, quindi la pianificazione della capacità del produttore e la logistica fanno parte della promessa di consegna.
Il confronto delle previsioni mantiene stabili i lead time. Quando gli acquirenti condividono previsioni rotanti, la fabbrica riserva materiale e capacità di rivestimento e ordina in anticipo gli articoli a lunga durata, come profili in alluminio specifici o fissaggi in acciaio inossidabile. Le bobine di acciaio zincato sono solitamente disponibili a magazzino, mentre profili e colori personalizzati possono aggiungere una o due settimane. Un programma chiaro con date dei traguardi rende visibile il collo di bottiglia prima che si trasformi in un ritardo di costruzione.
Packaging, logistica e documentazione
I componenti per il montaggio solare vengono spediti con packaging adattato al lavoro: i binari vengono imballati e fasciati, le staffe vengono confezionate in scatole con i fissaggi in kit etichettati, e i pali pesanti vengono imballati in cassette per il carico in container. La pellicola protettiva e i separatori in schiuma proteggono le superfici rivestite, e le spedizioni per l’esportazione utilizzano carta antiruggine o pellicola VCI contro la condensazione del container. Il fabbricante dovrebbe fornire le dimensioni delle scatole e delle cassette, il peso lordo e foto di carico per la pianificazione del trasporto.
La documentazione accompagna ogni spedizione: listini di imballaggio, certificati del materiale, certificati di zincatura e rapporti di prova di carico o rivestimento dove concordato. Gli acquirenti dovrebbero confermare il set di documentazione durante il preventivo, poiché le approvazioni di progetto e lo sdoganamento ne dipendono. La comunicazione segue chiari traguardi, con foto in ogni fase, così che i distributori e gli appaltatori EPC possano tracciare i progressi senza visite in cantiere.
Casi di studio passati
Distributore solare: famiglia di montaggi per tetti residenziali
Un distributore solare aveva bisogno di una famiglia di montaggi per tetti residenziali: binari in alluminio in tre lunghezze, staffe a L e distanziatori per i tipi di tetto comuni, e morsetti intermedi e terminali per telai standard dei pannelli, confezionati come kit pronti per l’installazione. Il team di ingegneria ha progettato un profilo di binario con un sistema di slot condiviso, così che gli stessi morsetti funzionassero su tutte le lunghezze di binario e le larghezze dei pannelli.
I prototipi sono stati assemblati con pannelli campione per validare i morsetti, e i lotti di produzione di 5.000 kit al mese sono stati spediti con i contenuti dei kit verificati su ogni cartone. Il distributore ha ridotto i tempi di installazione e i reclami dei clienti standardizzando una piattaforma di montaggio unica. Il programma in seguito ha aggiunto una variante per tetti piani con zavorra che utilizza gli stessi componenti dei morsetti.
I kit includono una tabella della coppia di serraggio e una checklist di installazione, che il distributore ha trovato riducente i richiami dai монтажники, e ora tiene in magazzino la famiglia in due depositi regionali con riordini mensili contro la domanda di installazione.
Il distributore ora spedisce la famiglia a tre mercati e traccia mensilmente i feedback sulla qualità a livello di kit, che alimenta piccoli raffinamenti del progetto nel prossimo ciclo di produzione.
Appaltatore EPC: montaggio a terra commerciale
Un appaltatore EPC che costruiva un impianto a terra da 10 MW aveva bisogno di pali di sostegno in acciaio zincato, binari e piastre di irrigidimento dimensionati per la zona ventosa del sito, con consegne scalari che corrispondevano al programma di costruzione. Il team di ingegneria ha esaminato i disegni strutturali e regolato i pattern di foratura per la tolleranza di installazione delle pali dell’appaltatore.
I primi articoli sono stati testati a carico e verificati per il rivestimento, e la produzione è stata spedita in tre fasi con certificati di zincatura e tracciabilità per lotto. L’impianto è stato completato nei tempi previsti, e l’appaltatore ha standardizzato la stessa famiglia di strutture in un secondo progetto. Il programma ha dimostrato come la documentazione strutturale e la logistica scalare vincono il lavoro su scala utility.
Le consegne scalari sono state abbinate al programma di infissione delle pali in modo che le squadre non attendessero mai la struttura, e rapporti di prova a carico documentati sono stati consegnati con ogni spedizione per la revisione ingegneristica dell’appaltatore.
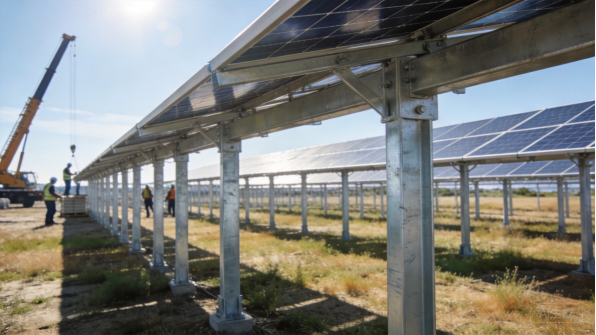
Figura 8: Le strutture a terra per utility trasportano i pannelli solari attraverso campi aperti.
OEM tracker: componenti di precisione
Un OEM di tracker solari aveva bisogno di staffe di montaggio di precisione che collegassero i moduli al tubo di torsione rotante, con posizioni dei fori strette e tolleranze di allineamento per funzionamento dinamico. I componenti sono stati formati da acciaio a maggiore resistenza per mantenere leggera la struttura in movimento, e ogni lotto richiedeva verifica dimensionale documentata.
I primi articoli sono stati ispezionati su una macchina per misurazione coordinata, e la produzione ha seguito un piano di controllo con controlli di calibro sui pattern critici dei fori. Il tracker ha superato i test di usura, e l’OEM ha effettuato ordini ripetuti man mano che uscivano nuovi progetti. Il programma ha dimostrato come la disciplina di processo vinca il lavoro per tracker guidato dalla precisione.
L’OEM ha inoltre richiesto la verifica del rivestimento a livello di lotto, che la fabbrica ha incluso nella sua routine di ispezione standard.
Distributore export: kit di hardware costiero
Un distributore export che serviva i mercati caraibici e del sud-est asiatico aveva bisogno di kit completi di hardware di montaggio per sistemi residenziali, con fissaggi in acciaio inossidabile e resistenza alla corrosione specificata per l’aria salata. I kit combinavano binari in alluminio, morsetti e bulloni in acciaio inossidabile e documenti di installazione in un singolo cartone.
I primi articoli includevano la verifica con nebbia salina delle finiture di fissaggi e morsetti, e i lotti di produzione venivano spediti con certificati materiali e liste di imballaggio kit. I distributori nei mercati costieri approvarono i kit per i loro progetti, e il programma crebbe con riordini trimestrali. Il programma ha dimostrato come le specifiche anticorrosione e la completezza dei kit creino valore nei mercati del solare per l’export.
Il programma in seguito aggiunse una variante per montaggio su tetto destinata ai mercati insulari, prodotta sulle stesse linee di formatura con componenti in acciaio inossidabile.
Sintesi e Prossimi Passi
Considerazioni Principali
La manifattura dei supporti di fissaggio per impianti fotovoltaici è una disciplina che trasporta carichi ed è sensibile alla corrosione, e richiede molto più del semplice lavoro di lamiera di base. La scelta del materiale determina costi e prestazioni, dall’acciaio zincato per le strutture utility all’alluminio e all’acciaio inossidabile per i sistemi rooftop, e rivestimenti e fissaggi devono essere specificati per l’effettivo ambiente del sito. La difficoltà di produzione si concentra nella precisione degli slot, nell’accuratezza di formatura e nella verifica strutturale, che sono esattamente dove i produttori esperti si distinguono.
I tempi di consegna seguono un percorso prevedibile: revisione ingegneristica in giorni, prototipi in una a tre settimane, utensileria di processo in una a due settimane e produzione in tre a quattro settimane per lotto. La condivisione delle previsioni e la pianificazione delle consegne scalari mantengono i programmi utility nei tempi. Gli acquirenti che definiscono carichi, materiali e requisiti di certificazione prima del preventivo avranno programmi più fluidi rispetto a coloro che scoprono i requisiti in cantiere.
Perché XHX Metal
XHX Metal è un produttore di lamiera a proprietà privata situato a Dongguan, in Cina, con uno stabilimento di 2.000 metri quadrati, circa 30 dipendenti e una capacità annuale superiore a 500.000 pezzi. Lo stabilimento opera secondo un sistema di gestione qualitativa ISO 9001:2015 con certificazioni CE e SGS e produce supporti personalizzati, strutture, armadi e componenti lavorati per clienti export con imballaggi progettati per il trasporto marittimo. Due taglieri laser a fibra da 6kW, piegitrici CNC, saldatura TIG e MIG e partner per finitura e zincatura coprono il processo completo.
L’azienda supporta gli acquirenti dalla revisione progettuale fino alla produzione, fornisce report di collaudo primo articolo e certificati materiali, e coordina test di carico, nebbia salina e verifica della zincatura quando richiesto. Per i programmi di manifattura di supporti di fissaggio per solare fotovoltaico, gli acquirenti possono consultare i servizi di lavorazione lamiera e le pagine, e il team strutturerà preventivi, documentazione qualitativa e cronoprogrammi di consegna per adattarsi alle esigenze del programma.
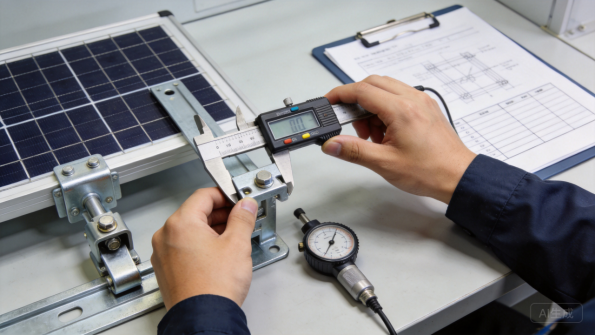
Figura 9: La verifica dimensionale e della coppia conferma che i componenti di fissaggio solari rispettano le specifiche.
Come Iniziare il Vostro Progetto
Iniziare con un file STEP o STP e un disegno che specifichi materiale, finitura, requisiti di carico e quantità. Se il progetto non è definitivo, inviare foto o schizzi del sistema di fissaggio, le dimensioni dei moduli e l’angolo di inclinazione, l’ambiente del sito e il volume annuo, e il team ingegneristico raccomanderà un progetto realizzabile e pronto per la certificazione. Il percorso tipico è: revisione ingegneristica, preventivo, prototipo, collaudo primo articolo, produzione e spedizione, con comunicazione chiara ad ogni milestone.
Per discutere di un programma di montaggio solare, contattare Barry al +86 13244963694 o sales01@xinghaoxin.com, oppure inviare il proprio progetto tramite il sito web XHX Metal. Con requisiti chiari e il partner giusto, una famiglia di staffe di montaggio per solare PV passa dal disegno alla produzione in settimane, con idoneità e prestazioni anticorrosione che durano decenni in campo.
Cosa chiedere a un produttore
Prima di effettuare un ordine, fate al fabbricante tre domande: quali materiali solari e processi di rivestimento esegue regolarmente, come verifica la precisione di fessure e fori sui primi pezzi, e che documentazione su carico, nebbia salina e zincatura può fornire. Le risposte rivelano se il laboratorio tratta gli accessori di montaggio come prodotto strutturale o come semplici parti da taglio e piega.
Confermate inoltre l’imballaggio a kit e la tracciabilità per lotto, perché gli installatori e le approvazioni di progetto dipendono da spedizioni complete e documentate. Un fabbricante che elenca metodi di prova e criteri di accettazione nel preventivo tratta la qualità come parte del prodotto, ed è il partner con cui vale la pena costruire una gamma di prodotti solari.


