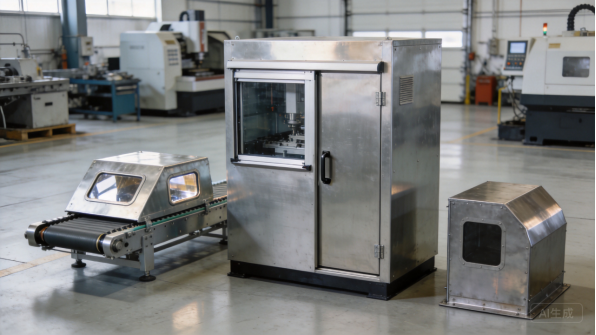
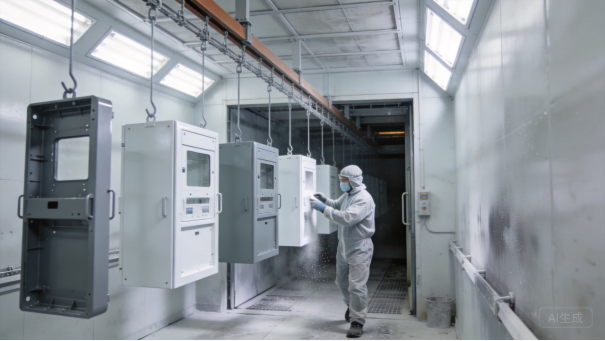
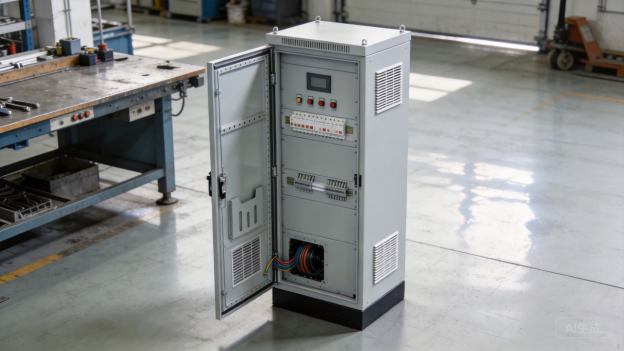
La ingeniería automotriz depende de miles de piezas metálicas conformadas que la mayoría de los conductores nunca ve: soportes que fijan componentes al chasis, refuerzos que rigidizan paneles de carrocería, bandejas que transportan baterías y protectores térmicos que resguardan el cableado del calor del sistema de escape. Estas piezas automotrices de chapa metálica se producen en volúmenes enormes, pero cada una de ellas comienza como una chapa plana de acero o aluminio que debe cortarse, conformarse, soldarse y acabarse con tolerancias ajustadas. Grand View Research rastrea el mercado de estampación automotriz como un segmento de varios miles de millones de dólares que continúa creciendo con la electrificación de los vehículos y el cambio hacia estructuras de carrocería más ligeras.
Esta guía sigue el recorrido completo de una pieza automotriz personalizada de chapa metálica en siete pasos: el producto en sí, las aplicaciones que la utilizan, la selección del material, la dificultad de producción, los plazos de entrega, estudios de caso previos y un resumen práctico. Ya sea que usted sea un proveedor de Nivel 1 que solicita soportes, un fabricante de vehículos que prototipa una bandeja para batería o una marca del mercado de reposición que lanza un kit de montaje, la información aquí presentada le ayudará a brief a un fabricante, planificar plazos realistas y evitar los tropiezos que provocan retrasos en los programas automotrices.
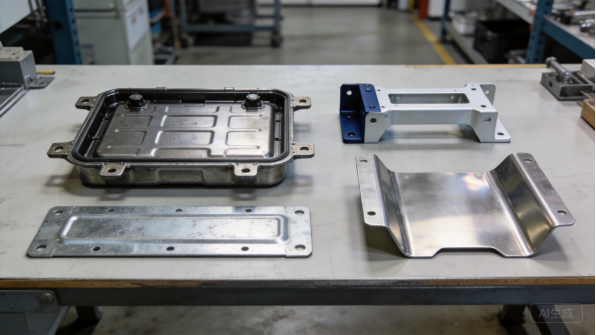
Figura 1: Piezas personalizadas de chapa metálica automotriz terminadas con acabados estructurales y protectores.
El Producto: Qué Son las Piezas de Chapa Metálica Automotriz
Definición y Componentes Típicos
Las piezas de chapa metálica automotriz son componentes conformados fabricados a partir de láminas metálicas planas y utilizados en vehículos para estructura, montaje, protección o gestión térmica. La categoría es amplia: soportes y largueros del chasis, refuerzos de puertas y capó, rieles de asientos, bandejas de baterías, protectores térmicos, protectores del tanque de combustible, componentes de suspensión y las numerosas placas y cubiertas pequeñas dentro del vano motor. Lo que las une es la ruta de fabricación: el metal plano se corta según la forma, se dobla o estampa para convertirlo en una forma tridimensional, se une cuando es necesario y se protege contra la corrosión.
Las piezas difieren ampliamente en complejidad. Un soporte sencillo puede ser una simple blanka cortada por láser con dos dobles y cuatro orificios de montaje, mientras que una bandeja para batería puede requerir una docena de paneles, insertos soldados, rebordes de sellado y un acabado en polvo o electroforético. El hilo conductor es que cada pieza debe ajustarse con precisión dentro de un ensamblaje vehicular donde los componentes adyacentes ya están ubicados por diseño, razón por la cual la exactitud dimensional es el primer requisito en cualquier cotización automotriz.
Piezas Estructurales vs. Cosméticas
Las piezas de chapa para automoción se dividen en dos grupos principales. Las piezas estructurales soportan carga: las soportes de montaje, refuerzos, largueros y bandejas deben mantener los componentes en su lugar bajo vibración, cargas de choque y ciclos térmicos. Su diseño está gobernado por los requisitos de resistencia y fatiga, y su fabricación se evalúa por la precisión dimensional, la integridad de las soldaduras y las propiedades del material.
Las piezas cosméticas y protectoras son el segundo grupo: cubiertas, protectores, forros y adornos que son visibles en el vehículo o protegen el cableado y a los ocupantes. Estas piezas se evalúan por la calidad superficial, el acabado de bordes y la apariencia tras el recubrimiento, y a menudo exigen mayor atención a las rebabas, los arañazos y un diseño compatible con la pintura. Entender a qué categoría pertenece una pieza determina las tolerancias, el material y los requisitos de inspección desde el primer presupuesto, por lo que los compradores deben indicar siempre la función y visibilidad de la pieza al solicitar una cotización.
Configuraciones y tolerancias habituales
Las tolerancias dimensionales de las piezas de chapa para automoción son más ajustadas que las de la mayoría de los productos industriales. Las posiciones de los agujeros suelen controlarse con más/menos 0,1 mm, los ángulos de brida con una fracción de grado, y la planicidad con límites específicos según el tamaño de la pieza. Estos valores son alcanzables con corte láser y plegado CNC modernos, pero requieren procesos controlados e inspección, no el criterio del operador.
Para programas de automoción, las tolerancias se definen habitualmente en un plano GD&T que sigue normas como las publicadas por SAE International y el American National Standards Institute, incluyendo referencias de datum que indican al fabricante cómo se ubica la pieza en el vehículo. Un fabricante que lee correctamente el GD&T y verifica las piezas frente a los datums entregará piezas que se ensamblan a la primera, mientras que uno que trata las tolerancias de forma laxa generará reprocesos y paradas de línea.
Prototipos y piezas personalizadas
No todas las piezas de automoción son estampados de producción en masa. Los programas de vehículos en todos los niveles necesitan prototipos: muestras preproducción para pruebas de ajuste, pequeños lotes para ensayos de durabilidad, y soportes personalizados para vehículos especiales, automovilismo y proyectos de restauración. El corte láser y el plegado CNC hacen que estas piezas sean rentables en cantidades de una a varios miles, razón por la cual los talleres de fabricación trabajan junto a las plantas de estampación en la cadena de suministro automoción.
Un buen programa de prototipos valida más que la geometría. Confirma que la pieza puede formarse sin agrietarse, que las uniones soldadas son accesibles, que el recubrimiento se adherirá en los bordes y que la secuencia de ensamblaje funciona en el vehículo. Detectar estos problemas en muestras tarda días; detectarlos después de haber comprometido las herramientas de producción tarda semanas y requiere modificaciones en las herramientas.
Casos de uso y aplicaciones
Programas de producción OEM
Los fabricantes de equipo original (OEM) ejecutan los programas de mayor volumen para piezas de chapa, desde componentes de la estructura de la carrocería hasta soportes bajo el capó. Los programas OEM se caracterizan por volúmenes anuales que van de decenas de miles a millones de unidades, estrictos requisitos de documentación y calendarios de entrega vinculados a la producción de vehículos. La mayoría de las piezas OEM se estampam en troqueles dedicados, pero los talleres de fabricación suministran piezas de prototipo, variantes de bajo volumen y cantidades adicionales durante la rampa de producción.
Para un fabricante, el trabajo OEM significa documentación tanto como mecanizado: certificados de material, informes dimensionales, planes de control de procesos y trazabilidad hasta los lotes de bobina o planchuela. Los compradores OEM suelen requerir un sistema de calidad alineado con IATF 16949, el estándar internacional de gestión de la calidad automotriz, y auditan a los proveedores antes de iniciar la producción, por lo que la documentación del fabricante debe ser tan confiable como sus máquinas.
Estos programas también generan oportunidades para los fabricantes durante la preproducción: construcción de prototipos para pruebas, suministro de piezas de servicio para los primeros vehículos y cobertura de brechas temporales de capacidad mientras se transfieren troqueles entre plantas. Un fabricante que se desempeña bien en esos roles suele ser invitado a licitar el programa de producción en sí.
Componentes de proveedores de Nivel 1 y Nivel 2
La cadena de suministro por debajo del OEM es donde la fabricación personalizada está más activa. Los proveedores de Nivel 1 integran sistemas como asientos, módulos de refrigeración y paquetes de baterías, y adquieren cientos de soportes, bandejas, cubiertas y protectores individuales a fabricantes de Nivel 2. Estas piezas suelen estar definidas por los dibujos del proveedor de Nivel 1, y las cantidades oscilan entre lotes piloto de unas pocas cientos de unidades y volúmenes anuales de 50,000 a 500,000 unidades.
Los fabricantes de nivel 2 compiten en precisión, tiempo de entrega y flexibilidad. Como los proveedores de nivel 1 gestionan muchos programas, valoran un fabricante que pueda cotizar a partir de un dibujo en días, entregar muestras en semanas y escalar la producción sin modificar las tolerancias. La relación suele documentarse mediante un acuerdo de calidad, un plan de control e inspecciones periódicas de primera pieza que mantienen alineados a ambos lados a medida que cambian los volúmenes.
Repuestos y piezas de posventa
Los programas de posventa dan servicio a la demanda de reparación y reemplazo: paneles de reparación por colisión, soportes de repuesto, piezas de enganche para remolques y kits de montaje de accesorios vendidos a través de distribuidores de piezas y canales de comercio electrónico. Los volúmenes son menores y más erráticos que la producción OEM, y el tiempo hasta el mercado es crítico porque los productos de posventa suelen lanzarse junto con un nuevo modelo de vehículo para capturar la demanda inicial.
Las piezas de posventa también enfrentan demandas únicas de calidad. Un soporte de repuesto debe atornillarse directamente al vehículo sin modificaciones, lo que requiere posiciones precisas de los orificios y geometría de las bridas medida a partir de la pieza original. El ajuste y el acabado importan comercialmente, porque los consumidores comparan las piezas de posventa con la calidad OEM, y la durabilidad del recubrimiento afecta las reclamaciones de garantía en regiones de cinturón salino, por lo que las decisiones sobre materiales y acabados tienen consecuencias directas en el negocio.
Vehículos eléctricos y programas de nueva energía
La electrificación ha creado familias enteras de nuevas piezas de chapa metálica. Los bandejas y envolentes de batería protegen las celdas y el hardware de gestión térmica, los soportes del motor soportan el peso del tren motriz y las cubiertas protegen el cableado de alta tensión. NHTSA y los reguladores globales someten estos componentes a requisitos de choque, vibración y térmicos, lo que impulsa la selección de materiales hacia aceros de alta resistencia y aluminio con soldadura controlada.
Los programas de VE también cambian la economía de la producción. Los volúmenes de bandejas de batería son grandes pero los diseños cambian rápidamente, por lo que los fabricantes que combinan flexibilidad de bajo volumen con procesos escalables tienen alta demanda. La gestión térmica, el sellado y la protección contra la corrosión son críticos, y las piezas suelen requerir pruebas de hermeticidad, pruebas de niebla salina y verificación dimensional estricta, lo que hace que la capacidad de prueba del socio de fabricación sea tan importante como sus máquinas.
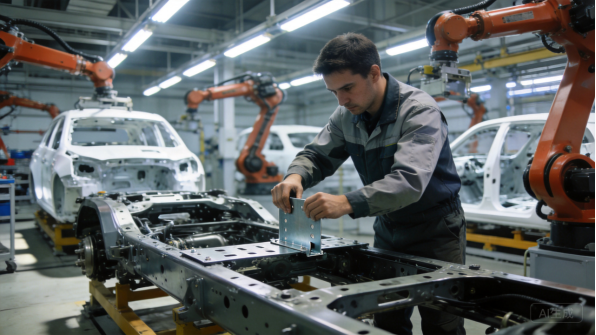
Figura 2: Las bridas y refuerzos de chapa metálica se integran en las líneas de ensamble de vehículos.
Selección de materiales
Acero laminado en frío y galvanizado
El acero laminado en frío es el material por defecto para soportes, refuerzos y cubiertas automotrices donde la resistencia es adecuada y el costo importa. Los grados DC01 y DC04 se forman y soldan de forma predecible, y sus propiedades mecánicas están documentadas en la base de datos de materiales de MatWeb para comparación directa entre proveedores. Las piezas laminadas en frío deben protegerse contra la corrosión, normalmente con galvanizado electrodepositado, recubrimiento en polvo o e-coat.
El acero galvanizado añade un recubrimiento de zinc que protege los bordes cortados mediante acción sacrificial, y la Asociación Americana de Galvanizadores documenta la larga vida útil de los recubrimientos de zinc ante la exposición atmosférica. Para las piezas bajo vehículo expuestas a sal de carretera y agua, el acero galvanizado o con recubrimiento de zinc suele ser la opción más rentable, aunque la soldadura requiere preparación para evitar porosidad y humos de zinc.
Acero de Alta Resistencia y Acero de Alta Resistencia Avanzado
La ligereza vehicular ha impulsado el uso de acero de alta resistencia (HSS) y acero de alta resistencia avanzado (AHSS) en soportes, refuerzos y paneles estructurales. Grados como DP600 y DP780 ofrecen límites elásticos dos a tres veces superiores a los del acero dulce, lo que permite secciones más delgadas que ahorran peso sin sacrificar el desempeño en choque. El compromiso es la formabilidad: estos grados tienen mayor recuperación elástica, se agrietan en radios más cerrados y exigen mayor fuerza de prensa o parámetros de doblado CNC más cuidadosos.
Los talleres que trabajan AHSS necesitan experiencia en compensación de recuperación elástica, calidad de borde y rutinas de soldadura diseñadas para composiciones químicas de alta resistencia. El punzonado de agujeros y el corte láser deben evitar microfisuras en los bordes que puedan iniciar fallas por fatiga. Los compradores deben confirmar que el fabricante ha procesado el grado especificado antes, porque las diferencias de comportamiento entre acero dulce y AHSS son significativas en producción.
Acero Inoxidable
El acero inoxidable, principalmente grados 304 y 316, aparece en componentes automotrices donde importa la corrosión, el calor o la apariencia: protectores de escape, protectores térmicos, componentes para vehículos marinos y detalles decorativos. SSINA proporciona orientación para selección de grados en ambientes exteriores y corrosivos, y el grado 316 añade molibdeno para resistencia a cloruros en condiciones costeras y de sal en carretera.
El acero inoxidable es más costoso y más difícil de conformar que el acero al carbono, y requiere un manejo dedicado para evitar la contaminación por herramientas de acero al carbono, lo cual puede provocar óxido superficial. Para protectores térmicos, el acero inoxidable es valioso porque mantiene la resistencia a altas temperaturas donde el acero al carbono recubierto se degradaría. Los compradores deben ponderar el costo adicional del material frente a la vida útil y las consecuencias de una falla en la aplicación específica.
Aleaciones de aluminio
El aluminio, en particular las aleaciones 5052 y 6061, se usa para soportes, bandejas de baterías y estructuras livianas. Tiene aproximadamente una tercera parte del peso del acero, conduce bien el calor y resiste la corrosión de forma natural, lo que lo hace atractivo para carcasas y componentes de baterías de vehículos eléctricos donde el peso es crítico. Las propiedades mecánicas del aluminio están ampliamente documentadas en referencias de ingeniería como AZoMaterials, que publica guías de selección de aleaciones y propiedades.
El aluminio exige un procesamiento diferente: la soldadura requiere control de entrada de calor para evitar distorsión y pérdida de resistencia, el conformado necesita radios de dobles mayores, y la corrosión galvánica debe gestionarse en uniones con sujetadores de acero. El anodizado o el recubrimiento de conversión protegen las superficies, y el recubrimiento en polvo aporta color y durabilidad. Las piezas de aluminio son más costosas por kilogramo que el acero, pero pueden ser competitivas por pieza cuando los objetivos de peso son obligatorios.
Recubrimientos y protección contra corrosión
La protección contra la corrosión es una especificación, no un valor por defecto. Las opciones incluyen el galvanizado electrolítico y el galvanizado en caliente para acero, el recubrimiento e-cat para cobertura uniforme en cavidades internas, el recubrimiento en polvo para acabados exteriores duraderos y el anodizado para aluminio. Las normas de ensayo como la exposición a niebla salina, publicada por ASTM International, permiten a los compradores verificar que un sistema de recubrimiento cumple el objetivo para el entorno de servicio esperado del vehículo.
La elección del recubrimiento afecta el diseño mismo: las formas de rosca, las ubicaciones de soldadura y las superficies de ensamblaje deben acomodar el espesor del recubrimiento, y puede requerirse enmascaramiento donde el contacto eléctrico a masa o las características de ajuste por presión necesiten metal expuesto. Un fabricante que aplica el recubrimiento en casa o con un socio estrechamente gestionado puede controlar la secuencia, mientras que uno que subcontrata el acabado pierde el control del cronograma. Para trabajo automotriz, documentar el espesor del recubrimiento y la adherencia por lote es esperado, no opcional.
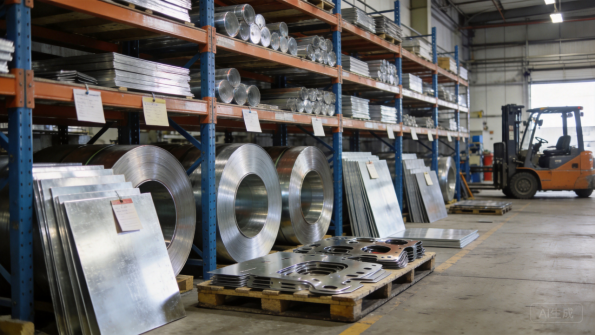
Figura 3: Bobinas de materia prima y blankouts cortados para producción de chapa automotriz.
Dificultad de producción
Corte por láser y blanking
La mayoría de las piezas de chapa automotriz comienzan como blank planos, y el corte por láser es la forma más flexible de producirlas en volúmenes bajos y medios. Los sistemas láser de fibra cortan acero al carbono, inoxidable y aluminio con bordes limpios y tolerancias alrededor de ±0,1 mm. En XHX Metal, dos máquinas de corte láser de fibra de 6 kW entregan una precisión de posicionamiento de ±0,01 mm, lo cual es importante para patrones de agujeros que deben alinearse con los puntos de montaje del vehículo.
La calidad del corte afecta directamente los pasos siguientes. Las rebabas en los bordes pueden dañar los sellos o herir a los ensambladores, las microgrietas originadas por el corte térmico pueden debilitar aceros de alta resistencia, y los puntos de perforación deben ubicarse en zonas no críticas. El software de nesting minimiza el desperdicio entre familias mixtas de piezas, y los parámetros de corte se ajustan según material y espesor, por lo que la experiencia del fabricante en corte se refleja en el costo y la calidad de la pieza.
Plegado CNC y recuperación elástica
El plegado convierte chapas planas en soportes, canaletas y bandejas, y es donde aparecen errores geométricos. Cada pliegue comprime la superficie interna y estira la superficie externa, y el material recupera elásticamente su forma cuando se retira el punzón. El regreso elástico es mayor en acero de alta resistencia y aluminio, por lo que los programas de plegado deben compensarlo, o el ángulo de aleta quedará incorrecto varios grados. Engineers Edge publica referencias de compensación de plegado y deducción de plegado utilizadas para desarrollar chapas y predecir dimensiones finales.
Las plegadoras CNC modernas con calibradores traseros programables y sensores de ángulo mantienen resultados consistentes entre lotes, y los operadores verifican las primeras piezas contra el plano antes de la producción. Para piezas automotrices, las verificaciones críticas son la altura de la aleta, las distancias agujero-plegado, y la posición de los agujeros con respecto a las superficies plegadas, porque el ensamblaje depende de todas ellas. La capacidad del proceso, no solo la capacidad de una muestra individual, es lo que auditan los compradores automotrices.
Estampado, Soldadura y Ensamblaje
Para volúmenes superiores a aproximadamente 20.000 piezas por año, los troqueles de estampado producen soportes y paneles más rápido y a menor costo unitario que el corte láser y el plegado. El desarrollo de troqueles añade cuatro a ocho semanas de tiempo de entrega y una inversión significativa en herramienta, pero se compensa con tiempos de ciclo de segundos por pieza. Muchos fabricantes ofrecen ambas rutas, prototipando en láser y plegado, luego pasando a troqueles una vez que los volúmenes lo justifiquen.
La soldadura une soportes a paneles, fija inserts y cierra bandejas. TWI Global proporciona orientación técnica sobre procesos de soldadura automotriz, que incluyen soldadura MIG y soldadura por puntos de resistencia, control de la entrada de calor y gestión de la distorsión. Los dispositivos de fijación mantienen las piezas en la geometría correcta durante la soldadura, y la calidad de la soldadura se verifica mediante inspección visual, seccionamiento o ensayos no destructivos, según la función de seguridad de la pieza. Para bandejas de baterías y carcasas selladas, la prueba de fugas se realiza después de la soldadura.
Control de Calidad y Pruebas
El control de calidad automotriz comienza con la primera pieza: una inspección dimensional completa de la muestra inicial según el plano, a menudo en una máquina de medición por coordenadas, con un informe enviado al comprador. Los lotes de producción luego siguen un plan de control que incluye muestreo, verificaciones en proceso y registro de datos. Los certificados de material deben acompañar a cada lote, trazando las piezas hasta lotes específicos de bobina o plancha.
Las pruebas dependen de la función de la pieza. Las partes estructurales pueden requerir verificación de dureza o tracción, las carcasas selladas requieren prueba de fugas, y los componentes para exteriores requieren pruebas de niebla salina y verificación del espesor del recubrimiento. Los estándares de documentación siguen la práctica automotriz, incluyendo presentaciones estilo PPAP cuando el comprador las solicite. Un fabricante que trata la documentación como parte del producto, no como mero trámite, es quien aprobará una auditoría automotriz.
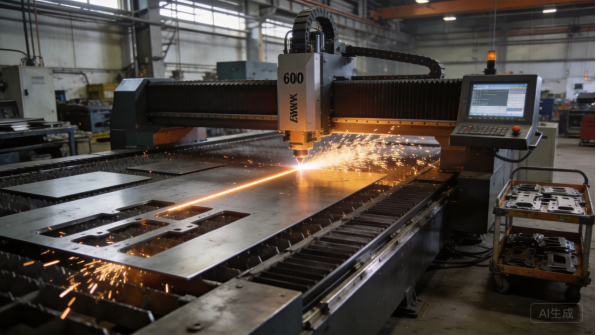
Figura 4: El corte por láser de fibra produce piezas precisas para soportes, bandejas y refuerzos.
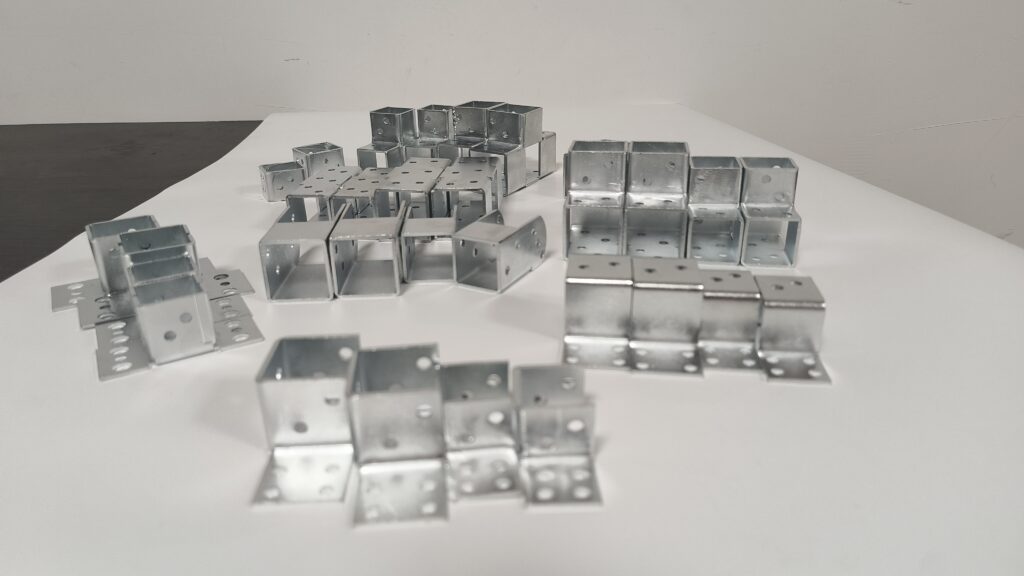
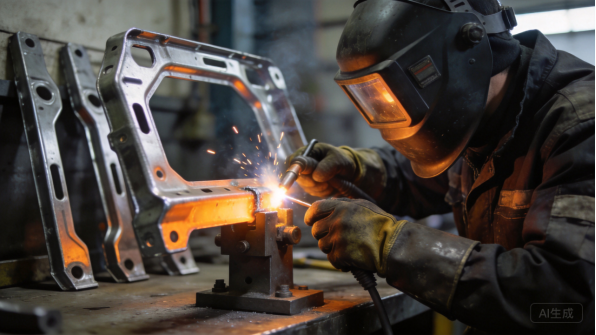
Figura 6: La soldadura controlada y el uso de dispositivos de fijación mantienen las piezas automotrices resistentes y dimensionalmente estables.
Plazos de Producción
Solicitud de Cotización, Revisión de Ingeniería y Prototipos
Un programa de chapa metálica automotriz comienza con una solicitud de cotización: modelo 3D, plano, especificación del material, cantidad y plazo objetivo. El equipo de ingeniería del fabricante revisa el diseño para verificar su fabricabilidad, comprobando radios de doblado, longitudes de aleta, distancias entre orificios y acumulaciones de tolerancias, y devuelve una cotización con observaciones en uno a tres días hábiles. Los prototipos se entregan luego en cinco a doce días hábiles para soportes y cubiertas típicas, y un poco más tiempo para conjuntos de múltiples piezas.
La revisión de ingeniería es donde los compradores automotrices obtienen el mayor valor. Un fabricante que señala un radio no formable o una indicación de planitud irreal antes de que exista el herramental previene semanas de retraso posteriormente. La retroalimentación del prototipo debe incluir notas de ajuste, cambios sugeridos en el plano y cualquier sustitución de material, para que el comprador pueda aprobar la configuración final con información completa.
Herramental y Configuración del Proceso
Si los volúmenes lo justifican para estampado o fijaciones dedicadas, el desarrollo de herramientas sigue a la aprobación del prototipo. Los troqueles de estampado típicamente toman de cuatro a ocho semanas con pruebas y aprobación de muestras, mientras que las fijaciones de soldadura y los galgas de inspección pueden fabricarse en una a dos semanas. El fabricante debe proporcionar un cronograma de herramientas con hitos, para que el comprador pueda planificar la fecha de inicio de producción con precisión.
La configuración del proceso incluye programas de plegado, programas de soldadura y rutinas de inspección, todos documentados en el plan de control. Las piezas piloto del proceso de producción, no de las herramientas del prototipo, se inspeccionan según el plano, y cualquier discrepancia se resuelve antes de iniciar los lotes. Los compradores deben esperar evidencia fotográfica y dimensional en esta etapa, y el fabricante debe estar dispuesto a ajustar hasta que la pieza cumpla con la especificación.
Lotes de Producción y Planificación de Volúmenes
Los tiempos de entrega de producción típicos son de 15 a 30 días hábiles para lotes desde unas pocas cientos hasta varios miles de piezas, con acabado, recubrimiento y pruebas consumiendo la mayor parte de ese tiempo. Los volúmenes anuales más grandes se programan en lotes mensuales o trimestrales para que el comprador reciba las piezas en línea con las necesidades de ensamblaje sin inmovilizar capital en inventario.
El intercambio de pronósticos es la herramienta más efectiva para mantener estables los tiempos de entrega automotrices. Cuando los compradores comparten pronósticos giratorios, la fábrica reserva material, programa la capacidad de acabado y solicita con anticipación artículos de largo plazo de entrega, como grados especiales de acero o colores personalizados de polvo. La disponibilidad de material suele ser el factor determinante: el acero laminado en frío estándar y galvanizado está disponible, mientras que los grados AHSS, templajes de aluminio y bobinas de acero inoxidable pueden requerir de una a dos semanas de tiempo de entrega.
Un cronograma de producción claro con fechas de hito acordadas también permite a ambas partes gestionar el cuello de botella de acabado, ya que las líneas de recubrimiento en polvo y e-coat operan en ciclos fijos de lotes que no pueden comprimirse sin comprometer la calidad. Los compradores deben acordar fechas de hito, no solo una fecha final de entrega, para que los retrasos en recubrimiento, pruebas y embalaje sean visibles con suficiente anticipación para corregirlos.
Embalaje, Logística y Documentación
Las piezas automotrices se envían en empaque protector adaptado a cada componente: envoltura individual, separadores de espuma y material de amortiguación que evita daños superficiales durante el tránsito. Para las piezas que serán recubiertas tras su llegada, la protección de bordes es crítica, y en envíos al extranjero, el papel antioxidante o la película VCI protegen contra la condensación en los contenedores. El fabricante debe proporcionar las dimensiones de la caja, el peso bruto y fotografías de carga para la planificación del flete.
La documentación acompaña a cada envío: listas de empaque, certificados de material, informes de inspección y cualquier documentación de calidad solicitada, como declaraciones PPAP o IMDS para materiales automotrices. Los compradores deben confirmar el conjunto de documentación durante la cotización, ya que la falta de certificados en aduanas o en la entrada de la planta puede detener un envío incluso cuando las piezas son impecables.
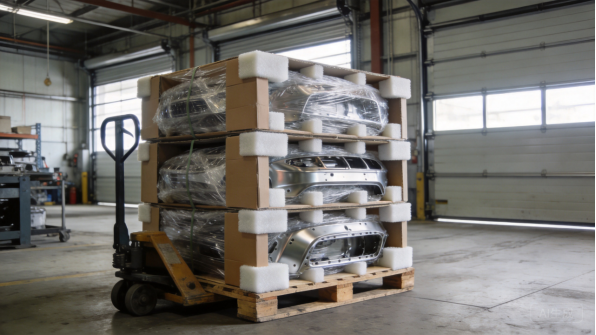
Figura 7: El empaque protector mantiene seguras las piezas automotrices terminadas desde la fábrica hasta el destino.
Estudios de Casos Anteriores
Programa de Bandeja de Batería para VE
Un programa de vehículo eléctrico requería una bandeja de batería ligera de aluminio con pestaña perimetral sellada, soportes de montaje y insertos roscados, entregada como un ensamblaje completo. El cliente proporcionó un archivo STEP y un peso objetivo, y el equipo de ingeniería rediseñó la disposición del panel para corte láser y plegado CNC, preservando la geometría de la pestaña de sellado. La soldadura se realizó en un dispositivo con control de entrada de calor para mantener la bandeja plana dentro de las especificaciones.
El programa entregó prototipos en dos semanas, seguidos de lotes de producción con pruebas de hermeticidad e informes dimensionales en cada lote. La bandeja fue posteriormente adaptada para una segunda variante de vehículo modificando las posiciones de los soportes, demostrando cómo un diseño modular reduce el costo de variaciones de modelo. El cliente ahora programa lanzamientos mensuales contra un pronóstico continuo.
Proveedor de Nivel 1: Soportes Estructurales
Un proveedor de Nivel 1 que producía módulos de asientos y enfriamiento necesitaba una familia de soportes de acero galvanizado con posiciones de orificios dentro de ±0,1 mm, entregados en volúmenes mensuales de aproximadamente 8.000 unidades. Las piezas se prototiparon en corte láser y plegado CNC, y las primeras piezas se inspeccionaron en una máquina de medición por coordenadas según el dibujo de GD&T del proveedor.
El proceso de producción utilizó programas de plegado dedicados y accesorios de inspección, con certificados de material trazables a cada bobina. Dado que las líneas de ensamblaje del proveedor operan según cronograma, la entrega puntual y la calidad consistente fueron los criterios de evaluación, y el programa ha continuado por tres años con una tasa de defectos inferior al objetivo acordado. La relación se amplió para incluir una segunda familia de soportes bajo el mismo sistema de calidad.
Piezas de Refuerzo para Vehículos Comerciales
Un fabricante de vehículos comerciales necesitaba placas de refuerzo y largueros transversales de acero de 4 mm a 6 mm para chasis de camión. El desafío era el tamaño y el peso: las placas grandes son difíciles de manejar, cortar y conformar de manera consistente, y las piezas soportan cargas estructurales que requieren documentación de calidad de soldadura y certificación del material.
XHX Metal produjo las piezas en accesorios dedicados con un plan de manejo para blunks grandes, y cada lote incluyó reportes dimensionales y documentación de soldadura. El fabricante ahora ordena la familia de refuerzos dos veces al año en cantidades de contenedor, y el plan de embalaje protege las piezas pesadas durante el transporte marítimo. El programa demuestra cómo los talleres de fabricación apoyan a los vehículos comerciales donde los volúmenes son moderados pero las exigencias de calidad son altas.
Marca del Mercado de Repuestos: Kits de Montaje Personalizados
Una marca del mercado de repuestos necesitaba un kit de montaje para un modelo de SUV popular: cuatro soportes, un protector térmico y material de fijación, vendido a través de comercio electrónico con un precio de venta al público objetivo. Los kits debían adaptarse al vehículo sin modificaciones, lo que requería geometríareverse ingenierizada con precisión y posiciones de orificios medidas a partir de un vehículo original.
El prototipo se ajustó al vehículo de prueba del cliente antes de la producción, confirmando los puntos de montaje y los Clearances, y las piezas terminadas utilizaron recubrimiento en polvo coincidente con el color de la marca. El kit se lanzó con un primer pedido de 500 unidades y creció hasta pedidos mensuales a medida que el producto se listaba en canales adicionales. Para el comprador, todo el ciclo de desarrollo desde el dibujo hasta el lanzamiento took under six weeks.
El programa del kit también destacó el valor de la disciplina de ingeniería inversa: cada posición de orificio fue medida a partir de un vehículo de producción, y el prototipo se ajustó dos veces antes de la aprobación de herramientas. Esa atención al detalle previno quejas de ajuste en la venta al detal y mantuvo positivas las primeras reseñas de clientes, que es exactamente lo que necesita una marca al lanzar un producto accesorio.
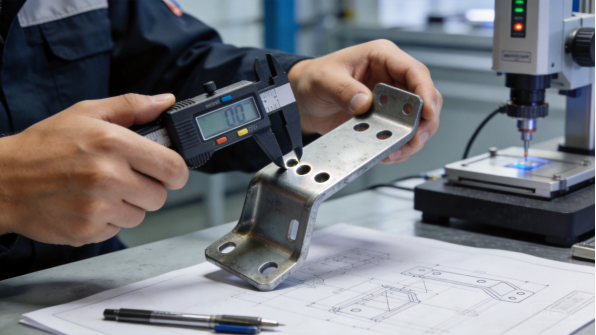
Figura 8: La inspección dimensional verifica las piezas automotrices antes del envío.
Resumen y Próximos Pasos
Conclusiones Clave
Las piezas de chapa para automoción parecen simples pero presentan requisitos exigentes: tolerancias ajustadas, trazabilidad del material, soldadura controlada y calidad documentada. La decisión del material determina tanto el rendimiento como el coste, desde acero dulce para soportes hasta AHSS y aluminio para estructuras ligeras, y los recubrimientos deben especificarse para el entorno real de servicio en lugar de suponerlos. La dificultad de producción se concentra en el control del springback, la distorsión por soldadura y la verificación de primera pieza, que es exactamente donde los talleristas experimentados demuestran su valor.
Los plazos de entrega siguen un camino predecible: revisión de ingeniería en días, prototipos en una a dos semanas, ferramental en cuatro a ocho semanas cuando es necesario, y producción en tres a cuatro semanas por lote. El intercambio de pronósticos y una documentación clara mantienen ese camino estable. Los compradores que definan el material, las tolerancias y la documentación antes de la cotización siempre tendrán programas más fluidos que aquellos que descubran los requisitos una vez iniciada la producción.
Por qué XHX Metal
XHX Metal es un fabricante de chapa de propiedad privada en Dongguan, China, con una fábrica de 2.000 metros cuadrados, aproximadamente 30 empleados y una capacidad anual superior a 500.000 piezas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015 con certificaciones CE y SGS, y produce carcasas, soportes, bandejas y cubiertas relacionados con la automoción para clientes de exportación con embalaje diseñado para carga marítima. Dos máquinas de corte láser de fibra de 6kW, plegadoras CNC, soldadura TIG y MIG, y una línea de acabado cubren todo el proceso bajo un mismo techo.
La empresa acompaña a los compradores desde la revisión de diseño hasta la producción, proporciona informes de inspección de primera pieza y certificados de material, y coordina pruebas de terceros como cámara de niebla salina y verificación dimensional cuando se requiere. Para programas de automoción, los compradores pueden revisar los servicios de fabricación de chapa y páginas de productos, y el equipo estructurará las cotizaciones, la documentación de calidad y los cronogramas de entrega según las necesidades del programa.
Cómo Iniciar su Proyecto
Empezamos con un archivo STEP o STP y un dibujo técnico que indique material, espesor, acabado, tolerancia y cantidad. Si el diseño no está finalizado, envíe fotos o bocetos, el peso objetivo, el entorno de trabajo y el volumen anual, y nuestro equipo de ingeniería le recomendará un diseño fabricable. El recorrido típico es: revisión de ingeniería, cotización, prototipo, inspección de primera pieza, producción y envío, con comunicación clara en cada hito.
Para hablar sobre un programa de chapa automotriz, contacte a Barry al +86 13244963694 o a sales01@xinghaoxin.com, o envíe su diseño a través del sitio web de XHX Metal. Con requisitos claros y el socio adecuado, una pieza de chapa automotriz personalizada pasa del dibujo a producción en semanas, con documentación que supera las auditorías más exigentes de los compradores.
Qué preguntar a un fabricante
Antes de realizar un pedido, haga estas tres preguntas al fabricante: qué materiales y espesores maneja regularmente, cómo verifica las primeras piezas y las muestras de producción, y qué documentación proporciona con cada envío. Las respuestas revelarán si el taller cuenta con la disciplina de proceso que requieren los programas automotores o si aprenderá gestión de calidad en su proyecto.
También confirme las capacidades de ensayo, ya sea propias o a través de un laboratorio designado, porque los informes de corrosión por niebla salina, pruebas de estanqueidad y verificaciones dimensionales solo tienen valor cuando el comprador conoce exactamente qué se probó y cómo. Un fabricante que cotiza ensayos de manera vaga generalmente entregará evidencia vaga; en cambio, aquel que enumera métodos de ensayo y criterios de aceptación en la cotización considera la calidad como parte integral del producto.