Ein praktischer technischer Leitfaden von XHX Metal für Medizinprodukte-OEMs, F&E-Teams und Einkaufsfachleute
1. Produktübersicht: Was sind Medizinproduktegehäuse?
1.1. Was ein Gehäuse tatsächlich leistet
Ein Medizinproduktegehäuse ist die schützende Umhüllung, die Elektronik, Netzteile, Sensoren, Displays und Anschlüsse eines Medizinprodukts umgibt. Es ist nicht einfach nur ein Behälter: Es ist eine tragende, sicherheitsrelevante Komponente, die Gewichte aufnimmt, Wärme managt, empfindliche Schaltkreise vor elektromagnetischen Störungen abschirmt und den Benutzer von spannungsführenden Teilen isoliert. Bei Patient monitoring-Geräten, Infusionspumpen, Diagnosewagen, Labore analyzern und Bildgebungskonsoles definiert das Gehäuse, wie sich das Gerät für den Kliniker anfühlt, wie sicher es funktioniert und wie leicht es zu reinigen, zu warten und zu aktualisieren ist. Die Blechfertigung ist der gebräuchlichste Weg für diese Gehäuse, da sie Maßgenauigkeit, mechanische Festigkeit und kontrollierte Oberflächenqualität in einem wiederholbaren Fertigungsprozess kombiniert.
Aus ingenieurtechnischer Sicht muss das Gehäuse mehrere Aufgaben gleichzeitig erfüllen. Es schützt die Elektronik vor Staub, Flüssigkeitsschäden und versehentlichen Stößen; es stützt interne Baugruppen mit genauen Befestigungsmerkmalen; es bietet Durchgängigkeit bei Erdung und Abschirmung; und es schafft die Schnittstelle, die Benutzer anfassen, tragen und montieren. Ein schlecht ausgelegtes Gehäuse kann zu EMC-Störungen, Überhitzung, Wassereintritt oder mechanischem Lärm führen – alles Probleme, die nach der Markteinführung des Geräts schwierig und kostspielig zu beheben sind. Daher behandeln Medizinprodukte-OEMs das Gehäuse als Teil der Produktarchitektur und nicht als nachgelagerten kosmetischen Schritt.
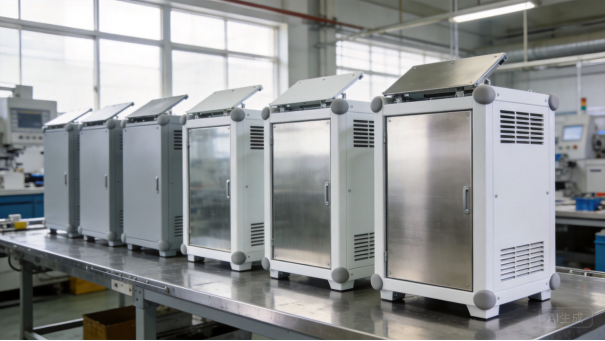
Individuelle Blechgehäuse für Medizinprodukte auf einem Fabrik-Inspectionstisch.
1.2. Gehäusetypen im medizinischen Produktportfolio
Medizinprodukte umfassen eine extrem große Bandbreite an Formen und Größen, sodass ihre Gehäuse ebenfalls sehr unterschiedlich ausfallen. Ein handheld Vitalparameter-Monitor benötigt vielleicht ein kompaktes Aluminiumgehäuse mit einem Gewicht von weniger als 500 Gramm, während eine CT-Arbeitsplatzkonsole große pulverbeschichtete Stahlpaneele, einen tragenden Rahmen, Kabelmanagement und eine Displayhalterung erfordert. Zu den gängigen Blechkomponenten gehören Chassis und Backplanes, Frontblenden, obere und seitliche Abdeckungen, Montagehalterungen, Traggriffe, Gerätewagen und Schutzzargen. Selbst ein einzelnes Produkt kombiniert oft mehrere bearbeitete Teile: eine 1,2 mm dicke Aluminium-Frontplatte, ein 1,5 mm starkes Stahl-Innen-Chassis, dünne Halterungen für Leiterplatten sowie eine belüftete Abdeckung für das Netzteil.
Diese Gehäusetypen erzeugen sehr unterschiedliche Fertigungsherausforderungen. Tragbare Geräte benötigen dünne Materialien, geringes Gewicht und präzise Passformen; Laborgeräte für den Tischbedarf brauchen steife Rahmen und genaue Montagefeatures; Bildgebungs- und Überwachungsgeräte erfordern große ebene Flächen mit kontrollierter Verzug. Manche Produkte werden aus Dutzenden von Umformteilen montiert, andere verwenden ein tiefgezogenes oder geschweißtes Chassis. Für ein medizinisches OEM bestimmt die Gehäuseart die Werkzeugausstattung, den Prozessablauf, den Inspektionsplan und die Lieferzeit – die Produktdefinition muss daher vor Beginn der Fertigung klar definiert sein.
1.3. Normen, die das Design prägen
Gehäuse für Medizinprodukte unterliegen einem dichten Netzwerk aus regulatorischen und technischen Anforderungen. Die wichtigste internationale Referenz ist IEC 60601-1, das die grundlegenden Sicherheitsanforderungen und die wesentlichen Leistungsmerkmale medizinischer elektrischer Geräte abdeckt, einschließlich Kriech- und Kletterabständen, Erdung, Schutz vor Eindringen von Fremdkörpern und der mechanischen Festigkeit von Gehäusen. Das Risikomanagement folgt ISO 14971, und Qualitätsmanagementsysteme für Hersteller folgen ISO 13485. Geräte, die in den Vereinigten Staaten vertrieben werden, müssen außerdem nach den von der FDAdurchgesetzten Qualitäts-systemvorschriften hergestellt werden, die kontrollierte Prozesse, validierte Verfahren und nachverfolgbare Aufzeichnungen für sicherheits- und leistungsrelevante Komponenten erwarten.
Für einen Blechlieferanten bedeuten diese Standards praktische Verpflichtungen. Werkstoffnachweise müssen Sorte und Dicke nachweisen; Maßprüfberichte müssen zeigen, dass die Befestigungsmerkmale der Zeichnung entsprechen; die Oberflächenbehandlung muss den vom Kunden angegebenen Reinigungsmitteln standhalten; und der Produktionsprozess muss kontrolliert und dokumentiert sein. Das Gehäuse ist häufig Teil der Produktionsnachweisdatei, daher ist ein Hersteller, der keine Aufzeichnungen liefern kann, kein tragfähiger Partner. XHX Metal unterhält ein ISO 9001:2015-Qualitätsmanagementsystem und arbeitet mit medizinischen OEMs zusammen, um das Prüf- und Dokumentationspaket bereitzustellen, das deren Regulatory-Team benötigt.
1.4. Warum Blech der Standardwerkstoff für komplexe Geräte ist
Blech bleibt der Standardwerkstoff für Gehäusungen medizinischer Geräte, weil es Probleme löst, die Kunststoffe nicht bewältigen. Metall bietet eine natürliche elektromagnetische Abschirmung, was kritisch ist, wenn Motoren, Pumpen und drahtlose Sender im selben Gehäuse arbeiten. Es leitet Wärme von Netzteilen und Prozessoren ab, sodass das Gehäuse als passiver Kühlkörper fungieren kann. Es weist ein hohes Festigkeits-Gewichts-Verhältnis auf, sodass dünne Aluminiumpaneele Elektronik schützen können, ohne ein tragbares Gerät schwer zu machen. Es ist außerdem reinigbar: Eine ordnungsgemäß bearbeitete Metalloberfläche widersteht Desinfektionsmitteln, nimmt keine Flüssigkeiten auf und kann in einem klinischen Umfeld abgewischt werden.
Ebenso wichtig ist, dass Blech skalierbar ist. Laserschneiden, CNC-Biegen und Schweißen können ein einzelnes Prototypenteil herstellen und dann mit derselben Konstruktion und demselben Prozess auf Tausende von Teilen hochfahren. Die Werkzeugherstellung ist im Vergleich zum Spritzguss相对 sederhana, sodass Konstruktionsiterationen schneller und kostengünstiger sind. Diese Kombination aus Abschirmung, thermischer Leistung, mechanischer Festigkeit, Reinigbarkeit und Fertigungsflexibilität erklärt, warum die meisten seriösen medizinischen Geräte weiterhin ein Metallchassis oder -gehäuse verwenden, auch wenn aus ästhetischen Gründen Kunststoffabdeckungen hinzugefügt werden.
1.5. Die Rolle von XHX in der medizinischen Lieferkette
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) ist ein in Privatbesitz befindliches Unternehmen, das sich auf die Herstellung und Bearbeitung von Gehäusen, Chassis und Rahmen aus Blech für medizinische, telekommunikationstechnische, industrielle und Rechenzentrums-Ausrüstungen spezialisiert hat. Die Fabrik in Dongguan umfasst etwa 2.000 Quadratmeter, beschäftigt rund 30 Mitarbeiter und verfügt über eine jährliche Kapazität von etwa 500.000 Teilen. Die Produktion dreht sich um zwei 6 kW Faserlaser-Schneidmaschinen, CNC-Biegemaschinen, TIG-, MIG- und Laserschweißstationen, eine automatische Entgratungsanlage sowie CNC-Bearbeitungszentren, allesamt unterstützt durch ein ISO 9001:2015 Qualitätsmanagementsystem.
Für medizinische OEMs arbeitet das Unternehmen als Verlängerung des Engineering-Teams. XHX prüft Zeichnungen auf Herstellbarkeit, empfiehlt Material- und Oberflächenausführungen, fertigt Prototypen und Erstserien, steuert die Serienproduktion und liefert die für regulatorische Unterlagen erforderlichen Maßprotokolle sowie Materialzertifikate. Die folgenden Abschnitte erläutern, wie medizinische Gehäuse eingesetzt werden, welche Materialien geeignet sind, wo die Fertigung anspruchsvoll ist, wie lange die Lieferzeiten sind und wie reale Projekte aussehen, damit Käufer wissen, was sie vorbereiten müssen, bevor sie eine Angebotanfrage stellen.
2. Einsatzbereiche: Wo Medizinproduktegehäuse zum Einsatz kommen
2.1. Krankenhäuser und klinische Bereiche
Krankenhausausrüstung wird stärker beansprucht, als die meisten sich vorstellen können. Ein Überwachungsgerät am Patientenbett wird zwischen Zimmern transportiert, mehrmals täglich mit Desinfektionsmittel abgewischt, stößt gegen Betten und Wände und muss dennoch zuverlässig funktionieren, auch wenn es an einer überbuchten Steckdose betrieben wird. Das Gehäuse benötigt daher Oberflächen, die Alkohol, Bleichmittel und Reiniger auf Basis quartärer Ammoniumverbindungen ohne Verblassen oder Rissbildung vertragen; Dichtungen, die Flüssigkeiten von der Elektronik fernhalten; sowie Griffe, Rollen und Montagehalterungen, die jahrelange Beanspruchung überstehen. Jede scharfe Kante oder schlecht versiegelte Fuge wird zum Problem bei der Reinigung und Infektionsprävention, daher gehören Kantenbearbeitung und Versiegelung zur Produktspezifikation und sind kein nachträglicher Gedanke.
Mechanische Belastung ist ebenfalls Teil des Tagesablaufs. Wagen werden über Schwellen geschoben, Geräte auf Regale gehoben und Wandmonitore von unterschiedlichem Personal montiert und demontiert. Das Gehäuse muss Stöße standhalten, ohne die Kraft auf die Elektronik zu übertragen, und Türscharniere, Riegel sowie Befestigungen müssen auch nach Tausenden von Zyklen präzise ausrichten bleiben. Klinikteams fordern diese Anforderungen selten in einer Angebotanfrage ein, doch ein erfahrener Hersteller integriert sie in die Konstruktion durch die Wahl entsprechender Materialstärken, das Hinzufügen von Versteifungsbiegungen und die Spezifikation von Beschlägen, die vor Ort ersetzt werden können.
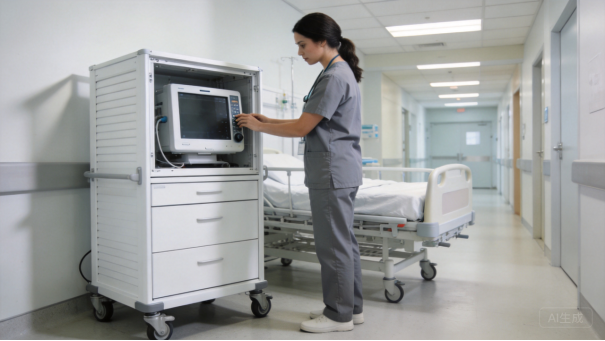
Ein Medizingerät in einem weißen Blechgehäuse, das auf einem diagnostischen Wagen im Krankenhaus verwendet wird.
2.2. Diagnostische und Laborausrüstung
Laboranalysatoren und diagnostische Systeme laufen nahezu kontinuierlich in Umgebungen, die Hitze, Vibration und chemische Einwirkung kombinieren. Zentrifugen vibrieren, Reagenzpumpen erzeugen Feuchtigkeit und Prozessoren generieren Wärme, daher muss das Gehäuse interne Komponenten in präzisen Positionen halten, während es die Luftströmung steuert und Verschüttungen zurückhält. Edelstahloberflächen sind in feuchten Bereichen verbreitet, da sie korrosionsbeständig sind und abwischbar, während pulverbeschichtete Stahlrahmen zu geringeren Kosten Steifigkeit bieten. Modulare Konstruktion ist im Labor wichtig, wo Techniker Zugang zu Pumpen, Ventilen und Leiterplatten benötigen, ohne das gesamte Instrument zerlegen zu müssen.
Thermales Management ist eine wichtige Nutzungsanforderung für diese Kategorie. Analysatorgehäuse enthalten oft belüftete Paneele, Filtergehäuse, Ventilatorhalterungen und Luftkanäle, und das Blechdesign muss sicherstellen, dass Luftstrom die richtigen Komponenten erreicht, ohne Hotspots zu erzeugen. Das Gehäuse spielt auch eine Rolle in der akustischen Leistung, da Laborpersonal ganze Schichten neben laufenden Instrumenten verbringt. Das Hinzufügen von Versteifungsrippen, das Isolvieren von Ventilatorhalterungen und das Dichten von Panelfugen sind alles Fertigungsaufgaben, die ein gewöhnliches Gehäuse in ein Produkt verwandeln, das in einem echten Labor leise arbeitet.
2.3. Hauspflege und tragbare Geräte
Der am schnellsten wachsende Teil des Medizinprodukte-Marktes ist die Hausversorgung (Home Care), bei der Geräte leicht genug sein müssen, damit ein Patient sie tragen kann, und robust genug, um einen Sturz auf den Küchenboden zu überstehen. Infusionspumpen, Sauerstoffkonzentratoren, Schlaftherapiegeräte und Fernüberwachungsgeräte verwenden alle kompakte Blechgehäuse, die üblicherweise aus 1,0 bis 1,5 mm Aluminium oder Stahl mit pulverbeschichteter oder eloxierter Oberfläche gefertigt werden. Das Gewicht wird durch Materialauswahl und Verschachtelung im Flachmuster kontrolliert, während die Festigkeit von gebogenen Laschen, Rippen und geformten Profilen stammt und nicht von dickem Blech.
Die Bedienbarkeit ist in einem häuslichen Umfeld eine andere. Patienten verfügen möglicherweise über eingeschränkte Kraft oder Geschicklichkeit, daher müssen Batterieabdeckungen, Türen und Verschlüsse einfach zu bedienen sein und das Gehäuse darf keine scharfen Kanten aufweisen. Die Reinigungsvorschriften sind einfacher als im Krankenhaus, aber das Gerät kann dennoch mit haushaltsüblichen Reinigungsmitteln abgewischt werden, sodass die Beschichtung dauerhaft sein muss. Die Servicefreundlichkeit ist ebenfalls wichtig, da Geräte im Heimversorgungsbereich zur Reparatur zurückgesandt werden; ein Hersteller, der Zeichnungen, Ersatzteile und Montagedokumentation vorhält, kann dem OEM helfen, Geräte schnell und kostengünstig instand zu setzen.
2.4. OEM-Produktlebenszyklus und Aftermarket
Medizinprodukte-OEMs kaufen Gehäuse in mehreren verschiedenen Phasen, und die Anforderungen ändern sich in jeder Phase. Während der Forschung und Entwicklung benötigen Ingenieure schnell eine Handvoll Prototypen, oft mit weiterhin ändernden Merkmalen. Während der Pilotproduktion benötigen sie genügend Teile für klinische Bewertungen und Zulassungstests, mit Dokumentation, die beweist, wie die Teile gefertigt wurden. Während der Serienproduktion benötigen sie konsistente Qualität zu einem kalkulierbaren Preis, und in der Aftermarket-Phase benötigen sie Ersatzpaneele, -türen und -halterungen, die immer noch zu Geräten passen, die vor Jahren produziert wurden.
Ein kompetenter Blechpartner unterstützt alle diese Phasen, ohne die Kontrolle über das Design zu verlieren. Das bedeutet, technische Zeichnungen und Änderungs histories zu führen, Spannbäume und Vorrichtungen zu warten, Materialien so zu kontrollieren, dass eine Ersatzcharge Farbe und Dicke des Originals trifft, und Änderungen durch einen Engineering-Change-Prozess zu dokumentieren. Bei Medizinprodukten ist die Konfigurationskontrolle keine optionale Maßnahme: Ein Paneel, das mit einer leicht unterschiedlichen Dicke oder Beschichtung ersetzt wird, kann Sicherheit, Leistung oder die Zulassungsdokumentation beeinflussen. Der Hersteller und der OEM müssen sich darauf einigen, wie Änderungen, Abweichungen und Materialsubstitutionen genehmigt werden.
2.5. Use Cases in Spezifikationen umwandeln
Die praktische Lehre daraus ist, dass die Gehäuse-Spezifikation ausgehend vom Anwendungsfall erstellt werden sollte, bevor irgendein Material bestellt wird. Das Engineering-Team muss eine Reihe von Kernfragen beantworten: Wo wird das Gerät eingesetzt, welche Reinigungsmittel kommen damit in Berührung, welchen Temperatur- und Feuchtigkeitsbereich muss es aushalten, welche IP-Schutzart ist erforderlich, welche Traglast ist vorzugeben, wie erfolgt die Montage und wie häufig muss es zum Service geöffnet werden. Jede Antwort verändert die Konstruktion, und jede Konstruktionsänderung beeinflusst Kosten und Lieferfrist.
Wenn XHX Metal eine Zeichnung zusammen mit dem Fragebogen erhält, kann der Review zur Fertigungsgerechtigkeit (DFM) in der ersten Rückmeldung die passende Materialstärke, den Bageradius, das Oberflächensystem und den Inspektionsplan empfehlen. Fehlt die Angabe zum Anwendungsfall, muss das Angebot Annahmen treffen, und diese führen später meist zu Änderungswünschen. Genau deshalb ist der DFM-Review der erste und wichtigste Schritt: Er übersetzt die Nutzungsbedingungen des Geräts in konkrete Fertigungsentscheidungen, die bereits vor Produktionsbeginn freigegeben werden können.
3. Materialauswahl: Das richtige Material wählen
3.1. Aluminiumlegierungen: Der leichte Allrounder
Aluminium ist das bei tragbaren und Tischgeräten am häufigsten verwendete Material für medizinische Gehäuse, da es bei hervorragender Festigkeit, Abschirmwirkung und Wärmeleitfähigkeit nur etwa ein Drittel des Stahlgewichts aufweist. Die Legierungen 5052 und 6061 sind im Blechbereich die branchenüblichen Standards. 5052 zeichnet sich durch gute Korrosionsbeständigkeit und Umformeigenschaften aus und eignet sich daher ideal für Bleche, Abdeckungen und Halterungen mit komplexen Biegen; 6061 bietet höhere Festigkeit und lässt sich gut spanend bearbeiten, was es für konstruktive Rahmen und Montageplatten geeignet macht. Materialkennwerte für beide Legierungen sind umfassend publiziert, zum Beispiel über MatWeb, und übliche Gehäusestärken liegen je nach Gerätegröße und Belastung zwischen 1,0 und 3,0 mm.
Aluminium reagiert zudem sehr gut auf Oberflächenbehandlungen. Es kann eloxiert werden für eine harte, kratzfeste Oberfläche, pulverbeschichtet in nahezu jedem medizinischen Weiß- oder Grauton oder mit gebürsteter Optik für sichtbare Frontplatten belassen werden. Die natürliche Oxidschicht sorgt für Korrosionsbeständigkeit, und die hohe Wärmeleitfähigkeit ermöglicht es, dass das Gehäuse zur Kühlung der internen Elektronik beiträgt. Der Nachteil ist, dass Aluminium pro Kilogramm teurer ist als Stahl und eine sorgfältige Bearbeitung beim Biegen und Schweißen erfordert, um Rissbildung oder Verzug zu vermeiden – genau das ist die Art von Prozesssicherheit, die eine spezialisierte Blechfertigung bietet.
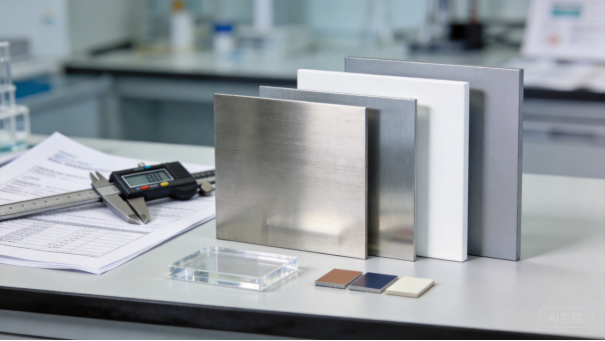
Materialproben für Medizin-Gehäuse, Oberflächenbehandlungen und Messwerkzeuge auf einer Werkbank.
3.2. Edelstahl: Haltbarkeit und Hygiene
Edelstahl wird gewählt, wenn das Gerät Wasser, Chemikalien oder wiederholter Desinfektion ausgesetzt ist. Die Qualitäten 304 und 316 bilden eine selbstheilende Chromoxid-Oberfläche, die ohne Lackierung korrosionsbeständig ist, was sie für OP-Geräte, nasse Analyseinstrumente und Gehäuse in Umgebungen geeignet macht, in denen Pulverbeschichtung abplatzen könnte. Qualität 316 enthält Molybdän für noch bessere Beständigkeit gegen Chloride und medizinische Reinigungslösungen. Edelstahl ist schwerer und teurer als Aluminium oder lackierter Stahl, daher wird er meist selektiv eingesetzt: Flächen, die sterilisiert werden müssen, Konstruktionsbauteile mit höchster Haltbarkeit und sichtbare Paneele, wo ein professionelles medizinisches Erscheinungsbild zählt.
Die Oberflächenbeschaffenheit ist ein wichtiges Detail bei der Edelstahlverarbeitung. Eine gebürstete No. 4-Oberfläche verdeckt Fingerabdrücke und kleine Kratzer, während ein Spiegelfinish leichter zu reinigen ist, aber jeden Fleck zeigt. Schweißbereiche an Edelstahl müssen gereinigt und passiviert werden, um die Korrosionsbeständigkeit wiederherzustellen, und Lasergeschnittene Kanten sollten entgratet werden, um scharfe Kontaktflächen zu vermeiden. Nützliche technische Vergleiche von Edelstahlqualitäten finden sich in Fachreferenzen der Werkstofftechnik wie beispielsweise AZoMaterials, und die endgültige Wahl sollte immer anhand der Reinigungsmittel und Sterilisationsmethoden in den Produkt-Gebrauchsanweisungen validiert werden.
3.3. Pulverbeschichteter Stahl: Kostengünstiger Schutz
Für große Gehäuse, interne Chassis und Konstruktionsrahmen ist pulverbeschichteter Stahl die wirtschaftlichste Methode, Festigkeit, Steifigkeit und ein gleichmäßiges Erscheinungsbild zu kombinieren. Kaltgewalzter Stahl wie SPCC bietet eine glatte Oberfläche für die Lackierung, während verzinkter Stahl wie SECC Korrosionsschutz unter der Beschichtung bietet. Der Prozess beginnt mit Reinigung und chemischer Vorbehandlung, typischerweise Zinkphosphat oder einer chromfreien Konversionsschicht, gefolgt von der elektrostatischen Applikation des Pulvers und Ofenhärtung. Die ausgehärtete Schicht ist zäh, kratzfest und in jeder RAL-Farbe erhältlich, was es einfach macht, das Industrie-Design eines Medizinprodukts anzupassen.
Die Qualität der Pulverbeschichtung hängt von Vorbereitung und Maskierung ab. Löcher für Schrauben und PEM-Befestigungselemente müssen maskiert oder nachgeschnitten werden, damit die Hardware nach der Beschichtung passt, Massepunkte müssen leitfähig bleiben, und Teile sollten so aufgehängt werden, dass die Beschichtung nicht in Ecken ansammelt. Die Powder Coating Instituteveröffentlicht praktische Leitfäden zur Vorbehandlung, Auftragung und Qualitätsprüfung, und ein guter Hersteller folgt derselben Disziplin: Er überprüft bei jeder Charge die Schichtdicke, Haftung und Farbkonsistenz, statt vorauszusetzen, dass die Beschichtung einfach richtig wird.
3.4. Metall versus Kunststoff: Wenn Metall gewinnt
Viele Medizinprodukte kombinieren ein Metallgehäuse mit Kunststoff-Abdeckungen, und die Materialwahl verdient mehr Überlegung als eine bloße Präferenz. Metall gewinnt immer dann, wenn elektromagnetische Abschirmung erforderlich ist, denn ein durchgängig leitfähiger Gehäuserahmen bietet die Dämpfung, die Kunststoffteile nicht erreichen können. Metall gewinnt auch, wenn Wärme von Leistungselektronik abgeführt werden muss, wenn das Gehäuse Struktur-lasten tragen soll und wenn das Produkt jahrelange Reinigungs- und Transportbelastungen überstehen muss. Bei großen Flachpaneelen ist Metall zudem weniger anfällig für Durchbiegung und Verzug als Kunststoff über eine lange Lebensdauer.
Kunststoff bleibt nützlich für kleine Abdeckungen, Frontblenden, Griffe und Teile, die elektrisch isolierend sein müssen, und er kann organische Formen ermöglichen, die sich aus Blech schwer stanzen lassen. Der Fertigungskompromiss ist real: Spritzguss erfordert teure Werkzeuge und ist nur langsam umzustellen, während sich aus Blech innerhalb von Tagen aus denselben Zeichnungen Prototypen fertigen lassen. Bei regulierten Medizinprodukten vereinfacht Metall zudem die Material-rückverfolgbarkeit und das Recycling. In der Praxis besteht die beste Architektur oft aus einem Metallrahmen und -gehäuse mit Kunststoff nur dort, wo es das Design erfordert.
3.5. Oberflächenbehandlungen und Finish
Beim Finish wird die Materialwahl zur Produktperformance. Pulverbeschichtung liefert eine glatte, leicht zu reinigende Oberfläche in Weiß, Hellgrau und medizinischen Sonderfarben, und strukturierte Beschichtungen verdecken Kratzer an Flächen, die beansprucht werden. Eloxieren verleiht Aluminium eine harte, kratzfeste Oberfläche, ohne die Bauhöhe zu erhöhen. Leitfähige Flächen, etwa blank metallische Erdungsbereiche, Vernickelung oder leitfähige Dichtungen, gewährleisten die Abschirmkontinuität über Paneelfugen hinweg. Siebdruck fügt Symbole, Warnhinweise und Markenaufdrucke hinzu, doch jeder Aufdruck muss denselben Reinigungsmitteln standhalten wie die Beschichtung selbst.
Die Oberflächenqualität ist ebenfalls eine Fertigungsvorschrift. Medizinische Gehäuse sollten entgratete Kanten, abgerundete Ecken und eine definierte Rauheit aufweisen, die sich leicht reinigen lässt; sichtbare Schweißnähte sollten dort geschliffen und angeglichen werden, wo das Design ein nahtloses Erscheinungsbild vorsieht. Die Beschichtungsdicke muss so gesteuert werden, dass Gewindebohrungen weiterhin Befestigungselemente aufnehmen können, und maskierte Bereiche müssen nach der Aushärtung überprüft werden. Wenn das Oberflächensystem frühzeitig gewählt und am Erstartikel freigegeben wird, wirkt das Gehäuse professionell und erfüllt über die gesamte Lebensdauer des Geräts zuverlässig seine Funktion.
4. Produktionschwierigkeiten: Präzision, Verformung und Oberflächengütekontrolle
4.1. Enge Toleranzen und Dünnwandsteuerung
Medizinische Gehäuse sind Präzisionsprodukte, auch wenn sie wie einfache Boxen aussehen. Passplatten, Frontblenden, Displayausschnitte und Anschlussbohrungen erfordern typischerweise Toleranzen von etwa 0,1 mm oder enger, und die komplette Baugruppe muss ohne Spiel, Knarzen oder Blockieren zusammenpassen. Dünne Aluminiumwände zwischen 1,0 und 1,5 mm erschweren dies, da das Material beim Schneiden, Biegen, Schweißen und Handhaben leicht verformbar ist. Das Entwicklungsteam muss den Abstand zwischen Löchern und Kanten kontrollieren, Biegeradius und Federung berücksichtigen sowie den Fertigungsablauf so planen, dass jede kritische Maßgebung durch einen stabilen Prozess und nicht durch manuelle Nachjustage entsteht.
Die Toleranzkontrolle beginnt mit dem Umrisstechen. Das Laserschneiden positioniert Löcher relativ zur Plattenkante, und wenn ein Loch im flachen Teil außerhalb der Position liegt, vergrößert sich der Fehler nach dem Biegen. Der Hersteller muss außerdem Toleranzketten über mehrere Bauteile hinweg berücksichtigen: Eine Frontplatte, ein internes Chassis und eine Halterung können jeweils innerhalb der Toleranz liegen, doch das zusammengesetzte Gerät kann dennoch außerhalb der Position sein. Deshalb misst die Erstartikelprüfung die baugungskritischen Merkmale, nicht nur die Einzelteile, und warum ein Maßprotokoll vom Hersteller mehr wert ist als eine Zeichnung, die vollständig aussieht.
4.2. Laserschneiden und CNC-Biegen
Die Produktion beginnt mit dem Laserschneiden. XHX Metal betreibt zwei 6 kW Fasern-Laserschneidmaschinen mit einer Positioniergenauigkeit von etwa 0,01 mm, die saubere Kanten, kleine Wärmeeinflusszonen und die Fähigkeit bieten, sowohl Aluminium als auch Stahl im selben Produktionslauf zu schneiden. Die Bauteile werden so auf dem Blech verschachtelt, dass der Verschnitt minimiert wird, und die Kantengüte wird kontrolliert, damit beim Entgraten kein kritisches Material von den dünnen Wandungen entfernt wird. Bei medizinischen Gehäusen wird das Laserschneiden bevorzugt, da es komplexe Konturen, feine Lamellen und Präzisionsbohrungen ohne teure Werkzeuge herstellen kann.
Das CNC-Biegen formt die flachen Teile anschließend zu dreidimensionalen Gehäusen. Der Bediener der Abkantpresse muss Biegezugabe, Federung und Maserungsrichtung berücksichtigen, und die Maschine muss denselben Winkel über den gesamten Losverband gleichmäßig wiederholen. Scharfe Biegungen können Aluminium sprengen oder die verzinkte Beschichtung abblättern lassen, daher wird der Biegeradius an der Materialgüte und -stärke angepasst. Der Abstand zwischen einem Loch und der Biegelinie ist eine klassische Konstruktionsvorgabe: Wenn eine Befestigungsbohrung zu nah an einer Biegung sitzt, verformt sie sich und das Teil kann nicht repariert werden. Eine DFM-Prüfung erkennt diese Probleme vor der Produktion, weshalb ingenieurtechnisches Feedback zum Service gehört und nicht als Mehrkosten berechne wird.
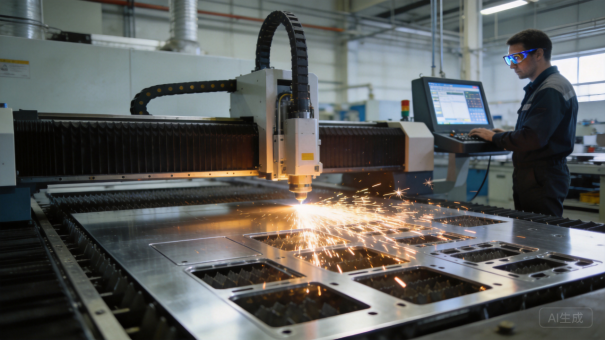
Fasern-Laserschneiden von dünnen Metallblechen für Gehäuse medizinischer Geräte.
4.3. Steuerung von Schweißverformungen
Schweißen ist der risikoreichste Prozess in der Herstellung medizinischer Gehäuse. Die Wärme beim TIG-, MIG- oder Laserschweißen neigt dazu, dünnes Aluminium und Stahl aus der Form zu ziehen, und ein Rahmen, der um 0,5 mm aus dem Lot ist, kann dazu führen, dass Türen nicht mehr bündig schließen, Paneele festliegen und Befestigungsbohrungen nicht mehr ihren Zielpositionen entsprechen. Die Lösung liegt in einer kontrollierten Prozessführung: Die Bauteile werden in speziellen Vorrichtungen gehalten, vor den Endnähten angetakelt und in einer Reihenfolge verschweißt, die die Wärmeeinleitung auf beiden Seiten der Baugruppe ausbalanciert. Nach dem Schweißen überprüft der Hersteller die Diagonalen und kritischen Maße und richtete die Teile bei Bedarf.
Bei der optischen Schweißnaht entsteht eine zweite Herausforderung. Sichtbare Nähte an Medizinprodukten werden üblicherweise abgeschliffen, eingepasst und nachbehandelt, sodass das Gehäuse wie eine einzige geschlossene Oberfläche wirkt; jede Poren- oder Einbrandstelle wird zu einem Problem bei der Reinigung und Korrosionsbeständigkeit. Für dichte Gehäuse kommt die Anforderung konsistenter Vollschrumpfnähte hinzu. Technische Anleitung zum Schweißen von Blech und zur Steuerung von Verformungen steht unter anderem von der Organisation TWI Globalund XHX wendet dieselben Prinzipien in der täglichen Produktion an: Vorrichtungen, Prozessqualifizierung, Sichtprüfung und Nacharbeit-Verfahren, die die Verzugskontrolle aufrechterhalten.
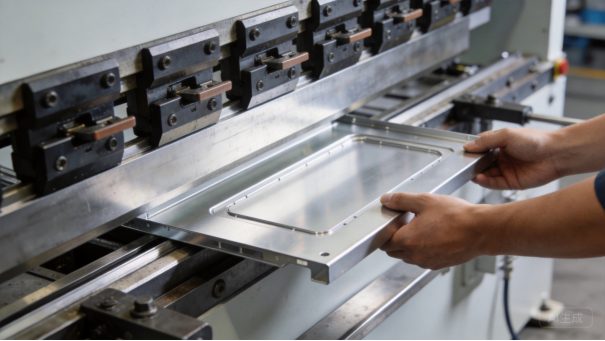
CNC-Hydraulikpressen-Biegeformung einer Präzisions-Aluminium-Medizingeräte-Gehäus面板
4.4. Oberflchenbehandlung und Reinigungsfhigkeit
Die Oberflchenbehandlung eines Medizingerategestells ist kein dekoratives Element; sie ist eine funktionale Voraussetzung. Jede Kante muss entgratet, jeder Eckradius abgerundet, und jede Oberfläche muss so glatt sein, dass sie abwischbar und frei von Hohlrumen ist, in denen sich biologische Materialien ansammeln knnten. Grate auf Dichtflchen knnen Dichtungen beschdigen, und scharfe Kanten an Trgen und Abdeckungen knnen Patienten und Personal verletzen. Die Bearbeitung umfasst daher mechanisches Entgraten, Kantenumformung, wo das Design es erlaubt, sowie visuelle Inspektion unter optimaler Beleuchtung vor der Beschichtung.
Beschichtungsfehler sind eine weitere Fehlerquelle. Pulverbeschichtung kann sich in Ecken sammeln, um Gewinde herum aufbauen und Poren oder Orangenhaut-Effekte hinterlassen, wenn die Vorbehandlung nicht einwandfrei ist. Maskierung scht Gewindebohrungen und Erdungspunkte, und ein Nachstechen oder Reinigen nach der Beschichtung gehrt zum Prozess. Bei rostfreiem Stahl ist das Ziel eine saubere, passivierte Oberflche ohne Kontamination durch Kohlenstoffstahl-Werkzeuge. Diese Details lassen sich in einem Kostenvoranschlag leicht unterschatzen, aber sie unterscheiden ein Gestell, das medizinisch aussieht, von einem, das nach Prototyp aussieht.
4.5. Qualittssicherung und Ruckverfolgbarkeit
Die Qualittssicherung fr Medizingerategestelle geht ber die Prfung weniger Dimensionen hinaus. XHX fuhrt beim ersten Einsatz jeder neuen Konstruktion eine Erstiickprfung durch, verifiziert Materialzertifikate gegen den eingehenden Lagerbestand und misst kritische Merkmale mit Messschiebern, Hhenmessgeraten und koordinatenmessenden Einrichtungen. Funktionale Prfungen umfassen Trgpassung, Scharnierfunktion, Befestigungspassung, Erdungskontinuitat und Dichtflachen. Jeder Los wird mit seinen Produktionsunterlagen verknupft, sodass der OEM ein zuruckgegebenes Teil bis zum Materialchargen, Maschine und Bediener zurickverfolgen kann, der es hergestellt hat.
Die Ruckverfolgbarkeit unterstutzt die Medizingeratedate. Der OEM muss wissen, dass das in diesem Monat gelieferte Gehause aus derselben Materialgute, demselben Beschichtungssystem und derselben Prozessroute besteht wie das Gehause, das die Regular Prfung bestanden hat. Jede Abweichung, wie ein substituiertes Material oder ein überanderter Biegeradius, muss dokumentiert und genehmigt sein. ISO 9001:2015 liefert den Rahmen fur kontrollierte Dokumentation, und die Prfberichte von XHX sind so strukturiert, dass das Qualitatsteam des OEM sie schnell uberprufen und mit Zuversicht archivieren kann.
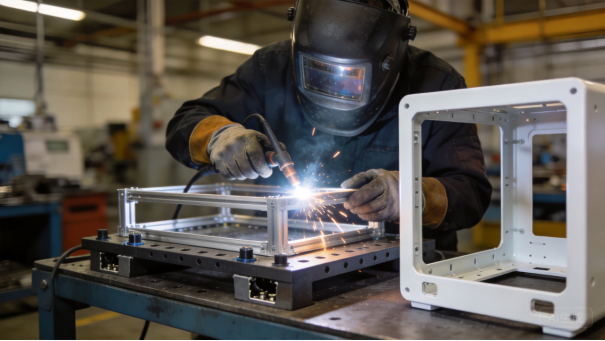
TIG-Schweißen eines Aluminium-Gehäuserahmens für medizinische Anwendungen auf einer Montageschablone.
5. Lieferzeit: Von den Zeichnungen bis zum gelieferten Gehäuse
5.1. DFM-Review und Angebot
Die Lieferzeit beginnt vor dem ersten Schnitt. Wenn ein medizinischer OEM XHX ein 3D-Modell und eine 2D-Zeichnung sendet, prüft das Engineering-Team Material, Wandstärke, Biegeradien, Lochbilder, Toleranzen, Oberflächenbehandlungen, Beschlagteile und die Anforderungen an die regulatorische Dokumentation. Dieser Design-for-Manufacturability-Review dauert in der Regel ein bis drei Arbeitstage und ergibt eine klare Empfehlung zu Prozessführung, Inspektionsplan und realistischen Lieferfristen. Das Angebot spiegelt dann die tatsächliche Arbeitsleistung wider: Eine einfache Aluminiumabdeckung kann schnell veranschlagt werden, während ein geschweißter Edelstahlrahmen mit optischer Oberfläche mehr Engineering-Zeit erfordert.
Der DFM-Review deckt auch Annahmen auf, die das Projekt später verzögern würden. Wenn die Zeichnung keine Spezifikation für die Oberflächenbehandlung, eine Toleranz für eine kritische Montagebohrung oder die Anforderung an Materialzertifikate enthält, weist XHX darauf hin, bevor die Produktion startet – nicht beim ersten Fertigteilstück. Das Einfrieren des Designs nach dem DFM-Review ist das Wichtigste, was ein OEM tun kann, um den Zeitplan zu schützen, denn jede Änderung nach der Freigabe setzt einen Teil des Fertigungszyklus zurück.
5.2. Materialbeschaffung
Die Materialverfügbarkeit ist der erste feste Termin im Zeitplan. Standard-Aluminium 5052 und 6061, kaltgewalzter Stahl SPCC sowie verzinkter Stahl SECC sind üblicherweise innerhalb ein bis drei Arbeitstagen bei lokalen Lieferanten verfügbar, sodass die Produktion fast unmittelbar nach Auftragsbestätigung beginnen kann. Spezialmaterialien, individuell vorbeizugsbeschichtete Bänder, importierter Edelstahl mit Werkszeugnissen oder nicht standardisierte Stärken benötigen länger und sollten bereits im DFM-Review bestätigt werden. Da die Metallpreise schwanken, enthält das Angebot eine Gültigkeitsdauer, und der Auftrag sollte vor Ablauf dieser Frist erteilt werden.
Der Materialersatz birgt ein ernstes Risiko bei medizinischen Projekten. Wenn der spezizierte Werkstoff nicht verfügbar ist, darf der Hersteller ihn nicht stillschweigend durch eine günstigere Alternative ersetzen; jede Änderung muss von der Engineering- und Regulatory-Abteilung des OEMs genehmigt werden. XHX führt für jede Charge Materialzertifikate und kann lückenlos zurückverfolgen, welcher Coil oder welches Blech jede Partie erzeugt hat. Für medizinische OEMs ist diese Rückverfolgbarkeit genauso wichtig wie der Preis, da davon die Gerätedokumentation abhängt.
5.3. Prototypen und Erststücke
Für einen Neuentwurffertigt XHX typischerweise einen Prototyp oder Erstartikel innerhalb von ein bis zwei Wochen nach Materialzugang. Der Erstartikel umfasst laser- und formgeprägte Teile, geschweißte Baugruppen falls erforderlich, sowie eine Probebeschichtung, damit der Kunde Maße, Farbe, Oberflächenstruktur und Passform vor der Serienproduktion überprüfen kann. Spezielle Biegewerkzeuge, Schweißvorrichtungen oder Umformwerkzeuge erhöhen die Zeit um einige Tage bis zwei Wochen, je nach Komplexität. Der Erstartikel ist die Gate: Der Kunde genehmigt die Teile sowie den begleitenden Prüfbericht, und erst dann setzt das Werk die gesamte Bestellung frei.
Der Erstartikel ist auch der Punkt, an dem die meisten zeitplanrelevanten Probleme früh erkannt werden. Wenn ein Biegeradius für das Material zu scharf ist, ein Loch zu nahe an einer Kante liegt oder eine lackierte Oberfläche eine unerwartete Textur aufweist, kann der Hersteller den Prozess schnell korrigieren. Kunden, die den Erstartikel zeitnah prüfen, sparen am meisten Zeit, da die Fabrik mit der Produktion beginnen kann, solange die ingenieurtechnische Änderung noch aktuell ist. Eine Wartezeit von Tagen oder Wochen zur Genehmigung eines Erstartikels verlängert das Lieferdatum genau um diesen Zeitraum.
5.4. Produktionsplanung und der Veredelungs-Flaschenhals
Die Serienproduktion wird als Fluss geplant, nicht als Ansammlung einzelner Operationen. Bei Mengen zwischen 100 und 1.000 Gehäusen plant XHX nach Freigabe des Erstartikels üblicherweise zwei bis vier Wochen Produktionszeit, abhängig von der Anzahl der Verfahren, dem Schweißanteil und den Verarbeitungsanforderungen. Laserschneiden ist schnell, Biegen mittel, Schweißen langsam, und die Oberflächenbehandlung ist der Flaschenhals. Daher stimmt das Werk die Teile so ab, dass die Lackierkapazität nicht untätig auf ein einzelnes Bauteil wartet. Die Schichten werden zu Beginn und am Ende überprüft, damit Maßabweichungen erkannt werden, bevor sie einen großen Ausschuss-Stapel verursachen.
Montage und Befestigungselemente fügen bei vollständig zusammengebauten Gehäusen eine weitere Woche hinzu. Türen, Scharniere, Verschlüsse, PEM-Befestigungen, Dichtungen, Erdungsbolzen und Kabelclips werden installiert und funktionstüchtig geprüft, und die komplette Einheit wird vor der Verpackung inspiziert. Einige OEMs übernehmen Planmaterial und montieren intern, was den Lieferzyklus verkürzt; andere benötigen ein vollständig fertiggestelltes Gehäuse bereit für die Elektronikmontage. Der Umfang sollte im Angebot ausgewiesen sein, da der Unterschied zwischen Rohteilen und montierten Produkten zwei Wochen im Zeitplan bedeuten kann.
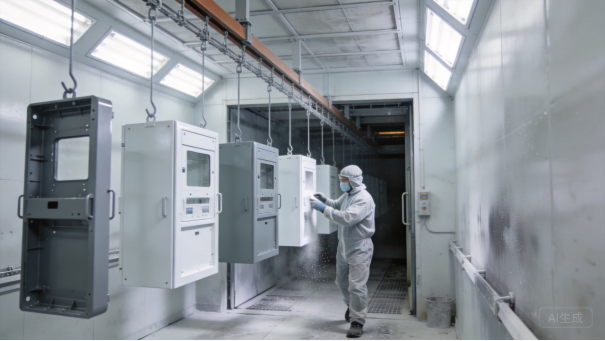
Pulverbeschichtete medizinische Gehäusepaneele an der Veredelungsstraße.
5.5. Prüfung, Verpackung und Versand
Der letzte Teil des Zyklus umfasst Qualitätskontrolle und Logistik. Jede Bestellung erhält eine Endprüfung, die Maßhaltigkeit, Oberflächengüte, Passgenauigkeit der Beschläge und Dokumentation abdeckt, und fertige Gehäusen werden mit Folie, Kantenschutz und Verstrebungen geschützt, damit sie ohne Beulen oder Kratzer ankommen. Die Verpackung für Medizingehäuse ist besonders wichtig, da beschichtete Oberflächen schnell zerkratzen und Präzisionsteile während des Transports verbiegen können. XHX bereitet außerdem Packlisten, Materialzertifikate und Prüfberichte vor, sodass der OEM ein vollständiges Paket mit der Ware erhält.
Die Versandzeit hängt vom Bestimmungsort ab. Von Dongguan aus dauert Luftfracht nach Nordamerika oder Europa etwa drei bis sieben Tage, während Seefracht zu einem großen Hafen drei bis fünf Wochen zuzollabwicklung und innerstaatlicher Zustellung dauert. Die pünktliche Lieferquote von XHX liegt auf der Alibaba-International-Plattform bei 93,1 Prozent, und die Logistik kann auf FOB-, CIF- oder DDP-Basis abgewickelt werden. Praktischer Rat für Käufer: Das Design einfrieren, den ersten Artikel schnell freigeben und Ersatztüren, -panel oder -halterungen mit der Hauptbestellung mitbestellen, da eine kleine Nachbestellung später teurer ist als der ursprüngliche Stückpreis.
6. Vergangenheit: Medizingehäuse-Projekte
Die folgenden Beispiele sind repräsentative Auszüge der Art von Arbeiten, die XHX Metal für Medizinprodukte-OEMs durchführt, dargestellt ohne Kundenamen oder proprietäre Details. Sie zeigen, wie Produktanforderungen, Materialien und Fertigungsprozesse in echten Projekten zusammenwirken, und sie heben die Entscheidungen hervor, die Kosten, Qualität und Lieferzeit am stärksten beeinflussen. Keine zwei Medizingehäuse sind identisch, doch die Muster in diesen Projekten tauchen immer wieder auf: frühzeitige.Designprüfung, kontrollierte Prozesse, klare Dokumentation und Freigabe des ersten Artikels.
Leser sollten diese Fälle als Checkliste für ihre eigenen Projekte nutzen. Wenn das Produkt tragbar ist, betrachten Sie, wie dünne Materialien und Gewicht kontrolliert wurden; wenn es sich um ein Laborinstrument handelt, schauen Sie, wie präzise Montage und Edelstahl verarbeitet wurden; wenn es sich um ein Hochvoltgerät handelt, beobachten Sie, wie Werkzeugbau und Prozessdisziplin die Kosten niedrig gehalten haben. Jeder Fall endet mit einer Erkenntnis, die auf das nächste Angebot übertragen werden kann.
6.1. Diagnosewagen-Gehäuse
Ein Medizingeräte-OEM benötigte ein Gehäuse für einen rollbaren Diagnosewagen: ein Aluminiumrahmen, weiß pulverbeschichtete Bleche, eine abnehmbare Rückwand sowie Montagehalterungen für einen Monitor und einen Akkupack. Das ursprüngliche Design verwendete mehr als 30 einzelne Halterungen, was einen langen Schweißprozess und zahlreiche Möglichkeiten für Ausrichtungsfehler bedeutete. XHX vereinfachte den Halterungssatz, indem Funktionen in geformte Flansche integriert, die Anzahl der Schweißverbindungen reduziert und die Oberflächenbehandlung der Bleche auf ein einheitliches RAL-Weiß standardisiert wurde, sodass die Farbanpassung über Chargen hinweg wiederholbar war.
Das Ergebnis war eine überschaubarere Montage, die weniger Zeit in Anspruch nahm und innerhalb von sechs Wochen für eine Stückzahl von 300 Einheiten geliefert wurde. Die wesentliche Erkenntnis betraf die Beschichtungskontrolle: Der erste Versuchsträger zeigte leichte Glanzunterschiede zwischen den Aluminium- und Stahlteilen, die durch den Wechsel beider Grundwerkstoffe auf dieselbe Vorbehandlung und Beschichtungslinie behoben wurden. Farbe und Textur sollten auf den tatsächlichen Produktionswerkstoffen freigegeben werden, nicht aus einem Farbkartensystem abgeleitet werden.
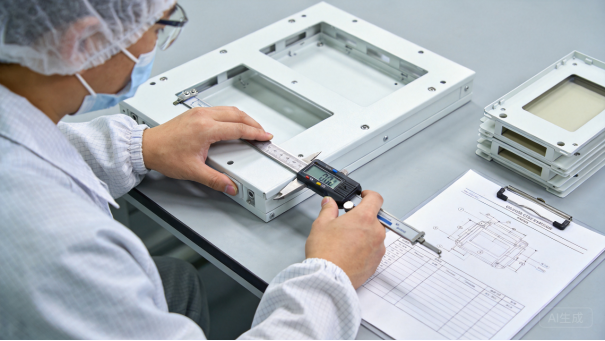
Qualitätsprüfung einer fertigen Gehäusetafel für Medizingeräte im Werk.
6.2. Gehäuse für Handheld-Monitor
Ein Hersteller eines handgehaltenen Patientenmonitors beauftragte XHX mit der Fertigung eines 1,2 mm dicken 5052-Aluminiumgehäuses mit EMV-abgeschirmtem Innenraum, einer Batterieabdeckung und Montagezapfen für ein Displaymodul. Die Jahresmenge betrug 2.000 Einheiten, weshalb die Fertigungskosten ebenso wichtig waren wie die Maßgenauigkeit. Die DFM-Prüfung passte die Abstände zwischen Bohrungen und Biegefalten an, reduzierte die Anzahl der Biegevorgänge, indem Teile in einem Arbeitsgang gefaltet wurden, und empfahl eine Nesting-Anordnung, die etwa 15 Prozent der Materialkosten einsparte.
Prototypen wurden in zwei Wochen geliefert, die Serienfertigung dauerte vier Wochen. Das Gehäuse bestand die EMV- und Falltestanforderungen des Kunden ohne Designänderung, hauptsächlich weil die Umrißpapiere und die Biegeabfolge am ersten Exemplar qualifiziert wurden. Die Erkenntnis ist, dass sich DFM-Einsparungen bei hohen Stückzahlen multiplizieren: Eine kleine Verbesserung beim Nesting oder bei der Biegeanzahl führt zu einer signifikanten jährlichen Kostenreduktion, ohne die Leistung des Produkts zu verändern.
6.3. Gehäuse für Laboranalyser
Ein Unternehmen für Laborinstrumente benötigte ein Chassis aus Edelstahl für ein Tischanalysegerät, das Reagenzflüssigkeiten handhabte und durchgehend lief. Das Chassis musste Pumpen, Ventile und eine Präzisions-Optikbaugruppe in exakten Positionen halten, Kontakt mit Reinigungschemikalien überstehen und sich für Wartungszwecke leicht öffnen lassen. XHX fertigte die Struktur aus 304-Edelstahl mit geformten Flanschen, geschweißten und geschliffenen Eckverbindungen, passivierten Oberflächen sowie CNC-bearbeiteten Montagelaschen für die Optikmodul.
Das Projekt umfasste Erstprüfmaßnahmen an jedem kritischen Montagpunkt, Materialzertifikate für den Edelstahl sowie einen abschließenden Maßprüfbericht, den der OEM in der Gerätehistoriedatei hinterlegte. Die Lieferung erfolgte innerhalb von etwa acht Wochen für 120 Einheiten, einschließlich der zusätzlichen Schweiß- und.finish-Zeit, die Edelstahl erfordert. Die Erkenntnis ist, dass regulatorische Dokumentation Teil des Produkts ist: Der OEM bat nicht erst nach Lieferung um Materialzertifikate, da die Anforderung von Anfang an in der Spezifikation stand.
6.4. Patientenüberwachungs-Konsole
Ein weiteres Projekt betraf das Gehäuserahmen einer Patientenüberwachungseinheit: ein dünnwandiger Stahlrahmen mit belüfteten Seitenpaneelen, einer Displayaussparung und Montagepunkten für die internen Elektronikkomponenten. Der Kunde hatte bereits monatelang an der Industriegestaltung gearbeitet und wünschte schnell eine produktionstaugliche Version. XHX fertigte den Erstbau innerhalb von zehn Tagen nach Materialzugang und passte anhand des Kundenfeedbacks bezüglich Tür-Ausrichtung und Paneelfugen die Biegeabfolge sowie das Scharnierdesign an, bevor die Serienproduktion startete.
Fünfhundert Konsolen wurden in fünf Wochen geliefert; die Endmontage umfasste Türen, Dichtungen, Erdungsstecker und Befestigungsmaterial. Das Projekt zeigte den Wert eines schnellen Erstbaus: Die Ausrichtungsprobleme wurden im Prozess behoben, nicht im Feld, und der OEM vermeide eine später kostspielige Werkzeugänderung. Die Erkenntnis ist, dass ein Hersteller, der Prototypen schnell fertigt, dem Design-Team die notwendigen Informationen liefert, um das Produkt zu finalisieren, bevor die Massenproduktion beginnt.
6.5. Lektionen aus realen Aufträgen
Bei diesen Projekten wiederholen sich fünf Lektionen. Erstens: Definieren Sie die Einsatzumgebung und die Reinigungsanforderungen vor der Angebotserstellung, da diese Material und Oberfläche bestimmen. Zweitens: Führen Sie die DFM-Prüfung frühzeitig durch, da die größten Kosten- und Terminrisiken in der Zeichnung liegen, nicht in der Fertigung. Drittens: Genehmigen Sie den Erstmusterteil promptly, da er der letzte Zeitpunkt ist, zu dem Änderungen kostengünstig sind. Viertens: Legen Sie bei Bestellung die Dokumentation, Materialzertifikate und Prüfberichte fest, nicht nach Lieferung. Fünftens: Binden Sie Ersatzteile und Wiederbestellungen an dasselbe genehmigte Design, damit die Qualität konsistent bleibt.
Diese Lektionen sind nicht nur für XHX relevant; sie sind Standardpraxis reifer Medizinlieferketten. Was ein Hersteller bietet, ist die Disziplin, sie bei jeder Bestellung – auch bei kleinen – anzuwenden. Für OEMs ist die Wahl eines Partners, der diese Lektionen konsequent anwendet, wertvoller als der Vergleich des niedrigsten Stückpreises, denn die Kosten eines fehlerhaften Gehäuses im Feld sind weitaus höher als die Ersparnis bei einigen Teilen.
7. Zusammenfassung: Wahl des richtigen Partner für medizinische Gehäuse
7.1. Wichtige Erkenntnisse
Ein Gehäuse für Medizingeräte ist eine Präzisionskomponente mit Sicherheitsrelevanz, keine Standardverpackung. Das Material sollte aus der Anwendung heraus gewählt werden: Aluminium für tragbare und Tischgeräte, Edelstahl für feuchte und hochhygienische Umgebungen sowie pulverbeschichteter Stahl für große strukturelle Gehäuse, bei denen die Kosten eine Rolle spielen. Die Fertigungsschwierigkeit konzentriert sich auf Toleranzen, Dünnwandkontrolle, Schweißverzug und Oberflächengüte – all das kann durch kontrolliertes Laserschneiden, CNC-Biegen, Schweißen mit Vorrichtungen und disziplinierte Prüfung gesteuert werden.
Die Lieferzeit ist realistisch und vorhersagbar, wenn das Design vollständig ist: Ein typisches neues Gehäuse benötigt ein bis drei Arbeitstage für die DFM-Prüfung, ein bis zwei Wochen für einen Erstmusterteil sowie zwei bis vier Wochen für Produktionsmengen von 100 bis 1.000 Einheiten, zuzüglich Oberflächenbehandlung und Versand. Der schnellste Weg, den Zeitplan zu verkürzen, besteht darin, das Design einzufrieren, den Erstmusterteil schnell zu genehmigen und Ersatzteile mit dem Hauptauftrag zu bestellen. Dokumentation ist Teil des Produkts, daher sollte der OEM von Anfang an Materialzertifikate, Maßberichte und Prozessdokumentationen anfordern.
7.2. Warum XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) ist ein privat geführtes Unternehmen, das auf die Herstellung und Verarbeitung von Blechteilen sowie die Fertigung von medizinischen Gehäusespezialitäten spezialisiert ist; diese gehören zu den Produktkategorien, für die die Fabrik mit derselben Ausstattung und denselben Standards wie bei Telekommunikations-, Industrie- und Rechenzentrumprodukten arbeitet. Die Fabrik verfügt über zwei 6-kW-Faserlaser-Schneidmaschinen, CNC-Biegetische, TIG- und MIG-Schweißanlagen sowie Laser-Schweißen, eine automatische Gratentfernungsstraße, CNC-Bearbeitung und eine jährliche Kapazität von etwa 500.000 Teilen unter ISO 9001:2015.
Das Unternehmen arbeitet mit OEM-Kunden in jeder Phase zusammen: DFM-Prüfung und Angebot, Prototypenbau, Erstprüfserie, Serienfertigung und Wiederholungsbestellungen. Das Team kommuniziert auf Englisch, beantwortet technische Fragen detailliert und liefert die für medizinische Projekte erforderlichen Prüf- und Material dokumentationen. Da die Fabrik privat geführt und vertikal integriert ist, werden Entscheidungen zu Terminplanung, Prozessänderungen und Qualitätsfragen intern getroffen, anstatt sie an eine Handelsgesellschaft weiterzugeben.
7.3. Kontakt und nächste Schritte
Der schnellste Weg zum Start besteht darin, ein 3D-Modell, eine 2D-Zeichnung und eine kurze Beschreibung der Einsatzumgebung an XHX zu senden, um eine DFM-Prüfung und ein Angebot anzufordern. Das Engineering-Team kann innerhalb weniger Arbeitstage Material, Oberflächenausführung, Produktionsaufwand und realistische Lieferzeiten bestätigen; die Antwort enthält spezifische Empfehlungen statt einer generischen Preisliste. Kontaktieren Sie Barry unter +86 13244963694 oder sales01@xinghaoxin.com oder besuchen Sie https://www.xhxmetal.com. Die Fabrik befindet sich in Nr. 42, Changtang Avenue, Yantian, Stadt Chang’an, Dongguan, Provinz Guangdong, China; Angebote sind auf FOB-, CIF- und DDP-Basis verfügbar.
Die Entwicklung von Medizinprodukten bewegt sich weiter in Richtung kleinerer, vernetzter und mehr für den Heimgebrauch bestimmter Produkte, doch die Gehäuse müssen weiterhin die Elektronik schützen, Wärme ableiten, Störungen abschirmen, Reinigungsprozesse standhalten und in einem Krankenhaus oder auf dem Küchentisch professionell aussehen. Ein Blechpartner, der diese Anforderungen versteht, seine Prozesse kontrolliert und seine Arbeiten dokumentiert, hilft dem OEM, ein besseres Produkt termingerecht auszuliefern. Das ist der Standard, den XHX auf jede Bestellung für medizinische Gehäuse anwendet, und er ist der richtige Ausgangspunkt für jedes neue Projekt.
Häufig gestellte Fragen
F: Welche Materialien eignen sich am besten für Medizinproduktgehäuse?
A: Aluminium 5052 und 6061 eignen sich am besten für tragbare Geräte und Geräte für den Laborbereich, Edelstahl 304 oder 316 ist ideal für feuchte Umgebungen und hohe Hygieneanforderungen, und pulverbeschichtetes Stahlblech ist die wirtschaftlichste Wahl für große Strukturgehäuse. Die endgültige Materialwahl sollte auf dem Nutzungsumfeld des Geräts, den Reinigungsmitteln, dem angestrebten Gewicht, den Abschirmungsanforderungen und der gewünschten Lebensdauer basieren.
F: Wie lange dauert die Fertigung eines Prototyps für ein Medizinprodukt-Gehäuse?
A: Nach Entwurfsprüfung und Materialeinkauf wird üblicherweise innerhalb von ein bis zwei Wochen ein Erstprototyp gefertigt. Spezielle Biegewerkzeuge, Schweißvorrichtungen oder Prüfhalterungen können den Zeitraum um einige Tage bis zu zwei Wochen verlängern. Die Freigabe des Erstprototyps durch den Kunden ist Voraussetzung für die Serienproduktion.
F: Welche Toleranzen kann XHX bei Medizinprodukt-Gehäusen einhalten?
A: Bei Standard-blechbearbeiteten Bauteilen liegen die Toleranzen für montagesensible Merkmale bei ca. 0,1 mm, während die Positioniergenauigkeit des Lasers an der Schneideeinheit bei ca. 0,01 mm liegt. Engere Toleranzen sind auf CNC-bearbeiteten Flächen möglich und sollten in der Zeichnung explizit spezifiziert sein, damit der Prüfplan die Anforderungen erfüllt.
F: Stellt Ihr Unterlagen für regulatorische Dateien bereit?
A: Ja. XHX liefert gemäß ISO 9001:2015 Materialzertifikate, Berichte zur Erstprototypen-Prüfung, Maßberichte und Prozessdokumentationen. Der OEM sollte die erforderlichen Unterlagenauskünfte in der Bestellung spezifizieren, sodass das Dokumentationspaket vollständig für die Device History Record (DHR)-Datei ist.
F: Unterstützt Ihr kleine Stückzahlen im medizinischen OEM-Bereich?
A: Ja. XHX fertigt Prototypen, Pilotserien und Serienprodukte aus denselben Prozessen, sodass eine klinische Erprobungsserie von 20 Einheiten und eine Produktionsbestellung über 2.000 Einheiten mit konsistenter Qualität und Rückverfolgbarkeit hergestellt werden.
Materialvergleich für Medizinprodukt-Gehäuse
| Werkstoff | Gewicht | Korrosionsbeständigkeit | Typische medizinische Anwendung |
| Aluminium 5052/6061 | Leicht | Gut | Tragbare Geräte, Bedienfelder, Griffe, Gestelle |
| Edelstahl 304/316 | Schwer | Ausgezeichnet | Feuchte Bereiche, OP- und Laborequipment |
| Pulverbeschichteter Stahl | Mittel | Nach Beschichtung gut | Große Gehäuse, Gestelle, Konsolenverkleidungen |
| Kunststoff (kosmetische Teile) | Sehr leicht | Variiert | Blenden, Abdeckungen, Isolierbauteile |
Über XHX Metal
XHX Metal (Guangdong Xinghaoxin Technology Co., Ltd.) ist ein privat geführtes Blechbearbeitungsunternehmen mit Sitz in Dongguan, Guangdong, China, das auf die Herstellung und Bearbeitung von Gehäusen, Chassis, Rahmen und Präzisionsteilen aus Blech für medizinische, telekommunikationstechnische, industrielle Anlagen und Rechenzentren spezialisiert ist. Die Fabrik verfügt über zwei 6 kW Faserlaser-Schneidanlagen, CNC-Hydraulikabkantpressen, TIG-, MIG- und Laserschweißen sowie eine automatische Gratbeitslinie und CNC-Bearbeitungszentren, bei einer Jahreskapazität von etwa 500.000 Teilen unter ISO 9001:2015.
Kontakt: Barry | +86 13244963694 | sales01@xinghaoxin.com | https://www.xhxmetal.com | No. 42 Changtang Avenue, Yantian, Chang’an Town, Dongguan, Guangdong, China