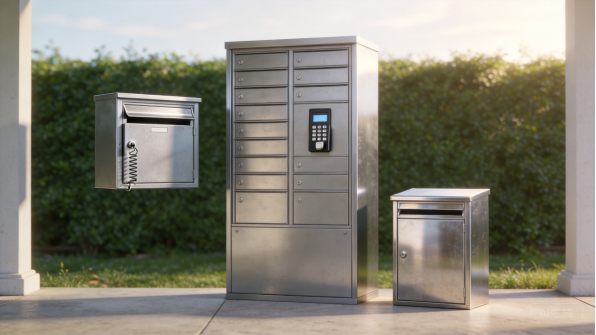
Las piezas de chapa metálica OEM personalizadas son componentes metálicos de precisión fabricados según el diseño, las especificaciones y los estándares de marca de un fabricante de equipo original. En lugar de elegir de un catálogo estándar, el comprador define la geometría, el material, la tolerancia, el acabado y el volumen de producción, y el fabricante convierte la chapa metálica en piezas listas para el ensamblaje. Este modelo es común en electrónica, energía, medicina, telecomunicaciones y automatización industrial, donde la geometría de la pieza, la durabilidad y la repetibilidad afectan directamente el rendimiento del producto final.
Para una empresa de chapa metálica de propiedad privada como Guangdong Xinghaoxin Technology Co., Ltd. (XHX Metal), la fabricación OEM significa más que cortar y doblar. Significa revisar el diseño del cliente, mejorar la fabricabilidad, controlar cada paso del proceso y proteger la propiedad intelectual del cliente. La demanda de piezas metálicas fabricadas continúa expandiéndose con los programas de automatización y equipos de energía, según se ha registrado en Grand View Research. Esta guía explica qué incluyen las piezas de chapa metálica OEM personalizadas, dónde se usan, cómo seleccionar materiales, qué las hace difíciles de producir, cómo funcionan los tiempos de entrega y qué proyectos realistas lucen desde la cotización hasta la entrega.

Figura 1: Soportes, cubiertas y bastidores OEM personalizados de chapa metálica, listos para la revisión de materiales.
¿Qué son las piezas de chapa metálica OEM personalizadas?
Definición y alcance
Una pieza de chapa metálica OEM personalizada es un componente metálico fabricado según los planos, tolerancias y requisitos de rendimiento propios de un fabricante de equipo original, en lugar de ser seleccionada de un catálogo estándar. La pieza normalmente comienza como chapa plana o bobina y luego pasa por corte láser, punzonado, estampado, doblado, soldadura, desbarbado y acabado superficial antes de estar lista para el ensamblaje final. Dado que el cliente posee el diseño, el fabricante debe seguir los datos CAD suministrados, las especificaciones de material, el tratamiento de bordes y las reglas de empaque.
Los programas OEM pueden ser un solo prototipo, una corta tanda piloto o producción multianual. Algunos compradores proporcionan únicamente un archivo STEP y le piden a la fábrica que recominde radios de doblado, colocación de agujeros y espesor de material; otros envían paquetes completos de planos con tolerancias geométricas. Ambos enfoques son normales en el trabajo de chapa metálica personalizada, y la diferencia se maneja mediante una revisión de ingeniería antes de que comience la fabricación.
Un flujo de trabajo típico de chapa metálica OEM comienza con revisión de ingeniería, luego corte de material, conformado, unión, acabado e inspección. Debido a que cada paso puede modificar las dimensiones, el proveedor controla las tolerancias desde la primera operación. XHX Metal utiliza software de nesting para combinar varias piezas en la misma lámina, lo que reduce el desperdicio y mantiene la rentabilidad de la producción en pequeños lotes.
Familias típicas de piezas
Las piezas de chapa metálica OEM aparecen en casi todos los productos ensamblados. Las familias más comunes incluyen:
- Soportes y placas de montaje: soportes para motores, soportes para sensores, apoyos de estantería y placas de refuerzo estructural.
- Carcasas y envolventes: carcasas para electrónica, cajas de control, contenedores de baterías y cubiertas de máquinas.
- Chasis, marcos y paneles: chasis para servidores, paneles de rack, cubiertas delanteras y traseras, y marcos base.
- Protectores, blindajes y bandejas: protectores para maquinaria, blindajes EMI, bandejas para cableado y bandejas recolectoras.
- Hardware personalizado: clips, resortes, ganchos, separadores, refuerzos y pestañas de puesta a tierra.
Incluso un soporte de apariencia simple puede requerir tres procesos: corte láser del perfil, plegado de la aleta y rebabado de los bordes. Cuando un mismo producto utiliza varias piezas metálicas, un único proveedor OEM puede mantener uniforme el acabado, la fijación y el enfoque de inspección en todo el conjunto.
Cómo difiere la fabricación OEM de los productos estándar
Los productos estándar son desarrollados por la fábrica para un público amplio. Las piezas OEM son diseñadas por el cliente y pueden incluir geometría propia, apariencia de marca registrada o requisitos de desempeño únicos. El proveedor, por lo tanto, debe proteger planos confidenciales, mantener herramientas y programas separados, y evitar reutilizar el diseño de un cliente para otro comprador.
El trabajo OEM también conlleva obligaciones de calidad más estrictas. Un producto estándar solo necesita cumplir la especificación del fabricante, mientras que una pieza OEM debe satisfacer las tolerancias, la clase de superficie y los criterios de aceptación del cliente. Los envíos OEM típicos incluyen informes de inspección de primera pieza, certificados de material, registros dimensionales y lotes de producción trazables, razón por la cual la gestión documentada de la calidad es tan importante como la capacidad de las máquinas.
Los compradores OEM también deben confirmar si el proveedor puede retener la herramienta, gestionar cambios de revisión y proporcionar lotes de piezas de repuesto años después. Un socio estable mantiene los programas en marcha incluso cuando el comprador original rota el personal de ingeniería.
Resumen de la capacidad OEM de XHX Metal
XHX Metal opera una fábrica de 2.000 m² en Dongguan con unos 30 empleados y una capacidad anual de aproximadamente 500.000 piezas. El taller se basa en dos máquinas de corte por láser de fibra de 6 kW con posicionamiento de +/-0,01 mm, plegadoras CNC, soldadura TIG/MIG/láser, desbarbado automático y centros de mecanizado CNC. El corte, conformado, soldadura, coordinación de acabados y montaje pueden gestionarse bajo un mismo techo, lo que acorta la distancia entre ingeniería y producción.
Como empresa privada, XHX Metal mantiene las decisiones de cotización y programación cerca del piso de trabajo. Los compradores OEM generalmente trabajan con un equipo pequeño que comprende compensaciones de doblado, tolerancias y comportamiento de recubrimientos, en lugar de canalizar cada pregunta a través de una jerarquía grande de cuentas. La fábrica opera bajo un sistema de gestión de calidad ISO 9001:2015, y la práctica estándar incluye inspección de primera pieza y trazabilidad de lotes.
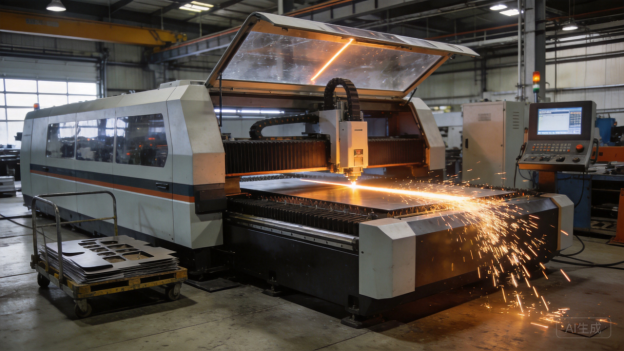
Figura 2: El corte por láser de fibra produce perfiles limpios y orificios precisos para piezas de chapa metálica personalizadas.
Dónde se utilizan piezas de chapa metálica personalizadas OEM
Electrónica y Telecomunicaciones
Los productos de telecomunicaciones y electrónica dependen de piezas de chapa metálica OEM para racks, carcasas, soportes y blindajes. Una caja de interruptores montada en pared, por ejemplo, necesita patrones de agujeros precisos, buen blindaje electromagnético, aberturas de ventilación controladas y un acabado duradero de pintura en polvo. La misma pieza puede incluir una junta con clasificación IP, herrajes cautivos y puntos de conexión a tierra, por lo que el corte láser y el plegado deben mantener posiciones ajustadas en toda la placa. NEMA y las guías de carcasas IEC suelen mencionarse durante el diseño, pero la fabricación en sí es personalizada para cada producto.
La producción en pequeñas series es común aquí porque el hardware de red se renueva con frecuencia. Un proveedor OEM debería por lo tanto manejar tanto lotes piloto de 50 piezas como lotes repetidos sin cambiar la geometría de la pieza o el acabado.
El blindaje CEM y la conexión a tierra son razones comunes por las que los compradores de electrónica eligen metal personalizado en lugar de plástico. Los paneles metálicos pueden conectarse con juntas conductoras, chapeado o pestañas de conexión a tierra, mientras que el plástico a menudo necesita capas de blindaje separadas. Una cubierta formada de aluminio o acero también le da al producto rigidez mecánica y una apariencia profesional.
VE, Almacenamiento de Energía y Equipos de Potencia
Las carcasas de baterías, las cubiertas de barras colectoras, las bandejas portacables y los marcos de gabinetes están entre las aplicaciones OEM de chapa metálica de más rápido crecimiento. Estas piezas deben resistir la corrosión, disipar el calor y proporcionar protección mecánica, manteniendo la precisión dimensional necesaria para el sellado y el aislamiento eléctrico. El aluminio es común en bandejas de batería ligeras, mientras que el acero galvanizado o pintado se utiliza en gabinetes de energía más grandes donde la rigidez y el costo son determinantes.
Muchos proyectos energéticos también exigen trazabilidad de producción, pruebas de humedad o niebla salina y un par de apriete constante de los fasteners durante el ensamblaje. Un fabricante capaz de soldar uniones selladas, controlar la planicidad y coordinar los acabados se integra en la cadena de suministro del cliente, y no actúa como un taller simple por trabajo.
Los programas de baterías suelen añadir requisitos relacionados con la seguridad, como bordes redondeados, cubiertas aislantes de barras colectoras y recubrimientos ignífugos. La documentación del grado del material y del espesor del recubrimiento forma parte del expediente del paquete de batería, por lo que el proveedor debe mantener los registros estables a lo largo de las revisiones.
Equipos médicos y de laboratorio
Los carros médicos, los bastidores de instrumentos, los marcos de analizadores y las carcasas de laboratorio utilizan acero inoxidable o aluminio recubierto porque necesitan superficies limpias, bordes suaves y resistencia a productos químicos de limpieza. Las piezas suelen fabricarse en volúmenes bajos a medios, con estrictas inspecciones de primera pieza. No se aceptan rebabas afiladas, decoloración por soldadura ni posiciones inconsistentes de los orificios, ya que afectan la seguridad, la apariencia y el tiempo de ensamblaje.
La documentación también es importante. Los certificados de material, los registros de acabado y el control de revisiones ayudan a los OEM médicos a mantener sus propios expedientes de calidad y presentaciones regulatorias.
Con frecuencia se solicita para las piezas médicas un embalaje apto para sala blanca y un bolsas individualizadas. El fabricante debe planificar un manejo controlado desde la línea de acabado hasta el cartón, de modo que las superficies pulidas no se rayen.
Maquinaria industrial y automatización
Las protecciones de máquinas, los paneles de control, los soportes de motor, las bases de robots y los portacables son piezas OEM cotidianas en automatización. Conbinan a menudo elementos de placa gruesa con cubiertas troqueladas delgadas, lo que requiere capacidad de procesos mixtos: corte láser para perfiles, plegado para alas, soldadura para marcos y mecanizado para caras de referencia críticas. La estabilidad dimensional es esencial porque una protección o base puede necesitar alinearse con componentes adquiridos de varios proveedores.
Equipos para exterior, agricultura y marina
El equipamiento para exterior expone el chapa metálica a la lluvia, el polvo, la sal y los cambios de temperatura. El acero galvanizado, el acero inoxidable y el aluminio con acabado adecuado se seleccionan según el entorno esperado. Los detalles de diseño como los orificios de drenaje, las costuras selladas y el hardware protegido determinan si una pieza sobrevive años de servicio. Los compradores OEM de este segmento suelen solicitar evidencia de pruebas de corrosión y grosor consistente del recubrimiento antes de comprometerse con la producción.
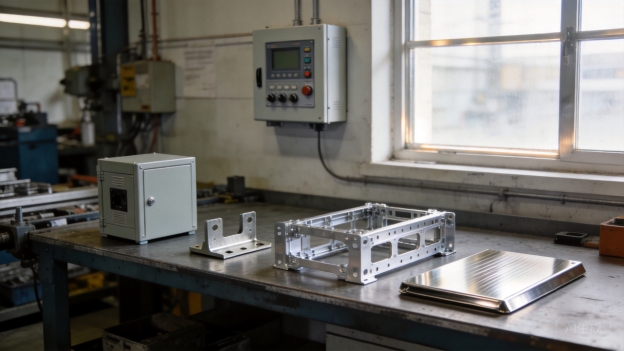
Figura 3: Los productos OEM terminados muestran cómo diferentes recubrimientos y materiales se adaptan a distintas aplicaciones.
Selección del material adecuado
Acero laminado en frío
El acero laminado en frío es el material de trabajo para soportes interiores, cubiertas, chasis y paneles estructurales. Ofrece buena resistencia, excelente formabilidad, una superficie lisa y un comportamiento predecible al doblarse a un costo moderado. La principal limitación es la corrosión: a menos que la pieza se pinte, plate o recubra en polvo, el acero laminado en frío se oxidará rápidamente en condiciones húmedas. Generalmente es el primer material considerado cuando el peso no es crítico y el producto final está protegido por un recubrimiento exterior.
Para las piezas que se recubrirán en polvo, el acero laminado en frío proporciona un sustrato liso que ayuda al recubrimiento a ocultar pequeños defectos superficiales. Cuando la misma lámina se utiliza para varias piezas anidadas, la utilización del material mejora y el costo por pieza disminuye.
Acero inoxidable
El acero inoxidable se selecciona cuando se requiere resistencia a la corrosión, higiene o una apariencia limpia. El grado 304 se adapta a la mayoría de las aplicaciones interiores y exteriores ligeras, mientras que el 316 añade molibdeno para entornos marinos y químicos. El acero inoxidable es más difícil de doblar y cortar que el acero al carbono, por lo que las herramientas y los parámetros del proceso necesitan un mayor control, y la soldadura requiere una gestión cuidadosa del calor para evitar decoloración y pérdida de resistencia a la corrosión. SSINA y referencias similares del sector explican cómo seleccionar y terminar los componentes de acero inoxidable.
El acero inoxidable también debe protegerse de la contaminación con acero al carbono durante la manipulación. Las herramientas, cepillos y ruedas de esmeril que han tocado acero común pueden incrustar partículas y crear manchas de óxido, por lo que se recomiendan herramientas dedicadas y áreas de trabajo limpias.
Aleaciones de aluminio
El aluminio pesa aproximadamente un tercio que el acero y ofrece buena resistencia a la corrosión y conductividad térmica. La aleación 5052 se forma bien y es común en carcasas y paneles, mientras que la 6061 ofrece mayor resistencia para chasis y piezas estructurales. El recubrimiento en polvo o el anodizado mejoran la resistencia al desgaste y la apariencia. Bases de datos de materiales como AZoMaterials proporcionan comparaciones útiles de propiedades cuando los ingenieros equilibran peso, resistencia y costo.
El aluminio requiere cuidado en las uniones conductoras: el aluminio sin tratar forma una capa natural de óxido que puede afectar el contacto eléctrico, por lo que a veces los diseñadores especifican galvanizado conductor o tratamiento superficial en los puntos de puesta a tierra. También debe considerarse la expansión térmica cuando el aluminio se combina con acero en un mismo ensamblaje.
Acero galvanizado, cobre y latón
El acero galvanizado es una opción rentable para piezas exteriores donde el recubrimiento de zinc ofrece protección a un precio menor que el acero inoxidable. El American Galvanizers Association publica orientaciones sobre el comportamiento del recubrimiento y el tratamiento de bordes. El cobre y el latón son menos comunes pero valiosos para terminales conductores, piezas de transferencia de calor y componentes decorativos; se forman bien pero cuestan más y requieren manejo cuidadoso para evitar rayones.
Las piezas de latón y cobre pueden necesitar baritado o pulido para eliminar marcas superficiales, y por lo general se empacan con película protectora porque los metales blandos se rayan con facilidad. Cuando el objetivo es la conductividad eléctrica, el acabado debe seleccionarse para preservar el rendimiento del contacto en lugar de solo la apariencia.
Decisiones sobre acabado superficial y recubrimiento
El acabado suele决定 la durabilidad real de la pieza. El recubrimiento en polvo ofrece una cobertura resistente y uniforme, y es popular para cajas y piezas estructurales; el Powder Coating Institute explica el proceso y los requisitos de espesor de película. Las opciones de galvanizado, como zinc, níquel y pasivación, protegen el acero o mejoran la conductividad, mientras que el anodizado endurece las superficies de aluminio. La selección del acabado afecta el costo, el plazo de entrega, el enmascarado y las tolerancias que se pueden lograr, por lo que debe finalizarse durante la revisión de ingeniería en lugar de al final de la producción.
El espesor del recubrimiento y la consistencia del color se verifican con medidores de espesor de película y estándares de color antes de la liberación. El enmascarado protege los orificios roscados y las superficies de contacto, y se verifica la cobertura en los bordes porque las esquinas afiladas a menudo reciben menos recubrimiento.
Dificultad de Producción y Control de Procesos
Diseño para Fabricabilidad
La forma más fácil de reducir la dificultad es diseñar la pieza teniendo en cuenta el proceso. El radio de doblado debe respetar el espesor del material, los orificios deben mantenerse alejados de las líneas de doblado y las tolerancias deben aplicarse solo donde sean necesarias. Engineers Edge y referencias similares proporcionan guía práctica sobre compensación de doblez y ala mínima. Cuando se libera un plano con tolerancias irreales o geometrías imposibles, el proveedor debe indicarlo a tiempo; corregir un diseño en CAD es mucho más económico que corregir un lote defectuoso.
Una buena revisión de DFM también verifica la distancia orificio-borde, la altura mínima del ala y si la pieza puede anidarse de forma eficiente. Pequeños cambios, como desplazar un orificio o abrir una ranura, pueden eliminar una operación secundaria y reducir el plazo de entrega sin afectar la funcionalidad.
Corte por láser y troquelado
El corte por láser produce perfiles limpios, orificios precisos y buena calidad de borde en la mayoría de los materiales laminados. XHX Metal cuenta con dos máquinas de corte láser de fibra de 6 kW con posicionamiento de +/-0,01 mm, adecuadas para contornos complejos y producción en lotes anidados. El corte de aluminio delgado requiere configuración de gas y velocidad diferentes al corte de acero grueso; además, deben controlarse los microenlaces, la colocación de pestañas y el levantamiento de piezas para evitar rechazos.
Los láseres de fibra son eficientes tanto para acero al carbono como para aluminio, pero el material más grueso requiere mayor potencia y velocidades de avance más bajas. La calidad del corte se verifica revisando escoria, rugosidad del borde y redondez de los orificios antes de liberar el lote a la fase de plegado.
Plegado y conformado
El plegado transforma una pieza plana en una componente tridimensional, pero es donde aparecen muchos problemas dimensionales. El rebote elástico varía según el grado del material y el espesor; el radio de plegado debe coincidir con la herramienta disponible y la secuencia de plegados puede hacer que la pieza sea imposible de conformar. Las plegadoras CNC con herramientas calibradas y operadores experimentados marcan la diferencia entre una pieza que monta a la primera y otra que necesita reprocesamiento. La planitud, paralelismo y precisión angular deben definirse claramente en el plano.
Los operadores verifican la primera pieza plegada contra el plano y luego supervisan el ángulo de plegado durante la producción. El desgaste de las herramientas, las variaciones de espesor del material y la dirección de laminación pueden afectar el ángulo final, por lo que se conservan los registros de ajuste para pedidos repetidos.
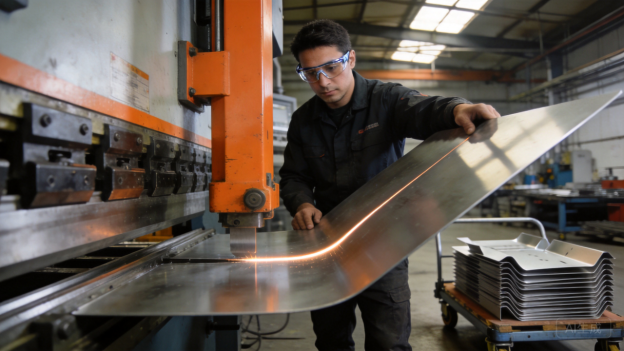
Figura 4: El plegado con plegadora CNC mantiene ángulos consistentes entre lotes de producción.
Soldadura, ensamblaje y desbarbado
La soldadura añade resistencia pero también introduce deformación térmica, decoloración y posible porosidad. El TIG es preferido para juntas limpias de acero inoxidable y aluminio, mientras que el MIG es más eficiente para marcos de acero; la soldadura láser puede reducir la deformación en ensambles de precisión. Los accesorios de sujeción controlan la posición de las piezas, y el rectificado o pulido post-soldadura restaura la apariencia. El desbarbado automático y el acabado manual de bordes eliminan las rebabas afiladas antes del recubrimiento, lo que mejora la seguridad y la adherencia de la pintura. TWI Global ofrece orientación detallada sobre calidad de soldadura y selección de procesos.
El desbarbado antes de la soldadura es importante para el ajuste de la junta, y el desbarbado después de soldar elimina las rebabas afiladas de recortes y esquinas. Una ruptura de borde consistente mejora tanto la seguridad como el rendimiento del recubrimiento.
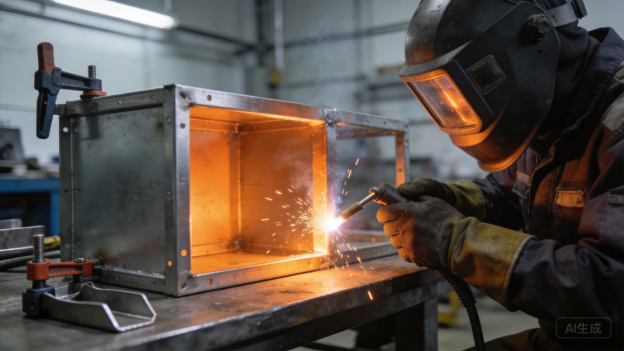
Figura 5: La soldadura controlada y el uso de accesorios de sujeción mantienen las carcasas planas y selladas.
Control de Calidad e Inspección
Las piezas OEM requieren más que una inspección visual. La inspección de primera pieza verifica las dimensiones críticas del dibujo, y las verificaciones en proceso detectan desviaciones antes de producir un lote grande. Los calibradores, galgas de altura y datos de medición por coordenadas confirman la planicidad, la posición de los agujeros y los ángulos de plegado; las verificaciones de superficie confirman el espesor del recubrimiento y el color. Bajo ISO 9001:2015, los registros deben conservarse para que cada lote pueda rastrearse hasta los certificados de material y los ajustes de producción.
La frecuencia de inspección debe basarse en el riesgo: las dimensiones críticas se verifican en cada pieza o a intervalos cortos, mientras que las características cosméticas se muestrean. Cuando se encuentra un problema, el proveedor registra la acción correctiva para que el mismo defecto no se repita en el siguiente lote.
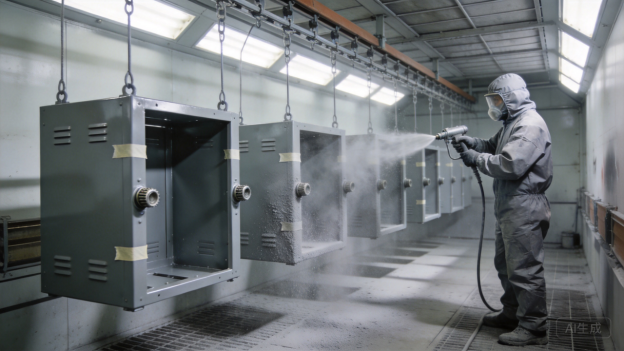
Figura 6: El recubrimiento en polvo y el acabado controlado protegen las piezas OEM en servicio.
Plazo de Entrega, Cotización y Planificación de Producción
Apariencia de una Solicitud de Cotización Completa
Una solicitud de cotización completa reduce el plazo de entrega porque la ingeniería no tiene que buscar información faltante. El paquete ideal incluye CAD 3D como STEP o SolidWorks, un dibujo 2D con dimensiones y tolerancias, grado y espesor del material, acabado superficial, volumen anual y cualquier requisito especial como certificados o embalaje de exportación. XHX Metal revisa este paquete, emite comentarios de diseño para fabricabilidad y emite una cotización formal.
Las cotizaciones deben indicar claramente material, acabado, suposiciones de tolerancia, embalaje y términos de pago. Las cotizaciones ambiguas usualmente llevan a órdenes de cambio después, por lo que XHX Metal documenta lo que está incluido y lo que se cotizaría por separado.
Plazo de Entrega de Prototipos
Los prototipos sencillos suelen fabricarse en 3 a 7 días hábiles tras la revisión del diseño y la confirmación del material. Las piezas planas cortadas por láser pueden ser más rápidas que los conjuntos conformados y soldados, pues requieren menos operaciones. Si el cliente desea una muestra totalmente acabada con recubrimiento en polvo y herrajes, se necesitan días adicionales para el curado del recubrimiento y el ensamblaje. Los prototipos se fabrican generalmente con procesos equivalentes a los de producción, de modo que la muestra representa la pieza final.
Los comentarios sobre prototipos son valiosos incluso antes de que existan las piezas. El proveedor debe confirmar que el radio de doblado propuesto, el tamaño del agujero y los herrajes son fabricables, y debe señalar cualquier aspecto que resulte más económico o fiable en producción.
Plazo de Producción y Planificación por Lotes
El plazo de producción depende de la disponibilidad del material, la secuencia de procesos, la cantidad y el acabado. Un pedido de producción típico puede completarse en 2 a 4 semanas tras la aprobación de la muestra y la confirmación del pedido de compra. Los pedidos grandes suelen dividirse en lotes programados para que el cliente reciba las piezas según lo necesario sin construir inventario excesivo. La capacidad anual de XHX Metal de aproximadamente 500 000 piezas ofrece a los compradores OEM margen para escalar los resultados piloto a suministro regular.
La planificación por lotes también considera la capacidad de acabado y el tiempo de inspección. Un pedido grande puede dividirse por etapa de proceso para que el recubrimiento y el control de calidad no creen un cuello de botella; los clientes reciben un plan de entrega escalonado en lugar de un único envío grande e incierto.
Embalaje y Logística
Las piezas OEM deben llegar ilesas y trazables. Los protectores de canto, la espuma, las tablas separadoras y las cajas dedicadas evitan arañazos durante el transporte; cada caja puede llevar una lista de empaque y número de lote. Los programas de exportación suelen cotizarse con términos FOB o EXW desde Shenzhen u otros puertos del sur de China, con transporte aéreo disponible para muestras urgentes y marítimo para cantidades de producción. La discusión temprana del destino y la manipulación ayuda a la fábrica a elegir el grado adecuado de embalaje.
El transporte marítimo ahorra coste en palets grandes, mientras que el aéreo se usa para muestras urgentes o kits piloto de bajo peso. La fábrica debe proporcionar dimensiones de la caja, peso bruto y fotografías antes del envío para que el comprador pueda planificar el despacho de aduanas y el espacio en almacén.
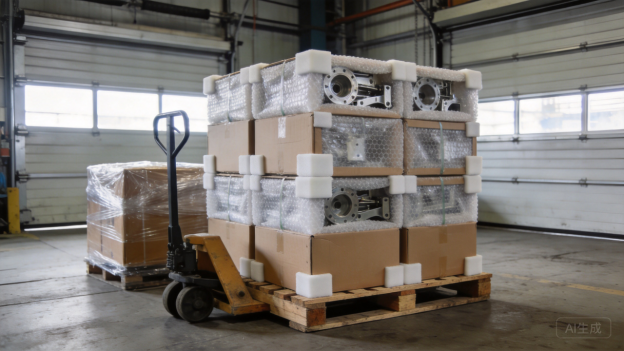
Figura 7: El embalaje protector y el control de lotes mantienen las piezas OEM trazables desde la fábrica hasta el cliente.
Cómo XHX Metal Comunica el Estado del Proyecto
Cada programa tiene hitos de producción claros: revisión de planos, confirmación del material, corte y conformado, soldadura, acabado, inspección y envío. El equipo del proyecto envía actualizaciones en cada etapa e identifica riesgos antes de que se conviertan en retrasos. Para los compradores OEM, este tipo de visibilidad a menudo es más valiosa que la fecha cotizada en sí misma, ya que permite ajustar su propio cronograma de ensamblaje con anticipación.
Un resumen semanal con fotografías de las piezas en cada etapa brinda confianza a los compradores sin necesidad de visitas. Cuando un retraso es inevitable, el proveedor comunica la nueva fecha y la razón lo antes posible.
Estudios de Caso Anteriores
Programa de Carcasas para Equipos de Telecomunicaciones
Un cliente de equipos de red necesitaba una carcasa de montaje en pared de aluminio con abertura frontal con junta, aletas de ventilación y acabado pintado en polvo. XHX Metal revisó el archivo STEP, ajustó el diseño de las aletas para un flujo de aire más limpio y produjo las primeras unidades en una semana. La carcasa pasó la inspección dimensional y las verificaciones de adherencia del recubrimiento, y el programa continuó con lotes repetidos con calidad consistente en cada envío.
El cliente proporcionó únicamente un archivo STEP y un precio objetivo, por lo que XHX Metal propuso el espesor del material, la compensación de doblez y la geometría del canal de la junta. Esta entrada temprana de DFM redujo el número de prototipos de tres a uno y permitió que la carcasa pasara directamente a la producción piloto.
Los lotes repetidos se programaron cada seis semanas para que los instaladores del cliente siempre tuvieran existencias disponibles. La carcasa luego se adaptó para dos tamaños adicionales utilizando las mismas reglas de diseño, lo que demuestra cómo una pieza OEM bien documentada puede convertirse en una familia de productos.
Programa de Carcasas y Bandejas para Baterías de VE
Para un proyecto de almacenamiento de energía, el cliente requirió una carcasa de batería ligera con costuras selladas, insertos roscados y planicidad controlada para el sellado de juntas. El equipo seleccionó aluminio 5052, utilizó soldadura láser en uniones críticas y agregó mecanizado CNC para caras de referencia. La primera unidad cumplió con los requisitos de planicidad y ensamblaje, y la fábrica posteriormente entregó el programa en lotes programados para coincidir con el calendario de producción del cliente.
El programa también incluía una segunda variante con diferentes posiciones de insertos. Al reutilizar las mismas fijaciones de soldadura y el color del recubrimiento, la fábrica entregó ambas variantes en una sola ventana de producción, lo que redujo el costo total del cliente y el stock en almacén.
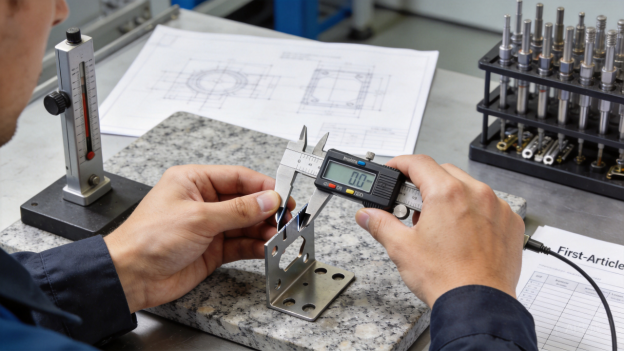
Figura 8: La inspección de primera unidad verifica las dimensiones críticas antes de liberar los lotes de producción.
Programa de Chasis para Dispositivos Médicos
Un OEM de equipos médicos necesitaba un chasis de instrumentos de acero inoxidable con acabado cepillado, patrones de agujeros precisos y bordes limpios. El proyecto utilizó acero inoxidable 304, soldadura TIG con purga de argón para reducir la decoloración, y desburrado manual antes de la pasivación. Los certificados de material y los informes de primera pieza se incluyeron con cada lote, ayudando al cliente a mantener su propio archivo de calidad y trazabilidad regulatoria.
Primero se produjeron lotes piloto pequeños para que el cliente pudiera validar el ajuste con módulos electrónicos. Solo después de la aprobación del ensamblaje el programa avanzó a lotes más grandes, y cada lote mantuvo el mismo estándar de acabado superficial.
Programa de Paneles de Control Industrial
Una empresa de automatización encargó paneles de control cortados por láser y plegados con rieles de montaje soldados y recubrimiento en polvo texturizado. La revisión de ingeniería simplificó varias aberturas internas sin cambiar la función, lo que redució el desperdicio de nesteo y el tiempo de corte. El lote de producción se entregó en el plazo establecido, y el cliente repitió el encargo trimestralmente sin reproceso dimensional.
Los paneles también requerían orificios roscados y tuercas cautivas, los cuales se añadieron con inserción de herramental y mecanizado CNC. Esto redujo el tiempo de ensamblaje downstream del cliente y mantuvo la cantidad de piezas más reducida dentro del panel.
Programa de Familia de Soportes de Automatización
Un integrador de robótica necesitaba más de 20 variantes de soportes para montajes de sensores, guías de cables y placas base. XHX Metal agrupó las piezas en láminas cortadas por láser anidadas, creó tooling común de doblado y entregó muestras para cada variante antes de la producción en masa. Consolidar la familia en un solo pedido redujo los costos de adquisición y flete del cliente mientras mantenía cada pieza trazable por número de parte.
La familia de soportes cubría múltiples espesores de chapa y recubrimientos. XHX Metal estandarizó el herramental y los dispositivos de inspección para que los operadores pudieran cambiar entre variantes rápidamente, lo que mejoró la entrega a tiempo para la propia línea de producción del integrador.
Resumen y Próximos Pasos
Qué Proporciona un Socio OEM Confiable
Un socio confiable proporciona cuatro cosas: retroalimentación de ingeniería, control de procesos, programación honesta y documentación clara. El mejor proveedor no simplemente acepta un dibujo; cuestiona tolerancias demasiado ajustadas, sugiere materiales más fáciles de terminar y explica los impulsores de costos antes de que comience la producción. Esa colaboración reduce el reproceso, acorta los plazos y protege la calidad del producto del cliente.
La comunicación debe incluir claridad técnica y comercial. El proveedor explica el coste de una tolerancia, por qué un acabado requiere tiempo adicional y cómo los cambios de volumen afectan al precio unitario, para que el comprador pueda tomar decisiones con información completa.
La documentación también debe incluir historial de revisiones, registros de inspección e instrucciones de embalaje. Cuando esos archivos son claros, los pedidos repetidos se agilizan y la calidad permanece estable incluso con personal nuevo.
Por qué XHX Metal encaja en programas OEM
XHX Metal es un fabricante de chapa metálica de propiedad privada en Dongguan, China, con una factoría de 2.000 m², unos 30 empleados y una capacidad anual de aproximadamente 500.000 piezas. La empresa combina dos cortadoras láser de fibra de 6kW, plegado CNC, soldadura, desbarbado automático y mecanizado CNC con gestión de calidad ISO 9001:2015. Debido a que el equipo es reducido y está enfocado en producción, los compradores OEM reciben feedback más rápido y un seguimiento más constante de lo habitual con proveedores mayores.
La empresa atiende tanto a clientes nacionales como de exportación, con embalaje y documentación preparados para envío internacional. Al ser de propiedad privada, las personas que presupuestan el trabajo son las mismas que lo supervisan, lo que reduce malas comunicaciones durante la producción.
XHX Metal también coordina ensayos de terceros cuando los compradores necesitan pruebas de niebla salina, espesor de recubrimiento o verificación de material. Esto mantiene el programa OEM sencillo mientras se cumplen los requisitos de conformidad del cliente.
Cómo iniciar un proyecto OEM de chapa metálica
Empiece enviando un archivo STEP o STP junto con un dibujo que indique material, espesor, tolerancia y requisitos de acabado. XHX Metal revisará el diseño, recomendará mejoras de fabricabilidad y enviará una cotización con plazos de prototipo. Tras la aprobación de la muestra, la producción puede programarse en un solo lote o dividirse en lotes regulares, organizándose embalaje y envío según su destino. Los servicios de fabricación de chapa metálica y las páginas de producto describen el proceso con más detalle.
La mayoría de los proyectos siguen la misma trayectoria: revisión de diseño, cotización, aprobación de muestra, producción, inspección y entrega. XHX Metal también puede ofrecer sugerencias para numeración de piezas, control de revisiones y estándares de embalaje, para que el programa permanezca organizado a medida que escala.
Para programas de mayor volumen, la factoría puede mantener stock de seguridad de piezas terminadas o materia prima, de modo que los pedidos urgentes queden cubiertos. El nivel de stock acordado se documenta y revisa con el comprador según evolucionen los pronósticos.
Contacte con XHX Metal
Para hablar sobre un proyecto de lámina metálica personalizada OEM, contacte a Barry al +86 13244963694 o sales01@xinghaoxin.com, o visite el sitio web de XHX Metal. Los compradores pueden enviar dibujos a través de la página de contacto y recibir una revisión de ingeniería antes de comprometerse con la producción. XHX Metal está listo para respaldar programas de prototipo, piloto y producción para clientes de todo el mundo.
La empresa acepta dibujos en formatos STEP, STP, DXF, DWG y PDF. Incluso sin un dibujo completo, un boceto con dimensiones y una cantidad objetivo es suficiente para iniciar la conversación y recibir comentarios prácticos.
El tiempo de respuesta típico para una revisión de ingeniería es de uno a dos días hábiles después de recibir el dibujo. Para piezas estándar, un presupuesto a menudo puede devolverse dentro de la misma semana.
Para más información, visite www.xhxmetal.com y revise el perfil de la empresa antes de enviar su dibujo. XHX Metal espera respaldar su próximo proyecto de lámina metálica personalizada.